 Español




¿Aún no se decide si un orificio de aluminio de dimensiones reducidas debe ser mandrinado con un solo punto o escariado? Un prototipo puede parecer correcto. Luego, al llegar al lote de producción, las dimensiones varían, aparece una marca en espiral o el orificio deja de estar alineado después de soltar la pieza. A continuación, se presenta la versión práctica de esta decisión: qué puede controlar cada herramienta, las señales de falla que observamos y los detalles del plano necesarios para un presupuesto justificable.
Aquí tienes la respuesta rápida. Normalmente, nos inclinamos por el mandrinado de un solo punto para la ubicación, la forma, el ajuste o diámetros irregulares. Con un orificio previo correcto y muchas piezas repetidas, el escariado suele ser más conveniente para la producción. Algunos planos requieren ambas herramientas: primero, taladrar o interpolar, tocar el eje con un semi-mandril y dejar que el escariador realice el último corte controlado. La ruta que se utilice en producción depende del plano, la aleación, la relación L:D, la cantidad del pedido y cómo se verificará el mandril.
Regla de selección rápida: Un escariador sigue el orificio que recibe. Una herramienta de mandrinado puede corregir dicho orificio deliberadamente. Si el eje previo al orificio es incorrecto, un escariador puede mejorar el diámetro y el acabado sin corregir completamente la posición o la rectitud.
Perforación de un solo punto frente a escariado: una visión general
Factor de decisión | Perforación de un solo punto | Escariado |
Acción de corte | 1 borde de corte ajustable agranda un agujero existente | Múltiples filos de corte eliminan una pequeña cantidad de material de forma controlada. |
La mejor razón para elegirlo | Eje correcto, redondez, conicidad o un diámetro especial | Repita rápidamente un tamaño final estándar en todo un lote. |
Dependencia previa al agujero | Puede corregir errores moderados de perforación previa cuando la rigidez y el material lo permiten. | Depende en gran medida del tamaño del orificio previo, la rectitud, la alineación y la tolerancia. |
Flexibilidad del diámetro | Alto; compensaciones o un cabezal ajustable cambian el tamaño final. | Bajo; la herramienta está estrechamente ligada a su diámetro nominal. |
Tiempo de ciclo | Suele ser más largo porque la configuración y el control de desplazamiento son más complejos. | Por lo general, es más corto una vez que se demuestra el proceso. |
Ajuste de producción típico | Prototipo, tamaños mixtos, orificios grandes, orificios escalonados, control geométrico estricto | Agujeros idénticos de volumen medio o alto con geometría de entrada estable |
Riesgo principal del aluminio | Deflexión de la barra, vibración, borde acumulado, deriva dimensional térmica | Recogida de material, corte de gran tamaño, compactación de virutas, boca acampanada, desubicación heredada |
Economía de las herramientas | Se requiere más habilidad para la configuración, pero una sola herramienta puede cubrir un rango de diámetro. | El costo de la herramienta específica, pero el bajo tiempo de ciclo, puede reducir el costo por agujero. |
Qué debe significar alta precisión en el dibujo.
Una tolerancia de diámetro por sí sola no es un requisito completo para un orificio. Hemos visto orificios que superan una verificación de tamaño de dos puntos y aun así se atascan durante el ensamblaje. La conicidad, la lobulación, la inclinación, la desalineación o una pista de rodamiento rugosa pueden ocultarse tras un diámetro de apariencia correcta. Por lo tanto, antes de elegir una herramienta, divida el requisito en cinco preguntas distintas: ¿tamaño? ¿redondez? ¿cilindricidad? ¿ubicación del eje o posición real? ¿textura de la superficie? Si una cara, otro diámetro o una característica giratoria determina la función, el plano también puede requerir perpendicularidad, excentricidad o un control de ubicación adecuado.
La norma ISO 286-1 es la fuente del conocido sistema de códigos para tolerancias y ajustes de tamaño lineal. Una indicación H7 no es un número universal; su amplitud de tolerancia varía con el diámetro nominal. Por ejemplo, las tablas ISO 286 publicadas sitúan un orificio H7 por encima de 30 mm y hasta 50 mm con una desviación inferior de 0 mm y una desviación superior de +0,025 mm. Esto controla el tamaño, no automáticamente la redondez ni la posición exacta. La normaASME Y14.5 proporciona el lenguaje común de GD&T para expresar las relaciones geométricas que el tamaño por sí solo no permite.
Empiece en el banco de montaje, no en el armario de herramientas. ¿Qué función cumple el orificio? ¿Aloja un cojinete, guía una válvula, ubica un pasador, sella fluido, alinea componentes ópticos o simplemente permite el paso de un perno? En una carcasa de cojinete, la alineación del eje y la cilindricidad pueden ser cruciales. En un orificio para pasador, la posición exacta puede ser prioritaria. En el orificio de un carrete hidráulico, se deben considerar el tamaño, la rectitud, la textura superficial y el riesgo de fugas. El método de fabricación debe seguir la función, no la costumbre.
Por qué el aluminio cambia la decisión sobre el acabado de los agujeros.
El aluminio es fácil de mecanizar, pero no necesariamente fácil de mantener con precisión micrométrica. Muchos aceros forjados se mecanizan a alta velocidad, pero un filo desafilado o mal lubricado puede acumular material en la herramienta. Esta acumulación de material en el filo altera la geometría de corte efectiva y, posteriormente, marca el orificio o modifica su tamaño. Nuestra guía práctica para el mecanizado de aluminio 6061 profundiza en este problema. En el mecanizado diario, un filo afilado, una viruta con suficiente volumen y una salida despejada son más importantes que una cifra de revoluciones por minuto de moda.
La temperatura puede alterar la lectura con sorprendente rapidez. Si se mide una pieza caliente inmediatamente y se corrige el diámetro interior al valor nominal, este puede reducirse tras la igualación de temperatura. Las carcasas delgadas provocan distorsión elástica: la presión de sujeción puede hacer que un orificio parezca redondo en el dispositivo de fijación y ovalado tras su liberación. El aluminio fundido introduce otra variable. Una fundición rica en silicio aumenta la abrasión; las herramientas que funcionan bien en lingotes de 6061-T6 o 7075-T651 pueden desgastarse de forma muy diferente en estos materiales.
Por eso, ningún proveedor responsable debería prometer una velocidad de avance, un margen de material o una tolerancia alcanzable universales basándose únicamente en el nombre de la aleación. El grado de la herramienta, la preparación del filo, la excentricidad, el refrigerante, la profundidad del orificio, las características interrumpidas, la rigidez de la máquina, la carga del dispositivo de sujeción y la temperatura real del material influyen en el resultado. Los datos del fabricante de herramientas son el punto de partida; la evidencia obtenida con la primera pieza es el punto de decisión.
Cómo funciona el mandrinado de un solo punto en la producción real
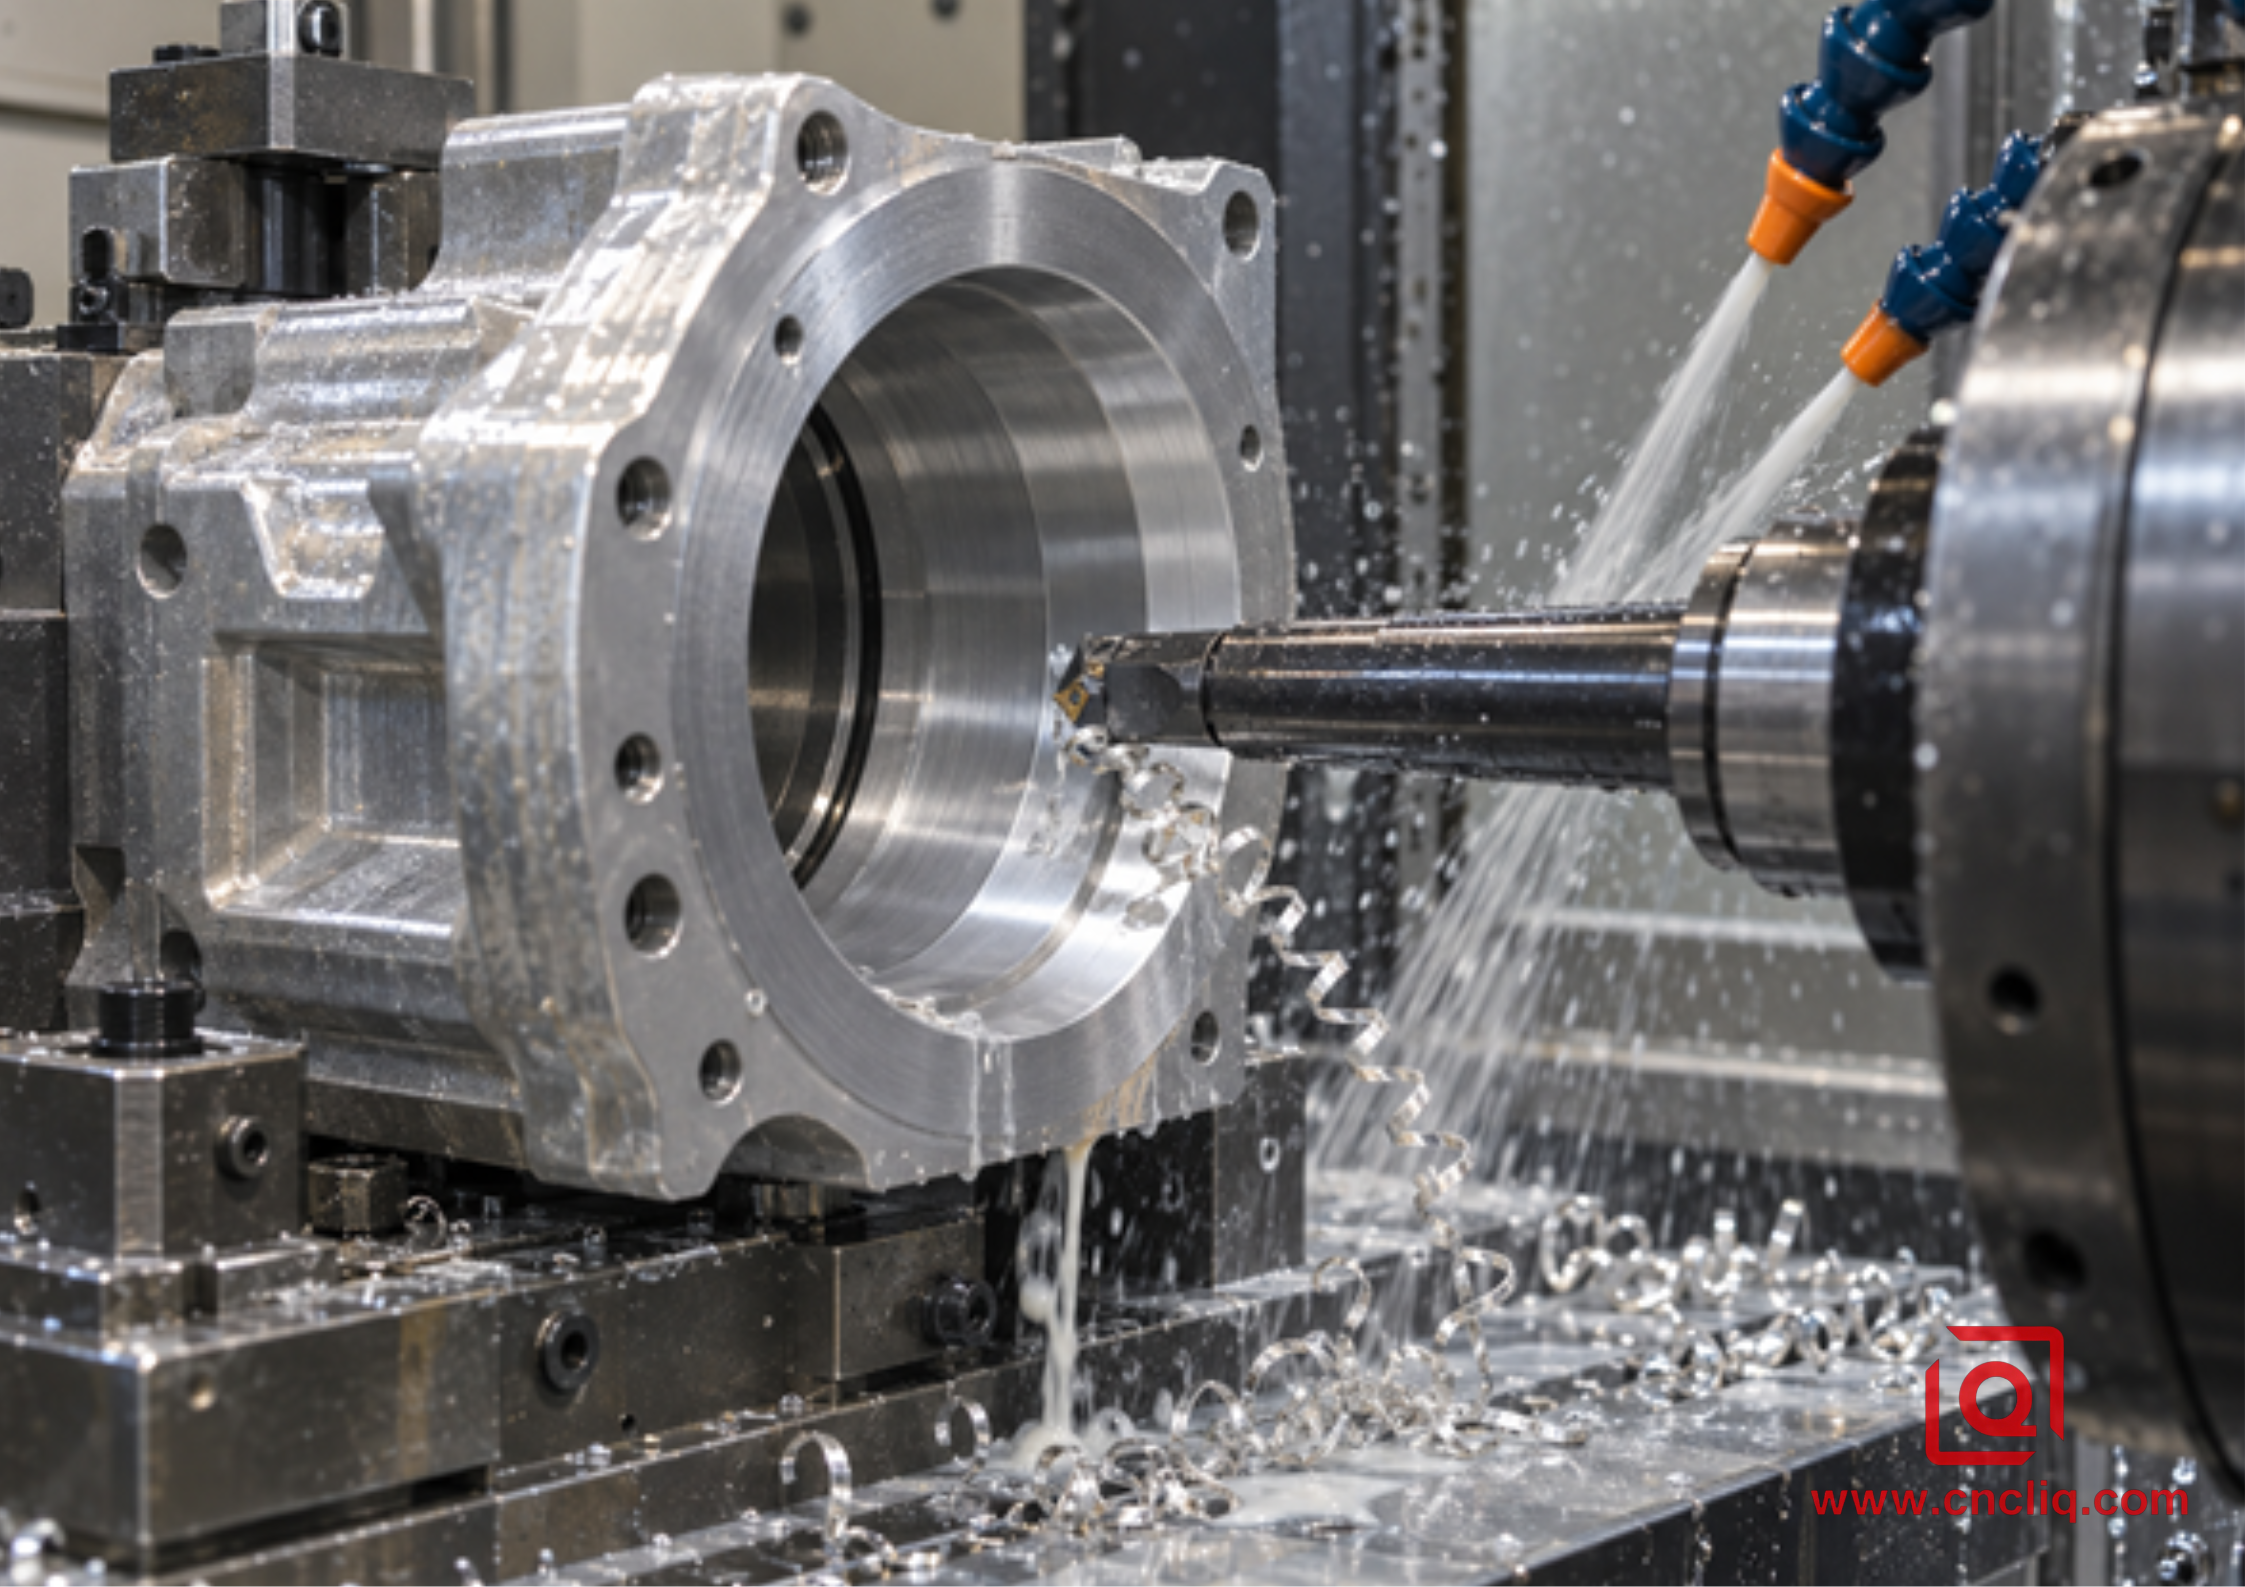
El mandrinado de un solo punto permite establecer un eje de mandrinado controlado y posibilita la corrección del diámetro medido mediante compensaciones de la herramienta.
Una herramienta de mandrinado de un solo filo elimina material con una sola hoja. En un centro de mecanizado, el cabezal o la barra giran mientras que la pieza sujeta permanece fija. En el torno, este movimiento suele invertirse: la pieza gira alrededor de la barra. Ambas configuraciones ofrecen al operario una ventaja valiosa. La trayectoria de corte puede definir un nuevo círculo final en lugar de repetir fielmente cada error dejado por la broca.
Donde el aburrimiento es más fuerte
Recurrimos al mandrinado en diámetros irregulares, agujeros grandes, escalones, características con mandrinado posterior y series cortas donde un escariador dedicado tardaría más tiempo en la compra que en el husillo. También es valioso cuando el eje del mandrinado debe estar estrechamente relacionado con referencias mecanizadas en la misma configuración. Para carcasas complejas, nuestro artículo sobre fresado CNC multieje de geometrías de aluminio muestra por qué reducir el re-sujeción ayuda a proteger las relaciones entre las características.
Donde lo aburrido falla
La barra de mandrinar es una viga en voladizo. Un mayor voladizo implica menor rigidez, y una barra pequeña en la profundidad de un orificio es vulnerable a la deflexión y la vibración. Los síntomas son conocidos: un patrón de onda repetitivo, una entrada acampanada, conicidad a lo largo de la profundidad, corte ruidoso o tamaño inestable. La primera medida más segura suele ser mecánica: usar la barra más grande que no obstruya el orificio ni las virutas, acortar el voladizo, mejorar el contacto del soporte y reforzar la fijación antes de realizar cambios de velocidad aleatorios.
Cómo funciona el escariado en la producción real
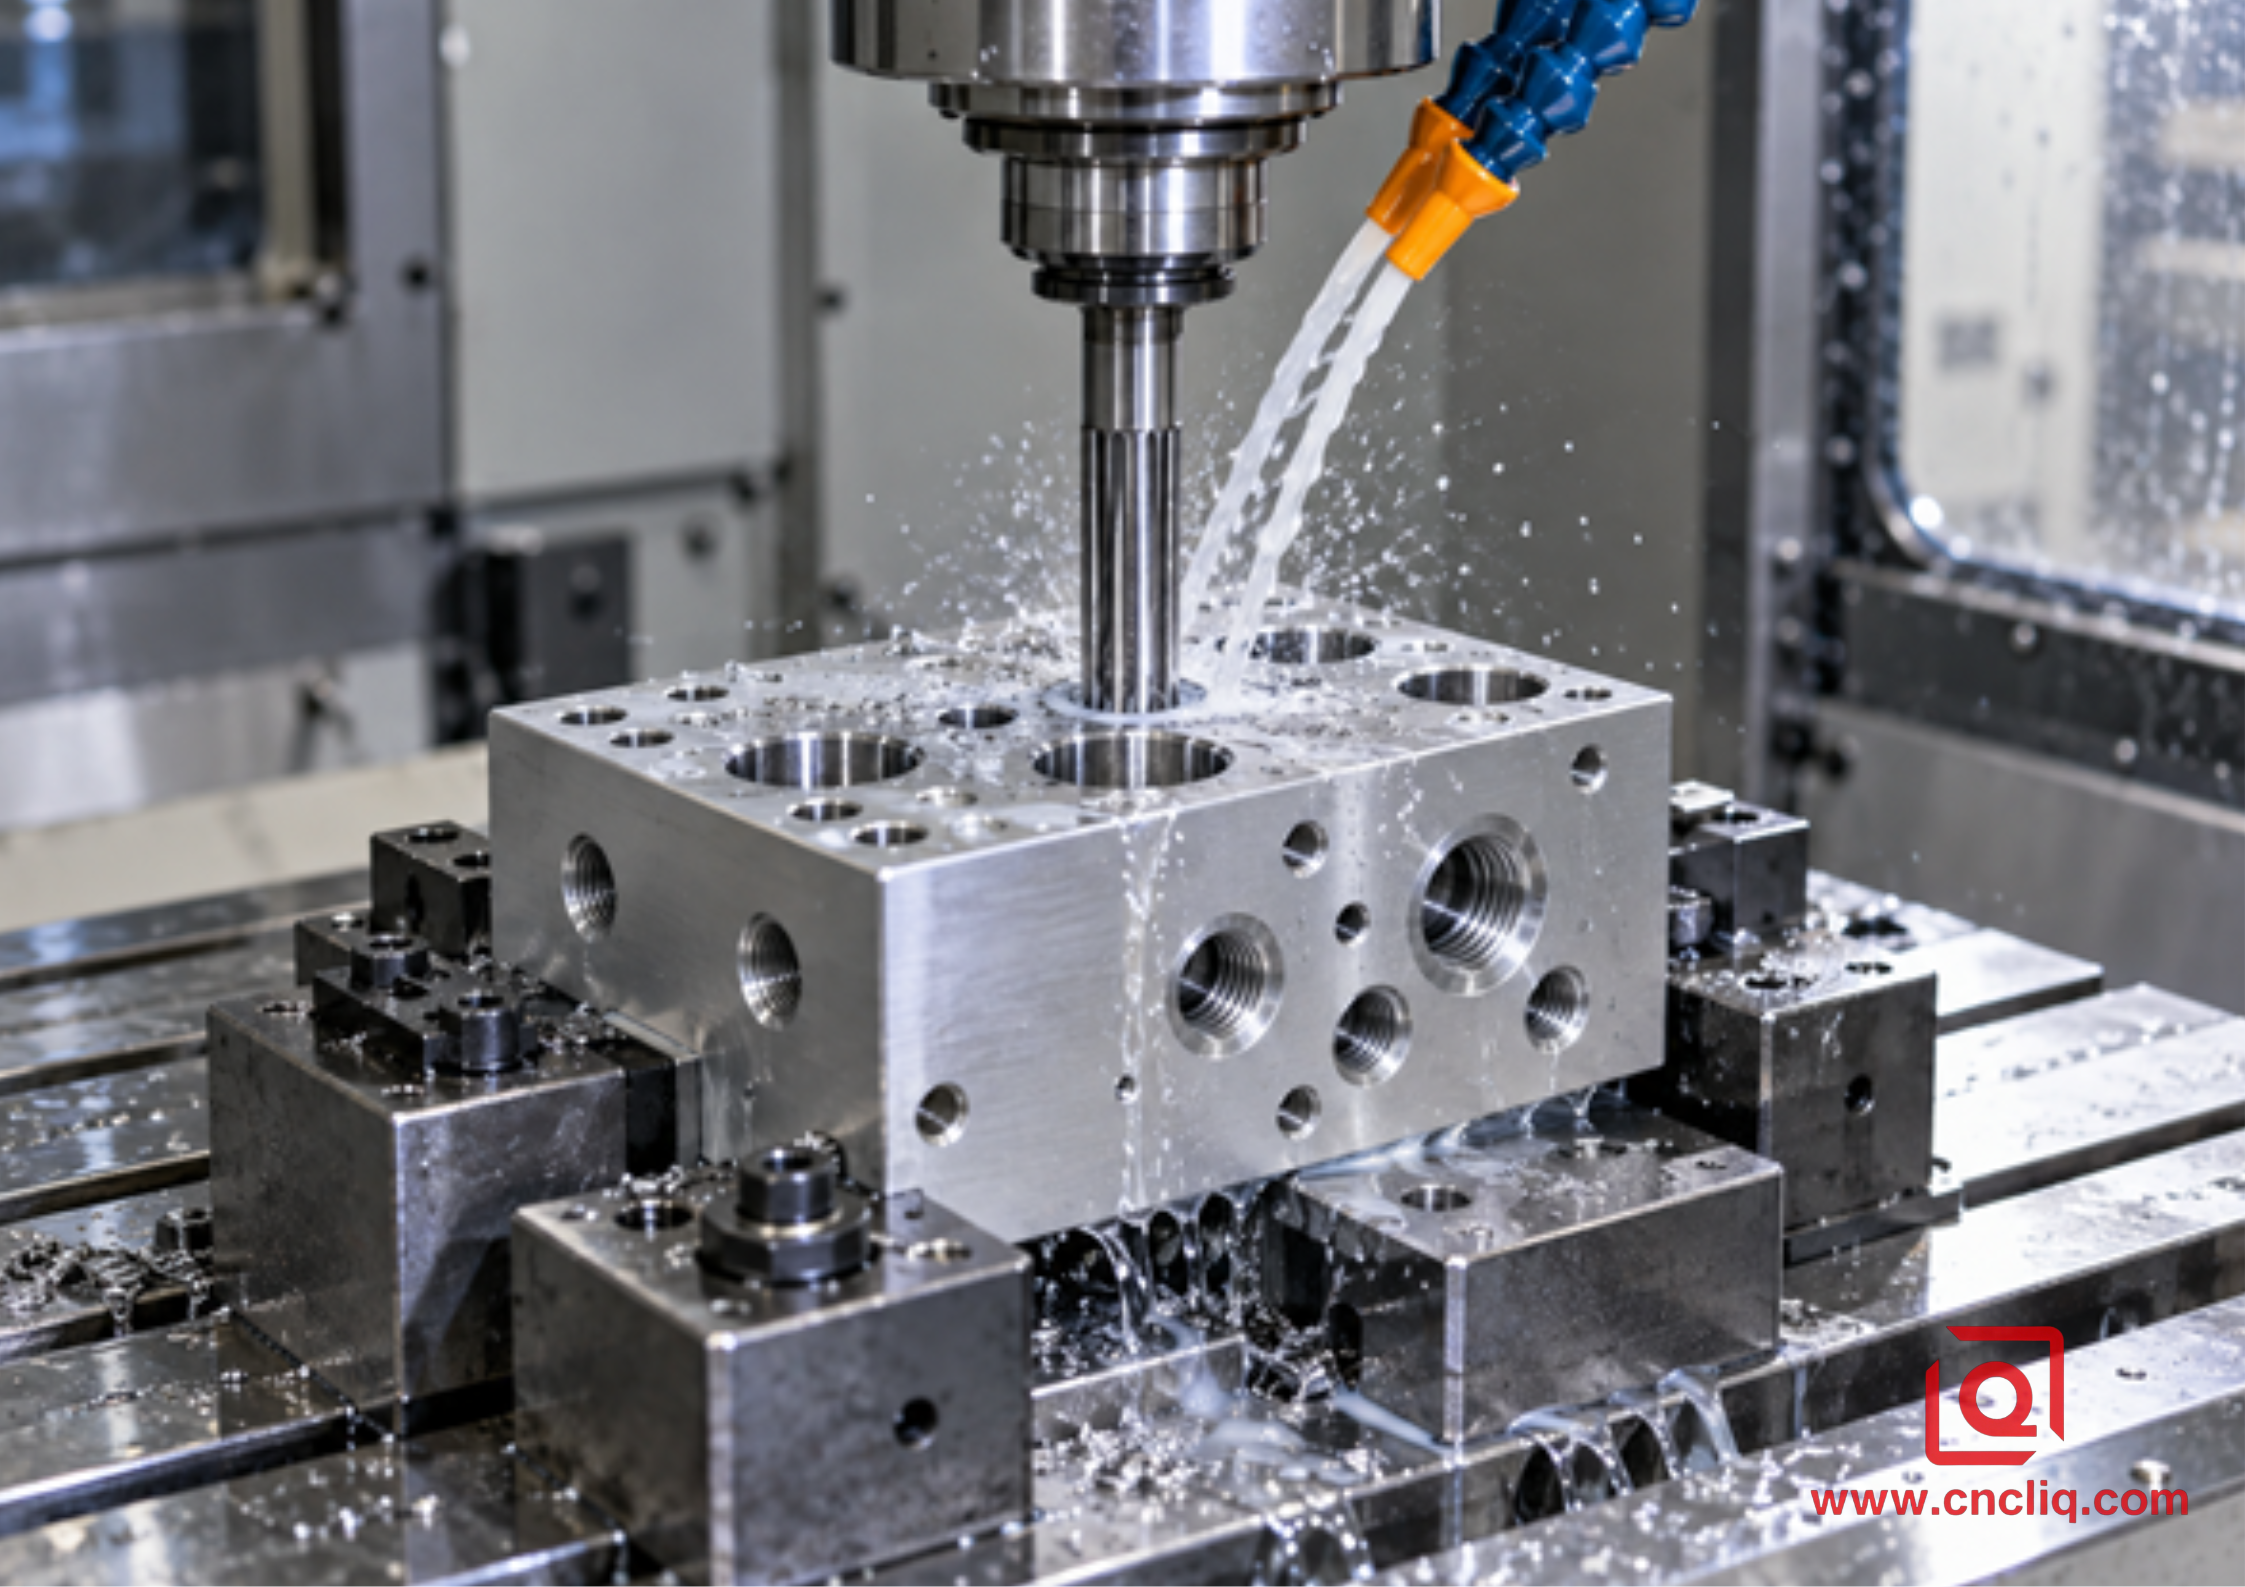
El escariado es eficiente cuando el orificio previo tiene una tolerancia uniforme, una alineación correcta y suficiente espacio en la ranura para las virutas de aluminio.
Un escariador mecánico utiliza múltiples filos de corte para eliminar una pequeña cantidad de material de un orificio existente. Es una herramienta de acabado, no un sustituto para la realización de un orificio previo preciso. Una vez controlada la geometría del orificio previo, la excentricidad del portaherramientas, el refrigerante y el estado de la herramienta, el escariado permite obtener diámetros y acabados uniformes y rápidos en numerosas piezas idénticas.
La guía de escariado de Kennametals destaca tres puntos prácticos: dejar suficiente material para que el escariador corte en lugar de rozar, mantener la configuración rígida con un voladizo limitado y no realizar movimientos intermitentes con el escariador como si fuera una broca. También señala que las velocidades de avance para escariado suelen ser mayores que las de perforación, mientras que la velocidad de corte es menor; sin embargo, los datos iniciales exactos deben provenir del fabricante de la herramienta para la aleación y la herramienta seleccionadas.
Donde el repaso es más fuerte
El escariado ofrece buenos resultados en diámetros estándar pequeños y medianos, especialmente cuando el mismo orificio se repite en un lote de producción. Múltiples filos de corte comparten el trabajo, y una herramienta probada puede atravesar el orificio directamente en una sola pasada continua. El ciclo resultante es fácil de automatizar y de calcular en un presupuesto, en comparación con las mediciones y ajustes de compensación repetidos.
Seleccione la herramienta adecuada para el orificio. La dirección de la espiral, el espacio entre las ranuras, el refrigerante interno y el material del filo influyen en el comportamiento de la viruta. Como ejemplo práctico de producción, el estudio de caso de Seco sobre aluminio documenta el acabado H7 con un escariador de PCD de 26 mm.
Donde falla el escariado
Un escariador tiende a seguir la trayectoria establecida. Un orificio perforado o interpolado puede estar descentrado, curvado o cónico; después del escariado, el diámetro puede parecer correcto aunque el eje siga estando desalineado. Si no se deja casi nada, los márgenes rozan. Si se deja demasiado, el par aumenta, las estrías se llenan y el orificio terminado puede agrandarse. Una excentricidad excesiva hace que una estría trabaje más que las demás. Invertir el escariador en el orificio puede arrastrar los bordes sobre la nueva superficie. Los orificios transversales interrumpidos pueden dañar los filos de corte y producir marcas locales, a menos que la herramienta y el proceso estén diseñados para ello.
Matriz de decisión: ¿Qué proceso se adapta mejor a su pieza de aluminio?
Condición de la pieza | Ruta preferida | Razón |
Prototipo con un diámetro de orificio especial. | Cañón de un solo punto | El diámetro ajustable evita la necesidad de un escariador específico y permite realizar cambios de ingeniería rápidos. |
Orificio de cojinete grande unido estrechamente a una cara mecanizada | Agujero de un solo punto en la misma configuración | Mejor oportunidad para establecer el eje y la relación geométrica con el datum. |
1.000 orificios idénticos de tamaño H7 con orificios previos estables. | Resma después de la validación del proceso | Un ciclo corto y una repetibilidad predecible pueden reducir el costo por pieza. |
Pequeño y profundo agujero ciego en aluminio forjado gomoso | Escariar únicamente con espiral, refrigerante y trayectoria de viruta adecuados; de lo contrario, revisar | El empaquetamiento de las virutas, el agotamiento y el calor pueden dominar el resultado. |
El orificio previo tiene un error de ubicación o rectitud. | Perforar parcialmente y luego escariar si el acabado y el volumen lo justifican. | El mandrinado establece el eje; el escariado proporciona un dimensionamiento final eficiente. |
Geometría interna escalonada, cónica o interrumpida | Generalmente se trata de un orificio de un solo punto o una herramienta especial diseñada. | Un escariador estándar no es inherentemente flexible ante cambios de geometría. |
Carcasa de paredes delgadas deformada por la sujeción. | Primero, fije la sujeción de la pieza y luego seleccione la herramienta de acabado. | Ninguno de los dos procesos puede garantizar una geometría de estado libre si la pieza se mecaniza estando deformada. |
La ruta híbrida: primero perforar, luego escurrir
El mandrinado y el escariado no siempre son opciones excluyentes. Un método híbrido suele ser la solución más robusta para un mandrinado de producción que debe combinar el control del eje con un dimensionamiento final rápido.
1. Cree el orificio piloto mediante perforación o interpolación circular.
2. Perforar parcialmente hasta alcanzar la profundidad suficiente para establecer la línea central deseada y eliminar la conicidad o lobulación principal.
3. Deje una tolerancia final uniforme recomendada para el escariador, el diámetro y el material reales.
4. Escariado en una sola pasada continua y bien lubricada, con control de la excentricidad y del flujo de virutas.
5. Mida el tamaño y la geometría una vez que la pieza haya sido liberada y la temperatura se haya estabilizado.
Esta ruta añade una herramienta y un paso, por lo que no resulta automáticamente más económica. Se justifica cuando el escariado por sí solo genera demasiados errores previos al orificio, mientras que el mandrinado de cada pieza de producción al tamaño final consume demasiado tiempo de ciclo o requiere demasiados ajustes por parte del operario. Para perforaciones profundas, consulte la guía de mecanizado de orificios profundos de aluminio correspondiente antes de finalizar el dibujo.
Caso de cliente anónimo: Cubierta frontal del servomotor
Un cliente del sector de equipos de automatización solicitó una cubierta frontal de aluminio para servomotor con un asiento de cojinete central, un pivote de posicionamiento y un patrón de pernos adaptado a la superficie de montaje. La solicitud se mantuvo en el anonimato, y las figuras que se muestran a continuación ilustran un caso plausible de desarrollo de procesos, en lugar de una afirmación de capacidad universal. La geometría guarda una estrecha relación con el producto de cubierta frontal para servomotor publicado por Liqin, que utiliza aluminio ADC12 y acabado CNC de elementos circulares internos y externos.
Problema inicial
El primer proceso consistió en taladrar y escariar el asiento del cojinete tras un fresado frontal independiente. Los resultados del diámetro fueron repetibles cerca de la mitad superior de la banda de tolerancia, pero la inspección con CMM mostró que el eje del orificio no era consistentemente perpendicular a la superficie de montaje después de soltar la abrazadera. Cambiar el tamaño del escariador no pudo corregir la relación de referencia. El equipo también descubrió que la presión de sujeción cerca de la brida delgada influía en la redondez en estado libre.
Proceso revisado
La cara de referencia y el orificio se integraron en una sola configuración de mecanizado. El contacto de mordaza blanda se desplazó hacia las nervaduras más rígidas, la carga de sujeción se redujo al mínimo comprobado mediante ensayos de corte y el orificio previo se interpoló con un diámetro menor. A continuación, una herramienta de mandrinado corta y rígida de un solo punto estableció el eje del orificio del cojinete. Para el lote previsto, la elección final dependió del volumen: el mandrinado final respaldó los prototipos iniciales y los cambios de diámetro; una vez finalizado el diseño, se probó un escariador específico como paso de acabado para reducir el tiempo de ciclo. Para la aprobación se utilizó la inspección de la pieza liberada, no la medición en la fijación.
Resultado y lección
La mejora decisiva no provino de declarar que una herramienta era más precisa, sino de alinear el proceso con el requisito funcional: la estrategia de referencia y la sujeción de la pieza controlaban el eje; el mandrinado corregía la trayectoria; el escariado se consideraba solo después de que la geometría de entrada se estabilizara. Esta es la misma lógica que los compradores deberían aplicar a las carcasas de motores, las tapas de bombas, los soportes de cojinetes y los orificios de precisión que se encuentran en un bloque colector de aluminio personalizado .
Inspección: Demuestra más que diámetro
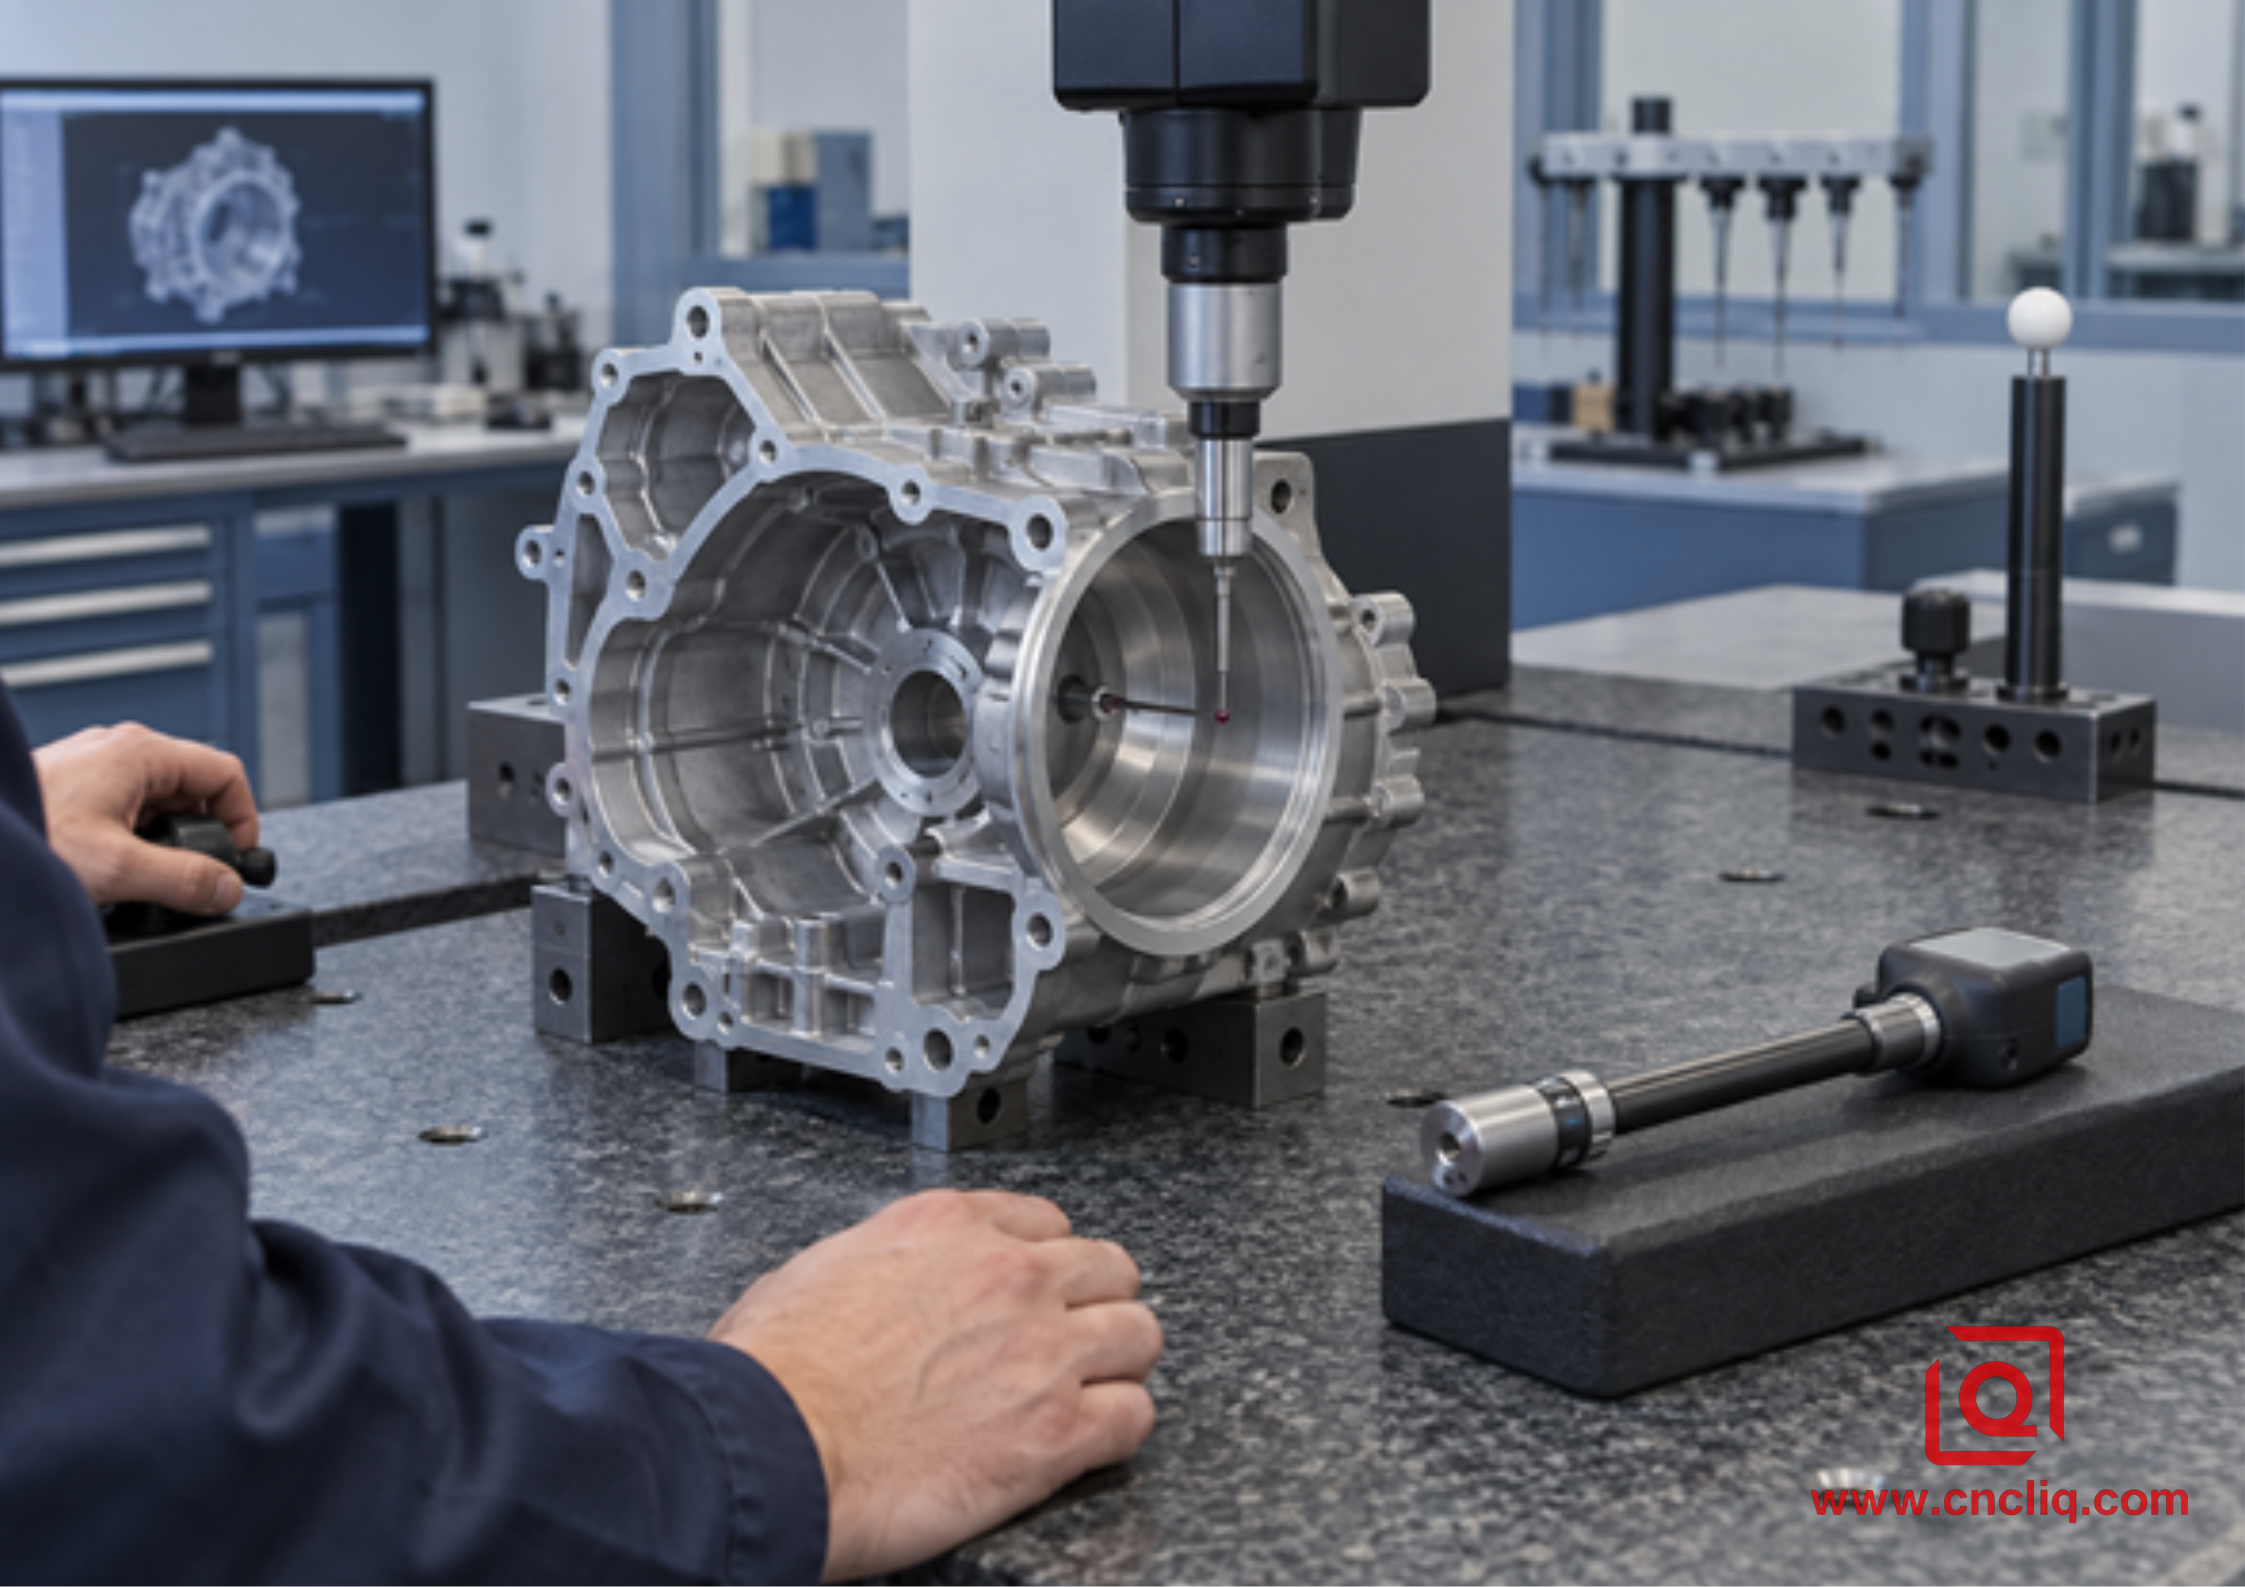
Un plan de inspección eficaz distingue entre tamaño, redondez, cilindricidad y ubicación con respecto a un punto de referencia.
Un plan de inspección de producción debe ajustarse al riesgo. Un calibre de orificios calibrado es eficaz para verificaciones comparativas de tamaño una vez que se domina su uso según un estándar apropiado. La medición neumática puede proporcionar resultados comparativos precisos para características cilíndricas de alto volumen. Una CMM ayuda a evaluar la ubicación, orientación y relación de los ejes con los puntos de referencia, mientras que un instrumento de redondez o forma es la mejor opción cuando el plano exige una evaluación detallada de la circularidad o cilindricidad. Se requiere un instrumento de rugosidad superficial cuando se especifica Ra u otro parámetro de textura; la apariencia por sí sola no es evidencia suficiente.
No combine todos estos elementos en una única declaración vaga de precisión de 0,01 mm. Defina la característica, el método de medición, la frecuencia de muestreo, la condición de temperatura y la regla de aceptación. El artículo de Liqin sobre la inspección con CMM para el mecanizado de aluminio a medida proporciona más información sobre la verificación basada en datos de referencia y el control térmico.
Un plan de calidad eficaz vincula cada requisito crítico del plano con un método de inspección definido, un límite de aceptación y un resultado registrado. Este enfoque trazable reduce la ambigüedad entre el comprador, el maquinista y el ingeniero de calidad, a la vez que facilita un análisis más rápido de la causa raíz si una dimensión comienza a desviarse. Para las órdenes de producción, el plan de control también debe identificar las verificaciones de la primera muestra, el muestreo en proceso, la inspección final, el estado de calibración del instrumento y el plan de acción ante cualquier resultado no conforme. Los registros claros no solo demuestran el cumplimiento, sino que también protegen el rendimiento del ensamblaje, acortan los ciclos de aprobación y brindan a los equipos de compras mayor confianza al escalar un prototipo validado a la producción en serie.
Característica | Método de inspección útil | Error común |
Tamaño del orificio | Calibrador de orificios, calibrador neumático o micrómetro interno adecuado. | Confiar en un calibrador para un orificio funcional preciso |
Posición verdadera o perpendicularidad | Máquina de medición por coordenadas (CMM) o calibre funcional específico diseñado según el plano. | Suponiendo que el diámetro sea correcto, se demuestra que el eje es correcto. |
Redondez o cilindricidad | Instrumento de medición de forma o método multisección validado | Verificar solo 1 sección en 2 puntos |
Textura de la superficie | Medidor de rugosidad calibrado con límite de corte y dirección definidos. | Juzgar una superficie brillante a simple vista |
Estabilidad del lote | Aprobación inicial más control estadístico de procesos (SPC) en la característica crítica. | Inspeccionando únicamente el lote final embalado. |
Lista de verificación DFM y RFQ para una cotización que realmente importe.
Un proveedor de mecanizado no puede elegir de forma responsable basándose únicamente en una captura de pantalla o el diámetro nominal. Envíe el modelo 3D original y un dibujo 2D controlado, y luego identifique la función de los orificios. Antes de poder elaborar un presupuesto útil, la solicitud de presupuesto requiere algunos detalles específicos:
· Indique la aleación y el estado: 6061-T6, 7075-T651 o el grado de fundición real, no simplemente aluminio.
· Indique el tamaño nominal y ambos límites. Marque claramente si se aplican sobre metal desnudo, después del recubrimiento o en ambas etapas.
· Muestre el orificio completo: profundidad, ciego o pasante, chaflán de entrada, holgura inferior, ranuras, además de cualquier orificio transversal que interrumpa el corte.
· Construya un marco de referencia de datos utilizable y adjúntele los controles de posición, orientación, desviación, redondez o cilindricidad que la función realmente necesita.
· Menciona la textura de la superficie cuando sea importante y explícanos por qué: el ajuste del rodamiento, la pista del sello, la válvula deslizante o la alineación óptica influyen en diferentes decisiones.
· Cantidades de prototipos y anuales, tamaño de lote previsto, plazo de entrega objetivo y si el coste de las herramientas puede amortizarse.
· Enumere los documentos que requiere su proceso de aprobación: tal vez un FAI, un informe CMM, un certificado de material, un estudio de capacidad o un paquete PPAP.
· No deje los detalles de acabado al azar. Defina la limpieza, el desbarbado, el anodizado, el enmascaramiento y el empaquetado.
El tratamiento superficial merece especial atención. El anodizado modifica la superficie y puede afectar a orificios de gran precisión, por lo que el plano debe indicar el enmascaramiento, las dimensiones posteriores al proceso y la etapa de inspección. La guía general de fresado CNC y tolerancias de aluminio explica por qué las tolerancias estrictas generalizadas aumentan el coste sin mejorar la funcionalidad.
¿Necesita una recomendación de proceso, no solo un precio unitario? Envíe a Liqin su archivo STEP, dibujo 2D, aleación, cantidad y especificaciones de perforación críticas. Nuestro equipo de ingeniería puede evaluar si la perforación final, el escariado o una secuencia híbrida ofrecen la mejor protección contra riesgos de ensamblaje. Solicite una revisión DFM y un presupuesto.
Cuando el indicador dice no: una tabla de solución de problemas en el taller
Síntoma | Área probable para investigar | Primeros controles |
El orificio perforado se estrecha a través de la profundidad. | Deflexión de la barra, desgaste del inserto, deriva térmica, sujeción débil de la pieza. | Reduzca el voladizo, aumente el diámetro de la barra, inspeccione el borde, verifique la temperatura de la pieza y el estado de liberación. |
El orificio escariado es de tamaño excesivo. | Desviación del soporte, borde acumulado, desalineación, velocidad excesiva, chaflán dañado | Indique la herramienta, inspeccione los márgenes, verifique el soporte y el refrigerante, revise el orificio previo. |
El final muestra los anillos de charla | Baja rigidez, acoplamiento incorrecto, mal estado de la herramienta, avance o velocidad inestables. | Primero, corrija la rigidez mecánica; luego, utilice la guía de parámetros del fabricante de herramientas. |
El diámetro pasa pero el ensamblaje se atasca | Redondez, conicidad, posición, acumulación de recubrimiento, rebaba en el orificio transversal | Mida la geometría y el estado del recubrimiento, no solo el tamaño de 2 puntos. |
Las primeras partes pasan y las partes posteriores se desvían | Desgaste de la herramienta, captación de aluminio, temperatura del refrigerante, método de medición | Seguimiento del tamaño por secuencia de piezas, limpiar e inspeccionar el borde, validar la repetibilidad de la medición. |
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Es el mandrinado siempre más preciso que el escariado en aluminio?
No. Ambas herramientas resuelven problemas diferentes. Un cabezal de mandrinar permite al operario corregir un eje y ajustar el tamaño; un escariador de eficacia probada puede realizar el mismo orificio previo de forma rápida y precisa, pieza tras pieza. Primero, defina a qué se refiere con precisión. El tamaño no es la posición, la posición no es la redondez, y ninguna de ellas se mantiene si la máquina, el soporte, el dispositivo de fijación, la temperatura o el calibre son inestables.
2. El agujero que he taladrado está descentrado. ¿Podré corregirlo con un escariador?
Solo de forma limitada e impredecible. Un escariador generalmente sigue la trayectoria y la geometría del orificio previo. Si la posición o la rectitud son cruciales, utilice interpolación o un semiperforado para establecer el eje antes del escariado y verifique la relación final con los puntos de referencia del plano.
3. ¿Cuánto material debe quedar antes de escariar el aluminio?
No existe una tolerancia universal segura. Varía según el diámetro final, el diseño del escariador, el material de la herramienta, la aleación, la profundidad, el refrigerante y la calidad del orificio previo. Una tolerancia demasiado baja puede provocar fricción en la herramienta; una tolerancia demasiado alta puede sobrecargar los bordes y acumular virutas. Utilice los datos del fabricante del escariador seleccionado y, a continuación, confirme la tolerancia con una prueba controlada de la primera unidad.
4. ¿Qué proceso es más económico para piezas de aluminio personalizadas?
En prototipos y diseños cambiantes, el mandrinado generalmente evita tener que pedir un escariador nuevo cada vez que cambia el diámetro. Una vez que el diseño y el orificio previo se han estabilizado, la situación puede cambiar. El escariado puede acortar cada ciclo lo suficiente como para resultar rentable en series medianas o largas. Compare todo el proceso: compra de herramientas, configuración, tiempo de calibración, vida útil esperada de la herramienta, riesgo de desperdicio y el costo de un ensamblaje defectuoso. Los minutos de husillo solo cuentan una parte de la historia.
5. ¿Qué debo enviar para obtener un presupuesto fiable de aburrimiento o escurrido?
Envíe el modelo 3D, el dibujo 2D controlado, el grado y temple del aluminio, los límites de perforación, las referencias GD&T, la textura superficial, la profundidad y las interrupciones, el estado del recubrimiento, las cantidades, la documentación de inspección y la función de ensamblaje. Para diseños confidenciales, firme primero el acuerdo de confidencialidad (NDA) y, a continuación, transfiera el conjunto completo de datos a través del canal acordado.
Haz clic aquí para tu consulta 👆
Resumen
No existe una solución universal. El mandrinado resulta útil cuando el tamaño debe ser ajustable, el eje necesita corrección, la geometría es inusual o el diseño aún está en desarrollo. El escariado se justifica una vez que el orificio previo se ha estabilizado y el tiempo de ciclo repetido comienza a ser importante. En trabajos complejos, podemos utilizar ambos. Sujete el componente sin apretarlo, deje que la temperatura se estabilice y verifique el tamaño, la forma, la ubicación y la textura con respecto al plano, no con respecto a una superficie de buen aspecto. Incluya las especificaciones funcionales en su solicitud de cotización para que el proceso se diseñe teniendo en cuenta el riesgo de ensamblaje en lugar de basarse en conjeturas.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa: service@shturl.zhuwanying@cncliq.com
Para nuevas consultas, cotizaciones y pedidos: business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta el envío finalizado de las piezas.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas de antemano para que reciba componentes listos para su instalación, sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
