 Español




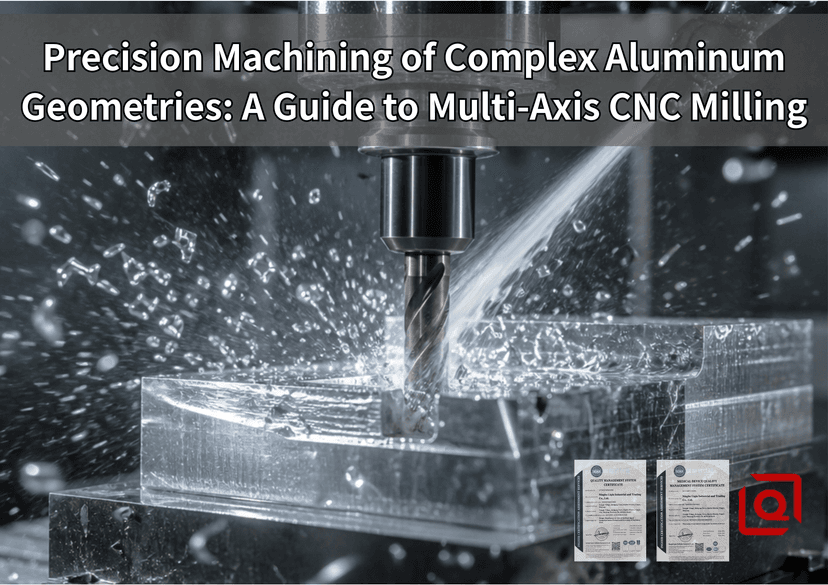
Diseñar piezas de aluminio de precisión en un monitor de computadora es sencillo, predecible y tolerante a errores. Observar cómo una fresa de carburo sólido penetra un bloque de palanquilla de grado aeronáutico a altas velocidades de husillo, mientras se intenta cumplir con especificaciones geométricas estrictas en múltiples ángulos de referencia, es una realidad completamente diferente.
Cuando sus componentes van más allá de la geometría prismática básica —como cavidades profundas, puertos hidráulicos multidireccionales, nervaduras internas delgadas y holguras de ángulo compuesto—, las fresadoras tradicionales de 3 ejes alcanzan un límite práctico. Los operarios deben detener el husillo, soltar la pieza de trabajo, girar el bloque, colocarlo en las mordazas blandas secundarias y volver a marcar las superficies de referencia con un comparador de cuadrante. Cada manipulación manual introduce variaciones en la acumulación de material. Los bordes de referencia se desvían ligeramente, las virutas finas se alojan bajo las almohadillas de apoyo críticas y las paredes delgadas se curvan al sujetarse de forma desigual. El mecanizado multieje, que abarca la indexación posicional 3+2 y el contorneado CNC de 5 ejes simultáneo, elimina esta fricción operativa. Al girar la herramienta de corte y la pieza de trabajo en un espacio coordinado, las máquinas pueden acceder a cinco caras abiertas en una única configuración segura.Esta guía desglosa lo que sucede en nuestra planta de producción al cortar estructuras complejas de aluminio: gestionar el alivio de tensiones internas, prevenir la vibración de la herramienta en nervaduras extremadamente delgadas y ajustar las trayectorias de la herramienta para equilibrar los tiempos de ciclo con tolerancias de nivel micrométrico.
1. El verdadero cuello de botella: Deriva de configuración frente a libertad de configuración única
Cuando llega a nuestro taller un nuevo plano de ingeniería con características ubicadas en cuatro o cinco caras distintas, el enfoque convencional exige múltiples configuraciones. Los maquinistas instalan una placa de fijación inicial para la cara principal, fresan las cavidades superiores, sueltan manualmente la pieza, la giran para la cara inferior y, a continuación, fabrican cuñas angulares a medida para que coincidan con los orificios angulares de las caras laterales.
Este manejo constante crea vulnerabilidades reales en la fabricación:
-
Las fuerzas de sujeción físicas fluctúan cada vez que un operario aprieta la manivela de una mordaza manual, lo que introduce pequeños desplazamientos mecánicos.
-
Fragmentos microscópicos de aluminio pueden ocultarse fácilmente debajo de las referencias de posicionamiento, inclinando la geometría de toda la pieza en grados imperceptibles que se acumulan a lo largo de las dimensiones.
- data-path-to-node="11,2,0">La eliminación de grandes trozos de metal en bruto libera las tensiones de laminación naturales atrapadas dentro del material. Cuando un bloque parcialmente mecanizado se desatornilla de su soporte, el material respira y se relaja, lo que provoca que los agujeros se desalineen entre sí.
Ruta tradicional de 3 ejes (4 configuraciones):
[Mecanizado en bruto] -> OP10 (Superior) -> Volteo manual -> OP20 (Inferior) -> Placa angular -> OP30 (Lado A) -> OP40 (Lado B)
Resultado: Múltiples oportunidades de error del operario, desviación de tolerancia y tiempos de espera prolongados.

Mecanizado continuo / multieje 3+2 (configuración única):
[Mecanizado en bruto sobre soporte de cola de milano inferior] -> Corte por múltiples caras en 1 ciclo
Resultado: Cada característica crítica se referencia al mismo sistema de coordenadas maestro establecido por una sonda táctil automatizada integrada en el husillo.
En el fresado posicional 3+2, los ejes rotatorios de la máquina giran para presentar la pieza directamente a la fresa, que se fija firmemente en su lugar mientras los ejes lineales realizan las rutinas de fresado estándar. En lugar de alcanzar cavidades angulares profundas con fresas largas y vibrantes que chirrían bajo carga, la máquina posiciona la pieza para que el programador pueda desplegar fresas cortas y robustas sujetas firmemente en soportes rígidos. La deflexión de la herramienta de corte se reduce drásticamente. Las vibraciones desaparecen y las irregularidades de la superficie se alisan, logrando acabados de máquina uniformes y limpios directamente desde el filo de corte.
2.Aleaciones de aluminio bajo el husillo: comportamiento, formación de virutas y deformación
El aluminio es universalmente apreciado por su ligereza y facilidad de corte, pero las diferentes aleaciones se comportan de manera distinta una vez que una fresa de alta velocidad elimina grandes volúmenes de material. Elegir el temple o la aleación incorrectos para una pieza hueca puede provocar la deformación de los componentes mucho antes de que lleguen a la sala de inspección.
-
6061-T6 / 6061-T651: Este es el estándar habitual para herrajes estructurales. Se corta limpiamente, forma virutas manejables que se eliminan fácilmente bajo alta presión de refrigerante y admite acabados de color anodizados de manera uniforme. Sin embargo, la chapa 6061 sin tratar contiene tensión mecánica interna derivada de la extrusión o laminación. Insistimos en utilizar chapa T651 con alivio de tensiones siempre que se requiera un mecanizado de cavidades profundas. Si un taller intenta realizar un mecanizado de cavidades asimétrico profundo en chapa extruida estándar, el componente se curvará hacia arriba como un cuenco poco profundo en cuanto se libere la presión de la mordaza.
-
7075-T651: Una aleación ultrarresistente con contenido de zinc, preferida por los equipos de robótica aeroespacial y de alto rendimiento. Corta con un sonido nítido y seco, y produce virutas limpias y frágiles con una formación de rebabas mínima en los bordes delgados. Mantiene roscas ajustadas y contornos de límites afilados excepcionalmente bien, aunque los programadores deben programar arcos de desaceleración suaves en las esquinas cerradas para evitar el astillado microscópico en las frágiles esquinas de corte de carburo.
-
5052-H32: Aleación de láminas y placas con contenido de magnesio, apreciada por su resistencia a la corrosión de grado marino y su ductilidad. En la bancada de la máquina, el 5052 se siente suave y gomoso. Sin un lavado constante con refrigerante a alta presión de las ranuras de la herramienta, las virutas tienden a soldarse directamente a las ranuras de corte, creando bordes acumulados que rompen rápidamente las herramientas delicadas.
-
Placa de herramientas fundida (MIC-6): Producido como una losa de fundición continua, este material está prácticamente libre de tensiones mecánicas internas. No se deformará ni se curvará, independientemente de la cantidad de material que se le extraiga de cualquiera de los lados. Es la opción principal para colectores de vacío multicanal y bases de alineación de cámaras, aunque los diseñadores deben recordar que su menor resistencia a la tracción no soporta cargas cíclicas agresivas ni roscas de fijación profundas y de alto par.
Aleaciones primarias de aluminio en la producción multieje
| Al | Resistencia a la fluencia moderada, alta tenacidad estructural | Curvatura de virutas predecible; requiere material T651 con alivio de tensiones para evitar la distorsión de la cavidad | Respuesta excepcional a Anodizado transparente/de color tipo 2 y recubrimiento duro tipo 3 | Carcasas generales, soportes para sensores, enlaces robóticos, placas estructurales |
| Al 7075-T651 | Muy alta resistencia a la fluencia, comparable a la del aluminio blando acero | Cortes excepcionalmente nítidos; mínima formación de rebabas; requiere trayectorias de herramienta suaves en las esquinas | Requiere un control estricto del tanque de productos químicos durante el anodizado para evitar tonos grises opacos | Soportes estructurales aeroespaciales, brazos oscilantes de alta tensión, chasis óptico |
| Aluminio 2024-T351 | Alta resistencia con excelente resistencia a la fatiga cíclica | Excelente resistencia al corte de virutas; deja paredes fresadas limpias; vulnerable a la oxidación atmosférica | Menor resistencia a la corrosión; generalmente requiere recubrimiento de conversión química | Componentes de fuselaje, soportes de tensión cíclica, cuerpos de válvulas hidráulicas |
| ruta-de-datos-al-nodo="19,4,0,Placa fundida (MIC-6) | Menor resistencia a la tracción, completamente libre de tensiones | Produce chips de grano fino; cero movimiento térmico o de tensión tras un extenso proceso de conformado | El grano poroso limita el pulido de espejo cosmético; solo anodizado funcional | Placas de distribución de vacío, bancos de prueba ópticos, semiconductores herramientas |
3. Trayectorias de la herramienta, control de vibraciones y equilibrio de parámetros
Hacer girar una herramienta a altas RPM a través de un bloque abierto de aluminio es sencillo. El desafío surge al barrer trayectorias continuas de cinco ejes alrededor de paredes verticales delgadas, tallar cámaras esféricas profundas sin dañar y eliminar las líneas de transición donde se superponen las pasadas de corte.
Realidades de la selección de herramientas para formas complejas
-
Evacuación de ranuras: Dependemos en gran medida de fresas de carburo de 3 ranuras para el desbaste de cavidades. Una herramienta de 3 ranuras equilibra el espesor del núcleo con el volumen de ranuras abiertas, lo que permite que las virutas de metal grandes se expulsen hacia arriba sin acumularse en las ranuras. Para el acabado de superficies de suelo complejas y contornos esculpidos, las fresas pulidas especializadas de 2 y 3 filos dejan trayectorias suaves y sin fricción. El peligro de los recubrimientos inadecuados: Los recubrimientos de herramientas que contienen elementos de aluminio, como TiAlN o AlTiN, deben mantenerse alejados de la línea de producción de aluminio. A altas temperaturas de corte, el aluminio del recubrimiento crea una atracción química con el material de la pieza, lo que provoca que las virutas de aluminio se adhieran firmemente al filo. En cuestión de segundos, la herramienta pierde su filo, se llena de metal fundido y se rompe. En cambio, utilizamos carburo desnudo pulido a espejo o recubrimientos de carbono tipo diamante (DLC) extremadamente finos y resbaladizos que permiten que las virutas de aluminio se deslicen sin esfuerzo.
-
Gestión de la longitud de saliente: La regla de oro del control de vibraciones es mantener la herramienta de corte lo más corta posible. Las herramientas largas actúan como diapasones; en cuanto la fresa entra en contacto con el metal, comienza a vibrar, transfiriendo ondas a las superficies laterales del componente.Cuando se requiere un alcance para mecanizar características profundas, las máquinas multieje inclinan el cabezal del husillo o giran la pieza, deslizando todo el portaherramientas más cerca de la pieza de trabajo sin que los vástagos de las herramientas, largos e inestables, se introduzcan en el hueco.
El fresado dinámico moderno se basa en técnicas de mecanizado de alta velocidad donde el ancho radial de corte permanece poco profundo, mientras que la profundidad axial de corte se extiende a lo largo de toda la longitud de la ranura de corte. Este enfoque distribuye el desgaste mecánico a lo largo de toda la longitud del filo de corte de carburo en lugar de dañar solo la punta inferior. El calor de corte fluye directamente hacia las virutas incandescentes expulsadas en lugar de absorberse en la pieza de trabajo de aluminio, lo que mantiene el componente frío y dimensionalmente estable.
4. Sujeción de piezas: Manteniendo las piezas rígidas sin deformación
No se pueden mecanizar cinco caras accesibles si el componente queda atrapado a medio camino entre las mordazas de una prensa mecánica. Las prensas estándar ocultan los contornos perimetrales críticos, bloquean las herramientas de taladrado lateral y ejercen una presión desigual contra las superficies exteriores de las piezas frágiles.
Los centros de producción multieje de alta eficiencia se basan en tres conceptos fundamentales de sujeción:
-
Sujeción de cola de milano:
El bloque de metal en bruto pasa primero por una pequeña fresadora de preparación, donde se coloca una pieza especial. Una fresa angular talla una ranura de cola de milano poco profunda y en ángulo a lo largo del borde inferior de la pieza. A continuación, una mordaza multieje específica sujeta esta estrecha ranura inferior con mordazas endurecidas.Debido a que el mecanismo de sujeción solo agarra el borde inferior desechable, las cinco caras superiores permanecen completamente abiertas a la herramienta de corte. La máquina puede perfilar toda la envoltura exterior, taladrar agujeros pasantes en ángulo y ahuecar cavidades interiores sin ninguna obstrucción de la abrazadera. Una vez terminado, una segunda operación rápida corta la pequeña pestaña de cola de milano.
Placas base del receptor de punto cero:
Los pernos de tracción neumáticos o hidráulicos se montan directamente en la parte inferior de la pieza de trabajo o en las subplacas de sujeción. Estos pernos se encajan en mandriles receptores de precisión instalados permanentemente en la mesa de la máquina. Los operarios pueden intercambiar configuraciones completas en segundos sin necesidad de usar un buscador de bordes ni medir valores de desplazamiento, manteniendo una precisión de posicionamiento absoluta entre turnos.
Sujeción por vacío y mordazas blandas perfiladas:
Al tallar carcasas electrónicas grandes y de paredes delgadas, las abrazaderas mecánicas estándar comprimen el perímetro, lo que provoca que el centro de la pieza se abulte hacia arriba. Cuando se sueltan las abrazaderas después del corte, el centro vuelve a su posición original, dejando el suelo hundido e irregular. Mediante placas de vacío personalizadas equipadas con juntas de goma de celda cerrada, la presión del aire atmosférico presiona el amplio y plano piso de manera uniforme en toda su superficie, evitando deformaciones localizadas.
5.Caso práctico en planta: Carcasa para sensor aeroespacial multiángulo
![]() El desafío del componente
Un socio de integración aeroespacial de primer nivel se puso en contacto con nuestro departamento de ingeniería para presentarnos una carcasa de sensor de seguimiento óptico destinada a una plataforma de vigilancia autónoma.
Material:
Acero sólido 7075-T651
Dimensiones generales: Aproximadamente del tamaño de un libro grueso de tapa dura, repleto de cavidades internas para montaje electrónico.
Obstáculos críticos de diseño:
-
Cuatro cámaras internas para orificios ópticos en ángulo, posicionadas en ángulos compuestos incómodos con respecto al montaje principal. cara.
-
Orificios de montaje internos del sensor que requieren holguras de ajuste deslizante precisas.
-
Indicaciones de posición exactas con respecto a la cara de montaje principal y orificios para pasadores de centrado.
-
Una serie de aletas altas y delgadas de disipación térmica que recorren la pared exterior, lo que requiere un espesor de pared uniforme sin vibraciones en la superficie.
 [Orificio superior del sensor: Indicación de posición real estricta]

|
+----------------+----------------+

/ \
/ [Puerto de ángulo compuesto] \

| |
| [Nervaduras disipadoras de calor profundas y delgadas] |

| |
\ [Puerto de ángulo compuesto] /
\ /

+----------------+----------------+

|
[Sujeción de cola de milano inferior] Tab]
< !---->
El problema inicial de fabricación
El taller interno del cliente intentó inicialmente construir prototipos en una fresadora vertical estándar de 3 ejes utilizando placas sinusoidales apiladas y múltiples bloques de indexación angulares.
El proceso de fabricación se desmoronó rápidamente. Debido a que el operario tuvo que desmontar y realinear la pieza cuatro veces para que los orificios angulares del sensor quedaran perpendiculares al husillo vertical, los errores de posicionamiento mecánico se acumularon. La inspección con su máquina de medición de coordenadas reveló que las trayectorias ópticas que se intersecaban no coincidían con sus ejes centrales. Casi la mitad de las piezas piloto se desecharon.
Además, intentar limpiar las aletas de refrigeración exteriores profundas con una fresa larga y delgada provocó una vibración armónica violenta, dejando marcas onduladas ásperas a lo largo de las delicadas paredes que no cumplieron con las especificaciones estéticas ni funcionales.La solución de ingeniería multieje
Transicionamos el plan de fabricación a un centro de mecanizado de muñones de 5 ejes de alta precisión con un sistema de sujeción de herramientas de contracción térmica de alta velocidad.
-
Preparación del material y Alivio del estrés:
Cortamos un bloque de aluminio 7075-T651 de gran tamaño y fresamos una lengüeta de cola de milano limpia en la base. Mediante trayectorias de fresado dinámicas, desbastamos las cavidades interiores gruesas, eliminando aproximadamente el 80 por ciento del metal de desecho y dejando una pequeña capa uniforme de material en todas las caras.Luego, liberamos completamente la presión de sujeción de la mordaza, dejando reposar la pieza en nuestra celda con temperatura controlada para que las tensiones mecánicas internas de laminación se igualaran de forma natural.
Re-sondaje automatizado:
Tras la breve etapa de reposo, la sonda del husillo de la máquina tocó múltiples referencias clave para verificar nuevamente el sistema de coordenadas, absorbiendo cualquier pequeño movimiento de forma que se hubiera producido durante el desbaste.
Mandrinado de ángulo compuesto:
En lugar de apilar fijaciones angulares personalizadas, la mesa giratoria rotaba la pieza suavemente, presentando cada puerto angular directamente a un conjunto de mandrinado rígido y equilibrado, sujeto a un portaherramientas termorretráctil. Cada orificio se llevó al diámetro final en una única y estable secuencia de penetración, sin vibraciones de la herramienta ni conicidad dimensional.-
Fresado de flanco sincronizado en aletas delgadas:
Para resolver la fuerte vibración en las aletas exteriores altas, nuestros programadores CAM abandonaron el corte escalonado tradicional de múltiples pasadas. Programamos un corte continuo de virutas sincronizado de cinco ejes, inclinando la herramienta de corte de manera que todo el borde lateral de una herramienta cilíndrica de carburo sólido quedara al ras con la pared de la aleta. Las fuerzas de corte se equilibraron a lo largo del flanco de la herramienta en lugar de concentrarse en la punta, estabilizando la delgada nervadura de aluminio y eliminando las vibraciones armónicas.
Resultados de producción y verificación dimensional
| Parámetros de inspección | Requisitos de ingeniería | Resultado inicial de la configuración múltiple de 3 ejes | Resultado de producción multieje | Metrología y Método de verificación |
| Diámetros de orificio | Juego de ajuste deslizante ajustado (+0.Límite máximo de 0,08 mm) | Orificio cónico y ovalado; Falló la comprobación del calibre de pasador | Cilíndrico, redondo y en el objetivo | Calibrador neumático y micrómetro de precisión para orificios |
| Posición verdadera | Tolerancia ajustada con respecto a los puntos de referencia A, B y C | Se superó el margen de tolerancia debido a la deriva de configuración acumulada | Dentro del límite de tolerancia geométrica requerido | CMM de puente de alta precisión |
| Acabado de pared delgada | Textura lisa adecuada para recubrimiento duro anodizado | Ondulaciones de vibración armónica intensa y escalones distintivos | Superficie fresada limpia, uniforme y suave como la seda | Medición con perfilómetro de palpador de contacto |
| Configuración y Tiempo de ciclo | Línea base de producción comercial | Finalización de ciclo único con desbarbado en proceso | Registros de monitorización digital de la máquina ERP | |
| Rendimiento de producción | Objetivo de lote de alta fiabilidad | Tasa de desperdicio superior al 40 por ciento | Ejecución estable cercana al 100 por ciento de aceptación | Aprobación final de control de calidad y recepción de registros |
6. Estándares de calidad de la industria: demostrando precisión en papel
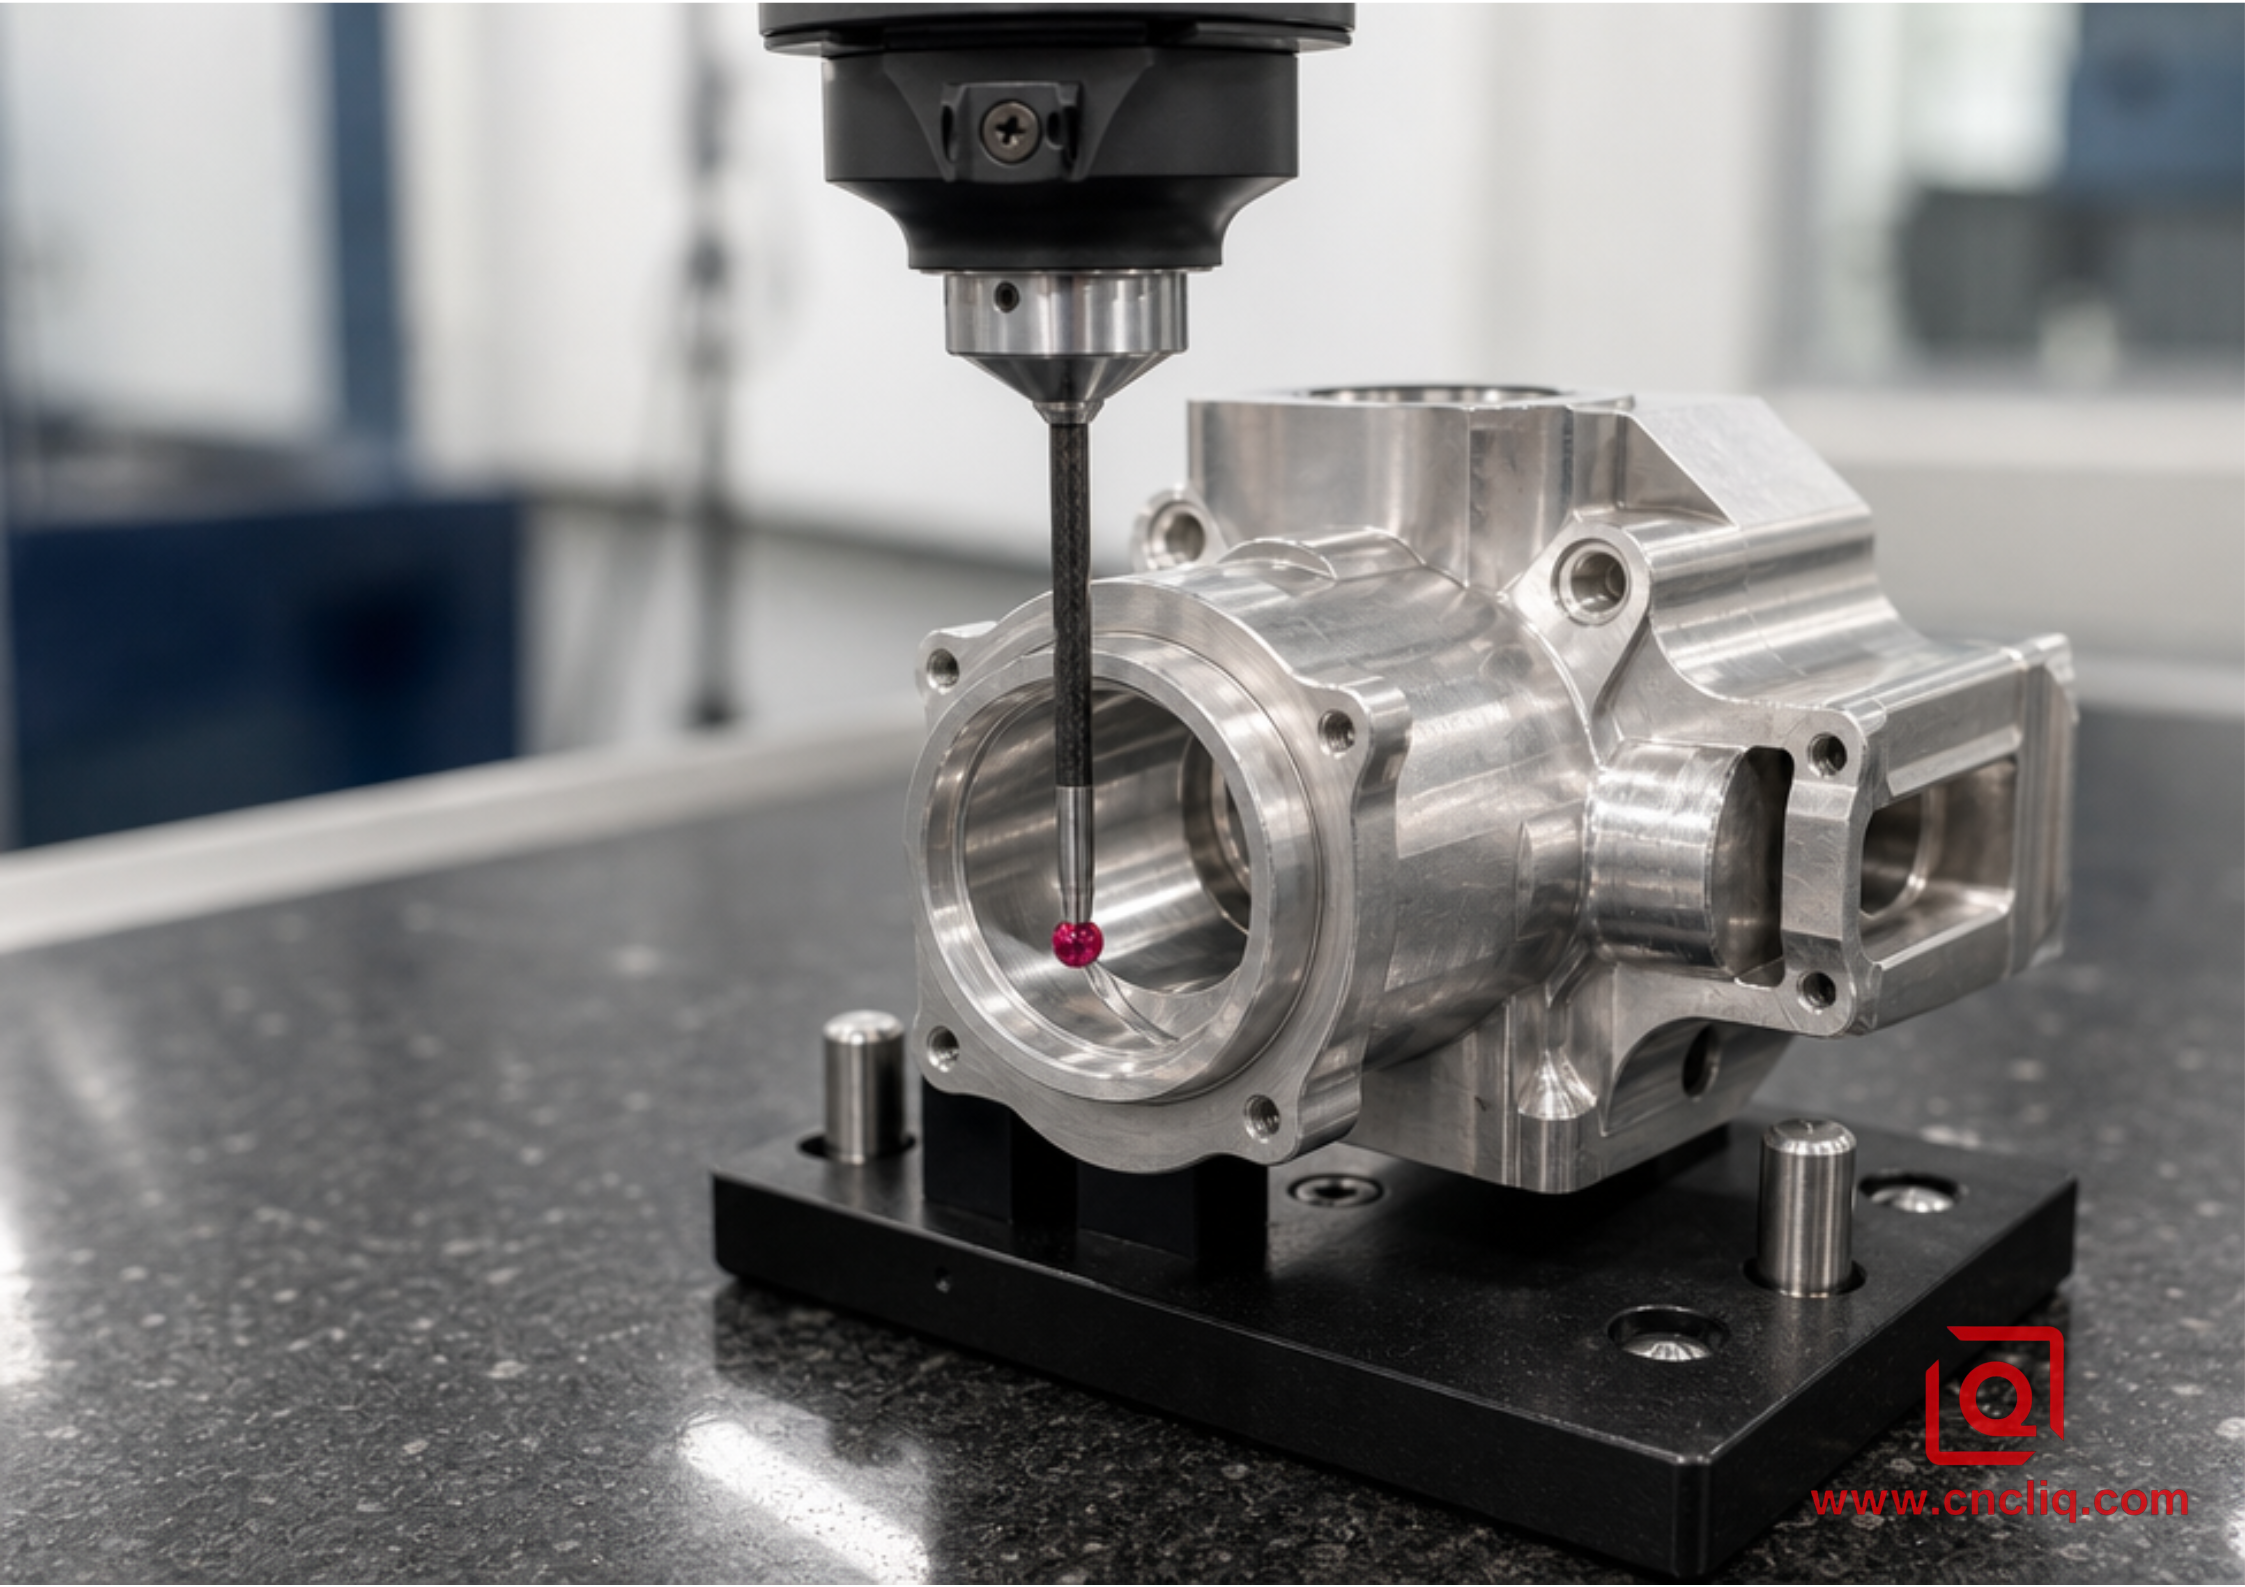
Afirmar precisión en una página de marketing digital no significa nada para un gerente de calidad a menos que cada dimensión se verifique según las directrices internacionales estandarizadas de metrología.Al comprar piezas de aluminio OEM personalizadas, confirme que su socio de fabricación mide su trabajo según estos estándares de referencia de la industria:
-
ISO 2768-m / ISO 2768-f: Estas normas definen tolerancias dimensionales lineales y angulares para elementos sin especificaciones de tolerancia dedicadas. Los sistemas de aluminio multieje de alta calidad mantienen habitualmente el estándar de precisión (f) en transiciones geométricas complejas.
ASME Y14.5 / ISO 1101: Las autoridades modernas en dimensionamiento y tolerancias geométricas (GD&T). Al verificar superficies contorneadas de 5 ejes, la posición verdadera, la perpendicularidad, la excentricidad y el perfil de una superficie deben evaluarse a partir de referencias físicas funcionales en lugar de simples calibradores punto a punto.
-
Marcos de calidad ISO 9001 / AS9100: Garantiza que cada barra de aluminio que ingresa al edificio lleve un Informe de prueba de fábrica legítimo que confirme la composición química y el temple mecánico, que el equipo de medición de coordenadas en proceso sea trazable y que los registros de inspección del primer artículo acompañen al componente durante toda su vida útil.
7.Consejos prácticos de DFM para ingenieros de diseño mecánico
Antes de bloquear sus archivos CAD 3D y publicar los planos para presupuestos de fabricación, revise esta práctica lista de verificación para ahorrar tiempo de mecanizado y evitar retrasos en la producción:
-
Amplíe los radios de sus cavidades internas: Nunca diseñe esquinas verticales internas con transiciones abruptas de 90 grados. Cuando una fresa corta una esquina cuadrada interna, su ángulo de contacto se duplica instantáneamente, lo que provoca que la herramienta se atasque, vibre y deje marcas. Haga que el radio de la esquina sea notablemente mayor que las dimensiones estándar de la fresa. Si la profundidad de la cavidad sugiere el uso de una herramienta de 6 mm, ajuste el radio de la esquina interna a 3,5 mm o más. Esto permite que la trayectoria de la herramienta CAM recorra la esquina suavemente sin detenerse bruscamente.
-
Controle la relación profundidad-ancho de la cavidad: Intente mantener la profundidad interna de la cavidad entre cuatro y seis veces el diámetro de la herramienta. Las ranuras extremadamente profundas y estrechas obligan a los operarios a utilizar fresas delgadas y de largo alcance con avances muy lentos, lo que aumenta el tiempo de funcionamiento del husillo y eleva el precio de las piezas.
-
Proporcione superficies de sondeo fiables: Incluso las máquinas de 5 ejes totalmente automatizadas necesitan un punto de partida físico. Deje siempre al menos un par de superficies de referencia planas, accesibles y perpendiculares entre sí en algún lugar de la geometría exterior.Esto permite que nuestras sondas táctiles automatizadas encuentren las coordenadas exactas de los componentes con precisión.
-
Sea selectivo con las tolerancias estrictas: Evite aplicar tolerancias generales en todos los elementos de un modelo complejo. Reserve márgenes de tolerancia ajustados a nivel micrométrico para los ajustes a presión de los cojinetes, los orificios para pasadores y las superficies críticas de sellado de las juntas tóricas. Amplíe las tapas de holgura exteriores, las cavidades estéticas y los alivios de peso según los estándares generales de fabricación. Relajar las superficies no críticas reduce significativamente los tiempos de mecanizado y protege el presupuesto del programa.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
P1: ¿Cuándo es estrictamente necesario el fresado continuo de 5 ejes y cuándo es suficiente el mecanizado posicional 3+2?
A: En más del 70 por ciento de los proyectos de aluminio de OEM, el mecanizado posicional 3+2 es en realidad la opción más eficiente y rentable. El fresado 3+2 rota y bloquea la pieza de trabajo en ángulos compuestos específicos, lo que permite que las herramientas rígidas estándar de corto alcance fresan caras planas, perfiles de cavidades y agujeros angulares sin interpolación multieje continua. El fresado continuo de 5 ejes (donde los 5 ejes se mueven sincrónicamente) está reservado para superficies de forma libre que cambian dinámicamente, como impulsores de turbinas, superficies aeroespaciales complejas, carcasas industriales orgánicas o pasadas profundas de virutas de cortadores de barril a lo largo de nervaduras curvas con ángulo de desmoldeo. Elegir la configuración 3+2 siempre que la geometría lo permita proporciona una rigidez superficial superior, elimina las micromarcas de inversión de ejes y mantiene más bajos los índices de horas de máquina.
P2: ¿Por qué el mecanizado de cavidades a gran escala en aluminio a veces produce piezas deformadas incluso cuando se corta en una máquina de 5 ejes?
R: La capacidad multieje garantiza la precisión espacial durante el corte, pero no puede anular las leyes de la metalurgia. Los bloques de aluminio extruido o laminado conservan las tensiones internas de fabricación derivadas de sus fases iniciales de laminado, temple y trefilado. Cuando los cortes de desbaste intensos eliminan entre el 60 y el 80 por ciento de la masa del lingote en bruto de forma desigual, esos planos de tensión internos se desplazan y se igualan, lo que provoca que la pieza se tuerza o se curve una vez retirada de la máquina. Para evitar esto, se deben seguir dos reglas de producción: primero, especificar material de chapa T651 con alivio de tensiones (que se sometió a un estiramiento controlado después del tratamiento térmico); Segundo, introduzca un paso intermedio de relajación de tensiones donde se libera el par de apriete después de un desbaste intenso, permitiendo que el material respire naturalmente antes de realizar las pasadas de acabado final.
P3: ¿Cómo evitamos las vibraciones de la herramienta y las marcas escalonadas en nervaduras de aluminio altas y de paredes delgadas?
R: El mecanizado de paredes profundas y delgadas con fresas largas convencionales produce resonancia armónica: la herramienta se desvía ligeramente, muerde, se libera y crea ondulaciones visibles en la superficie. En el fresado multieje, esto se elimina mediante el fresado de virutas (flanco) de 5 ejes.Inclinar el husillo permite que todo el perfil de la ranura de una fresa cilíndrica o cónica se deslice tangente a la pared del alojamiento. Esto distribuye la presión de la herramienta a lo largo de todo el flanco en lugar de desgastar la punta. Siga esta trayectoria con avances radiales cerrados bajo un flujo abundante de refrigerante para suavizar el aluminio de paredes delgadas, eliminar las vibraciones y obtener una pasada limpia y suave como el satén.
P4: ¿Por qué no se deben usar recubrimientos estándar de TiAlN o AlTiN para herramientas al fresar aluminio de precisión?
R: El TiAlN y el AlTiN están diseñados para aleaciones duras y aceros, no para aluminio. Si se fuerzan estas herramientas en un corte de alta velocidad, el aluminio dentro del recubrimiento literalmente se adhiere al material de la pieza. Los residuos de viruta caliente se sueldan directamente a las superficies de la ranura: el clásico filo acumulado (BUE). Una vez que esto sucede, los ángulos de alivio desaparecen, el flujo de viruta se obstruye y la fresa se rompe. Para piezas de aluminio con tolerancias ajustadas, utilice carburo sólido brillante sin recubrimiento o aplique una película de DLC (carbono tipo diamante) lisa y de un micrómetro de espesor para que las virutas se deslicen limpiamente.
P5: ¿Puede el fresado CNC multieje reemplazar la electroerosión por hilo para esquinas y ranuras internas complejas?
R: El fresado multieje reemplaza fácilmente a la electroerosión por hilo en socavados angulares, puertos compuestos y nervaduras con inclinación, reduciendo los tiempos de ciclo en días. Sin embargo, las fresas giratorias no pueden producir esquinas internas cuadradas de 90 grados perfectamente afiladas. A menos que los diseñadores abran esos filetes internos justo más allá de los radios de herramienta estándar, la electroerosión por hilo o penetración sigue siendo su único movimiento para intersecciones de ranuras de radio cero.
com/contact-us" target="_blank" rel="noopener"> Haga clic aquí para su consulta 👆Solicite una revisión de ingeniería y un presupuesto de producción
El mecanizado multieje transforma conceptos mecánicos audaces en hardware metálico robusto y tangible. Ya sea que esté desarrollando brazos robóticos dinámicos de múltiples enlaces, colectores de fluidos de alta presión o paquetes optoelectrónicos de campo reforzados, la combinación del temple de aluminio adecuado con trayectorias de herramientas multieje avanzadas garantiza una resistencia confiable, un ajuste consistente y una calidad de superficie impecable.
Envíe hoy mismo sus modelos CAD 3D (.STEP, .IGES o formatos nativos) junto con sus planos de ingeniería 2D a nuestro equipo técnico para una evaluación DFM integral, una estimación del tiempo de ciclo y una fabricación competitiva. cotización.
Información de contacto
Aviso legal
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog son solo para fines informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según el número de lote del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de estudio de clientes presentados en este blog han sido completamente anonimizados y depurados.
Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal para todos los pedidos.Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Operamos desde un centro de producción de 6500 m² equipado con más de 150 máquinas, que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, desde los conceptos iniciales de CAD hasta los envíos finales. Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional con CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para instalar sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para obtener tiempos de respuesta de dos horas a las nuevas solicitudes de cotización, asistencia directa para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras.Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
Blogs relacionados
Velocidades y avances para mecanizar aluminio 6061: fresas finales, RPM y velocidades de avance
Mecanizado CNCCómo el espesor de la pared de la pieza determina la viabilidad de la extrusión frente a la fundición
elencoFundición a presión de aluminio versus mecanizado CNC: análisis de costos y volumen de equilibrio
elencoCuándo cambiar del aluminio mecanizado por CNC a la fundición a presión: umbrales de volumen
elenco¿Qué es MIL-A-8625? Guía completa de especificaciones para aluminio anodizado
aluminio OEMAnodizado tipo II versus tipo III: espesor del recubrimiento, dureza y guía de aplicación
aluminio OEM

Ethan Zhang
Especialista en procesos de fabricación de metales y mecanizado de precisión
Compartimos información sobre forja en frío, fundición a presión, fundición de metales y mecanizado CNC de piezas de cobre, aluminio y acero inoxidable, ayudando a ingenieros y compradores a optimizar el diseño de piezas, los procesos de fabricación y los costos de producción.
Etiqueta: