 Español




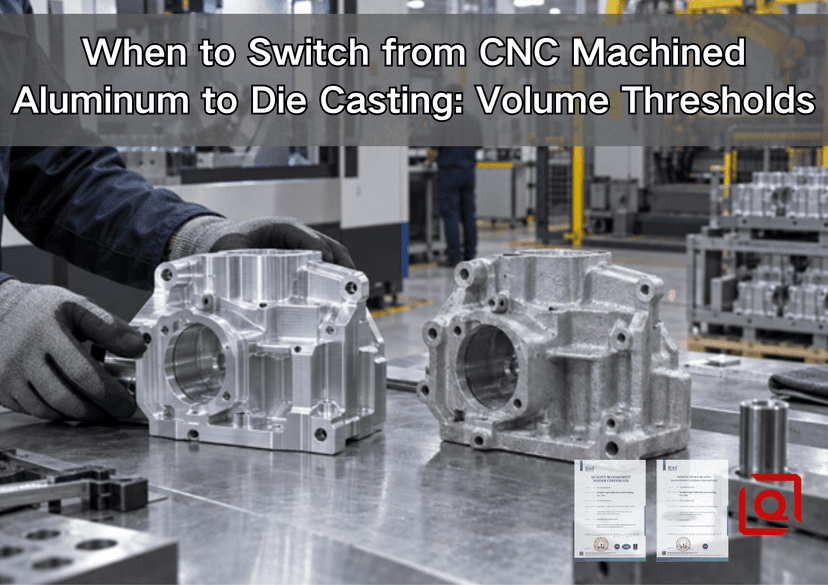
¿Aún está debatiendo si la próxima carcasa de aluminio debería permanecer en un centro de mecanizado CNC o trasladarse a una herramienta de fundición a presión? El momento equivocado puede perjudicar en cualquier dirección. Cambie demasiado pronto y una revisión del diseño puede convertir un costoso troquel de acero en chatarra. Cambie demasiado tarde y cada orden de compra seguirá pagando por palanquilla, virutas, horas de husillo, cortadores, configuraciones e inspecciones que una fundición casi neta podría haber evitado. Esta guía muestra a los ingenieros y equipos de abastecimiento cómo localizar un umbral de volumen realista, probarlo frente a los riesgos del taller y construir un camino más seguro desde los prototipos mecanizados hasta la producción de fundición a presión.
La respuesta corta es simple: no existe una regla universal de “cambiar a 1000 piezas”. Para muchas carcasas de aluminio, entre 500 y 5000 piezas aceptadas es la zona en la que vale la pena realizar un estudio serio de CNC versus fundición a presión. El crossover real puede ubicarse por debajo o muy por encima de esa banda. La complejidad de la herramienta, el tiempo del ciclo CNC, los requisitos de aleación, la madurez del diseño, el rendimiento de la fundición, el mecanizado secundario, el acabado superficial y la confianza en las previsiones son la respuesta.
Comience con un rango de umbral, no con un número mágico
El volumen es un desencadenante del análisis, no un veredicto. Una placa compacta y fácil de mecanizar puede resultar económica en equipos CNC en cantidades que justificarían la fundición de un recinto profundo y acanalado. Por el contrario, una carcasa grande que comienza como un tocho costoso y pierde la mayor parte de su masa en forma de virutas puede justificar la fundición a presión a alta presión (HPDC) sorprendentemente temprana, siempre que la geometría y las especificaciones sean realmente moldeables.
Utilice las siguientes bandas como primera herramienta de selección y luego reemplácelas con cotizaciones específicas de proveedores.
|
Volumen aceptado esperado |
Posición inicial práctica |
¿Qué debería pasar a continuación? |
|
1–100 partes |
El mecanizado CNC normalmente conduce |
Validar ajuste, función, carga, sellado, comportamiento térmico y dibujo. Evite congelar las herramientas de producción. |
|
100–500 piezas |
El CNC suele seguir siendo de menor riesgo |
Mejore la sujeción de piezas, la elección de material, las trayectorias de herramientas y la inspección. Comience a registrar el tiempo de ciclo real y el desperdicio. |
|
500–2000 piezas |
Estudio cruzado formal |
Cotiza recorridos CNC, HPDC y cast-plus-CNC en la misma condición de acabado. Revisar la estabilidad del diseño y el DFM de fundición. |
|
2000-10 000 piezas |
HPDC se vuelve cada vez más creíble |
Ejecute escenarios de recuperación de herramientas y flujo de caja. Confirme la aleación, los controles de porosidad, el posmecanizado, el acabado y la propiedad de la herramienta. |
|
Más de 10.000 piezas |
HPDC o una ruta híbrida a menudo merece prioridad |
Valide la capacidad, los supuestos de vida útil de los troqueles, el mantenimiento preventivo, la evidencia de calidad y la planificación de respaldo. CNC aún puede ganar por requisitos especiales. |
Estas son bandas de decisión, no límites de producción cotizados. Liqin existente Mecanizado CNC completo versus guía de costos y volumen de fundición a presión explica la comparación general del costo del ciclo de vida. Este artículo va un nivel más allá: se centra en cuándo un programa está listo para cruzar el umbral y cómo evitar un falso punto de equilibrio.
Por qué el costo del CNC y el costo de la fundición a presión se comportan de manera diferente
El mecanizado CNC tiene una carga de costos fijos relativamente ligera. Un proveedor prepara el programa CAM, cortadores, mordazas o accesorios blandos, hojas de configuración y plan de inspección. Después de eso, cada pieza aceptada continúa consumiendo existencias de aluminio, tiempo de husillo, vida útil de la herramienta, refrigerante, manipulación, desbarbado y capacidad de medición. El tamaño del lote puede mejorar la asignación de configuración y la eficiencia de compra, pero no hace que desaparezca el tiempo de corte.
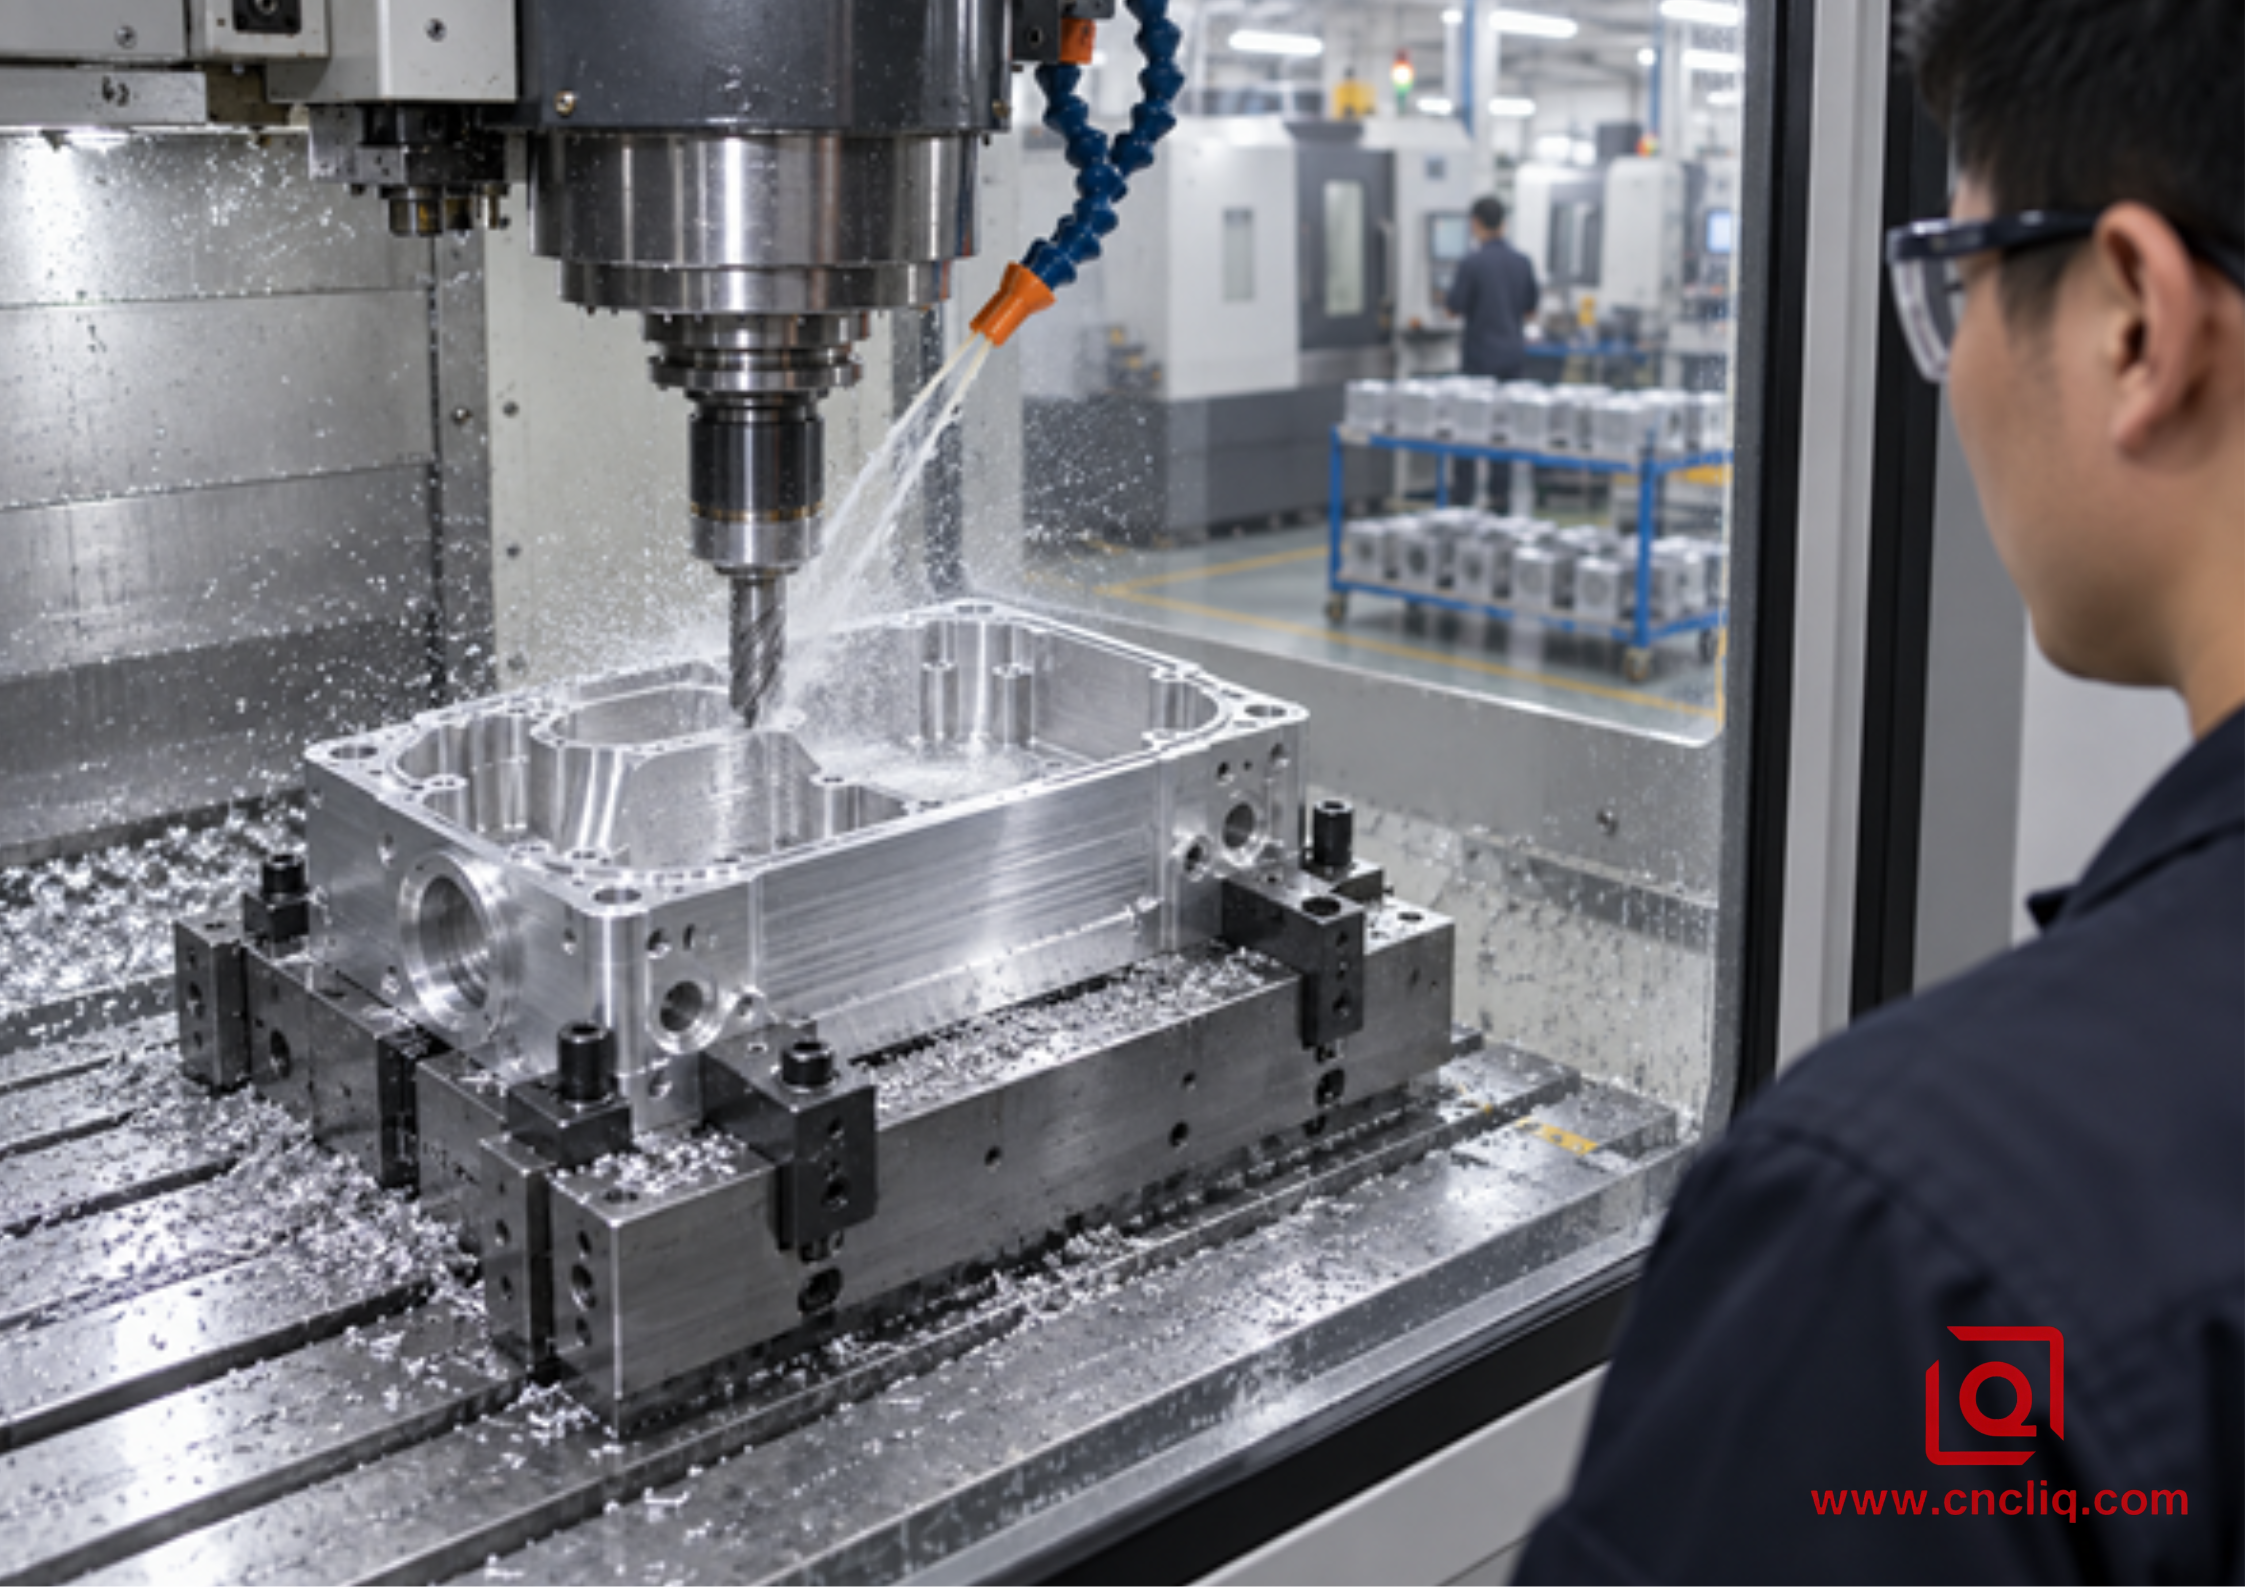
El mecanizado CNC elimina material de la palanquilla en cada ciclo de producción, preservando la flexibilidad del diseño pero continuando consumiendo tiempo del husillo.
HPDC invierte el patrón. El diseño de herramientas, la simulación, el mecanizado de acero para troqueles, cavidades y correderas, el tratamiento térmico, las herramientas de corte, las pruebas, el muestreo, la corrección y la calificación crean un compromiso inicial mucho mayor. Sin embargo, una vez que la celda está estable, la matriz forma paredes, nervaduras, protuberancias y contornos exteriores repetidamente. La fundición en bruto puede ser económica por disparo, pero la pieza enviada aún puede requerir recorte, granallado, impregnación, pruebas de fugas, recubrimiento y mecanizado CNC de precisión.
Esta distinción es importante porque los compradores suelen comparar una pieza CNC completa con una pieza fundida sin terminar. Esa comparación no es válida. Ambas cotizaciones deben terminar en el mismo punto de aceptación: condición de la aleación terminada, mecanizado secundario completado, recubrimiento aplicado, características críticas inspeccionadas, desechos y rendimiento contabilizados, empacados y listos para el ensamblaje.
Calcule el punto de equilibrio con la economía de piezas aceptadas
Utilice dos ecuaciones de costo del ciclo de vida en el mismo horizonte de producción:
Costo total del CNC = CNC NRE + (coste final del CNC por pieza aceptada × cantidad aceptada)
Costo total de HPDC = costo de matriz, lanzamiento y calificación + reserva de mantenimiento de herramientas + (costo final de HPDC terminado por pieza aceptada × cantidad aceptada)
Si el costo variable del CNC es mayor, el cruce de primer paso es:
Cantidad de equilibrio = (costo fijo de HPDC + reserva de mantenimiento − costo fijo de CNC) ÷ (costo unitario de CNC − costo unitario de HPDC terminado)
Considere una hipotética carcasa de controlador industrial. Este es un ejemplo didáctico, no una cotización de Liqin o un punto de referencia del mercado.
|
Entrada de costos |
ruta CNC |
Ruta HPDC + CNC secundaria |
|
Programación, accesorios o lanzamiento de NRE |
$900 |
Incluido a continuación |
|
Troquel, herramienta de recorte, muestreo y calificación. |
$0 |
$42,000 |
|
Reserva de mantenimiento planificada para el programa evaluado |
$0 |
$4,500 |
|
Costo en destino terminado por pieza aceptada |
$58.00 |
$19.50 |
El cruce del primer paso es ($42 000 + $4 500 − $900) ÷ ($58,00 − $19,50) = 1184 piezas aceptadas, redondeadas hacia arriba. Con 1.200 partes, los dos totales modelados están cerca. Con 5.000 piezas, las herramientas fijas están mucho más distribuidas y HPDC puede tener una clara ventaja. En 600 piezas, el CNC sigue siendo inferior en este ejemplo.
Pero no libere el acero en la parte 1.185 automáticamente. La fórmula supone que el plano es estable, se logra el rendimiento de fundición cotizado, el mecanizado secundario tiene el alcance correcto y el pronóstico se convierte en pedidos reales. Cambie cualquiera de esos supuestos y el umbral se moverá.
Ejecute una tabla de sensibilidad antes de aprobar el troquel.
Un solo pronóstico crea una confianza falsa. Calcular al menos 3 casos de demanda y visibilizar el riesgo comercial.
|
Guión |
Demanda de por vida aceptada |
Condición del programa |
Decisión probable en el ejemplo anterior |
|
Caso confirmado |
800 piezas |
Sólo se cuentan las órdenes de compra liberadas |
Mantener CNC; Las herramientas no han dado sus frutos. |
|
Caso más probable |
2.500 piezas |
El diseño se congela y se respalda la demanda de los clientes |
HPDC + CNC merece validación. |
|
Caso positivo |
10.000 piezas |
La previsión de ventas se logra en varios lanzamientos. |
La economía del HPDC se fortalece, sujeta a la calidad y la capacidad. |
Haga hincapié en los insumos débiles: un aumento del 15% en el costo de fundición, una revisión pagada del troquel, menor rendimiento o lanzamientos de sólo 300 piezas. Una decisión sólida debería sobrevivir a un caso negativo razonable; si HPDC gana sólo en el pronóstico alcista, el programa no está listo.
El momento del efectivo importa: los gastos de CNC siguen a las liberaciones, mientras que una matriz de producción impulsa el capital. Compare el costo del programa y la exposición al efectivo, no solo el precio unitario amortizado.
Aplique 5 puertas de ingeniería antes de que el volumen pueda autorizar un cambio
Puerta 1: ¿Es el diseño realmente estable?
El dibujo debería haber pasado pruebas funcionales, pruebas de ensamblaje y una validación ambiental realista. Las interfaces que aún pueden moverse (posiciones de conectores, rutas de sellado, diseños de paredes, salientes de montaje y características térmicas) no deben quedar atrapadas en acero endurecido sin una estrategia de inserción deliberada. El CNC es indulgente porque muchas revisiones siguen siendo cambios de programación o accesorios. Una revisión de la fundición puede implicar soldar y volver a cortar, un nuevo inserto, nuevas correderas o un troquel de repuesto.
El Estándares de especificación de producto NADCA 2024 cubre herramientas, propiedades de aleación, tolerancias estándar y de precisión, GD&T, orientación de diseño y disposiciones de calidad. Ese alcance es un recordatorio útil: una fundición de producción es un sistema controlado, no sólo una forma diferente de copiar el prototipo.
Puerta 2: ¿Puede la pieza aprovechar la fundición a presión?
HPDC se gana la vida cuando el troquel reemplaza la eliminación repetida de material con una geometría casi neta. Las paredes delgadas, las nervaduras, los salientes, las funciones de montaje integradas y las formas exteriores complejas pueden ser buenos candidatos. Es posible que una pieza que sigue siendo un bloque grueso con un mecanizado profundo en cada cara no capture suficiente valor de fundición.
La conversión normalmente requiere DFM intencional: paredes razonablemente uniformes, transiciones redondeadas, tiro adecuado, una estrategia de separación viable, ubicaciones para los pasadores eyectores y un plan para el flujo, ventilación y enfriamiento del metal. NADCA guía de diseño de matrices destaca el flujo de metal, la ventilación, el equilibrio térmico y la expulsión como consideraciones centrales de diseño. Para obtener una descripción general específica de Liqin, consulte la Manual de estrategias OEM de fundición a presión de aluminio personalizado .
Puerta 3: ¿Puede una aleación de fundición satisfacer el requisito real?
Un prototipo 6061-T6 mecanizado y una fundición a presión de la familia A380 no son metalúrgicamente intercambiables. Las aleaciones forjadas y fundidas difieren en química, condición, alargamiento, respuesta térmica, comportamiento a la corrosión, respuesta del recubrimiento y la forma en que las propiedades varían en una pieza real. La Asociación de Aluminio describe las aleaciones forjadas 6xxx como materiales soldables, moldeables y tratables térmicamente con una resistencia moderadamente alta y una excelente resistencia a la corrosión; 6061 se usa ampliamente dentro de esa familia. Una aleación de fundición debe evaluarse según la aplicación en lugar de aceptarse como sustitución de compra.
Antes de cambiar, los ingenieros deben volver a verificar la carga estática, la fatiga, el impacto, la temperatura, la conductividad térmica, la exposición galvánica, las uniones, el sellado, el acabado cosmético y cualquier requisito reglamentario. Si la especificación realmente depende de las propiedades del material forjado o de una apariencia anodizada de primera calidad, el CNC puede seguir siendo la ruta de producción más segura incluso en grandes volúmenes. Para la selección de materiales centrados en la fundición, Liqin Guía de fundición a presión de aluminio A380 proporciona una referencia interna útil.
Puerta 4: ¿Qué características aún deben mecanizarse?
El plan de producción más sólido suele dividir el trabajo. Deje que el dado cree la envoltura amplia; Deje que CNC proteja las interfaces funcionales. Los orificios de rodamientos, las pistas de juntas, los puertos roscados, los orificios de ubicación, los puntos de referencia de precisión, las caras de los conectores y las superficies de sellado son candidatos comunes para el mecanizado secundario.
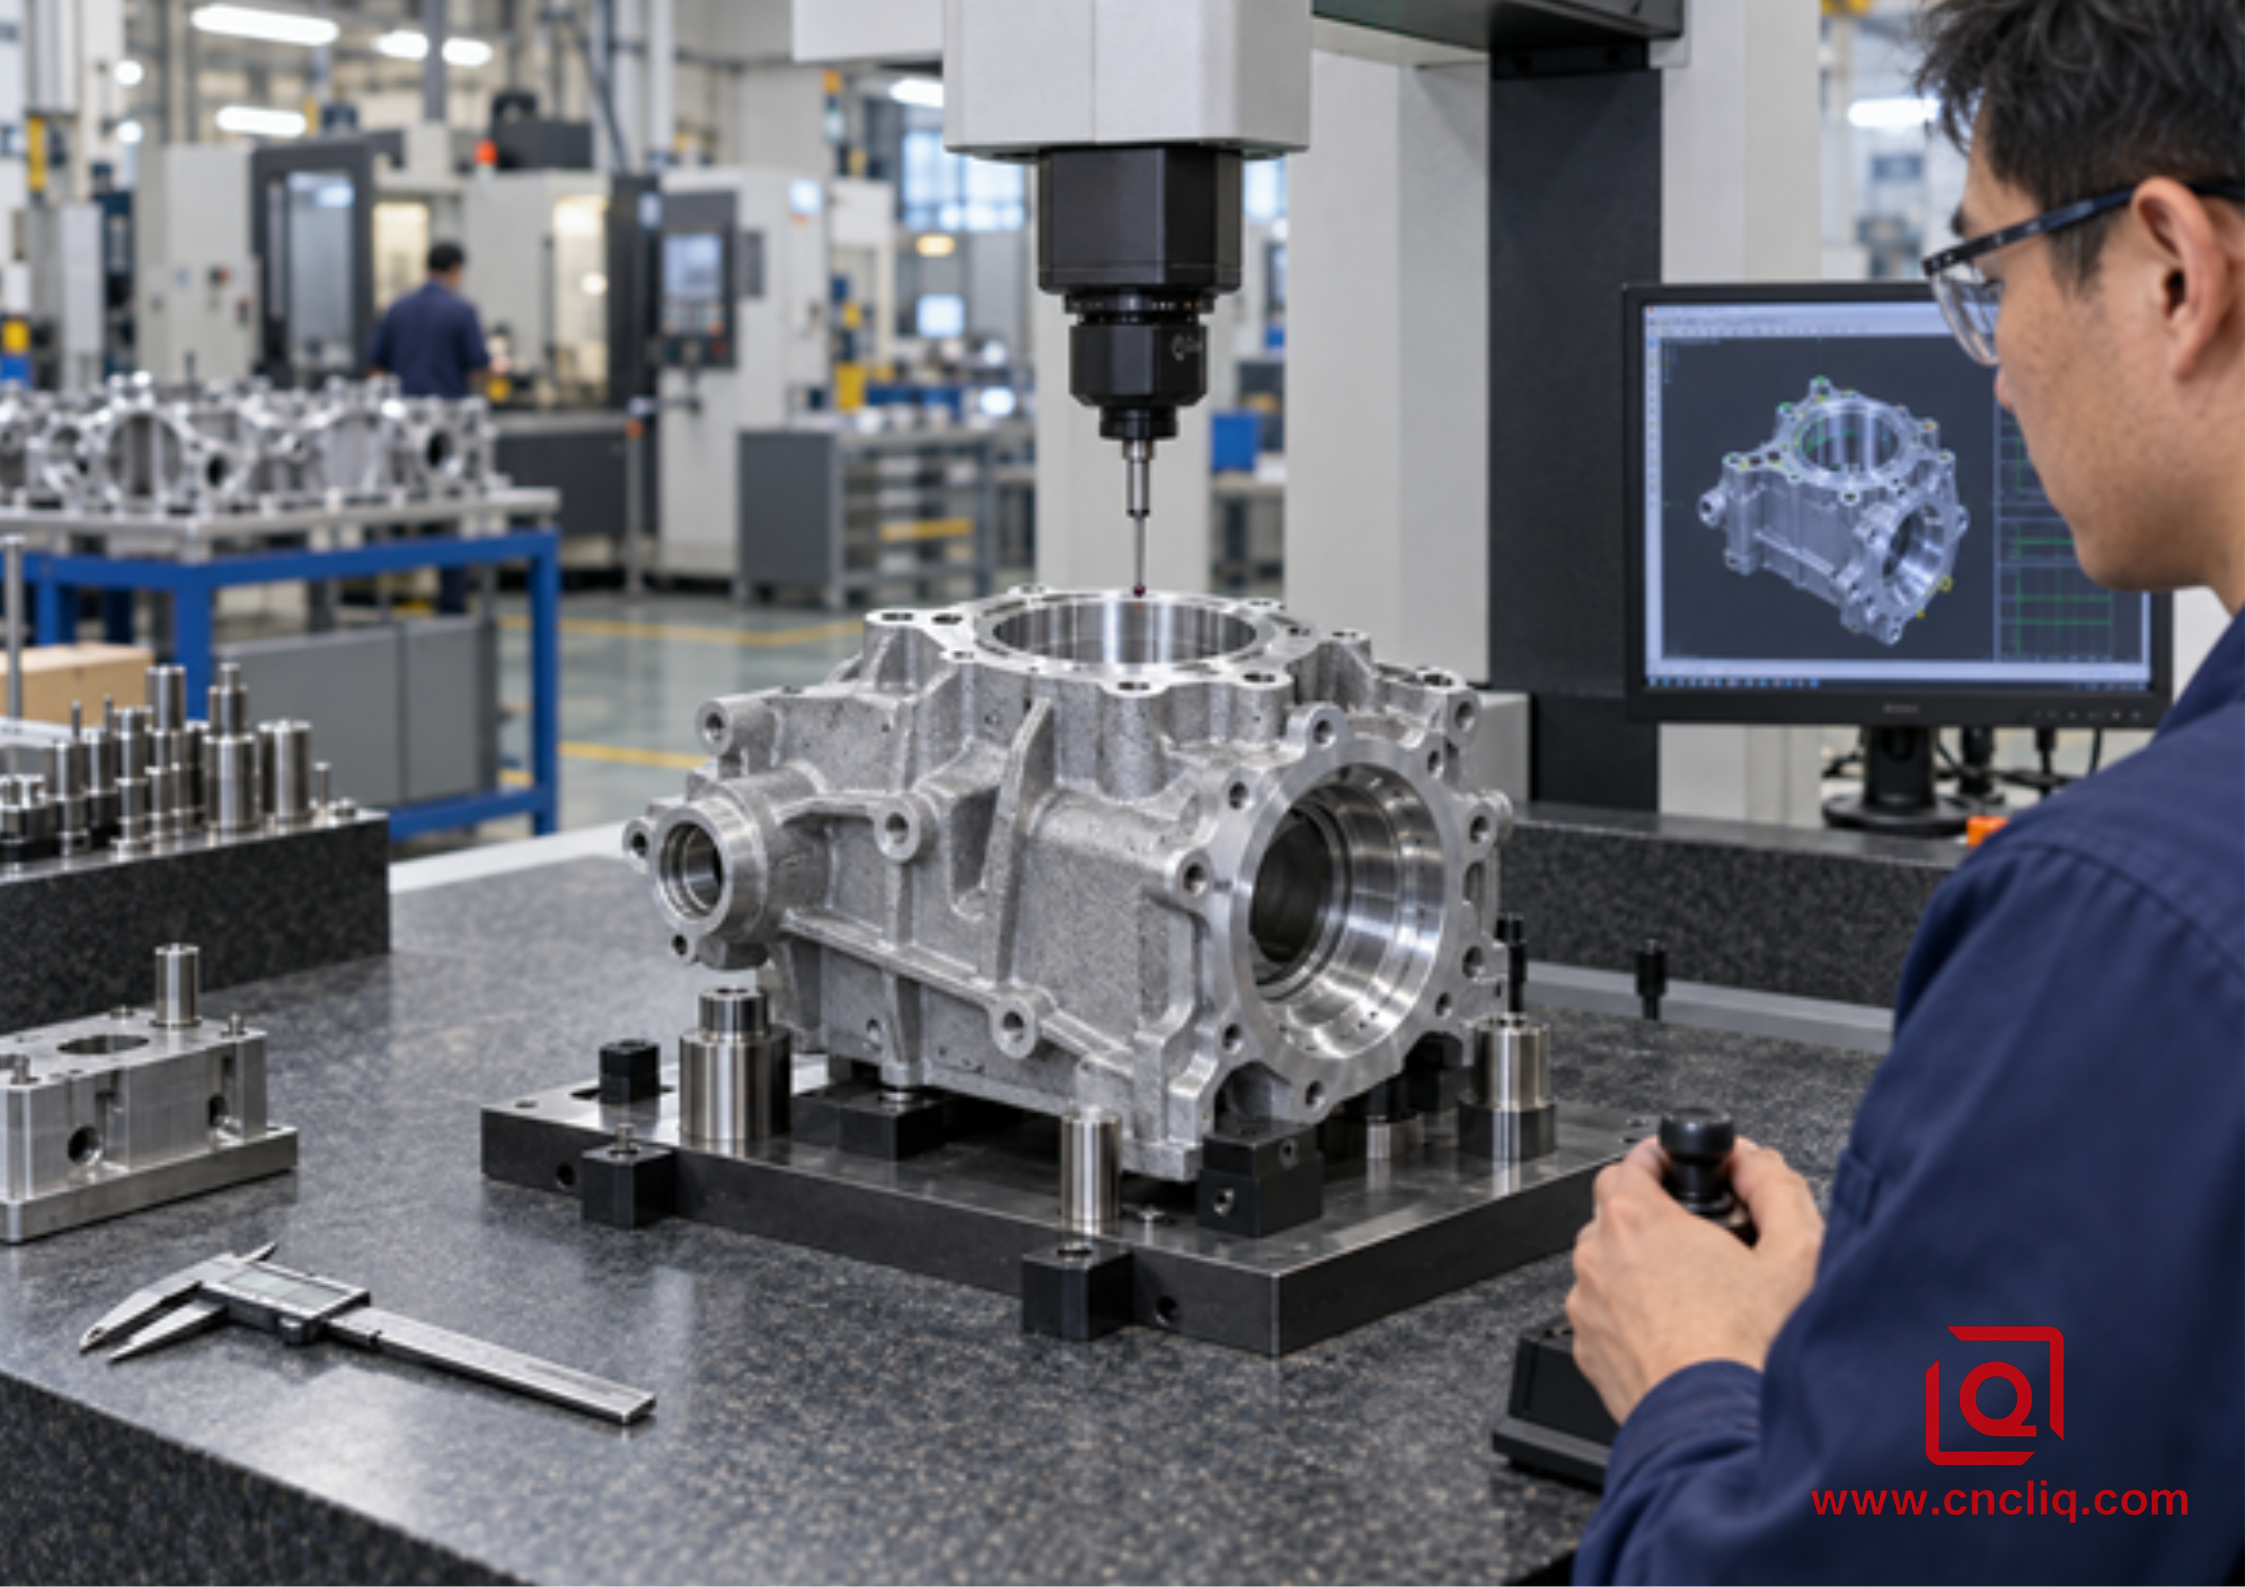
Una ruta híbrida moldea la envolvente de la carcasa, mecaniza interfaces críticas y verifica las características funcionales mediante CMM.
Esta ruta híbrida sólo ahorra dinero cuando el mecanizado está concentrado. Marque cada superficie que pueda permanecer como moldeada. Aplique tolerancias estrictas sólo donde el conjunto las necesite. Defina stock de mecanizado controlado, soportes de fijación estables, objetivos de referencia y la relación de inspección entre funciones fundidas y mecanizadas. La guía de Liqin para Tolerancia y costo del mecanizado CNC explica por qué los requisitos generales de ±0,01 mm pueden cambiar todo el plan del proceso.
Puerta 5: ¿Puede la cadena de suministro iniciar y sostener el proceso?
La aprobación de herramientas no es el final. Confirmar el rango de la máquina de fundición, la estrategia de la cavidad, el proceso de recorte, los controles de temperatura y fusión, la capacidad de mecanizado secundario, el método de medición, el embalaje, el mantenimiento preventivo y el plan de contingencia. Defina quién es el propietario del troquel, dónde se almacena, cómo se informan los registros de disparo y mantenimiento, quién aprueba las reparaciones y qué sucede al final de su vida útil o cuando se transfiere el proveedor.
El informe final del Departamento de Energía de EE.UU. de 2004, Consumo de energía de las operaciones de fundición a presión , midió la fusión, la retención, la celda de fundición y la actividad aguas abajo. Su lección práctica sobre abastecimiento es que el tiempo del ciclo de la máquina por sí solo no representa el proceso completo. Una cotización creíble debe describir toda la ruta y su rendimiento esperado.
Cuándo el CNC debería quedarse, incluso después de que la hoja de cálculo diga "fundir"
Mantenga el mecanizado CNC cuando la demanda sea volátil, el volumen anual con frecuencia se sobreestime o el producto pueda descontinuarse antes de que el troquel se amortice. El CNC también merece prioridad cuando sigue siendo probable que haya cambios de ingeniería, la entrega debe comenzar antes de que se puedan calificar las herramientas, la baja porosidad es esencial pero la ruta de fundición no ha sido probada, o la aleación y el temple requeridos no se pueden reemplazar de manera responsable.
Las señales de advertencia incluyen canales internos extensos, características de precisión en datos no relacionados, espacios largos entre lanzamientos, anodizado decorativo de primera calidad o demanda impredecible de repuestos. Un volumen elevado de vida útil por sí solo no crea un cronograma HPDC continuo.
No pases por alto un tercer proceso. Dependiendo de la geometría, la extrusión, el forjado, la extrusión en frío, la fundición por gravedad o una pieza preformada más CNC pueden reducir la eliminación de material sin el compromiso total de HPDC. Liqin extrusión en frío versus fundición a presión y guía CNC es relevante para piezas de aluminio con simetría axial o en forma de copa.
Cuando la fundición a presión merece una mirada más temprana
Avanzar en el estudio cuando una pieza tiene un diseño estable, un pronóstico multianual creíble, una alta relación de compra-venta, un tiempo de ciclo CNC largo, cavidades profundas, muchas nervaduras o salientes integrados, o varias piezas ensambladas que podrían convertirse en una sola pieza. Una familia de piezas también puede justificar conceptos de herramientas comunes o insertos modulares, aunque cada propuesta debe diseñarse y cotizarse.
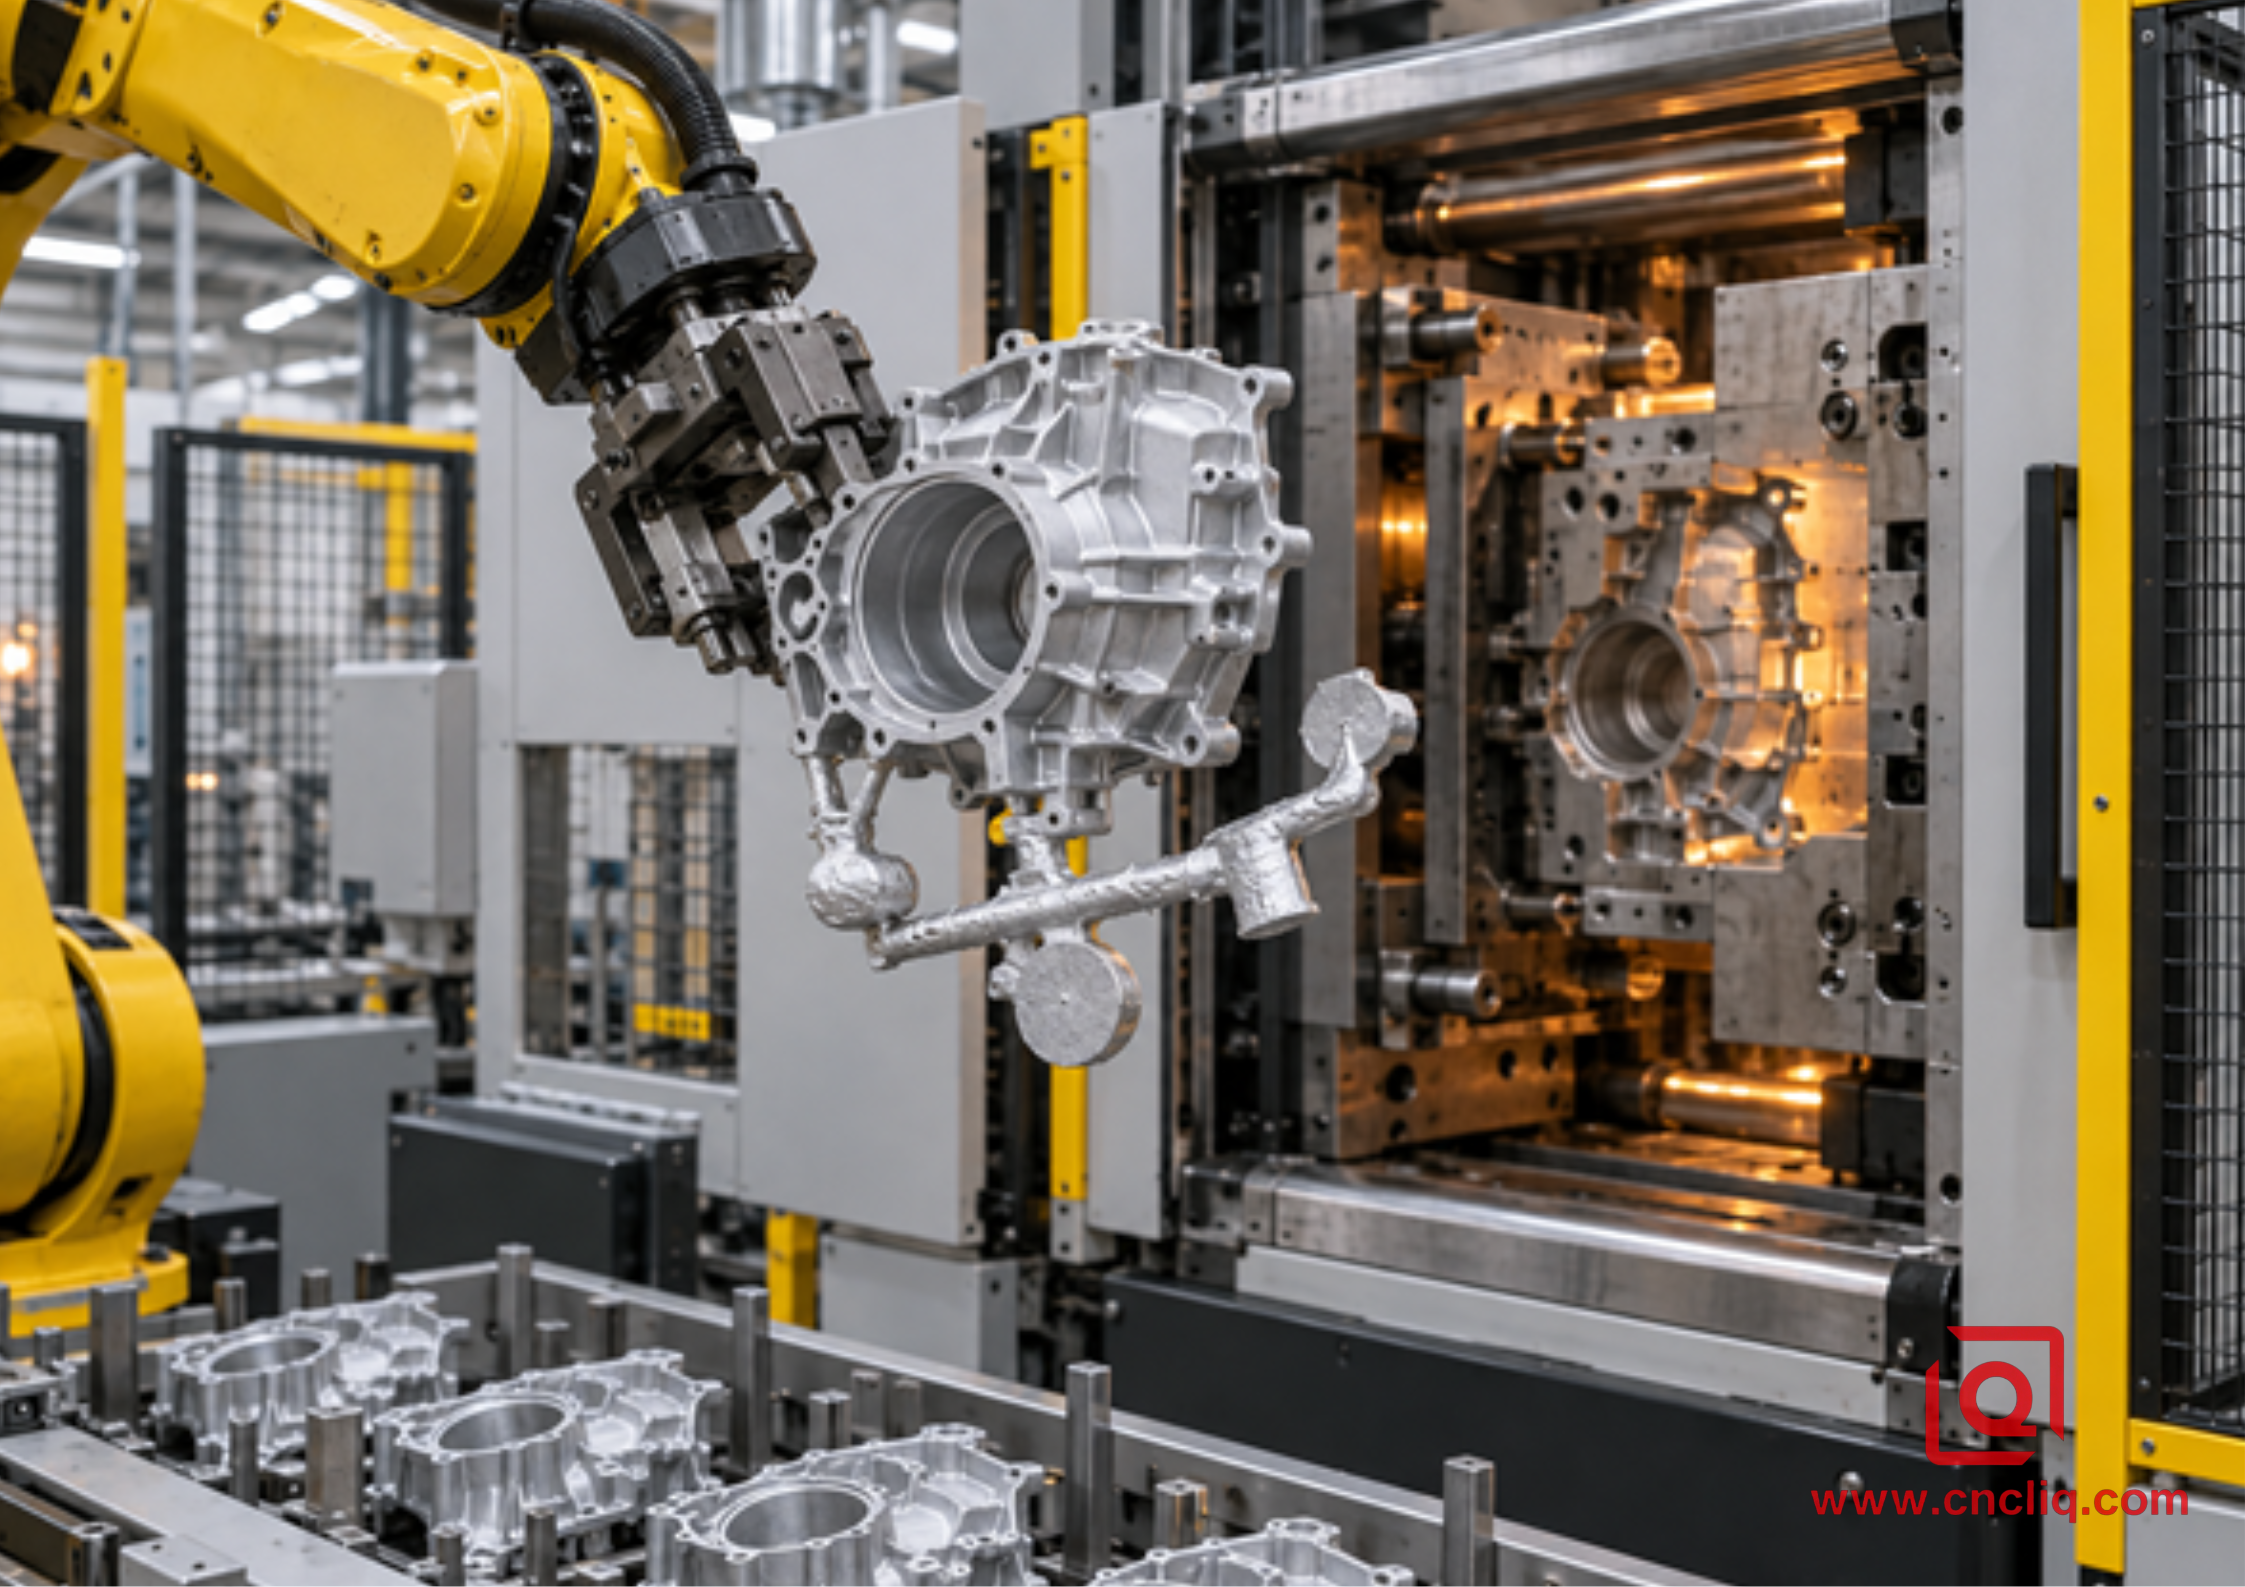
Extracción robótica de una fundición de aluminio casi neta: el canal y el rebosadero permanecen visibles antes del recorte y el mecanizado secundario.
Las carcasas térmicas, las cubiertas de los motores, los recintos de iluminación, las cubiertas de las cajas de cambios y los cuerpos de control electrónico a menudo contienen el tipo de complejidad exterior que el HPDC forma de manera eficiente. Sin embargo, las aplicaciones herméticas a la presión o de alta integridad requieren un plan de validación y control de porosidad específico. La “fusión a presión” no es, por sí sola, una especificación de estanqueidad.
Caso de cliente anónimo: traslado de una carcasa de accionamiento industrial en 2 etapas
Un cliente anónimo de automatización industrial tenía una carcasa de accionamiento de aluminio compacta originalmente mecanizada a partir de un tocho para construcciones de verificación. La pieza combinaba una amplia cavidad, nervaduras de refrigeración externas, 4 resaltes de montaje, un orificio para cojinete, una cara de junta y varios orificios roscados. Este escenario es representativo de las capacidades de mecanizado personalizado y fundición a presión de Liqin; Los insumos comerciales y las dimensiones a continuación se desinfectan y el resultado se presenta como un ejemplo de proceso realista en lugar de una afirmación de desempeño universal.
Durante la primera etapa, el cliente mantuvo el mecanizado CNC para las construcciones piloto. Las pruebas de ensamblaje expusieron un cambio en la ubicación del conector y una ruta de junta revisada, exactamente el tipo de movimiento tardío que habría encarecido una matriz temprana. Luego, los ingenieros congelaron las interfaces y dividieron el dibujo en 3 grupos: geometría casi neta, características mecanizadas con precisión y superficies cosméticas no funcionales.
Durante la segunda etapa, el troquel formó la envoltura, las nervaduras y las protuberancias; El CNC terminó el orificio del rodamiento, la cara de ubicación, la pista de la junta y las roscas de las almohadillas de fijación definidas. El plan de control cubrió el mapeo del primer artículo, verificaciones de características críticas, verificación del recubrimiento y una prueba de sellado específica del proyecto. El departamento de compras comparó 3 niveles de demanda utilizando el costo de la pieza terminada aceptada.
La decisión no fue “el casting siempre es más barato”. Fue "el diseño ahora es estable, la geometría elimina suficiente trabajo CNC recurrente y la demanda más probable puede amortizar una ruta híbrida controlada". Liqin publicado Brida del motor de precisión/tapa del extremo frontal demuestra la misma lógica de fabricación verificada: un cuerpo de aluminio fundido conserva su exterior recubierto mientras que las interfaces críticas de rodamiento y ubicación reciben mecanizado de precisión. No se infiere ningún volumen de clientes no listados ni reclamos de ahorro de esa página de producto.
Un plan práctico de migración de CNC a HPDC
1. Capture la línea base del CNC. Registre el tiempo de ciclo de las piezas aceptadas, el costo de existencias, el consumo de herramientas, la asignación de configuración, los desechos, la inspección, el acabado, el embalaje y el rendimiento de la entrega. El tiempo de mecanizado estimado es más débil que los datos de producción observados.
2. Congele la especificación funcional. Identifique dimensiones, puntos de referencia, características de sellado, zonas de acabado, rutas de carga y requisitos de aleación críticos para el funcionamiento. Elimine la precisión innecesaria de superficies no funcionales.
3. Solicite el DFM de fundición antes de la cotización final de herramientas. Revise las transiciones de las paredes, el ángulo de inclinación, los radios, las nervaduras, los salientes, la línea de separación, los controles deslizantes, la expulsión, las compuertas, los desbordamientos, las ventilaciones y los márgenes de mecanizado.
4. Cotizar 3 rutas en el mismo punto de aceptación. Pregunte por CNC, HPDC y HPDC-plus-CNC cuando todos sean factibles. La cotización de fundición debe incluir operaciones secundarias y rendimiento aceptado esperado.
5. Construya el modelo de umbral. Utilice costo fijo, costo variable terminado, reserva de mantenimiento y cantidad aceptada. Calcule los casos confirmados, más probables y positivos.
6. Prototipo teniendo en cuenta el proceso final. Un prototipo mecanizado puede validar el ajuste y muchas funciones, pero no reproduce la porosidad de la fundición, la piel, la microestructura, la tensión residual ni todas las respuestas del recubrimiento. Planifique las pruebas de fundición y la calificación en consecuencia.
7. Aprobar muestras contra un plan de control escrito. Alinee la revisión del dibujo, la certificación de materiales, el informe del primer artículo, el alcance de la CMM, los calibres, la evidencia de recubrimiento, las pruebas de presión o fugas y la aceptación cosmética.
8. Rampa en lanzamientos controlados. Verifique la capacidad estable del proceso y el rendimiento del ensamblaje antes de depender de la capacidad máxima prevista.
9. Mantenga clara la propiedad comercial. Documente la propiedad de las herramientas, el almacenamiento, el mantenimiento, el control de cambios, la aprobación de reparaciones, los registros de producción y el manejo de fin de programa.
Si desea una comparación de rutas, envíe a Liqin el modelo STEP 3D, el dibujo 2D controlado, la aleación objetivo o los requisitos de rendimiento, el acabado de la superficie, la primera versión, el pronóstico anual, la vida útil esperada del programa y las características que no pueden moverse. Solicite supuestos separados para el mecanizado CNC, la fundición a presión y la ruta híbrida. Esa información permite a los ingenieros devolver una revisión DFM útil en lugar de un precio por pieza engañoso. También puedes revisar el Matriz de decisión CNC versus HPDC OEM de aluminio antes de enviar su RFQ, entonces contacto Liqin para una cotización específica del proyecto.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
1. ¿Cuál es el umbral de volumen típico para cambiar de aluminio mecanizado por CNC a fundición a presión?
No existe un umbral universal, pero entre 500 y 5000 piezas aceptadas es una banda útil en la que muchos proyectos de vivienda merecen una comparación formal. Un recinto estable y con muchos bolsillos puede cruzar antes, mientras que una pieza simple, un pronóstico incierto, un requisito exigente de aleación forjada o una fundición con mucho mecanizado pueden cruzar más tarde. Utilice costos unitarios fijos y terminados específicos del proveedor, luego pruebe la demanda confirmada, más probable y al alza.
2. ¿Debo comparar el precio unitario del CNC con el precio de la fundición a presión en bruto?
No. Compare ambas rutas en la misma condición de listo para ensamblar. La cifra de fundición debe incluir la asignación de herramientas, calificación, recorte, desbarbado, mecanizado CNC secundario, impregnación o prueba cuando sea necesario, tratamiento de superficie, inspección, rendimiento esperado, embalaje y flete. Un número bajo de fundición junto al precio CNC terminado oculta las operaciones que determinan el costo real en destino.
3. ¿Puede el mismo diseño CNC 6061-T6 pasar directamente a la fundición a presión A380?
Generalmente no sin una revisión de ingeniería. El sistema de aleación cambia y la geometría puede necesitar paredes, radios, desmoldeo, una estrategia de separación, disposiciones de expulsión y tolerancias revisadas más uniformes. Los requisitos mecánicos, térmicos, de corrosión, de unión, de sellado y de acabado deben compararse con la aleación de fundición propuesta y el proceso real; una forma coincidente no demuestra un rendimiento equivalente.
4. ¿Qué características normalmente necesitan mecanizado CNC después de la fundición a presión de aluminio?
Los orificios críticos de los rodamientos, las superficies de sellado, las pistas de las juntas, los puntos de referencia de ubicación, los orificios de ajuste perfecto, los puertos roscados, las caras de los conectores y los planos de montaje de precisión son objetivos comunes del mecanizado secundario. El enfoque económico es mecanizar sólo lo que la función requiere, ubicar desde un molde estable o características de referencia preparadas y dejar nervaduras, paredes, protuberancias y contornos exteriores no críticos como se moldean donde lo permita el dibujo.
5. ¿Qué debo enviar para obtener una cotización precisa entre CNC y fundición a presión?
Proporcione un modelo CAD 3D, dibujo 2D controlado por revisión, requisitos de rendimiento o aleación, acabado, características críticas, necesidades de inspección y prueba, cantidad de primer pedido, demanda anual, vida útil del programa, patrón de liberación, embalaje y ubicación de entrega. Marque qué funciones están congeladas y cuáles pueden cambiar. Solicite un conjunto de costos transparente, comentarios de DFM, base de rendimiento esperado, términos de herramientas y precios separados para las piezas terminadas aceptadas.
Haga clic aquí para su consulta 👆
Resumen
Cambie del aluminio mecanizado por CNC a la fundición a presión solo cuando se cumplan tres condiciones: el diseño es estable, la geometría puede capturar un valor de fundición casi neto y una demanda creíble de piezas aceptadas amortiza las herramientas después de incluir el mecanizado secundario y los riesgos. Utilice entre 500 y 5000 piezas como zona de análisis, no como promesa; calcule su propio cruce, pruebe el pronóstico y considere una ruta híbrida que moldee la envoltura mientras mecaniza las interfaces que controlan el ajuste, el sellado y el movimiento.
Información del contacto
Compañía: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte posventa : servicio@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión de pedidos : negocio@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
