 Español




¿Está luchando con aluminio soldado a una cortadora, un chirrido inexplicable, fresas rotas o un acabado que luce diferente cada vez que el 6061 regresa al tornillo de banco? Sigue leyendo. Trabajaremos desde una primera configuración cautelosa hasta un número de taller probado, y mostraremos la aritmética a lo largo del camino. Esto está escrito para la persona que está en la máquina y el ingeniero que compra la pieza; ambos necesitan un proceso estable, no una figura heroica extraída de un gráfico.
6061 es amigable con la máquina, pero no es automático. Una alta velocidad del husillo combinada con un avance tímido puede hacer que la herramienta roce. Una alimentación sensata con una mala evacuación de virutas puede llenar un slot en segundos. Una herramienta que sobresale mucho, una sujeción débil de la pieza, un corte de ancho completo o una trayectoria de herramienta corta que nunca alcanza el avance ordenado pueden convertir un conjunto de parámetros sólido en chatarra. Es por eso que cada número a continuación es un punto de partida vinculado a suposiciones establecidas. Deben tener prioridad los datos del fabricante de su cortadora y una prueba controlada del primer corte.
Respuesta rápida: una ventana de inicio práctica para 6061
Para un centro de mecanizado vertical rígido, una fresa de carburo afilada hecha para aluminio, una sujeción segura del trabajo y un chorro de aire, niebla o refrigerante eficaz, una ventana de inicio general conservadora es:
|
Parámetro |
Punto de partida práctico |
lo que controla |
|
Velocidad de corte, Vc |
200–500 m/min |
Velocidad de borde y generación de calor. |
|
Línea base de carburo cuando se desconoce la configuración |
300 m/min |
Un punto de cálculo útil, no un óptimo garantizado |
|
Carga de chip, fz |
0,03–0,10 mm/diente |
Espesor de la viruta, acción de corte y carga del borde. |
|
recuento de flautas |
2 para ranuras estrechas; 3 para perfiles generales |
Espacio de chip versus productividad |
|
Compromiso radial, ae |
10%–30% del diámetro de la fresa para fresado lateral inicial |
Carga de herramienta y espesor de viruta. |
|
Ajuste de alimentación de ranura completa |
Comience con un 50%-70% de un avance de fresado lateral probado |
Carga adicional y escape de viruta restringido |
|
Asignación de acabado |
0,20–0,50 mm por lado cuando la geometría lo permite |
Carga de acabado estable y corrección dimensional. |
No copie esta tabla directamente en producción. Las cortadoras pequeñas, las paredes delgadas, las herramientas de alcance extendido, las fresadoras de escritorio, los husillos de bajo torque y el ranurado completo necesitan cargas más bajas. El valor de un proveedor de herramientas por el número de catálogo exacto es más valioso que una amplia gama de materiales. robjack , por ejemplo, publica datos de diámetro específico para sus propias herramientas 6061 de 2 canales, mientras que Harvey Performance muestra cómo dos cortadores del mismo diámetro pueden requerir diferentes cargas de viruta porque sus geometrías difieren.
Por qué 6061 todavía produce malos cortes
Visite casi cualquier taller CNC general y encontrará 6061-T6 o T651 en una carcasa, placa de fijación, soporte o bloque de fluido. Su popularidad no es ningún misterio. La aleación es razonablemente fuerte, liviana, fácilmente disponible, tolerante a la corrosión y, por lo general, agradable de cortar y anodizar. ¿Sigues eligiendo la acción? Nuestra comparación de 6061, 7075 y 5052 para fresado CNC personalizado establece esas compensaciones con el trabajo que la pieza realmente debe realizar.
El fallo habitual no es simplemente “demasiadas RPM”. Es una falta de coincidencia entre velocidad, carga de viruta, compromiso, holgura de viruta y rigidez. El aluminio puede adherirse a un filo caliente y crear un filo reconstruido. La geometría efectiva entonces cambia: el borde deja de cortarse limpiamente, la fuerza de corte aumenta, el acabado de la pared se mancha y la herramienta puede astillarse o romperse. En un bolsillo lleno, el recorte de virutas calientes hace que el ciclo sea menos estable incluso cuando las RPM y el avance programados son razonables.
Hay otra cuestión práctica. El avance programado no siempre es el avance logrado en el filo. Los segmentos de línea cortos, las esquinas pronunciadas, los arcos pequeños y la aceleración conservadora de la máquina pueden mantener el eje por debajo de la velocidad ordenada. Las RPM se mantienen altas mientras la carga real del chip disminuye. La herramienta frota exactamente donde la geometría se vuelve más crítica. Por lo tanto, mirar únicamente el resumen CAM puede ocultar la causa real.
Las 3 fórmulas que importan
Las relaciones de fresado estándar son simples. Sandvik Coromant publica las definiciones de métricas a continuación, y Kennametal presenta la misma relación en unidades de pulgadas.
Velocidad del husillo:
RPM = (Vc × 1000) ÷ (π × D)
Alimentación de mesa:
Velocidad de avance (mm/min) = RPM × z × fz
Tasa de eliminación de metal:
MRR (cm³/min) = ap × ae × velocidad de avance ÷ 1000
Donde Vc es la velocidad de corte en m/min, D es el diámetro efectivo del cortador en mm, z es el número de canales efectivos, fz es el avance por diente en mm, ap es la profundidad axial del corte en mm y ae es el acoplamiento radial en mm. En unidades en pulgadas, RPM = (SFM × 3,82) ÷ diámetro de la herramienta e IPM = RPM × número de flautas × IPT.
El orden importa. Elija una velocidad de corte defendible para la herramienta y operación exactas. Conviértelo a RPM. Verifique el límite del husillo de la máquina. Luego calcule el avance a partir de la carga de viruta. Cuando el eje alcance un máximo por debajo de la velocidad calculada, acepte las RPM que realmente tiene y luego ejecute el cálculo de avance nuevamente. De lo contrario, la carga del chip ha cambiado aunque nadie tenía la intención de cambiarla.
Ejemplo resuelto: fresa de extremo de carburo de 3 flautas, 10 mm
Aquí hay un primer paso que me sentiría cómodo supervisando en la máquina: una configuración rígida, una cortadora de aluminio corta de 10 mm con 3 flautas, 30 % de compromiso radial, velocidad superficial de 300 m/min y 0,06 mm por diente.
RPM = (300 × 1000) ÷ (π × 10) = 9549 RPM
Avance = 9.549 × 3 × 0,06 = 1.719 mm/min
Si la profundidad axial es de 5 mm y el acoplamiento radial es de 3 mm:
MRR = 5 × 3 × 1.719 ÷ 1000 = 25,8 cm³/min
Esa respuesta nos lleva a la puerta de la máquina; no libera el trabajo. Todavía miraría el soporte, la longitud que cuelga, la forma en que se asienta el dispositivo, la potencia disponible cerca de 9549 RPM, el objetivo de la boquilla, la profundidad del bolsillo, el soporte de la pared y cada lugar donde el camino se convierte brevemente en un corte de ancho completo. Comience bajo supervisión, observe el chip y escuche. Cambia una cosa y luego mira de nuevo.
Candidatos iniciales métricos por diámetro de fresa
Para la siguiente tabla, mantuve la velocidad superficial en 300 m/min, elegí una herramienta de carburo de 3 flautas y cambié la carga de viruta con el diámetro. Piense en cada fila como un boleto para una prueba de fresado lateral supervisada en una máquina capaz. Ninguno tiene permiso para presionar el inicio del ciclo en un lote desatendido.
|
Diámetro del cortador |
Carga de chips |
RPM calculadas |
Alimentación calculada |
Primeras comprobaciones antes de aumentar la carga. |
|
3 milímetros |
0,02 mm/diente |
31.831 rpm |
1.910 mm/min |
Límite del husillo, descentramiento, borde frágil, evacuación de viruta |
|
6mm |
0,04 mm/diente |
15.915 rpm |
1.910 mm/min |
Sobresaliente, desaceleración en las esquinas, profundidad de la cavidad |
|
8mm |
0,05 mm/diente |
11.937 rpm |
1.791 mm/min |
Rigidez del soporte, acoplamiento radial, objetivo del refrigerante |
|
10 milímetros |
0,06 mm/diente |
9.549 rpm |
1.719 mm/min |
Carga del husillo, rigidez de la pared, método de entrada. |
|
12mm |
0,07 mm/diente |
7.958 rpm |
1.671 mm/min |
Torque, soporte de accesorios, consistencia de trayectoria de herramienta |
Si se utiliza una herramienta de 3 mm en un husillo de 12.000 RPM, no mantenga 1.910 mm/min. Conserve 0,02 mm/diente recalculando: 12.000 × 3 × 0,02 = 720 mm/min. Este es el hábito que impide que un ajuste del límite de velocidad cambie silenciosamente la acción de corte.
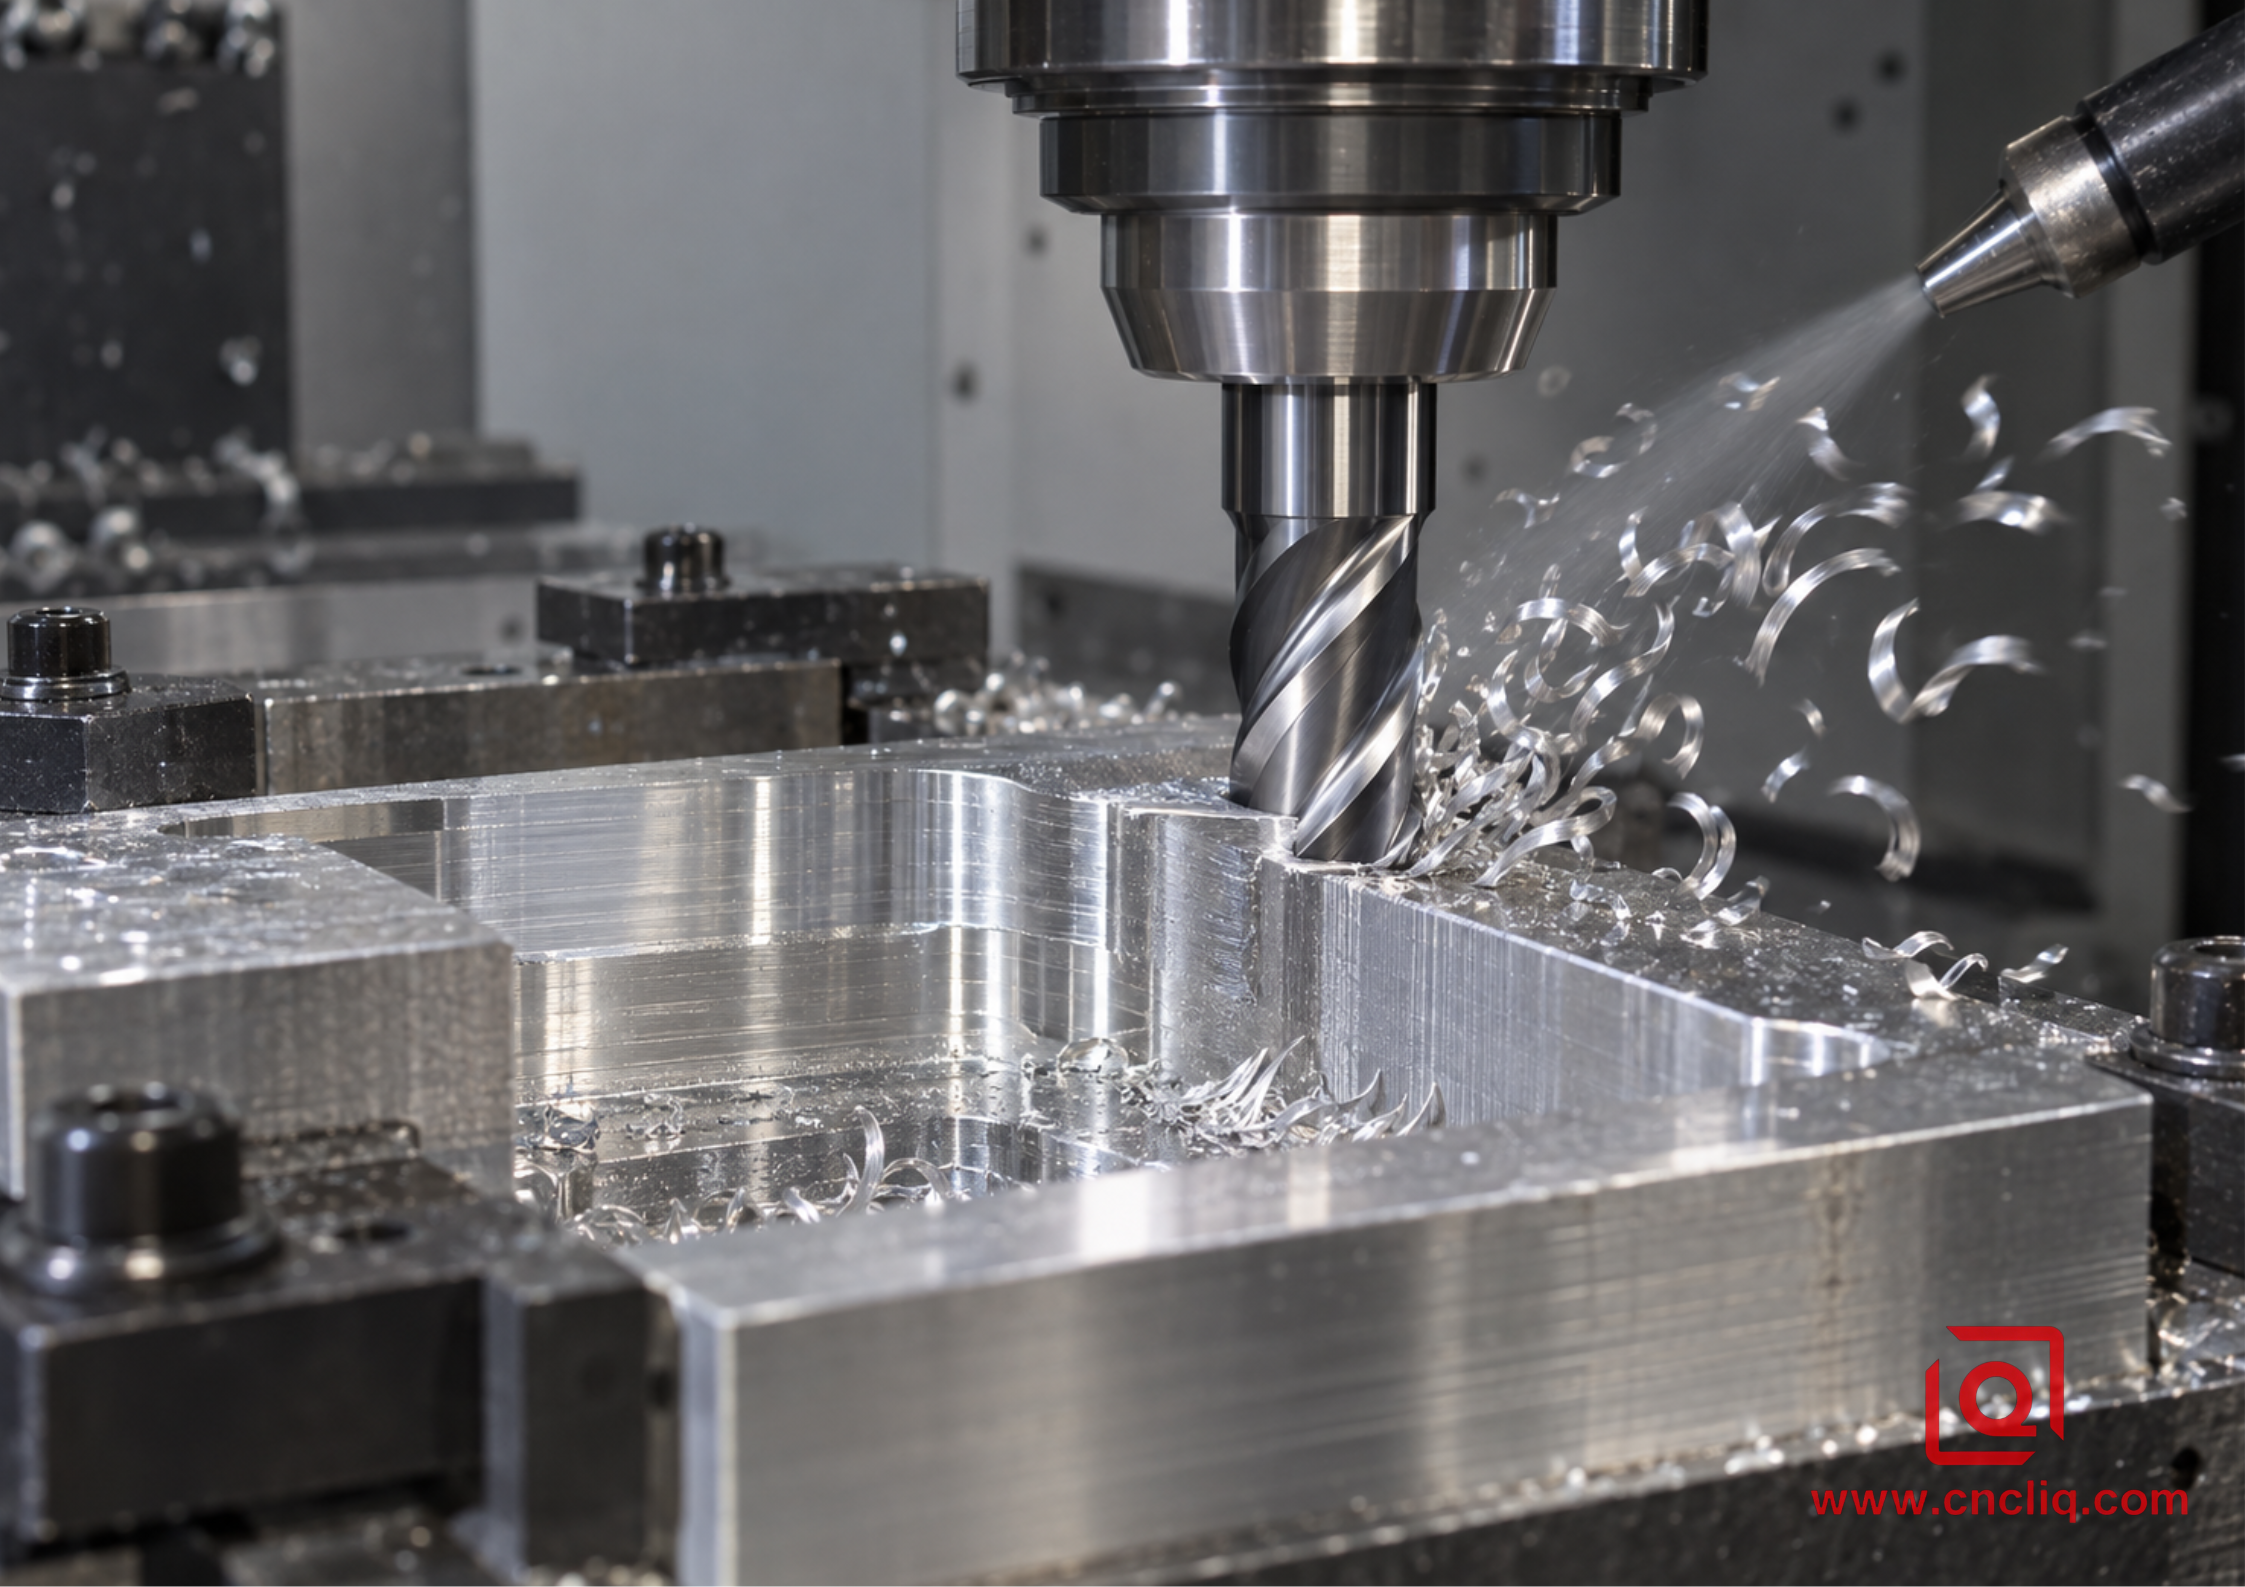
Una fresa pulida que corta una cavidad de aluminio 6061
Elegir la fresa de extremo adecuada
¿2 flautas o 3 flautas?
Dos canales dejan mucho espacio para el chip. Primero busco esa forma en una ranura completa, un bolsillo profundo, un eje pequeño o cualquier configuración donde el aire apenas llega al fondo. Tres flautas intercambian algo de espacio y ganan otra ventaja de trabajo. En un laminador de producción rígido, este suele ser el término medio útil para perfiles y desbaste adaptativo; una herramienta de 4 flautas de uso general no es automáticamente una actualización.
Más canales no significan automáticamente una producción más rápida. El alimento aumenta con el recuento de canales sólo si cada canal puede formar y evacuar su astilla. Cuando las virutas se acumulan entre la herramienta y la pared, el borde adicional se convierte en un problema. Elija el número de canales de la ruta de acoplamiento y evacuación, no del avance máximo que se muestra en CAM.
Geometría, preparación de bordes y revestimiento
Busque una inclinación positiva afilada, canales pulidos y una geometría diseñada para materiales no ferrosos. El carburo pulido sin recubrimiento se usa ampliamente porque un borde afilado y una ranura suave ayudan a resistir la adhesión del aluminio. Algunos recubrimientos especialmente diseñados para mecanizado no ferrosos también pueden funcionar bien, pero no asuma que un recubrimiento exitoso en acero pertenece al aluminio. Siga los datos de aplicación del fabricante de la herramienta para la serie exacta.
El descentramiento se vuelve dolorosamente visible a medida que la herramienta y la viruta se hacen más pequeñas. Imagen de un descentramiento total indicado de 0,01 mm junto a un chip programado de 0,02 mm: un borde puede estar haciendo la mayor parte del trabajo mientras sus vecinos simplemente pulen. Limpie el cono y el collar, acorte el alcance a lo que necesita la función y retire un soporte dañado antes de intentar programar alrededor de él.
Diámetro y alcance de la herramienta
Utilice el diámetro más grande que pueda alcanzar la característica con un espacio libre de esquina adecuado. Una herramienta más grande normalmente es más rígida y ofrece más volumen de flauta. Pero no seleccione una cortadora de largo alcance simplemente porque puede mecanizar todas las características. Las herramientas separadas de desbaste, mecanizado en reposo y detalle a menudo producen un proceso más rápido y confiable. El acceso complejo puede justificar fresado CNC multieje , lo que puede acortar el alcance efectivo y reducir la reparación.
Ajustar los parámetros para la operación real
Fresado lateral y desbaste adaptativo
El bajo compromiso radial brinda espacio para que las virutas salgan y mantiene la carga de la herramienta más consistente. Puede soportar un corte axial más profundo, pero el adelgazamiento de la viruta radial se vuelve relevante cuando el compromiso es pequeño. Es posible que sea necesario corregir el avance programado por diente para mantener el espesor máximo de viruta deseado. Utilice el modelo de adelgazamiento de viruta verificado del sistema CAM o la calculadora del fabricante de la cortadora en lugar de adivinar.
Las entradas helicoidales suaves y las trayectorias de compromiso constante son preferibles a las zambullidas repentinas de todo el ancho. Evite detenerse en el corte. Si una cavidad tiene regiones estrechas donde aumenta el compromiso, aplique control de avance local o utilice mecanizado de reposo para que la herramienta no encuentre una cuña de material inesperada.
Ranurado completo
El ranurado rodea el cortador con material por ambos lados. La carga aumenta, las virutas tienen menos espacio de escape y el acceso al refrigerante se vuelve más difícil. Comience con un 50%-70% de un avance de fresado lateral probado, mantenga una profundidad axial conservadora y prefiera 2 canales donde el espacio libre sea reducido. No resuelva las virutas empaquetadas reduciendo únicamente el alimento; que pueden crear virutas más delgadas y calientes. Mejore la evacuación o reduzca el compromiso primero.
Acabado de paredes y pisos
Una pasada final debería eliminar un margen constante. No dejar casi nada puede hacer que el borde roce áreas donde la pasada de desbaste ya se flexionó. Dejar demasiado repite la carga de desbaste y la deflexión. Un margen radial de 0,20 a 0,50 mm es un rango de planificación práctico para muchas piezas de tamaño mediano, pero el dibujo, el diámetro de la herramienta, el espesor de la pared y el acabado requerido controlan el valor final.
Para una pared crítica, utilice una herramienta de acabado afilada exclusiva cuando la vida útil, la tolerancia o la apariencia lo justifiquen. Mantenga constante la dirección de la trayectoria de la herramienta, evite detenerse en la cara cosmética e inspeccione las dimensiones después de que la pieza alcance una temperatura estable. nuestra guía para Tolerancias de fresado CNC de aluminio y opciones de diseño. explica cómo el espesor de la pared, los radios y la estrategia de referencia afectan la capacidad de fabricación.
Paredes delgadas y piezas largas
No “arregle” la deflexión de la pared solo con RPM. Reduzca la fuerza de corte radial, alterne los lados cuando sea práctico, deje un material uniforme y apoye la pieza cerca del corte. El desbaste puede liberar la tensión residual en la placa, por lo que un proceso por etapas (desbaste, desbaste o estabilice cuando sea apropiado y luego termine) puede mantener la geometría mejor que una configuración agresiva. El plan correcto depende de la condición del material, el saldo de remoción de material y la estructura de referencia del dibujo.
Evacuación y lubricación de virutas
En el fresado 6061, la evacuación de viruta forma parte del parámetro de corte. El chorro de aire mantiene las virutas en movimiento. La niebla añade una lubricación limitada. El refrigerante por inundación puede lubricar y transportar calor y virutas, siempre que las boquillas lleguen a la zona de corte. Las bolsas profundas pueden necesitar un suministro a través de la herramienta o boquillas auxiliares cuidadosamente orientadas.
Las buenas virutas son separadas, brillantes y salen del corte. El sonido del husillo es constante, la carga se repite y no hay aluminio soldado al borde. Las virutas en polvo a menudo indican un roce o un contacto extremadamente ligero. Las virutas largas que envuelven el soporte muestran un control deficiente de las virutas. Un material oscuro y manchado o un aumento repentino de la carga sugieren calor, adhesión o recorte. Deténgase e inspeccione antes de que un corte marginal se convierta en una herramienta rota o en una pieza dañada.
Maquinista inspeccionando una carcasa de aluminio recién fresada
Solución de problemas desde el corte, no mediante conjeturas
|
Síntoma |
Causas probables |
Primera acción |
|
Aluminio soldado al borde. |
Roce, mala lubricación, virutas recortadas, geometría de borde inadecuada |
Limpiar virutas, inspeccionar la herramienta, verificar la carga de virutas, restablecer la lubricación |
|
Chillido o charla |
Exceso de saliente, fijación débil, alto compromiso, zona de velocidad inestable |
Acorte la configuración, reduzca el compromiso, verifique el soporte y el accesorio |
|
chips en polvo |
Avance demasiado bajo para RPM, desaceleración en las esquinas, borde desafilado |
Verifique el avance real, aumente la carga de viruta con cuidado, reemplace una herramienta desgastada |
|
Fuerte rebaba en la salida |
Herramienta desafilada, dirección de trayectoria deficiente, borde sin soporte |
Utilice una herramienta afilada, revise la salida, agregue soporte o rompa un borde controlado |
|
Buen desbaste pero mal acabado. |
Deflexión, tolerancia inconsistente, borde reconstruido, deriva térmica |
Utilice una pasada de acabado uniforme e inspeccione el estado de la herramienta y la temperatura de la pieza. |
|
Herramienta rota en un bolsillo |
Virutas empaquetadas, compromiso repentino, descentramiento, exceso de alcance |
Mejorar la evacuación, alisar el camino, inspeccionar el descentramiento, acortar la herramienta |
|
Cambios de tamaño en un lote |
Desgaste de herramientas, temperatura, movimiento de referencia, variación de sujeción. |
Mediciones de tendencias, verificar la sujeción del trabajo, compensar solo después de la revisión de la causa. |
Cambie una variable principal a la vez. Registre la herramienta aceptada, el soporte, el saliente, la condición del material, las RPM, el avance, ap, ae, el método de refrigerante, la carga del husillo, el resultado de la inspección y la vida útil de la herramienta. Esa hoja de configuración se vuelve más valiosa que otro gráfico genérico en línea.
Caso de cliente anónimo: Bloque colector hidráulico 6061
Un cliente industrial anónimo necesitaba un colector compacto 6061-T6 con puertos que se cruzan, orificios avellanados para juntas tóricas, caras de montaje y un exterior anodizado cosmético. La preocupación inicial no era la máxima eliminación de metal. Mantenía la geometría de sellado y las relaciones de los puertos de manera consistente y al mismo tiempo evitaba que quedaran virutas en los orificios transversales profundos.
La revisión de ingeniería separó el proceso en etapas estables. El equipo estableció primero caras de referencia amplias, utilizó una fresa de extremo de aluminio de 3 flautas para desbaste abierto, cambió a una herramienta de 2 flautas donde los canales estrechos restringían el flujo de viruta y reservó material para el acabado de la cara de sellado. Las regiones profundas recibieron un lavado dirigido y una prueba de limpieza intermedia. Se inspeccionaron los orificios críticos y las relaciones de las caras antes del acabado cosmético, mientras que las características roscadas y de sellado se protegieron en el plan de acabado.
Durante la primera prueba controlada, el proceso no se liberó únicamente de las RPM calculadas. El equipo verificó la carga real del husillo, el comportamiento de las esquinas, la forma de la viruta, el descentramiento de la herramienta y la temperatura de las características. La alimentación se ajustó para preservar el espesor de la viruta a la velocidad disponible del husillo, mientras que los controles de compromiso locales redujeron la carga en las transiciones internas. La hoja de configuración final capturó los conjuntos de herramientas aprobados y la secuencia de inspección para lotes repetidos.
Esta es la misma lógica de fabricación utilizada para un Colector hidráulico anodizado y mecanizado por CNC personalizado : la selección de parámetros, la sujeción de piezas, la limpieza, la verificación dimensional y el tratamiento de superficies deben complementarse entre sí. Si su RFQ incluye pasajes sellados, paredes delgadas, caras cosméticas o tolerancias de posición críticas, envíe el plano y la cantidad anual. Esos detalles cambian el plan de mecanizado y la cotización.
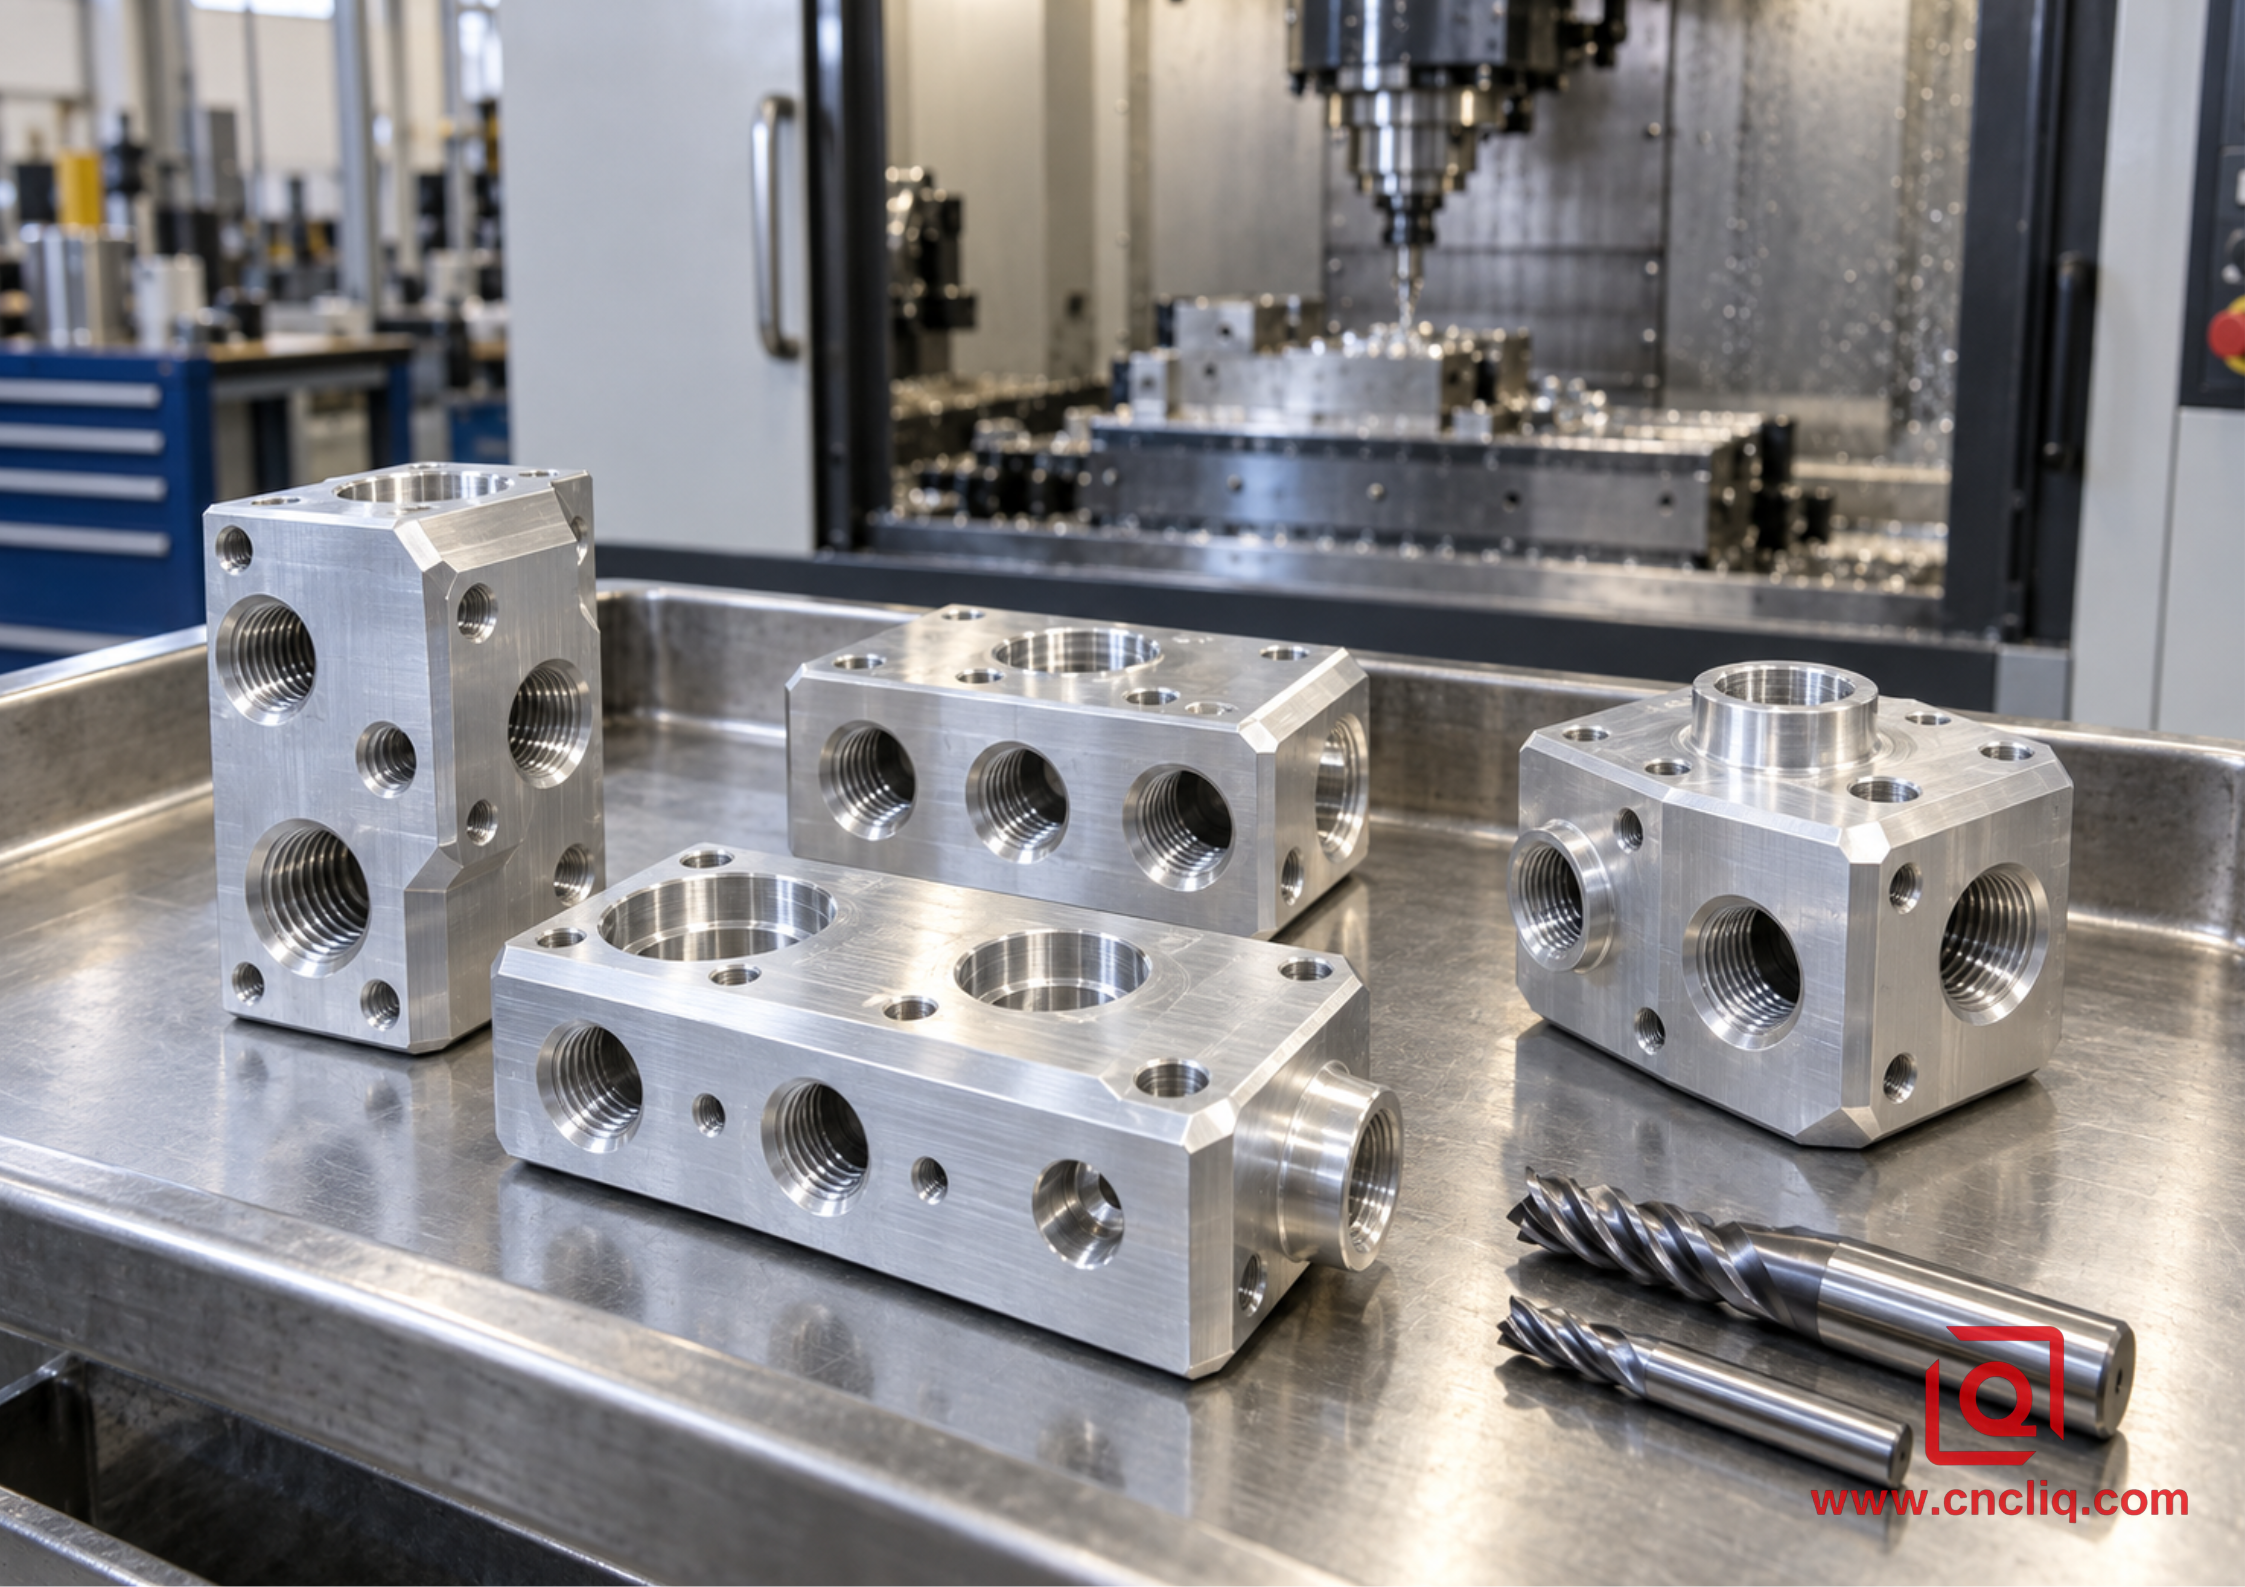
Bloques colectores y fresas de extremo de aluminio 6061 terminados
Una lista de verificación de validación en el taller
1. Confirme la aleación, el temperamento, la forma del producto, el estado del stock y la revisión del dibujo que rige.
2. Seleccione la herramienta exacta para aluminio y obtenga la velocidad, carga de viruta y orientación del fabricante.
3. Verifique la condición del soporte, el descentramiento, la extensión de la herramienta, la longitud de la ranura y el acceso a las funciones.
4. Calcule las RPM a partir de la velocidad de corte, limítelas al límite de la máquina y luego vuelva a calcular el avance a partir de la carga de viruta.
5. Revise ap, ae, entradas, esquinas, ranuras, paredes delgadas y regiones donde cambia la interacción.
6. Confirme el soporte del elemento de sujeción, la repetibilidad de los datos, el escape de virutas y la dirección del refrigerante o del aire.
7. Ejecute un primer corte controlado y observe el comportamiento real del avance, la carga del husillo, el sonido, las virutas, las rebabas y el filo de la herramienta.
8. Inspeccione las dimensiones críticas y el estado de la superficie con equipo calibrado adecuado.
9. Cambie una variable a la vez, documente la ventana aceptada y solicite aprobación antes del lanzamiento de producción.
En Liqin, la verificación dimensional puede incluir CMM, proyección óptica, medición de altura, perfilado de superficies y medición de rugosidad de acuerdo con el plan de pieza y control. Vea nuestro capacidades de inspección y aseguramiento de la calidad para el contexto del equipo y del sistema de calidad. Una hoja de parámetros es útil sólo cuando el plan de medición demuestra que la pieza resultante cumple con el dibujo aprobado.
Qué incluir en un 6061 Mecanizado CNC Solicitud de cotización
Para obtener una cotización más rápida y útil, proporcione CAD 3D más un dibujo 2D controlado. Identifique el estado de ánimo y la forma del material 6061, las dimensiones críticas, los datos de GD&T, la rugosidad de la superficie, los requisitos de rotura de bordes, las roscas, las caras de sellado, las zonas cosméticas, el anodizado u otro acabado, la documentación de inspección, el volumen anual, el tamaño del lote, el embalaje y el destino de entrega. Si una dimensión es crítica para el ensamblaje, márquela en lugar de depender de una tolerancia general del bloque de título.
Esta información permite al proveedor elegir una ruta de herramienta realista, una estrategia de fijación, una secuencia de inspección y una ventana de proceso. También ayuda a separar el precio de los prototipos de la economía de la repetición de la producción. Para piezas que requieren múltiples orientaciones, nuestra descripción general de Mecanizado de precisión de 3 ejes frente a 5 ejes explica por qué menos configuraciones pueden mejorar el acceso y el control de datos.
¿Necesita una revisión de una carcasa, soporte, colector, accesorio u otro componente personalizado del 6061? Sube el dibujo a través de nuestro pagina de contacto . Díganos la cantidad objetivo, las características críticas y el acabado requerido para que el equipo de ingeniería pueda responder con una cotización basada en el proceso en lugar de un precio genérico.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
¿Qué RPM debo usar para una fresa de extremo de 1/4 de pulgada en aluminio 6061?
Las RPM dependen del cortador exacto y de la velocidad de la superficie objetivo. A 800 SFM, el cálculo es (800 × 3,82) ÷ 0,25 = 12224 RPM. Este es un ejemplo de cálculo razonable para el carburo, pero la recomendación del fabricante de la herramienta, el límite de la máquina, el compromiso radial, la extensión, el refrigerante y la sujeción del pieza deben decidir el valor de prueba. Después de elegir las RPM, calcule el avance a partir de la carga de viruta recomendada en lugar de adivinar los IPM por separado.
¿Es mejor una fresa de extremo de 2 o 3 flautas para 6061?
Una herramienta de 2 flautas ofrece más espacio para virutas y suele ser más segura para ranuras llenas, bolsillos profundos y evacuación limitada. Una fresa de ranurar de 3 flautas específica para aluminio suele ser más productiva para perfilado y desbaste adaptativo en una máquina rígida porque agrega un filo efectivo y al mismo tiempo conserva el volumen útil de la flauta. La mejor opción depende del compromiso, el alcance, la capacidad del husillo y la eliminación de virutas, no sólo del número de canales.
¿Debo usar refrigerante al fresar aluminio 6061?
Utilice un método de control de viruta apropiado para la operación. El aire dirigido puede funcionar para cortes abiertos, la niebla agrega lubricación y el refrigerante inundado es común cuando llega a la zona de corte y se lleva las virutas. Los bolsillos y ranuras profundos necesitan especial atención porque el volumen de refrigerante fuera del bolsillo no garantiza la evacuación en el borde. Cumpla siempre con los requisitos de seguridad de máquinas, fluidos, ventilación y lugar de trabajo.
¿Por qué el aluminio se suelda a mi fresadora?
El borde acumulado generalmente se desarrolla cuando el calor, la presión y la mala eliminación de virutas permiten que el aluminio se adhiera al cortador. Los contribuyentes comunes incluyen muy poco avance para las RPM seleccionadas, un borde romo o inadecuado, recorte de viruta, mala lubricación, acoplamiento excesivo y sobresalimiento prolongado. Detenga el corte, limpie o reemplace la herramienta, corrija la evacuación, verifique la carga real de viruta y reinicie con un cambio controlado en lugar de simplemente reducir todos los parámetros.
¿Qué información necesita un proveedor de CNC para cotizar 6061 piezas con precisión?
Envíe CAD 3D, un dibujo 2D controlado por revisión, aleación y templado, tolerancias críticas y GD&T, acabado superficial, roscas, requisitos cosméticos y de sellado, postratamiento, cantidad, documentación de inspección y necesidades de entrega. Tenga en cuenta las características críticas del ensamblaje y las piezas coincidentes. Una RFQ completa ayuda al proveedor a planificar la sujeción de piezas, el acceso a las herramientas, la inspección, los márgenes de acabado y los controles de repetición de producción, lo que reduce el tiempo de aclaración y el riesgo de cotización.
Haga clic aquí para su consulta 👆
Resumen
El fresado confiable de aluminio 6061 proviene del equilibrio de la velocidad de corte, la carga de viruta, el número de canales, el compromiso, la rigidez y la evacuación de viruta. Calcule las RPM a partir de la velocidad de la superficie, calcule el avance a partir de la carga de viruta y luego corrija tanto para la máquina real como para la trayectoria de la herramienta. Utilice herramientas afiladas específicas para aluminio, mantenga la configuración breve y rígida, valide con virutas, carga, sonido e inspección, y documente la ventana aprobada. Para obtener una cotización basada en el proceso, envíe a Liqin sus archivos CAD, dibujos, cantidad, condición del material, tolerancias críticas y requisitos de acabado.
Información del contacto
Compañía: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte posventa: service@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión de pedidos: business@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas, ejecutando mecanizado CNC de 4 y 5 ejes, mecanizado por fresado-torneado, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
