 Español




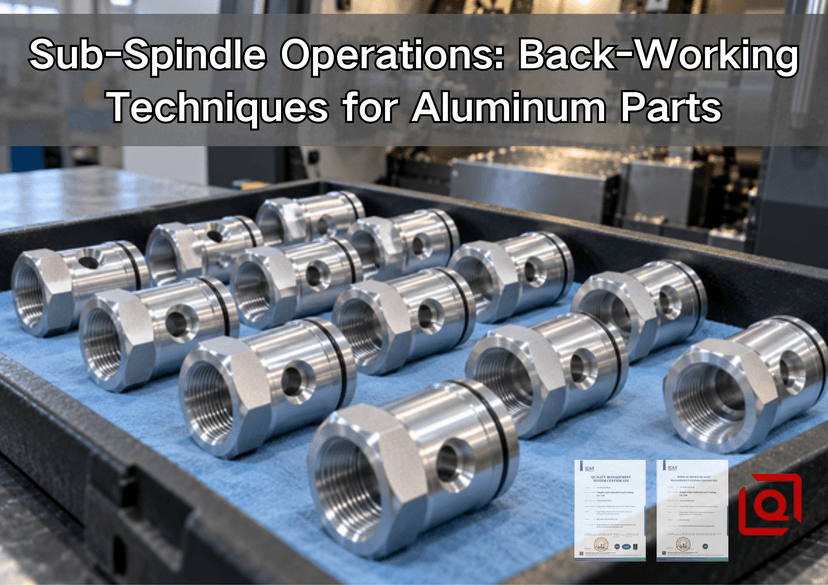
Dale la vuelta al diseño. La funda, que parecía sencilla, ahora tiene un avellanado trasero, una rosca y una superficie de sellado que siguen correspondiendo al orificio frontal.
Si bien es útil que las piezas se desprendan completamente de un ciclo, la continuidad de la referencia es la razón principal. No se trata de un botón de precisión. La zona de recogida, las mordazas, el material cortado, el alcance de la herramienta, la trayectoria de la viruta y la rutina de inspección aún deben coincidir.
Para una decisión más completa sobre la máquina, consulte la comparación de Liqin entre el torneado CNC y el torneado-fresado para carcasas de aluminio concéntricas . Este artículo se centra en la transferencia de la pieza.
1. Dentro del traspaso
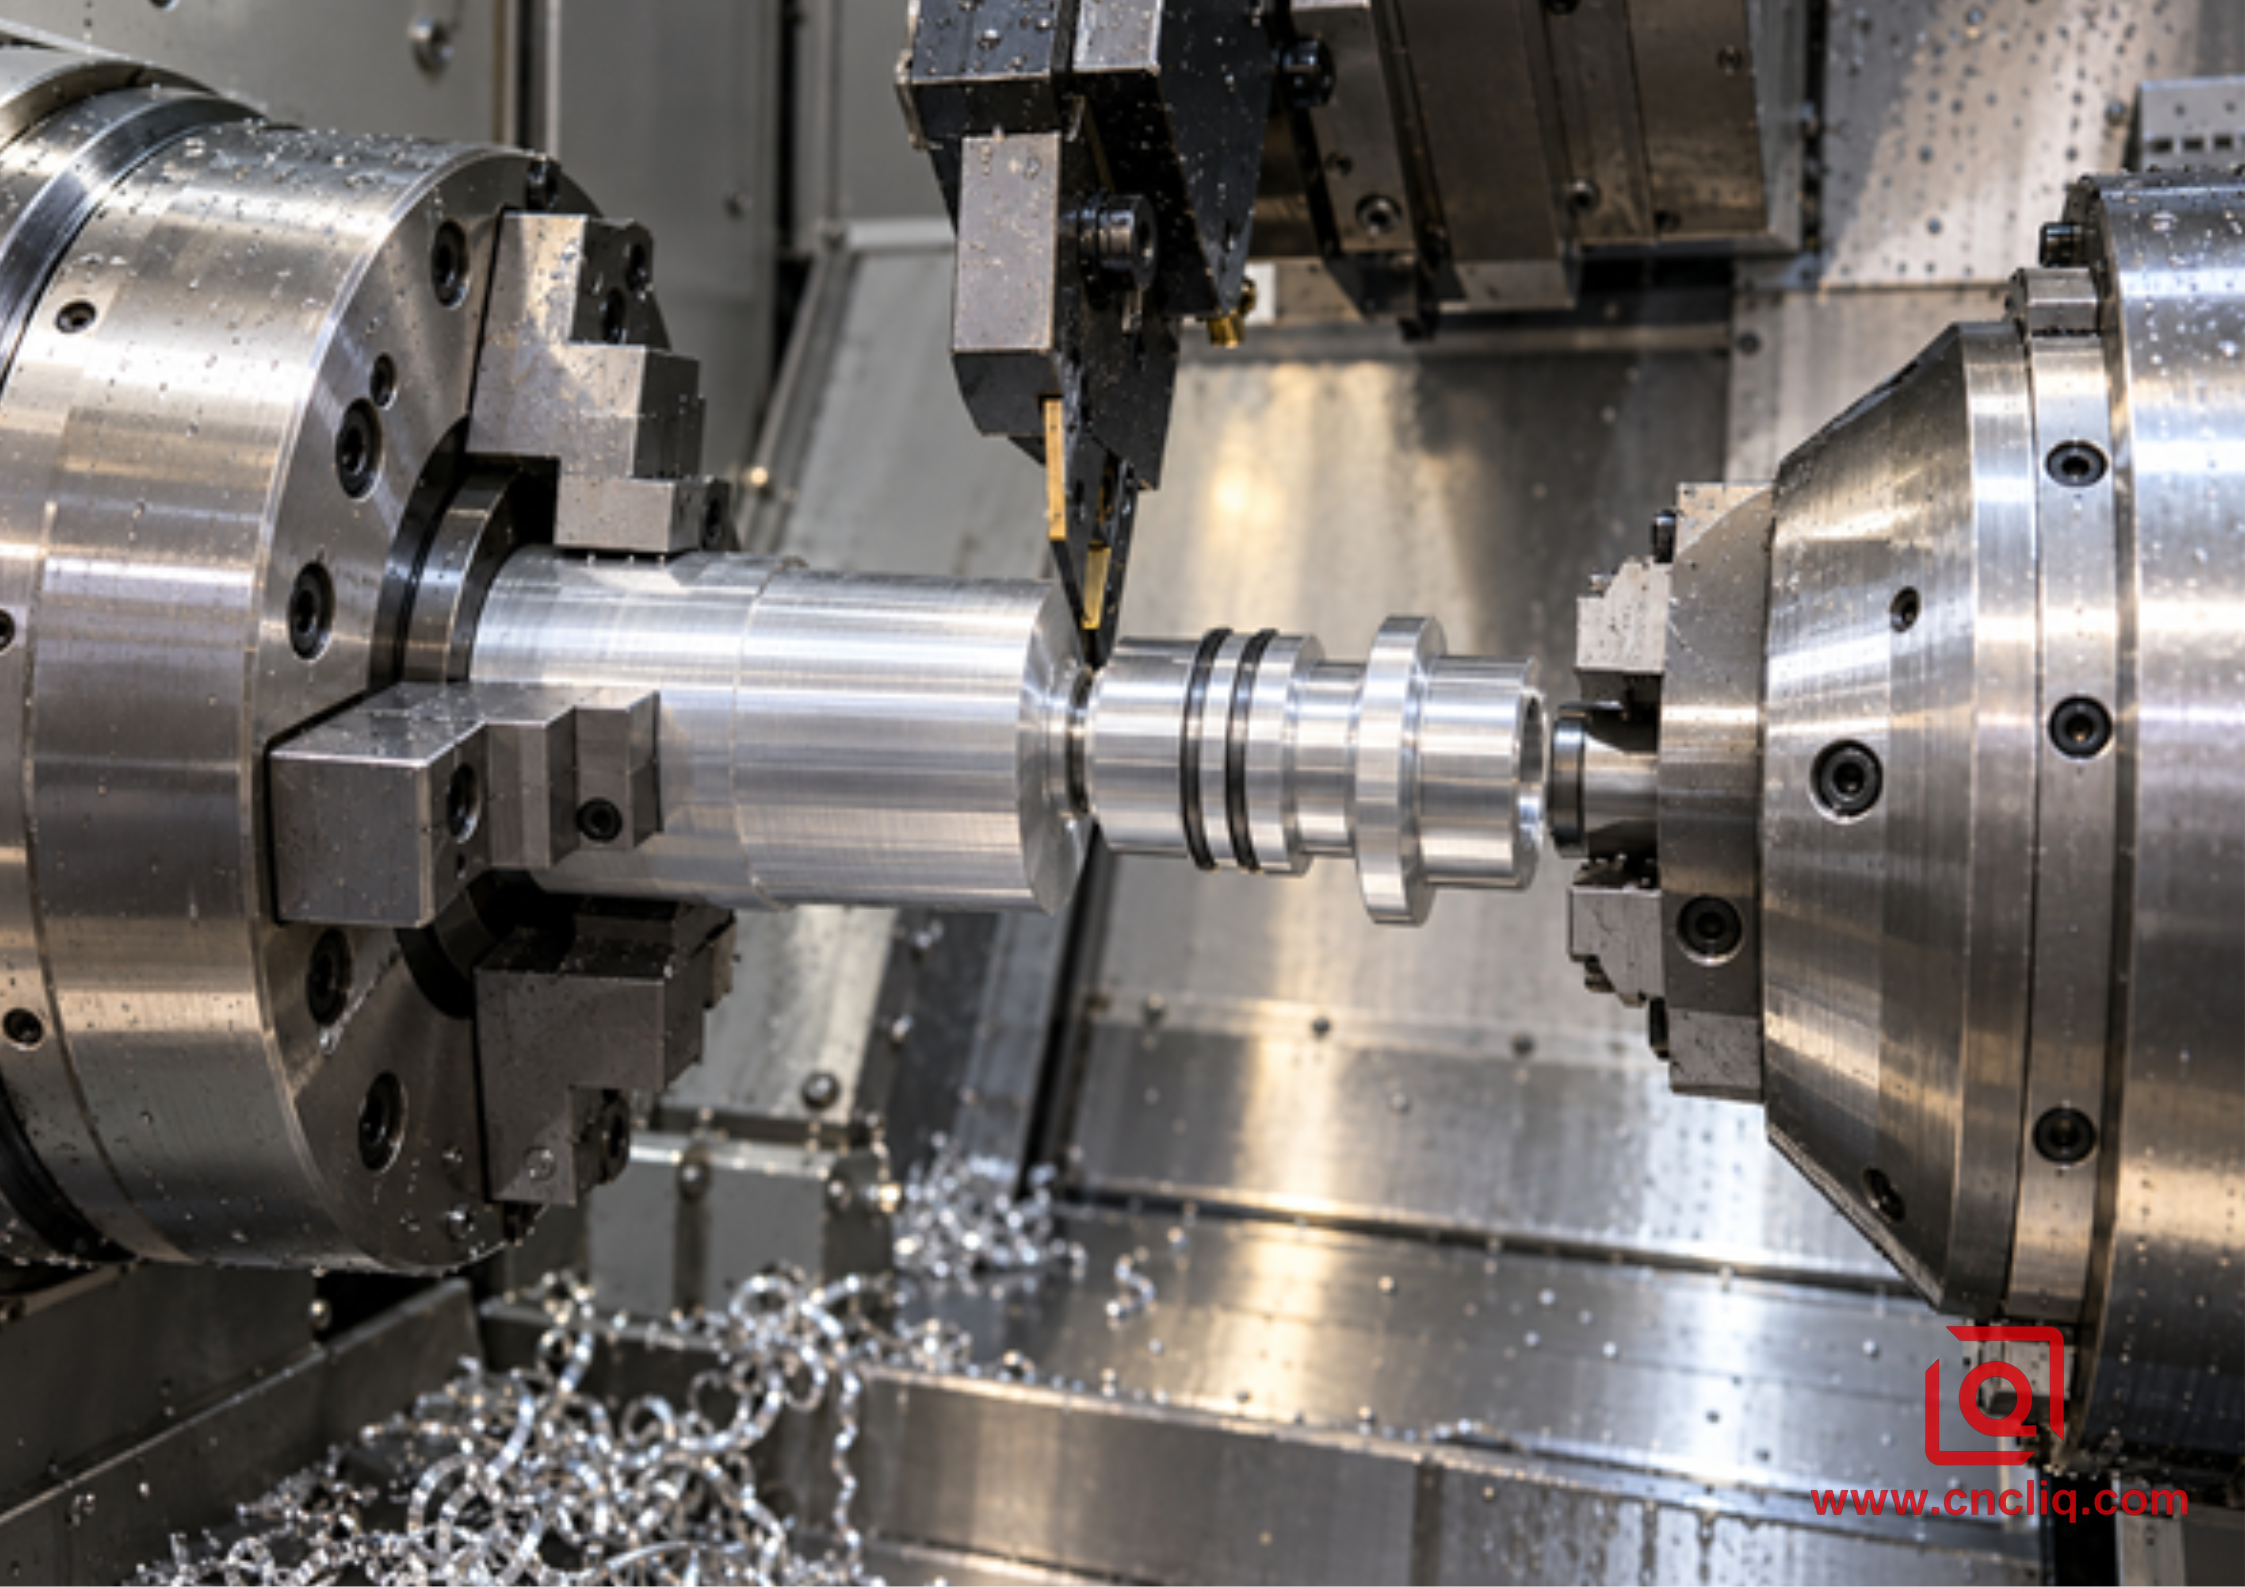
La operación 10 crea la geometría frontal accesible y deja un punto de aterrizaje definido. El mandril opuesto se mueve sobre él; finaliza el corte; solo entonces el nuevo soporte de la pieza retrocede para realizar el trabajo posterior. Tres movimientos ordinarios, y muy poco margen para suposiciones casuales.
Se suele decir que se hace de una sola vez. Es cierto, aunque aún se produce una transferencia de material. Una pequeña muesca en la mordaza o un contacto superficial pueden alterar esa relación antes de que la herramienta trasera corte algo.
Los detalles de control son específicos de cada máquina. La documentación del husillo secundario de Haas Automation describe el control sincronizado del husillo y las funciones de intercambio de husillos en los controles Haas. La guía de transferencia de material de Autodesk muestra las etapas del lado CAM. Ninguno de estos programas es genérico para un torno diferente. El manual del fabricante, la publicación de referencia y la disposición real de las herramientas siguen siendo la fuente de información principal.
La revisión de la transferencia es más sencilla cuando se realiza después de la pieza. Verifique que la zona de recogida tenga la longitud útil y que el contacto de las mordazas sea correcto. Determine cómo se evita el movimiento relativo del husillo al cerrar. Siga el rastro del material cortado hasta la pasada de acabado posterior e identifique la cara que tiene la longitud final. No finalice la revisión en la última herramienta. Observe la primera pieza terminada; un contacto de acero desnudo puede causar el único defecto en un componente que, por lo demás, es bueno.
2. El aluminio cambia el problema de transferencia.
Una pared delgada añade otra ventaja: puede soportar la presión del mandril y luego cambiar de forma al soltarlo. Puede medir de una manera mientras está sujeto y de otra después de soltarlo.
El dibujo, el pedido y el certificado deben coincidir. Cuando aún se debate sobre las aleaciones 6061-T6, 6082-T6 o 7075-T6, la guía de aleaciones para torneado de Liqin resulta una lectura útil previa al proceso.
La norma ISO N reduce las opciones de herramienta, pero no las elimina por completo. Muchos aceros forjados responden bien a un filo positivo afilado y una cara de ataque pulida, pero la herramienta de corte aún necesita suficiente avance y profundidad para funcionar correctamente. Compruebe la velocidad, el avance por revolución, la dirección del refrigerante y el límite de RPM en la pieza real. Tras la primera pieza, observe tanto el filo como el acabado. La presencia de material plateado adherido a la cara de ataque es una señal de alerta temprana, por muy brillante que parezca el diámetro.
3. Localice el punto de agarre antes de escribir la trayectoria de la herramienta.
Durante el diseño para la fabricación (DFM), primero marque el eje funcional. Puede tratarse de un orificio de cojinete, un piloto de posicionamiento, un diámetro de sellado o una rosca. A continuación, marque la cara que controla la longitud del ensamblaje. Solo entonces divida las características entre los husillos y reserve el área de recogida.
1. Indique el punto de referencia utilizado por el ensamblaje. No permita que un diámetro exterior en bruto conveniente lo reemplace silenciosamente.
2. Reserve un terreno de recogida recto después de deducir el chaflán, la cuchilla de corte y las holguras de aproximación.
3. Mantenga las zonas de sellado y las áreas cosméticas fuera del área de agarre siempre que sea posible. Si no se puede evitar el contacto, indique la banda permitida y la regla de apariencia en el dibujo.
4. Deje material deliberadamente orientado hacia atrás. Un testigo de corte es una condición inicial, no un dato final.
5. Revisa la última patata frita antes de recogerla. Esa patata frita importa más que una bandeja de patatas fritas impecable después de la tanda.
6. Simule ambos mandriles, cada mordaza, la torreta, los cuerpos completos del soporte, la barra restante, la cuchilla de corte, la pieza terminada y el recolector.
7. Decida cómo se verificará la transferencia. Observar que alguien está sentado no es un método de inspección.
Este mapa evita un error común al citar. El uso de herramientas motorizadas, el control del eje C, el desplazamiento del eje Y y un husillo secundario resuelven diferentes problemas geométricos.La guía de Liqin sobre herramientas motorizadas en tornos CNC explica la diferencia. Solicite la configuración específica en lugar de la expresión «fresado-torneado».
4. Domina la tierra, no te aburras.
Un buen sistema de recogida evita tres problemas: deslizamiento, marcas de mordaza y un orificio que se modifica tras soltar la pieza. En un manguito delgado, un contacto amplio suele ofrecer al ingeniero de procesos más margen de maniobra que tres puntos de presión estrechos. Las mordazas blandas perforadas pueden adaptarse al diámetro de recogida; una pinza adecuada puede soportar gran parte de la circunferencia. Ambos métodos fallarán si el contacto es sucio, cónico o demasiado corto.
No existe un valor universal de presión de mandril para aluminio. El ajuste del cilindro es solo uno de los parámetros de entrada. La masa de la mordaza, el área de contacto, la velocidad del husillo, la lubricación, la rigidez de la pared y la carga de la siguiente herramienta también influyen. Una prueba de calibración adecuada comienza con una presión baja, verifica el deslizamiento durante el corte previsto, registra el ajuste aceptado y mide la pieza liberada. Copiar la presión de un eje de acero no constituye control de proceso.
5. Tratar el corte como parte de la operación trasera.
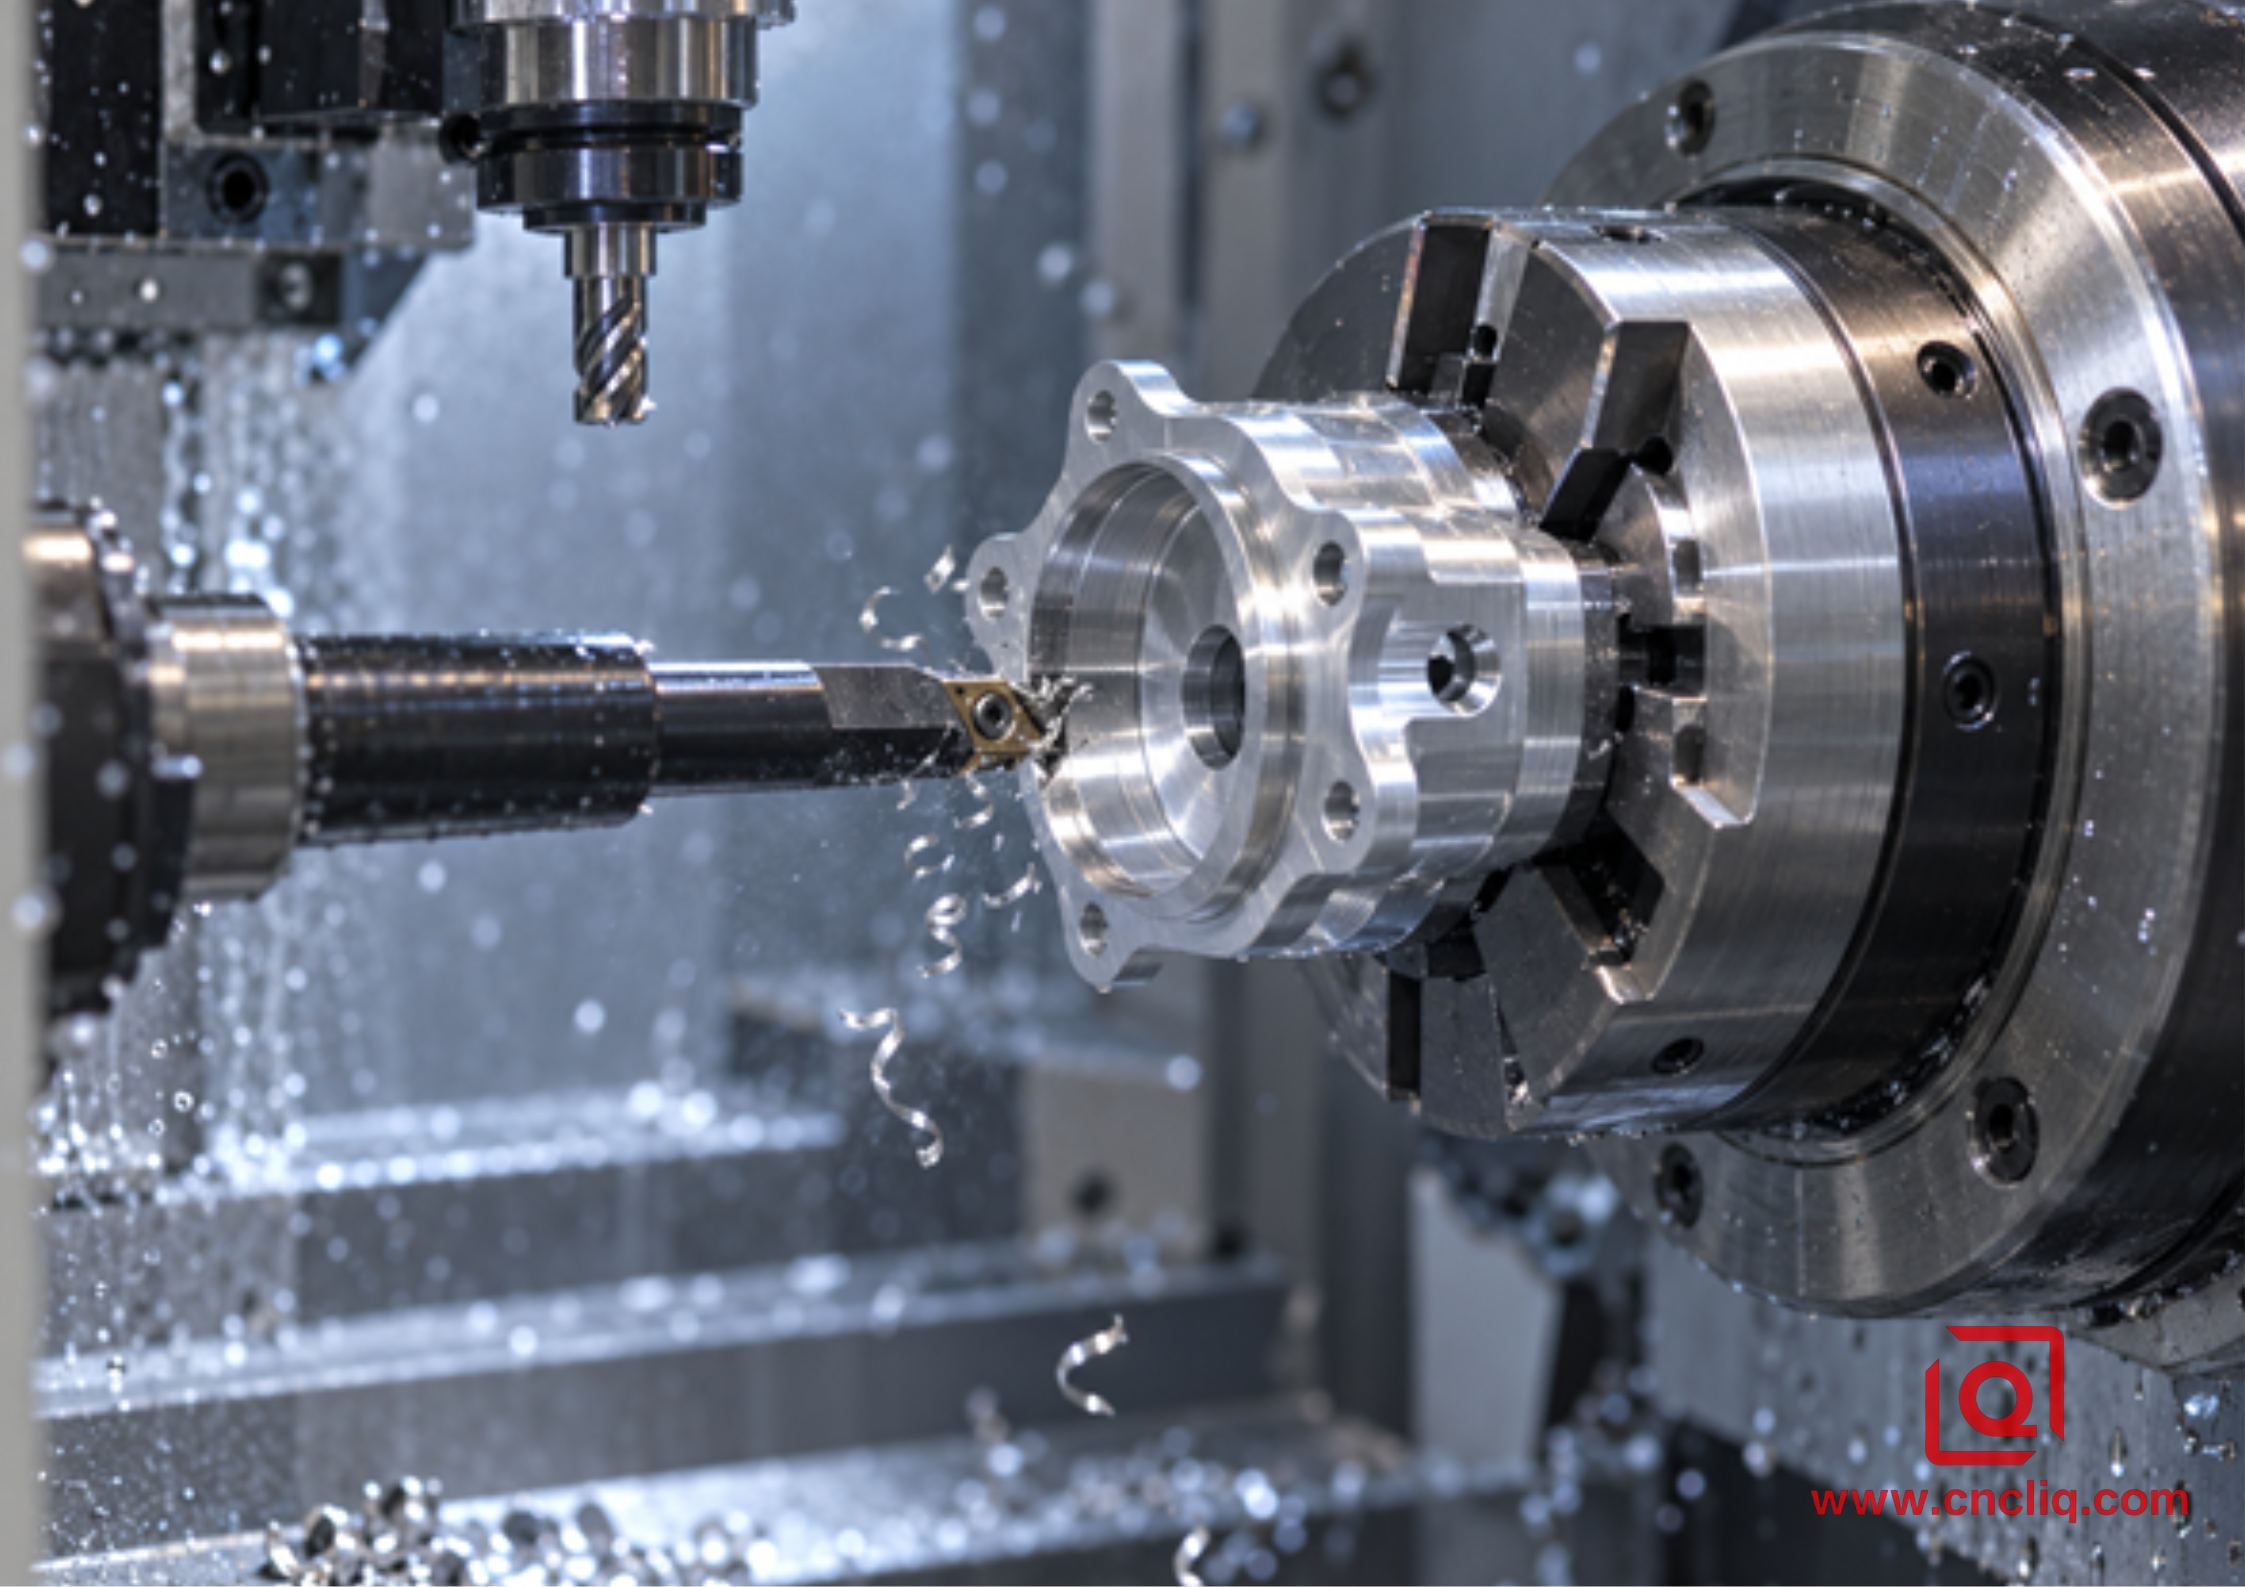
En una transferencia rotativa, ambos husillos deben alcanzar la relación de posición requerida antes de que se cierre el segundo mandril y finalice el corte. Una pequeña discrepancia puede dañar el mecanismo de recogida o provocar que la cuchilla de corte se incline. Una transferencia estacionaria tiene reglas diferentes de aproximación y orientación, pero aun así requiere la secuencia validada de la máquina.
Ajuste la cuchilla de tronzado con el cuidado habitual para una herramienta de acabado. Mantenga la proyección según los requisitos de acceso, alinee el portaherramientas, confirme la altura del centro y observe cómo desaparece la viruta. La velocidad superficial programada puede requerir más RPM cerca del centro de las que la pieza de trabajo debería soportar, por lo que la tapa es importante. La guía de ranurado y tronzado de aluminio de Liqin explica estas variables con mayor detalle.
Una vez que el corte esté claro, establezca la parte posterior de la misma manera que se verificó en la hoja de configuración. La primera pasada frontal tiene dos funciones: borrar la marca de corte y crear la referencia axial para todo lo que se encuentra detrás. La longitud total debe figurar en la pieza liberada, no en una pantalla de dimensiones mientras la pared aún está bajo carga de las mordazas.
6. Deja que el soporte de la pared marque el orden.
Escriba las operaciones posteriores a lápiz. Una ranura exterior profunda puede requerir esperar hasta que se termine el orificio, simplemente porque la pared es más rígida de antemano. Un puerto que se introduce en ese orificio sugiere lo contrario: primero, realice la perforación y luego deje que un corte final elimine el borde interior. La geometría, no una plantilla, determina el orden.
El tiempo de inactividad se gana o se pierde en la trayectoria de la viruta. Las virutas cercanas a la herramienta pueden alcanzar rápidamente el mandril. Comience dentro de la ventana del fabricante de insertos y mueva solo una palanca a la vez. Mantenga un registro rápido: forma de la viruta, fotografía del borde, carga del husillo y las mismas características medidas en cada prueba. Para una prueba de diagnóstico más larga, utilice las notas de taller de Liqin sobreel control de virutas de aluminio y el borde reconstruido .
El alcance de la herramienta importa en la parte posterior. Mantenga una barra de perforación lo más corta y ancha posible, según lo permita el acceso. Antes de la prueba, lea el código publicado junto a la simulación.
7. Lea el informe de error antes de mover un desplazamiento.
Cuando se agota el orificio trasero, la página de compensación resulta tentadora. Haga una pausa e indique primero una superficie de recogida conocida. Si el componente está torcido, la compensación puede mover el orificio, pero no puede enderezar la pieza en el mandril.
Lo que muestra la parte publicada | Lo primero que hay que inspeccionar | Una comprobación útil |
Área de agarre ovalada o trilobulada | Presión de la mandíbula, espesor de la pared, ancho de contacto | Mida varios ángulos después de soltar la abrazadera. |
La función trasera se agota | Virutas, conicidad de la mordaza, alineación del husillo, deslizamiento | Indique un diámetro de referencia y luego verifique la relación de referencia. |
Recorridos de longitud total | Stock de corte, contacto de parada, calor, propiedad compensada | Tendencia de la parte trasera y longitud final juntas |
arañazos brillantes | Chip atrapado en la recogida o expulsión brusca | Inspeccione la huella de la mandíbula y el recolector. |
vibraciones del orificio trasero | Barra saliente, agarre débil, desgaste en los bordes | Mida a varias profundidades y revise la carga de la herramienta. |
Calibradores de rosca pero no se ensamblarán | Rebaba, recubrimiento, alivio, posición del hombro | Comprueba la pila de acoplamiento, no solo el hilo. |
Un fallo de transferencia y un fallo de corte pueden ser similares en un mismo componente. Revise la evidencia de asentamiento, el estado del borde, la temperatura de la máquina y el método de medición antes de editar el programa. Una muestra atractiva no es prueba suficiente; una serie corta de pruebas consecutivas muestra si el resultado se repite.
8. Inspeccione la relación que justificó el subhusillo.
El primer artículo debe responder a una pregunta funcional: ¿la geometría trasera se mantuvo en la posición requerida para el ensamblaje con respecto a la delantera? Una lista de dimensiones aisladas no siempre puede responder a esta pregunta. Suelte la pieza antes de medir una pared sensible a la sujeción y utilice el sistema de referencia de datos en el dibujo controlado.
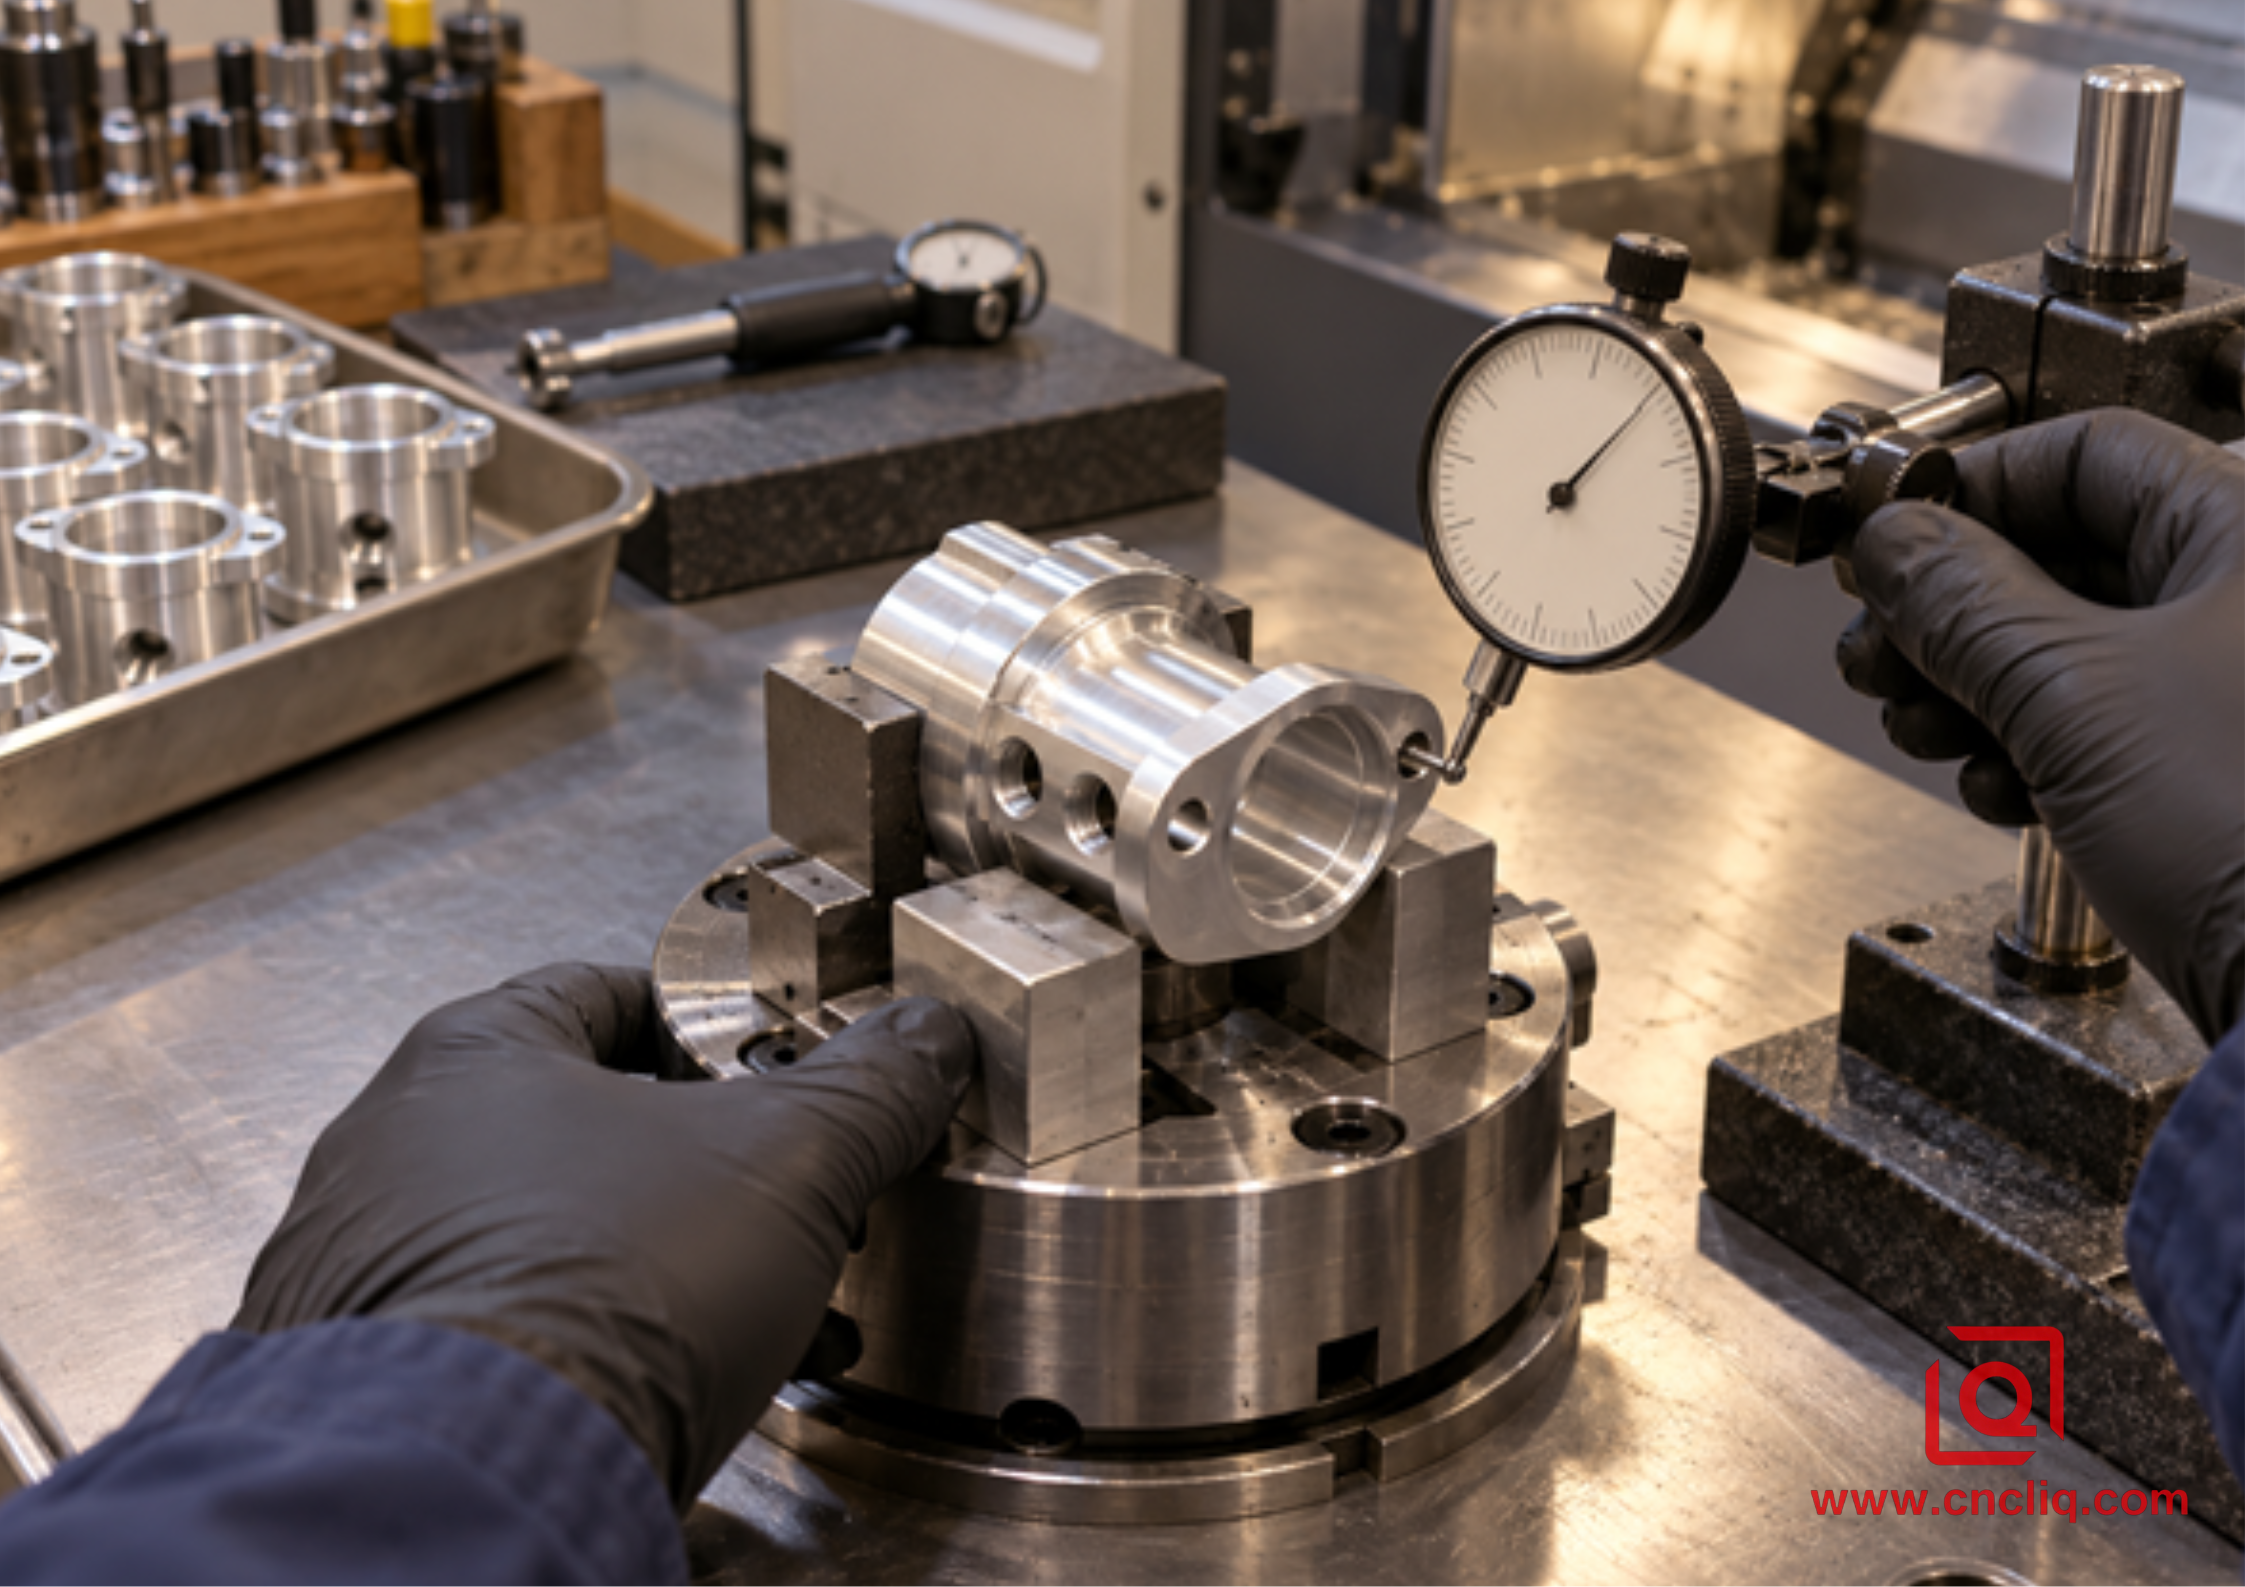
Durante la configuración, mida el diámetro de la pieza liberada en varios ángulos y relacione una superficie de referencia posterior con el punto de referencia frontal mediante un indicador, un mandril homologado, un calibre específico o una rutina de CMM adecuada al plano. La longitud total requiere su propia tendencia. Una rotura oculta se examina con luz, aumento o un endoscopio después de la limpieza; una simple mirada externa no constituye evidencia.
Indique en el plano el sistema de tolerancias geométricas, ya sea ISO 1101 o ASME Y14.5. A continuación, realice el trabajo más complejo: seleccione referencias que reflejen el ensamblaje, coloque los requisitos de acabado y bordes donde corresponda e indique si el recubrimiento se aplica antes o después de la determinación dimensional. Una norma explica los símbolos; no puede determinar el esquema funcional para el diseñador.
La brida y la tapa frontal del motor de precisión publicadas por Liqin ofrecen un ejemplo de producto verificado: su orificio de rodamiento, espiga de posicionamiento y superficie hacen que la concentricidad y la perpendicularidad sean cruciales para el montaje. La cubierta frontal del servomotor correspondiente muestra por qué las interfaces circulares y las características de montaje requieren un mecanizado e inspección específicos. Estas páginas verifican el alcance del producto; no garantizan una tolerancia específica para cada solicitud de cotización.
9. ¿Subhusillo o una segunda configuración independiente?
Un segundo husillo no es la solución ideal para todas las impresiones. Diez prototipos sencillos pueden ser más fáciles y económicos en un dispositivo Op 20 perforado con precisión. El equilibrio cambia en un manguito repetitivo cuyo alojamiento de sellado trasero sigue a un piloto delantero. Compare el esfuerzo del dispositivo, la manipulación, el tiempo de espera, la inspección y las piezas rechazadas junto con los minutos que se muestran en el control.
Punto de decisión | Ruta del subhusillo | Operación separada 20 |
Relación de datos | Fuerte cuando las características posteriores siguen el eje frontal | Es válido cuando los puntos de referencia robustos se pueden reubicar de forma repetible. |
Trabajo trasero | Eficiente para caras, agujeros, roscas, ranuras y detalles accesibles para herramientas motorizadas. | Mejor para fresado amplio o características a las que la torreta no puede llegar. |
Comportamiento por lotes | Favorece los ciclos repetidos de partes completas. | Suele ser útil para prototipos y series cortas. |
Riesgo principal | Contacto de recogida, chips, espacio limitado, colisión | Manipulación manual, segundo accesorio, cola, error de reubicación |
Una comparación más amplia a la hora de elegir el proceso CNC adecuado para piezas de aluminio personalizadas resulta útil cuando la elección también incluye el mecanizado de 3 o 5 ejes.
10. Carcasa compuesta anónima: Manguito regulador neumático de aluminio
Este es un caso práctico de taller, basado en condiciones de mecanizado habituales y en el alcance de control CNC publicado por Liqin. No se trata de un registro de producción de un cliente identificable y no garantiza el mismo resultado con un nuevo diseño.
Una solicitud de cotización para automatización industrial requiere un manguito regulador de aluminio 6061-T6 con piloto frontal, orificio de sellado delgado, dos ranuras externas para juntas tóricas, un puerto radial descentrado y una rosca interna trasera. El reborde trasero controla la longitud del conjunto. El puerto debe encajar perfectamente en el orificio sin dejar un borde suelto.
El método inicial utiliza un torno convencional seguido de una segunda operación manual. Permite realizar todas las características, pero el operario debe sujetar una pared delgada acabada para la rosca trasera. La operación 20 también toma como referencia el diámetro exterior, aunque el orificio sea el eje funcional. Esta combinación propicia la deformación de las mordazas, marcas de virutas y una excentricidad inconsistente entre el piloto y el orificio trasero tras el desmoldeo.
El concepto revisado reserva una zona de recogida específica. Las mordazas blandas de contacto amplio se mecanizan a ese diámetro y la fuerza se calibra mediante ensayos en lugar de copiarla de otra pieza. El husillo principal completa el piloto frontal, el desbaste, las ranuras exteriores y el puerto radial. El husillo secundario recibe la pieza, el corte deja material de revestimiento planificado y la cara posterior se convierte en la referencia axial para el hombro y la rosca.
El equipo de preparación verifica el patrón de contacto azul en las mordazas blandas antes de realizar trabajos pesados en la parte trasera. Si el contacto se limita a la boca de la mordaza, se observará un agarre en forma de campana. Un patrón amplio permite continuar con la verificación. A continuación, el operario se gira hacia la parte trasera, hace una pausa e indica el testigo de transferencia antes de proceder al mecanizado del orificio y la rosca.
Un detalle importante en la secuencia de mecanizado es el siguiente: el puerto radial ya ha perforado el orificio de sellado. Dejar material controlado para la última pasada de mandrinado permite eliminar el fino reborde interior. La pasada final no se limita a aumentar el tamaño; deja una intersección limpia y una superficie de sellado fiable.
La inspección sigue la misma lógica. El manguito sale de las mordazas antes de que se evalúe el diámetro interior. La longitud se toma de la cara frontal funcional. Las comprobaciones de configuración incluyen el contacto de las mordazas y la prueba de transferencia; la inspección de producción abarca las características del dibujo con la frecuencia acordada.
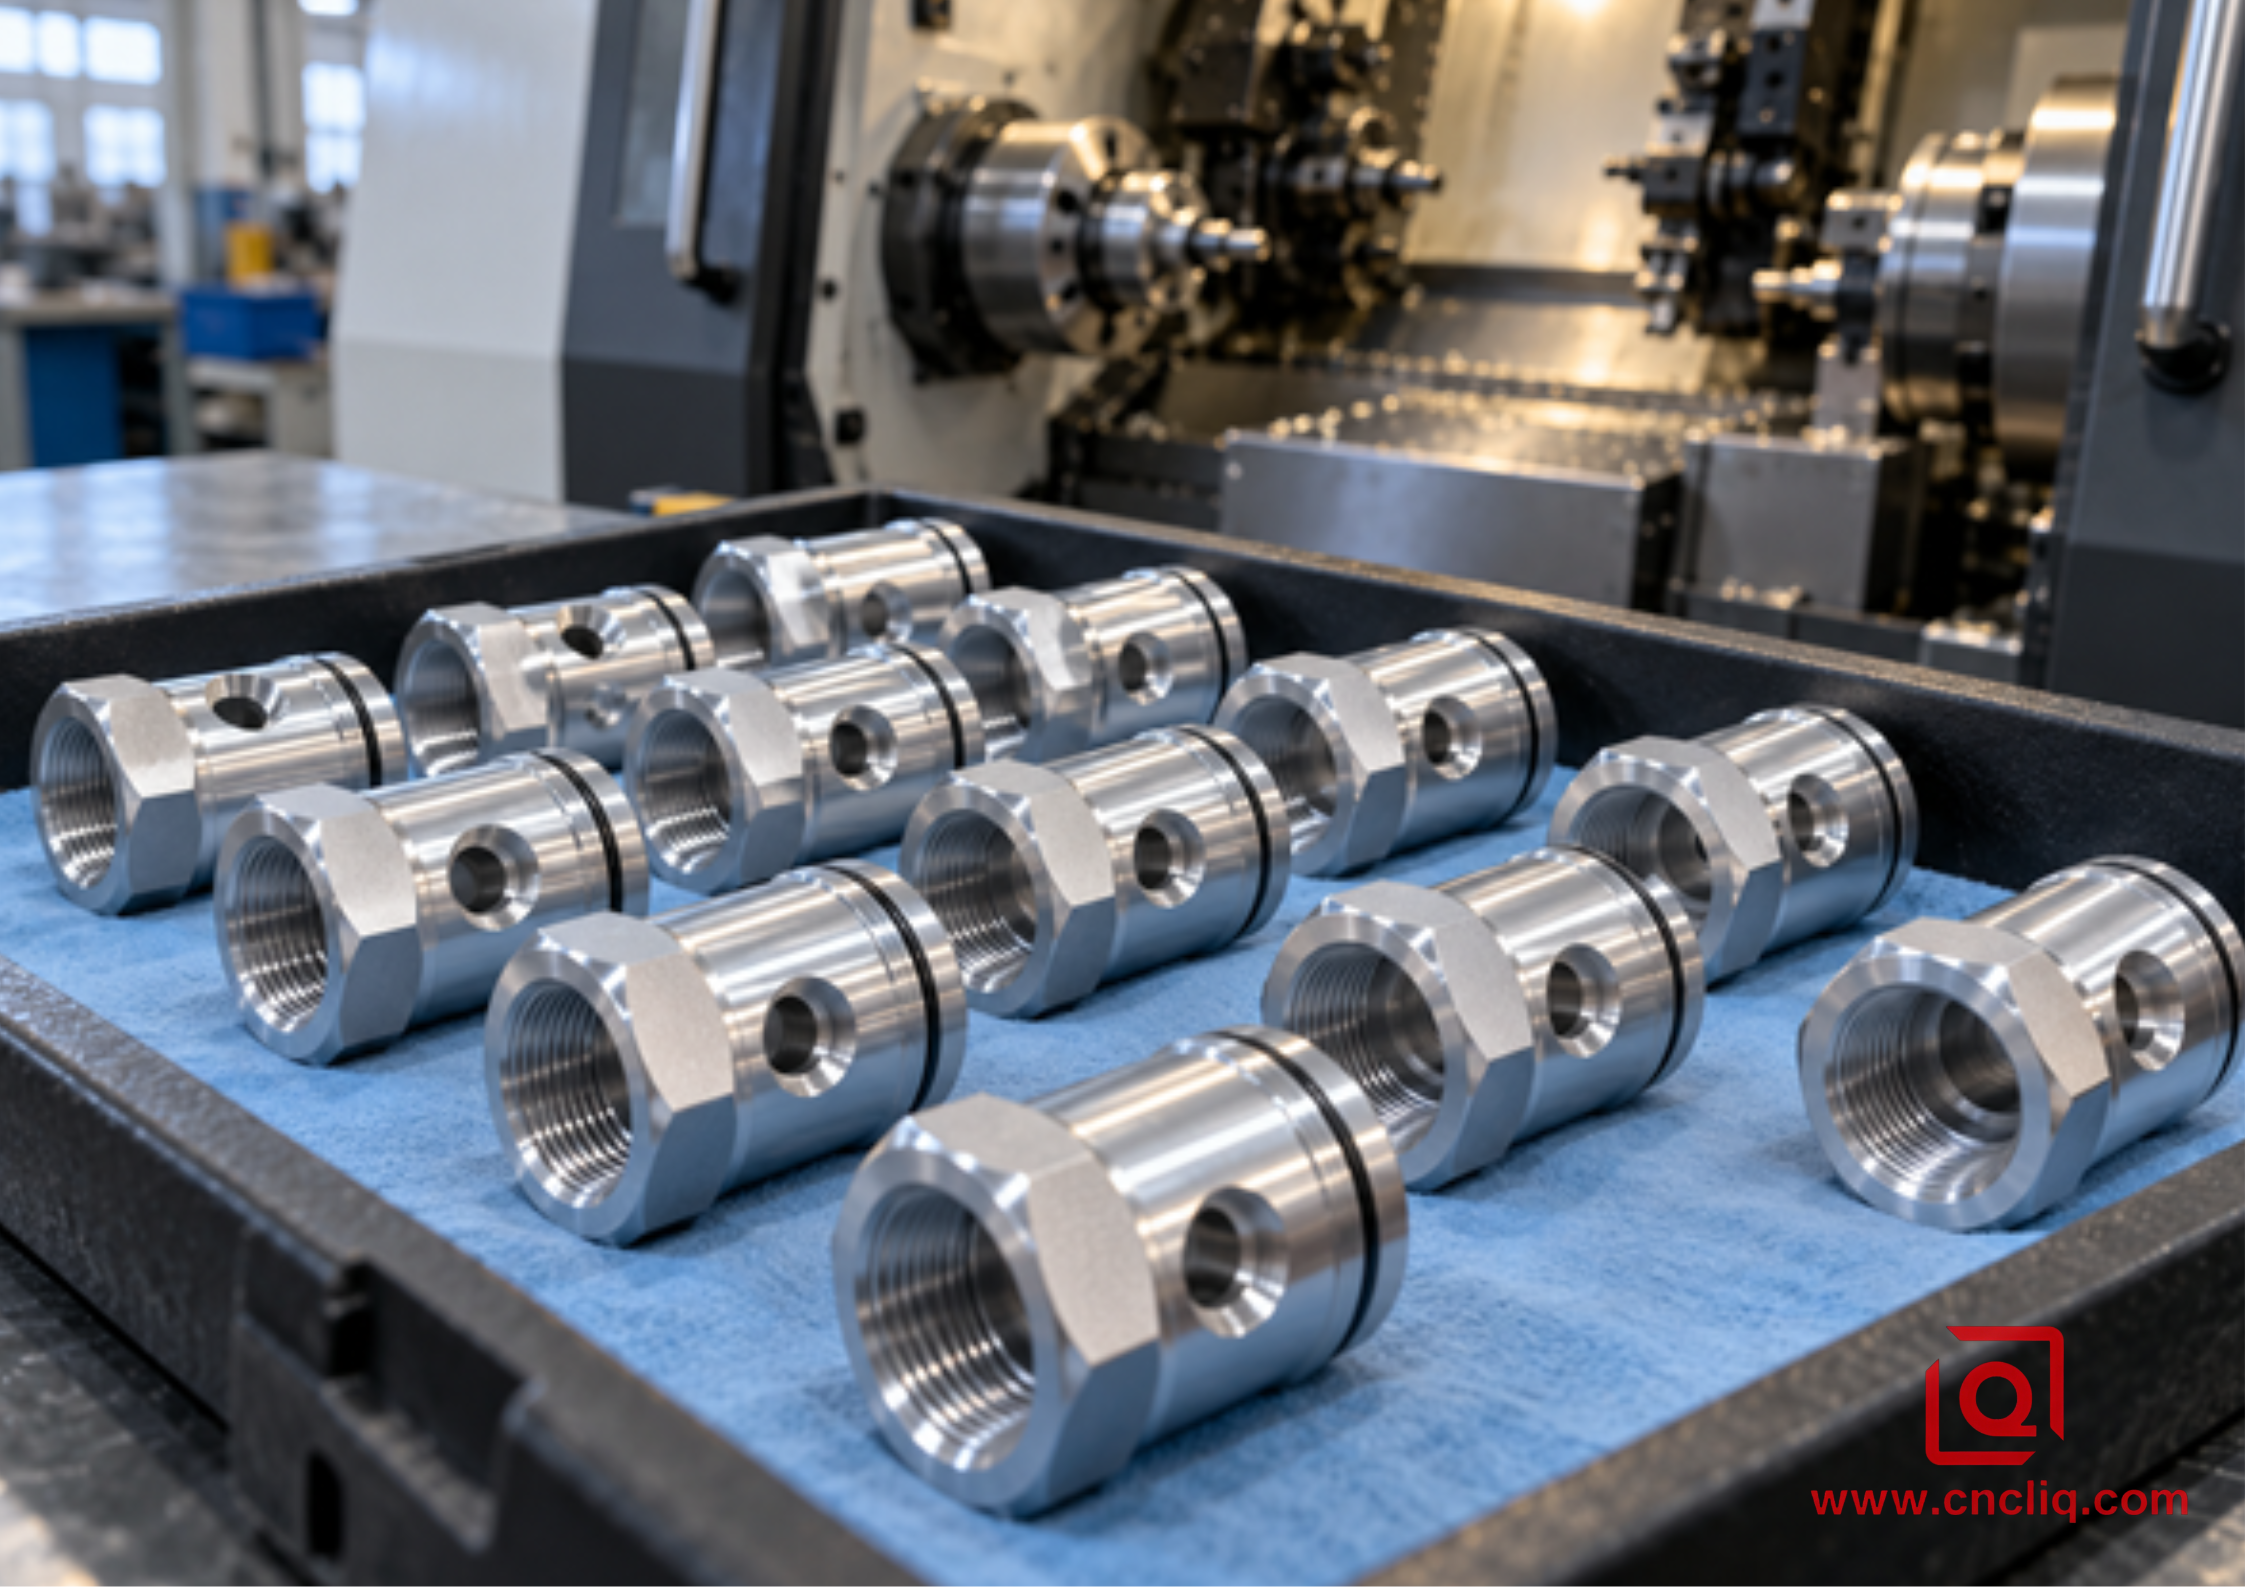
La ventaja comercial es más discreta que una afirmación grandilocuente sobre el tiempo de ciclo: una operación manual menos, menos tiempo de espera entre operaciones y mediciones vinculadas a la función de ensamblaje. Cualquier cifra real sobre el ciclo, la capacidad, la vida útil de la herramienta o la aceptación tendría que provenir del lote de material aprobado, la máquina designada, el plano publicado, el tamaño de la muestra y el plan de control.
11. Una lista de verificación para solicitudes de cotización desde el otro lado del escritorio
Un paquete de presupuestos útil resuelve las dudas antes de que el tasador tenga que responderlas por correo electrónico. El modelo muestra la forma. El plano indica lo que debe ser cierto. La breve nota en el correo electrónico explica el porqué. Cuando estos tres elementos coinciden, el proceso se agiliza y los márgenes comerciales suelen ser menores.
1. Modelo e impresión, ambos actualizados. STEP es ideal para el sólido; el PDF o dibujo CAD controlado incluye dimensiones, tolerancias geométricas (GD&T), roscas, notas de acabado y aceptación. Incluya la revisión en el nombre del archivo y en el orden. Puede parecer complicado hasta que dos archivos casi idénticos llegan a la misma bandeja de entrada.
2. Material sin abreviaturas. Indique la aleación, el temple y la forma del material, y luego mencione si se pueden proponer alternativas. Añada el nivel de certificación que necesita. La palabra aluminio por sí sola no indica qué comprar.
3. Cantidades reales. Piezas prototipo separadas, la primera producción, la demanda anual y el tamaño habitual del pedido. Un taller puede mecanizar veinte piezas con mordazas simples y utilizar herramientas muy diferentes para dos mil piezas.
4. Una frase sobre la función. ¿Qué orificio guía el rodamiento? ¿Qué cara sella? ¿La rosca se usa repetidamente? Un poco de contexto de montaje puede cambiar la superficie de contacto, el orden de operación y la elección del calibre.
5. El acabado se define como un proceso, no como un color. Incluya el tipo de anodizado o recubrimiento, el enmascaramiento, el espesor controlado, las zonas de apariencia y la etapa en la que se aplican las dimensiones. Si se utiliza una muestra o una gama de colores como referencia, indíquelo.
6. Expectativas sobre rebabas y limpieza. Marque con un círculo las intersecciones enterradas, los agujeros ciegos y los caminos de fluidos, y luego describa lo que no puede permanecer.
El primer artículo, el diseño de la máquina de medición por coordenadas (CMM), el certificado de materiales, los datos de capacidad, el estudio de calibre o una plantilla del cliente requieren tiempo. Si lo solicita con anticipación, el presupuesto reflejará ese tiempo de forma honesta.
8. Geometría de acoplamiento suficiente para explicar el ajuste. Un modelo de interfaz recortado o una vista en sección suelen ser suficientes. Proteja la información de diseño irrelevante, a la vez que proporcione al ingeniero de procesos las superficies que determinan el ensamblaje.
12. Qué debe preguntar el comprador
Así que pregunte sobre la ruta. ¿Dónde está la recogida? ¿Qué determina la longitud trasera? ¿Cómo se evita que una astilla entre en las mordazas? ¿Qué medida demuestra que la parte trasera todavía pertenece a la parte delantera?
Para una revisión DFM, envíe a Liqin el modelo y plano actuales, el material, el acabado, las cantidades y la fecha requerida.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿El segundo husillo elimina el error de configuración?
Durante la verificación, indique una superficie de recogida conocida antes de que comience el trabajo pesado de retroceso. Tras la liberación, inspeccione desde los puntos de referencia del plano. Una transferencia que finaliza sin alarma ha superado un hito de seguridad, no una inspección dimensional.
2. ¿Qué longitud de recogida debo permitir?
No existe una respuesta única y definitiva. Un tapón macizo, un manguito delgado y una carcasa con voladizo largo pueden tener el mismo diámetro, pero requerir soportes muy diferentes. Verifique el agarre en la vista de sección real, no en una tabla de proporciones. Un tapón corto tolerará lo que un manguito delgado no. Marque la zona de contacto recta, reste su chaflán y la holgura de la herramienta, y pida al proveedor que compruebe el resultado con las mordazas, la velocidad del husillo y el corte trasero más pronunciado previstos.
3. ¿Pueden las mordazas tocar una superficie exterior acabada?
En ocasiones, el diámetro final es la única zona de contacto práctica. Mordazas blandas de amplio contacto, una pinza adecuada, una interfaz limpia y una fuerza comprobada ayudan a minimizar las marcas. Indique la banda de contacto permitida y el patrón de visualización en el plano; mantenga las zonas de sellado y las áreas recubiertas frágiles fuera de esta cuando la geometría lo permita.
4. ¿Cuándo es más económico volver a trabajar?
Compare el costo de las piezas aceptadas. Esta comparación incluye herramientas, mano de obra para la preparación, tiempo de espera, medición, manipulación y rendimiento real, no solo el ciclo de aprobación.
5. ¿Qué debería dejar claro el dibujo?
Indique el eje de rotación o de ensamblaje, la cara que controla la longitud y todas las superficies que pueda tocar el segundo mandril. Añada las tolerancias de las características posteriores, los datos completos de la rosca, los límites de rebabas y el estado del recubrimiento. Una breve sección de acoplamiento o una frase sobre el ensamblaje suele resolver cualquier duda restante.
Haz clic aquí para tu consulta 👆
Resumen
Ese resultado se debe a una superficie de contacto limpia, mordazas adecuadas, material de corte controlado, herramientas accesibles, control de las virutas e inspección posterior al montaje.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd. Mantenimiento diario al cliente y soporte posventa: service@shturl.zhuwanying @cncliq.com
Para nuevas consultas, cotizaciones y pedidos: business@shturl.zhouli @chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
