 Español




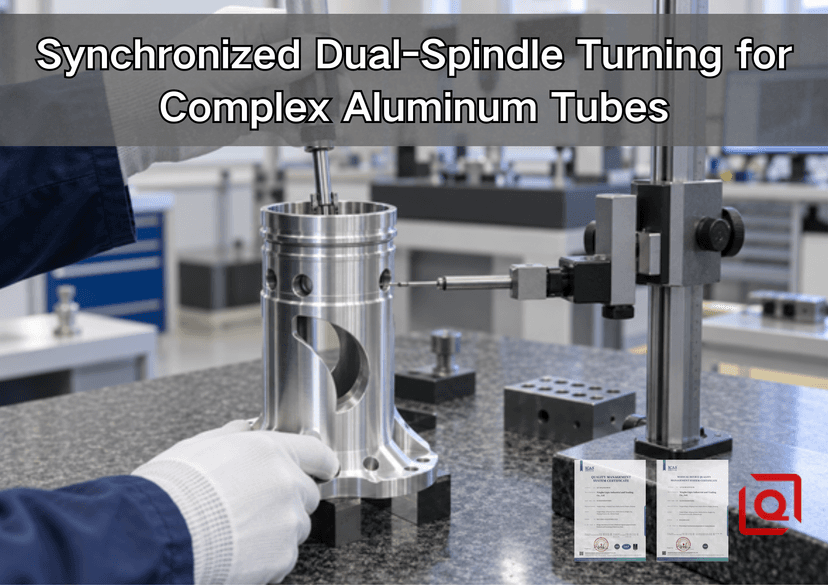
¿Alguna vez has visto un tubo delgado de aluminio girar correctamente en OP10 y luego tambalearse después de levantar la parte trasera? Yo sí. El primer diámetro parece correcto. El orificio parece correcto. Después de girarlo, con la cara trasera completa, el calibre de ensamblaje nos indica que los dos ejes se han separado. ¿Molesto? Sin duda. ¿Un misterio? Normalmente no.
Esta guía aborda el problema desde el diseño hasta el tubo terminado. Primera nota en mi margen de la solicitud de cotización: máquina de doble husillo disponible, sí; plan de transferencia aún no respondido. Solicito una división entre OP10 y OP20. Las siguientes tres notas: superficie de agarre, referencia de supervivencia, verificación de la pieza liberada. Una vez completadas estas observaciones, la elección de la máquina comienza a tener sentido.
Respuesta rápida para el taller: el husillo principal realiza el trabajo frontal y establece el eje importante. El husillo derecho se coloca al lado, recibe el tubo y luego expone el extremo al que no podíamos llegar antes. ¿Puertos a 90 grados? ¿Una superficie plana? ¿Una ventana para cables? Anote cada característica en la hoja de operaciones y asígnele una estación de accionamiento axial o radial. Menos traspasos son beneficiosos. No eliminan la deformación de las mordazas, el calor, las virutas ni un embutido deficiente.
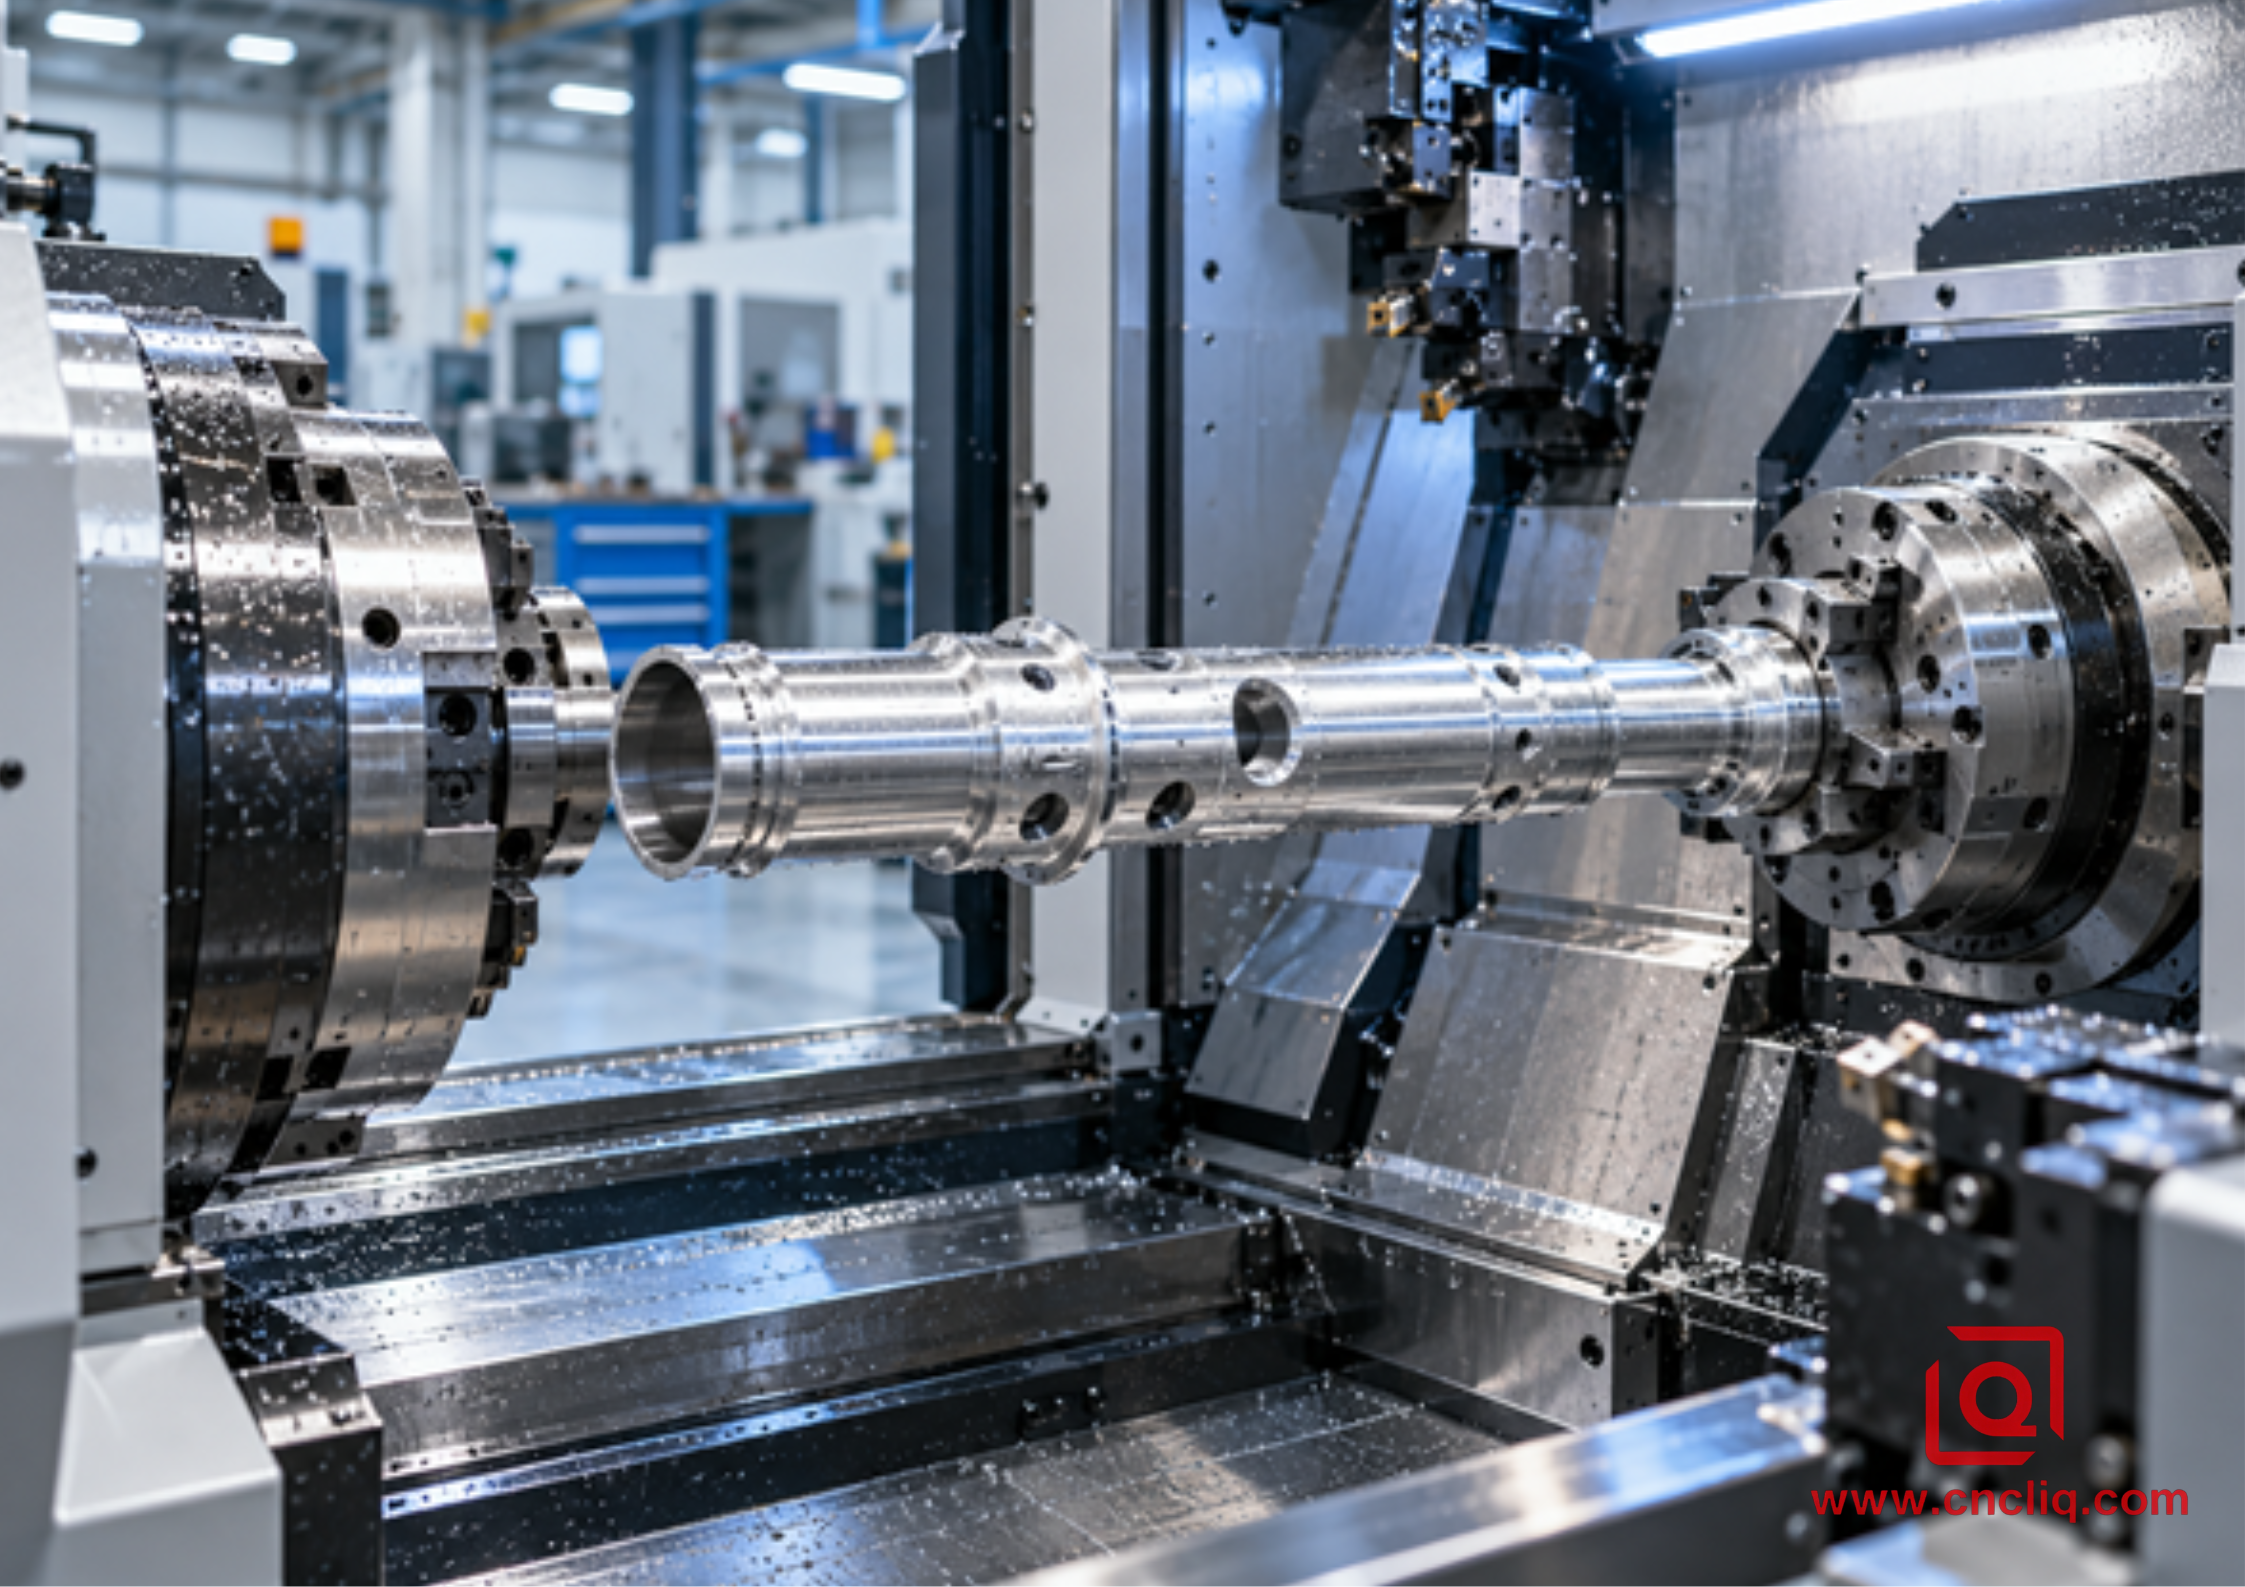
Torneado sincronizado de doble husillo de un tubo de aluminio complejo
1. Qué significa “sincronizado” en Chuck
Esquema de la máquina en el libro de configuración: mandril izquierdo = principal; mandril derecho = secundario; la transferencia se realiza en el espacio. El mandril receptor se acerca mientras el tubo gira. No hay atajo de parada y agarre. En la página de control quiero que coincidan las rpm y la fase requerida antes de que se mueva cualquier mordaza. Luego, Z avanza hasta el tope. Las mordazas se cierran. La entrada de sujeción cambia de estado. Hacemos una pausa allí durante la verificación. Solo entonces puede ocurrir el corte o la liberación.
Referencia para la revisión de la configuración: Manual del operador del torno Haas, 2021, sección sobre control síncrono del husillo. Dicho manual ilustra bien el concepto práctico. El sistema acelera, gira y desacelera simultáneamente; puede soportar ambos extremos o realizar un paso rotatorio. Jamás copiaría sus códigos a otro control sin consultar el manual del fabricante. Los códigos, los límites de velocidad, la lógica de orientación y la confirmación de sujeción deben seguir las indicaciones del manual del fabricante.
¿Qué quiero ver durante la prueba? No un video de marketing. Quiero un ciclo lento con las mordazas reales, la hoja real, la extensión real y el material real. ¿Hay espacio entre el tubo y el tope? ¿La pieza se desplaza en el eje Z cuando se cierra el segundo mandril? ¿Aparece una viruta en forma de cinta tras la transferencia hacia una de las mordazas? Son pequeños detalles, pero determinan el resultado.
El uso de dos mandriles por sí solo no garantiza la sincronización. Una buena transferencia de trabajo requiere una coordinación precisa: velocidad, fase, posición Z, asentamiento, señal de sujeción, separación y holgura. Nuestra guía sobreherramientas motorizadas en tornos CNC abarca la otra mitad del proceso. La sincronización mueve y soporta el tubo; las herramientas motorizadas realizan los orificios transversales, planos, orificios frontales, ranuras y roscas fuera del eje.
2. Por qué un tubo de aluminio se defiende
Revisión CAD, 09:00. El tubo se ve rígido en pantalla. Prueba en taller, 11:20. Respuesta del taller: no. Cinco elementos van en mi hoja de verificación de pared delgada: carga de mordaza, carga de mandrinado, interrupciones, tensión del material, temperatura. Cada influencia puede ser pequeña. Si se combinan tres, el mandrinado puede no cumplir con las condiciones de ensamblaje.
La primera comprobación consiste en verificar la distorsión de las tres mordazas. Si se aprietan demasiado las mordazas estrechas, un orificio redondo puede deformarse ligeramente con tres lóbulos mientras está sujeto. La herramienta corta una trayectoria circular dentro de esa forma restringida. Al abrir el mandril, la pared se desplaza hacia su posición libre. Una lectura de un micrómetro en una posición del reloj puede no detectar el patrón.
Luego viene la fuerza de corte. Una larga barra de mandrinar empuja lateralmente. Bajo la barra, la pared cede. Detrás del borde, vuelve a su posición original. Cuando la broca transversal atraviesa el material, no puedo juzgar el borde interior desde la ventana; el endoscopio tiene que hacer ese trabajo. Una larga franja plateada alrededor del borde de sellado es suficiente para convertir un buen acabado en un descarte. Nada de esto es inusual.
El calor merece cifras. Nota sobre el material 6061: los datos publicados de expansión a temperatura ambiente son cercanos a 23 micrómetros por metro por cada grado Celsius. Ejemplo resuelto en el margen: diámetro 100 mm; se supone un cambio de temperatura uniforme de 10 grados Celsius. Cálculo: 23 x 10⁻⁶ x 100 x 10 = 0,023 mm. No introduzco 0,023 como desviación. El tubo no está uniformemente caliente; el número solo nos indica el tamaño de la trampa. Esto explica por qué una lectura caliente junto a la máquina puede no coincidir con una lectura estabilizada en la inspección.
Breve lista de riesgos para la revisión impresa:
¿Se adelgaza la pared debajo de una ventana, un orificio o una ranura?
¿Pueden ambas mandíbulas sujetarse a una superficie dura en lugar de a una superficie blanda?
¿El orificio crítico se termina antes o después del fresado lateral disruptivo?
¿Dónde pueden esconderse los chips durante el traspaso?
¿Qué dimensiones se extienden desde el trabajo del husillo principal al trabajo del husillo secundario?
¿La aceptación final se basa en la parte publicada?
Para obtener más detalles sobre la temperatura y la lobulación, consulte nuestra guía sobre tolerancias de diámetro ajustadas en el torneado de aluminio .
3. Un proceso de traspaso en nueve pasos que podemos auditar
Hoja de configuración, primer artículo. Quiero que la transferencia se registre como eventos individuales, no oculta dentro de una sola línea llamada "operación del subhusillo".
1. Sujete el tubo, la barra, la extrusión o la pieza en bruto casi terminada a una distancia de contacto conocida.
2. Desbaste el orificio y el diámetro exterior con suficiente equilibrio para que una pared no quede soportando toda la tensión liberada.
3. Detalles de la parte frontal de la máquina que deben permanecer vinculados al plano de referencia principal.
4. Despeje la zona de transferencia y las mordazas secundarias. Una pequeña rotura detrás de la mordaza 2 es suficiente para arruinar la transferencia.
5. Ponga ambos husillos en el estado de sincronización aprobado.
6. Introduzca el subhusillo hasta su tope y sujételo con la presión comprobada.
7. Confirme el estado de la abrazadera y, a continuación, corte o suelte el mandril principal.
8. Retraiga siguiendo una trayectoria de holgura comprobada y termine la cara posterior, la rosca, el orificio, la ranura o la característica de la herramienta impulsada.
9. Atrapa o descarga el tubo sin dejar caer una foca sobre la rampa.
Una comprobación visual es útil. Prueba 1: superficie limpia, entrada de sujeción activada, luego 0,04 mm de tracción en Z al cerrarse las mordazas receptoras. No oculte este movimiento con un desplazamiento. Compruebe primero el contacto del tope, la entrada de las mordazas, la fase y la presión. Un desplazamiento puede permitir que la longitud final pase mientras persista el problema de agarre.
La simulación de colisiones también se incluye aquí. Se deben incluir los escalones de las mordazas, los cuerpos del mandril, los bloques de sujeción, la cuchilla de corte, el material sin acabado y la proyección completa de la herramienta. El modelo CAD finalizado es solo uno de los elementos del archivo adjunto.
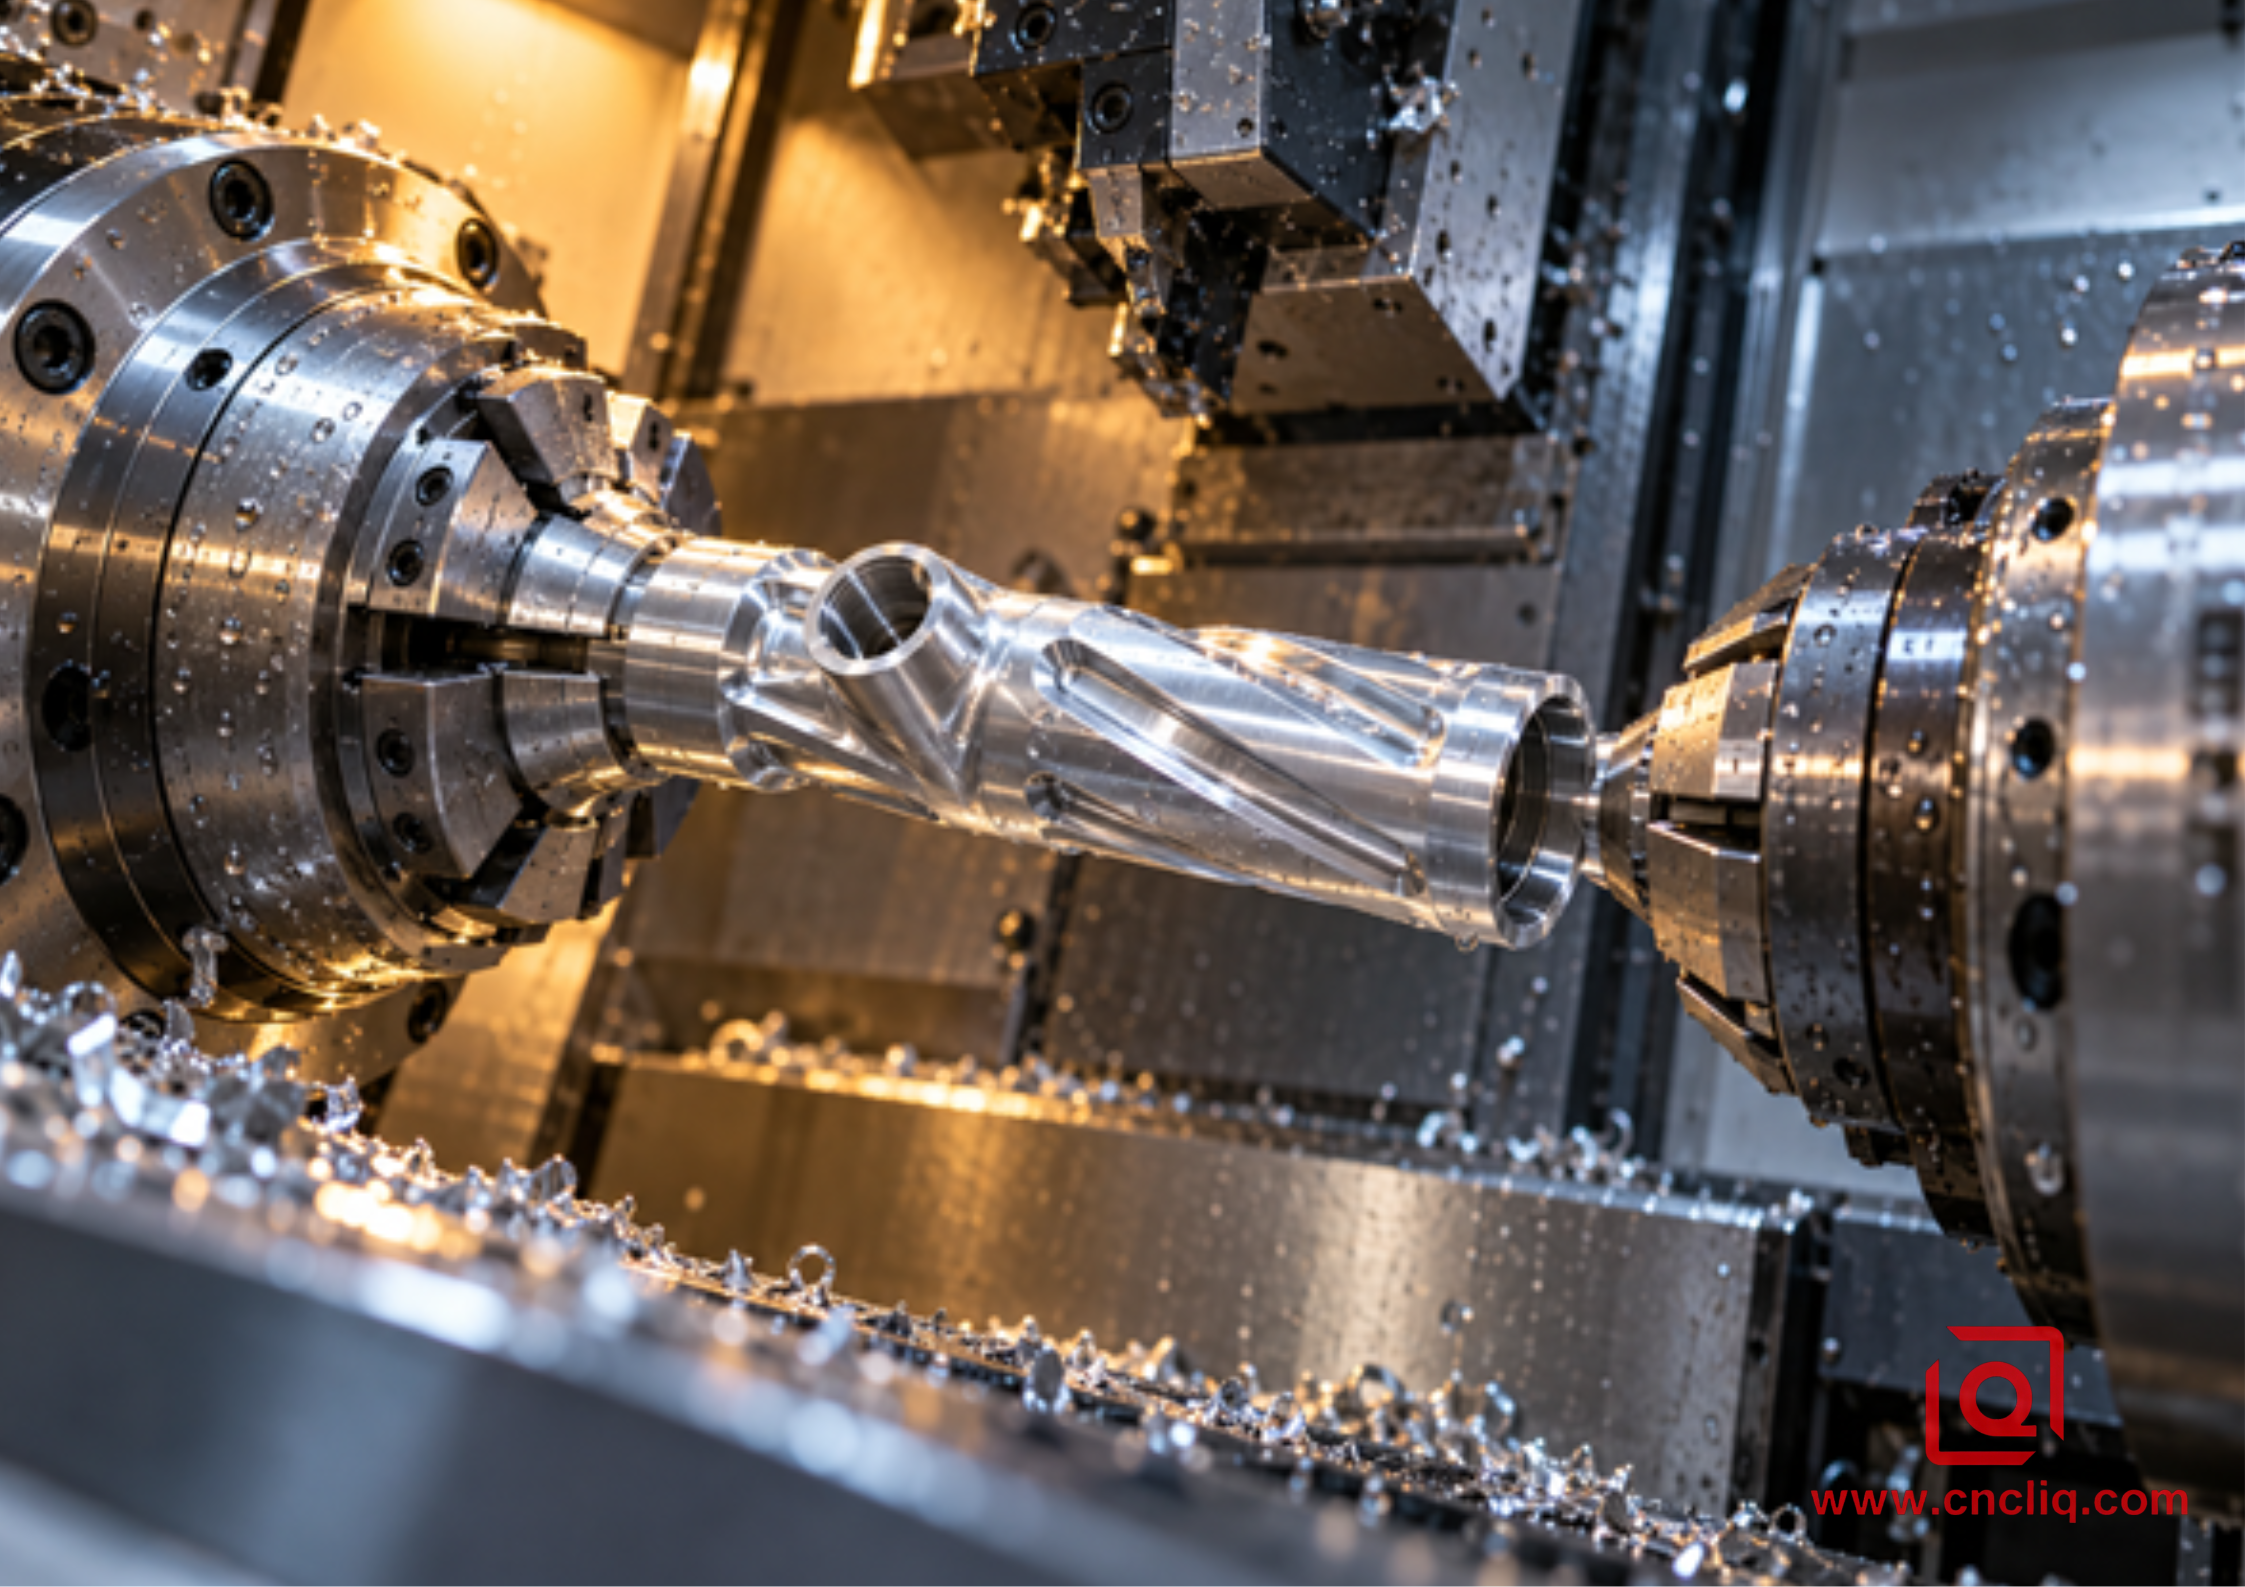
Primer plano de una transferencia de husillo sincronizada
4. Sujeción de la pieza: La presión es solo la mitad de la solución.
Nota de taller, lunes, 08:20. Diámetro exterior del tubo 48,00 mm, espesor de pared 1,8 mm, longitud de agarre 22 mm. Diámetro interior comprobado 42,012 mm mientras estaba sujeto. Después de la liberación: 42,027 a las 12 en punto, 42,009 a las 3 en punto. No tocamos el desplazamiento. Redujimos la presión del mandril dentro del rango aprobado y aumentamos el contacto con las mordazas perforadas corregidas. Las siguientes lecturas liberadas se agruparon dentro de 0,003 mm. El inserto no había causado el primer error. La mordaza sí.
Ese ejemplo es ilustrativo, no un registro de producción de Liqin, pero el orden de diagnóstico es correcto. Mida la parte libre antes de intentar compensar.
Lista de opciones de sujeción en el banco: mordazas perforadas, pinza dividida, mandril expansible, manguito ajustado. Cuatro patrones de contacto, cuatro formas diferentes de cargar la pared. No hay una solución universalmente aceptada. El plano por sí solo no es suficiente. Revise el espesor de la pared, la longitud de agarre, el temple de la aleación, la extensión del material, la longitud sin soporte, las características interrumpidas, el par de apriete y la operación posterior. Una mordaza ancha aún puede deformar una sección débil. He visto cómo el mandril corrige la lobulación del diámetro exterior y crea una campana en el diámetro interior.
“Usar barra X” sin mandril, mordaza, diámetro ni rpm es un número sin contexto. Mi línea de configuración mantiene los cinco campos juntos: modelo de mandril; perfil de mordaza; diámetro de agarre; rpm; corte esperado. Comience dentro de los límites de la máquina y del fabricante del sistema de sujeción. Verifique el ajuste estable más bajo y luego registre la configuración completa.
Las mordazas principal y secundaria suelen requerir diseños diferentes. El husillo principal puede soportar el par de desbaste. El husillo secundario puede entrar en contacto con una superficie delgada acabada y realizar un ligero mecanizado frontal y roscado. Copiar el mismo concepto de mordaza en ambos lados es práctico, pero no necesariamente correcto.
La inspección posterior al lanzamiento debe abarcar varias posiciones del reloj y secciones axiales. Para un orificio crítico, se debe determinar si el tamaño, la redondez, la excentricidad, la medición neumática o la geometría de la máquina de medición por coordenadas (CMM) confirman su funcionamiento. La simple comprobación con micrómetro no es suficiente cuando existe riesgo de lobulación.
5. Orden de herramientas y cortes: una revisión práctica
Pregunta sobre herramientas: ¿El inserto está diseñado para aluminio y el filo aún conserva su agudeza? El aluminio suele beneficiarse de un pulido con geometría positiva que permita la salida de la viruta. Un filo afilado orientado al acero puede rozar, acumular material de refuerzo y manchar la superficie. Comience con los datos de grado y geometría del fabricante de herramientas seleccionado. Verifique la ventana de corte en la aleación, el temple, el diámetro, el espesor de pared y la configuración reales.
El desbaste y el acabado son procesos distintos. El desbaste elimina material y revela las irregularidades. El acabado define las dimensiones y la superficie con un margen controlado y un borde definido. Un radio de punta grande no siempre es mejor en una pared flexible. Si la fuerza radial aumenta, el acabado puede parecer liso, aunque las dimensiones varíen.
El orden importa. En un tubo con puertos, normalmente prefiero realizar trabajos pesados o que alteren la estructura antes de las últimas pasadas críticas de perforación y sellado, siempre que el acceso a las herramientas lo permita. ¿Por qué? La perforación transversal y el fresado de ventanas pueden debilitar la pared. Si se termina demasiado pronto, la característica que parecía perfecta se desplazará posteriormente.
El proceso de tronzado tiene su propia lista de fallos: cuchilla desalineada, proyección excesiva, suministro deficiente de refrigerante, viruta recortada o núcleo residual que tira del tubo. La guía de ranurado y tronzado de aluminio explica esta operación en detalle. Cuando el tubo se vuelve muy pequeño y delgado, compare la ubicación del soporte utilizando mecanizado suizo frente al torneado CNC estándar .
Una nota de verificación útil registra el sonido, la forma de la viruta, la carga del husillo, la superficie, el tamaño liberado y la cantidad de piezas en el borde. "Funcionó bien" no garantiza la calidad del siguiente lote.
6. Tabla de relación entre funciones y controles
Función de impresión o riesgo de la tienda | Proceso de decisión para discutir | Cómo verificarlo | Lo que debe decir la solicitud de cotización |
Diámetro exterior del orificio principal y del orificio de localización | Termine desde un punto de referencia del husillo principal cuando sea posible. | Relación entre el tamaño del orificio y la excentricidad o la relación con la máquina de medición por coordenadas (CMM). | Límites de referencia, ajuste, tamaño y geometría |
Tierra de transferencia delgada | Utilice contactos amplios y cualificados y presiones comprobadas. | Lecturas publicadas desde varios ángulos | Pared, zona de agarre, marcas permitidas |
puertos laterales con reloj | Conservar la fase y utilizar herramientas motorizadas del eje C. | Posición respecto al eje de referencia | Ángulos básicos, posición y regla de rebaba |
Hilo trasero | Controlar el asentamiento del subhusillo antes de cortar | Calibre de rosca y ubicación de la cara | Estándar, clase, profundidad y cronometraje |
Agujero que se abre en un pozo | Controla el avance y dale al rebaño un plan de salida. | Prueba de aumento, endoscopia, pasador o flujo | Aceptación de bordes y limpieza |
Sección larga gratuita | Añade apoyo en contra o compara una ruta suiza. | Conicidad, rectitud, vibración y acabado | Longitud libre, forma estándar y cantidad |
Diámetro afectado por el recubrimiento | Decidir si se permite o no el uso de máscaras antes de su lanzamiento. | Compruébalo antes y después de terminar. | Nombre del recubrimiento, espesor y zonas sin recubrimiento |
La pregunta del comprador: "¿Puede mantener una alta precisión?" es demasiado vaga. Sustitúyala por un punto de referencia, un límite, una zona de acabado, el estado de las rebabas y el método de inspección. De esta forma, el proveedor podrá valorar el riesgo real.
7. Tiempo de ciclo: Contabilice tanto el tiempo de espera como el de corte.
Revisión de la pizarra. El lado principal tarda seis minutos. El trabajo posterior tarda uno. Resultado en la barra de tiempo: cinco minutos de inactividad en el husillo derecho. Movemos el trabajo solo si la trayectoria de referencia y la holgura permanecen intactas. Dos husillos; un cuello de botella. La aritmética no se dividirá por dos.
Dibuja una línea de tiempo simple. Marca el torneado, el trabajo con herramientas motorizadas, la sincronización, el acercamiento, la sujeción, el corte, la retirada, la inspección y la descarga. ¿Qué eventos se superponen? ¿Cuáles comparten una torreta? ¿Cuáles requieren ambos husillos? Rodea con un círculo la barra más larga que no se superpone. Ese es nuestro ciclo inicial, antes de añadir la transferencia y la manipulación.
Posible patrón en el cronograma: el lado izquierdo comienza la parte N+1 mientras que el lado derecho completa la parte N. Cuatro compuertas antes de afirmar que existe superposición: disponibilidad de la torreta, recorrido, ruta del chip, verificación de interferencias. No mencione superposiciones que la máquina real no pueda ejecutar.
En la hoja comparativa del comprador, reemplazo la tarifa por hora con el costo de un componente aceptado y empaquetado. Filas inferiores: CAM; mordazas; soportes; prueba; ciclo; contacto de mano de obra; inspección; trabajo de bordes; anodizado; empaque; retrabajo previsto. El ahorro típico no es una reducción espectacular. Es la falta del accesorio de fresado, la desaparición de la cola y un dato que ya no tenemos que volver a encontrar. Para un prototipo de tubo simple con características traseras sueltas, dos operaciones convencionales aún pueden costar menos.
Consulte la comparación entre torneado CNC y torneado-fresado para carcasas de aluminio concéntricas, que ofrece una visión más amplia de la decisión de enrutamiento. Si la aleación no está definida, la guía de aleaciones para torneado CNC de aluminio del fabricante original ayuda a diferenciar la elección del material de la elección de la máquina.
8. Caso anónimo: Tubo de refrigeración óptica
Descripción del cliente (versión anonimizada): equipo de imagen industrial, tubo de refrigeración compacto 6061, producción en serie. El tubo presentaba un orificio de posicionamiento, dos zonas de sellado, una rosca fina trasera, tres puertos de refrigerante orientados y una ventana de conexión para cables en forma de media luna. El espesor de la pared disminuía cerca de la ventana. El eje del orificio y las zonas de sellado controlaban el montaje.
Primera ruta en papel: mecanizar el orificio y los diámetros, pasar a una fresadora para los puertos y la ventana, y luego volver a un torno para la rosca trasera. ¿Se podría fabricar una pieza? Sí. ¿Se crearon dos puntos de referencia adicionales en una carcasa elástica? También sí.
Ruta revisada: tubo en bruto calificado, material de limpieza, mordazas principales de contacto total. Diámetro exterior y orificio en bruto equilibrados. Fresar los puertos y la ventana antes de las pasadas críticas finales. Regresar con un borde conocido para el orificio y las zonas de sellado. Tarjeta de transferencia: sincronización; aproximación; asiento; sujetar la zona de sacrificio en las mordazas perforadas; comprobar el agarre; cortar; cara; roscar; chaflán.
Las cajas FAI eran muy específicas: tamaño/forma del orificio libre, cada superficie de sellado con respecto al eje del orificio, cara posterior con respecto al plano de referencia, ubicación del puerto, resultado del calibre de rosca y vista de cada perforación oculta. Hoja de proceso: diámetro del orificio, diámetros del sello, marcas de transferencia, tendencia de la herramienta. No se afirmaba ninguna “precisión micrométrica” inventada. El plano aprobado proporciona los números de aceptación.
La lección comercial es clara. Este tubo se benefició porque sus importantes relaciones abarcaban ambos extremos y varias características angulares. No todos los tubos tendrán las mismas ventajas. La gama de productos de aluminio de Liqin muestra la amplia variedad de materiales. Para una referencia pública sobre sus capacidades, consulte la carcasa del pararrayos 6061-T6 de Liqin. Su proceso de fabricación documentado comienza con una pieza en bruto casi terminada y continúa con el mecanizado de orificios, roscas, acabado de bordes, limpieza e inspección. No se trata del producto anónimo mencionado anteriormente.
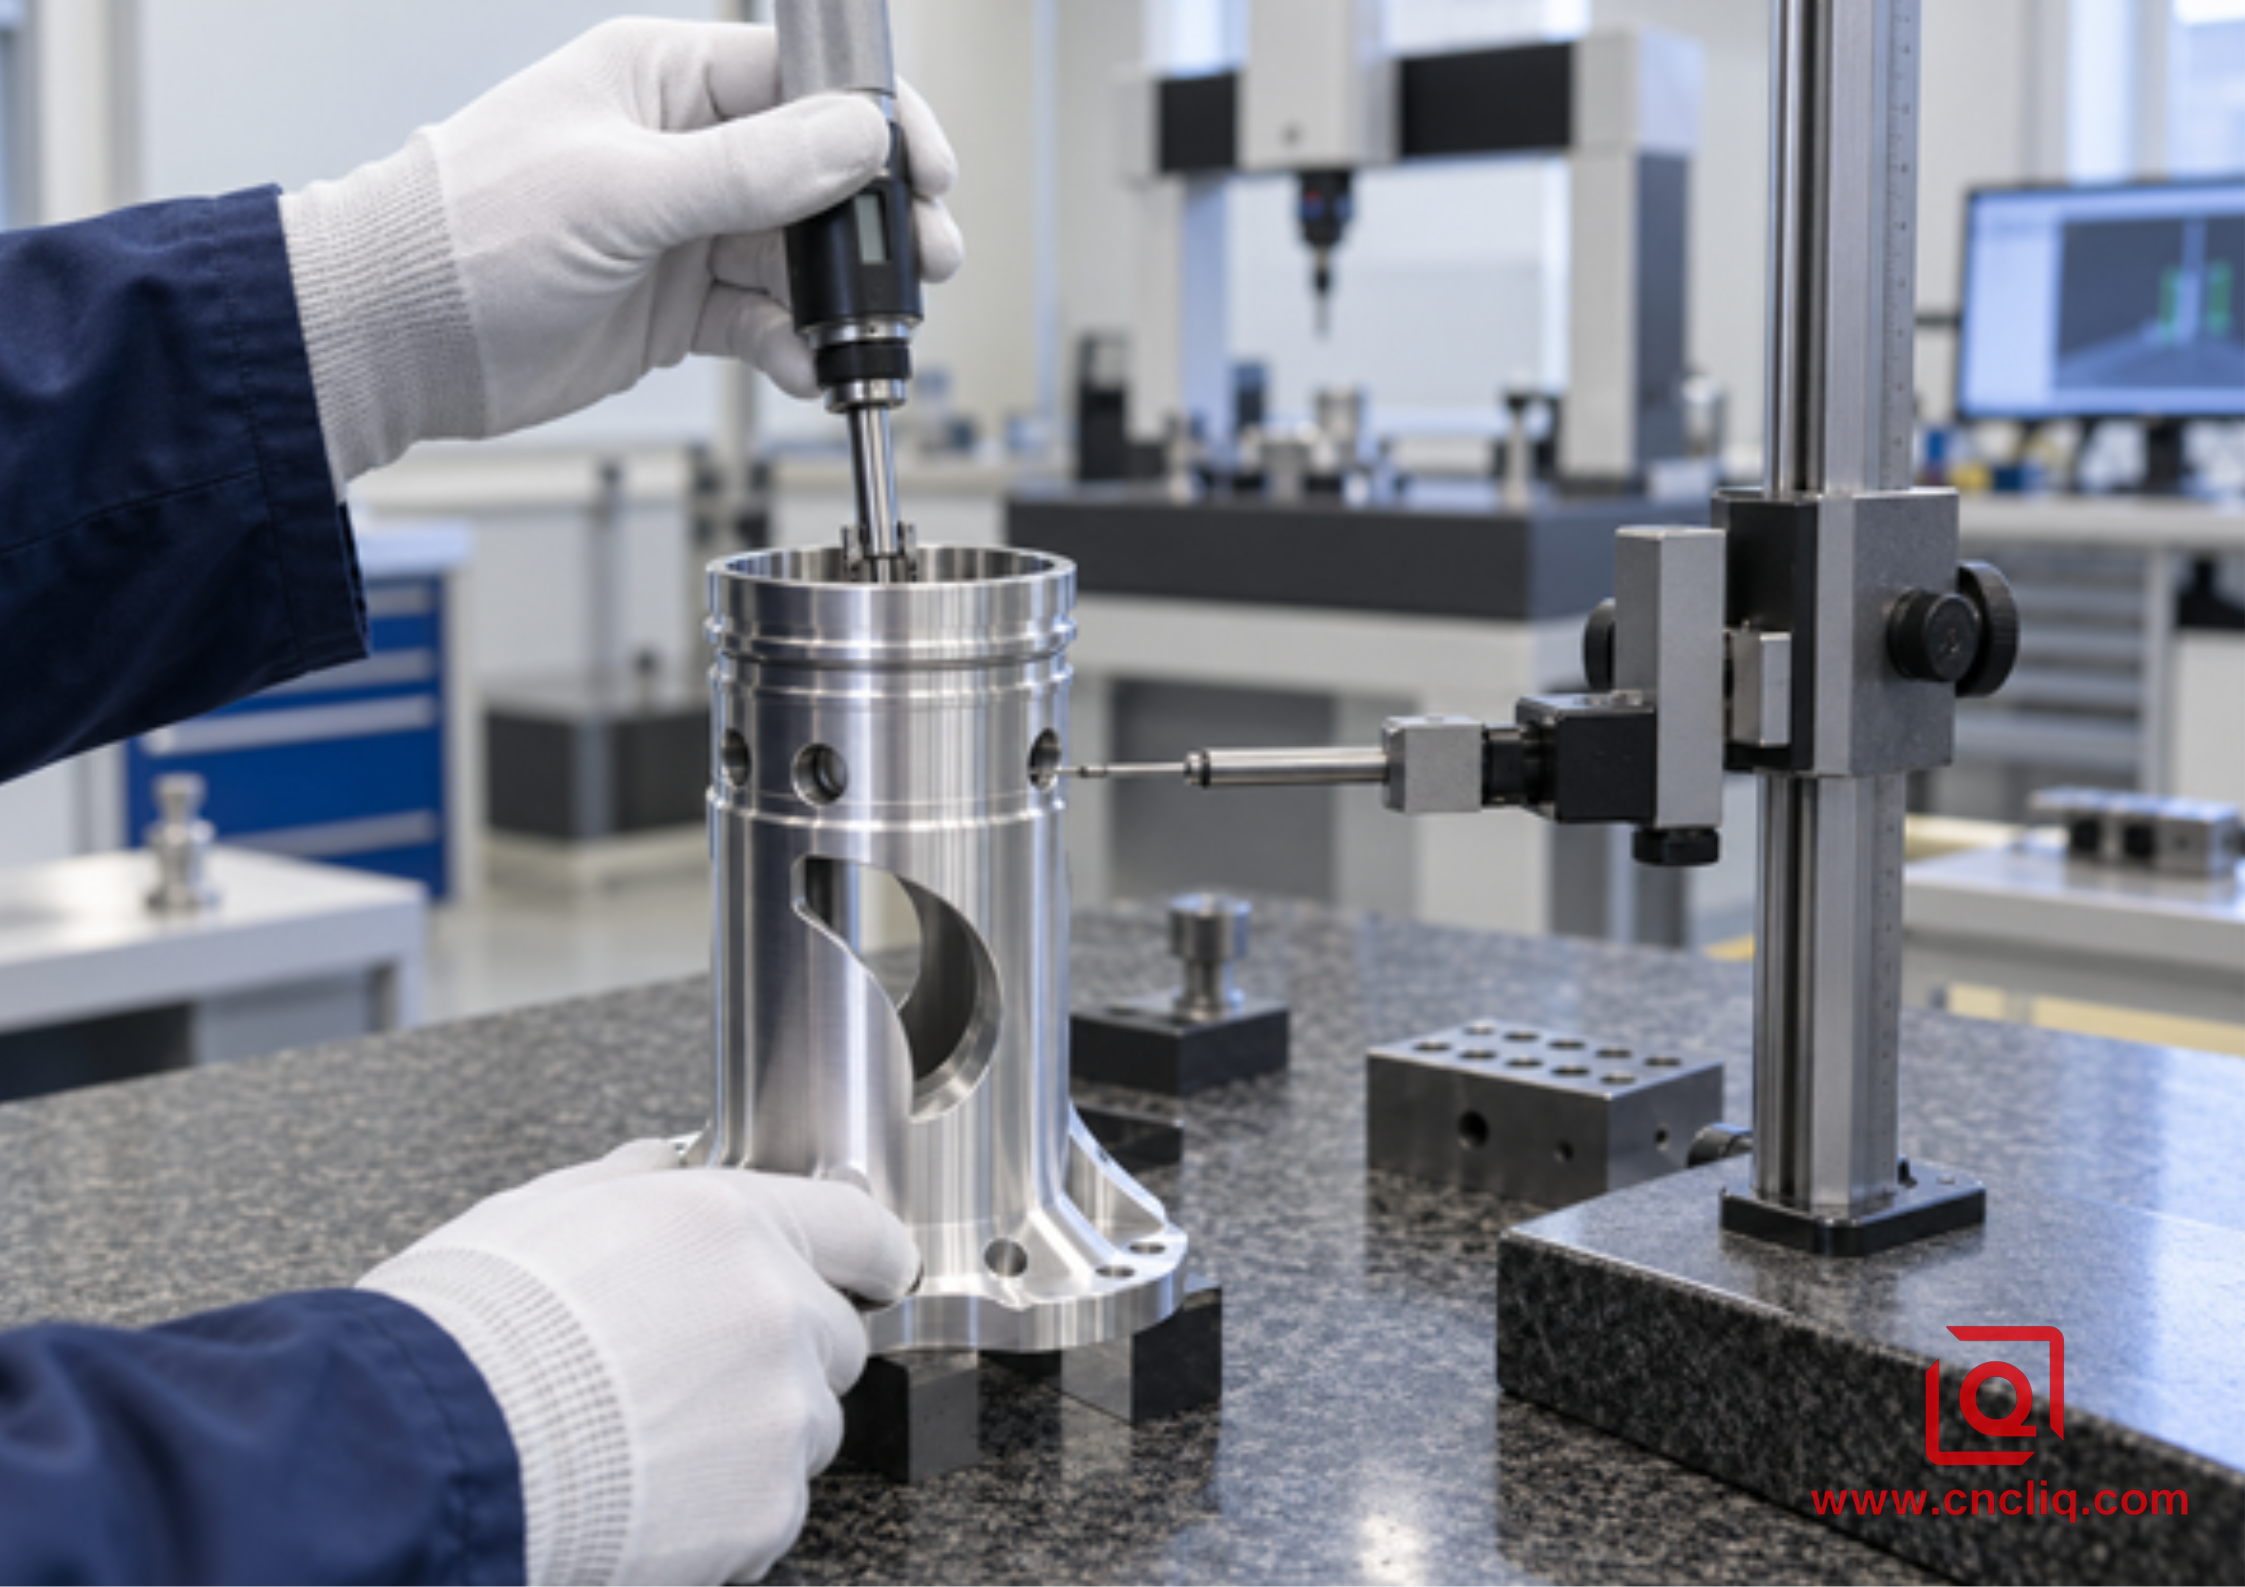
Inspección de un componente tubular de aluminio complejo
9. Inspección durante la transferencia
Pregunta de revisión del dibujo: ¿Qué relación impediría el ensamblaje? Si la respuesta es la excentricidad entre el orificio y la zona de sellado, mida dicha relación. Siete diámetros de paso no lo demuestran.
Nota sobre la revisión de planos: ISO 1101:2017 es el vocabulario de referencia para forma, orientación, ubicación y excentricidad. Verificación del catálogo: ISO confirmó esa edición en 2022. Utilice el lenguaje estándar con un sistema de referencia funcional. Si el orificio ubica el conjunto, su eje puede necesitar controlar las caras, las superficies de apoyo y el patrón de puertos. No desperdicie la tolerancia más estrecha en un diámetro exterior cosmético que no cumple ninguna función en servicio.
Dividimos el plan de control en tres grupos:
• Características acabadas en el husillo principal.
• Relaciones sensibles a la transición.
• Funcionalidades completadas en el subhusillo.
Añade la condición de medición. Junto a cada lectura crítica quiero dos campos: sujeto o libre; caliente a máquina o estabilizado. Combina esas condiciones y el gráfico de tendencias se deformará.
Las notas de inspección también deben incluir la documentación del material cuando sea necesario, la calibración del calibre, el uso del calibre de rosca, la rugosidad superficial solo cuando se especifique, la detección de rebabas ocultas, la limpieza y el embalaje. Un plan de acción debe ir de la mano de la frecuencia: ajustar el desplazamiento, cambiar la herramienta, detener la inspección, aislar o consultar con el departamento de ingeniería. Sin un límite de acción, los datos simplemente completan un informe.
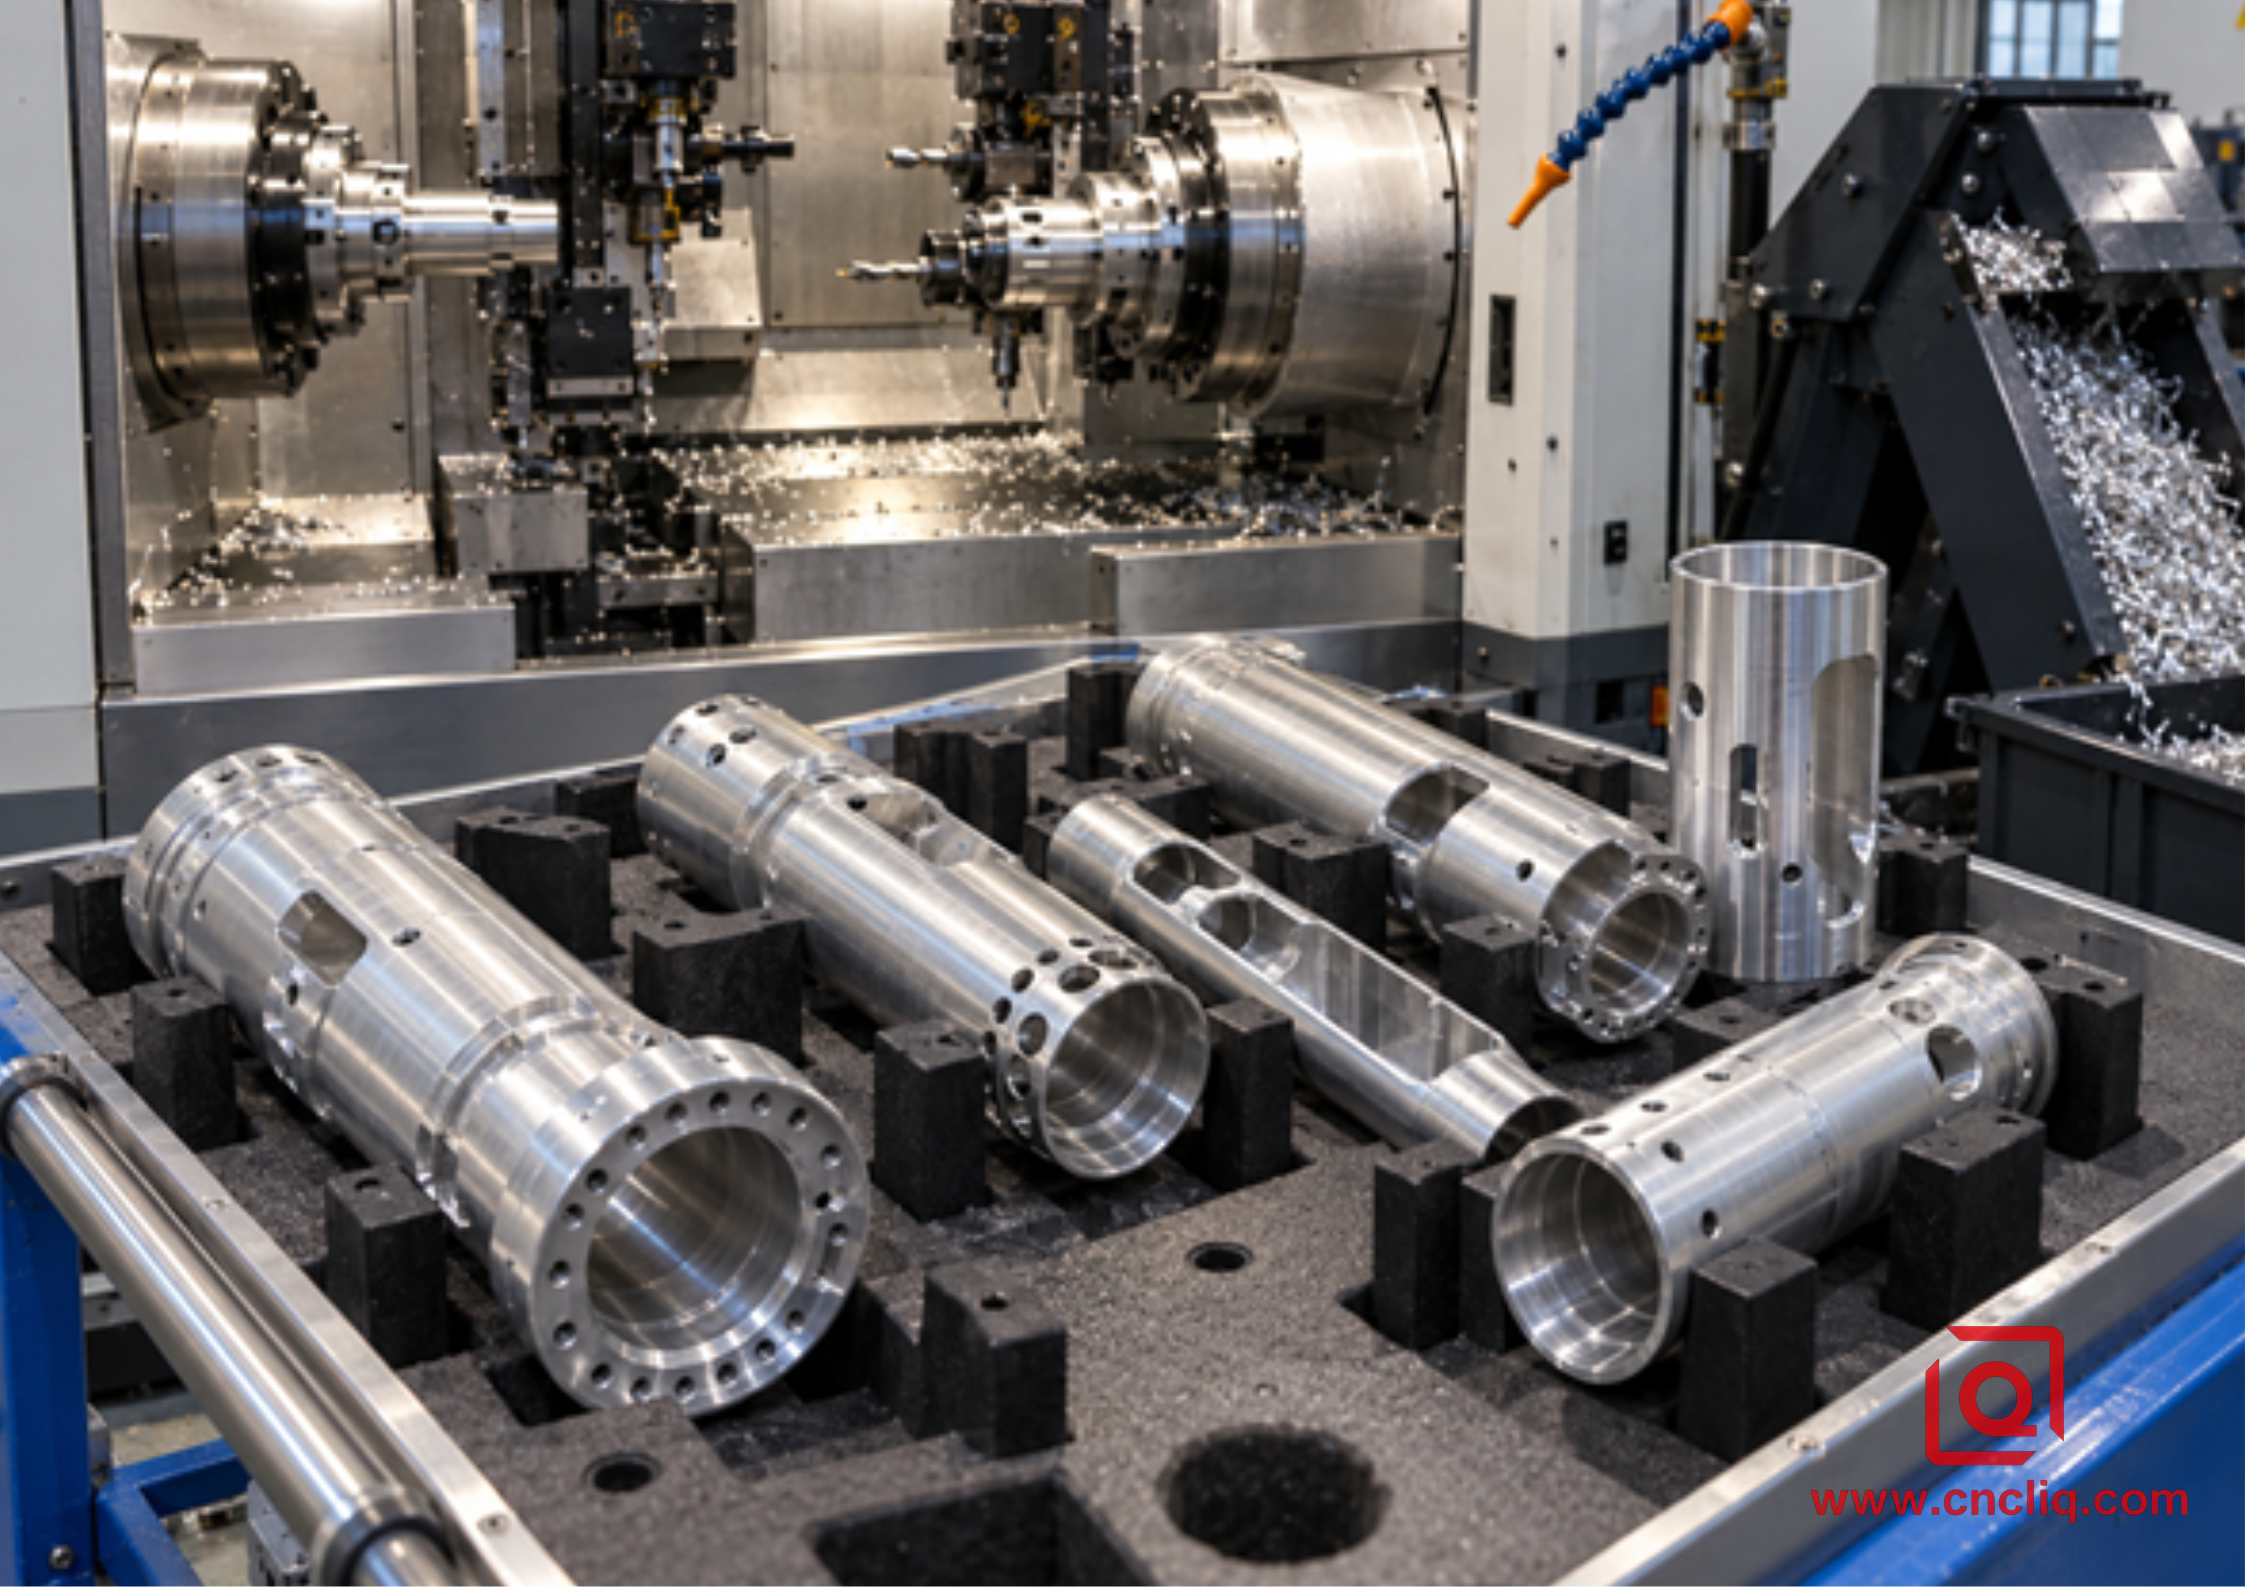
Lote de tubos de aluminio complejos y únicos junto a un centro de torneado de doble husillo.
10. Notas de DFM antes de enviar la solicitud de cotización
Verificación rápida para compradores:
• Envíe el modelo STEP y el dibujo 2D controlado juntos.
· Marque el orificio o diámetro donde se ubica el conjunto.
· Dimensionar puertos y ventanas sincronizados a partir de datos funcionales.
· Explique qué debe ocurrir cuando un agujero perforado se rompe y se convierte en un pozo.
• Proporcione a la cortadora un radio de esquina y una trayectoria de aproximación realistas.
• Deje una zona de transferencia de sacrificio en lugar de forzar las mandíbulas sobre una superficie de sellado.
• Indique la aleación, el temple, las restricciones de stock y los requisitos de certificación.
• Definir el tipo de anodizado, el margen de tolerancia, el enmascaramiento, las expectativas de color y las dimensiones posteriores al recubrimiento.
• Separe las zonas cosméticas e indique las marcas de manipulación aceptables.
• Incluir la cantidad de prototipos, el primer pedido, la previsión anual, los registros de inspección, el embalaje y el destino.
Un tubo principalmente giratorio con algunos detalles laterales puede ser adecuado para un torno de doble husillo con eje C o eje Y. Las cavidades profundas y el trabajo 3D complejo pueden requerir un centro de mecanizado. Un tubo muy pequeño y largo puede necesitar soporte con casquillos guía. Nuestra comparación del mecanizado de 3 ejes, 5 ejes y torneado-fresado ofrece una lógica de selección más amplia.
11. Lo que Liqin necesita para una cita útil
Comience con los archivos, el material, el acabado, las cantidades y la fecha de entrega. Luego, marque las tres características que podrían impedir el ensamblaje. Indíquenos qué transporta, sella, ubica o alrededor de qué gira el tubo. Esta breve nota de aplicación suele modificar el plan de sujeción y referencia de seguridad.
Solicite que se especifique la familia de la máquina, el número de configuraciones, la superficie de transferencia, las mordazas especiales, el método de inspección crítico y las exclusiones. Cinco respuestas claras son más efectivas que una página de especificaciones del husillo. Si el tubo presenta riesgo de rebabas ocultas o una superficie que el subhusillo no debe tocar, indíquelo en el primer mensaje.
Liqin puede comparar el torneado sincronizado de doble husillo con el mecanizado suizo o con un proceso convencional de torneado y fresado. Envíe el plano a través de nuestra página de contacto para una revisión técnica y un presupuesto.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿El torneado con doble husillo es siempre más rápido que con dos configuraciones?
No. La transferencia elimina la manipulación y puede que algunas tareas se solapen, pero la sincronización, el acceso, el corte, el uso compartido de herramientas y la inspección siguen requiriendo tiempo. Compare el ciclo completo y el coste por pieza aceptada. La ruta integrada resulta ventajosa cuando ambos extremos comparten relaciones de referencia importantes o cuando la demanda recurrente justifica el trabajo de preparación adicional.
2. ¿Puede el subhusillo sujetar una pared delgada acabada?
Sí, en una pieza adecuada y con una configuración probada. La zona de agarre, el área de contacto, la presión, el estado del material, la velocidad y el corte posterior deben funcionar en conjunto. Las mediciones realizadas desde diferentes ángulos sirven para verificar la posición. Una mordaza o pinza de boca ancha ayuda a distribuir la carga, pero no garantiza la ausencia de deformación.
3. ¿Cómo se mantiene la sincronización angular durante la transferencia?
El control sincroniza la velocidad y la orientación del husillo, y el programa ejecuta la fase prevista durante la transferencia. La mordaza debe entonces resistir el deslizamiento. Coloque los orificios, ventanas, superficies planas o el inicio de la rosca alineados con un plano de referencia funcional y verifíquelos durante la inspección de la primera pieza.
4. ¿Qué grado de aluminio debo especificar?
No existe un ganador automático. El 6061 es ampliamente disponible y admite diversos acabados. El 7075 ofrece mayor resistencia para diseños adecuados, pero implica cambios en el costo, la corrosión y las decisiones de acabado. Los aceros 2024 y 6082 satisfacen otras necesidades. Comience por considerar la carga, el entorno, el tipo de unión, la forma del material, la normativa y el acabado; confirme el temple y la forma del producto exactos antes de solicitar un presupuesto.
5. ¿Qué impide un retraso en la solicitud de cotización?
Envíe un modelo STEP, un plano controlado, la aleación y el temple, las cantidades, la previsión, el acabado, los puntos de referencia, los límites geométricos, las roscas, las normas de rebabas y limpieza, los registros de inspección, el embalaje y el destino. Marque las superficies que no se deben tocar. Una frase que explique cómo sella o se ubica el tubo suele ser más útil que otra nota general sobre tolerancias.
Haz clic aquí para tu consulta 👆
Resumen
Una ruta sincronizada entre el husillo principal y el secundario funciona mejor cuando un tubo de aluminio complejo debe mantener una cadena funcional continua a lo largo de su diámetro interior, diámetros exteriores, características laterales y extremo posterior. El taller aún debe controlar el contacto de las mordazas, la liberación de tensiones, el calor, las virutas, el orden de corte, la fase de transferencia y la inspección. Incluya estos elementos en el plano, la hoja de configuración y el presupuesto. Así es como el "husillo doble" se convierte en un proceso repetible en lugar de una simple etiqueta de la máquina.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd. Mantenimiento diario al cliente y soporte posventa : service@shturl.zhuwanying@cncliq.com
Para nuevas consultas, cotizaciones y pedidos : business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
