 Français




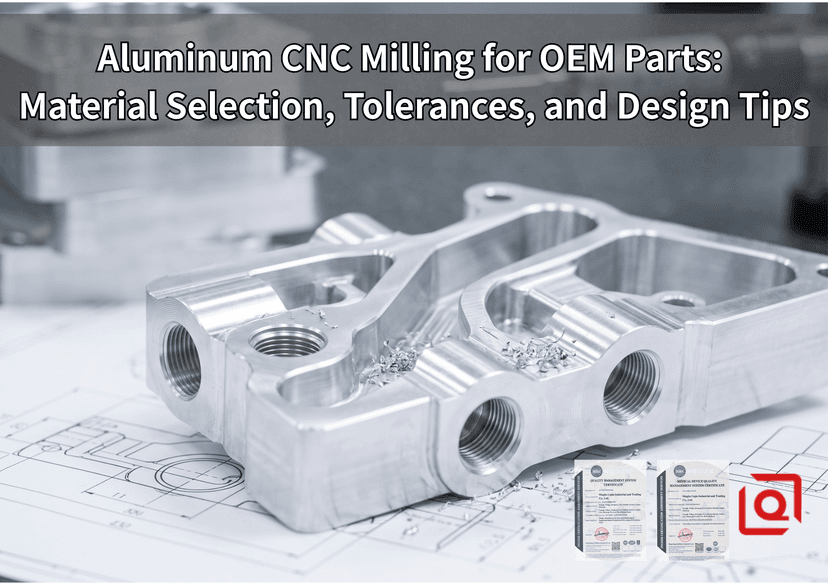
La conception de composants en aluminium pour le fraisage CNC en grande série est un compromis constant entre les objectifs théoriques de l'ingénierie et les contraintes physiques de coupe. Les modèles CAO ne sont pas isolés ; chaque coupe est soumise à la charge de l'outil, à l'échauffement et aux contraintes internes résiduelles. Dès que la pièce brute est placée sur un centre d'usinage vertical (VMC) 3 ou 5 axes , les spécifications précises du plan déterminent rapidement la profondeur de coupe, les ondulations de surface, le temps d'usinage réel et la quantité de chutes.
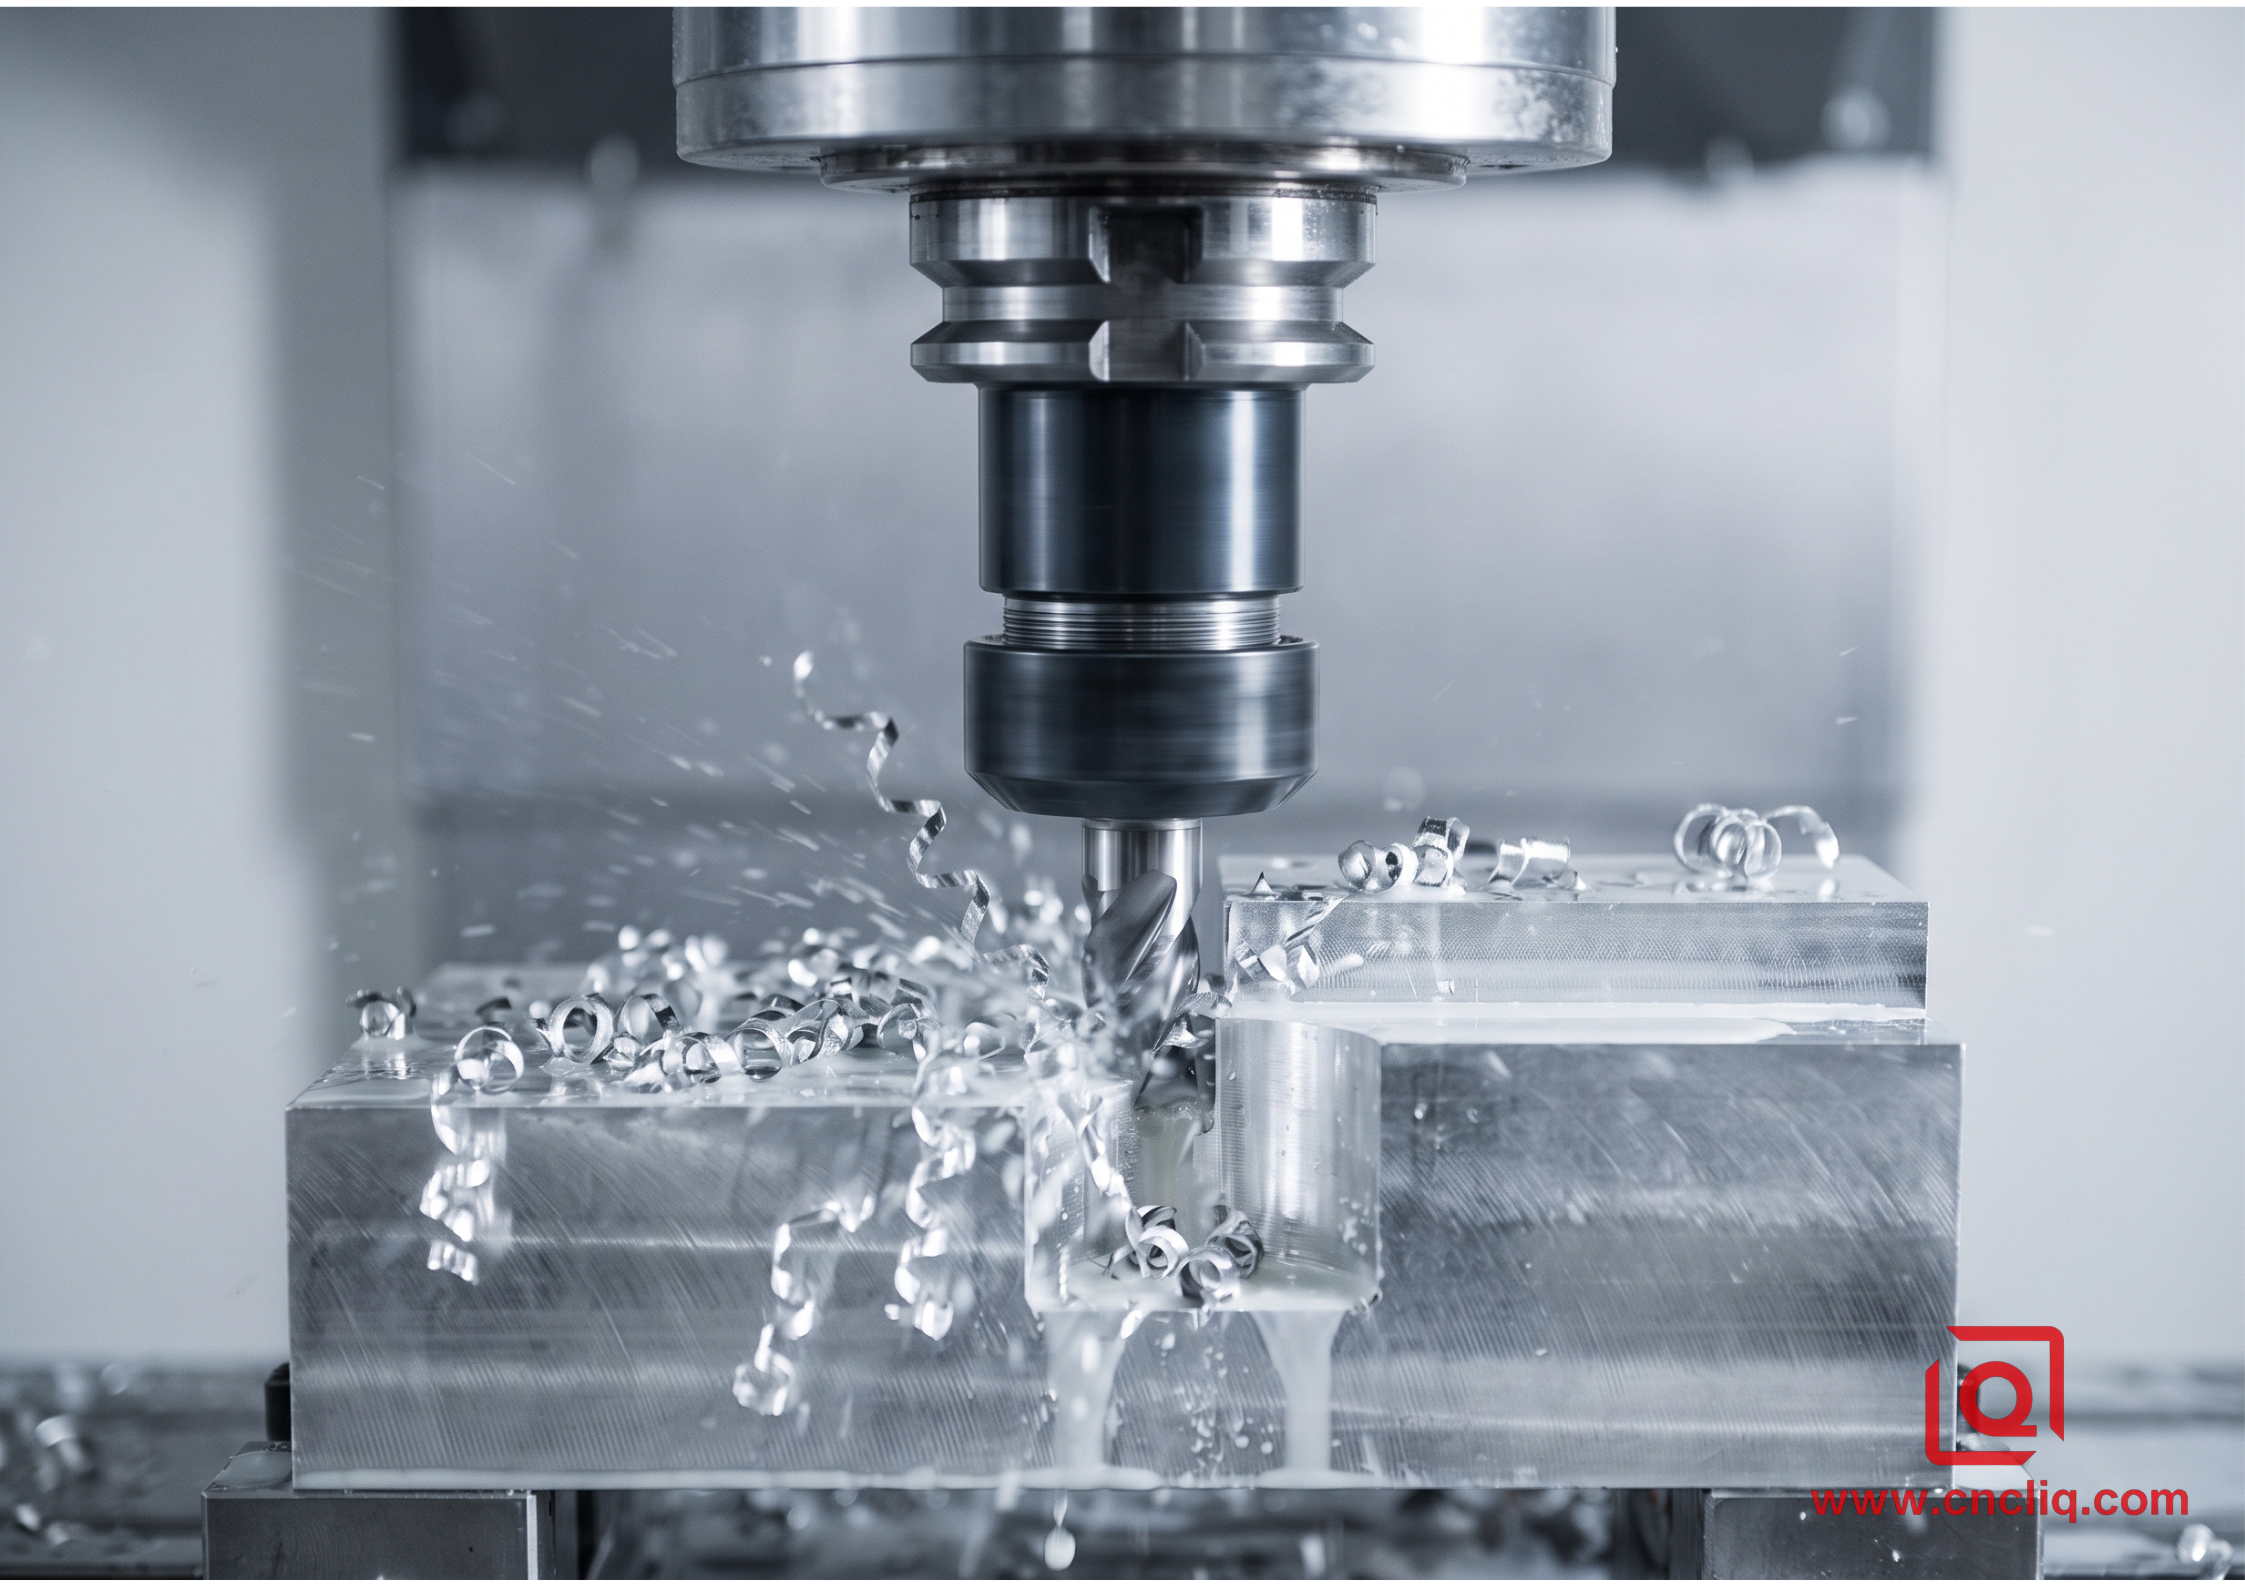
La production de lots OEM constants et économiques repose sur la définition précise des spécifications des matières premières, un dimensionnement et un tolérancement géométriques (GD&T) pratiques, et des pratiques de fabrication rigoureuses bien avant de publier le premier parcours d'outil en code G.
1. Sélection des matériaux : Adaptation des alliages aux charges fonctionnelles
Le choix des barres brutes ne se limite pas à la simple consultation d'un tableau de rendement. Le comportement réel en production dépend de l'usinabilité, de la fragmentation des copeaux et des procédés de finition tels que l'anodisation sulfurique de type II ou l'anodisation dure de type III.
- 6061-T6 : Alliage de base standard. L’ajout de magnésium et de silicium assure une excellente protection contre la corrosion, une bonne soudabilité et une réponse prévisible de l’outil de coupe. Même soumis à une forte sollicitation lors des passes d’ébauche avec une fraise en carbure non revêtue à une vitesse de coupe élevée, l’alliage 6061 produit des copeaux serrés et enroulés qui n’encrassent jamais les goujures. Un choix idéal pour les carters, les plaques de base et les éléments de fixation.
- 7075-T6 : Acier à base de zinc haute performance. Sa limite d'élasticité dépasse 503 MPa, surpassant celle de l'acier doux pour un poids environ trois fois inférieur. Il s'usine facilement à sec ou sous une légère brumisation, produisant des arêtes vives et des finitions lisses sans bavures. Ses inconvénients : une protection environnementale moindre et une faible tolérance au pliage et au soudage à l'arc. Indispensable pour les supports de vol, les liaisons de bras à forte charge et les blocs d'outillage rigides.
- 2024-T351 : Formulation à base de cuivre conçue pour une résistance élevée à la fatigue cyclique et une durabilité à la rupture. Les copeaux se fragmentent en fines aiguilles, permettant ainsi leur évacuation par convoyeurs à vis sans accrochage sur les longues lignes de production. Ce compromis lié à la présence de cuivre favorise la corrosion intergranulaire, rendant indispensable l’application d’un film chimique (MIL-DTL-5541 Classe 1A) ou d’un revêtement dur.
- 5052-H32 : Limite d’élasticité basse, grande flexibilité et excellente résistance à l’eau salée. Son principal inconvénient : une forte adhérence sous l’outil de coupe. Le matériau a tendance à se souder aux bords de l’outil (BUE), il est donc important de bien polir les poches de goujure, d’utiliser des angles de coupe agressifs et d’ouvrir au maximum les lignes d’arrosage.
| Alliage et trempe | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Dureté (HB) | Indice d'usinabilité (Base : 2011 = 100) | Applications cibles principales |
| 6061-T6 | 310 | 276 | 95 | 80 | Supports, cadres d'automatisation, boîtiers |
| 7075-T651 | 572 | 503 | 150 | 70 | Supports aérospatiaux, bras de charge structuraux |
| 2024-T351 | 469 | 324 | 120 | 75 | Arbres critiques en fatigue, blocs hydrauliques |
| 5052-H32 | 228 | 193 | 60 | 55 | boîtiers marins, corps de confinement de fluides |
2. Tolérances : Équilibrer la précision et la physique de l'usinage
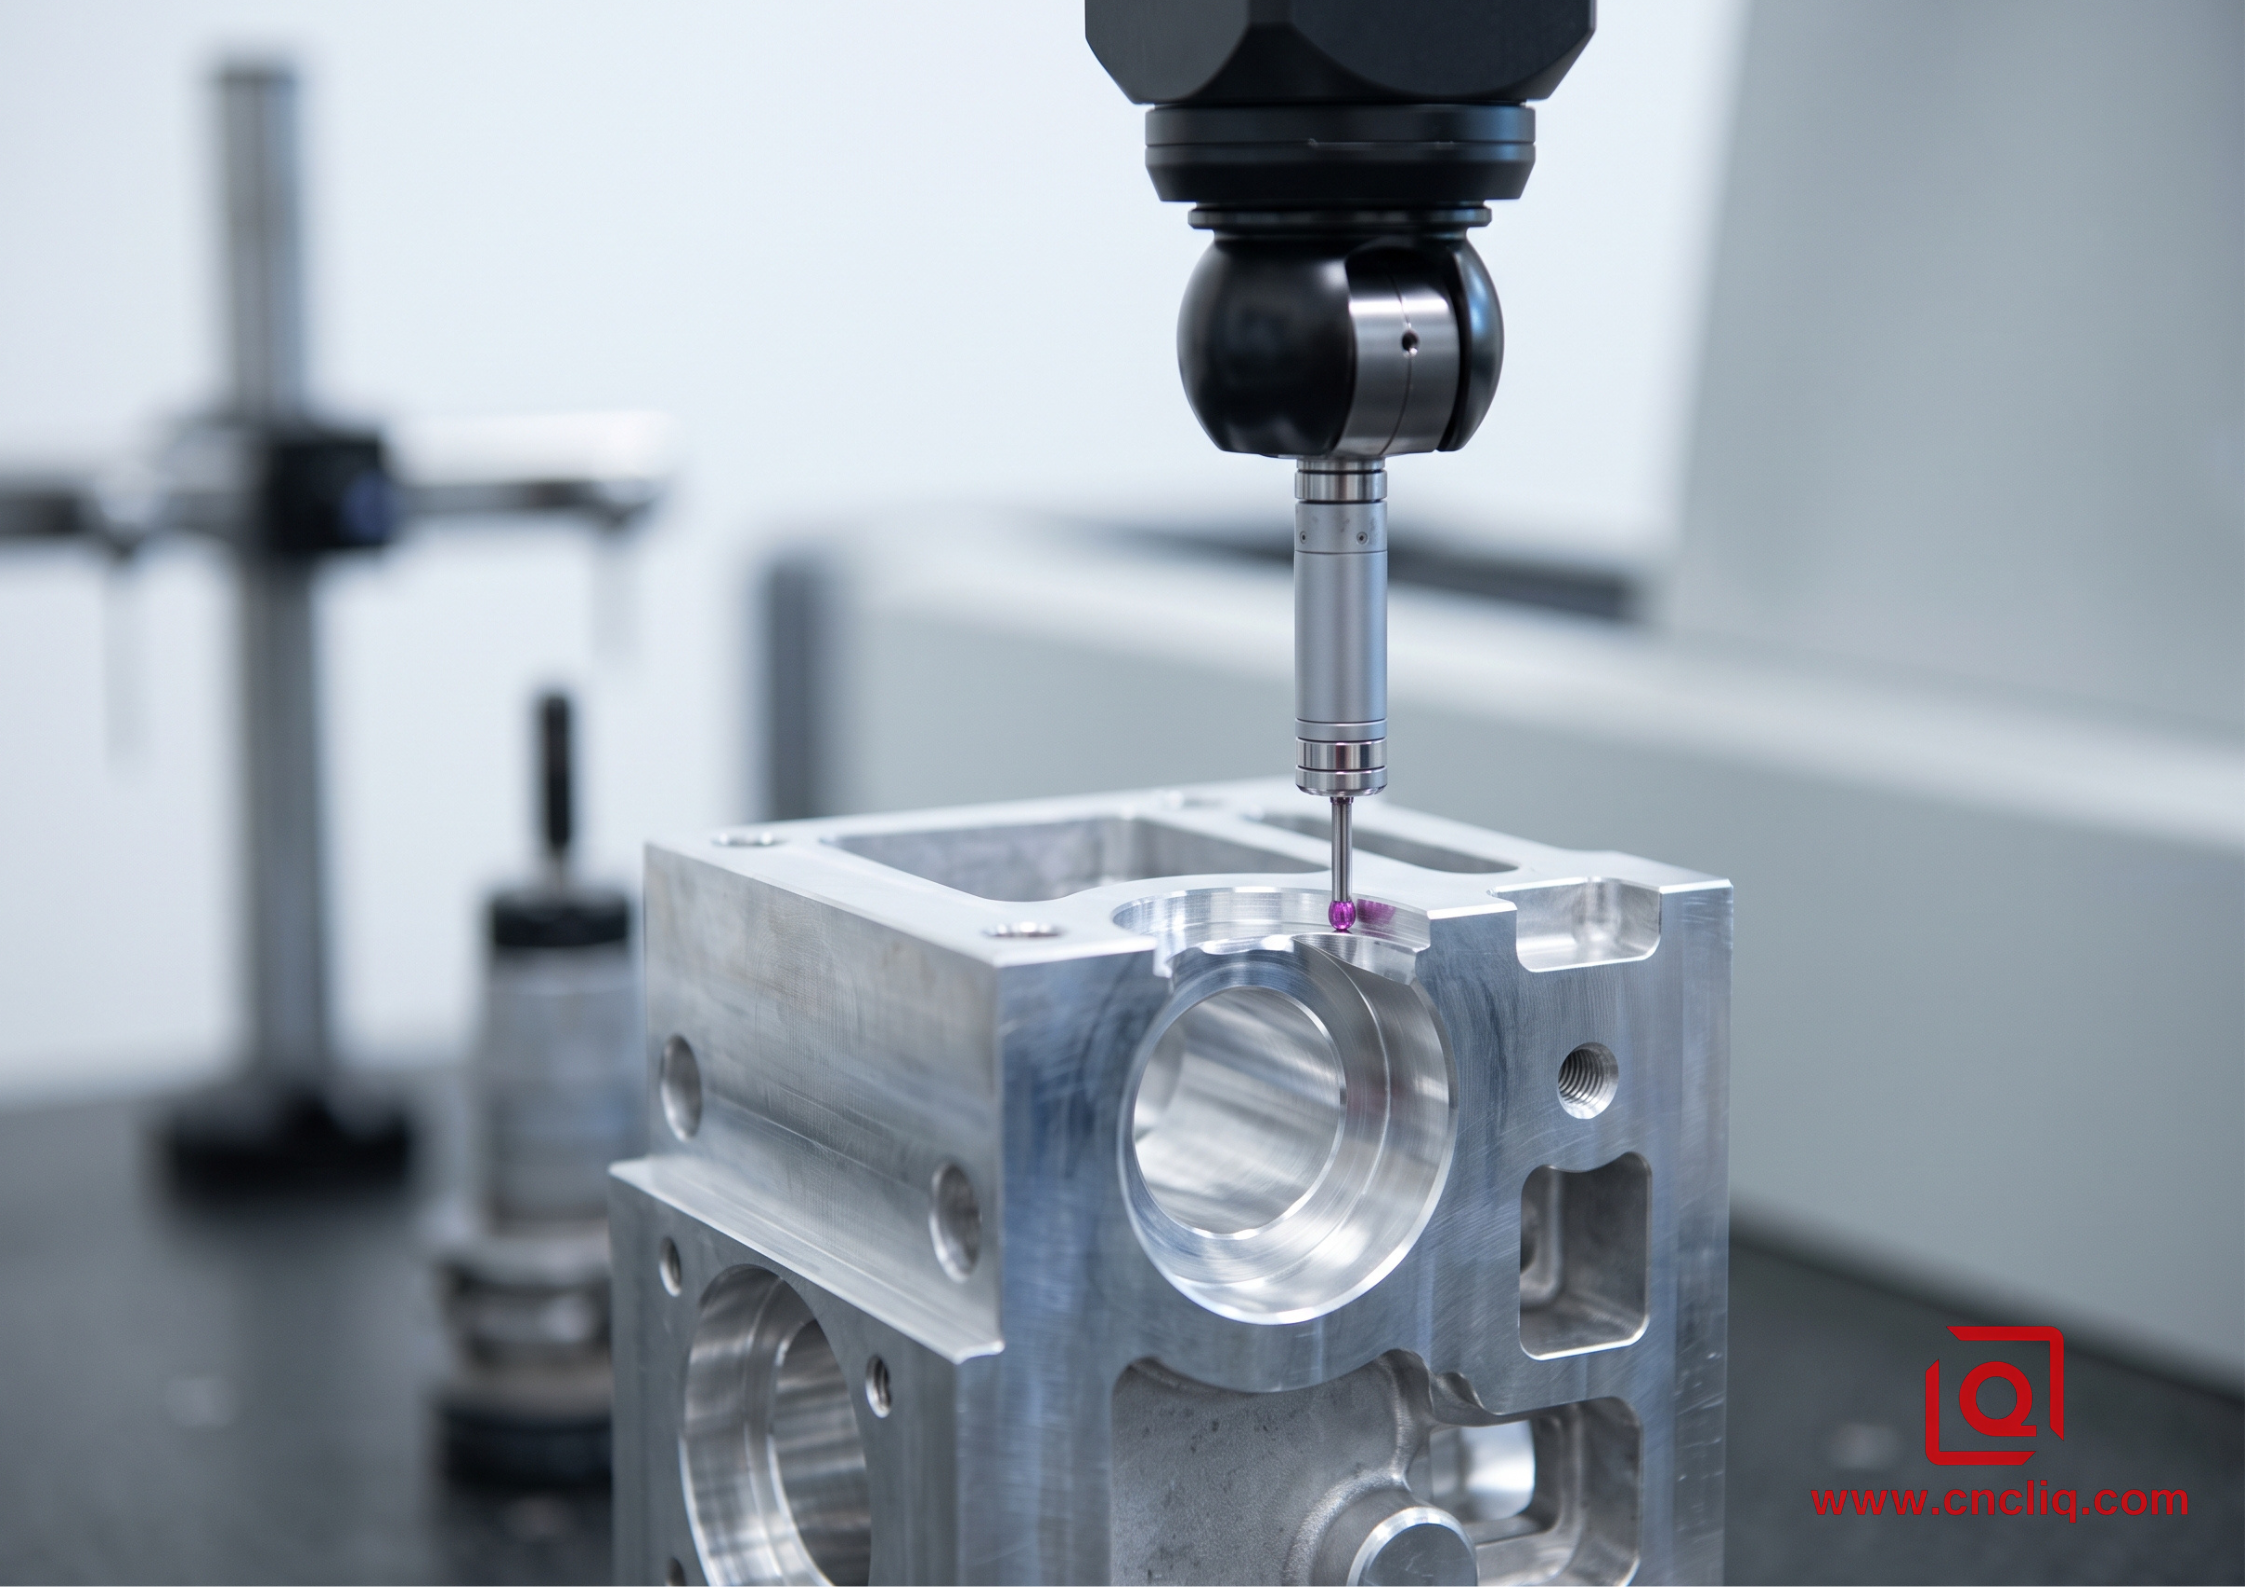
Le choix par défaut de la norme ISO 2768-m (moyenne) permet de garantir des coûts unitaires prévisibles pour les composants structurels courants. Les problèmes surviennent lorsque les concepteurs appliquent des tolérances générales de ±0,01 mm aux cartouches de montage non critiques.
Standard Milling Tolerance: ±0.05 mm to ±0.1 mm (ISO 2768-m)
Precision Bore Tolerance: ±0.012 mm to ±0.025 mm (ISO 286-2 JS7/H7)
High-Precision Jig Boring: ±0.005 mm (Requires controlled shop temp)
L'aluminium craint les pièges thermiques, se dilatant à un rythme alarmant de 23 à 24 × 10⁻⁶ K. Passez une pièce de 200 mm dans une fraiseuse à plan de travail et la température augmente de seulement 5 °C ; vous venez d'introduire une surépaisseur de 0,023 mm. Plongez un stylet dans une cavité brûlante et la machine à mesurer tridimensionnelle (MMT) du service qualité signale immédiatement un défaut. Laissez le métal se dissiper jusqu'à une température ambiante stable de 20 °C, et les valeurs erronées reviendront parfaitement dans les tolérances d'impression.
N'essayez jamais d'usiner des alésages de paliers serrés avec une fraise standard. Commencez par une passe d'ébauche, en laissant 0,15 mm de chaque côté, laissez la pièce refroidir et se stabiliser, puis terminez la finition à l'aide d'un alésoir en carbure monobloc ou d'une tête de micro-alésage réglable avec une avance plus faible.
3. Règles de conception pour la fabrication (DFM) pour le fraisage
Rayons, poches et cavités
Chaque angle vertical interne nécessite un rayon. Les fraises sont des outils circulaires. Lors de l'usinage de poches, un angle vif de 90° requiert un usinage secondaire par électroérosion à fil ou par brochage, ce qui augmente considérablement les coûts unitaires.
-
Surdimensionnement des rayons d'angle : Si un angle rentrant nécessite un congé de 3 mm de rayon, ne modélisez pas un rayon de 3,0 mm exact. Utilisez plutôt 3,5 mm ou 4 mm. Un rayon de 3 mm précis force une fraise de 6 mm à s'arrêter à 90°, ce qui provoque une augmentation instantanée de l'engagement de l'outil de 25 % à 75 %. La fraise vibre, laisse des marques de résonance sur la paroi et dévie. Un rayon surdimensionné permet à la trajectoire d'outil de suivre l'angle de manière dynamique sans décélération.
-
Rapport profondeur/largeur : profondeur de la poche de culasse à 4 × diamètre de l’outil. Un fraisage plus profond que 5 × induit une résonance harmonique le long de la tige de l’outil, nécessitant des fraises à col long spécialisées, des profondeurs de passe (DOC) conservatrices et des vitesses d’avance plus lentes.
Épaisseur de paroi et support des nervures
Sous la pression de l'outil, les parois minces se comportent comme des diapasons. La rotation à grande vitesse de la broche transmet des ondes vibratoires directement à travers les montants non soutenus, ce qui compromet la précision dimensionnelle et l'état de surface.
-
Murs non soutenus : Conserver une épaisseur de mur minimale de 1,2 mm à 1,5 mm pour des profondeurs allant jusqu’à 25 mm.
-
Cloisons hautes : Pour les murs dépassant 40 mm de hauteur, augmentez l'épaisseur jusqu'à au moins 2,5 mm, ou réduisez la section transversale de 1° à 2° jusqu'à un congé de racine renforcé.
-
Déformation due au serrage : Évitez de positionner des parois minces sous les zones de contact principales de l’étau. Les étaux hydrauliques des centres d’usinage verticaux peuvent écraser ou déformer une nervure de 1,0 mm lors du serrage ; la pièce est coupée droite, mais au relâchement des mâchoires, le retour élastique déforme la pièce et la rend non perpendiculaire.
Taraudage et fraisage de filetage
-
Profondeur de perçage : Les tarauds percent des trous plus profonds que la longueur de filetage spécifiée d’au moins 2 à 3 fois le pas. Les trous borgnes sans jeu peuvent bloquer le taraud, brisant les outils en acier rapide et endommageant les pièces.
-
Engagement du filetage : La longueur d’engagement active du filetage doit être comprise entre 1,5 et 2 fois le diamètre nominal du boulon. Le vissage d’un boulon M6 à 20 mm de profondeur dans de l’acier 6061-T6 n’apporte aucun gain de rétention mécanique et augmente les risques de blocage du taraud.
4. Cas d'utilisation OEM : Collecteur de vannes pneumatiques multiport
Contexte et exigences
Un client du secteur de la robotique industrielle nous a sollicités pour la production d'un bloc de vannes intégré en aluminium abritant des électrovannes pneumatiques haute vitesse. Ce composant comprenait six sièges de vannes à cavité profonde, des canaux de fluides internes à flux croisé et vingt-quatre orifices filetés.
-
Matériau : Billet d'aluminium 6061-T651.
-
Dimensions fonctionnelles critiques : Alésage du tiroir de vanne requis Ø16,000 mm (+0,015 / -0,000 mm, ajustement ISO H7).
-
Rugosité de surface : Ra 0,4 µm sur les faces de la zone d'étanchéité.
-
Limites géométriques : Planéité de la face à 0,02 mm près sur toute la base de 220 mm pour éviter les fuites sous une pression de ligne opérationnelle de 0,8 MPa.
Points de blocage et observations en atelier
Le fichier CAO original du client comportait des angles de poche internes de R1,0 mm à une profondeur de 32 mm, ainsi que des parois internes de 0,8 mm d'épaisseur séparant les chambres de pression adjacentes.
Lors des premiers essais de trajectoire d'outil du prototype sur notre centre d'usinage vertical 5 axes DMG MORI :
-
La micro-fraise de 2 mm tournant à 14 000 tr/min a dérivé sous les charges de coupe latérales, provoquant une déformation de la paroi et de fortes bandes de vibration.
-
Les contraintes résiduelles à l'intérieur de la barre étirée 6061-T6 se sont libérées après le fraisage des poches principales, courbant le composant de 0,05 mm à travers le plan de montage, bien au-delà de l'objectif de 0,02 mm.
Ajustements et résolution des processus
-
Étape de relaxation des contraintes : Nous avons utilisé de l’acier brut 6061-T651 (traité par étirage). Après une première passe d’ébauche agressive, laissant une épaisseur de 1,0 mm sur tout le pourtour, nous avons desserré le dispositif pour permettre l’équilibrage des contraintes internes avant de le resserrer sous une légère pression hydraulique (1,2 MPa) pour les passes de finition.
-
Modification des rayons et des parois : Nous avons négocié avec le responsable technique du client afin d’ajuster les congés d’angle de R1,0 mm à R2,5 mm et d’augmenter l’épaisseur des cloisons internes de 0,8 mm à 1,6 mm. Cela a permis à nos programmeurs d’utiliser une fraise à arrondir les angles rigide de 4 mm, ce qui a permis d’accroître le taux d’enlèvement de copeaux de 280 %.
-
Alésage de précision : au lieu d’un fraisage par interpolation circulaire pour les alésages du tiroir de la soupape, nous avons procédé à un alésage d’ébauche à Ø15,7 mm, suivi d’une tête d’alésage de finition dédiée utilisant un insert cBN à un seul point à 3 200 tr/min et une vitesse d’avance de 0,04 mm/tr.
La production obtenue a atteint la taille d'alésage cible de Ø16,008 mm, la finition de surface a atteint Ra 0,32 µm et la planéité totale est restée stable à 0,012 mm sur toutes les unités de production.
5. Finition de surface : Calcul des tolérances d'anodisation
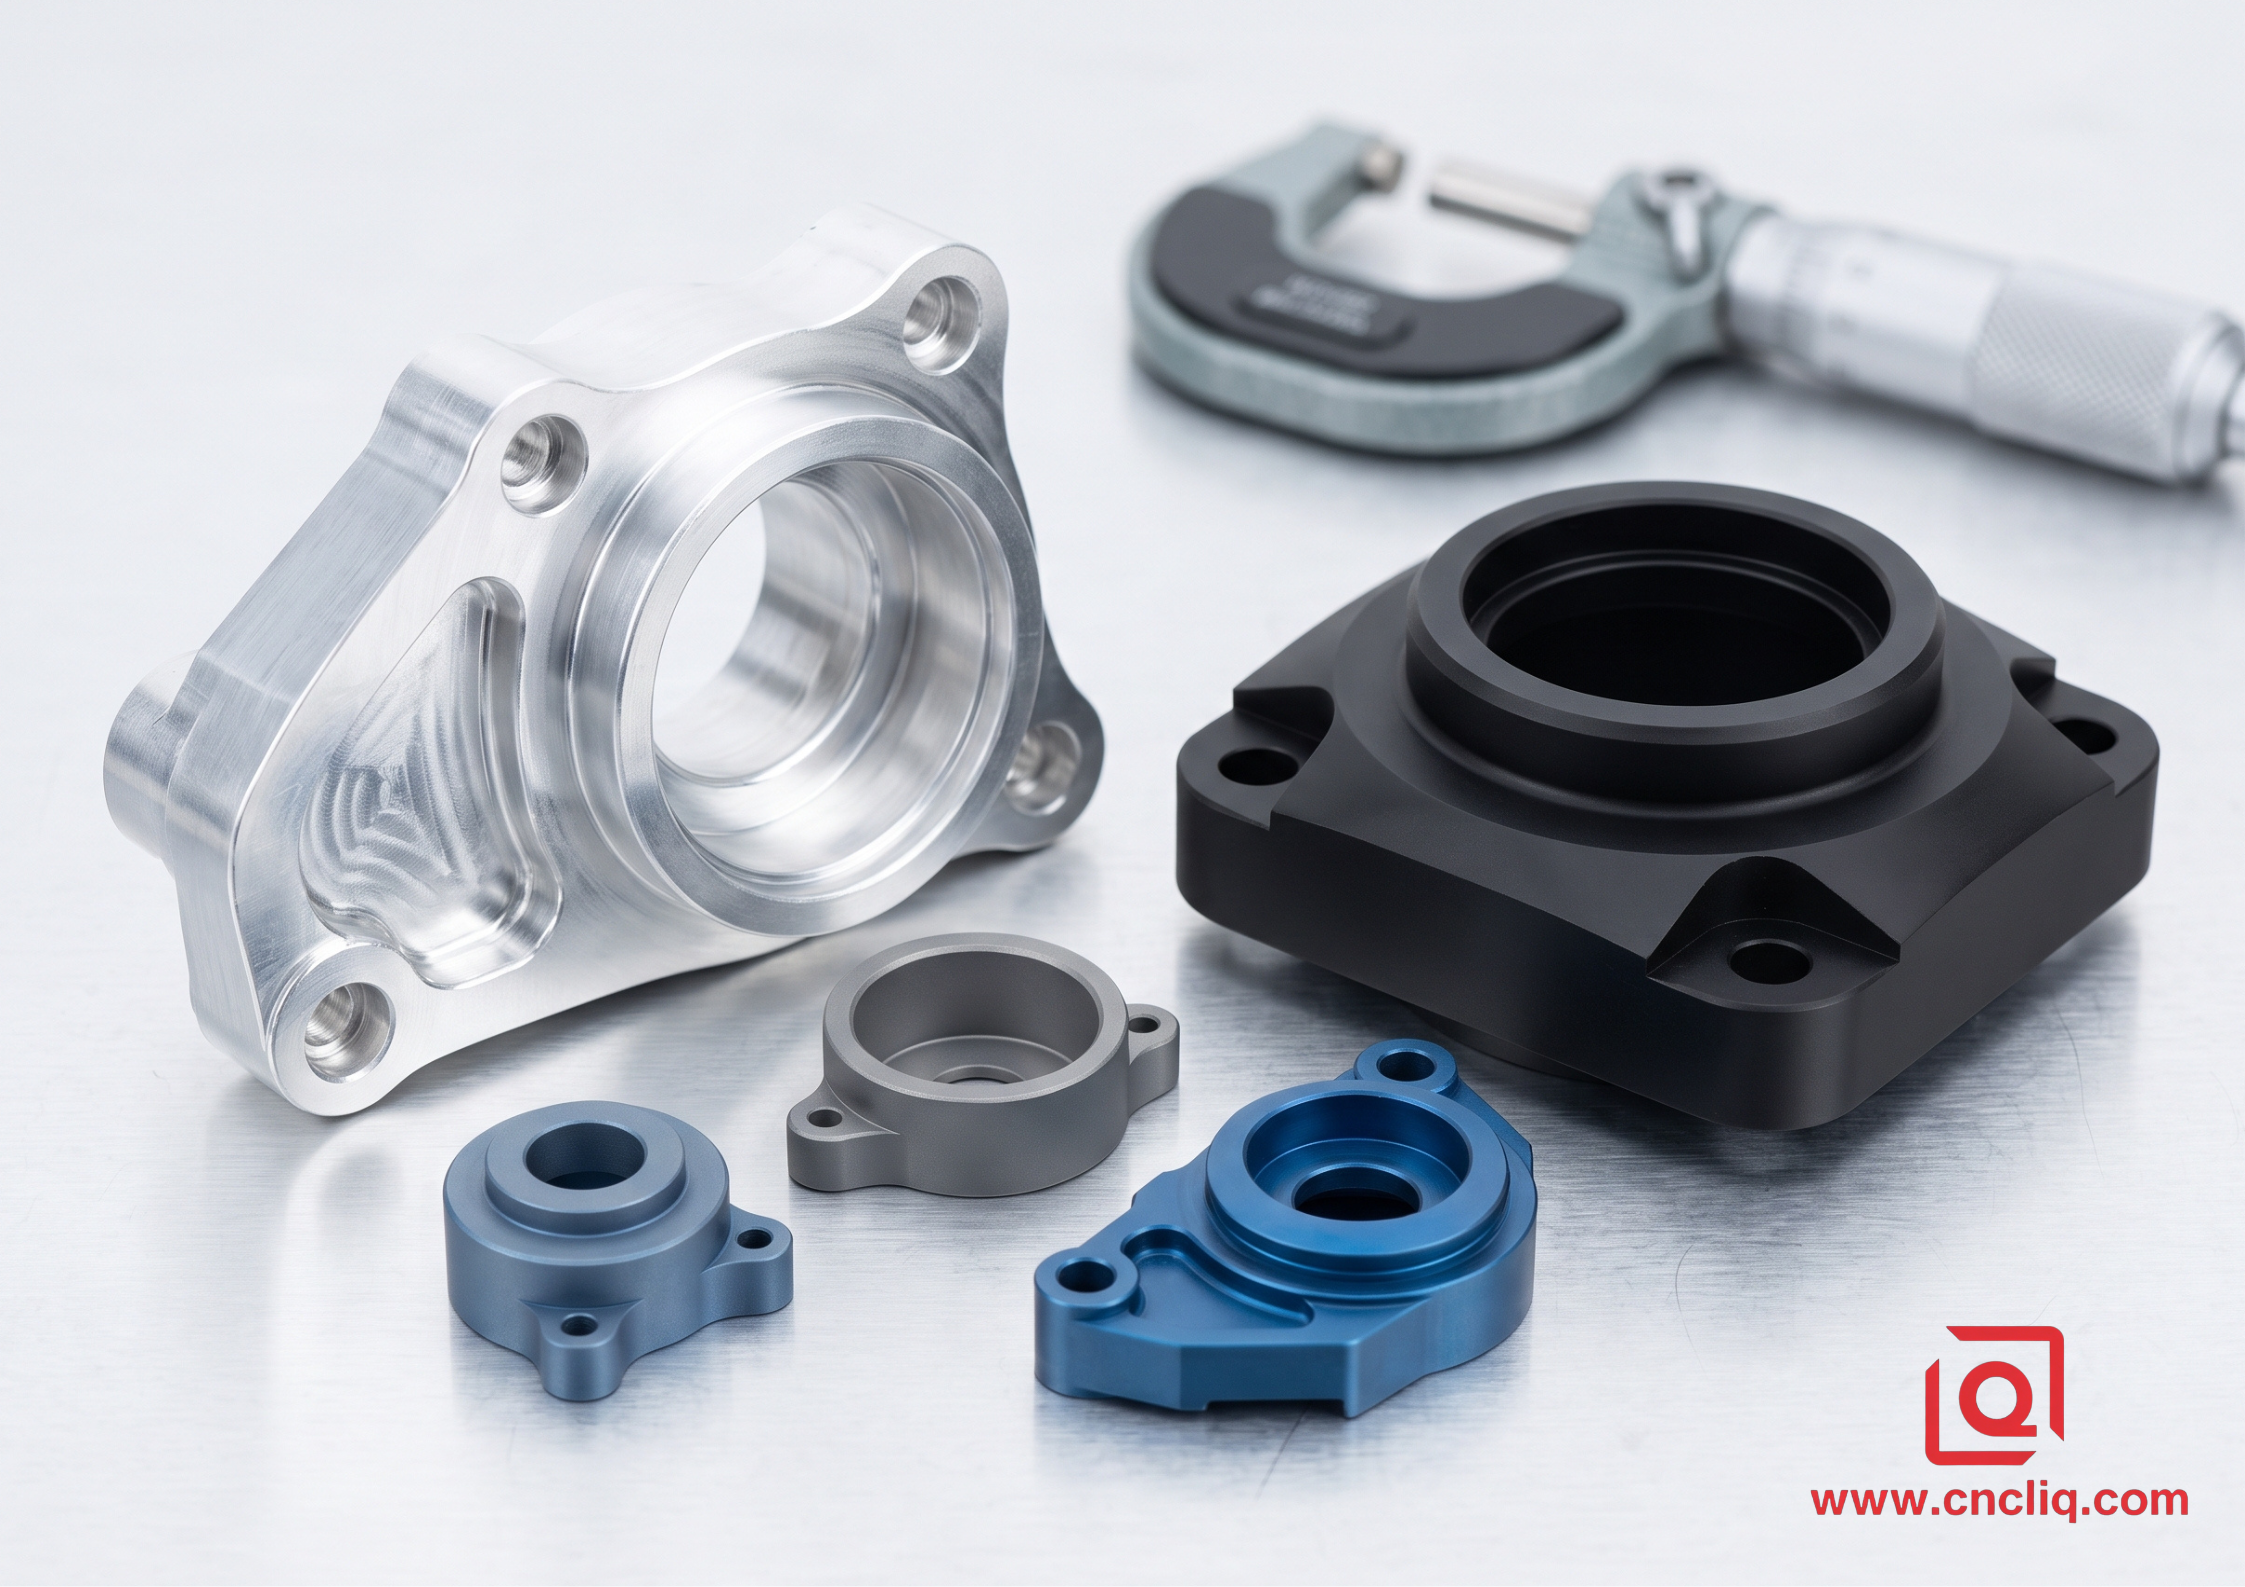
Ne jamais confier un tirage à l'anodisation sans tenir compte des décalages dimensionnels.
-
Anodisation de type II (bain d'acide sulfurique, ISO 7599) : Dépose une couche d'une épaisseur totale d'environ 10 à 25 µm. Environ 50 % du film pénètre dans la matrice d'aluminium brut, tandis que les 50 % restants se déposent en surface. Le diamètre augmente d'environ la moitié de l'épaisseur totale de chaque côté.
-
Revêtement dur de type III (MIL-A-8625 Type III) : Offre une épaisseur de 35 à 50 µm pour une résistance à l’usure maximale. Un revêtement dur de 50 µm s’étend par incréments de 25 µm par surface, réduisant ainsi le diamètre d’un alésage de précision de 0,05 mm.
Règle pour les plans : Indiquez toujours si les annotations s’appliquent avant ou après le traitement de surface (par exemple : « Dimensions applicables après anodisation »). En cas de diamètres de roulements serrés ou de goupilles de guidage rectifiées, spécifiez le masquage interne des bouchons ou appliquez une correction de tolérance explicite avant usinage.
Cliquez ici pour toute demande 👆
FAQ
Q1 : Comment empêcher les gros copeaux déséquilibrés de se recourber comme des chips ?
A : La fabrication de chips de pommes de terre se résume à trois règles simples. Commencez avec des plaques pré-étirées et détendues (comme l'alliage 6061-T651 selon la norme AMS 4027 ou le 7075-T651). Ne combinez jamais l'ébauche avec les passes de finition : retirez la majeure partie de la chair de manière symétrique des deux côtés, en laissant une fine couche de 0,8 à 1,2 mm. Desserrez complètement les mâchoires de l'étau hydraulique pour permettre au cœur de respirer, puis resserrez-le légèrement et uniformément (ou utilisez une plaque sous vide) pour les dernières passes de finition à grande vitesse.
Q2 : Les dimensions d’impression 2D concernent-elles le métal brut ou les pièces entièrement plaquées ?
A : Les conventions d'usinage générales exigent que chaque spécification du plan s'applique à la pièce finie après revêtement, sauf indication contraire. Une anodisation de type II dépose environ 5 à 12 µm par face, tandis qu'une anodisation dure de type III dépose 25 à 35 µm par face (réduisant le diamètre des trous de 0,05 à 0,07 mm). Votre plan doit préciser si les alésages critiques des broches nécessitent un usinage préalable ou s'il suffit d'y insérer des bouchons en silicone lors des immersions dans le bain.
Q3 : Quand le surcoût pour le 7075-T6 par rapport au 6061-T6 est-il réellement justifié pour les productions OEM ?
A : Optez pour l'alliage 7075-T6 uniquement lorsque les seuils de cisaillement pur, les exigences élevées en matière de limite d'élasticité (> 500 MPa) et les limites de fatigue cyclique dépassent largement le coût des billettes brutes – par exemple, pour les pattes de fixation d'aéronefs, les fusées d'essieu de voitures de course ou les collecteurs de soupapes à parois épaisses. Lorsque l'accent est mis sur la réduction des coûts unitaires, la résistance aux intempéries, l'usinage de nervures fines et profondes ou l'obtention de finitions esthétiques brillantes, l'alliage 6061-T6 constitue la solution de base courante.
Q4 : Quelle erreur de modélisation CAO provoque le plus d’allongement des temps d’usinage CNC sur les boîtiers en aluminium ?
A : L'usinage de poches intérieures ou de congés de verrouillage aux diamètres de fraise exacts (par exemple, un angle de rayon précis de 3,0 mm dans une poche de 30 mm de profondeur) contraint les programmeurs à utiliser des fraises étroites et à longue portée avec des porte-à-faux supérieurs à 5:1, ce qui provoque de fortes vibrations à moins de réduire les avances de 70 %. Un élargissement de cet angle de seulement 15 à 20 % (jusqu'à un rayon de 3,5 mm ou 4,0 mm) permet aux trajectoires d'outil trochoïdales de négocier les virages avec précision sans à-coups.
Q5 : Comment éviter les filetages déchirés et les tarauds cassés dans les petits trous borgnes en aluminium (comme M2 à M4) ?
A: Les alliages tendres comme le 6061-T6 ont tendance à produire de longs copeaux entrelacés sous les tarauds de coupe standard, créant des poches étroites jusqu'à la rupture de l'outil. Nous les remplaçons par des tarauds à rouleaux formés à froid sur toute la gamme M2 à M6. Ces tarauds forgent l'alliage de base par fluage à froid plutôt que par cisaillement, évitant ainsi le bourrage et renforçant les flancs du filetage jusqu'à 20 % plus résistants. Pour les alliages plus durs comme le 7075-T6 ou les groupes de trous de goujons à tolérance serrée, nous procédons directement au fraisage de filetage hélicoïdal monopoint avec un soufflage d'air comprimé ou de liquide de refroidissement à haute pression à travers la broche. Ce soufflage élimine tous les copeaux des trous profonds, évitant ainsi à l'opérateur de passer sa journée à retirer un taraud cassé d'une pièce moulée par électroérosion.
Cliquez ici pour toute demande 👆
Résumé
Pour optimiser la production de composants en aluminium OEM sur une fraiseuse, il est essentiel de définir l'alliage, les tolérances appropriées et les règles d'usinage pratiques bien avant de lancer la production. Choisir la bonne nuance d'aluminium – par exemple, un 6061-T651 détendu pour garantir la planéité des cavités profondes, ou un 7075-T6 pour les pattes de fixation soumises à de fortes charges – permet d'éviter les défauts de fabrication, les grincements d'outils et les filetages arrachés. Définir des limites raisonnables selon la norme ISO 2768-m, prendre en compte la dilatation thermique et prévoir des congés internes généreux le long des parois rigides réduit les temps de cycle et le taux de rebuts. Maîtriser les détails dès le début, du placage au laminage des filetages borgnes, garantit une production fluide, de la conception assistée par ordinateur à l'obtention de pièces finies stables et économiques.
Coordonnées
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
