 Français




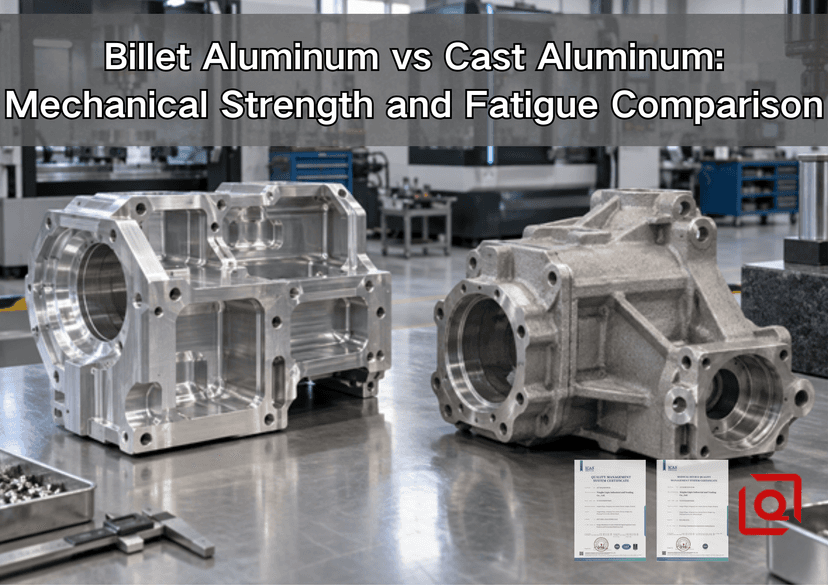
Vous hésitez entre l'aluminium usiné et l'aluminium coulé pour une pièce (support, carter, collecteur, etc.) soumise à des charges répétées ? Cette question revient souvent à notre service des devis, généralement avec une idée préconçue : l'aluminium usiné est forcément plus résistant. Cette réponse est trop simpliste. En atelier, nous analysons d'abord l'alliage et son état de trempe. Ensuite, nous nous intéressons à la répartition des charges, au procédé de fabrication de l'ébauche, à l'aspect de la surface après usinage et aux points d'amorçage potentiels des fissures. Une pièce en A356-T6 coulée de bonne qualité peut parfaitement convenir à un carter de production. Une pièce en 7075 peut néanmoins se rompre prématurément si son sens de grain, son rayon de courbure ou sa finition d'outillage sont inadéquats.
Nous distinguerons une surcharge ponctuelle de millions de cycles plus petits, examinerons les pores et les marques de coupe, et finaliserons avec les informations qu'une demande de devis doit contenir. La méthode la plus efficace est celle dont les points faibles sont vérifiables.
En résumé : si la pièce est soumise à des contraintes importantes et que les quantités restent faibles, l’ébauche forgée est souvent le point de départ le plus simple. Ses propriétés sont généralement plus stables et les discontinuités internes sont moins problématiques. Le moulage se justifie lorsque la forme est difficile à usiner, que les pertes de matière sont importantes ou que le volume de production justifie l’outillage. Pour une production cyclique ou critique en matière de sécurité, l’étiquette d’achat est peu significative ; seuls les certificats, les dossiers de processus, l’inspection des zones critiques et les essais des pièces sont fiables.
1. Que signifient réellement les termes « Billet » et « Cast » ?
Tout d'abord, une précision terminologique : les matières premières forgées ne sont pas des chutes de métal issues de la coulée. L'aciérie part d'un métal coulé, qu'elle transforme par laminage, extrusion, étirage ou forgeage. Lorsqu'un client nous demande une « pièce usinée », il s'agit généralement d'une pièce finie découpée dans une barre, une plaque ou un profilé. Dans les demandes de devis, ces matières premières sont généralement de type 6061-T6/T651, 6082-T6, 2024-T351 ou 7075-T6/T651.
Une pièce moulée finie suit un parcours métallurgique plus court : l’alliage se solidifie dans un moule qui a déjà la forme de la pièce. Cependant, le terme « moulage » ne constitue pas une spécification complète. Les moules en sable, les moules par gravité, les systèmes basse pression et les moules haute pression se remplissent et refroidissent différemment. Ils engendrent des épaisseurs de paroi et des défauts différents. Considérer l’A356-T6 moulé par gravité et l’A380 moulé sous pression comme un seul et même matériau revient à considérer tous les aciers comme étant de la même nuance.
Cette distinction est importante car la forme et la métallurgie sont indissociables. L'usinage de billettes permet au programmeur de modifier les cavités, les trous et les points de référence sans avoir à acheter un nouveau moule. Le moulage permet de créer efficacement des nervures courbes, des passages fermés, des bossages et des parois minces, mais l'outillage, le système d'alimentation, l'évent, l'épaisseur locale et le traitement thermique influencent le résultat. Le guide de Liqin sur les procédés d'usinage de l'aluminium explique comment le fraisage, le tournage et l'extrusion orientent un plan de production, tandis que le guide comparant le moulage sous pression et l'usinage CNC se concentre sur le volume et le coût. Cet article reste volontairement plus ciblé : la résistance et la fatigue.
2. Résistance mécanique : comparer les alliages entre eux, et non pas les étiquettes entre elles.
La résistance statique décrit le comportement d'une structure soumise à une charge unique. La limite d'élasticité marque le début de la déformation permanente. La résistance à la traction est la contrainte maximale admissible lors d'un essai de traction. L'allongement indique la valeur maximale d'étirement d'une éprouvette avant rupture et donne une indication utile, bien qu'incomplète, de sa ductilité. Les concepteurs s'intéressent également à la ténacité à la rupture, à la résistance au cisaillement, à la température et à l'environnement corrosif.
Les valeurs ci-dessous sont des valeurs de référence représentatives et non des valeurs admissibles pour la conception. La forme du produit, son épaisseur, son orientation, le traitement thermique, la provenance de l'échantillon et la norme d'essai sont autant d'éléments importants. Les propriétés mesurées sur des barres coulées séparément peuvent différer de celles des éprouvettes découpées dans une pièce de production épaisse ou mal alimentée. La North American Die Casting Association (NADCA) indique, dans ses normes de spécification des produits, des valeurs typiques pour les alliages moulés sous pression à titre de référence et non de valeurs minimales garanties pour la conception.
Matériel / itinéraire | limite d'élasticité typique | résistance à la traction ultime typique | Allongement typique | Interprétation pratique |
barre ou plaque forgée 6061-T6 | Environ 276 MPa | Environ 310 MPa | Environ 8 à 12 %, selon la forme et l'épaisseur | Résistance, résistance à la corrosion, usinabilité et disponibilité équilibrées : un critère de base commun pour les pièces usinées à partir de billettes. |
Produit forgé 7075-T6 | Environ 500 MPa | Environ 570 MPa | Environ 7 % à 11 %, selon la direction et l'épaisseur | Résistance statique bien supérieure, mais plus grande sensibilité à l'environnement corrosif et à l'orientation transversale courte ; les spécifications doivent préciser la forme et l'état de trempe du produit. |
Coulée en moule permanent A356-T6 | Souvent autour de 170 à 210 MPa | Souvent autour de 230–290 MPa | Souvent environ 3 à 8 % | Utile pour les pièces moulées de structure lorsque la qualité de la fusion, la solidification, le traitement thermique et le contrôle des défauts sont maîtrisés. |
Moulage sous pression A380 | Environ 159 MPa dans les données typiques NADCA | Environ 324 MPa dans les données typiques NADCA | Environ 3,5 % dans les spécimens moulés sous pression séparément | Excellente aptitude au coulage et rentabilité à haut volume ; les propriétés réelles des pièces varient en fonction de l’épaisseur de la paroi, de la porosité, de l’aspect de la peau et des conditions de traitement. |
Il est important de comprendre pourquoi une simple affirmation de « pourcentage de résistance » est trompeuse. L'acier A380 peut présenter une résistance à la traction maximale respectable, mais une limite d'élasticité et une ductilité bien inférieures à celles de l'acier 6061-T6. Par ailleurs, l'acier 7075-T6 surpasse les deux en résistance statique, mais peut s'avérer superflu, plus difficile à protéger dans certains environnements corrosifs et moins tolérant aux variations d'orientation du grain. Le rôle de l'ingénieur est de comparer la propriété qui détermine le mode de rupture.
Pourquoi les matériaux forgés sont généralement plus réguliers
Comparez le bord d'une plaque sciée à une pièce moulée coupée : la différence est souvent visible avant même d'utiliser un microscope. Le laminage ou l'extrusion a comprimé et étiré la structure solidifiée. Les grains s'orientent ; les particules sont fragmentées ou redistribuées ; certaines porosités initiales sont comblées. Le produit laminé est généralement dense et homogène d'un lot à l'autre. Il constitue donc un choix judicieux pour la fabrication d'un prototype de support, d'un collecteur en petite série ou pour toute application où un seul pore caché compromettrait l'étanchéité.
Il y a un hic, et il est facile de le manquer sur un certificat de matériau. Les barres forgées ont une direction. L'aciérie les appelle longitudinale, transversale longue et transversale courte. Une fissure ne se propage pas à la même vitesse dans ces trois directions. Lorsque l'assemblage est soumis à une traction dans la direction la moins favorable, un alliage plus résistant indiqué sur le bon de commande peut masquer le problème de conception initial.
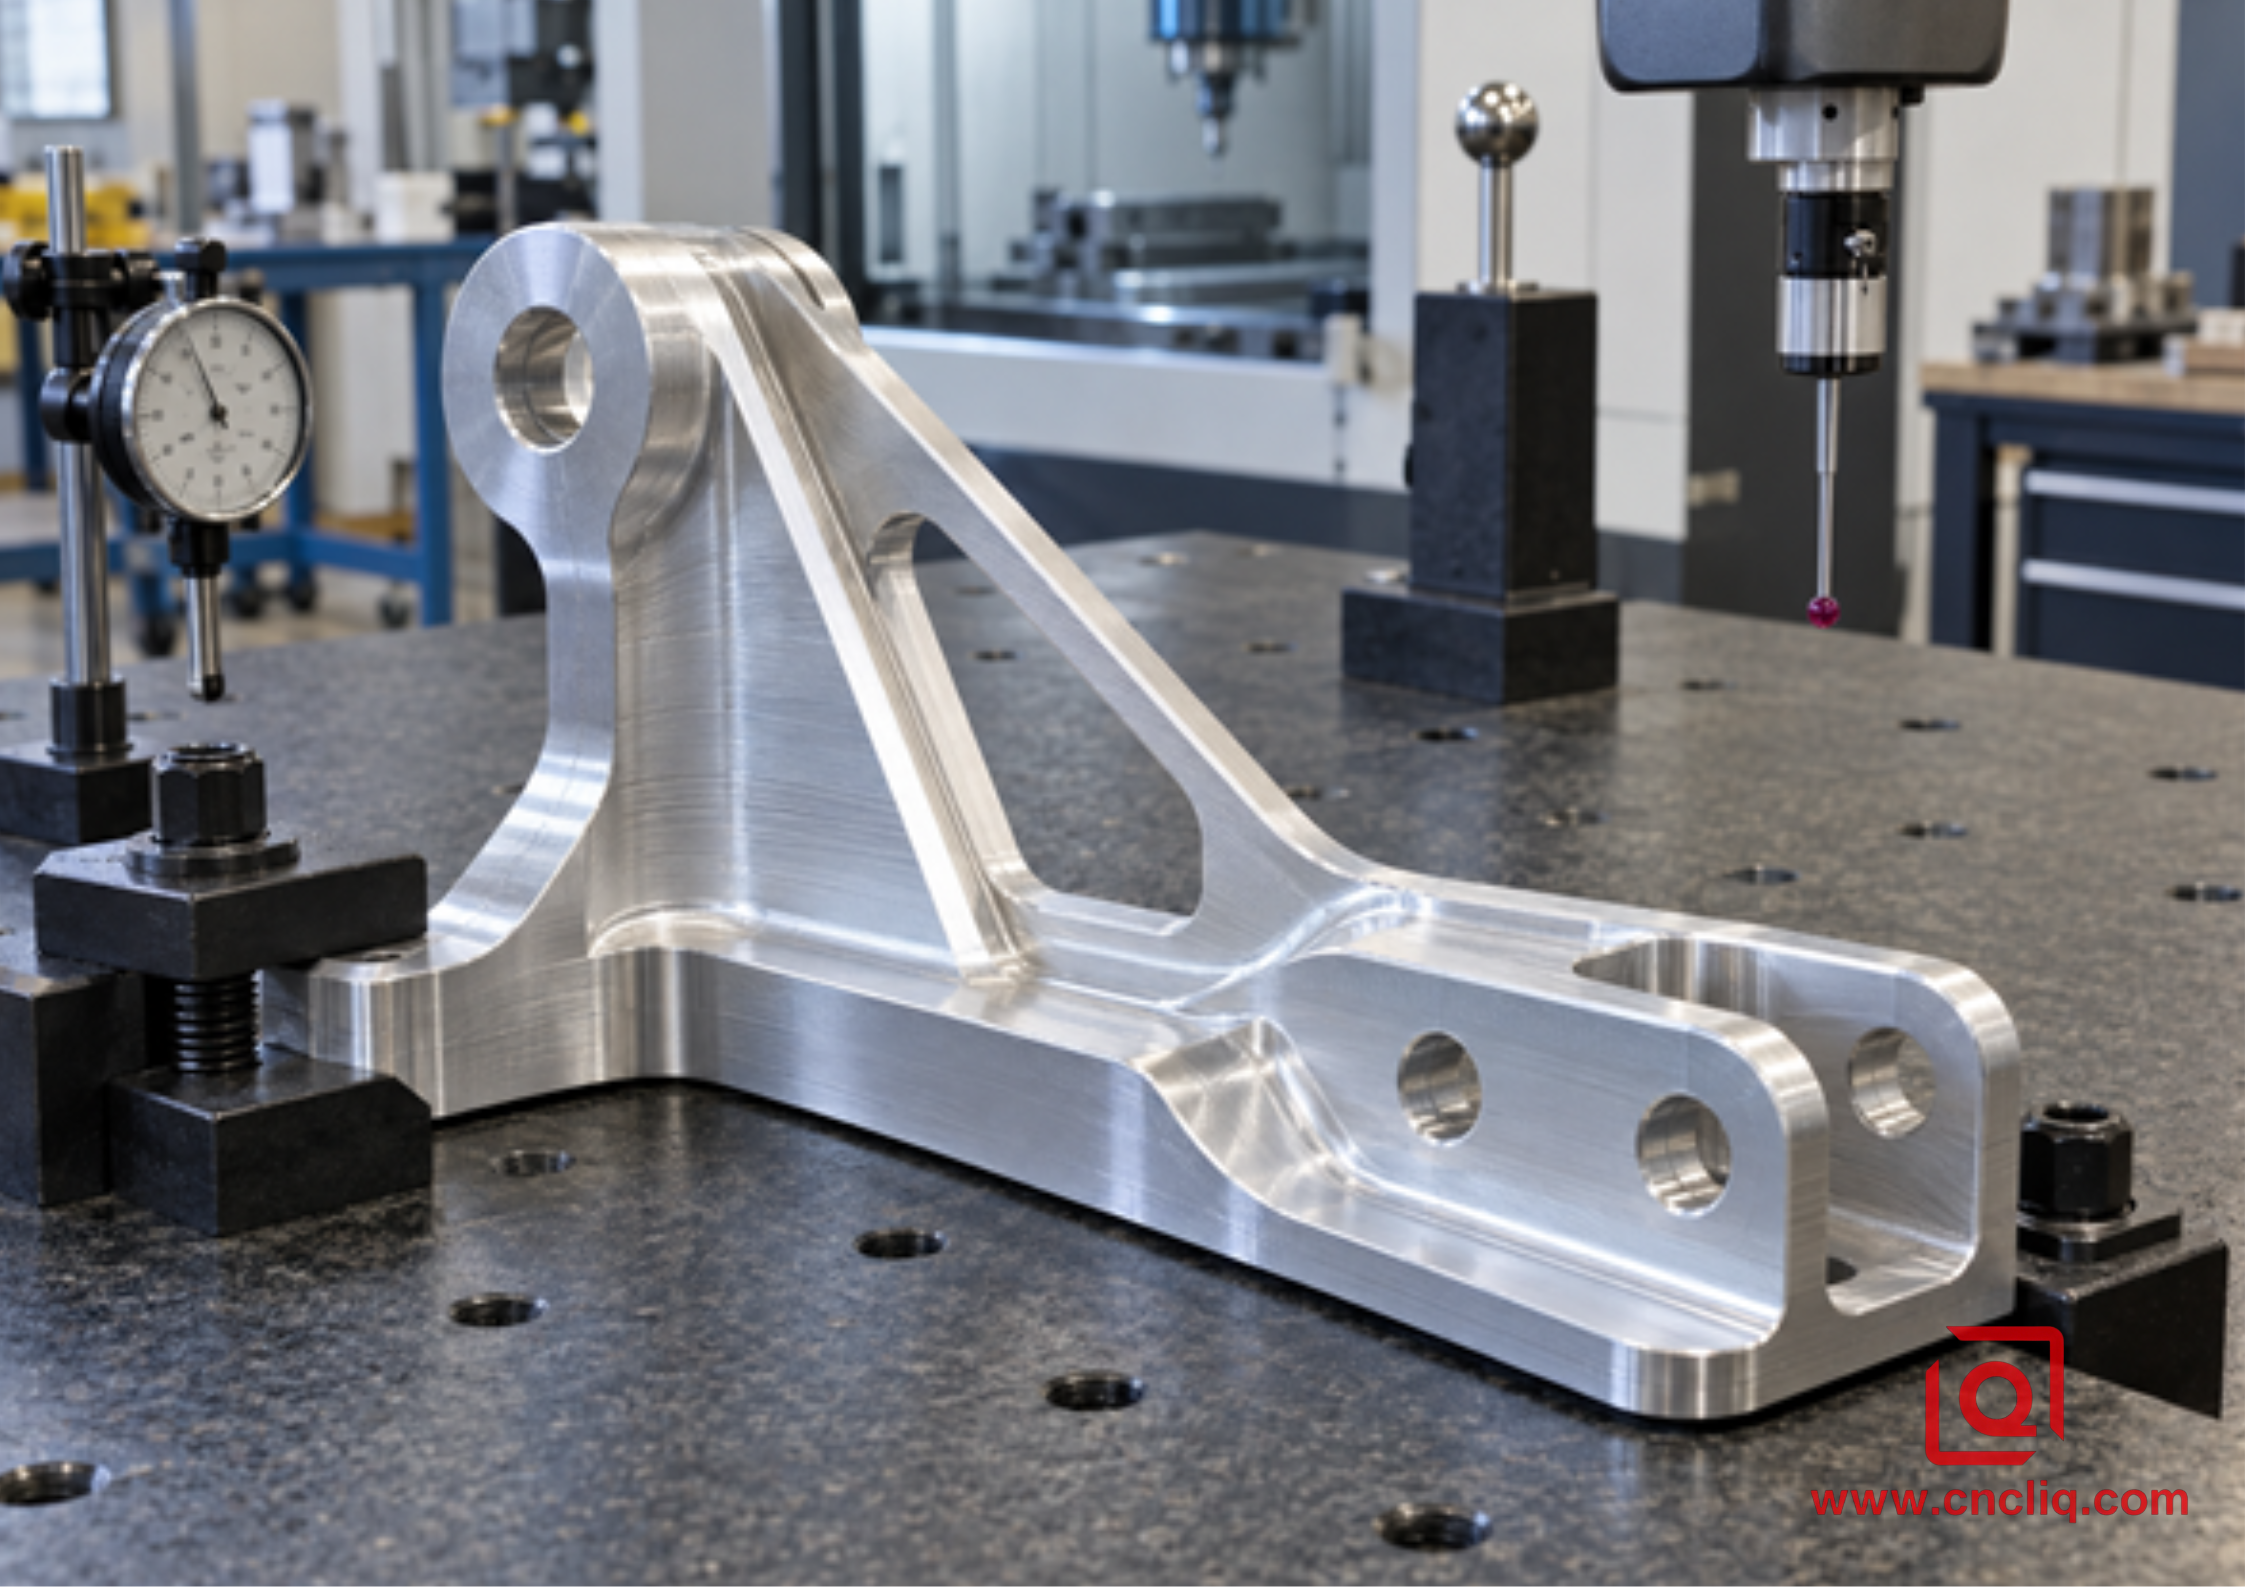
Ce support a été fabriqué à partir d'une pièce brute propre, mais le dessin et la découpe restent importants : le rayon intérieur, la direction de la pièce brute, la dernière passe de finition et la force de serrage laissent tous une trace dans sa résistance à la fatigue.
Pourquoi la performance des acteurs a-t-elle une plus grande diffusion ?
Une pièce moulée révèle une tout autre histoire lorsqu'on l'ouvre. Le gaz peut y laisser des pores arrondis. Un bossage important, mal alimenté, peut se rétracter. On peut également observer des films d'oxyde repliés, des inclusions, des défauts de moulage à froid ou une structure localement grossière. Aucun de ces éléments n'entraîne systématiquement le rejet d'une pièce. C'est l'emplacement qui détermine la décision. Un petit pore enfoui dans une paroi épaisse et peu profonde pose problème ; le même pore, ouvert par l'outil de coupe à la base d'une nervure sous charge, en est un autre.
La vitesse de refroidissement modifie également les propriétés. Une paroi mince moulée sous pression près de la surface de l'outil peut refroidir rapidement et former une couche superficielle relativement dense, tandis qu'une partie épaisse refroidit plus lentement. Si l'usinage enlève cette couche superficielle ou traverse un amas de pores, le comportement en fatigue locale peut être modifié. Un plan de fonderie doit donc définir les zones critiques plutôt que de procéder à un contrôle coûteux sur chaque millimètre carré.
3. Fatigue : ce qu’un test statique ne révèle pas
Une pièce peut paraître intacte après un premier essai de charge et se fissurer quelques mois plus tard. Cette lente accumulation de dommages sous l'effet de contraintes répétées est appelée fatigue. Un composant peut se fissurer même si chaque cycle reste inférieur à sa limite d'élasticité statique. Les alliages d'aluminium ne présentent généralement pas le plateau d'endurance aussi net que certains aciers ; la résistance à la fatigue doit donc être exprimée pour un nombre de cycles et un rapport de contrainte définis. Une valeur sans indication des conditions d'essai est incomplète.
La norme ASTM E466 décrit les essais de fatigue axiale à amplitude constante et à force contrôlée d'éprouvettes métalliques à l'air libre et à température ambiante. Elle précise également une limite importante : la procédure s'applique aux éprouvettes, et non aux produits finis. La description de la norme ASTM E466 est utile pour spécifier la méthode de génération des données comparatives de courbes S-N. Les pièces réelles nécessitent néanmoins des coefficients de sécurité appropriés, des spectres de charge, des tolérances environnementales et une validation.
Lisez attentivement un diagramme S-N : l’axe vertical représente l’amplitude de contrainte et l’axe horizontal la durée de vie. Pour l’alliage 6061-T6, plusieurs références obtenues par essai de flexion sur poutre tournante se situent autour de 95 MPa, aux alentours de 100 millions de cycles, dans les conditions de laboratoire spécifiées. La dispersion des valeurs pour l’alliage A356-T6 est importante car le procédé de coulée et la présence de défauts ont une incidence. Un jeu de données relatif à la coulée en moule permanent indique des valeurs de 81 à 99 MPa à 10 millions de cycles pour son modèle à R = −1 ; les références pour la coulée en sable peuvent présenter des valeurs inférieures. Les plages de valeurs peuvent se chevaucher ; par conséquent, la dénomination de l’alliage, à elle seule, ne constitue pas une garantie qu’un composant fini atteindra sa durée de vie cible.
Variable de fatigue | Pourquoi cela change le résultat | Que faut-il indiquer sur le dessin ou la demande de devis ? |
Rapport de contrainte, R | Une inversion complète de la tension-compression est plus dommageable qu'une petite fluctuation autour d'une contrainte moyenne positive. | Charge minimale et maximale, précharge, pression ou couple ; ne pas indiquer uniquement les « cycles ». |
Objectif du cycle | Une contrainte acceptable pour 100 000 cycles peut ne pas résister à 10 000 000 de cycles. | Durée de vie requise, cycle de service, démarrages/arrêts, surcharges et intervalle d'inspection. |
État de surface | Une rayure d'apparence superficielle peut devenir la première entaille. Les marques de coupe grossières, les bavures et les piqûres de corrosion ont le même effet. | Terminez uniquement là où c'est nécessaire ; définissez les rayons et les bords protégés. |
Facteur de géométrie et d'encoche | Les petits congés, les faux-ronds de filetage, les rainures de clavette et les changements brusques de paroi concentrent les contraintes. | Rayons critiques, dégagement du filetage, schéma de référence et direction de la charge. |
Défauts | Les pores ou les films d'oxyde proches de la surface peuvent se comporter comme des fissures préexistantes. | Radiographie de la zone critique, tomodensitométrie, test de ressuage, test de pression ou plan de sectionnement. |
Environnement | La corrosion, la température et le frottement peuvent réduire la durée de vie en fatigue. | Fluide, plage de températures, exposition au sel, revêtement, matériau d'accouplement et conditions d'entretien. |
Les fissures commencent généralement par un détail, et non par une table de propriétés moyenne.
Lorsqu'une pièce défectueuse revient à l'atelier, l'origine de la fissure reste rarement longtemps un mystère. On la trouve généralement dans un angle rentrant rendu vif pour faciliter l'accès à l'outil, au niveau du dernier filet près d'un épaulement, sur une rayure de vibration dans un congé, ou encore sur une marque d'ébavurage bâclée. Sur les pièces moulées, le surfaçage peut révéler un porosité à un endroit particulièrement inopportun. La contrainte moyenne indiquée par un modèle peut être acceptable, alors que la petite zone affectée par ce détail est soumise à des contraintes bien plus importantes.
Pour les pièces usinées à partir de billettes, utilisez des rayons d'usinage importants et orientez la matière brute de façon à ce que le chemin de contrainte critique ne dépende pas de la direction la plus faible du matériau. Contrôlez l'engagement de l'outil et son état dans les congés critiques. Évitez les finitions manuelles superficielles, sauf si la méthode, la direction et les limites d'acceptation sont définies. Pour les pièces moulées, éloignez les points d'injection, les débordements, les éjecteurs et les transitions entre zones épaisses et fines des zones de forte fatigue. Usinez les références et les faces d'étanchéité avec un support suffisant pour éviter d'exposer ou d'agrandir les défauts.
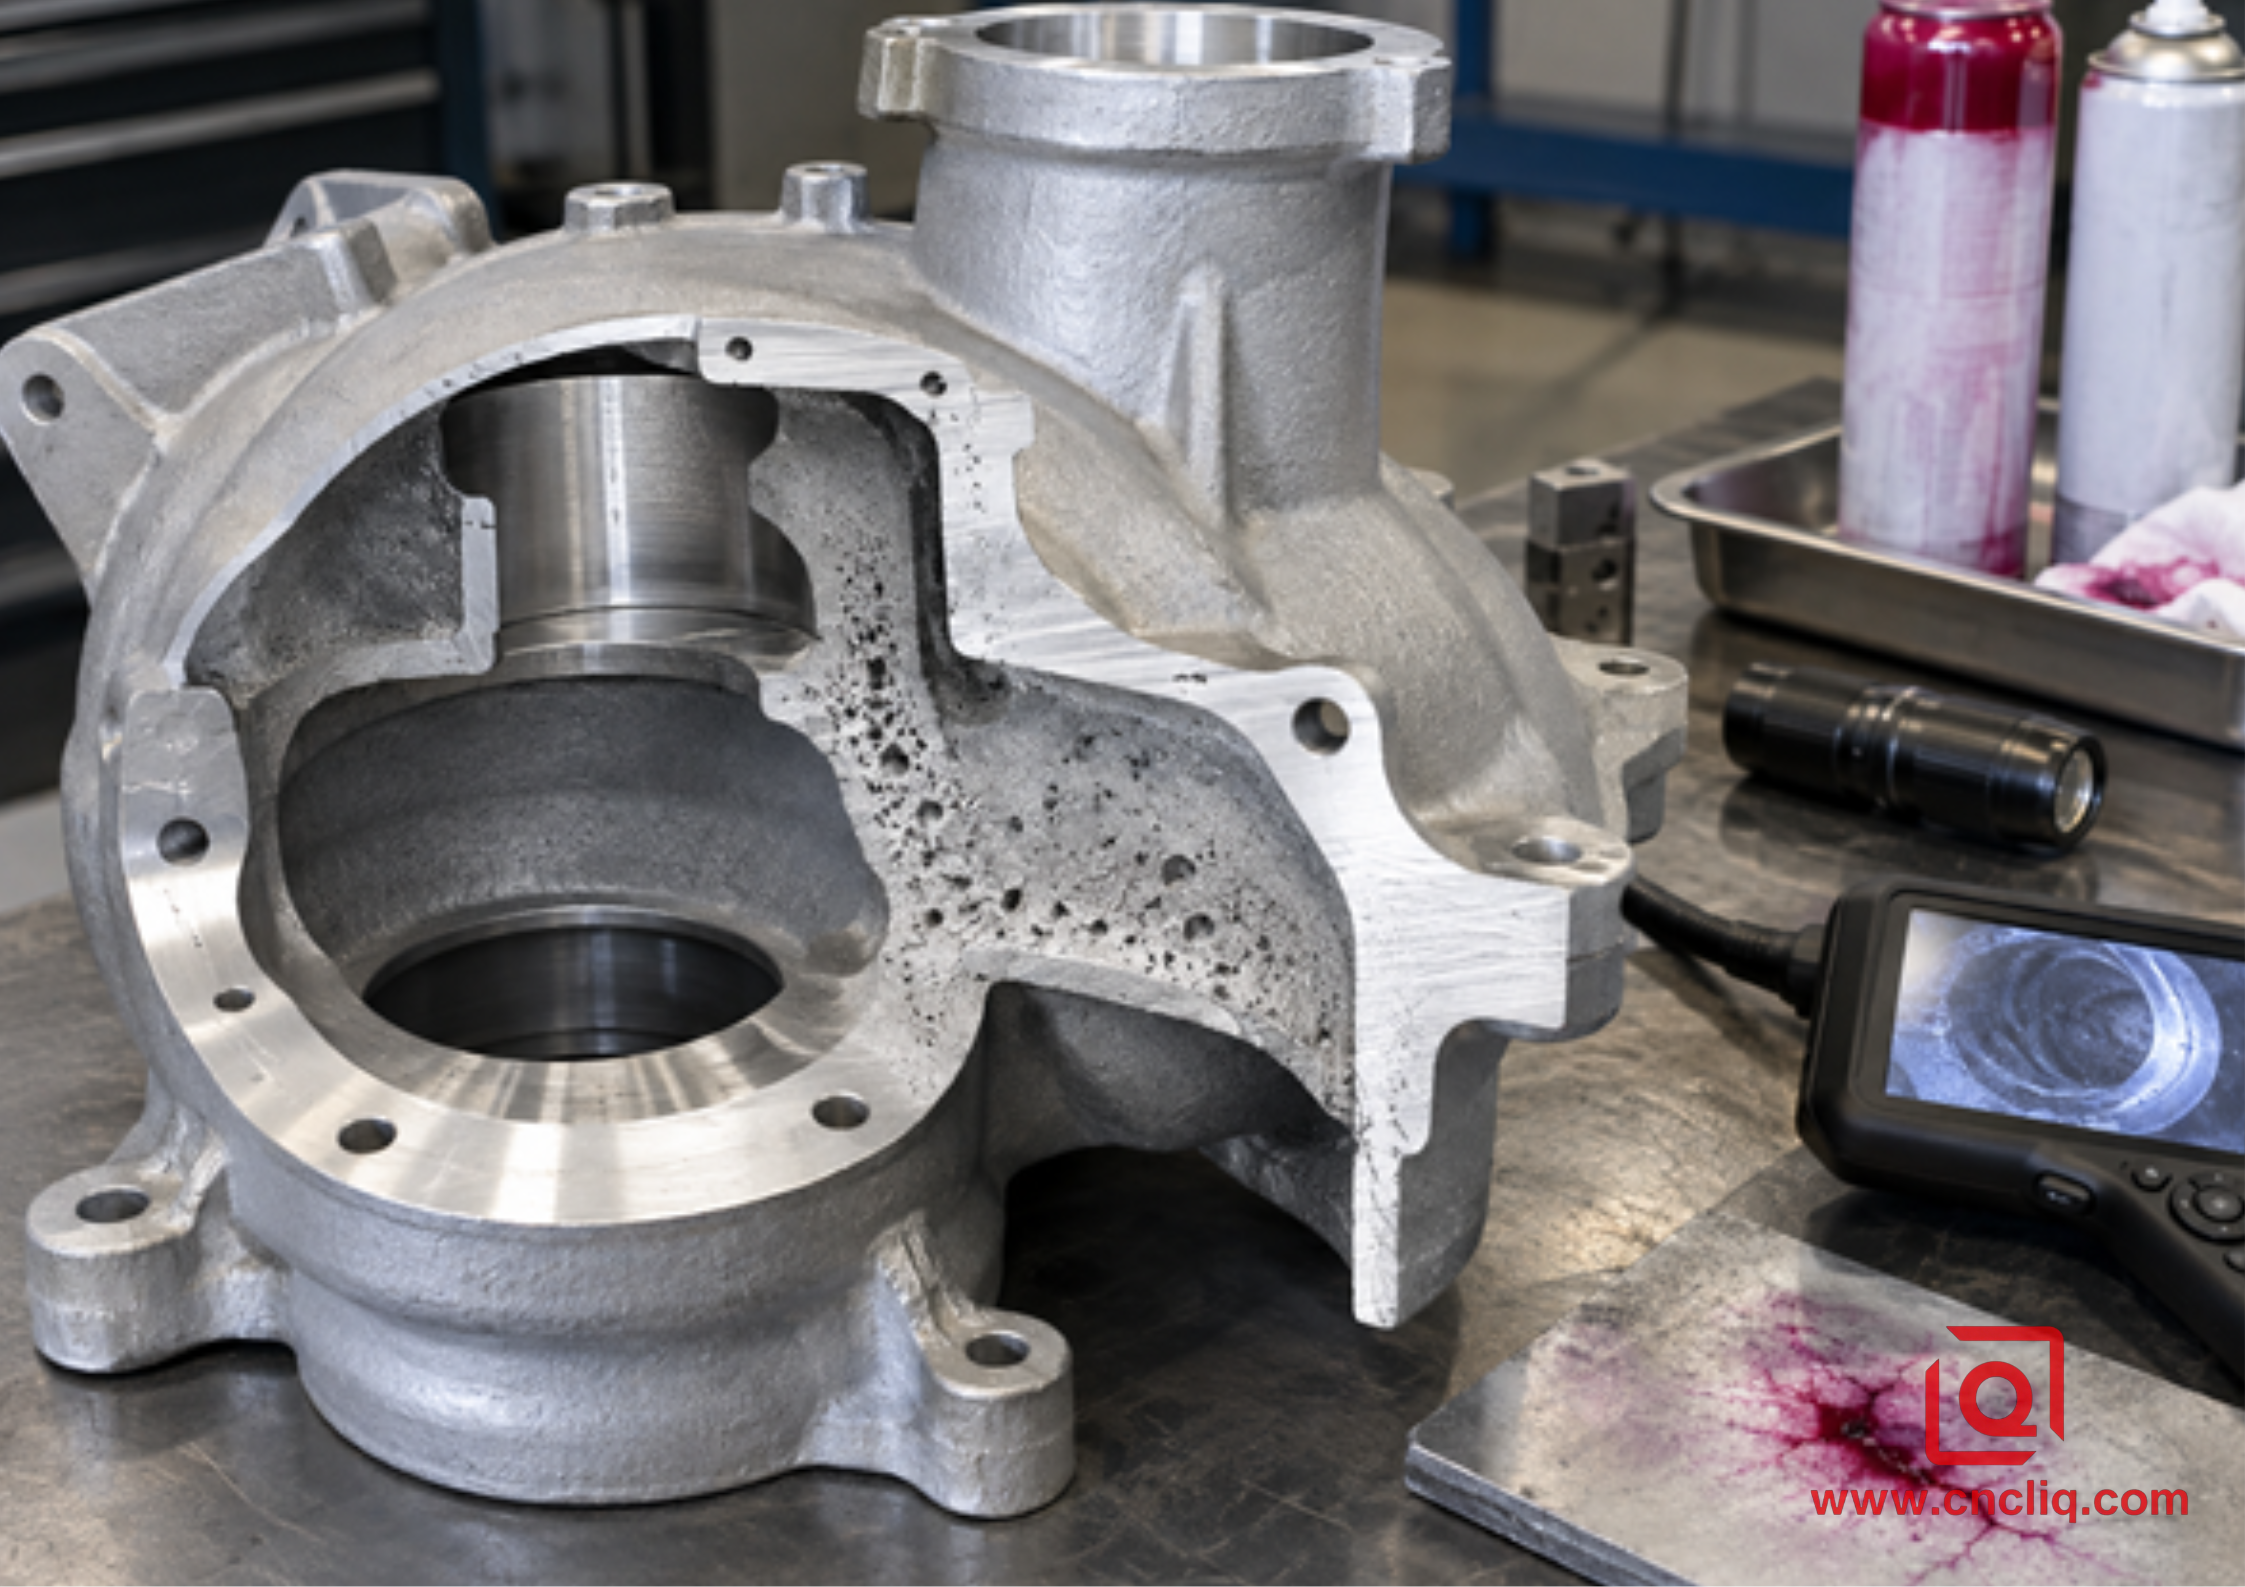
Un pore dans une paroi non sollicitée et un pore au niveau d'un filetage sous tension ne sont pas équivalents. Il convient d'inspecter les zones où la contrainte, l'étanchéité ou un ligament fin rendent le défaut significatif.
4. Aluminium usiné ou coulé : une matrice de décision pratique
État du projet | Privilégie généralement l'usinage de billettes | Privilégie généralement le moulage et l'usinage de finition |
Prototype ou modifications fréquentes de la conception | Une révision reste normalement enregistrée dans les fichiers CAO, FAO et dans le plan de montage. | Même les outils souples doivent être modifiés ou remplacés lorsque la forme change. |
Charge cyclique élevée avec chemin de charge incertain | Des stocks de produits forgés prévisibles et un contrôle des défauts simplifié réduisent les risques de développement. | Possible après qualification du procédé, inspection des zones critiques et essais des composants. |
Forme creuse complexe ou passage interne | Limité par l'accès à la fraise, les intersections de perçage, les bouchons ou l'assemblage en plusieurs pièces. | Le moulage par noyau et le formage quasi-net permettent de créer des géométries que l'usinage ne peut pas atteindre de manière économique. |
Volume annuel élevé | Le temps de cycle et les pertes de copeaux peuvent avoir un impact déterminant sur le prix unitaire. | L'outillage peut être amorti ; l'usinage se limite aux interfaces, aux alésages, aux filetages et aux joints. |
Relations de référence très étroites | L'usinage multiaxes en une seule étape permet de contrôler directement les fonctionnalités associées. | Les variations de fonderie doivent être localisées et prises en charge ; l'usinage de finition rétablit la précision. |
anodisation cosmétique | L'acier 6061 travaillé offre souvent un aspect plus uniforme grâce à une chimie et une préparation contrôlées. | Les alliages moulés à haute teneur en silicium peuvent présenter des variations de couleur ; l’aspect des échantillons et les limites sont importants. |
limite de pression ou de vide | Un matériau dense réduit les risques de fuites liés à la porosité ; les intersections forées nécessitent encore une validation. | Les passages quasi-nets sont attrayants, mais la porosité, les règles d'imprégnation et les essais de pression doivent être planifiés. |
Pour un collecteur hydraulique sur mesure, l'usinage de billettes est souvent judicieux en phase de développement, car la position des orifices varie et le risque de fuite doit être minimisé. La solution d'usinage de précision des collecteurs en aluminium de Liqin en est un exemple pertinent : les canaux multifaces, les joints d'étanchéité et les alésages sont usinés selon un plan de référence précis. En revanche, pour un boîtier électronique à nervures fines produit en série à plusieurs milliers d'unités par an, une pièce moulée avec finition CNC localisée peut s'avérer plus économique et mécaniquement adéquate.
5. Cas pratique : Conversion d’un support d’actionneur soumis à des charges répétées
Un client anonyme du secteur de l'automatisation industrielle a contacté Liqin au sujet d'un support d'actionneur compact utilisé dans un module de prélèvement et de placement. Le concept initial consistait en une pièce moulée en aluminium à paroi mince comportant deux alésages de roulement, quatre supports de fixation et une nervure reliant le pivot à la base. Le support subissait une accélération inverse à chaque cycle machine. Des prototypes ont été nécessaires avant que le volume de production annuel ne se stabilise.
La première analyse ne portait pas sur la question de savoir s'il s'agissait d'une pièce coulée ou lingotée. Elle s'intéressait au chemin de charge. La contrainte alternée maximale s'exerçait sur le rayon intérieur, à la jonction entre la nervure verticale et le bossage de pivot. Cette zone se situait également à proximité d'une transition entre une partie épaisse et une partie mince de la pièce coulée, ce qui rendait le contrôle et l'inspection des retraits essentiels. Le client étant encore en train de modifier la position du pivot, l'utilisation d'un outillage rigide aurait figé la géométrie trop tôt.
Pour la validation, l'équipe a choisi une plaque 6061-T651 et a utilisé deux configurations. L'ébauche a laissé du surplus de matière autour des alésages et de la nervure ; le support a ensuite été libéré puis resserré dans des mors souples avant la finition. Un rayon plus grand, adapté à l'outil de coupe, et une trajectoire de finition continue ont permis d'éliminer la marque d'arrêt au point chaud. Le contrôle par machine à mesurer tridimensionnelle (MMT) a porté sur la position des alésages, la perpendicularité et la planéité à l'état libre.
Une fois les essais de correction de la géométrie et de l'augmentation du volume effectués, l'étude a intégré une ébauche en A356-T6 moulée de façon permanente, avec les deux alésages et les coussinets usinés. La proposition précisait les rayons locaux, l'avance au niveau du pivot, la surépaisseur d'usinage, la radiographie du premier article à la jonction et la validation de la résistance à la fatigue des composants. Le client pouvait désormais comparer le coût total avec le risque lié à la qualification.
Ce cas illustre une solution pertinente : l’usinage de billettes permet de réduire les risques liés au développement, tandis qu’une pièce moulée de qualité permet de diminuer la consommation récurrente de matière et le temps d’usinage. Un plan par étapes permet de déterminer le moment opportun pour effectuer le changement, grâce à des essais et non à des slogans.
6. La voie hybride : mouler la forme, usiner la fonction
Pour de nombreuses pièces de production, il n'est pas nécessaire de choisir exclusivement entre l'usinage par billette et le moulage. Une approche hybride combine le moulage pour les formes géométriques générales et l'usinage CNC pour les détails contrôlant l'assemblage. En pratique, nous laissons au moule les nervures, les bossages, le contour extérieur et les passages inaccessibles. La broche se concentre ensuite sur les aspects liés à l'assemblage : logements de roulements, trous de goujons, gorges de joints toriques, orifices, faces d'étanchéité et points de référence.
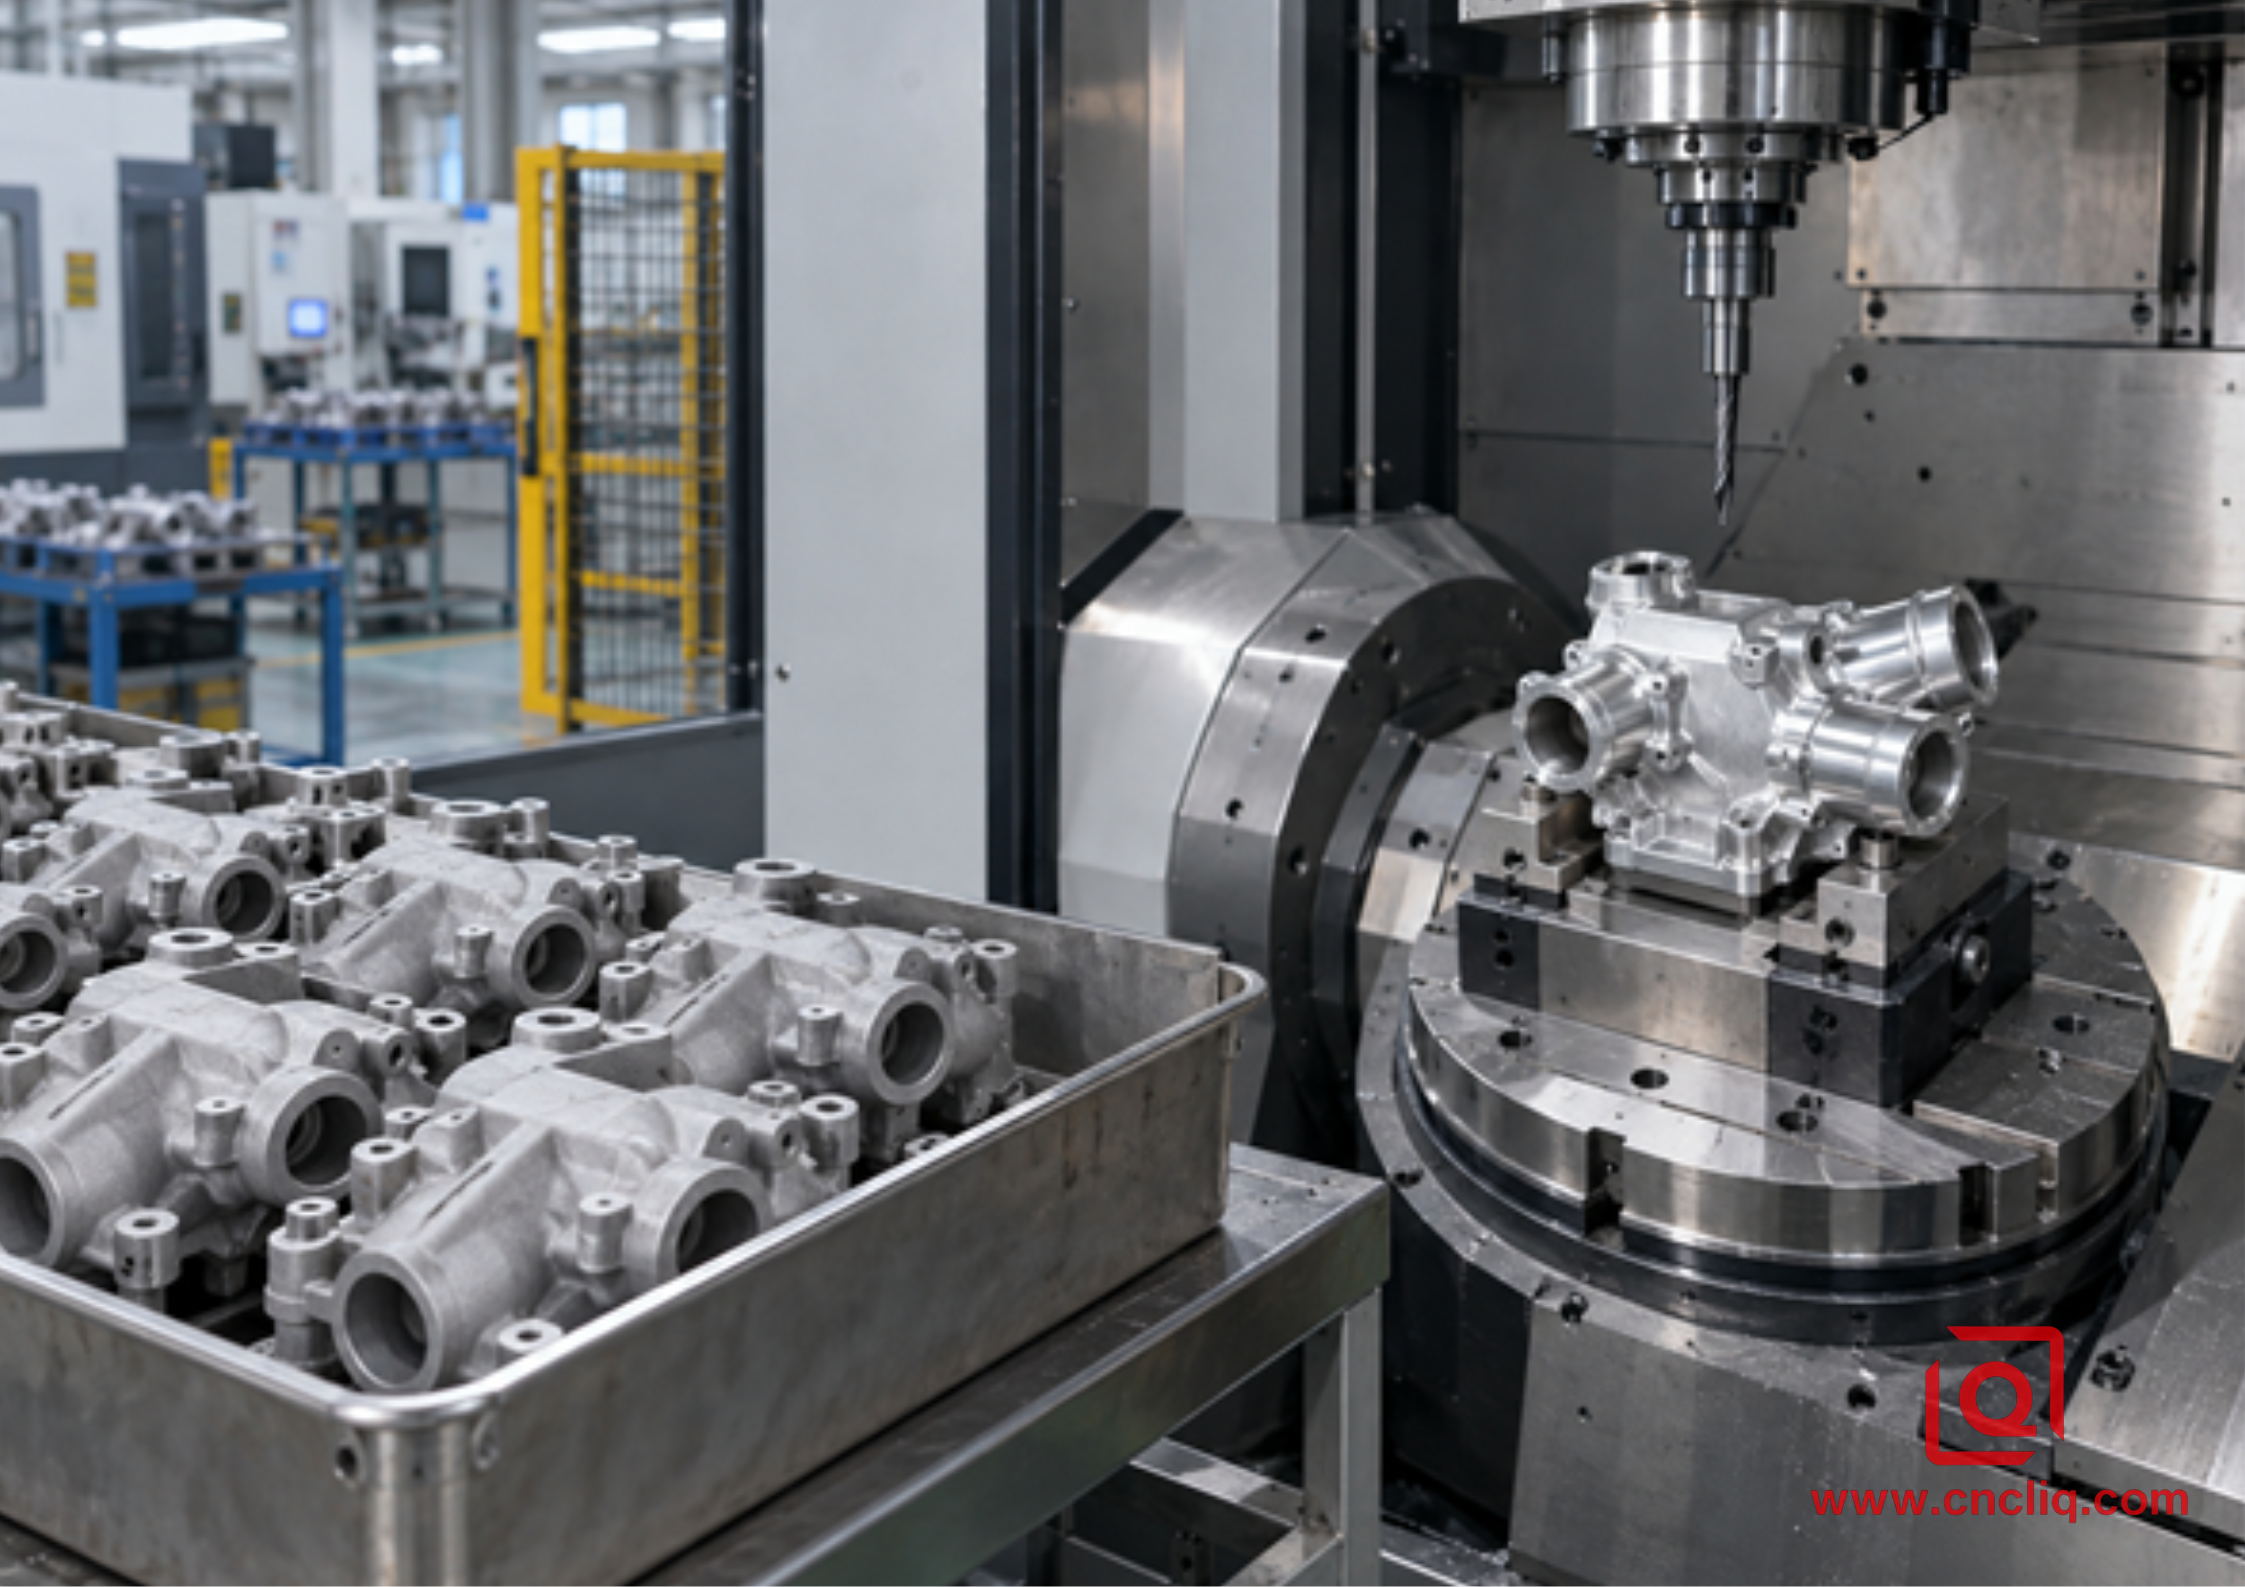
Un procédé hybride réserve le temps d'usinage CNC aux interfaces critiques tandis que le moulage crée la structure quasi-définitive.
Le choix des points de référence est crucial. Il est impensable de positionner une pièce moulée mince à partir d'une surface irrégulière et de s'attendre à ce que l'alésage usiné s'aligne parfaitement avec chaque nervure. Il est impératif d'établir des points de référence stables pour la pièce moulée, de sonder l'ébauche aux endroits appropriés et de la soutenir sans déformer la paroi. Le plan de processus doit également protéger les zones critiques en fatigue contre les marques d'éjection, les dommages dus au meulage et l'enlèvement excessif de matière.
Si l'alliage A380 est envisagé, consultez le guide dédié à la fonderie sous pression et à l'usinabilité de l'aluminium A380 sur ce site. Si la pièce est principalement une billette usinée, le guide d'usinage du 6061 explique l'influence de l'évacuation des copeaux, de l'état des arêtes de coupe et des contraintes résiduelles sur la régularité dimensionnelle. Ces pages facilitent le choix du procédé sans reprendre ici la comparaison mécanique.
7. Inspection et validation des pièces critiques en matière de fatigue
Une machine à mesurer tridimensionnelle (MMT) confirme la géométrie. Elle ne permet pas de prouver la durée de vie en fatigue ni de révéler tous les défauts internes. Élaborez le plan qualité en fonction du mode de défaillance.
- Identification du matériau : demander un certificat indiquant l’alliage, l’état de trempe, la forme du produit et le numéro de coulée ou de lot. Pour les produits forgés, inclure la spécification applicable et l’orientation, le cas échéant.
- Contrôle dimensionnel : définir les références fonctionnelles et contrôler la pièce à l’état libre, car le bridage peut masquer les déformations. Utiliser une machine à mesurer tridimensionnelle (MMT), des comparateurs d’alésage, un profilomètre et des calibres de filetage en fonction du risque.
- Intégrité de surface : examiner les rayons de courbure après la dernière passe et après ébavurage. Le ressuage est utile pour une indication superficielle ; il ne permet pas de conclure quant à la présence de métal sous-jacent.
- Qualité interne des pièces moulées : utiliser la radiographie ou la tomodensitométrie pour les zones critiques qualifiées lorsque la taille et l’emplacement des pores déterminent les performances. Définir les critères d’acceptation avant la production.
- Intégrité sous pression : les essais d’étanchéité valident l’imperméabilité d’une barrière de fluide dans des conditions définies. Ils ne remplacent pas les essais de fatigue lorsque les cycles de pression sont déterminants.
- Essais des composants : reproduire l’amplitude, la charge moyenne, la température, l’environnement, la rigidité de montage et le nombre de cycles cibles. Noter l’emplacement de la défaillance, et pas seulement le résultat (réussite/échec).
Un premier article de qualité ne garantit pas la stabilité du processus. Il est indispensable de mettre en place des contrôles sur la première pièce, en cours de production et finaux, ainsi qu'un plan d'action en cas de dérive. Les pièces usinées nécessitent un suivi de la durée de vie des outils et du rayon critique. Les pièces moulées requièrent des contrôles traçables, depuis la manipulation du métal en fusion et la purge jusqu'au profil d'injection, à la température du moule et au traitement thermique.
8. Que faut-il fournir pour obtenir un devis rapide et utile ?
Un fichier STEP indique la forme, mais ne renseigne pas l'ingénieur chargé du devis sur le cycle de vie de la pièce. Pour une comparaison équitable des procédés de fabrication par billette, fonderie et hybride, il est indispensable de fournir le descriptif des opérations. Les informations suivantes permettent d'éviter des échanges de courriels inutiles et de garantir qu'un procédé d'apparence économique ne masque pas un plan de test coûteux :
1. Veuillez envoyer le modèle 3D accompagné du fichier 2D imprimé. Ce dernier doit comporter les références, les tolérances, les filetages et les quelques surfaces dont la finition est essentielle.
2. Quantité de prototypes, volume annuel, taille des lots et fenêtre probable de modification de la conception.
3. Alliage et trempe préférés, ou autorisation pour une solution technique alternative.
4. Décrivez la charge sous forme de nombres et de directions : charge constante, plage alternée, valeur moyenne, cycles prévus, surcharges inhabituelles et le facteur de sécurité utilisé par votre équipe de conception.
5. Décrivez-nous l'environnement de la pièce : limites de température, sel ou produits chimiques, métaux d'accouplement, lubrifiant et système de revêtement déjà présent dans l'assemblage.
6. Marquez les petites zones où une fissure ou une fuite est inacceptable. Cela permet d'effectuer les inspections en fonction des risques plutôt que de couvrir l'ensemble de la pièce moulée.
7. Veuillez indiquer les documents attendus avec l'envoi et les distinguer des validations spéciales : traçabilité du lot, rapport d'inspection, CND, test de pression et tout test sur banc d'essai du composant complet.
Pour les géométries complexes, évaluez si un processus 3 axes, 5 axes ou tournage-fraisage permet de réduire les réglages et les transferts de référence. Si votre cas de charge est incertain, partagez le contexte d'assemblage dans le respect de votre procédure de confidentialité. Liqin peut analyser la faisabilité et préparer des options de routage à partir de votre dessin. Une fois ces fichiers prêts, utilisez la page de contact . Le devis pourra alors inclure une analyse de fabricabilité pertinente, et non un prix basé sur des estimations.
Cliquez ici pour toute demande 👆
FAQ
1. L'aluminium usiné est-il toujours plus résistant que l'aluminium coulé ?
Non. Les termes « billette » et « coulée » décrivent des procédés de fabrication, et non un niveau de résistance garanti. L'alliage 7075-T6 forgé est beaucoup plus résistant à la traction statique que de nombreux alliages de fonderie, tandis que les propriétés de l'alliage 6061-T6 et d'une pièce moulée de haute qualité ayant subi un traitement thermique peuvent se chevaucher. Comparez l'alliage, le revenu, la forme du produit, l'orientation, le procédé de fonderie, la provenance de l'échantillon et la propriété déterminante pour votre conception.
2. Lequel est le meilleur pour une pièce exposée à des millions de cycles de charge ?
L'usinage de billettes forgées est souvent une option moins risquée car les discontinuités internes sont généralement plus faibles et les propriétés plus prévisibles ; toutefois, la géométrie et l'état de surface peuvent annuler cet avantage. Pour une pièce moulée, il convient de qualifier les limites de défauts dans les zones de fortes contraintes et de tester des composants représentatifs dans les conditions réelles de charge, d'environnement et de montage.
3. L'usinage CNC peut-il éliminer la porosité des pièces moulées ?
L'usinage CNC ne peut corriger la porosité interne et risque de révéler des pores cachés sous une couche de fonderie dense. La surépaisseur de matière ne peut être choisie indépendamment du plan de fonderie. La profondeur de passe, les points d'injection, l'épaisseur de paroi et la zone d'inspection doivent être parfaitement compatibles, sous peine de mettre au jour le défaut même que le procédé était censé éviter. L'imprégnation peut obturer une voie de fuite autorisée ; elle ne peut cependant pas rendre inoffensif un pore structurellement rejeté.
4. Quand l'aluminium coulé devient-il plus économique ?
La fonderie commence à rentabiliser son outillage lorsque les prévisions sont stables et que le moule remplace une quantité importante de copeaux et d'heures de broche. Il n'existe pas de seuil de rentabilité universel. Nous facturons l'outillage, les rebuts prévus, le cycle, le contrôle, l'usinage de finition, le traitement de surface et les éventuelles modifications techniques sur un même document. Demandez des devis pour un plan de validation et un dessin technique conformes aux normes.
5. Quelles données dois-je utiliser pour un calcul de fatigue ?
Utilisez des données de comportement S-N ou de propagation de fissures correspondant au mieux à l'alliage, à l'état de trempe, à la forme du produit, à l'orientation, à l'état de surface, à l'environnement, au rapport de contrainte et à la plage de cycles. Appliquez des critères appropriés d'entaille, de dimension, d'état de surface, de fiabilité et d'environnement, puis validez la pièce complète lorsque la défaillance est critique. Une « limite de fatigue » générique trouvée sur Internet, sans conditions, n'est pas admissible pour la conception.
Cliquez ici pour toute demande 👆
Résumé
L'aluminium billette offre généralement des performances statiques et de fatigue plus prévisibles, des modifications de conception rapides et un usinage de précision aisé ; l'aluminium coulé offre une complexité quasi-finie, moins de déchets de matière et une rentabilité élevée pour les productions en grande série. Le choix optimal repose sur l'adéquation entre l'alliage, le procédé, le contrôle des défauts, la direction de la charge, l'état de surface et la validation avec le mode de défaillance réel. Pour les prototypes initiaux ou en cas de charges cycliques incertaines, la billette est souvent la solution de départ la plus sûre. Pour les géométries matures produites en grande série, une pièce moulée qualifiée avec des interfaces usinées CNC peut constituer la meilleure solution de production.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
