 Français




Vous hésitez encore entre un alésage monopoint et un réalésage pour un trou d'aluminium serré ? Un prototype peut sembler parfait. Mais lors de la production, au contrôle dimensionnel : dérive, apparition d'une marque en spirale ou désalignement après desserrage. Voici une description concrète de ce choix en atelier : les capacités de chaque outil, les signes de défaillance à surveiller et les détails du dessin nécessaires à un devis précis.
Voici la réponse en bref. Nous privilégions généralement l'alésage monopoint pour le positionnement, la forme, le réglage ou un diamètre non standard. Avec un pré-perçage précis et de nombreuses pièces répétitives, l'alésage est souvent plus judicieux en production. Certains plans prévoient l'utilisation des deux outils : percer ou interpoler d'abord, effectuer un semi-alésage jusqu'à l'axe, puis laisser l'alésoir réaliser la passe finale contrôlée. Le choix de la méthode retenue pour la production dépend du plan, de l'alliage utilisé, du rapport longueur/diamètre, de la quantité commandée et de la méthode de contrôle de l'alésage.
Règle de sélection rapide : un alésoir suit le trou qu’il reçoit. Un outil d’alésage peut corriger ce trou de manière délibérée. Si l’axe du pré-perçage est incorrect, un alésoir peut améliorer le diamètre et la finition sans pour autant corriger entièrement la position ou la rectitude.
Alésage monopoint vs réalésage : un aperçu
facteur de décision | Alésage monopoint | Alésage |
Action de coupe | 1 lame de coupe réglable agrandit un trou existant | Plusieurs lames de coupe enlèvent une petite quantité contrôlée. |
La meilleure raison de le choisir | Axe correct, rondeur, conicité ou diamètre spécial | Répétez rapidement une taille finale standard sur l'ensemble d'un lot. |
dépendance au pré-trou | Peut corriger une erreur de pré-perçage modérée lorsque la rigidité et la quantité de matière le permettent. | Cela dépend fortement de la taille du pré-perçage, de sa rectitude, de son alignement et de sa tolérance. |
Flexibilité du diamètre | Haut; décalages ou une tête réglable modifient la taille finale | Faible ; l'outil est étroitement lié à son diamètre nominal |
Temps de cycle | Généralement plus long car la configuration et le contrôle du décalage impliquent davantage de manipulations. | Généralement plus court une fois le processus prouvé |
ajustement de production typique | Prototype, dimensions mixtes, grands alésages, alésages étagés, contrôle géométrique strict | Trous identiques de volume moyen ou élevé avec une géométrie d'entrée stable |
Risque principal lié à l'aluminium | Déflexion de la barre, vibrations, accumulation de matière sur le bord, dérive dimensionnelle thermique | Prise de matériaux, découpe de pièces surdimensionnées, compactage des copeaux, évasement, erreur d'emplacement héritée |
Économie de l'outillage | Plus de compétences en matière de configuration sont nécessaires, mais un seul outil peut couvrir une large gamme de diamètres. | Le coût de l'outillage dédié, combiné à un temps de cycle court, permet de réduire le coût par trou. |
Que signifie la haute précision sur le dessin ?
La tolérance de diamètre à elle seule ne constitue pas une exigence complète pour un alésage. Nous avons constaté que des alésages, malgré un contrôle dimensionnel en deux points, peuvent se bloquer lors de l'assemblage. Un diamètre apparemment correct peut masquer des défauts tels que la conicité, le lobe, l'inclinaison, le mauvais positionnement ou une surface de roulement rugueuse. Par conséquent, avant de choisir un outil, il est essentiel de décomposer l'exigence en cinq questions distinctes : dimension ? circularité ? cylindricité ? positionnement de l'axe ou position réelle ? état de surface ? Si une face, un autre diamètre ou une fonction rotative est déterminante, le plan peut également nécessiter une correction de perpendicularité, de faux-rond ou un contrôle de positionnement précis.
La norme ISO 286-1 est à l'origine du système de codage bien connu des tolérances et ajustements linéaires. La désignation H7 ne correspond pas à une valeur unique ; sa plage de tolérance varie en fonction du diamètre nominal. Par exemple, les tableaux publiés selon la norme ISO 286 définissent un alésage H7 de diamètre compris entre 30 et 50 mm, avec une déviation inférieure de 0 mm et une déviation supérieure de +0,025 mm. Ceci garantit la dimension, mais pas automatiquement la circularité ni la position exacte. La normeASME Y14.5 fournit le langage GD&T commun permettant de décrire les relations géométriques que la dimension seule ne permet pas d'exprimer.
Commencez par l'établi, pas par l'armoire à outils. À quoi sert ce trou ? Accueillir un roulement, guider une vanne, positionner une goupille, assurer l'étanchéité d'un fluide, aligner des optiques ou simplement laisser passer un boulon ? Un logement de roulement peut nécessiter un alignement axial et une cylindricité précis. Un trou de goupille peut privilégier un positionnement exact. Un alésage de tiroir hydraulique peut combiner dimensions, rectitude, état de surface et risque de fuite. La méthode de fabrication doit être guidée par la fonction, et non par l'habitude.
Pourquoi l'aluminium change la donne en matière de finition des trous
L'aluminium s'use facilement, mais il est plus difficile d'obtenir une précision d'usinage au micron près. De nombreux aciers forgés permettent une coupe à grande vitesse, mais un tranchant émoussé ou mal lubrifié peut laisser des résidus de matière sur l'outil. Ces résidus modifient la géométrie de coupe et marquent l'alésage, voire en modifient le diamètre. Notre guide pratique d' usinage de l'aluminium 6061 explore ce problème plus en détail. Au quotidien, en usinage, un tranchant affûté, un copeau suffisamment épais et une sortie de copeau dégagée sont plus importants qu'une vitesse de rotation à la mode.
La température peut influencer la mesure de façon surprenante et rapide. Si une pièce chaude est mesurée immédiatement et que l'alésage est corrigé à sa valeur nominale, la mesure peut se stabiliser à un diamètre inférieur après l'homogénéisation de la température. Les boîtiers minces introduisent une déformation élastique : la pression de serrage peut donner l'impression que l'alésage est rond dans le dispositif de fixation, mais non rond après le desserrage. L'aluminium coulé introduit une autre variable. Une pièce coulée riche en silicium accentue l'abrasion ; un outillage qui se comporte bien dans des billettes d'aluminium 6061-T6 ou 7075-T651 peut s'user très différemment dans ce type d'aluminium.
C’est pourquoi aucun fournisseur responsable ne devrait promettre une avance, une vitesse, une surépaisseur ou une tolérance universelles en se basant uniquement sur le nom de l’alliage. La nuance de l’outil, la préparation des arêtes, le faux-rond, le liquide de refroidissement, la profondeur du trou, les caractéristiques interrompues, la rigidité de la machine, la charge du dispositif de fixation et la température réelle du matériau influent tous sur le résultat. Les données de l’outilleur constituent le point de départ ; les résultats obtenus sur le premier article permettent de prendre la décision.
Comment fonctionne l'alésage monopoint en production réelle
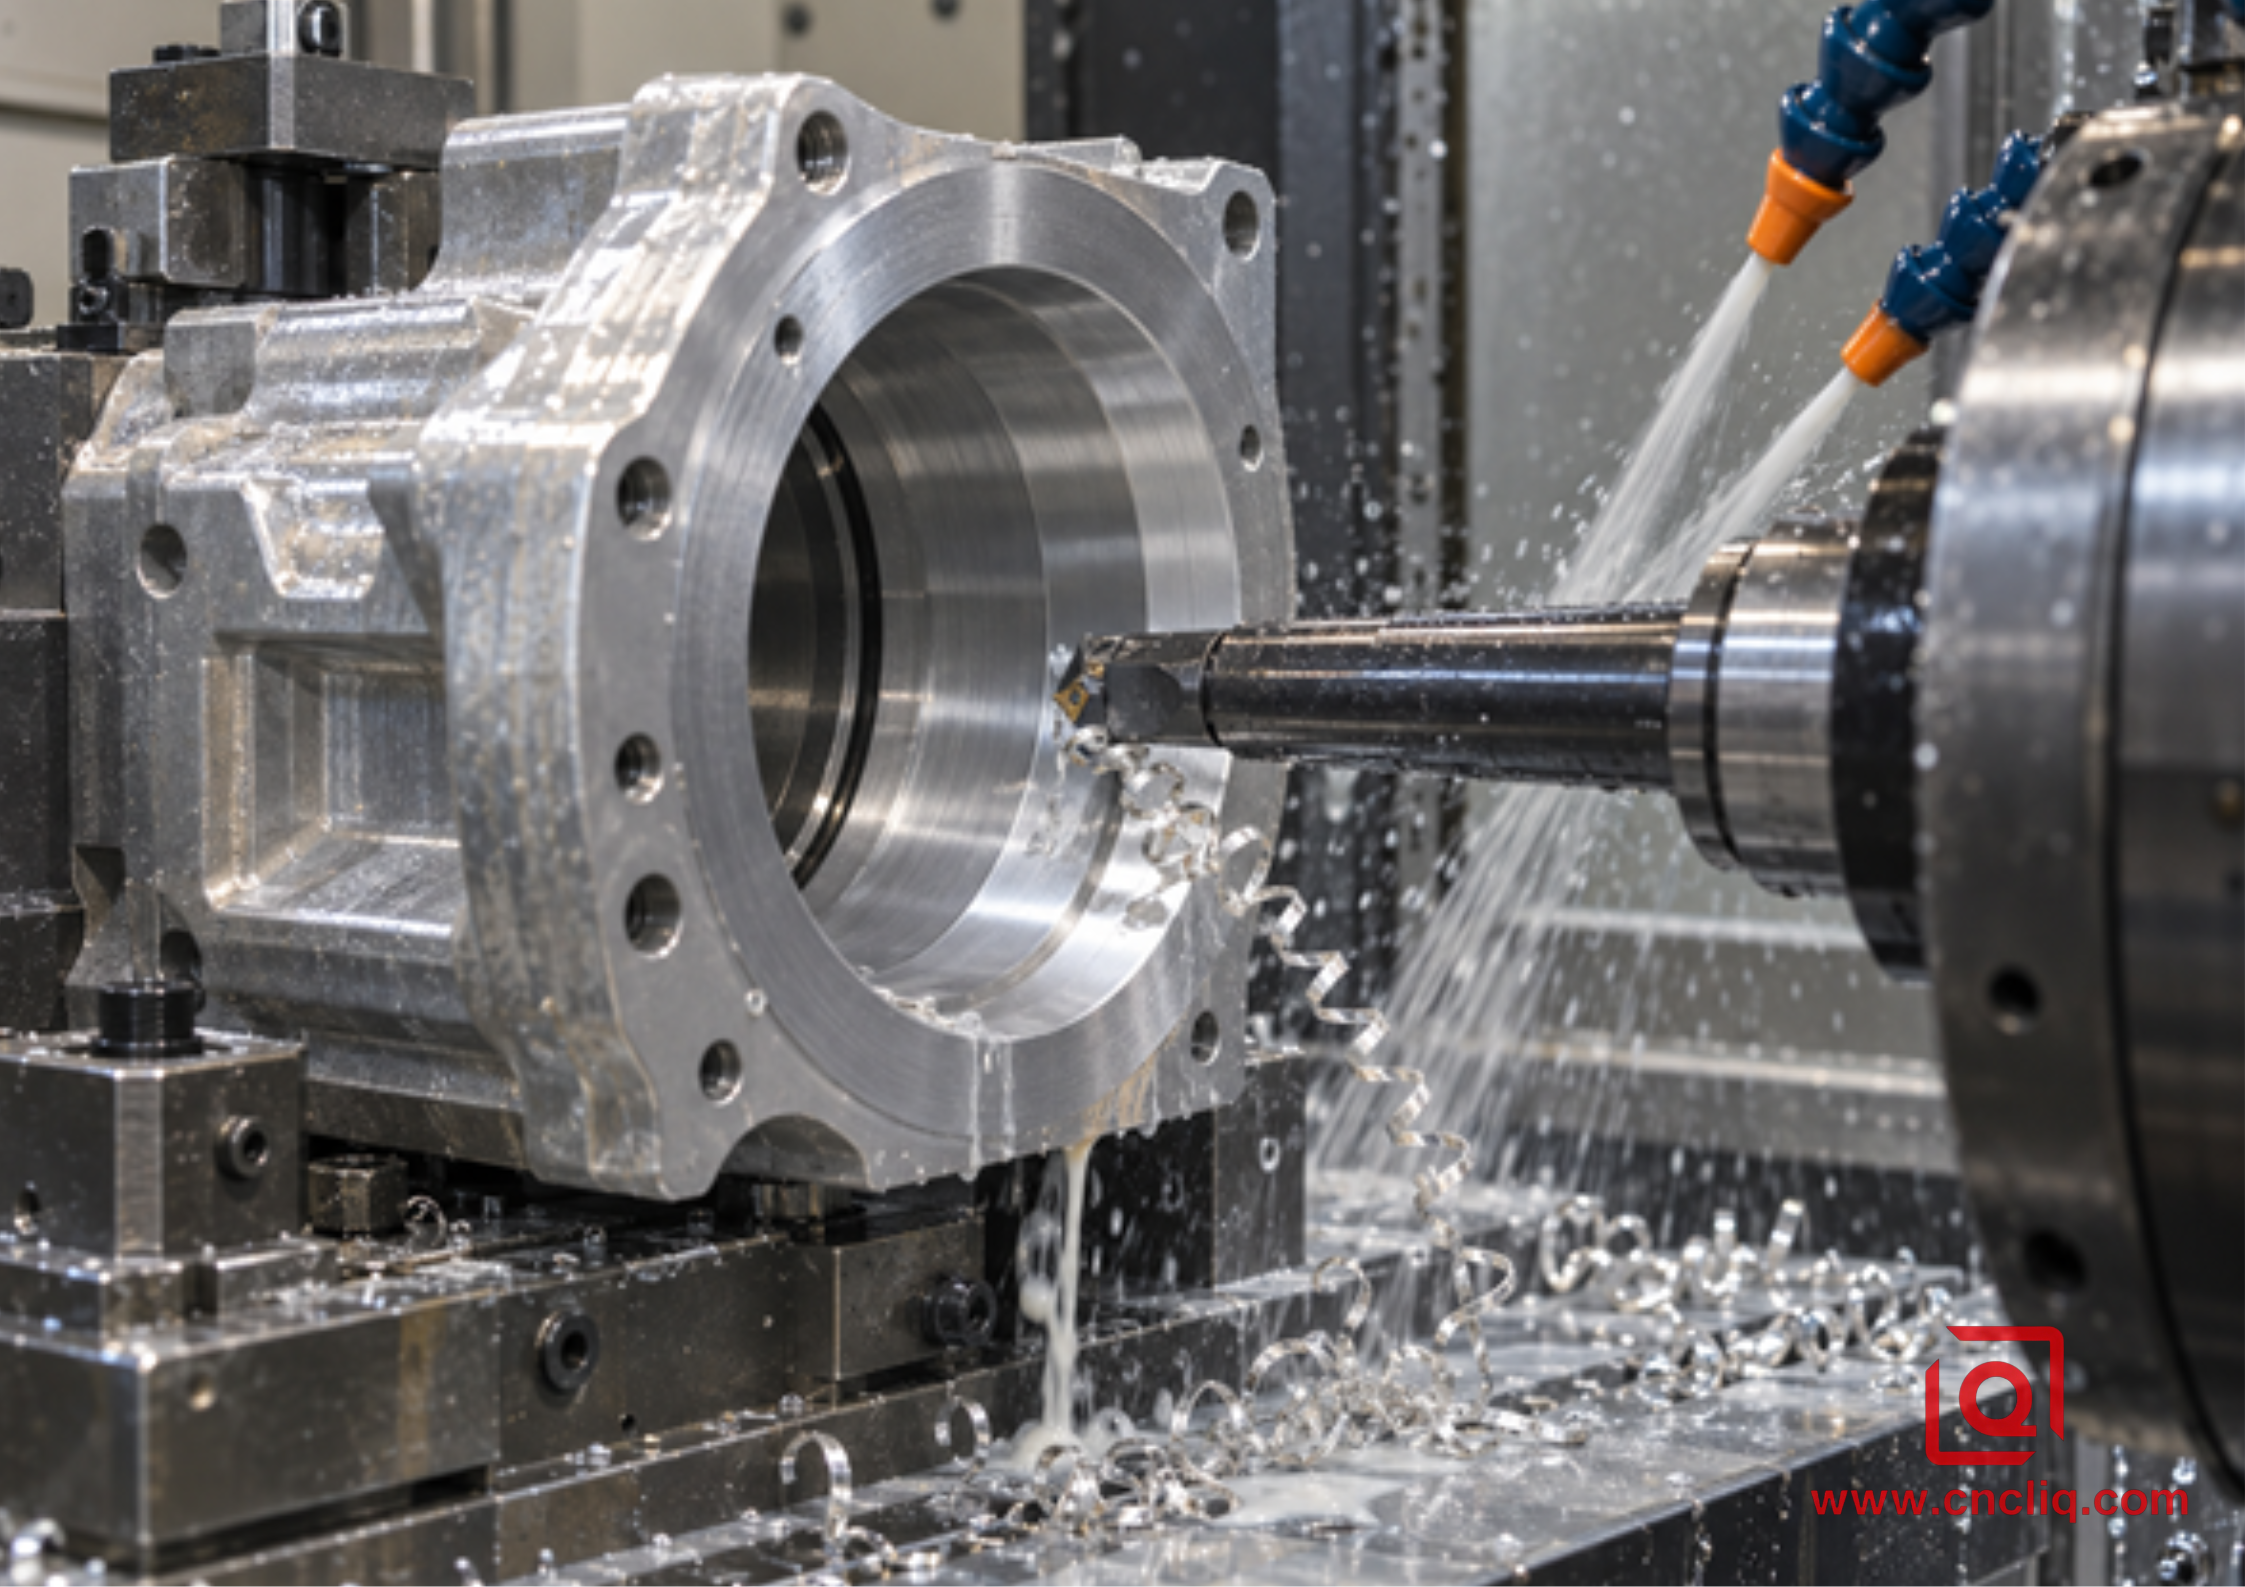
L'alésage monopoint permet d'établir un axe d'alésage contrôlé et autorise la correction du diamètre mesuré grâce aux décalages d'outils.
Un outil d'alésage à un seul point enlève de la matière avec une seule arête de coupe. Sur un centre d'usinage, la tête ou la barre tourne tandis que la pièce fixée reste immobile. Sur un tour, ce mouvement est généralement inversé : la pièce tourne autour de la barre. Dans les deux cas, l'opérateur bénéficie d'un avantage certain. La trajectoire de coupe peut définir un nouveau cercle fini au lieu de reproduire fidèlement chaque imperfection laissée par le foret.
Là où l'ennui est le plus fort
Nous privilégions l'alésage pour les diamètres non standard, les grands trous, les gradins, les alésages arrière et les courtes séries, là où un alésoir dédié passerait plus de temps à l'achat qu'à l'usinage. Il est également précieux lorsque l'axe d'alésage doit être étroitement aligné avec les références usinées dans la même configuration. Pour les boîtiers complexes, notre article sur le fraisage CNC multiaxes de géométries en aluminium explique pourquoi la réduction des resserrages contribue à préserver les relations entre les éléments.
Là où l'ennui échoue
La barre d'alésage est en porte-à-faux. Un porte-à-faux plus important réduit sa rigidité, et une barre de petit diamètre profondément enfoncée dans l'alésage est sujette à la déformation et aux vibrations. Les symptômes sont bien connus : un motif ondulé répétitif, un évasement à l'entrée, une conicité en profondeur, un usinage bruyant ou un diamètre instable. La première étape, généralement la plus sûre, consiste à utiliser une barre de diamètre maximal compatible avec le diamètre de l'alésage et l'évacuation des copeaux, à réduire le porte-à-faux, à améliorer le contact avec le porte-outil et à renforcer le montage avant d'effectuer des changements de vitesse aléatoires.
Comment fonctionne l'alésage en production réelle
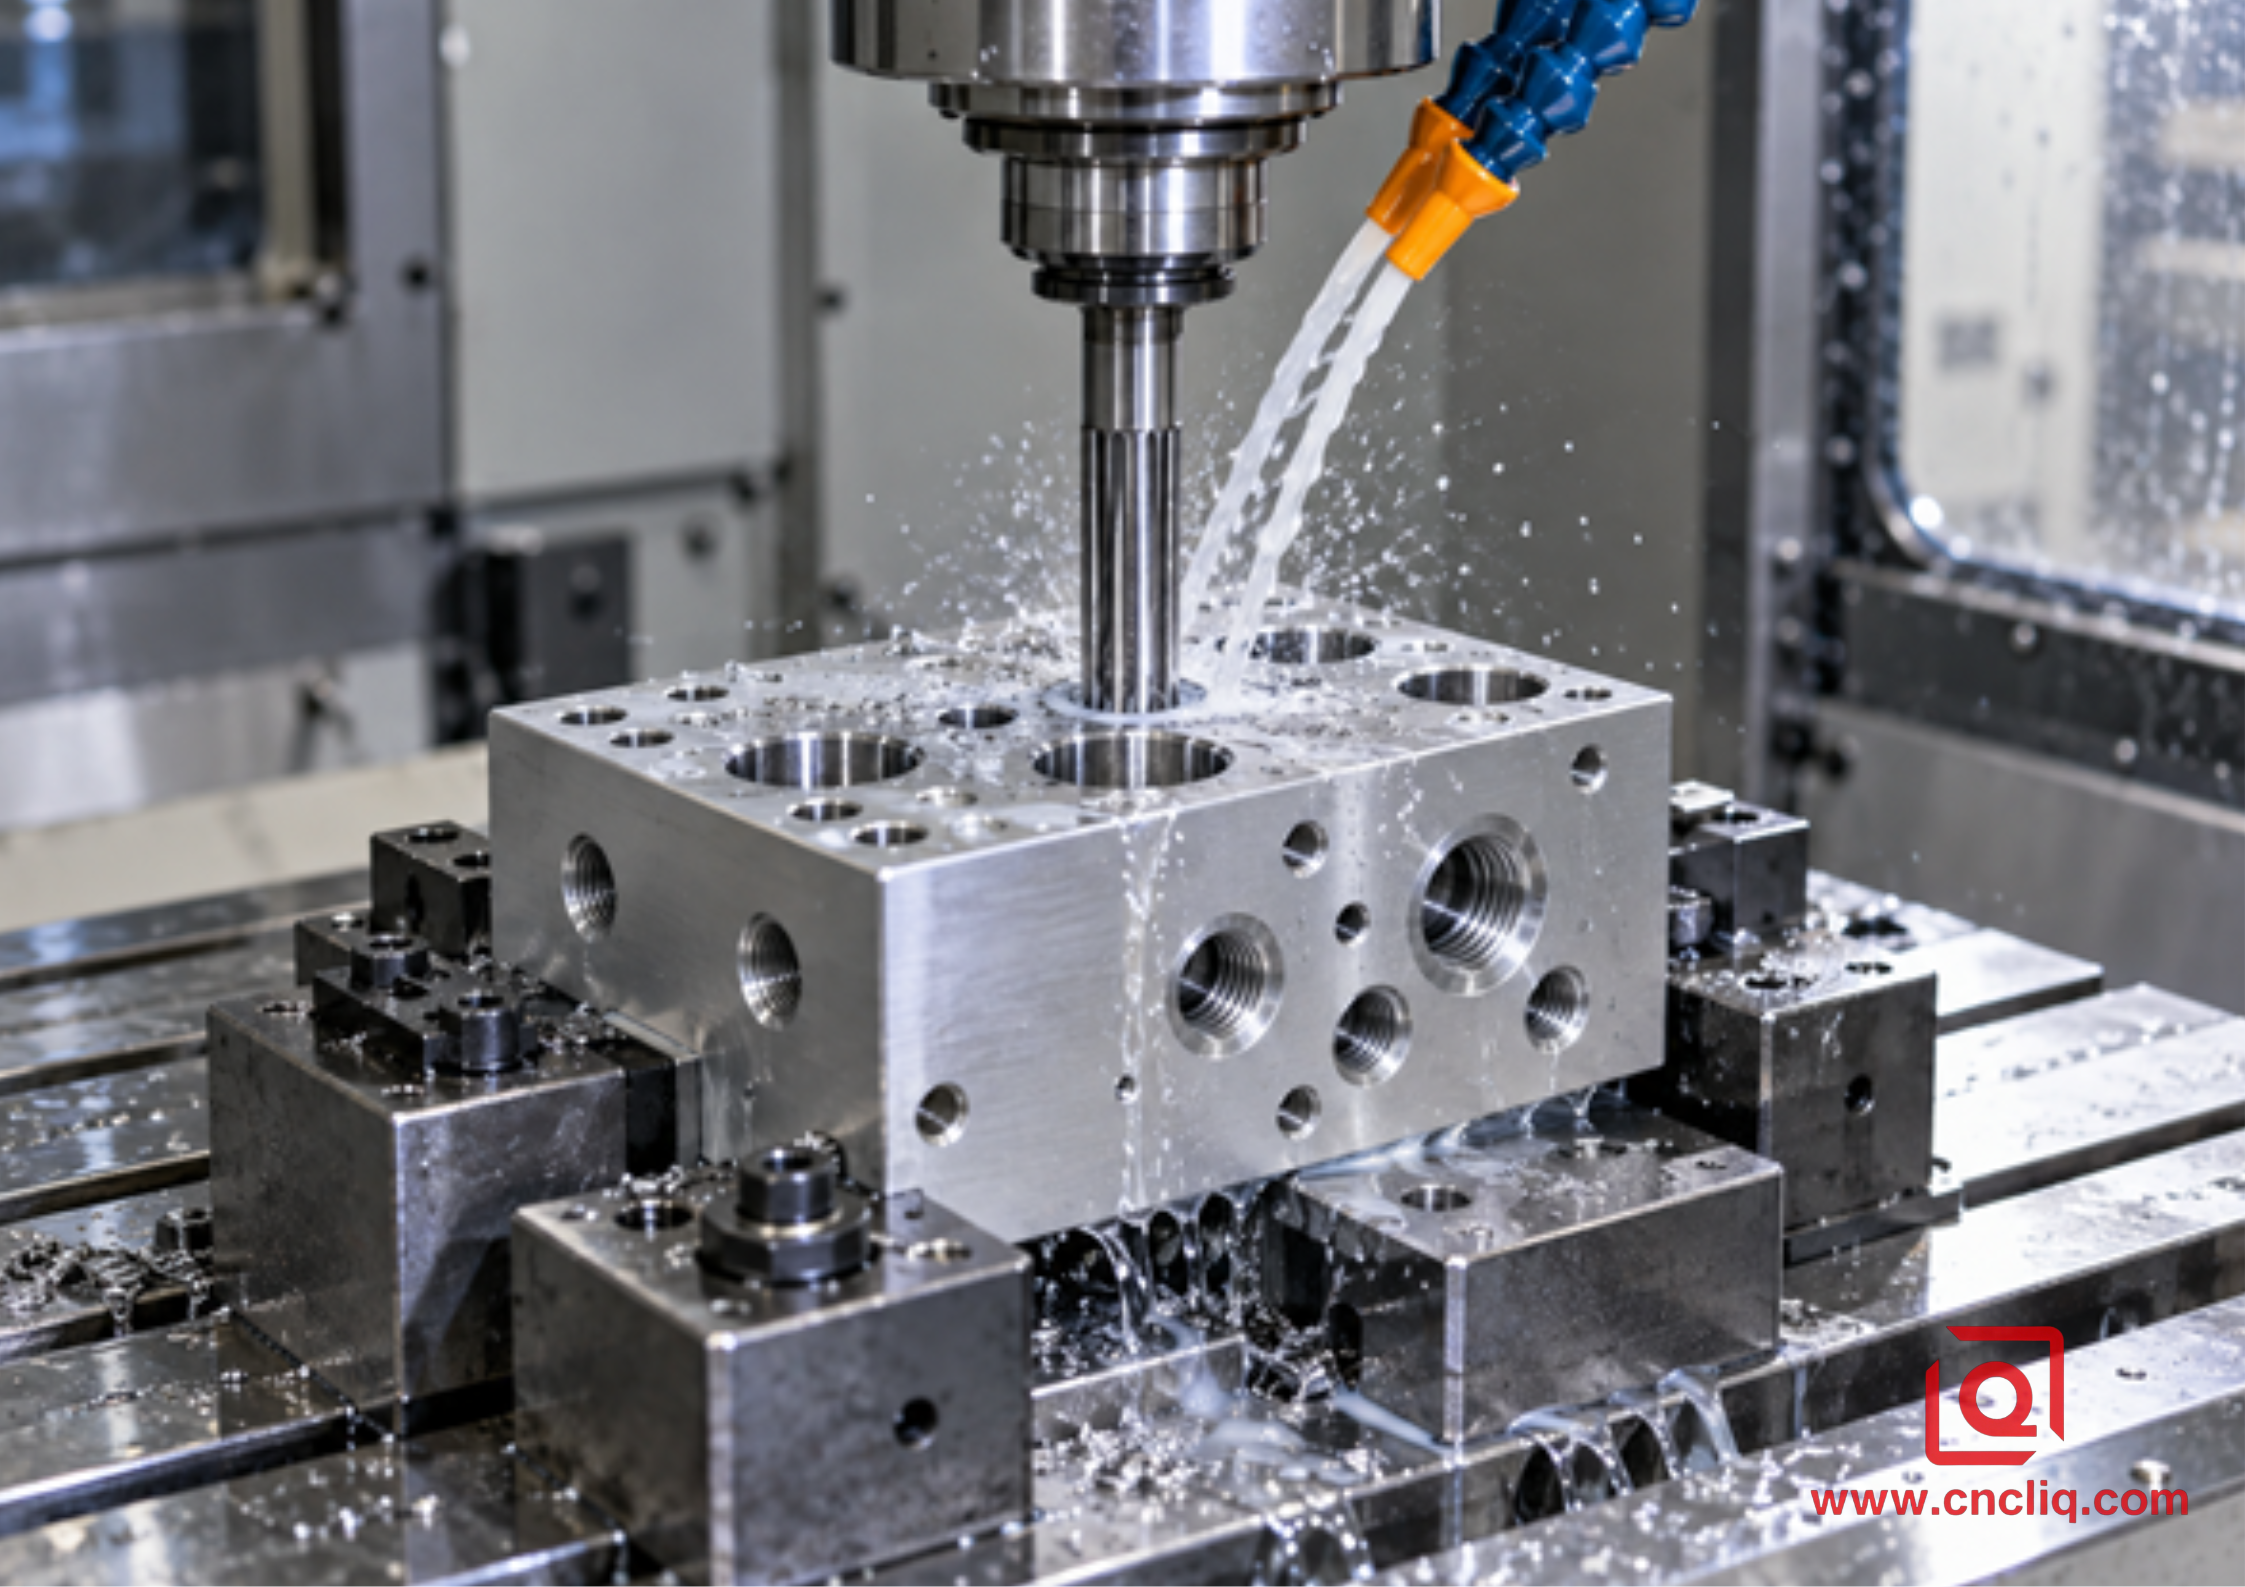
L'alésage est efficace lorsque le pré-trou présente un jeu uniforme, un bon alignement et un espace suffisant pour les copeaux d'aluminium.
Un alésoir utilise plusieurs arêtes de coupe pour enlever une petite surépaisseur d'un trou existant. C'est un outil de finition, et non un substitut à la réalisation d'un pré-trou de qualité. Une fois la géométrie du pré-trou, le faux-rond du porte-outil, le liquide de refroidissement et l'état de l'outil maîtrisés, l'alésage permet d'obtenir rapidement et de manière répétable un diamètre et une finition identiques sur de nombreuses pièces.
Le guide d'alésage de Kennametals met l'accent sur trois points pratiques : laisser suffisamment de matière pour que l'alésoir puisse couper sans frotter, maintenir un montage rigide avec un porte-à-faux limité et éviter d'utiliser l'alésoir par à-coups comme un foret. Il précise également que les avances d'alésage sont souvent supérieures aux avances de perçage, tandis que la vitesse de coupe est plus faible ; toutefois, les données initiales exactes doivent être fournies par le fabricant de l'outil pour l'outil et l'alliage choisis.
Là où l'alésage est le plus résistant
L'alésage est particulièrement performant sur les diamètres standards de petite et moyenne taille, notamment lorsque le même perçage est répété dans une série de production. Plusieurs arêtes de coupe se partagent le travail, et un outil éprouvé peut traverser le trou en une seule passe continue. Le cycle ainsi obtenu est facile à automatiser et son timing est plus simple à intégrer dans un devis que les mesures répétées et les ajustements de décalage.
Adaptez l'outil au trou. Le sens de la spirale, l'espacement des goujures, l'arrosage interne et le matériau de l'arête influent tous sur le comportement des copeaux. À titre d'exemple concret, l'étude de cas Seco sur l'aluminium documente la finition H7 avec un alésoir PCD de 26 mm.
Là où l'alésage échoue
Un alésoir a tendance à suivre le tracé initial. Un trou percé ou interpolé peut être décentré, bombé ou conique ; après alésage, le diamètre peut sembler correct alors que l'axe est toujours incorrect. Un jeu minimal provoque des frottements. Un jeu excessif entraîne une augmentation du couple, un remplissage des goujures et un risque d'élargissement du trou fini. Un faux-rond excessif sollicite davantage une goujure que les autres. Inverser le sens de rotation de l'alésoir dans le trou peut entraîner un frottement des arêtes de coupe sur la nouvelle surface. Des trous transversaux interrompus peuvent endommager les arêtes de coupe et produire des marques localisées, sauf si l'outil et le processus sont conçus pour y remédier.
Matrice de décision : Quel procédé convient à votre pièce en aluminium ?
État de la pièce | Itinéraire préféré | Raison |
Prototype avec un alésage spécial | Alésage à point unique | Le diamètre ajustable évite l'utilisation d'un alésoir dédié et permet des modifications techniques rapides. |
Grand alésage de palier étroitement lié à une face usinée | Alésage à point unique dans la même configuration | Meilleure opportunité d'établir l'axe et la relation géométrique avec le système de référence |
1 000 trous identiques de taille H7 avec pré-perçages stables | Réduire après validation du processus | Cycle court et répétabilité prévisible peuvent réduire le coût par pièce |
Petit trou borgne profond dans de l'aluminium forgé collant | Aléser uniquement avec une spirale, un liquide de refroidissement et un chemin de copeaux appropriés ; sinon, examiner | Le tassement des puces, le faux-rond et la chaleur peuvent influencer fortement le résultat. |
Le pré-trou présente une erreur de position ou de rectitude | Alésage partiel, puis alésage complet si la finition et le volume le justifient. | L'alésage définit l'axe ; le réalésage assure un dimensionnement final efficace |
Géométrie interne étagée, conique ou interrompue | Généralement, alésage à un seul point ou outil spécial conçu sur mesure | Un alésoir standard n'est pas intrinsèquement flexible face aux variations de géométrie. |
Boîtier à parois minces déformé par le serrage | Fixez d'abord le dispositif de maintien de la pièce, puis sélectionnez l'outil de finition. | Aucun des deux procédés ne peut garantir une géométrie à l'état libre si la pièce est usinée alors qu'elle est déformée. |
La voie hybride : aléser d’abord, réaléser en dernier
Alésage ou réalésage classique ne sont pas toujours synonymes de choix exclusif. Une approche hybride est souvent la plus robuste pour un alésage de production qui doit allier précision axiale et dimensionnement final rapide.
1. Créer le trou pilote par perçage ou interpolation circulaire.
2. Semi-alésage à une profondeur suffisante pour établir l'axe central prévu et éliminer les conicités ou les lobes importants.
3. Laisser une tolérance finale uniforme recommandée pour l'alésoir, le diamètre et le matériau réels.
4. Alésage en une seule passe continue et bien lubrifiée, avec un faux-rond et un flux de copeaux contrôlés.
5. Mesurer la taille et la géométrie une fois la pièce libérée et la température stabilisée.
Cette méthode nécessite un outil et une étape supplémentaires, ce qui la rend moins coûteuse. Elle se justifie lorsque l'alésage seul engendre une erreur de pré-perçage trop importante, tandis que le perçage de chaque pièce produite à la dimension finale allonge considérablement le temps de cycle et exige un réglage trop fréquent de l'opérateur. Pour les passages profonds, consultez le guide d'usinage correspondant pour l'aluminium avant de finaliser le dessin.
Cas client anonyme : Couvercle avant de servomoteur
Un client du secteur des équipements d'automatisation a demandé un capot avant en aluminium pour servomoteur, doté d'un logement de palier central, d'un ergot de positionnement et d'un schéma de fixation adapté à la face de montage. La demande a été volontairement anonymisée et les figures ci-dessous illustrent un cas de développement de procédé plausible plutôt qu'une affirmation de capacité universelle. La géométrie est très proche de celle du capot avant pour servomoteur commercialisé par Liqin, qui utilise de l'aluminium ADC12 et bénéficie d'une finition CNC des éléments circulaires internes et externes.
Problème initial
La première étape consistait à percer et aléser le logement du palier après un surfaçage séparé. Les diamètres obtenus étaient reproductibles dans la moitié supérieure de la plage de tolérance, mais le contrôle par machine à mesurer tridimensionnelle (MMT) a révélé que l'axe de l'alésage n'était pas systématiquement perpendiculaire à la face de montage après desserrage. Le changement de diamètre de l'alésoir n'a pas permis de corriger ce défaut. L'équipe a également constaté que la pression de serrage près de la bride mince influençait la circularité à l'état libre.
Processus révisé
La face de référence et l'alésage ont été intégrés dans un seul montage d'usinage. Le contact des mors souples a été déplacé vers des nervures plus rigides, la force de serrage a été réduite au minimum déterminé par des essais de coupe, et le pré-alésage a été interpolé à une dimension inférieure. Un outil d'alésage court et rigide à un seul point a ensuite permis d'établir l'axe de l'alésage du palier. Pour le lot prévu, le choix final dépendait du volume : l'alésage final a permis la réalisation de prototypes préliminaires et l'adaptation aux variations de diamètre ; une fois la conception finalisée, un alésoir dédié a été testé comme étape de finition afin de réduire le temps de cycle. L'approbation a été obtenue par contrôle de la pièce sortie de production, et non par mesure sur montage.
Résultat et leçon
L'amélioration décisive ne résidait pas dans la simple déclaration d'un outil plus précis, mais dans l'alignement du processus sur l'exigence fonctionnelle : la stratégie de référence et le bridage contrôlaient l'axe ; l'alésage corrigeait la trajectoire ; le réalésage n'était envisagé qu'une fois la géométrie d'entrée stabilisée. C'est cette même logique que les acheteurs devraient appliquer aux carters de moteur, aux couvercles de pompe, aux supports de roulement et aux alésages de précision que l'on trouve dans un bloc collecteur en aluminium sur mesure .
Inspection : prouver plus que le diamètre
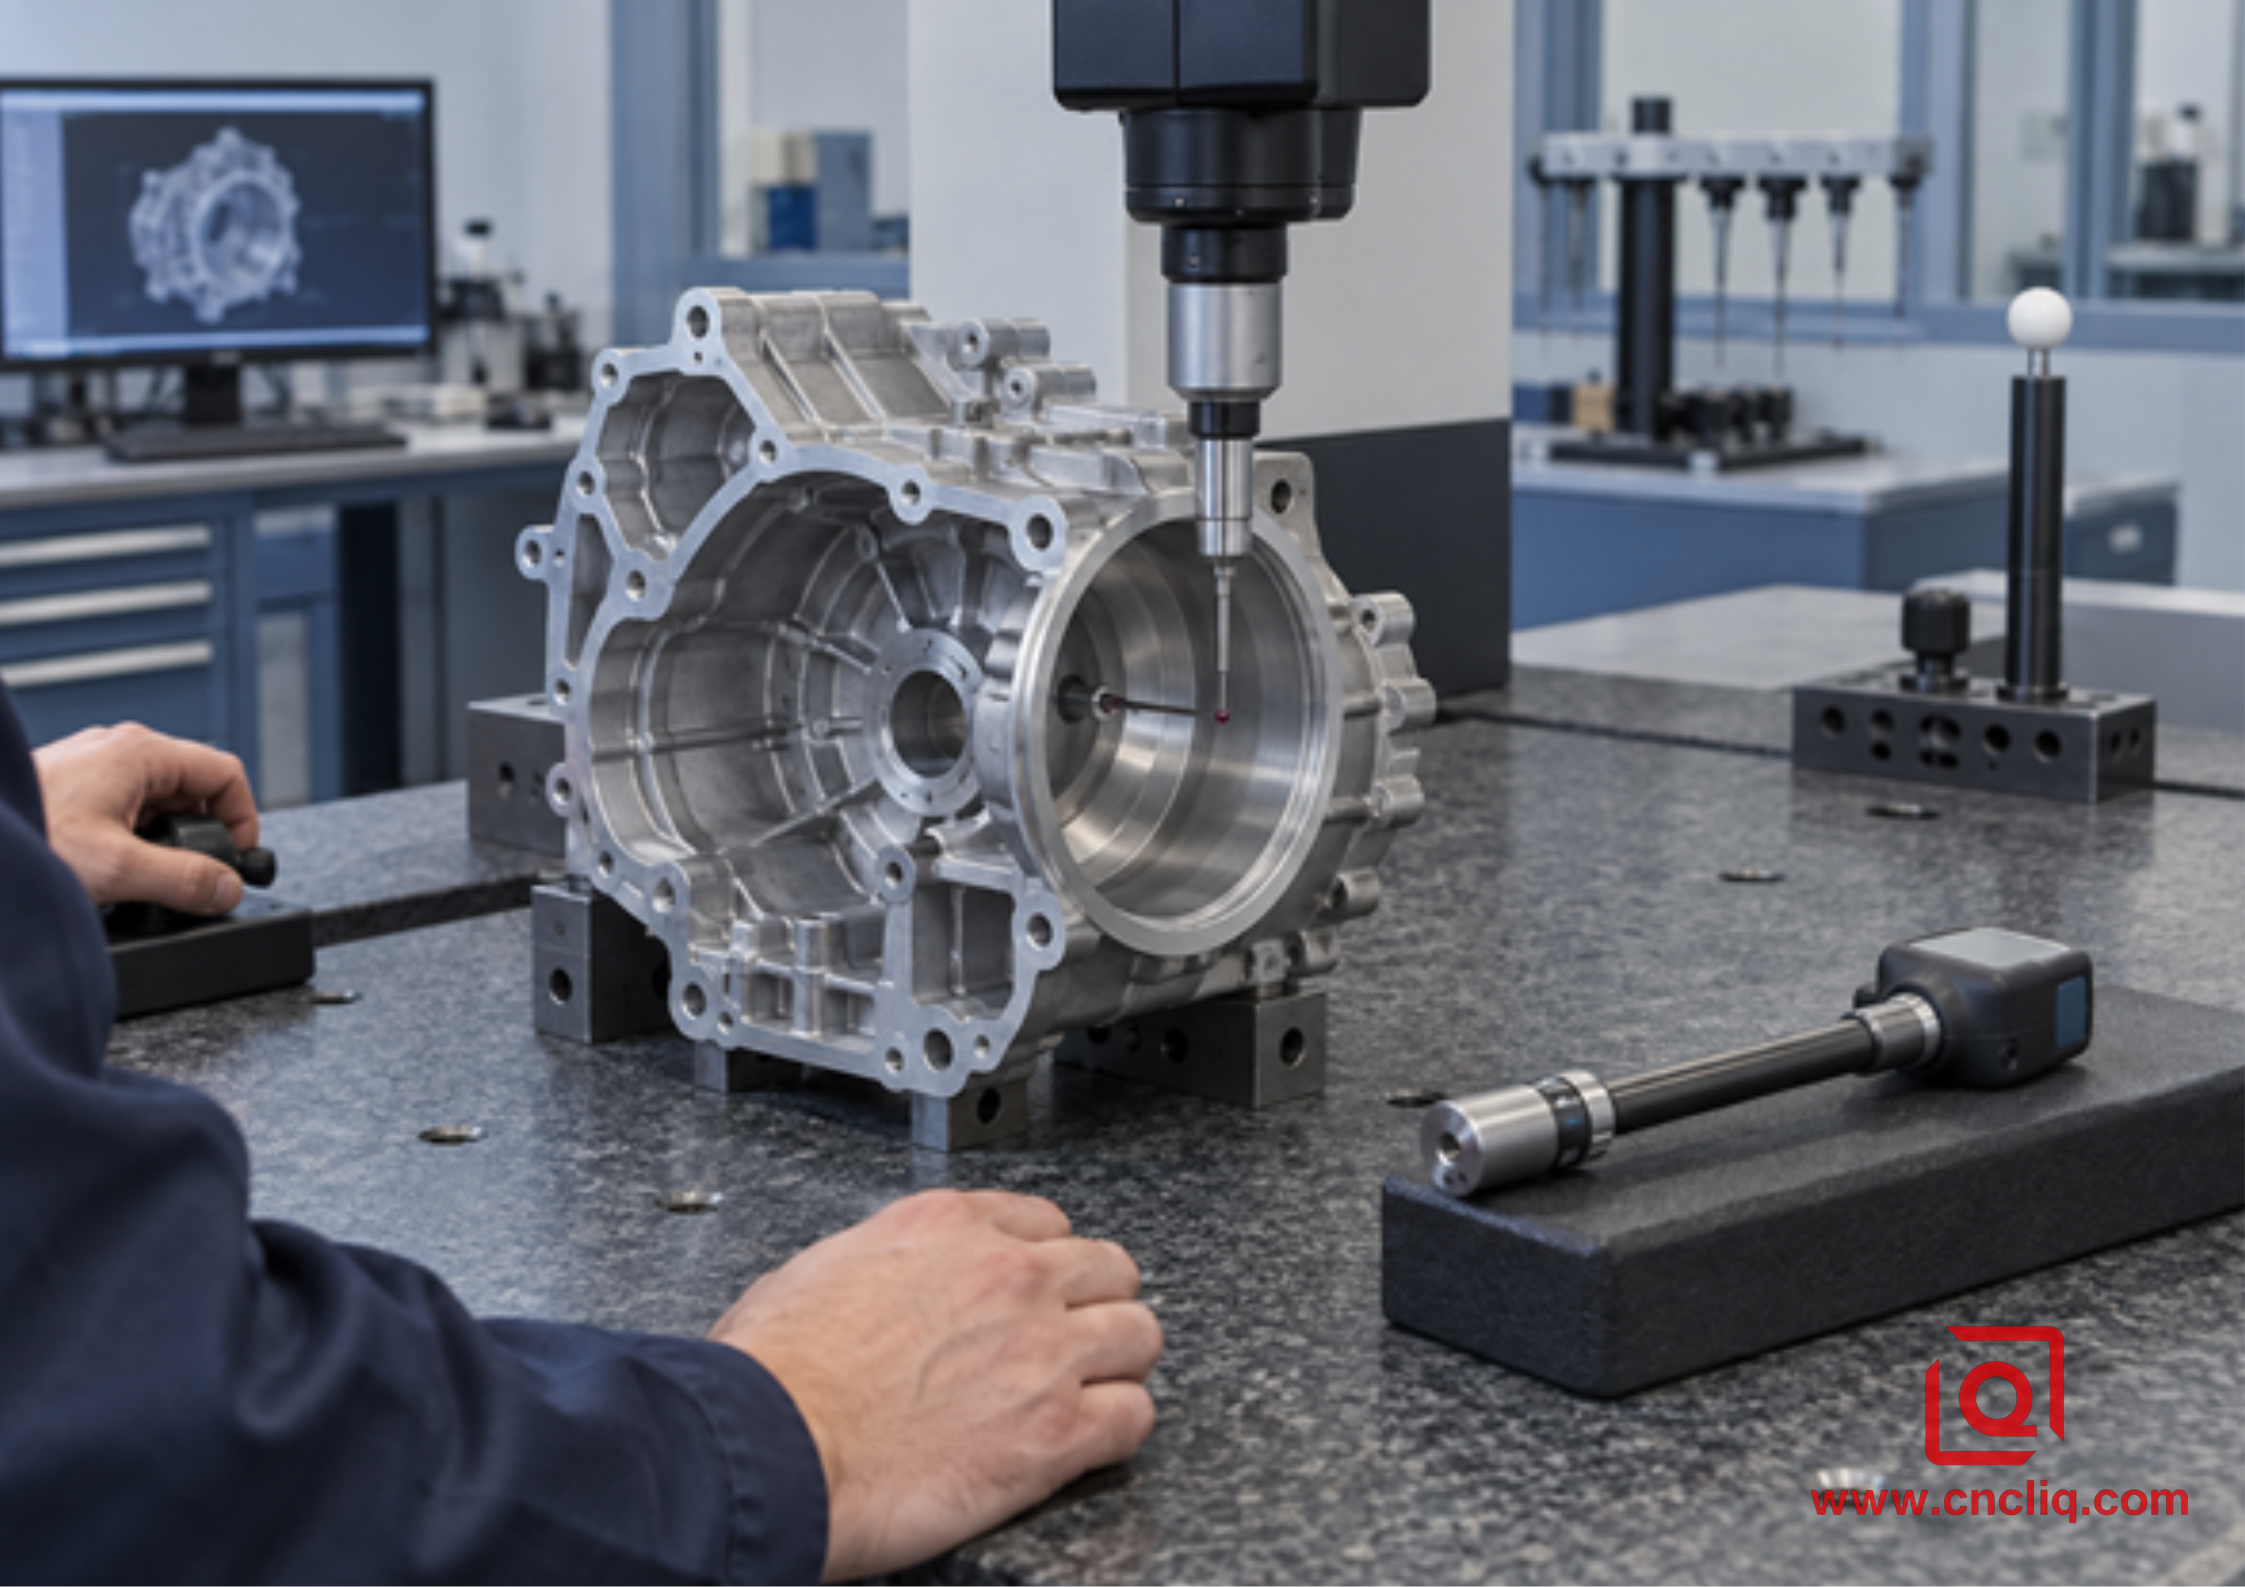
Un plan d'inspection efficace fait la distinction entre la taille, la rondeur, la cylindricité et l'emplacement par rapport au point de référence.
Un plan de contrôle de production doit être adapté au risque. Un comparateur d'alésage étalonné est efficace pour les contrôles dimensionnels comparatifs une fois sa calibration maîtrisée. Le contrôle pneumatique permet d'obtenir des résultats comparatifs précis pour les pièces cylindriques en grande série. Une machine à mesurer tridimensionnelle (MMT) aide à évaluer la position, l'orientation et les relations des axes par rapport aux références, tandis qu'un instrument de mesure de la circularité ou de la forme est préférable lorsque le dessin exige une évaluation détaillée de la circularité ou de la cylindricité. Un rugosimètre est nécessaire lorsque la rugosité Ra ou un autre paramètre de texture est spécifié ; l'aspect seul ne constitue pas une preuve.
Ne regroupez pas tous ces éléments en une seule déclaration vague de précision de 0,01 mm. Définissez la caractéristique, la méthode de mesure, la fréquence d'échantillonnage, les conditions de température et les critères d'acceptation. L'article de Liqin sur l'inspection par machine à mesurer tridimensionnelle (MMT) pour l'usinage sur mesure de l'aluminium apporte des précisions sur la vérification basée sur des références et le contrôle thermique.
Un plan qualité efficace associe chaque exigence critique de dessin à une méthode d'inspection définie, à une limite d'acceptation et à un résultat consigné. Cette approche traçable réduit les ambiguïtés entre l'acheteur, l'opérateur et l'ingénieur qualité, tout en facilitant une analyse plus rapide des causes profondes en cas de dérive dimensionnelle. Pour les ordres de production, le plan de contrôle doit également identifier les contrôles du premier article, l'échantillonnage en cours de production, l'inspection finale, l'état d'étalonnage des instruments de mesure et le plan de réaction pour tout résultat non conforme. Des enregistrements clairs ne se contentent pas de prouver la conformité : ils garantissent la performance d'assemblage, raccourcissent les cycles d'approbation et renforcent la confiance des équipes d'achat lors du passage d'un prototype validé à une production en série.
Caractéristiques | Méthode d'inspection utile | Erreur courante |
Diamètre d'alésage | calibre d'alésage maîtrisé, calibre pneumatique ou micromètre interne approprié | On utilise un pied à coulisse pour vérifier l'étanchéité fonctionnelle de l'alésage. |
position vraie ou perpendicularité | MMT ou jauge fonctionnelle dédiée conçue selon le dessin | Un diamètre correct implique un axe correct |
Rondeur ou cylindricité | Instrument de mesure de forme ou méthode multisection validée | Vérification d'une seule section à 2 points |
texture de surface | Testeur de rugosité calibré avec seuil et direction définis | Juger une surface brillante à l'œil nu |
Stabilité des lots | Approbation initiale et contrôle statistique des procédés (SPC) en cours de fabrication sur la fonction critique | Inspection uniquement du lot final emballé |
Liste de contrôle DFM et RFQ pour un devis pertinent
Un fournisseur d'usinage ne peut pas faire un choix judicieux à partir d'une simple capture d'écran ou du diamètre nominal. Envoyez le modèle 3D natif et un dessin 2D précis, puis décrivez la fonction des alésages. Avant d'établir un devis pertinent, la demande de devis doit comporter quelques informations spécifiques :
· Indiquez l'alliage et son état : 6061-T6, 7075-T651, ou la nuance de fonderie réelle, et non simplement aluminium.
· Indiquez la dimension nominale et les deux limites. Précisez clairement si elles s'appliquent au métal nu, après revêtement ou aux deux étapes.
· Indiquez l'alésage complet : profondeur, borgne ou traversant, chanfrein d'entrée, jeu inférieur, rainures, plus tout trou transversal qui interrompt la coupe.
· Construisez un système de référence utilisable et fixez-y les commandes de position, d'orientation, de faux-rond, de circularité ou de cylindricité dont la fonction a réellement besoin.
· Mentionnez la texture de surface là où elle est importante et expliquez-nous pourquoi : l’ajustement des roulements, la piste d’étanchéité, la vanne coulissante ou l’alignement optique sont autant d’éléments qui déterminent des décisions différentes.
· Quantités prototypes et annuelles, taille de lot prévue, délai de livraison cible et possibilité d'amortissement des coûts d'outillage.
· Énumérez les documents attendus par votre processus d'approbation : par exemple, un rapport FAI, un rapport CMM, un certificat de matériau, une étude de capacité ou un dossier PPAP.
· Ne laissez pas les finitions au hasard. Définissez précisément les opérations de nettoyage, d'ébavurage, d'anodisation, de masquage et d'emballage.
Le traitement de surface mérite une attention particulière. L'anodisation modifie la surface et peut affecter un alésage serré ; le dessin doit donc préciser le masquage, les dimensions après traitement et l'étape d'inspection. Le guide plus complet sur le fraisage CNC de l'aluminium et les tolérances explique pourquoi des tolérances trop serrées augmentent les coûts sans améliorer la fonctionnalité.
Besoin d'une recommandation de processus, pas seulement d'un prix unitaire ? Envoyez à Liqin votre fichier STEP, votre dessin 2D, la composition de l'alliage, la quantité et les spécifications des alésages critiques. Notre équipe d'ingénieurs déterminera si l'alésage final, le réalésage ou une méthode hybride permet de minimiser les risques d'assemblage. Demandez une analyse de fabricabilité (DFM) et un devis.
Quand la jauge dit non : un tableau de dépannage en atelier
Symptôme | Zone probable à explorer | Premiers contrôles |
Trou alésé conique en profondeur | Déflexion de la barre, usure des plaquettes, dérive thermique, faible maintien de la pièce | Réduire le porte-à-faux, augmenter le diamètre de la barre, inspecter le bord, vérifier la température et l'état de la pièce après démoulage. |
Le trou alésé est surdimensionné | Faux-rond du porte-outil, arête accumulée, défaut d'alignement, vitesse excessive, chanfrein endommagé | Indiquez l'outil, inspectez les marges, vérifiez le porte-outil et le liquide de refroidissement, examinez le pré-perçage. |
La fin montre des anneaux de bavardage | Faible rigidité, engagement incorrect, mauvais état de l'outil, avance ou vitesse instable | Corrigez d'abord la rigidité mécanique ; puis utilisez les indications des paramètres de l'outilleur. |
Le diamètre passe mais l'assemblage bloque. | Arrondi, conicité, position, épaisseur du revêtement, bavure au niveau du trou transversal | Mesurer la géométrie et l'état du revêtement, et pas seulement la taille en 2 points |
Les premières parties passent et les suivantes dérivent | Usure des outils, accumulation d'aluminium, température du liquide de refroidissement, méthode de mesure | Suivi des dimensions par séquence de pièces, nettoyage et inspection des bords, validation de la répétabilité des mesures |
Cliquez ici pour toute demande 👆
FAQ
1. L'alésage est-il toujours plus précis que le réalésage dans l'aluminium ?
Non. Ces deux outils résolvent des problèmes différents. Une tête d'alésage permet à l'opérateur de corriger un axe et d'ajuster légèrement le diamètre ; un alésoir éprouvé permet de réaliser rapidement un pré-perçage précis, pièce après pièce. Il faut d'abord définir ce que l'on entend par « précision ». Le diamètre n'est pas synonyme de position, la position n'est pas synonyme de circularité, et aucune de ces qualités n'est garantie si la machine, le porte-pièce, le dispositif de fixation, la température ou l'instrument de mesure sont instables.
2. Mon trou percé est décentré. Un alésoir permettra-t-il de le redresser ?
Seulement dans une mesure limitée et imprévisible. Un alésoir suit généralement la trajectoire et la géométrie du pré-alésage. Si la précision du positionnement ou de la rectitude est essentielle, il convient d'utiliser l'interpolation ou un semi-alésage pour déterminer l'axe avant l'alésage et de vérifier la conformité de la pièce finale avec les références du dessin.
3. Quelle quantité de matière faut-il laisser avant d'aléser l'aluminium ?
Il n'existe pas de tolérance universelle. Celle-ci varie en fonction du diamètre fini, de la conception de l'alésoir, du matériau et de l'alliage de l'outil, de la profondeur de perçage, du liquide de refroidissement et de la qualité du pré-perçage. Une tolérance insuffisante peut entraîner un frottement de l'outil ; une tolérance excessive peut endommager les arêtes et provoquer un bourrage de copeaux. Utilisez les données du fabricant d'alésoirs sélectionné, puis confirmez-les par un essai contrôlé sur un premier prototype.
4. Quel procédé est le moins cher pour les pièces en aluminium sur mesure ?
Pour les prototypes et les conceptions évolutives, l'alésage permet généralement d'éviter de commander un nouvel alésoir à chaque modification du diamètre. Une fois la conception et le pré-perçage stabilisés, le calcul peut s'inverser. L'alésage peut raccourcir chaque cycle suffisamment pour être avantageux sur les moyennes et longues séries. Il est important de considérer l'ensemble du processus : achat d'outillage, réglage, temps de contrôle, durée de vie prévue de l'outil, taux de rebut et coût d'un assemblage défectueux. Le temps de broche ne donne qu'une vision partielle de la situation.
5. Que dois-je envoyer pour obtenir un devis fiable pour un alésage ou un réalésage ?
Veuillez envoyer le modèle 3D, le dessin 2D contrôlé, la nuance et l'état de trempe de l'aluminium, les limites d'alésage, les références GD&T, la texture de surface, la profondeur et les interruptions, l'état du revêtement, les quantités, la documentation d'inspection et la fonction d'assemblage. Pour les conceptions sensibles, veuillez d'abord obtenir un accord de confidentialité, puis transférer l'ensemble des données par le canal convenu.
Cliquez ici pour toute demande 👆
Résumé
Il n'existe pas de méthode universellement préférable. L'alésage est justifié lorsque les dimensions doivent être ajustables, que l'axe nécessite une correction, que la géométrie est complexe ou que la conception est encore évolutive. Le réalésage est privilégié une fois le pré-perçage stabilisé et lorsque le temps de cycle répété devient un facteur critique. Pour les opérations complexes, les deux méthodes peuvent être utilisées. Maintenez la pièce sans la comprimer, laissez la température se stabiliser et vérifiez ses dimensions, sa forme, son emplacement et sa texture par rapport au plan, et non par rapport à une surface d'aspect satisfaisant. Joignez les spécifications fonctionnelles à votre demande de devis afin que le processus soit conçu en tenant compte des risques d'assemblage plutôt que par tâtonnement.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont afin que vous receviez des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
