 Français




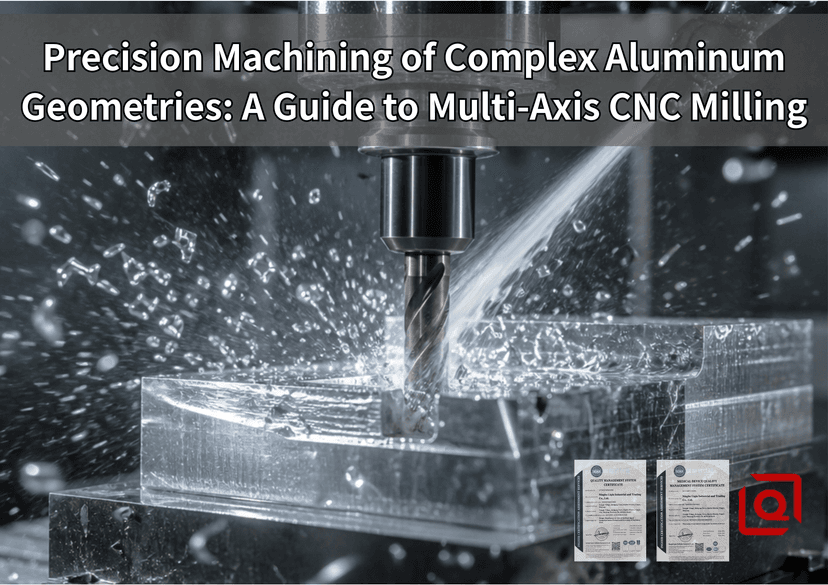
Concevoir des pièces en aluminium de précision sur un écran d'ordinateur est simple, prévisible et tolérant. Observer une fraise en carbure monobloc ronger un bloc d'aluminium de qualité aéronautique à des vitesses de broche élevées, tout en respectant des spécifications géométriques rigoureuses sur plusieurs points de référence angulaires, est une tout autre affaire.
Lorsque vos composants dépassent la géométrie prismatique de base — comme des poches profondes, des orifices hydrauliques multidirectionnels, des nervures de renfort internes fines et des jeux à angles composés —, les fraiseuses 3 axes traditionnelles atteignent leurs limites pratiques. L'opérateur doit arrêter la broche, desserrer la pièce, retourner le bloc, le remettre en place dans les mors secondaires et réaligner les surfaces de référence à l'aide d'un comparateur. Chaque intervention manuelle induit une variation d'empilement. Les bords de référence dérivent légèrement, les copeaux fins se logent sous les patins d'appui critiques et les parois minces se déforment en cas de serrage irrégulier. L'usinage multi-axes, qui inclut l'indexage positionnel 3+2 et le contournage CNC 5 axes simultané, élimine ces frottements opérationnels. En faisant pivoter l'outil de coupe et la pièce dans un espace coordonné, les machines peuvent accéder à cinq faces ouvertes en une seule opération sécurisée.Ce guide détaille le processus de découpe de structures complexes en aluminium sur notre chaîne de production : gestion des contraintes internes, prévention des vibrations de l’outil sur les nervures ultra-minces et optimisation des trajectoires d’outil pour un équilibre parfait entre temps de cycle et tolérances micrométriques.
1. Le véritable goulot d’étranglement : dérive de réglage vs. liberté d’un réglage unique
Lorsqu’un nouveau dessin technique arrive dans notre atelier avec des éléments répartis sur quatre ou cinq faces distinctes, l’approche conventionnelle impose plusieurs réglages. Les machinistes installent une plaque de fixation initiale pour la face principale, fraisent les cavités supérieures, desserrent manuellement la pièce, la font pivoter pour la face inférieure, puis fabriquent des cales angulaires sur mesure pour s'emboîter dans les alésages angulaires des faces latérales.
Cette manipulation constante crée de réelles vulnérabilités de fabrication :
-
Les forces de serrage physiques fluctuent à chaque fois qu'un opérateur serre la poignée d'un étau manuel, ce qui introduit de légers décalages mécaniques.
-
Des particules microscopiques d'aluminium peuvent facilement se cacher sous les repères de positionnement, inclinant la géométrie de la pièce de degrés imperceptibles qui s'accumulent sur les grandes dimensions.
- L'enlèvement de gros morceaux de métal brut libère les tensions de laminage naturelles emprisonnées dans le matériau. Lorsqu'un bloc semi-usiné est dévissé de son dispositif de fixation, le métal se détend et se détend, ce qui désaligne les trous.
Parcours traditionnel 3 axes (4 configurations) :

[Billet brut] -> OP10 (Haut) -> Retournement manuel -> OP20 (Bas) -> Plaque d'angle -> OP30 (Côté A) -> OP40 (Côté B)

Résultat : Risques multiples d'erreurs de manipulation, de dérive des tolérances et d'allongement des temps d'attente.

Route continue / 3+2 axes multi-axes (configuration unique) :

[Billet brut sur montage en queue d'aronde inférieur] → Découpe multi-faces en 1 cycle

Résultat : Chaque caractéristique critique fait référence au même système de coordonnées maître établi par une sonde de contact automatisée intégrée à la broche.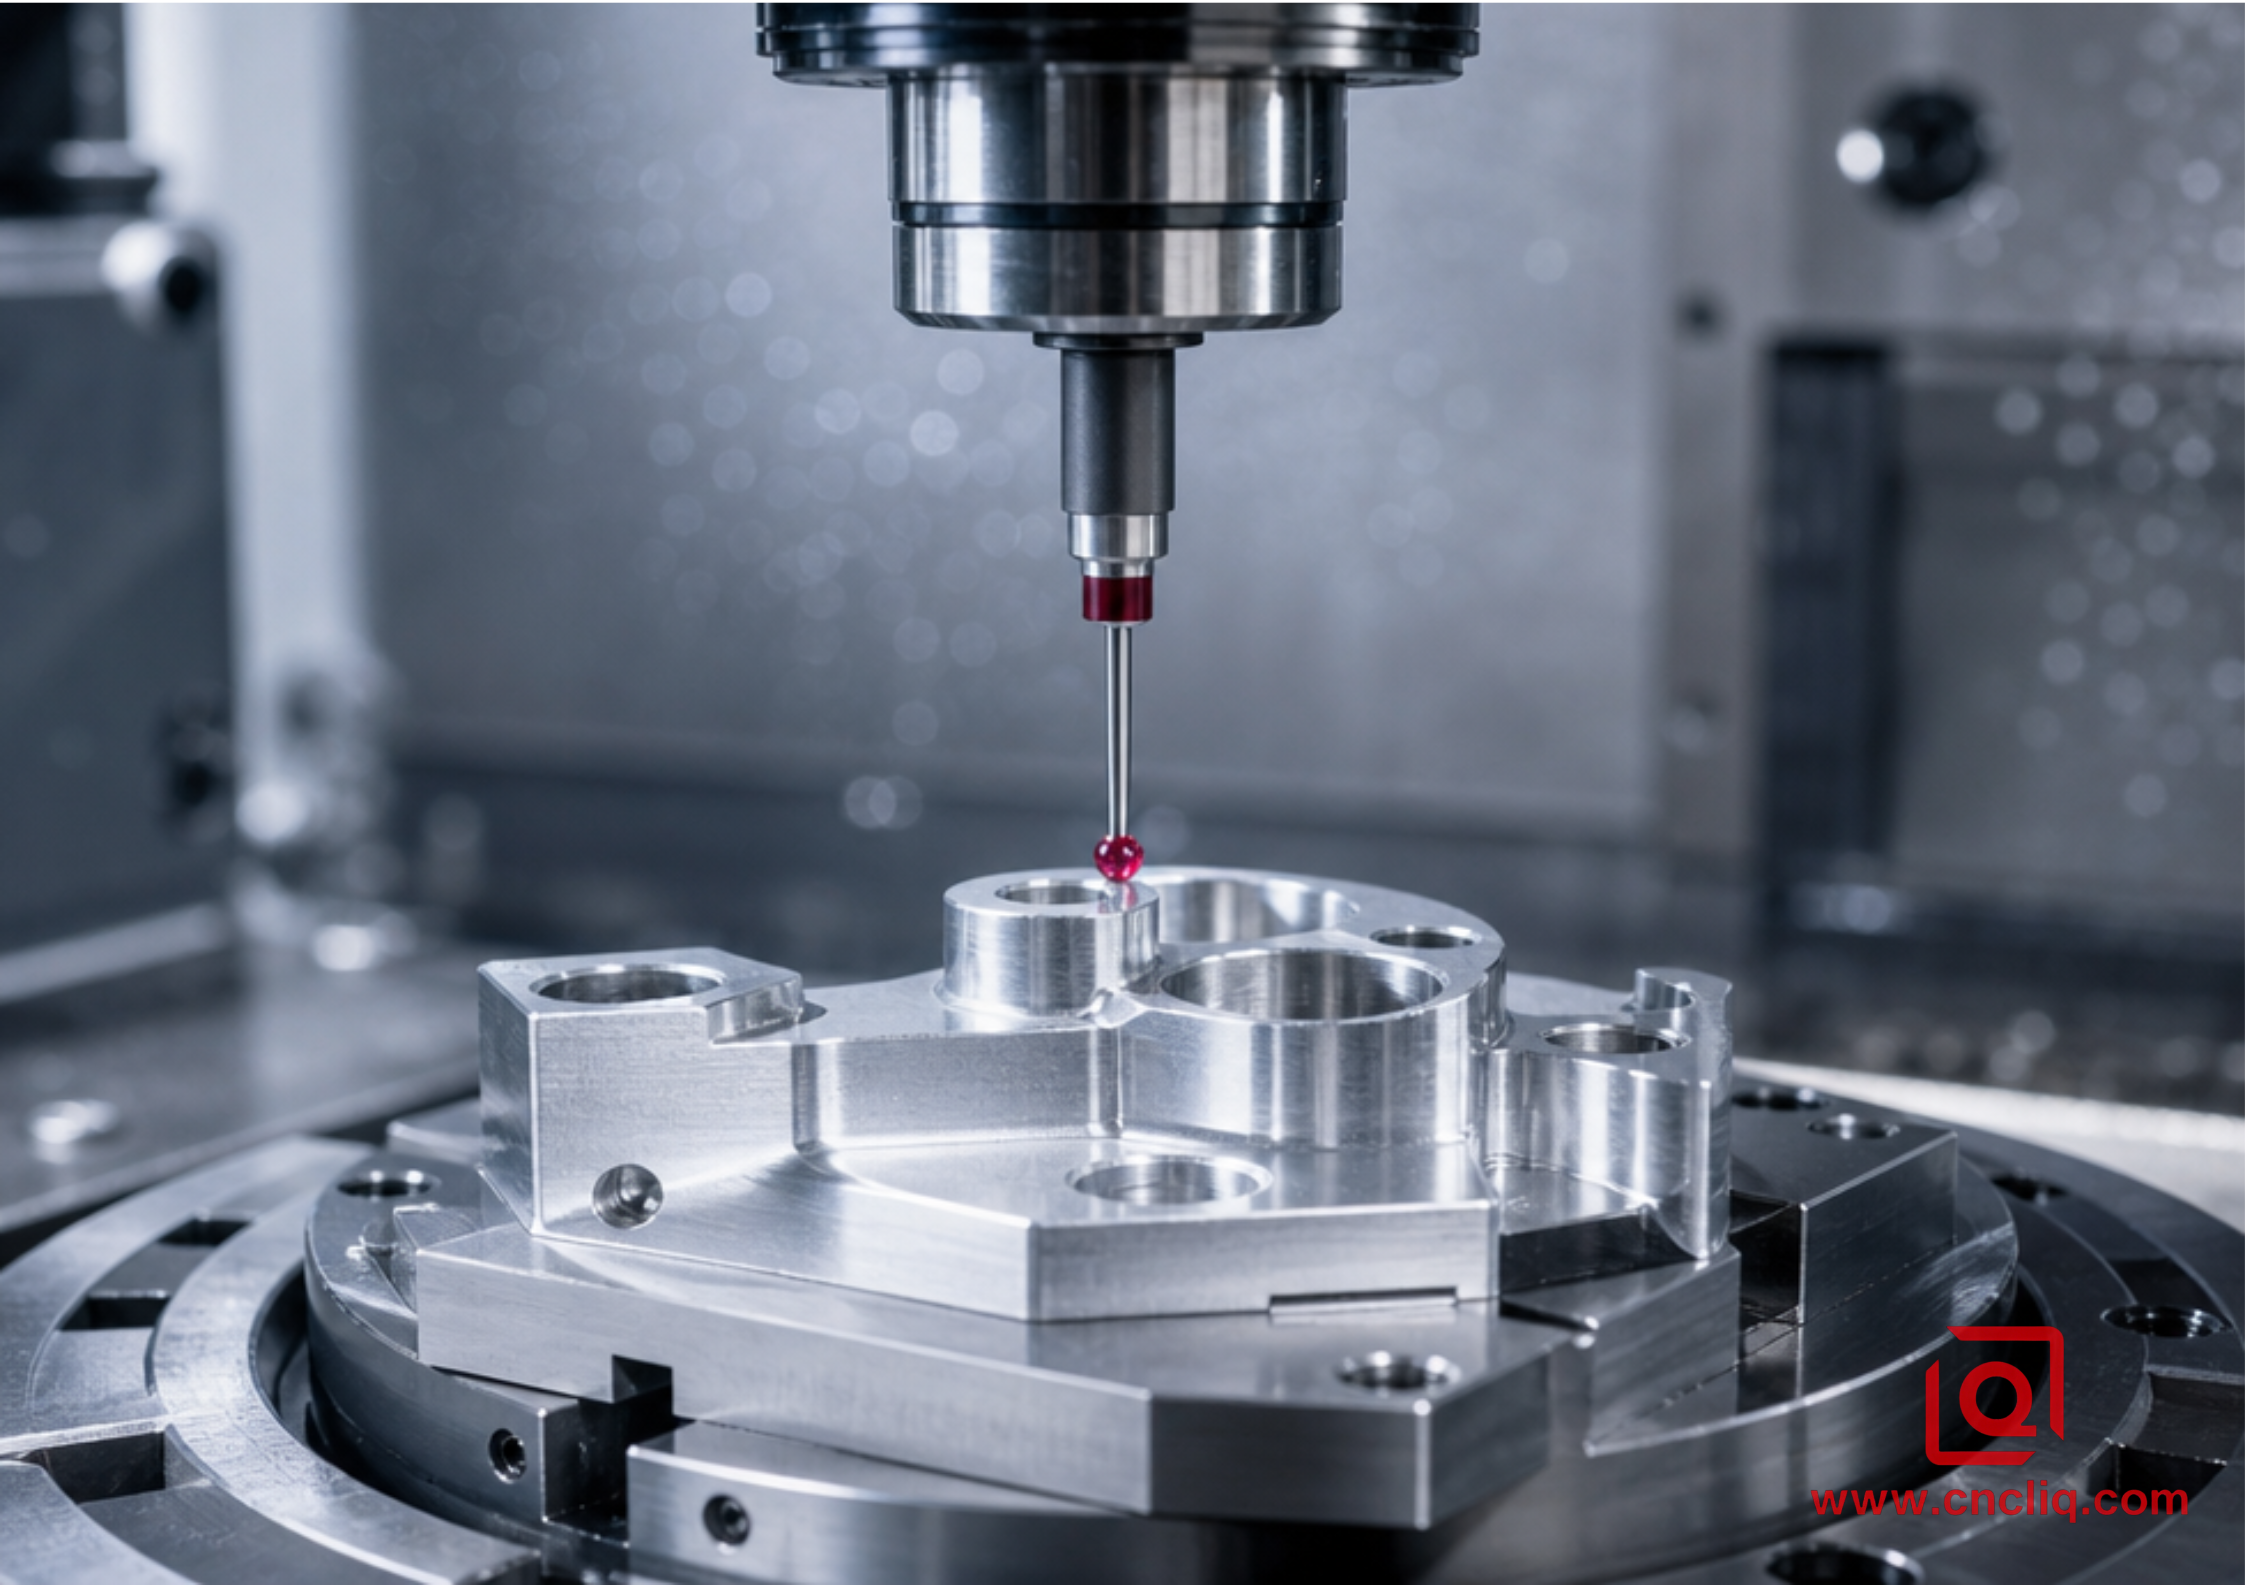
En fraisage positionnel 3+2, les axes rotatifs de la machine pivotent pour présenter la pièce directement à l'outil de coupe, se verrouillant fermement en place tandis que les axes linéaires effectuent les opérations de fraisage standard. Au lieu d'utiliser des fraises longues et vibrantes qui grincent sous la charge pour atteindre des cavités inclinées, la machine positionne la pièce de manière à ce que le programmeur puisse déployer des fraises courtes et trapues, maintenues en toute sécurité dans des porte-outils rigides. La déflexion de l'outil de coupe diminue considérablement. Les vibrations disparaissent et les aspérités de la surface s'aplanissent pour laisser place à des finitions d'usinage uniformes et nettes, directement issues de la coupe.
2.Alliages d'aluminium sous broche : Comportement, formation des copeaux et déformation
L'aluminium est universellement apprécié pour sa légèreté et sa facilité d'usinage, mais les différents alliages se comportent différemment lorsqu'une fraise à grande vitesse enlève d'importantes quantités de matière. Choisir un mauvais traitement thermique ou un mauvais alliage pour une forme évidée peut entraîner des déformations des composants bien avant que les pièces n'atteignent la salle de contrôle.
-
6061-T6 / 6061-T651 : Il s'agit de la norme courante pour la quincaillerie de structure. Il se coupe proprement, forme des copeaux compacts qui s'évacuent facilement sous haute pression de liquide de refroidissement et accepte uniformément les finitions anodisées. Cependant, les plaques 6061 brutes présentent des tensions mécaniques internes dues à l'extrusion ou au laminage. Nous préconisons l'utilisation de plaques T651 détendues pour tout usinage de poches profondes. Si un atelier tente un usinage de poches asymétriques profondes sur des barres extrudées standard, la pièce se recourbera vers le haut, comme une coupe peu profonde, dès que la pression de l'étau sera relâchée. 7075-T651 : Alliage de zinc ultra-résistant, prisé par les équipes des secteurs aérospatial et de la robotique de performance. Il offre une coupe nette et sèche, produisant des copeaux propres et cassants, avec une formation de bavures négligeable sur les arêtes fines. Il assure une excellente tenue des filetages serrés et des contours précis, mais les programmeurs doivent prévoir des arcs de décélération progressifs dans les angles aigus afin d'éviter l'écaillage microscopique sur les arêtes de coupe fragiles en carbure.
-
5052-H32 : Alliage de tôles et de plaques à base de magnésium, prisé pour sa résistance à la corrosion et sa ductilité, caractéristiques du milieu marin. Sur le banc de la machine, le 5052 est mou et collant. Sans un arrosage abondant et sous haute pression des cannelures de l'outil, les copeaux ont tendance à se souder directement sur ces dernières, créant des arêtes rapportées qui cassent rapidement les outils délicats.
-
Plaque d'outillage coulée (MIC-6) : Produit sous forme de plaque coulée en continu, ce matériau est pratiquement exempt de contraintes mécaniques internes. Il ne se déformera pas et ne se courbera pas, quelle que soit la quantité de matière que vous enlèverez de chaque côté. C'est le choix de prédilection pour les collecteurs de vide multicanaux et les bases d'alignement de caméras, bien que les concepteurs doivent garder à l'esprit que sa faible résistance à la traction ne peut supporter des charges cycliques importantes ni des filetages de fixation profonds et à couple élevé.
Alliages d'aluminium primaires dans la production multi-axes
| Alliage et état de trempe | Profil de résistance mécanique | Comportement à l'usinage et caractéristiques des copeaux | Compatibilité cosmétique et de finition | Principales applications d'ingénierie |
| Al 6061-T651 | Limite d'élasticité modérée, ténacité structurelle élevée | Recourbement prévisible des copeaux ; nécessite une tôle T651 détendue pour éviter la déformation des poches | Réponse exceptionnelle à Anodisation transparente/colorée de type 2 et anodisation dure de type 3 | Boîtiers généraux, supports de capteurs, liaisons robotiques, plaques structurelles |
| Al 7075-T651 | Très haute limite d'élasticité, comparable à celle de l'acier doux | Coupes exceptionnellement nettes ; bavures minimales ; exige des trajectoires d'outil douces en entrée d'angle | Nécessite un contrôle précis du bain de produits chimiques pendant l'anodisation pour éviter les teintes grisâtres | Pattes de structure aérospatiales, bras oscillants haute contrainte, châssis optiques |
| Al 2024-T351 | Haute résistance et excellente résistance à la fatigue cyclique | Excellent cisaillement global des copeaux ; laisse des parois usinées nettes ; sensible à l'oxydation atmosphérique | Résistance à la corrosion plus faible ; nécessite généralement un revêtement de conversion chimique | Composants de cellule, supports de contraintes cycliques, corps de vannes hydrauliques |
| Résistance structurelle inférieure, très ductile | Mou et sujet au soudage par écaillement ; nécessite des outils polis et un arrosage abondant | Excellente résistance à la corrosion marine ; anodisation esthétique propre | Couvercles de capteurs marins, assemblages hybrides de tôles pliées et fraisées | |
| Faible résistance à la traction, absence totale de contraintes | Produit des copeaux à granulométrie fine ; aucune déviation thermique ou de contrainte après un écrouissage important | La porosité des grains limite le polissage miroir ; anodisation fonctionnelle uniquement | Plaques de distribution sous vide, bancs d'essai optiques, semi-conducteurs outillage |
3. Trajectoires d'outil, contrôle des vibrations et équilibrage des paramètres
Faire tourner un outil à haut régime dans un bloc d'aluminium ouvert est simple. La difficulté réside dans le balayage de trajectoires d'outil continues à cinq axes autour de parois verticales minces, le creusement de chambres sphériques profondes sans gougeage et l'élimination des lignes de transition aux points de chevauchement des passes de coupe.
Réalités du choix des outils pour les formes complexes
-
Évacuation des goujures : Nous utilisons principalement des fraises en carbure à 3 goujons pour l’ébauche des poches. Un outil à 3 goujons offre un équilibre entre l’épaisseur du noyau et le volume des goujures, permettant ainsi aux gros copeaux de métal d’être éjectés vers le haut sans s’accumuler dans les goujures. Pour la finition de surfaces de sol complexes et de contours sculptés, les fraises polies spécialisées à 2 et 3 dents laissent des traces nettes et précises, sans frottement de l'outil.
-
Le danger des revêtements inadaptés : Les revêtements d'outils contenant de l'aluminium, tels que le TiAlN ou l'AlTiN, doivent être proscrits de votre ligne de production d'aluminium. Sous l'effet des hautes températures de coupe, l'aluminium contenu dans le revêtement forme une attraction chimique avec le matériau de la pièce, provoquant l'adhérence des copeaux d'aluminium frais à l'arête de coupe. En quelques secondes, l'outil perd son tranchant, se remplit de métal en fusion et se brise. Nous utilisons plutôt du carbure nu poli miroir ou des revêtements en carbone amorphe (DLC) extrêmement fins et glissants qui permettent aux copeaux d'aluminium de glisser sans effort.
-
Gestion de la longueur de dépassement : La règle d'or du contrôle des vibrations est de maintenir l'outil de coupe aussi court que possible. Les outils longs agissent comme des diapasons ; dès que la fraise entre en contact avec le métal, elle commence à vibrer, transmettant des ondulations sur les surfaces latérales de la pièce.Lorsque des dimensions complexes nécessitent une grande portée, les machines multiaxes inclinent la tête de broche ou font pivoter la pièce, rapprochant ainsi l'ensemble du porte-outil de la pièce à usiner sans que les longues tiges d'outil instables ne s'enfoncent dans le vide.
Le fraisage dynamique moderne repose sur des techniques d'usinage à grande vitesse où la largeur de coupe radiale reste faible tandis que la profondeur de coupe axiale s'étend sur toute la longueur de la goujure de la fraise. Cette approche répartit l'usure mécanique sur toute la longueur du tranchant en carbure plutôt que de la concentrer sur son extrémité. La chaleur de coupe se dissipe directement dans les copeaux incandescents éjectés au lieu de s'infiltrer dans la pièce en aluminium, ce qui maintient le composant froid et stable dimensionnellement.
4. Maintien des pièces : Garantir la rigidité des pièces sans déformation
Il est impossible d'usiner cinq faces accessibles si votre pièce est coincée à mi-hauteur dans un large jeu de mâchoires d'étau mécanique. Les étaux standard masquent les contours critiques du périmètre, bloquent les outils de perçage latéral et exercent une pression inégale sur les surfaces extérieures des pièces fragiles.
Les centres de production multiaxes à haut rendement reposent sur trois concepts de maintien fondamentaux :
-
Serrage en queue d'aronde :
Le bloc de métal brut passe d'abord par une petite fraiseuse de préparation, où un outil spécial à angle… L'outil de coupe usine une rainure en queue d'aronde peu profonde et inclinée le long du bord inférieur de la pièce. Un étau multiaxes dédié se fixe ensuite sur cette rainure étroite grâce à ses mâchoires trempées.Comme le mécanisme de serrage ne saisit que le bord inférieur jetable, les cinq faces supérieures restent entièrement dégagées pour l'outil de coupe. La machine peut ainsi profiler l'enveloppe extérieure complète, percer des trous traversants inclinés et creuser des cavités intérieures sans aucune obstruction. Une fois l'usinage terminé, une seconde opération rapide permet de découper la petite languette en queue d'aronde.
-
Plaques de base à point zéro :
Des goujons de traction pneumatiques ou hydrauliques sont montés directement sous la pièce ou sur les sous-plaques de maintien. Ces goujons s'enclenchent dans des mandrins de précision installés en permanence sur la table de la machine. Les opérateurs peuvent intervertir des configurations complètes en quelques secondes sans avoir à utiliser de détecteur de bord ni à mesurer les décalages, ce qui permet de maintenir une précision de positionnement absolue d'un poste à l'autre.
-
Serrage par le vide et mors souples profilés :
Lors de l'usinage de grands boîtiers électroniques à parois fines, les pinces mécaniques standard serrent le périmètre, ce qui provoque un bombement du centre de la pièce. Lorsque les pinces sont relâchées après la découpe, le centre retombe, laissant le sol affaissé et irrégulier. Grâce à des plaques à vide sur mesure équipées de joints en caoutchouc à cellules fermées, la pression de l'air atmosphérique plaque uniformément le large plancher plat sur toute sa surface, évitant ainsi toute déformation localisée.
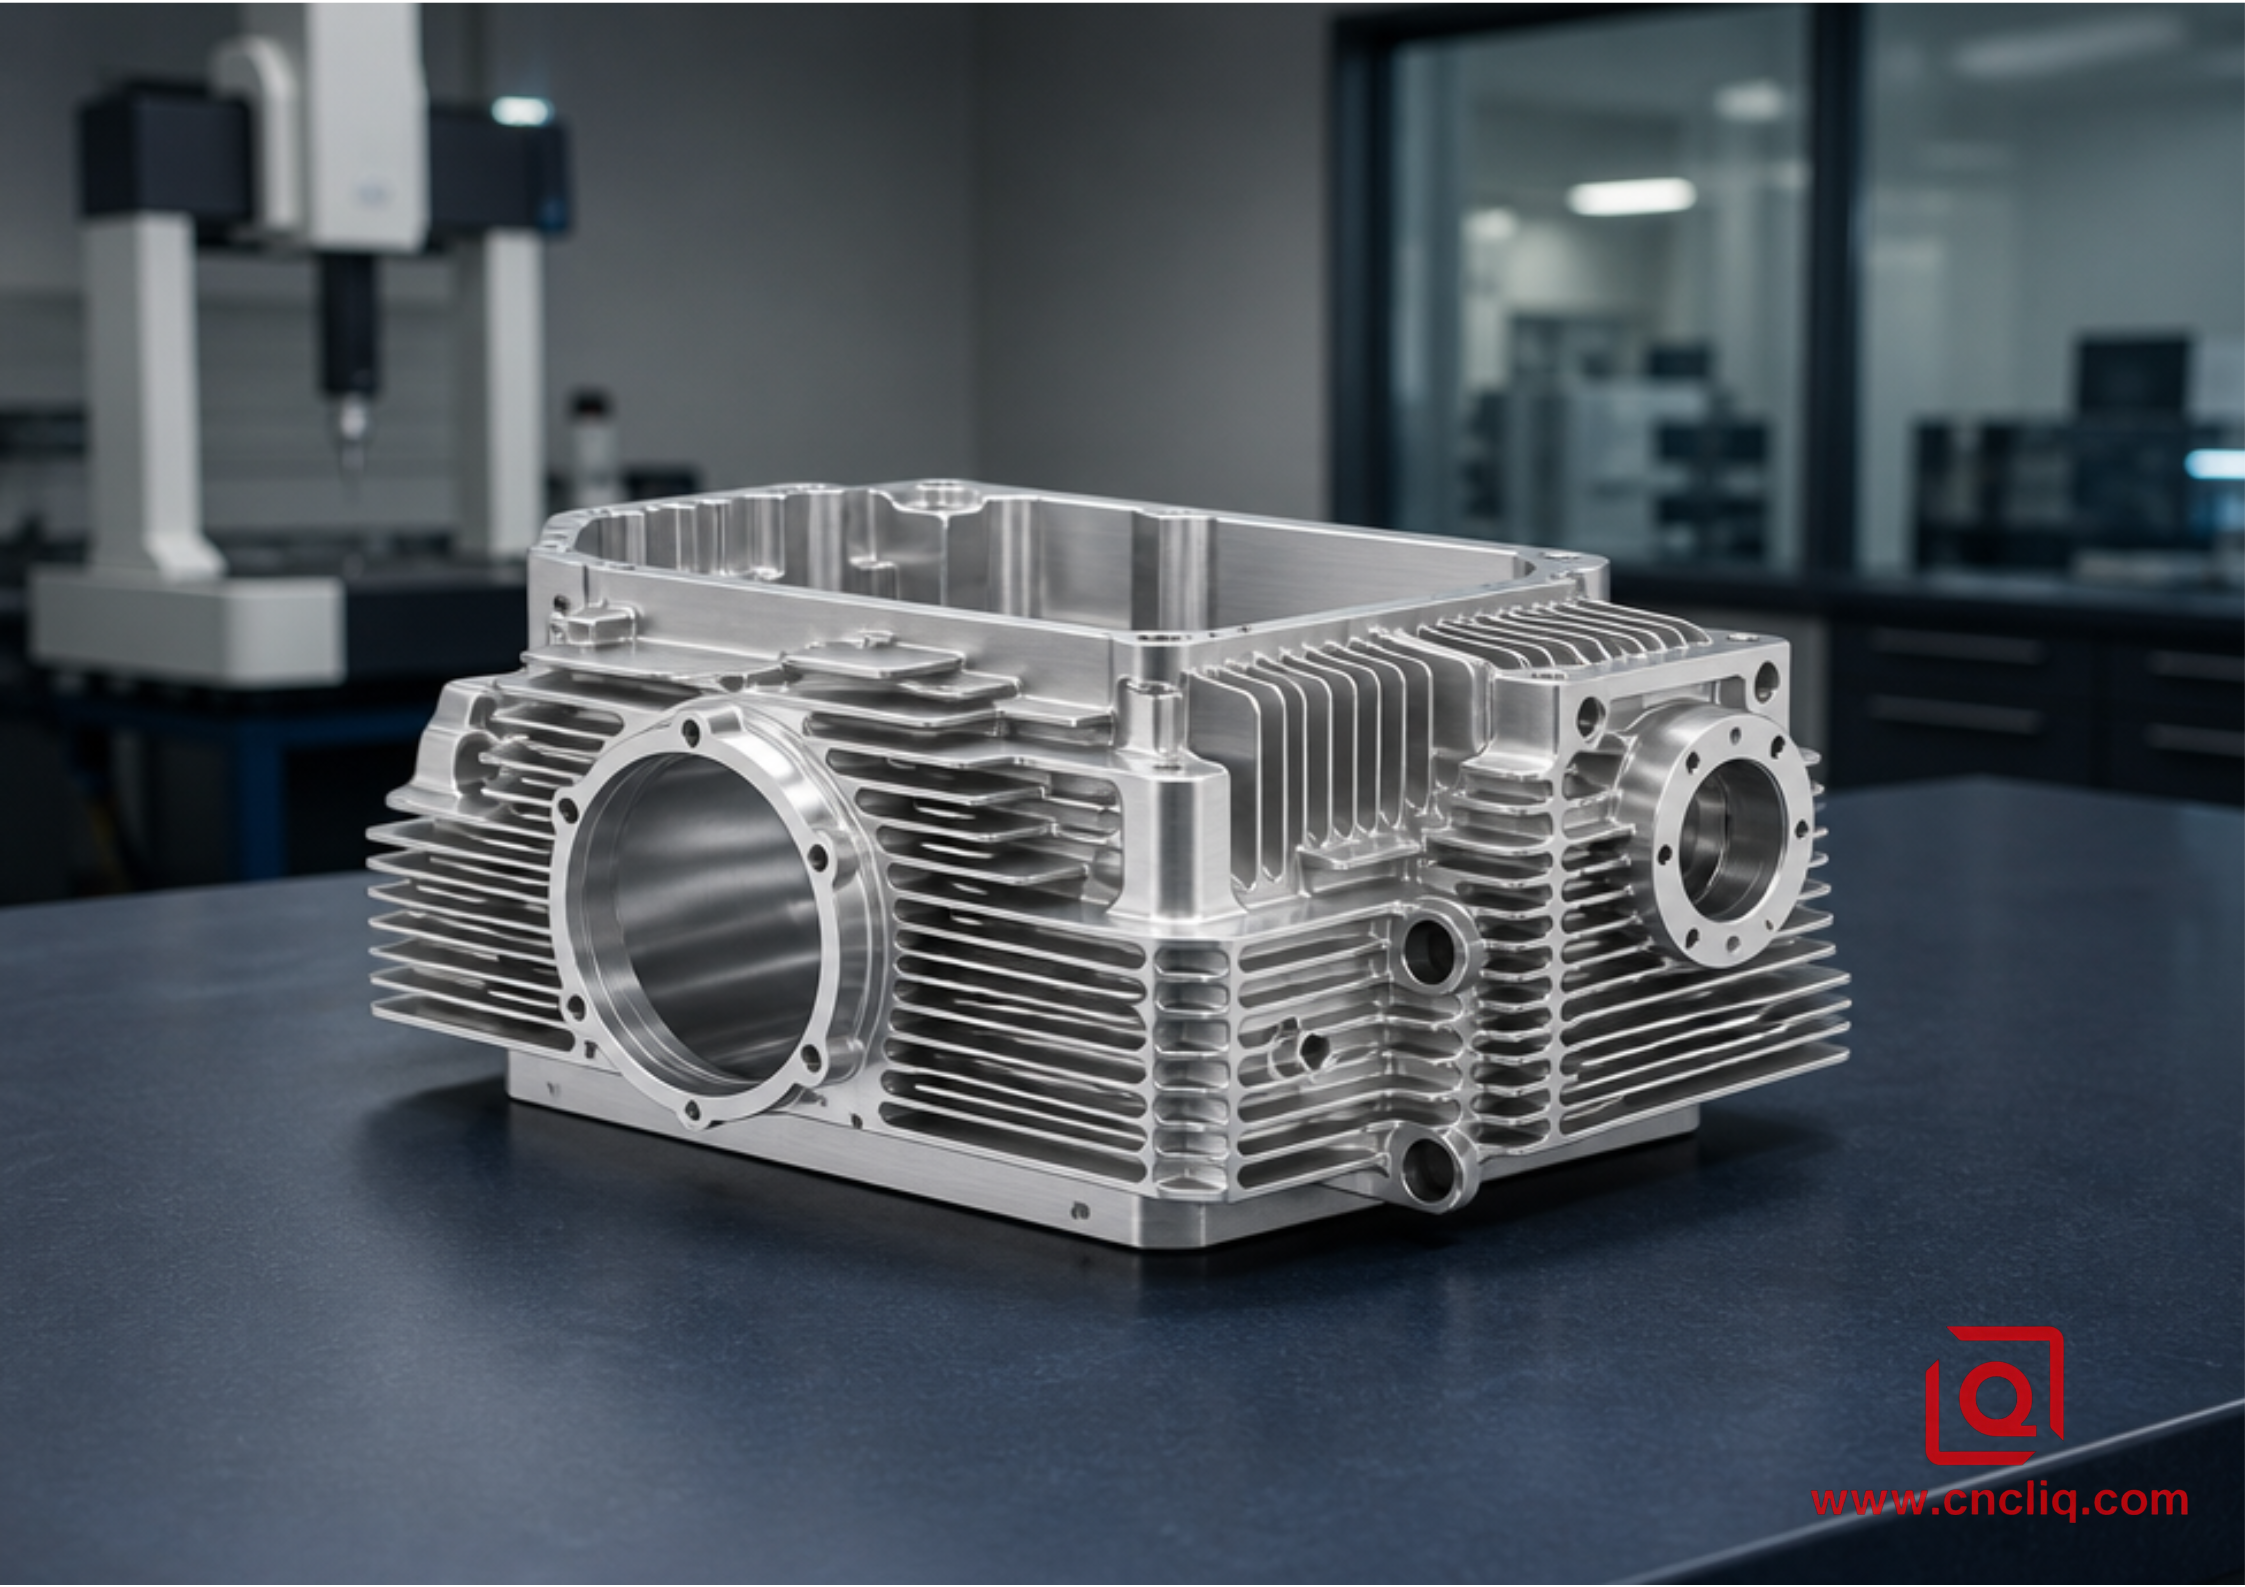
Le défi des composants
Un partenaire d'intégration aérospatiale de premier plan a contacté notre bureau d'études avec un boîtier de capteur de suivi optique destiné à une plateforme de surveillance autonome.
-
Matériau : Alésage massif 7075-T651.
- data-path-to-node="35,1,0">Dimensions générales : Environ la taille d'un livre à couverture rigide épais, avec de nombreux emplacements internes pour les composants électroniques.
-
Difficultés de conception critiques :
-
Quatre chambres optiques internes inclinées, positionnées selon des angles complexes par rapport à la face de montage principale.
- alésages de montage de capteur internes nécessitant des jeux d'ajustement précis.
-
Repères de position exacts stricts par rapport à la face de montage principale et aux trous de goujons de positionnement.
-
Un ensemble d'ailettes de dissipation thermique hautes et fines courant le long du mur extérieur, nécessitant une épaisseur de mur uniforme sans vibrations de surface.
-
 [Alésage du capteur supérieur : positionnement précis]

|
+----------------+----------------+

/ \
/ [Orifice à angle composé] \

| |
| [Nervures de dissipateur thermique fines et profondes] |

| |
\ [Orifice à angle composé] /
\ /

+----------------+----------------+

|
[Serrage en queue d'aronde inférieure Tab]
< !---->
Le problème initial de fabrication
L'atelier d'usinage interne du client avait initialement tenté de fabriquer des prototypes sur une fraiseuse verticale standard à 3 axes, en utilisant des plateaux sinus empilés et plusieurs blocs d'indexage inclinés.
Le processus de fabrication a rapidement rencontré des difficultés. L'opérateur ayant dû démonter et réaligner la pièce à quatre reprises pour que les trous inclinés du capteur soient perpendiculaires à la broche verticale, les erreurs de positionnement mécanique se sont accumulées. L'inspection sur leur machine à mesurer tridimensionnelle a révélé que les trajectoires optiques ne correspondaient pas à leurs axes cibles. Près de la moitié des pièces pilotes ont été mises au rebut. De plus, la tentative de nettoyage des ailettes de refroidissement extérieures profondes à l'aide d'une fraise longue et fine a provoqué de violentes vibrations harmoniques, laissant des marques ondulées rugueuses le long des parois délicates, ce qui a compromis les spécifications esthétiques et fonctionnelles.
La solution d'ingénierie multi-axes
Nous avons transféré le plan de fabrication vers un centre d'usinage à tourillon 5 axes de haute précision avec un système de porte-outils à rétreint thermique à grande vitesse.
-
Préparation des stocks & Détente des contraintes :
Nous avons usiné un bloc d'aluminium 7075-T651 surdimensionné et fraisé une queue d'aronde nette sur la base. À l'aide de trajectoires de fraisage dynamiques, nous avons ébauché les cavités intérieures profondes, en enlevant environ 80 % du métal superflu tout en conservant une fine couche uniforme de matière sur toutes les faces.Nous avons ensuite relâché complètement la pression de serrage de l'étau, laissant la pièce reposer dans notre cellule à température contrôlée afin de permettre aux contraintes mécaniques internes de laminage de s'égaliser naturellement.
-
Repalpation automatisée :
Après une brève phase de repos, le palpeur de la broche de la machine a pris plusieurs points de référence clés pour revérifier le système de coordonnées, compensant ainsi tout léger mouvement de forme survenu pendant l'ébauche.
-
Alésage à angle composé :
Résultats de production et vérification dimensionnelle
| Paramètre d'inspection | Exigence d'ingénierie | Résultat initial de la configuration multi-axes à 3 axes | Résultat de la production multi-axes | Métrologie et Méthode de vérification |
| Diamètres d'alésage | Jeu serré (+0,008 mm limite maximale) | Alésage conique et non circulaire ; Échec du contrôle par jauge à broches | Cylindrique, rond et conforme | Jauge pneumatique et micromètre d'alésage de précision |
| Position exacte | Tolérance serrée par rapport aux références A, B et C | Bien en deçà des tolérances géométriques requises | Machine à mesurer tridimensionnelle (MMT) de type pont de haute précision | |
| Finition à paroi mince | Texture lisse adaptée à l'anodisation dure | Ondulations harmoniques importantes et marches distinctes | Surface fraisée propre, uniforme et satinée | Mesure au profilomètre à stylet de contact |
| Configuration & Temps de cycle | Référence de production commerciale | Durée d'exécution prolongée sur quatre dispositifs distincts | Achèvement en un seul cycle avec ébavurage en cours de production | Journaux de surveillance numérique des machines ERP |
| Rendement de production | Objectif de lot haute fiabilité | Taux de rebut supérieur à 40 pour cent | Exécution stable approchant les 100 % d'acceptation | Validation finale de l'assurance qualité et réception des journaux |
6. Normes de qualité de l'industrie : Prouver la précision sur le papier
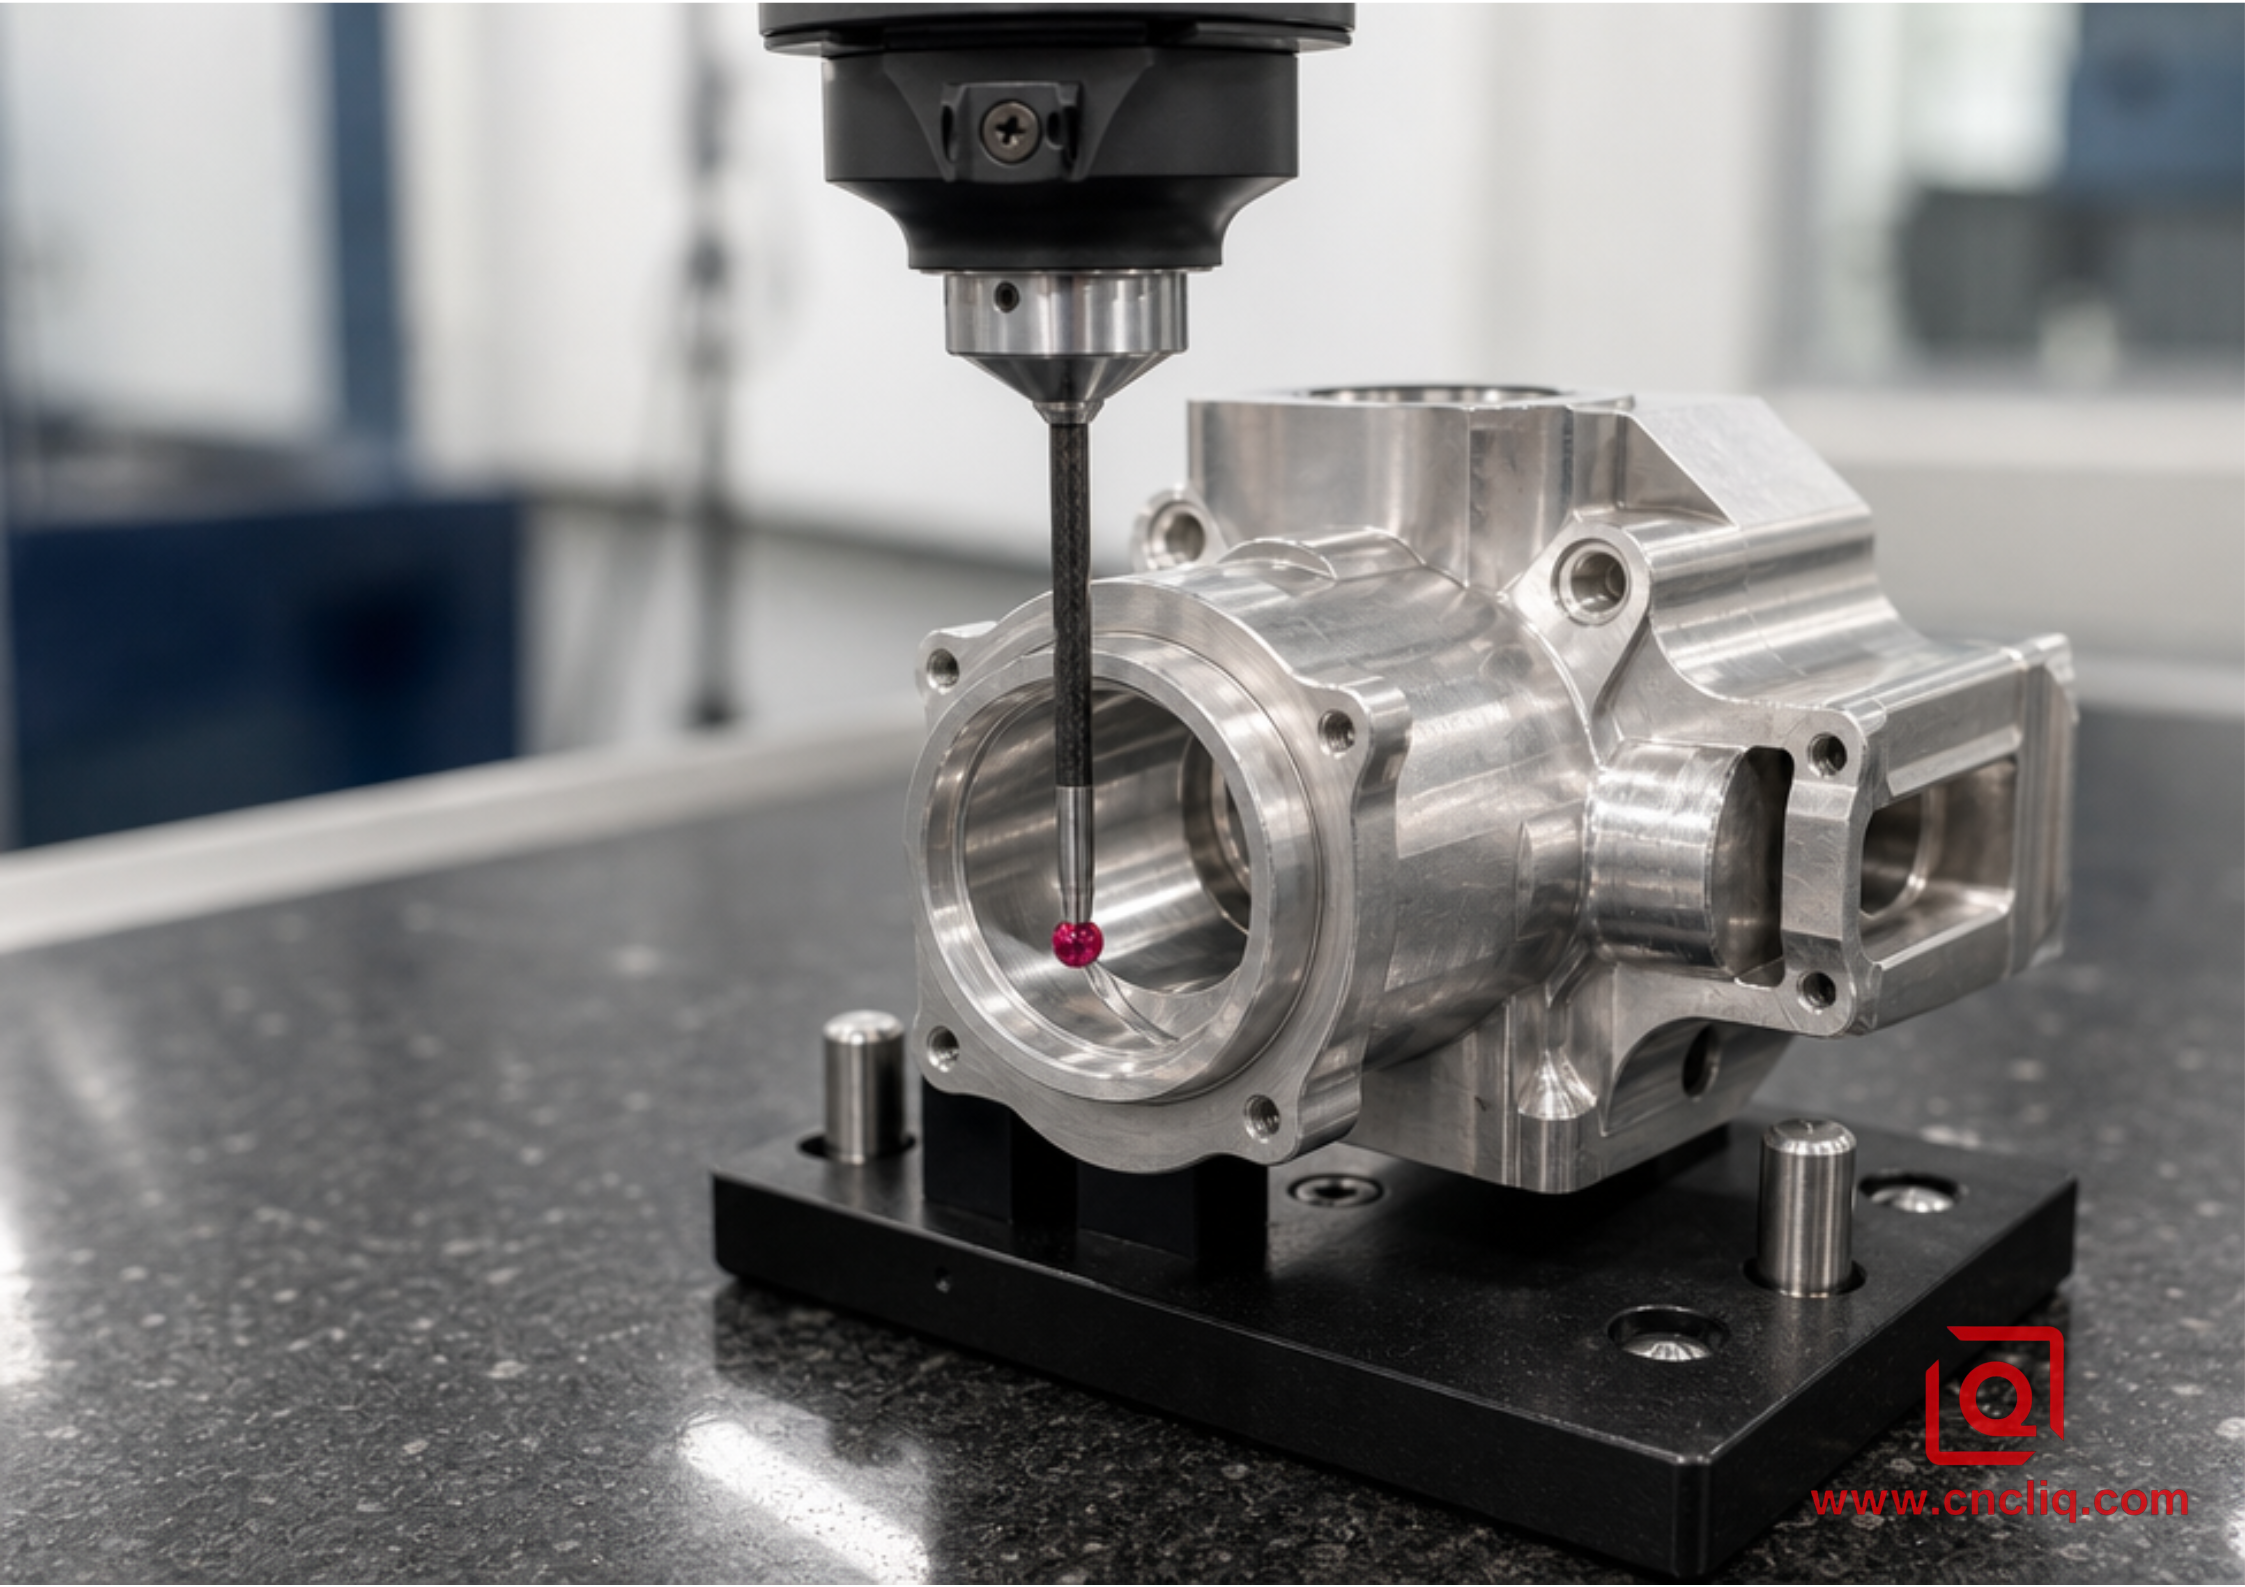
Revendiquer la précision sur une page de marketing numérique ne signifie rien pour un responsable qualité à moins que chaque dimension ne soit vérifiée par rapport aux directives métrologiques internationales normalisées.Lors de l'achat de pièces en aluminium OEM sur mesure, assurez-vous que votre partenaire de fabrication évalue son travail par rapport aux normes industrielles suivantes :
-
ISO 2768-m / ISO 2768-f : Ces normes définissent les tolérances dimensionnelles linéaires et angulaires pour les éléments ne comportant pas d'indications de tolérance spécifiques. Les configurations multi-axes en aluminium de haute qualité maintiennent couramment la norme fine (f) sur des transitions géométriques complexes.
-
ASME Y14.5 / ISO 1101 : Les références modernes en matière de cotation géométrique et de tolérancement (GD&T). Lors de la vérification de surfaces profilées à 5 axes, la position réelle, la perpendicularité, le faux-rond et le profil d'une surface doivent être évalués à partir de références physiques fonctionnelles plutôt qu'à l'aide de simples pieds à coulisse point à point.
-
Cadres de qualité ISO 9001 / AS9100 : Garantit que chaque barre d'aluminium entrant dans le bâtiment est accompagnée d'un rapport d'essai en usine valide confirmant sa composition chimique et son état de trempe, que les équipements de mesure tridimensionnelle utilisés en cours de production restent traçables et que les rapports d'inspection du premier article suivent le composant tout au long de sa durée de vie opérationnelle.
7.Conseils pratiques de conception pour la fabrication (DFM) à destination des ingénieurs en conception mécanique
Avant de verrouiller vos fichiers CAO 3D et de diffuser les plans pour les devis de fabrication, consultez cette liste de contrôle pratique pour gagner du temps d'usinage et éviter les retards de production :
-
Augmentez le rayon de vos poches internes : Ne concevez jamais d'angles verticaux internes avec des transitions à 90 degrés abruptes. Lorsqu'une fraise en bout usine un angle droit interne, son angle de contact double instantanément, ce qui provoque un blocage, des vibrations et des entailles. Augmentez sensiblement le rayon de vos angles par rapport aux dimensions standard des fraises. Si la profondeur de votre cavité nécessite un outil de 6 mm, définissez le rayon de courbure interne à 3,5 mm ou plus. Cela permet à la trajectoire d'outil FAO de contourner l'angle en douceur, sans s'arrêter brusquement.
-
Surveillez le rapport profondeur/largeur de vos cavités : Essayez de maintenir la profondeur interne des poches entre quatre et six fois le diamètre de l'outil. Des rainures extrêmement profondes et étroites obligent les machinistes à utiliser des fraises fines à longue portée à des vitesses d'avance extrêmement lentes, ce qui augmente le temps de cycle de la broche et le prix unitaire des pièces.
-
Prévoir des surfaces de palpage fiables : Même les machines 5 axes entièrement automatisées ont besoin d'un point de départ physique. Il est essentiel de toujours prévoir au moins une paire de surfaces de référence planes, accessibles et mutuellement perpendiculaires sur la géométrie extérieure de la pièce.Cela permet à nos palpeurs automatisés de déterminer avec précision les coordonnées exactes des composants.
-
Soyez sélectif avec des tolérances serrées : Évitez d'appliquer des tolérances générales de cartouche à tous les éléments d'un modèle complexe. Réservez les tolérances micrométriques serrées aux ajustements serrés de roulements, aux trous de goujons de positionnement et aux surfaces d'étanchéité critiques des joints toriques. Adaptez les tolérances des caches de dégagement extérieurs, des cavités esthétiques et des allègements de poids aux normes de fabrication générales. Le relâchement des surfaces non critiques réduit considérablement les temps d'usinage et préserve votre budget.
Cliquez ici pour votre demande 👆
FAQ
Q1 : Quand le fraisage continu 5 axes est-il strictement nécessaire, et quand l’usinage positionnel 3+2 est-il suffisant ?
R : La capacité multi-axes garantit la précision spatiale lors de la découpe, mais ne peut pas s’affranchir des lois de la métallurgie. Les blocs d’aluminium extrudés ou laminés conservent les contraintes internes de fabrication issues des phases initiales de laminage, de trempe et d’étirage. Lorsque des passes d'ébauche importantes enlèvent de manière inégale 60 à 80 % de la masse de la billette brute, ces plans de contrainte internes se déplacent et s'égalisent, ce qui provoque une torsion ou un cintrage de la pièce une fois retirée de la machine. Pour éviter cela, deux règles de production doivent être suivies : premièrement, spécifier plaque T651 détendue (qui a subi un étirement contrôlé après traitement thermique) ; Deuxièmement, introduire une étape intermédiaire de relaxation des contraintes où le couple de serrage est relâché après un dégrossissage important, permettant ainsi au matériau de respirer naturellement avant les passes de finition finales.
Q3 : Comment éviter les vibrations de l’outil et les marques d’usinage irrégulières sur des nervures en aluminium hautes et à parois minces ?
R : L’usinage de parois profondes et minces à l’aide de fraises conventionnelles longues produit une résonance harmonique : l’outil dévie légèrement, mord, relâche et crée des ondulations visibles en surface. En fraisage multiaxes, ce phénomène est éliminé grâce au fraisage de flancs (5 axes).L'inclinaison de la broche permet à l'ensemble du profil de la fraise d'un outil conique ou cylindrique de suivre tangentiellement la paroi de la poche. La pression de l'outil est ainsi répartie sur toute la surface de la fraise, évitant l'usure excessive de la pointe. Réalisez cette passe avec des pas latéraux radiaux serrés et un arrosage abondant pour stabiliser l'aluminium à parois fines, éliminer les vibrations et obtenir une finition propre et satinée.
Q4 : Pourquoi ne faut-il pas utiliser les revêtements d'outils standard TiAlN ou AlTiN pour le fraisage d'aluminium de précision ?
R : Les revêtements TiAlN et AlTiN sont conçus pour les alliages durs et les aciers, et non pour l'aluminium. Lors d'une coupe à grande vitesse, si l'on sollicite fortement ces outils, l'aluminium contenu dans le revêtement adhère littéralement à la matière de la pièce. Les copeaux chauds se soudent directement aux surfaces des goujures, formant ainsi une arête rapportée classique. Dès lors, les angles de dépouille disparaissent, l'évacuation des copeaux est bloquée et la fraise casse. Pour les pièces en aluminium de haute précision, utilisez du carbure monobloc brillant non revêtu ou déposez un film DLC (carbone de type diamant) lisse et d'une épaisseur de quelques microns pour une évacuation propre des copeaux.
Q5 : Le fraisage CNC multiaxes peut-il remplacer l'électroérosion à fil pour les angles et les rainures internes complexes ?
R : Le fraisage multiaxes remplace aisément l'électroérosion à fil pour les contre-dépouilles angulaires, les ports composés et les nervures en dépouille, réduisant ainsi les temps de cycle de plusieurs jours. Cependant, les outils de coupe rotatifs ne permettent pas d'obtenir des angles droits internes parfaitement nets (90°). À moins que les concepteurs n'ouvrent ces congés intérieurs juste au-delà des rayons d'outils standard, l'électroérosion à fil ou par enfonçage reste votre seule option pour les intersections de fentes à rayon nul. Cliquez ici pour votre demande 👆 L'usinage multi-axes transforme des concepts mécaniques audacieux en pièces métalliques robustes et tangibles. Que vous développiez des bras robotiques dynamiques multi-articulations, des collecteurs de fluides haute pression ou des boîtiers optoélectroniques de terrain renforcés, l'association d'un traitement thermique de l'aluminium approprié et de trajectoires d'outils multi-axes avancées garantit une résistance fiable, un ajustement précis et une qualité de surface impeccable. Soumettez dès aujourd'hui vos modèles CAO 3D (.STEP, .IGES ou formats natifs) ainsi que vos plans techniques 2D à notre équipe technique pour une évaluation DFM complète, une estimation du temps de cycle et une fabrication compétitive. Devis. Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne remplacent pas les contrats techniques signés. Étant donné que les pièces sur mesure varient en fonction des numéros de coulée des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies exclusivement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels. Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées.Les indicateurs de performance, les processus de fabrication et les images présentés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent pas une norme universelle applicable à toutes les commandes.
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés mondiaux les plus exigeants. Notre centre de production de 6 500 m² est équipé de plus de 150 machines, permettant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression, le tout sous un même toit. Cette configuration nous permet de gérer vos projets de manière fluide, en prenant en charge les composants depuis les concepts CAO initiaux jusqu'aux expéditions finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, afin que vous receviez des composants prêts à l'emploi, sans problèmes d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos nouvelles demandes de devis, un support direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous contacter pour toute demande de renseignements ou pour nous envoyer des échantillons.Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif ! Ethan Zhang Spécialiste des procédés de fabrication métallique et de l'usinage de précision Partage d'informations sur le forgeage à froid, le moulage sous pression, la fonderie et l'usinage CNC de pièces en cuivre, aluminium et acier inoxydable, afin d'aider les ingénieurs et les acheteurs à optimiser la conception des pièces, les procédés de fabrication et les coûts de production. Étiquettes:Q2 : Pourquoi l’usinage de poches à grande échelle dans l’aluminium entraîne-t-il parfois des déformations, même lors d’une découpe sur une machine 5 axes ?
Demander une étude technique et un devis de production
Informations de contact
Avertissement
Blogs associés
Vitesses et avances pour l'usinage de l'aluminium 6061 : fraises en bout, tr/min et vitesses d'avance
Comment l'épaisseur de la paroi de la pièce dicte la faisabilité de l'extrusion et de la coulée
Moulage sous pression d'aluminium vs usinage CNC : analyse du volume et des coûts d'équilibre
Quand passer de l’aluminium usiné CNC au moulage sous pression : seuils de volume
Qu'est-ce que le MIL-A-8625 ? Guide de spécifications complet pour l’aluminium anodisé
Anodisation de type II ou de type III : épaisseur du revêtement, dureté et guide d'application

Blogs en vedette