 Français




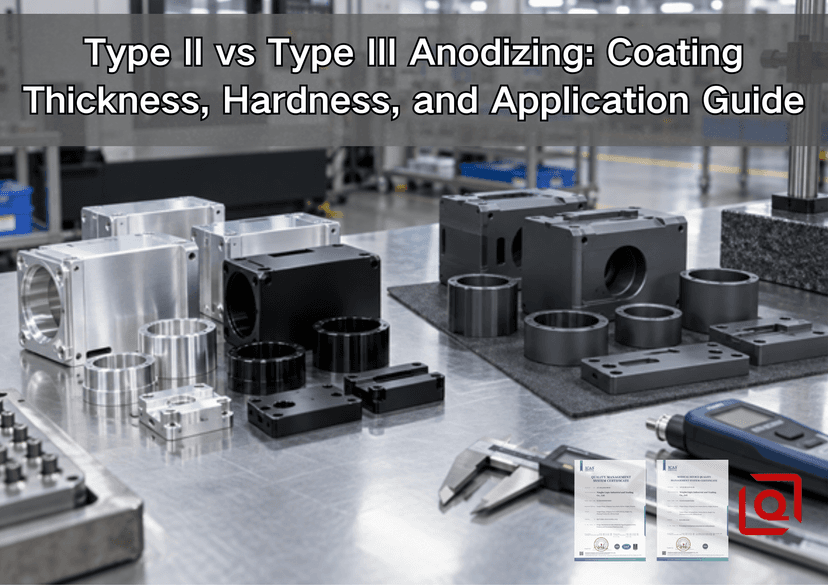
Vous ne savez toujours pas si un dessin doit faire appel à une anodisation de type II ou à une couche dure de type III ? Un mauvais choix peut donner lieu à une pièce esthétique qui s'use trop tôt ou à un revêtement durable qui ferme l'alésage du roulement et arrête l'assemblage. Ce guide explique la décision du point de vue de l'atelier. Nous suivrons la pièce du dessin à l'inspection et ferons une pause là où les travaux tournent généralement mal : au niveau de la note d'épaisseur, d'un alésage masqué, d'un échantillon de couleur ou d'un appel d'offres qui laisse le finisseur deviner.
Dans la plupart des travaux, la bifurcation est facile à voir. Le type II sert à la coloration et à la corrosion. Le type III appartient à une surface qui doit continuer à fonctionner pendant qu'elle frotte ou s'use. Le choix final reste spécifique à la pièce. Un revêtement noir de 10 µm sur un boîtier et un revêtement dur de 50 µm à l'intérieur d'un alésage hydraulique résolvent des problèmes différents, même si les deux commencent par une anodisation à l'acide sulfurique.
Cet article se concentre sur les décisions qui affectent les pièces en aluminium usinées CNC personnalisées. Pour une vue plus large du sablage aux billes, des revêtements de conversion, du revêtement en poudre et de leurs effets de tolérance, utilisez Guide de finition de surface OEM en aluminium de Liqin comme page pilier complémentaire.
Anodisation de type II ou de type III en un coup d'œil
|
Point d'ingénierie |
Anodisation sulfurique de type II |
Anodisation dure de type III |
|
Objectif principal |
Protection contre la corrosion, couleur, aspect |
Usure, abrasion et surfaces fonctionnelles durables |
|
Cible commune du magasin |
5 à 25 µm |
25 à 75 µm |
|
Gamme MIL-PRF-8625F plus large |
1,8 à 25,4 µm |
12,7–114,3 µm |
|
Microdureté typique |
Environ 200 à 400 HV ; dépendant du procédé et de l'alliage |
Environ 400 à 600 HV ; dépendant du procédé et de l'alliage |
|
Comportement des couleurs |
Transparent ou largement teintable |
Gris naturel, bronze, anthracite ou noir ; le contrôle des couleurs vives est limité |
|
Effet dimensionnel |
Généralement modeste, mais adapté aux ajustements et aux fils serrés |
Souvent significatif ; une allocation ou un masquage est normalement requis |
|
Résistance à l'usure |
Convient aux manipulations légères et aux frottements limités |
Préféré pour les glissements répétés, les contacts abrasifs et les surfaces d'appui |
|
Coût relatif du processus |
Inférieur |
Élevé en raison d'un contrôle du bain plus froid, d'une densité de courant plus élevée, d'une durée plus longue et d'une inspection plus stricte |
|
Pièces typiques |
Boîtiers, supports, garnitures, quincaillerie à code couleur |
Blocs de vannes, manchons de piston, rails de guidage, outillage, mécanismes robustes |
Il s'agit de valeurs de comparaison et non de limites d'achat universelles. MIL-PRF-8625F définit les 2 types ; Les normes ISO 7599 et ISO 10074 couvrent l'anodisation protectrice/décorative et dure. Le dessin approuvé et le plan qualité contrôlent le travail.
Ce que l'anodisation change réellement
L'anodisation n'est pas de la peinture. À l’intérieur du bain, la peau externe de l’aluminium lui-même est transformée en oxyde. Une partie de l’oxyde pénètre dans la surface d’origine et une partie se développe vers l’extérieur. Avant de se sceller, ses pores peuvent accepter des colorants ou d’autres traitements approuvés.
Le nettoyage, le démoulage, le soutirage, la distribution du courant, le contrôle du bain, le rinçage, la teinture et le scellement affectent le résultat. Le type III utilise normalement un bain plus froid et une densité de courant plus élevée pour construire sa couche d'usure plus épaisse et plus dense.
Le type seul est incomplet. Une petite légende fait une grande différence : la classe 1 n'est pas teinte ; La classe 2 ajoute du colorant. Terminez ensuite la note correctement. Mettez l'alliage, l'épaisseur, la couleur, le joint, les dimensions finales, la carte du masque, les marques de crémaillère, les tests et les limites d'acceptation sur le dessin.
Épaisseur du revêtement : le chiffre qui change le design
La large fenêtre du MIL-PRF-8625F s'étend d'environ 1,8 à 25,4 µm pour le type II et de 12,7 à 114,3 µm pour le type III. Sur les voyageurs de production, la bande est généralement plus étroite : souvent 5 à 25 µm pour le type II et 25 à 75 µm pour le type III. La valeur correcte dépend du service, de l'alliage, de la géométrie, de la classe et du processus qualifié ; plus d’épaisseur n’est pas automatiquement meilleure.
Un boîtier décoratif peut nécessiter uniquement le type II pour la couleur et la corrosion, tandis qu'un guide coulissant granuleux peut justifier un type III contrôlé. Ne spécifiez pas l’épaisseur maximale sans raison fonctionnelle.
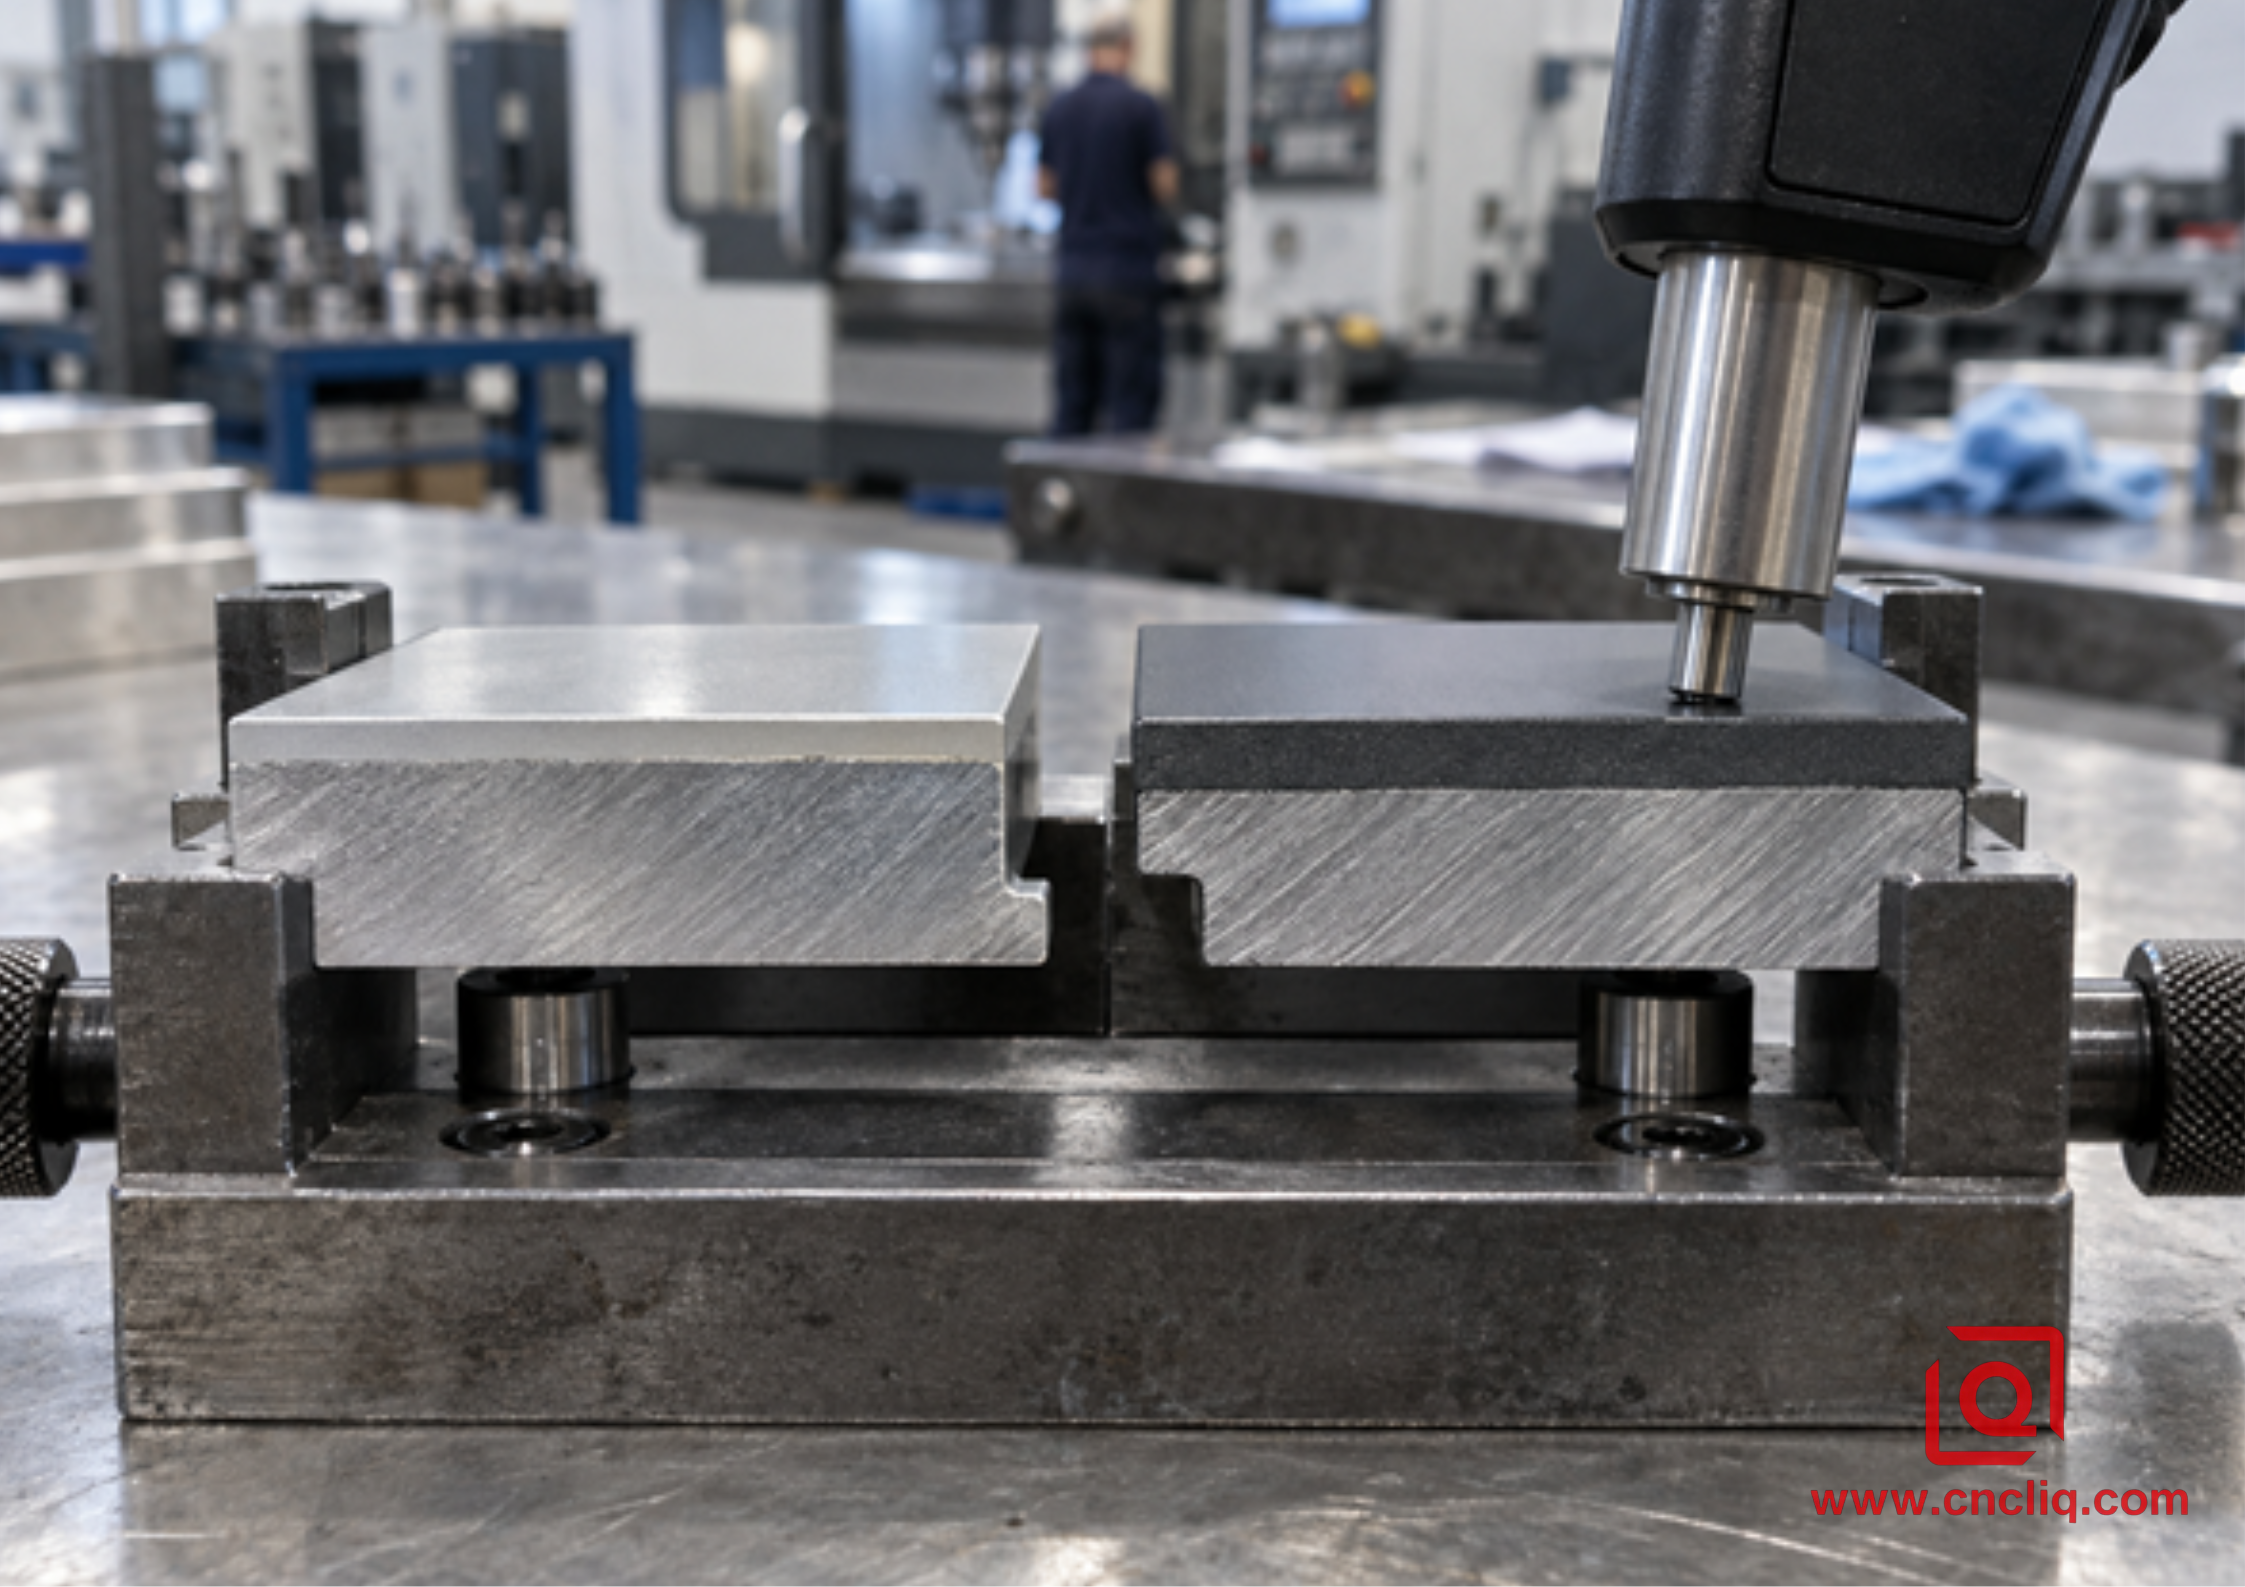
L’épaisseur du revêtement est vérifiée sur des surfaces accessibles et représentatives à l’aide d’une méthode calibrée.
La règle de croissance 50/50 – et les points dans lesquels elle peut induire en erreur
Une règle d'estimation courante indique qu'environ la moitié de la couche anodique pénètre dans la surface d'aluminium d'origine et l'autre moitié se développe vers l'extérieur. Il est utile pour une planification précoce de la tolérance, mais il ne remplace pas le facteur de croissance mesuré par un finisseur qualifié. Cette division se déplace avec l'alliage, le bain, l'épaisseur cible, la géométrie locale, la densité de courant et le métal retiré lors du prétraitement. Pour un siège de roulement ou un alésage de vanne, la capacité mesurée et un premier article dépassent toutes les règles empiriques.
Prenez un alésage de 20 000 mm et une couche dure de 50 µm. Avec une accumulation de 25 µm vers l'intérieur de chaque mur, l'arithmétique indique 19,950 mm après le revêtement, soit une perte de diamètre de 0,050 mm. Cela suffit à détruire de nombreux roulements ou ajustements coulissants. Les choix pratiques consistent à ouvrir l'alésage avant le revêtement, à le masquer ou à le terminer par la suite si la conception et le système de revêtement le permettent. Indiquez si les dimensions du dessin s'appliquent avant ou après l'anodisation.
|
Fonctionnalité |
Risque de revêtement |
Réponse technique typique |
Ce que devrait dire le dessin |
|
Alésage de précision |
Diamètre ferme |
Allocation ou masque pré-machine |
Taille finie et si elle est post-anodisée |
|
Revue externe |
Le diamètre augmente |
Machine sous-dimensionnée ou masque |
Épaisseur du revêtement et ajustement final |
|
Filetage interne |
Le diamètre du pas se resserre ; l'oxyde fragile peut s'écailler |
Masquer ou compenser avec une stratégie de thread approuvée |
Profondeur du masque, classe de fil, jauge après finition |
|
Patin de mise à la terre |
La couche anodique est électriquement isolante |
Masquer la zone de contact |
Emplacement et limite masquée maximale |
|
Bord tranchant |
Les concentrés et revêtements actuels peuvent brûler ou devenir fragiles |
Ajoutez un rayon ou un chanfrein pratique |
Casse de bord avant la finition |
Pour plus de détails sur le mouvement de l'alliage, les surépaisseurs d'usinage et la séquence de la billette à la pièce finie, voir Liqin's Flux de travail d'usinage OEM et de traitement de surface de l'aluminium . La même règle s'applique aux devis : un modèle 3D à lui seul ne peut pas indiquer quelles interfaces peuvent recevoir un revêtement. Un dessin 2D marqué reste le contrat de fabrication le plus clair.
Dureté et usure : liées, mais pas identiques
À titre de comparaison, de nombreux films de type II se situent autour de 200 à 400 HV ; une couche dure contrôlée de type III est généralement signalée à proximité de 400 à 600 HV. Traitez-les comme des plages de comparaison, et non comme des valeurs garanties ou des équivalents Rockwell C occasionnels. Pour un CTQ de dureté, spécifiez la méthode d'essai, la charge, l'emplacement, le coupon et la plage d'acceptation.
La dureté ne raconte qu’une partie de l’histoire de l’usure. Le numéro du titre peut cacher une configuration faible. Trop peu de film, un mauvais support du substrat, une fissure sur les bords, des grains piégés ou une mauvaise paire de raccords peuvent annuler la dureté apparente. Avant d'appliquer un revêtement dur sur une surface d'appui, vérifiez la vitesse et la pression, puis le lubrifiant, les débris et la température de fonctionnement. Le scellement ferme les pores et contribue à la résistance à la corrosion. Le compromis est réel : une couche dure non scellée approuvée peut conserver un meilleur comportement à l’abrasion dans une conception axée sur l’usure. Les conditions de candidature doivent décider du compromis.
Utilisez le type II pour les contacts lumineux, les supports intérieurs, les boîtiers et les pièces à code couleur. Payez pour le type III lorsque des frottements répétés, des glissements chargés, des particules abrasives ou un contact avec l'outil le justifient.
Attentes en matière de corrosion, d’étanchéité et de couleur
Une légende de type à elle seule ne permet pas d'obtenir une note de corrosion. Le résultat porte encore l’empreinte de l’alliage, des défauts de surface, de l’épaisseur du film, du rinçage et du scellement, ainsi que de l’environnement extérieur au réservoir. Une note de type II ou de type III ne promet pas de durée ASTM B117 particulière. Écrivez les heures, l'orientation de l'échantillon, la méthode d'évaluation et la corrosion admissible dans le plan qualité.
Le type II accepte de nombreux colorants. Le type III tend vers le gris, le bronze, l'olive, le anthracite ou le noir, avec une teinte affectée par l'alliage et l'épaisseur. Approuver un échantillon de plage physique, pas une couleur d'écran ; pour les assemblages, un lot de chauffe et un lot de finition améliorent la cohérence.
Le choix de l'alliage modifie le résultat anodisé
La chimie des métaux communs modifie la finition. Le 6061-T6/T651 est un choix polyvalent qui donne généralement une couleur cohérente de type II et une couche dure fiable de type III. Liqin Guide d'usinage en aluminium 6061 couvre les contrôles de coupe et de montage requis avant la finition.
Passez au 7075-T6/T651 pour plus de résistance et la finition devient moins indulgente ; son zinc et son cuivre changent à la fois de teinte et de croissance d'oxyde. La même recette de type III qui ressemble à du charbon de bois sur le 6061 peut avoir une teinte brune ou olive sur le 7075. Le 2024 à haute teneur en cuivre peut être encore plus difficile, en particulier là où un aspect uniforme et des performances de corrosion maximales sont attendus. Les alliages coulés contenant plus de silicium peuvent devenir gris ou marbrés après anodisation. N'approuvez pas la finition uniquement à partir d'un nom d'alliage ; qualifier un échantillon représentatif fabriqué à partir de la forme de matériau et du lot de chauffe prévus.
|
Matériel |
Adéquation de type II |
Considérations de type III |
Note d'achat pratique |
|
6061-T6/T651 |
Très bon pour les finitions claires et teintes |
Substrat dur commun |
Valeur par défaut forte pour un usinage équilibré et une cohérence de finition |
|
7075-T6/T651 |
Bon, avec une couleur plus foncée ou moins uniforme possible |
Bon à porter ; la teinte naturelle varie |
Approuver un échantillon de plage et conserver les pièces correspondantes dans un seul lot |
|
2024-T3/T351 |
Possible, mais le cuivre rend l’apparence et le contrôle de la corrosion plus exigeants |
Nécessite un processus qualifié et une validation minutieuse |
Discutez avec le finisseur avant de verrouiller le dessin |
|
Alliages Al-Si coulés |
La couleur peut devenir grise ou marbrée |
La réponse du revêtement dur dépend du silicium, de la porosité et de la qualité du moulage |
Utiliser des pièces moulées représentatives de la production pour l'approbation de la finition |
Pour une comparaison plus complète des 6061, 7075 et 5052 en production personnalisée, voir le guide de sélection des alliages d'aluminium . Cet article aide à décider du substrat ; ce guide décide du système anodique.
Comment choisir le Type II ou le Type III en 5 questions
1. La surface revêtue subira-t-elle des glissements répétés, de la poussière abrasive, des contacts chargés ou des impacts fréquents avec les outils ? Si oui, commencez par le type III. Si la pièce est principalement manipulée, exposée ou protégée à l’intérieur d’un assemblage, le type II peut suffire.
2. Une couleur vive et contrôlée fait-elle partie de la conception du produit ? Si oui, le type II est généralement la meilleure voie. Le type III peut être noir ou naturellement foncé, mais sa teinte plus épaisse, dépendante de l'oxyde et de l'alliage, rend difficile l'appariement cosmétique brillant.
3. Y a-t-il des alésages de roulement, des trous de chevilles, des filetages, des faces d'étanchéité, des contacts électriques ou des enveloppes d'accouplement étanches ? Si oui, examinez chaque surface pour vérifier la tolérance ou le masquage avant de sélectionner l'épaisseur. Le type III crée le risque dimensionnel le plus important.
4. L'environnement de service est-il principalement corrosif, principalement abrasif, ou les deux ? Une finition scellée de type II peut satisfaire aux exigences de corrosion en intérieur ou en extérieur. L'usure d'une couche dure peut être justifiée, mais l'étanchéité et la compatibilité avec le fluide ou le nettoyant actuel nécessitent encore un examen.
5. L’exigence peut-elle être inspectée objectivement ? Remplacez les expressions telles que « anodisation lourde », « qualité militaire » ou « finition dure noire » par une norme, un type, une classe, une plage d'épaisseur, des dimensions de post-finition, des méthodes de test et un échantillon d'apparence approuvé.
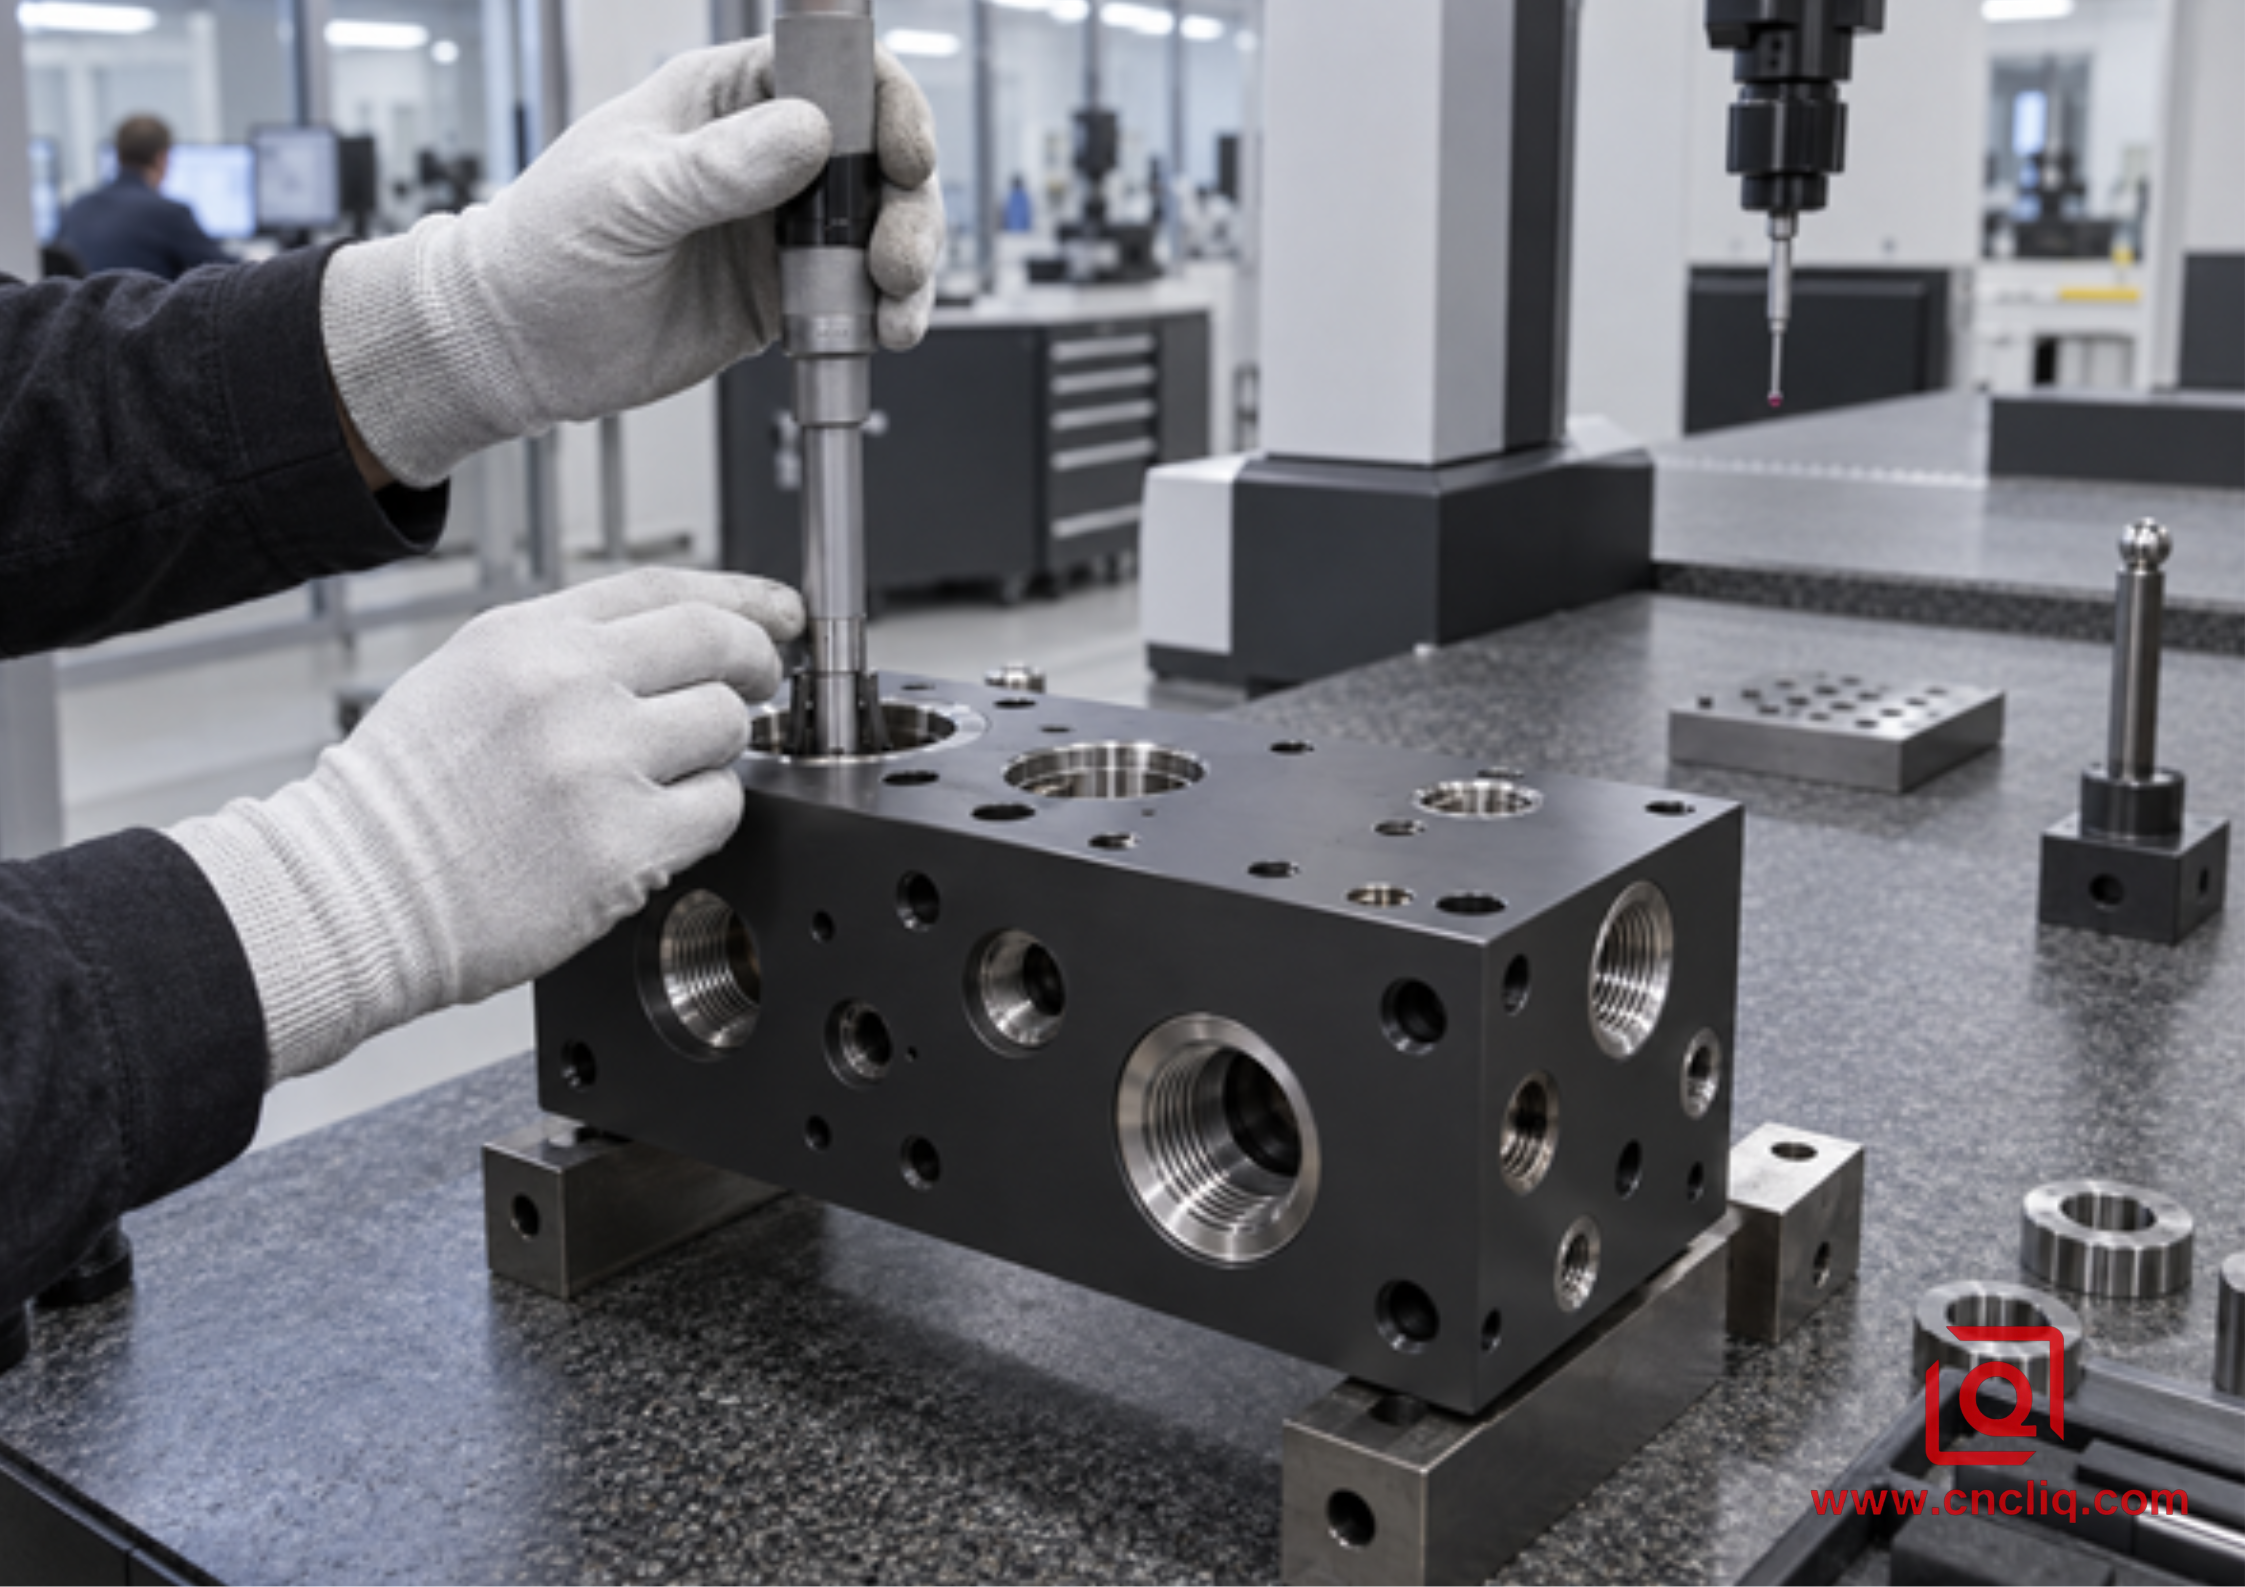
Un collecteur hydraulique de type III nécessite une vérification post-finition des alésages, des orifices, des filetages et des interfaces d'étanchéité masquées.
Guide d'application depuis l'atelier de production
Les boîtiers d’électronique et d’instruments privilégient généralement le type II. Leurs priorités sont l’aspect propre, la protection contre la corrosion, l’isolation électrique, la couleur et le faible impact dimensionnel. Masquez les plots de mise à la terre et les interfaces des connecteurs. Une paroi mince peut également se déformer lors d'un prétraitement ou d'un sablage agressif, la préparation de l'apparence doit donc être adaptée à la géométrie. Liqin boîtier de lumière en aluminium sur mesure est un exemple de produit pertinent car les programmes de boîtiers combinent usinage ou moulage, gestion thermique, aspect de finition et inspection.
Les composants hydrauliques et pneumatiques justifient souvent le type III sur les surfaces d'usure ou de contact avec les fluides, mais pas automatiquement pour toutes les caractéristiques. Les surfaces de contact des tiroirs de vanne, les guides coulissants et les faces de travail exposées peuvent bénéficier d'un revêtement dur ; les filetages de précision, les zones d'étanchéité des joints toriques et les références d'assemblage peuvent nécessiter un masquage. Liqin bloc collecteur en aluminium de précision montre le type de géométrie multiport où la croissance du revêtement, la propreté, les tests d'étanchéité et le contrôle de l'alésage doivent être planifiés ensemble.
La robotique et les pièces d'outillage ont besoin d'une carte de contact : un couvercle cosmétique peut utiliser le type II tandis que son bloc de guidage utilise le type III. Identifiez les faces de charge, de frottement, de lubrification et de service avant d'appliquer une légende de couche dure de couverture.
Sur un chantier aérospatial ou médical, arrêtez-vous d'abord aux documents contrôlés. Le dessin publié, le protocole de validation et le plan de qualité réglementaire surpassent un guide général. Si une finition touche à la fatigue, à la propreté, au contrôle des particules, à la biocompatibilité, à la mise à la terre ou à la stérilisation, faites passer le changement par une approbation technique formelle.
Que mettre sur la demande de prix et le dessin
Un appel d'offres complet pour l'anodisation permet au fournisseur d'usinage et à la source de finition de fixer le même prix pour le même travail. Envoyez le modèle 3D pour la géométrie, mais faites en sorte que le dessin 2D contrôle la finition et l'inspection. Incluez les éléments suivants :
Alliage d'aluminium, état, forme du matériau et toute restriction relative au lot thermique.
Norme régissant, type d'anodisation, classe, épaisseur nominale et plage d'épaisseur autorisée.
Exigence de couleur, brillance ou texture attendue et échantillon physique approuvé lorsque l'apparence est critique.
Dimensions et tolérances applicables après anodisation, ainsi que toutes dimensions de référence de pré-finition.
Limites de masquage pour les alésages, les filetages, les faces d'étanchéité, les plots de mise à la terre, les zones d'identification et les zones de contact du rack.
Les exigences d'étanchéité ou de post-traitement, y compris la question de savoir si les performances à l'abrasion ou la résistance à la corrosion, déterminent la décision.
Plan d'inspection : méthode et emplacements de l'épaisseur du revêtement, contrôles dimensionnels, échantillonnage d'apparence, tests de corrosion ou d'abrasion et documentation.
Quantité commandée, demande annuelle, quantité du premier article, séparation des emballages, propreté et calendrier de livraison.
Si les entrées ne sont pas réglées, demandez un examen DFM. Liqin guide des options de finition pour les pièces en aluminium fraisées CNC compare l'anodisation au revêtement de conversion, au placage, à la peinture et au revêtement en poudre. Une demande d’offre claire empêche les fournisseurs de proposer des interprétations différentes.
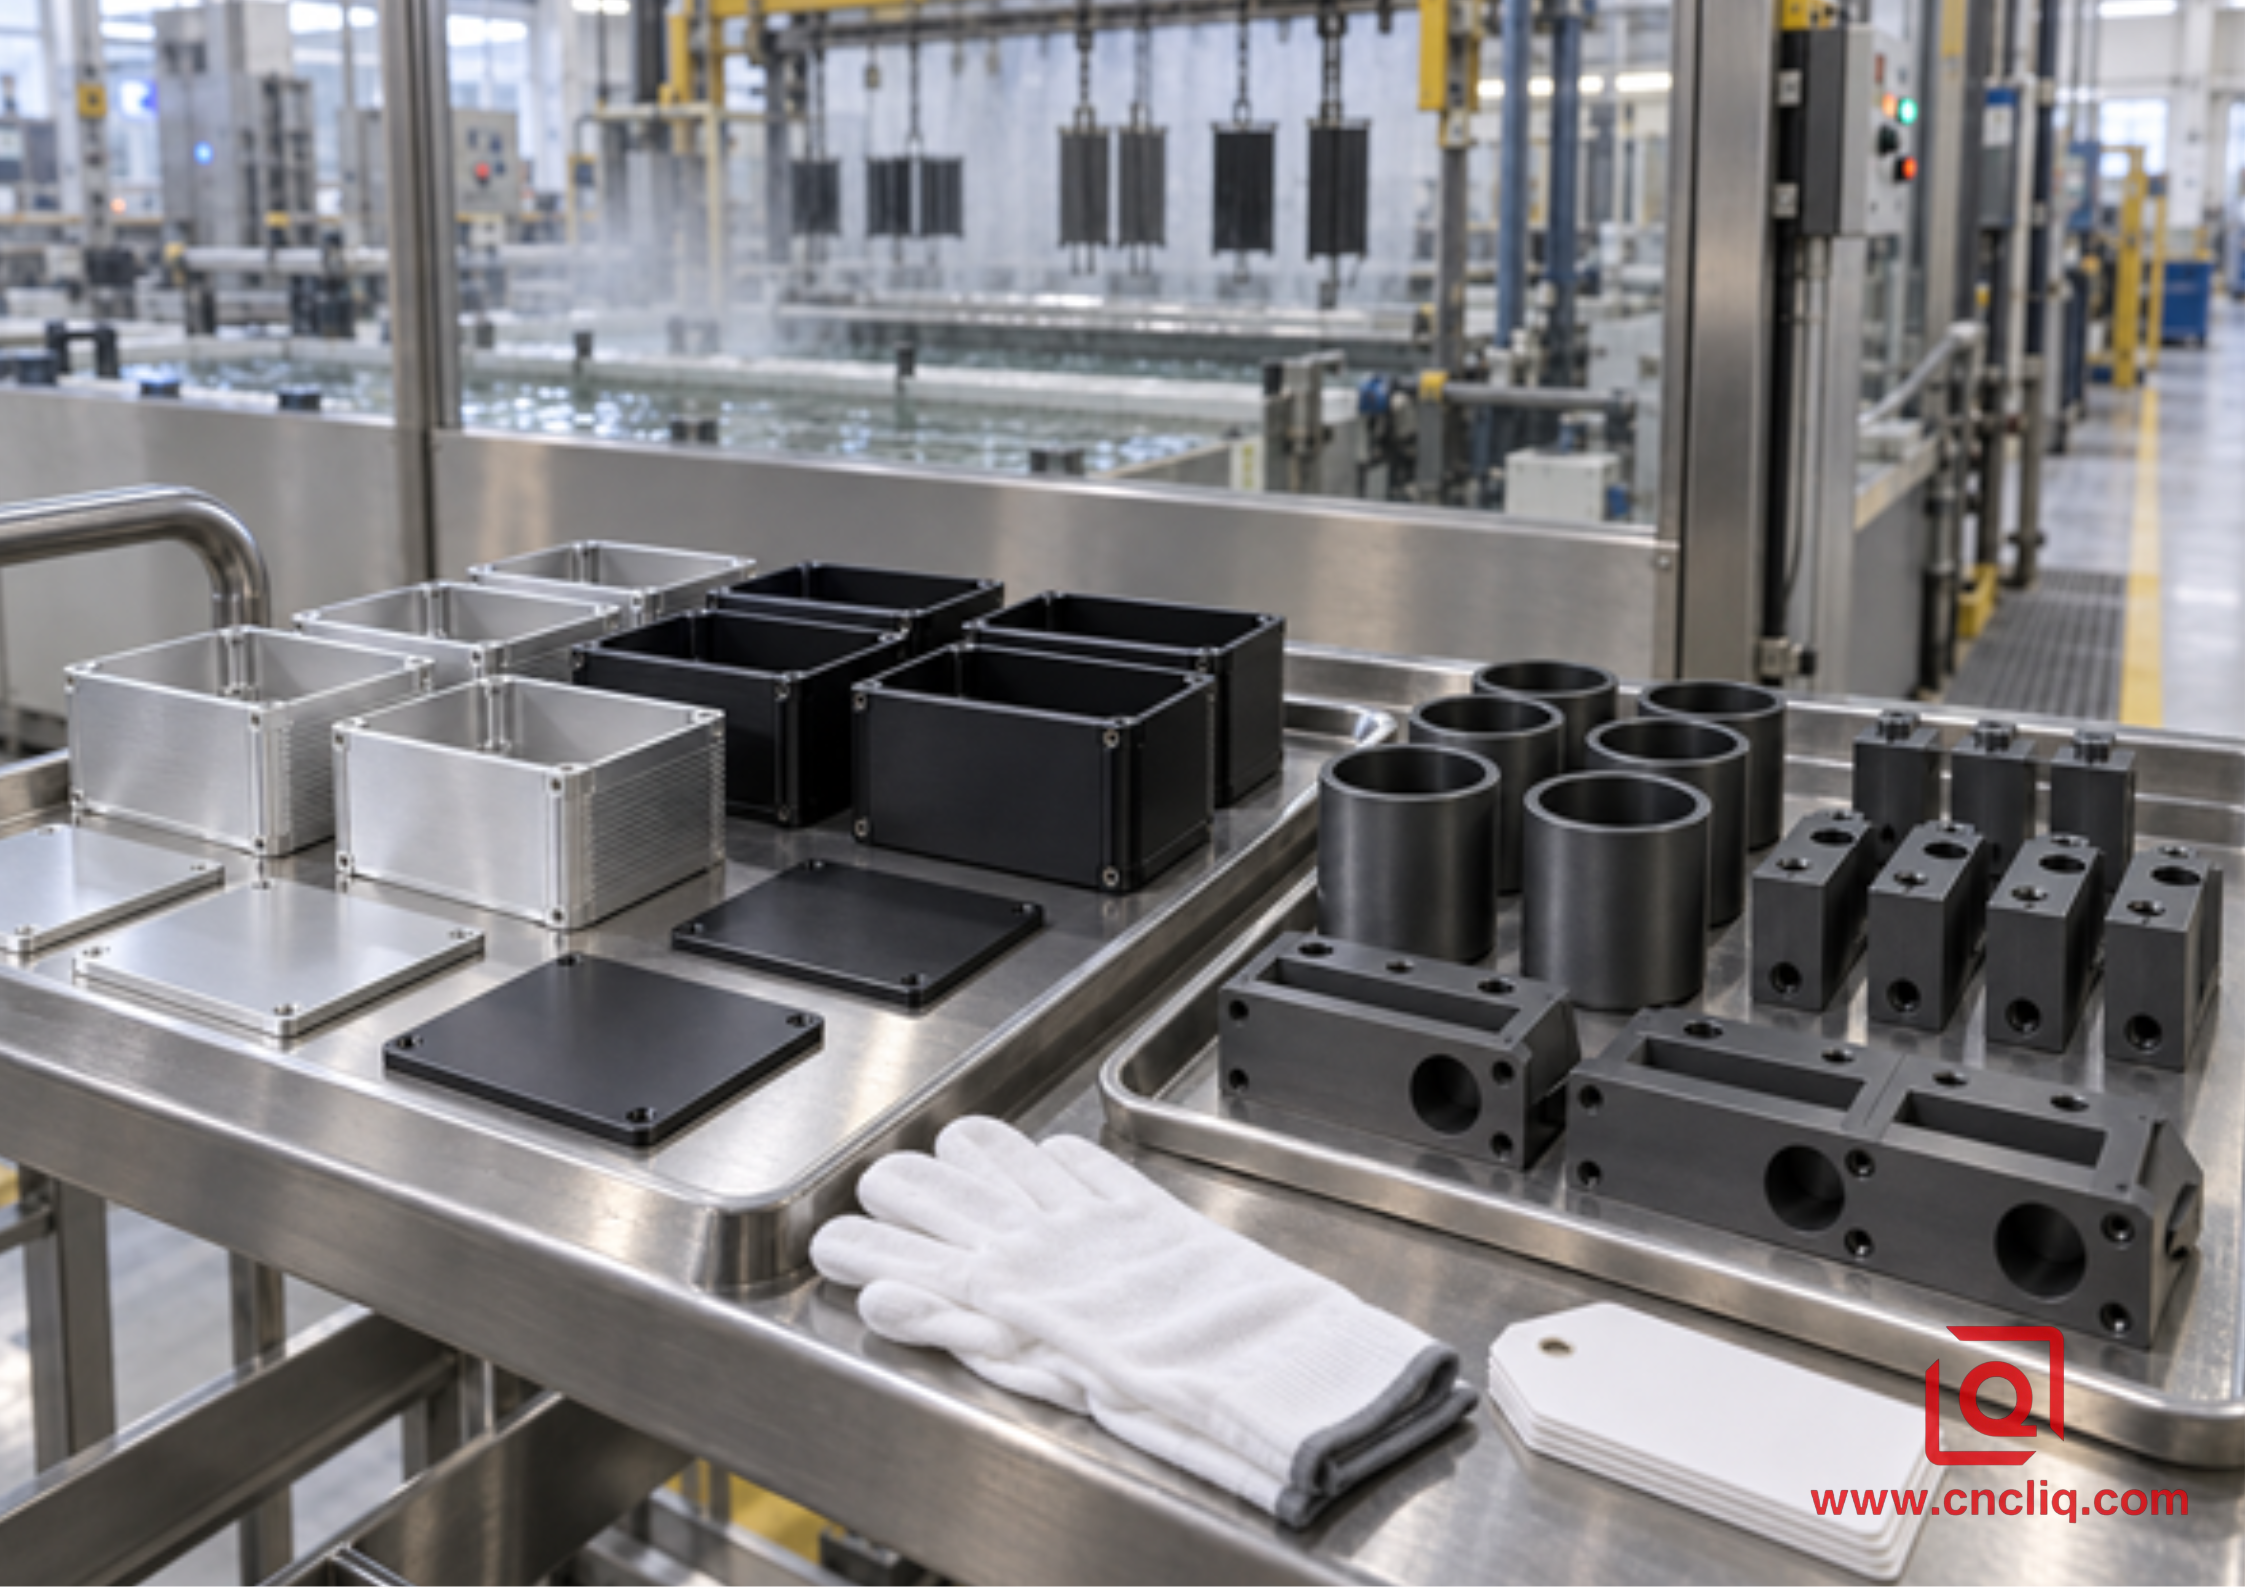
La planification par lots sépare les boîtiers cosmétiques de type II des composants fonctionnels de type III et maintient les critères d'inspection clairs.
Comment vérifier le revêtement fini
Une bonne anodisation est vérifiée et non supposée par la couleur. Pour les contrôles d'épaisseur, la norme ASTM B244 est la méthode familière par courants de Foucault sur l'aluminium, et elle n'endommage pas la pièce. Utiliser des étalons d’étalonnage adaptés et des emplacements définis et accessibles ; Les lectures des bords, des coins, des filetages et des évidements peuvent ne pas représenter la surface de travail. Indiquer les zones d'échantillonnage et de déclaration.
Vérifiez les dimensions critiques d’ajustement après la finition. Utilisez une MMT pour les emplacements et les profils, ainsi que des jauges d'alésage, d'air, de filetage ou fonctionnelles appropriées pour les caractéristiques individuelles. Faites correspondre la méthode à la tolérance et à la surface.
Pour l'apparence, définissez la distance de visualisation, la lumière, l'orientation et un échantillon d'acceptation. La variation naturelle de la teinte du revêtement dur ne constitue pas automatiquement un défaut, tandis que les brûlures, la poudre, les zones exposées, les taches, les piqûres ou les discordances non approuvées nécessitent un examen. Nommez la norme de corrosion ou d’abrasion et les critères de réussite/échec.
Cas client anonyme : empêcher la fermeture d'un alésage de collecteur
Ce composite anonymisé illustre un flux de travail réaliste et non un résultat universel. Un acheteur d'automatisation a demandé un collecteur noir 6061-T6 et a écrit « anodisation dure partout ». La pièce avait 12 ports, 2 alésages de bobine, une face de joint torique et un plot de mise à la terre ; l'alésage de 20 000 mm avait une bande de tolérance de 0,018 mm.
L'examen a révélé 3 conflits : une fermeture d'alésage estimée à 0,050 mm dépassait la tolérance, la face du joint torique risquait de changer dimensionnellement et le plot de mise à la terre deviendrait isolant. Seuls les 2 alésages de bobine avaient réellement besoin de résistance à l'usure.
La carrosserie a donc reçu du Type II noir, tandis que les 2 alésages d'usure ont utilisé du Type III contrôlé avec tolérance de premier article. Le terrain du joint torique, le plot de mise à la terre et les filetages sélectionnés étaient masqués. L'usinage jusqu'au calibrage final est devenu un plan de processus.
Les preuves du premier article comprenaient des lectures d'épaisseur, des mesures d'alésage fini, des jauges de filetage, une inspection par échantillonnage et des tests d'étanchéité approuvés. Le routage vérifié et l’orientation des racks sont devenus la référence de production. Une finition mixte n'est pas toujours requise, mais l'usure, les tolérances et les cartes électriques doivent être convenues avant la sortie.
Facteurs de coût et de délais que les acheteurs peuvent contrôler
Le type III coûte normalement plus cher car il nécessite un contrôle du bain plus froid, plus de temps et d’énergie, ainsi qu’une inspection plus approfondie. Les retraits profonds, les masquages mixtes, les rayonnages difficiles, les faces cosmétiques et les quantités de prototypes ajoutent des coûts de configuration et de manutention supplémentaires.
Réduisez les coûts en supprimant toute ambiguïté : standardisez les alliages et les finitions là où le service le permet, masquez uniquement les zones fonctionnelles, utilisez des critères cosmétiques réalistes, partagez la demande annuelle, approuvez un échantillon de gamme de couleurs et réservez des tolérances post-anodisation strictes pour les véritables interfaces.
Prêt pour un devis ?
Envoyez à Liqin votre modèle STEP, votre dessin contrôlé, votre alliage, votre quantité, votre environnement de service, vos points d'usure, votre couleur, votre épaisseur, vos dimensions finales et votre carte de masque. Nous pouvons examiner le type II, le type III, le revêtement dur sélectif ou une autre finition. Pour un devis comparable, identifiez les 3 éléments qui ne peuvent pas bouger et les 3 surfaces qui travaillent le plus dur. Contactez-nous directement pour discuter de la demande de prix.
Cliquez ici pour votre demande 👆
FAQ
1. Le type III bat-il automatiquement le type II ?
Non, non. Son film plus épais et plus résistant à l’usure résout un problème de contact plus difficile ; cela peut également ajouter des coûts inutiles et assurer un ajustement soigné. Placez-le là où le glissement, le grain ou le contact répété donnent à la couche dure un travail à faire. Pour les boîtiers, les supports, les garnitures et la quincaillerie à code couleur, le type II est généralement la valeur la plus propre, car l'apparence et la protection contre la corrosion sont en tête.
2. Dans quelle mesure l’anodisation modifie-t-elle le diamètre d’un alésage ou d’un arbre ?
Seule la partie extérieure de l’oxyde modifie l’enveloppe, et le rapport pénétration/construction exact dépend du processus qualifié. Pour une planification précoce, les ingénieurs estiment souvent une croissance externe d’environ 50 pour cent par surface. En utilisant cette estimation, 50 µm de revêtement déplacent un diamètre complet d’arbre ou d’alésage d’environ 0,050 mm. Confirmez l'allocation réelle avec les données du finisseur et du premier article.
3. Le revêtement dur de type III peut-il être noir tout en conservant sa résistance à l’usure ?
Le noir de type III est courant, mais la teinte finale dépend de l'alliage, de l'épaisseur du revêtement, du colorant et de l'étanchéité. Une condition teinte ou scellée peut fonctionner différemment d'une couche dure non scellée en service d'abrasion, donc la couleur ne doit pas être ajoutée après coup. Conservez ces choix ensemble sur une seule note contrôlée : classe 1 ou 2, le joint ou le post-traitement, un échantillon de plage physique et l'exigence d'usure.
4. Quel alliage est le choix le plus calme pour la cohérence de la finition ?
Commencez par 6061 lorsque la force le permet. Sa chimie et son comportement de coupe confèrent au Type II et au Type III une base relativement stable. Le 7075 s'anodise toujours bien, même s'il devient souvent plus foncé ou olive ; 2024, riche en cuivre, demande davantage au processus qualifié. Les alliages coulés peuvent présenter un aspect gris ou marbré. Qualifiez toujours l’alliage, l’état, la forme du matériau et le lot de chaleur réels utilisés pour la production.
5. Qu'est-ce qui permet à un fournisseur de proposer une anodisation sans rembourrage en cas d'incertitude ?
Envoyez l'alliage et l'état, la CAO, le dessin contrôlé, la norme de finition, le type et la classe, la bande d'épaisseur, la couleur, le joint, les dimensions finales, les zones de masque et de rack, le plan d'inspection, la quantité et les conditions de service. Si un champ est ouvert, marquez-le ouvert et expliquez ce que la surface doit faire. Cela permet au fournisseur de recommander une option contrôlée au lieu de cacher l’incertitude du prix.
Cliquez ici pour votre demande 👆
Résumé
La répartition pratique est la suivante : le type II s’occupe de la couleur et de l’exposition quotidienne à la corrosion ; Le type III prend en charge les travaux de frottement et d’abrasif. Examinez l’alliage, l’épaisseur, la croissance dimensionnelle, l’étanchéité, le masquage, l’inspection et les conditions de contact réelles. Un dessin complet et une demande d'offre évitent les problèmes d'ajustement, de mise à la terre, de couleur et de devis.
Coordonnées
Entreprise: Ningbo Liqin Industrie Co., Ltd.
Maintenance client quotidienne et support après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande : entreprise@shturl. zhouli@chinaliqin.com
Ligne d'assistance : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant Usinage CNC 4 axes et 5 axes , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
