 Français




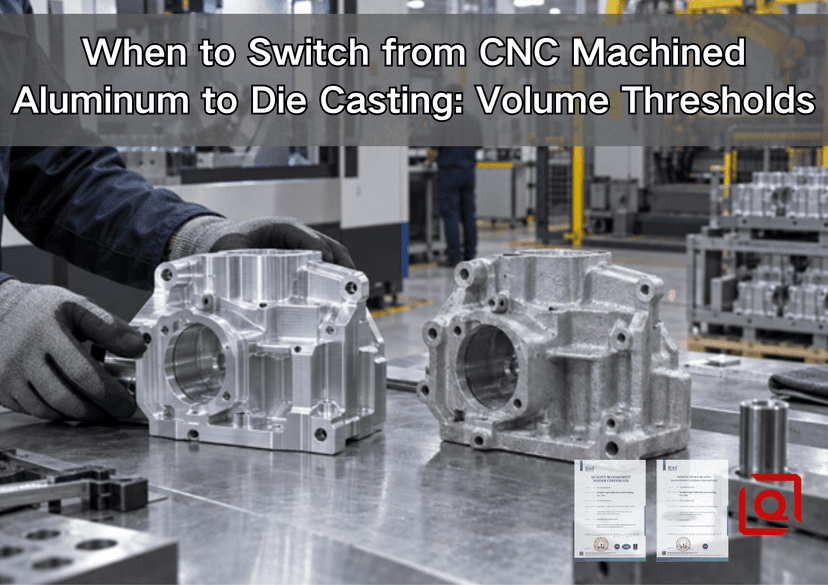
Vous demandez-vous encore si le prochain boîtier en aluminium devrait rester sur un centre d'usinage CNC ou être transformé en outil de moulage sous pression ? Un mauvais timing peut faire mal dans les deux sens. Changez trop tôt et une révision de la conception peut transformer une matrice en acier coûteuse en ferraille. Changez trop tard et chaque bon de commande continue de payer pour les billettes, les copeaux, les heures de broche, les fraises, les réglages et l'inspection qu'une coulée quasi nette aurait pu éviter. Ce guide montre aux ingénieurs et aux équipes d'approvisionnement comment localiser un seuil de volume réaliste, le tester par rapport aux risques en atelier et construire un chemin plus sûr depuis les prototypes usinés jusqu'à la production moulée sous pression.
La réponse courte est simple : il n’existe pas de règle universelle du « changement à 1 000 pièces ». Pour de nombreux boîtiers en aluminium, 500 à 5 000 pièces acceptées constituent la zone dans laquelle une étude sérieuse entre CNC et moulage sous pression devient intéressante. Le crossover réel peut se situer en dessous ou bien au-dessus de cette bande. La complexité des outils, le temps de cycle CNC, les exigences en matière d'alliage, la maturité de la conception, le rendement de la coulée, l'usinage secondaire, l'état de surface et la fiabilité des prévisions déterminent la réponse.
Commencez par une plage de seuils, pas un nombre magique
Le volume est un déclencheur d’analyse, pas un verdict. Une plaque compacte et facile à usiner peut rester économique sur un équipement CNC à des quantités qui justifieraient le moulage d'un boîtier profond et nervuré. À l'inverse, un boîtier de grande taille qui commence comme une billette coûteuse et perd la majeure partie de sa masse sous forme de copeaux peut justifier un moulage sous pression à haute pression (HPDC) étonnamment tôt, à condition que la géométrie et les spécifications soient véritablement coulables.
Utilisez les bandes suivantes comme premier outil de sélection, puis remplacez-les par des devis spécifiques aux fournisseurs.
|
Volume accepté attendu |
Position de départ pratique |
Que devrait-il se passer ensuite |
|
1 à 100 pièces |
L'usinage CNC mène normalement |
Validez l’ajustement, la fonction, le chargement, l’étanchéité, le comportement thermique et le dessin. Évitez de geler les outils de production. |
|
100 à 500 pièces |
La CNC reste généralement à moindre risque |
Améliorez le maintien de la pièce, le choix des matières, les parcours d'outils et l'inspection. Commencez à enregistrer le temps de cycle réel et les rebuts. |
|
500 à 2 000 pièces |
Étude croisée formelle |
Citez les itinéraires CNC, HPDC et Cast-plus-CNC dans le même état fini. Examinez la stabilité de la conception et le casting DFM. |
|
2 000 à 10 000 pièces |
HPDC devient de plus en plus crédible |
Exécutez des scénarios de récupération d’outillage et de flux de trésorerie. Confirmez l’alliage, les contrôles de porosité, le post-usinage, la finition et la propriété de l’outil. |
|
Plus de 10 000 pièces |
Le HPDC ou une voie hybride mérite souvent la priorité |
Validez la capacité, les hypothèses de durée de vie des matrices, la maintenance préventive, les preuves de qualité et la planification des sauvegardes. Le CNC peut encore gagner pour des exigences particulières. |
Il s’agit de plages de décision et non de limites de production indiquées. Liqin existe Usinage CNC complet par rapport au coût du moulage sous pression et au guide de volume explique la vaste comparaison des coûts du cycle de vie. Cet article va encore plus loin : il se concentre sur le moment où un programme est prêt à franchir le seuil et sur la manière d'éviter un faux seuil de rentabilité.
Pourquoi le coût de la CNC et le coût du moulage sous pression se comportent différemment
L’usinage CNC a un coût fixe relativement léger. Un fournisseur prépare le programme CAM, les fraises, les mâchoires ou fixations souples, les feuilles de configuration et le plan d'inspection. Après cela, chaque pièce acceptée continue de consommer du stock d'aluminium, du temps de broche, de la durée de vie de l'outil, du liquide de refroidissement, de la manipulation, de l'ébavurage et de la capacité de mesure. La taille des lots peut améliorer l’allocation de configuration et l’efficacité des achats, mais elle ne fait pas disparaître le temps de coupe.
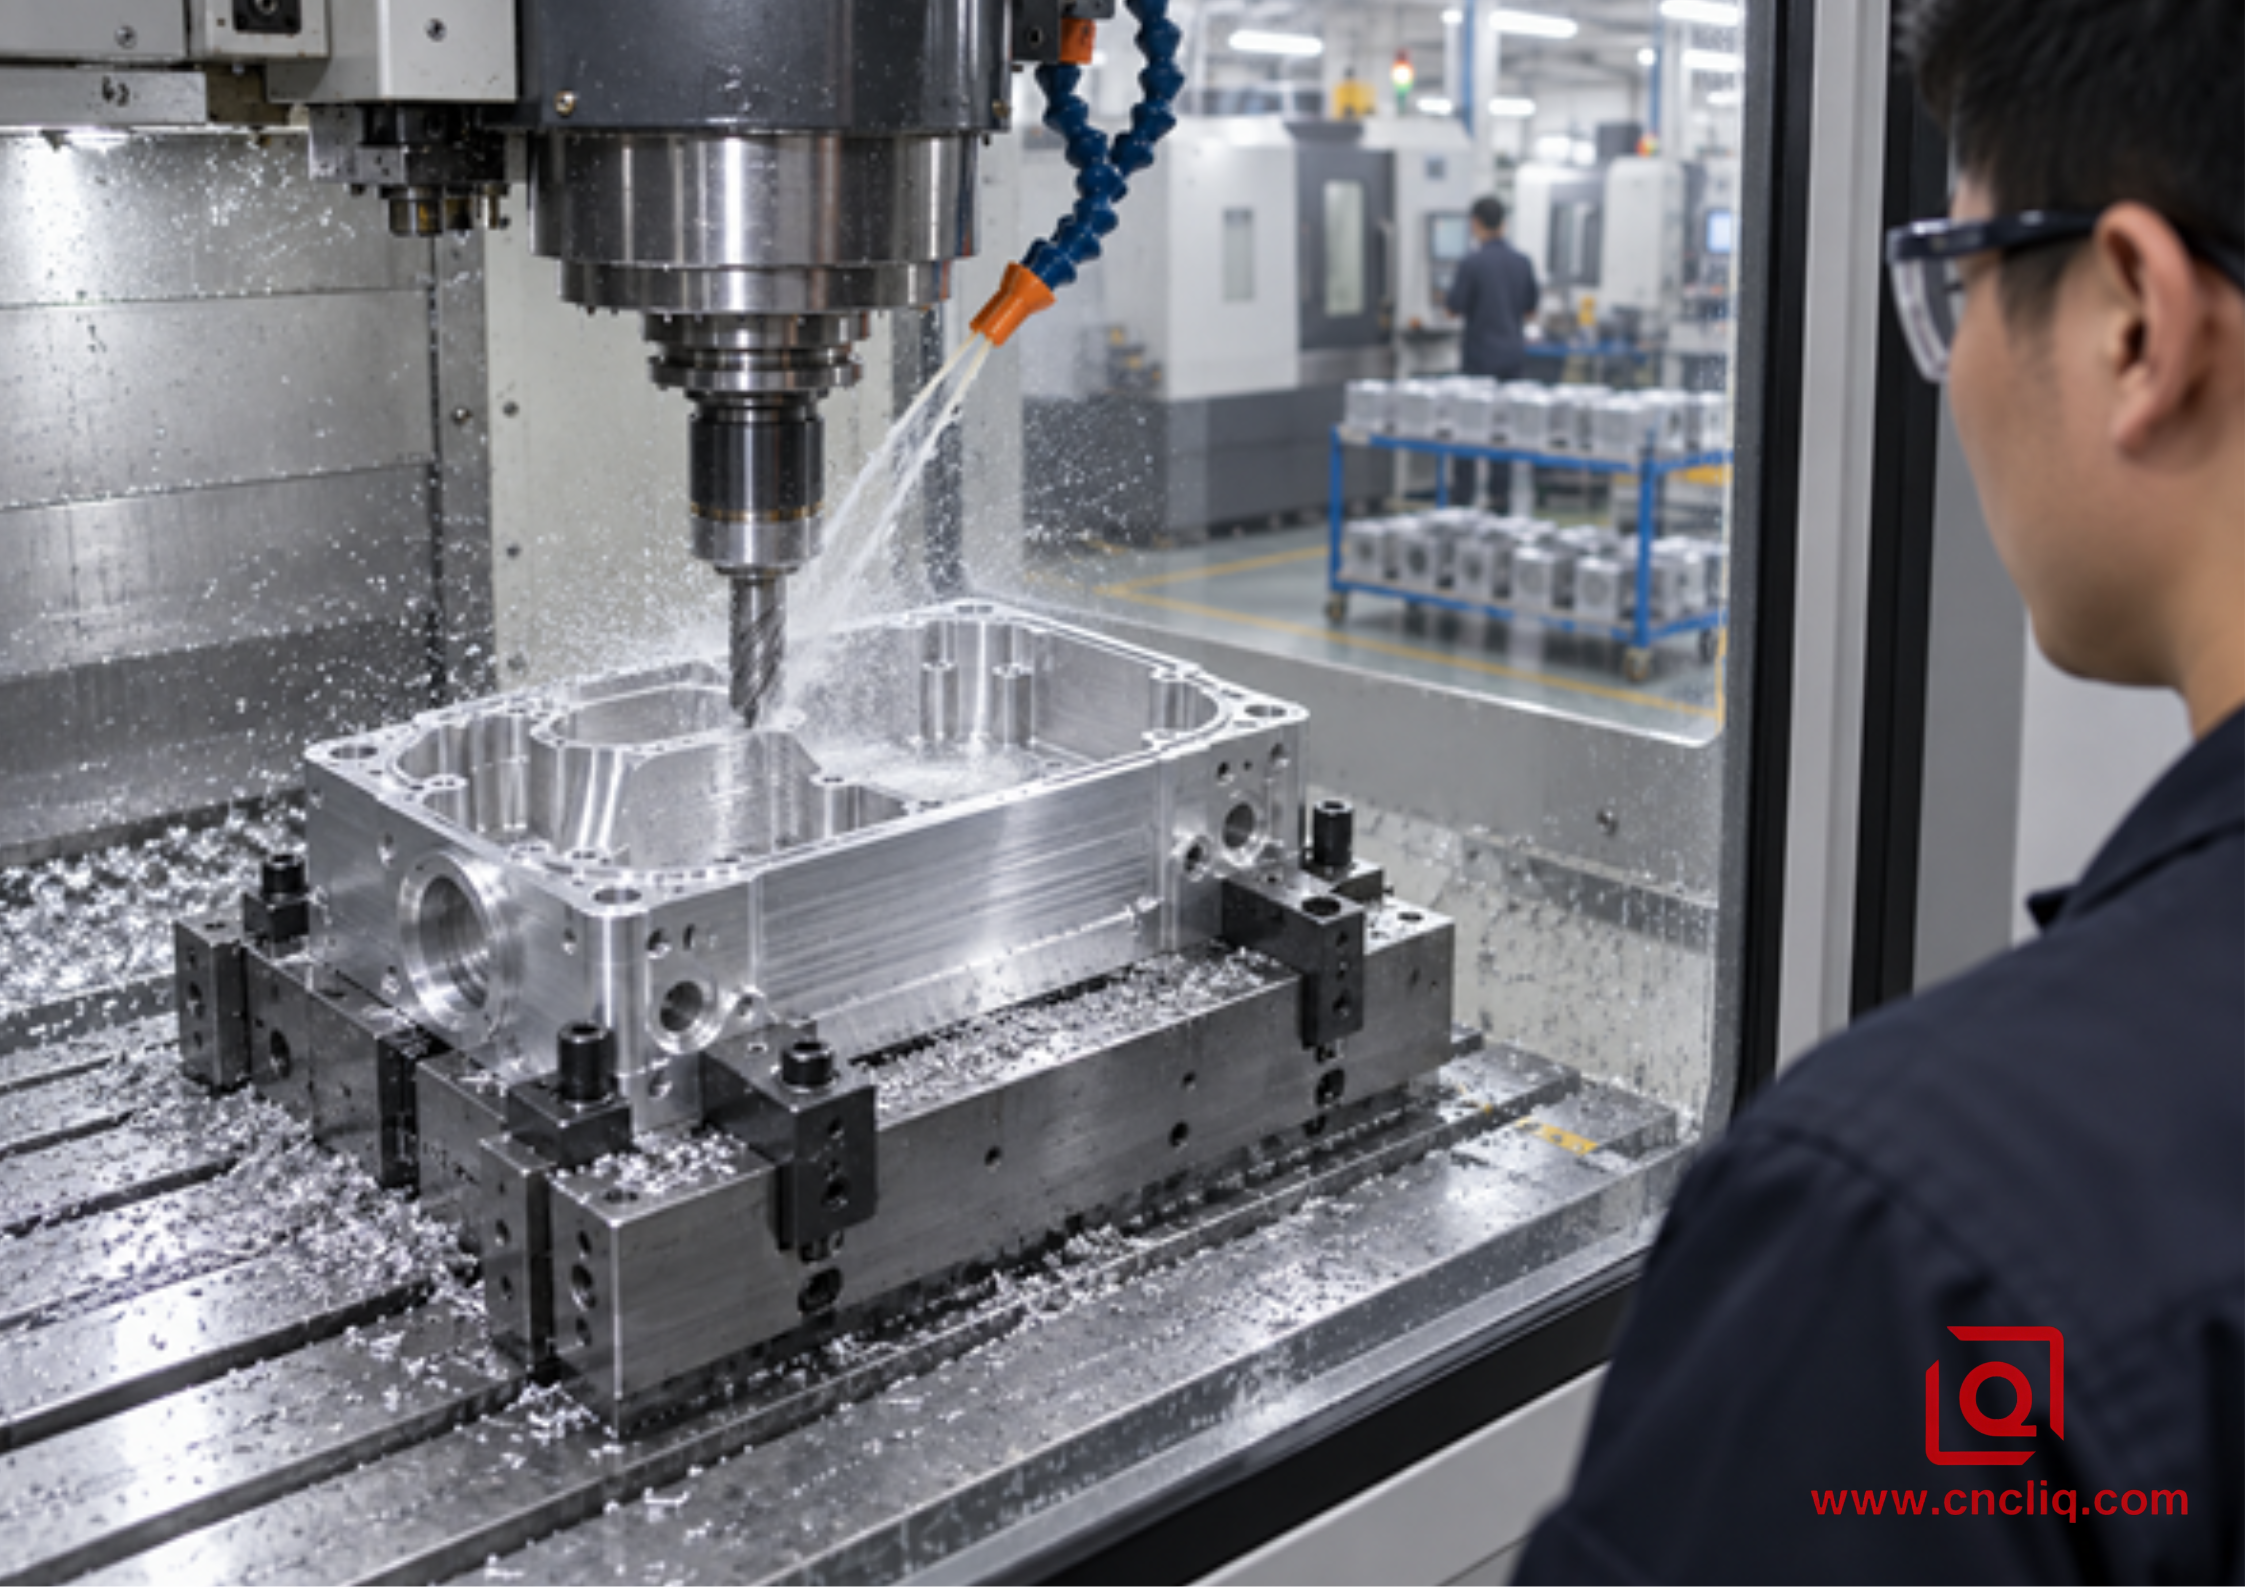
L'usinage CNC élimine la matière des billettes à chaque cycle de production, préservant ainsi la flexibilité de conception tout en continuant à consommer du temps de broche.
HPDC inverse la tendance. La conception d'outils, la simulation, l'usinage de matrices, d'empreintes et de glissières, le traitement thermique, l'outillage de découpe, les essais, l'échantillonnage, la correction et la qualification créent un engagement initial beaucoup plus important. Cependant, une fois la cellule stable, la matrice forme des parois, des nervures, des bossages et des contours extérieurs de manière répétée. La pièce moulée brute peut être peu coûteuse par tir, mais la pièce expédiée peut toujours nécessiter un détourage, un grenaillage, une imprégnation, des tests d'étanchéité, un revêtement et un usinage CNC de précision.
Cette distinction est importante car les acheteurs comparent souvent une pièce CNC complète à une pièce moulée inachevée. Cette comparaison n'est pas valide. Les deux devis doivent se terminer au même point d'acceptation : état de l'alliage fini, usinage secondaire terminé, revêtement appliqué, caractéristiques critiques inspectées, rebuts et rendement pris en compte, emballés et prêts à être assemblés.
Calculer le seuil de rentabilité avec les données économiques des pièces acceptées
Utilisez deux équations de coût du cycle de vie sur le même horizon de production :
Coût total CNC = CNC NRE + (coût final CNC par pièce acceptée × quantité acceptée)
Coût total du HPDC = coût de matrice, de lancement et de qualification + réserve de maintenance des outils + (coût final du HPDC fini par pièce acceptée × quantité acceptée)
Si le coût variable de la CNC est plus élevé, le croisement du premier passage est :
Quantité d'équilibre = (coût fixe HPDC + réserve de maintenance − coût fixe CNC) ÷ (coût unitaire CNC − coût unitaire HPDC fini)
Considérons un hypothétique boîtier de contrôleur industriel. Il s’agit d’un exemple pédagogique, pas d’une cotation de Liqin ou d’une référence de marché.
|
Entrée des coûts |
Itinéraire CNC |
HPDC + itinéraire CNC secondaire |
|
Programmation, calendriers ou lancement NRE |
900 $ |
Inclus ci-dessous |
|
Matrice, outil de détourage, échantillonnage et qualification |
0 $ |
42 000 $ |
|
Réserve de maintenance planifiée pour le programme évalué |
0 $ |
4 500 $ |
|
Coût final par pièce acceptée |
58,00 $ |
19,50 $ |
Le crossover du premier passage est (42 000 $ + 4 500 $ − 900 $) ÷ (58,00 $ − 19,50 $) = 1 184 pièces acceptées, arrondies. À 1 200 pièces, les deux totaux modélisés sont proches. Avec 5 000 pièces, l’outillage fixe est beaucoup plus étendu et HPDC pourrait avoir un net avantage. À 600 pièces, la CNC reste inférieure dans cet exemple.
Mais ne libérez pas automatiquement l’acier à la partie 1 185. La formule suppose que le dessin est stable, que le rendement de coulée indiqué est atteint, que l'usinage secondaire est correctement défini et que les prévisions se transforment en commandes réelles. Modifiez l’une de ces hypothèses et le seuil bouge.
Exécutez une table de sensibilité avant d’approuver le dé
Une seule prévision crée une fausse confiance. Calculez au moins 3 cas de demande et rendez visible le risque commercial.
|
Scénario |
Demande à vie acceptée |
État du programme |
Décision probable dans l’exemple ci-dessus |
|
Cas confirmé |
800 pièces |
Seules les commandes validées sont comptabilisées |
Gardez la CNC ; l'outillage n'a pas payé. |
|
Cas le plus probable |
2 500 pièces |
La conception est figée et la demande des clients est prise en charge |
HPDC + CNC méritent d'être validés. |
|
Cas positif |
10 000 pièces |
Les prévisions de ventes sont réalisées sur plusieurs versions |
L’économie du HPDC se renforce, sous réserve de qualité et de capacité. |
Insistez sur les faibles intrants : une augmentation des coûts de moulage de 15 %, une révision de matrice payante, un rendement inférieur ou des versions de seulement 300 pièces. Une décision solide doit survivre à un cas de baisse raisonnable ; si HPDC ne gagne que dans les prévisions à la hausse, le programme n'est pas prêt.
Le timing de trésorerie est important : les dépenses CNC suivent les versions, tandis qu'une matrice de production fait avancer le capital. Comparez le coût du programme et l’exposition aux liquidités, et pas seulement le prix unitaire amorti.
Appliquer 5 portes d'ingénierie avant que le volume puisse autoriser un changement
Porte 1 : La conception est-elle véritablement stable ?
Le dessin doit avoir réussi les tests fonctionnels, les essais d'assemblage et une validation environnementale réaliste. Les interfaces qui peuvent encore bouger (positions des connecteurs, chemins d'étanchéité, dispositions des murs, bossages de montage et caractéristiques thermiques) ne doivent pas être coincées dans l'acier trempé sans une stratégie d'insertion délibérée. La CNC pardonne car de nombreuses révisions restent des changements de programmation ou de montage. Une révision de fonderie peut impliquer du soudage et du découpage, un nouvel insert, de nouvelles glissières ou une matrice de remplacement.
Le Normes de spécifications de produits NADCA 2024 couvrent l'outillage, les propriétés des alliages, les tolérances standard et de précision, les dimensions GD&T, les conseils de conception et les dispositions relatives à la qualité. Cette portée est un rappel utile : un moulage de production est un système contrôlé, pas seulement une manière différente de copier le prototype.
Porte 2 : La pièce peut-elle exploiter le moulage sous pression ?
Le HPDC gagne sa place lorsque la matrice remplace l'enlèvement de matière répété par une géométrie proche du résultat net. Les parois minces, les nervures, les bossages, les fonctions de montage intégrées et les formes extérieures complexes peuvent être de bons candidats. Une pièce qui reste un bloc épais avec un usinage profond sur chaque face peut ne pas capturer suffisamment de valeur de fonderie.
La conversion nécessite normalement un DFM intentionnel : des murs raisonnablement uniformes, des transitions arrondies, une dépouille appropriée, une stratégie de séparation réalisable, des emplacements pour les broches d'éjection et un plan pour le flux de métal, la ventilation et le refroidissement. NADCA conseils pour la conception des matrices met en évidence le flux de métal, la ventilation, l’équilibre thermique et l’éjection comme considérations fondamentales de conception. Pour un aperçu spécifique à Liqin, consultez le Livre de jeu OEM personnalisé en aluminium moulé sous pression .
Porte 3 : Un alliage de coulée peut-il satisfaire aux exigences réelles ?
Un prototype 6061-T6 usiné et un moulage sous pression de la famille A380 ne sont pas métallurgiquement interchangeables. Les alliages corroyés et moulés diffèrent par leur composition chimique, leur état, leur allongement, leur réponse thermique, leur comportement à la corrosion, leur réponse au revêtement et la façon dont les propriétés varient au sein d'une pièce réelle. L'Aluminium Association décrit les alliages corroyés 6xxx comme des matériaux pouvant être traités thermiquement, formables et soudables avec une résistance moyennement élevée et une excellente résistance à la corrosion ; 6061 est largement utilisé au sein de cette famille. Un alliage de coulée doit être évalué par rapport à l'application plutôt que accepté comme substitution d'achat.
Avant la commutation, l'ingénierie doit revérifier la charge statique, la fatigue, l'impact, la température, la conductivité thermique, l'exposition galvanique, l'assemblage, l'étanchéité, la finition esthétique et toute exigence réglementaire. Si les spécifications dépendent réellement des propriétés du brut ou d'un aspect anodisé haut de gamme, la CNC peut rester la voie de production la plus sûre, même à volume élevé. Pour la sélection de matériaux axée sur le moulage, Liqin's Guide de moulage sous pression en aluminium A380 fournit une référence interne utile.
Porte 4 : Quelles caractéristiques doivent encore être usinées ?
Le plan de production le plus solide divise souvent le travail. Laissez le dé créer la large enveloppe ; laissez CNC protéger les interfaces fonctionnelles. Les alésages de roulements, les pistes de joints, les orifices filetés, les trous de positionnement, les références de précision, les faces de connecteurs et les zones d'étanchéité sont des candidats courants pour l'usinage secondaire.
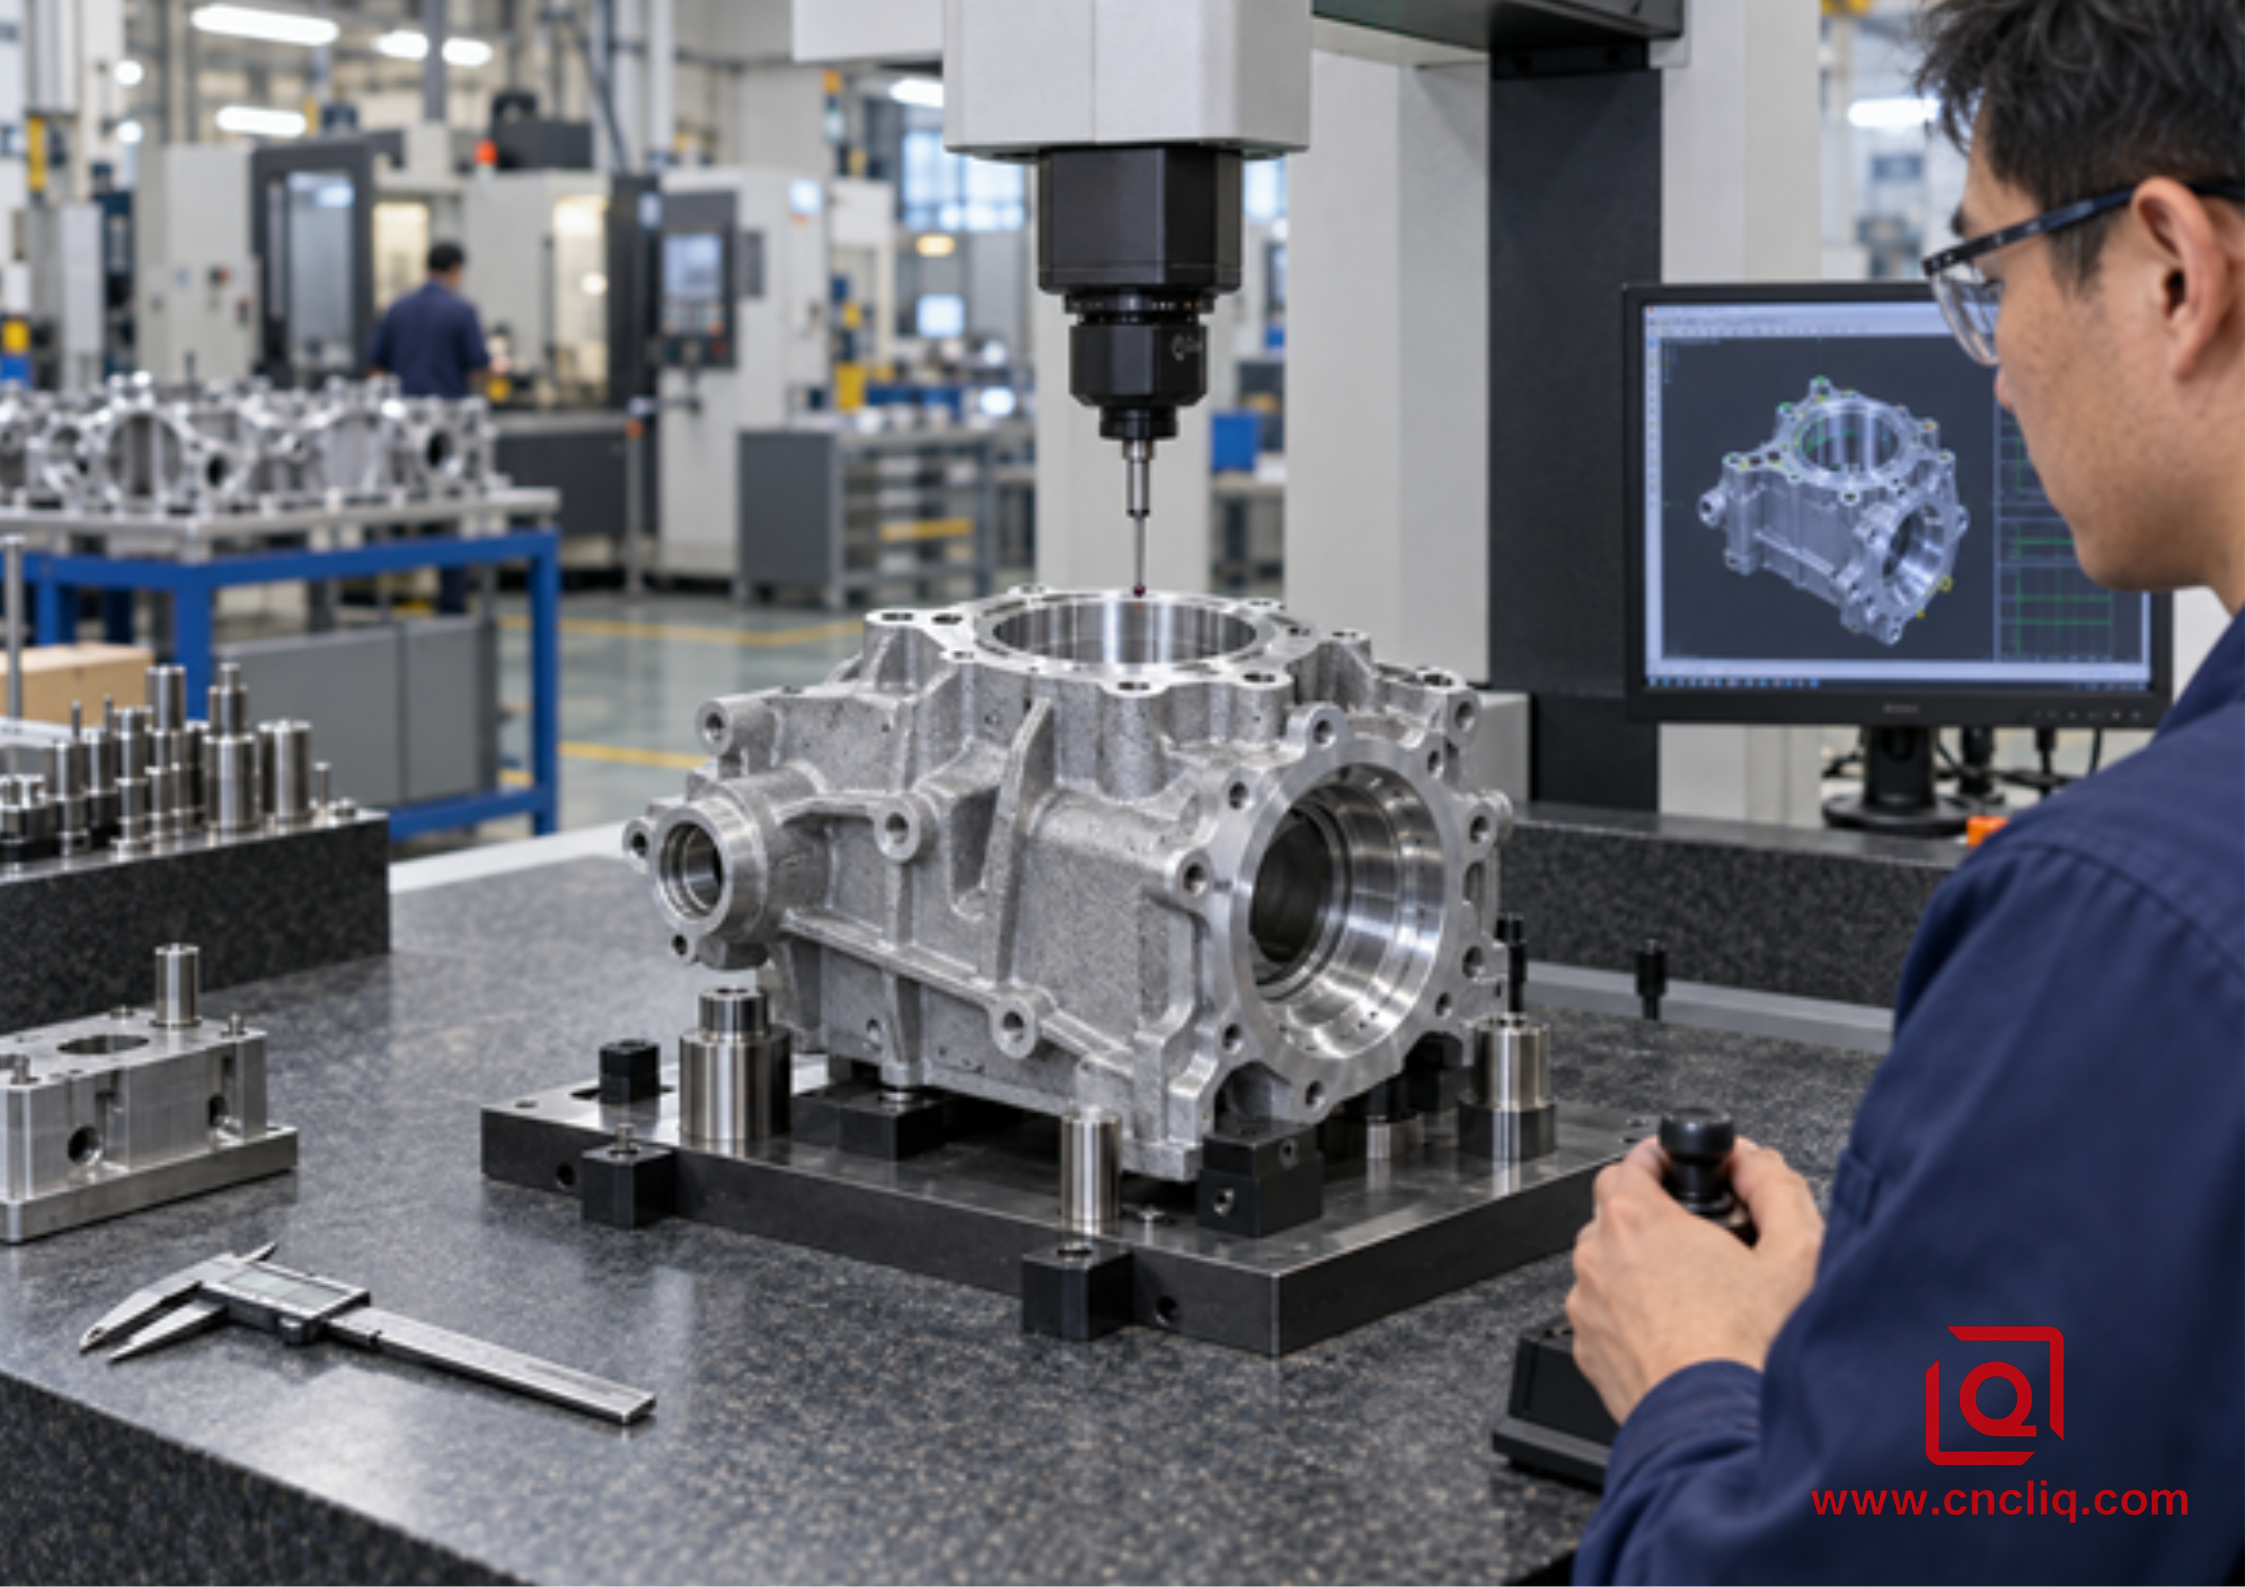
Un itinéraire hybride projette l'enveloppe du boîtier, usine les interfaces critiques et vérifie les caractéristiques fonctionnelles par CMM.
Cette voie hybride permet d'économiser de l'argent uniquement lorsque l'usinage est concentré. Marquez chaque surface qui peut rester telle que moulée. Appliquez des tolérances serrées uniquement là où l’assemblage en a besoin. Définissez le stock d'usinage contrôlé, les plots de fixation stables, les cibles de référence et la relation d'inspection entre les éléments moulés et usinés. Le guide de Liqin pour Tolérance et coût d'usinage CNC explique pourquoi les exigences globales de ±0,01 mm peuvent modifier l'ensemble du plan de processus.
Porte 5 : La chaîne d’approvisionnement peut-elle lancer et maintenir le processus ?
L’approbation de l’outillage n’est pas la fin. Confirmez la gamme de machines de coulée, la stratégie de cavité, le processus de garniture, les contrôles de fusion et de température, la capacité d'usinage secondaire, la méthode de mesure, l'emballage, la maintenance préventive et le plan d'urgence. Définissez à qui appartient la matrice, où elle est stockée, comment les enregistrements de prise de vue et de maintenance sont consignés, qui approuve les réparations et ce qui se passe en fin de vie ou en cas de transfert de fournisseur.
Le rapport final 2004 du Département américain de l'énergie, Consommation d'énergie des opérations de moulage sous pression , mesure de la fusion, du maintien, de la cellule de coulée et de l'activité en aval. Sa leçon pratique en matière d’approvisionnement est que le temps de cycle machine à lui seul ne représente pas l’intégralité du processus. Un devis crédible doit décrire l’ensemble du parcours et son rendement attendu.
Quand la CNC devrait rester, même après que la feuille de calcul indique « cast »
Conservez l'usinage CNC lorsque la demande est volatile, que le volume annuel est fréquemment surestimé ou que le produit peut être interrompu avant que la matrice ne soit rentabilisée. La CNC mérite également la priorité lorsque des modifications techniques restent probables, que la livraison doit commencer avant que l'outillage puisse être qualifié, qu'une faible porosité est essentielle mais que la méthode de coulée n'a pas été prouvée, ou que l'alliage et le revenu requis ne peuvent pas être remplacés de manière responsable.
Les signes d'avertissement incluent des canaux internes étendus, des caractéristiques de précision sur des références sans rapport, de longs intervalles entre les versions, une anodisation décorative de qualité supérieure ou une demande imprévisible de pièces de rechange. Un volume de vie élevé ne suffit pas à lui seul à créer un calendrier HPDC continu.
Ne négligez pas un troisième processus. En fonction de la géométrie, l'extrusion, le forgeage, l'extrusion à froid, le moulage par gravité ou une ébauche préformée plus CNC peuvent réduire l'enlèvement de matière sans l'engagement total de HPDC. Liqin extrusion à froid versus moulage sous pression et guide CNC est pertinent pour les pièces en aluminium axisymétriques ou en forme de coupelle.
Quand le moulage sous pression mérite un regard plus précoce
Faites avancer l'étude lorsqu'une pièce a une conception stable, une prévision pluriannuelle crédible, un ratio achat-vol élevé, un long temps de cycle CNC, des poches profondes, de nombreuses nervures ou bossages intégrés, ou plusieurs pièces assemblées qui pourraient devenir une seule pièce coulée. Une famille de pièces peut également justifier des concepts d'outillage communs ou des inserts modulaires, bien que chaque proposition doive être conçue et proposée.
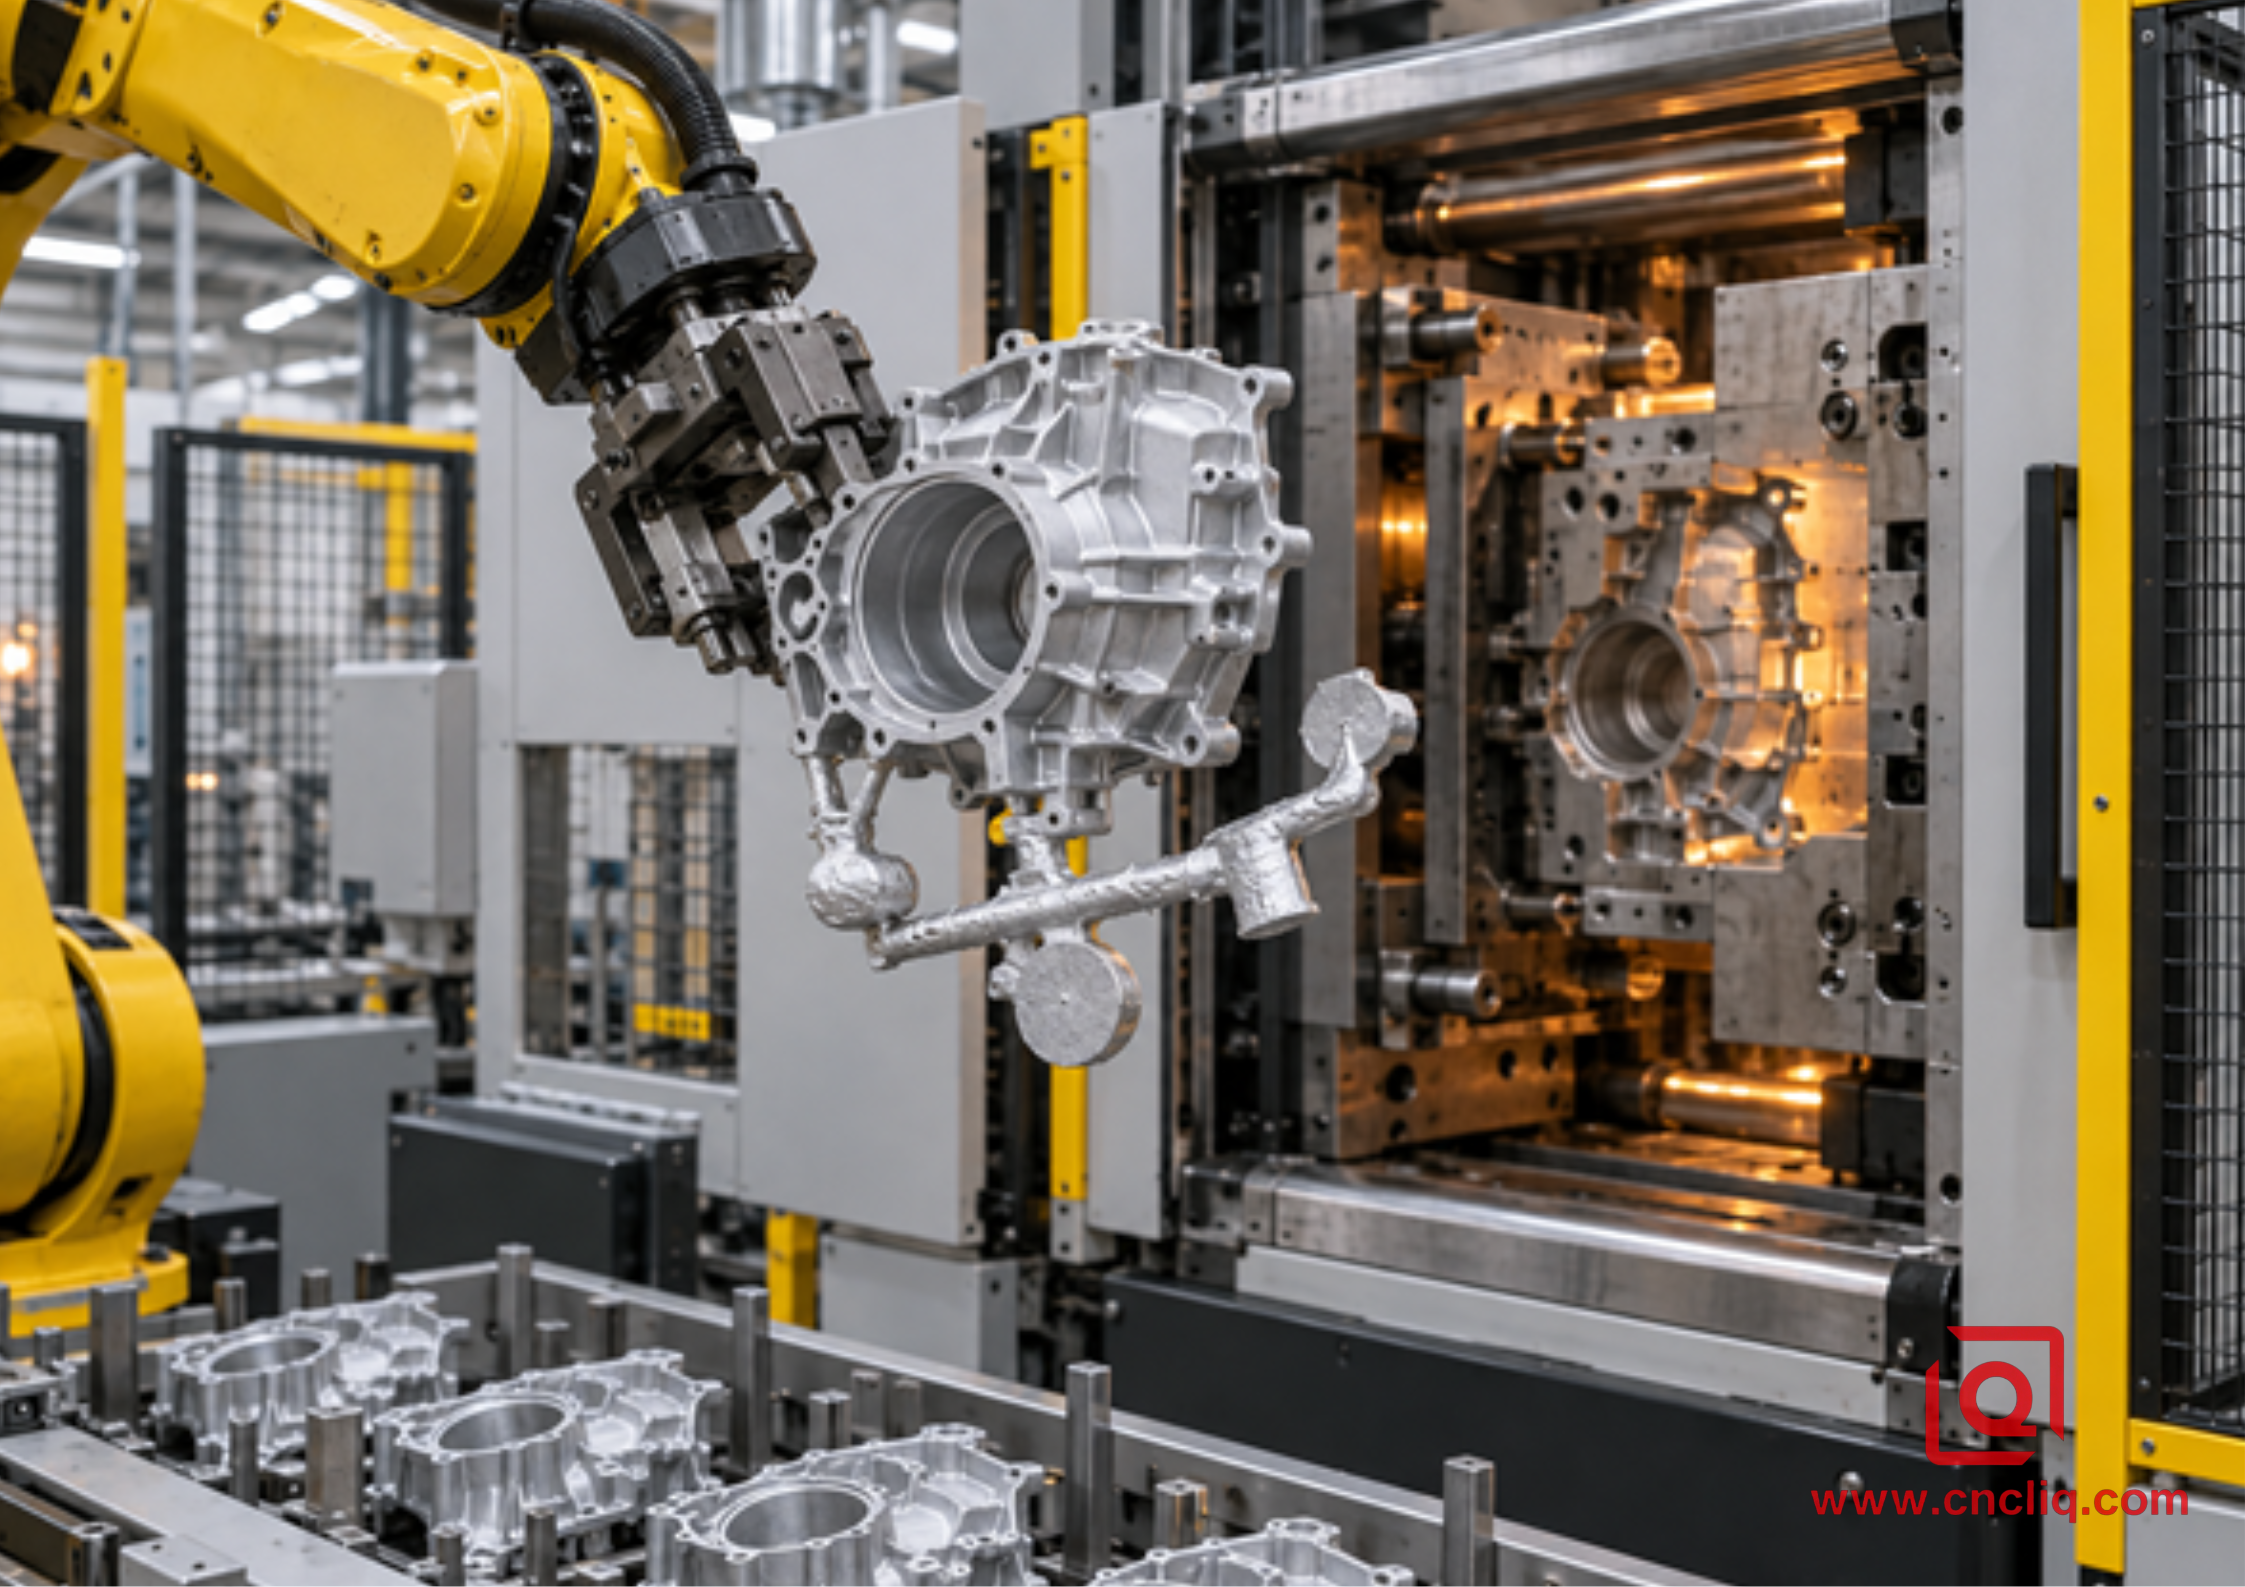
Extraction robotisée d'une pièce moulée en aluminium quasi nette : le canal et le trop-plein restent visibles avant le détourage et l'usinage secondaire.
Les boîtiers thermiques, les capots de moteur, les boîtiers d'éclairage, les capots de boîte de vitesses et les corps de commande électroniques contiennent souvent le type de complexité extérieure que HPDC forme efficacement. Cependant, les applications sous pression ou à haute intégrité nécessitent un plan spécifique de contrôle et de validation de la porosité. Le « moulage sous pression » ne constitue pas, en soi, une spécification d’étanchéité.
Cas client anonyme : déplacement d'un boîtier de variateur industriel en 2 étapes
Un client anonyme d'automatisation industrielle possédait un boîtier d'entraînement compact en aluminium, usiné à l'origine à partir de billettes pour des constructions de vérification. La pièce combinait une large cavité, des nervures de refroidissement externes, 4 bossages de montage, un alésage de roulement, une face de joint et plusieurs trous filetés. Ce scénario est représentatif des capacités d'usinage et de moulage sous pression personnalisées de Liqin ; les intrants commerciaux et les dimensions ci-dessous sont épurés et le résultat est présenté comme un exemple de processus réaliste plutôt que comme une revendication de performance universelle.
Au cours de la première étape, le client a conservé l'usinage CNC pour les versions pilotes. Les tests d'assemblage ont révélé un changement d'emplacement du connecteur et un chemin de joint révisé, exactement le genre de mouvement tardif qui aurait rendu coûteuse une première matrice. Les ingénieurs ont ensuite figé les interfaces et divisé le dessin en 3 groupes : géométrie coulée proche du résultat net, éléments usinés avec précision et surfaces esthétiques non fonctionnelles.
Au cours de la deuxième étape, la matrice formait l'enveloppe, les nervures et les bossages ; CNC a fini l'alésage du roulement, la face de positionnement, la piste du joint et les filetages des patins de fixation définis. Le plan de contrôle couvrait la cartographie du premier article, les vérifications des caractéristiques critiques, la vérification du revêtement et un test d'étanchéité spécifique au projet. Les achats ont comparé 3 niveaux de demande en utilisant le coût des pièces finies acceptées.
La décision n’était pas « le casting est toujours moins cher ». C'était « la conception est désormais stable, la géométrie supprime suffisamment de travail CNC récurrent et la demande la plus probable peut rentabiliser un itinéraire hybride contrôlé. » Liqin est publié Bride de moteur de précision/capuchon avant démontre la même logique de fabrication vérifiée : un corps en aluminium moulé sous pression conserve son revêtement extérieur tandis que les interfaces critiques de roulement et de positionnement reçoivent un usinage de précision. Aucun volume de clients non répertorié ni demande d'économies n'est déduit de cette page de produit.
Un plan de migration pratique de la CNC vers HPDC
1. Capturez la référence CNC. Enregistrez le temps de cycle des pièces acceptées, le coût du stock, la consommation d’outils, l’allocation de configuration, les rebuts, l’inspection, la finition, l’emballage et les performances de livraison. Le temps d’usinage estimé est plus faible que les données de production observées.
2. Gelez la spécification fonctionnelle. Identifiez les dimensions, les références, les caractéristiques d’étanchéité, les zones de finition, les chemins de charge et les exigences en matière d’alliage essentiels au fonctionnement. Supprimez les précisions inutiles des surfaces non fonctionnelles.
3. Demandez le moulage DFM avant le devis final d'outillage. Examinez les transitions de mur, les dépouille, les rayons, les nervures, les bossages, les lignes de joint, les curseurs, l'éjection, les portes, les trop-pleins, les évents et les surépaisseurs d'usinage.
4. Citez 3 itinéraires au même point d'acceptation. Demandez CNC, HPDC et HPDC-plus-CNC lorsque tous sont réalisables. Le devis de coulée doit inclure les opérations secondaires et le rendement accepté attendu.
5. Construisez le modèle de seuil. Utilisez le coût fixe, le coût variable fini, la réserve de maintenance et la quantité acceptée. Calculez les cas confirmés, les plus probables et les cas positifs.
6. Prototype en gardant à l'esprit le processus final. Un prototype usiné peut valider l'ajustement et de nombreuses fonctions, mais il ne reproduit pas la porosité du moulage, la peau, la microstructure, les contraintes résiduelles ou chaque réponse du revêtement. Planifiez les essais de casting et la qualification en conséquence.
7. Approuver les échantillons par rapport à un plan de contrôle écrit. Alignez la révision des dessins, la certification des matériaux, le rapport du premier article, la portée de la MMT, les jauges, les preuves de revêtement, les tests de fuite ou de pression et l'acceptation cosmétique.
8. Rampe des rejets contrôlés. Vérifiez la capacité stable du processus et les performances de l’assemblage avant de dépendre de la capacité maximale prévue.
9. Gardez la propriété commerciale claire. Documentez la propriété, le stockage, la maintenance, le contrôle des modifications, l'approbation des réparations, les enregistrements de production et la gestion de fin de programme des outils.
Si vous souhaitez une comparaison d'itinéraire, envoyez à Liqin le modèle 3D STEP, le dessin 2D contrôlé, l'alliage cible ou les exigences de performance, l'état de surface, la première version, les prévisions annuelles, la durée de vie prévue du programme et les fonctionnalités qui ne peuvent pas bouger. Demandez des hypothèses distinctes pour l’usinage CNC, le moulage sous pression et la voie hybride. Ces informations permettent aux ingénieurs de renvoyer une évaluation DFM utile au lieu d'un prix à la pièce trompeur. Vous pouvez également consulter le Matrice de décision OEM CNC-contre-HPDC en aluminium avant de soumettre votre demande de prix, puis contacter Liqin pour un devis spécifique à un projet.
Cliquez ici pour votre demande 👆
FAQ
1. Quel est le seuil de volume typique pour passer de l’aluminium usiné CNC au moulage sous pression ?
Il n'existe pas de seuil universel, mais 500 à 5 000 pièces acceptées constituent une fourchette utile dans laquelle de nombreux projets de logement méritent une comparaison formelle. Un boîtier stable et à forte poche peut traverser plus tôt, tandis qu'une pièce simple, une prévision incertaine, une exigence exigeante en alliage corroyé ou une pièce moulée nécessitant un usinage lourd peuvent traverser plus tard. Utilisez les coûts unitaires fixes et finis spécifiques au fournisseur, puis testez la demande confirmée, la plus probable et la hausse.
2. Dois-je comparer le prix unitaire de la CNC avec le prix du moulage sous pression brut ?
Non. Comparez les deux itinéraires dans les mêmes conditions de préparation à l'assemblage. La figurine moulée sous pression doit inclure l'attribution des outils, la qualification, le détourage, l'ébavurage, l'usinage CNC secondaire, l'imprégnation ou les tests si nécessaire, le traitement de surface, l'inspection, le rendement attendu, l'emballage et le transport. Un faible chiffre tel que moulé à côté du prix CNC fini masque les opérations qui déterminent le coût réel au débarquement.
3. La même conception CNC 6061-T6 peut-elle passer directement au moulage sous pression A380 ?
Généralement pas sans examen technique. Le système d'alliage change et la géométrie peut nécessiter des parois, des rayons, une dépouille plus uniformes, une stratégie de séparation, des dispositions d'éjection et des tolérances révisées. Les exigences mécaniques, thermiques, de corrosion, d'assemblage, d'étanchéité et de finition doivent être vérifiées par rapport à l'alliage de coulée proposé et au processus réel ; une forme assortie ne prouve pas des performances équivalentes.
4. Quelles caractéristiques nécessitent normalement un usinage CNC après le moulage sous pression de l'aluminium ?
Les alésages de roulements critiques, les zones d'étanchéité, les pistes de joint, les références de localisation, les trous ajustés, les ports filetés, les faces de connecteur et les plans de montage de précision sont des cibles courantes d'usinage secondaire. L'approche économique consiste à usiner uniquement ce que la fonction requiert, à localiser à partir de pièces moulées stables ou de références préparées, et à laisser les nervures, les murs, les bossages et les contours extérieurs non critiques tels que coulés là où le dessin le permet.
5. Que dois-je envoyer pour un devis précis entre CNC et moulage sous pression ?
Fournissez un modèle CAO 3D, un dessin 2D contrôlé par révision, des exigences en matière d'alliage ou de performances, une finition, des caractéristiques critiques, des besoins d'inspection et de test, une quantité de première commande, une demande annuelle, une durée de vie du programme, un modèle de version, un emballage et un lieu de livraison. Marquez les fonctionnalités qui sont gelées et celles qui peuvent changer. Demandez une pile de coûts transparente, des commentaires DFM, une base de rendement attendu, des conditions d'outillage et des prix distincts pour les pièces finies acceptées.
Cliquez ici pour votre demande 👆
Résumé
Passez de l'aluminium usiné CNC au moulage sous pression uniquement lorsque 3 conditions sont réunies : la conception est stable, la géométrie peut capturer une valeur de coulée proche de la valeur nette et une demande crédible de pièces acceptées rembourse l'outillage une fois l'usinage secondaire et les risques inclus. Utilisez 500 à 5 000 pièces comme zone d'analyse, pas comme promesse ; calculez votre propre croisement, testez les prévisions et envisagez un itinéraire hybride qui projette l'enveloppe tout en usinant les interfaces qui contrôlent l'ajustement, l'étanchéité et le mouvement.
Coordonnées
Entreprise: Ningbo Liqin Industrie Co., Ltd.
Maintenance client quotidienne et support après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande : entreprise@shturl. zhouli@chinaliqin.com
Ligne d'assistance : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
