 Français




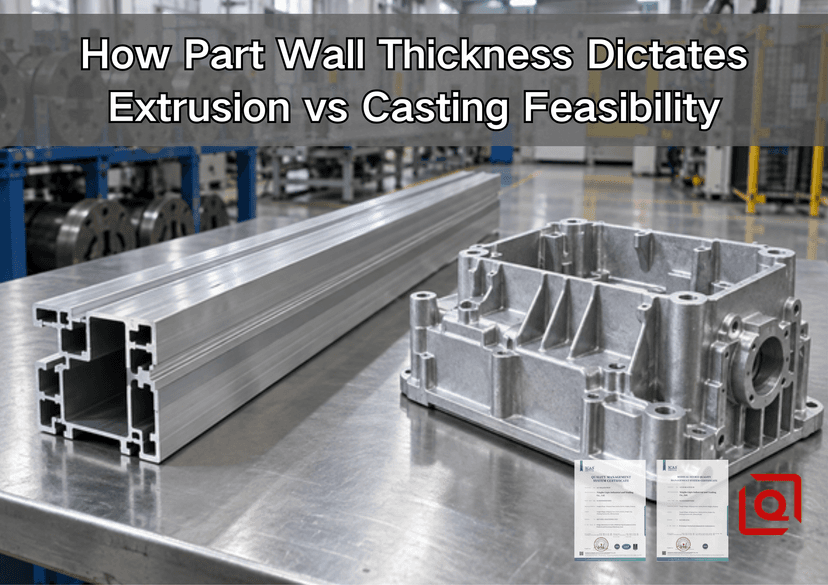
Vous vous demandez encore si un boîtier mince en aluminium doit être extrudé ou coulé ? Un fournisseur peut affirmer que les deux sont possibles, mais le dessin raconte une histoire plus compliquée. Un mur de 1,5 mm peut être courant dans une section transversale et gênant dans une autre. Ajoutez un long chemin d'écoulement, un bossage isolé, une poche profonde ou un soudain tampon de 5,0 mm, et la fenêtre de processus change à nouveau. Ce guide explique comment un ingénieur d'atelier lit l'épaisseur de paroi avant de recommander une extrusion d'aluminium, un moulage sous pression haute pression (HPDC) ou une ébauche formée, suivi de Usinage CNC .
Le message pratique est simple : l’épaisseur nominale ne choisit jamais à elle seule le processus. Nous devons lire l'épaisseur ainsi que la forme, la continuité, la distance d'écoulement, l'alliage, la tolérance, les exigences de surface, la demande annuelle et les caractéristiques qui nécessitent encore un usinage. Liqin est plus large Guide de sélection de l'extrusion d'aluminium ou du moulage compare les itinéraires complets du processus. Ici, nous restons délibérément concentrés sur le mur lui-même : où il passe, où il change, comment il se remplit et comment il sera inspecté.
Besoin d’une réponse rapide sur la faisabilité ? Envoyez un fichier STEP, un PDF coté, l'alliage cible, la quantité annuelle, la finition et les 3 dimensions les plus critiques. Marquez les zones de pression ou cosmétiques. Nos ingénieurs peuvent identifier les transitions de mur à haut risque avant la sortie de l'outillage et préparer un devis spécifique au processus.
1. L'épaisseur de paroi est une carte d'écoulement, pas seulement une légende de dessin
Sur un dessin d'extrusion, l'épaisseur de paroi est l'espace à travers lequel la billette chaude doit s'écouler en continu lorsque le profilé passe à travers la matrice. Chaque âme, ailette, bride et chambre creuse se répète dans la direction de l'extrusion. Si une région est beaucoup plus mince que ses voisines, la résistance y monte. La région la plus épaisse veut aller plus vite. Le concepteur de matrices doit ensuite équilibrer les longueurs d'appui et les restrictions locales afin que le profil sorte à une vitesse similaire sur toute la section.
Sur un dessin de moulage sous pression, l'épaisseur régit une course différente. L'alliage fondu doit voyager depuis la porte, déplacer l'air à travers des évents ou des canaux de vide, atteindre la fin du remplissage et rester alimenté pendant que la pression s'intensifie, le tout avant que le mince front ne gèle contre l'outil en acier. Un mince mur local près de la porte peut se remplir proprement. Le même mur à l’extrémité d’un long chemin ramifié peut mal fonctionner. C'est pourquoi « notre fonderie peut couler 1,2 mm » n'est pas une déclaration de faisabilité complète.
La question de l’usine n’est donc pas « Quelle est la paroi minimale ? » Il s’agit de « Ce mur particulier peut-il se remplir ou s’écouler de manière constante, rester droit après refroidissement, survivre au découpage et à la manipulation, accepter la finition spécifiée et conserver les dimensions qui comptent ? » Cette question plus complète empêche qu’un chiffre de capacité risqué soit traité comme une garantie.
2. Matrice de faisabilité rapide pour les acheteurs et les ingénieurs de conception
|
État du dessin |
Réponse à l'extrusion |
Réponse du HPDC |
Direction de l'ingénierie |
|
Section constante le long d'un axe |
Ajustement solide ; les parois, les ailettes et les canaux creux se répètent à travers la matrice |
Possible, mais l'outil 3D peut augmenter le coût sans ajouter de valeur |
Commencez par l'extrusion de profilés, puis sciez et usinez les caractéristiques locales. |
|
Le mur change de forme dans plusieurs directions |
Impossible de modifier directement la longueur |
Ajustement solide lorsque la cavité, les glissières et l'éjection peuvent créer la géométrie |
Commencez par HPDC pour une demande stable et de volumes plus élevés |
|
Bandes longues et équilibrées de 1,0 à 1,5 mm |
Potentiellement faisable ; l'enveloppe, le maintien de la langue et la tolérance restent déterminants |
Nécessite un examen des portes, des évents, de la longueur du flux et des points chauds |
Comparez le chemin de remplissage ou d'écoulement complet |
|
Un mur mince à côté d'un boss massif |
Un débit et un refroidissement inégaux peuvent déformer la section |
Le contraste de masse thermique peut créer un retrait ou une porosité |
Masse centrale, utiliser des nervures, mélanger la transition |
|
Corps étanche à la pression avec joint usiné |
Début utile si la géométrie est linéaire |
La porosité nécessite une validation et une surépaisseur d'usinage contrôlée |
Définir d'abord le test de fuite et les zones critiques |
|
Alésage critique ou terrain de joint |
Généralement fini-machine |
Généralement fini-machine |
Réservez une tolérance serrée pour la finition CNC |
Les gammes de murs indicatives sont des références de sélection et non des critères d'acceptation. La comparaison publiée par Liqin indique environ 1,0 mm pour l'extrusion en fonction de la géométrie de la filière et environ 1,2 mm local/2,0 mm en moyenne structurelle pour le HPDC. Un autre guide Liqin utilise 1,5 à 4,0 mm comme plage HPDC optimale. Confirmez la valeur correcte par rapport au dessin complet, à l'alliage, à l'outil, à la presse et au plan qualité.
3. Quand les parois fines favorisent l’extrusion d’aluminium
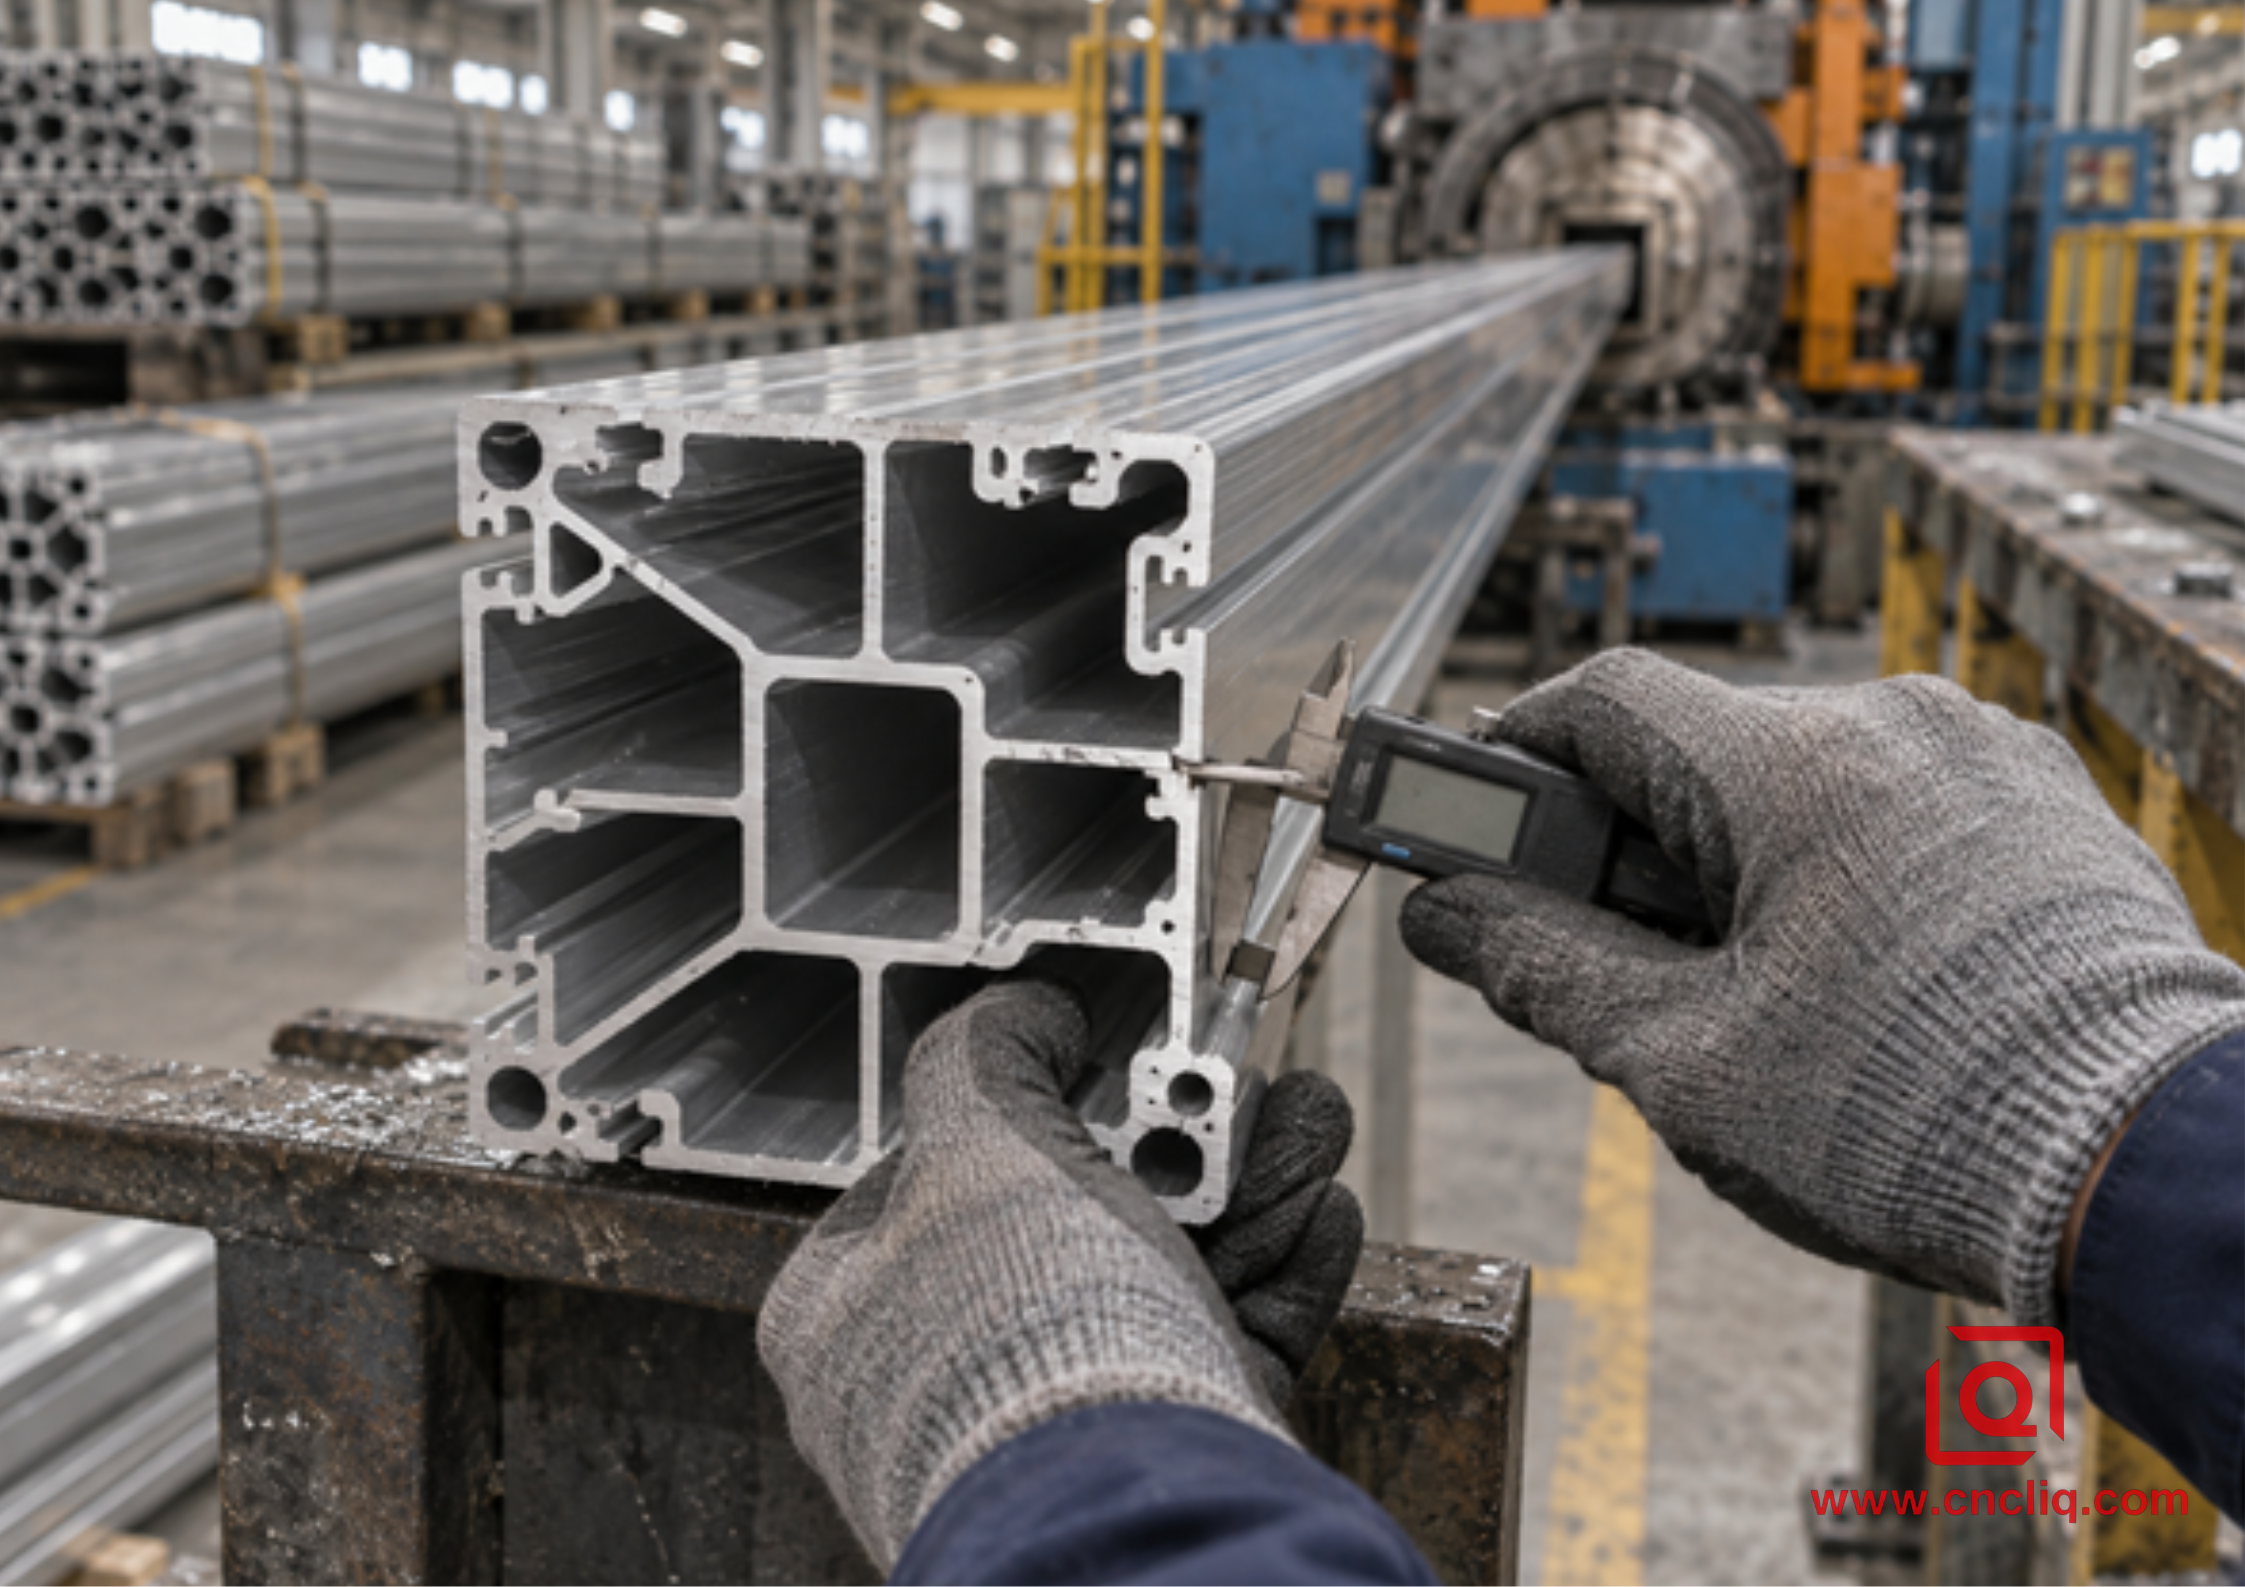
Figure 1. Une légende de mur est examinée avec l'ensemble du profil creux, et non isolément.
L'extrusion trouve sa place lorsque la paroi mince appartient à une section bidimensionnelle continue. Les ailettes du dissipateur thermique, les rails du boîtier, les manchons ronds, les canaux de câbles, les éléments de cadre et les longs profilés creux profitent tous de cet avantage. Un seul dé établit la section ; la découpe et l'usinage secondaire créent la longueur finale, les ports, les filetages, les poches et les faces d'extrémité.
L'épaisseur équilibrée rend la matrice plus facile à contrôler
Imaginez un profilé avec une paroi extérieure de 1,2 mm d'un côté et un rail de montage de 5,0 mm de l'autre. Le rail lourd offre un chemin d'écoulement plus facile. La paroi mince résiste à l'écoulement et peut prendre du retard, tirant le profilé vers un côté lors de sa sortie. Un ajusteur qualifié peut ajuster les portées des roulements, mais la conception commence par un handicap. Si le rail peut être creusé, divisé en nervures ou réduit avec des transitions progressives, le flux devient plus facile à équilibrer et le profil est moins sujet à la torsion.
La symétrie aide également. Ce n'est pas obligatoire, mais une masse à peu près équilibrée autour du centre du profil réduit la correction requise à la matrice et pendant l'étirement. Les languettes de matrice très profondes et non soutenues constituent un autre avertissement. Une fente étroite autour d'une longue langue peut dévier l'élément en acier, créant une variation de paroi ou une usure prématurée de la matrice. Traitez différemment une paroi mince entourée d'un anneau de filière stable d'une paroi mince formée autour d'une languette fragile en saillie.
Cela correspond au Conseils de conception de l'Aluminium Extruders Council , qui recommande des murs équilibrés, une symétrie là où cela est pratique, des conicités généreuses, des nervures et des âmes utiles et l'évitement des rapports de langue élevés. Sa valeur n’est pas un nombre universel de mur minimum ; cela rappelle que la section transversale complète détermine l'extrudabilité et le coût.
Mince ne signifie pas automatiquement léger ou bon marché
Réduire une paroi de 1,5 mm à 1,0 mm enlève de la matière, mais cela peut également ralentir la presse, augmenter les essais de correction de matrice, resserrer le contrôle de redressement et rendre la manipulation des bosses plus probable. L’économie de matière apparente peut être inférieure au coût de conversion supplémentaire. Un appel d'offres utile demande donc la masse et les performances de la pièce cible, et pas simplement « le profil le plus fin possible ».
L'alliage compte aussi. Le site de Liqin associe généralement le 6063 à l'extrusion de profilés de précision car il s'écoule et s'anodise bien, tandis que les 6061 et 6082 peuvent être choisis lorsque les exigences mécaniques justifient une fenêtre d'extrusion moins indulgente. L'alliage et l'état doivent être convenus avant la finalisation de la matrice ; une substitution ultérieure peut modifier le comportement de la presse, les propriétés mécaniques, la finition et la tolérance.
Ce que l'extrusion ne peut pas transporter sur toute la longueur
Un trou transversal, une poche arrêtée, une plate-forme locale, un bossage perpendiculaire ou une ouverture de connecteur ne se répètent pas le long de l'axe de la presse. Il faudra l'ajouter par la suite. Il ne s'agit pas d'un défaut de processus ; c'est la voie hybride normale. Extrudez la section économe en matériaux, coupez-la, puis usinez CNC uniquement les détails fonctionnels. Pour les alésages critiques et les surfaces de contact, cela sépare le formage proche du résultat économique de la finition de précision. Voir celui de Liqin Guide d'usinage CNC, de moulage sous pression et d'extrusion pour un compromis plus large en matière de tolérance et de volume.
Pour les spécifications d'approvisionnement, ASTMB221/B221M couvre les barres, tiges, fils, profilés et tubes extrudés en aluminium et en alliage d'aluminium, y compris les exigences en matière de composition et de propriétés mécaniques. Cela ne transforme pas un profil difficile en un profil facile, et les applications sous pression peuvent nécessiter d'autres normes de produits et vérifications, mais cela donne aux acheteurs une base traçable pour les exigences en matière de matériaux et de trempe.
4. Quand la géométrie du mur pousse la pièce vers le moulage sous pression
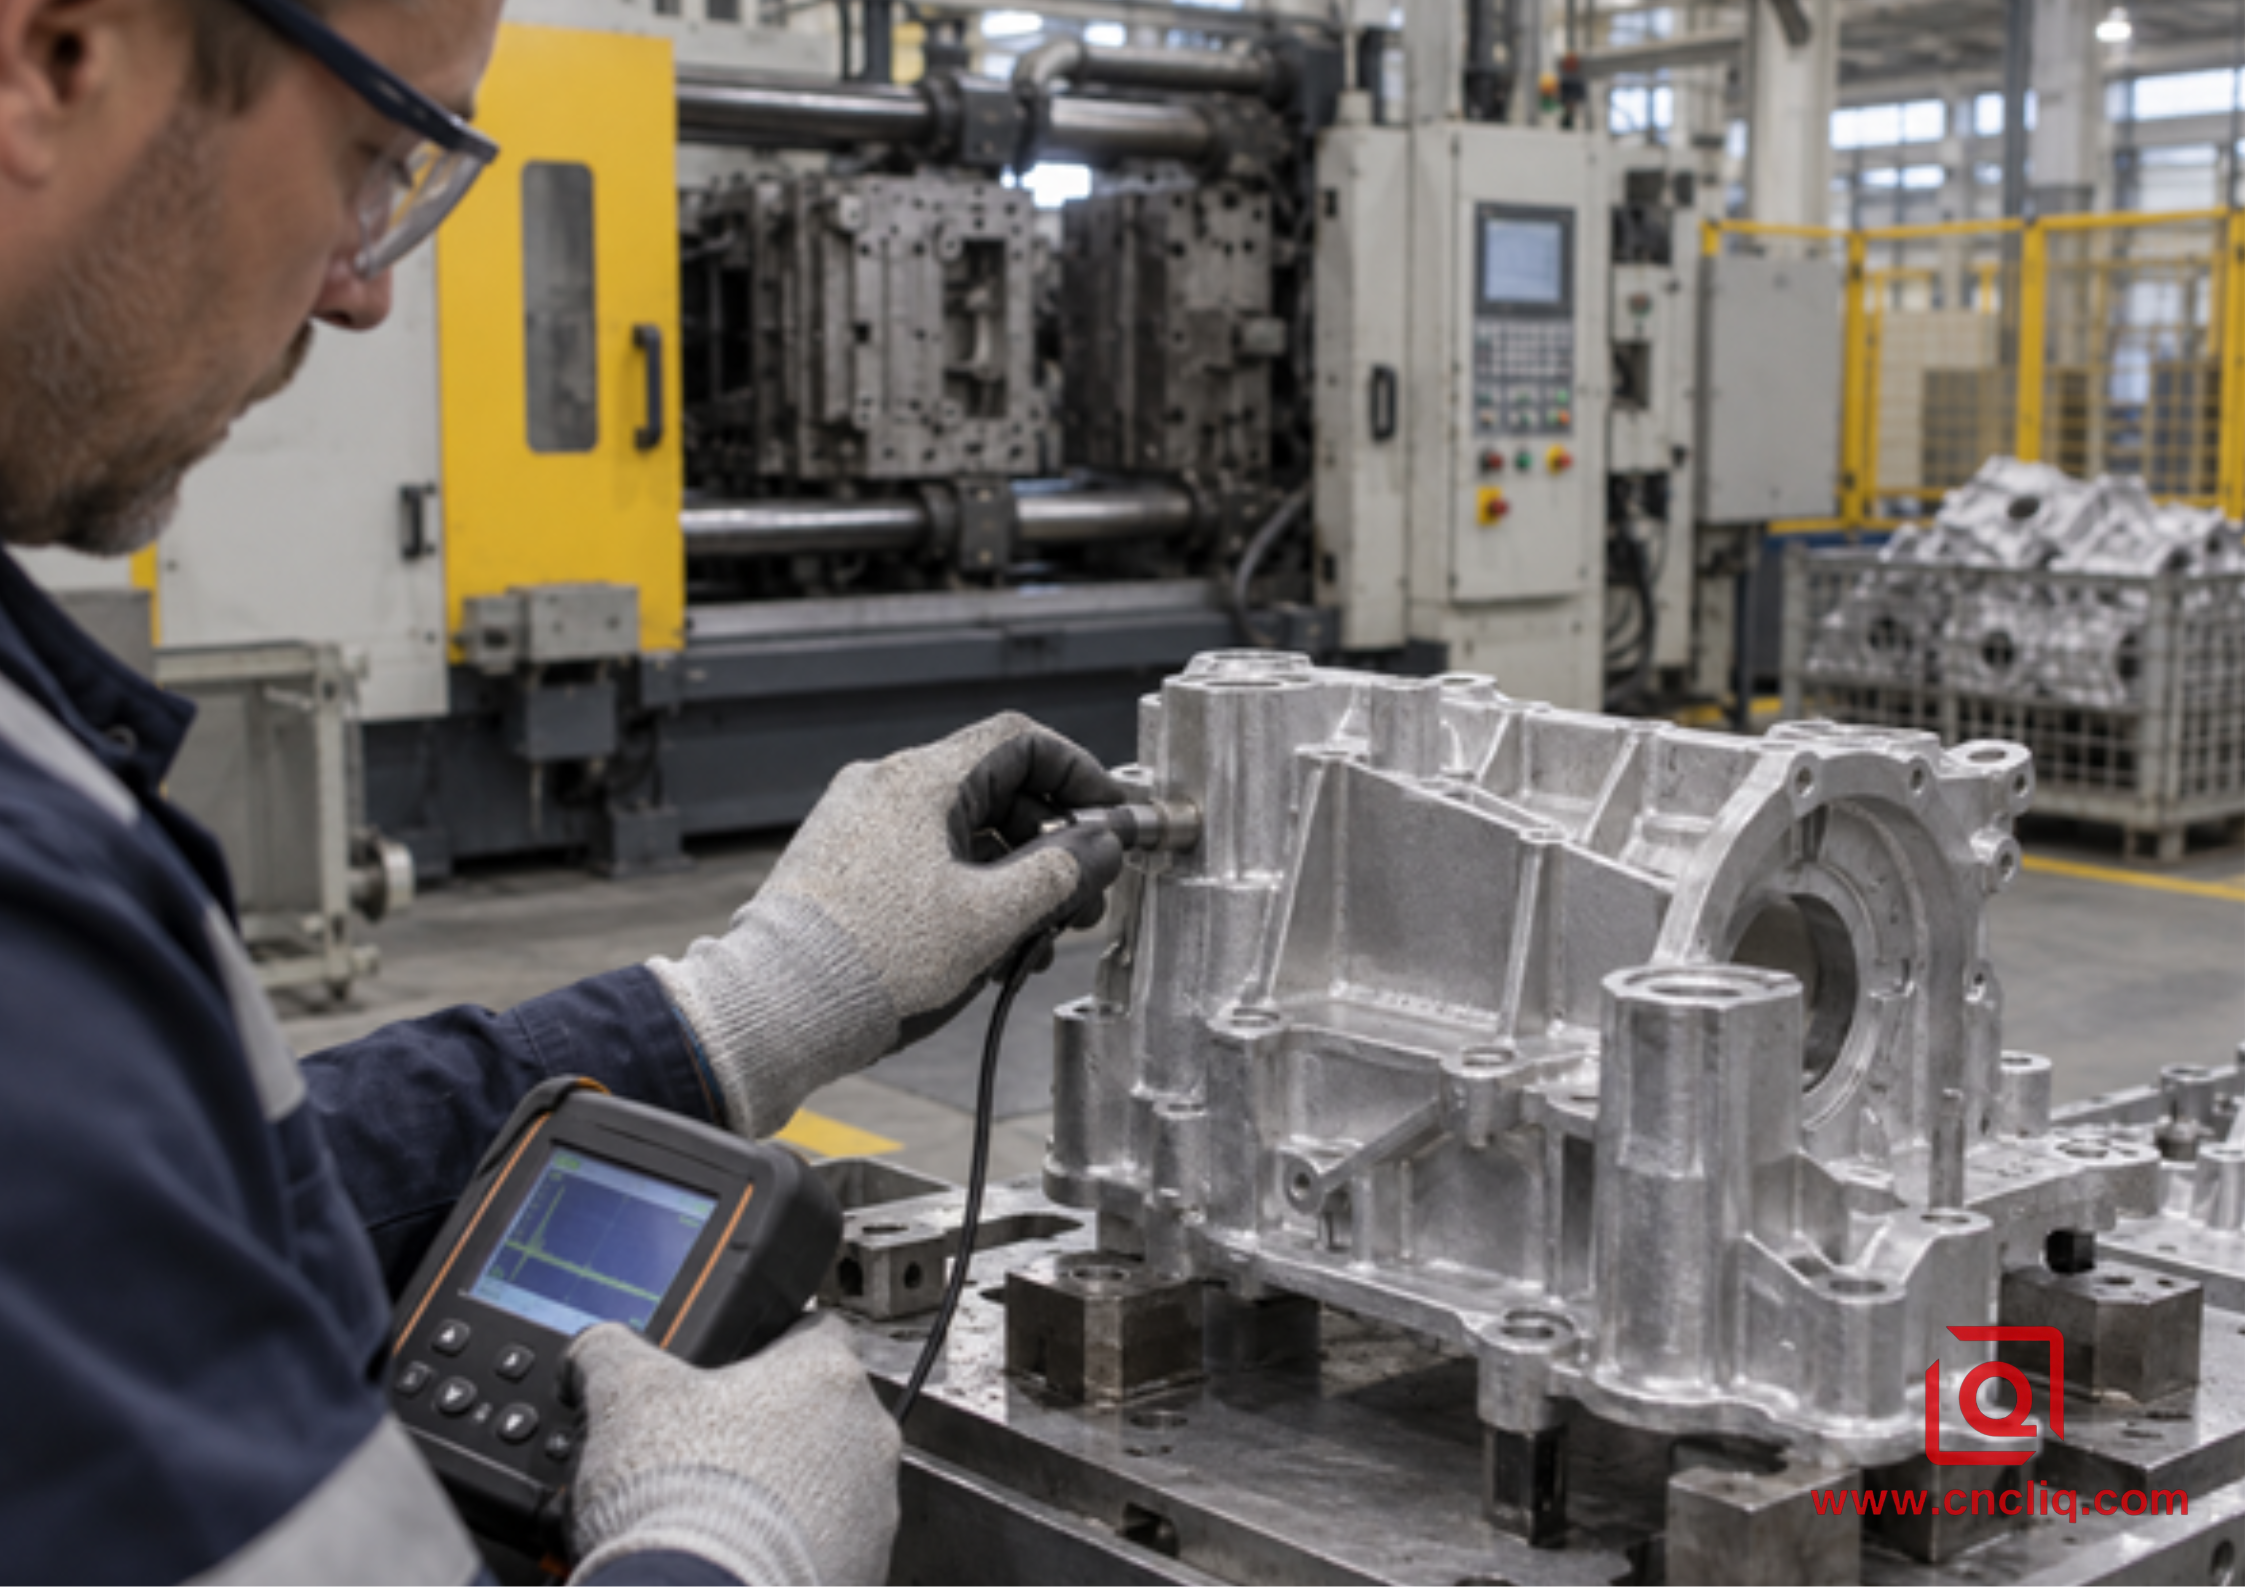
Figure 2. La faisabilité du HPDC dépend de l'épaisseur de la paroi, de la distance entre les portes, de la ventilation et de la masse thermique locale.
L'HPDC devient attractif lorsque la pièce change de section selon plusieurs axes et peut justifier un outillage dédié. Un plan peut former une cavité de boîtier, une paroi extérieure incurvée, des nervures internes, des bossages, des chemins de câbles, des pieds de montage et des évidements d'identification. L'extrusion nécessiterait un retrait ou un assemblage important pour créer le même corps tridimensionnel.
La longueur du flux fait que le même mur se comporte différemment
Une section mince gèle rapidement car la filière en acier extrait rapidement la chaleur. À mesure que la distance par rapport à la porte augmente, le front de fusion perd en température et en pression. Les virages étroits, les cours d'eau divisés et les changements brusques de section consomment une plus grande partie de la fenêtre de remplissage disponible. Les ingénieurs de fonderie examinent donc l'épaisseur de paroi avec l'emplacement de la porte, la zone des canaux, la position de l'évent, l'emplacement du trop-plein, la fluidité de l'alliage, la température de la filière, le profil de la grenaille et la stratégie de vide. Une affirmation d’épaisseur minimale sans ces variables n’est qu’un raccourci marketing.
Des murs uniformes réduisent les surprises thermiques
HPDC préfère les murs structurels relativement uniformes. Une coque de 1,8 mm qui s'enfonce soudainement dans un boss solide de 8,0 mm crée un îlot chaud. La coque se solidifie d'abord tandis que le boss reste liquide plus longtemps et se contracte plus tard. La jonction peut développer un retrait ou une porosité interne, surtout si l'alimentation et l'intensification sont médiocres. La réponse DFM habituelle consiste à creuser le bossage, à l'attacher au mur avec des nervures et à ajouter un congé lisse au lieu de simplement épaissir la zone.
Le Association nord-américaine de moulage sous pression identifie de la même manière une épaisseur de paroi uniforme, une dépouille suffisante et des congés ou des rayons comme pratiques de conception de base. Ce ne sont pas des préférences décoratives : elles prennent en charge le remplissage, le refroidissement, l’éjection et la répétabilité. Liqin Livre de jeu OEM personnalisé en aluminium moulé sous pression applique les mêmes principes dans les contrôles d’outillage et de production.
Les nervures ajoutent de la rigidité sans transformer l’ensemble du mur en un lourd dissipateur thermique. Ils ont toujours besoin de racines et d’un espacement raisonnables. Une côte épaisse plantée brusquement sur une peau fine recrée le même problème de masse à une échelle plus petite. La dépouille doit également être incluse afin que la pièce puisse se détacher de l'outil sans éraflure ni déformation.
L'usinage secondaire modifie le budget du mur
Les concepteurs spécifient parfois une paroi moulée mince, puis y placent une poche usinée profonde ou une face d'étanchéité. La surépaisseur d'usinage fait partie de l'équation finale du mur. Enlever trop de matériau peut révéler la porosité du sous-sol ou affaiblir un mur qui était acceptable à l’état tel que coulé. Le dessin 2D doit indiquer l'épaisseur finie requise et identifier si les dimensions s'appliquent avant ou après l'usinage et le revêtement.
ISO 8062-3:2023 fournit un cadre reconnu pour les tolérances dimensionnelles et géométriques générales et les nuances de surépaisseur d'usinage pour les pièces moulées utilisant les tolérances plus/moins indiquées. Il s'agit d'un langage contractuel utile lorsqu'il est correctement référencé sur le dessin, mais les caractéristiques critiques d'étanchéité, d'appui, de position et de mur doivent toujours être indiquées individuellement.
Utilisez la CNC uniquement là où la fonction l'exige : emplacements de joints, alésages de roulements, tampons de référence, ports filetés et interfaces contrôlées. Liqin est publié boîtier d'éclairage de précision en aluminium illustre cette logique hybride : la forme du boîtier, les ailettes de refroidissement et les bossages sont moulés sous pression, tandis que les faces d'étanchéité, les pistes de joint et les trous filetés reçoivent un usinage de précision.
5. Transitions murales : les millimètres les plus chers du dessin
La plupart des conflits de faisabilité ne sont pas causés par une grande région de mur uniforme. Ils commencent à la transition. Regardez attentivement l'endroit où une coque mince rencontre une bride, où une nervure rejoint un bossage, où une extrusion creuse se ferme autour d'un orifice ou où un lamage usiné s'approche d'une surface telle que formée.
|
Caractéristique de risque |
Mode d'échec de l'extrusion |
Mode de défaillance HPDC |
Réponse DFM |
|
Étape brusque de fin à épaisse |
Vitesse inégale, torsion, déséquilibre dimensionnel |
Point chaud, retrait, porosité ou distorsion |
Changement de cône ; sections lourdes creuses; utiliser des nervures prises en charge |
|
Coin interne pointu |
Écoulement difficile et contrainte de filière concentrée |
Mauvais remplissage et concentration du stress |
Ajoutez des rayons pratiques et mélangez les jonctions |
|
Aileron long non soutenu |
Déflexion de la languette, ondulation, dommages de manipulation |
Remplissage incomplet ou courbure lors de l'éjection |
Raccourcir, renforcer, épaissir localement ou modifier l'espacement |
|
Usinage profond à côté d'une paroi mince |
Distorsion et bavardage de serrage |
Porosité percée ou exposée |
Définir le mur minimum fini |
|
Tolérance stricte sur une longue période |
L'arc et la torsion dominent |
La dérive thermique, le retrait et le gauchissement dominent |
Déplacer la précision vers des références locales |
Une révision de conception utile colore le modèle par bandes murales plutôt que de vérifier une valeur nominale. Marquez les zones fines, nominales, lourdes, usinées, d’étanchéité, cosmétiques et de retenue de pression. La cartographie obtenue rend les questions de l'outilleur visibles à l'acheteur et permet d'éviter une offre vague et pleine de risques.
6. Séquence de décision pratique avant de demander un devis
1. Faites pivoter le modèle le long de chaque axe. Si une section transversale se répète continuellement, l’extrusion mérite le premier examen. Si la géométrie change sur plusieurs faces, HPDC peut supprimer davantage de travail secondaire.
2. Mesurez le mur minimum, nominal et maximum. Identifiez la longueur et l’emplacement de la région la plus mince et de la plus grande masse adjacente.
3. Marquez les zones fonctionnelles. Surfaces séparées structurelles, d'étanchéité à la pression, de transfert de chaleur, cosmétiques, d'étanchéité et d'usinage.
4. Définir l'alliage et la finition. Les alliages corroyés et coulés se comportent différemment en termes d'écoulement, de résistance et d'anodisation. Ne vous attendez pas à des résultats cosmétiques identiques avec l'extrusion 6063 et le moulage A380 ou ADC12 riche en silicium.
5. Ajoutez de la tolérance après avoir choisi le processus. Un profil peut être redressé et usiné localement ; une pièce moulée peut être découpée et usinée en finition. Évitez de forcer toute la partie proche du filet à correspondre à un alésage critique.
6. L’État exige honnêtement. Les outils HPDC dédiés nécessitent un volume de répétition stable. L'outillage d'extrusion est généralement plus simple, mais les longueurs de coupe courtes et l'usinage approfondi affectent toujours l'économie.
7. Demandez des preuves liées au risque. Demandez un plan d'épaisseur de paroi, une inspection MMT ou profilé, une coupe ou une radiographie lorsque cela est justifié, des critères de test d'étanchéité pour les pièces sous pression et une approbation du premier article avant la production en série.
7. Étude de cas anonyme : recadrage d'un boîtier d'éclairage à ailettes
Ce scénario d'ingénierie anonymisé est dérivé de l'ensemble de fonctionnalités publié sur la page produit des boîtiers d'éclairage en aluminium de Liqin ; il explique le raisonnement DFM et ne divulgue pas de client ni ne promet de résultats universels.
Un acheteur étranger de produits d'éclairage industriel a soumis un boîtier doté d'une large cavité interne, d'ailettes de refroidissement externes, d'une surface d'étanchéité périmétrique, d'entrées de câbles filetées, de bossages de montage et d'un motif de trous borgnes dense. La première discussion sur l'approvisionnement a traité de la pièce comme un choix entre « extrusion à paroi mince » et « moulage sous pression ». Ce cadrage était incomplet.
Vu de l’extrémité, le champ des ailettes semblait compatible avec l’extrusion. Cependant, vu du dessus et du dessous, le corps a changé à plusieurs reprises : des bossages locaux s'élevaient du sol, des entrées de câbles traversaient l'axe principal, l'empreinte de la cavité variait et la bride d'étanchéité s'enroulait autour d'une enceinte tridimensionnelle. Produire le corps entier à partir d'un profil long nécessiterait de supprimer de grandes zones, de fixer ou d'usiner plusieurs éléments locaux et de gérer un long périmètre d'étanchéité après plusieurs opérations.
La direction DFM était donc un blank hybride HPDC avec finition CNC. L'outil de coulée formerait la cavité, les ailettes et les bossages principaux. La carte murale garderait la coque principale raisonnablement uniforme, les boss lourds et mélangerait leurs racines avec des côtes et des filets. Les opérations CNC contrôleraient alors la face d’étanchéité, la piste du joint, les ports filetés et la profondeur des trous borgnes. Le plan d'inspection séparerait les contrôles de paroi tels que coulés des dimensions critiques finies afin qu'une bonne pièce moulée ne puisse pas être affaiblie accidentellement pendant l'usinage.
Aucune réclamation inventée en matière d'économie de coûts, de taux de rebut ou de délai de livraison n'est attachée à ce scénario. Les éléments d'acceptation mesurables proviendraient du dessin approuvé et du plan qualité : emplacements des murs, dimensions finies, planéité, vérification du filetage, exigences de revêtement et tout test de fuite ou d'entrée convenu. Cette transparence est plus utile qu’un pourcentage dramatique sans registres de production traçables.
La leçon n’est pas que le casting gagne toujours pour un enclos à ailettes. Si le corps était un rail de dissipateur thermique de longueur constante avec des extrémités identiques, l'extrusion pourrait être plus propre. Ici, ce sont les caractéristiques tridimensionnelles locales, et non le nombre minimum de murs isolés, qui ont décidé du processus. Les acheteurs comparant une pièce cylindrique à cavité profonde doivent également distinguer l'extrusion de profilés de extrusion à froid d'aluminium par rapport au moulage sous pression , car le mouvement de l'outillage et la géométrie réalisable sont différents.
8. Inspection : prouvez le mur que vous avez cité
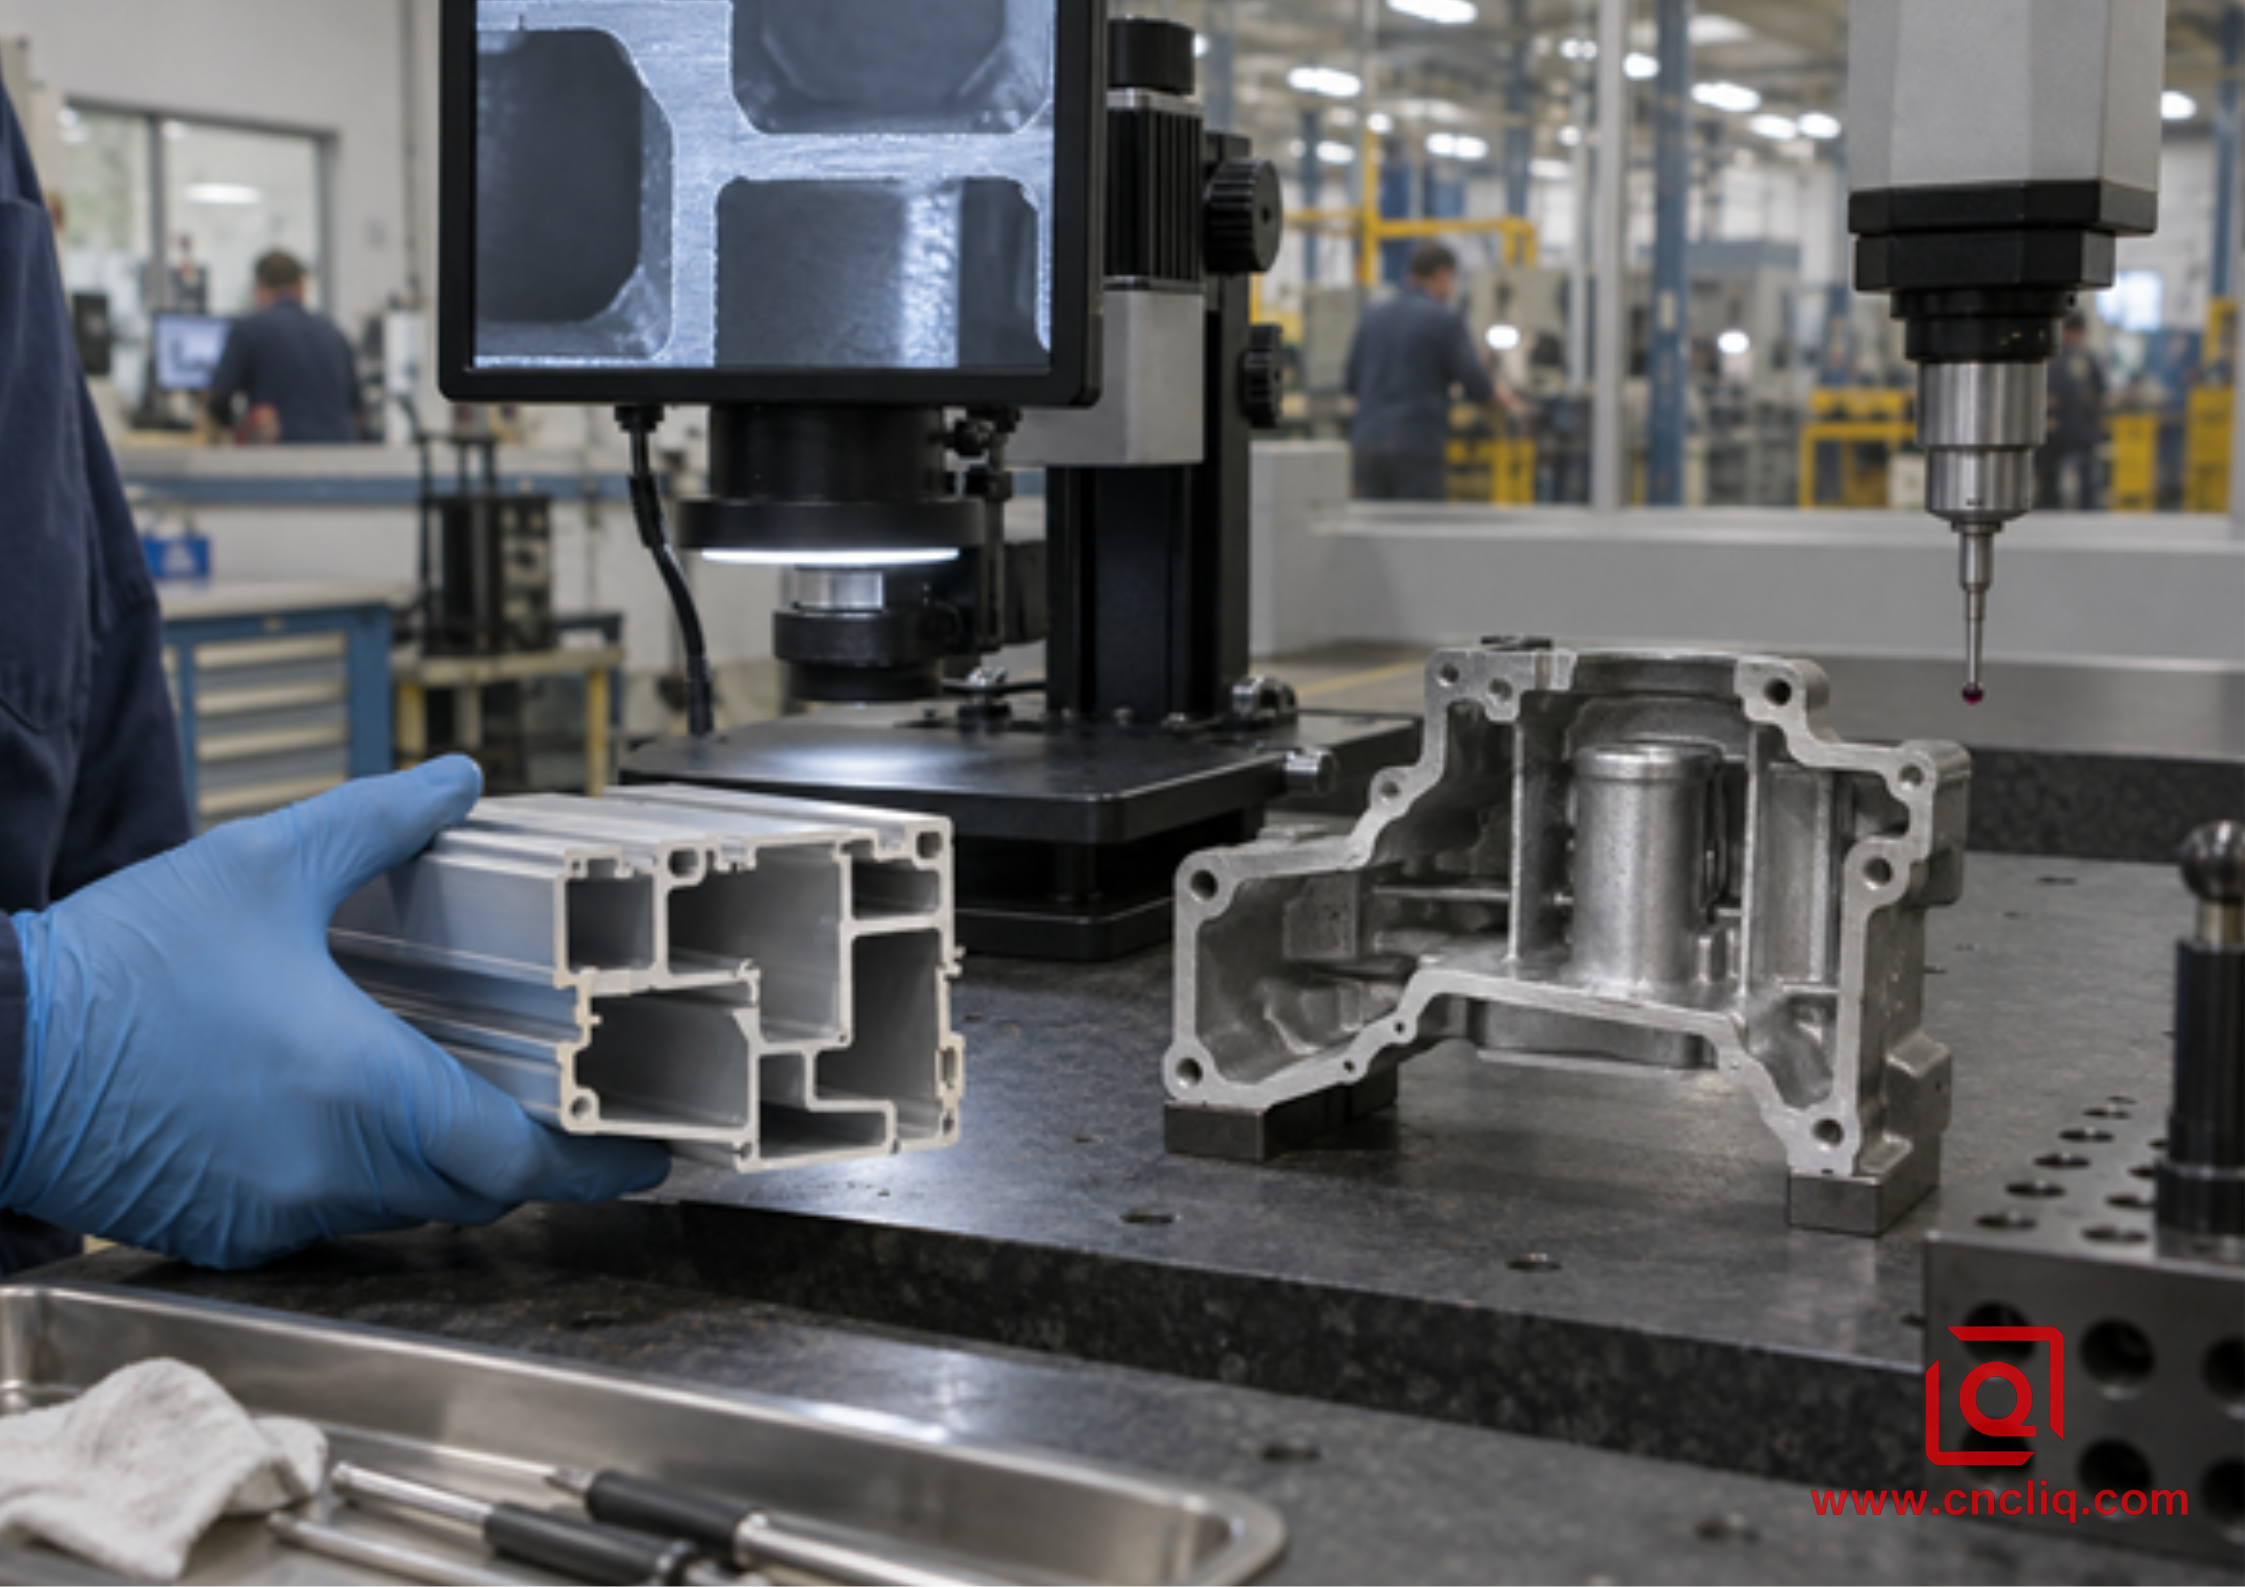
Figure 3. Les mesures de section et l'inspection dimensionnelle transforment une promesse d'épaisseur de mur en preuve objective.
Pour un premier article en extrusion, mesurez la section complète plutôt qu'un seul mur facile à atteindre. Le profilage optique ou la mesure de section peuvent capturer les âmes, les chambres internes, les rayons des coins et l'épaisseur locale. La rectitude, la torsion et l'équerrage de la longueur de coupe doivent être vérifiés séparément car une section acceptable peut encore créer des problèmes d'assemblage sur une longue portée.
Pour un premier article coulé, la mesure du mur doit suivre le chemin de remplissage et les points chauds identifiés. La coupe mécanique donne des preuves directes sur des échantillons de développement. Les méthodes non destructives peuvent être appropriées lorsque le plan qualité l'exige, mais la méthode et la règle d'acceptation doivent être convenues. L'inspection dimensionnelle, les tests d'étanchéité et les contrôles d'intégrité interne répondent à différentes questions ; réussir l’un ne prouve pas automatiquement les autres.
Après l'usinage secondaire, vérifiez le mur restant au niveau des poches, des ports et des zones d'étanchéité critiques. Une MMT confirme la géométrie accessible, tandis que des jauges dédiées ou d'autres méthodes validées peuvent être nécessaires pour les sections cachées. Reliez chaque mesure à une bulle de dessin et à un critère d’acceptation. « Ça a l'air bien » n'est pas un plan de contrôle de la production.
9. Quoi envoyer pour un devis d'extrusion ou de moulage fiable
Un devis n’est aussi fiable que le package d’ingénierie qui le sous-tend. Envoyez le modèle 3D au format STEP ou IGES et un PDF 2D contrôlé avec les références, les tolérances, le matériau, la finition, la révision et les notes d'inspection. Ajoutez le volume annuel, la taille du lot de commande, la durée de vie cible, les charges d'assemblage, la température de fonctionnement, les zones cosmétiques, la pression de test d'étanchéité le cas échéant et toute documentation réglementaire requise par votre marché.
Pour l'examen de l'épaisseur de paroi, incluez 3 éléments supplémentaires : le mur fini minimum après l'usinage, l'autorisation ou les restrictions sur le carottage des sections lourdes et une liste classée des dimensions qui ne peuvent pas bouger. Ces informations permettent à l'usine de proposer un véritable échange DFM plutôt que d'épaissir silencieusement la pièce entière ou de citer un processus inutilement coûteux.
Transformez le dessin en plan de production. Envoyez à Liqin votre fichier CAO, votre volume cible et votre carte des murs critiques via le page de contact . Demandez une comparaison de faisabilité extrusion/HPDC, l'itinéraire d'usinage secondaire proposé et un plan d'inspection avec le devis. Cela donne aux achats une base plus claire pour comparer le coût de l’outillage, le coût unitaire et le risque de fabrication.
Cliquez ici pour votre demande 👆
FAQ
1. Une épaisseur de paroi de 1,0 mm est-elle automatiquement mieux adaptée à l’extrusion qu’au moulage sous pression ?
Non. Une paroi de 1,0 mm dans une section transversale compacte, équilibrée et constante peut convenir à un alliage extrudable, tandis que le même nombre autour d'une languette profonde sans support peut être difficile. En HPDC, un petit mur mince près d’une porte bien conçue se comporte différemment d’un long mur éloigné après plusieurs tours. Utilisez 1,0 mm uniquement comme entrée de filtrage ; la faisabilité finale dépend de la géométrie, de l'alliage, de la conception de la matrice, de la presse, de la tolérance et de l'inspection.
2. Pourquoi les fournisseurs nous demandent-ils de rendre les parois coulées plus uniformes ?
Les murs uniformes se remplissent et refroidissent de manière plus prévisible. Un bossage épais attaché brusquement à une coque mince reste chaud une fois que la coque commence à se solidifier, ce qui peut concentrer le retrait ou la porosité au niveau de la jonction. Le carottage du bossage, l'ajout de nervures proportionnées et le mélange de la racine réduisent le saut de masse thermique sans sacrifier la rigidité locale. La conception nécessite encore une validation spécifique à l'outil là où le risque est élevé.
3. L’extrusion peut-elle produire des bossages, des trous et des rainures de joint ?
Il peut produire des caractéristiques qui se répètent continuellement le long de l'axe d'extrusion, telles que des canaux de vis, des ailettes et des passages creux. Un bossage local, un trou transversal, une poche arrêtée ou une rainure de joint nécessitent généralement un usinage secondaire, un poinçonnage ou une autre opération. La solution économique consiste souvent à extruder la section de base efficace et à usiner uniquement les éléments locaux dont la position, la finition ou la tolérance comptent.
4. Quel processus est le plus sûr pour un boîtier en aluminium étanche à la pression ?
Il n’y a pas de gagnant universel. Une extrusion corroyée peut fournir une structure continue utile lorsque le corps est linéaire, mais les fermetures d'extrémité et l'usinage doivent encore être validés. HPDC peut former efficacement une enceinte complexe, mais la porosité interne, la stratégie de porte et la profondeur d'usinage doivent être contrôlées. Donnez au fournisseur le fluide sous pression, la pression d'essai, les fuites admissibles, le cycle de service et les zones d'étanchéité critiques.
5. Quel est le moyen le plus rapide d’obtenir une recommandation de processus crédible ?
Envoyez un modèle STEP, un PDF dimensionné, l'alliage, la finition, la quantité annuelle et la liste des caractéristiques critiques. Marquez au minimum les murs finis, les faces cosmétiques, les zones de pression, les zones de scellement et les surfaces qui seront usinées. Un fournisseur peut ensuite examiner les sections transversales constantes, les transitions mince-à-épais, l'accès aux matrices, la distance de remplissage, la dépouille, les opérations secondaires et l'inspection. Une capture d'écran avec une seule dimension de mur ne suffit pas.
Cliquez ici pour votre demande 👆
Résumé
L’épaisseur de paroi dicte la faisabilité de l’extrusion par rapport à la coulée uniquement lorsqu’elle est considérée comme faisant partie de l’ensemble du système de fabrication. L'extrusion est plus forte lorsque les murs équilibrés se répètent sur une section transversale constante ; Le HPDC est plus résistant lorsqu'une géométrie tridimensionnelle stable, des nervures et des bossages peuvent être formés dans un seul outil. Dans les deux processus, des changements brusques de masse, des éléments minces non pris en charge et des surépaisseurs d'usinage imprudentes créent plus de risques qu'un seul nombre nominal. Cartographiez le mur, définissez la fonction et le volume, réservez des tolérances strictes pour les interfaces critiques et obtenez des preuves DFM spécifiques au processus avant de publier l'outillage.
Coordonnées
Entreprise: Ningbo Liqin Industrie Co., Ltd.
Maintenance client quotidienne et support après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande : business@shturl. zhouli@chinaliqin.com
Ligne d'assistance : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
