 Français




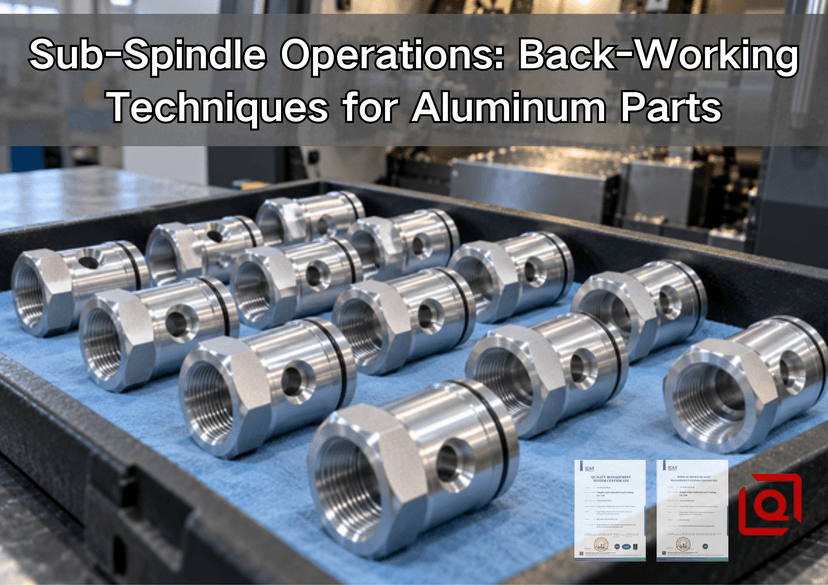
Retournez le dessin. Le manchon, d'apparence simple, présente désormais un lamage arrière, un filetage et une surface d'étanchéité qui correspondent toujours à l'alésage réalisé à l'avant.
L'élimination complète des pièces issues d'un cycle est utile, mais la continuité des données est primordiale. Il ne s'agit pas d'un simple bouton de précision. La zone de prise, les mors, la zone de coupe, la portée de l'outil, le chemin des copeaux et la procédure d'inspection doivent toujours être parfaitement compatibles.
Pour une analyse plus globale du choix de la machine, voir la comparaison de Liqin entre le tournage CNC et l'usinage tournage-fraisage pour les boîtiers concentriques en aluminium . Cet article se concentre sur l'étape de transfert de la pièce.
1. À l'intérieur du transfert
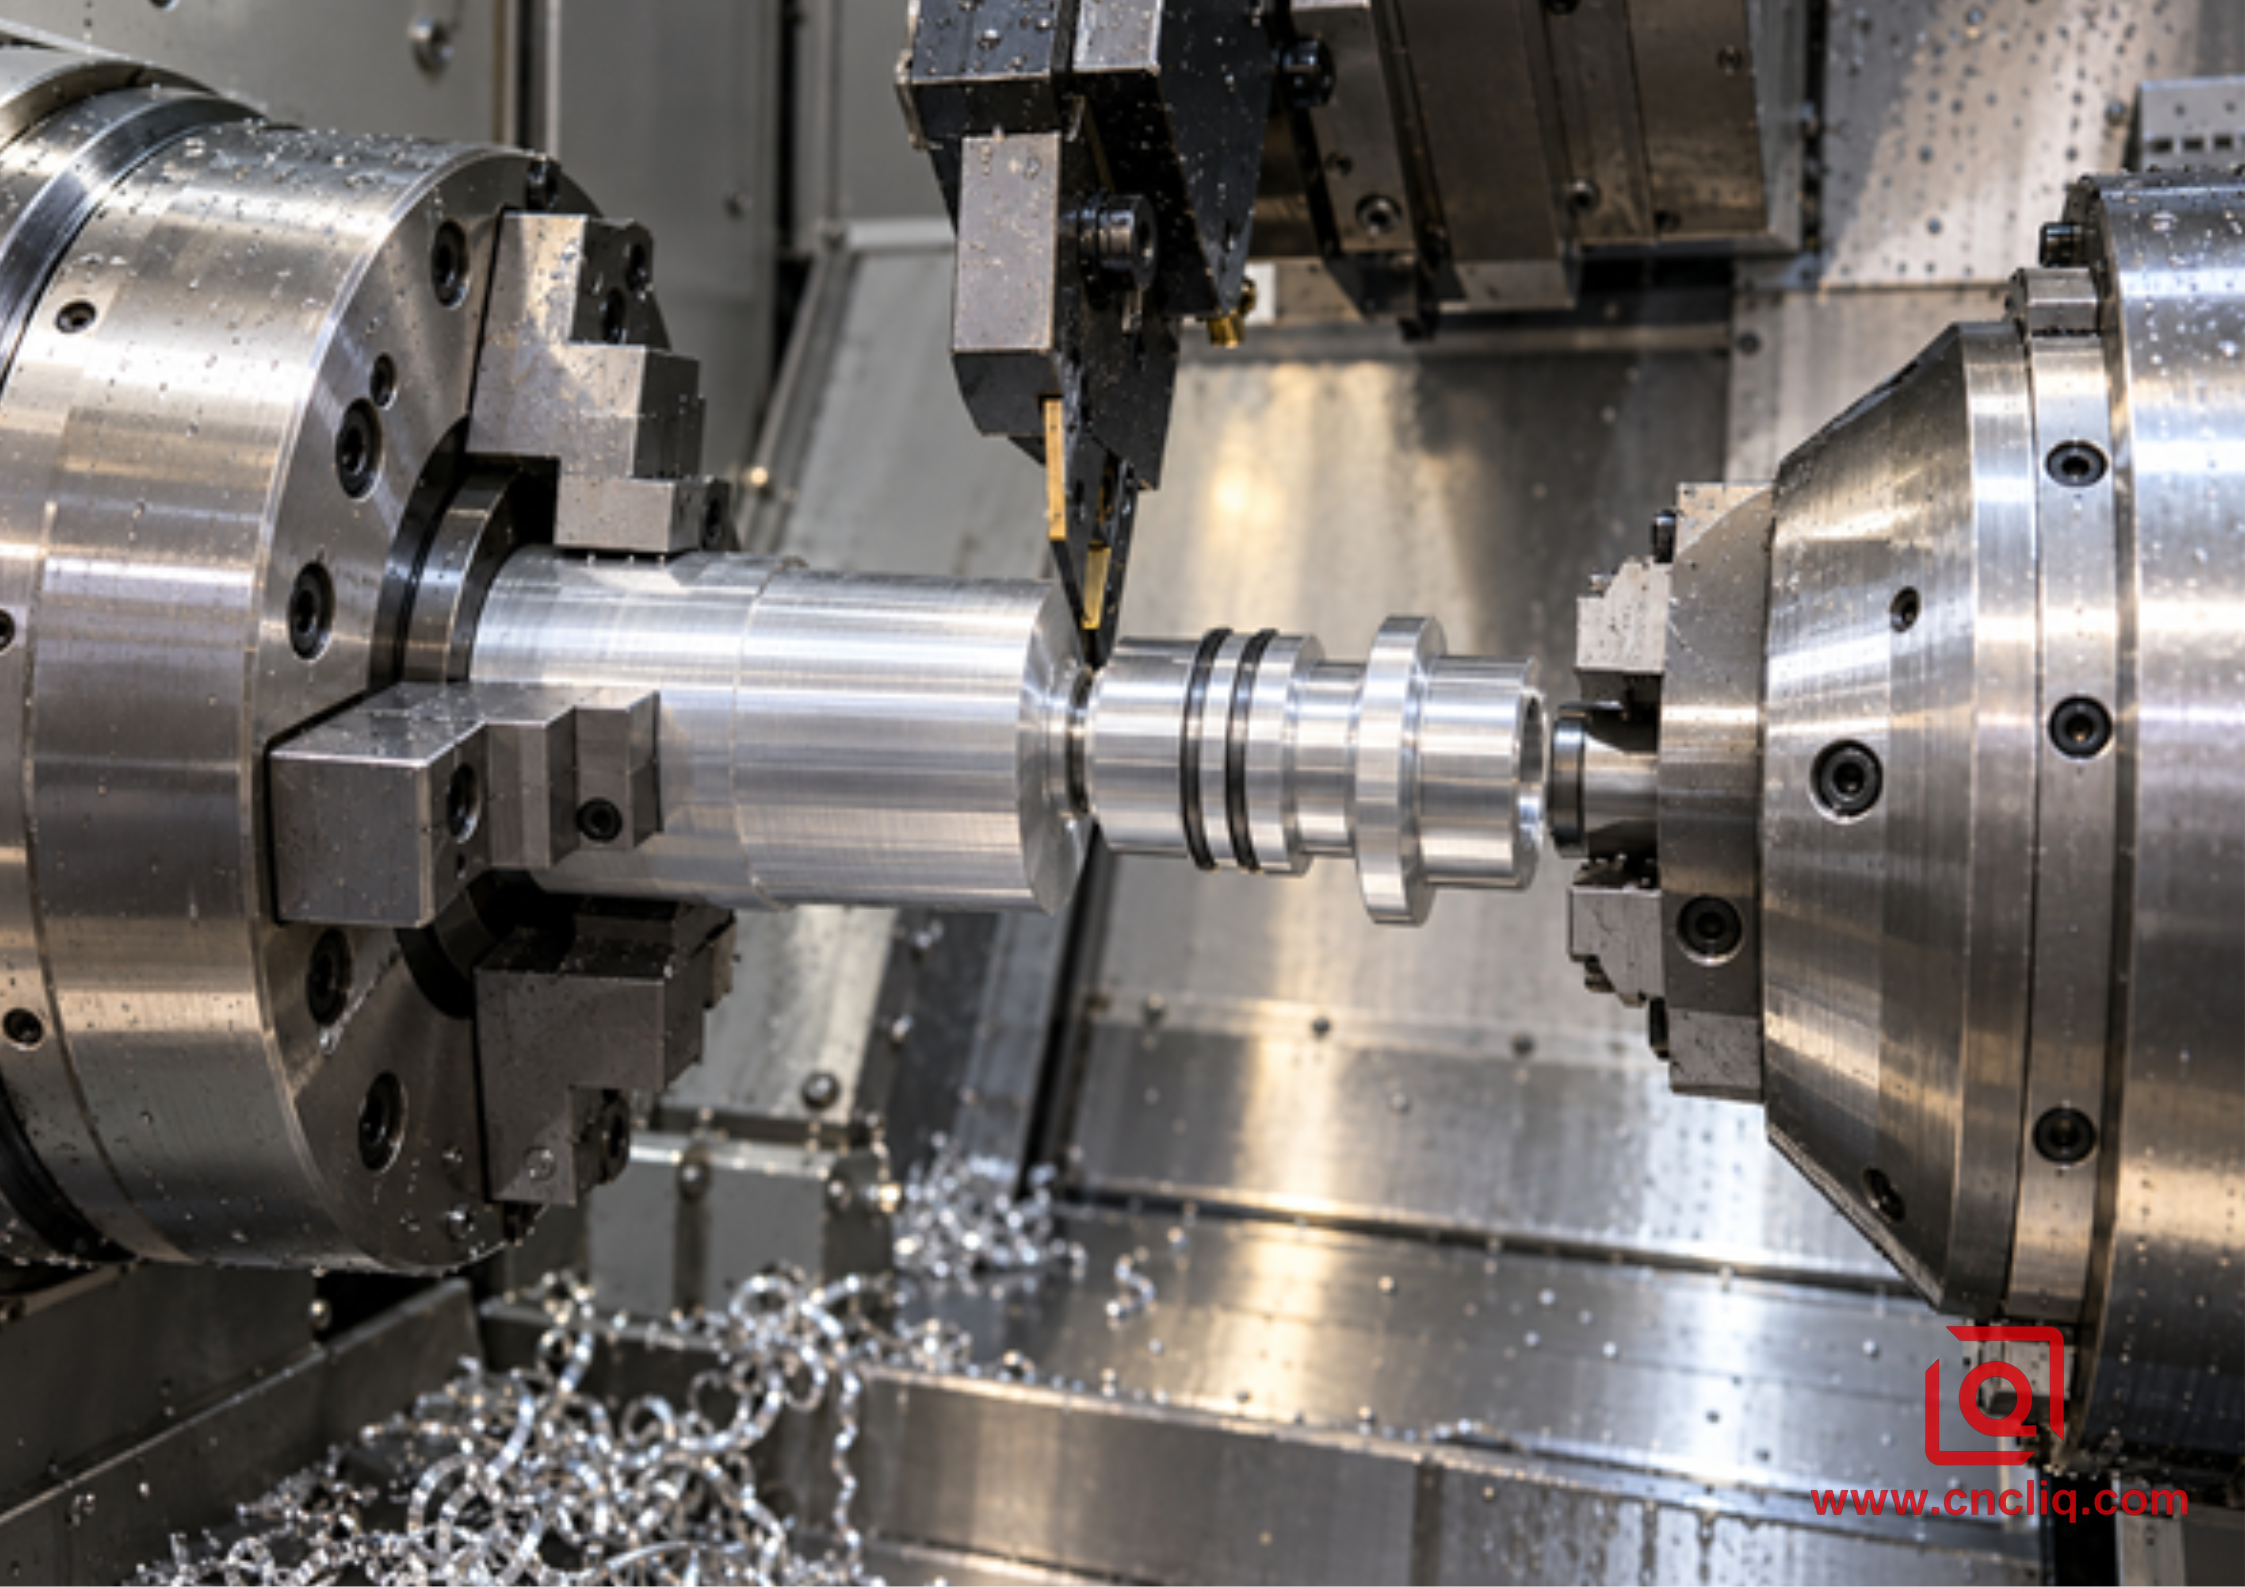
L'opération 10 crée une géométrie avant accessible et prévoit un point d'arrêt précis. Le mandrin opposé s'y positionne ; la coupe est terminée ; ce n'est qu'alors que le nouveau porte-pièce se retire pour l'usinage arrière. Trois mouvements simples, ne laissant aucune place à l'erreur.
On dit que c'est fait en une seule étape. C'est vrai, même s'il y a toujours un transfert. Un éclat au niveau de la mâchoire ou un contact superficiel peuvent compromettre cette opération avant même que l'outil arrière n'ait commencé la coupe.
Les paramètres de commande sont spécifiques à chaque machine. La documentation relative à la broche secondaire de Haas Automation aborde la commande synchronisée de la broche et les fonctions d'échange de broche sur les commandes Haas. Le guide de transfert de matière brute d'Autodesk présente les étapes côté FAO. Aucun de ces documents n'est un programme générique applicable à un autre tour. Le manuel du constructeur, les informations éprouvées et la configuration réelle de l'outillage restent les références incontournables.
Le contrôle des transferts est plus facile lorsqu'il suit la pièce. Vérifiez la longueur utile de la zone de prise et le contact correct des mâchoires. Déterminez comment empêcher le mouvement relatif de la broche à la fermeture. Repérez la chute de matière jusqu'à la passe de finition arrière et identifiez la face correspondant à la longueur finale. Ne terminez pas le contrôle au dernier outil. Surveillez la première pièce finie ; un morceau de métal nu peut être la seule marque sur une pièce par ailleurs en bon état.
2. L'aluminium modifie le problème de transfert
Une paroi mince présente une autre difficulté : elle peut supporter la pression du mandrin, puis se déformer lorsqu’on la relâche. Elle peut mesurer d’une certaine façon lorsqu’elle est serrée et d’une autre fois après avoir été relâchée.
Le dessin, la commande et le certificat doivent être concordants. En attendant de choisir entre les alliages 6061-T6, 6082-T6 et 7075-T6, le guide de Liqin sur les alliages de tournage constitue une lecture utile en amont.
La norme ISO N restreint la recherche d'outils, mais ne la termine pas. De nombreuses nuances de bois forgé réagissent bien à un tranchant positif et à une face de coupe polie, mais le marteau a toujours besoin d'une avance et d'une profondeur suffisantes pour travailler. Testez la vitesse, l'avance par tour, le réglage du liquide de refroidissement et le régime maximal sur la pièce réelle. Après la première pièce, examinez le tranchant autant que la finition. La présence de matière argentée déjà collée à la face de coupe est un signe avant-coureur, aussi brillant que puisse paraître le diamètre.
3. Déterminez le point de préhension avant de définir la trajectoire d'outil.
Lors de l'analyse de fabrication (DFM), commencez par entourer l'axe fonctionnel. Il peut s'agir d'un alésage de palier, d'un pilote de positionnement, d'un diamètre d'étanchéité ou d'un filetage. Ensuite, marquez la face qui détermine la longueur d'assemblage. Ce n'est qu'après cela que vous répartissez les éléments entre les broches et réservez la prise.
1. Indiquez la référence utilisée par l'assemblage. Ne laissez pas un simple diamètre extérieur brut la remplacer discrètement.
2. Réservez une surface de ramassage droite après déduction du chanfrein, de la lame de coupe et des dégagements d'approche.
3. Dans la mesure du possible, évitez de toucher la poignée avec les zones d'étanchéité et les parties esthétiques. Si le contact est inévitable, indiquez sur le dessin la bande autorisée et les règles d'aspect.
4. Laissez le stock délibérément orienté vers l'arrière. Un témoin de coupure est une condition de départ, pas une donnée finale.
5. Repérez la dernière frite avant de la ramasser. Cette frite est plus importante qu'un bac à friture propre après la cuisson.
6. Simulez les deux mandrins, chaque mâchoire, la tourelle, les corps de porte-pièces complets, la barre restante, la lame de coupe, la pièce finie et le récupérateur.
7. Déterminez comment le transfert sera vérifié. L'aspect visuel n'est pas une méthode d'inspection.
Ce schéma permet d'éviter une erreur de devis fréquente. L'outillage motorisé, la commande de l'axe C, la course de l'axe Y et la broche secondaire répondent à des problèmes géométriques différents.Le guide de Liqin sur l'outillage motorisé pour tours CNC explique cette distinction. Demandez la configuration exacte plutôt que l'expression « fraisage-tournage ».
4. Maîtrisez la terre, pas le matériel.
Une bonne prise en main élimine trois problèmes : le glissement, l’empreinte des mâchoires et une déformation de l’alésage après desserrage. Sur un manchon mince, une large surface de contact offre généralement plus de marge de manœuvre à l’ingénieur de procédés que trois points de pression étroits. Des mors doux alésés peuvent épouser le diamètre de la prise ; une pince de serrage adaptée peut supporter une grande partie de la circonférence. Dans les deux cas, le fonctionnement sera altéré si la surface de contact est sale, conique ou trop courte.
Il n'existe pas de valeur de pression de mandrin universelle pour l'aluminium. Le réglage du cylindre n'est qu'un paramètre parmi d'autres. La masse des mors, la surface de contact, la vitesse de broche, la lubrification, la rigidité des parois et la charge de l'outil suivant sont autant d'éléments qui entrent en ligne de compte. Un test de validation judicieux commence par une pression faible, vérifie l'absence de glissement lors de la coupe prévue, enregistre le réglage accepté et mesure la pièce libérée. Copier la pression d'un arbre en acier ne constitue pas un contrôle de processus.
5. Considérer la coupure comme faisant partie de l'opération arrière
Lors d'un transfert rotatif, les deux broches doivent atteindre la position requise avant la fermeture du second mandrin et la fin de la coupe. Un léger décalage peut endommager la tête de prise ou exercer une pression sur la lame de tronçonnage. Un transfert stationnaire obéit à des règles d'approche et d'orientation différentes, mais nécessite toujours la séquence validée de la machine.
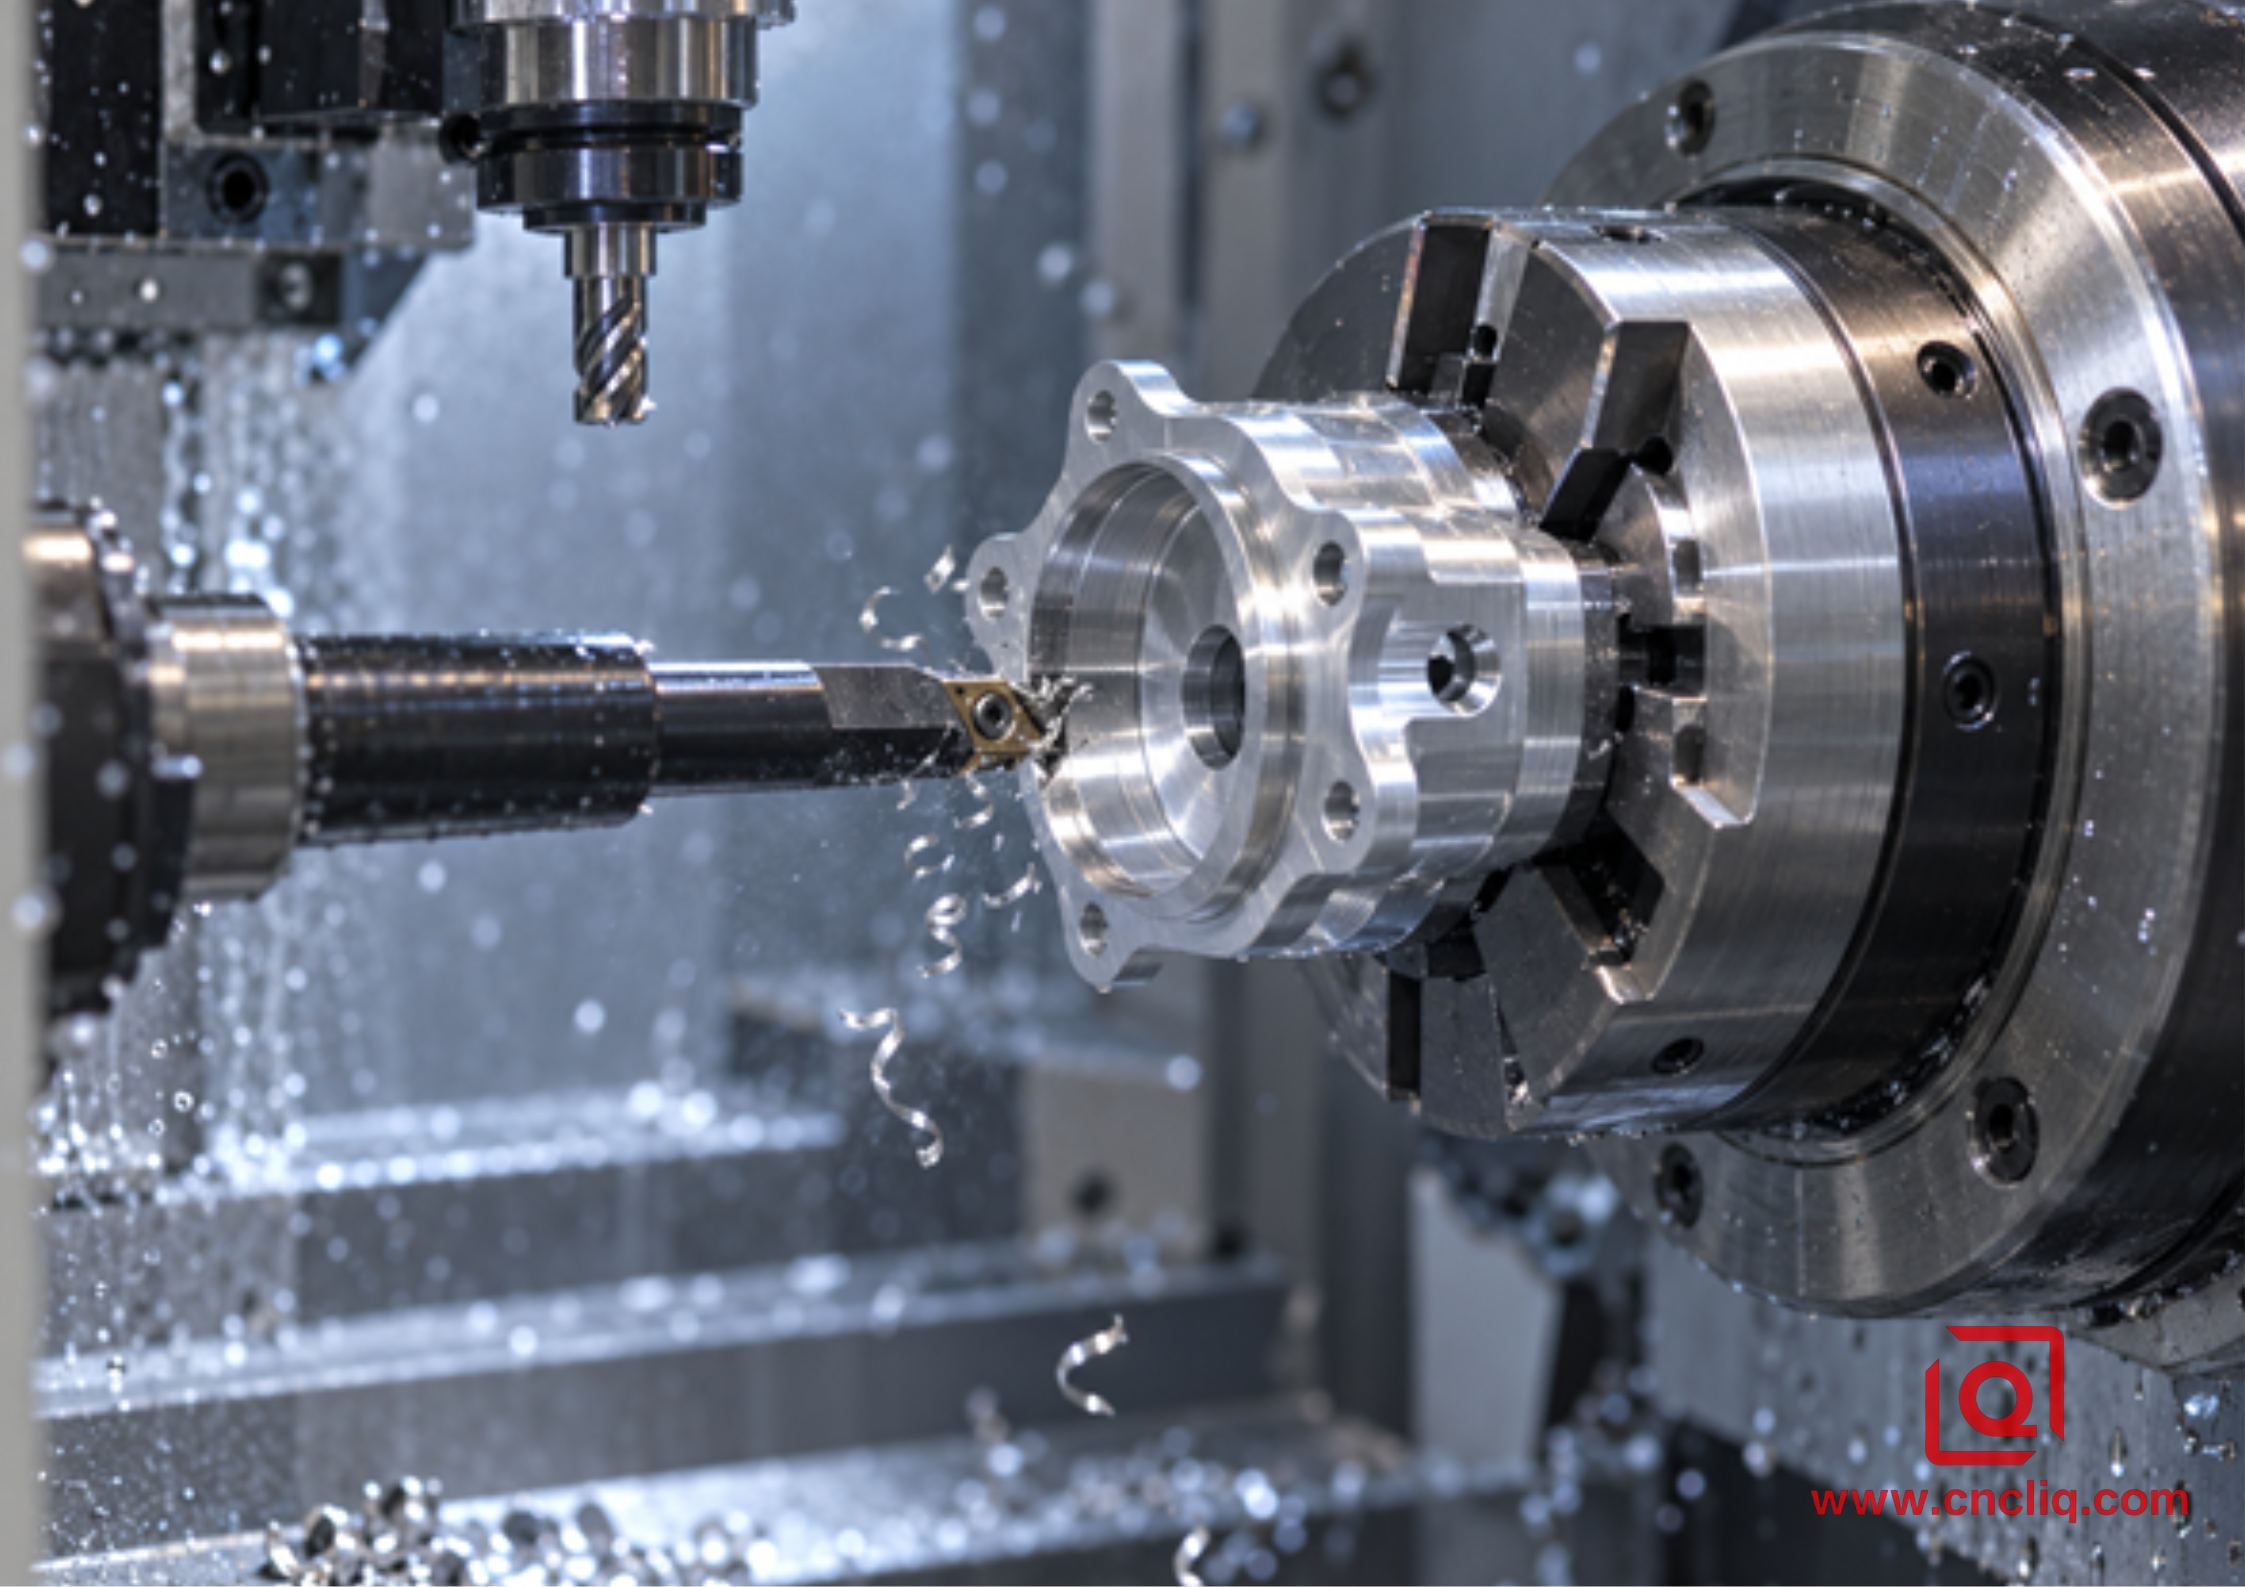
Réglez la lame de tronçonnage avec le même soin qu'un outil de finition. Adaptez la projection aux besoins d'accès, alignez le porte-outil, vérifiez la hauteur centrale et observez le copeau à mesure que le diamètre diminue. La vitesse de coupe programmée peut exiger un régime plus élevé près du centre que celui supporté par la pièce ; le butoir est donc important. Le guide de Liqin sur le rainurage et le tronçonnage de l'aluminium détaille ces variables.
Une fois la découpe nette, positionnez l'arrière de la même manière que lors de la validation de la fiche de montage. La première passe de face a deux objectifs : effacer le repère de découpe et créer la référence axiale pour tout ce qui se trouve derrière. La longueur totale doit être indiquée sur la pièce libérée, et non sur un afficheur de cotes tant que la paroi est sous la pression des mâchoires.
6. Laissez le support mural définir l'ordre
Inscrivez les opérations arrière au crayon. Une rainure extérieure profonde peut nécessiter d'attendre la fin de l'alésage, car la paroi est alors plus rigide. Un orifice débouchant dans cet alésage plaide en faveur de l'inverse : effectuez d'abord le débourrage, puis laissez une passe d'alésage finale éliminer le rebord intérieur. C'est la géométrie, et non un gabarit, qui détermine l'ordre des opérations.
Le temps d'inattention est crucial lors de l'évacuation des copeaux. Les outils proches de l'outil peuvent atteindre rapidement le mandrin. Commencez dans la zone de travail de l'outil de fabrication des plaquettes et actionnez un seul levier à la fois. Notez rapidement : la forme du copeau, une photo de l'arête, la charge sur la broche et les mêmes mesures effectuées à chaque essai. Pour un diagnostic plus approfondi, consultez les notes d'atelier de Liqin surla maîtrise des copeaux d'aluminium et l'arête rapportée .
L'accès à l'outil est crucial à l'arrière. Utilisez une barre d'usinage aussi courte et large que possible. Avant la validation, consultez le code source affiché à côté de la simulation.
7. Lisez la note d'erreur avant de modifier un décalage.
Lorsqu'un alésage arrière arrive en fin de course, la page de décalage est tentante. Prenez le temps de repérer d'abord une surface de prise connue. Si la pièce est mal positionnée, un décalage peut corriger l'alésage, mais ne permettra pas de la maintenir droite dans le mandrin.
Ce que montre la partie publiée | Premières choses à inspecter | Un contrôle utile |
Zone de préhension ovale ou trilobée | Pression des mâchoires, épaisseur de paroi, largeur de contact | Mesurer plusieurs angles après le desserrage |
La fonction arrière s'épuise | Copeaux, conicité des mâchoires, alignement de la broche, glissement | Indiquez un diamètre témoin, puis vérifiez la relation de référence. |
longueur totale des promenades | Stock coupé, arrêt de contact, chaleur, compensation de propriété | Tendance du stock arrière et longueur finale ensemble |
Rayures brillantes | Copeau coincé lors de la prise ou éjection brutale | Examinez l'empreinte de la mâchoire et le dispositif de retenue. |
cliquetis de l'alésage arrière | Barre trop haute, adhérence faible, usure des bords | Mesurer à plusieurs profondeurs et examiner la charge de l'outil |
jauges de filetage, mais ne s'assemblent pas | Bavure, revêtement, relief, position de l'épaulement | Vérifiez la pile d'accouplement, pas seulement le thread. |
Un défaut de transfert et un défaut de coupe peuvent se ressembler sur une même pièce. Avant de modifier le programme, vérifiez l'état d'appui, l'état des bords, la température de la machine et la méthode de mesure. Un seul échantillon satisfaisant ne suffit pas ; il est nécessaire de réaliser quelques essais consécutifs pour vérifier la reproductibilité du résultat.
8. Examiner la relation qui justifiait la sous-broche
Le premier article doit répondre à une question fonctionnelle : la géométrie arrière est-elle restée conforme aux exigences d’assemblage par rapport à la géométrie avant ? Une liste de dimensions isolées ne permet pas toujours d’y répondre. Libérez la pièce avant de mesurer une paroi sensible au serrage et utilisez le repère de référence du dessin contrôlé.
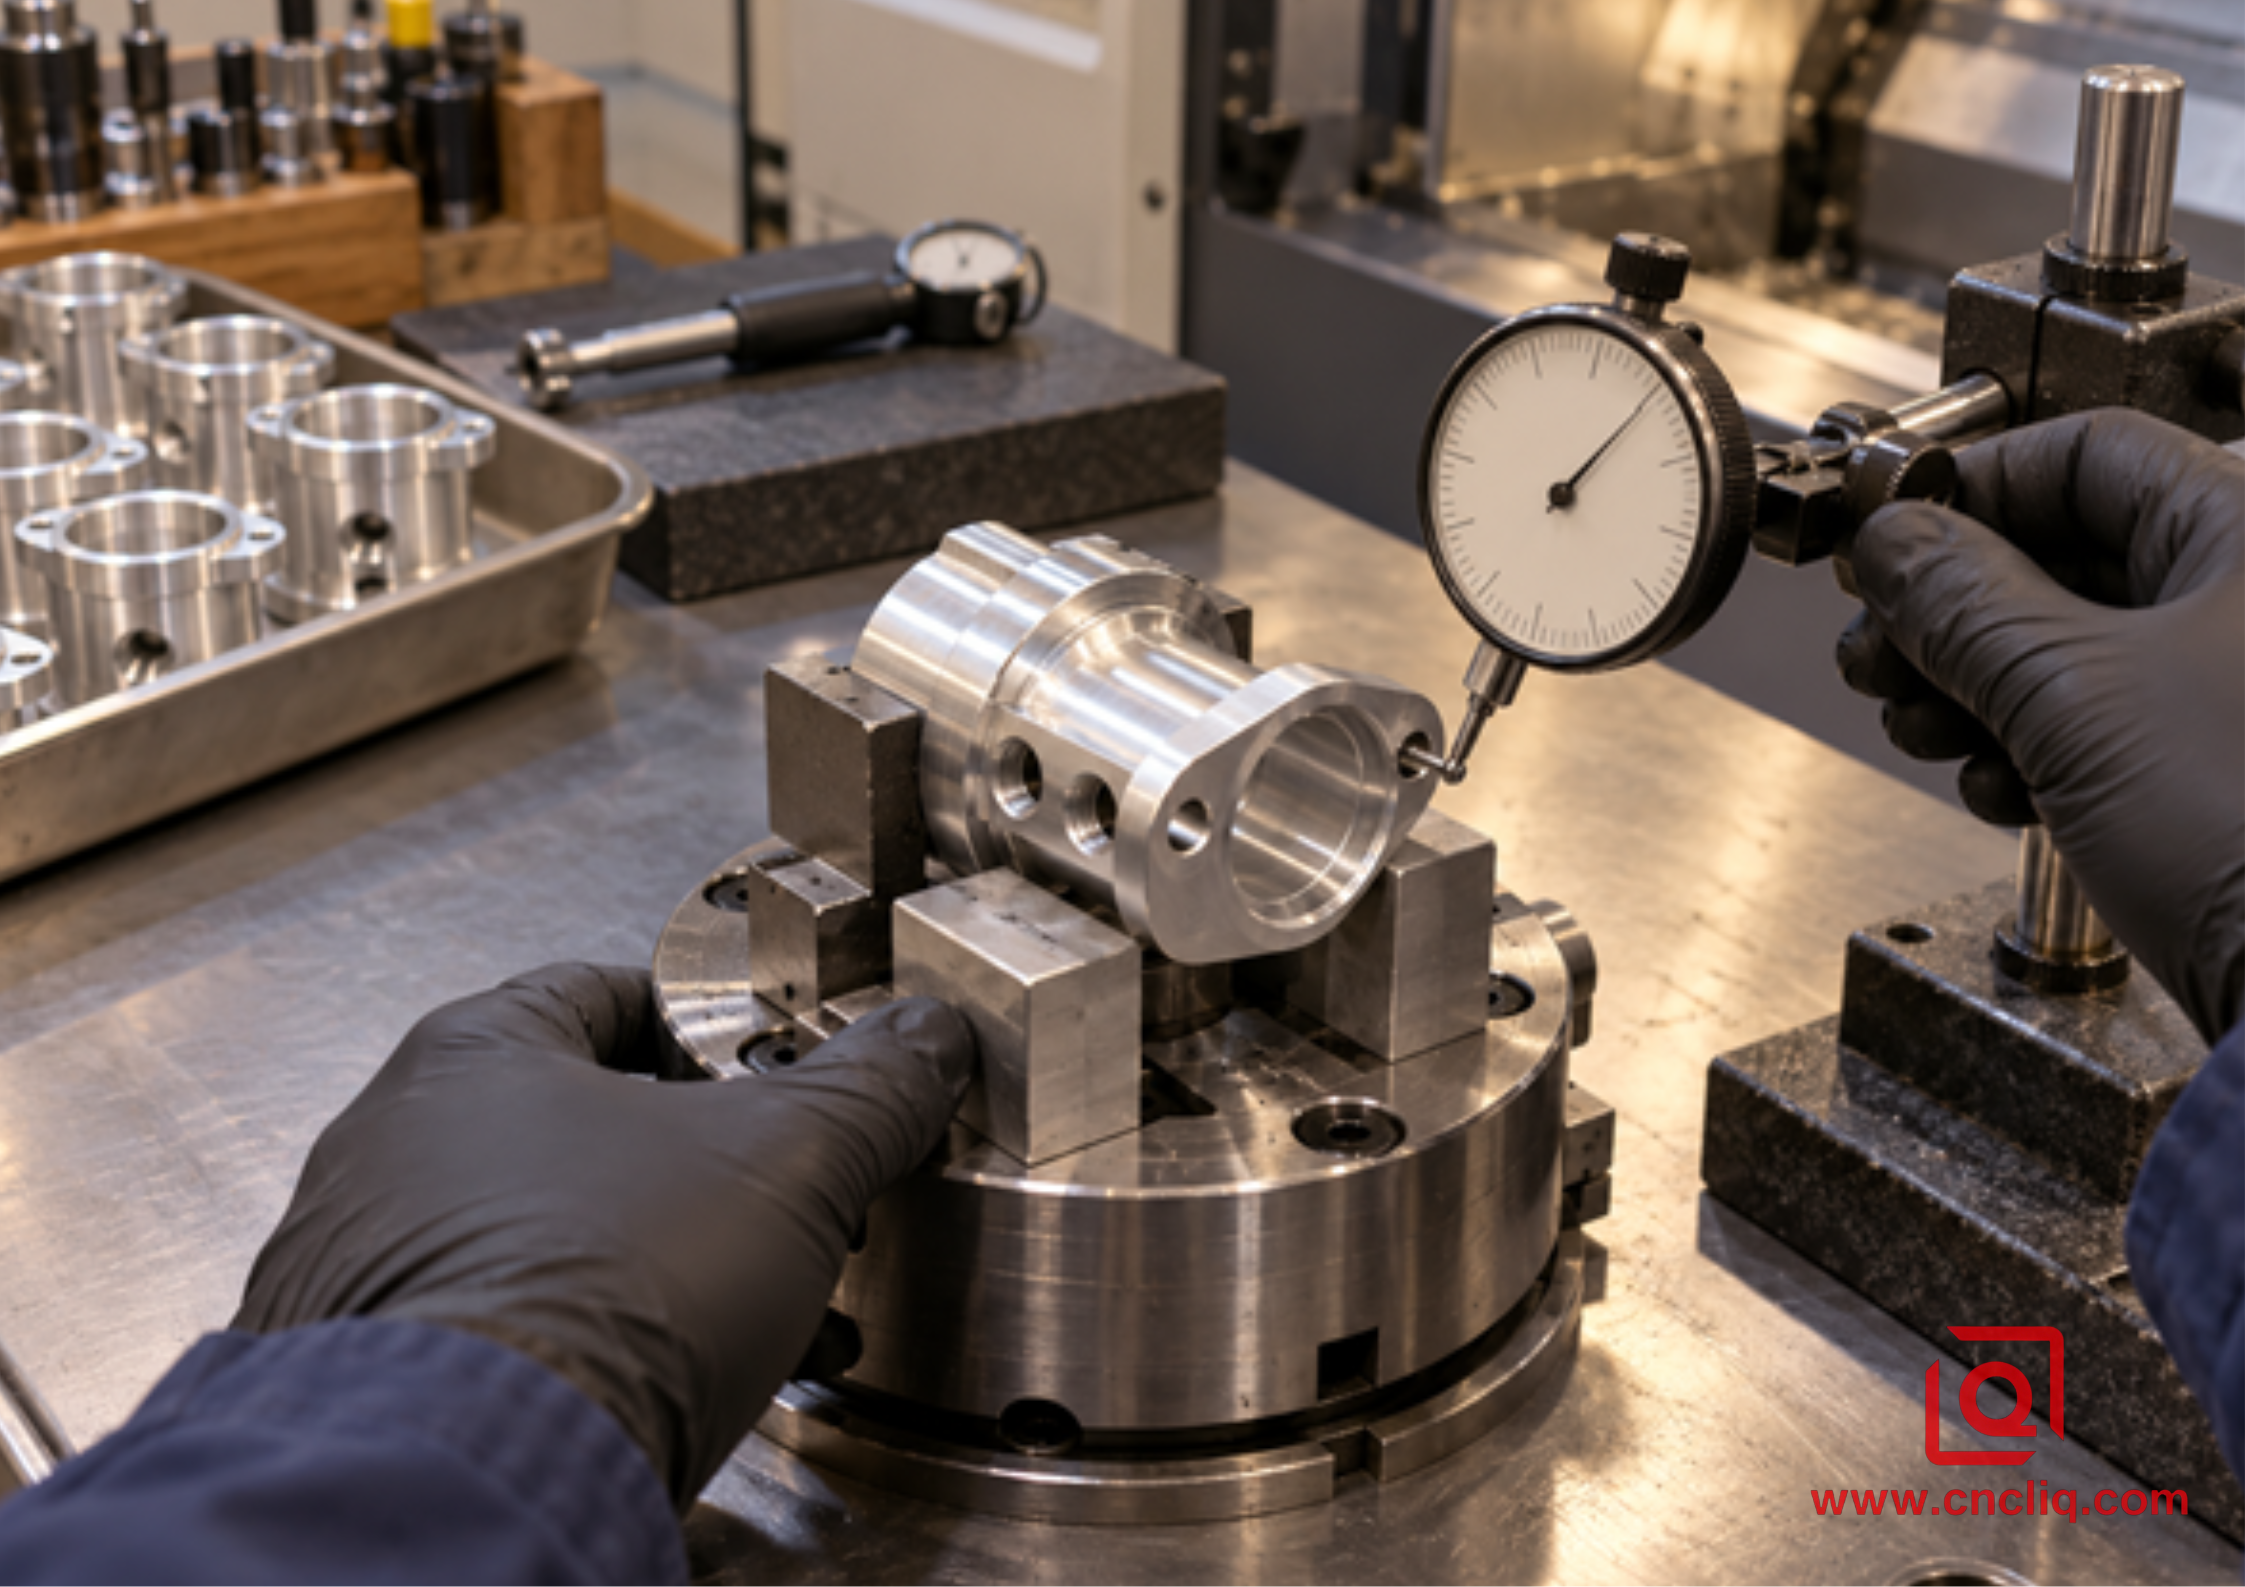
Lors de la mise en place, mesurez le diamètre du capteur libéré sous plusieurs angles et comparez la surface de référence arrière à la surface de référence avant à l'aide d'un comparateur, d'un mandrin calibré, d'une jauge dédiée ou d'un programme CMM adapté au document. La longueur totale doit faire l'objet d'une mesure distincte. Une rupture cachée est détectée par la lumière, un grossissement ou un endoscope après nettoyage ; un examen visuel extérieur n'est pas suffisant.
Indiquez le système de tolérancement géométrique sur le plan, qu'il s'agisse de la norme ISO 1101 ou de l'ASME Y14.5. Ensuite, effectuez les opérations plus complexes : choisissez des références pertinentes pour l'assemblage, placez les exigences de finition et de bord là où elles sont importantes, et précisez si le revêtement précède ou suit le contrôle dimensionnel. Une norme explique les symboles ; elle ne peut pas imposer au concepteur le choix du système fonctionnel.
La bride de moteur de précision et le capuchon avant publiés par Liqin constituent un exemple de produit validé : l’alésage du palier, le tenon de positionnement et la face rendent la concentricité et la perpendicularité essentielles à l’assemblage. Le couvercle avant du servomoteur associé illustre pourquoi les interfaces circulaires et les éléments de montage nécessitent un usinage et un contrôle précis. Ces pages définissent la gamme de produits ; elles ne garantissent pas une tolérance unique pour chaque demande de devis.
9. Sous-broche ou deuxième réglage séparé ?
L'ajout d'une deuxième broche n'est pas toujours la solution idéale. Dix prototypes simples peuvent être réalisés plus facilement et à moindre coût dans un montage Op 20 soigneusement alésé. L'équilibre est modifié sur un manchon répétitif dont la poche d'étanchéité arrière suit un pilote avant. Comparez l'effort de montage, la manutention, le temps d'attente, l'inspection et les pièces rejetées avec les minutes affichées sur la commande.
Point de décision | Circuit sous-broche | Opération séparée 20 |
relation de référence | Solide lorsque les caractéristiques arrière suivent l'axe avant | Un son clair lorsque des données de référence robustes peuvent être localisées de manière répétée |
Travail arrière | Efficace pour les faces, les alésages, les filetages, les rainures et les détails accessibles des outils motorisés | Idéal pour le fraisage de grande surface ou pour les zones inaccessibles à la tourelle. |
Comportement par lots | Favorise les cycles complets-partiels répétés | Souvent judicieux pour les prototypes et les petites séries. |
Risque principal | Contact de ramassage, puces, espace limité, collision | Manipulation manuelle, deuxième fixation, file d'attente, erreur de relocalisation |
Une comparaison plus large dans le choix du bon processus CNC pour les pièces en aluminium sur mesure est utile lorsque le choix inclut également l'usinage à 3 ou 5 axes.
10. Boîtier composite anonyme : manchon de régulateur pneumatique en aluminium
Il s'agit d'une étude de cas composite réalisée dans des conditions d'usinage ordinaires et conforme aux spécifications CNC publiées par Liqin. Ce document ne constitue pas un exemple de production client identifiable et ne garantit pas un résultat identique sur un nouveau dessin.
Un appel d'offres pour l'automatisation industrielle concerne un manchon de régulateur en aluminium 6061-T6 doté d'un pilote avant, d'un alésage d'étanchéité mince, de deux gorges extérieures pour joints toriques, d'un orifice radial décalé et d'un filetage intérieur arrière. L'épaulement arrière détermine la longueur de l'ensemble. L'orifice doit s'insérer dans l'alésage sans laisser de jeu.
La première méthode utilise un tour conventionnel suivi d'une seconde opération manuelle. Elle permet de réaliser toutes les caractéristiques, mais l'opérateur doit maintenir fermement une paroi mince usinée pour le filetage arrière. L'opération 20 fait également référence au diamètre extérieur, même si l'alésage constitue l'axe fonctionnel. Cette combinaison favorise la déformation des mors, les marques d'écaillage et un faux-rond irrégulier entre le pilote et l'alésage arrière après desserrage.
Le concept révisé prévoit une zone de préhension dédiée. Les mors à large contact sont alésés à ce diamètre et la force est validée par des essais plutôt que d'être copiée d'une autre pièce. La broche principale réalise le pilote avant, l'ébauche d'alésage, les rainures extérieures et le port radial. La broche secondaire reçoit la pièce, les chutes produisent une surépaisseur usinée et la face arrière sert de référence axiale pour l'épaulement et le filetage.
L'équipe de réglage vérifie la zone de contact bleue dans les mors souples avant les opérations d'usinage arrière importantes. Un contact limité à l'ouverture des mors révélerait une adhérence en forme de cloche. Une zone de contact plus large permet de poursuivre la vérification. L'opérateur se tourne ensuite vers l'arrière, marque une pause et désigne le témoin de transfert avant de procéder à l'alésage et au filetage.
Un détail de l'ordre d'usinage est crucial. L'orifice radial a déjà pénétré dans l'alésage d'étanchéité. En conservant une surépaisseur contrôlée pour la dernière passe d'alésage, celle-ci permet d'éliminer le fin rebord intérieur. La passe finale ne se limite pas à un simple ajustement dimensionnel ; elle garantit une jonction nette et une surface d'étanchéité fiable.
L'inspection suit la même logique. Le manchon est retiré des mâchoires avant que l'alésage ne soit évalué. La longueur est mesurée à partir de la face avant fonctionnelle. Les contrôles de réglage portent sur le contact des mâchoires et le témoin de transfert ; l'inspection de production porte sur les caractéristiques du dessin à la fréquence convenue.
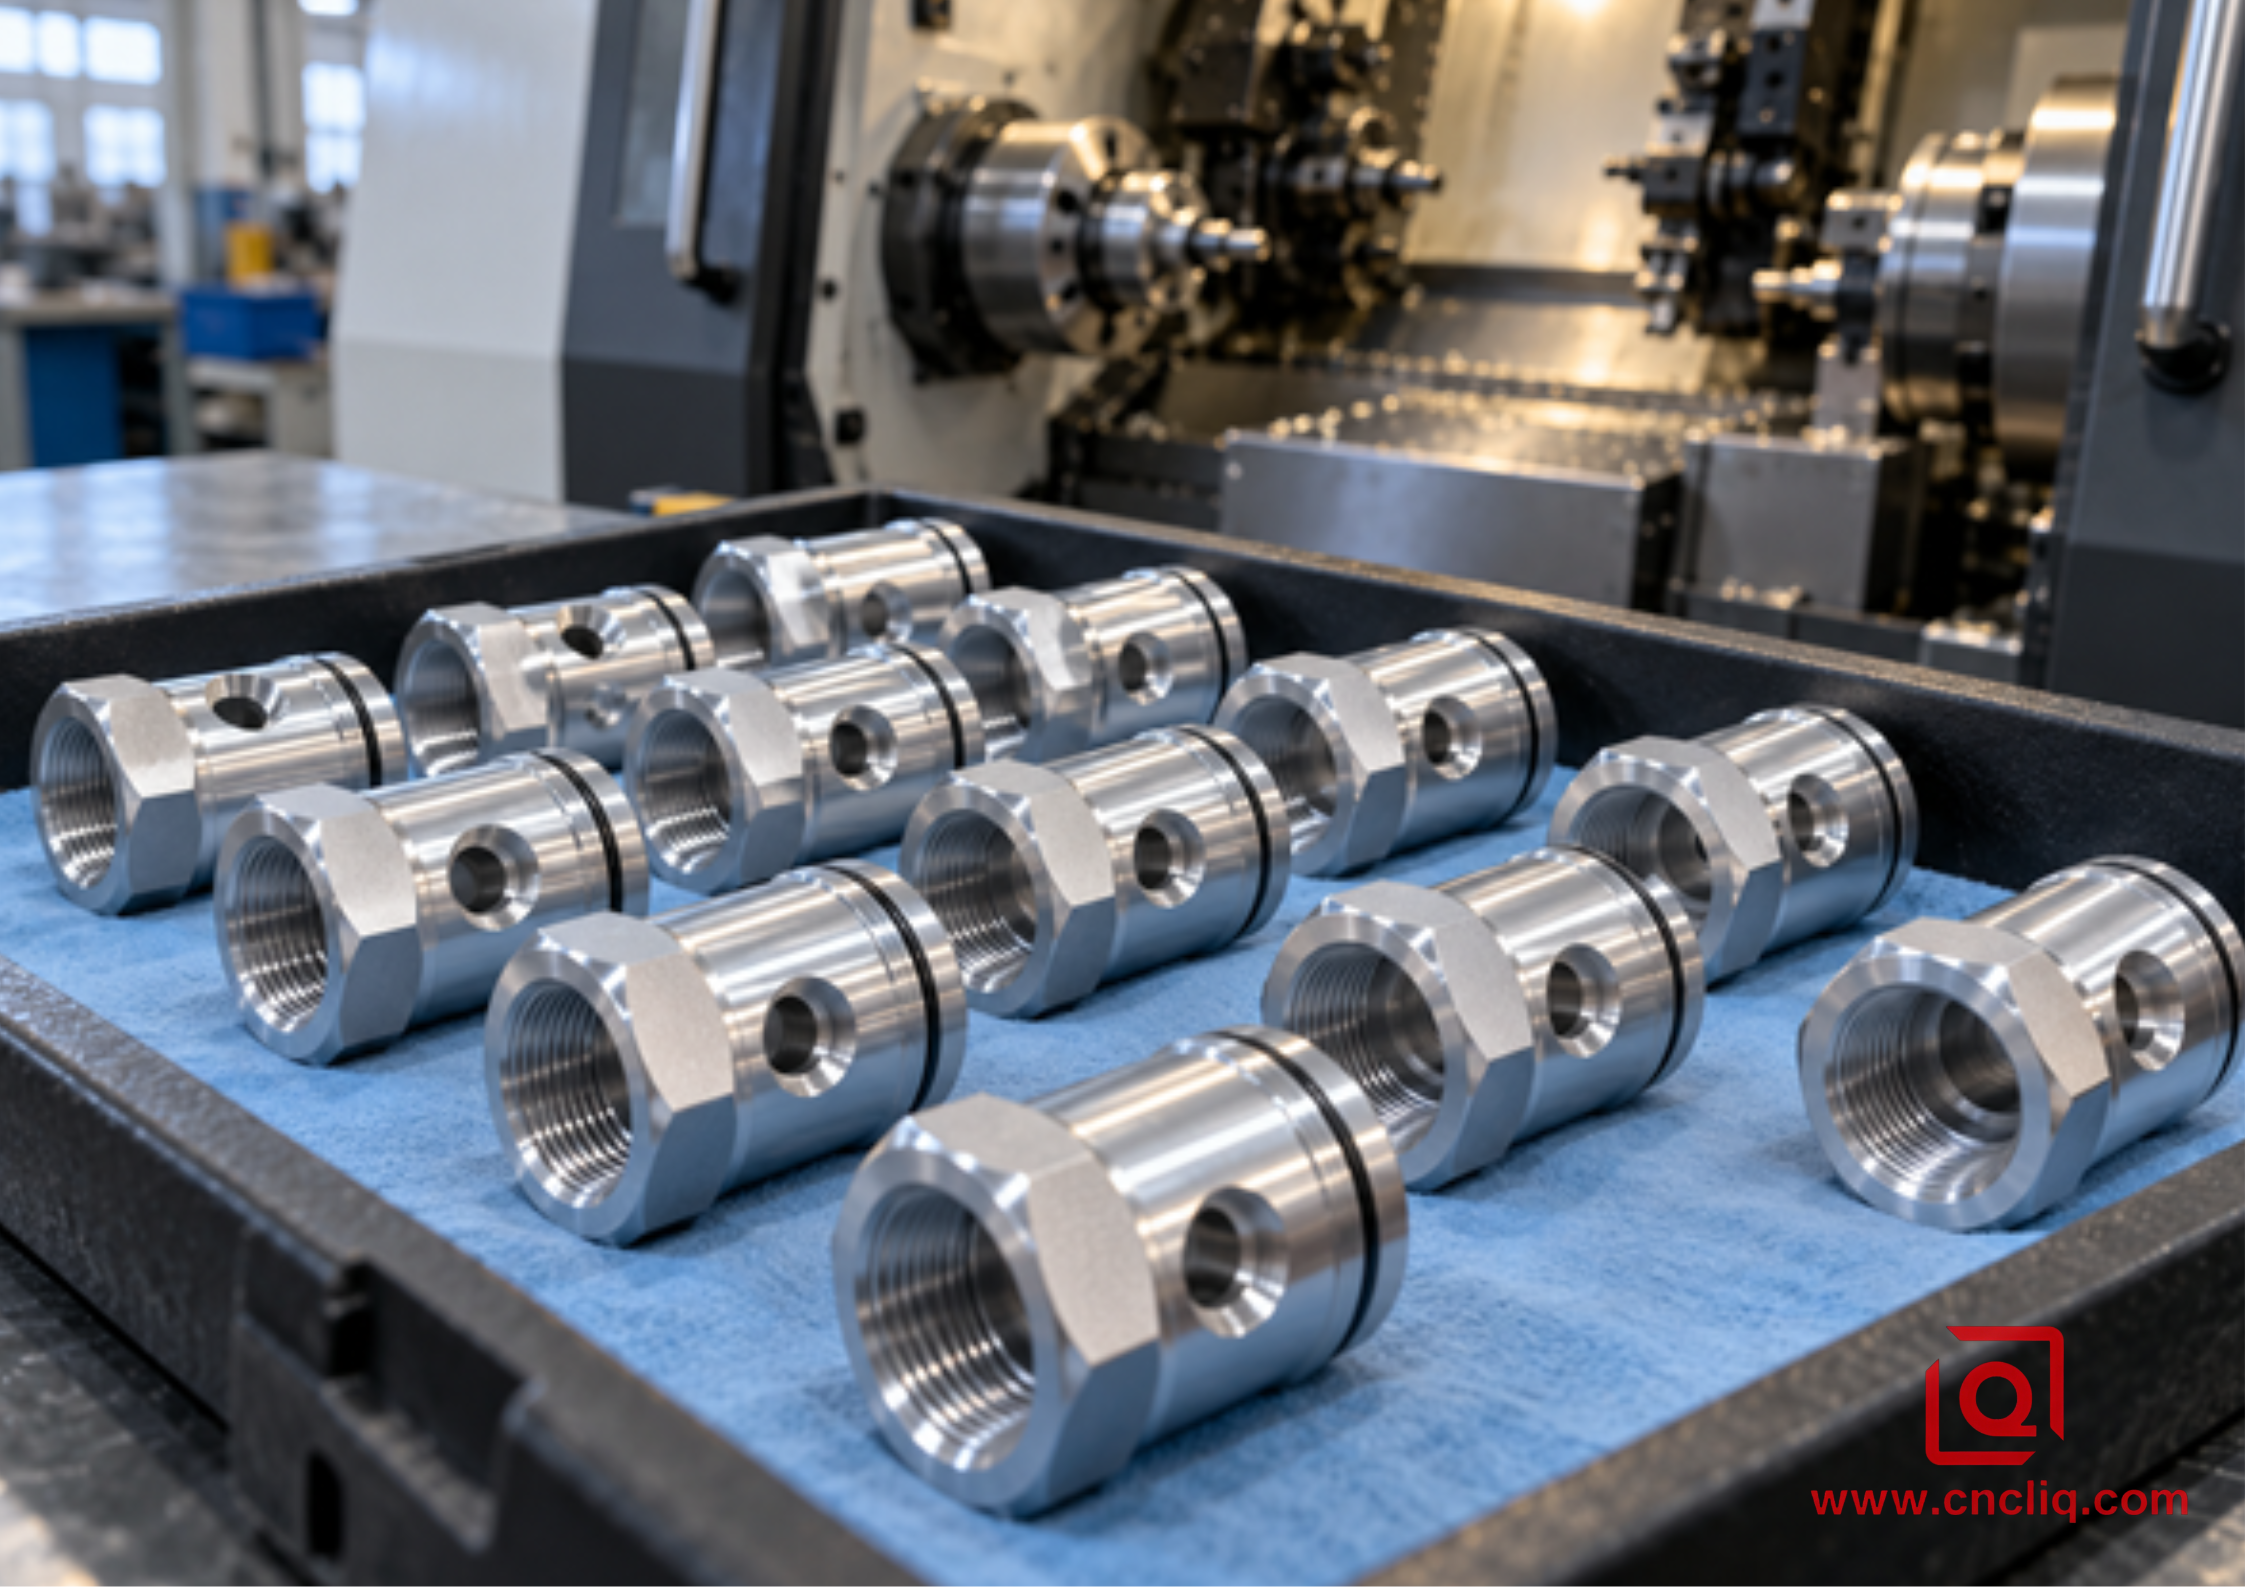
Le gain commercial est plus discret qu'une annonce héroïque concernant le temps de cycle : un resserrage manuel en moins, moins de temps d'attente entre les opérations et des mesures directement liées à la fonction d'assemblage. Toute donnée réelle concernant le cycle, la capacité, la durée de vie de l'outil ou les critères d'acceptation doit être basée sur le lot de matière approuvé, la machine désignée, le plan validé, la taille de l'échantillon et le plan de contrôle.
11. Liste de contrôle pour une demande de prix (RFQ) du point de vue du demandeur
Un dossier de devis complet permet d'anticiper les questions délicates avant même que le métreur n'ait à y répondre par courriel. Le modèle illustre la forme. Le plan indique les éléments essentiels. La brève note explicative dans le courriel justifie ces éléments. Lorsque ces trois éléments concordent, le routage est plus rapide et les marges de sécurité sont généralement réduites.
1. Modèle et impression, tous deux à jour. Le format STEP est idéal pour le modèle solide ; le PDF ou le dessin CAO, une fois validé, contient les dimensions, les tolérances géométriques et dimensionnelles (GD&T), les filetages, les notes de finition et les critères de réception. Indiquez la révision dans le nom et l'ordre des fichiers. Cela peut paraître fastidieux, jusqu'à ce que deux fichiers quasi identiques se retrouvent dans la même boîte de réception.
2. Matériau sans abréviation. Indiquez l'alliage, le traitement thermique et la forme du stock, puis précisez si des alternatives sont possibles. Ajoutez le niveau de certification requis. Le mot « aluminium » seul ne permet pas de savoir quel matériau acheter.
3. Quantités réelles. Pièces prototypes distinctes, première production, demande annuelle et quantité standard. Un atelier peut usiner vingt pièces avec des mors simples et outiller deux mille pièces de manière très différente.
4. Une phrase sur la fonction. Quel alésage guide un roulement ? Quelles faces assurent l’étanchéité ? Le filetage est-il soumis à des utilisations répétées ? Quelques précisions sur le contexte d’assemblage peuvent modifier la surface de contact, l’ordre d’opération et le choix de la jauge.
5. Décrivez la finition comme un procédé, et non comme une couleur. Précisez le type d'anodisation ou de revêtement, le masquage, l'épaisseur contrôlée, les zones d'aspect et l'étape à laquelle les dimensions s'appliquent. Si un échantillon ou une gamme de couleurs est requis, indiquez-le.
6. Exigences en matière de bavures et de nettoyage. Encerclez les intersections enterrées, les forages aveugles et les voies d'écoulement des fluides, puis décrivez ce qui ne doit pas subsister.
La création d'un premier article, la mise en place de la machine à mesurer tridimensionnelle (MMT), le certificat de matériau, les données de capabilité, l'étude des calibres ou le gabarit client prennent tous du temps. Renseignez-vous tôt et le devis tiendra compte de ce délai.
8. Une géométrie d'assemblage suffisante pour expliquer l'ajustement est souvent nécessaire. Un modèle d'interface tronqué ou une vue en coupe suffit généralement. Il est important de protéger les informations de conception non pertinentes tout en fournissant à l'ingénieur de procédés les surfaces qui déterminent l'assemblage.
12. Questions que l'acheteur doit poser
Renseignez-vous donc sur le trajet. Où se situe le point de ramassage ? Comment détermine-t-on la longueur arrière ? Comment éviter qu’un copeau ne se coince dans les mâchoires ? Quelle mesure prouve que l’arrière appartient toujours à l’avant ?
Pour une analyse DFM, veuillez envoyer à Liqin le modèle actuel, le plan, le matériau, la finition, les quantités et la date requise.
Cliquez ici pour toute demande 👆
FAQ
1. La deuxième broche corrige-t-elle l'erreur de configuration ?
Lors de la mise au point, indiquez une surface de transfert connue avant le début des opérations de fonderie importantes. Après la mise en place, vérifiez le contrôle par rapport aux références du dessin. Un transfert qui se termine sans alarme indique la validation d'une étape de sécurité, et non d'un contrôle dimensionnel.
2. Quelle longueur de câble dois-je prévoir ?
Il n'existe pas de réponse unique et objective. Un bouchon massif, un manchon fin et un logement long en porte-à-faux peuvent avoir le même diamètre, mais nécessiter des supports très différents. Vérifiez l'adhérence sur la vue en coupe réelle, et non sur un tableau de proportions. Un bouchon court tolérera ce qu'un manchon fin ne supportera pas. Marquez la surface de contact droite, soustrayez son chanfrein et le jeu de l'outil, puis demandez au fournisseur de confirmer la valeur restante avec les mors, la vitesse de broche et la profondeur de passe arrière maximale prévus.
3. Les mâchoires peuvent-elles toucher une surface extérieure finie ?
Parfois, le diamètre fini est la seule zone de contact pratique. Des mors doux alésés à large surface de contact, une pince adaptée, une interface propre et une force éprouvée contribuent à limiter les marques. Indiquez la zone de contact admissible et le repère de visualisation sur le plan ; gardez les surfaces d'étanchéité et les zones revêtues fragiles en dehors de cette zone lorsque la géométrie le permet.
4. Quand le retour au travail est-il moins cher ?
Comparez le coût des pièces acceptées. Cette comparaison doit inclure l'outillage, la main-d'œuvre de préparation, l'attente, les mesures, la manutention et le rendement réel, et pas seulement le cycle de validation.
5. Que doit mettre en évidence le dessin ?
Indiquez l'axe de rotation ou d'assemblage, la face qui contrôle la longueur et toutes les surfaces avec lesquelles le second mandrin peut entrer en contact. Précisez les tolérances des parties arrière, les données complètes du filetage, les limites d'ébavurage et l'état du revêtement. Une brève description de l'assemblage suffit généralement à lever toute ambiguïté.
Cliquez ici pour toute demande 👆
Résumé
Ce résultat est le fruit d'une surface de contact propre, de mâchoires adaptées, d'une coupe contrôlée, d'outils accessibles, d'une bonne gestion des copeaux et d'un contrôle après assemblage.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd. Assistance clientèle quotidienne et support après-vente : service@shturl.zhuwanying @cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli @chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
