 Français




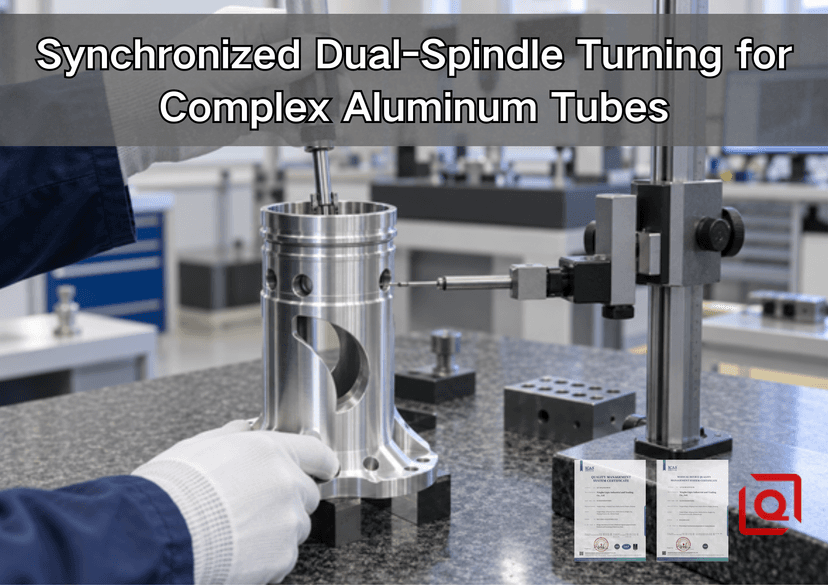
Avez-vous déjà vu un tube en aluminium fin fonctionner correctement dans une machine OP10, puis se mettre à vaciller une fois l'arrière soulevé ? Cela m'est arrivé. Le diamètre initial semble correct. L'alésage aussi. Après le retournement, face arrière assemblée, le comparateur d'assemblage indique que les deux axes sont désaxés. Frustrant ? Assurément. Un mystère ? Généralement non.
Ce guide suit ce problème depuis l'impression jusqu'au tube fini. Première note de la demande de devis : machine à double broche disponible, oui ; plan de transfert non encore défini. Je demande une séparation entre OP10 et OP20. Trois notes suivantes : surface de préhension, référence de référence, contrôle de la pièce détachée. Une fois ces informations complétées, le choix de la machine prend tout son sens.
Réponse rapide en atelier : la broche principale effectue l’usinage frontal et définit l’axe principal. La broche de droite se positionne à côté, reçoit le tube et dégage l’extrémité auparavant inaccessible. Orifices à 90° ? Un méplat ? Un passage de câble ? Notez chaque caractéristique sur la fiche d’usinage et associez-la à un poste d’entraînement axial ou radial. Moins il y a de transferts de responsabilité, mieux c’est. Cela ne compense pas la déformation des mâchoires, la chaleur, les copeaux ni la qualité médiocre du dessin.
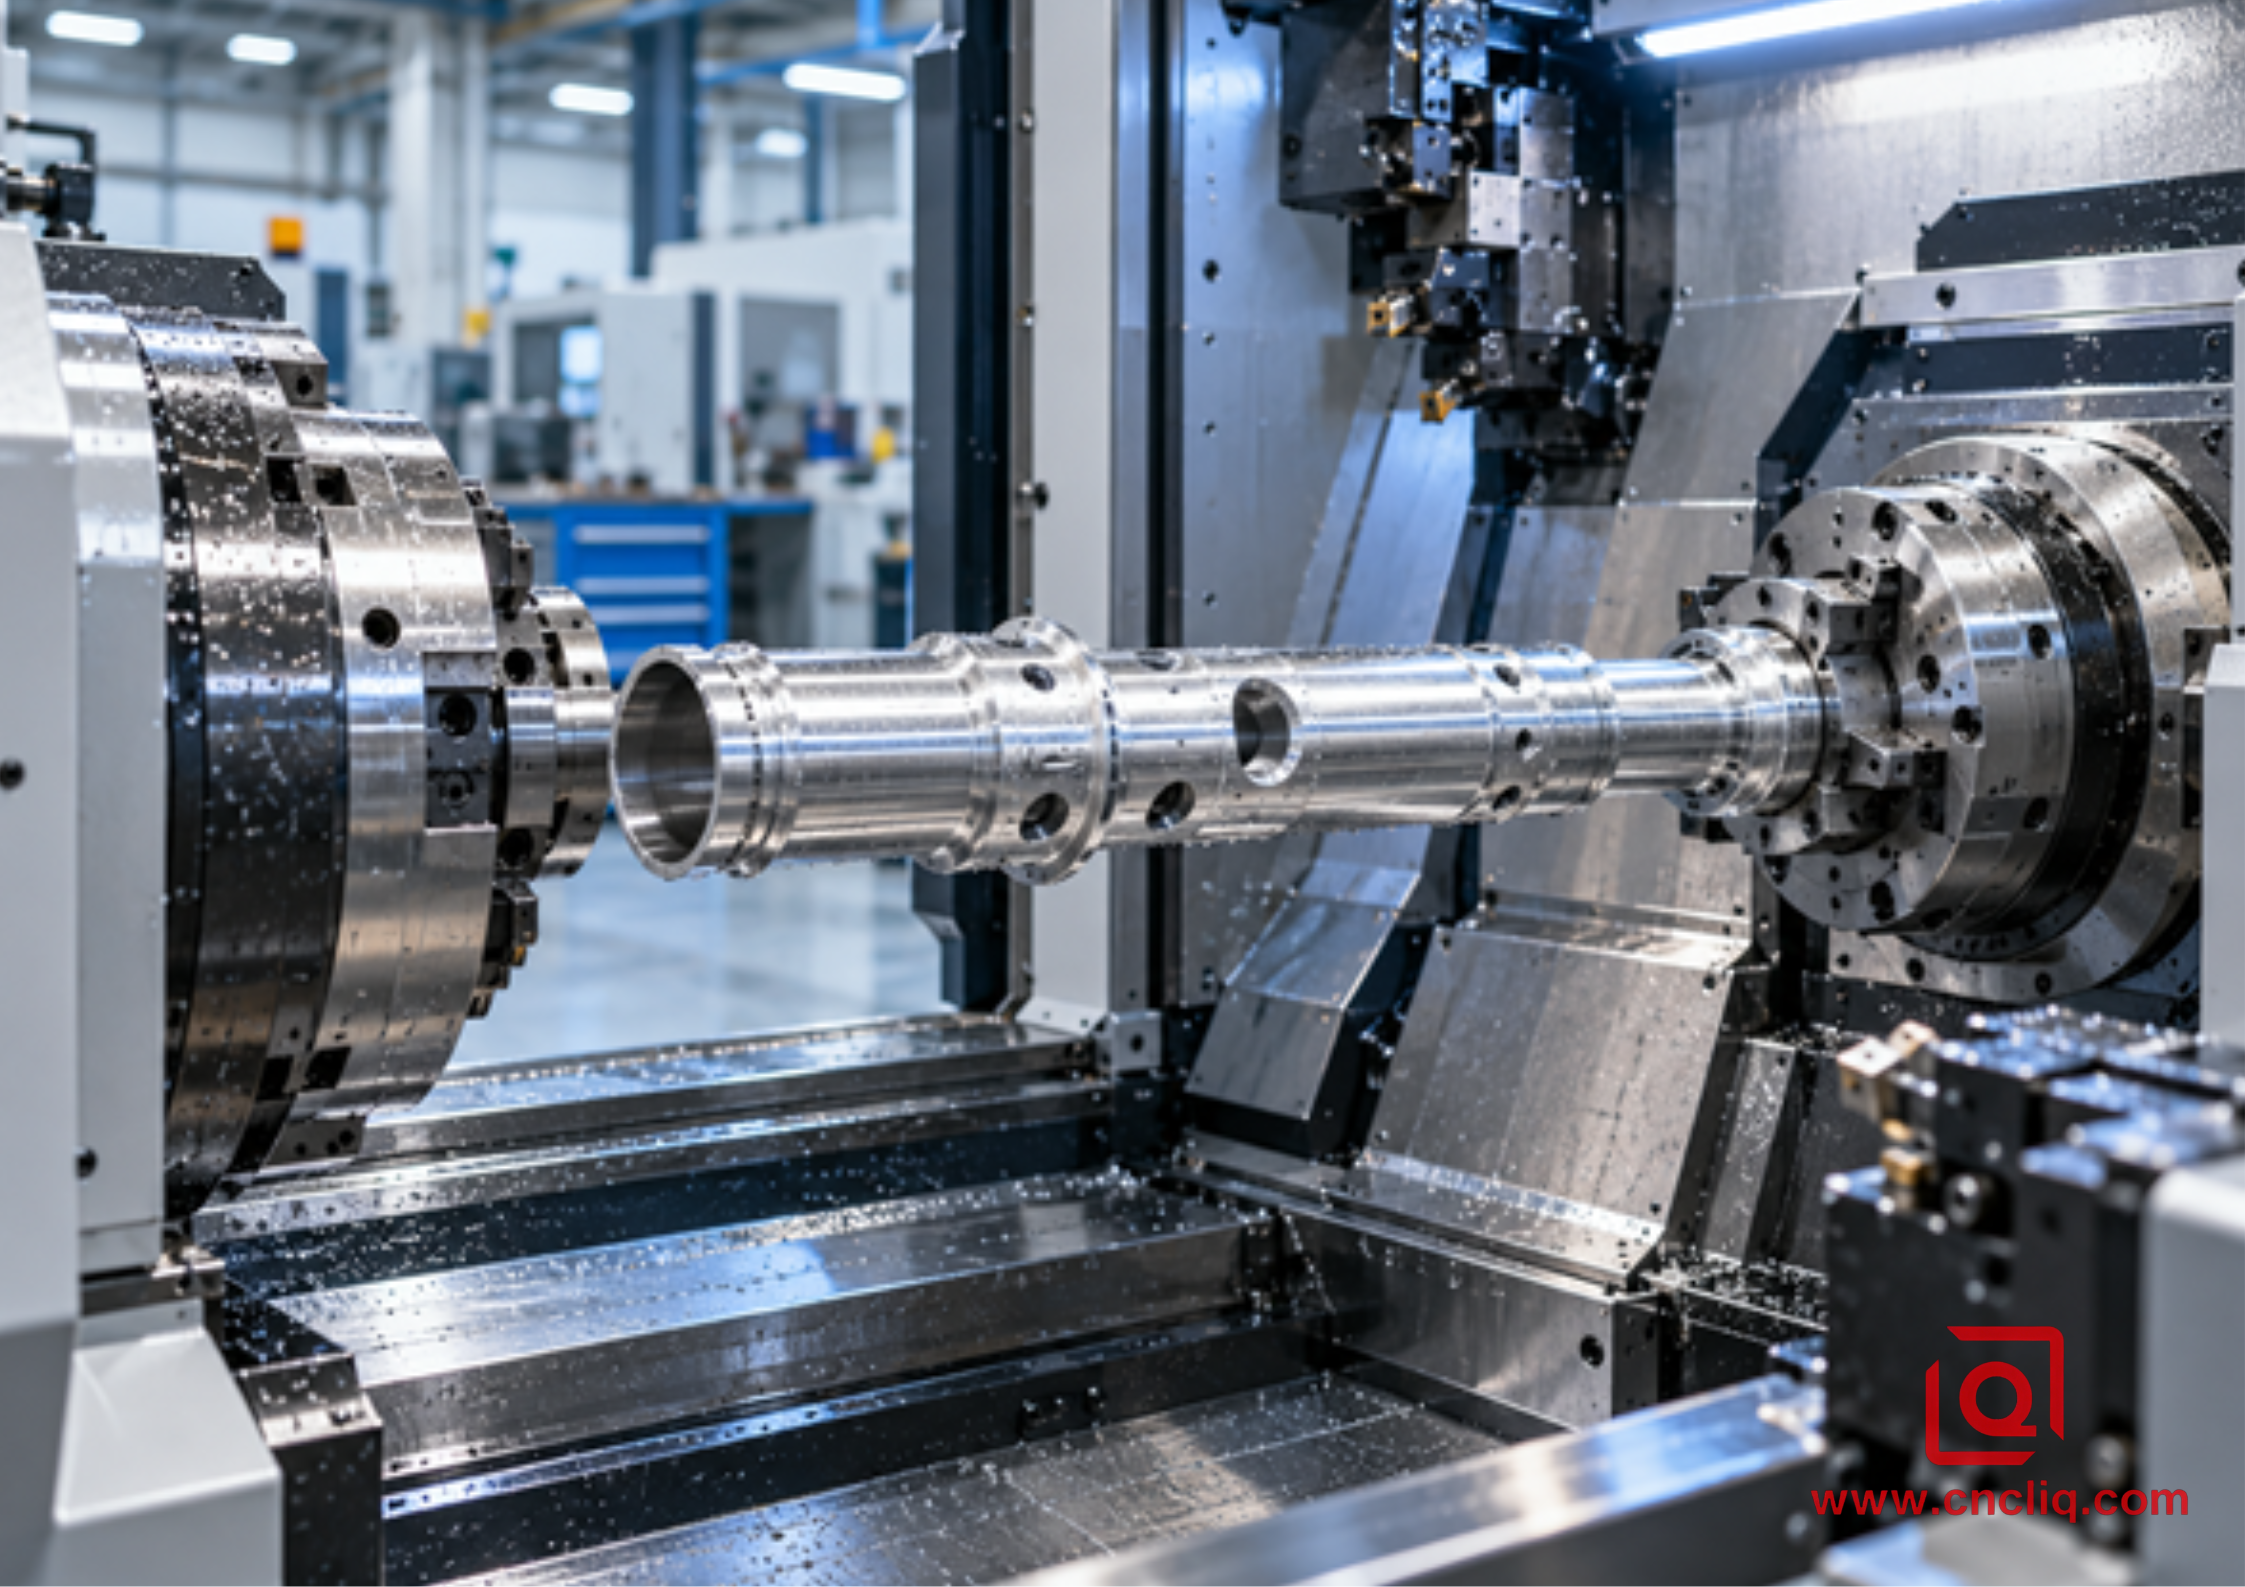
Tournage synchronisé à double broche d'un tube complexe en aluminium
1. Que signifie « synchronisé » chez Chuck ?
Schéma machine dans le manuel de réglage : mandrin gauche = principal ; mandrin droit = secondaire ; le transfert s'effectue dans l'entrefer. Le mandrin récepteur s'approche pendant la rotation du tube. Pas de blocage par arrêt. Sur la page de contrôle, je souhaite une synchronisation du régime et la phase requise avant tout mouvement des mors. Ensuite, l'axe Z avance jusqu'à la butée. Les mors se ferment. L'entrée de serrage change d'état. On marque une pause à ce stade lors du contrôle. Ce n'est qu'alors que l'arrêt ou le desserrage peuvent avoir lieu.
Référence pour la configuration : Manuel d'utilisation du tour Haas, 2021, section sur la commande synchrone de la broche. Ce manuel illustre bien le principe. La paire de broches accélère, tourne et ralentit simultanément ; elle peut supporter les deux extrémités ou effectuer un transfert rotatif. Je ne copierais jamais ses codes sur une autre commande sans consulter le manuel du constructeur. Les codes, les limites de vitesse, la logique d'orientation et la confirmation de serrage doivent impérativement respecter les instructions du manuel du constructeur.
Que dois-je observer lors de la validation ? Pas une vidéo marketing. Je veux un cycle lent avec les mors réels, la lame réelle, le dépassement réel et la matière brute réelle. Y a-t-il un espace entre le tube et la butée ? La pièce se déplace-t-elle sur l'axe Z lorsque le deuxième mandrin se ferme ? Un copeau en ruban suit-il la zone de transfert dans un mors ? De petits indices, certes, mais qui déterminent le résultat.
Deux mandrins seuls ne suffisent pas à la synchronisation. Une bonne synchronisation repose sur une coordination précise : vitesse, phase, position Z, positionnement, signal de serrage, écartement et jeu. Notre guide surl’outillage motorisé sur tours CNC aborde l’autre moitié du processus. La synchronisation assure le déplacement et le support du tube ; les outils motorisés réalisent les trous transversaux, les méplats, les trous frontaux, les rainures et les filetages hors axe.
2. Pourquoi un tube en aluminium résiste
Vérification CAO, 9 h 00. Le tube semble rigide à l'écran. Essai en atelier, 11 h 20. Réponse de l'atelier : non. Cinq éléments figurent sur ma fiche de contrôle des parois minces : force de la mâchoire, force d'alésage, interruptions, contrainte du matériau, température. Chacun peut avoir une faible influence. Si les trois sont combinés, l'alésage peut ne pas respecter les conditions d'assemblage.
La déformation par les trois mors est le premier point à vérifier. Si les mors étroits sont trop serrés, un alésage rond peut se déformer légèrement en trois lobes lors du serrage. L'outil effectue une coupe circulaire à l'intérieur de cette forme contrainte. En ouvrant le mandrin, la paroi reprend sa forme initiale. Une simple mesure au micromètre à une position horaire donnée peut ne pas détecter le défaut.
Vient ensuite la force de coupe. Une longue barre d'alésage pousse latéralement. Sous la barre, la paroi cède. Derrière le bord, elle reprend sa forme initiale. Lorsque le foret transversal perce, je ne peux pas évaluer le bord intérieur depuis la fenêtre ; le boroscope doit s'en charger. Un simple ruban argenté autour de la zone d'étanchéité suffit à transformer une bonne finition en rebut. Rien d'inhabituel là-dedans.
La chaleur mérite d'être quantifiée. Note concernant l'alliage 6061 : les données publiées sur la dilatation à température ambiante sont proches de 23 micromètres par mètre et par degré Celsius. Exemple en marge : diamètre 100 mm ; variation de température uniforme supposée de 10 °C. Calcul : 23 × 10⁻⁶ × 100 × 10 = 0,023 mm. Je n'indique pas 0,023 comme une correction. Le tube n'est pas uniformément chaud ; cette valeur nous renseigne uniquement sur la taille du piège. Cela explique pourquoi une mesure effectuée à chaud près de la machine peut différer d'une mesure stabilisée lors d'un contrôle.
Liste succincte des risques liés à l'examen de l'impression :
Le mur s'amincit-il sous une fenêtre, un hublot ou une rainure ?
· Les deux mâchoires peuvent-elles agripper une surface dure plutôt qu'une surface lisse ?
· L'alésage critique est-il fini avant ou après le fraisage latéral perturbateur ?
Où les puces peuvent-elles se cacher lors du transfert ?
· Quelles dimensions sont communes au travail sur la broche principale et au travail sur la contre-broche ?
L’acceptation finale est-elle basée sur la partie libérée ?
Pour plus de détails sur la température et le lobage, consultez notre guide sur les tolérances de diamètre serrées dans le tournage de l'aluminium .
3. Un processus de transition en neuf étapes que nous pouvons auditer
Fiche de configuration, premier article. Je souhaite que le transfert soit décrit comme des événements individuels, et non pas dissimulé dans une seule ligne intitulée « opération de la sous-broche ».
1. Saisir le tube brut, la barre, l'extrusion ou l'ébauche quasi-finie sur une longueur de contact connue.
2. Ébaucher l'alésage et le diamètre extérieur avec un équilibrage suffisant pour qu'une seule paroi ne supporte pas toutes les contraintes libérées.
3. Détails de la face avant de la machine qui doivent rester liés à la référence principale.
4. Dégagez la zone de transfert et les mâchoires secondaires. Un éclat derrière la mâchoire 2 suffit à compromettre la transmission.
5. Amener les deux broches dans l'état synchronisé approuvé.
6. Avancez la sous-broche jusqu'à sa butée et serrez-la à la pression éprouvée.
7. Vérifiez l'état du serrage, puis coupez ou relâchez le mandrin principal.
8. Rétractez-vous le long d'une trajectoire de dégagement vérifiée et terminez la face arrière, le filetage, l'alésage, la rainure ou l'élément d'outil entraîné.
9. Récupérez ou déchargez le tube sans laisser tomber un phoque sur la goulotte.
Un contrôle visuel précis est utile. Essai 1 : surface propre, serrage de l’entrée, puis traction de 0,04 mm sur l’axe Z lors de la fermeture des mâchoires de réception. Ne masquez pas ce mouvement par un décalage. Vérifiez d’abord le contact de butée, l’entrée des mâchoires, la phase et la pression. Un décalage peut permettre d’obtenir la longueur finale alors que le problème de serrage persiste.
La simulation de collision est également nécessaire. Elle doit inclure les mâchoires, les corps de mandrin, les blocs de maintien, la lame de tronçonnage, la matière brute et la projection complète de l'outil. Le modèle CAO final n'est qu'un élément parmi d'autres.
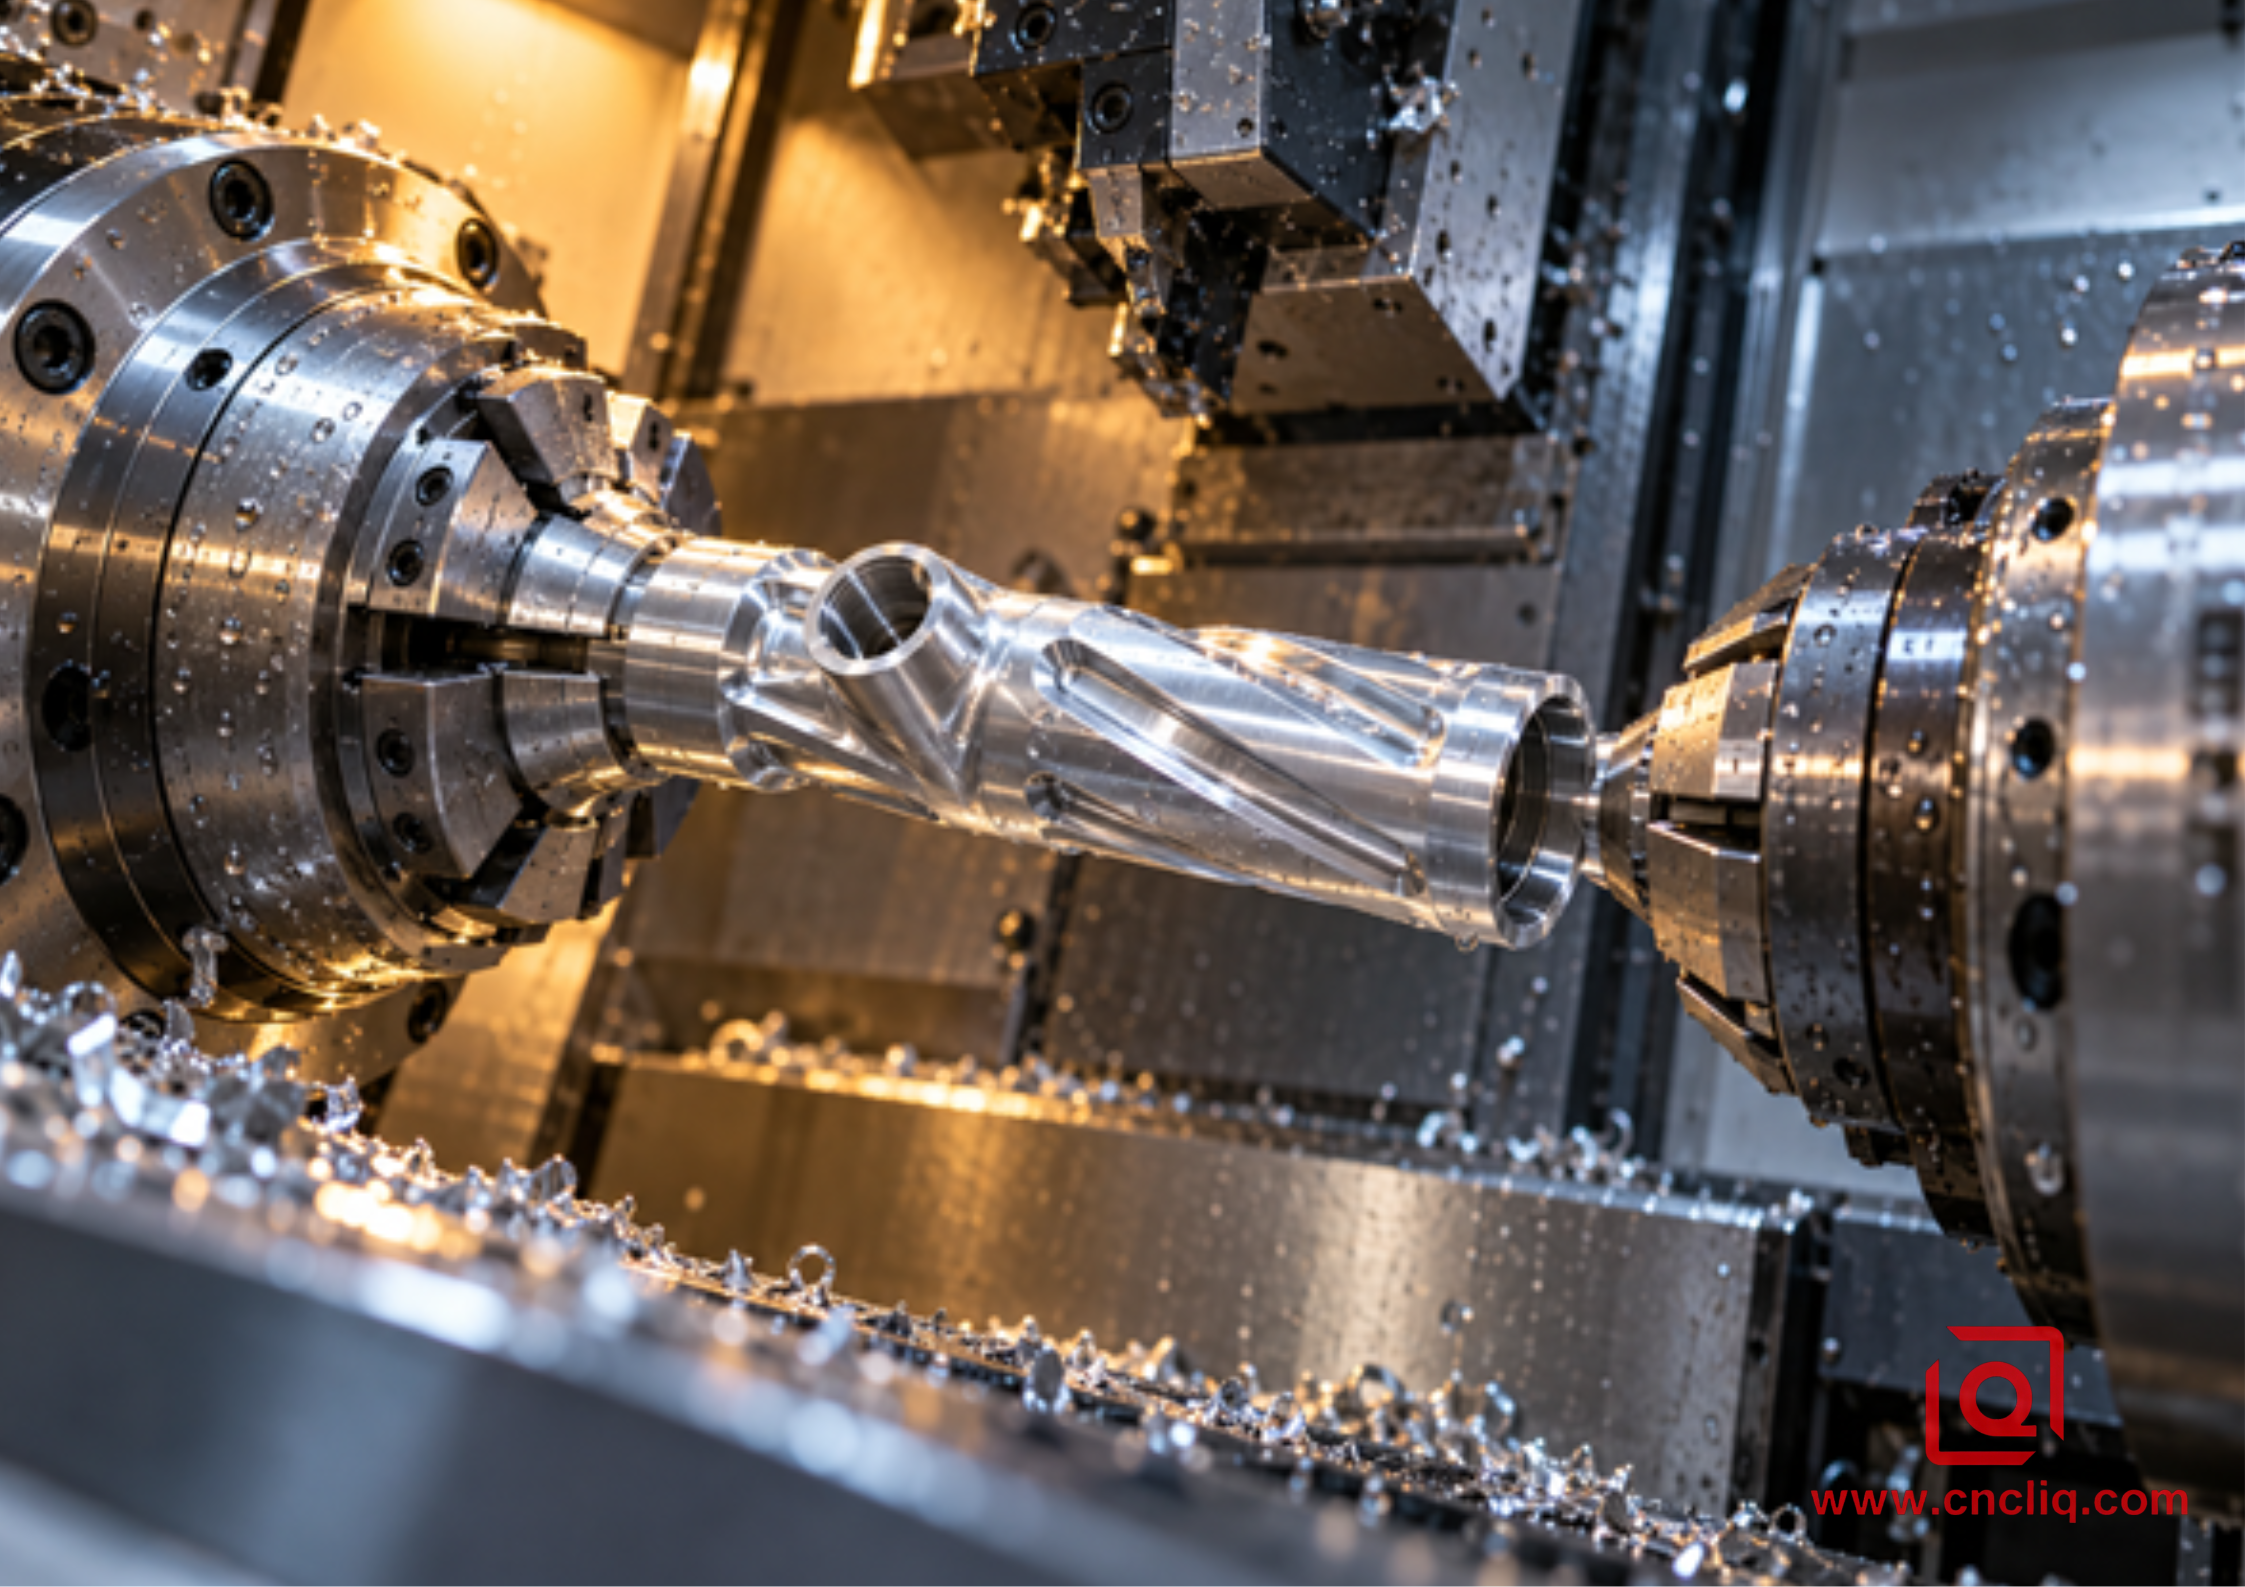
Gros plan sur un transfert de broche synchronisé
4. Maintien des pièces : la pression ne représente que la moitié de la solution
Note d'atelier, lundi, 8h20. Diamètre extérieur du tube : 48,00 mm, épaisseur de paroi : 1,8 mm, longueur de serrage : 22 mm. Alésage mesuré : 42,012 mm sous serrage. Après desserrage : 42,027 mm à 12 h, 42,009 mm à 3 h. Nous n'avons pas modifié le décalage. Nous avons réduit la pression du mandrin dans la plage admissible et augmenté le contact avec les mors alésés corrigés. Les mesures suivantes après desserrage se sont regroupées à 0,003 mm près. L'insert n'était pas à l'origine de la première erreur ; c'était le système de serrage.
Cet exemple est illustratif et ne constitue pas un record de production Liqin, mais la démarche diagnostique est pertinente. Mesurez la partie libre avant de rechercher une compensation.
Liste des systèmes de maintien de pièce à usiner : mors alésés, pince fendue, mandrin expansible, manchon ajusté. Quatre configurations de contact, quatre méthodes différentes d'application de la charge sur la paroi. Il n'existe pas de solution miracle. Le plan ne suffit pas. Il faut examiner l'épaisseur de paroi, la longueur de serrage, l'état de trempe de l'alliage, l'écartement des pièces, la longueur non supportée, les zones interrompues, le couple et l'opération qui suit. Un mors large peut déformer une zone fragile. J'ai constaté que le mandrin corrigeait le défaut de lobage extérieur et créait un évasement intérieur.
L'utilisation de la barre X sans indication de mandrin, de mors, de diamètre et de vitesse de rotation est une valeur numérique incomplète. Ma ligne de configuration regroupe les cinq champs : modèle de mandrin, profil des mors, diamètre de serrage, vitesse de rotation et épaisseur de coupe prévue. Commencez par respecter les limites de la machine et du système de fixation préconisées par le fabricant. Déterminez le réglage le plus bas stable, puis consignez la configuration complète.
Les mors principaux et secondaires nécessitent souvent des conceptions différentes. La broche principale peut supporter le couple d'ébauche. La broche secondaire peut intervenir sur une surface mince finie et réaliser un surfaçage léger suivi d'un filetage. Copier le même concept de mors des deux côtés est pratique, mais pas forcément optimal.
L'inspection après mise en service doit porter sur plusieurs positions d'horloge et sections axiales. Pour un alésage critique, il convient de déterminer si la dimension, la circularité, le faux-rond, le contrôle pneumatique ou la géométrie CMM attestent du bon fonctionnement. Un simple contrôle au micromètre est insuffisant en cas de risque de déformation.
5. Outil et ordre de coupe : un aperçu pratique
Question concernant l'outillage : la plaquette est-elle conçue pour l'aluminium et son tranchant est-il toujours optimal ? L'aluminium offre généralement une géométrie positive et polie, avec un espace suffisant pour l'évacuation des copeaux. Un tranchant affûté, initialement prévu pour l'acier, risque de frotter, de former des dépôts et d'altérer la surface. Commencez par consulter les données du fabricant d'outils sélectionné concernant la nuance et la géométrie de l'outil. Vérifiez les conditions de coupe en fonction de l'alliage, de la trempe, du diamètre, de l'épaisseur de paroi et du réglage.
L'ébauche et la finition sont deux opérations distinctes. L'ébauche enlève de la matière et révèle les déformations. La finition permet d'obtenir les dimensions et l'aspect de surface souhaités, avec une tolérance maîtrisée et un bord précis. Un grand rayon de courbure n'est pas forcément un avantage sur une paroi flexible. Si la force radiale augmente, la finition peut paraître lisse malgré des variations dimensionnelles.
L'ordre d'usinage est important. Sur un tube à ports, je préfère généralement effectuer les opérations importantes ou perturbatrices avant les dernières passes critiques d'alésage et de finition du joint, si l'accès aux outils le permet. Pourquoi ? Le perçage transversal et le fraisage de la fenêtre peuvent détendre la paroi. Si l'on termine trop tôt, la caractéristique qui paraissait parfaite risque de se déformer par la suite.
Le tronçonnage présente ses propres risques d'erreur : lame non perpendiculaire, saillie excessive, arrosage insuffisant, copeaux recoupés ou noyau résiduel provoquant la traction du tube. Le guide de rainurage et de tronçonnage de l'aluminium explique cette opération en détail. Lorsque le tube devient très fin et mince, comparez le positionnement des supports entre l'usinage suisse et le tournage CNC standard .
Un rapport de contrôle utile consigne le son, la forme des copeaux, la charge sur la broche, l'état de surface, la taille de sortie et le nombre de pièces sur le bord. Un simple « fonctionnement correct » ne suffit pas pour le lot suivant.
6. Tableau de correspondance entre les caractéristiques et les commandes
Imprimer la fonctionnalité ou risque d'achat | Décision relative au processus à discuter | Comment le vérifier | Ce que doit contenir la demande de prix |
Alésage primaire et diamètre extérieur de positionnement | Terminer à partir d'une référence de broche principale lorsque cela est possible | Alésage plus faux-rond ou relation CMM | Limites de référence, d'ajustement, de taille et de géométrie |
terrain de transfert mince | Utilisez un réseau de contacts qualifiés étendu et une pression éprouvée | Lectures publiées sous plusieurs angles | Mur, zone d'adhérence, marques autorisées |
ports latéraux orientés | Préserver la phase et utiliser l'outillage motorisé de l'axe C | Position par rapport à l'axe de référence | Angles de base, position et règle de l'ébavurage |
Filetage arrière | Contrôler le positionnement de la contre-broche avant la coupe | Calibre du filetage et emplacement de la face | Norme, classe, profondeur et horloge |
Trou se brisant dans un alésage | Contrôler la percée et donner au problème un plan de sortie | Grossissement, endoscope, test à broche ou à débit | Acceptation des bords et de la propreté |
Longue section libre | Ajouter un soutien opposé ou comparer un itinéraire suisse | Conicité, rectitude, vibrations et finition | Longueur libre, format et quantité disponibles |
Diamètre affecté par le revêtement | Décider de l'autorisation ou du masquage avant la publication | Vérifiez-le avant et après la fin | Nom du revêtement, épaisseur et zones sans revêtement |
La question de l'acheteur : « Pouvez-vous garantir une haute précision ? » est trop vague. Remplacez-la par une référence, une limite, une zone de finition, l'état des bavures et une méthode d'inspection. Le fournisseur pourra ainsi évaluer le risque réel.
7. Temps de cycle : compter l’attente et la découpe
Vérification au tableau blanc. Le côté principal prend six minutes. Le côté arrière prend une minute. Résultat sur la barre de temps : cinq minutes d'inactivité sur la broche de droite. Nous ne déplaçons la pièce que si le chemin de référence et le dégagement restent intacts. Deux broches ; un goulot d'étranglement. Le calcul ne se divisera pas par deux.
Tracez un chronogramme simple. Indiquez les étapes suivantes : tournage, usinage avec outil motorisé, synchronisation, approche, bridage, tronçonnage, retrait, contrôle et déchargement. Quelles étapes peuvent se chevaucher ? Lesquelles partagent une même tourelle ? Lesquelles nécessitent les deux broches ? Encerclez la barre la plus longue qui ne peut pas se chevaucher. Il s’agit de notre cycle initial, avant l’ajout des opérations de transfert et de manutention.
Schéma possible du planning : la partie gauche entame la partie N+1 tandis que la partie droite termine la partie N. Quatre portes logiques sont vérifiées avant de conclure à un chevauchement : disponibilité de la tourelle, déplacement, chemin de la puce et contrôle d’interférences. Ne mentionnez pas un chevauchement que la machine ne peut pas exécuter.
Sur le tableau comparatif destiné à l'acheteur, je remplace le taux horaire par le coût unitaire d'une pièce acceptée et emballée. Lignes en dessous : FAO ; mors ; porte-pièces ; validation ; cycle ; retouches ; contrôle ; finition des bords ; anodisation ; emballage ; retouches prévues. L'économie réalisée ne se limite généralement pas à une seule opération spectaculaire. Elle réside plutôt dans la suppression du montage d'usinage, de la file d'attente et d'une donnée de référence que nous n'avons plus besoin de rechercher. Pour un simple prototype de tube avec des éléments arrière non fixés, deux opérations conventionnelles peuvent s'avérer moins coûteuses.
Pour une analyse plus globale des options d'usinage, consultez la section « Tournage CNC versus tournage-fraisage pour les boîtiers concentriques en aluminium » . Si l'alliage n'est pas prédéfini, le guide d'alliage pour le tournage CNC de l'aluminium (OEM) permet de dissocier le choix du matériau de celui de la machine.
8. Cas anonyme : Tube de refroidissement optique
Description client (version expurgée) : équipement d'imagerie industrielle, tube de refroidissement compact en aluminium 6061, production en série. Le tube comporte un alésage de positionnement, deux portées d'étanchéité, un filetage fin arrière, trois orifices de refroidissement orientés et une fenêtre en forme de croissant pour le passage des câbles. L'épaisseur de paroi diminue près de la fenêtre. L'alignement est assuré par l'axe de l'alésage et les portées d'étanchéité.
Première étape théorique : usiner l’alésage et les diamètres, puis fraiser les lumières et la fenêtre, et enfin revenir au tour pour le filetage arrière. Est-ce réalisable ? Oui. Est-ce que cela a permis de créer deux points de référence supplémentaires sur une coque flexible ? Oui également.
Parcours révisé : ébauche de tube qualifiée, finition, mâchoires principales à contact total. Alésage et diamètre extérieur équilibrés. Fraisage des ports et de la fenêtre avant les passes critiques finales. Retour avec un bord connu pour l’alésage et les portées d’étanchéité. Fiche de transfert : synchronisation ; approche ; positionnement ; serrage de la portée sacrificielle dans les mâchoires alésées ; vérification de la prise ; coupe ; dressage ; filetage ; chanfreinage.
Les boîtes FAI étaient très précises : dimensions et forme de l’alésage libre, positionnement de chaque joint d’étanchéité par rapport à l’axe de l’alésage, face arrière par rapport à la référence, emplacement de l’orifice, résultat du contrôle de filetage et visualisation de chaque passage caché. Fiche de suivi en cours de fabrication : diamètres de l’alésage et des joints, marques de transfert, évolution de l’outillage. Aucune revendication de « précision micrométrique » n’était faite. Le dessin approuvé fournit les numéros de réception.
La leçon commerciale est claire. Ce tube a tiré profit de ses relations importantes à ses deux extrémités et de ses multiples angles. Ce ne sera pas le cas pour tous les tubes. La gamme de produits en aluminium de Liqin illustre la diversité des matériaux utilisés. Pour un exemple concret de ses capacités, consultez le boîtier de parafoudre 6061-T6 de Liqin. Son processus de fabrication, documenté, débute à partir d'une ébauche et se poursuit par le perçage, le filetage, le façonnage des bords, le nettoyage et le contrôle. Il ne s'agit pas du produit anonyme mentionné précédemment.
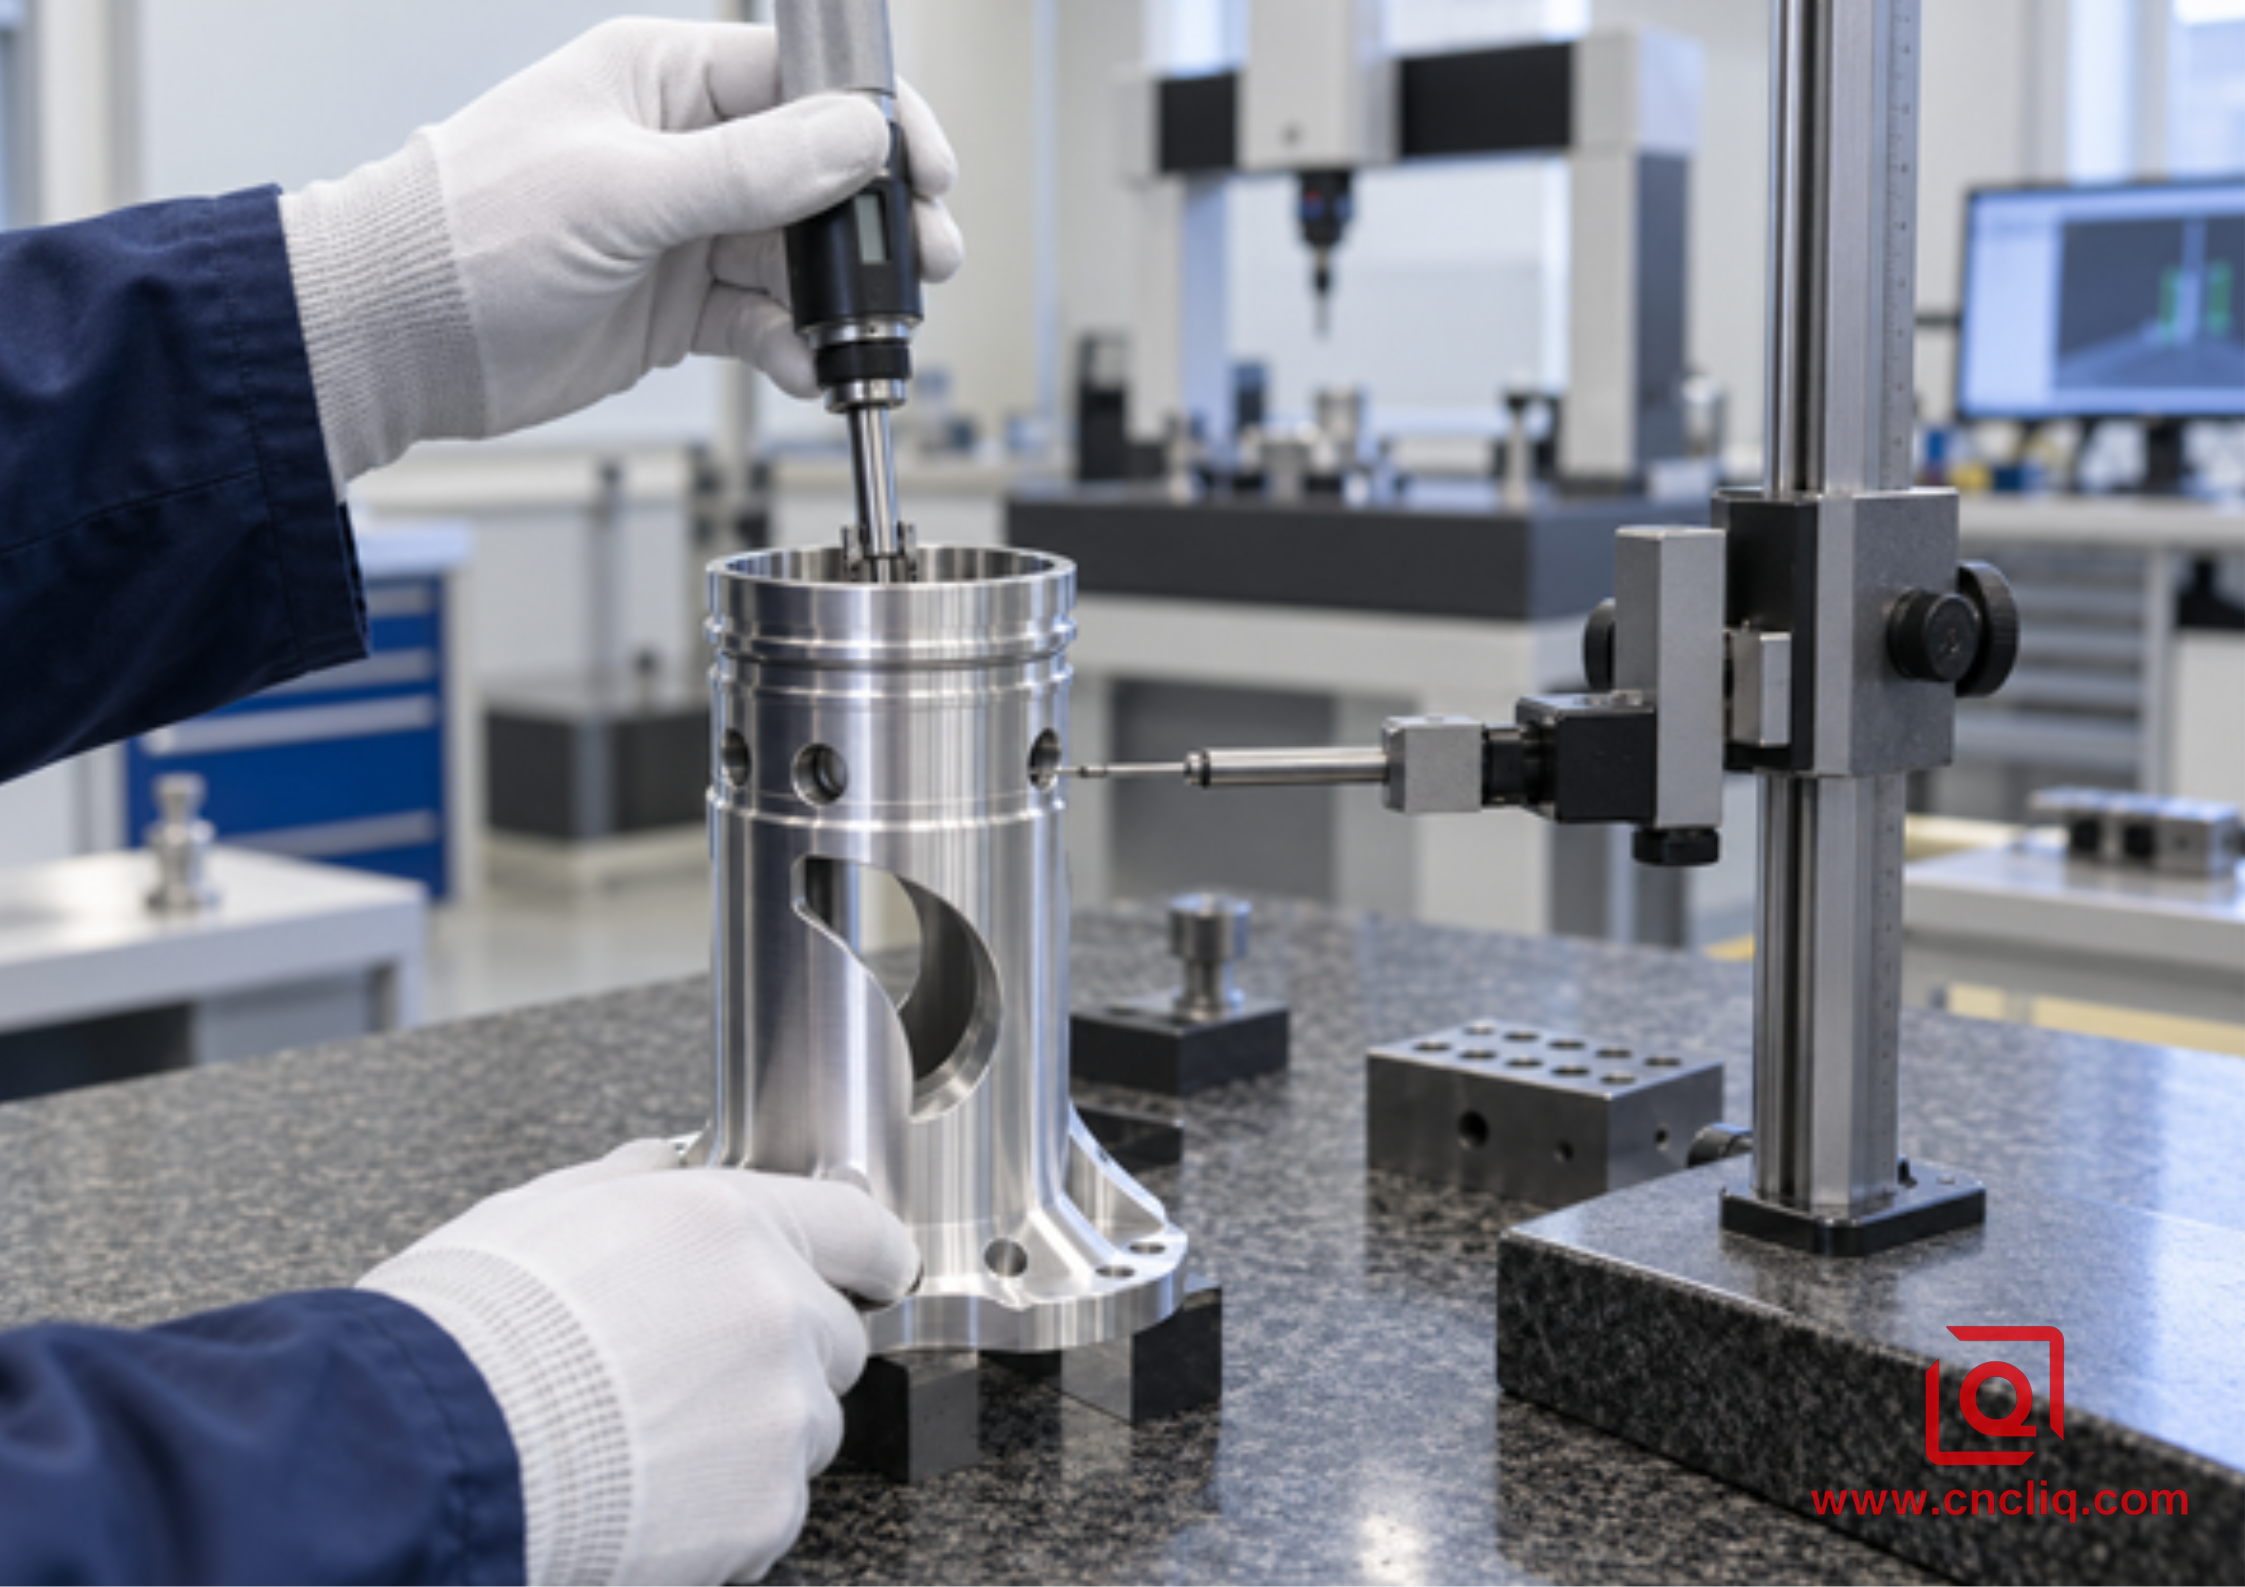
Inspection d'un composant tubulaire complexe en aluminium
9. Inspection tout au long du transfert
Question relative au dessin technique : quelle relation empêcherait l’assemblage ? Si la réponse est le faux-rond entre l’alésage et le joint, mesurez cette relation. Sept diamètres de passage ne suffisent pas à le prouver.
Note sur les normes concernant la vérification des dessins : la norme ISO 1101:2017 est la terminologie de référence pour la forme, l’orientation, le positionnement et le faux-rond. Vérification dans le catalogue : l’ISO a confirmé cette édition en 2022. Utilisez la terminologie normalisée avec un système de référence fonctionnel. Si l’alésage positionne l’assemblage, son axe peut devoir contrôler les faces, les portées et la configuration des orifices. Ne sacrifiez pas la tolérance la plus serrée pour un diamètre extérieur purement esthétique qui n’a aucune incidence sur le fonctionnement.
Nous avons divisé le plan de contrôle en trois groupes :
• Finition des éléments sur la broche principale.
· Relations sensibles à la passation de relais.
• Caractéristiques réalisées sur la sous-broche.
Ajoutez les conditions de mesure. Pour chaque mesure critique, je souhaite deux champs : bloqué ou libre ; machine chaude ou stabilisée. En combinant ces conditions, on obtient le graphique de tendance.
Les notes d'inspection doivent également inclure les documents relatifs aux matériaux lorsque cela est nécessaire, l'étalonnage des instruments de mesure, l'utilisation des jauges de filetage, la rugosité de surface uniquement lorsque spécifiée, la détection des bavures cachées, le nettoyage et l'emballage. Un plan d'action doit accompagner la fréquence d'inspection : ajuster le décalage, changer d'outil, arrêter la zone, la séparer ou consulter le service d'ingénierie. Sans limite de réaction, les données ne font que remplir un rapport.
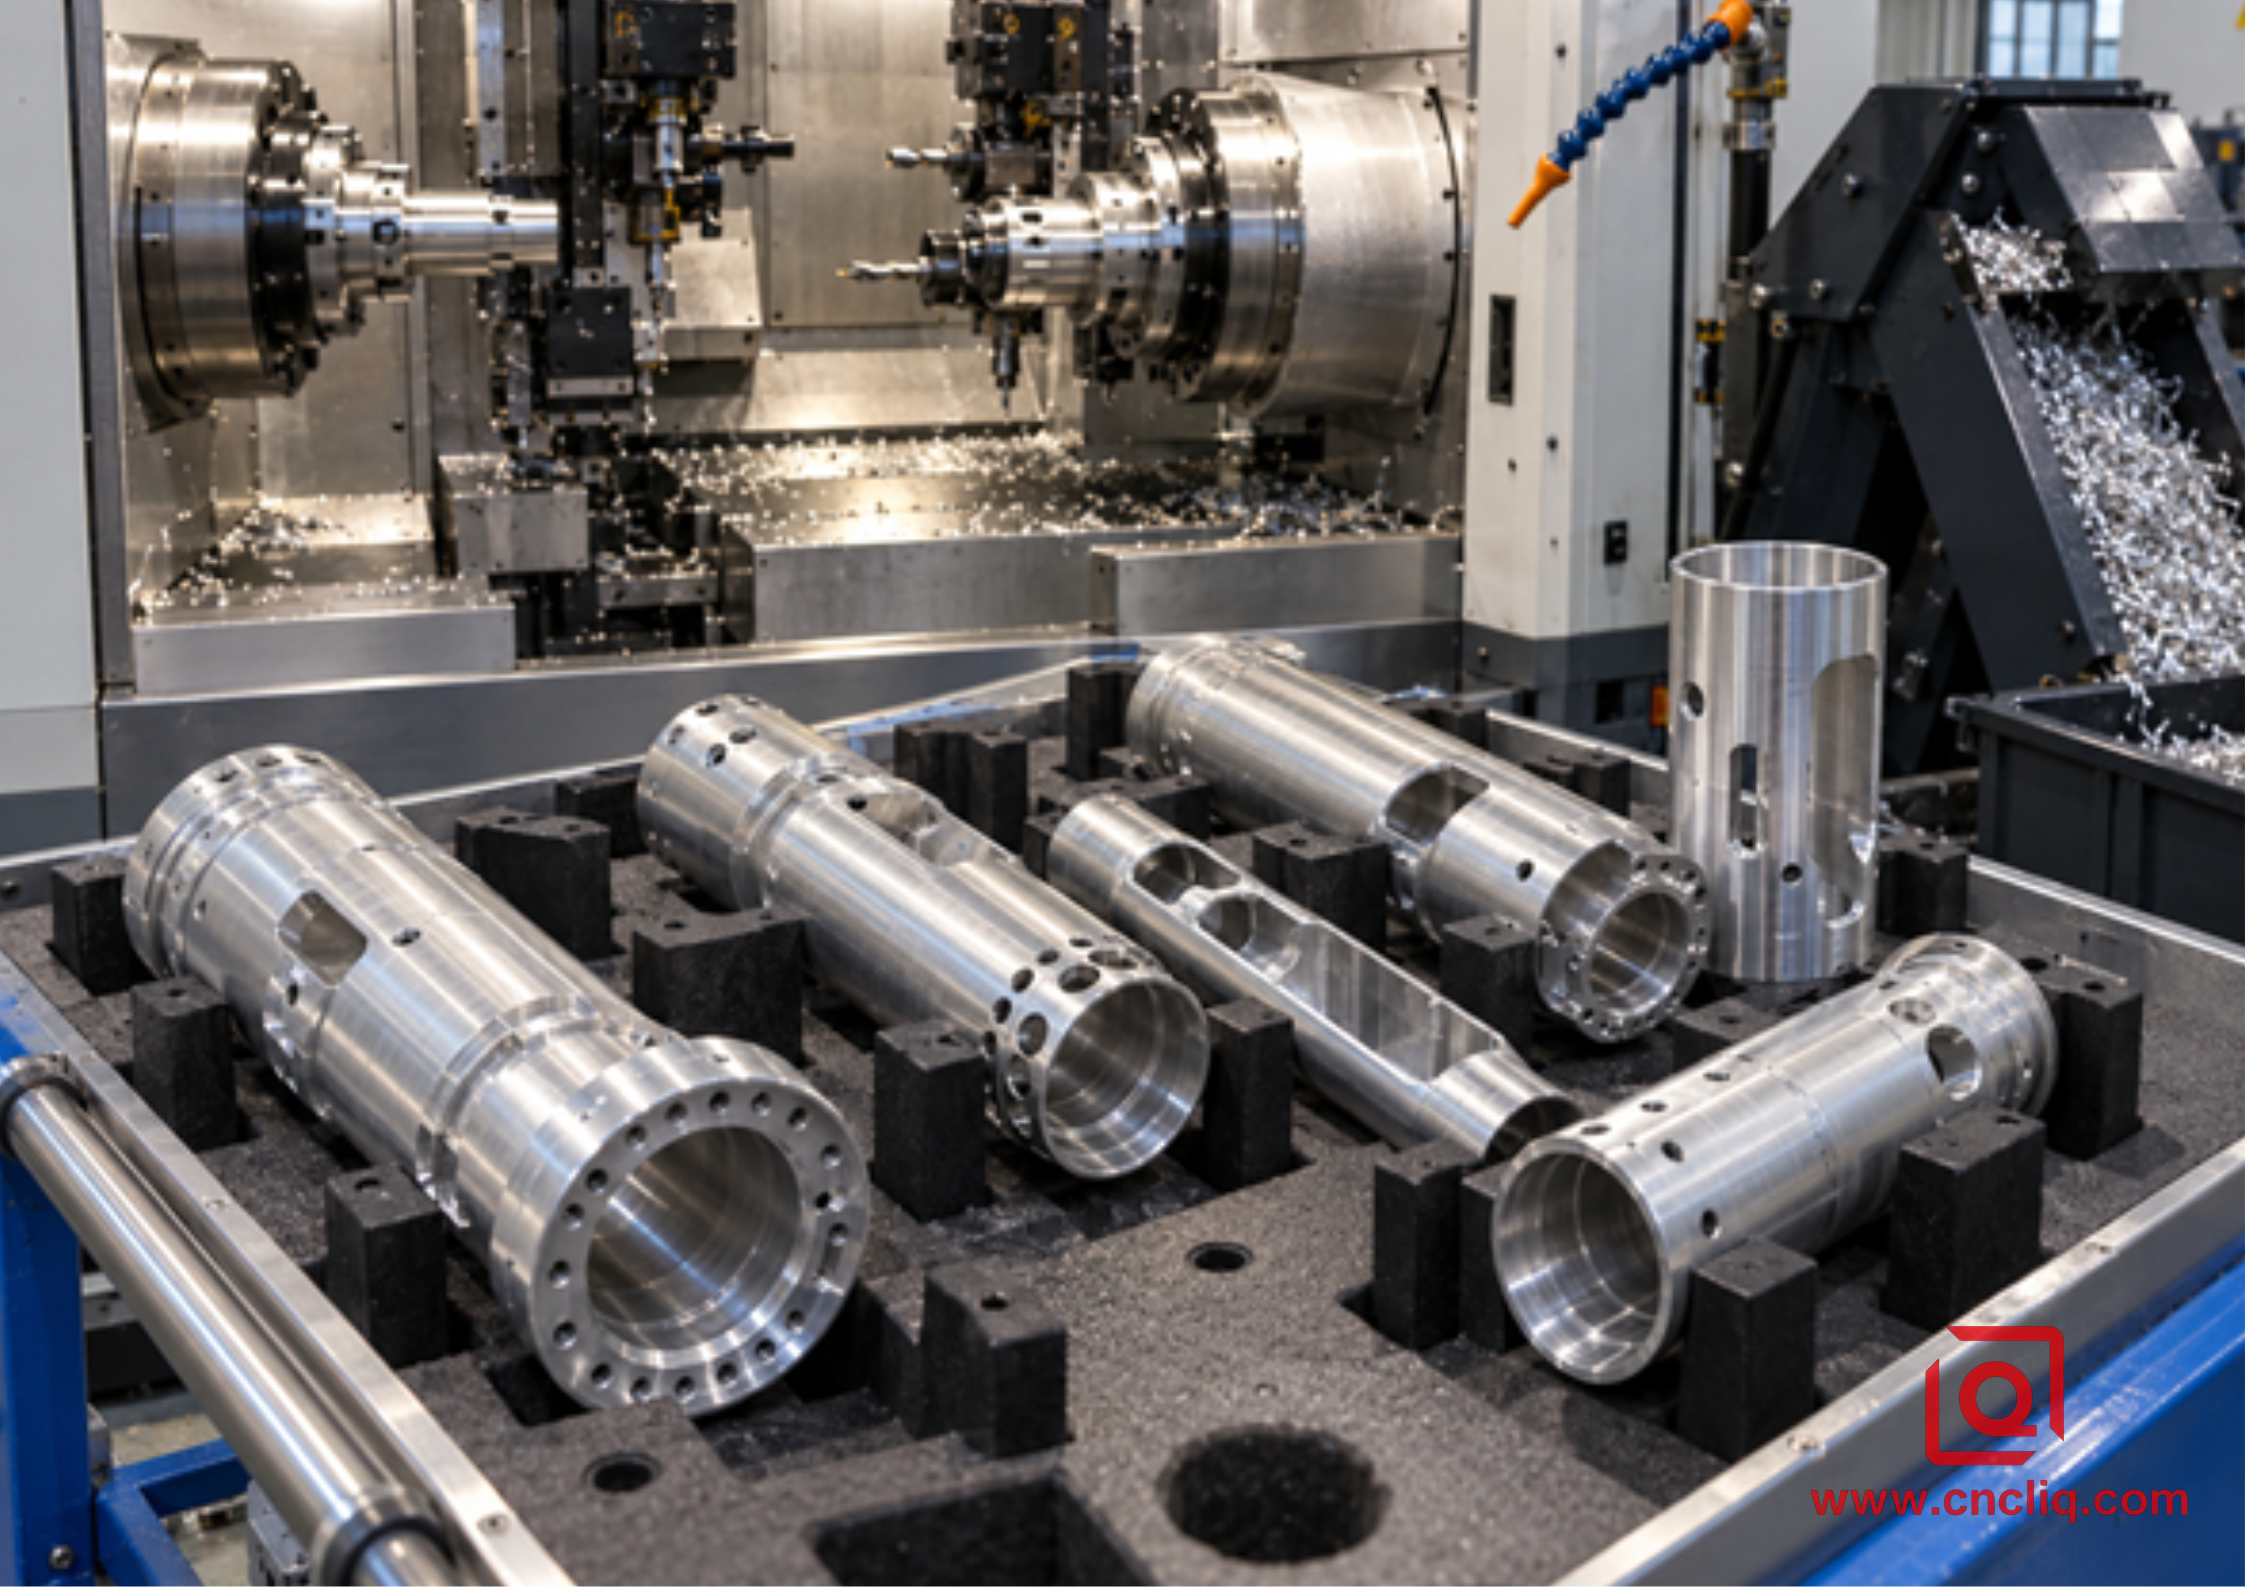
Lot de tubes complexes uniques en aluminium à côté d'un centre de tournage à double broche
10. Remarques DFM avant l'envoi de la demande de devis
Vérification rapide de l'acheteur :
• Envoyez ensemble le modèle STEP et le dessin 2D contrôlé.
• Marquez l’alésage ou le diamètre qui permet de positionner l’ensemble.
• Dimensionner les ports et fenêtres cadencés à partir de références fonctionnelles.
• Indiquez ce qui doit se produire lorsqu'un trou foré se transforme en alésage.
• Indiquez à l'outil de coupe un rayon d'angle et une trajectoire d'approche réalistes.
· Laisser une zone de transfert sacrificielle au lieu de forcer les mâchoires sur une surface de phoque.
• Indiquez l’alliage, la trempe, les restrictions de stock et les exigences en matière de certificat.
· Définir le type d'anodisation, la tolérance, le masquage, la couleur attendue et les dimensions après revêtement.
• Séparer les zones cosmétiques et indiquer les marques de manipulation acceptables.
• Inclure la quantité de prototypes, la première commande, les prévisions annuelles, les rapports d'inspection, l'emballage et la destination.
Un tube principalement rotatif présentant quelques détails latéraux peut convenir à un tour à deux broches (axe C ou axe Y). Les cavités profondes et les pièces 3D complexes nécessitent généralement un centre d'usinage. Un tube très petit et long peut nécessiter un support par douille de guidage. Notre comparatif des usinages 3 axes, 5 axes et tournage-fraisage offre une perspective de choix plus large.
11. Ce dont Liqin a besoin pour une citation utile
Commencez par indiquer les fichiers, le matériau, la finition, les quantités et les exigences de livraison. Ensuite, identifiez les trois caractéristiques qui pourraient empêcher votre assemblage. Précisez ce que le tube transporte, assure l'étanchéité, positionne ou autour duquel il tourne. Cette brève note d'application permet souvent de modifier le plan de fixation et de référence.
Demandez que le devis précise la famille de machines, le nombre de réglages, la zone de transfert, les mors spéciaux, la méthode de contrôle critique et les exclusions. Cinq réponses claires valent mieux qu'une page de spécifications de broche. Si le tube présente un risque de bavure cachée ou une surface que la contre-broche ne doit pas toucher, indiquez-le dès le début.
Liqin peut comparer le tournage synchronisé à double broche avec l'usinage suisse ou un procédé conventionnel de tournage et fraisage. Envoyez votre dessin via notre page de contact pour une étude technique et un devis.
Cliquez ici pour toute demande 👆
FAQ
1. Le tournage à double broche est-il toujours plus rapide que deux montages ?
Non. Le transfert élimine la manutention et certaines tâches peuvent se chevaucher, mais la synchronisation, l'approche, la découpe, le partage d'outils et l'inspection prennent toujours du temps. Comparez le cycle complet et le coût par pièce acceptée. La voie intégrée se justifie lorsque les deux extrémités partagent des relations de référence importantes ou lorsque la demande régulière couvre le travail de préparation supplémentaire.
2. La contre-broche peut-elle saisir une paroi mince finie ?
Oui, sur une pièce adaptée et avec un montage éprouvé. La zone de préhension, la surface de contact, la pression, l'état du matériau, la vitesse et la coupe suivante doivent être parfaitement coordonnés. Des mesures prises sous différents angles permettent de vérifier le processus. Une mâchoire ou une pince à large alésage contribue à répartir la charge ; elle ne garantit cependant pas l'absence de déformation.
3. Comment le calage angulaire est-il maintenu pendant le transfert ?
La commande synchronise la vitesse et l'orientation de la broche, et le programme assure le bon déroulement de la transition. La poignée doit ensuite résister au glissement. Alignez les trous, fenêtres, méplats ou le début du filetage avec une référence de dessin fonctionnel et vérifiez-les lors du contrôle du premier article.
4. Quelle qualité d'aluminium dois-je spécifier ?
Il n'y a pas de solution idéale. L'acier 6061 est largement disponible et offre de nombreuses finitions. L'acier 7075 offre une résistance supérieure pour certaines applications, mais modifie le coût, la corrosion et les options de finition. Les aciers 2024 et 6082 répondent à d'autres besoins. Il convient de commencer par analyser la charge, l'environnement, l'assemblage, la forme du produit, la réglementation et la finition ; il est important de confirmer la trempe et la forme exactes du produit avant d'établir un devis.
5. Qu'est-ce qui empêche un retard dans une demande de devis ?
Veuillez fournir un modèle STEP, un dessin contrôlé, les informations relatives à l'alliage et à la trempe, les quantités, les prévisions, la finition, les références, les limites géométriques, les filetages, les règles d'ébavurage et de propreté, les rapports d'inspection, l'emballage et la destination. Indiquez les surfaces à ne pas toucher. Une phrase expliquant le système d'étanchéité ou de positionnement du tube est souvent plus utile qu'une note de tolérance générale.
Cliquez ici pour toute demande 👆
Résumé
Un parcours synchronisé broche principale-broche secondaire est optimal lorsqu'un tube complexe en aluminium doit conserver une chaîne fonctionnelle continue sur l'ensemble de son alésage, de ses diamètres extérieurs, de ses caractéristiques latérales et de son extrémité arrière. L'atelier doit néanmoins maîtriser le contact des mâchoires, les contraintes résiduelles, la chaleur, les copeaux, l'ordre de coupe, la phase de transfert et le contrôle qualité. Ces éléments doivent figurer sur le plan, la fiche de réglage et le devis. C'est ainsi que le « double broche » devient un processus reproductible et non une simple caractéristique technique.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd. Assistance clientèle quotidienne et support après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
