 Русский




Проектирование алюминиевых компонентов для крупносерийного фрезерования на станках с ЧПУ — это постоянный компромисс между теоретическими инженерными замыслами и физической динамикой резания. CAD-модели не существуют в вакууме; каждый рез сопряжен с нагрузкой на режущий инструмент, накоплением тепла и остаточными внутренними напряжениями. В тот момент, когда заготовка попадает на 3-осевой или 5-осевой вертикальный обрабатывающий центр (VMC), точные указания на чертеже быстро определяют момент отрыва инструмента, волнистость поверхности, фактическое время работы станка и количество отходов, попадающих в контейнер.
Выполнение стабильных и экономичных партий продукции для OEM-производителей сводится к точному определению технических характеристик сырья, соблюдению геометрических допусков и размеров (GD&T), а также к поддержанию чистоты производственных процессов задолго до отправки первого G-кода траектории движения инструмента.
1. Выбор материала: подбор сплавов в соответствии с функциональными нагрузками.
Выбор заготовок из прутка — это гораздо больше, чем просто сравнение показателей выхода годной продукции с эталонной таблицей. Реальное поведение заготовки зависит от параметров обрабатываемости, степени измельчения стружки и методов финишной обработки, таких как анодирование серной кислотой типа II или твердое анодирование типа III.
- 6061-T6: Стандартный базовый сплав. Добавки магния и кремния обеспечивают надежную защиту от коррозии, удобство сварки и предсказуемую реакцию фрезы. При интенсивной черновой обработке твердосплавной концевой фрезой без покрытия и с большой скоростью резания (SFM) сплав 6061 отбрасывает плотную, закрученную стружку, которая никогда не забивает канавки. Идеальный выбор для корпусов, опорных плит и крепежных элементов.
- 7075-T6: Высокопрочный цинковый сплав. Предел текучести превышает 503 МПа, превосходя низкоуглеродистую сталь при примерно в 3 раза меньшем весе. Обрабатывается идеально всухую или в условиях легкого тумана, обеспечивая острые кромки и гладкую поверхность без размазывания. Недостаток: более слабая защита от воздействия окружающей среды и плохая устойчивость к гибке на гибочных станках или дуговой сварке. Непременный материал для кронштейнов подвески, высоконагруженных рычагов и жестких инструментальных блоков.
- 2024-T351: Состав с добавлением меди, разработанный для обеспечения высокой устойчивости к циклической усталости и прочности на излом. Стружка отламывается в виде мельчайших иголок, поэтому шнековые конвейеры удаляют ее, не застревая на длинных участках. Такой компромисс с медью приводит к межзеренному разрушению, что делает обязательным нанесение химического пленочного покрытия (MIL-DTL-5541 Class 1A) или твердого покрытия.
- 5052-H32: Мягкий предел текучести, легкая гибкость и превосходная устойчивость к соленой воде. Недостаток – чрезмерная вязкость под режущей кромкой. Материал очень приваривается к краям инструмента (BUE), поэтому поддерживайте полированность канавок, используйте агрессивные углы наклона и работайте с максимально открытыми линиями подачи материала.
| Сплав и закалка | Предел прочности на растяжение (МПа) | Предел текучести (МПа) | Твердость (HB) | Индекс обрабатываемости (базовый уровень: 2011 год = 100) | Основные целевые приложения |
| 6061-Т6 | 310 | 276 | 95 | 80 | Кронштейны, рамы для автоматизации, корпуса |
| 7075-T651 | 572 | 503 | 150 | 70 | аэрокосмические крепления, несущие балки для несущих конструкций |
| 2024-Т351 | 469 | 324 | 120 | 75 | Валы, подверженные усталостному разрушению, гидравлические блоки |
| 5052-H32 | 228 | 193 | 60 | 55 | Корпуса для морских судов, емкости для хранения жидкостей |
2. Допуски: баланс между точностью и физикой обработки.
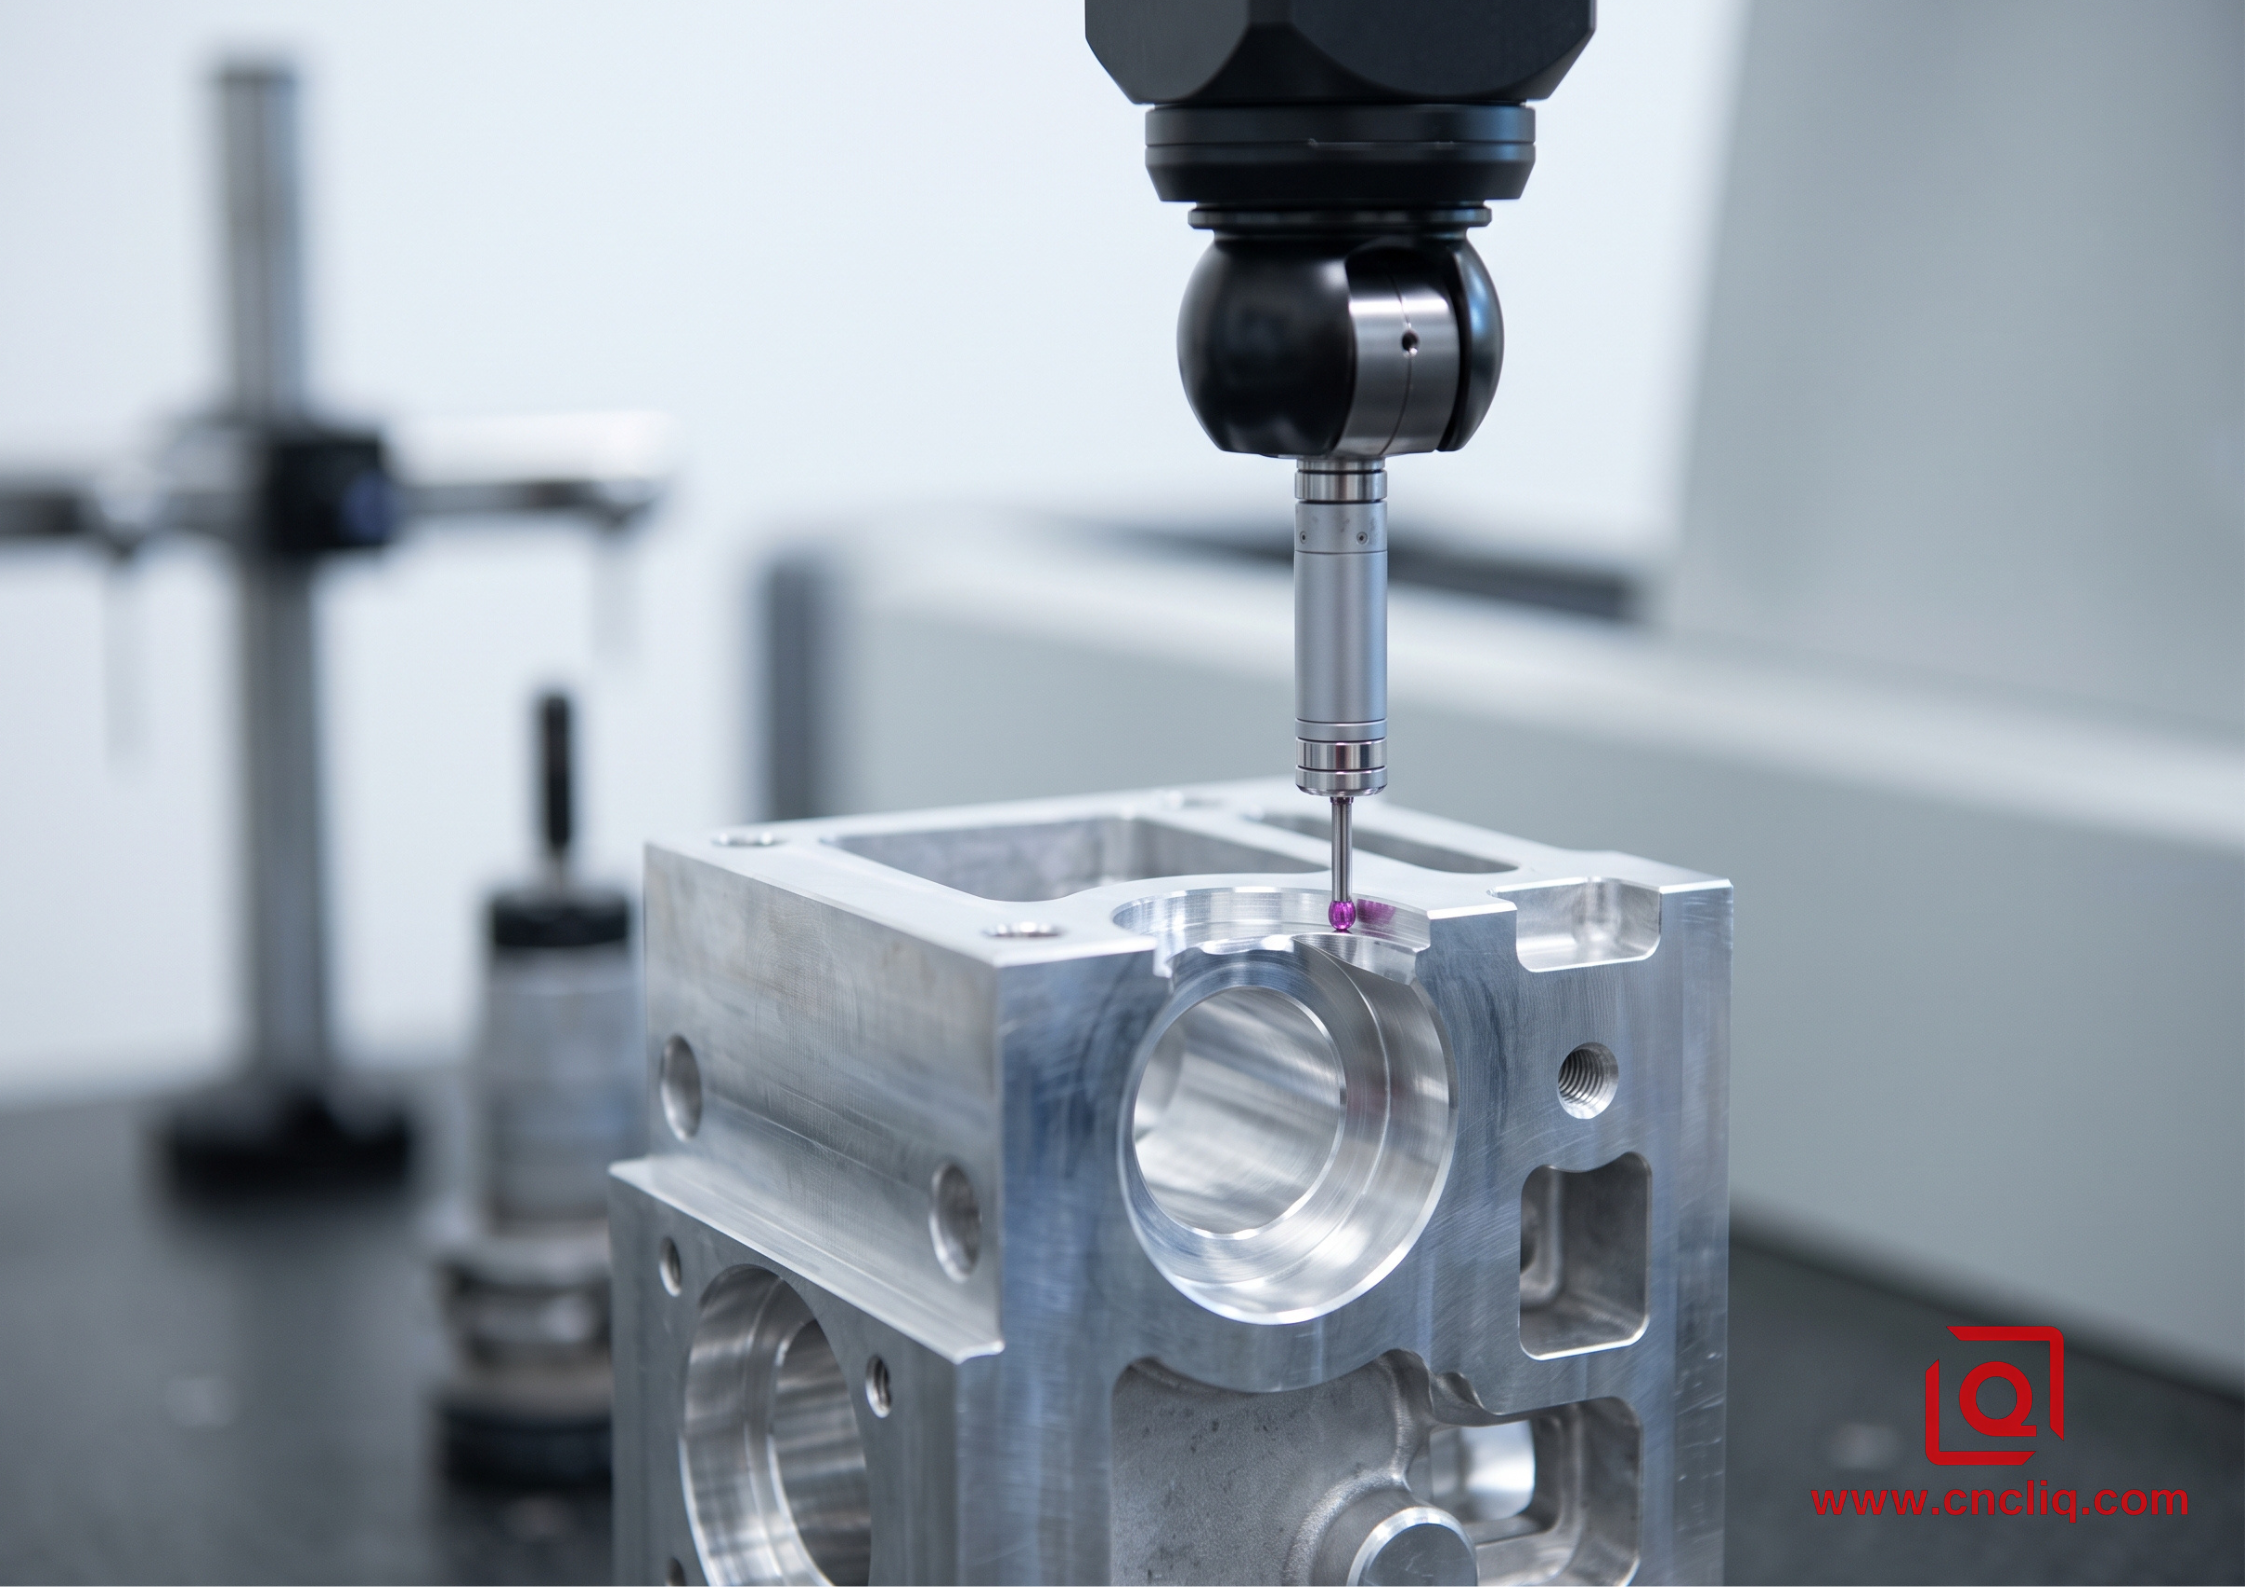
Использование стандарта ISO 2768-m (средний) обеспечивает предсказуемую экономичность для распространенных конструктивных элементов. Проблемы начинаются, когда проектировщики отказываются от общих допусков ±0,01 мм для некритичных профилей крепления.
Standard Milling Tolerance: ±0.05 mm to ±0.1 mm (ISO 2768-m)
Precision Bore Tolerance: ±0.012 mm to ±0.025 mm (ISO 286-2 JS7/H7)
High-Precision Jig Boring: ±0.005 mm (Requires controlled shop temp)
Алюминий ненавидит тепловые ловушки, расширяясь с невероятной скоростью 23–24 × 10⁻⁶ / К. Пропустите деталь диаметром 200 мм через мощную фрезерную обработку и получите всего 5°C прибавки; вы только что добавили 0,023 мм ложного прироста на заготовку. Поместите щуп в свежий, нагревающийся карман, и координатно-измерительная машина (КИМ) отдела контроля качества мгновенно пометит деталь красной меткой. Дайте металлу сбросить это тепло до базовой температуры окружающей среды в 20°C, и эти вышедшие из-под контроля цифры плавно вернутся в допустимые значения, указанные на чертеже.
Никогда не пытайтесь обрабатывать узкие отверстия под подшипники стандартной концевой фрезой. Сначала выполните черновую обработку, оставив зазор 0,15 мм с каждой стороны, дайте детали остыть и осесть, а затем зачистите её с помощью твердосплавной развертки или регулируемой микрорасточной головки с более легкой подачей.
3. Правила проектирования с учетом технологичности изготовления (DFM) для фрезерования.
Радиусы, карманы и полости
Каждый внутренний вертикальный угол нуждается в радиусе. Фрезы имеют круглую форму. При обработке пазов острый угол в 90° требует дополнительной электроэрозионной обработки проволокой или протягивания, что экспоненциально увеличивает себестоимость единицы продукции.
-
Увеличение радиуса закругления углов: Если для внутреннего угла требуется скругление радиусом R3 мм, не следует моделировать точный радиус R3,0 мм. Используйте R3,5 мм или R4 мм. Точный радиус 3 мм заставляет фрезу диаметром 6 мм упираться в векторный упор под углом 90°, что приводит к мгновенному увеличению зацепления инструмента с 25% до 75%. Фреза вибрирует, оставляет резонансные царапины на стенке и отклоняется. Увеличенный радиус позволяет траектории инструмента динамически проходить через угол без замедления.
-
Соотношение глубины к ширине: глубина кармана для крышки при диаметре инструмента, в 4 раза превышающем его собственный диаметр. Фрезерование на глубину более 5 раз вызывает гармонический резонанс вдоль хвостовика инструмента, что требует использования специализированных фрез с удлиненной шейкой, консервативной глубины резания (DOC) и более низких скоростей подачи.
Толщина стенки и поддержка ребер
Тонкие стенки ведут себя под давлением инструмента подобно камертонам. Высокоскоростное вращение шпинделя передает вибрационные волны непосредственно через незакрепленные стойки, ухудшая точность размеров и качество поверхности.
-
Стены без опоры: Минимальная толщина стенки должна составлять от 1,2 до 1,5 мм при глубине до 25 мм.
-
Высокие перегородки: Для стен высотой более 40 мм толщину следует увеличивать не менее чем до 2,5 мм или уменьшать поперечное сечение на 1–2° до армированного корневого закругления.
-
Деформация при зажиме: Избегайте размещения тонких стенок под основными зонами контакта тисков. Гидравлические тиски для станков с ЧПУ могут деформировать или согнуть ребро толщиной 1,0 мм во время зажима приспособления; деталь вырезается прямо, но при освобождении губок упругое возвращение деформирует элемент, нарушая перпендикулярность.
Нарезание и фрезерование резьбы
-
Глубина отверстия: Сверление и нарезание резьбы должны производиться отверстия глубже указанной длины резьбы как минимум в 2-3 раза. Глухие отверстия с нулевым зазором приводят к тому, что метчик упирается в дно, что разрушает инструменты из быстрорежущей стали (HSS) и приводит к порче деталей.
-
Зацепление резьбы: Длина активного зацепления резьбы крышки составляет от 1,5 до 2 кратного номинального диаметра болта. Ввинчивание болта M6 на глубину 20 мм в сплав 6061-T6 не обеспечивает увеличения механической фиксации, но при этом повышает риск заклинивания метчика.
4. OEM-кейс для полевых работ: многопортовый пневматический клапанный коллектор
Предпосылки и требования
Клиент из сферы промышленной робототехники обратился к нам с просьбой изготовить интегрированный алюминиевый клапанный блок, в котором размещаются высокоскоростные пневматические соленоиды. Компонент включал в себя шесть глубоких седл клапанов, внутренние пересекающиеся каналы для потока жидкости и двадцать четыре резьбовых отверстия.
-
Материал: алюминиевая заготовка 6061-T651.
-
Критические функциональные размеры: требуемый диаметр отверстий золотника клапана Ø16,000 мм (+0,015 / -0,000 мм, посадка по стандарту ISO H7).
-
Шероховатость поверхности: Ra 0,4 мкм на поверхностях герметизирующих выступов.
-
Геометрические ограничения: Плоскостность поверхности не должна превышать 0,02 мм по всей длине основания диаметром 220 мм, чтобы предотвратить утечку при рабочем давлении в трубопроводе 0,8 МПа.
Узкие места и наблюдения за работой цеха
Исходный CAD-файл, предоставленный клиентом, содержал внутренние углы карманов с радиусом R1,0 мм и глубиной 32 мм, а также внутренние перегородки толщиной 0,8 мм, разделяющие смежные камеры высокого давления.
В ходе первых испытаний прототипа на нашем 5-осевом вертикальном обрабатывающем центре DMG MORI:
-
Микрофреза диаметром 2 мм, работающая со скоростью 14 000 об/мин, смещалась под воздействием боковых нагрузок при резании, вызывая деформацию стенки и сильные полосы вибрации.
-
Остаточные напряжения внутри вытянутого прутка из сплава 6061-T6, снимаемые после торцевой фрезеровки основных углублений, приводят к изгибу детали на 0,05 мм в плоскости крепления — что значительно выходит за пределы целевого значения в 0,02 мм.
Корректировка и разрешение процессов
-
Этап снятия напряжений: Мы изменили спецификацию исходного материала на 6061-T651 (снятие напряжений путем растяжения). Мы провели агрессивную обработку методом массового удаления материала, оставив зазор 1,0 мм со всех сторон, затем отпустили зажим, чтобы внутренние напряжения в материале уравновесились, после чего снова зажали зажим с небольшим гидравлическим давлением (1,2 МПа) для заключительных проходов по снятию верхнего слоя.
-
Корректировка радиуса и стенок: Мы договорились с ведущим инженером заказчика о корректировке угловых скруглений с R1,0 мм до R2,5 мм и расширении внутренних перегородок с 0,8 мм до 1,6 мм. Это позволило нашим программистам использовать жесткую концевую фрезу для скругления углов диаметром 4 мм, что увеличило скорость удаления стружки на 280%.
-
Прецизионная расточка: Вместо кругового интерполяционного фрезерования отверстий под золотники клапанов мы выполнили черновую расточку до диаметра Ø15,7 мм, после чего использовали специальную головку для тонкой расточки с одноточечной пластиной из кубического нитрида бора (cBN) при 3200 об/мин и подаче 0,04 мм/об.
В результате проведенной обработки был достигнут целевой диаметр отверстия Ø16,008 мм, чистота поверхности составила Ra 0,32 мкм, а общая плоскостность осталась стабильной на уровне 0,012 мм во всех производственных образцах.
5. Обработка поверхности : Расчет припусков на анодирование
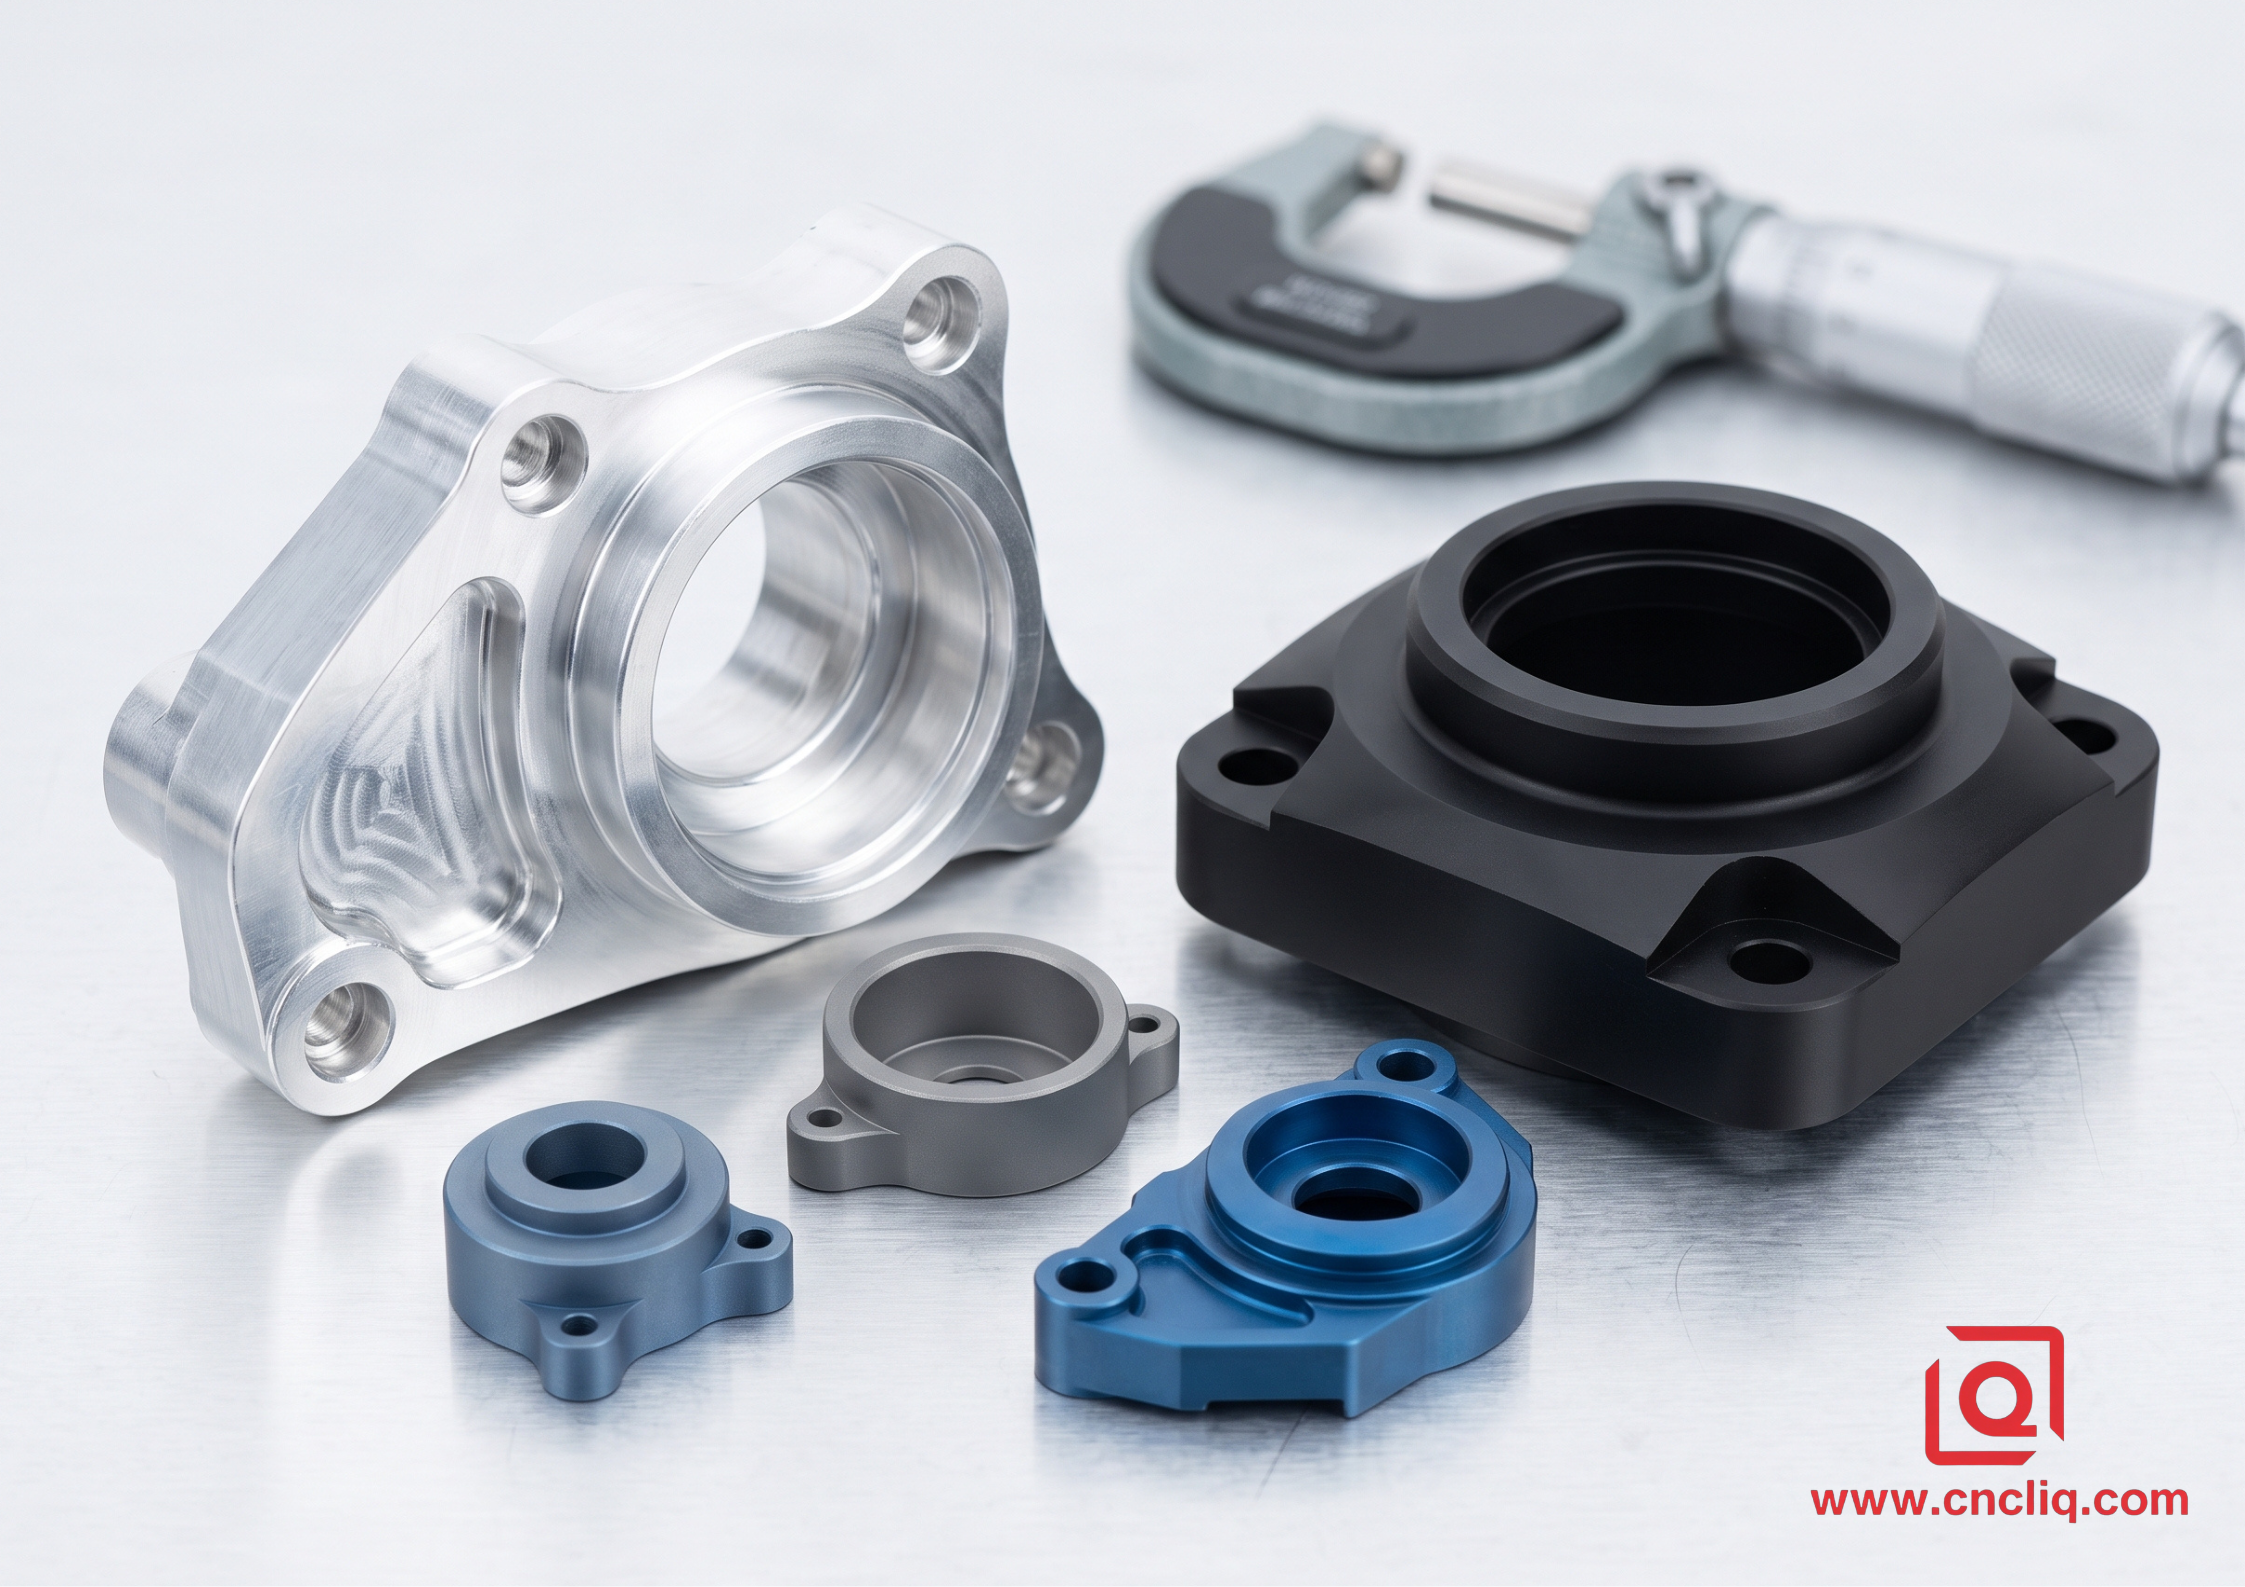
Никогда не передавайте отпечатанный на заказ образец для анодирования, не учтя при этом смещения размеров.
-
Анодирование типа II (в ванне с серной кислотой, ISO 7599): обеспечивает общую толщину покрытия примерно от 10 до 25 мкм. Около 50% пленки проникает в необработанную алюминиевую матрицу, а 50% наращивается наружу. Диаметр увеличивается примерно на половину общей толщины с каждой стороны.
-
Твердое покрытие типа III (MIL-A-8625 Type III): обеспечивает толщину от 35 до 50 мкм для максимальной износостойкости. Твердое покрытие толщиной 50 мкм наращивается на 25 мкм по всей поверхности, уменьшая диаметр прецизионного отверстия на 0,05 мм.
Правило для чертежей: Всегда указывайте, относятся ли указанные размеры к обработке поверхности до или после нее (например, «Размеры указаны после анодирования»). При использовании подшипников малого диаметра или шлифованных направляющих штифтов укажите внутреннюю маскировку заглушки или задайте явное отклонение допуска на предварительную обработку пластины.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
В1: Как предотвратить скручивание крупных, несбалансированных фрагментов фрезерного станка, подобно картофельной чипсе?
A: Приготовление чипсов из картофеля сводится к трем простым правилам. Начните с предварительно растянутого, прошедшего термообработку листового металла (например, 6061-T651 по стандарту AMS 4027 или 7075-T651). Никогда не совмещайте черновую и чистовую обработку: симметрично удаляйте основную массу с обеих сторон, оставляя слой толщиной от 0,8 до 1,2 мм. Полностью ослабьте зажимы гидравлических тисков, чтобы дать сердцевине «дышать», затем плотно зажмите ее под легким, равномерным усилием зажима (или переключитесь на вакуумную плиту) для окончательной высокоскоростной чистовой обработки.
В2: Означают ли размеры, указанные при 2D-печати, размеры необработанного металла или размеры полностью покрытых металлических деталей?
A: Согласно общепринятым правилам обработки, каждая деталь на чертеже должна соответствовать готовому изделию после нанесения покрытия, если иное явно не указано. Базовое анодирование типа II наносит примерно 5–12 мкм с каждой стороны, в то время как твердое покрытие типа III наносит 25–35 мкм с каждой грани (уменьшая диаметр отверстий на 0,05–0,07 мм). В чертеже необходимо указать, требуется ли предварительное удаление материала для обработки критически важных отверстий под штифты, или достаточно просто использовать силиконовые заглушки во время погружения в ванну.
В3: Когда переплата за сплав 7075-T6 по сравнению со сплавом 6061-T6 оправдана при производстве продукции для OEM-производителей?
A: Переходите на 7075-T6 только тогда, когда предельные значения прочности на сдвиг, высокие требования к пределу текучести (>500 МПа) и пределы циклической усталости превышают стоимость заготовки — например, для проушин, поворотных кулаков гоночных автомобилей или толстостенных клапанных коллекторов. Когда же задача сводится к снижению себестоимости деталей, устойчивости к погодным условиям, глубокой обработке тонких ребер или нанесению глянцевого покрытия, 6061-T6 остается базовым вариантом.
Вопрос 4: Какая ошибка в CAD-моделировании быстрее всего увеличивает время обработки алюминиевых корпусов на станках с ЧПУ?
A: Выравнивание внутренних пазов или фиксация скруглений точно по диаметру фрезы (например, создание угла с точным радиусом R3,0 мм в пазу глубиной 30 мм). Этот угол загоняет программистов в ловушку при работе с узкими фрезами с длинным вылетом и вылетом инструмента более 5:1, что вызывает сильную вибрацию, если не уменьшить подачу на 70%. Смещение этого угла всего на 15–20% (до R3,5 мм или R4,0 мм) освобождает трохоидальные траектории движения инструмента, позволяя быстро проходить повороты без резкого торможения.
В5: Как избежать повреждения резьбы и обрыва метчиков при закручивании в небольшие глухие отверстия из алюминия (например, от M2 до M4)?
A: Мягкие марки сплава, такие как 6061-T6, как правило, образуют длинные, похожие на птичьи гнезда, стружки под стандартными метчиками, плотно забивая углубления до тех пор, пока инструмент не сломается. Мы заменяем их на холодноформовочные метчики для сплавов M2-M6. Формовочные метчики обеспечивают холодную текучесть основного сплава, а не срезают стружку, предотвращая застревание стружки и обеспечивая прочность резьбовых поверхностей до 20%. При переходе к более прочному сплаву 7075-T6 или группам отверстий под штифты с жесткими допусками мы сразу переходим к одноточечному фрезерованию винтовой резьбы с помощью сжатого воздуха или охлаждающей жидкости под высоким давлением, подаваемого через шпиндель. Эта обработка удаляет всю свободную стружку из глубоких отверстий, гарантируя, что ни один оператор не потратит свою смену на выжигание сломанного метчика из готовой отливки методом электроэрозионной обработки.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Настройка алюминиевых компонентов OEM на фрезерном станке означает точное определение сплава, разумных допусков и практических рекомендаций по обработке задолго до ввода каких-либо данных в код. Правильное сочетание марки стали — например, термообработанного 6061-T651 для плоских глубоких полостей или 7075-T6 для тяжелых выступов — позволяет избежать деформации заготовки, скрипа фрезы и вырванной резьбы. Определение разумных пределов в соответствии с ISO 2768-m, учет теплового расширения и наличие достаточных внутренних скруглений наряду с жесткими стенками сокращают время обработки и уменьшают количество бракованных деталей. Тщательная проработка мелких деталей на ранних этапах, от нанесения покрытий до накатки глухой резьбы, обеспечивает бесперебойную передачу партии от CAD-модели к стабильным и экономичным готовым деталям.
Контактная информация
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
