 Русский




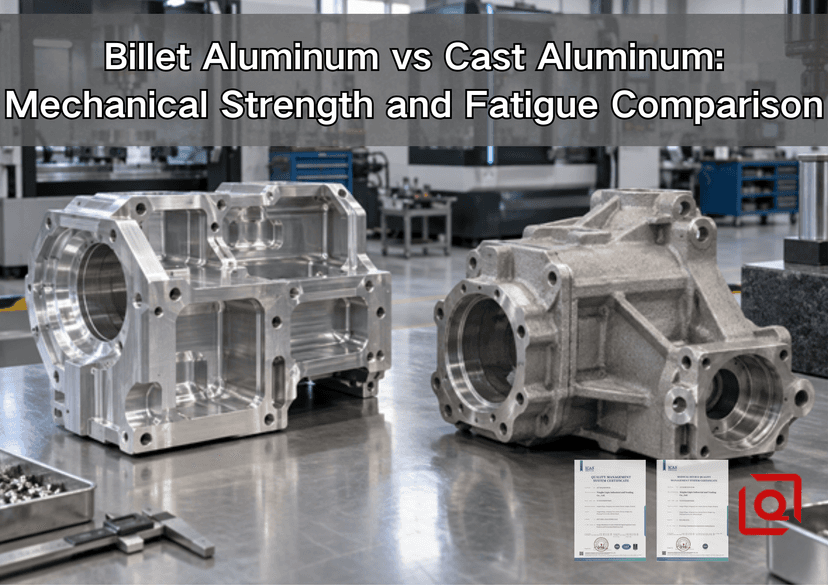
Вы сравниваете алюминиевую заготовку с литым алюминием для кронштейна, корпуса, коллектора или вращающейся детали, которая будет подвергаться многократным нагрузкам? Этот вопрос часто возникает у нас на рабочем месте, и обычно с одним предварительным предположением: заготовка должна быть прочнее. Ответ на него слишком прост. В цехе мы сначала изучаем указанный сплав и степень закалки. Затем мы спрашиваем, куда распределяется нагрузка, как была изготовлена заготовка, как будет выглядеть поверхность после обработки и где может начаться образование трещины. Качественная отливка из сплава A356-T6 может очень хорошо подойти для серийного корпуса. Деталь из сплава 7075 все еще может выйти из строя на ранней стадии, если направление зерна, радиус или качество обработки инструмента неправильные.
Мы выделим однократную перегрузку из миллионов более мелких циклов, рассмотрим поры и следы от режущего инструмента и завершим обзором информации, которую должен содержать запрос на коммерческое предложение (RFQ). Наиболее эффективным является тот путь, слабые места которого можно проверить.
Краткий ответ: Если деталь сильно нагружена, а объемы производства невелики, то кованая заготовка часто является более простым вариантом для начала работы. Ее свойства обычно более стабильны, а внутренние дефекты менее проблематичны. Литье оправдано, когда форму трудно вырезать, потери материала высоки или объем производства оправдывает использование оснастки. В циклических или связанных с безопасностью работах этикетка производителя мало что доказывает; сертификаты, технологические записи, контроль критических зон и испытания деталей — вот что действительно важно.
1. Что на самом деле означают слова «заготовка» и «литье».
Во-первых, о терминологической ловушке. Кованый металл — это не тот металл, который каким-то образом избежал литья. Завод начинает работу с литого металла, а затем обрабатывает его путем прокатки, экструзии, волочения или ковки. Когда покупатель запрашивает у нас «заготовку», обычно имеется в виду готовая деталь, вырезанная из прутка, листа или экструзионной заготовки. В реальных запросах на коммерческие предложения этим металлом обычно является 6061-T6/T651, 6082-T6, 2024-T351 или 7075-T6/T651.
Процесс отливки, выполняемой под давлением, короче по металлургической схеме: сплав застывает в форме, которая уже напоминает деталь. Тем не менее, слово «литье» не является полным описанием. Песчаные формы, гравитационные штампы, системы низкого и высокого давления заполняют и охлаждают детали по-разному. Они создают разные пределы толщины стенок и разные дефекты. Рассматривать отлитую под давлением сталь A356-T6 и отлитую под давлением сталь A380 как один материал — это все равно что рассматривать все стали как один и тот же сорт.
Это различие важно, потому что форма и металлургия создаются одновременно. Обработка заготовок позволяет программисту изменять пазы, отверстия и базовые параметры без покупки новой формы. Литье эффективно создает изогнутые ребра, закрытые каналы, выступы и тонкие стенки, но на результат влияют оснастка, литниковая система, вентиляция, локальная толщина сечения и термообработка. Руководство Лициня по процессам обработки алюминия объясняет, как фрезерование, токарная обработка и экструзия формируют производственный план, в то время как руководство по сравнению литья под давлением и обработки на станках с ЧПУ фокусируется на объеме и стоимости. Эта статья намеренно остается более узкой: прочность и усталость.
2. Механическая прочность: сравнивайте сплавы, а не этикетки.
Статическая прочность описывает то, что происходит при однократном увеличении нагрузки. Предел текучести обозначает точку, где начинается необратимая деформация. Предел прочности при растяжении — это максимальное инженерное напряжение, достигаемое при испытании на растяжение. Относительное удлинение показывает, насколько растягивается образец до разрушения, и дает полезное, хотя и неполное, представление о пластичности. Конструкторам также важны вязкость разрушения, несущая способность, прочность на сдвиг, температура и коррозионная среда.
Приведенные ниже значения являются репрезентативными эталонными значениями, а не проектными допустимыми значениями. Форма изделия, толщина, ориентация, термообработка, источник образца и стандарт испытаний — все это имеет значение. Свойства, измеренные на отдельно отлитых стержнях, могут не совпадать со свойствами образцов, вырезанных из толстой или плохо отлитой в процессе производства отливки. Североамериканская ассоциация литья под давлением определяет типичные значения для сплавов, используемых для литья под давлением, в качестве справочной информации, а не гарантированных проектных минимумов в своих стандартах на продукцию .
Материал / маршрут | Типичная предельная прочность | Типичная предельная прочность на растяжение | Типичное удлинение | Практическая интерпретация |
кованый пруток или пластина из сплава 6061-T6 | Примерно 276 МПа | Примерно 310 МПа | Примерно 8–12%, в зависимости от формы и толщины. | Сбалансированная прочность, коррозионная стойкость, обрабатываемость и доступность; общий базовый показатель для деталей, изготовленных методом механической обработки заготовок. |
кованое изделие из сплава 7075-T6 | Примерно 500 МПа | Примерно 570 МПа | Примерно 7–11%, в зависимости от направления и толщины. | Значительно более высокая статическая прочность, но большая чувствительность к коррозионной среде и короткому поперечному направлению; в технических условиях необходимо указать форму и состояние изделия. |
Литье в постоянные формы из стали A356-T6 | Часто около 170–210 МПа | Часто около 230–290 МПа | Часто около 3–8% | Подходит для конструкционного литья, когда необходимо обеспечить соответствие требованиям к качеству расплава, затвердеванию, термообработке и контролю дефектов. |
Литье под высоким давлением A380 | Примерно 159 МПа в типичных данных NADCA | Примерно 324 МПа в типичных данных NADCA | Примерно 3,5% в образцах, отлитых отдельно под давлением. | Превосходные литейные свойства и высокая экономическая эффективность при больших объемах производства; реальные характеристики детали зависят от толщины стенки, пористости, поверхностного слоя и условий процесса. |
Обратите внимание, почему утверждение о «процентной прочности» вводит в заблуждение. Сплав A380 может демонстрировать достойный предел прочности на растяжение, но гораздо более низкий предел текучести и меньшую пластичность, чем 6061-T6. В то же время 7075-T6 превосходит оба сплава по статической прочности, но может быть излишним, его сложнее защитить в определенных коррозионных средах, и он менее устойчив к неблагоприятным направлениям волокон. Задача инженера — сравнить свойство, определяющее характер разрушения.
Почему кованые заготовки обычно более однородны по качеству?
Если сравнить обрезанный край пластины с отливкой, разница часто становится видна еще до того, как достать микроскоп. Прокатка или экструзия сжимают и растягивают затвердевшую структуру. Зерна становятся направленными; частицы разрушаются или перераспределяются; некоторые первоначальные пустоты закрываются. Полученный в результате прокатки продукт, как правило, плотный и предсказуемый от партии к партии. Это делает его практичным выбором для изготовления прототипа кронштейна, коллектора малого объема или любой работы, где одна скрытая пора может нарушить герметичность поверхности.
Есть один нюанс, который легко упустить из виду в сертификате на материал. Кованые заготовки имеют определенное направление. На заводе эти направления обозначаются как продольные, поперечно-продольные и поперечно-продольные. Трещина растет с разной скоростью во всех трех направлениях. Когда сборка происходит в наименее благоприятном направлении, более высокий номер сплава в заказе на закупку может оставить основную проблему компоновки без изменений.
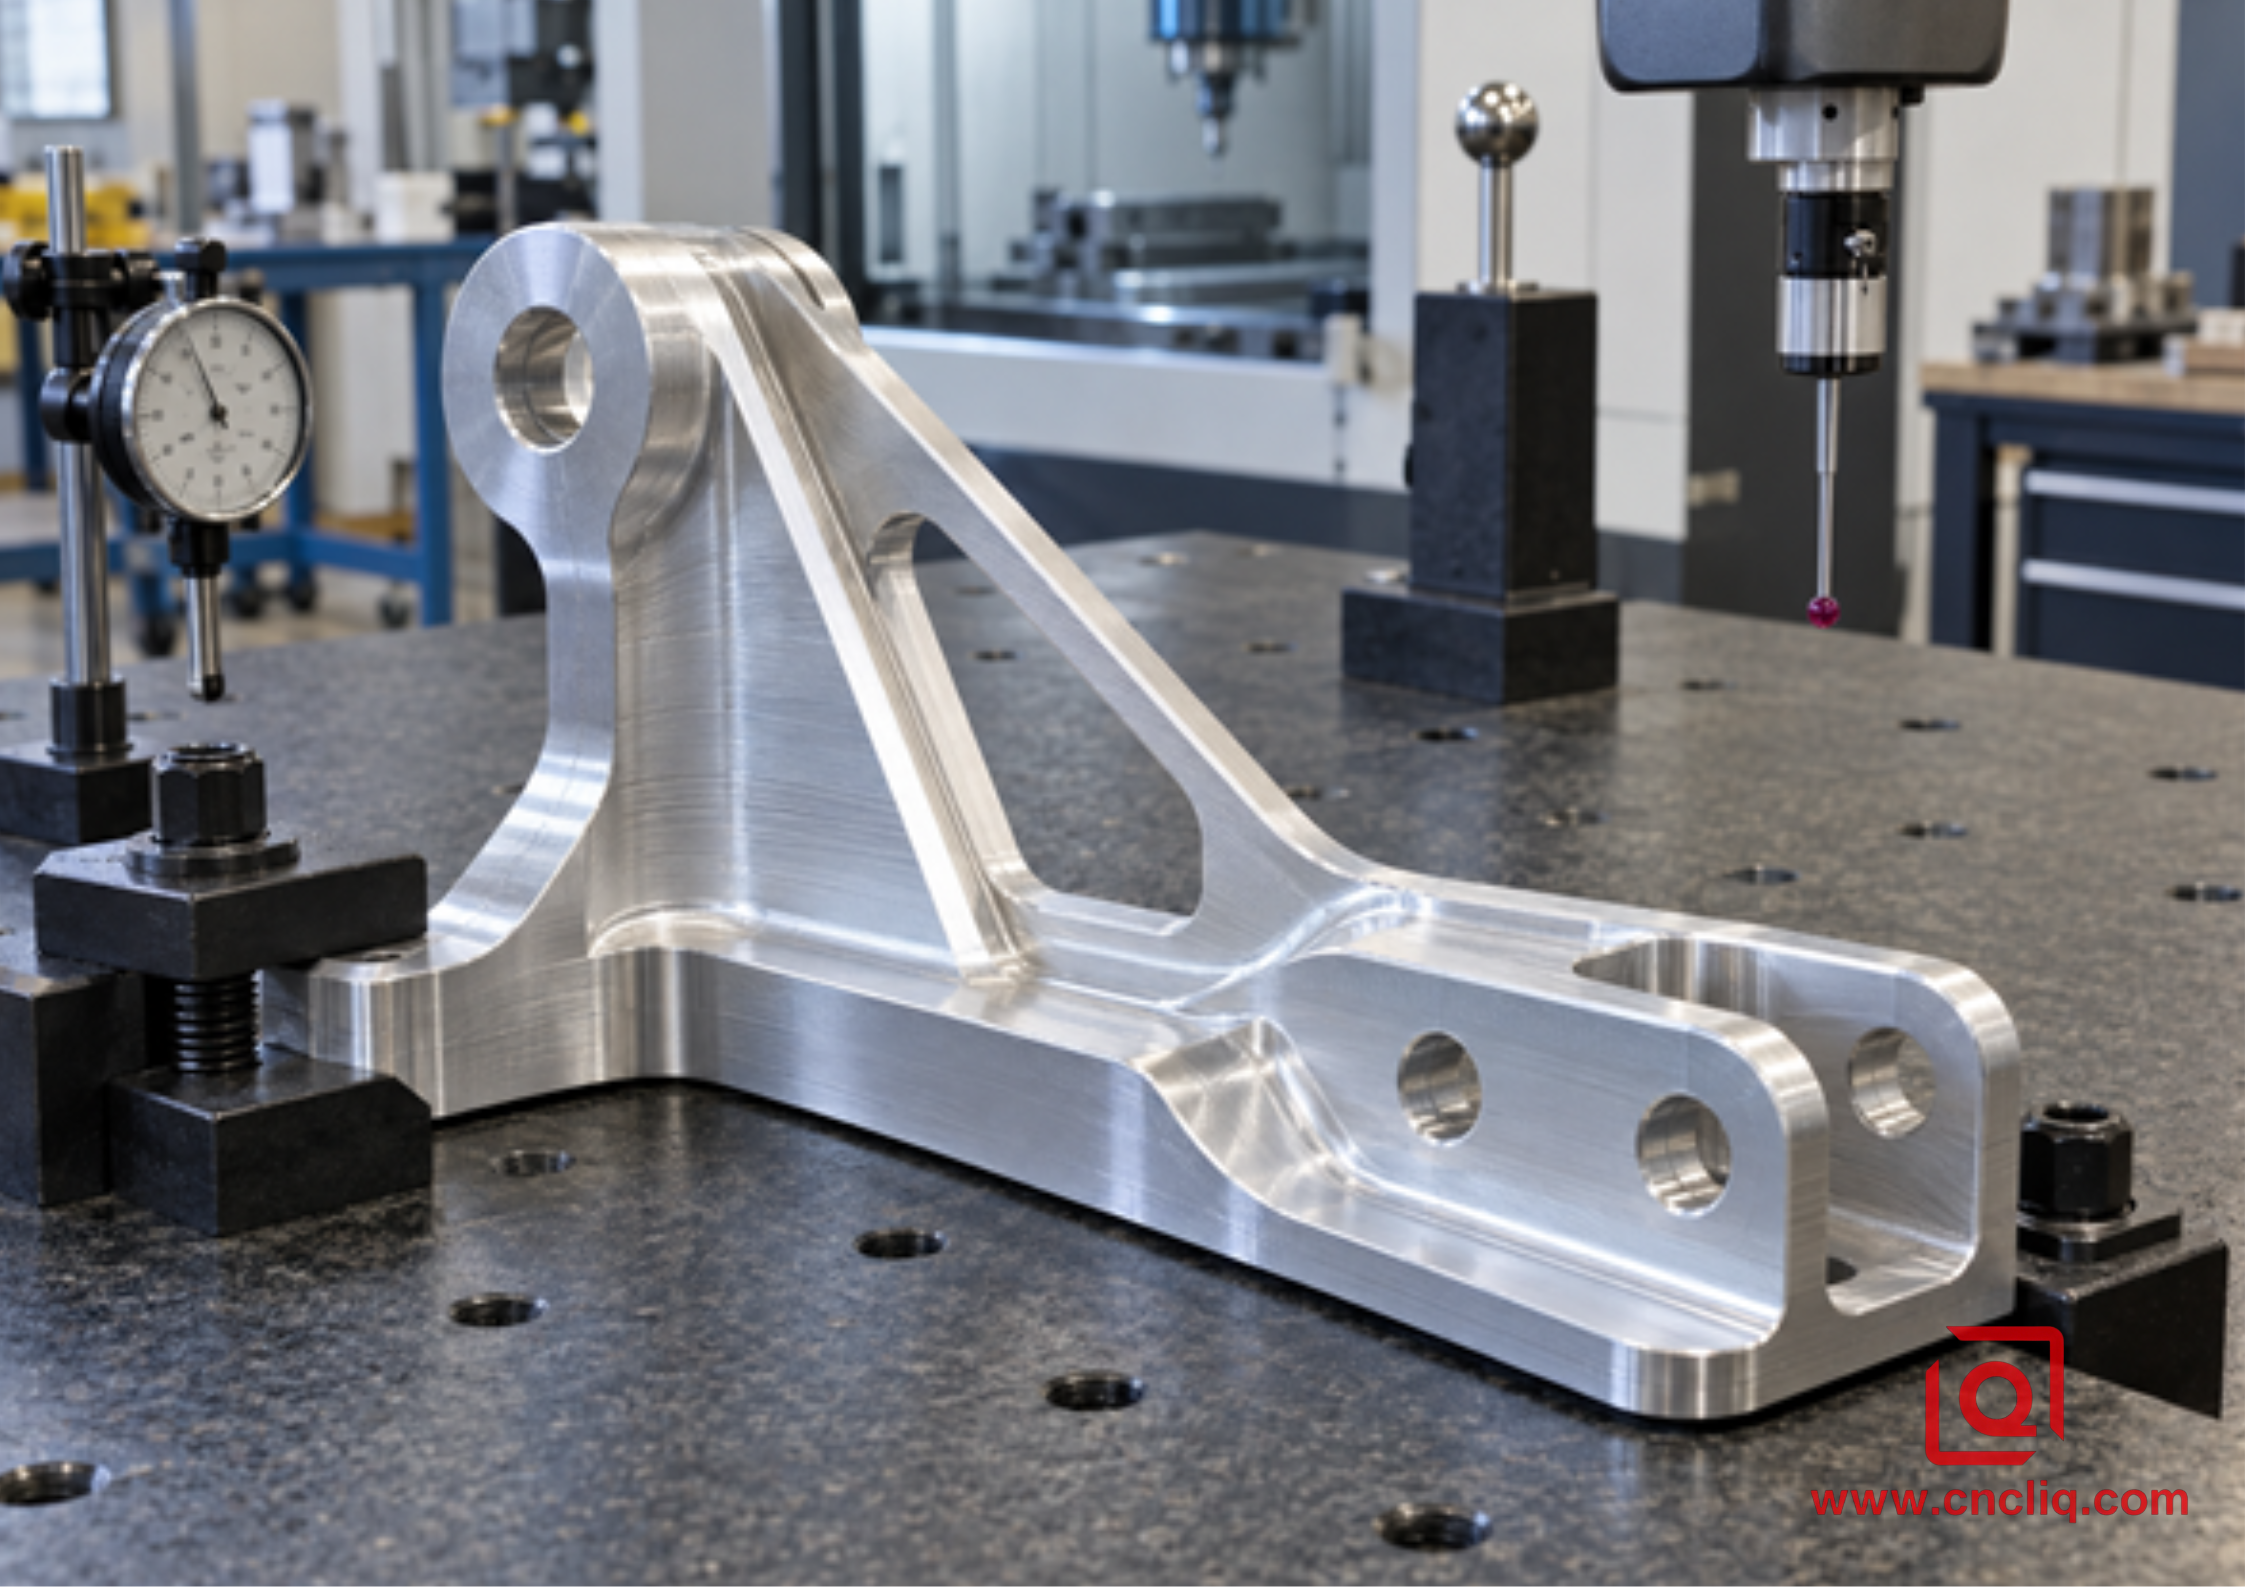
Этот кронштейн был изготовлен из чистого материала, но чертеж и резка все равно имеют значение: внутренний радиус, направление заготовки, последний чистовой проход и усилие зажима — все это оставляет след в его усталостной прочности.
Почему качество кастинга имеет более широкое распространение
Отливка, разрезанная, рассказывает совсем другую историю. Газ может оставлять округлые поры. Недостаточно подогнанная массивная выпуклость может сжиматься изнутри. Также могут присутствовать складчатые оксидные пленки, включения, холодные спайки или локально грубая структура. Ни одно из этих слов не означает автоматического отбраковки детали. Решение принимается на основе местоположения. Маленькая пора, скрытая в тихой, толстой стенке, — это одна проблема; та же пора, открытая режущим инструментом у основания нагруженного ребра, — другая.
Скорость охлаждения также изменяет свойства. Тонкая литая стенка вблизи поверхности инструмента может быстро остыть и образовать относительно плотную корку, в то время как толстый выступ остывает медленнее. Если механическая обработка удаляет корку или затрагивает скопление пор, локальные результаты усталостной прочности могут измениться. Поэтому на литейном чертеже следует определять критические зоны, а не проводить дорогостоящий контроль каждого квадратного миллиметра.
3. Усталость: что не показывает статическое испытание
Деталь может выглядеть нормально после одной испытательной нагрузки, а через несколько месяцев потрескаться. Это медленное накопление повреждений под воздействием повторяющихся нагрузок называется усталостью. Компонент может потрескаться, даже если каждый цикл остается ниже его статического предела текучести. Алюминиевые сплавы, как правило, не демонстрируют четкого плато выносливости, характерного для некоторых сталей, поэтому предел усталости должен быть указан при выбранном количестве циклов и при определенном коэффициенте напряжений. Значение без условий испытаний является неполным.
Стандарт ASTM E466 описывает испытания металлических образцов на усталость при постоянной амплитуде нагрузки в воздухе при комнатной температуре с контролем силы. Он также четко определяет важное различие: процедура предназначена для образцов, а не для готовых изделий. Описание ASTM E466 полезно при указании способа получения сравнительных данных S–N. Для реальных деталей по-прежнему необходимы соответствующие коэффициенты запаса прочности, спектры нагрузок, допуски по воздействию окружающей среды и валидация.
Внимательно изучите диаграмму S–N: вертикальная ось — амплитуда напряжения, горизонтальная — срок службы. Для сплава 6061-T6 несколько эталонных образцов, полученных методом вращающегося луча, находятся в диапазоне 90 МПа, около 100 000 000 циклов, при заявленных лабораторных условиях. Разброс для сплава A356-T6 широк, поскольку метод литья и количество дефектов имеют значение. В одном наборе данных для литья в постоянные формы сообщается о значениях 81–99 МПа при 10 000 000 циклов для модели при R = −1; эталонные образцы, полученные методом литья в песчаные формы, могут находиться в более низких диапазонах. Диапазоны могут перекрываться, поэтому само название сплава не является доказательством того, что готовый компонент достигнет целевого срока службы.
Переменная усталости | Почему это меняет результат | Что следует указать на чертеже или в запросе предложений? |
Коэффициент напряжений, R | Полное обратное растяжение-сжатие наносит больший ущерб, чем небольшие колебания вокруг положительного среднего напряжения. | Минимальная и максимальная нагрузка, предварительная нагрузка, давление или крутящий момент; не следует указывать только «циклы». |
Целевой цикл | Допустимая нагрузка в 100 000 циклов может не выдержать 10 000 000 циклов. | Требуемый срок службы, рабочий цикл, количество пусков/остановок, перегрузки и интервал проверки. |
Состояние поверхности | Царапина, которая на первый взгляд кажется незначительной, может стать первой зарубкой. То же самое происходит из-за следов от грубой обработки, заусенцев и коррозионных ямок. | Завершайте обработку только там, где это необходимо; определите защищаемые радиусы и кромки. |
Геометрия и коэффициент выемки | Небольшие скругления, биения резьбы, шпоночные пазы и резкие изменения толщины стенки приводят к концентрации напряжений. | Критические радиусы, занижение резьбы, базовая схема и направление нагрузки. |
Дефекты | Поры или оксидные пленки вблизи поверхности могут вести себя подобно уже существующим трещинам. | Рентгенография критической зоны, КТ, капиллярная дефектоскопия, исследование под давлением или план разреза. |
Среда | Коррозия, перепады температуры и фреттинг могут сократить срок службы при усталостных нагрузках. | Жидкость, диапазон температур, воздействие солей, покрытие, сопрягаемый материал и условия технического обслуживания. |
Трещины обычно начинаются с какой-то детали, а не в обычной таблице свойств.
Когда поврежденная деталь возвращается на верстак, происхождение трещины редко остается загадкой надолго. Чаще всего мы обнаруживаем ее во внутреннем углу, заточенном для доступа инструмента, на последней резьбе рядом с плечом, в виде полосы вибрации в скругленном шве или следа от поспешной зачистки. При литье торцевая обработка может выявить пору именно в неподходящем месте. Среднее напряжение, регистрируемое моделью, может быть комфортным, в то время как небольшой участок в этой детали выполняет гораздо большую работу.
Для деталей из заготовок используйте большие радиусы обработки и ориентируйте заготовки таким образом, чтобы критический путь распределения напряжений не зависел от направления самого слабого материала. Контролируйте зацепление режущей кромки и состояние инструмента в критических скруглениях. Избегайте декоративной ручной обработки, если не определены метод, направление и допустимый предел. Для литых деталей перемещайте литниковые каналы, переливы, выталкивающие элементы и переходы от толстого к тонкому материалу подальше от зон повышенной усталости. Обрабатывайте базовые поверхности и уплотнительные поверхности с достаточной поддержкой, чтобы избежать обнажения или увеличения дефектов.
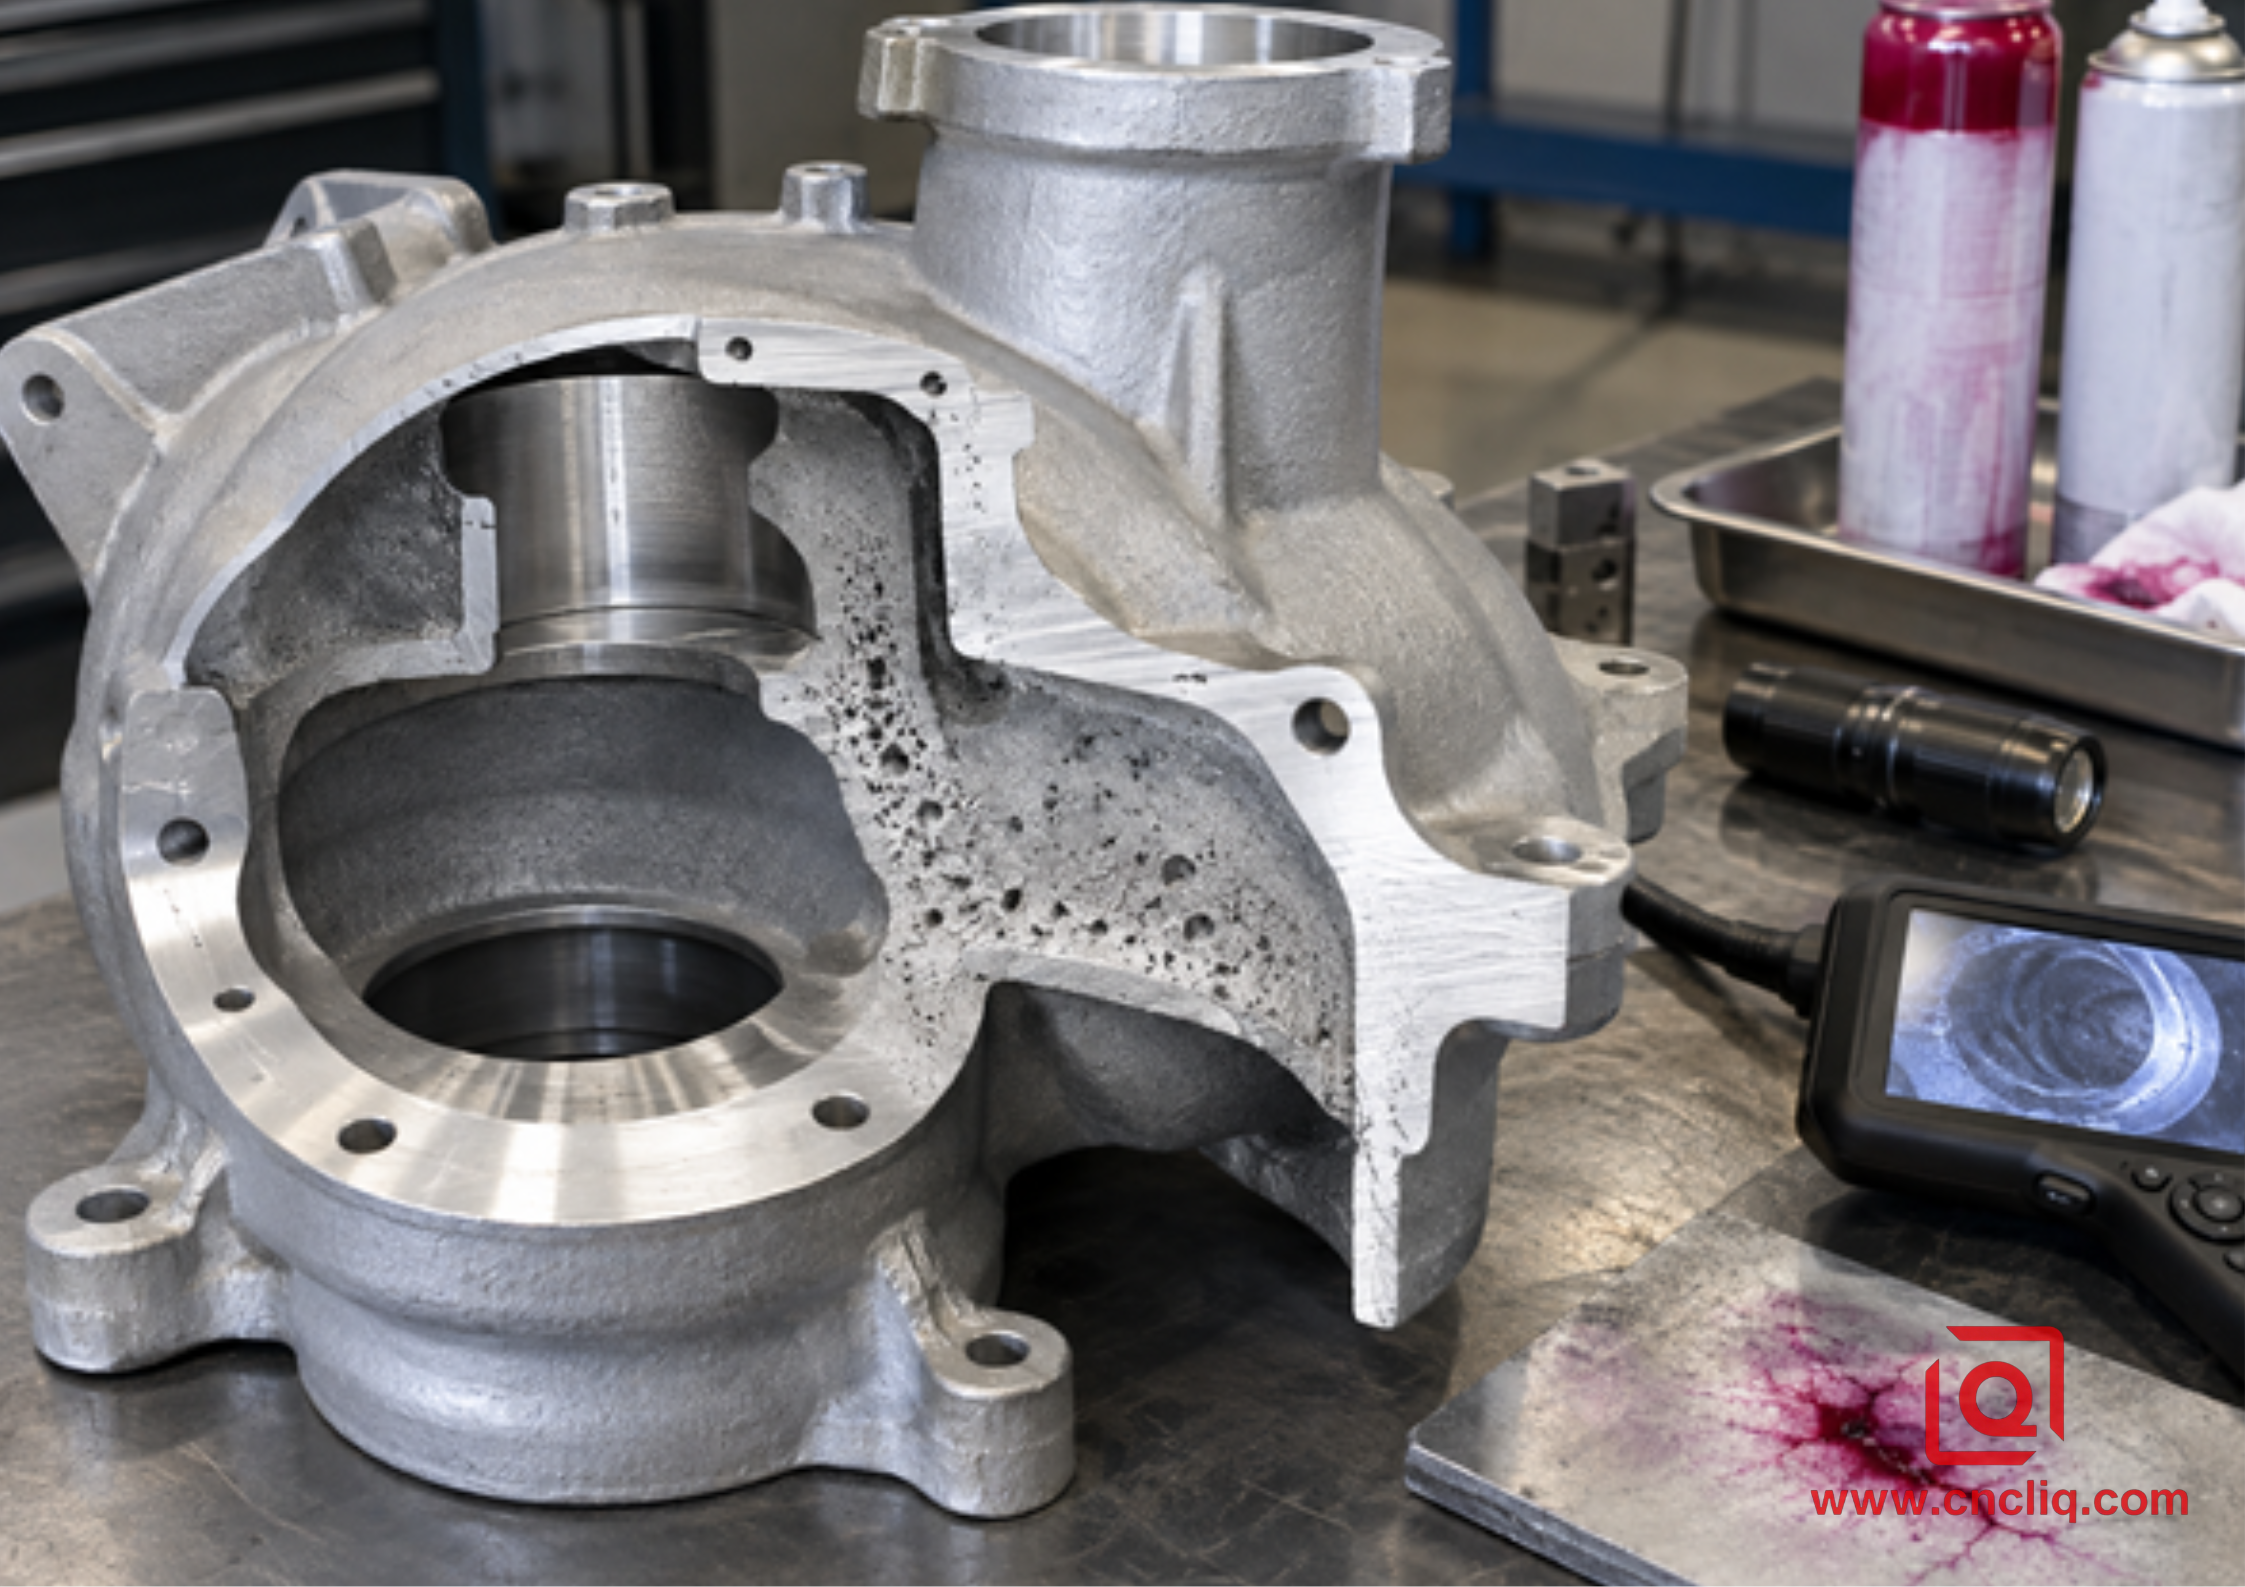
Пора в неподвижной стенке и пора в нагруженной резьбе — это не одно и то же. Осмотрите те места, где напряжение, герметизация или тонкая связка делают дефект существенным.
4. Алюминиевая заготовка против литого алюминия: практическая матрица принятия решений.
Состояние проекта | Обычно предпочтение отдается обработке заготовок. | Обычно предпочтение отдается литью с последующей чистовой обработкой. |
Прототипирование или частые изменения в конструкции. | Как правило, изменения остаются в CAD, CAM и в плане крепления. | Даже мягкие инструменты приходится изменять или заменять при изменении формы. |
Высокая циклическая нагрузка с неопределенной траекторией распространения нагрузки | Предсказуемость качества кованых заготовок и упрощенная система контроля дефектов снижают риски при разработке проекта. | Возможно проведение квалификации после завершения процесса, проверки критических зон и тестирования компонентов. |
Сложная полая форма или внутренний проход | Ограничения связаны с доступом режущего инструмента, местами сверления, пробками или многокомпонентной сборкой. | Использование стержней и формования с минимальной последующей обработкой позволяет создавать геометрические формы, недоступные при обычной механической обработке. |
Высокий годовой объем | Время цикла и потери стружки могут существенно влиять на себестоимость единицы продукции. | Инструменты могут амортизироваться; механическая обработка ограничивается соединениями, отверстиями, резьбой и уплотнениями. |
Очень тесные взаимосвязи между базовыми данными. | Одностанционная многоосевая обработка позволяет напрямую закреплять соответствующие элементы. | Необходимо выявить и зафиксировать отклонения в литье; чистовая обработка восстанавливает точность. |
косметическое анодирование | Кованый сплав 6061 часто приобретает более однородный внешний вид при контролируемом химическом составе и подготовке. | Высококремниевые литые сплавы могут демонстрировать цветовые вариации; внешний вид образцов и установленные ограничения имеют значение. |
Граница давления или вакуума | Плотная структура грунта снижает риск утечек, связанных с пористостью; пробуренные пересечения все еще нуждаются в проверке. | Проходы, близкие к чистым, привлекательны, но при их проектировании необходимо учитывать пористость, правила пропитки и проводить испытания под давлением. |
Для изготовления гидравлического коллектора на заказ часто целесообразно использовать заготовки, поскольку положение портов меняется, а риск утечек должен быть минимальным. Решение Liqin по прецизионной обработке алюминиевых коллекторов является показательным примером: многогранные каналы, уплотнительные элементы и отверстия обрабатываются вокруг заданной базовой плоскости. Для тонкостенного корпуса для электроники, выпускаемого тысячами единиц в год, литье с локальной обработкой на станках с ЧПУ может быть более экономичным и механически адекватным.
5. Пример из цеха: переоборудование кронштейна привода, подвергающегося многократным нагрузкам.
Анонимный клиент из сферы промышленной автоматизации обратился к компании Liqin с предложением о компактном кронштейне для привода, используемом в модуле захвата и перемещения. Первоначальная концепция предполагала тонкостенную алюминиевую отливку с двумя отверстиями для подшипников, четырьмя монтажными площадками и ребром, соединяющим поворотный узел с основанием. Кронштейн обеспечивал реверсивное ускорение на протяжении каждого цикла работы машины. Для стабилизации годового объема производства требовались первые прототипы.
Первый этап проверки начался не с вопроса «литье или заготовка?». Он начался с определения пути передачи нагрузки. Наибольшее знакопеременное напряжение проходило по внутреннему радиусу, где вертикальное ребро соединялось с выступом оси вращения. Эта область также находилась близко к переходу от толстого к тонкому участку в концепции литья, что делало контроль усадки и проверку важными. Поскольку заказчик все еще менял положение оси вращения, использование жесткой оснастки слишком рано зафиксировало бы геометрию.
Для проверки команда выбрала пластину 6061-T651 и использовала две установки. Черновая обработка оставляла заготовку вокруг отверстий и ребра; затем кронштейн освобождали и снова зажимали в мягких зажимах перед чистовой обработкой. Больший радиус, удобный для фрезы, и непрерывный путь чистовой обработки устранили след от заедания в горячей точке. Контроль с помощью КИМ проверял положение отверстий, перпендикулярность и плоскостность в свободном состоянии.
После того, как тестирование позволило уточнить геометрию и увеличить объем, в обзор была добавлена заготовка из стали A356-T6, изготовленная методом литья в постоянную форму, с двумя отверстиями и площадками, обработанными на чистовом станке. В предложении были указаны локальные радиусы, подача в шарнирном выступе, припуск на механическую обработку, рентгенография первого образца в месте соединения и проверка усталостной прочности компонента. Теперь заказчик мог сравнить себестоимость с риском несоответствия.
Этот случай иллюстрирует полезный ответ: использование заготовки может снизить риски разработки, а качественная отливка может сократить количество повторяющихся материалов и время работы шпинделя. Поэтапный план позволяет определить момент перехода на новый способ производства на основе испытаний, а не слоганов.
6. Гибридный подход: отливка формы, обработка функции.
При изготовлении многих деталей не следует прибегать к выбору между литьем и изготовлением из заготовки. Гибридный подход предполагает использование литья для получения широких геометрических параметров и обработки на станках с ЧПУ для элементов, контролирующих сборку. На практике мы оставляем ребра, выступы, внешнюю оболочку и труднодоступные проходы для формовки. Затем шпиндель концентрируется на том, что ощущает сборка: посадочные места подшипников, отверстия для штифтов, канавки для уплотнительных колец, каналы, поверхности прокладок и опорные площадки.
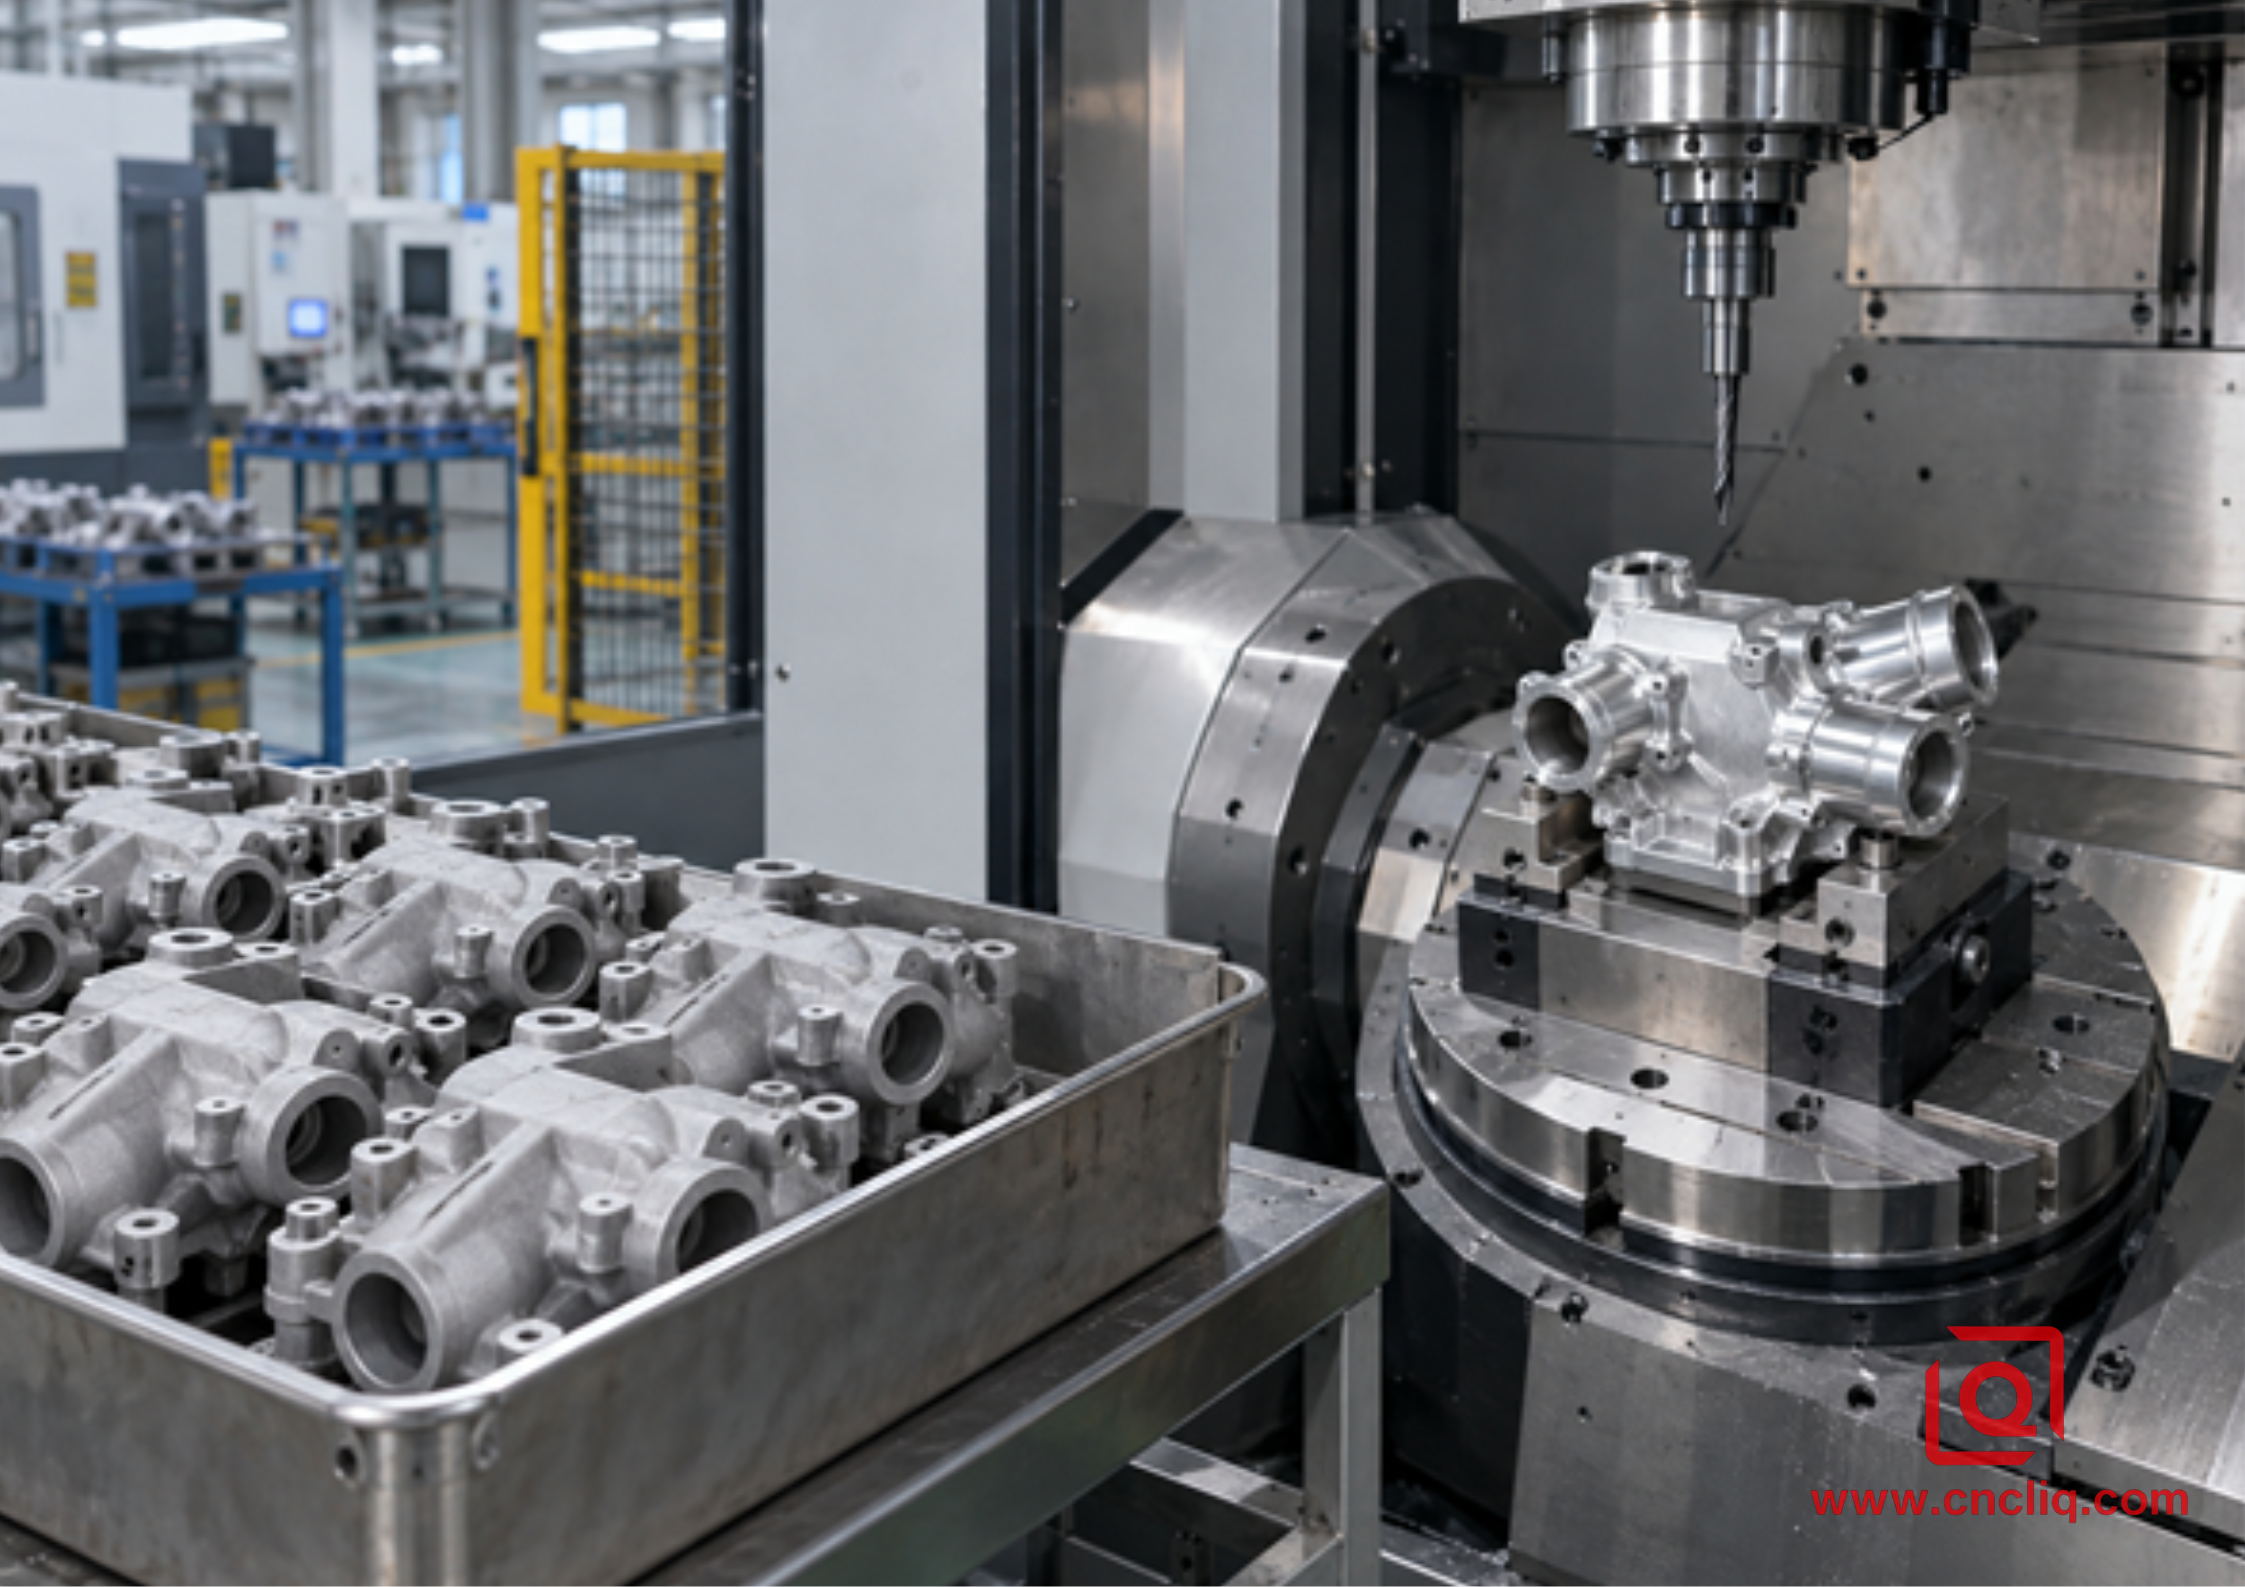
Гибридный метод позволяет зарезервировать время для обработки на станках с ЧПУ для критически важных соединений, в то время как литье создает структуру, близкую к окончательной.
Стратегия определения опорных точек имеет решающее значение. Не следует определять местоположение тонкой отливки на декоративной, неоднородной поверхности и ожидать, что обработанное отверстие идеально совпадет с каждым ребром. Необходимо установить стабильные опорные точки для отливки, проверить заготовку в соответствующих местах и обеспечить ее поддержку, не деформируя стенки. План процесса также должен защищать зоны, критически важные с точки зрения усталости, от следов выталкивания, повреждений от шлифовки и чрезмерного съема материала.
Если рассматривается алюминий марки A380, ознакомьтесь с подробным руководством по литью под давлением и обрабатываемости алюминия A380 на этом сайте. Если деталь в основном представляет собой обработанную заготовку, руководство по обработке алюминия марки 6061 объясняет, почему удаление стружки, состояние режущей кромки инструмента и остаточные напряжения влияют на точность размеров. Эти страницы помогут принять решение о выборе технологического процесса без повторения здесь сравнения механических характеристик.
7. Контроль и проверка деталей, критически важных с точки зрения усталости.
Координатно-измерительная машина подтверждает геометрию. Она не доказывает усталостную прочность и не выявляет все внутренние дефекты. План обеспечения качества следует разрабатывать, исходя из характера отказов:
- Идентификация материала: запросите сертификат, содержащий информацию о сплаве, состоянии, форме изделия и номере партии или плавки. Для кованых заготовок укажите, где это применимо, действующие технические характеристики и ориентацию.
- Контроль размеров: определите функциональные базовые элементы и осмотрите деталь в свободном состоянии, когда зажим может скрывать деформацию. Используйте координатно-измерительные машины, нутромеры, профилометрию и резьбовые калибры в зависимости от риска.
- Целостность поверхности: осмотрите радиусы после последнего реза и еще раз после удаления заусенцев. Капиллярный анализ полезен для определения наличия металла на поверхности; он не дает однозначной информации о металле, скрытом под ним.
- Внутреннее качество литья: для оценки критических зон, в которых размер и расположение пор определяют эксплуатационные характеристики, используйте рентгенографию или компьютерную томографию. Согласуйте критерии приемки до начала производства.
- Проверка герметичности под давлением: испытание на герметичность или испытание на прочность подтверждает герметичность границ раздела фаз жидкости в заданных условиях. Оно не заменяет испытание на усталость, если преобладают циклы изменения давления.
- Испытание компонентов: воспроизведите репрезентативную амплитуду, среднюю нагрузку, температуру, условия окружающей среды, жесткость крепления и целевое количество циклов. Зафиксируйте место отказа, а не только результат «пройдено/не пройдено».
Один удачный первый образец не доказывает стабильность процесса. Необходимо согласовать проверку первого образца, контроль в процессе производства и окончательную проверку, а также план действий на случай отклонения от нормы. Для обработанных деталей необходим контроль срока службы инструмента и критического радиуса. Для отливок необходимы прослеживаемые контрольные параметры, начиная от обработки расплава и вентиляции и заканчивая профилем впрыска, температурой матрицы и термообработкой.
8. Что отправить для быстрого и полезного расчета стоимости?
Файл STEP показывает форму, но он не сообщает инженеру по составлению сметы, как будет эксплуатироваться деталь. Если вы хотите провести объективное сравнение заготовки, литья и гибридного метода, добавьте описание процесса изготовления. Следующие детали позволят избежать переписки по электронной почте и предотвратят ситуацию, когда за кажущимся дешевизной скрывается дорогостоящий план испытаний:
1. Отправьте 3D-модель вместе с готовой 2D-моделью для печати. Модель должна содержать базовые элементы, допуски, резьбу и несколько поверхностей, качество обработки которых действительно имеет значение.
2. Количество прототипов, годовой объем производства, размер партии и вероятный период внесения изменений в конструкцию.
3. Предпочтительный сплав и состояние, или разрешение на использование инженерного альтернативного варианта.
4. Опишите нагрузку в числовом и направленном виде: постоянная нагрузка, переменный диапазон, среднее значение, ожидаемое количество циклов, необычные перегрузки и коэффициент запаса прочности, используемый вашей проектной группой.
5. Расскажите, что окружает деталь — температурные пределы, соли или химические вещества, сопрягаемые металлы, смазка и система покрытия, уже предусмотренная в сборке.
6. Отметьте небольшие участки, где трещина или протечка недопустимы. Это позволит проводить проверку в соответствии с рисками, а не охватывать всю отливку целиком.
7. Перечислите документы, которые вы ожидаете получить вместе с отгрузкой, и отделите их от документов, необходимых для специальной проверки: отслеживаемость партии, протокол осмотра, неразрушающий контроль, испытание под давлением и любые стендовые испытания комплектного компонента.
Для сложных геометрических форм оцените, какой способ обработки — 3-осевой, 5-осевой или фрезерно-токарный — позволит сократить количество переналадок и перенос базовых элементов. Если ваш вариант нагрузки неясен, предоставьте контекст сборки в рамках процедуры обеспечения конфиденциальности. Компания Liqin может оценить технологичность изготовления и подготовить варианты маршрутов на основе вашего чертежа. Когда эти файлы будут готовы, воспользуйтесь страницей контактов . В коммерческое предложение может включать полезный ответ с точки зрения DFM (проектирование для производства), а не цену, основанную на предположениях.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Всегда ли алюминиевая заготовка прочнее литого алюминия?
Нет. Термины «заготовка» и «литье» описывают производственные процессы, а не гарантированный класс прочности. Кованый сплав 7075-T6 значительно прочнее многих литейных сплавов при статическом растяжении, в то время как свойства сплава 6061-T6 и высококачественной термообработанной отливки могут частично совпадать. Сравните сплав, состояние, форму изделия, направление литья, процесс литья, источник образцов и свойство, определяющее ваш проект.
2. Что лучше для детали, подвергающейся миллионам циклов нагрузки?
Изготовление деталей из кованой заготовки методом механической обработки часто является менее рискованным вариантом на начальном этапе, поскольку внутренние дефекты, как правило, меньше, а свойства более предсказуемы, но геометрия и качество поверхности могут нивелировать это преимущество. Для литья необходимо определить пределы дефектов в зонах высоких напряжений и провести испытания репрезентативных компонентов при реальном соотношении нагрузок, условиях окружающей среды и условиях монтажа.
3. Может ли обработка на станках с ЧПУ удалить пористость литья?
Обработка на станках с ЧПУ не может устранить внутреннюю пористость и может обнажить поры, скрытые под плотным слоем отливки. Припуск на заготовку нельзя выбирать отдельно от плана отливки. Глубина резания, литниковые каналы, толщина стенок и зона контроля должны совпадать, иначе инструмент может обнаружить именно тот дефект, которого процесс должен был предотвратить. Пропитка может закрыть разрешенный путь утечки; она не может сделать структурно дефектную пору безвредной.
4. Когда литой алюминий становится более экономически выгодным?
Литье начинает оправдывать затраты на оснастку, когда прогноз погоды становится стабильным, а форма заменяет большую кучу стружки и часов работы шпинделя. Единого универсального значения для этого не существует. Мы рассчитываем стоимость оснастки, ожидаемого брака, цикла, контроля качества, чистовой обработки, обработки поверхности и вероятных инженерных изменений на одном листе. Запросите коммерческие предложения на основе одного и того же контролируемого чертежа и плана проверки.
5. Какие данные следует использовать для расчета усталостной прочности?
Используйте данные S–N или данные о росте трещин, максимально точно соответствующие сплаву, состоянию, форме изделия, ориентации, состоянию поверхности, окружающей среде, коэффициенту напряжений и диапазону циклов. Примените соответствующие факторы, касающиеся надреза, размера, поверхности, надежности и окружающей среды, а затем проверьте всю деталь, когда отказ имеет значение. Универсальный интернет-«предел усталости» без условий не является допустимым проектным решением.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Заготовка из алюминия обычно обеспечивает более предсказуемые статические характеристики и усталостную прочность, быструю модификацию конструкции и простую прецизионную обработку; литой алюминий отличается практически полной сложностью, меньшими отходами материала и высокой экономической эффективностью при массовом производстве. Правильный выбор определяется соответствием сплава, процесса, контроля дефектов, направления нагрузки, состояния поверхности и проверкой фактического характера разрушения. Для ранних прототипов или неопределенных циклических нагрузок заготовка часто является более безопасным вариантом на начальном этапе. Для отработанных моделей, предназначенных для массового производства, лучшим решением может стать качественная отливка с обработанными на станках с ЧПУ поверхностями.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневная поддержка клиентов и послепродажное обслуживание: service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов: business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
