 Русский




Вы все еще решаете, следует ли растачивать алюминиевый заготовку в узком месте одним инструментом или развернуть? Прототип может выглядеть хорошо. Но затем серийная партия доходит до калибра: размер смещается, появляется спиральная метка, или отверстие перестает совпадать после снятия зажима. Ниже представлен пример производственной ситуации — что может контролировать каждый инструмент, на какие признаки неисправности мы обращаем внимание и какие детали чертежа необходимы для обоснованного расчета.
Вот краткий ответ. Обычно мы предпочитаем одноточечное расточное сверление для определения местоположения, формы, регулировки или нестандартного диаметра. При наличии качественного предварительного отверстия и множества повторяющихся деталей развертывание часто оказывается более целесообразным в производстве. В некоторых чертежах требуется использование обоих инструментов: сначала сверление или интерполяция, затем касание оси полукруглым отверстием и, наконец, завершающий контролируемый проход разверткой. Какой из способов окажется наиболее эффективным в производстве, зависит от чертежа, используемого сплава, соотношения длины и диаметра, количества заказа и способа проверки качества отверстия.
Правило быстрого выбора: развертка следует за отверстием, в которое она попадает. Растровый инструмент может намеренно скорректировать это отверстие. Если ось предварительного отверстия неправильная, развертка может улучшить диаметр и качество обработки, не восстанавливая полностью истинное положение или прямолинейность.
Одноточечное расточное сверление против развертывания: краткий обзор
Фактор принятия решения | Одноточечное расточное отверстие | Расширение |
Режущее действие | 1. Регулируемая режущая кромка расширяет существующее отверстие. | Многочисленные режущие кромки снимают небольшой, контролируемый припуск. |
Лучшая причина выбрать его | Правильная ось, округлость, конусность или специальный диаметр. | Быстро повторите стандартный конечный размер по всей партии. |
Преддырочная зависимость | При наличии достаточных жесткостей и материала можно исправить умеренные ошибки предварительного сверления. | В значительной степени зависит от размера предварительного отверстия, его прямолинейности, соосности и припуска. |
Гибкость диаметра | Высокая; смещение или регулируемая головка изменяют конечный размер | Низкий уровень; эффективность инструмента тесно связана с его номинальным диаметром. |
Время цикла | Обычно это занимает больше времени, поскольку настройка и управление смещением более сложны. | Обычно это происходит быстрее после подтверждения эффективности процесса. |
Типичная производственная посадка | Прототип, разные размеры, большие отверстия, ступенчатые отверстия, строгий геометрический контроль. | Средние или большие объемы идентичных отверстий со стабильной входящей геометрией. |
Основной риск, связанный с алюминием | Прогиб стержня, вибрация, образование наростов на кромке, температурный сдвиг размеров. | Забор материала, резка негабаритных материалов, упаковка стружки, раструб, унаследованное смещение. |
экономика инструментов | Требуется больше навыков настройки, но одного инструмента достаточно для обработки материалов определенного диаметра. | Высокая стоимость инструмента, но короткий цикл обработки могут снизить себестоимость одного отверстия. |
Что подразумевается под высокой точностью на чертеже?
Допуск по диаметру сам по себе не является полным требованием к диаметру отверстия. Мы видели отверстия, прошедшие двухэтапную проверку размеров, но всё равно заедающие при сборке. Конусность, выступы, наклон, смещение или шероховатая дорожка подшипника могут скрываться за внешне безупречным диаметром. Поэтому, прежде чем выбирать инструмент, разделите требования на 5 отдельных вопросов: размер? округлость? цилиндричность? расположение оси или истинное положение? текстура поверхности? Если функциональность определяется поверхностью, другим диаметром или вращающимся элементом, то для печати также может потребоваться перпендикулярность, биение или соответствующий контроль положения.
Стандарт ISO 286-1 — это источник привычной системы кодов для линейных допусков и посадок. Обозначение H7 не является одним универсальным числом; ширина допуска изменяется в зависимости от номинального диаметра. Например, в опубликованных таблицах ISO 286 отверстие H7 диаметром более 30 мм и длиной до 50 мм имеет нижнее отклонение 0 мм и верхнее отклонение +0,025 мм. Это определяет размер, а не автоматически округлость или истинное положение. СтандартASME Y14.5 предоставляет общий язык GD&T для описания геометрических соотношений, которые остаются неопределенными уже при определении размера.
Начните с монтажного стола, а не с инструментального шкафа. Какова функция отверстия: размещение подшипника, направление клапана, позиционирование штифта, герметизация жидкости, выравнивание оптики или просто зазор для болта? Для корпуса подшипника важна ориентация оси и цилиндричность. Для отверстия под штифт приоритет может отдаваться точному положению. Для отверстия в гидравлическом золотнике важны размер, прямолинейность, текстура поверхности и риск утечки. Метод изготовления должен следовать за функцией, а не за привычкой.
Почему алюминий меняет подход к чистовой обработке отверстий
Алюминий легко удаляется, но добиться микронной однородности при резке не всегда легко. Многие кованые марки алюминия обрабатываются на высоких скоростях, однако затупившаяся или плохо смазанная кромка может размазывать материал по инструменту. Нарост на кромке изменяет эффективную геометрию резания, оставляет следы на отверстии или меняет его размер. Наше практическое руководство по обработке алюминия марки 6061 более подробно рассматривает эту проблему. В повседневной работе заточенная кромка, достаточная плотность стружки и свободный выходной путь важнее, чем модная частота вращения.
Температура может удивительно быстро изменять показания. Если измерение нагретой детали производится немедленно, а диаметр отверстия корректируется до номинального значения, после выравнивания температуры он может уменьшиться. Тонкие корпуса добавляют упругую деформацию: давление зажима может сделать отверстие круглым в приспособлении и деформированным после снятия зажима. Литой алюминий вносит еще один фактор. Литье с высоким содержанием кремния добавляет абразивный износ; инструмент, хорошо работающий с заготовками из сплавов 6061-T6 или 7075-T651, может изнашиваться там совершенно иначе.
Именно поэтому ни один ответственный поставщик не должен обещать универсальную подачу, скорость, припуск на заготовку или достижимый допуск, основываясь только на названии сплава. Марка фрезы, подготовка кромки, биение, охлаждающая жидкость, глубина отверстия, прерывистые элементы, жесткость станка, нагрузка на зажимное приспособление и фактическая температура материала — все это влияет на результат. Данные производителя инструмента являются отправной точкой; результаты первого образца — определяющим фактором.
Как работает одноточечная расточка в реальном производстве
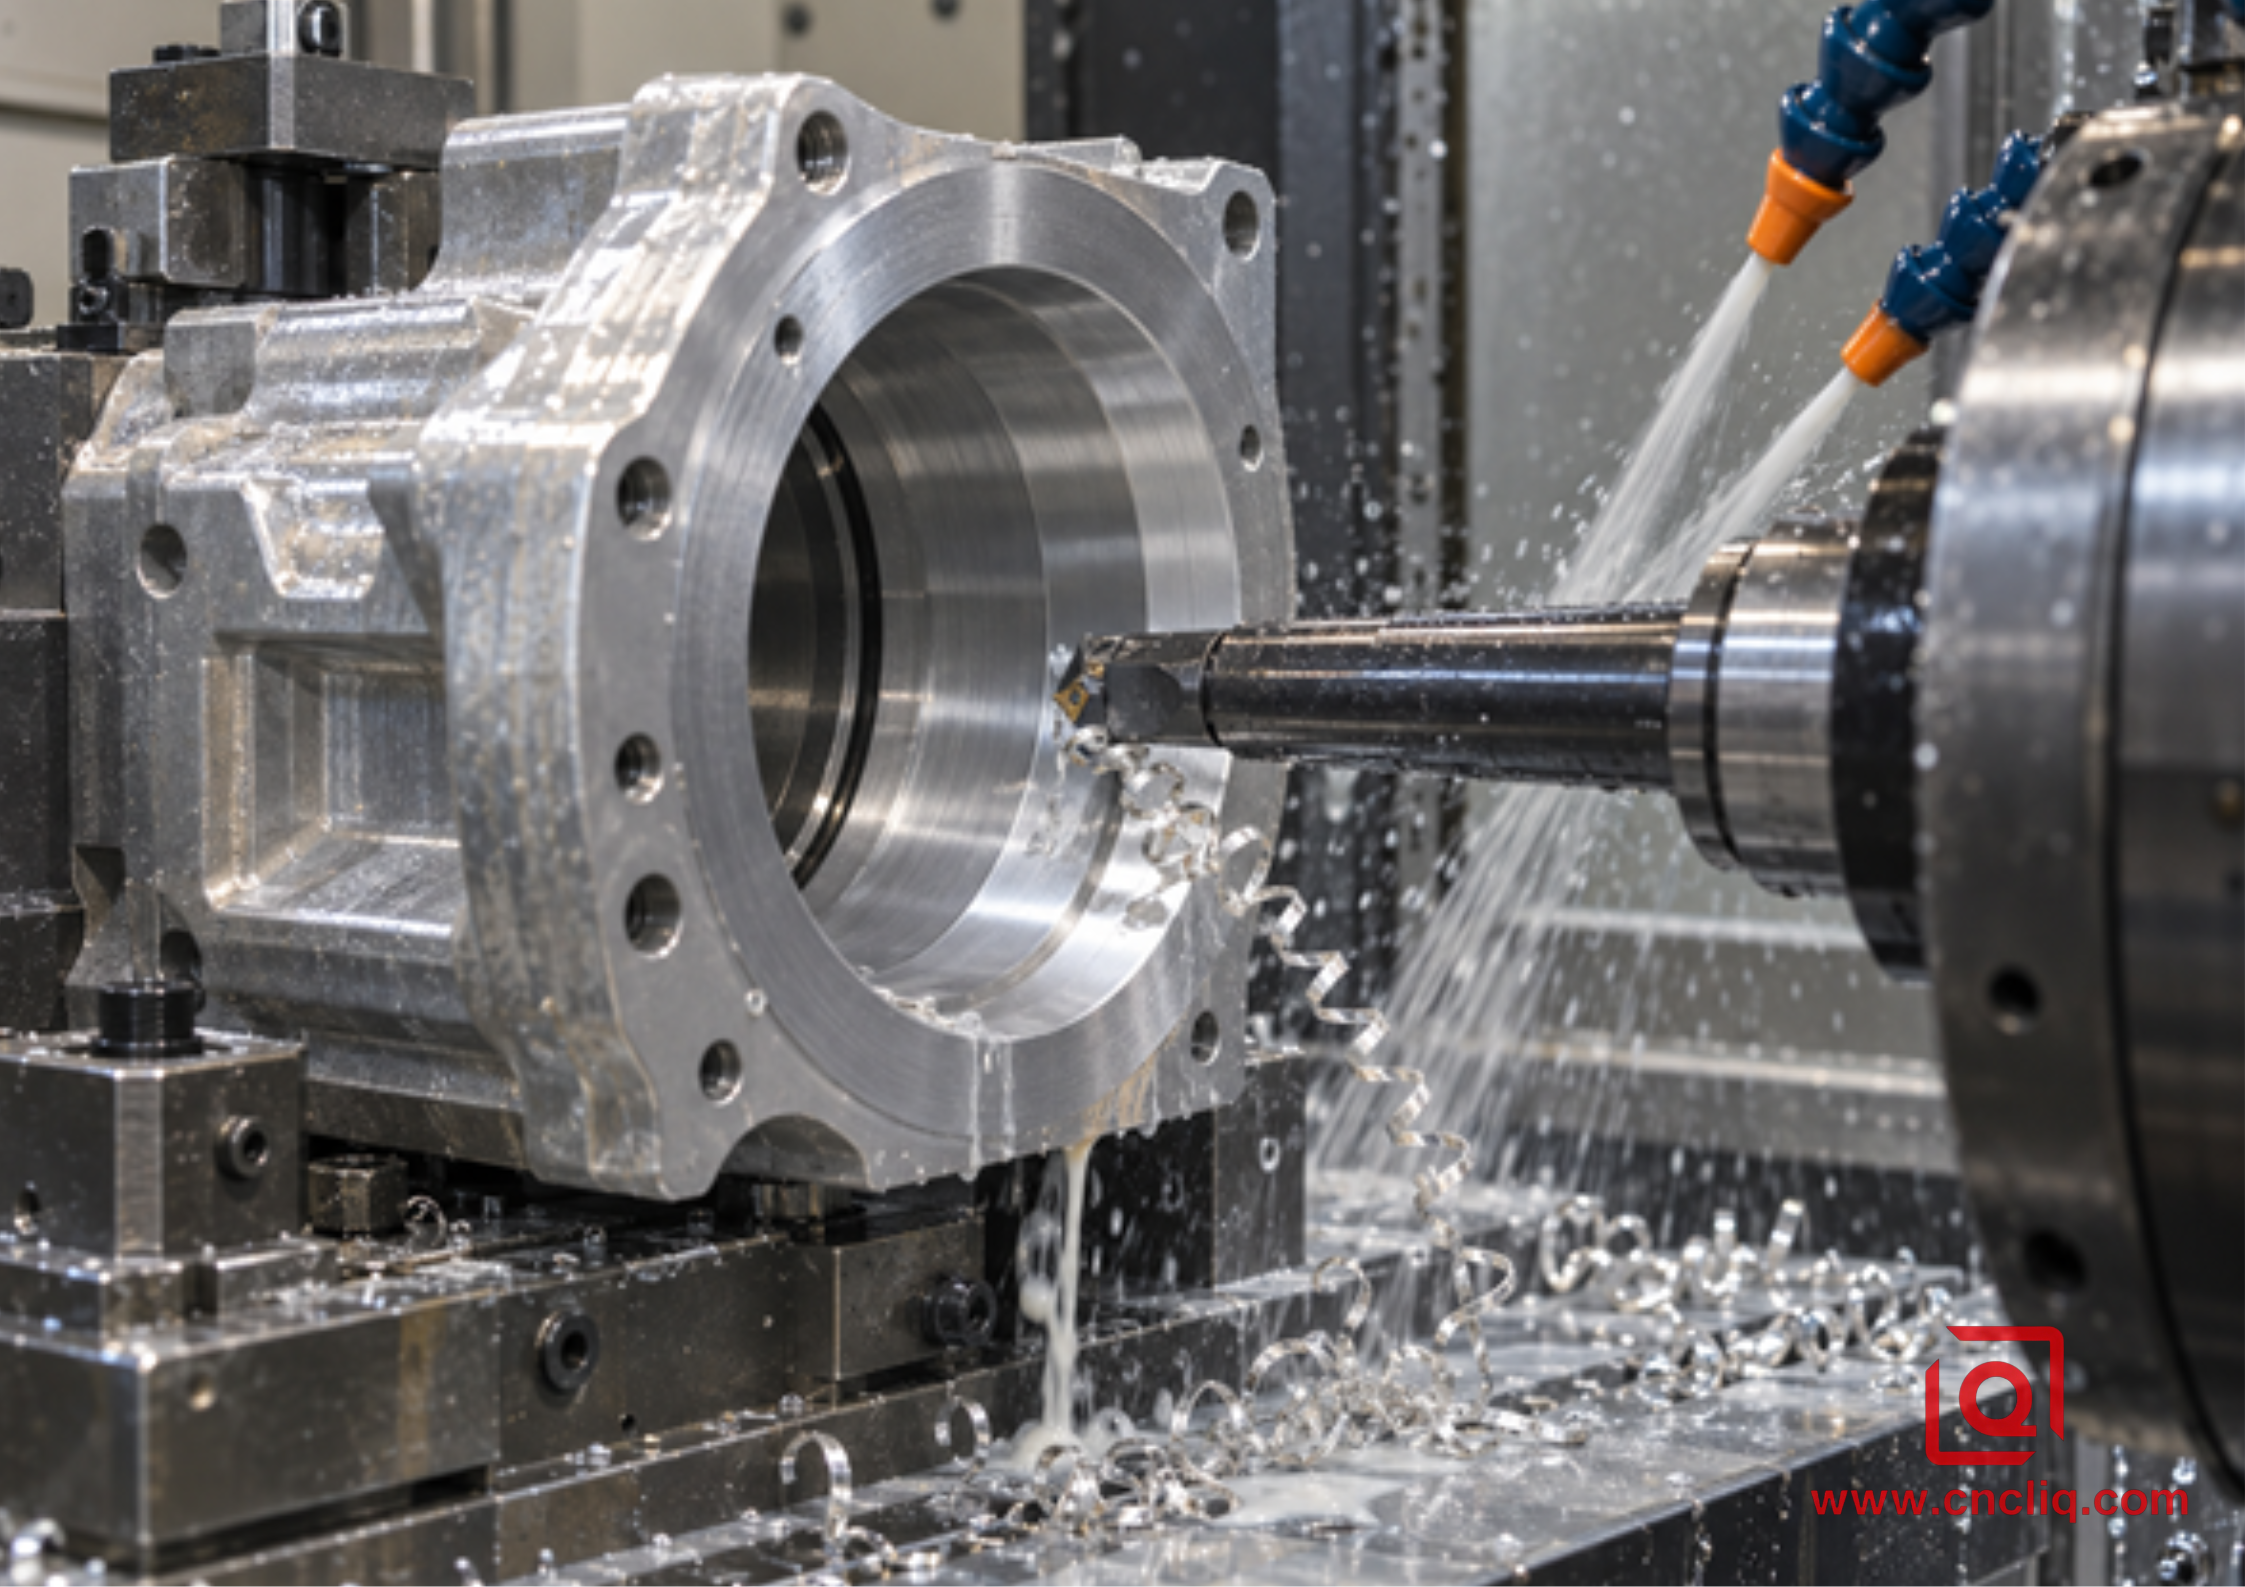
Одноточечное расточное отверстие позволяет установить контролируемую ось отверстия и обеспечивает возможность корректировки диаметра путем смещения инструмента.
Одноточечный расточный инструмент удаляет материал с помощью одной режущей кромки. В обрабатывающем центре головка или заготовка вращаются, а зажатая деталь остается на месте. На токарном станке это движение обычно обратное: заготовка вращается вокруг заготовки. Оба варианта дают токарю ценное преимущество. Траектория резания позволяет получить новую чистовую окружность, вместо того чтобы послушно повторять каждую ошибку, оставленную сверлом.
Там, где скука наиболее сильна.
Мы используем расточку для обработки деталей нестандартных диаметров, больших отверстий, ступеней, деталей с обратной расточкой и коротких заготовок, где специализированный разверточный инструмент потратил бы больше времени на закупку, чем на работу со шпинделем. Это также полезно, когда ось отверстия должна точно соответствовать обработанным базовым точкам в рамках одной и той же установки. Для сложных корпусов наша статья о многоосевом фрезеровании алюминиевых деталей на станках с ЧПУ показывает, почему сокращение повторного зажима помогает сохранить взаимосвязь элементов.
Там, где скука терпит неудачу
Расточная штанга представляет собой консоль. Больший вылет означает меньшую жесткость, а небольшая штанга, глубоко погруженная в отверстие, подвержена деформации и вибрации. Симптомы хорошо известны: повторяющийся волнообразный рисунок, раструб на входе, сужение по глубине, шум при резке или нестабильный размер. Самым безопасным первым шагом обычно является использование самой большой штанги, которая не задевает отверстие и стружку, уменьшение вылета, улучшение контакта с держателем и усиление зажимного приспособления, прежде чем произвольно менять скорость.
Как работает рассверливание в реальных производственных условиях
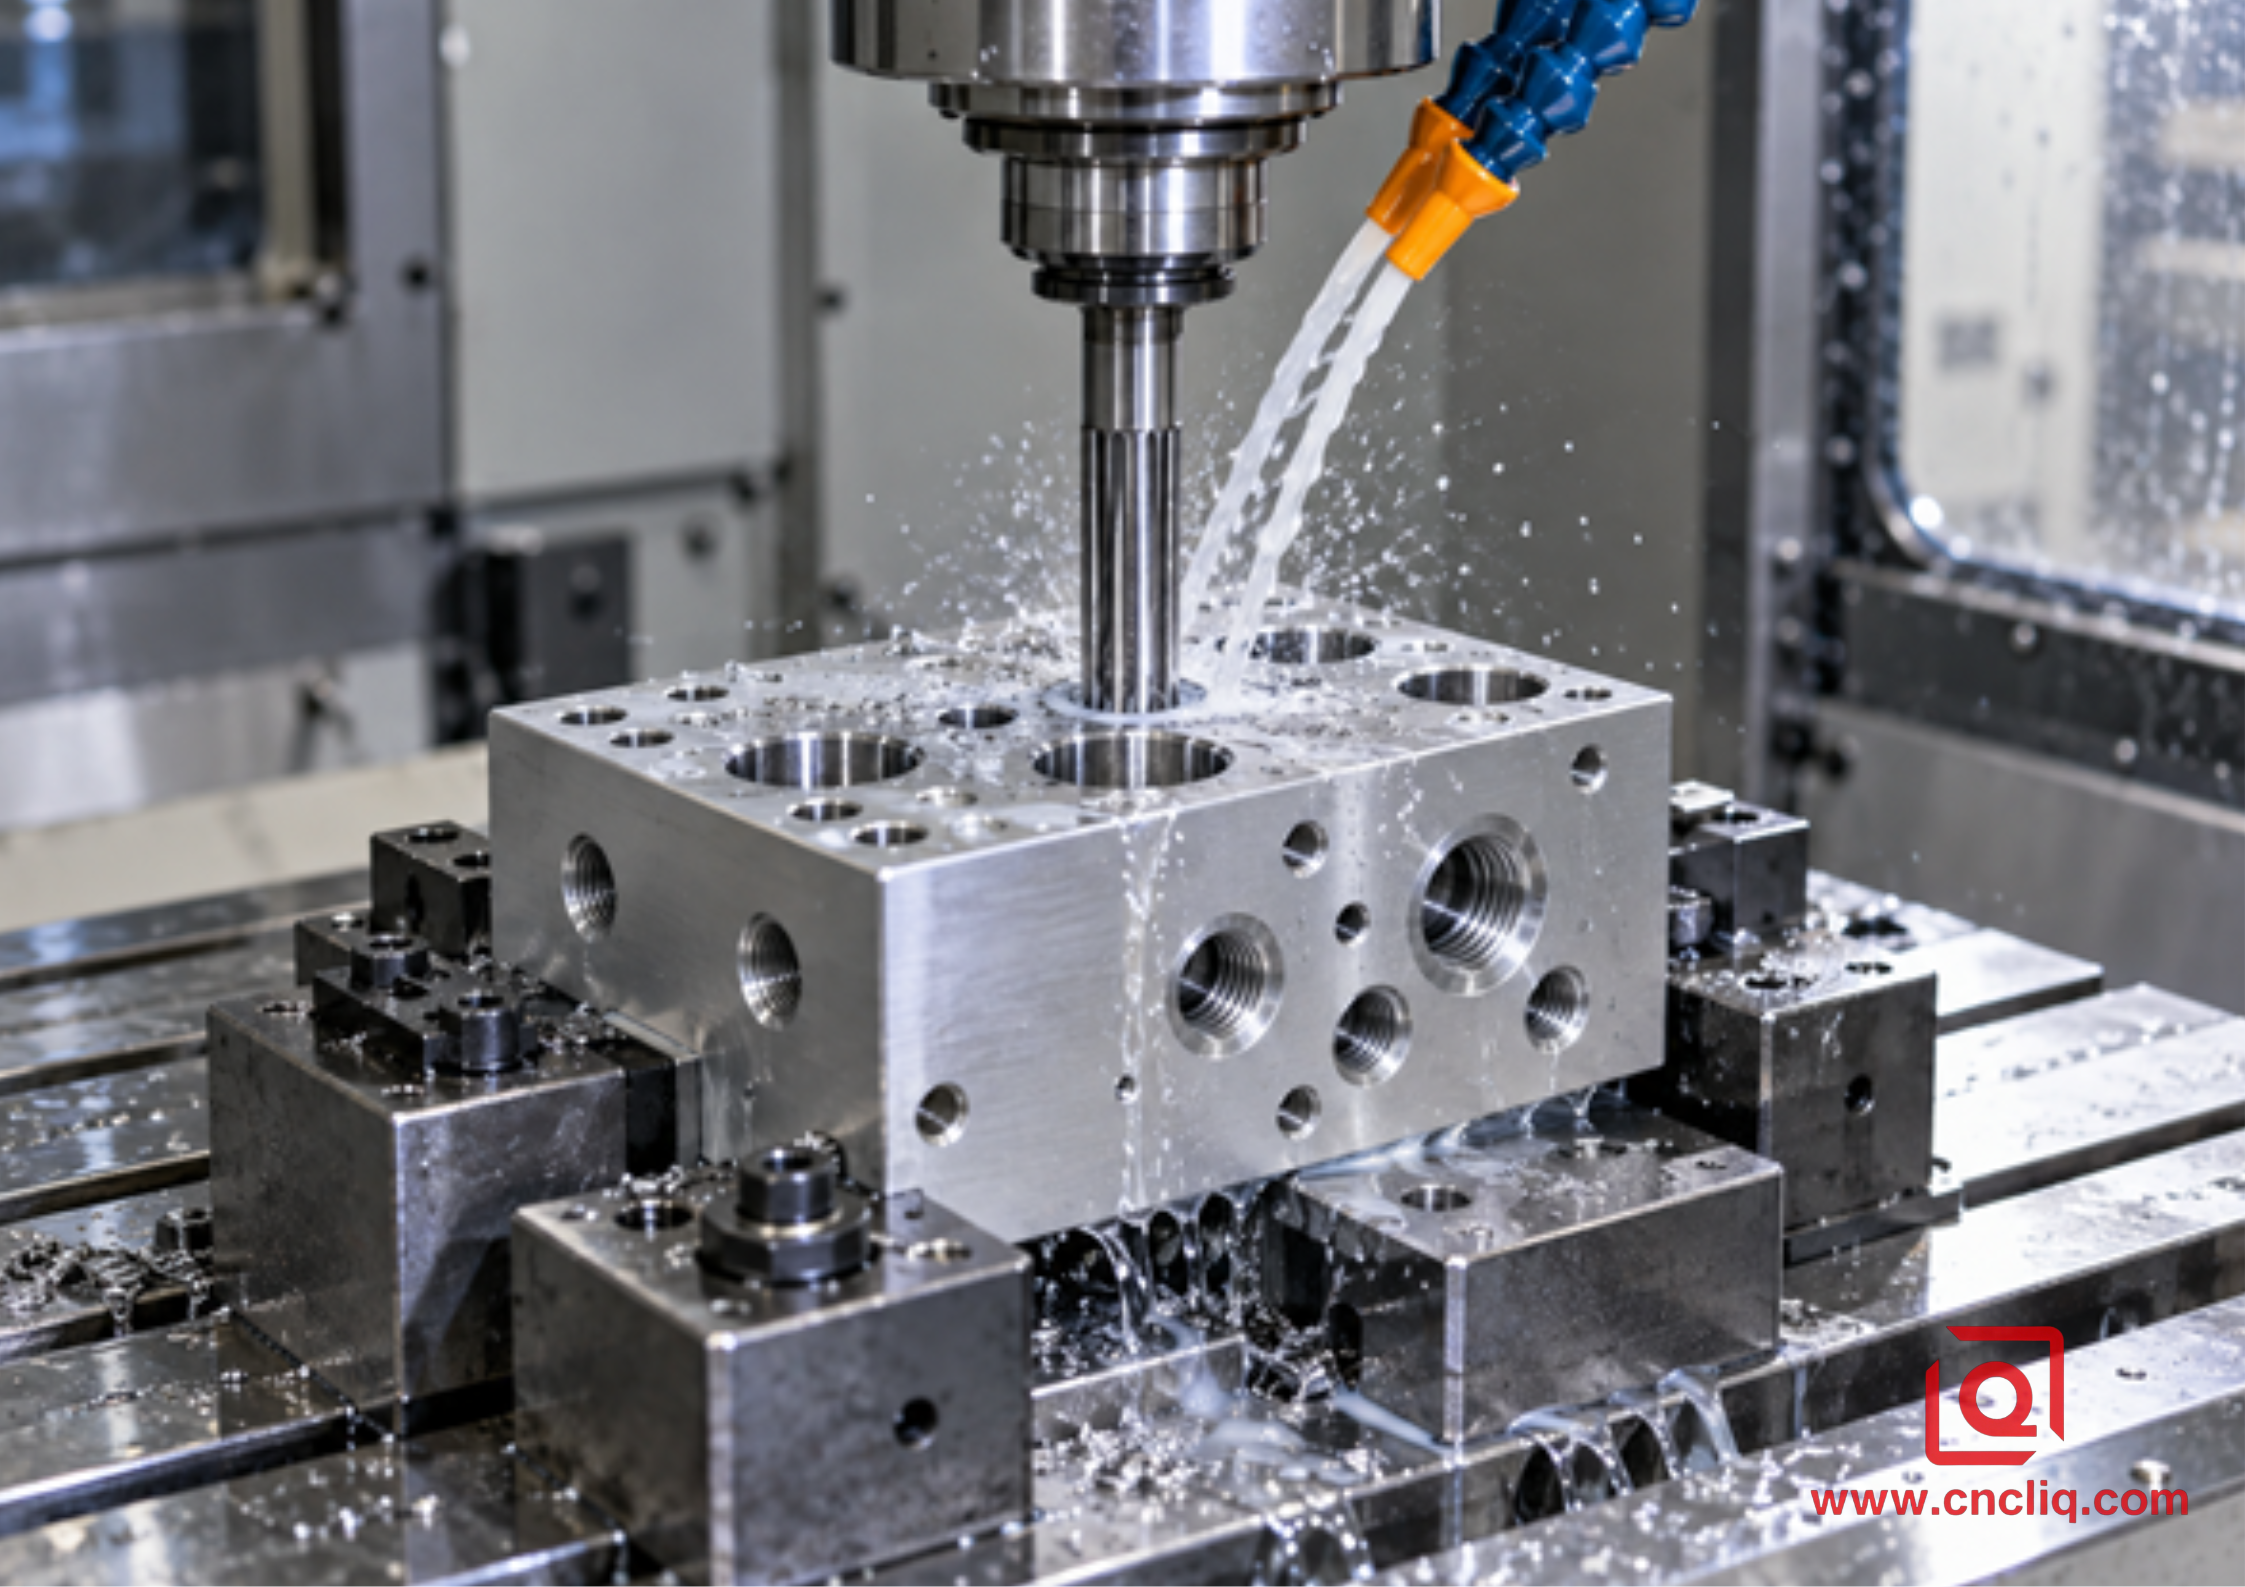
Развертывание эффективно, когда предварительное отверстие имеет равномерный зазор, правильное выравнивание и достаточное пространство для алюминиевой стружки.
Развертка для станка использует несколько режущих кромок для удаления небольшого припуска из существующего отверстия. Это чистовой инструмент, а не замена для создания качественного предварительного отверстия. После того, как будут учтены геометрия предварительного отверстия, биение держателя, охлаждающая жидкость и состояние инструмента, развертывание позволяет быстро и воспроизводимо получать диаметр и качество обработки множества одинаковых деталей.
В руководстве по развертыванию от Kennametals подчеркиваются 3 практических момента: оставляйте достаточно материала для того, чтобы развертка могла резать, а не тереться, обеспечьте жесткость конструкции с ограниченным вылетом и не используйте развертку прерывисто, как сверло. В общих рекомендациях также отмечается, что подача при развертывании часто выше, чем при сверлении, а скорость резания ниже, но точные исходные данные должны быть получены от производителя инструмента для выбранного инструмента и сплава.
Там, где расширение наиболее эффективно.
Развертывание хорошо подходит для обработки отверстий малого и среднего стандартного диаметра, особенно когда одно и то же отверстие повторяется в одной производственной партии. Несколько режущих кромок распределяют нагрузку, а проверенный инструмент может пройти через отверстие за один непрерывный проход. Полученный цикл легко автоматизировать и проще учитывать в расчетах, чем многократные измерения и корректировка смещения.
Подберите инструмент под отверстие. Направление спирали, расстояние между канавками, подача охлаждающей жидкости через инструмент и материал кромки — все это влияет на поведение стружки. В качестве примера из производственного процесса компания Seco приводит исследование обработки алюминия H7 с помощью развертки с PCD 26 мм.
Там, где расширение не помогает.
Развертка, как правило, следует заданной траектории. Просверленное или интерполированное отверстие может быть смещено, изогнуто или иметь коническую форму; после развертывания диаметр может соответствовать заданному значению, хотя ось все еще неверна. Если оставить почти ничего, края будут тереться. Если оставить слишком много, крутящий момент возрастет, канавки заполнятся, и готовое отверстие может увеличиться. Чрезмерное биение заставляет одну канавку работать с большей нагрузкой, чем другие. Переворачивание развертки в отверстии может привести к задеванию кромок о новую поверхность. Прерывистые поперечные отверстия могут ударить по режущим кромкам и оставить локальные следы, если инструмент и процесс не предназначены для них.
Матрица принятия решений: Какой процесс подходит для вашей алюминиевой детали?
Состояние детали | Предпочтительный маршрут | Причина |
Прототип со специальным диаметром отверстия | Одноточечное отверстие | Регулируемый диаметр позволяет избежать использования специальной развертки и обеспечивает быструю внесение инженерных изменений. |
Большое отверстие подшипника, тесно связанное с обработанной поверхностью. | Одноточечное сверление в той же конфигурации | Более широкие возможности для установления осевых и геометрических связей с базовой точкой. |
1000 одинаковых отверстий размером H7 со стабильными предварительными отверстиями. | После проверки процесса получено изображение тюбика | Короткий цикл и предсказуемая повторяемость могут снизить стоимость детали. |
Небольшое, глубокое глухое отверстие в липком кованом алюминии | Расширяйте расточку только с использованием подходящей спирали, охлаждающей жидкости и пути прохождения стружки; в противном случае проверьте. | Проблемы с упаковкой микросхем, биение и нагрев могут существенно повлиять на результат. |
Предварительно просверленное отверстие имеет погрешность в расположении или прямолинейности. | Полупроходная сверловка, затем развертывание, если это оправдано качеством и объемом работы. | Расточка задает ось; развертывание обеспечивает эффективный окончательный размер. |
Ступенчатая, коническая или прерывистая внутренняя геометрия | Обычно это одноточечное сверление или специальный инструмент, изготовленный по индивидуальному заказу. | Стандартный развертка по своей природе не обладает гибкостью при изменении геометрии. |
Тонкостенный корпус деформирован в результате зажима. | Сначала закрепите заготовку, затем выберите инструмент для чистовой обработки. | Ни один из этих процессов не может гарантировать геометрию в свободном состоянии, если деталь обрабатывается в деформированном состоянии. |
Гибридный подход: сначала бурить, потом монтировать
Расточка и развертывание — это не всегда выбор между двумя крайностями. Гибридный подход часто оказывается наиболее надежным для серийного расточительного отверстия, которое должно сочетать контроль оси с быстрой окончательной калибровкой:
1. Создайте направляющее отверстие путем сверления или круговой интерполяции.
2. Глубина расточки должна быть достаточной для определения заданной осевой линии и устранения значительного конуса или выступов.
3. Оставьте одинаковый припуск на окончательное сверление, рекомендованный с учетом фактического диаметра и материала развертки.
4. Расширяйте режущий инструмент за один непрерывный проход с хорошей смазкой, контролируя биение и отвод стружки.
5. Измерьте размеры и геометрию детали после того, как она будет извлечена из упаковки и температура стабилизируется.
Этот способ обработки добавляет инструмент и этап, поэтому он не обязательно дешевле. Он оправдан в тех случаях, когда одно лишь развертывание приводит к слишком большим погрешностям предварительного сверления, а расточка каждой детали до конечного размера занимает слишком много времени цикла или требует слишком много регулировок со стороны оператора. Для глубоких отверстий перед окончательным утверждением чертежа ознакомьтесь с соответствующим руководством по обработке глубоких отверстий в алюминии .
Анонимный клиентский случай: Передняя крышка сервомотора
Заказчик из сферы автоматизированного оборудования запросил переднюю крышку серводвигателя из алюминия с центральным подшипниковым гнездом, установочным штифтом и расположением болтов относительно монтажной поверхности. Заявка была намеренно анонимизирована, и приведенные ниже рисунки иллюстрируют вероятный случай разработки технологического процесса, а не универсальное утверждение о возможностях изделия. Геометрия тесно связана с опубликованным продуктом Liqin — передней крышкой серводвигателя , в которой используется алюминий ADC12 и ЧПУ-обработка внутренних и внешних круглых элементов.
Первоначальная проблема
На первом этапе сверление и развертывание посадочного места подшипника выполнялись после отдельной обработки торцевой поверхности фрезерованием. Результаты измерения диаметра были воспроизводимы вблизи верхней половины диапазона допуска, но контроль с помощью координатно-измерительной машины показал, что ось отверстия не всегда перпендикулярна монтажной поверхности после снятия зажима. Изменение размера развертки не позволило скорректировать базовое положение. Команда также обнаружила, что давление зажима вблизи тонкого фланца влияет на округлость в свободном состоянии.
Пересмотренный процесс
Базовая поверхность и отверстие были объединены в одну операцию обработки. Контакт мягких губок был смещен в сторону более жестких ребер, усилие зажима было сведено к минимуму, подтвержденному испытаниями резания, а предварительное отверстие было интерполировано с уменьшением размера. Затем короткий жесткий одноточечный расточный инструмент установил ось подшипникового отверстия. Для запланированной партии окончательный выбор зависел от объема: окончательная расточка поддерживала ранние прототипы и изменения диаметра; после утверждения конструкции в качестве завершающего этапа для сокращения времени цикла были опробованы специальные развертки. Для утверждения использовалась проверка выпущенных деталей, а не измерения в приспособлении.
Результат и урок
Решающее улучшение было достигнуто не за счет заявления о повышении точности одного инструмента. Оно стало результатом согласования процесса с функциональными требованиями: стратегия базовых точек и зажима заготовки контролировали ось; расточка корректировала траекторию; развертывание рассматривалось только после стабилизации входящей геометрии. Эту же логику покупатели должны применять к корпусам двигателей, крышкам насосов, подшипниковым узлам и прецизионным отверстиям в алюминиевом коллекторном блоке, изготовленном на заказ .
Проверка: Докажите, что диаметр превышает допустимый.
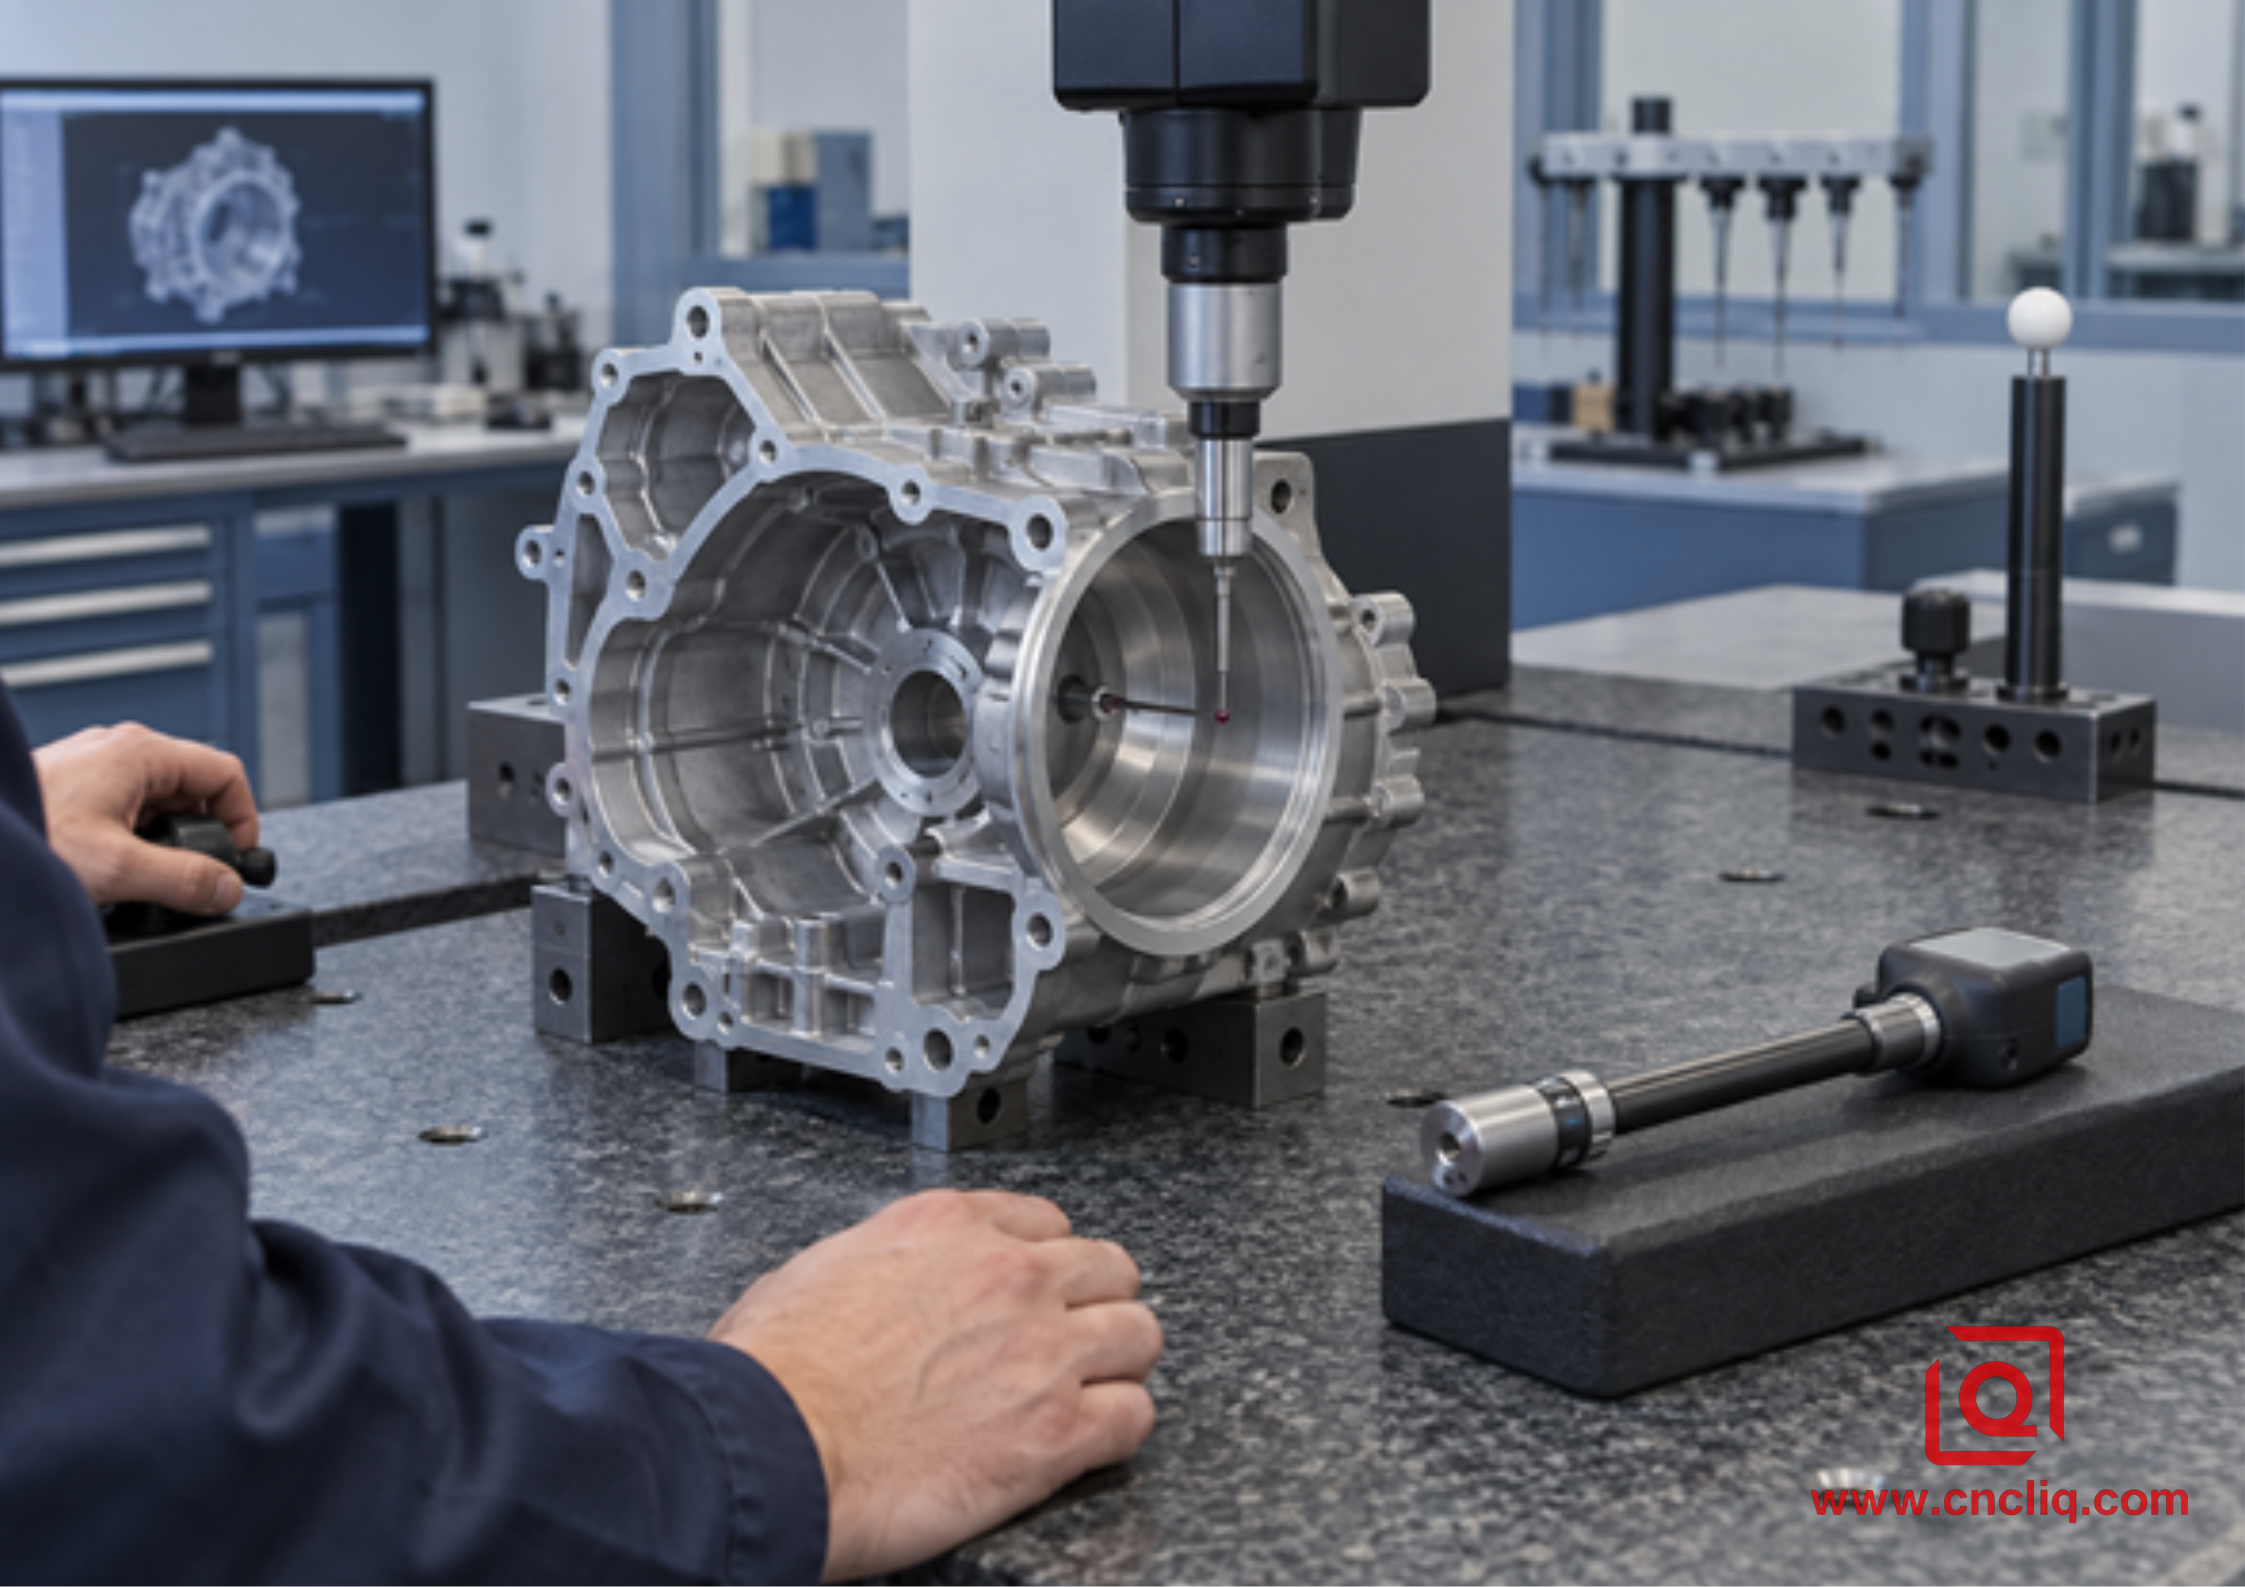
Грамотно составленный план контроля позволяет отделить размер от округлости, цилиндричности и расположения относительно базовой точки.
План контроля качества на производстве должен соответствовать уровню риска. Калиброванный измеритель диаметра отверстия эффективен для сравнительной проверки размеров после того, как его освоят до соответствующего стандарта. Пневматический измеритель может обеспечить точные сравнительные результаты для цилиндрических элементов большого объема. Координатно-измерительная машина помогает оценить расположение, ориентацию осей и их взаимосвязь с базовыми точками, в то время как прибор для измерения округлости или формы является более предпочтительным выбором, когда чертеж требует детальной оценки круглости или цилиндричности. Прибор для измерения шероховатости поверхности необходим, если указан параметр Ra или другой параметр текстуры; одного лишь внешнего вида недостаточно для доказательства.
Не следует объединять все эти параметры в одно расплывчатое утверждение о точности 0,01 мм. Необходимо определить характеристику, метод измерения, частоту дискретизации, температурный режим и правила приемки. Статья Лицина о контрольно-измерительных машинах для обработки алюминия на заказ предоставляет дополнительную информацию о проверке на основе базовых параметров и терморегулировании.
Эффективный план обеспечения качества связывает каждое критически важное требование чертежа с определенным методом контроля, допустимым пределом и зафиксированным результатом. Такой прослеживаемый подход уменьшает неопределенность между заказчиком, механиком и инженером по качеству, а также способствует более быстрому анализу первопричин в случае отклонения какого-либо размера. Для производственных заказов план контроля также должен определять проверки первого образца, выборочный контроль в процессе производства, окончательную проверку, состояние калибровки измерительных приборов и план действий в случае любого несоответствия. Четкие записи не только подтверждают соответствие: они защищают качество сборки, сокращают циклы утверждения и вселяют большую уверенность в команды закупок при масштабировании проверенного прототипа в серийное производство.
Характерный | Полезный метод проверки | Распространенная ошибка |
диаметр отверстия | Освоенный калибровочный шаблон, пневматический манометр или подходящий внутренний микрометр. | Использование штангенциркуля для точного измерения диаметра рабочего отверстия. |
Истинное положение или перпендикулярность | Координатно-измерительная машина (КИМ) или специализированный функциональный измерительный прибор, разработанный в соответствии с чертежом. | Предположим, что правильный диаметр подтверждает правильную ось. |
Округлость или цилиндричность | Измерительный прибор для определения формы или проверенный многосекционный метод | Проверка только одного раздела в двух точках. |
Текстура поверхности | Калиброванный измеритель шероховатости с заданными параметрами отсечки и направления. | Оценка блеска поверхности на глаз |
Стабильность партии | Первичное утверждение, а также промежуточный контроль процессов (SPC) для критически важной функции. | Проверка только окончательно упакованной партии. |
Контрольный список DFM и RFQ для коммерческого предложения, которое имеет значение.
Поставщик оборудования для механической обработки не может ответственно выбирать, основываясь только на скриншоте или номинальном диаметре. Отправьте исходную 3D-модель и контролируемый 2D-чертеж, а затем укажите функцию отверстий. Прежде чем составить полезное коммерческое предложение, в запросе на коммерческое предложение необходимо указать несколько конкретных деталей:
· Укажите сплав и его состояние: 6061-T6, 7075-T651 или фактический сорт литейного материала, а не просто алюминий.
· Укажите номинальный размер и оба предельных значения. Четко укажите, применяются ли они к чистому металлу, к покрытию после нанесения покрытия или к обоим этапам.
· Покажите весь диаметр отверстия: глубину, глухое или сквозное отверстие, фаску на входе, зазор до дна, канавки, а также любое поперечное отверстие, нарушающее рез.
· Создайте пригодную для использования систему координат и добавьте элементы управления положением, ориентацией, биением, округлостью или цилиндричностью, которые действительно необходимы для данной функции.
· Укажите на текстуру поверхности там, где это важно, и объясните почему: посадка подшипника, уплотнительная дорожка, скользящий клапан или оптическая центровка — все это влияет на принятие разных решений.
· Объемы производства прототипов и годовые объемы, ожидаемый размер партии, целевой срок выполнения заказа, а также возможность амортизации затрат на оснастку.
· Перечислите документы, которые ожидаются в процессе утверждения, например, отчет FAI, отчет CMM, сертификат на материалы, исследование возможностей или пакет PPAP.
· Не оставляйте детали отделки на волю случая. Определите этапы очистки, удаления заусенцев, анодирования, маскирования и упаковки.
Обработка поверхности заслуживает особого внимания. Анодирование изменяет поверхность и может повлиять на точность обработки отверстия, поэтому на чертеже следует указать схему маскирования, размеры после обработки и этап контроля. Более подробное руководство по фрезерованию алюминия на станках с ЧПУ и допускам объясняет, почему жесткие допуски увеличивают стоимость без улучшения функциональности.
Нужна рекомендация по технологическому процессу, а не просто цена за единицу? Отправьте Liqin ваш STEP-файл, 2D-чертеж, информацию о сплаве, количестве и критически важные параметры отверстий. Наша инженерная команда сможет оценить, какой метод лучше всего защитит от рисков при сборке: окончательная расточка, развертывание или гибридная последовательность. Запросите анализ DFM и коммерческое предложение.
Когда индикатор показывает «нет»: таблица поиска и устранения неисправностей в цеху
Симптом | Наиболее вероятная область для исследования | Первые проверки |
Пробуренное отверстие сужается по глубине. | Прогиб стержня, износ вставки, температурный дрейф, ненадежная фиксация заготовки. | Уменьшить свес, увеличить диаметр стержня, проверить кромку, проверить температуру детали и состояние после снятия с конвейера. |
Развернутое отверстие имеет увеличенный размер. | Биение держателя, нарост на кромке, смещение, чрезмерная скорость, повреждение фаски | Укажите инструмент, проверьте края, убедитесь в наличии держателя и охлаждающей жидкости, осмотрите отверстие перед сверлением. |
На финише видны следы вибрации. | Низкая жесткость, неправильное зацепление, плохое состояние инструмента, нестабильная подача или скорость. | Сначала устраните механическую жесткость; затем воспользуйтесь рекомендациями инструментальщика по выбору параметров. |
Диаметр проходит, но сборка заедает. | Округлость, конусность, положение, налипание покрытия, заусенец в поперечном отверстии. | Измеряйте геометрию и состояние покрытия, а не только двухточечные размеры. |
Первые детали проходят проверку, а последующие детали смещаются. | Износ инструмента, захват алюминия, температура охлаждающей жидкости, метод измерения | Отслеживание размеров по последовательности деталей, очистка и осмотр кромки, проверка повторяемости измерений. |
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Всегда ли расточка точнее, чем развертывание при обработке алюминия?
Нет. Эти два инструмента решают разные задачи. Расточная головка позволяет оператору корректировать ось и изменять размер; проверенный развертка позволяет быстро просверлить одно и то же предварительное отверстие, деталь за деталью. Сначала определитесь, что подразумевается под точностью. Размер — это не положение, положение — это не округлость, и ни один из этих параметров не защищен, если станок, держатель, приспособление, температура или измерительный прибор нестабильны.
2. Просверленное мной отверстие смещено от центра. Можно ли выровнять его с помощью развертки?
Только в ограниченной и непредсказуемой степени. Развертка, как правило, следует по траектории и геометрии, заданным предварительным отверстием. Если точное положение или прямолинейность имеют решающее значение, используйте интерполяцию или полурасточительное сверление для определения оси перед развертыванием и проверьте конечное положение относительно базовых точек чертежа.
3. Какое количество материала должно остаться до начала раскроя алюминия?
Универсального безопасного припуска не существует. Он меняется в зависимости от конечного диаметра, конструкции развертки, материала инструмента, сплава, глубины, охлаждающей жидкости и качества предварительного отверстия. Слишком малый припуск может привести к трению инструмента; слишком большой — к перегрузке кромок и образованию стружки. Используйте данные выбранного производителя развертки, а затем подтвердите результаты контролируемым испытанием первого образца.
4. Какой процесс изготовления алюминиевых деталей на заказ дешевле?
При изготовлении прототипов и изменении конструкции расточка обычно позволяет избежать заказа новой развертки каждый раз при изменении диаметра. После того, как конструкция и предварительное отверстие определены, расчеты могут измениться. Развертка может сократить каждый цикл настолько, что это обеспечит преимущество при средних или длительных производственных циклах. Сравните все этапы работы: закупку инструмента, настройку, время измерения, ожидаемый срок службы инструмента, риск брака и стоимость поломки узла. Время работы шпинделя в минутах говорит лишь часть истории.
5. Что мне нужно отправить, чтобы получить надежную смету на бурение или расширение скважины?
Отправьте 3D-модель, контролируемый 2D-чертеж, марку и состояние алюминия, пределы отверстий, геометрические допуски и размеры, текстуру поверхности, глубину и прерывания, состояние покрытия, количество, документацию по контролю качества и функциональность сборки. Для конфиденциальных проектов сначала подпишите соглашение о неразглашении, а затем передайте полный набор данных по согласованному каналу.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Универсального победителя нет. Сверление отверстий оправдано, когда необходимо регулировать размер, корректировать ось, геометрия необычна или конструкция еще находится в стадии разработки. Развертывание оправдано после стабилизации предварительного отверстия и когда начинает иметь значение время повторного цикла. В сложных задачах мы можем использовать оба метода. Держите деталь, не сжимая ее, дайте температуре стабилизироваться и проверьте размер, форму, расположение и текстуру по чертежу, а не по идеально ровной поверхности. Присылайте функциональные характеристики вместе с запросом на коммерческое предложение, чтобы процесс был ориентирован на риски сборки, а не на догадки.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd.
Ежедневная поддержка клиентов и послепродажное обслуживание: service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов: business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы заранее проверяем ваши критически важные характеристики, чтобы вы получали готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок производственной линии. Помимо производства, вы можете рассчитывать на двухчасовой ответ на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
