 Русский




Проектирование прецизионных алюминиевых деталей на мониторе компьютера — это чистый, предсказуемый и щадящий процесс. А вот наблюдение за тем, как твердосплавная концевая фреза врезается в блок авиационного сплава на высоких скоростях вращения шпинделя, пытаясь при этом выполнить сложные геометрические требования по нескольким угловым опорным точкам, — это совершенно другая реальность.
Когда ваши компоненты выходят за рамки базовой призматической геометрии — например, глубокие выгнутые пазы, многонаправленные гидравлические порты, тонкие внутренние ребра жесткости и зазоры со сложными углами — традиционные 3-осевые фрезерные станки достигают практического предела.
Операторам необходимо остановить шпиндель, разжать зажим заготовки, перевернуть блок, установить его во вторичные мягкие зажимы и повторно обозначить базовые поверхности с помощью индикатора часового типа. Каждое ручное действие вносит погрешности в расчеты. Опорные кромки слегка смещаются, мелкая стружка застревает под важными опорными подушками, а тонкие стенки деформируются при неравномерном зажиме.Многоосевая обработка – включая позиционное индексирование 3+2 и полную одновременную 5-осевую контурную обработку с ЧПУ – устраняет это операционное трение. Вращая режущий инструмент и заготовку в скоординированном пространстве, станки могут получить доступ к пяти открытым поверхностям за одну надежную установку.В этом руководстве подробно описано, что на самом деле происходит на нашем производственном участке при резке сложных алюминиевых конструкций: управление внутренним снятием напряжений, предотвращение вибрации инструмента на тончайших ребрах и настройка траекторий движения инструмента, которые обеспечивают баланс между временем цикла и допусками на уровне микрон.
1. Реальное узкое место: дрейф настроек против свободы одной настройки
Когда в наш цех поступает новый инженерный чертеж с элементами, расположенными на четырех или пяти различных гранях, традиционный подход диктует необходимость нескольких настроек. Механики устанавливают начальную зажимную пластину для основной поверхности, фрезеруют верхние пазы, вручную разжимают заготовку, поворачивают ее для нижней стороны, а затем изготавливают специальные угловые клинья для соприкосновения с угловыми отверстиями на боковых поверхностях.
Постоянная манипуляция создает реальные производственные уязвимости:
-
Физические силы зажима колеблются каждый раз, когда оператор затягивает рукоятку ручных тисков, вызывая незначительное механическое смещение.
-
Микроскопические алюминиевые стружки могут легко скрываться под опорными точками, наклоняя всю геометрию детали на незаметные градусы, которые суммируются по длинным поверхностям.
-
Традиционная 3-осевая трассировка (4 настройки):
[Заготовка] -> OP10 (сверху) -> Ручное переворачивание -> OP20 (снизу) -> Угловая пластина -> OP30 (сторона A) -> OP40 (сторона B)
Результат: Множество возможностей для ошибок оператора, дрейфа допусков и увеличения времени ожидания в очереди.

Непрерывная / 3+2 многоосевая обработка (одна установка):
[Заготовка на нижнем креплении типа «ласточкин хвост»] -> Многосторонняя резка за 1 цикл
Результат: Каждая важная деталь привязана к одной и той же главной системе координат, установленной автоматизированным контактным датчиком в шпинделе.
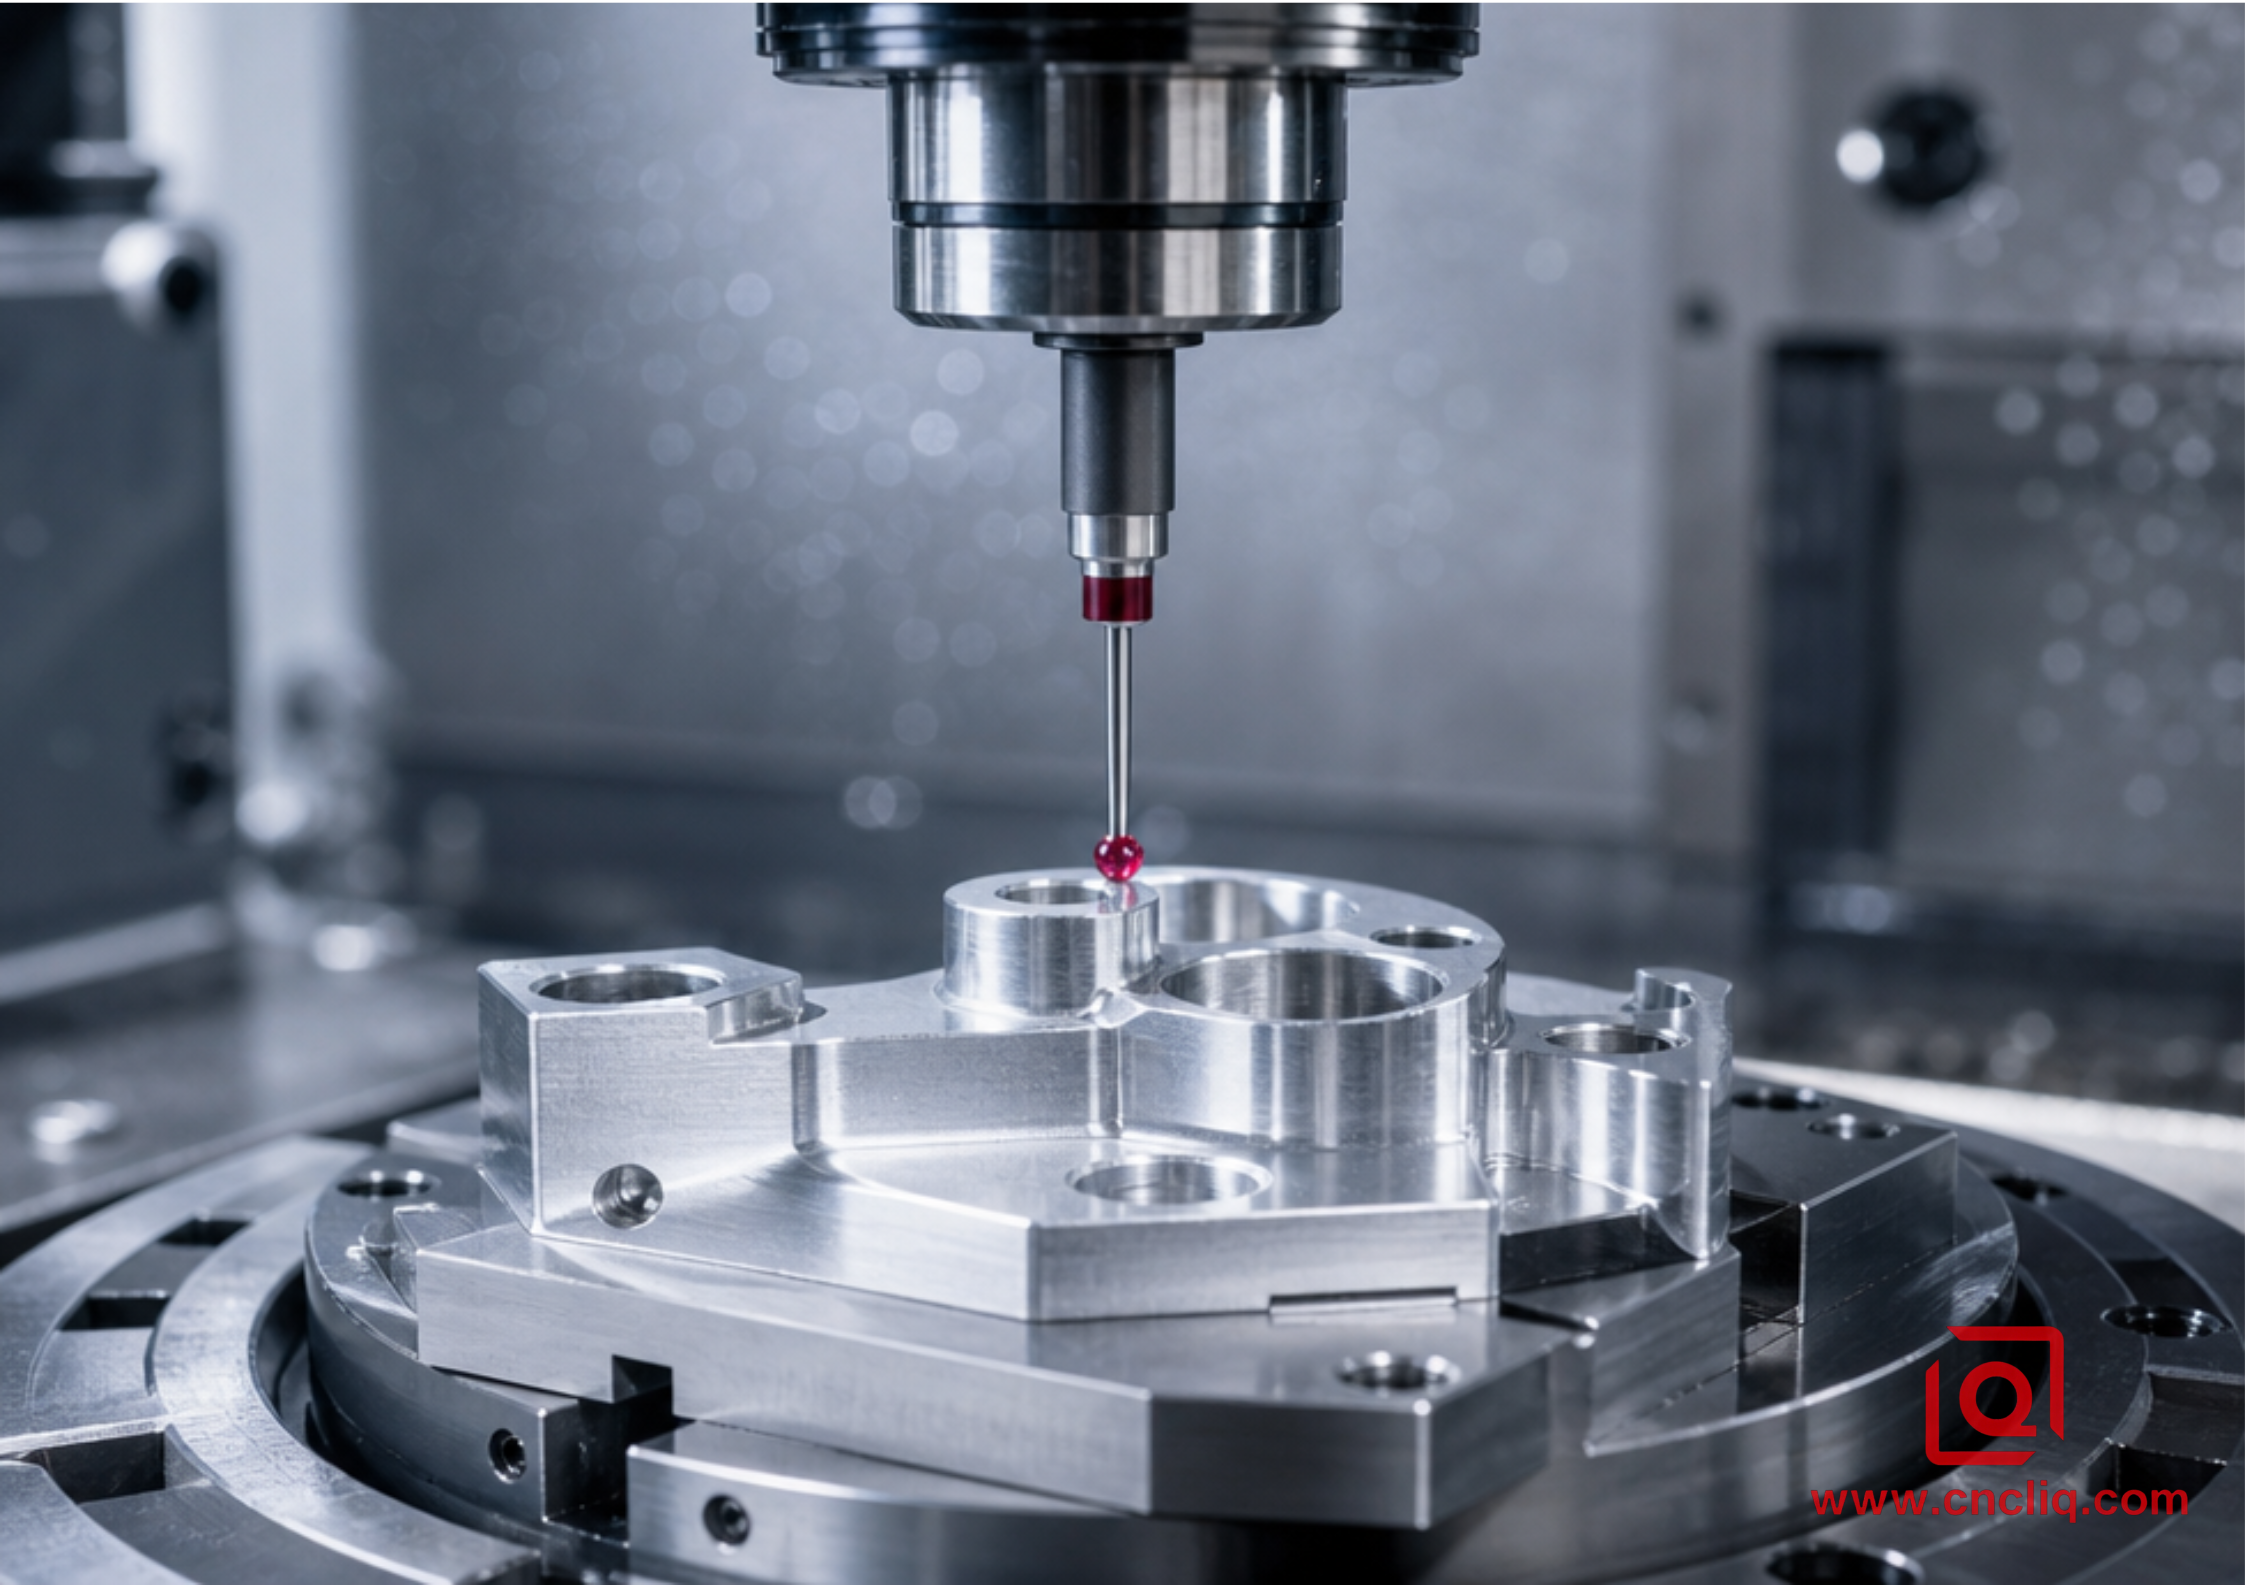
При позиционном фрезеровании 3+2 вращательные оси станка поворачиваются, чтобы представить заготовку непосредственно режущему инструменту, надежно фиксируя ее на месте, в то время как линейные оси выполняют стандартные операции фрезерования. Вместо того чтобы глубоко проникать в угловые углубления длинными вибрирующими концевыми фрезами, которые скрипят под нагрузкой, станок позиционирует заготовку таким образом, чтобы программист мог использовать короткие, толстые фрезы, надежно закрепленные в жестких держателях. Отклонение режущего инструмента резко снижается. Вибрационная дребезжание исчезает, а шероховатые поверхностные выступы сглаживаются, образуя однородную, чистую обработку поверхности прямо с режущей кромки.
2.Алюминиевые сплавы под шпинделем: поведение, образование стружки и деформация
Алюминий повсеместно ценится за свой малый вес и легкость обработки, но разные сплавы ведут себя по-разному после того, как высокоскоростной резец удаляет большие объемы материала. Выбор неправильной закалки или сплава для полой формы может привести к деформации компонентов задолго до того, как детали попадут в инспекционную комнату.
-
6061-T6 / 6061-T651: Это стандартный материал для конструкционной фурнитуры. Он чисто режется, образует управляемые завитки стружки, которые легко удаляются под высоким давлением охлаждающей жидкости, и равномерно подходит для анодирования. Однако в необработанной стали 6061 присутствует внутреннее механическое напряжение, возникающее при экструзии или прокатке. Мы настаиваем на использовании стали T651, прошедшей термообработку для снятия напряжений, всякий раз, когда требуется глубокая обработка пазов. Если цех попытается выполнить глубокую асимметричную обработку пазов на стандартной экструдированной стали, деталь загнется вверх, как неглубокая чаша, как только давление в тисках спадет.
-
7075-T651: Сверхпрочный цинксодержащий сплав, предпочитаемый командами аэрокосмической отрасли и высокопроизводительной робототехники. Он режется с четким, сухим звуком и образует чистую, хрупкую стружку с незначительным образованием заусенцев вдоль тонких кромок. Она исключительно хорошо удерживает тугую резьбу и четкие контуры границ, хотя программистам необходимо запрограммировать плавные дуги замедления в крутых углах, чтобы предотвратить микроскопическое сколы на хрупких твердосплавных режущих углах.
-
5052-H32: Магнийсодержащий листовой и пластинчатый сплав, ценимый за свою морскую коррозионную стойкость и пластичность. На станине станка сплав 5052 кажется мягким и клейким. Без непрерывной промывки канавок инструмента охлаждающей жидкостью под высоким давлением стружка имеет тенденцию привариваться непосредственно к канавкам режущей кромки, образуя наросты, которые быстро ломают хрупкие инструменты.
-
Литая инструментальная пластина (MIC-6): Этот материал, изготовленный методом непрерывного литья, практически не имеет внутренних механических напряжений. Он не деформируется и не выгибается, независимо от того, сколько материала вы выдолбите с каждой стороны. Это лучший выбор для многоканальных вакуумных коллекторов и оснований для выравнивания камер, хотя конструкторам следует помнить, что его более низкая прочность на растяжение не позволяет выдерживать агрессивные циклические нагрузки или глубокие резьбовые соединения с большим крутящим моментом.
Основные алюминиевые сплавы в многоосевом производстве
| Сплав и состояние закалки | Профиль механической прочности | Поведение при обработке и характеристики стружки | Совместимость с косметической и финишной обработкой | Основные инженерные применения |
| Al 6061-T651 | Умеренный предел текучести, высокая структурная прочность | Предсказуемое скручивание стружки; требуется заготовка из стали T651, прошедшей термообработку для снятия напряжений, чтобы предотвратить деформацию кармана | Исключительная реакция на Анодирование типа 2 (прозрачное/цветное) и твердое покрытие типа 3 | Общие корпуса, кронштейны для датчиков, роботизированные соединения, конструкционные пластины |
| Al 7075-T651 | Очень высокая прочность на разрыв, сравнимая с мягкой сталью сталь | Обрабатывает исключительно четко; минимальное образование заусенцев; требует плавных траекторий движения инструмента при входе в углы | Требует строгого контроля химической ванны во время анодирования, чтобы избежать мутных серых оттенков | Конструкционные проушины аэрокосмической отрасли, маятниковые рычаги с высокой нагрузкой, оптические шасси |
| Алюминий 2024-T351 | Высокая прочность с превосходной устойчивостью к циклической усталости | Отличная общая устойчивость к срезу стружки; оставляет чистые фрезерованные стенки; уязвим к атмосферному окислению | Более низкая коррозионная стойкость; обычно требует нанесения химического конверсионного покрытия | Компоненты планера, кронштейны для циклических нагрузок, корпуса гидравлических клапанов |
| Al 5052-H32 | Низкая прочность, высокая пластичность | Вязкий и склонный к свариванию стружкой; требует полированных канавок инструмента и обильного охлаждения | Отличная коррозионная стойкость в морских условиях; чистый эстетичный результат анодирования | Крышки морских датчиков, гибридные сборки из гнутого листового металла и фрезерованного металла |
| Литая пластина (MIC-6) | Более низкая прочность на растяжение, полностью без напряжений | Образует мелкозернистую стружку; нулевые термические или деформационные деформации после интенсивной обработки | Пористая структура ограничивает возможность полировки до зеркального блеска; только функциональное анодирование | Вакуумные распределительные пластины, оптические испытательные стенды, полупроводниковая оснастка |
3. Траектории движения инструмента, контроль вибрации и баланс параметров
Вращение инструмента на высоких оборотах через открытый блок алюминия — это просто. Сложность возникает при создании непрерывных пятиосевых траекторий движения инструмента вокруг тонких вертикальных стенок, вырезании глубоких сферических камер без образования борозд и устранении линий перехода, где проходы резки перекрываются.
Реалии выбора инструмента для сложных форм
-
Отвод стружки из канавок: Мы в значительной степени полагаемся на трехканавочные твердосплавные концевые фрезы для черновой обработки пазов. Трехканавочный инструмент обеспечивает баланс толщины сердечника инструмента с объемом открытых канавок, позволяя крупной металлической стружке выходить вверх, не забиваясь в канавки. Для обработки сложных напольных поверхностей и скульптурных контуров используются специальные полированные фрезы с 2 и 3 канавками, обеспечивающие плавные, гладкие следы без заедания инструмента.
-
Опасность неправильных покрытий: Покрытия для инструментов, содержащие элементы алюминия — такие как TiAlN или AlTiN — должны находиться вдали от вашей линии по производству алюминия. При высоких температурах резания алюминий в покрытии образует химическое притяжение с материалом заготовки, в результате чего свежая алюминиевая стружка плотно прилипает к режущей кромке. В течение нескольких секунд инструмент теряет остроту, забивается расплавленным металлом и ломается. Вместо этого мы используем зеркально отполированный твердый сплав или чрезвычайно тонкие, скользкие алмазоподобные углеродные (DLC) покрытия, которые позволяют алюминиевой стружке легко соскальзывать.
-
Управление длиной выступа: Золотое правило контроля вибрации — держать режущий инструмент как можно короче. Длинные инструменты действуют как камертоны; как только резец соприкасается с металлом, он начинает гудеть, передавая пульсации на боковые поверхности детали.Когда для обработки глубоких элементов требуется доступ, многоосевые станки наклоняют шпиндельную головку или вращают деталь, сдвигая весь держатель инструмента ближе к заготовке, не допуская при этом попадания длинных, нестабильных хвостовиков инструмента в пустоту.
Современное динамическое фрезерование основано на высокоскоростных методах обработки, при которых радиальная ширина резания остается небольшой, а осевая глубина резания распространяется по всей длине канавки режущей кромки. Такой подход распределяет механический износ по всей длине твердосплавной режущей кромки, а не только по нижнему кончику. Тепло от резания поступает непосредственно в раскаленные, выбрасываемые стружки, а не проникает в алюминиевую заготовку, поддерживая компонент в охлажденном состоянии и сохраняя его размерную стабильность.
4. Зажим заготовки: сохранение жесткости деталей без деформации
Вы не сможете обработать пять доступных поверхностей, если ваша деталь зажата наполовину внутри широких губок механических тисков. Стандартные тиски закрывают критически важные контуры периметра, блокируют инструменты для бокового сверления и неравномерно давят на внешние поверхности хрупких деталей.
Высокоэффективные многоосевые производственные центры зависят от трех основных концепций зажима:
-
Зажим типа «ласточкин хвост»:
Заготовка из металла посещает Сначала используется небольшой фрезерный станок, где специальная угловая фреза вырезает неглубокую, наклонную канавку типа «ласточкин хвост» вдоль нижнего края заготовки. Затем специальные многоосевые тиски зажимают эту узкую нижнюю канавку закаленными губками.Поскольку зажимной механизм захватывает только сменный нижний край, все пять верхних поверхностей остаются полностью открытыми для режущего инструмента. Станок может профилировать всю внешнюю оболочку, сверлить сквозные отверстия под углом и выдолбить внутренние карманы без единого препятствия со стороны зажима. После завершения быстрая вторая операция срезает крошечный выступ типа «ласточкин хвост».
-
Опорные пластины приемника нулевой точки:
Пневматические или гидравлические зажимные штифты устанавливаются непосредственно на нижней стороне заготовки или удерживающих подложек. Эти штифты защелкиваются в прецизионные патроны приемника, постоянно установленные на столе станка. Операторы могут менять всю конфигурацию за считанные секунды, не используя датчик положения кромки и не измеряя значения смещения, поддерживая абсолютную точность позиционирования в течение всей смены.
-
Вакуумные зажимы и профилированные мягкие зажимы:
При резке больших тонкостенных корпусов электронных устройств стандартные механические зажимы сжимают периметр, вызывая выпячивание центра детали вверх. Когда зажимы освобождаются после резки, центр возвращается в исходное положение, оставляя дно вдавленным и неровным. Используя специальные вакуумные пластины с резиновыми прокладками с закрытыми порами, атмосферное давление воздуха равномерно прижимает широкий плоский пол по всей его площади, предотвращая локальные деформации.
5.Пример из практики цеха: Корпус многоуглового аэрокосмического датчика
Задача по компоненту
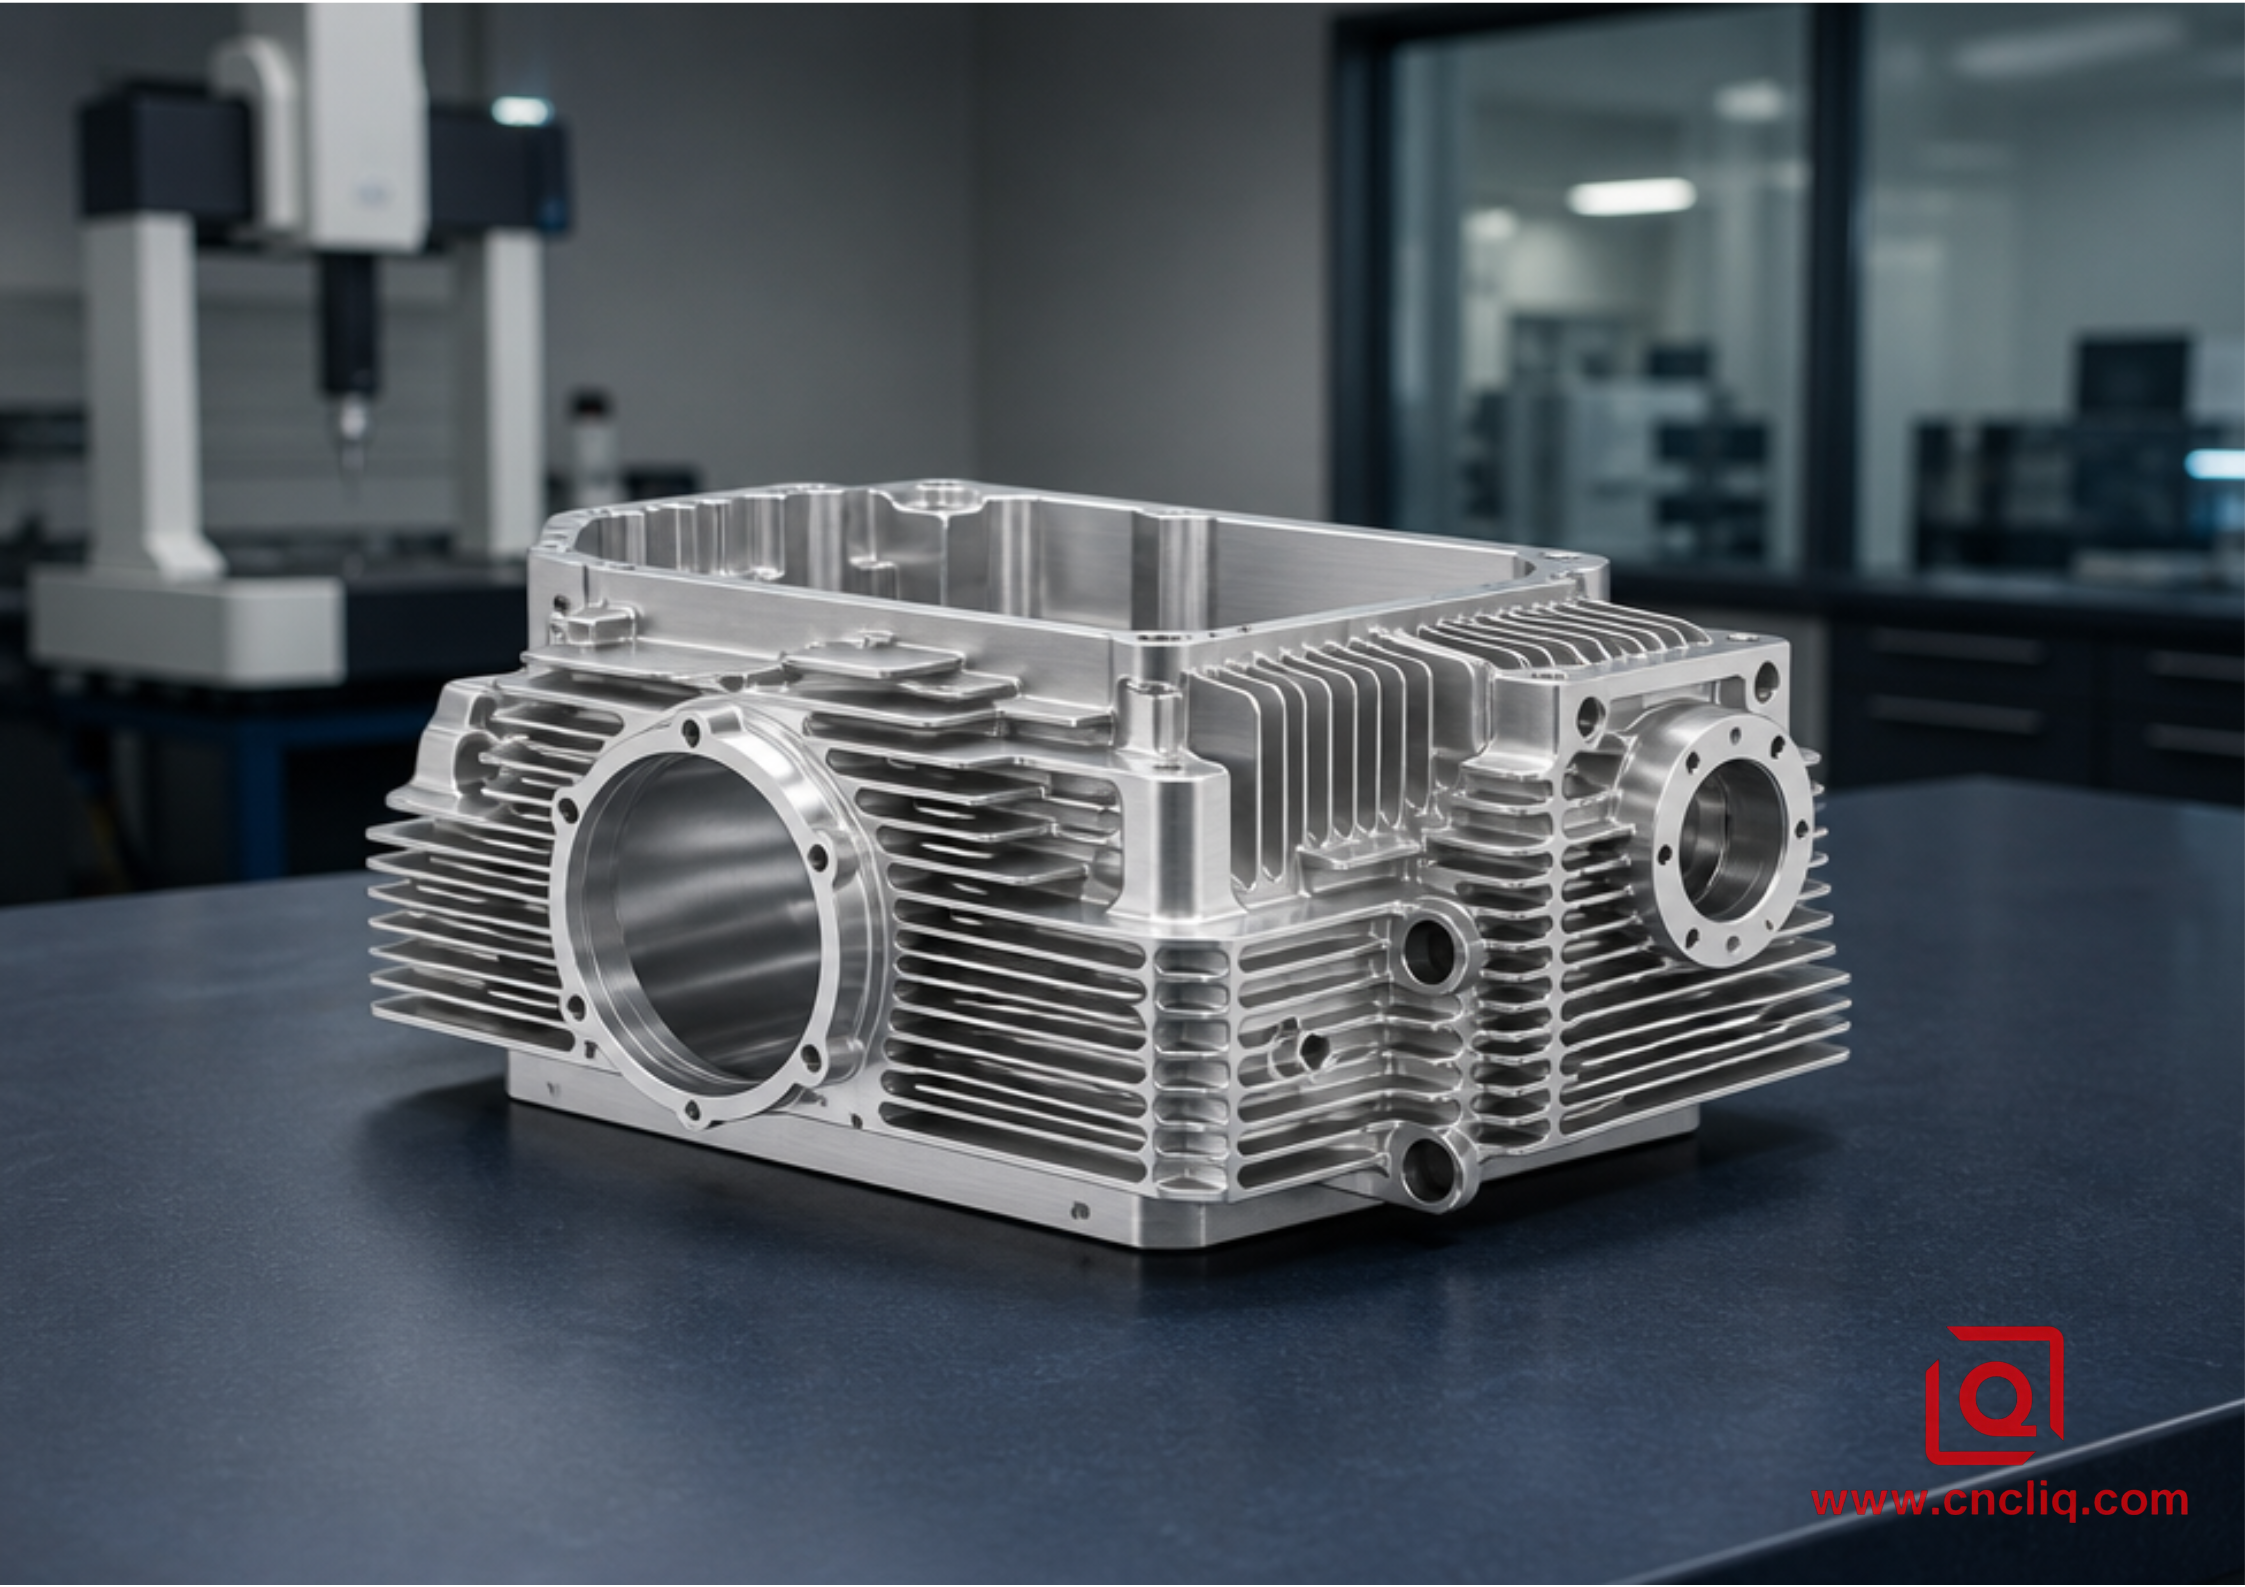
К нам обратился ведущий партнер в области интеграции в аэрокосмической отрасли с корпусом оптического датчика слежения, предназначенным для автономной платформы наблюдения.
-
Материал: 7075-T651 твердый заготовка.
-
Общий размер: Примерно размером с толстую книгу в твердом переплете, заполненную внутренними полостями для монтажа электроники.
-
Критические препятствия при проектировании:
-
Четыре наклонные внутренние оптические камеры, расположенные под неудобными сложными углами относительно основного крепления лицевая сторона.
-
Внутренние отверстия для крепления датчиков, требующие точных зазоров при посадке со скольжением.
-
Строгое указание точного положения относительно основной монтажной поверхности и отверстий для установочных штифтов.
-
Массив высоких, тонких теплоотводящих ребер, расположенных вдоль внешней стенки, обеспечивающий равномерную толщину стенки без вибраций поверхности.
-
 [Отверстие для верхнего датчика: Строгое указание истинного положения]

|

+----------------+----------------+

/ \

/ [Порт с переменным углом] \

| |
| [Глубокие тонкие ребра радиатора] |

| |
\ [Порт с переменным углом] /

\ /
+----------------+----------------+
|

[Нижний зажим типа «ласточкин хвост» Tab]
< !---->
Первоначальная проблема в процессе производства
Внутренний цех заказчика первоначально пытался изготовить прототипы на стандартном 3-осевом вертикальном фрезерном станке, используя сложенные синусоидальные пластины и несколько угловых индексирующих блоков.
Производственный процесс быстро вышел из-под контроля. Поскольку оператору приходилось четыре раза снимать и заново выравнивать заготовку, чтобы расположить угловые отверстия датчиков перпендикулярно вертикальному шпинделю, механические ошибки позиционирования накапливались. Проверка на координатно-измерительной машине показала, что пересекающиеся оптические пути не попадали в целевые осевые точки. Почти половина опытных образцов была забракована. Кроме того, попытка удалить глубокие внешние охлаждающие ребра с помощью длинной, тонкой концевой фрезы вызвала сильную гармоническую вибрацию, оставив шероховатые волнообразные следы вдоль тонких стенок, что не соответствовало косметическим и функциональным требованиям.
Многоосевое инженерное решение
Мы перевели производственный план на высокоточный 5-осевой обрабатывающий центр с поворотным креплением и высокоскоростной системой термоусадочного зажима инструмента.
-
Подготовка заготовок & Снятие напряжения:
Мы вырезали блок из алюминия 7075-T651 увеличенного размера и фрезеровали чистый выступ типа «ласточкин хвост» на основании. Используя динамические траектории фрезерования, мы черново обработали массивные внутренние полости, удалив примерно 80 процентов отходов металла, оставив при этом небольшой равномерный слой материала по всем граням.Затем мы полностью ослабили давление зажима тисков, позволив детали отдохнуть в нашей камере с контролируемым климатом, чтобы внутренние механические напряжения от качения естественным образом выровнялись.
-
Автоматизированное повторное измерение:
После короткого периода отдыха шпиндельный датчик станка коснулся нескольких ключевых точек для повторной проверки системы координат, компенсируя любые незначительные изменения формы, произошедшие во время черновой обработки.
-
Сложный угол Расточка:
Вместо того чтобы использовать специальные угловые приспособления, поворотный стол плавно вращал деталь, направляя каждый угловой порт непосредственно к жесткому, сбалансированному расточному узлу, удерживаемому в термоусадочном держателе инструмента. Каждое отверстие доводилось до конечного диаметра за одну стабильную последовательность врезания без вибрации инструмента или конусности размеров.
-
Синхронизированное фрезерование боковой поверхности тонких ребер:
Чтобы устранить сильную вибрацию на высоких внешних ребрах, наши CAM-программисты отказались от традиционной многопроходной ступенчатой резки. Мы запрограммировали синхронизированную пятиосевую непрерывную резку стружки, наклоняя режущий инструмент таким образом, чтобы вся боковая кромка твердосплавного цилиндрического инструмента плотно прилегала к стенке ребра. Силы резания уравновешивались вдоль боковой поверхности инструмента, а не концентрировались на кончике, стабилизируя тонкое алюминиевое ребро и устраняя гармонические колебания.
Результаты производства и проверка размеров
| Параметры контроля | Требования к проектированию | Результаты первоначальной 3-осевой многопозиционной настройки | Результаты многоосевого производства | Метрология & Метод проверки |
| Диаметры отверстий | Зазор плотной посадки (+0.0,008 мм максимальный предел) | Отверстие коническое и некруглое; Не пройдена проверка штифтового калибра | Цилиндрическая, круглая и точная | Пневматический пневматический манометр и прецизионный микрометр для измерения отверстий |
| Истинное положение | Жесткий допуск относительно базовых точек A, B и C | Превышение допустимого диапазона из-за накопленного смещения настройки | В пределах требуемого геометрического допуска | Высокоточная координатно-измерительная машина мостового типа |
| Тонкостенное покрытие | Гладкая текстура, подходящая для нанесения твердого покрытия анодирование | Сильные гармонические колебания и отчетливые шаги | Чистая, однородная, матово-гладкая фрезерованная поверхность | Измерение профилометром с контактным щупом |
| Настройка & Время цикла | Базовый уровень коммерческого производства | Увеличенное время работы на четырех отдельных приспособлениях | Завершение одного цикла с обработкой заусенцев в процессе | Журналы мониторинга цифрового оборудования ERP |
| Производительность | Целевой показатель высокой надежности партии | Процент брака более 40 процентов | Стабильный режим работы, приближающийся к 100-процентной приемке | Окончательное подтверждение качества и журналы приемки |
6. Отраслевые стандарты качества: Доказательство точности на бумаге
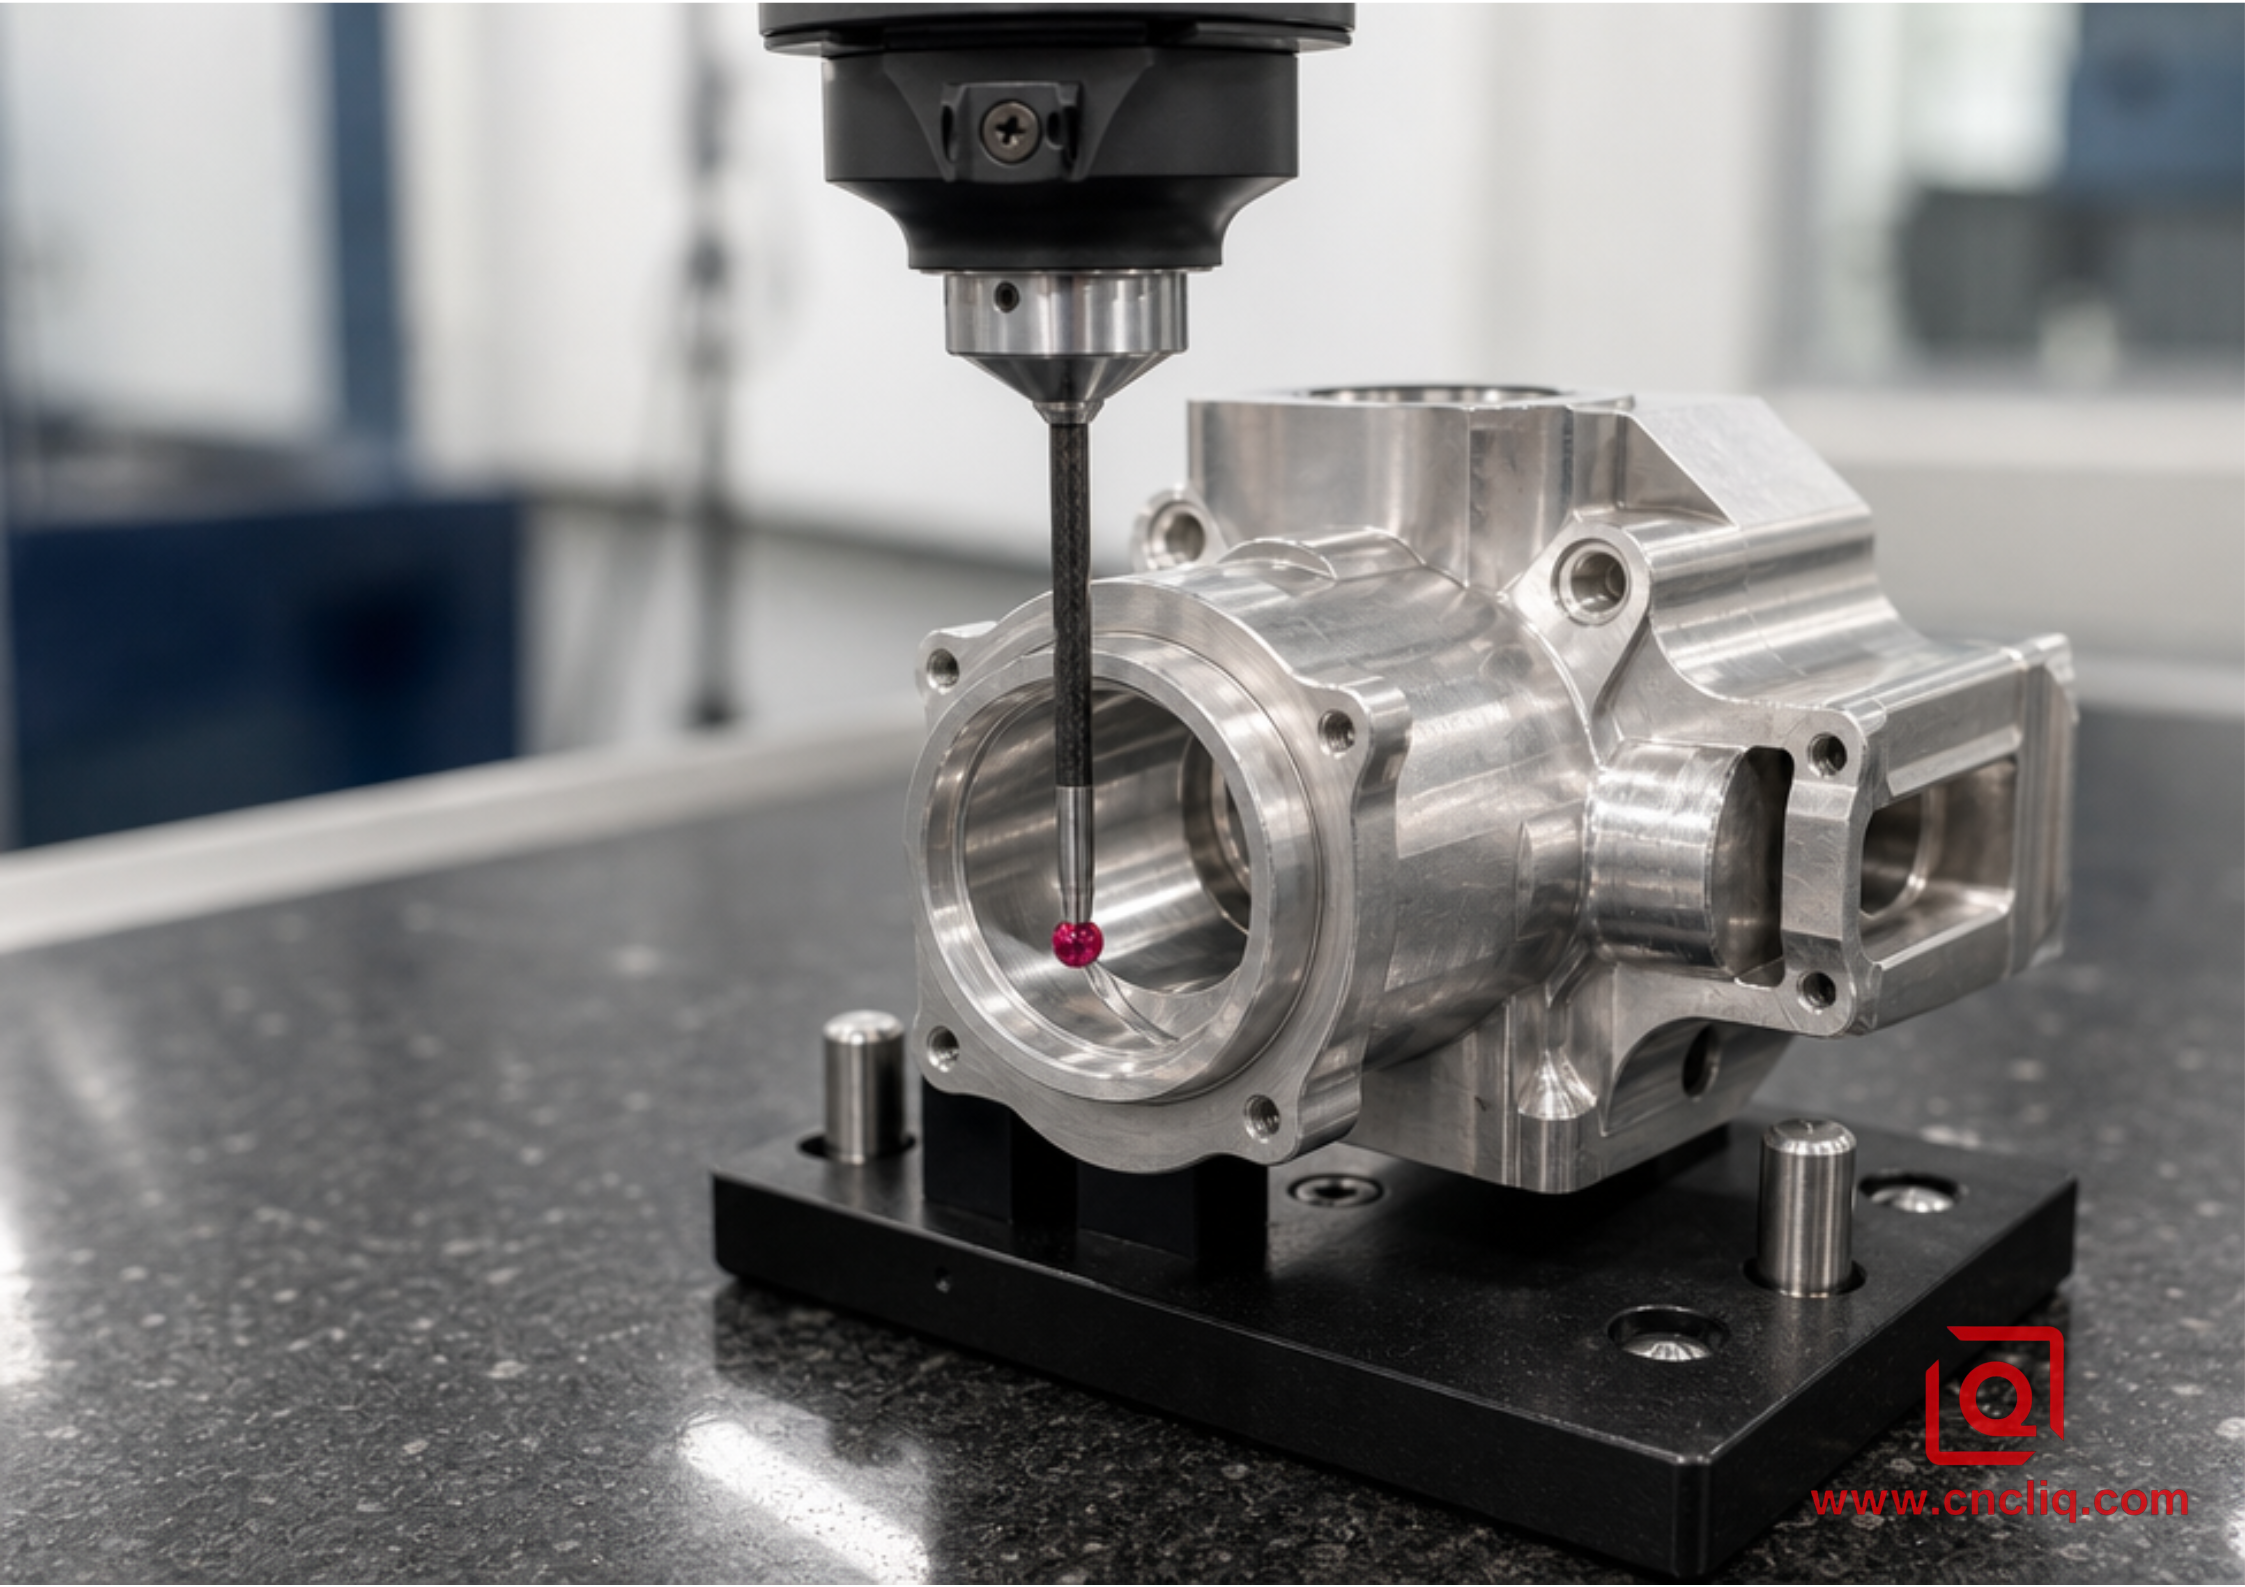
Заявления о точности на странице цифрового маркетинга ничего не значат для менеджера по качеству, если каждый размер не проверен на соответствие стандартизированным международным метрологическим стандартам.При покупке алюминиевых деталей, изготовленных на заказ по OEM-заказу, убедитесь, что ваш производственный партнер производит измерения в соответствии со следующими отраслевыми стандартами:
-
ISO 2768-m / ISO 2768-f: Эти стандарты определяют линейные и угловые допуски размеров для элементов, для которых не указаны конкретные допуски. Высококачественные многоосевые алюминиевые установки обычно обеспечивают высокое качество (f) при сложных геометрических переходах.
-
ASME Y14.5 / ISO 1101: Современные авторитеты в области геометрического размерного контроля и допусков (GD&T). При проверке 5-осевых контурных поверхностей истинное положение, перпендикулярность, биение и профиль поверхности должны оцениваться по функциональным физическим базовым точкам, а не с помощью простых штангенциркулей.
-
Структура качества ISO 9001 / AS9100: Гарантирует, что каждый алюминиевый стержень, поступающий в здание, имеет действительный протокол заводских испытаний, подтверждающий химический состав и механическую закалку, что внутрипроизводственное координатно-измерительное оборудование остается прослеживаемым, и что записи о проверке первого образца сопровождают компонент на протяжении всего срока его эксплуатации.
7.Практические советы по проектированию с учетом технологичности производства для инженеров-конструкторов
Прежде чем заблокировать ваши 3D CAD-файлы и выпустить чертежи для составления производственных смет, ознакомьтесь с этим практическим контрольным списком, чтобы сэкономить время обработки и избежать задержек в производстве:
-
Увеличьте радиусы внутренних карманов: Никогда не проектируйте внутренние вертикальные углы с острыми 90-градусными переходами. Когда концевая фреза врезается во внутренний квадратный угол, ее угол контакта мгновенно удваивается, в результате чего инструмент зацепляется, дрожит и оставляет заусенцы. Сделайте радиус угла заметно больше стандартных размеров фрезы. Если глубина полости предполагает использование инструмента диаметром 6 мм, сделайте внутренний радиус скругления углов равным 3,5 мм или больше. Это позволит траектории движения инструмента в CAM-системе плавно огибать угол, не останавливаясь полностью.
-
Следите за соотношением глубины и ширины полости: Старайтесь, чтобы глубина внутренних карманов не превышала диаметр инструмента в четыре-шесть раз. Чрезвычайно глубокие и узкие пазы вынуждают токарей использовать тонкие фрезы с удлиненным лезвием на мучительно медленных подачах, что увеличивает время работы шпинделя и повышает цены на детали.
-
Обеспечивайте надежные поверхности для измерения: Даже полностью автоматизированным 5-осевым станкам необходима физическая отправная точка. Всегда оставляйте хотя бы одну пару взаимно перпендикулярных, плоских, доступных опорных поверхностей где-нибудь на внешней геометрии.Это позволяет нашим автоматизированным контактным щупам точно определять координаты компонентов.
-
Будьте избирательны при использовании жестких допусков: Избегайте применения общих допусков, указанных в техническом описании, ко всем элементам сложной модели. Используйте жесткие допуски микрометрового уровня только для запрессовки подшипников, отверстий для установочных штифтов и критически важных поверхностей уплотнения O-образных колец. Доведите до общих производственных стандартов внешние крышки зазоров, декоративные выемки и элементы, снижающие вес. Сглаживание некритических поверхностей значительно сокращает время обработки и защищает бюджет вашей программы.
Нажмите здесь для вашего запроса 👆
FAQs
Q1: Когда строго необходима непрерывная 5-осевая фрезеровка, а когда достаточно 3+2-позиционной обработки?
3+2-позиционная обработка является более эффективным и экономически выгодным выбором. 3+2-фрезерование вращает и фиксирует заготовку под определенными сложными углами, позволяя стандартным жестким инструментам с коротким вылетом фрезеровать плоские поверхности, профили пазов и угловые отверстия без непрерывной многоосевой интерполяции. Полное непрерывное 5-осевое фрезерование (где все 5 осей движутся синхронно) используется для динамически изменяющихся поверхностей произвольной формы — таких как турбинные рабочие колеса, сложные аэродинамические поверхности, органические промышленные корпуса или глубокие проходы стружки цилиндрического резца вдоль изогнутых ребер с заданным углом наклона. Выбор конфигурации 3+2, когда это позволяет геометрия, обеспечивает превосходную жесткость поверхности, исключает микроследы от реверсирования осей и позволяет снизить затраты машино-часов.
Вопрос 2: Почему крупномасштабная обработка алюминия методом фрезерования иногда приводит к деформации деталей даже при резке на 5-осевом станке?
Ответ: Возможность многоосевой обработки гарантирует пространственную точность во время резки, но она не может отменить законы металлургии. Цельные экструдированные или прокатанные алюминиевые блоки сохраняют внутренние производственные напряжения, возникшие на начальных этапах прокатки, закалки и волочения. Когда при грубой черновой обработке удаляется от 60 до 80 процентов массы заготовки неравномерно, внутренние плоскости напряжений смещаются и выравниваются, что приводит к скручиванию или изгибу детали после извлечения из станка. Для предотвращения этого необходимо соблюдать два производственных правила: во-первых, использовать пластину из стали T651, прошедшую термообработку для снятия напряжений (которая подвергалась контролируемому растяжению после термообработки); Во-вторых, следует ввести промежуточный этап релаксации напряжений, при котором момент затяжки снимается после интенсивной черновой обработки, позволяя материалу «дышать» естественным образом перед выполнением окончательных чистовых проходов.
Вопрос 3: Как предотвратить вибрацию фрезы и шероховатые ступенчатые следы на высоких тонкостенных алюминиевых ребрах?
Ответ: Обработка глубоких, тонких стенок с использованием длинных обычных концевых фрез приводит к гармоническому резонансу — инструмент слегка отклоняется, зацепляется, отпускает и создает видимые вибрационные следы вдоль поверхности. При многоосевом фрезеровании это устраняется с помощью 5-осевого фрезерования стружки (боковой поверхности).Наклон шпинделя позволяет всей поверхности канавки цилиндрической или конической фрезы двигаться по касательной к стенке паза. Это перемещает давление инструмента по всей боковой поверхности, а не повреждает кончик. Прохождение по этой траектории с малыми радиальными шагами под обильным охлаждением позволяет снизить нагрузку на тонкостенный алюминий, устранить вибрацию и получить чистый, гладкий проход.
Вопрос 4: Почему не следует использовать стандартные покрытия для инструментов TiAlN или AlTiN при фрезеровании прецизионного алюминия?
Ответ: TiAlN и AlTiN предназначены для твердых сплавов и сталей, а не для алюминия. При интенсивной высокоскоростной резке алюминий внутри покрытия буквально захватывает материал заготовки. Горячие стружки привариваются непосредственно к поверхностям канавки – классическое образование нароста на режущей кромке (BUE). Как только это происходит, углы заточки исчезают, поток стружки замедляется, и концевая фреза ломается. Для деталей из алюминия с жесткими допусками используйте блестящий, непокрытый твердый карбид или нанесите гладкую, микротонкую DLC-пленку (алмазоподобное углеродное покрытие), чтобы стружка чисто отходила.
Q5: Может ли многоосевое фрезерование на станках с ЧПУ заменить электроэрозионную обработку проволокой для обработки сложных внутренних углов и пазов?
A: Многоосевое фрезерование легко заменяет электроэрозионную обработку проволокой при обработке угловых подрезов, сложных отверстий и деформированных ребер, сокращая время цикла на несколько дней. Тем не менее, вращающиеся фрезы физически не могут обеспечить идеально острые внутренние квадратные углы под углом 90 градусов. Если конструкторы не расширят внутренние скругления чуть за пределы стандартных радиусов инструмента, то электроэрозионная обработка проволокой или погружным электродом останется единственным способом обработки пазов с нулевым радиусом.
Нажмите здесь для вашего запроса 👆
Запросить инженерную экспертизу и коммерческое предложение
Многоосевая обработка преобразует смелые механические концепции в прочные, осязаемые металлические детали. Независимо от того, разрабатываете ли вы динамические многозвенные роботизированные манипуляторы, коллекторы высокого давления для жидкостей или защищенные от внешних воздействий оптоэлектронные блоки, сочетание правильной термообработки алюминия с передовыми многоосевыми траекториями обработки гарантирует надежную прочность, стабильную посадку и чистоту поверхности.
Отправьте ваши 3D CAD-модели (.STEP, .IGES или собственные форматы) вместе с вашими 2D инженерными чертежами нашей технической команде сегодня для получения всесторонней консультации Оценка DFM, оценка времени цикла и конкурентное предложение по производству.
Контактная информация
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные технические условия качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры из практики клиентов, представленные в этом блоге, были тщательно анонимизированы и отредактированы.
Представленные показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей по изготовлению деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.Команда Liqin Manufacturing
Основываясь на 18-летнем опыте в области точного машиностроения, компания Ningbo Liqin Industry производит высокоточные металлические компоненты для требовательных мировых рынков. Мы работаем на предприятии площадью 6500 м²; Производственный центр, оснащенный более чем 150 станками, работающими на 4-осевых и 5-осевых станках с ЧПУ, фрезерно-токарной обработке, холодной экструзии и литье под давлением под одной крышей. Такая организация работы позволяет нам бесперебойно управлять проектами, доводя детали от первоначальных CAD-концепций до окончательной отгрузки. Мы обеспечиваем бесперебойный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров с помощью КИМ и оптического профилирования до испытаний на твердость и солевое распыление — мы заранее проверяем ваши критически важные характеристики, чтобы вы получали готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в течение двух часов на новые запросы предложений, прямую поддержку для изготовления опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы.
Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!