 Русский




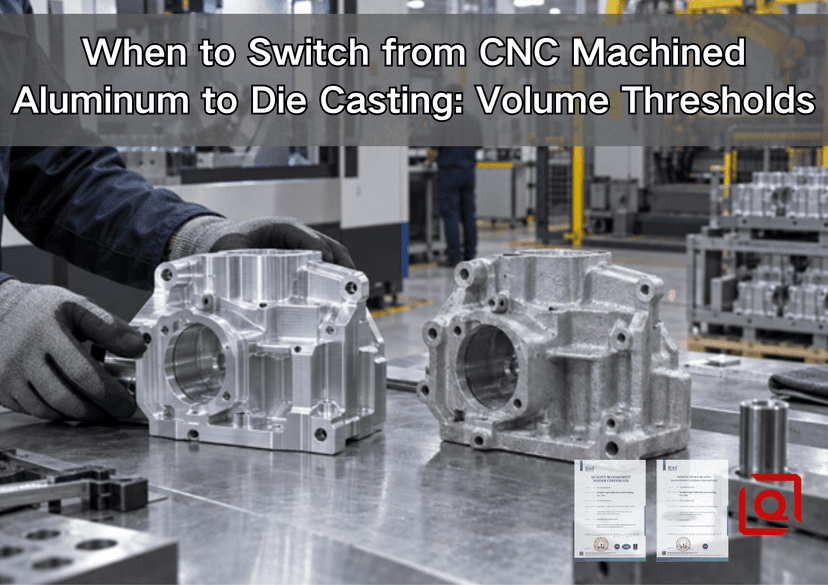
Вы все еще спорите о том, должен ли следующий алюминиевый корпус остаться на обрабатывающем центре с ЧПУ или перейти на инструмент для литья под давлением? Неправильный выбор времени может повредить в любом направлении. Если переключиться слишком рано, пересмотр конструкции может превратить дорогую стальную матрицу в металлолом. Переходите слишком поздно, и каждый заказ на поставку будет продолжать платить за заготовку, стружку, часы работы шпинделя, фрезы, настройки и проверки, которых можно было бы избежать при литье, близком к сетке. Это руководство показывает инженерам и командам поставщиков, как определить реалистичный порог объема, протестировать его на предмет рисков в цехах и проложить более безопасный путь от механически обработанных прототипов к производству литьем под давлением.
Краткий ответ прост: не существует универсального правила «переключаться на 1000 деталей». Для многих алюминиевых корпусов 500–5000 принятых деталей — это зона, в которой становится целесообразным серьезное исследование сравнения литья под давлением с ЧПУ. Фактический кроссовер может находиться ниже или намного выше этой полосы. Сложность инструмента, время цикла ЧПУ, требования к сплавам, зрелость конструкции, производительность отливки, вторичная обработка, качество поверхности и достоверность прогноза определяют ответ.
Начните с порогового диапазона, а не с магического числа.
Объем – это триггер для анализа, а не приговор. Компактная, простая в обработке пластина может оставаться экономичной при использовании оборудования с ЧПУ в количествах, которые оправдывают отливку глубокого ребристого корпуса. И наоборот, большой корпус, который начинается с дорогой заготовки и теряет большую часть своей массы в виде стружки, может на удивление рано оправдать литье под высоким давлением (HPDC) - при условии, что геометрия и характеристики действительно пригодны для литья.
Используйте следующие диапазоны в качестве первого инструмента проверки, а затем замените их предложениями конкретного поставщика.
|
Ожидаемый принятый объем |
Практичная стартовая позиция |
Что должно произойти дальше |
|
1–100 частей |
Обработка на станке с ЧПУ обычно приводит |
Проверьте посадку, функционирование, нагрузку, герметичность, температурные характеристики и чертеж. Избегайте замораживания производственных инструментов. |
|
100–500 деталей |
ЧПУ обычно остается с меньшим риском |
Улучшите фиксацию обработки, выбор материала, траектории движения инструмента и контроль. Начните записывать фактическое время цикла и брак. |
|
500–2000 деталей |
Формальное перекрестное исследование |
Предлагайте маршруты с ЧПУ, HPDC и литьем с ЧПУ в одном и том же готовом состоянии. Проверьте стабильность конструкции и отливку DFM. |
|
2000–10 000 деталей |
HPDC становится все более авторитетным |
Запустите сценарии окупаемости инструментов и движения денежных средств. Подтвердите сплав, контроль пористости, постобработку, отделку и владение инструментом. |
|
Более 10 000 деталей |
HPDC или гибридный маршрут часто заслуживают приоритета |
Проверка мощности, предположений о сроке службы кристалла, профилактического обслуживания, доказательств качества и планирования резервного копирования. ЧПУ все еще может выиграть для особых требований. |
Это диапазоны решений, а не указанные пределы производства. Лицинь существует Полная обработка на станке с ЧПУ в сравнении со стоимостью литья под давлением и руководством по объему объясняет широкое сравнение стоимости жизненного цикла. Эта статья идет на один уровень глубже: она фокусируется на том, когда программа готова пересечь порог и как избежать ложного безубыточности.
Почему стоимость станка с ЧПУ и стоимость литья под давлением ведут себя по-разному
Обработка на станках с ЧПУ требует относительно небольших фиксированных затрат. Поставщик готовит программу CAM, фрезы, мягкие губки или приспособления, карты наладки и план проверки. После этого каждая принятая деталь продолжает потреблять алюминиевую заготовку, время работы шпинделя, стойкость инструмента, СОЖ, обработку, удаление заусенцев и измерительные возможности. Размер партии может улучшить распределение оборудования и эффективность закупок, но это не приведет к исчезновению времени резки.
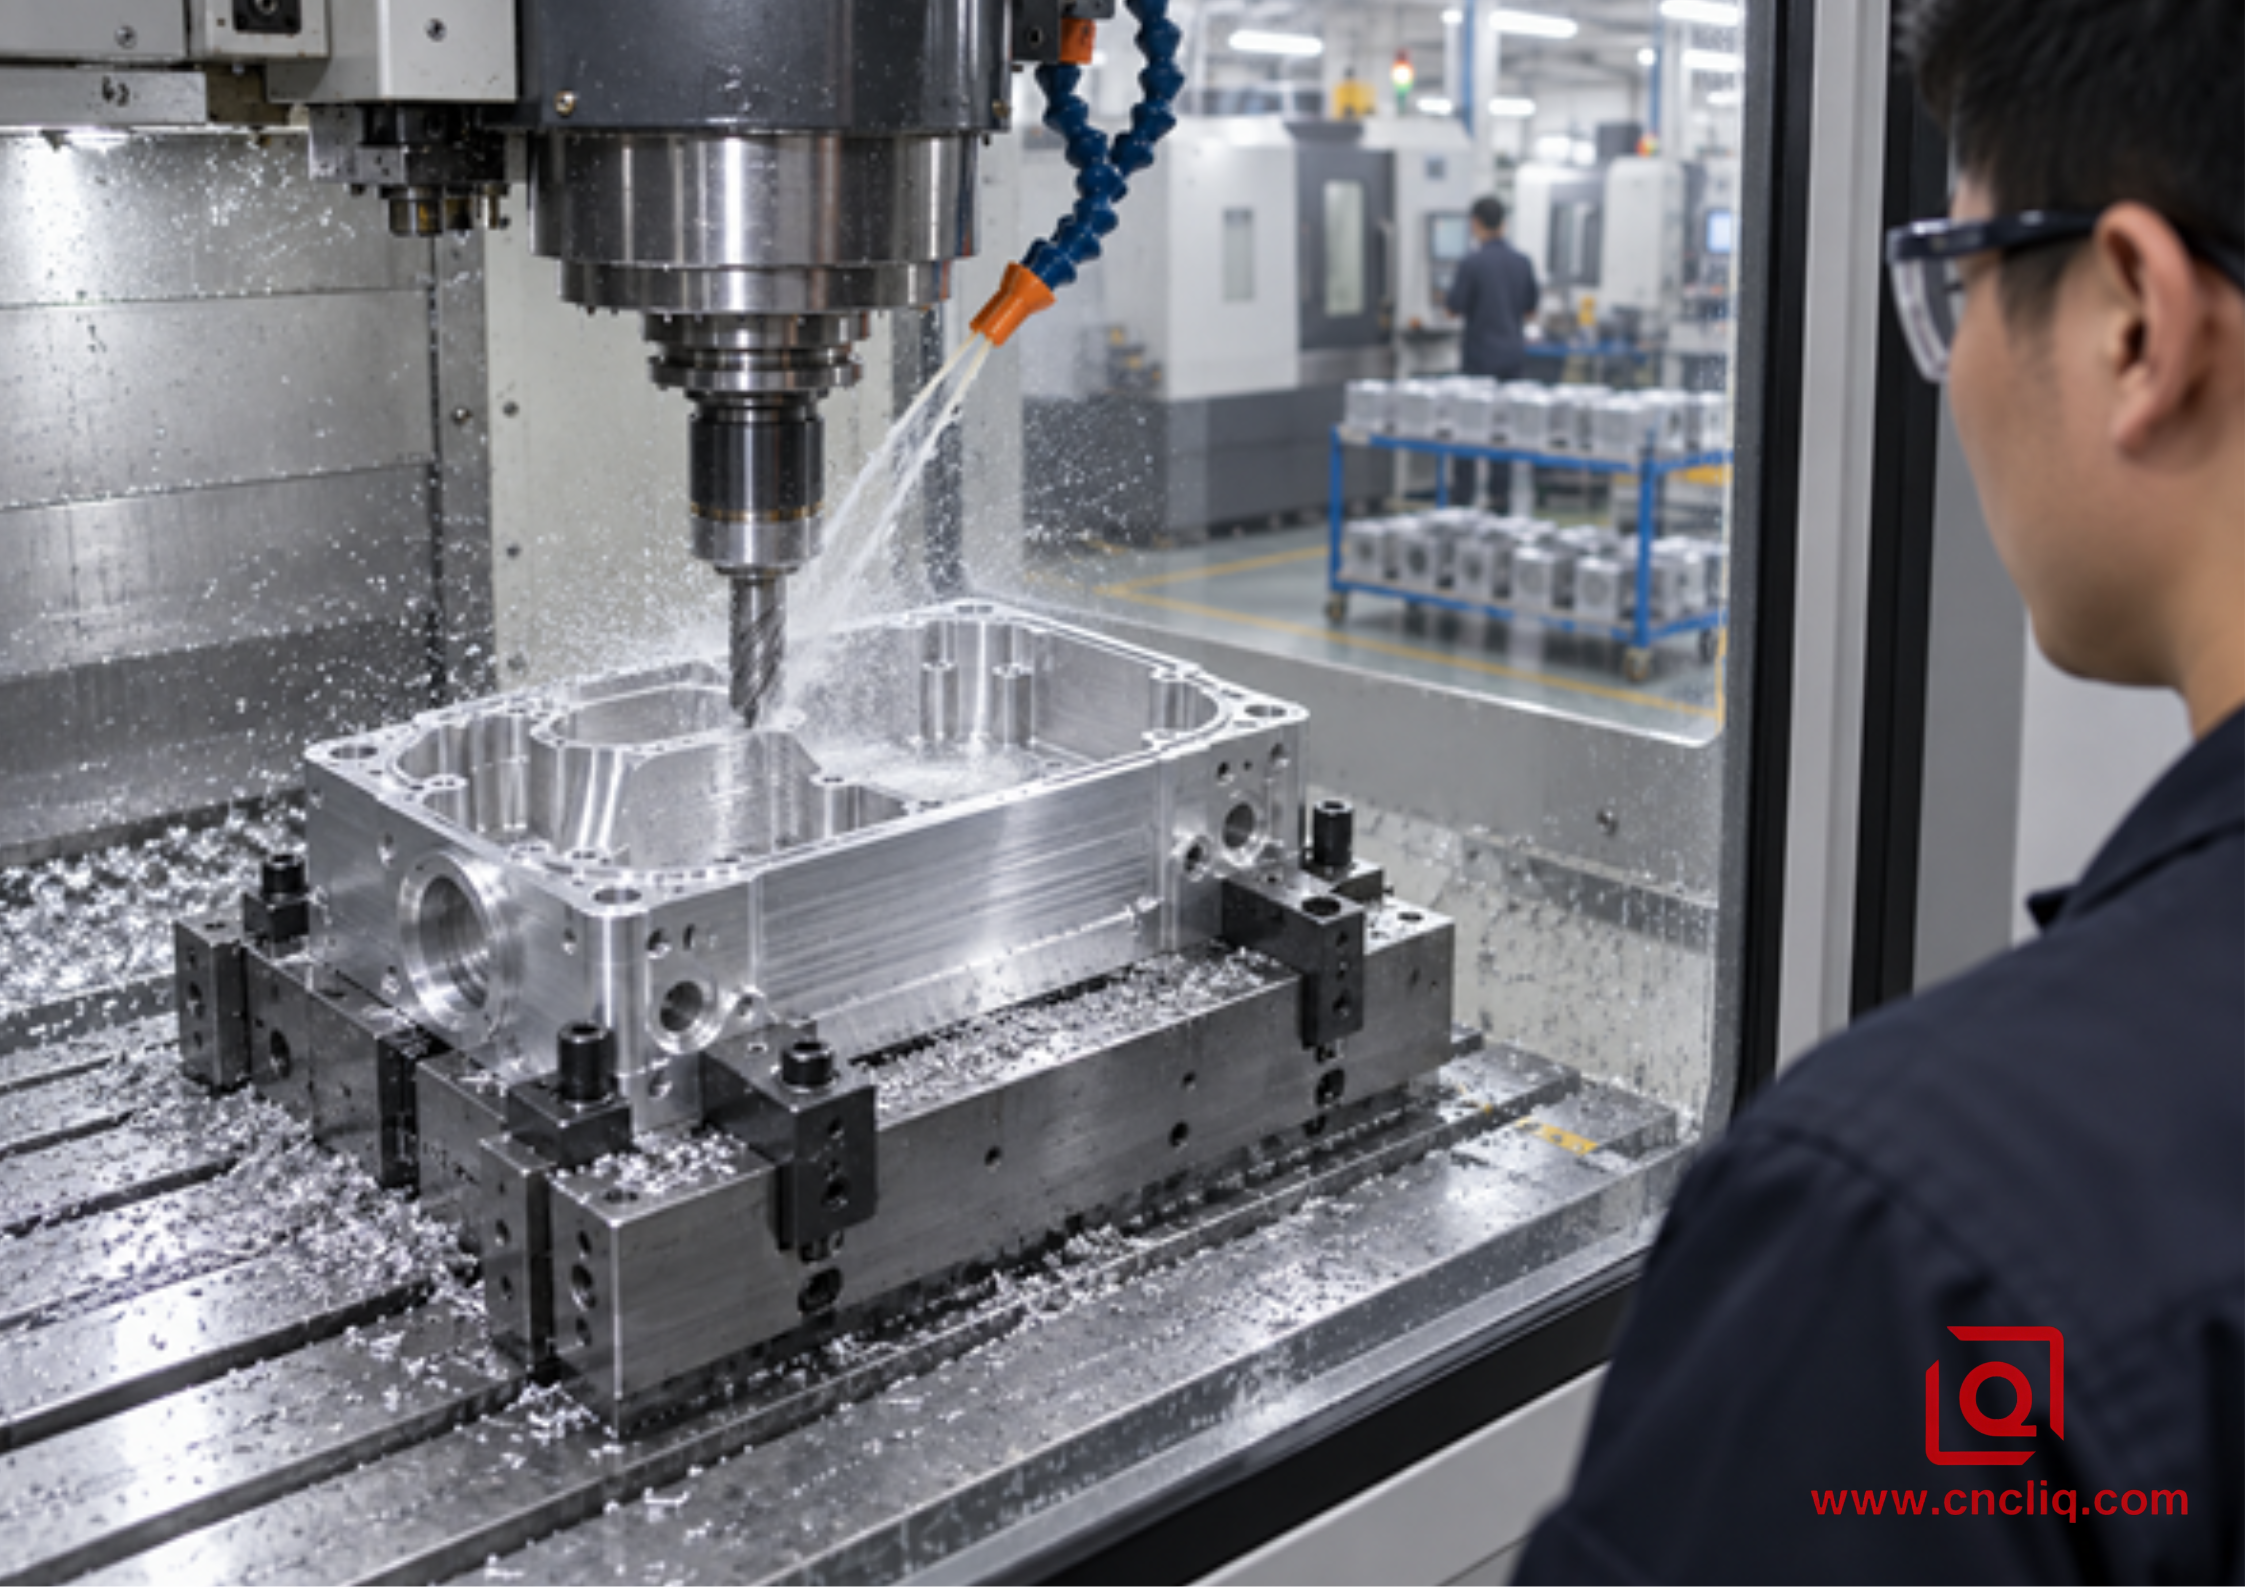
Обработка с ЧПУ удаляет материал из заготовки в каждом производственном цикле, сохраняя гибкость конструкции, но продолжая потреблять время шпинделя.
HPDC меняет картину. Проектирование инструмента, моделирование, штамповка стали, обработка полостей и суппортов, термообработка, обрезка инструментов, испытания, отбор проб, корректировка и квалификация требуют гораздо больших первоначальных обязательств. Однако, как только ячейка становится стабильной, матрица неоднократно формирует стенки, ребра, выступы и внешние контуры. Необработанная отливка может быть недорогой за один выстрел, но отгруженная деталь все равно может потребовать обрезки, дробеструйной обработки, пропитки, проверки на герметичность, нанесения покрытия и прецизионной обработки на станке с ЧПУ.
Это различие имеет значение, поскольку покупатели часто сравнивают готовую деталь с ЧПУ с незавершенной отливкой. Это сравнение некорректно. Оба предложения должны заканчиваться в одной и той же точке приемки: состояние готового сплава, завершение вторичной обработки, нанесение покрытия, проверка критических характеристик, учет брака и выхода продукции, упаковка и готовность к сборке.
Рассчитайте безубыточность с помощью экономики принятых деталей
Используйте два уравнения стоимости жизненного цикла для одного и того же производственного горизонта:
Общая стоимость ЧПУ = CNC NRE + (стоимость ЧПУ за принятую деталь × принятое количество)
Общая стоимость HPDC = затраты на штамп, запуск и квалификацию + резерв на обслуживание инструмента + (готовая стоимость HPDC на принятую деталь × принятое количество)
Если переменная стоимость ЧПУ выше, пересечение первого прохода будет следующим:
Безубыточное количество = (фиксированная стоимость HPDC + резерв на техническое обслуживание − фиксированная стоимость ЧПУ) ÷ (стоимость единицы ЧПУ − стоимость готовой единицы HPDC)
Рассмотрим гипотетический корпус промышленного контроллера. Это обучающий пример, а не котировка Лицинь или рыночный ориентир.
|
Ввод затрат |
Маршрут ЧПУ |
HPDC + вторичный маршрут ЧПУ |
|
Программирование, настройка или запуск NRE |
900 долларов США |
Включено ниже |
|
Штамповка, инструмент для обрезки, отбор проб и квалификация |
$0 |
42 000 долларов США |
|
Планируемый резерв обслуживания для оцениваемой программы |
$0 |
4500 долларов США |
|
Готовая стоимость доставки за принятую деталь |
$58,00 |
19,50 долларов США |
Кроссовер первого прохода составляет (42 000 долларов США + 4500 долларов США – 900 долларов США) ÷ (58,00 долларов США – 19,50 долларов США) = 1184 принятых детали, округленных в большую сторону. Два смоделированных итога, составляющие 1200 частей, близки. При количестве 5000 деталей фиксированная оснастка распространена гораздо дальше, и HPDC может иметь явное преимущество. В этом примере при 600 деталях ЧПУ остается меньшим.
Но не отпускайте сталь на этапе 1185 автоматически. Формула предполагает, что чертеж стабилен, заявленный выход отливки достигнут, вторичная механическая обработка правильно рассчитана, а прогноз становится реальным количеством заказов. Измените любое из этих предположений, и порог изменится.
Прежде чем утверждать штамп, запустите таблицу чувствительности.
Один-единственный прогноз создает ложную уверенность. Рассчитайте как минимум 3 варианта спроса и сделайте видимым коммерческий риск.
|
Сценарий |
Принятый пожизненный спрос |
Состояние программы |
Вероятное решение в приведенном выше примере |
|
Подтвержденный случай |
800 деталей |
Учитываются только выпущенные заказы на поставку. |
Держите ЧПУ; инструмент не окупился. |
|
Наиболее вероятный случай |
2500 деталей |
Проектирование заморожено, а спрос клиентов поддерживается |
HPDC + CNC заслуживает подтверждения. |
|
Верхний случай |
10 000 деталей |
Прогноз продаж достигается за несколько релизов |
Экономика HPDC усиливается при условии качества и мощности. |
Подчеркните слабые исходные данные: увеличение стоимости отливки на 15%, одну платную доработку штампа, более низкую производительность или выпуск всего 300 деталей. Надежное решение должно пережить разумный неблагоприятный случай; если HPDC выигрывает только в оптимистическом прогнозе, программа не готова.
Время получения денежных средств имеет значение: расходы на ЧПУ следуют за выпусками, а производственный штамп тянет капитал вперед. Сравните стоимость программы и денежные риски, а не только амортизированную цену за единицу.
Примените 5 инженерных шлюзов, прежде чем том сможет авторизовать переключение.
Ворота 1: Действительно ли конструкция стабильна?
Чертеж должен был пройти функциональные испытания, сборочные испытания и реалистичную экологическую проверку. Интерфейсы, которые все еще могут перемещаться (положения разъемов, пути уплотнения, расположение стен, монтажные выступы и тепловые элементы), не должны быть зажаты в закаленной стали без продуманной стратегии вставки. ЧПУ прощает ошибки, потому что многие изменения остаются программными или изменениями в приспособлениях. Ревизия отливки может включать сварку и повторную резку, новую вставку, новые направляющие или замену матрицы.
Стандарты спецификаций продукции NADCA 2024 оснастка крышки, свойства сплавов, стандартные и прецизионные допуски, GD&T, руководство по проектированию и положения по обеспечению качества. Этот объем является полезным напоминанием: производственное литье — это контролируемая система, а не просто другой способ копирования прототипа.
Ворота 2: Может ли эта деталь использоваться при литье под давлением?
HPDC оправдывает себя, когда матрица заменяет многократное удаление материала геометрией, близкой к чистой. Тонкие стенки, ребра, выступы, встроенные элементы крепления и сложные внешние формы могут быть сильными кандидатами. Деталь, которая остается толстым блоком с глубокой обработкой на каждой стороне, может не обеспечить достаточную литейную ценность.
Преобразование обычно требует преднамеренного DFM: достаточно однородные стены, закругленные переходы, подходящая тяга, работоспособная стратегия разделения, места для выталкивающих штифтов и план потока металла, вентиляции и охлаждения. НАДКА руководство по проектированию штампа подчеркивает поток металла, вентиляцию, тепловой баланс и выброс как основные соображения проектирования. Обзор, посвященный Liqin, см. изготовленное на заказ руководство по литью алюминия под давлением OEM .
Ворота 3: Может ли литейный сплав удовлетворить реальные потребности?
Механически обработанный прототип 6061-T6 и отлитый под давлением корпус семейства A380 не являются взаимозаменяемыми в металлургическом отношении. Деформируемые и литейные сплавы различаются по химическому составу, состоянию, удлинению, термической реакции, коррозионному поведению, реакции покрытия и способу изменения свойств в реальной детали. Алюминиевая ассоциация описывает деформируемые сплавы 6xxx как термообрабатываемые, формуемые, свариваемые материалы с умеренно высокой прочностью и превосходной коррозионной стойкостью; 6061 широко используется в этом семействе. Литейный сплав должен оцениваться на предмет его применения, а не приниматься в качестве закупочной замены.
Перед переключением инженеры должны перепроверить статическую нагрузку, усталость, воздействие, температуру, теплопроводность, гальваническое воздействие, соединения, герметизацию, косметическую отделку и любые нормативные требования. Если технические характеристики действительно зависят от свойств кованого материала или анодированного внешнего вида премиум-класса, ЧПУ может оставаться более безопасным способом производства даже при больших объемах. Для выбора материала, ориентированного на литье, компания Liqin's Направляющая для литья под давлением алюминия A380 предоставляет полезную внутреннюю ссылку.
Шаг 4: Какие детали еще необходимо обработать?
Самый сильный производственный план часто разделяет работу. Позвольте кубику создать широкую оболочку; позвольте ЧПУ защитить функциональные интерфейсы. Отверстия подшипников, дорожки прокладок, резьбовые отверстия, установочные отверстия, прецизионные опорные поверхности, поверхности соединителей и уплотнительные площадки являются обычными кандидатами для вторичной обработки.
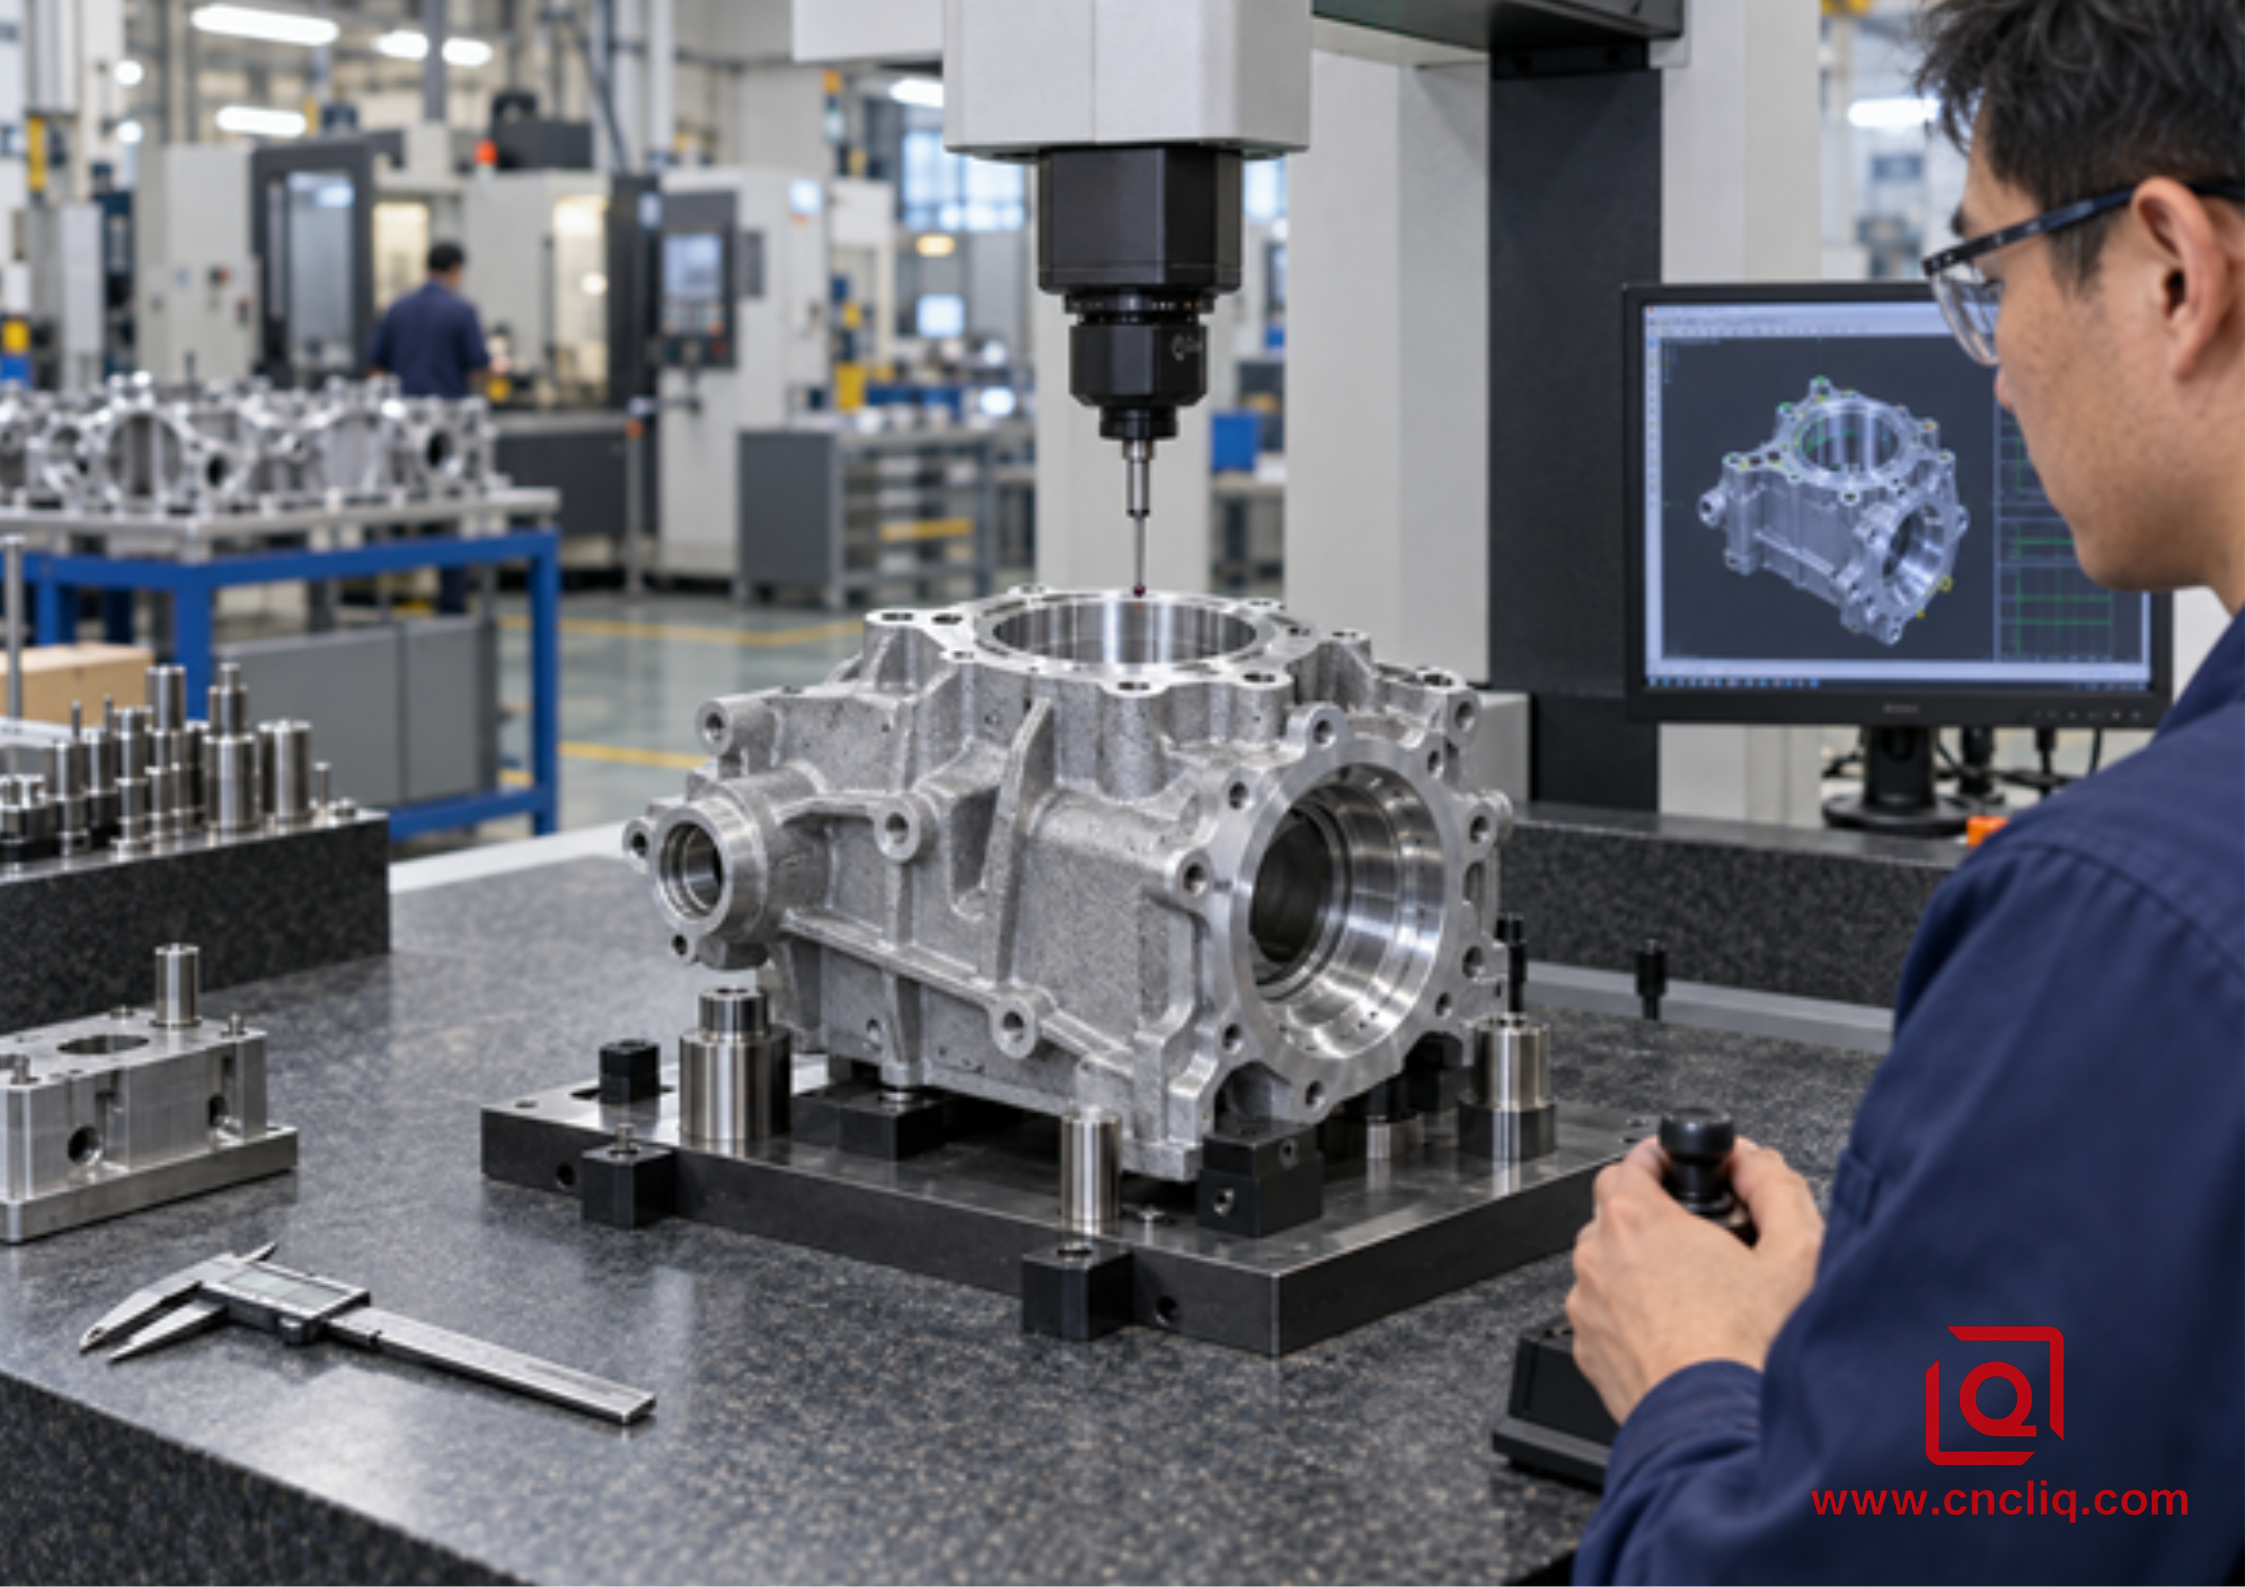
Гибридный маршрут создает оболочку корпуса, обрабатывает важные интерфейсы и проверяет функциональные характеристики с помощью CMM.
Этот гибридный маршрут экономит деньги только при концентрированной обработке. Отметьте каждую поверхность, которая может остаться отлитой. Применяйте жесткие допуски только там, где они необходимы для сборки. Определите контролируемую обрабатывающую заготовку, стабильные опорные площадки, контрольные точки и взаимосвязь контроля между литыми и обработанными деталями. Руководство Лициня по Допуски и стоимость обработки на станке с ЧПУ объясняет, почему требования к бланкету ±0,01 мм могут изменить весь план технологического процесса.
Шаг 5: Может ли цепочка поставок запустить и поддерживать этот процесс?
Утверждение оснастки – это еще не конец. Подтвердите модельный ряд литейной машины, стратегию обработки полостей, процесс обрезки, контроль плавления и температуры, производительность вторичной обработки, метод измерения, упаковку, профилактическое обслуживание и план на случай непредвиденных обстоятельств. Определите, кому принадлежит штамп, где он хранится, как ведется отчетность по выстрелам и техническому обслуживанию, кто утверждает ремонт и что происходит в конце срока службы или при передаче поставщику.
В итоговом отчете Министерства энергетики США за 2004 г. Энергопотребление при литье под давлением , измеряли плавление, выдержку, литейную камеру и последующую активность. Практический урок, связанный с поиском поставщиков, заключается в том, что время машинного цикла само по себе не представляет собой полный процесс. Достоверное предложение должно описывать весь маршрут и его ожидаемую доходность.
Когда ЧПУ следует оставить — даже после того, как в таблице написано «литье»
Продолжайте обработку на станках с ЧПУ, когда спрос неустойчив, годовой объем часто завышается или производство продукта может быть прекращено до того, как штамп окупится. ЧПУ также заслуживает приоритета, когда инженерные изменения остаются вероятными, поставка должна начаться до того, как инструмент может быть квалифицирован, низкая пористость важна, но маршрут литья не проверен, или требуемый сплав и отпуск не могут быть ответственно заменены.
Предупреждающие знаки включают обширные внутренние каналы, прецизионные функции на несвязанных базовых данных, длительные перерывы между выпусками, декоративное анодирование премиум-класса или непредсказуемый спрос на запасные части. Большой объем жизненного цикла сам по себе не создает непрерывного графика HPDC.
Не упускайте из виду третий процесс. В зависимости от геометрии экструзия, ковка, холодная экструзия, гравитационное литье или предварительно отформованная заготовка в сочетании с ЧПУ могут уменьшить съем материала без полного использования HPDC. Лицинь холодная экструзия по сравнению с литьем под давлением и направляющей с ЧПУ актуально для осесимметричных или чашеобразных алюминиевых деталей.
Когда литье под давлением заслуживает более раннего взгляда
Продвигайте исследование вперед, когда деталь имеет стабильную конструкцию, достоверный многолетний прогноз, высокий коэффициент закупок к полетам, длительное время цикла ЧПУ, глубокие карманы, множество интегрированных ребер или выступов или несколько собранных деталей, которые могут стать одной отливкой. Семейство деталей также может оправдывать общие концепции инструментов или модульные вставки, хотя каждое предложение должно быть спроектировано и оценено.
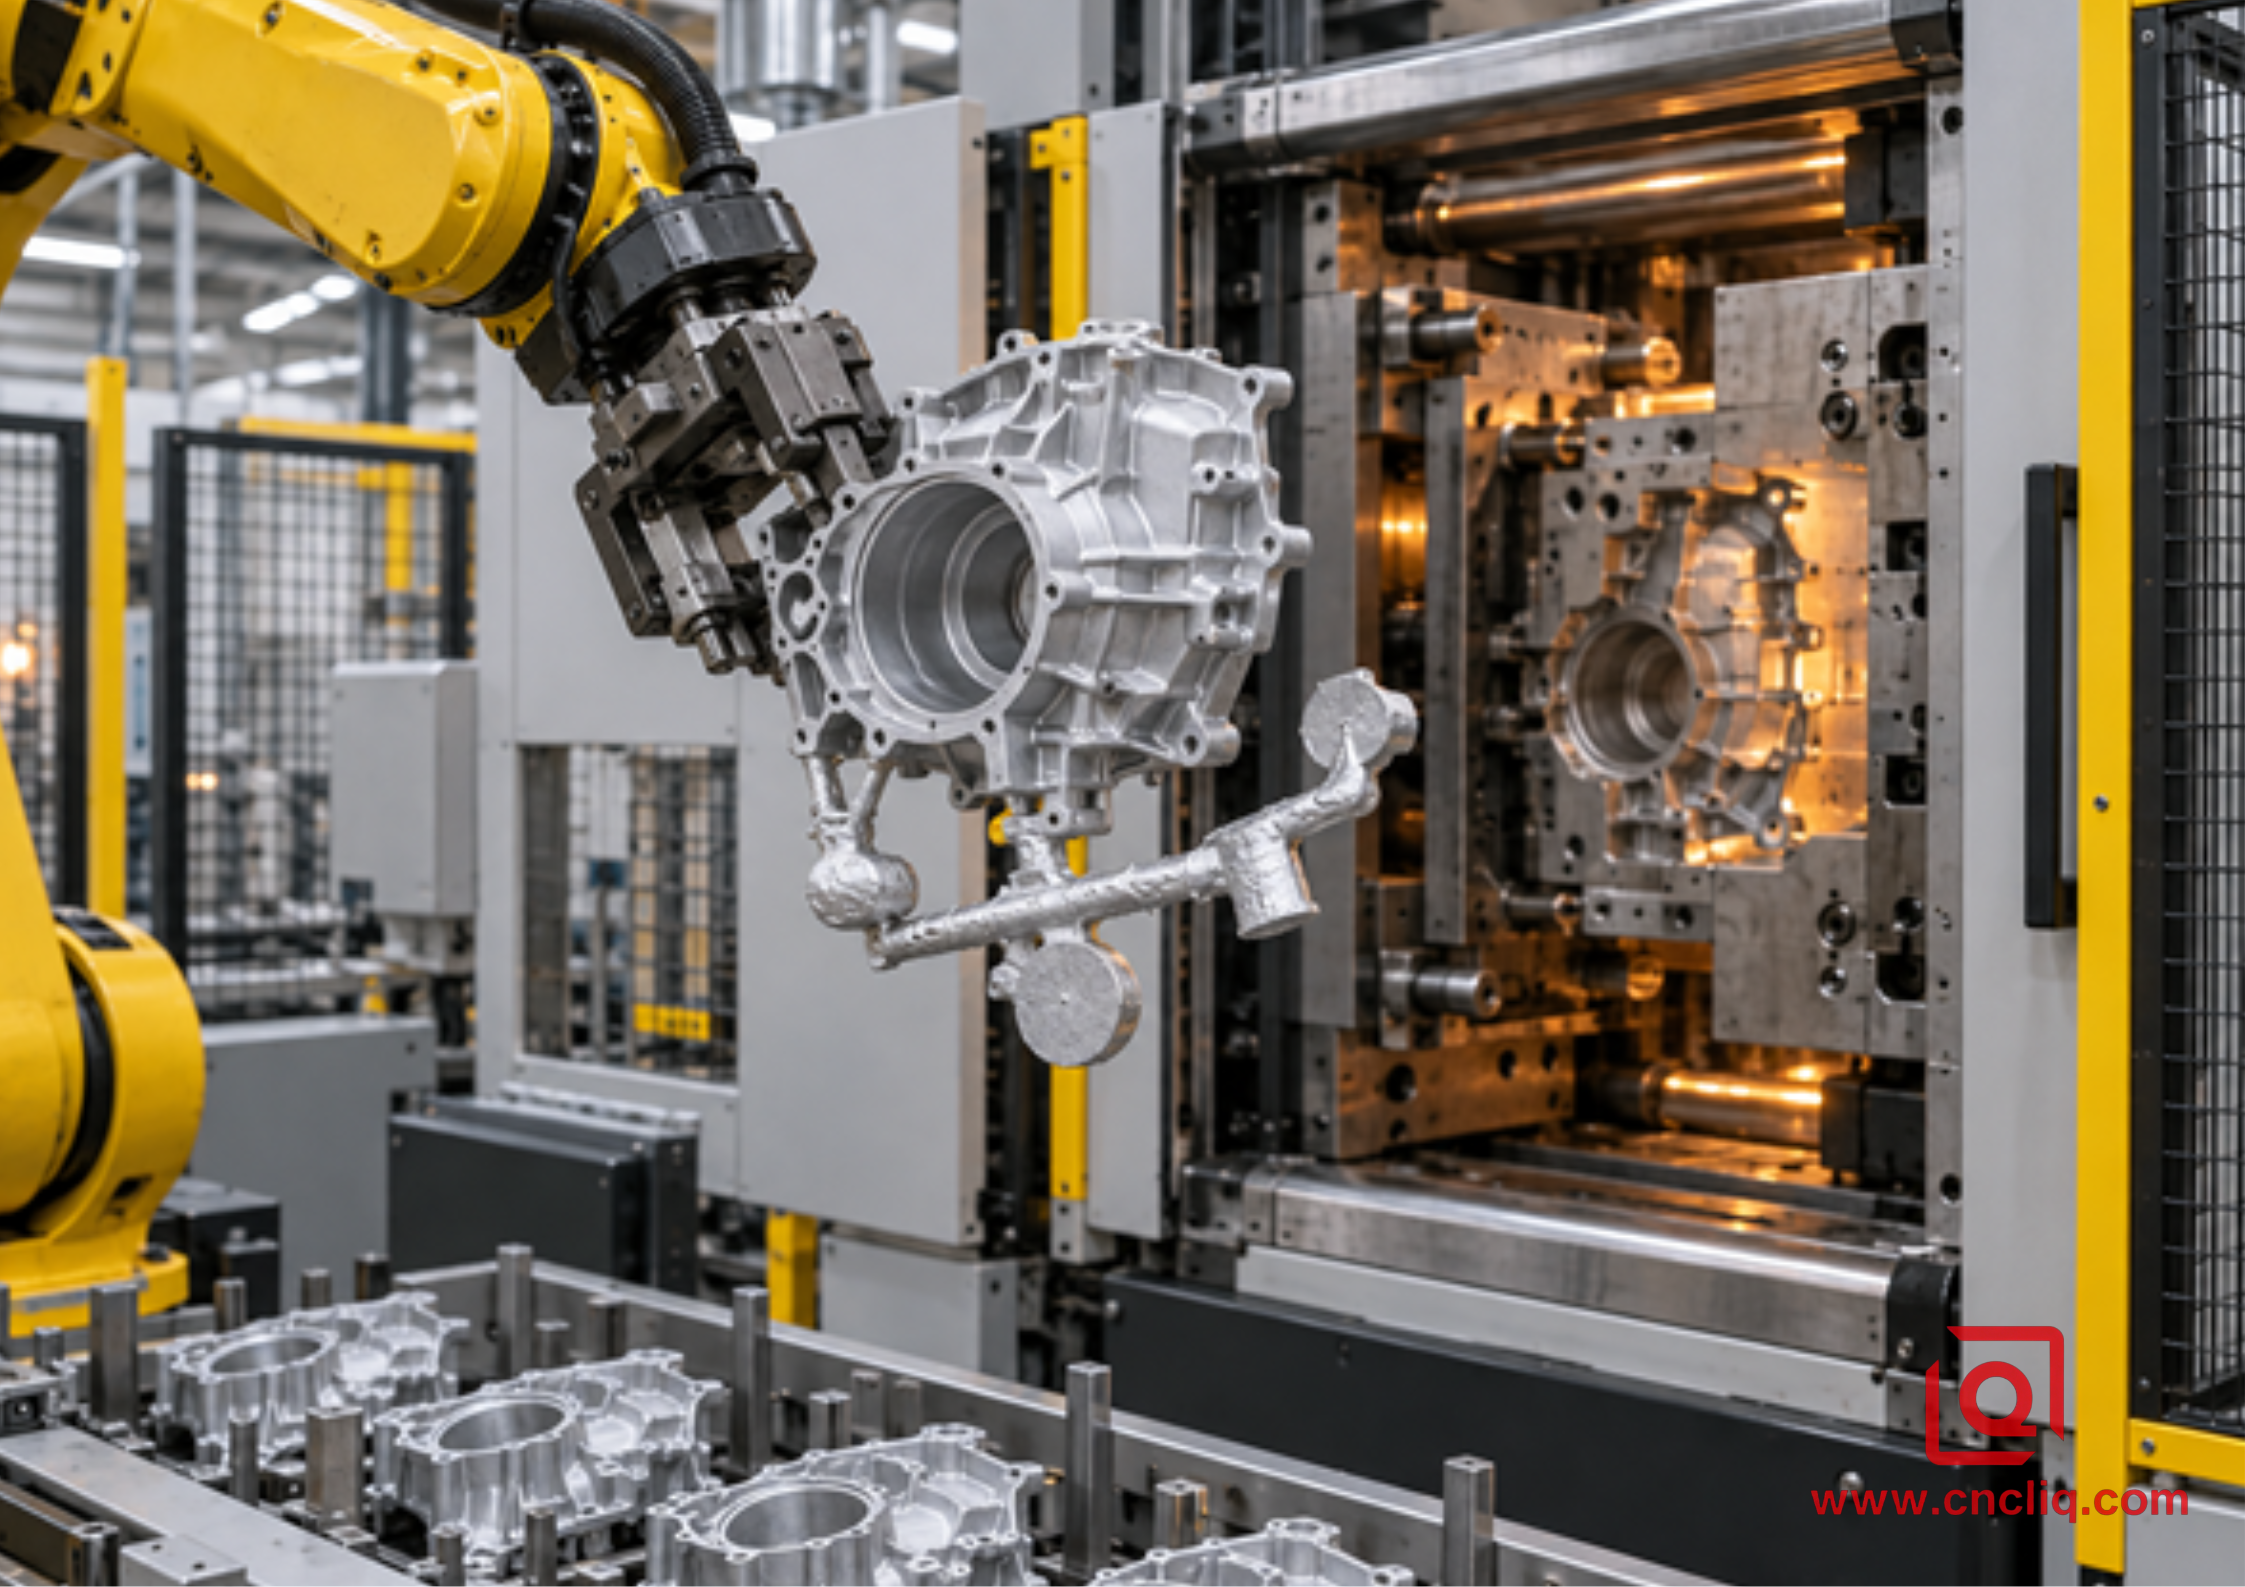
Роботизированное извлечение почти чистой алюминиевой отливки: желоб и перелив остаются видимыми до обрезки и вторичной обработки.
Тепловые корпуса, кожухи двигателей, осветительные кожухи, крышки коробок передач и органы электронного управления часто содержат ту внешнюю сложность, которую эффективно создает HPDC. Однако герметичные или высоконадежные приложения требуют специального плана контроля пористости и проверки. «Литье под давлением» само по себе не является показателем герметичности.
Кейс анонимного клиента: переезд корпуса промышленного привода в 2 этапа
У анонимного клиента промышленной автоматизации был компактный алюминиевый корпус привода, первоначально изготовленный из заготовки для проверочных сборок. Деталь сочетала в себе широкую полость, наружные ребра охлаждения, 4 монтажные бобышки, отверстие под подшипник, прокладку и несколько отверстий с резьбой. Этот сценарий отражает возможности Liqin по индивидуальной обработке и литью под давлением; приведенные ниже коммерческие исходные данные и параметры очищены, а результат представлен как пример реалистичного процесса, а не как универсальное заявление о производительности.
На первом этапе заказчик продолжал обработку на станках с ЧПУ для пилотных сборок. Испытания сборки выявили изменение расположения соединителя и измененную траекторию прокладки — именно такое позднее движение сделало бы раннюю матрицу дорогой. Затем инженеры заморозили интерфейсы и разделили чертеж на 3 группы: почти чистая литая геометрия, прецизионные детали и косметические нефункциональные поверхности.
На втором этапе матрица формировала оболочку, ребра и выступы; На станке с ЧПУ обработано отверстие подшипника, установочная поверхность, направляющая прокладки и резьба на определенных площадках приспособления. План контроля включал в себя картографирование первого изделия, проверку критических характеристик, проверку покрытия и испытание на герметичность для конкретного проекта. При закупках сравнивались 3 уровня спроса с использованием стоимости готовой принятой детали.
Решение не было «кастинг всегда дешевле». Это было «теперь конструкция стабильна, геометрия устраняет достаточно повторяющейся работы с ЧПУ, и наиболее вероятный спрос может окупить контролируемый гибридный маршрут». Лицинь опубликовал прецизионный фланец двигателя/передняя торцевая крышка демонстрирует ту же проверенную производственную логику: корпус из литого под давлением алюминия сохраняет внешнее покрытие, в то время как важные подшипниковые и фиксирующие поверхности подвергаются точной механической обработке. Из этой страницы продукта не следует никаких заявлений о количестве клиентов, не включенных в список, или заявлений об экономии.
Практический план перехода от ЧПУ к HPDC
1. Зафиксируйте базовую линию ЧПУ. Записывайте время цикла приема детали, стоимость запасов, расход инструмента, распределение наладки, брак, проверку, отделку, упаковку и доставку. Расчетное время обработки меньше наблюдаемых производственных данных.
2. Заморозить функциональную спецификацию. Определите критически важные для функционирования размеры, опорные точки, элементы уплотнения, зоны отделки, пути нагрузки и требования к сплавам. Удалите ненужную точность с нефункциональных поверхностей.
3. Запросите литье DFM перед окончательным ценовым предложением на оснастку. Просмотрите переходы стен, уклон, радиусы, ребра, выступы, линию разъема, ползунки, выбросы, заслонки, переливы, вентиляционные отверстия и припуски на обработку.
4. Укажите 3 маршрута в одной точке приемки. Запрашивайте CNC, HPDC и HPDC-plus-CNC, когда все это осуществимо. Котировка на кастинг должна включать второстепенные операции и ожидаемый принятый выход.
5. Постройте пороговую модель. Используйте фиксированную себестоимость, переменную себестоимость готовой продукции, резерв обслуживания и принятое количество. Посчитайте подтвержденные, наиболее вероятные, и положительные случаи.
6. Создайте прототип с учетом конечного процесса. Обработанный прототип может подтвердить посадку и многие функции, но он не воспроизводит пористость отливки, оболочку, микроструктуру, остаточное напряжение или реакцию каждого покрытия. Запланируйте кастинговые испытания и квалификацию соответственно.
7. Утвердить образцы согласно письменному плану контроля. Согласуйте версию чертежа, сертификацию материала, отчет о первом изделии, область применения КИМ, манометры, доказательства покрытия, испытания на герметичность или давление, а также приемку внешнего вида.
8. Нарастание контролируемых релизов. Прежде чем полагаться на максимальную прогнозируемую мощность, проверьте стабильность процесса и производительность сборки.
9. Не допускайте коммерческой собственности. Документируйте владение инструментом, его хранение, обслуживание, контроль изменений, одобрение ремонта, производственные записи и обработку по окончании программы.
Если вы хотите сравнить маршруты, отправьте Лицину 3D-модель STEP, контролируемый 2D-чертеж, целевой сплав или требования к производительности, качество поверхности, первый выпуск, годовой прогноз, ожидаемый срок службы программы и элементы, которые не могут перемещаться. Попросите отдельные предположения для обработки на станках с ЧПУ, литья под давлением и гибридного маршрута. Эта информация позволяет инженерам возвращать полезный обзор DFM вместо вводящей в заблуждение цены за штуку. Вы также можете просмотреть Матрица решений OEM по алюминию ЧПУ и HPDC прежде чем отправлять запрос предложения, затем связаться с Лицинь для расчета конкретного проекта.
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
1. Каков типичный порог объема перехода от алюминия, обработанного на станках с ЧПУ, к литью под давлением?
Универсального порога не существует, но 500–5 000 принятых деталей — это полезный диапазон, в котором многие жилищные проекты заслуживают формального сравнения. Устойчивый корпус с большим количеством карманов может пересечься раньше, тогда как простая деталь, неопределенный прогноз, требующий требований к кованому сплаву или литье, требующее тяжелой механической обработки, может пересечься позже. Используйте фиксированные и готовые затраты на единицу продукции для конкретного поставщика, а затем проверьте подтвержденный, наиболее вероятный, потенциал роста спроса.
2. Должен ли я сравнивать цену за единицу станка с ЧПУ с ценой литья под давлением?
Нет. Сравните оба маршрута в одном и том же состоянии, готовом к сборке. Фигура, отлитая под давлением, должна включать размещение инструментов, квалификацию, обрезку, удаление заусенцев, вторичную обработку на станке с ЧПУ, пропитку или испытания, где это необходимо, обработку поверхности, проверку, ожидаемый выход продукции, упаковку и транспортировку. Низкое число после литья рядом с ценой готового изделия с ЧПУ скрывает операции, которые определяют реальную стоимость конечной продукции.
3. Может ли та же конструкция с ЧПУ 6061-T6 перейти непосредственно на литье под давлением A380?
Обычно не обходится без инженерной экспертизы. Система сплавов меняется, и геометрия может потребовать более однородных стенок, радиусов, осадки, стратегии разделения, положений по выбросу и пересмотренных допусков. Требования к механическим, термическим, коррозионным, соединениям, герметизации и отделке должны быть проверены на соответствие предлагаемому литейному сплаву и реальному процессу; соответствующая форма не гарантирует эквивалентную производительность.
4. Какие детали обычно требуют обработки на станке с ЧПУ после литья алюминия под давлением?
Критические отверстия подшипников, уплотнительные площадки, дорожки прокладок, установочные точки, отверстия с плотной посадкой, резьбовые отверстия, поверхности разъемов и прецизионные монтажные плоскости являются обычными объектами вторичной обработки. Экономичный подход заключается в том, чтобы обрабатывать только то, что требуется для функции, находить на основе стабильных отливок или подготовленных базовых элементов и оставлять некритичные ребра, стенки, выступы и внешние контуры отлитыми везде, где это позволяет чертеж.
5. Что мне следует отправить, чтобы получить точное ценовое предложение по сравнению с литьем под давлением с ЧПУ?
Предоставьте 3D-модель CAD, 2D-чертеж с контролем версий, требования к сплавам или характеристикам, отделку, критические характеристики, потребности в проверке и тестировании, количество первого заказа, годовой спрос, срок действия программы, образец выпуска, упаковку и место доставки. Отметьте, какие функции заморожены, а какие могут измениться. Запросите прозрачную структуру затрат, отзывы DFM, ожидаемую доходность, условия оснастки и отдельные цены на готовые принятые детали.
Нажмите здесь для вашего запроса 👆
Краткое содержание
Переходите от алюминия, обработанного на станках с ЧПУ, к литью под давлением только при соблюдении трех условий: конструкция стабильна, геометрия может обеспечить почти чистую стоимость отливки, а достоверный спрос на принятые детали окупает инструмент после вторичной обработки и включает риск. Используйте 500–5000 деталей в качестве зоны анализа, а не как обещание; рассчитайте свой собственный переход, протестируйте прогноз и рассмотрите гибридный маршрут, который создает конверт при обработке интерфейсов, которые контролируют посадку, уплотнение и движение.
Контактная информация
Компания: Нинбо Лицинь Промышленность Лтд.
Ежедневное обслуживание клиентов и послепродажная поддержка : сервис@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа : бизнес@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров и оптического профилирования КИМ до испытаний на твердость и солевого тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
