 Русский




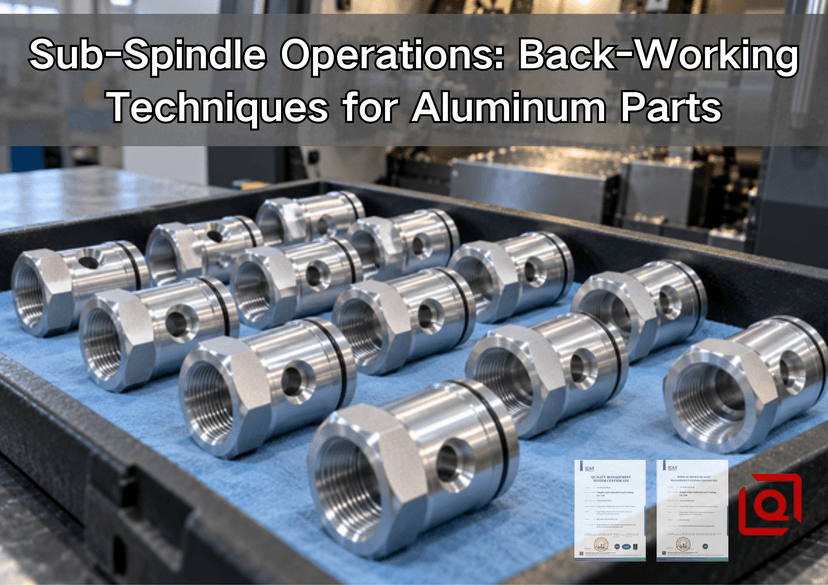
Переверните чертеж. Теперь у простой на вид гильзы есть заднее углубление, резьба и уплотнительная поверхность, которые по-прежнему соответствуют углублению, сделанному с передней стороны.
Снятие целых деталей за один цикл полезно, но непрерывность базовой линии — более веская причина. Это не кнопка точности. Зонд захвата, зажимные губки, отрезной материал, вылет инструмента, траектория движения стружки и процедура контроля все равно должны совпадать.
Для принятия более широкого решения по выбору оборудования см. сравнение токарной и токарно-фрезерной обработки на станках с ЧПУ, проведенное Лицином, для концентрических алюминиевых корпусов . В этой статье рассматривается только сам процесс передачи готового изделия заказчику.
1. Процесс передачи информации внутри процесса передачи.
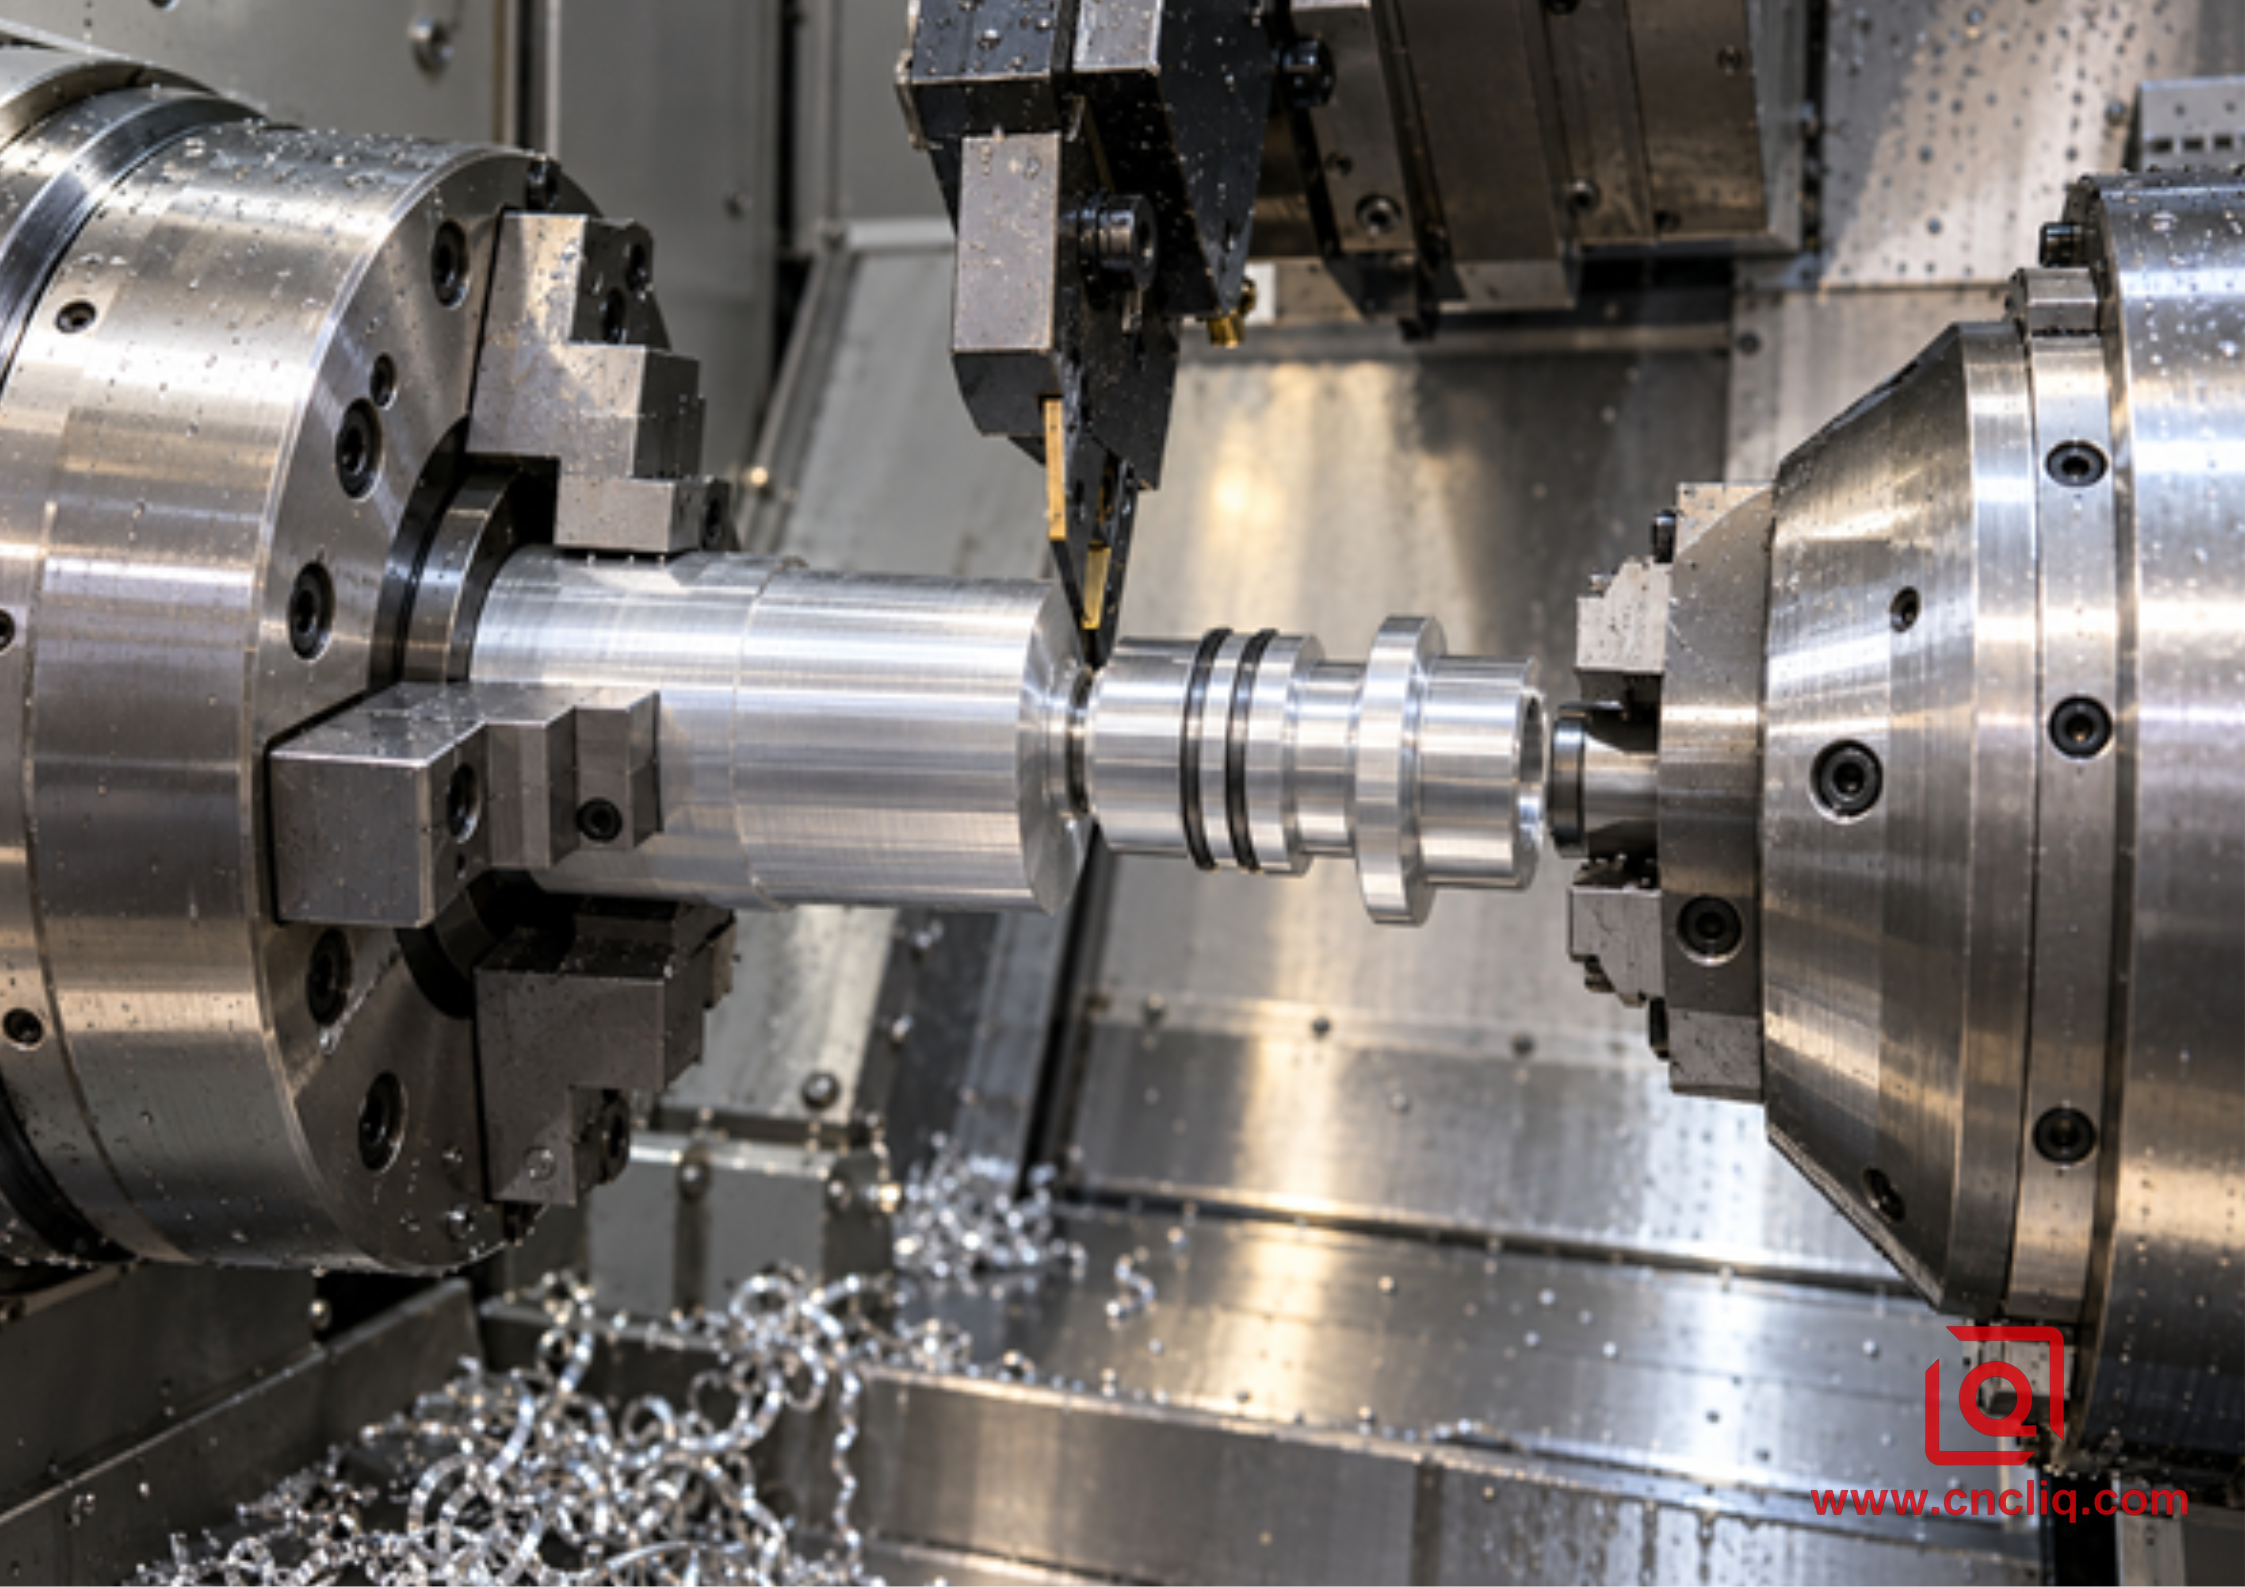
Операция 10 формирует доступную переднюю геометрию и оставляет специально подготовленное место для фиксации. Противоположный патрон перемещается на него; отрезка завершается; только после этого новый держатель детали отводит ее назад для обработки задней части. Три обычных движения и очень мало места для небрежных предположений.
Обычно это называют "сделано за один раз". Вполне справедливо, хотя перенос всё же происходит. Скол на губке или неглубокий контакт могут нарушить это соединение ещё до того, как задний инструмент начнёт что-либо резать.
Детали управления зависят от конкретного станка. В документации Haas Automation по вторичному шпинделю рассматриваются функции синхронизированного управления шпинделем и замены шпинделя в системах управления Haas. В руководстве Autodesk по перемещению заготовок показаны этапы, относящиеся к CAM-системе. Ни одна из этих программ не является универсальной для другого токарного станка. Руководство по сборке, проверенная постобработка и фактическая компоновка инструмента остаются основными источниками информации.
Проверка переноса материала проще всего проводится после обработки детали. Проверьте рабочую зону захвата на предмет полезной длины и надежного контакта зажимных губок. Определите, как предотвращается относительное перемещение шпинделя при закрытии. Проследите отрезанный материал до заднего прохода и укажите поверхность, которая имеет окончательную длину. Не заканчивайте проверку на последнем инструменте. Следите за первой готовой деталью; голый стальной захват может оставить единственную вмятину на в остальном исправной детали.
2. Алюминий меняет проблему переноса.
Тонкая стенка добавляет еще одну особенность: она может выдерживать давление патрона, а затем менять форму при отпускании. Ее характеристики могут отличаться в одном направлении, когда она удерживается, и в другом — после отпускания.
Чертеж, заказ и сертификат должны совпадать. Если вопрос о выборе сплава 6061-T6, 6082-T6 или 7075-T6 все еще обсуждается, то руководство по токарным сплавам от Liqin является полезным источником информации для начинающих специалистов.
Стандарт ISO N сужает круг поиска инструмента, но не завершает его. Многие марки кованых материалов хорошо реагируют на острую, ровную кромку и полированную переднюю поверхность, однако для работы отбойному молотку все равно необходимы достаточная подача и глубина. Проверьте скорость, подачу за оборот, направление подачи охлаждающей жидкости и максимальное количество оборотов в минуту на реальном изделии. После обработки первого изделия осмотрите кромку, а также качество обработки. Прилипший к передней поверхности серебристый налет — ранний признак неисправности, независимо от того, насколько ярким выглядит диаметр.
3. Найдите точку опоры перед написанием траектории движения инструмента.
При проектировании с учетом технологичности производства (DFM) сначала обведите функциональную ось. Это может быть отверстие подшипника, направляющий направляющий элемент, диаметр уплотнения или резьба. Затем отметьте поверхность, определяющую длину сборки. Только после этого разделите элементы между шпинделями и зарезервируйте место для датчика.
1. Укажите базовый диаметр, используемый в сборке. Не позволяйте удобному необработанному наружному диаметру незаметно заменить его.
2. После вычета зазоров для фаски, отрезного отвала и зазоров при заходе на посадку, зарезервируйте прямую зону для подбора материала.
3. По возможности, держите участки с тюленями и декоративные зоны за пределами рукоятки. Если контакта избежать невозможно, укажите на чертеже допустимую полосу и правило внешнего вида.
4. Оставьте намеренно обращенный назад материал. Контрольная точка среза — это исходное состояние, а не конечная точка отсчета.
5. Проследите за последней чипсой перед тем, как забрать заказ. Эта чипса важнее, чем чистый противень после обработки партии.
6. Имитируйте оба патрона, каждую губку, револьверную головку, корпус держателя целиком, оставшийся пруток, отрезной диск, готовую деталь и уловитель.
7. Определите, как будет проверяться пересадка. Осмотр по виду не является методом проверки.
Эта схема предотвращает распространенную ошибку при составлении цитирования. Использование приводного инструмента, управление по оси C, перемещение по оси Y и дополнительный шпиндель решают различные геометрические задачи.В руководстве Liqin по использованию приводного инструмента на токарных станках с ЧПУ объясняется это различие. Указывайте фактическую конфигурацию, а не фразу «фрезерно-токарный».
4. Освойте землю, а не скуку.
Качественный захват исключает три вещи: проскальзывание, след от зажимных губок и изменение диаметра отверстия после снятия зажима. На тонкой втулке широкий контакт обычно дает инженеру-технологу больше места, чем три узкие точки давления. Расточенные мягкие губки могут следовать диаметру захвата; подходящая цанга может поддерживать большую часть окружности. Оба метода будут работать некорректно, если контакт загрязнен, имеет конусность или слишком короткую длину.
Для алюминия не существует универсального значения давления в патроне. Настройка цилиндра — лишь один из параметров. Масса зажимных губок, площадь контакта, скорость вращения шпинделя, смазка, жесткость стенок и нагрузка следующего инструмента — все это имеет значение. Разумная проверка начинается с низкого давления, проверяется наличие проскальзывания под предполагаемым резом, регистрируется принятое значение и измеряется отпущенная деталь. Копирование давления со стального вала не является контролем процесса.
5. Рассматривайте функцию отключения как часть задней операции.
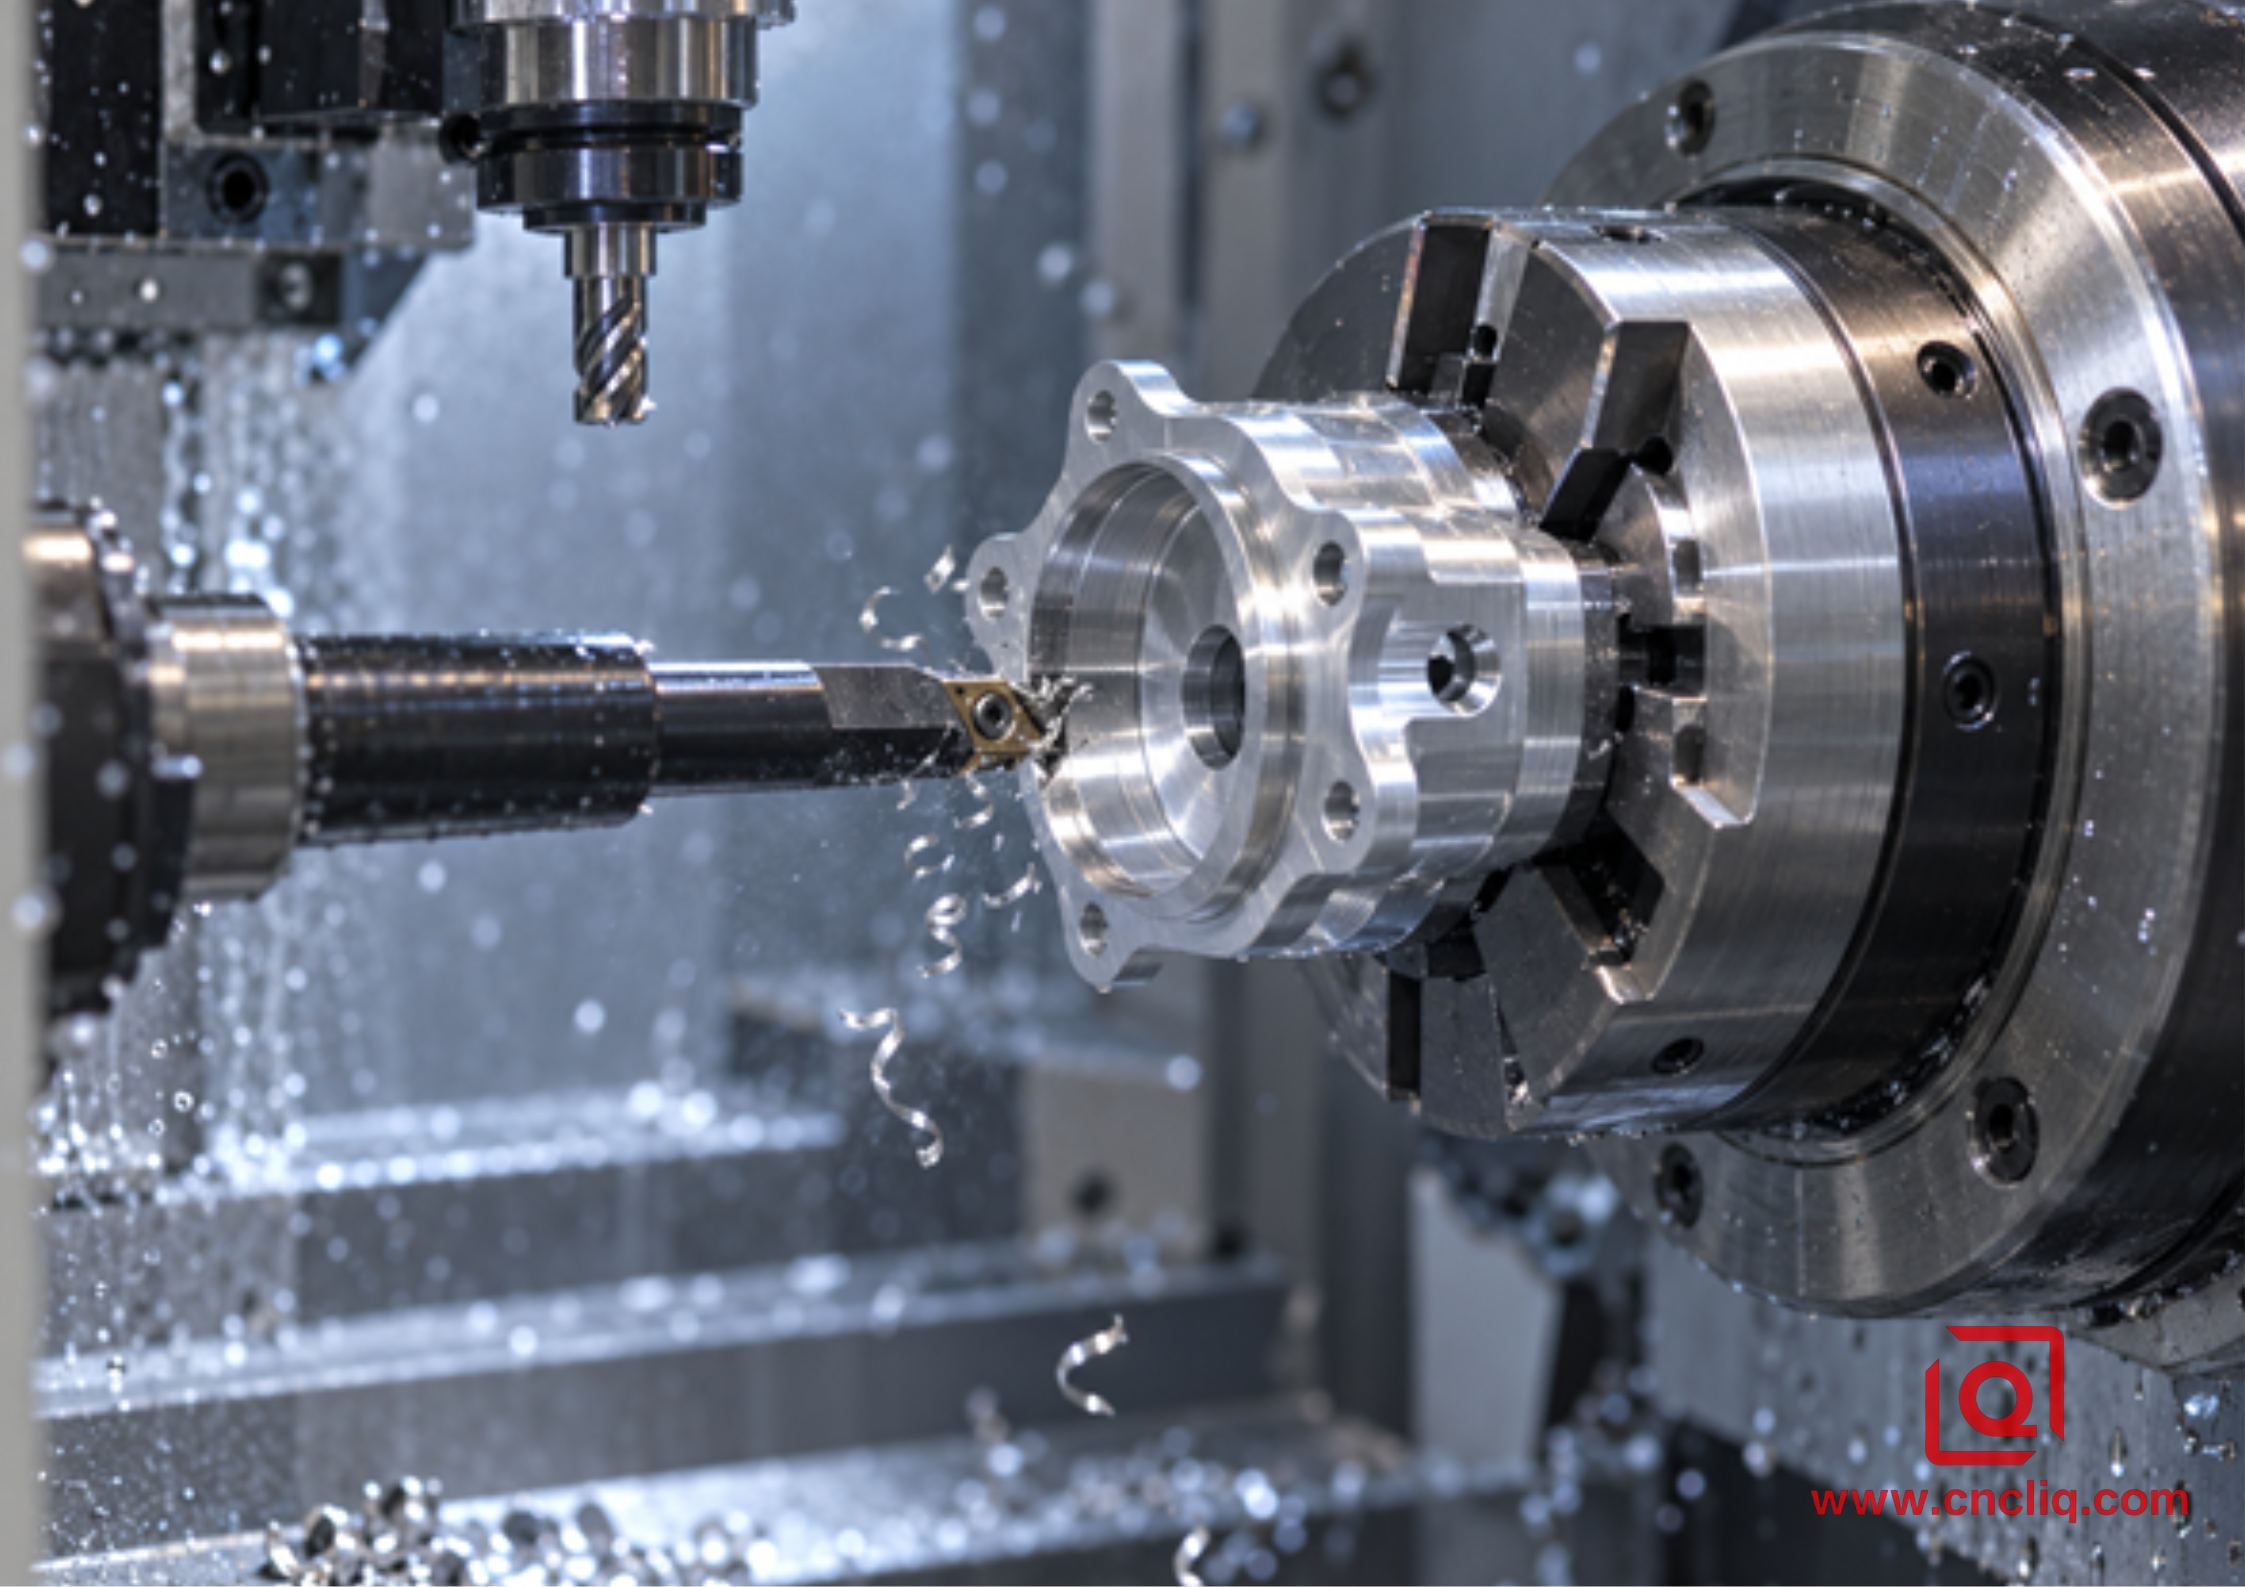
При вращательной передаче оба шпинделя должны достичь заданного положения до того, как второй патрон закроется и отрезка завершится. Небольшое несоответствие может привести к задеванию захвата или удару о отрезной диск. Для стационарной передачи действуют другие правила подхода и ориентации, но последовательность действий по-прежнему должна быть проверена станком.
Установите отрезной диск с той же тщательностью, что и чистовой инструмент. Следите за тем, чтобы выступ диска был в пределах необходимого доступа, выровняйте держатель, проверьте высоту центра и наблюдайте за стружкой по мере уменьшения её диаметра. Запрограммированная скорость обработки поверхности может требовать большей частоты вращения вблизи центра, чем должно быть в зажимном устройстве, поэтому размер крышки имеет значение. В руководстве по нарезанию канавок и отрезке алюминия от Liqin эти переменные описаны более подробно.
После того, как зона обрезки будет свободна, установите заднюю часть тем же способом, что и было проверено на установочном листе. Первый проход обработки поверхности выполняет две задачи: стирает контрольную точку обрезки и создает осевую привязку для всего, что находится за ней. Общая длина должна быть указана на освобожденной детали, а не на табло размеров, пока стенка еще находится под нагрузкой зажимных губок.
6. Пусть опора стены определит порядок действий.
Запишите этапы обработки задней части детали карандашом. Глубокую наружную канавку, возможно, придется отложить до завершения сверления, просто потому что стенка до этого более жесткая. В случае с отверстием, которое проникает в это отверстие, ситуация иная: сначала сделайте проход, а затем окончательная расточка удалит внутренний выступ. Порядок действий определяется геометрией, а не шаблоном.
Время, затраченное на обработку без присмотра, зависит от траектории движения стружки. Стружки, расположенные близко к инструменту, могут быстро попасть в патрон. Начните работу внутри окна изготовителя вставок и перемещайте только один рычаг за раз. Ведите быструю запись: форма стружки, фотография кромки, нагрузка на шпиндель и одни и те же измеренные параметры при каждом испытании. Для более длительного диагностического исследования используйте методические рекомендации Лициня поконтролю стружки при обработке алюминия и обработке наростов на кромке .
Доступ к инструменту сзади имеет значение. Используйте расточную оправку как можно короче и шире, насколько позволяет доступ. Перед проверкой ознакомьтесь с приведенным рядом с симуляцией кодом.
7. Ознакомьтесь с описанием неисправности, прежде чем перемещать смещение.
Когда заднее отверстие выходит за пределы допустимых размеров, страница со смещением кажется заманчивой. Сделайте паузу и сначала укажите известную поверхность для установки. Если деталь установлена криво, смещение может переместить отверстие, но не сможет выровнять деталь в патроне.
Что показывает опубликованная часть | Первое, что нужно проверить | Полезная проверка |
Овальная или трехлепестковая область захвата | Давление на челюсть, толщина стенки, ширина контакта | Измерьте несколько углов после снятия зажима. |
Задняя функция заканчивается | Стружка, конусность губок, выравнивание шпинделя, проскальзывание | Укажите контрольный диаметр, затем проверьте соответствие базовой плоскости. |
Общая длина пеших прогулок | Отрезной материал, остановка контакта, нагрев, компенсационное право собственности | Задняя часть приклада Trend и конечная длина вместе. |
Яркие царапины | Микросхема застряла в месте захвата или была удалена с ошибкой. | Осмотрите отпечаток челюсти и захватное устройство. |
Вибрация в заднем канале | Выступ руля, слабый хват, износ кромок. | Проведите измерения на различной глубине и проверьте нагрузку на инструмент. |
Резьбовые калибры, но сборка невозможна. | Заусенец, покрытие, рельеф, положение плеча | Проверяйте не только сам поток, но и весь стек сопряжения. |
Дефект переноса и дефект резки могут быть похожи друг на друга на одном компоненте. Перед редактированием программы проверьте данные о посадке, состоянии кромки, температуре станка и методе измерения. Один привлекательный образец не является доказательством; короткий последовательный запуск покажет, повторяется ли результат.
8. Изучите взаимосвязь, которая обосновала использование вспомогательного шпинделя.
В первой статье следует ответить на функциональный вопрос: сохранилась ли геометрия задней части детали в том положении, в котором она необходима для сборки, относительно передней части? Список отдельных размеров не всегда может дать на это ответ. Перед измерением стенки, чувствительной к зажиму, освободите деталь и используйте базовую систему координат на управляющем чертеже.
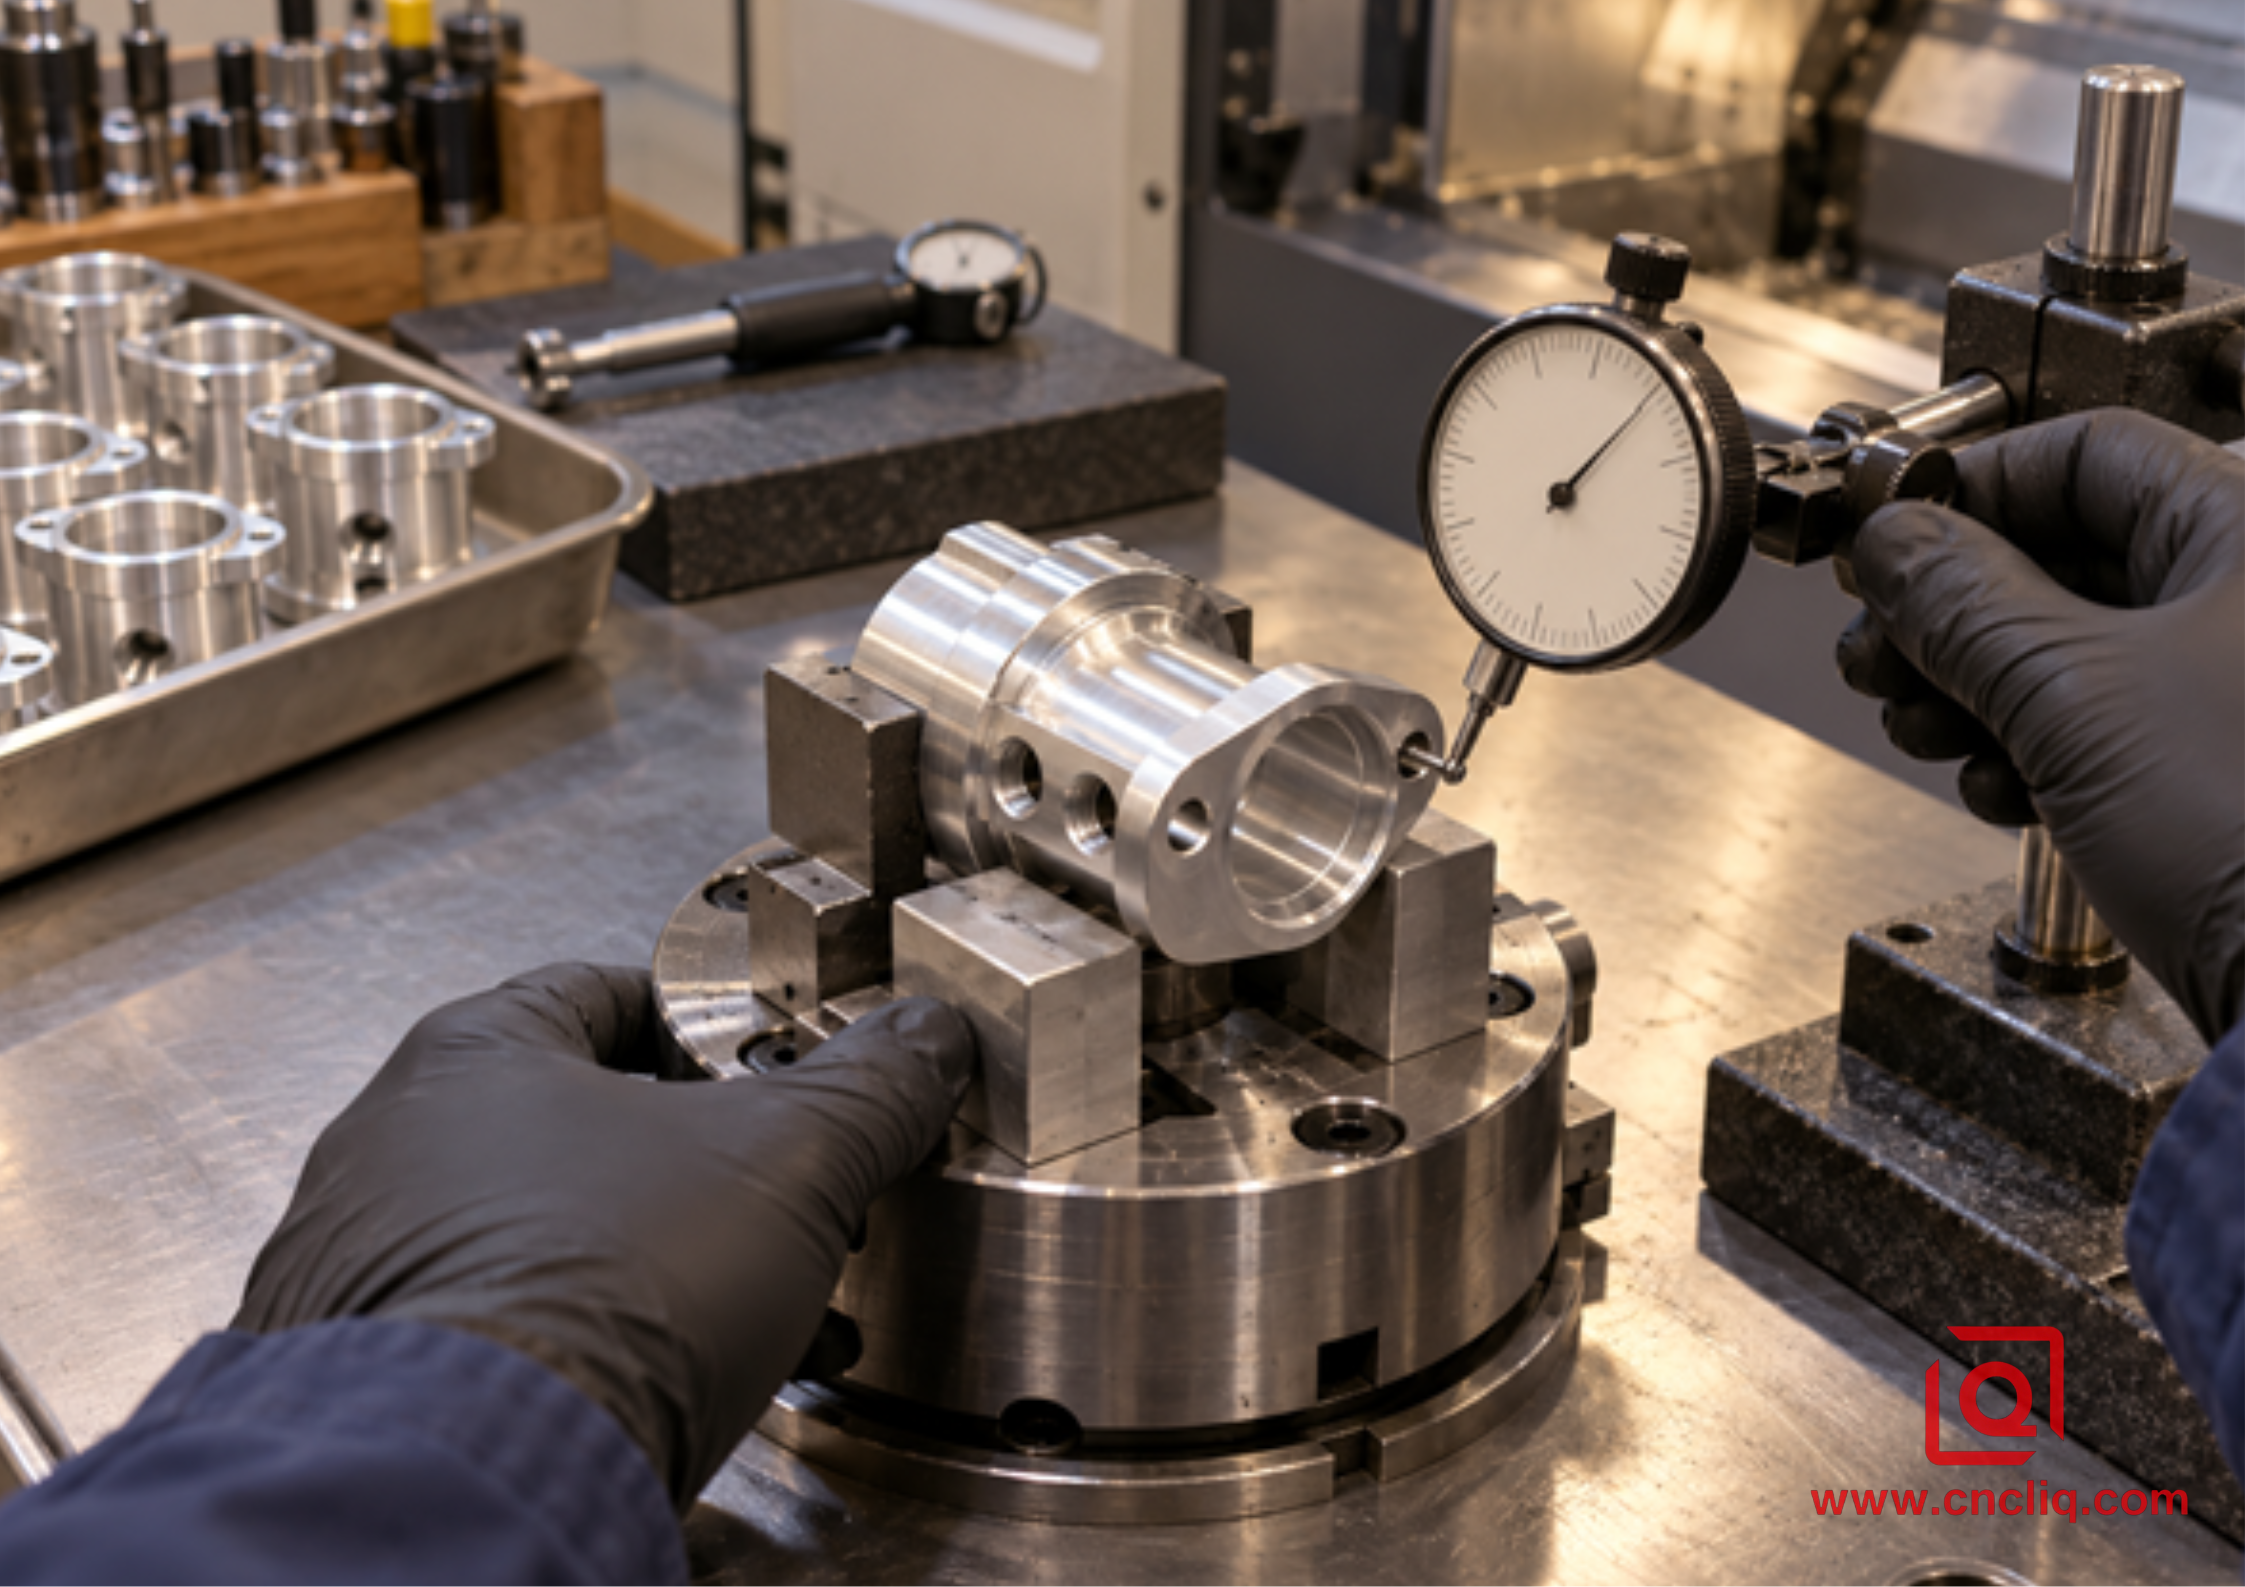
Во время настройки измерьте диаметр выдвинутого элемента под несколькими углами и сопоставьте заднюю контрольную поверхность с передней базовой поверхностью, используя индикатор, квалифицированную оправку, специальный калибр или программу КИМ, подходящую для данной модели. Общая длина должна иметь свою собственную тенденцию. Скрытый выступ можно осветить, увеличить или осмотреть с помощью бороскопа после очистки; поверхностный осмотр не является доказательством.
Укажите на чертеже систему геометрических допусков, будь то ISO 1101 или ASME Y14.5. Затем выполните более сложную работу: выберите базовые элементы, отражающие процесс сборки, разместите требования к чистоте поверхности и кромкам там, где это важно, и укажите, наносится ли покрытие до или после определения размеров. Стандарт объясняет символы; он не может устанавливать функциональную схему для проектировщика.
Опубликованный компанией Liqin прецизионный фланец двигателя и передняя торцевая крышка представляют собой проверенный пример изделия: отверстие для подшипника, установочный штифт и поверхность обеспечивают соосность и перпендикулярность, важные для сборки. Соответствующая передняя крышка серводвигателя демонстрирует, почему круглые интерфейсы и элементы крепления требуют целенаправленной обработки и контроля. Эти страницы подтверждают область применения продукции; они не гарантируют один допуск для каждого запроса коммерческого предложения.
9. Дополнительный шпиндель или отдельная вторая установка?
Второй шпиндель — не оптимальное решение для каждой задачи. Десять простых прототипов могут быть изготовлены более аккуратно и дешево в тщательно просверленном приспособлении Op 20. Баланс меняется при изготовлении повторяющейся втулки, задний уплотнительный карман которой следует за передним направляющим. Сравните усилия, затрачиваемые на изготовление приспособления, обработку, время в очереди, проверку и количество бракованных деталей, а также минуты, отображаемые на панели управления.
Точка принятия решения | Маршрут вспомогательного шпинделя | Отдельный Оп 20 |
Отношение данных | Высокая прочность достигается, когда задние элементы следуют передней оси. | Уверенность сохраняется, когда надежные опорные точки можно многократно переопределять. |
Задняя работа | Эффективен для обработки поверхностей, отверстий, резьбы, канавок и труднодоступных мест, обрабатываемых приводным инструментом. | Лучше подходит для фрезерования широких участков или деталей, до которых не может добраться револьверная головка. |
Пакетное поведение | Способствует многократному выполнению полных циклов обработки деталей. | Часто целесообразно для прототипов и небольших партий. |
Основной риск | Контактная группа, сколы, ограниченное пространство, столкновение | Ручная обработка, второй элемент оборудования, очередь, ошибка перемещения |
Более широкий сравнительный анализ при выборе подходящего процесса ЧПУ для изготовления алюминиевых деталей на заказ полезен, когда выбор также включает 3-осевую или 5-осевую обработку.
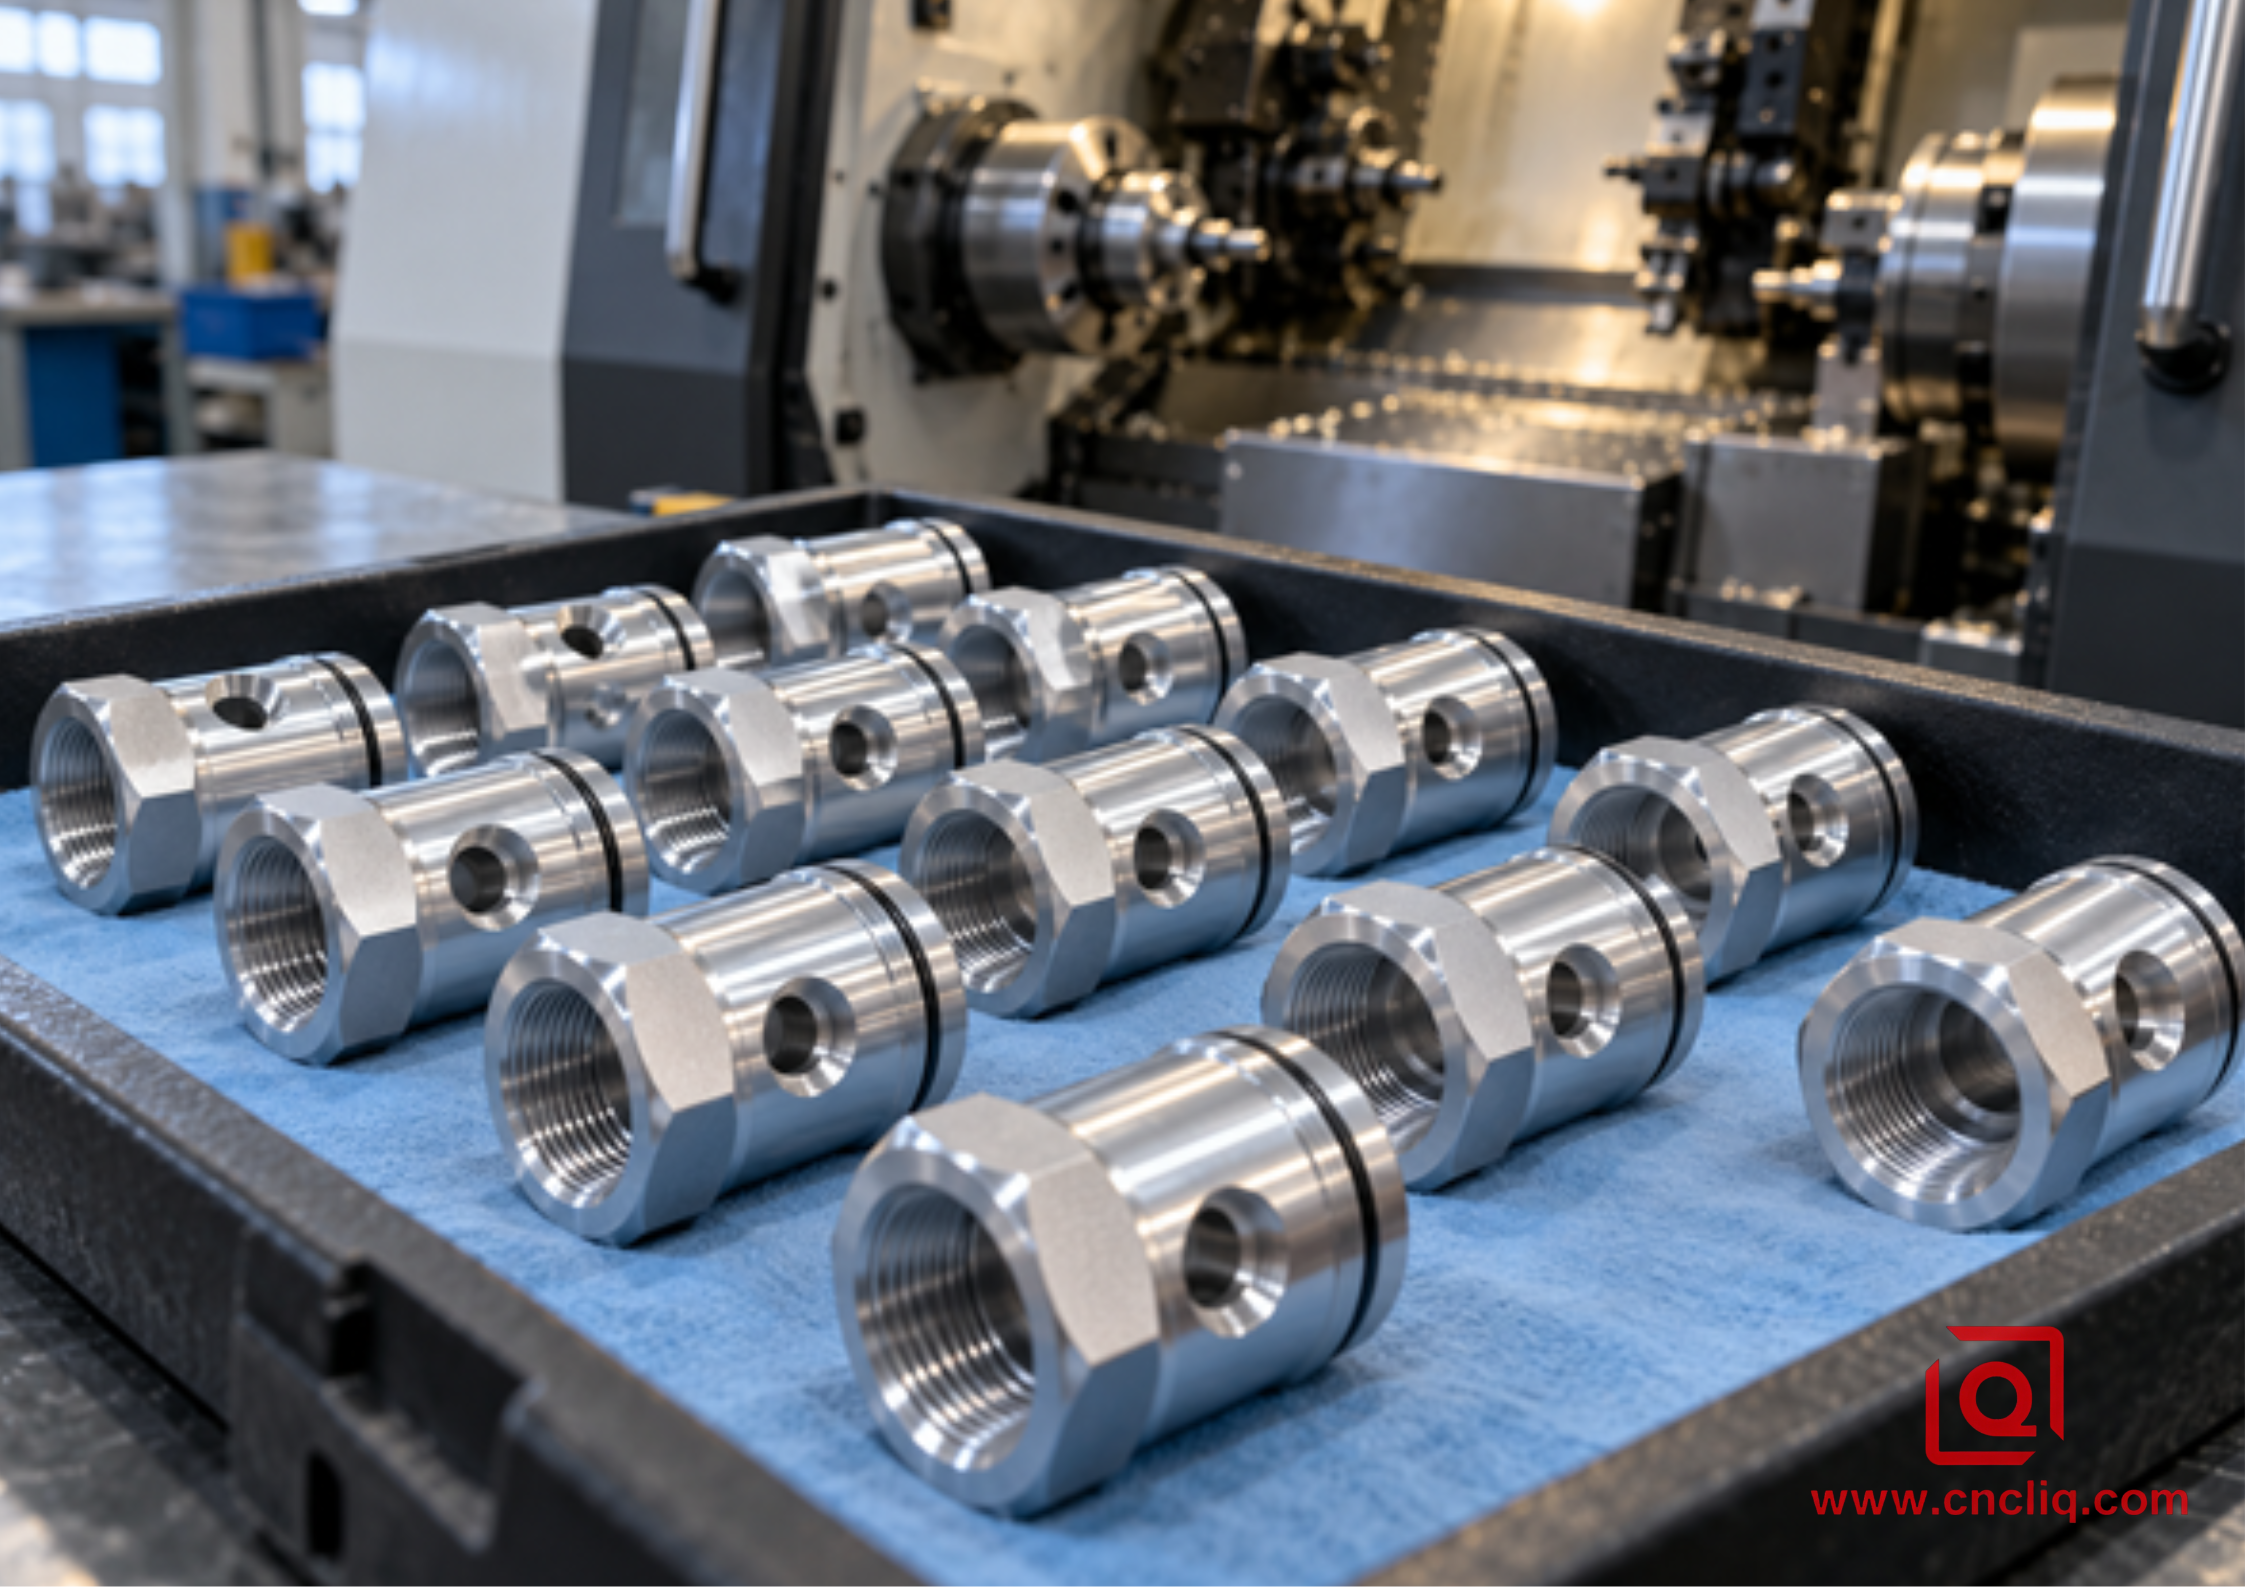
10. Анонимный композитный корпус: алюминиевая втулка для пневматического регулятора
Это типовой производственный проект, основанный на обычных условиях обработки и опубликованных компанией Liqin параметрах станков с ЧПУ. Он не является производственной документацией конкретного заказчика и не гарантирует аналогичного результата при изготовлении по новому чертежу.
В запросе на коммерческое предложение по промышленной автоматизации требуется втулка регулятора из сплава 6061-T6 с передним направляющим элементом, узким уплотнительным отверстием, двумя наружными канавками для уплотнительных колец, одним смещенным радиальным портом и задней внутренней резьбой. Задний выступ определяет длину узла. Порт должен плавно переходить в отверстие, не оставляя неплотного прилегания.
На начальном этапе используется обычный токарный станок, за которым следует вторая ручная операция. Он позволяет изготовить все детали, но оператору необходимо удерживать готовую тонкостенную деталь для задней резьбы. Операция 20 также учитывает наружный диаметр, хотя функциональной осью является отверстие. Такое сочетание приводит к деформации зажимных губок, появлению стружки и непостоянному биению между направляющей и задним отверстием после снятия зажима.
В пересмотренной концепции предусмотрено специальное место для захвата заготовки. Широкие контактные мягкие зажимные губки расточены до этого диаметра, а усилие проверяется путем испытаний, а не копируется из другой работы. Главный шпиндель завершает формирование переднего направляющего элемента, чернового отверстия, наружных канавок и радиального канала. Вторичный шпиндель принимает деталь, отрезные листы и планируемую торцевую заготовку, а задняя поверхность становится осевым ориентиром для буртика и резьбы.
Перед началом интенсивной работы с задней частью оборудования команда наладчиков проверяет синий рисунок контакта в мягких зажимах. Контакт только в области устья зажимов приведет к образованию колоколообразного захвата. Широкий рисунок позволяет продолжить проверку. Затем оператор поворачивается назад, делает паузу и указывает на контрольный образец перед началом сверления и нарезания резьбы.
Одна деталь последовательности действий имеет значение. Радиальный канал уже вошел в уплотнительное отверстие. Оставляя контролируемый зазор для последнего прохода расточки, мы позволяем удалить тонкий внутренний выступ. Финальный проход — это не просто подгонка размера; он обеспечивает чистое соединение и надежную уплотнительную поверхность.
Контроль качества осуществляется по той же логике. Втулка вынимается из зажимных губок до того, как будет оценена глубина отверстия. Длина измеряется по функциональной передней поверхности. Проверки наладки проверяют контакт губок и контроль передачи; производственный контроль охватывает характеристики чертежа с согласованной периодичностью.
Коммерческая выгода не так очевидна, как героическое заявление о сокращении времени цикла: на одну ручную перезажимку меньше, меньше работы, ожидающей между операциями, и измерения, привязанные к функциям сборки. Любые реальные показатели цикла, производительности, срока службы инструмента или приемки должны определяться на основе утвержденной партии материала, указанного станка, выпущенного чертежа, размера выборки и плана контроля.
11. Контрольный список запроса коммерческого предложения с другой стороны стола.
Удобный пакет документов для составления сметы отвечает на неудобные вопросы еще до того, как сметчику придется отправлять его обратно по электронной почте. Модель показывает общую картину. В чертеже указано, что должно быть правдой. Краткое пояснение в электронном письме объясняет, почему. Когда все три элемента совпадают, процесс проектирования ускоряется, а коммерческий запас обычно уменьшается.
1. Модель и чертеж — актуальные. STEP идеально подходит для твердотельных моделей; управляемый PDF-файл или чертеж САПР содержит размеры, геометрические допуски и посадки, резьбу, примечания по отделке и информацию о приемке. Укажите номер версии в имени файла и в заказе. Это звучит придирчиво, пока два почти идентичных файла не окажутся в одном почтовом ящике.
2. Укажите материал без сокращений. Укажите сплав, состояние и форму заготовки, затем укажите, могут ли быть предложены альтернативные варианты. Добавьте необходимый уровень сертификата. Само по себе слово «алюминий» не подсказывает покупателю, что именно ему нужно приобрести.
3. Реальные объемы. Отдельные опытные образцы, первая партия, годовой спрос и обычный объем заказа. Цех может обработать двадцать деталей с помощью простых зажимных губок, а две тысячи деталей — совершенно по-другому.
4. Одно предложение о функции. Какое отверстие направляет подшипник? Какое уплотнение покрывает поверхность? Используется ли резьба многократно? Небольшое пояснение к процессу сборки может повлиять на поверхность захвата, порядок действий и выбор калибра.
5. Укажите тип отделки как процесс, а не название цвета. Включите тип анодирования или покрытия, маскирование, контролируемую толщину, зоны внешнего вида и этап, на котором применяются размеры. Если используется образец или цветовая гамма, укажите этот факт.
6. Ожидаемые результаты работ по удалению заусенцев и очистке. Обведите кружком места пересечения грунта, глухие отверстия и пути движения жидкости, затем опишите, что нельзя оставлять.
Создание первого образца, компоновка на КИМ, сертификат на материал, данные о возможностях, исследование измерительных приборов или разработка шаблона для заказчика — все это требует времени. Задайте вопрос заранее, и в смете будет указано это время честно.
8. Достаточно геометрических параметров сопряжения, чтобы объяснить посадку. Часто достаточно обрезанной модели интерфейса или вида в разрезе. Защитите не относящуюся к делу информацию о конструкции, предоставив при этом инженеру-технологу поверхности, определяющие процесс сборки.
12. Что должен спросить покупатель
Итак, спросите о маршруте. Где находится точка захвата? Что определяет длину задней части? Как предотвращается попадание стружки в зажимные губки? Какое измерение доказывает, что задняя часть по-прежнему принадлежит передней?
Для проверки DFM-модели отправьте Лицину текущую модель и чертеж, информацию о материале, отделке, количестве и требуемой дате.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Устраняет ли второй шпиндель ошибку настройки?
В ходе проверки укажите известную опорную поверхность до начала основных работ. После завершения работ проверьте положение относительно базовых точек чертежа. Перемещение, завершившееся без срабатывания сигнализации, считается прошедшим этап проверки безопасности, а не проверку размеров.
2. Какую длину звукоснимателя следует предусмотреть?
Однозначного ответа нет. Цельная заглушка, тонкая втулка и длинный консольный корпус могут иметь одинаковый диаметр, но требовать совершенно разной поддержки. Проверяйте сцепление на реальном разрезе, а не по таблице соотношений. Короткая заглушка выдержит то, что не выдержит тонкая втулка. Отметьте прямую контактную площадку, вычтите фаску и зазор инструмента, и попросите поставщика подтвердить оставшуюся величину при заданных зажимных губках, скорости вращения шпинделя и максимальном заднем резе.
3. Могут ли зажимные губки касаться обработанной наружной поверхности?
Иногда окончательный диаметр является единственной практичной зоной захвата. Ширококонтактные мягкие зажимные губки, подходящая цанга, чистая поверхность контакта и проверенное усилие помогают минимизировать появление следов. Разместите допустимую зону контакта и стандарт видимости на чертеже; избегайте зон уплотнения и хрупких покрытых участков за ее пределами, если геометрия позволяет это сделать.
4. Когда обратная работа обходится дешевле?
Сравните стоимость принятых деталей. Это сравнение включает в себя стоимость оснастки, наладку оборудования, ожидание, замеры, обработку и реальный выход годной продукции, а не только время одобрения заказа.
5. Что должно быть очевидно на рисунке?
Укажите ось вращения или сборки, поверхность, контролирующую длину, и все поверхности, которых может касаться второй патрон. Добавьте допуски для задних элементов, полные данные о резьбе, пределы образования заусенцев и состояние покрытия. Небольшой раздел о сопряжении или одно предложение о сборке часто разрешают оставшиеся сомнения.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Такой результат достигается за счет чистоты контактной площадки, продуманной конструкции зажимных губок, контролируемого припуска при резке, доступности инструментов, дисциплинированного удаления стружки и контроля качества, проводимого после сборки.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd. Ежедневное обслуживание клиентов и послепродажная поддержка: service@shturl.zhuwanying @cncliq.com
Для новых запросов, обсуждения цен и заказов: business@shturl.zhouli @chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
