 Русский




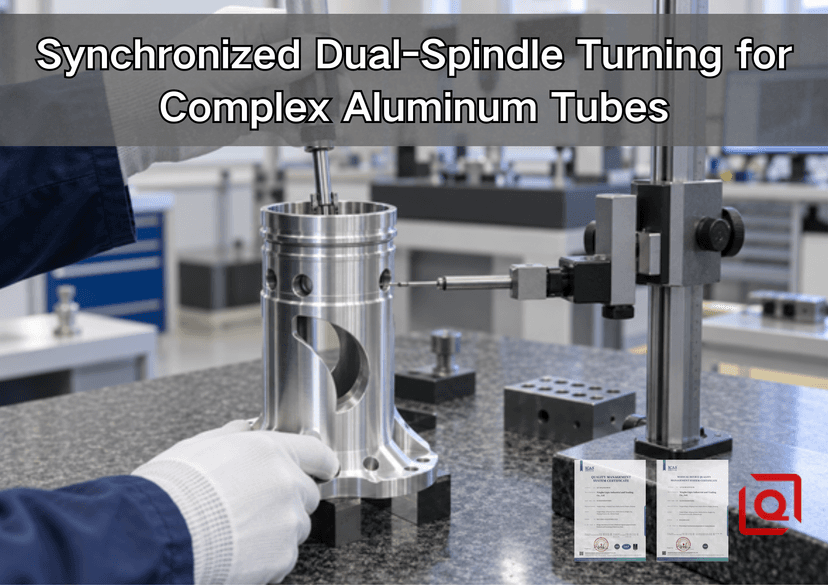
Вы когда-нибудь видели, как тонкая алюминиевая трубка ровно проходит через OP10, а затем начинает шататься после того, как её поднимают с задней стороны? Я видел. Первый диаметр выглядит правильным. Диаметр отверстия выглядит правильным. После переворачивания, когда задняя поверхность готова, измерительный прибор показывает, что две оси разошлись. Раздражает? Безусловно. Загадка? Обычно нет.
Это руководство рассматривает проблему от печати до готовой трубки. Первая заметка в поле запроса коммерческого предложения: двухшпиндельный станок доступен, да; план переноса еще не утвержден. Я прошу разделить станки на OP10 и OP20. Следующие три заметки: поверхность захвата, сохранившаяся базовая поверхность, проверка выпущенной детали. После заполнения этих полей выбор станка начинает иметь значение.
Быстрый ответ в цехе: главный шпиндель выполняет переднюю обработку и устанавливает важную ось. Правый шпиндель подъезжает сбоку, принимает трубу, а затем открывает тот конец, до которого мы раньше не могли добраться. Отверстия под углом 90 градусов? Одна плоская поверхность? Окно для кабеля? Занесите каждую деталь на технологическую карту и сопоставьте ее с осевым или радиальным приводом. Меньшее количество переключений помогает. Они не компенсируют деформацию зажимных губок, нагрев, стружку или слабый чертеж.
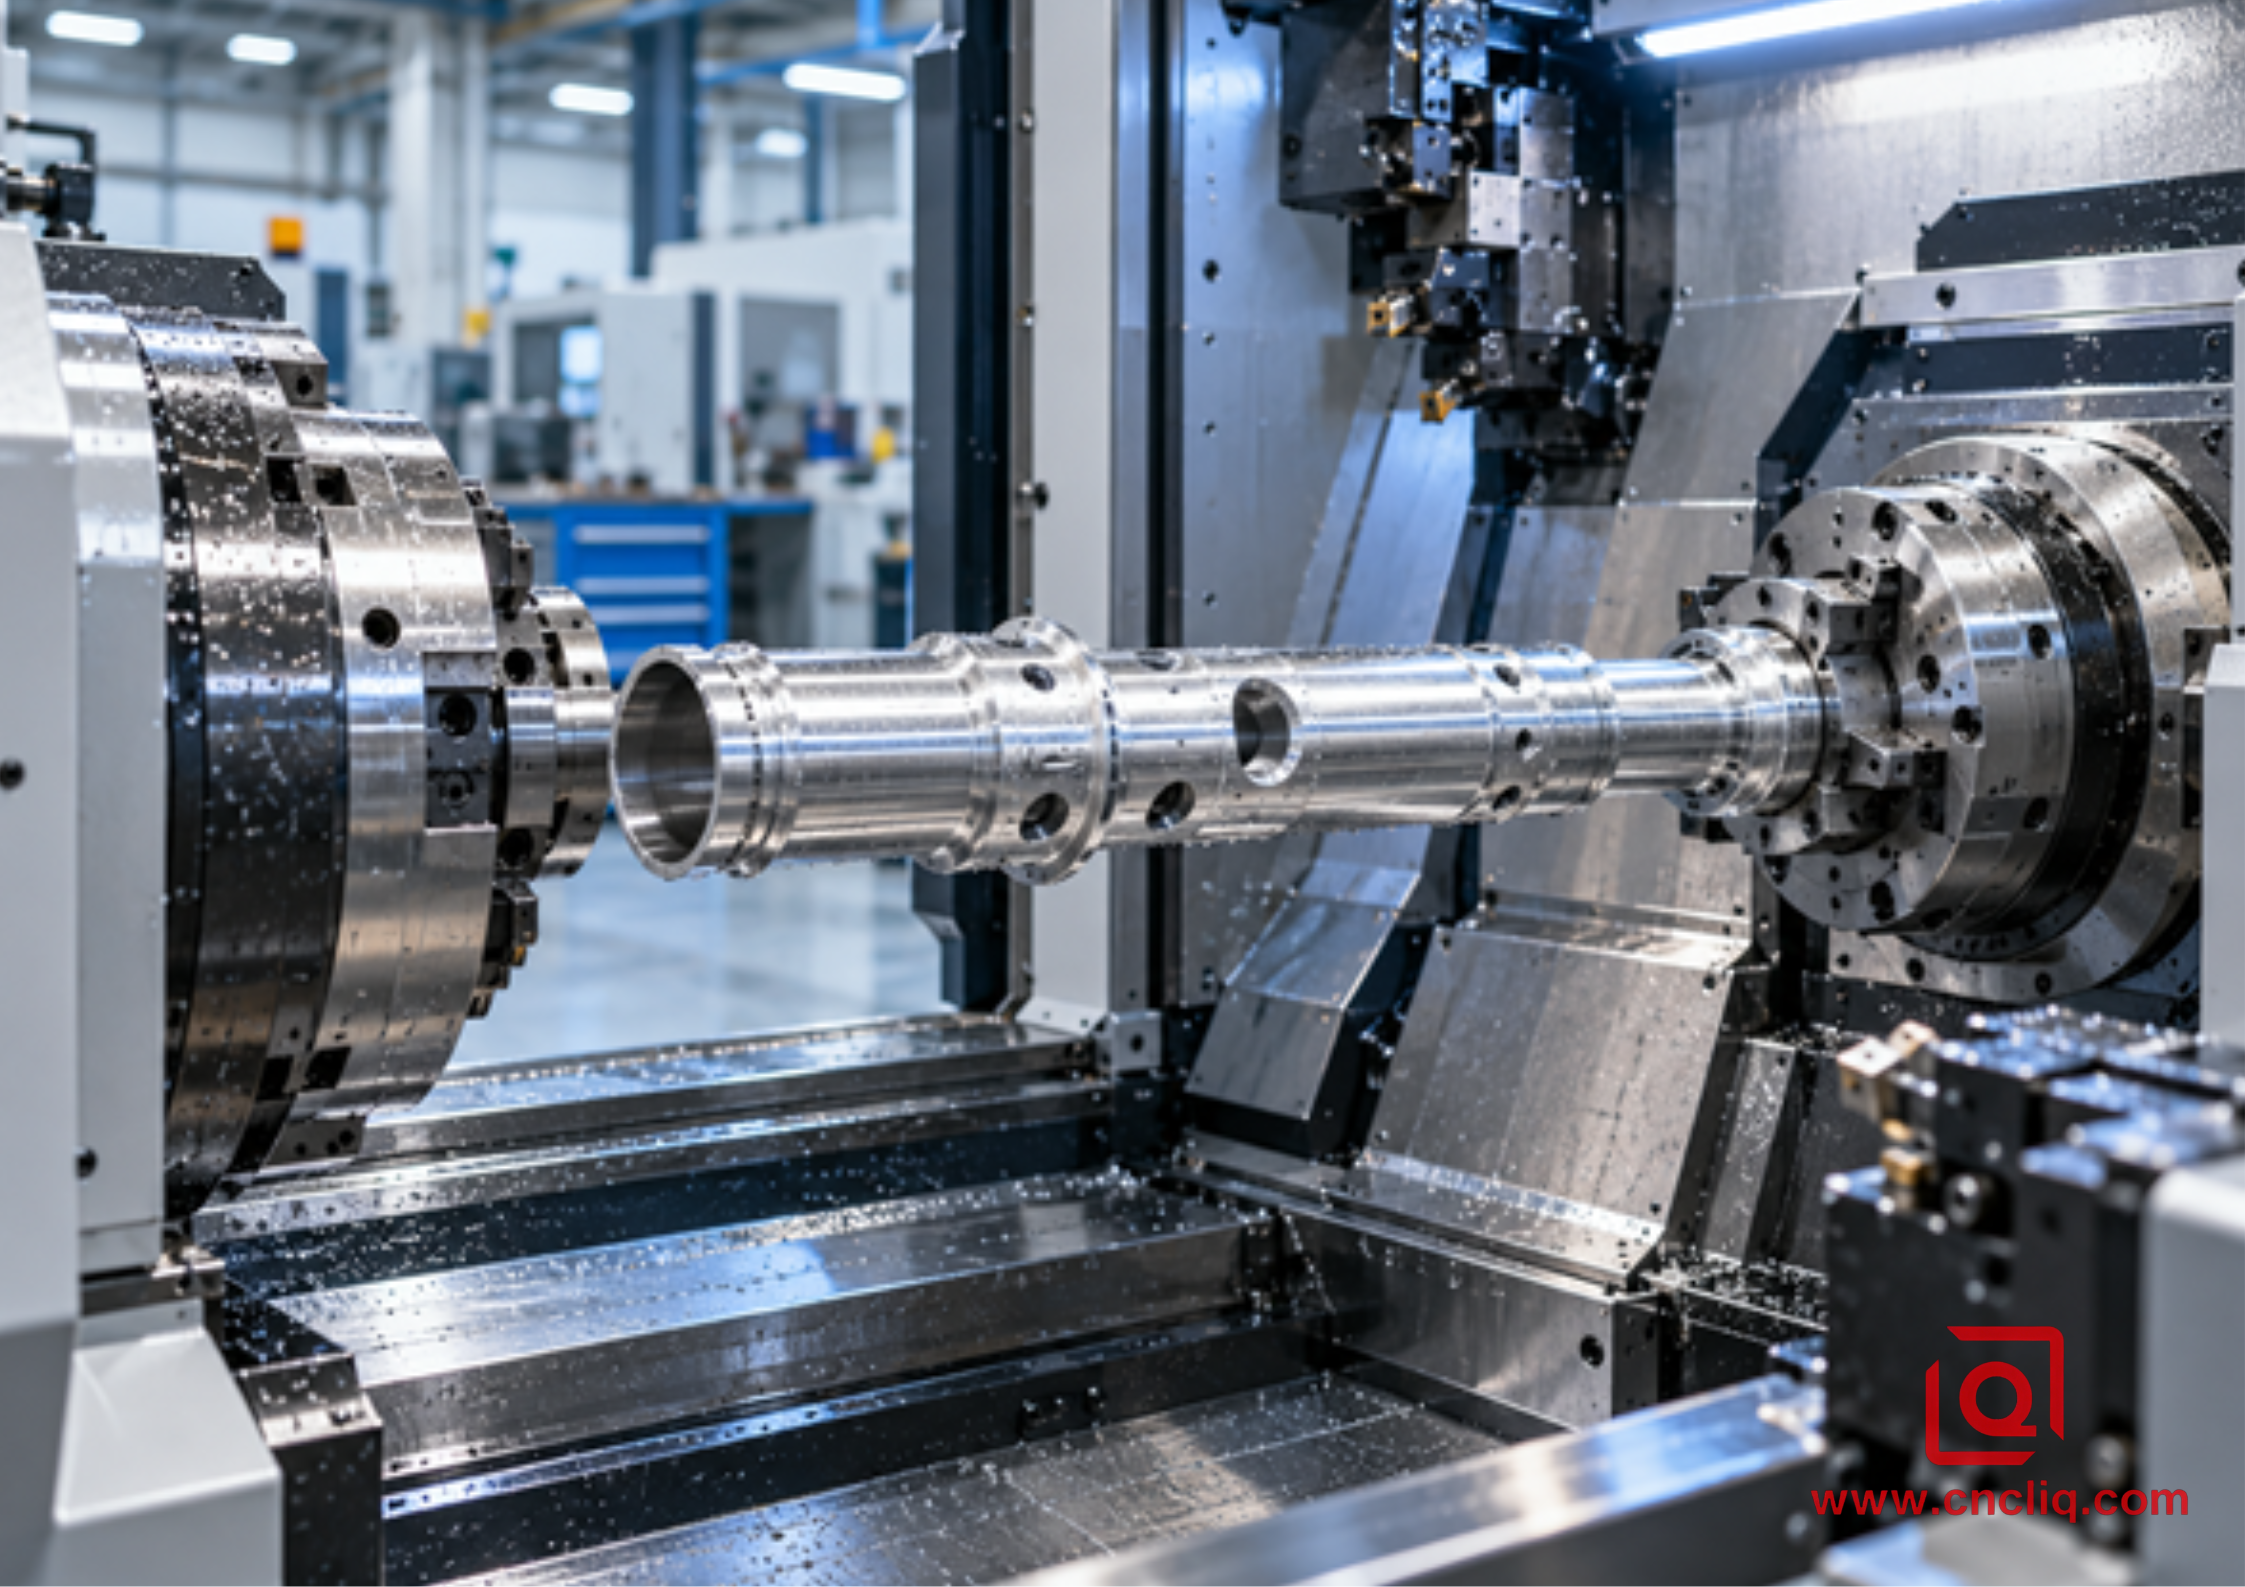
Синхронизированная двухшпиндельная обработка сложной алюминиевой трубы.
1. Что означает «синхронизация» в Чаке
Схема станка в руководстве по настройке: левый патрон = основной; правый патрон = вспомогательный; перемещение происходит в зазоре. Приемный патрон приближается, пока труба вращается. Нет быстрого способа остановки и захвата. На странице управления мне нужно согласование оборотов в минуту и требуемой фазы до того, как какая-либо губка начнет двигаться. Затем ось Z перемещается до упора. Губки закрываются. Входной сигнал зажима меняет состояние. Мы делаем паузу во время проверки. Только после этого может произойти отсечка или освобождение.
Ссылка на руководство по настройке: Руководство оператора токарного станка Haas, 2021 г., раздел о синхронном управлении шпинделем. В этом руководстве хорошо показана практическая идея. Пара шпинделей ускоряется, вращается и замедляется одновременно; она может поддерживать оба конца или обеспечивать вращательный проход. Я бы никогда не стал копировать ее коды в другую систему управления, не имея под рукой руководства производителя. Коды, ограничения скорости, логика ориентации и подтверждение зажима должны соответствовать фактическому руководству производителя.
Что я хочу увидеть во время проверки? Не рекламный ролик. Мне нужен медленный цикл с реальными зажимными губками, реальным лезвием, реальным вылетом и реальным заготовком. Есть ли зазор между трубкой и упором? Затягивается ли деталь по оси Z при закрытии второго патрона? Остается ли стружка от ленты после переноса на одну из губок? Мелкие детали, но они определяют результат.
Двух патронов недостаточно для синхронизации. Хорошая передача информации — это согласованное по времени взаимодействие: скорость, фаза, положение по оси Z, посадка, сигнал зажима, разъединение, зазор. Наше руководство поработе с приводным инструментом на токарных станках с ЧПУ охватывает вторую половину процесса. Синхронизация перемещает и поддерживает трубу; приводной инструмент создает поперечные отверстия, плоские поверхности, торцевые отверстия, пазы и внеосевую резьбу.
2. Почему алюминиевая трубка оказывает сопротивление
Проверка CAD-модели, 09:00. На экране труба выглядит жесткой. Испытание в цехе, 11:20. Ответ цеха: нет. В мой контрольный лист для тонкостенных деталей заносятся пять пунктов: нагрузка на зажим, нагрузка при расточке, прерывания, напряжение в заготовке, температура. Каждый фактор может быть незначительным. Если объединить три, то при расточке может быть получено не соответствующее условиям сборки значение.
Первым шагом является проверка деформации трехкулачкового зажима. Если слишком сильно сжать узкие зажимы, круглое отверстие может слегка деформироваться в трехлепестковом положении в зажатом состоянии. Инструмент прорезает круглую канавку внутри этой ограниченной формы. Если открыть патрон, стенка пружинит, возвращаясь в свободное состояние. Показание микрометра в одной точке на часах может не отобразить нужную форму.
Затем вступает сила резания. Длинный сверлильный стержень давит вбок. Под стержнем стенка прогибается. За кромкой она возвращается в исходное положение. Когда поперечное сверло пробивает стенку, я не могу оценить внутреннюю кромку из окна; эту задачу должен выполнить эндоскоп. Одной длинной серебристой ленты вокруг герметизирующей поверхности достаточно, чтобы превратить качественную отделку в брак. Ничего необычного в этом нет.
Нагрев заслуживает цифр. Примечание к материалу 6061: опубликованные данные о тепловом расширении при комнатной температуре близки к 23 микрометрам на метр на каждый градус Цельсия. Пример расчета на полях: диаметр 100 мм; предполагается равномерное изменение температуры на 10 градусов Цельсия. Арифметические вычисления: 23 x 10⁻⁶ x 100 x 10 = 0,023 мм. Я не указываю 0,023 в качестве смещения. Трубка нагревается неравномерно; это число лишь указывает на размер ловушки. Это объясняет, почему показания температуры рядом с прибором могут отличаться от стабильных показаний при контроле.
Краткий список рисков для рецензирования в печатном издании:
• Истончается ли стена под окном, иллюминатором или канавкой?
• Могут ли обе челюсти захватить жесткую поверхность, а не уплотненную?
• Выполняется ли обработка критически важного отверстия до или после фрезерования боковым резцом?
Где могут спрятаться чипы во время передачи управления?
• Какие размеры переходят от обработки на главном шпинделе к обработке на вспомогательном шпинделе?
• Окончательное утверждение зависит от качества выпущенной детали?
Для получения более подробной информации о температуре и формировании лепестков воспользуйтесь нашим руководством по жестким допускам диаметра при токарной обработке алюминия .
3. Девятиэтапная процедура передачи информации, которую мы можем проверить.
Техническая документация, первая статья. Мне нужно, чтобы передача данных была описана как отдельные события, а не спрятана в одной строке под названием «работа вспомогательного шпинделя».
1. Захватите заготовку трубы, прутка, профиля или заготовки, близкую к окончательной, за известную длину контакта.
2. Черновая обработка отверстия и наружного диаметра должна быть выполнена с достаточной степенью балансировки, чтобы одна стенка не оставалась под воздействием всего высвобожденного напряжения.
3. Детали лицевой стороны станка, которые должны оставаться привязанными к основной базовой линии.
4. Очистите зону передачи и вторичные зажимы. Даже небольшой скол за вторым зажимом может сорвать передачу.
5. Приведите оба шпинделя в утвержденное синхронизированное состояние.
6. Доведите вспомогательный шпиндель до упора и закрепите его при заданном давлении.
7. Убедитесь в состоянии зажима, затем отрежьте или отпустите основной патрон.
8. Отведите инструмент вдоль проверенной траектории и завершите обработку задней поверхности, резьбы, отверстия, канавки или элемента приводного инструмента.
9. Захватить или выгрузить трубу, не уронив уплотнение на желоб.
Одна правдоподобная проверка поможет. Попытка 1: чистая площадка, зажим входного сигнала, затем притяжение по оси Z на 0,04 мм при закрытии приемных губок. Не скрывайте это движение смещением. Сначала проверьте контакт упора, заход губок, фазу и давление. Смещение может привести к тому, что окончательная длина будет соответствовать требованиям, в то время как проблема с захватом останется.
Здесь также следует включить моделирование столкновений. Включите в него ступеньки зажимных губок, корпуса патронов, держатели, отрезной диск, необработанный материал и полный вылет инструмента. Готовая CAD-модель — лишь один из элементов в этом наборе.
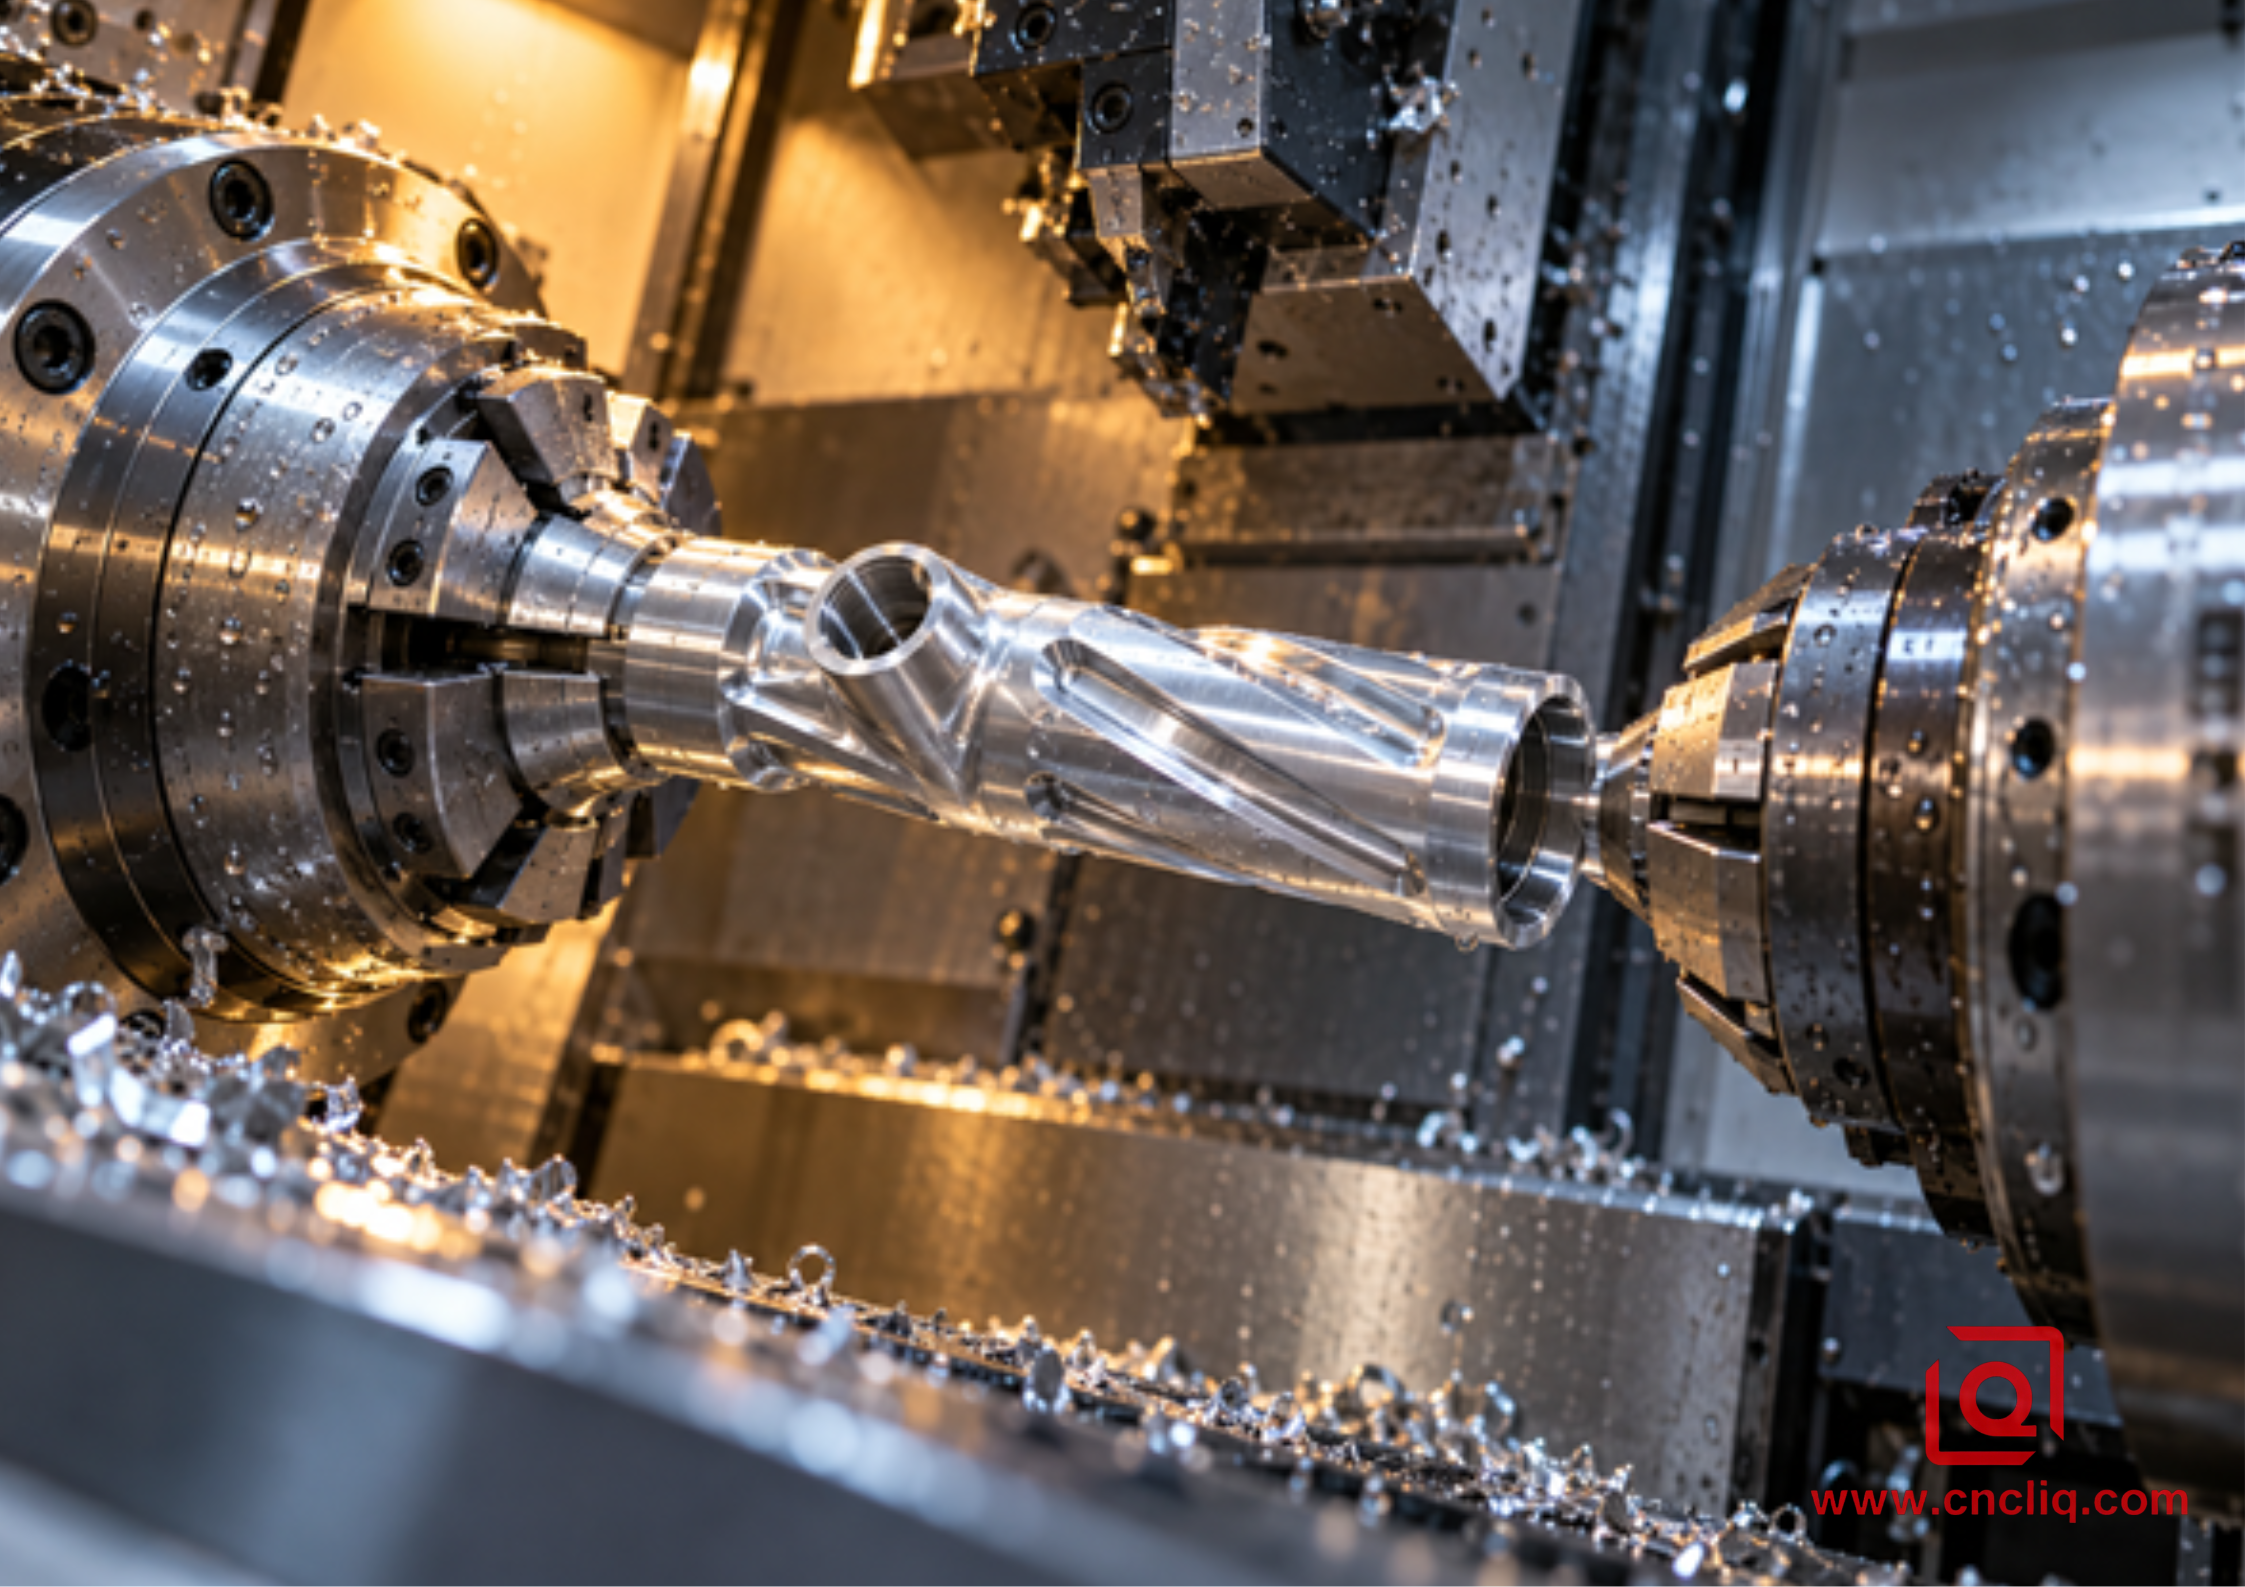
Крупный план синхронизированной передачи шпинделя
4. Крепление заготовки: давление – это только половина решения.
Записка из цеха, понедельник, 08:20. Наружный диаметр трубы 48,00 мм, толщина стенки 1,8 мм, длина захвата 22 мм. Диаметр отверстия, проверенный в зажатом состоянии: 42,012 мм. После снятия зажима: 42,027 мм в положении «12 часов», 42,009 мм в положении «3 часа». Смещение не менялось. Мы уменьшили давление патрона в пределах допустимого диапазона и увеличили контакт с отрегулированными расточенными губками. Следующие показания после снятия зажима сгруппировались в пределах 0,003 мм. Первая ошибка была вызвана не вставкой, а захватом.
Этот пример является иллюстративным, а не записью производственного процесса в компании Liqin, но порядок диагностики правильный. Измерьте свободную деталь, прежде чем искать компенсацию.
Список необходимых зажимных приспособлений на верстаке: расточенные губки, разъемная цанга, расширяющаяся оправка, подогнанная втулка. Четыре варианта контакта, четыре разных способа приложения нагрузки к стенке. Нет однозначного победителя. Чертеж сам по себе не решает проблему. Необходимо проверить толщину стенки, длину захвата, состояние сплава, размах заготовки, длину без опоры, прерывистые элементы, крутящий момент и последующие действия. Широкие губки все еще могут деформировать слабый участок. Я видел, как оправка устраняла выпуклость на внешнем диаметре и вместо этого создавала раструб на внутреннем.
«Использовать X-образный зажим» без указания типа патрона, типа зажимных губок, диаметра и частоты вращения — это число, контекст которого обрезан. В моей строке настройки все пять полей объединены: модель патрона; профиль зажимных губок; диаметр захвата; частота вращения; ожидаемая частота резания. Начните с пределов, установленных производителем станка и зажимного приспособления. Проверьте самую низкую стабильную настройку, затем запишите полную настройку.
Основные и вспомогательные зажимные губки часто требуют различной конструкции. Главный шпиндель может передавать черновой крутящий момент. Вторичный шпиндель может касаться обрабатываемой тонкой поверхности и выполнять нарезание легкой торцевой поверхности и резьбы. Копирование одной и той же концепции зажимных губок для обеих сторон удобно, но не всегда правильно.
Проверка после выпуска должна охватывать несколько положений часов и осевые сечения. Для критически важного отверстия необходимо согласовать, подтверждают ли его работоспособность размер, округлость, биение, измерение с помощью пневматического калибра или геометрия, измеренная на координатно-измерительной машине. «Проверка микрометром» недостаточна, если существует риск образования лопастей.
5. Порядок работы с инструментом и резки: практический обзор.
Вопрос от инструментария: предназначена ли пластина для обработки алюминия, и остается ли кромка острой? Алюминий обычно лучше обрабатывается полированной, идеально ровной кромкой с достаточным пространством для стружки. Кромка, заточенная под сталь, может тереться, накапливать стружку и пачкать поверхность. Начните с данных о марке стали и геометрии, предоставленных производителем инструмента. Проверьте диапазон резания на конкретном сплаве, состоянии, диаметре, толщине стенки и настройке.
Черновая и чистовая обработка — это разные работы. Черновая обработка удаляет заготовку и выявляет подвижность материала. Чистовая обработка обеспечивает заданный размер и поверхность с контролируемым припуском и известной кромкой. Большой радиус закругления не обязательно лучше на гибкой стенке. Если радиальная сила возрастает, чистовая обработка может выглядеть гладкой, в то время как размер может изменяться.
Порядок имеет значение. При обработке перфорированной трубы я обычно предпочитаю проводить интенсивную или трудоемкую работу до последнего критически важного прохода через отверстие и уплотнительную площадку, при условии, что доступ к инструменту это позволяет. Почему? Поперечное сверление и фрезерование могут ослабить стенку. Если закончить слишком рано, то идеально выглядящая деталь сместится позже.
Процесс отрезки имеет свой список причин поломки: неровность лезвия, чрезмерный выступ, слабая подача охлаждающей жидкости, повторная обработка стружки или оставшийся стержень, вытягивающий трубу. В руководстве по нарезке канавок и отрезке алюминиевых труб подробно описана эта операция. Когда труба становится очень тонкой и изящной, сравните расположение опор при использовании швейцарской обработки и стандартной токарной обработки на станках с ЧПУ .
Полезная контрольная запись фиксирует звук, форму стружки, нагрузку на шпиндель, поверхность, размер отслоившейся стружки и количество деталей на кромке. Запись «Работает хорошо» не гарантирует выпуск следующей партии.
6. Таблица соответствия характеристик и элементов управления
Риск, связанный с функцией печати или магазином | Процесс принятия решения для обсуждения | Как это проверить? | Что должно быть указано в запросе предложений (RFQ) |
Первичный диаметр отверстия и наружный диаметр для позиционирования | По возможности завершайте работу, отталкиваясь от одной базовой точки главного шпинделя. | Соотношение диаметра отверстия и биения или КИМ | Базовые параметры, посадка, размеры и геометрические пределы |
Тонкая земля для переброски | Используйте широкий круг квалифицированных контактов и проверенные методы давления. | Результаты измерений под разными углами. | Стена, зона захвата, разрешенные отметки |
Боковые порты с тактированием | Сохраните фазу и используйте подвижный инструмент по оси C. | Положение относительно базовой оси | Основные углы, положение и правило заусенцев |
Задняя резьба | Перед началом резки проверьте посадку вспомогательного шпинделя. | Резьбонарезной калибр и расположение торца | Стандарт, класс, глубина и тактирование |
Пробивание отверстия в скважине | Контролируйте прорыв и разработайте план выхода для заусенца. | Увеличение, эндоскоп, штифт или проверка потока | Приемлемость качества кромок и чистоты |
Длинный свободный участок | Добавьте противодействующую поддержку или сравните со швейцарским маршрутом. | Конусность, прямолинейность, вибрация и качество отделки | Свободная длина, форма и количество товара. |
Диаметр изменяется в зависимости от покрытия. | Перед выпуском определитесь с допустимым использованием маски или без нее. | Проверьте это до и после завершения. | Название покрытия, толщина и зоны без покрытия |
Вопрос покупателя: «Можете ли вы обеспечить высокую точность?» слишком расплывчатый. Замените его указанием базового значения, предельного значения, зоны чистовой обработки, состояния заусенцев и метода контроля. Теперь поставщик сможет оценить реальный риск.
7. Время цикла: учитывайте время ожидания, а также время нарезки.
Проверка на доске. Основная сторона обрабатывается за шесть минут. Обратная сторона обрабатывается за одну минуту. Результат на временной шкале: пять минут простоя у правого шпинделя. Мы перемещаем заготовку только в том случае, если базовая траектория и зазор остаются неизменными. Два шпинделя; одно узкое место. Арифметика не делится сама на себя.
Нарисуйте простую временную шкалу. Отметьте этапы: вращение, работа с приводным инструментом, синхронизация, приближение, зажим, отрезка, извлечение, осмотр и разгрузка. Какие события могут перекрываться? Какие используют одну револьверную головку? Какие требуют работы обоих шпинделей? Обведите самую длинную шкалу, которая не может перекрываться. Это наш начальный цикл, до добавления этапов перемещения и обработки.
Возможный вариант расписания: левая сторона начинает часть N+1, а правая сторона завершает часть N. Четыре контрольных точки перед тем, как мы заявим о перекрытии: доступность револьверной головки, перемещение, траектория движения чипа, проверка на помехи. Не указывайте перекрытие, которое фактическая машина не может выполнить.
В сравнительной таблице для покупателя я заменяю почасовую ставку стоимостью одной принятой и упакованной детали. Строки ниже: CAM; зажимные губки; держатели; проверка; цикл; обработка; контроль качества; обработка кромок; анодирование; упаковка; ожидаемая доработка. Типичная экономия заключается не в одном впечатляющем резе. Она заключается в отсутствии приспособления для фрезерования, исчезновении очереди и одной базовой точке, которую нам больше не нужно искать. Для простой прототипной трубы с незакрепленными задними элементами две традиционные операции могут обойтись дешевле.
Для принятия более широкого решения по маршрутизации см. сравнение токарной обработки на станках с ЧПУ и токарно-фрезерной обработки для концентрических алюминиевых корпусов . Если сплав не фиксирован, руководство по выбору сплава для токарной обработки алюминия на станках с ЧПУ от производителя поможет отделить выбор материала от выбора станка.
8. Анонимный случай: трубка оптического охлаждения
Описание заказчика, в стерильном состоянии: промышленное оборудование для визуализации, компактная охлаждающая трубка из сплава 6061, серийное производство. Трубка имела установочное отверстие, два уплотнительных выступа, одну заднюю мелкую резьбу, три позиционируемых порта для охлаждающей жидкости и окошко для кабеля в форме полумесяца. Толщина стенки уменьшалась вблизи окошка. Ось отверстия и уплотнительные выступы контролировали сборку.
Первый вариант на бумаге: обточить отверстие и диаметры, перейти к фрезерованию для отверстий и окна, затем вернуться к токарному станку для задней резьбы. Можно ли было изготовить деталь? Да. Создались ли при этом два дополнительных опорных датчика на пружинящем корпусе? Тоже да.
Пересмотренный маршрут: заготовка трубы, обработанный материал, основные зажимные губки с полным контактом. Черновая обработка отверстия и наружного диаметра с балансировкой. Фрезерование портов и окна перед заключительными критическими проходами. Возвращение с известной кромкой для отверстия и уплотнительных выступов. Карта переноса: синхронизация; приближение; посадка; зажим жертвенного выступа в просверленных губках; проверка сцепления; отрезка; обработка торца; нарезка резьбы; снятие фаски.
В блоках FAI были указаны довольно конкретные параметры: размер/форма свободного отверстия, расположение каждого уплотнительного элемента относительно оси отверстия, задняя поверхность относительно базовой точки, расположение отверстия, результаты измерения резьбы и вид каждого скрытого пробоя. В технологической карте были указаны диаметры отверстия и уплотнений, следы переноса, направление инструмента. Никаких выдуманных заявлений о «микронной точности». Утвержденный чертеж содержит данные о приемочных параметрах.
Коммерческий вывод очевиден. Эта трубка выиграла от использования материалов, поскольку ее важные соединения пересекали оба конца и несколько угловых элементов. Не каждая трубка будет такой. Ассортимент алюминиевой продукции Liqin демонстрирует более широкое семейство материалов. В качестве примера общедоступной информации см. корпус молниеотвода Liqin из сплава 6061-T6 . Его история начинается с заготовки, близкой к окончательной, и продолжается через отверстия, резьбу, обработку кромок, очистку и проверку. Это не тот анонимный продукт, что описан выше.
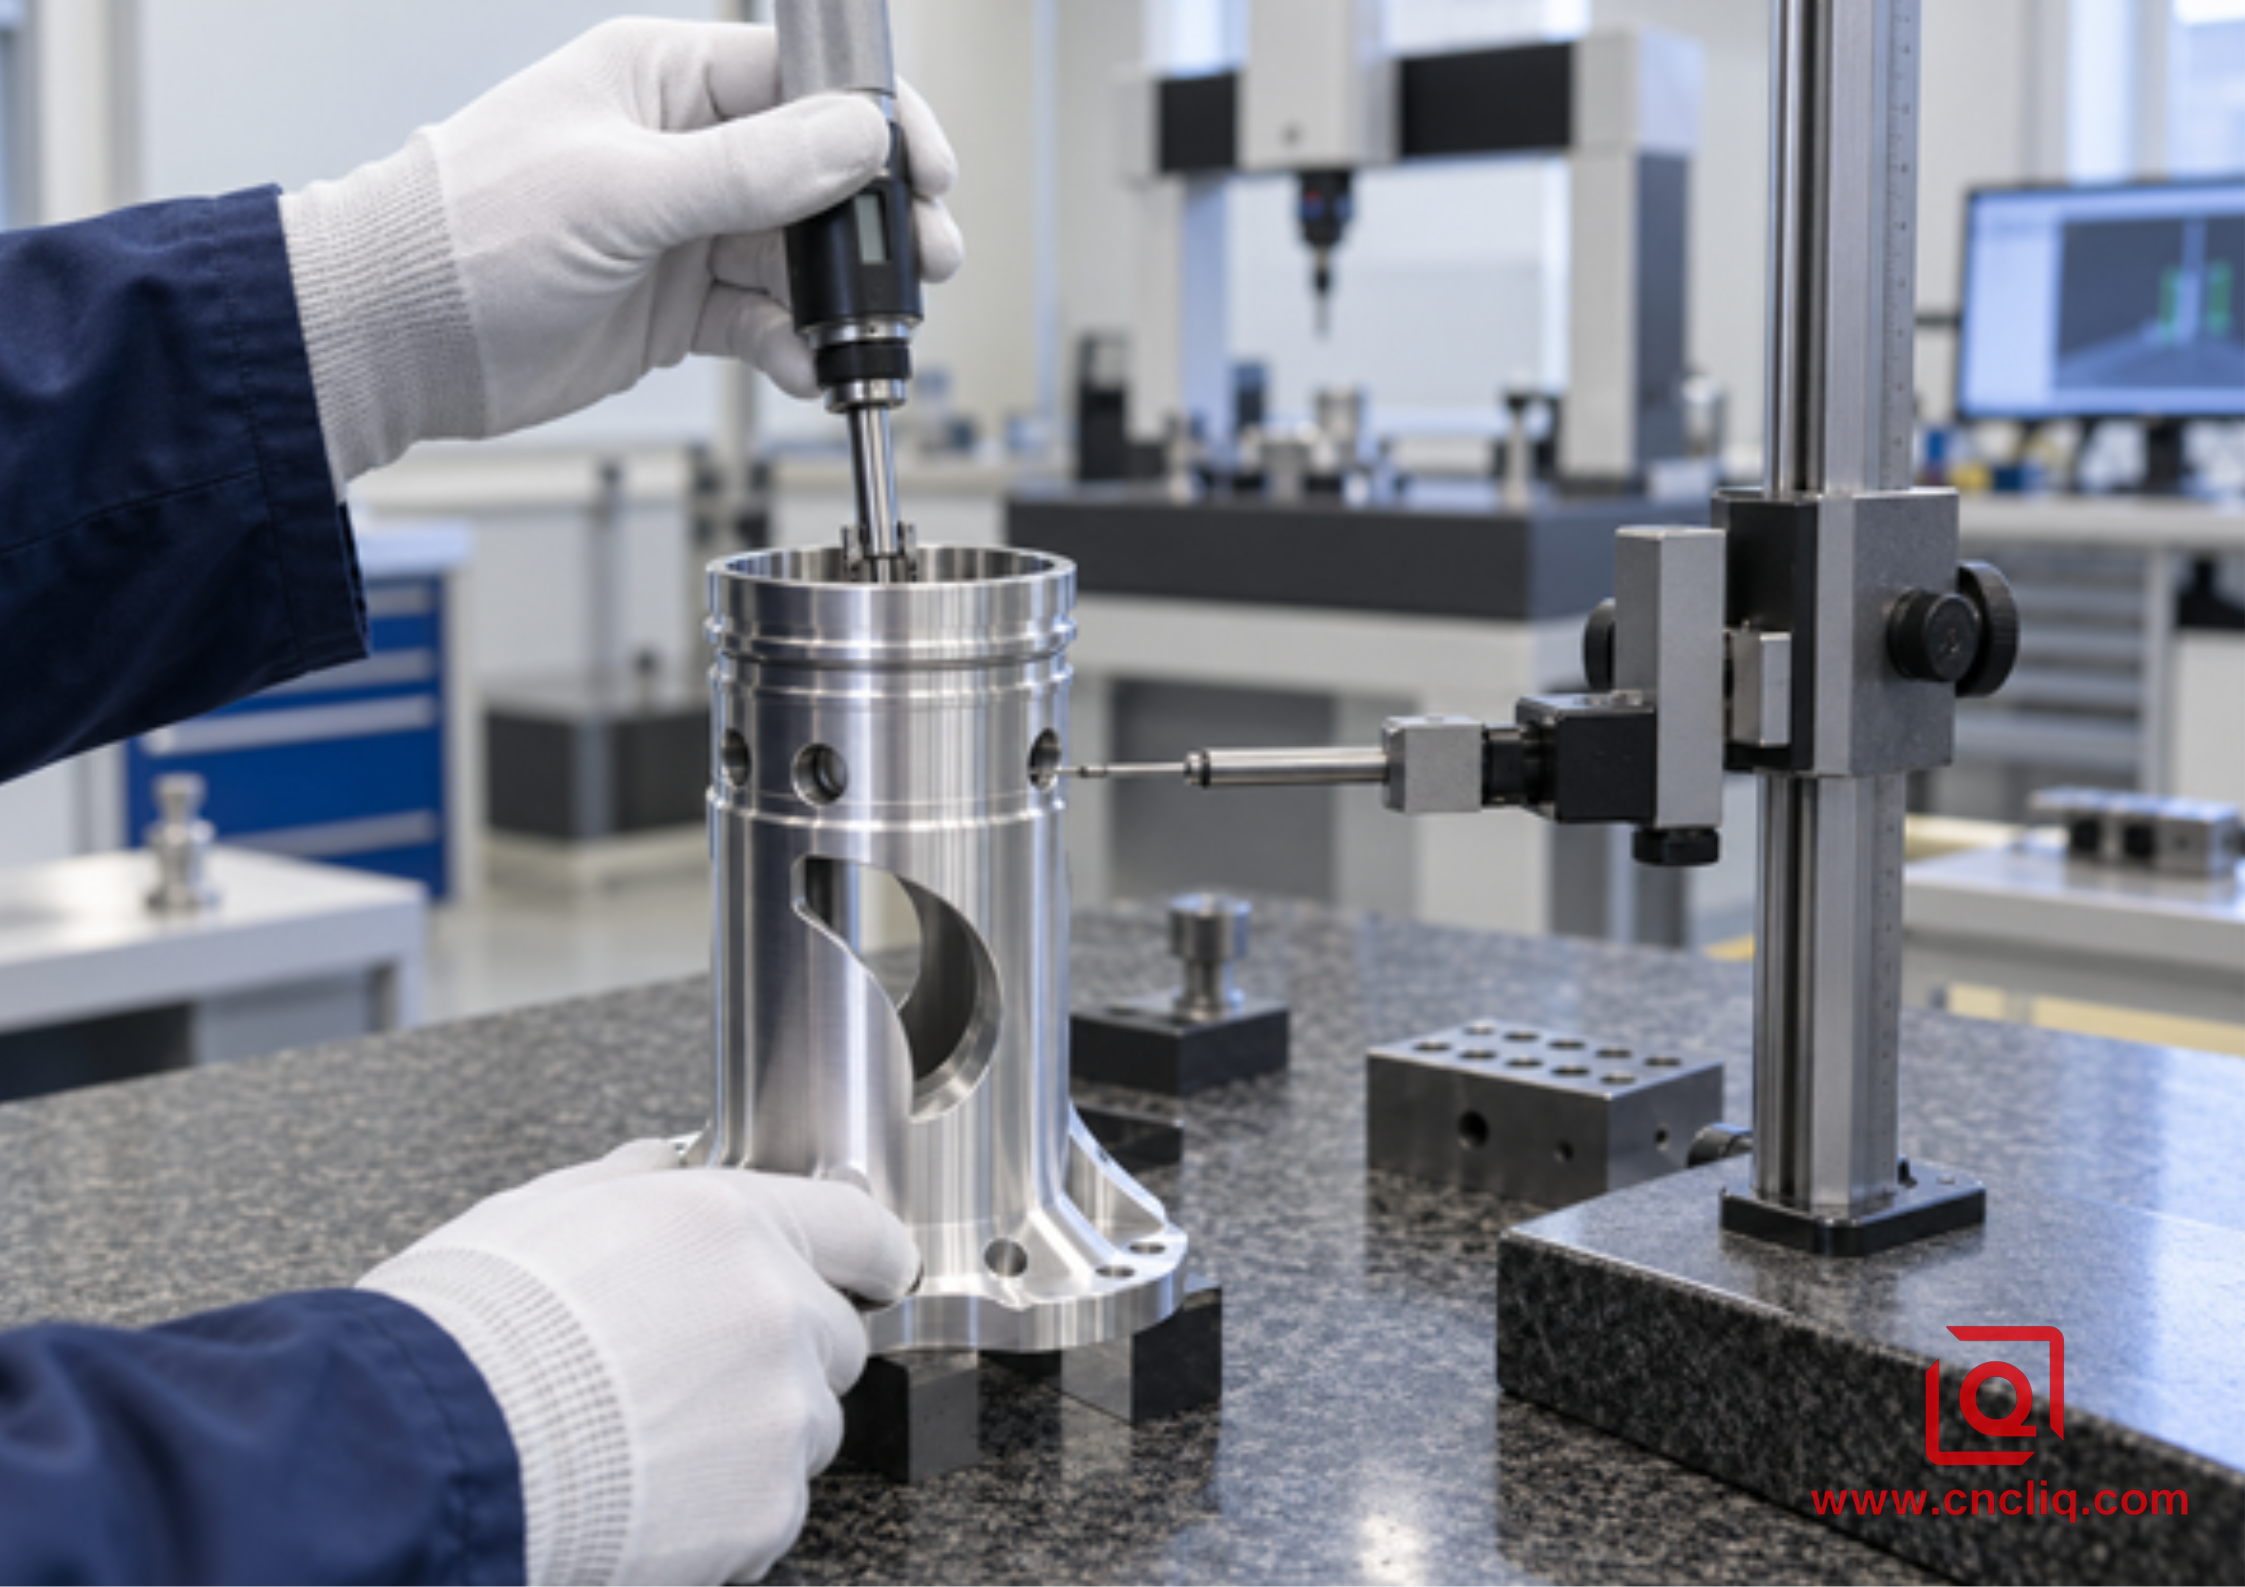
Проверка сложного алюминиевого трубчатого компонента.
9. Проверка при транспортировке
Вопрос для проверки чертежа: какое соотношение остановит сборку? Если ответ — биение отверстия относительно уплотнительной площадки, измерьте это соотношение. Семь диаметров прохождения не доказывают этого.
Примечание к стандарту при проверке чертежа: ISO 1101:2017 — это эталонный словарь для обозначения формы, ориентации, расположения и биения. Проверка каталога: ISO подтвердила это издание в 2022 году. Используйте стандартный язык с функциональной базовой системой. Если отверстие определяет положение узла, его ось может контролировать поверхности, выступы и схему расположения отверстий. Не тратьте даже самый узкий допуск на декоративный наружный диаметр, который не имеет никакого значения в процессе эксплуатации.
Мы разделили план контроля на три группы:
• Детали, выполненные на главном шпинделе.
• Отношения, чувствительные к передаче информации.
• Функции, выполненные на вспомогательном шпинделе.
Добавьте условия измерения. Рядом с каждым критическим показанием мне нужны два поля: зафиксированное или свободное; прогретое машиной или стабилизированное. Смешайте эти условия, и получится график тренда.
В протоколе проверки также следует указать необходимую документацию на материалы, калибровку измерительного прибора, использование резьбового калибра, шероховатость поверхности (только там, где это указано), осмотр скрытых заусенцев, очистку и упаковку. План действий должен располагаться рядом с указанием частоты: корректировка смещения, смена инструмента, остановка, разделение или обращение в инженерный отдел. Без указания предельной скорости реакции данные просто заполняют отчет.
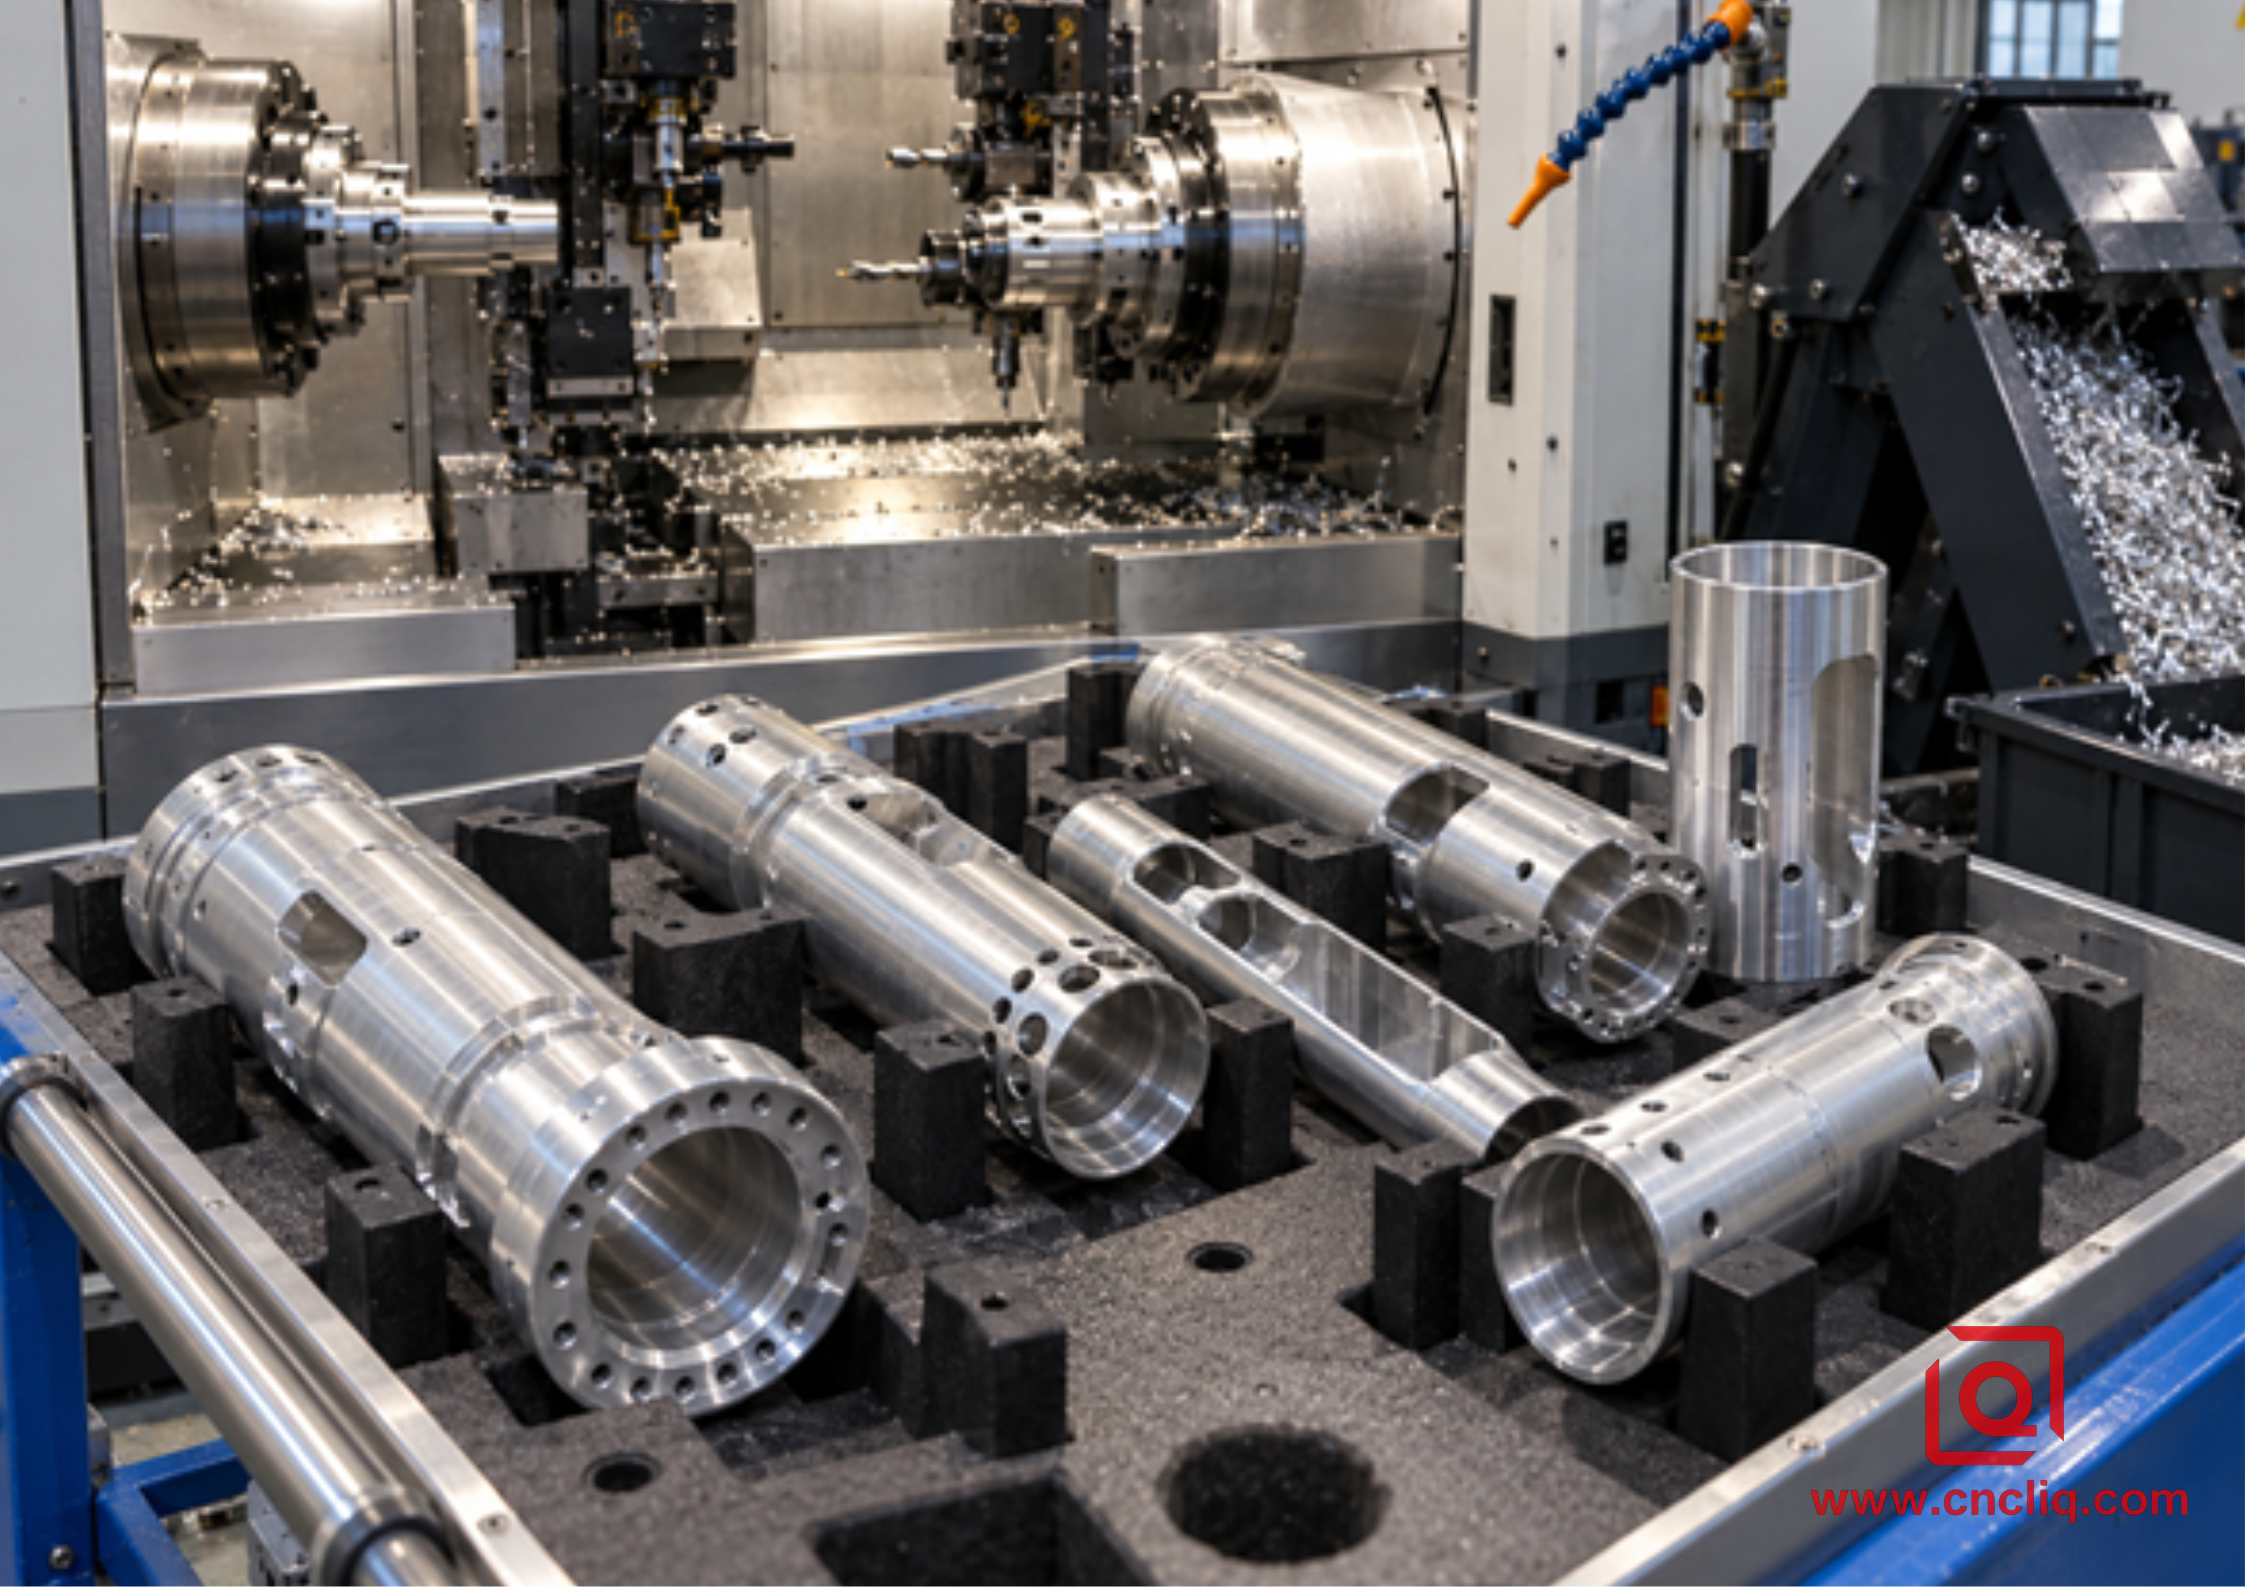
Партия уникальных сложных алюминиевых труб рядом с двухшпиндельным токарным центром.
10. Заметки по проектированию, разработке и производству (DFM) перед отправкой запроса на коммерческое предложение.
Быстрая проверка покупателя:
• Отправьте STEP-модель и управляемый 2D-чертеж одновременно.
• Отметьте отверстие или диаметр, в котором устанавливается узел.
• Размеры портов и окон определяются тактовой частотой относительно функциональных базовых элементов.
• Опишите, что должно произойти, если просверленное отверстие выйдет наружу через стенку скважины.
• Задайте режущему механизму реалистичный радиус скругления углов и траекторию движения.
• Оставьте защитную зону для переноса, вместо того чтобы силой прижимать челюсти к поверхности уплотнителя.
• Укажите сплав, состояние, ограничения по запасам и требования к сертификатам.
• Определите тип анодирования, припуск, маскировку, ожидаемый цвет и размеры после нанесения покрытия.
• Разделите зоны, предназначенные для косметического ухода, и укажите допустимые правила обращения с ними.
• Укажите количество прототипов, первый заказ, годовой прогноз, протоколы проверок, упаковку и место назначения.
Труба, обрабатываемая преимущественно вращательным движением с небольшим количеством боковых деталей, может подойти для токарного станка с двумя шпинделями по осям C или Y. Глубокие пазы и тяжелая 3D-обработка могут по-прежнему выполняться на обрабатывающем центре. Для очень маленькой и длинной трубы может потребоваться поддержка направляющими втулками. Наше сравнение 3-осевой, 5-осевой и фрезерно-токарной обработки дает более широкую логику выбора.
11. Что нужно Лициню для того, чтобы его цитата была полезной.
Начните с описания файлов, материала, отделки, количества и требований к доставке. Затем обведите три характеристики, которые могут помешать вашей сборке. Укажите, что именно труба перевозит, герметизирует, фиксирует или вокруг чего вращается. Эта краткая заметка о применении часто меняет план безопасного захвата и базовой точки.
В коммерческом предложении необходимо указать семейство станков, количество переналадок, направляющую для перемещения, специальные зажимные губки, критически важный метод контроля и исключения. Пять четких ответов важнее, чем страница технических характеристик шпинделя. Если труба имеет скрытый риск образования заусенцев или поверхность, к которой вспомогательный шпиндель не должен прикасаться, укажите это в первом сообщении.
Компания Liqin может сравнить синхронизированную двухшпиндельную токарную обработку со швейцарской обработкой или традиционным токарно-фрезерным методом. Отправьте чертеж через нашу страницу контактов для инженерной экспертизы и расчета стоимости.
Нажмите здесь для отправки запроса 👆
Часто задаваемые вопросы
1. Всегда ли двухшпиндельная токарная обработка быстрее, чем обработка на двух шпинделях?
Нет. Перенос исключает необходимость в обработке, и некоторые работы могут дублироваться, но синхронизация, подход, отрезка, совместное использование инструментов и контроль все равно требуют времени. Сравните полный цикл и стоимость одной принятой детали. Интегрированный подход оправдывает себя, когда оба конца используют важные базовые параметры или повторный спрос компенсирует дополнительные работы по настройке.
2. Может ли вспомогательный шпиндель захватить готовую тонкую стенку?
Да, на подходящей детали и проверенной настройке. Зона захвата, площадь контакта, давление, состояние материала, скорость и последующий рез должны работать согласованно. Для проверки используются измерения под разными углами. Широкая цанга или зажим помогают распределить нагрузку, но не гарантируют отсутствия деформаций.
3. Как обеспечивается угловая синхронизация во время передачи?
Система управления синхронизирует скорость вращения шпинделя и его ориентацию, а программа обеспечивает выполнение заданного этапа при передаче управления. Затем зажим должен противостоять проскальзыванию. Разместите отверстия, окна, плоские поверхности или начало резьбы по опорной точке функционального чертежа и проверьте их во время проверки первого образца.
4. Какую марку алюминия мне следует выбрать?
Автоматического победителя нет. Сплав 6061 широко доступен и допускает множество вариантов отделки. Сплав 7075 обеспечивает более высокую прочность для соответствующих конструкций, но меняет стоимость, устойчивость к коррозии и требования к отделке. Сплавы 2024 и 6082 удовлетворяют другим потребностям. Начните с учета нагрузки, условий эксплуатации, способа соединения, формы заготовки, соответствия нормам и отделки; подтвердите точную закалку и форму изделия перед составлением коммерческого предложения.
5. Что предотвращает задержку запроса коммерческого предложения (RFQ)?
Отправьте модель STEP, чертеж, информацию о сплаве и состоянии, количестве, прогноз, качество отделки, базовые параметры, геометрические пределы, резьбу, правила удаления заусенцев и чистоты, протоколы контроля, упаковку и место назначения. Отметьте поверхности, к которым нельзя прикасаться. Одно предложение, объясняющее, как труба герметизируется или устанавливается, часто оказывается полезнее, чем еще одно общее примечание о допусках.
Нажмите здесь для отправки запроса 👆
Краткое содержание
Синхронизированный маршрут от главного шпинделя к вспомогательному работает лучше всего, когда для сложной алюминиевой трубы необходимо сохранить единую функциональную цепь по всему внутреннему диаметру, наружному диаметру, боковым элементам и задней части. При этом цеху по-прежнему необходимо контролировать контакт зажимных губок, снятие напряжений, нагрев, стружку, порядок резки, фазу передачи и контроль качества. Все эти параметры следует отразить в чертеже, технологической карте и смете. Именно так «двухшпиндельная обработка» становится повторяемым процессом, а не просто обозначением станка.
Контактная информация
Компания: Ningbo Liqin Industry Co., Ltd. Ежедневное обслуживание клиентов и послепродажная поддержка : service@shturl.zhuwanying@cncliq.com
Для новых запросов, обсуждения цен и заказов : business@shturl.zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, носят исключительно информационный и справочный характер. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку характеристики деталей, изготовленных на заказ, различаются в зависимости от номеров партий материала, калибровки оборудования и конкретных допусков, обязательные спецификации качества регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все примеры успешных заказов, представленные в этом блоге, были тщательно анонимизированы и отредактированы. Показатели производительности, производственные процессы и изображения служат исключительно для демонстрации наших возможностей в области обработки деталей на заказ и не представляют собой единый универсальный стандарт для всех заказов.
Производственная команда Лицинь
Компания Ningbo Liqin Industry, опираясь на 18-летний опыт в области высокоточной машиностроения, производит высокоточные металлические компоненты для требовательных мировых рынков. Наш производственный комплекс площадью 6500 м² оснащен более чем 150 станками, включая 4-осевую и 5-осевую обработку на станках с ЧПУ , фрезерно-токарную обработку, холодную экструзию и литье под давлением. Такая организация производства позволяет нам бесперебойно управлять проектами, от первоначальных CAD-концепций до отгрузки готовых изделий.
Мы обеспечиваем бескомпромиссный контроль качества. Мы подходим к жестким допускам с той инженерной дисциплиной, которая необходима. Наши инженеры по контролю качества, имеющие сертификаты ISO 9001, ISO 13485 и IATF 16949, проводят строгие проверки IPQC, FQC и OQC каждой производственной партии. От измерения размеров на координатно-измерительных машинах и оптического профилирования до испытаний на твердость и солевое распыление, мы проверяем ваши критически важные характеристики заранее — поэтому вы получаете готовые к установке компоненты без проблем со сборкой или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на двухчасовое время ответа на новые запросы предложений, прямую поддержку при изготовлении опытных образцов и бесперебойную экспортную доставку по Европе, Северной Америке, Азии и Океании.
Мы будем рады вашим запросам и образцам. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить выгодное предложение!
