 العربية




تجد معظم المتاجر أن الرقم 6061 مناسب - إلى أن يصبح غير ذلك فجأة. يمكن للرقائق أن تخنق جيبًا عميقًا. قد يبدأ جدار طويل في الرنين. في بعض الأحيان يتحول لون الجدار اللامع إلى اللون الرمادي في تمريرة واحدة لأن القاطع قد التقط طبقة من الألومنيوم. إزالة المعادن بسرعة هي الجزء السهل. يحتاج العمل المتكرر إلى حافة حادة، ورقاقة بها جسم ما، ومكان يمكن أن تنتقل إليه تلك الشريحة، وتركيبة ثابتة دون الضغط على المكون لإخراجه من شكله.
لمن هذا؟ أي شخص يتعين عليه تصميم جزء 6061 أو شرائه أو اقتباسه أو قصه ويريد أكثر من مجرد رسم بياني منسوخ من جهاز آخر. سنقوم ببناء الإعداد الأول، وقراءة ما يخبرنا به القطع، وجمع التفاصيل التي يحتاجها المورد للحصول على عرض أسعار مفيد. احتفظ بقاعدة واحدة قريبة: كل رقم في هذه المقالة هو مكان لبدء التجربة. تأتي ورقة صانع القطع أولاً، تليها الحدود الحقيقية للمغزل، والحامل، والبروز، وسائل التبريد، والتركيب، ومسار CAM، ومجموعة المواد.
إجابة سريعة: إذا وصلت هذه المهمة للتو إلى الماكينة، فستكون أداة القطع المصنوعة من الكربيد المصقولة ذات مزمارين أو ثلاثة هي الأداة الأولى التي تستحق التجربة. يجب أن يصل الهواء أو سائل التبريد إلى جانب الخروج من القطع؛ رش الحامل لا يفعل الكثير. بالنسبة للسرعة السطحية، 300 م/دقيقة تقع في منطقة حذرة. إنها نقطة اختبار، لا أكثر. اختر حمل الرقاقة لقطر الأداة وإعدادها، وقم بحساب التغذية باستخدام عدد الدورات في الدقيقة الذي سيعمل فيه المغزل حقًا، واختبر امتدادًا قصيرًا. سماع صرير فرك؟ تباطؤ التغذية يمكن أن يجعل الأمر أسوأ. انظر إلى الحافة والرقاقة قبل لمس التجاوز.
لماذا 6061-T6 جيد - ولماذا لا تزال المتاجر تتخلص منه
يعطي المغنيسيوم والسيليكون 6061 طابعه القابل للمعالجة بالحرارة. وسائل الشرح T6 تعني المعالجة الحرارية للمحلول تليها التعتيق الاصطناعي. يضيف T651 وT6511 خطوات تخفيف الضغط التي تناسب طريقة صنع المخزون. تلك اللواحق ليست زخرفة. يمكنهم تغيير سلوك الفراغ عند فتح جانب واحد. للشراء لا تتوقف عند "6061". اذكر نموذج الحالة المزاجية والمخزون على الرسم واطلب وثائق المواد التي يمكن تتبعها عندما يتطلب التطبيق ذلك. يغطي ASTM B221، على سبيل المثال، القضبان والقضبان والأسلاك والمقاطع الجانبية والأنابيب المبثوقة من الألومنيوم وسبائك الألومنيوم. تستخدم اللوحة والصفائح مواصفات مختلفة.
في الماكينة، ينتج 6061 عادةً قوى قطع أقل من الفولاذ ويسمح بسرعة سطح عالية. تساعد موصليتها الحرارية على نقل الحرارة، ومع ذلك لا يزال من الممكن أن تتلطخ المادة عبر حافة باهتة. تصبح هذه اللطاخة حافة مبنية، أو BUE. بمجرد قيام BUE بتغيير هندسة القاطع، يمكن أن يتغير الحجم واللمسة النهائية في بضع تمريرات. تضيف الجيوب العميقة مشكلة أخرى: تترك الرقائق الأداة، وترتد، وتقطع مرة أخرى. تكون الشريحة المعاد قطعها صلبة على السطح ولا يمكن التنبؤ بها عند الحافة.
الضغط المتبقي مهم أيضًا. قم بإزالة معظم المخزون من أحد جوانب اللوحة وقد يتحرك الجزء عند تحرير المشابك. لن يكون البرنامج الأسرع مفيدًا إذا لم يعد مكون الحالة الحرة ثابتًا. بالنسبة للجدران الرقيقة، أو الجيوب الكبيرة، أو العلاقات المرجعية الضيقة، قم بالتخطيط للتخشين أو فك التثبيت أو إعادة التركيب، وخطوة تشطيب منفصلة. يقارن دليلنا الأوسع عمليات تصنيع الألومنيوم بين طرق الطحن والخراطة والبثق عندما لا تكون معالجة القضبان المعدنية هي الخيار الوحيد.
ابدأ بالأرقام الثلاثة التي تتحكم فعليًا في القص
إن RPM في حد ذاته عبارة عن تعليمات متجر رديئة. قد يؤدي اثني عشر ألف دورة في الدقيقة إلى إلقاء شريحة نظيفة أو تلميع الجدار عن طريق الاحتكاك. قطر القاطع، وعدد الأسنان، والتغذية الأمامية هي التي تحدد أي منها ستحصل عليه. العمل من سرعة السطح والتغذية لكل سن. علاقات القياس القياسية المنشورة في طحن ساندفيك كورومانت الصيغ هي:
هل تحتاج إلى سرعة المغزل؟ n = (Vc × 1000) ÷ (π × D).
هل تحتاج إلى تغذية الجدول؟ Vf = fz × n × z.
التحقق من معدل الإزالة؟ Q = (ap × ae × Vf) ÷ 1000.
التدوين أقل غموضًا مما يبدو. رأس المال الاستثماري؟ السرعة السطحية، م/دقيقة. D هو قطر القاطع عند القطع. fz الصغير هو الشريحة المعطاة لسن واحد، بينما z يحسب الأسنان التي تقوم بالعمل. أسفل الأداة ap؛ عبر الأداة هو ae. ستقبل الرياضيات بكل سرور ملزمة فضفاضة أو 60 ملم من التراكم غير الضروري. الآلة لن. استخدم المعادلات لإبقاء العملية الحسابية مستقيمة، ثم احكم على ما إذا كان الإعداد يستحق هذه الأرقام.
مثال لطاحونة نهائية مشغولة مقاس 10 مم
ضع مطحنة نهاية كربيد ثلاثية المزمار مقاس 10 مم في الحساب. إن محرك Vc بقيمة 300 م/دقيقة يضع المغزل بالقرب من 9550 دورة في الدقيقة، وهو قريب بدرجة كافية لاختيار إعداد الآلة، ولكن ليس سببًا لتجاهل حدود المغزل. أعط كل سن 0.08 مم وأرضيات تغذية الطاولة بالقرب من 2290 مم/دقيقة. مع العمق المحوري 3 مم والارتباط الشعاعي 3 مم، يبلغ معدل الإزالة المحسوب حوالي 20.6 سم مكعب/دقيقة. على الجانب الصلب، مع قاطعة الألومنيوم المناسبة وتيار رقاقة واضح، فإن الأمر يستحق تجربة قصيرة. تعد عملية تحديد الطول بالعرض الكامل مهمة أخرى؛ لا تحمل الأرقام دون تغيير.
<فئة الجدول = "MsoNormalTable" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>الأداة والتشغيل
مدخلات إثباتية محافظة
النتيجة المحسوبة
ملاحظة أرضية المتجر
قطر كربيد 6 مم؛ ض = 2؛ قطع جانبي
Vc 300; فز 0.04
n 15,915; ف1,273
متدلية طويلة أم تركيبات ناعمة؟ تراجع وتحقق من عزم الدوران المتوفر.
قطر كربيد 10 مم؛ ض = 3؛ قطع جانبي خشن
Vc 300; فز 0.08
n 9,549; ف2,292
هناك مساحة للرقاقة، ويجب أن يكون الإعداد صارمًا.
قطر كربيد 12 مم؛ ض = 3؛ قطع جانبي خشن
Vc 300; فز 0.10
n 7,958; فف 2,387
القوة، وتوازن الحامل، والعض الجانبي، والحمل المشبك، كلها تحصل على تصويت.
قطر كربيد 10 مم؛ ض = 3؛ التمريرة النهائية
Vc 400; فز 0.04
n 12,732; فف 1,528
اترك مخزونًا متساويًا. لا تزال الحافة بحاجة إلى شريحة؛ لا تدعها تتزلج.
أمثلة التدريب المحسوبة فقط. وهي لا تحل محل مخطط الشركة المصنعة للقاطع أو التجربة الأولية الخاضعة للرقابة.
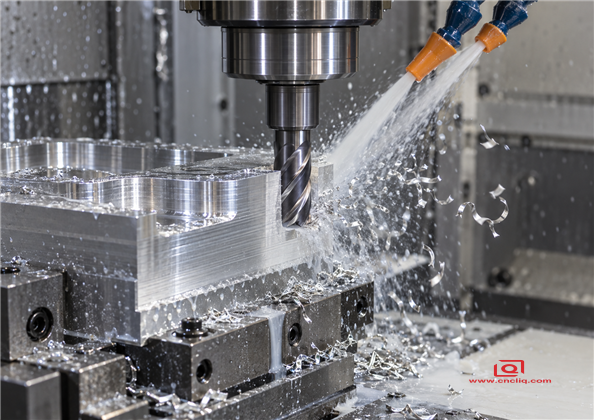
إن المشاركة المستمرة ومسار الشريحة الواضح لا يقل أهمية عن عدد الدورات في الدقيقة المبرمج.
اختيار قاطعة لا تحتوي على الألومنيوم
عدد الناي: إفساح المجال للرقاقة
مزماران يشتريان غرفة للتنفس. وهذا مفيد في ماكينة القمار، أو على جهاز خفيف، أو في أي مكان تكون فيه الرقائق هي مصدر القلق الأول. تستبدل ثلاثة مزامير القليل من تلك المساحة بحافة متطورة أخرى، وهذا هو السبب في ظهور التنسيق كثيرًا في ملفات تعريف الإنتاج والتخشين التكيفي. يمكن لأربعة مزامير أن تعمل في قطع ثابتة ومفتوحة، لكنها تترك مساحة أقل لشريحة ألومنيوم ضخمة الحجم. لا تختار عدد الناي حسب العادة من أعمال الصلب.
هندسة الحواف والناي
ابحث عن مشعل موجب حاد، وحلزون عالي، ومزامير مصقولة، وقوة أساسية كافية لقطر الأداة. يعتبر الكربيد المصقول غير المطلي بمثابة خط أساس موثوق به. قد تساعد خيارات ZrN أو DLC في بعض التطبيقات، ولكن استخدم فقط طلاءًا مدعومًا من قبل صانع الأدوات للألمنيوم. يمكن للطلاء السميك الذي يحتوي على الألومنيوم والمختار للصلب أن يشجع على الالتصاق. تقوم الشركات المصنعة للأدوات، مثل Harvey Tool بنشر تصميمات حلزونية عالية خاصة بالألمنيوم وتصف الخلاصات والسرعات المنشورة كقيم بداية مقترحة.
اجعل الاجتماع قصيرًا وحقيقيًا
يعتبر التصاق الأداة بمثابة رافعة مالية. كل ملليمتر غير ضروري يجعل الانحراف والثرثرة أسهل. احتفظ بطول المقياس فقط طالما أن متطلبات الوصول. قم بتنظيف الكوليت، واستخدم حاملًا هيدروليكيًا أو متقلصًا حيث تتطلب المهمة ذلك، وتحقق من النفاذ بالقرب من الحافة - حيث يكون الخطأ مهمًا. ستظل أداة القطع المتميزة الموجودة في حامل متسخ ومهترئ تترك خطوطًا أسفل الحائط. بالنسبة للتجويف الحرج أو سطح الختم، قم بفصل أدوات التخشين والتشطيب إذا كان عمر الأداة أو التحكم في الحجم يبرر ذلك.
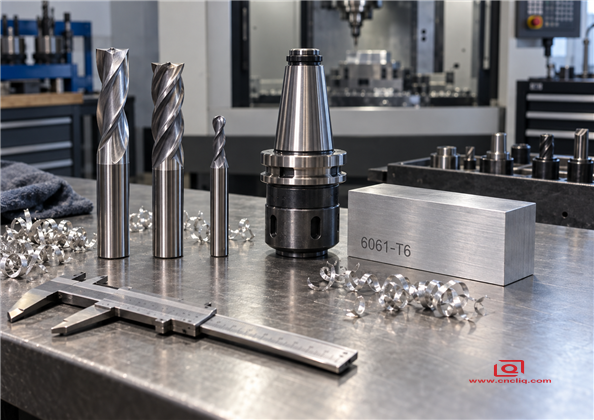
حدد عدد الفلوت وهندسة الحواف والحامل كنظام واحد.
تعديلات العملية حسب العملية
<فئة الجدول = "MsoNormalTable" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>العملية
الأسلوب المفضل
ما الأخطاء التي تحدث عادةً
التصحيح الأول
التخشين التكيفي أو الجانبي
3-فلوت كربيد مصقول؛ مشاركة شعاعية ثابتة تسلق الطحن
تحميل المسامير في الزوايا، والثرثرة، وإعادة قطع الرقائق
دخول سلس وحركة زاوية؛ تقليل الارتباط الشعاعي قبل تجويع تحميل الرقاقة
فتحة كاملة العرض
أداة ثنائية الفلوت أو مفتوحة بثلاثة فلوت؛ تنحي متواضع الإخلاء المباشر
رقائق معبأة وحواف ملحومة
قلل التغذية بنسبة 30-50% تقريبًا من قيمة الطحن الجانبي المثبتة، ثم افحص تدفق الرقائق
تشطيب الجدران
حواف مخصصة حادة؛ حتى المخزون. التمرير المستمر عندما يكون ذلك عمليًا
خطوط عمودية، مستدقة، علامات سكن الزوايا
تحقق من الجريان والانحراف والتغذية الفعلية في الحركات القصيرة واتساق المسموحات
أرضيات وأضلاع رقيقة
إزالة متوازنة؛ ضغط التشطيب الخفيف دعم القطع القريب
دفع الجدار، الاهتزاز، تشويه الحالة الحرة
قم بتغيير مسار الأدوات واستراتيجية الدعم قبل ملاحقة الخطأ بالإزاحات
الحفر
مثقاب حاد غير حديدي؛ خطة خروج موثوقة من بيك آند تشيب
تعبئة الرقائق، دخول كبير الحجم، نتوءات
تقصير النقر مع زيادة العمق، وتحسين اتجاه سائل التبريد، والتحقق من حالة النقطة
المواضيع
اختر الصنبور المقطوع، أو الصنبور النموذجي، أو طاحونة الخيط من حيث العمق والحجم والحجم والمخاطر
الثقوب العمياء المعبأة والكسر
فحص الثقب المسبق، والتشحيم، ومساحة الرقاقة، وأبعاد ما بعد التشطيب
التعيين بالشق هو مهمة مختلفة
القطع الجانبي يترك اتجاهًا مفتوحًا للرقائق. فتحة تحبس القاطع بين جدارين. يزداد التفاعل، ويكافح المبرد للوصول إلى الحافة، ويمكن سحب الشريحة مرة أخرى إلى القطع. هذا هو السبب في أن نسخ تغذية الطحن التكيفي العدوانية في فتحة كاملة غالبًا ما ينتهي بشكل سيء. ابدأ بخطوة محورية أصغر، وتغذية أقل من القطع الجانبي المثبت، وأداة ذات مزامير مفتوحة. لا تسكن أبدًا في القاع.
التشطيب يحتاج إلى ضغط ثابت، وليس "قطع هامس"
يبدو أن بدل التشطيب الخفيف للغاية آمن، ولكن الحافة قد تحتك بارتفاعات الجريان بدلاً من القطع بشكل مستمر. اترك بدلًا ثابتًا يمكن للأداة المختارة قصه. استخدم مدخلاً سلسًا للداخل والمخرج بعيدًا عن الوجه الحرج. على الجدران العالية، فكر في الأعماق المرحلية أو أداة الرقبة المريحة. إذا كان الجدار يتناقص، قم بقياسه قبل تحرير التعويض؛ قد يكون السبب الحقيقي هو الانحراف، وليس قطر الأداة غير الصحيح.
التحكم في سائل التبريد والهواء والرقائق
في التصنيع 6061، يعد إخلاء الرقائق هو أول نظام تبريد. يمكن لسائل التبريد الفيضاني أن يقوم بتشحيم وحمل الحرارة، لكن الحجم الكبير الذي يتم توجيهه عبر القاطع لا ينظف الجيب الأعمى. قم بتوجيه الدفق حيث يخرج الناي من العمل. يعد سائل التبريد عبر الأداة ذا قيمة للميزات العميقة عندما تدعمه الأداة. يمكن أيضًا أن يعمل نفخ الهواء القوي أو التشحيم بكمية قليلة في الوظائف المناسبة، بشرط أن تغادر الرقائق العلبة بأمان وأن تتوافق العملية مع قواعد المصنع.
اقرأ صندوق الرقائق. تشير تجعيدات مشرقة ومنفصلة وصوت ثابت إلى أن الحافة مقصوصة. غالبًا ما تشير الرقائق البودرة أو الصرير أو اللون الرمادي الملطخ إلى الاحتكاك. تشير الأعشاش الطويلة حول الحامل إلى ضعف الكسر أو الإخلاء. الألومنيوم الملحوم على الحافة يعني أن العملية قد تغيرت بالفعل. إيقاف الأداة أو تنظيفها أو استبدالها وتصحيح السبب؛ لن يؤدي تعديل الإزاحة إلى استعادة الشكل الهندسي الأصلي.
التثبيت والحرارة وثبات الأبعاد
يمكن للملزمة ثني جزء متوافق بحيث يسمح بالفحص على الجهاز. حررها وسيظهر الخطأ. استخدم قبضة كافية لمقاومة قوة القطع، ولكن لا تعامل ضغط المشبك على أنه صلابة حرة. بالنسبة للمساكن ذات الجدران الرقيقة، قم بمخزون الدعم بالقرب من القطع النشط، والمناطق المتعارضة الخشنة بترتيب متوازن، والمواد الاحتياطية لإعداد نهائي منفصل. وينبغي تفسير نتائج المسبار مع أخذ درجة حرارة الجزء في الاعتبار. يتمدد الألومنيوم بشكل ملحوظ مع درجة الحرارة، لذلك قد يختلف الجزء الدافئ وغرفة الفحص المستقرة حتى عندما يكون كلا القياسين قابلين للتكرار.
عندما تمتد الأشكال الهندسية إلى عدة وجوه، يمكن أن يؤدي عدد أقل من التثبيتات إلى حماية الموضع والجريان. يشرح دليلنا الطحن باستخدام الحاسب الآلي متعدد المحاور لهندسة الألومنيوم المعقدة أين يضيف الإعداد المكون من 4 أو 5 محاور قيمة حقيقية. إنها ليست الإجابة الأرخص تلقائيًا. قد تكون الدعامة المنشورية البسيطة أفضل في تركيبات ثلاثية المحاور جيدة التخطيط. اسأل عن الإعداد الذي يحمي المرجعيات الهامة بأقل خطأ متراكم.
استكشاف الأخطاء وإصلاحها 6061: تغيير متغير واحد في كل مرة
<فئة الجدول = "MsoNormalTable" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>الأعراض
الأسباب المحتملة
استجابة عملية
الألومنيوم ملحوم بالمزامير
حافة باهتة، حمل رقاقة محتك، إخلاء ضعيف، طلاء خاطئ، إعادة القطع
أداة الاستبدال أو التنظيف؛ استعادة تحميل الشريحة؛ تحسين الهدف؛ قم بتقليل المشاركة إذا لم يكن من الممكن تنظيف الجيب
الدردشة على الجدران المستقيمة
التصاق طويل، جدار مرن، حامل ضعيف، مشاركة غير مستقرة
تجميع التقصير؛ جدار الدعم استخدام المشاركة المستمرة؛ اضبط السرعة بعد فحص الميكانيكا
تشطيب جيد مفتوح، زوايا سيئة
تباطؤ الماكينة، والاشتباك المفاجئ، وسكن مسار الأدوات
أضف تجانس الزاوية وتحقق من الخلاصة الفعلية، وليس فقط الخلاصة المطلوبة
انحناءات جزئية بعد فك التثبيت
إزالة غير متوازنة، إجهاد متبقي، قوة تثبيت مفرطة
خشن كلا الجانبين، ثم حرره وأعد تركيبه، ثم أنهيه من المسند المستقر
نتوءات عند المخارج والحواف
أداة مملة، خروج غير مدعوم، ترتيب تشغيل سيئ
دعم الخروج وضبط التغذية الاختراقية وإضافة شطب متحكم فيه وحذف موثق
يتغير الحجم خلال الدفعة
BUE، التآكل، التغير الحراري، الرقائق تحت تحديد الأسطح
فحص الحافة والتركيبات؛ تتبع درجة الحرارة والإزاحات؛ بيانات نظيفة على فترات زمنية محددة
مثال لمنتج تم التحقق منه: 6061-T6 مبيت مانع الصواعق
من الأمثلة المفيدة التي تم التحقق منها على الموقع هو مبيت مانع الصواعق لمحطة إشارة 4G. يستخدم المسار المنشور الألومنيوم 6061-T6، والبثق البارد، ومعالجة تخفيف الضغط بعد التشكيل، والتصنيع باستخدام الحاسب الآلي. يوضح هذا المزيج درسًا مهمًا في التكلفة: لا ينبغي أن يتم تجميع كل جزء من أجزاء الإنتاج من قطعة مستطيلة.
يحدد الفراغ المشكل الكثير من محيط الصدفة والتجويف قبل القطع.بعد التشكيل، يلتقط الطحن أوجه المسند ويكمل الفتحات، والأخاديد، والتجويف، والتجويف المسطح، والخيوط. لقد تغيرت الوظيفة بحلول ذلك الوقت. لم يعد الاقتراض هو الجائزة؛ الموقع القابل للتكرار، والإجهاد المتحرر، والتشطيب النظيف بجانب الأسطح القريبة من الشبكة. يستحق هذا المسار المختلط الدراسة عندما يدعم الحجم والهندسة الأدوات المخصصة. بالنسبة للنماذج الأولية أو التصميمات المتغيرة بشكل متكرر، قد تظل عملية تصنيع القضبان عملية. تعتمد الإجابة على رسم النضج والحجم السنوي وتوزيع التسامح واسترداد الأدوات.
حالة متجر مجهولة المصدر: غلاف مستشعر 6061 بمتطلبات مختلطة
في حالة منشورة مسبقًا ومجهولة المصدر، طلب عميل التشغيل الآلي مبيت 6061-T6 لمعدات LiDAR المستخدمة حول رافعات الموانئ. يجمع المكون بين مجلتين تحمل H7، ورف تثبيت داخلي يحتاج إلى اتصال حراري وكهربائي من معدن إلى آخر، وغدة على شكل حرف O على وجه العدسة. يحتاج الجسم الخارجي أيضًا إلى الحماية من التآكل والتعامل. تعارضت هذه المتطلبات: حيث أدى طلاء الجزء بأكمله إلى حماية الجزء الخارجي ولكنه ينطوي على مخاطر تغيير ملاءمة المحمل وعزل منطقة التأريض.
استخدم التدفق المنشور معالجة خماسية المحاور وتخطيط تجاويف المحامل حول تسلسل التشطيب النهائي بدلاً من التعامل مع الأكسدة كفكرة لاحقة. ينطبق الدرس مباشرة على الخلاصات والسرعات. وصفة التخشين المستقرة ليست سوى نصف العملية. يجب أن يشير بدل التشطيب، وأداة التجويف، ودرجة حرارة الجزء، ومرحلة الفحص، وخطة الإخفاء، ونمو الطلاء إلى بُعد التجميع النهائي. راجع الحالة المصدر في دليل إنهاء أجزاء الألومنيوم المطحونة باستخدام الحاسب الآلي.
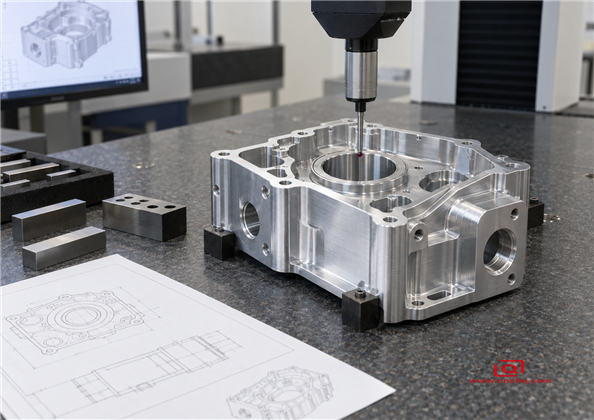
يغلق الفحص الحلقة بين المعلمات المبرمجة وهندسة الحالة الحرة ومتطلبات التجميع.
ما يجب إرساله للحصول على اقتباس سريع ومفيد بشأن التصنيع 6061
لا يستطيع المورد تسعير مخاطر العملية من لقطة الشاشة. أرسل ملف STEP أصليًا ورسمًا ثنائي الأبعاد يتم التحكم فيه. حدد السبائك والمزاج، ومرجع الإسناد الحرج، ومناطق التسامح الحقيقية، وتشطيب السطح فقط عندما يكون ذلك مهمًا، ومعايير الخيوط، والأوجه التجميلية، وما إذا كانت الأبعاد تنطبق قبل أو بعد الأكسدة. أضف كميات الطلب المتوقعة وخطة النموذج الأولي إلى الإنتاج. في حالة وجود أجزاء متزاوجة، قم بمشاركة أبعاد الواجهة ذات الصلة أو التجميع.
· المواد: 6061-T6 أو T651 أو T6511 حسب الاقتضاء، بالإضافة إلى متطلبات الشهادة.
· · · اللمسة النهائية: مُصنعة بالخرز، طبقة كيميائية، طلاء أنودي، طبقة صلبة، إخفاء، لون، وسمك.
· :