 Deutsch




Die meisten Geschäfte finden 6061 freundlich – bis es plötzlich nicht mehr so ist. Chips können eine tiefe Tasche verstopfen. Eine hohe Wand kann anfangen zu klingeln. Manchmal wird eine helle Wand in einem Durchgang grau, weil der Cutter eine Aluminiumhaut aufgenommen hat. Die schnelle Metallentfernung ist der einfache Teil. Wiederholbare Arbeiten erfordern eine scharfe Kante, einen Chip mit etwas Körper, einen Platz für den Chip und eine Halterung, die das Bauteil hält, ohne es aus der Form zu bringen.
Für wen ist das? Jeder, der ein 6061-Teil entwerfen, kaufen, ein Angebot machen oder schneiden muss und mehr möchte als nur eine von einer anderen Maschine kopierte Tabelle. Wir erstellen eine erste Einstellung, lesen, was uns der Schnitt sagt, und sammeln die Details, die ein Lieferant für ein nützliches Angebot benötigt. Beachten Sie eine Regel: Jede Zahl in diesem Artikel ist ein Ausgangspunkt für einen Versuch. An erster Stelle steht das Blatt des Fräserherstellers, gefolgt von den tatsächlichen Grenzen von Spindel, Halter, Überhang, Kühlmittel, Vorrichtung, CAM-Pfad und Materiallos.
Kurze Antwort: Wenn dieser Auftrag gerade erst in der Maschine angekommen wäre, wäre ein polierter zwei- oder dreischneidiger Hartmetallfräser das erste Werkzeug, das einen Versuch wert wäre. Die Luft bzw. das Kühlmittel muss auf die Austrittsseite des Schnitts treffen; Das Besprühen des Halters bringt wenig. Bei der Oberflächengeschwindigkeit liegen 300 m/min im vorsichtigen Bereich. Es ist ein Versuchspunkt, mehr nicht. Wählen Sie die Spanlast für den Werkzeugdurchmesser und die Einstellung, führen Sie die Vorschubberechnung mit der Drehzahl durch, mit der die Spindel tatsächlich läuft, und testen Sie eine kurze Strecke. Hören Sie ein reibendes Quietschen? Eine langsamere Fütterung kann es noch schlimmer machen. Schauen Sie sich die Kante und den Chip an, bevor Sie die Überbrückung berühren.
Warum 6061-T6 gut schneidet – und warum Geschäfte es immer noch verschrotten
Magnesium und Silizium verleihen 6061 seinen wärmebehandelbaren Charakter. Die Bezeichnung T6 bedeutet Lösungsglühen mit anschließender künstlicher Alterung. T651 und T6511 fügen Entspannungsstufen hinzu, die an die Herstellungsweise des Schafts angepasst sind. Diese Suffixe sind keine Dekoration; Sie können das Verhalten des Rohlings verändern, wenn eine Seite geöffnet wird. Beim Kauf bleiben Sie nicht bei „6061“ stehen. Geben Sie die Härte und die Rohteilform auf der Zeichnung an und fordern Sie eine rückverfolgbare Materialdokumentation an, wenn die Anwendung dies erfordert. ASTM B221 deckt beispielsweise extrudierte Stangen, Stäbe, Drähte, Profile und Rohre aus Aluminium und Aluminiumlegierungen ab. Platte und Blech verwenden unterschiedliche Spezifikationen.
Auf der Maschine erzeugt 6061 normalerweise geringere Schnittkräfte als Stahl und ermöglicht eine hohe Oberflächengeschwindigkeit. Seine Wärmeleitfähigkeit trägt zur Wärmeableitung bei, dennoch kann das Material über eine stumpfe Kante schmieren. Dieser Abstrich wird zum Aufbaurand oder BUE. Sobald BUE die Fräsergeometrie ändert, können sich Größe und Finish in wenigen Durchgängen ändern. Tiefe Taschen stellen ein weiteres Problem dar: Späne verlassen das Werkzeug, springen herum und werden erneut geschnitten. Ein nachgeschnittener Span ist an der Oberfläche hart und an der Kante unvorhersehbar.
Reststress ist ebenfalls wichtig. Entfernen Sie den größten Teil des Materials von einer Seite einer Platte, da sich das Teil möglicherweise bewegt, wenn sich die Klemmen lösen. Ein schnelleres Programm ist nicht sinnvoll, wenn die Free-State-Komponente nicht mehr flach ist. Planen Sie bei dünnen Wänden, großen Taschen oder engen Bezugsbeziehungen das Schruppen, Lösen oder erneute Einrichten sowie einen separaten Endbearbeitungsschritt ein. Unser umfassenderer Leitfaden zu Aluminiumbearbeitungsverfahren vergleicht Fräs-, Dreh- und Extrusionsrouten, wenn die Bearbeitung von Knüppeln nicht die einzige Option ist.
Beginnen Sie mit den drei Zahlen, die den Schnitt tatsächlich steuern
RPM allein ist eine miese Werkstattanweisung. Zwölftausend Umdrehungen pro Minute könnten einen sauberen Splitter abwerfen oder die Wand durch Reibung polieren. Fräserdurchmesser, Zähnezahl und Vorschub entscheiden darüber, welches Sie erhalten. Arbeiten Sie mit Oberflächengeschwindigkeit und Vorschub pro Zahn. Die standardmäßigen metrischen Beziehungen, veröffentlicht in Fräsformeln von Sandvik Coromant sind:
Spindelgeschwindigkeit erforderlich? n = (Vc × 1000) ÷ (π × D).
Tabellenvorschub erforderlich? Vf = fz × n × z.
Entfernungsrate überprüfen? Q = (ap × ae × Vf) ÷ 1000.
Die Notation ist weniger mysteriös, als sie aussieht. Vc? Oberflächengeschwindigkeit, in m/min. D ist der Fräserdurchmesser am Schnitt. Das kleine fz ist der Chip, der einem Zahn gegeben wird, während z die Zähne zählt, die arbeiten. Unten ist das Werkzeug ap; über das Werkzeug ist ae. Einen lockeren Schraubstock oder einen unnötigen Überhang von 60 mm nimmt die Mathematik gerne in Kauf. Die Maschine wird es nicht tun. Verwenden Sie die Gleichungen, um die Arithmetik klar zu halten, und beurteilen Sie dann, ob das Setup diese Zahlen verdient.
Ein bearbeitetes 10-mm-Schaftfräserbeispiel
Beziehen Sie einen 10-mm-Hartmetall-Schaftfräser mit drei Schneiden in die Berechnung ein. Eine Vc von 300 m/min bringt die Spindel in die Nähe von 9.550 U/min – nahe genug, um eine Maschineneinstellung zu wählen, aber kein Grund, die eigenen Grenzen der Spindel zu ignorieren. Geben Sie jedem Zahn 0,08 mm und der Tischvorschub liegt bei etwa 2.290 mm/min. Bei 3 mm axialer Tiefe und 3 mm radialem Eingriff beträgt die errechnete Abtragsleistung etwa 20,6 cm³/min. Bei einem starren Seitenschnitt, mit dem richtigen Alu-Fräser und einem klaren Spanstrahl ist das einen kurzen Versuch wert. Das Schlitzen über die gesamte Breite ist eine weitere Aufgabe; Übertragen Sie die Zahlen nicht unverändert.
|
Werkzeug und Bedienung |
Konservative Proof-Cut-Eingabe |
Berechnetes Ergebnis |
Hinweis zur Werkstatt |
|
Ø6 mm Hartmetall; z = 2; Seitenschnitt |
Vc 300; fz 0,04 |
n 15.915; Vf 1.273 |
Langer Überhang oder eine weiche Halterung? Zurückdrehen und verfügbares Drehmoment prüfen. |
|
Ø10 mm Hartmetall; z = 3; grober Seitenschnitt |
Vc 300; fz 0,08 |
n 9.549; Vf 2.292 |
Es gibt Platz für den Chip und der Aufbau muss starr sein. |
|
Ø12 mm Hartmetall; z = 3; grober Seitenschnitt |
Vc 300; fz 0,10 |
n 7.958; Vf 2.387 |
Kraft, Halterbalance, Seitwärtsbiss und Klemmkraft bekommen alle eine Stimme. |
|
Ø10 mm Hartmetall; z = 3; Zieldurchlauf |
Vc 400; fz 0,04 |
n 12.732; Vf 1.528 |
Gerade Lagerbestände belassen. Die Kante benötigt noch einen Chip; lass es nicht laufen. |
Nur berechnete Trainingsbeispiele. Sie ersetzen weder die Tabelle des Herstellers des Schneidgeräts noch einen kontrollierten Erstversuch.
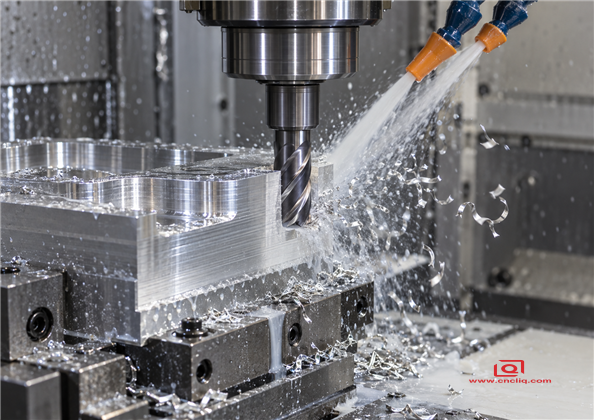
Kontinuierliches Engagement und ein klarer Chippfad sind genauso wichtig wie programmierte Drehzahl.
Wählen Sie einen Cutter, der nicht mit Aluminium zu kämpfen hat
Flötenanzahl: Platz für den Chip schaffen
Zwei Flöten schaffen Raum zum Atmen. Das ist nützlich in einem Spielautomaten, an einem leichten Automaten oder überall dort, wo Chips die erste Sorge sind. Drei Spannuten tauschen einen kleinen Teil dieses Platzes gegen eine andere Schneidkante ein, weshalb das Format beim Produktionsprofilieren und adaptiven Schruppen so häufig vorkommt. Vier Spannuten können in stabilen, offenen Schnitten eingesetzt werden, sie lassen jedoch weniger Platz für einen sperrigen Aluminiumspänen. Wählen Sie die Anzahl der Flöten nicht aus Gewohnheit bei Stahlarbeiten.
Kanten- und Rillengeometrie
Achten Sie auf einen scharfen positiven Spanwinkel, eine hohe Helix, polierte Spannuten und eine ausreichende Kernfestigkeit für den Werkzeugdurchmesser. Poliertes, unbeschichtetes Hartmetall ist eine zuverlässige Basis. ZrN- oder DLC-Optionen können in einigen Anwendungen hilfreich sein, verwenden Sie jedoch nur eine vom Werkzeughersteller unterstützte Beschichtung für Aluminium. Eine für Stahl gewählte dicke aluminiumhaltige Beschichtung kann die Haftung fördern. Werkzeughersteller wie Harvey Tool veröffentlichen aluminiumspezifische High-Helix-Designs und beschreiben angegebene Vorschübe und Geschwindigkeiten als empfohlene Startwerte.
Halten Sie die Baugruppe kurz und prägnant
Tool-Stickout ist eine Hebelwirkung. Jeder unnötige Millimeter erleichtert die Durchbiegung und das Rattern. Behalten Sie die Messlänge nur so lange bei, wie es der Zugang erfordert. Reinigen Sie die Spannzange, verwenden Sie einen Hydraulik- oder Schrumpfhalter, wenn es die Aufgabe erfordert, und überprüfen Sie den Rundlauf in der Nähe der Kante – dort, wo der Fehler von Bedeutung ist. Ein hochwertiger Schneider in einem schmutzigen, abgenutzten Halter hinterlässt immer noch Streifen an der Wand. Für eine kritische Bohrung oder Dichtfläche trennen Sie Schrupp- und Schlichtwerkzeuge, wenn die Werkzeuglebensdauer oder die Größenkontrolle dies rechtfertigen.
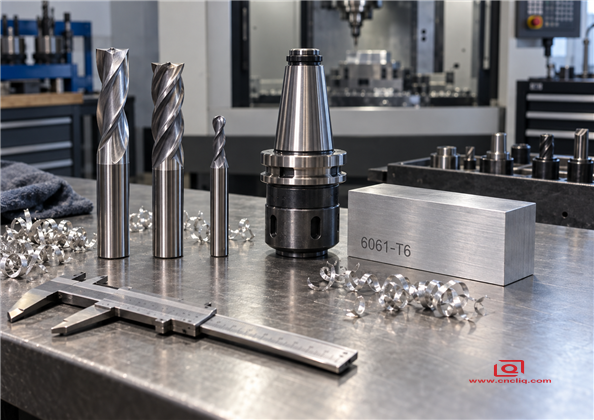
Wählen Sie die Anzahl der Nuten, die Kantengeometrie und den Halter als ein System.
Vorgang-für-Vorgang-Anpassungen
|
Operation |
Bevorzugter Ansatz |
Was normalerweise schief geht |
Erste Korrektur |
|
Adaptives oder seitliches Schruppen |
3-schneidiges poliertes Hartmetall; konstanter radialer Eingriff; Gleichlauffräsen |
Lastspitzen an Ecken, Rattern, Spannachschneiden |
Sanfter Einstieg und Eckbewegung; Reduzieren Sie den radialen Eingriff, bevor die Spanlast sinkt |
|
Slotting in voller Breite |
2-schneidiges oder offenes 3-schneidiges Werkzeug; bescheidener Rücktritt; direkte Evakuierung |
Verpackte Chips und geschweißte Kante |
Reduzieren Sie den Vorschub um etwa 30–50 % gegenüber dem bewährten Seitenfräswert und prüfen Sie dann den Spanfluss |
|
Wände fertigstellen |
Scharfe dedizierte Kante; sogar Lagerbestand; kontinuierlicher Durchgang, wo praktisch möglich |
Vertikale Linien, Verjüngung, Eckverweilmarkierungen |
Überprüfen Sie Rundlauf, Durchbiegung, tatsächlichen Vorschub bei kurzen Bewegungen und Toleranzkonsistenz |
|
Dünne Böden und Rippen |
Ausgewogene Entfernung; leichter Enddruck; Unterstützung in der Nähe des Schnitts |
Wandabstoß, Vibration, Freizustandsverzerrung |
Ändern Sie den Werkzeugweg und die Unterstützungsstrategie, bevor Sie dem Fehler mit Versätzen nachgehen |
|
Bohren |
Scharfer Nichteisenbohrer; Zuverlässiger Peck- und Chip-Exit-Plan |
Chip-Packung, übergroßer Eintrag, Grate |
Pick mit zunehmender Tiefe verkürzen, Kühlmittelrichtung verbessern, Punktzustand überprüfen |
|
Threads |
Wählen Sie Schnittgewindebohrer, Formgewindebohrer oder Gewindefräser nach Tiefe, Größe, Volumen und Risiko |
Abrieb, verstopfte Sacklöcher, Bruch |
Vorbohrung, Schmierung, Spanraum und Abmessung nach der Endbearbeitung prüfen |
Slots machen ist ein anderer Job
Ein Seitenschnitt lässt eine offene Richtung für Chips. Ein Schlitz hält den Fräser zwischen zwei Wänden. Der Eingriff nimmt zu, das Kühlmittel hat Schwierigkeiten, die Kante zu erreichen, und ein Span kann in den Schnitt zurückgezogen werden. Aus diesem Grund endet das Kopieren eines aggressiven adaptiven Fräsvorschubs in eine vollständige Nut so oft schlecht. Beginnen Sie mit einer kleineren axialen Stufe, einem geringeren Vorschub als beim bewährten Seitenschnitt und einem Werkzeug mit offenen Spannuten. Bleiben Sie niemals ganz unten.
Für die Endbearbeitung ist ein stabiler Druck erforderlich, kein „Flüsterschnitt“
Eine extrem geringe Finish-Zugabe klingt sicher, aber die Kante reibt möglicherweise über Auslaufhöhen, anstatt kontinuierlich zu schneiden. Lassen Sie eine gleichmäßige Toleranz, die das gewählte Werkzeug scheren kann. Verwenden Sie einen glatten Ein- und Auslauf weg von der kritischen Fläche. Erwägen Sie bei hohen Wänden abgestufte Tiefen oder ein Werkzeug mit entlastetem Hals. Wenn sich die Wand verjüngt, messen Sie sie, bevor Sie den Ausgleich bearbeiten. Die wahre Ursache kann eine Durchbiegung sein, nicht ein falscher Werkzeugdurchmesser.
Kühlmittel-, Luft- und Spankontrolle
Bei der 6061-Bearbeitung ist die Spanabfuhr das erste Kühlsystem. Überflutetes Kühlmittel kann schmieren und Wärme transportieren, aber ein großes Volumen, das über den Fräser hinausgeführt wird, reinigt eine Sackgasse nicht. Richten Sie den Strahl dort aus, wo die Flöte aus dem Werk austritt. Die Kühlmittelzufuhr durch das Werkzeug ist für tiefe Merkmale wertvoll, wenn das Werkzeug dies unterstützt. Bei geeigneten Arbeiten kann auch ein kräftiger Luftstoß oder eine Minimalmengenschmierung funktionieren, sofern die Späne das Gehäuse sicher verlassen und der Prozess den Anlagenvorschriften entspricht.
Lesen Sie die Chipstonne. Helle, einzelne Locken und ein gleichmäßiges Geräusch deuten darauf hin, dass die Kante schert. Pudrige Absplitterungen, Quietschgeräusche oder eine grau verschmierte Oberfläche weisen oft auf Reiben hin. Lange Nester um den Halter herum deuten auf ein schlechtes Brechen oder Entleeren hin. Am Rand verschweißtes Aluminium bedeutet, dass sich der Prozess bereits geändert hat. Halten Sie das Werkzeug an, reinigen oder ersetzen Sie es und beheben Sie die Ursache. Durch eine Offset-Änderung wird die ursprüngliche Geometrie nicht wiederhergestellt.
Fixierung, Wärme und Dimensionsstabilität
Ein Schraubstock kann ein nachgiebiges Teil zur Inspektion auf der Maschine in die Toleranz biegen. Lassen Sie es los und der Fehler erscheint. Sorgen Sie für genügend Halt, um der Schnittkraft standzuhalten, aber betrachten Sie den Klemmdruck nicht als freie Steifigkeit. Stützen Sie bei dünnwandigen Gehäusen das Material in der Nähe des aktiven Schnitts ab, schruppen Sie die gegenüberliegenden Bereiche in einer ausgewogenen Reihenfolge auf und reservieren Sie Material für eine separate Endbearbeitung. Die Sondenergebnisse sollten unter Berücksichtigung der Teiletemperatur interpretiert werden. Aluminium dehnt sich mit der Temperatur merklich aus, sodass ein warmes Teil und ein stabiler Prüfraum nicht übereinstimmen können, selbst wenn beide Messungen wiederholbar sind.
Wenn sich die Geometrie über mehrere Flächen erstreckt, können Position und Rundlauf durch weniger Nachspannen geschützt werden. Unser Leitfaden zum Mehrachsen-CNC-Fräsen für komplexe Aluminiumgeometrie erklärt, wo ein 4- oder 5-Achsen-Setup echten Mehrwert bietet. Es ist nicht automatisch die günstigste Lösung. Bei einer gut geplanten 3-Achsen-Vorrichtung kann eine einfache Prismenhalterung besser sein. Fragen Sie, welches Setup die kritischen Daten mit dem geringsten akkumulierten Fehler schützt.
Fehlerbehebung 6061: Ändern Sie jeweils eine Variable
|
Symptom |
Wahrscheinliche Ursachen |
Praktische Antwort |
|
Aluminium an Rillen geschweißt |
Stumpfe Kante, reibende Spanlast, schwache Abführung, falsche Beschichtung, Nachschneiden |
Werkzeug ersetzen oder reinigen; Chiplast wiederherstellen; Ziel verbessern; Reduzieren Sie den Eingriff, wenn sich die Tasche nicht lösen lässt |
|
Geschwätz auf geraden Wänden |
Langer Stickout, flexible Wand, schwache Halterung, instabile Verbindung |
Assembly verkürzen; Stützwand; Nutzen Sie ständiges Engagement; Passen Sie die Geschwindigkeit an, nachdem Sie die Mechanik überprüft haben |
|
Gutes Open-Cut-Finish, schlechte Ecken |
Maschinenverzögerung, plötzliches Eingreifen, Verweildauer des Werkzeugwegs |
Eckenglättung hinzufügen und tatsächlichen Vorschub überprüfen, nicht nur den befohlenen Vorschub |
|
Teilbögen nach dem Lösen |
Unausgeglichenes Entfernen, Eigenspannung, übermäßige Klemmkraft |
Beide Seiten rauhen, loslassen und erneut inszenieren, dann mit stabilen Bezugspunkten abschließen |
|
Grate an Ausgängen und Kanten |
Langweiliges Tool, nicht unterstützter Ausgang, schlechte Betriebsreihenfolge |
Unterstützen Sie den Ausstieg, optimieren Sie den Durchbruchvorschub, fügen Sie kontrollierte Fasen und dokumentiertes Entgraten hinzu |
|
Größe schwankt je nach Stapel |
BUE, Verschleiß, thermische Veränderung, Absplitterungen unter den Positionierungsflächen |
Kante und Befestigung prüfen; Temperatur und Offsets verfolgen; Bereinigen Sie Bezugspunkte in festgelegten Intervallen |
Verifiziertes Produktbeispiel: 6061-T6 Blitzableitergehäuse
Ein nützliches, vor Ort verifiziertes Beispiel ist Liqins 4G-Signalstation Blitzableitergehäuse. Die veröffentlichte Route verwendet 6061-T6-Aluminium, Kaltfließpressen, Spannungsarmbehandlung nach dem Formen und CNC-Endbearbeitung. Diese Kombination verdeutlicht eine wichtige Lehre aus dem Kostenbereich: Nicht jedes Produktionsteil sollte aus einem rechteckigen Block herausgeschnitten werden.
Der geformte Rohling legt vor dem Schneiden einen Großteil der Schalenkontur und des Hohlraums fest.Nach dem Formen werden beim Fräsen die Bezugsflächen aufgenommen und die Schlitze, Nuten, Bohrungen, Senkungen und Gewinde fertiggestellt. Der Job hat sich inzwischen verändert. Es geht nicht mehr darum, in Beschlag zu gehen; Wiederholbare Positionierung, entspannte Spannung und saubere Endbearbeitung neben nahezu endgleichen Oberflächen sind dies. Diese Hybridroute ist eine Untersuchung wert, wenn Volumen und Geometrie spezielle Werkzeuge unterstützen. Bei Prototypen oder sich häufig ändernden Designs kann die Bearbeitung von Knüppeln weiterhin sinnvoll sein. Die Antwort hängt von der Zeichnungsreife, dem jährlichen Volumen, der Toleranzverteilung und der Amortisation der Werkzeuge ab.
Anonymisierter Shop-Fall: 6061 Sensorgehäuse mit gemischten Anforderungen
In einem zuvor veröffentlichten und anonymisierten Fall benötigte ein Automatisierungskunde ein 6061-T6-Gehäuse für LiDAR-Geräte, die rund um Hafenkräne verwendet werden. Die Komponente kombinierte zwei H7-Lagerzapfen, eine interne Montageplatte, die einen thermischen und elektrischen Kontakt von Metall zu Metall erfordert, und eine O-Ring-Verschraubung an der Linsenfläche. Auch die äußere Karosserie benötigte Korrosions- und Handhabungsschutz. Diese Anforderungen widersprachen: Die Beschichtung des gesamten Teils schützte die Außenseite, riskierte jedoch eine Veränderung des Lagersitzes und eine Isolierung des Erdungsbereichs.
Der veröffentlichte Ablauf verwendete eine 5-Achsen-Bearbeitung und plante die Lagerbohrungen um die nachgelagerte Endbearbeitungssequenz herum, anstatt das Eloxieren als nachträglichen Gedanken zu behandeln. Die Lektion bezieht sich direkt auf Vorschübe und Geschwindigkeiten. Ein stabiles Schrupprezept ist nur die halbe Miete. Oberflächenaufmaß, Bohrwerkzeug, Teiletemperatur, Inspektionsphase, Maskierungsplan und Beschichtungswachstum müssen alle auf die Endabmessungen der Baugruppe hinweisen. Sehen Sie sich den Quellfall im Leitfaden zur Endbearbeitung von CNC-gefrästen Aluminiumteilen an.
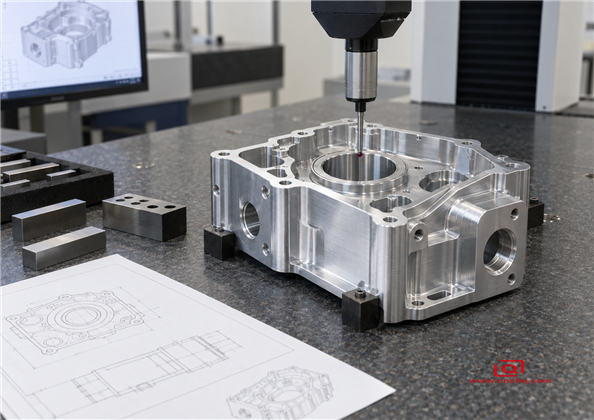
Inspection schließt den Kreis zwischen programmierten Parametern, Freizustandsgeometrie und Montageanforderungen.
Was Sie für ein schnelles, nützliches 6061-Bearbeitungsangebot senden sollten
Ein Lieferant kann das Prozessrisiko nicht anhand eines Screenshots bewerten. Senden Sie eine native STEP-Datei und eine kontrollierte 2D-Zeichnung. Identifizieren Sie Legierung und Härte, kritische Bezugspunkte, echte Toleranzzonen, Oberflächenbeschaffenheit nur dort, wo es darauf ankommt, Gewindestandards, kosmetische Flächen und ob Maße vor oder nach dem Eloxieren gelten. Fügen Sie erwartete Bestellmengen und den Prototyp-zu-Produktionsplan hinzu. Wenn passende Teile vorhanden sind, teilen Sie relevante Schnittstellenabmessungen oder Stapelung mit.
·· Geometrie:
· Bezüge, Passungen, wahre Position, Gewindeklasse und Prüfmethode
··Weisen Sie nicht jeder Dimension die engste Toleranz zu. Es erhöht die Endbearbeitungsdurchgänge, die Prüfzeit und die Ausschussanfälligkeit, ohne die Funktion zu verbessern. Der Artikel über CNC-Toleranz und Kosten zeigt, warum funktionale Toleranzen eine Kaufentscheidung sind. Bei tiefen Taschen, dünnen Wänden, schwierigem Zugang oder mehrfach beschichteten Passungen fordern Sie DFM-Feedback an, bevor Sie die Produktion freigeben. Unser Kostenleitfaden für die Aluminiumbearbeitung deckt weitere Optionen ab, die die Spindelzeit verkürzen, ohne das Teil zu schwächen. Benötigen Sie ein zweites Paar Augen für Ihr 6061-Teil? Senden Sie die STEP-Datei, die 2D-Zeichnung, die Menge, das Finish und das Ziel. Das Ingenieurteam von Liqin kann vor der Angebotserstellung den Zugang zum Werkzeug, das Dünnwandrisiko, die Bezugspunktstrategie und die Nachbearbeitungstoleranzen prüfen. Wenn die Ausschreibung die offensichtlichen Lücken schließt, können Käufer und Lieferant über die tatsächlichen Kostentreiber streiten, anstatt eine Unsicherheitssteuer zu zahlen. Klicken Sie hier für Ihre Anfrage 👆 Beginnen Sie mit einem aluminiumspezifischen Hartmetallwerkzeug, das sich scharf anfühlt, polierte Spannuten und einen positiven Spanwinkel aufweist. Zwei Rillen bieten mehr Spanraum für einen Schlitz oder eine bescheidene Maschine. Normalerweise verdienen drei davon ihren Lebensunterhalt mit Seitenschnitten und adaptivem Schruppen. Lassen Sie das Werkzeug verstaut, überprüfen Sie den Rundlauf an der Kante und öffnen Sie das Datenblatt des Herstellers. „Hartmetall“ allein sagt fast nichts über die Form oder Beschichtung der Nut aus. Beginnen Sie mit der Schnittgeschwindigkeit und der Spanlast und berechnen Sie dann die Drehzahl und den Tischvorschub. Beim Hartmetall-Seitenfräsen ist 300 m/min ein vorsichtiger Referenzwert für die Berechnung; Die Spanlast hängt immer noch vom Fräserdurchmesser und der Steifigkeit ab. Die obigen Beispiele zeigen die Arithmetik. Ein Schlitz, ein Werkzeug mit großer Reichweite, eine dünne Wand, eine weiche Halterung oder eine Spindel mit zu geringer Leistung verändern das Geschäft. Beweisen Sie eine Abkürzung, überprüfen Sie die Chips und laden Sie sie und ändern Sie dann jeweils eine Variable. Aufbauschneiden treten normalerweise auf, wenn das Werkzeug reibt oder Späne nicht entweichen können. Häufige Ursachen sind eine stumpfe Kante, ein für die tatsächliche Drehzahl zu geringer Vorschub pro Zahn, eine ungeeignete Beschichtung, eine schlechte Kühlmittel- oder Luftrichtung, übermäßiger Eingriff und das Nachschneiden von Spänen in einer Tasche. Halten Sie zunächst an und prüfen Sie den Fräser. Sobald Aluminium an die Nut geschweißt ist, hat sich die effektive Geometrie geändert und der Ausgleich durch einen Versatz führt nicht zu einem stabilen Prozess. Ja, aber die Zeichnung und der Prozessplan müssen die Oberflächenvorbereitung, das anodische Wachstum, die Maskierung, die Temperatur und die Inspektionsphase berücksichtigen. Geben Sie an, ob die Maße vor oder nach der Endbearbeitung gelten, und identifizieren Sie Lagerbohrungen, Gewinde, Erdungspads und Dichtflächen, die einer besonderen Kontrolle bedürfen. Lesen Sie Liqins Anodisierungstoleranzleitfaden, bevor Sie eine beschichtete Passung einfrieren. Bitten Sie den Lieferanten, die Arbeit vom Lagerregal bis zur Prüfbank zu begleiten. Welches Temperament wird ankommen? Wo hinterlassen Chips eine tiefe Tasche? Wie wird eine dünne Wand gestützt? Wann wird das Teil zwischen Schruppen und Schlichten freigegeben? Welche Daten werden geprüft und ab wann geht die Beschichtung in den Maßplan ein? Fordern Sie die Inspektionsdokumente an, die Ihre Anwendung benötigt, und klären Sie Revisionskontrolle, Verpackung und Nichtkonformitätskommunikation. Ein praktischer Lieferant sollte den Prozess anhand Ihrer Zeichnung erläutern und nicht eine Toleranz oder Vorschubgeschwindigkeit für jedes Teil versprechen; Dieser Aluminium-OEM-Qualitätsleitfaden bietet eine umfassendere Checkliste. Klicken Sie hier für Ihre Anfrage 👆 Das siegreiche 6061-Programm ist selten dasjenige mit der höchsten RPM-Zahl auf dem Setup-Blatt. Geben Sie einem scharfen Aluminiumschneider einen echten Span. Halten Sie die Chips von gestern aus dem Schnitt von heute fern. Passen Sie die seitliche Ausrichtung an der Spindel und der Vorrichtung an und beenden Sie die Arbeit dann anhand der Bezugspunkte, die nach dem Lösen an Ort und Stelle bleiben. Beschichtung und Inspektion gehören von Anfang an dazu. Probieren Sie die Tabelle aus, notieren Sie, was die tatsächliche Maschine akzeptiert, und senden Sie gemeinsam CAD, Zeichnung, Menge und Fertigstellung, wenn es an der Zeit ist, ein Angebot abzugeben. Unternehmen: Ningbo Liqin Industry Co., Ltd. Neue Anfrage, Angebot und Bestelldiskussion:business@shturl. zhouli@chinaliqin.com Hotline: +86 18757148656 Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen nur zu Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, richten sich verbindliche Qualitätsspezifikationen ausschließlich nach Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formellen Qualitätsplänen. Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar. Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die 4- und 5-Achsen-CNC-Bearbeitung, Fräs-Dreh-Bearbeitung, Kaltfließpressen, und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt bis zur endgültigen Lieferung weiterleiten. Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten. Wir freuen uns über Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein wettbewerbsfähiges Angebot!FAQs
1. Was ist der beste Schaftfräser zum CNC-Fräsen von 6061-Aluminium?
2. Welche Vorschübe und Geschwindigkeiten sollte ich für 6061-T6 verwenden?
3. Warum klebt 6061-Aluminium an meinem Fräser?
4. Können 6061-Teile nach dem Eloxieren enge Toleranzen einhalten?
5. Was sollte ich einen 6061-CNC-Bearbeitungslieferanten vor der Bestellung fragen?
Zusammenfassung
Kontaktinformationen
Tägliche Kundenwartung und Kundendienst Support:service@shturl. zhuwanying@cncliq.comHaftungsausschluss
Liqin Manufacturing Team
