 Deutsch




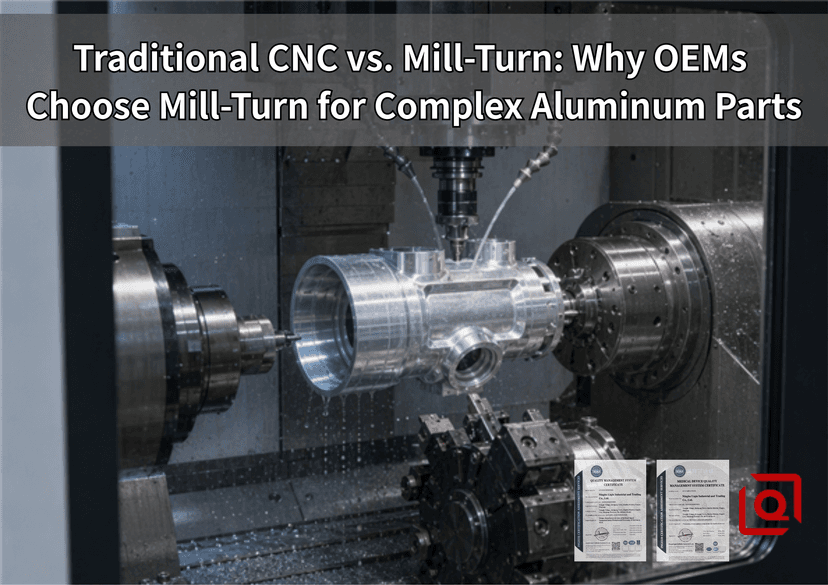
Dies ist ein Szenario, das jeder Maschinenbauingenieur und Beschaffungsleiter kennt.
Ihr Ausdruck landet auf dem Schreibtisch: 6061-T6 Aluminium , dünne Wände , enge Bohrungsausrichtungen und radiale Querbohrungen, die eine Innenbohrung schneiden. Sie geben einen Rundlauffehler von 0,012 mm und eine Positionstoleranz an, die keinen Spielraum für Abweichungen lässt.
Was als nächstes auf der Bühne passiert, entscheidet darüber, ob Ihr Projekt erfolgreich ist oder ins Stocken gerät.
Wenn dieses Teil einen konventionellen Multi-Operation-Aufbau durchläuft – zuerst den Außendurchmesser auf einer 2-Achsen-Drehmaschine drehen, es in einen Behälter werfen, es durch die Werkstatt bewegen und es wieder in eine kundenspezifische Spannvorrichtung mit weichen Backen auf einem 3-Achsen-Vertikalbearbeitungszentrum (VMC) einspannen – laden Sie bei jeder Übergabe zu Abwechslung ein.
Hier verändern Fräs-Dreh-Zentren die Wirtschaftlichkeit.
In unserem Werk Bearbeitung Präzisions-Aluminium-OEM-Komponente s ist keine abstrakte CAD-Übung; Es ist ein kompromissloser physischer Kampf gegen Spannverzug, Spannachschnitt, Wärmeausdehnung und Stapeltoleranzfehler.
Aus diesem Grund haben sich anspruchsvolle OEMs von sequenziellen CNC-Fräs- und Dreheinrichtungen abgewendet und stattdessen integrierte Fräs-Dreh-Zentren eingesetzt – und was tatsächlich im Maschinengehäuse passiert, damit sich diese Entscheidung auszahlt.
Die wahren Kosten des „Transferengpasses“
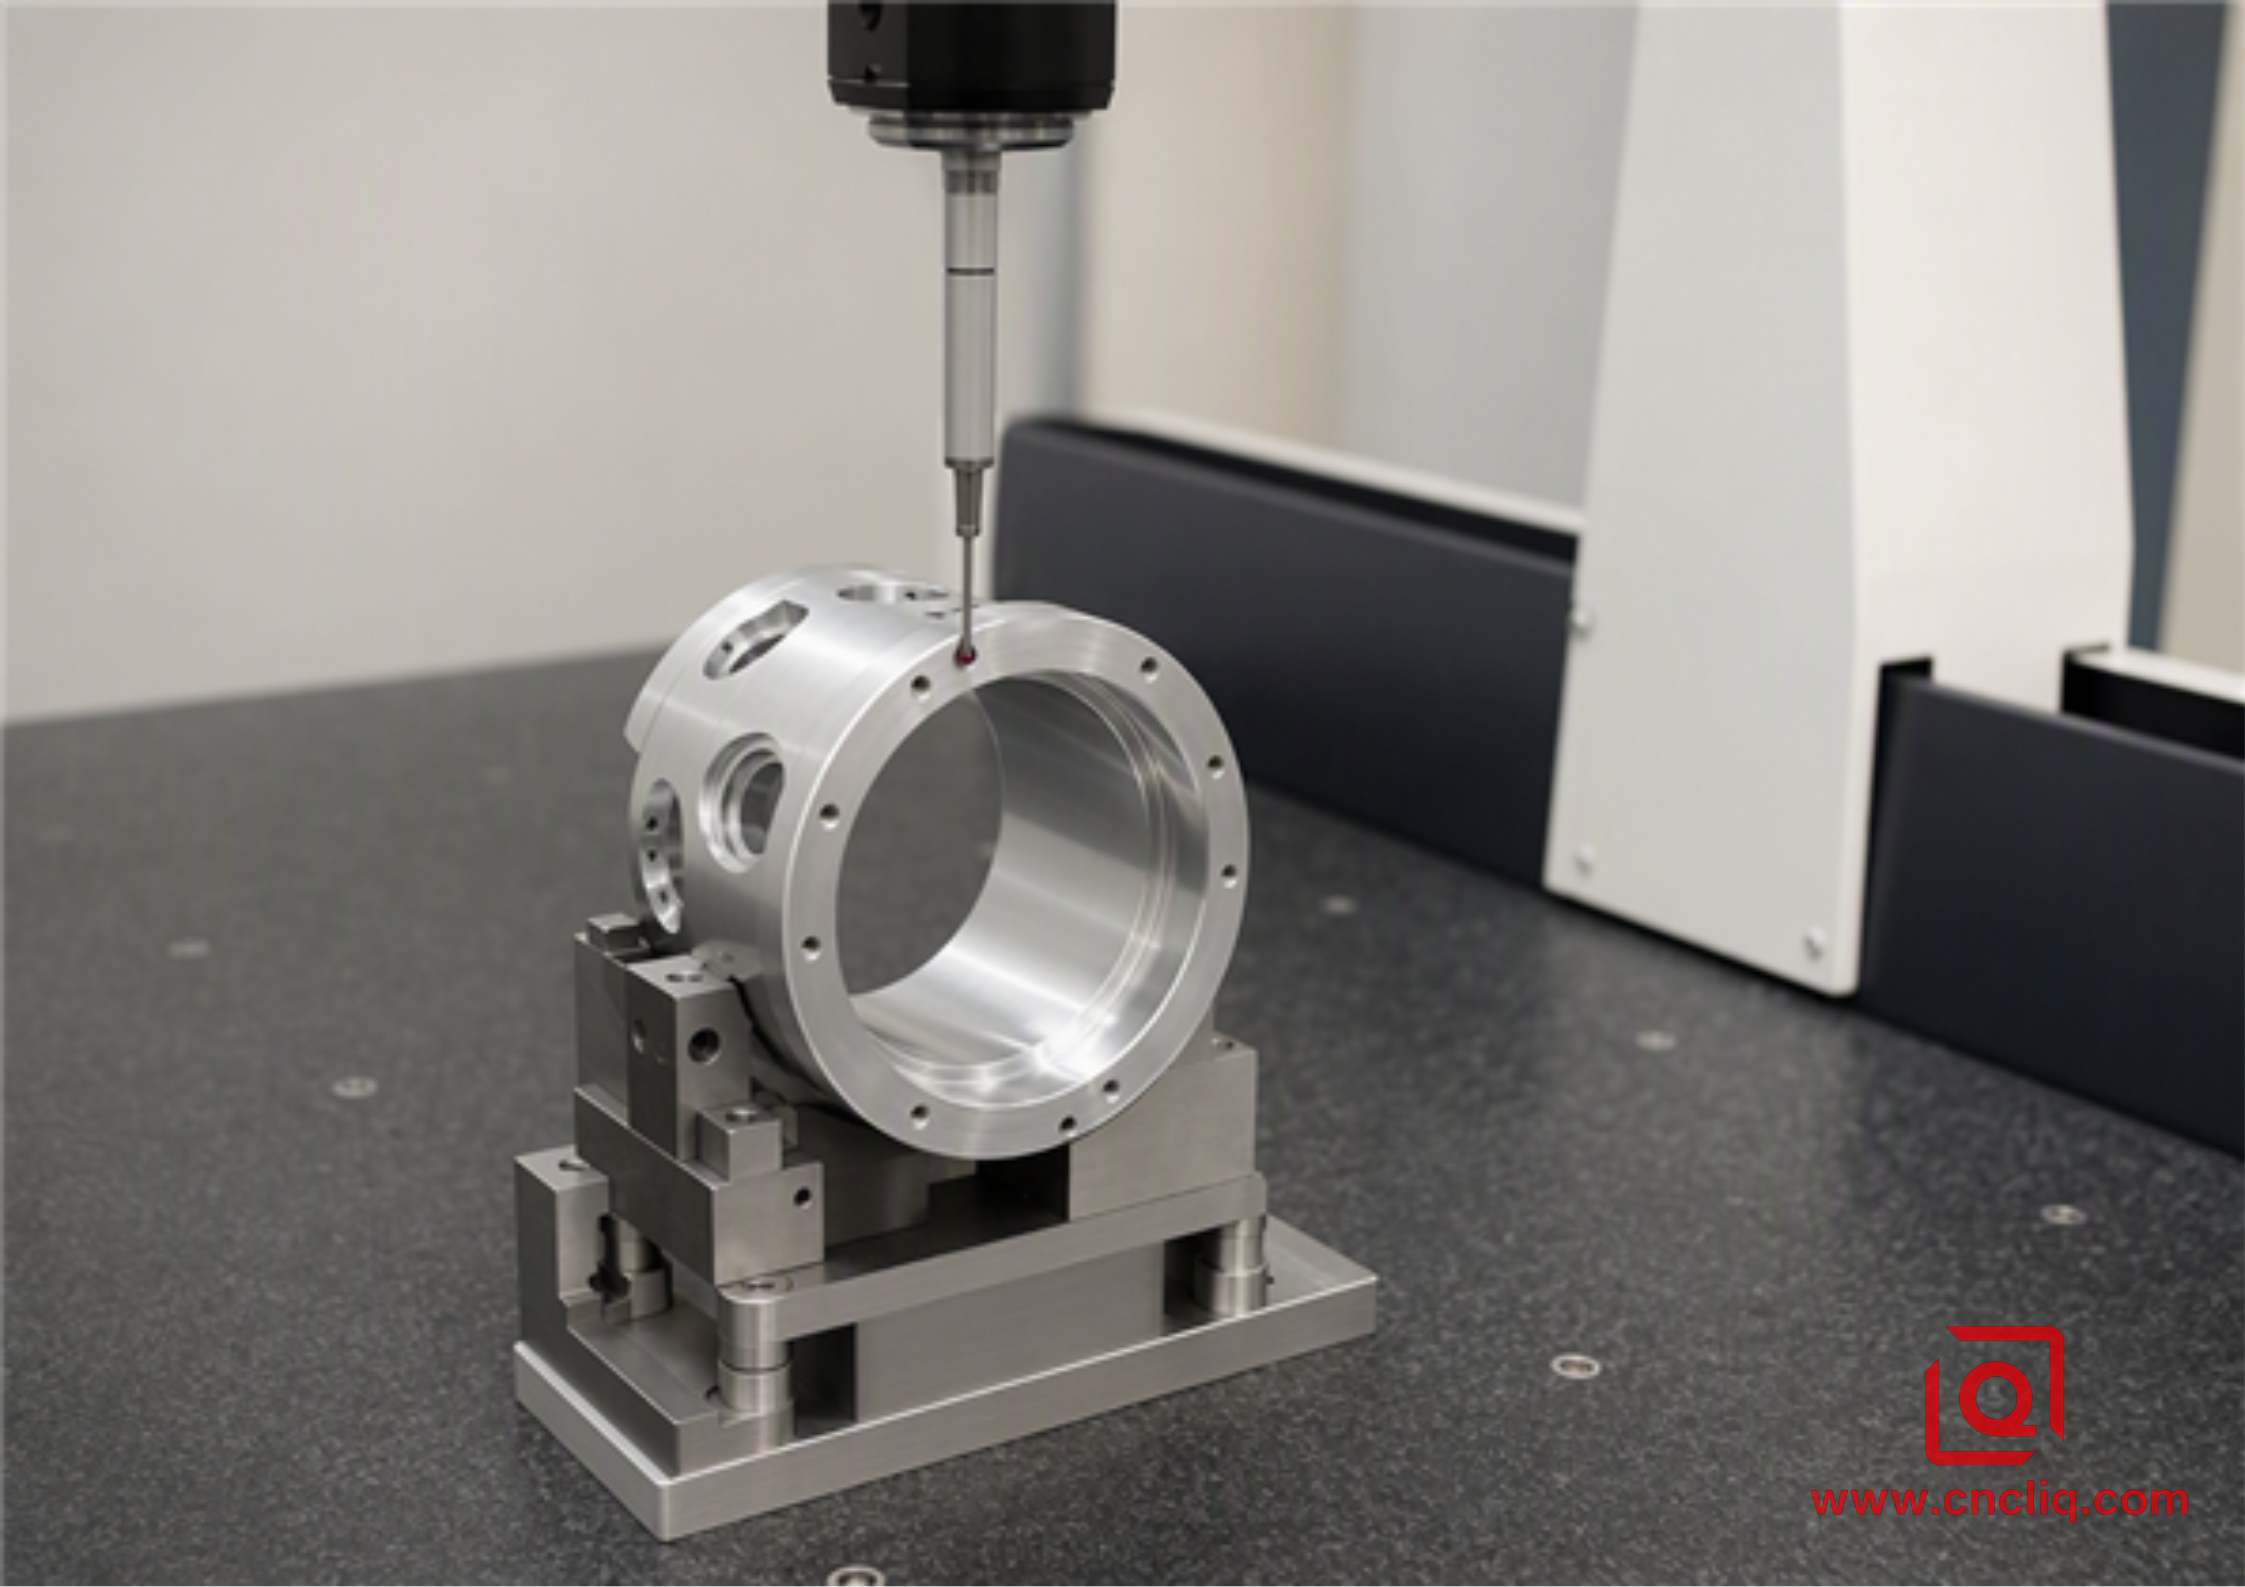
Auf dem Papier sieht ein Zwei-Maschinen-Prozess billig aus. Führen Sie die Drehoperationen auf einer kostengünstigen Drehmaschine durch, führen Sie das Querbohren und Taschenfräsen auf einer Freibettfräse durch. Ganz einfach, oder?
Nicht ganz.
Beobachten Sie den Boden zehn Minuten lang. Der Bediener entspannt den gedrehten Rohling. Selbst bei sorgfältig gebohrten weichen 6061-Backen auf der sekundären Fräsvorrichtung bleiben Späne unweigerlich unter der Auflagefläche des Teils hängen. Ein verirrter 0,03-mm-Späne, der unter einer Positionierungsschulter eingeklemmt wird, führt zu einer Winkelneigung. Ziehen Sie den hydraulischen Schraubstock auf 2,5 MPa an und Sie führen eine elastische Verformung in einen dünnwandigen Aluminiumzylinder ein.
Sie fräsen die radialen Merkmale, nehmen das Teil heraus und messen es.
Die wahre Position des Merkmals zum Bezugspunkt hat Ihr Ziel übertroffen.
Warum? Denn das Referenzkoordinatensystem wird zurückgesetzt, sobald das Werkstück das Hauptspindelfutter verlässt.
Conventional Routing:
Lathe Op 10 (Datum A Created)
 → Part Ejection & Queue Wait (Thermal Drop)
 → Mill Op 20 (Re-clamp on Datum A via Soft Jaws)
 → True Position Shift + Runout Degradation
Im Gegensatz dazu führt ein 5-Achsen- oder Mehrachsen-Fräs-Dreh-Zentrum das aus, was die Branche als „Done-in-One“-Bearbeitung bezeichnet. Die Hauptspindel spannt das stranggepresste Aluminiumstangenmaterial einmal. Das Schruppdrehen, das Konturieren des Außenprofils, das Bohren mit exzentrisch angetriebenen Werkzeugen, das Bohren von Querbohrungen, das starre Gewindeschneiden und das Entgraten erfolgen in einem einzigen, ungestörten Koordinatensystem.
Wenn auf der Sekundärseite Arbeit erforderlich ist, synchronisiert eine Gegenspindel die Drehzahl mit der Hauptspindel, passt die Phase über die C-Achsen-Encoder-Ausrichtung auf 0,001 Grad an, erfasst den fertigen Durchmesser und übernimmt das Teil während des automatischen Abschneidens.
Keine manuellen Eingriffe durch den Bediener. Kein Umspannfehler. Keine Datumsmigration.
Schnappschuss aus der realen Produktion: Das Fluidverteilergehäuse
Um zu sehen, wie dies in der Praxis funktioniert, untersuchen wir ein tatsächliches industrielles Flüssigkeitsverteilergehäuse, das wir für einen europäischen OEM für automatisierte Prüfgeräte hergestellt haben.
Das Teiledesign kombinierte eine Präzisions-Hydraulikspulenbohrung mit vier kreuzgefrästen Verteileranschlüssen, abgewinkelten Ölkanälen und externen Haltegewinden.
Key Material & Geometry Baseline:
- Material: Aircraft-grade Aluminum 6061-T6 (AMS 4027 / ASTM B221)
- Raw Stock: 65 mm Diameter Cold-Drawn Round Bar
- Finished Length: 112.5 mm
- Critical Features:
 * 28.000 mm (+0.008 / -0.000 mm) Central Valve Bore
 * 4x Radial M12x1.5 Cross-Drilled & Threaded Ports
 * 0.010 mm Coaxiality along the full 110 mm axis
 * Ra 0.4 µm Internal Spool Surface Finish
Warum die herkömmliche 2-Op-Route Probleme hatte
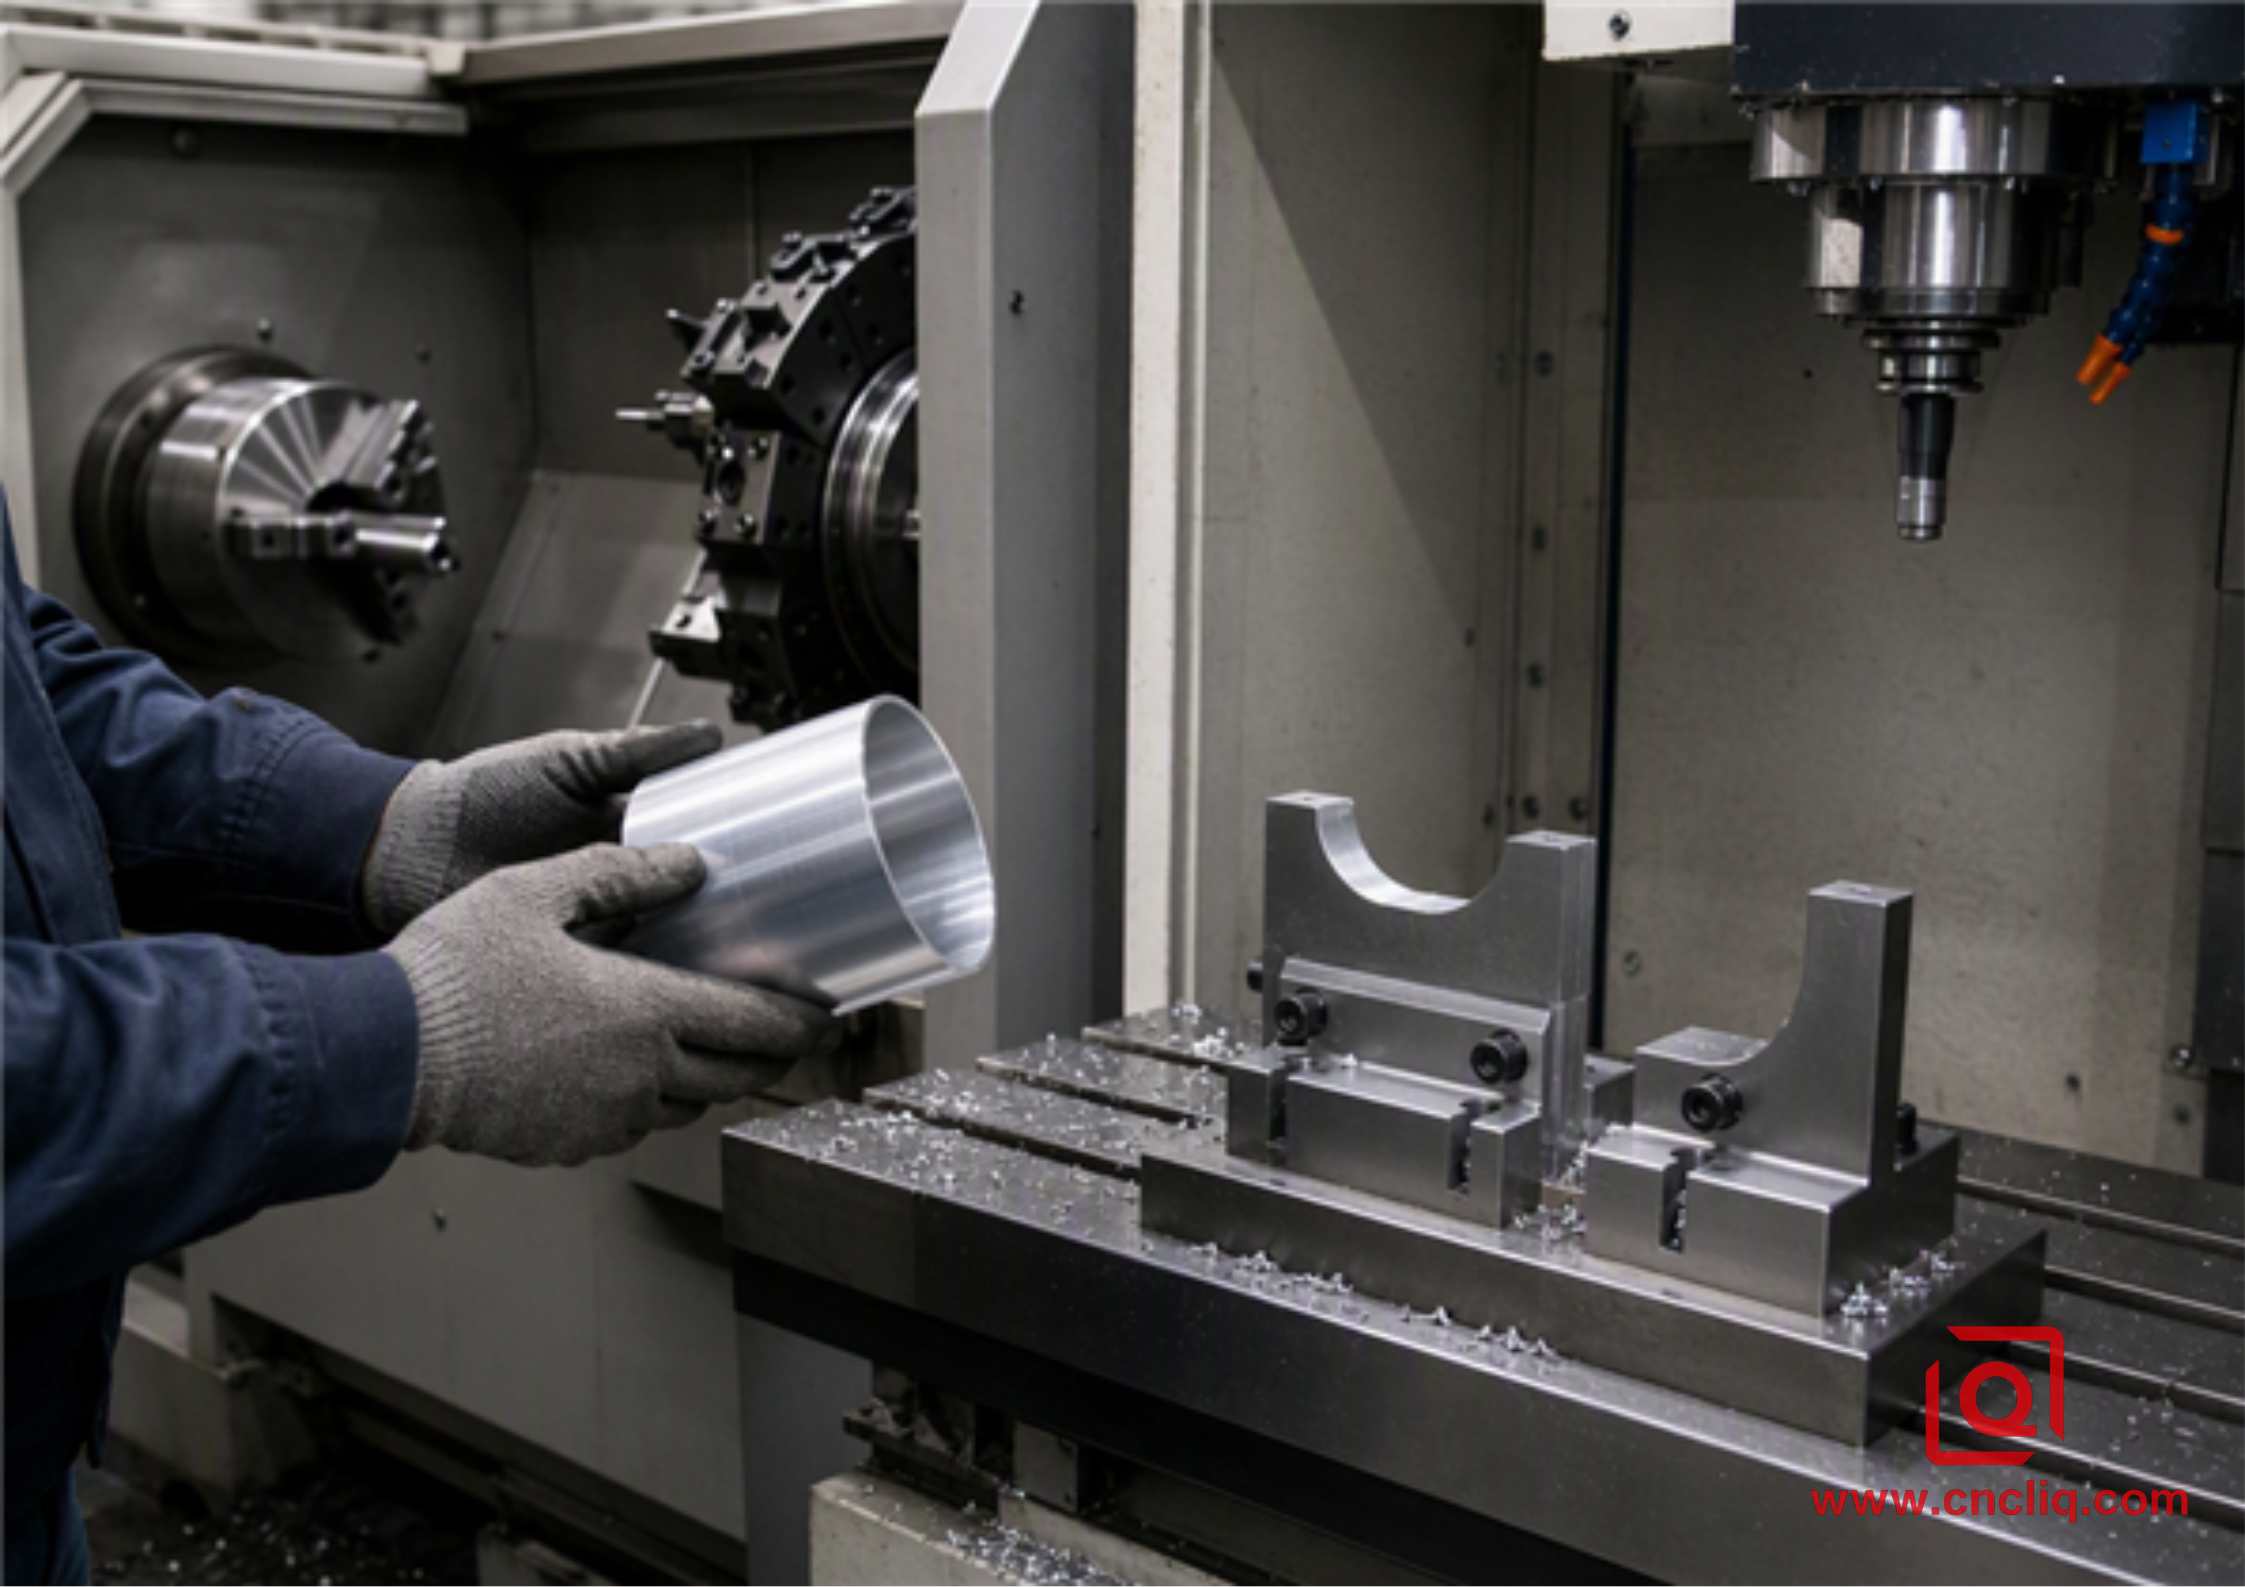
Beim ersten Prototypenlauf wählte der Kunde einen zweistufigen Aufbau: Außendurchmesser drehen, fertigstellen und Innendurchmesser auf einer Drehmaschine bohren, dann das Teil seitlich in einen Standard-Frässchraubstock drehen, um die Queranschlüsse einzubauen.
Das Ergebnis:
-
Ovalität der hydraulischen Bohrung: Durch den Druck der Schraubstockbacken direkt gegen die gedrehte 4-mm-Wand wurde der Zylinder um 0,018 mm unrund eingeklemmt. In dem Moment, in dem die Klemme gelöst wurde, hinterließ das Zurückfedern des Materials eine verstopfte Bohrung, die direkt durch die Luftzerfall-Leckprüfung wehte.
-
Radiale Winkelfehlausrichtung : Die erneute Rotationsnullung des Teils über einen Kantentaster auf einer vorbearbeiteten Fläche führte zu einem tatsächlichen Positionsfehler von 0,038 mm an den Queranschlüssen relativ zur Mittellinie der Bohrung – was über dem in der Zeichnung angegebenen Wert von 0,015 mm lag.
-
Wartezeit : Aufgrund von Rüstwechseln und Wartezeiten zwischen den Maschinen dauerte es 14 Werktage, bis eine Charge von 500 Einheiten aus der Werkstatt geräumt war.
Die Mill-Turn-Gegenmaßnahme
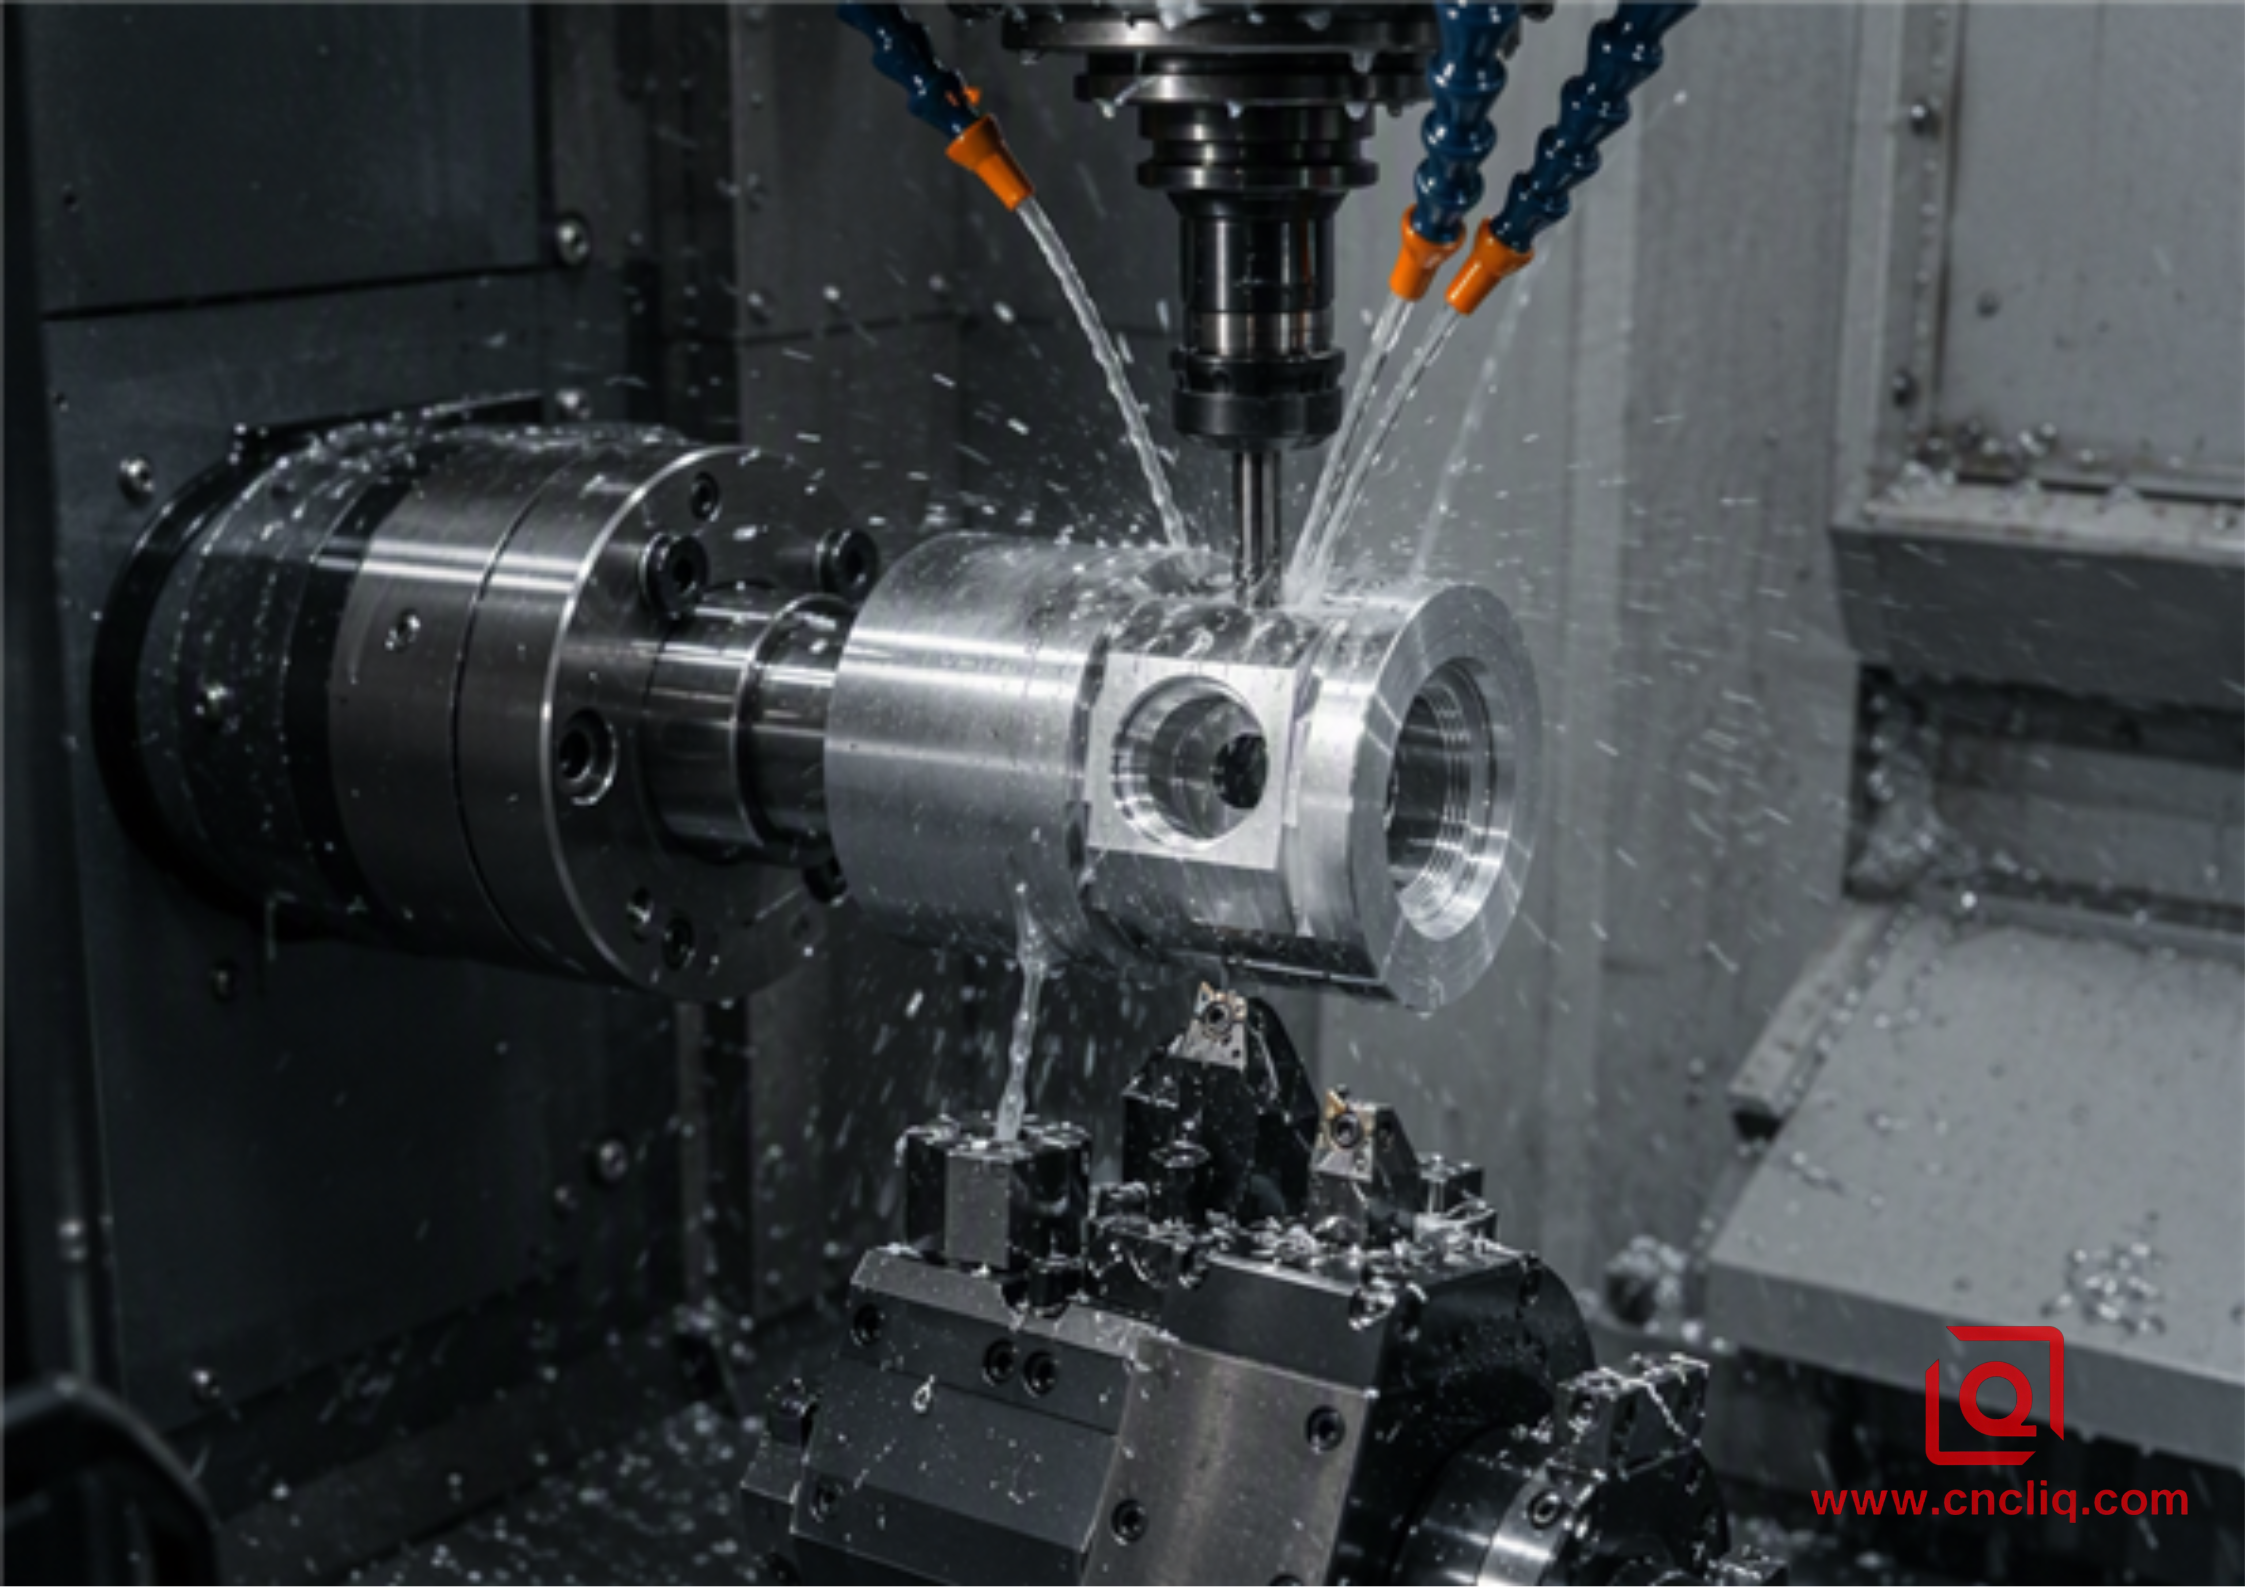
Wir leiteten den Auftrag direkt an ein Fräs-Dreh-Zentrum mit 8 Stationen unterem Revolver und B-Achsen-oberer Frässpindel weiter.
-
Werkzeuge und Einrichtung :
-
Hauptspindel: 3-Backen-Spannzangenfutter zur Aufnahme von 65-mm-Material.
-
Schruppdrehen: Diamant-Hartmetalleinsatz CNMG 120408 im Trockenlauf mit Hochdruckluftstrom bei 280 m/min Schnittgeschwindigkeit (Vc) und 0,22 mm/U Vorschub (fn).
-
Innenbohren: Feinbohrstange aus poliertem, unbeschichtetem Mikrokorn-Hartmetall mit einem scharfen Spitzenradius von 0,2 mm, läuft mit 180 m/min und wird mit synthetischem wasserlöslichem Kühlmittel (8 % Konzentration) mit 70 bar durch das Werkzeug geleitet, um zähe Aluminiumspäne abzuleiten, ohne die Wand zu zerkratzen.
-
Cross-Features: Die Hauptspindel wird dynamisch über die C-Achsen-Scheibenbremse geklemmt und weist eine Indexierungssteifigkeit von 0,002 Grad auf. Ein Vollhartmetall-Schaftfräser mit vier Schneiden und Schaftlänge fräste die Anschluss-Entlastungsflächen, gefolgt von Bohren und Formschneiden.
-
-
Sekundärer Betrieb :
-
Die Gegenspindel bewegte sich vorwärts, erfasste die gedrehte Vorderseite, passte das Drehmoment an, klemmte mit glatten Tortenbacken bei einer kontrollierten Spannkraft von 1,2 MPa und trennte das Werkstück ab.
-
Die Gegenspindel führte das Planfräsen, Senken und Entgraten der Rückseite durch.
-
Die Ergebnisse sprechen für sich:
| Verarbeitungsparameter | Konventioneller 2-Op (Drehmaschine + VMC) | Integriertes Fräs-Dreh-Zentrum |
| Gesamtaufbauten/Spannoperationen | 2 verschiedene Setups (Op 10 + Op 20) | 1 Einzelaufspannung (Gegenspindeltransfer) |
| Gesamte Bodenzykluszeit | 18,5 Minuten Bearbeitungszeit + 3 Tage Wartezeit | 6,8 Minuten vollständiger Abfall in einem Zyklus |
| Abweichung der Bohrungsrundheit | 0,014 mm bis 0,022 mm (verzerrt) | 0,003 mm bis 0,005 mm (konsistent) |
| Echte Cross-Hole-Position | 0,035 mm (kumulierter Vorrichtungsfehler) | 0,008 mm (Direkte C-/Y-Achsen-Positionierung) |
| Ausschussrate des endgültigen Teils | 6,4 % bei einem 500-teiligen Pilotlauf | 0,2 % bei einer Produktionsauflage von 2.000 Stück |
| Anwendbare Standards | ISO 2768-m, ASTM B221 | ISO 2768-f, ISO 1101, ASME Y14.5 |
Maschinenkinematik: Warum die Mechanik für Aluminium wichtig ist
Warum verarbeitet eine Fräs-Drehmaschine Aluminiumlegierungen (wie 6061, 7075-T651 und 2024) mit deutlich höherer struktureller Integrität als eigenständige Fräs- oder Drehmaschinen?
Es kommt auf Steifigkeit, thermische Stabilität und Achssynchronisation an.
 +----------------------------------+
 | B-Axis Milling Spindle |
 | (12,000 RPM, Multi-Angle Mill) |
 +-----------------+----------------+
 |
 v
 +-------------------+ [Workpiece] +--------------------+
 | Main Spindle | ===[ 6061-T6 ]===| Sub-Spindle |
 | (C-Axis / 0.001°) | | (Opposed Coaxial) |
 +-------------------+ +--------------------+
 ^
 |
 +-----------------+----------------+
 | Lower Tool Turret |
 | (Static & Driven Tools) |
 +----------------------------------+
1. Bewältigung der Wärmeausdehnung (ΔL = L × α × ΔT)
Aluminium bewegt sich bei Hitze stark – die Wärmeausdehnung liegt bei etwa 23 × 10⁻⁶ / K. Wenn Sie bei einem Schruppdurchgang 40 % des Rohlings wegreißen, werden Sie beobachten, wie die Kerntemperatur des Teils von 20 °C direkt auf 55 °C ansteigt, bevor Sie es merken.
Bei einem herkömmlichen Werkstattablauf kühlt das heiße Teil über Nacht in einem Plastikbehälter ab und schrumpft messbar, bevor ein Bediener es am nächsten Morgen in eine Fräsvorrichtung lädt. Ihre Bezugsflächen sind bereits bewegliche Ziele.
Wenn Sie dies bei einer Fräsdrehung ausführen, kann die Kühlmittelflut – oder Hochdruck-Kühlmittelzufuhr durch die Spindel – die Temperatur des Teils absolut konstant halten. Sie rauhen, halbfertigen, lassen es durch eine zeitgesteuerte 30-sekündige Einwirkzeit oder Zwischenspülung einweichen und häuten dann den letzten Arbeitsgang ab, ohne dass die Arbeit jemals dieselbe thermische Tasche verlässt.
2. Radiale Y-Achsen-Interpolation vs. echte orthogonale Bewegung
Ältere Drehmaschinen mit angetriebenen Werkzeugen hatten oft keine nennenswerte Y-Achse; Sie haben lediglich den Querweg ausgetrickst, indem sie den X-Schlitten mit der C-Achsen-Spindel synchronisiert haben. Dieser Trick kommt mit schlampigen Toleranzen gut zurecht. Versuchen Sie jedoch, eine Rechtwinkligkeit von 0,01 mm auf einer Fläche oder einer O-Ring-Stirnnut beizubehalten, und das Abdrücken des Werkzeugs wird das Merkmal jedes Mal krönen.
Moderne Fräs-Drehzentren nutzen echte orthogonale Y-Achsen-Mechaniken. Der Fräskopf bewegt sich sauber entlang einer speziellen Strukturführungsschiene senkrecht zur Drehachse.
Im Klartext: Durch das Herausschlitzen einer Tasche oder das Einsetzen einer O-Ring-Nut bleibt der Boden vollkommen flach, während die Seitenwände sauber an Ihrer ASME Y14.5-Beschriftung ausgerichtet sind.
Kontrolle von Spänen und Schneiden bei der Hochgeschwindigkeitsbearbeitung von Aluminium
Aluminium ist im Vergleich zu Edelstahl oder Inconel weich, bereitet aber in der Werkstatt ganz eigene Probleme: Aufbauschneide (BUE), Kaltverfestigung unter stumpfen Werkzeugen und Späne, die sich um das Spannfutter legen.
So richten wir die Schnittparameter in unseren Fräs-Dreh-Programmen ein, um Spiegelglanz und enge Abmessungen beizubehalten:
-
Oberflächengeschwindigkeiten für 6061-T6:
Dreh-Schruppdurchgänge: 250 bis 320 m/min.
Endbearbeitungsdurchgänge beim Drehen: 350 bis 450 m/min mit einer Vorschubgeschwindigkeit von 0,08 mm/U, um einen Ra-Wert von 0,8 µm direkt von der Wendeschneidplatte ohne Nachpolieren zu erreichen.
Fräsen mit angetriebenen Werkzeugen (Vollhartmetall-Schaftfräser): 300 bis 500 m/min Schnittgeschwindigkeit, Spindeldrehzahlen auf 10.000–14.000 U/min erhöht, angestrebte Spanlast je nach Werkzeugüberstand auf 0,06 bis 0,12 mm pro Zahn.
-
Werkzeugbeschichtungen:
Verwenden Sie niemals generische AlTiN- oder TiAlN-beschichtete Werkzeuge für Aluminium. Die Aluminiumaffinität zu aluminiumbasierten Beschichtungen führt zu einer schnellen Materialverschweißung und Mikroverschweißung an der Schnittkante. Stattdessen verwenden wir poliertes, unbeschichtetes Hartmetall (PCD für extrem lange Auflagen) oder spezielle DLC-Beschichtungen (Diamond-Like Carbon) mit extrem niedrigen Reibungskoeffizienten (unter 0,1).
-
Chip-Breaking-Taktiken:
Die Fräs-Dreh-Programmierung nutzt beim Schruppdrehen oszillierendes Schneiden (spanbrechende Makros). Indem die Vorschubachse kurzzeitig für eine Millisekunde aus dem Schnitt schwingt, formt die Maschine duktile Aluminiumspäne zu kleinen, handlichen Locken, anstatt sie in gefährliche Vogelnester zu wickeln, die Präzisionsoberflächen zerkratzen oder Werkzeugrevolver blockieren.
Wichtige DFM-Richtlinien für Ihr nächstes Fräs-Dreh-Aluminiumbauteil
Wenn Sie die Effizienz der Fräs-Dreh-Bearbeitung maximieren und Ihre Stückkosten senken möchten, strukturieren Sie Ihr CAD-Modell unter Berücksichtigung der folgenden Gegebenheiten in der Werkstatt:
-
Nutzen Sie Standard-Spannzangendurchmesser:
Entwerfen Sie den größten Außendurchmesser Ihres Teils so, dass er den standardmäßigen Rohmaterialgrößen entspricht (z. B. 20 mm, 25 mm, 32 mm, 50 mm). Dies ermöglicht eine automatisierte Produktion mit Stangenzuführung, ohne dass das Rohmaterial zuvor spitzenlos geschliffen oder individuell gedreht werden muss.
-
Vermeiden Sie gleichmäßig tiefe innere Radikale an der Basis:
Bei der Gestaltung von Taschen an zylindrischen Körpern sind Inneneckradien von mindestens 1,5 bis 2,0 mm einzuhalten. Dies ermöglicht es einem standardmäßigen 3-mm- oder 4-mm-Vollhartmetall-Schaftfräser, die Ecke ohne Quietschen oder Rattern bei hohen Drehzahlen zu bearbeiten.
-
Querlöcher an Koordinatenebenen ausrichten:
Wann immer Sie können, platzieren Sie die Querlöcher genau im rechten Winkel zur Mittellinie oder fixieren Sie sie strikt auf gemeinsame radiale Indexierungswinkel. Moderne Gelenkköpfe bieten zwar viel Reichweite, aber wenn Sie sich an Standardebenen halten, verkürzen Sie immer noch die Schnittzeiten und ersparen Ihnen die Programmierung alptraumhafter mehrachsiger Messtaster-Prüfroutinen.
-
Berücksichtigen Sie sekundäre Eloxaltoleranzen:
Denken Sie daran, dass bei der schwefelhaltigen Anodisierung nach MIL-A-8625 Typ II in der Regel 5 bis 12 µm pro Oberfläche (10 bis 24 µm zum Innendurchmesser der Bohrung) hinzukommen, während bei der Hardcoat-Anodisierung vom Typ III 25 bis 50 µm pro Oberfläche abgelagert werden. Bei einem Fräs-Dreh-Programm orientieren wir uns an den Versätzen unserer Fertigbohrungswerkzeuge am unteren Ende des Toleranzbands, um präzisen Spielraum für Nachanodisierungsaufbauten zu lassen.
Fazit: Gesamtbetriebskosten
Eine strenge Betrachtung der Maschinenstundensätze verfehlt das Gesamtbild.
Ja, ein mehrachsiges Fräs-Dreh-Zentrum hat einen höheren Maschinenstundensatz als eine standardmäßige 3-Achsen-CNC-Vertikalfräsmaschine.
Wenn Sie jedoch Folgendes berücksichtigen:
-
Keine sekundären Kosten für kundenspezifische Vorrichtungswerkzeuge (Einsparung von 1.500 bis 4.000 US-Dollar bei der Entwicklung spezieller weicher Backen pro SKU),
-
Bis zu 60 % Reduzierung der Gesamtzyklus- und Transitzeit,
-
Ausschussraten von unter 0,5 % bei hochwertigen Teilen und
-
Garantierte Rundlaufgenauigkeit und Koaxialität über mehrere Bezugspunkte hinweg,
...die Gesamtlandekosten pro qualifiziertem Stück sinken erheblich.
Wenn Ihre Aluminiumkomponenten eine enge Koaxialität zwischen gedrehten Durchmessern und gefrästen Merkmalen erfordern, sollten Sie erwägen, auf das Multi-Maschinen-Relais zu verzichten. Die Fräs-Dreh-Fertigung bietet einen ununterbrochenen Weg von der rohen extrudierten Stange bis zur fertigen, CMM-geprüften Hardware, die für die Montagelinie bereit ist.
Klicken Sie hier für Ihre Anfrage 👆
FAQs
F1: Welche Losgrößen sind für Fräsdrehteile aus Aluminium im Vergleich zu 3-Achsen-CNC kosteneffizient?
A: Das Einwählen einer Mühlendrehung tut am Anfang weh – planen Sie 3 bis 5 Stunden ein, nur um die CAM-Simulation durchzuarbeiten und Offsets einzustellen. Bei Aufträgen mit mehreren Arbeitsgängen, die spezielle Vorrichtungen erfordern, werden bei Chargeneinsparungen in der Regel etwa 50 bis 100 Teile benötigt. Selbst bei Kleinauflagen von 10 bis 30 Teilen zahlt sich die einmalige Bearbeitung aus, sobald Ihre tatsächliche Position oder Ihr Rundlauffehler unter 0,012 mm sinkt, da Sie das Einsenken von mehr als 1.500 Teilen in OP2-Fräsvorrichtungen vollständig vermeiden.
F2: Können Fräs-Drehzentren härtere Aluminiumlegierungen wie 7075-T651 genauso problemlos verarbeiten wie 6061?
A: Ja, und in vielerlei Hinsicht ist 7075-T651 tatsächlich so Einfacher in einem Fräs-Dreh-Gehäuse zu handhaben als 6061. Sein höherer Zinkgehalt und seine höhere Streckgrenze erzeugen kurze, knackige Späne, die beim Hochgeschwindigkeitsdrehen und Gewindefräsen sauber brechen, wodurch Spänebildung praktisch ausgeschlossen ist. Die wichtigste Anpassung auf unserer Seite besteht darin, die Oberflächengeschwindigkeiten um etwa 15–20 % zu reduzieren und auf Werkzeuge aus Hartmetall mit hoher Scherung und Mikrokörnung umzusteigen, um vorzeitiges Abplatzen der Kanten bei aggressivem Fräseingriff zu verhindern.
F3: Wie überprüfen Sie kritische Abmessungen an Teilen mit unterbrochenen Schnitten und sich kreuzenden Querbohrungen?
A: Wir verwenden ein zweischichtiges Verifizierungsprotokoll. Zunächst überprüft ein optischer Messtaster auf der Maschine (z. B. OMP40-2 von Renishaw) Bezugspositionen, Bohrungsdurchmesser und axiale Abstände, bevor das Teil von der Gegenspindel abgetrennt wird. Nach dem Abtrennen durchlaufen die Teile eine vollständige 100-prozentige Erststückabnahme plus kontinuierliche SPC in unserem klimatisierten Qualitätsraum (20 °C ± 0,5 °C). Wir prüfen sie auf einem KMG und verfolgen zylindrische Merkmale mit optischen Schaftscannern, die alle auf ISO 10360-Kalibrierungsstandards abgestimmt sind.
F4: Wie verhindern Fräs-Dreh-Zentren, dass dünnwandige Aluminiumzylinder beim Transfer zur Gegenspindel zerbrechen?
A: Das Spannkraftmanagement ist entscheidend. Wir verwenden programmierbare hydraulische/pneumatische Proportionalventile am Gegenspindelfutter, die den Spanndruck je nach Wandstärke auf 0,8–1,2 MPa senken. Was die Vorrichtung angeht, haben wir kundenspezifische 360-Grad-Vollkontakt-Kuchenbacken gebohrt, die genau auf den gedrehten Außendurchmesser abgestimmt sind, und die standardmäßig gezahnten 3-Backen-Zähne über Bord geworfen. Durch die Umhüllung des gesamten Umfangs wird der Druck des Spannfutters flach auf die Haut verteilt und ein Einklemmen an der Spitze verhindert, bevor es in die Bohrung eindringt oder den Rundlauf herausschleudert.
F5: Welche Dateitypen und Zeichnungen bieten Ihnen alles, was Sie brauchen, um für einen Fräs-Dreh-Auftrag ein termingerechtes Angebot zu erstellen?
A: Am besten senden Sie uns ein 3D-Modell – vorzugsweise STEP AP214 oder AP242, da diese eingebettete GD&T beibehalten – zusammen mit einem sauberen 2D-PDF-Druck. Stellen Sie sicher, dass Ihr 2D-Druck Ihre primären Bezugspunkte (A, B, C), enge Grenzen, gezielte Ra-Oberflächen und exakte Oberflächenanforderungen wie MIL-A-8625 Typ II-Eloxierung oder Typ III-Hartbeschichtung einhält. Auf diese Weise können wir unsere Werkzeugdurchgänge und das Wachstum der Einbrennbeschichtung vom ersten Tag an ermitteln.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Wenn knifflige Aluminiumteile zwischen eigenständigen Dreh- und Fräsmaschinen hin- und herspringen, häufen sich Einrichtungsfehler, zerdrücken dünne Wände bei wiederholter Spannung und führen dazu, dass Aufträge beim Warten auf die nächste Spindel ins Stocken geraten. Mehrachsiges Drehen, synchronisiertes C/Y/B-Live-Schneiden und automatisierte Gegenspindelübergaben werden in einem kontinuierlichen Greifer mit Nullpunktdrift zusammengefasst. Unterstützt durch eine solide Spanabfuhr, eine echte orthogonale Bewegung und ein stabiles Temperaturhalten verkürzt dieser einmalige Arbeitsablauf die Laufzeiten um bis zu 60 %, erreicht die exakte Position unter 0,010 mm und senkt die Stückkosten bei OEM-Läufen mit engen Toleranzen.
Kontaktinformationen
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die mit 4 und 5 Achsen arbeiten CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
