 Deutsch




Sind Sie sich noch unsicher, ob eine Chromsäureanodisierung Typ I für ein ermüdungsempfindliches Aluminiumbauteil in der Luft- und Raumfahrt geeignet ist oder ob ein neueres, chromatfreies Verfahren besser geeignet ist? Ein kurzer Vermerk kann viele kostspielige Fragen verschleiern. Bleibt beispielsweise Elektrolyt in einer Überlappverbindung zurück? Passt eine Lagerbohrung nach der Bearbeitung noch? Muss die Beschichtung grundierbar sein? Wer ist verantwortlich für Salzsprühnebelprüfung, Abkleben, Chargenrückverfolgbarkeit und die Genehmigung einer alternativen Oberflächenbehandlung? Dieser Leitfaden beantwortet diese Fragen direkt aus der Fertigungsebene. Die richtige Anodisierung ist diejenige, die zu Zeichnung, Legierung, Geometrie, Montage, zugelassenem Verarbeiter und Prüfplan passt.
Die Chromsäureanodisierung Typ I ist eine dünne anodische Oxidschicht für Aluminium. Sie vereint Korrosionsschutz, eine geeignete Lackiergrundlage, geringe Dimensionsstabilität und eine geringere Ermüdungsbelastung als dickere Anodisierungsschichten. Es handelt sich nicht um eine Verschleißschutzbeschichtung und sie darf nicht allein aufgrund ihrer Bezeichnung ersetzt werden. Jede Angebotsanfrage sollte mit der kontrollierten Zeichnung und den geltenden Spezifikationen beginnen.
1. Die kurze Antwort: Wann Typ I ein starker Kandidat ist
Wählen Sie Typ I für die Diskussion, wenn das Bauteil aus Aluminium besteht, Korrosionsschutz wichtig ist, die Geometrie ermüdungsempfindlich oder maßgenau ist und die Zeichnung oder die genehmigte Kundenspezifikation eine Chromsäureanodisierung ausdrücklich zulässt. Typische Anwendungsfälle sind dünne Halterungen für die Luft- und Raumfahrt, Scharnierbeschläge, Avionikrahmen, leicht belastete Aktuatorhalterungen und bearbeitete Teile, die mit einer zugelassenen Grundierung oder einem Lacksystem versehen werden.
Wählen Sie diese Beschichtung nicht automatisch für Gleitverschleiß, eine harte Lagerfläche, eine dekorative schwarze Oberfläche oder eine elektrisch leitfähige Passfläche. Diese Anforderungen sprechen für eine andere Oberflächenbehandlung oder einen abgedeckten Bereich. Hartanodisierung Typ III ist üblicherweise die Lösung bei Abrieb und Fressen. Eine Konversionsbeschichtung kann für eine leitfähige Lackbasis mit vernachlässigbarer Dimensionsänderung geeignet sein. Typ IC oder Typ IIB können nur dann als chromatfreie Alternativen in Betracht gezogen werden, wenn sie von der Konstruktionsabteilung genehmigt werden.
Das offizielle Dokument MIL-PRF-8625 definiert sechs Arten von anodischen Beschichtungen und zwei Klassen für nicht-architektonische Aluminiumanwendungen. Typ I ist die konventionelle Chromsäureanodisierung, Typ IB ein Niederspannungs-Chromsäureverfahren, Typ IC eine nicht-chromische Alternative, Typ II die konventionelle Schwefelsäureanodisierung, Typ IIB die Dünnschicht-Schwefelsäureanodisierung und Typ III die Hartanodisierung. Die ungenaue Angabe „Anodisierung für Flugzeuge“ ist zu vermeiden.
Auswahlfrage | Praktische Antwort vom Typ I | Implikationen der Angebotsanfrage |
Ist das Bauteil ermüdungsanfällig? | Dünne Oxidschichten vom Typ I werden üblicherweise dort eingesetzt, wo eine dicke, spröde Oxidschicht unerwünscht wäre. | Ermüdungskritische Bereiche kennzeichnen und die genehmigte Spezifikation bereitstellen |
Ist starker Gleitverschleiß das Hauptrisiko? | Typ I ist nicht die normale Verschleißlösung | Überprüfung Typ III, Einlagen oder eine lokale Verschleißbehandlung |
Wird das Teil grundiert oder lackiert? | Typ I kann eine effektive Basis bieten, wenn das zugelassene Dichtungs- und Lacksystem aufeinander abgestimmt ist. | Geben Sie an, ob die Lackhaftung oder der maximale Korrosionsschutz die Abdichtung bestimmt. |
Sind enge Bohrungen, Gewinde oder Schleifwege vorhanden? | Die Dimensionsänderung ist gering, erfordert aber dennoch Planung. | Fertige Abmessungen, Maskierung, Stopfen und Kontaktpunkte identifizieren |
Ist eine chromatfreie Lackierung zwingend erforderlich? | Konventioneller Typ I verwendet ein Chromsäurebad | Erkundigen Sie sich bei der zuständigen Designbehörde, ob Typ IC oder Typ IIB zugelassen ist. |
Handelt es sich bei der Zeichnung um eine ältere Zeichnung aus der Luft- und Raumfahrtindustrie? | Die Modernisierung der Oberfläche bedarf der schriftlichen Genehmigung. | Angebot gemäß Zeichnung erstellen, gegebenenfalls eine kontrollierte Abweichung einreichen |
2. Was der Prozess tatsächlich mit Aluminium macht
Anodisieren ist eine elektrochemische Umwandlung, keine Abscheidung einer metallischen Chromschicht auf dem Bauteil. Das Aluminiumwerkstück dient in einem sauren Elektrolyten als Anode. Elektrische Energie wandelt einen definierten Bereich der Oberfläche in Aluminiumoxid um. Dieses Oxid ist fest mit dem Grundmetall verbunden und weist vor der Versiegelung mikroskopisch kleine Poren auf. Eine spezielle Versiegelung verändert diese Poren und verbessert die Barrierewirkung.
Diese Unterscheidung ist bei der Zeichnungsprüfung relevant. Eine galvanische Schicht kann im Wesentlichen als zusätzliches Material betrachtet werden. Eine anodische Beschichtung verbraucht etwas Aluminium, während sich ein Teil des Oxids nach außen ausdehnt. Bei Typ I ist der Film so dünn, dass die Maßänderung in der Regel gering ist. Geringfügig ist jedoch nicht gleichbedeutend mit null, wenn es sich um eine Dübelbohrung, ein Präzisionsgewinde, einen Lagersitz oder eine Klebefläche handelt.
Das aktuelle MIL-PRF-8625-Rahmenwerk regelt die Typen I und IB primär anhand der unversiegelten Beschichtungsmasse und nicht anhand einer einheitlichen Nenndicke. Der Mindestwert für Typ I und IB beträgt 200 mg/ft². Die Spezifikationsvorgaben geben einen breiten Dickenbereich von 0,00002 bis 0,0007 Zoll für die Typen I, IB, IC und IIB an, wobei das tatsächliche Ergebnis je nach Legierung und Verfahren variiert. Dieser große Bereich ist ein Grund, Dickenangaben aus einem Blog nicht einfach in eine Bestellung zu übernehmen. Wenn die Dicke oder die Endgröße funktional wichtig ist, sollten die Anforderungen und die Messmethode in den Fertigungsdokumenten festgehalten werden.
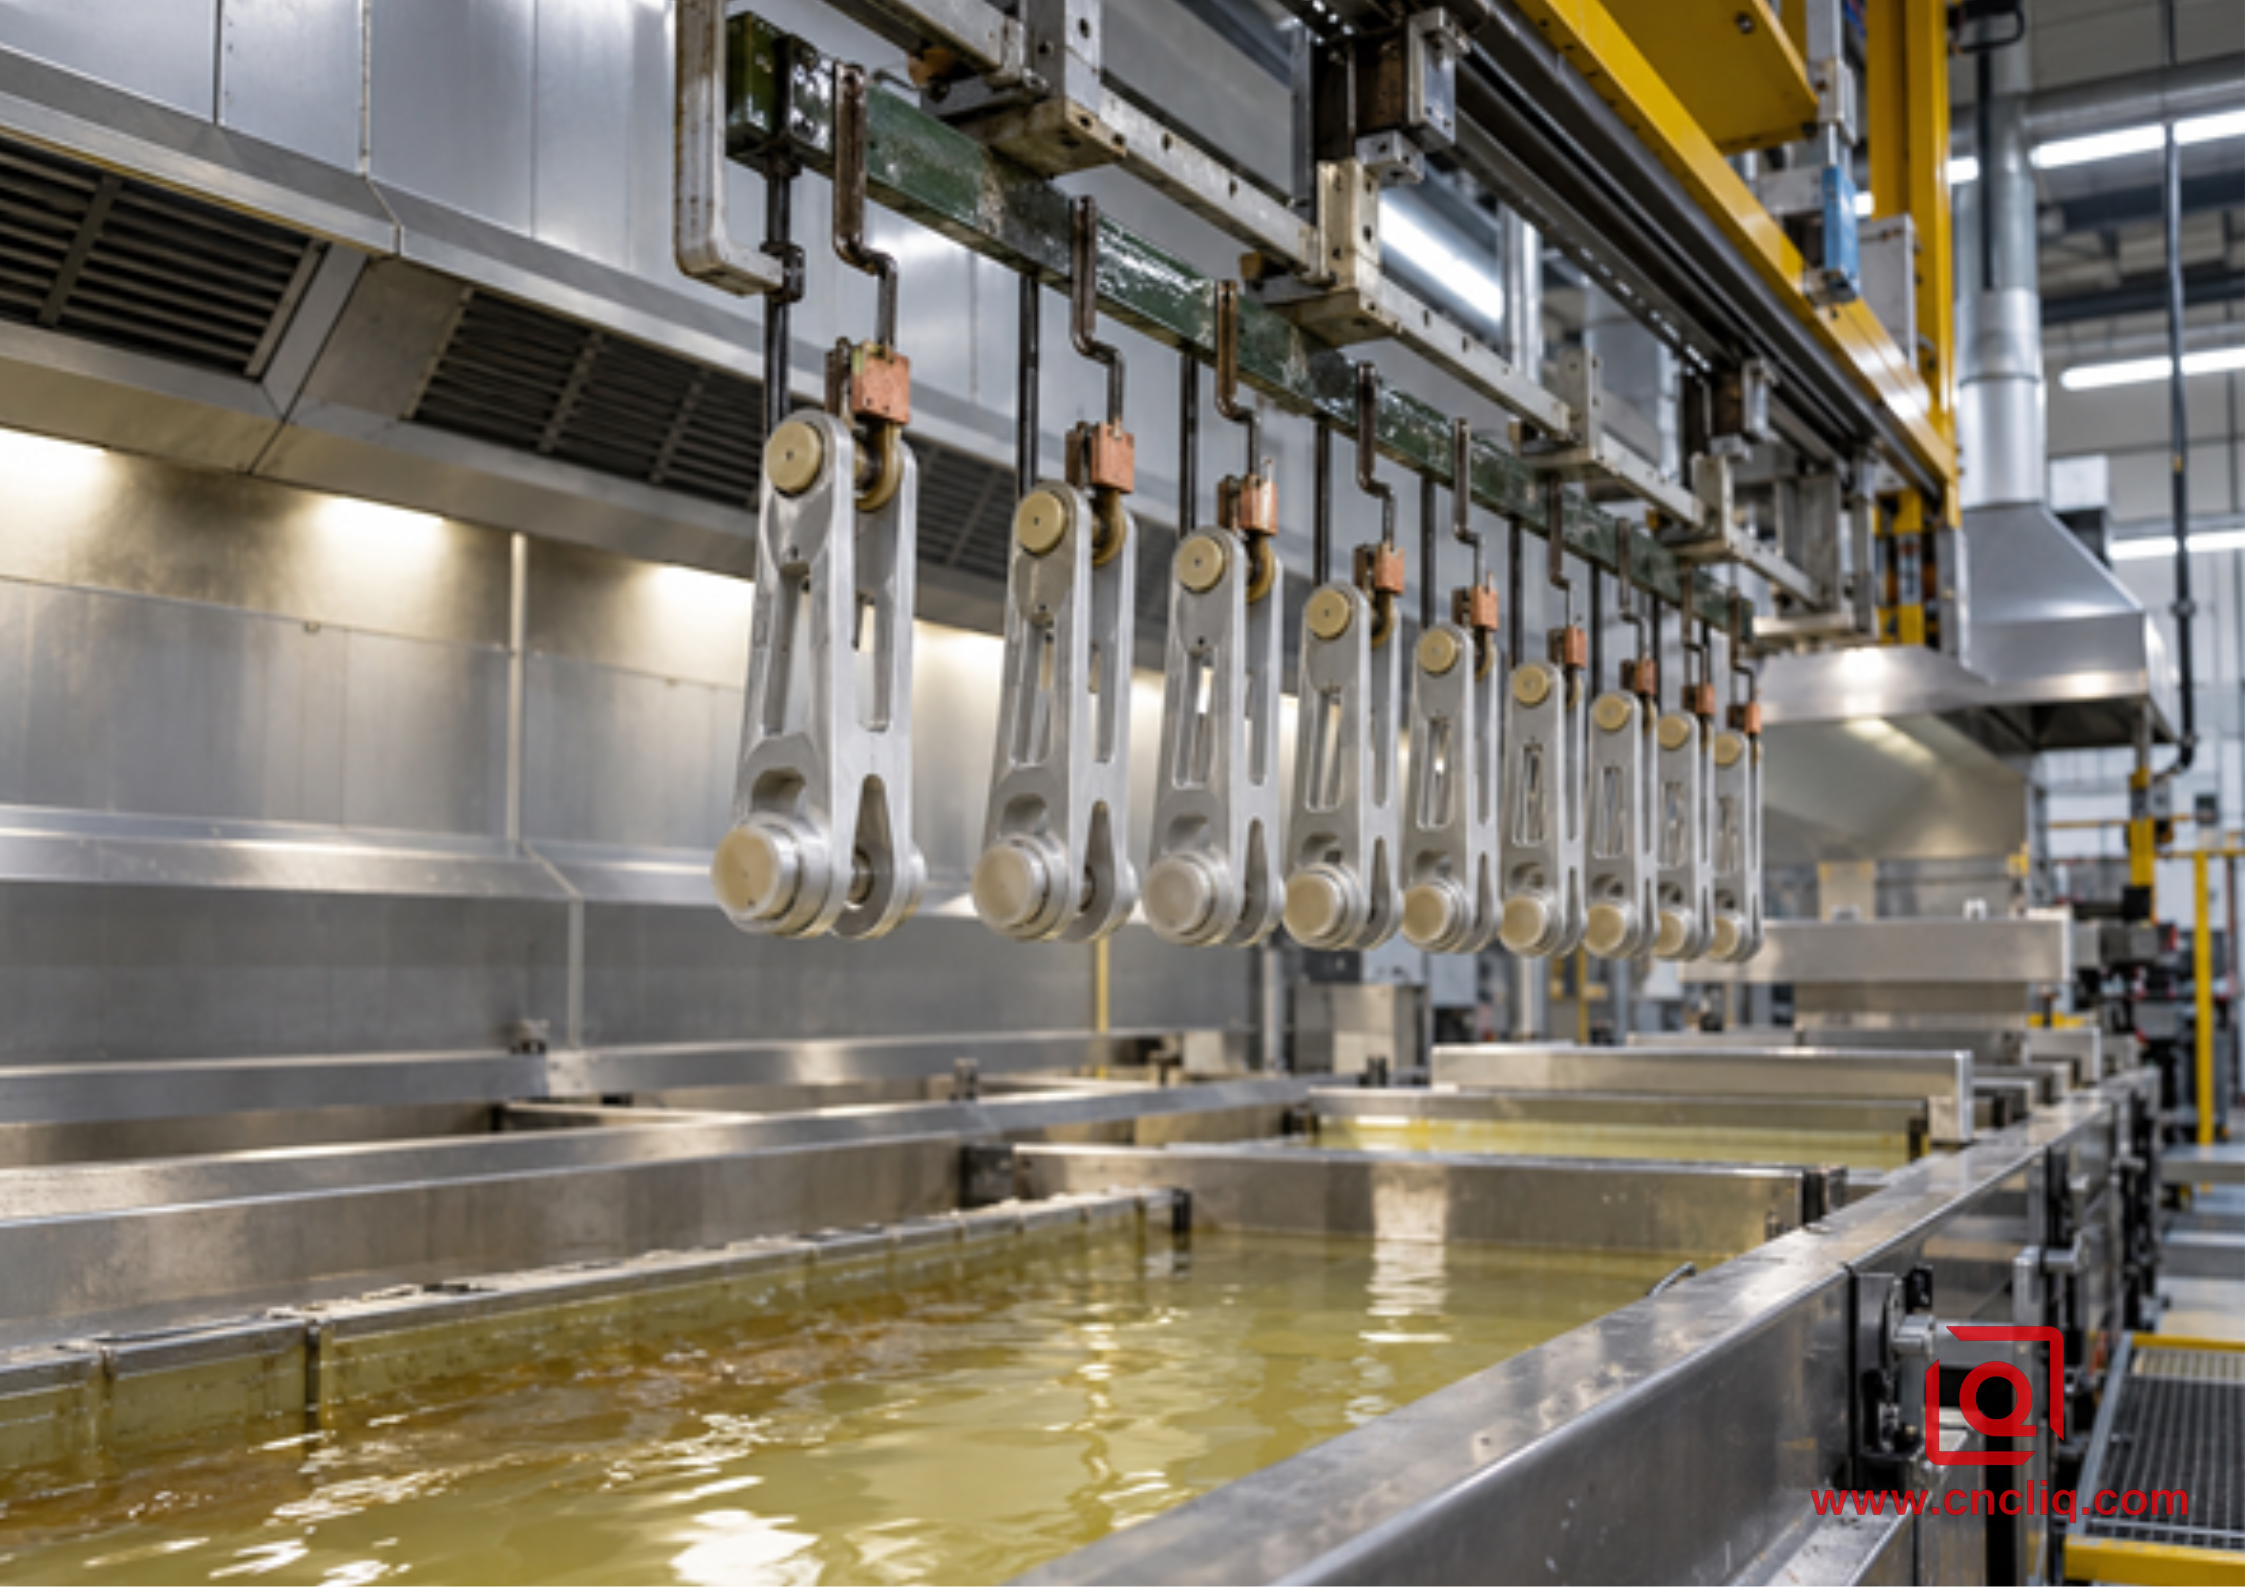
Gabelköpfe aus Aluminium für die Luft- und Raumfahrt auf einem Gestell für kontrollierten Anodisierungsprozess
Abbildung 1. Dünne, maskierte Gabelkopf-Teile veranschaulichen, warum Zahnstangenkontakt, Entwässerung und geschützte Lagerbohrungen vor der Weiterverarbeitung festgelegt werden sollten.
2.1 Reinigen, Einlagern, Anodisieren und Versiegeln
Ein zuverlässiger Ablauf beginnt bereits vor dem Tank. Öl, Markierungsrückstände, eingebettetes Schleifmittel und ungleichmäßige natürliche Oxidschichten können lokale Defekte verursachen. Die Prozessfolge erfordert eine kontrollierte Reinigung und Entoxidation, die auf die Legierung abgestimmt ist. Anschließend werden die Teile so positioniert, dass ein stabiler elektrischer Kontakt gewährleistet ist und Kontaktmarken an den vorgesehenen Stellen entstehen. Die Geometrie muss einen ungehinderten Ablauf gewährleisten. Sacklöcher, Walznähte und poröse Gussteile erfordern besondere Beachtung, da Restlösung ein Bauteil angreifen kann, selbst wenn die sichtbare Oberfläche einwandfrei erscheint.
Beim Anodisieren wirken Spannung, Zeit, Lösungsbedingungen, Legierungszusammensetzung und Leitfähigkeit des Gestells zusammen. Der Käufer spezifiziert die geforderte Leistung und den genehmigten Standard; der qualifizierte Verarbeiter steuert den Betriebsbereich.
Sofern in der Zeichnung nichts anderes angegeben ist, schreibt MIL-PRF-8625 für die Typen I, IB, IC, II und IIB eine Versiegelung vor. Die Wahl des geeigneten Versiegelungsverfahrens ist entscheidend, da Korrosionsverhalten, Lackhaftung, elektrische Eigenschaften und nachfolgende Verbindungsanforderungen miteinander in Konflikt geraten können. Eine als Lackgrundierung vorgesehene Beschichtung sollte nicht ohne Prüfung der entsprechenden Prozessspezifikation als austauschbar mit einer vollständig abgedichteten, eigenständigen Korrosionsschutzschicht betrachtet werden.
2.2 Warum Typ I für viele Geometrien in der Luft- und Raumfahrt geeignet ist
Bauteile aus Flugzeugaluminium weisen häufig eine Kombination aus dünnen Rippen, hohen lokalen Spannungen, geriebener Bohrung, Nietverbindungen und schützenden organischen Beschichtungen auf. Typ I ist für diese Kombination besser geeignet als eine dicke, verschleißorientierte Oxidschicht. Die geringe Beschichtungsmasse trägt kaum zum Gewicht bei, verändert die Abmessungen weniger stark als gängige Beschichtungen vom Typ II oder III und bietet Korrosionsschutz dort, wo unbeschichtetes, hochfestes Aluminium anfällig wäre.
Der Vorteil von Typ I liegt nicht in der Festigkeitssteigerung des Aluminiums. Das ist nicht der Fall. Der Wert besteht vielmehr darin, dass die Beschichtung dünn genug ist, um die Oberfläche zu schützen und gleichzeitig die mit dickeren anodischen Schichten verbundene Materialermüdung zu begrenzen. MIL-PRF-8625 weist ausdrücklich auf die Verwendung von Typ I oder IB bei ermüdungskritischen Bauteilen aufgrund ihrer geringen Dicke hin. Diese Formulierung unterstützt die Diskussion über die Materialauswahl; sie ersetzt jedoch nicht die strukturelle Begründung durch die Konstruktionsabteilung.
3. Typ I im Vergleich zu Typ IC, Typ II, Typ III und Konversionsbeschichtung
Der falsche Vergleich fragt: „Welche Beschichtung ist die beste?“ Der sinnvolle Vergleich fragt: „Welchen Ausfallmechanismus muss diese Oberfläche verhindern?“
Finnische Familie | Hauptgrund, dies in Betracht zu ziehen | Dimensionseffekt | Wichtige Einschränkung |
Chromsäureanodisierung Typ I | Korrosionsschutz, Lackgrundierung, ermüdungsempfindliches Aluminium, Zulassung für ältere Luft- und Raumfahrtanwendungen | Niedrig im Vergleich zu dickeren Anodisierungen | Verwendet ein Cr(VI)-haltiges Prozessbad und erfordert eine kontrollierte Spezialverarbeitung. |
Typ IC nicht-chrom eloxiert | Zugelassene Alternative, wenn Korrosions-, Lack- und Ermüdungsbeständigkeit wie beim Typ I erforderlich sind. | Niedrig | Nicht automatisch austauschbar; eine Designgenehmigung ist erforderlich. |
Typ IIB dünne Schwefelsäureanodisierung | Dünne, chromatfreie Alternative in zugelassenen Anwendungen | Niedrig | Das Elektrolyt-Einschlussverhalten kann von Typ I abweichen. |
Schwefelsäureanodisierung Typ II | Allgemeiner Korrosionsschutz und dekorative Farbe | Mäßig | Größere Auswirkungen auf Dimension und Ermüdung als eine dünne Beschichtung vom Typ I |
Hartanodisierung Typ III | Verschleißfestigkeit, Abriebfestigkeit und einige dielektrische Anwendungen | Höchste unter diesen Anodisierungsarten | Kann die Ermüdungsleistung verringern und präzise Details ermöglichen |
MIL-DTL-5541 Konversionsbeschichtung | Lackgrundierung, Korrosionsbeständigkeit und elektrische Kontaktierungsstrategien mit vernachlässigbarer Ablagerung | Sehr niedrig | Geringere Abriebfestigkeit als beim Anodisieren |
Für einen umfassenderen Vergleich von Schwefelsäure-Anodisierung und Anodisierung erläutert Liqins Leitfaden zu Anodisierung Typ II und Typ III, warum eine aufgrund ihrer Farbe gewählte Oberfläche nicht mit einer aufgrund ihrer Verschleißfestigkeit gewählten verwechselt werden sollte. Der Leitfaden zu Pulverbeschichtung und Anodisierung ist hilfreich, wenn eine Baugruppe eine dickere Farbschicht anstelle einer durchgehenden Oxidschicht benötigt.
Typ IC verdient bei neuen Programmen besondere Beachtung. MIL-PRF-8625 definiert ihn als nicht-chromische Alternative hinsichtlich Korrosionsbeständigkeit, Lackhaftung und Dauerfestigkeit, die mit den Typen I und IB verbunden sind. Dieselbe Spezifikation weist jedoch darauf hin, dass Typ IC und Typ IIB möglicherweise nicht als Ersatz geeignet sind, wenn die Vermeidung von Elektrolyteinschlüssen im Vordergrund steht. Die Geometrie bleibt trotz der Anforderungen an die Umgebungsbedingungen unverändert.
4. Korrosionsverhalten: Was der 336-Stunden-Test bedeutet
MIL-PRF-8625 fordert einen 5-prozentigen Salzsprühtest gemäß ASTM B117 mit spezifischer Probenorientierung und 336 Stunden Belichtungszeit für den Korrosionsbeständigkeitstest. Die Akzeptanzkriterien sind präziser als „kein Rost“. Aluminium rostet nicht wie Kohlenstoffstahl, und eine sichtbare Verfärbung ist nicht automatisch ein Lochfraß. Die Spezifikation beschränkt isolierte Lochfraßstellen und schließt definierte Kanten-, Markierungs- und Kontaktbereiche von der zu bewertenden Oberfläche aus.
Dieser Test dient der kontrollierten Qualitätsprüfung. Er ist keine direkte Vorhersage, dass ein Flugzeugbauteil exakt 336 Stunden, 336 Tage oder ein bestimmtes Wartungsintervall übersteht. Die Leistung im praktischen Einsatz hängt zudem von der Legierung, der Verbindungskonstruktion, der Entwässerung, der Dichtungsqualität, der Grundierung, dem Decklack, galvanischen Elementen, Kratzern, der Wartung und den tatsächlichen atmosphärischen Bedingungen ab.
Eine aussagekräftige Bestellung enthält die Spezifikationen für Beschichtung, Art, Klasse, Versiegelung oder genehmigtes Verfahren, erforderliche Prüfungen, Probenahmeplan und Dokumentation. Bei lackierten Teilen müssen die organische Beschichtung und das Vorbereitungsfenster angegeben werden. Werden Salzsprühnebeltests an Testplatten anstelle von Serienteilen durchgeführt, muss im Plan dargelegt werden, inwiefern diese Testplatten die Produktionslast repräsentieren.
4.1 Warum die Oberflächenbeschaffenheit immer noch wichtig ist
Die Anodisierung passt sich der vorhandenen Oberfläche an. Werkzeugspuren, Porosität, eingebettete Partikel oder Kantenbeschädigungen werden nicht aufgefüllt. Auch die Legierungszusammensetzung beeinflusst das Erscheinungsbild: Legierungen der Serien 2024, 7075, plattiertes Blech, Aluminiumguss und 6000er-Serie weisen nach der Anodisierung nicht zwangsläufig den gleichen Farbton auf. Es ist festzulegen, ob Rauheit und Abmessungen vor oder nach der Oberflächenbehandlung zu beurteilen sind. Wenn visuelle Gleichmäßigkeit ein wesentliches Abnahmekriterium darstellt, sollten repräsentative Proben oder eine Grenzprobe freigegeben werden, anstatt sich auf Adjektive wie „perfektes Silber“ zu verlassen.
5. DFM-Regeln, bevor der erste Chip geschnitten wird.
Das kostengünstigste Problem bei der Oberflächenbearbeitung ist dasjenige, das bereits bei der Zeichnungsprüfung behoben wird. Liqins Leitfaden zur Auswahl von Aluminiumlegierungen und zur Oberflächenbearbeitung bietet einen umfassenderen Materialkontext, während sich die nachfolgenden Regeln auf Arbeiten des Typs I in der Luft- und Raumfahrt konzentrieren.
5.1 Fertigmaße von Maßen vor der Anodisierung trennen
Geben Sie an, ob ein Maß vor oder nach dem Anodisieren gilt. Diese Unterscheidung ist entscheidend bei Presspassungen, Lagersitzen, geriebener Bohrung, Passstiftpositionen, Gewindesteigungsdurchmessern, Dichtflächen und dünnen Biegestellen. Typ I führt in der Regel zu deutlich geringerer Materialansammlung als Harteloxierung. Daher kann die Übernahme einer „50/50-Wachstumsregel“ von einem Auftrag des Typs III zu einer unzutreffenden Kompensation führen. Verwenden Sie die vom zugelassenen Verarbeiter bereitgestellten Daten für die Legierung, die Vorbehandlung, die Geometrie und die Spezifikation.
5.2 Rackkontakte absichtlich platzieren
Jedes eloxierte Teil benötigt einen elektrischen Kontakt. Eine Kontaktmarkierung an einer verdeckten, nicht funktionalen Erhebung kann zulässig sein; dieselbe Markierung an einer Dichtfläche oder einer sichtbaren Oberfläche kann zur Ablehnung des Teils führen. Kennzeichnen Sie zulässige Kontaktzonen in der Zeichnung oder Prozessskizze. Geben Sie dem Bearbeiter, sofern die Geometrie dies zulässt, mehrere geeignete Kontaktpunkte an.
5.3 Entwässerung planen und Verstopfungen verhindern
Blindbohrungen, enge Überlappungsverbindungen, gerollte Kanten, poröse Gussteile und verschlossene Rohre können Elektrolyt zurückhalten. Wo die Konstruktion es zulässt, sollten Ablaufkanäle vorgesehen, Baugruppen vor der Weiterverarbeitung getrennt oder spezielle Spül- und Trocknungsanforderungen in der genehmigten Spezifikation festgelegt werden. Der kundenspezifische, eloxierte Aluminiumverteiler verdeutlicht, wie sich kreuzende Kanäle und Gewindeanschlüsse die Reinigung und das Abkleben erschweren, wobei die zeichnungsspezifische Oberflächenbeschaffenheit nicht automatisch als Typ I gilt.
5.4 Kanten, Löcher und Maskierung kontrollieren
Scharfe Kanten konsequent abbrechen. Extrem scharfe Ecken können eine empfindliche Oxidschicht bilden und sind bei der Handhabung leichter zu beschädigen. Oberflächen, die elektrisch leitfähig bleiben müssen, Bereiche für Klebeverbindungen, nach der Oberflächenbearbeitung eingesetzte Gewindeeinsätze und Bohrungen, die keine auch nur geringfügigen Maßänderungen zulassen, sind zu kennzeichnen. Nur aus funktionalen Gründen abkleben; unnötiges Abkleben erhöht den Aufwand, das Leckagerisiko und die Kosten.
5.5 Bauteile aus unterschiedlichen Metallen dürfen nicht in den Tank gelangen.
Stahleinsätze, Edelstahlstifte, Kupferkomponenten und Mischmetallbaugruppen können die Vorbehandlung erschweren und galvanische oder chemische Risiken bergen. Wenn möglich, sollte die Aluminiumkomponente zunächst bearbeitet und eloxiert, geprüft und anschließend der zugelassene Einsatz montiert werden. Ist ein Einsatz während der Endbearbeitung erforderlich, müssen der qualifizierte Verarbeiter und die Konstruktionsabteilung dies vor der Angebotserstellung prüfen.
6. Ein Fertigungs- und Qualitätsplan für die Werkstatt
Die Anodisierung vom Typ I ist nur ein Arbeitsschritt im Herstellungsprozess. Das Ergebnis hängt vom Zusammenspiel von Bearbeitung, Entgraten, Reinigen, Sonderbehandlung und Endkontrolle ab.
1. Vertragsprüfung: Bestätigung der aktuellen Zeichnungsrevision, des Materials und der Härte, der Typ-I-Kennzeichnung, der Klasse, des Siegels, der anwendbaren Kundenspezifikation, der Maskierung, der Kontaktstellen, der Testanforderungen und des Status des zugelassenen Verarbeiters.
2. Materialkontrolle: Materialzertifikate und Chargen- bzw. Schmelzrückverfolgbarkeit aufbewahren. Legierungen und Härtegrade trennen, da unterschiedliche chemische Zusammensetzungen bei Vorbehandlung und Anodisierung unterschiedlich reagieren können.
3. CNC-Prozessplanung: Wählen Sie Bezugspunkte, die den gesamten Bearbeitungsprozess überstehen. Verwenden Sie stabile Spannvorrichtungen für dünne Wände und bearbeiten Sie kritische Bohrungen unter Berücksichtigung der Anforderungen für die Nachbearbeitung mit dem Anodisieren. Liqins Artikel über die Mehrachsenbearbeitung komplexer Aluminiumgeometrien zeigt, warum die Reduzierung von Nachspannvorgängen die Positionsstabilität von Bauteilen für die Luft- und Raumfahrt verbessert.
4. Überprüfung der Entgratungs- und Reinigungsarbeiten: Grate entfernen, ohne Material in Löcher zu drücken oder Kanten zu verändern. Silikon, unkontrollierte Markierungsmaterialien und nicht vom Oberflächenbearbeiter freigegebene Verunreinigungen sind verboten.
5. Erststückmessung: Erfassen Sie die kritischen Rohmaße, damit das Team Bearbeitungsabweichungen von Oberflächenabweichungen unterscheiden kann. Bewahren Sie Fotos der vorgesehenen Gestelle und Abdeckbereiche auf.
6. Spezielle Bearbeitung: Senden Sie einen Beleg, der alle kontrollierten Anforderungen auflistet. Stellen Sie sicher, dass der Umfang des Auftragsbearbeiters und die Kundengenehmigungen mit dem Auftrag übereinstimmen und nicht nur mit der allgemeinen Prozessbezeichnung.
7. Endkontrolle: Maße nach der Oberflächenbehandlung, Zustand der Beschichtung, abgeklebte Bereiche, Kontaktspuren, Gewinde und Sauberkeit prüfen. Zertifikate mit Bestellung und Chargennummer abgleichen.
8. Leistungsnachweise: Prüfen Sie bei Bedarf Aufzeichnungen zur Beschichtungsmasse, Korrosion, Lackhaftung oder andere Prozesskontrollunterlagen. Ein allgemeines Zertifikat gilt nicht als Nachweis für eine nicht aufgeführte Prüfung.
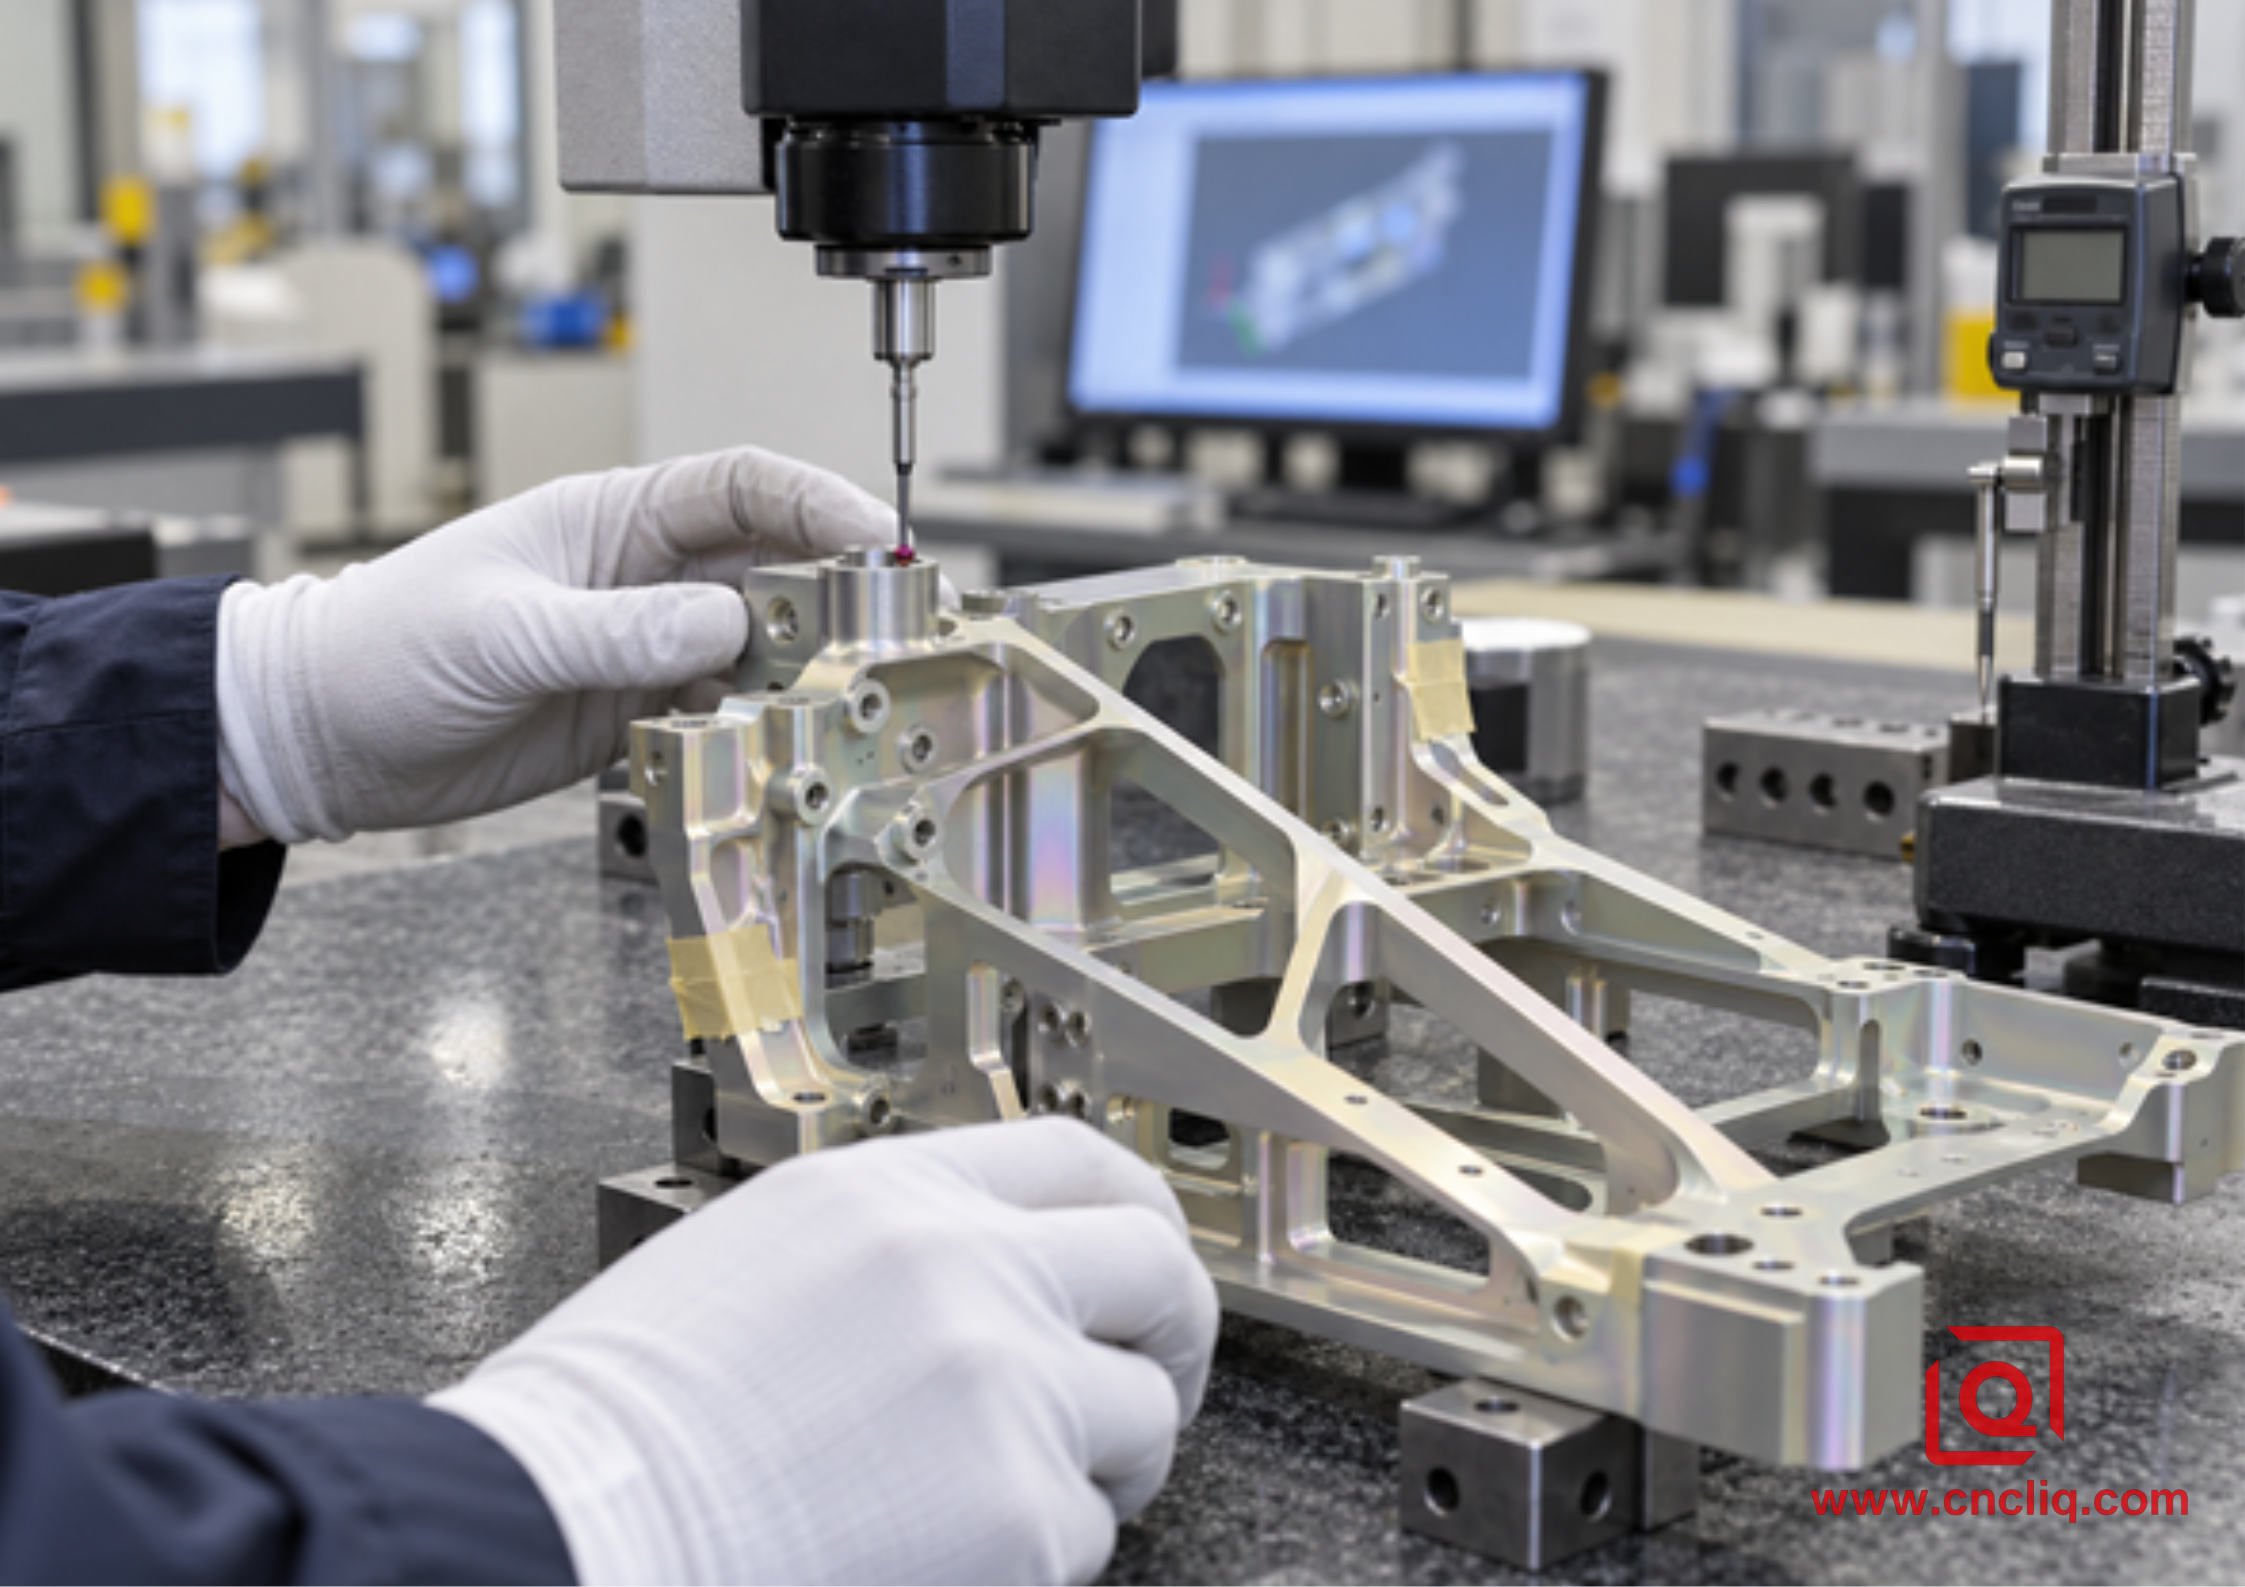
CMM-Prüfung eines dünnrippigen, eloxierten Luft- und Raumfahrtrahmens vom Typ I
Abbildung 2. Die Nachbearbeitungsprüfung sollte sich auf funktionale Bezugspunkte, geschützte Schnittstellen und Merkmale konzentrieren, deren Akzeptanz auch nach dem Anodisieren gilt.
6.1 Was in ein nützliches Angebotsanfragepaket gehört
Eine sinnvolle Angebotsanfrage enthält ein natives 3D-Modell, eine kontrollierte 2D-Zeichnung, Jahres- und Abrufmengen, Material und Härtegrad, Regeln für die Fertigmaße, Oberflächenspezifikation und Revision, Klasse, Siegel, Maskierungsplan, Gestellkontaktzonen, Inspektionsstufe, Zertifikatsanforderungen und eine Liste aller vom Kunden genehmigten Sonderprozesse.
Wenn in der Zeichnung lediglich „Anodisierung Typ I“ angegeben ist, klären Sie vor Produktionsbeginn, wer für die übrigen Optionen zuständig ist. Eine scheinbar kleine Auslassung kann darüber entscheiden, ob das Bauteil gefärbt wird, welche Versiegelung verwendet wird, wie ein Lacksystem haftet und ob eine Funktionsfläche leitfähig bleibt. Geben Sie auch den Montagekontext an. Ein Oberflächenbearbeiter kann nicht automatisch davon ausgehen, dass eine blanke Kontaktfläche eine elektrische Masse ist oder dass eine Bohrung ein flugkritisches Kugelgelenk aufnimmt.
Für eine schnelle Fertigungsprüfung senden Sie bitte eine direkte Angebotsanfrage an Liqin mit STEP- und PDF-Dateien sowie Ihrer Zielmenge und dem gewünschten Lieferfenster. Die Antwort der Entwicklungsabteilung sollte offene Fragen zur Oberflächenbearbeitung klären, bevor Preis und Lieferzeit endgültig festgelegt werden.
7. Anonymer Fall aus der Luft- und Raumfahrt: Aktuatorhalterung 7075-T651
Das folgende anonymisierte Beispiel ist ein realistisches Beispiel aus dem Bereich der kundenspezifischen Fertigung. Es wurde so angepasst, dass es die Methode erklärt, nicht aber ein Kundenprogramm offenlegt.
Ein Integrator von Luft- und Raumfahrtausrüstung benötigte eine Kleinserie Y-förmiger Aktuatorhalterungen aus 7075-T651-Aluminium. Jedes Teil enthielt ein Kugelgelenk, zwei stiftgeführte Befestigungspunkte und tiefe Aussparungen zur Gewichtsreduzierung. Die vorhandene Zeichnung sah eine Grundierung nach MIL-PRF-8625 Typ I, Klasse 1, gefolgt von einer zugelassenen Grundierung auf ausgewählten Flächen, vor. Es war jedoch nicht angegeben, ob die Lagerbohrung vor oder nach dem Anodisieren erfolgen sollte. Eine Sackgasse könnte Lösungsmittel zurückhalten, und der einzige erkennbare Befestigungspunkt befand sich neben einem Klebepad.
Das Team stellte klar, dass die Lagerbohrung und die Passstiftlöcher nach der Endbearbeitung akzeptiert würden, schützte den Lagersitz gemäß einem genehmigten Abdeckplan und erweiterte die Querbohrung nach der Konstruktionsfreigabe in eine entwässerbare Geometrie. Eine temporäre Bearbeitungslasche diente als zulässiger Kontaktpunkt für die Zahnstange. Kritische Merkmale wurden vor und nach der ersten Endbearbeitungscharge vermessen, um eine nachweisbare Toleranz und nicht eine übernommene universelle Regel als Produktionsgrundlage zu nutzen.
Die Stützen wurden mit ausgewuchtetem Rohmaterial vorbearbeitet, vom hohen Spanndruck befreit, erneut vermessen und in einer Mehrachsenaufspannung fertigbearbeitet. Der freigegebene Bearbeiter erhielt eine markierte Maskierung und eine Kontaktskizze. Die Endprüfung umfasste die exakte Position, den Lagersitz, die Kontaktmarken, die Oberflächenkonsistenz, die Zertifikate und die spezifizierten Prozessnachweise.
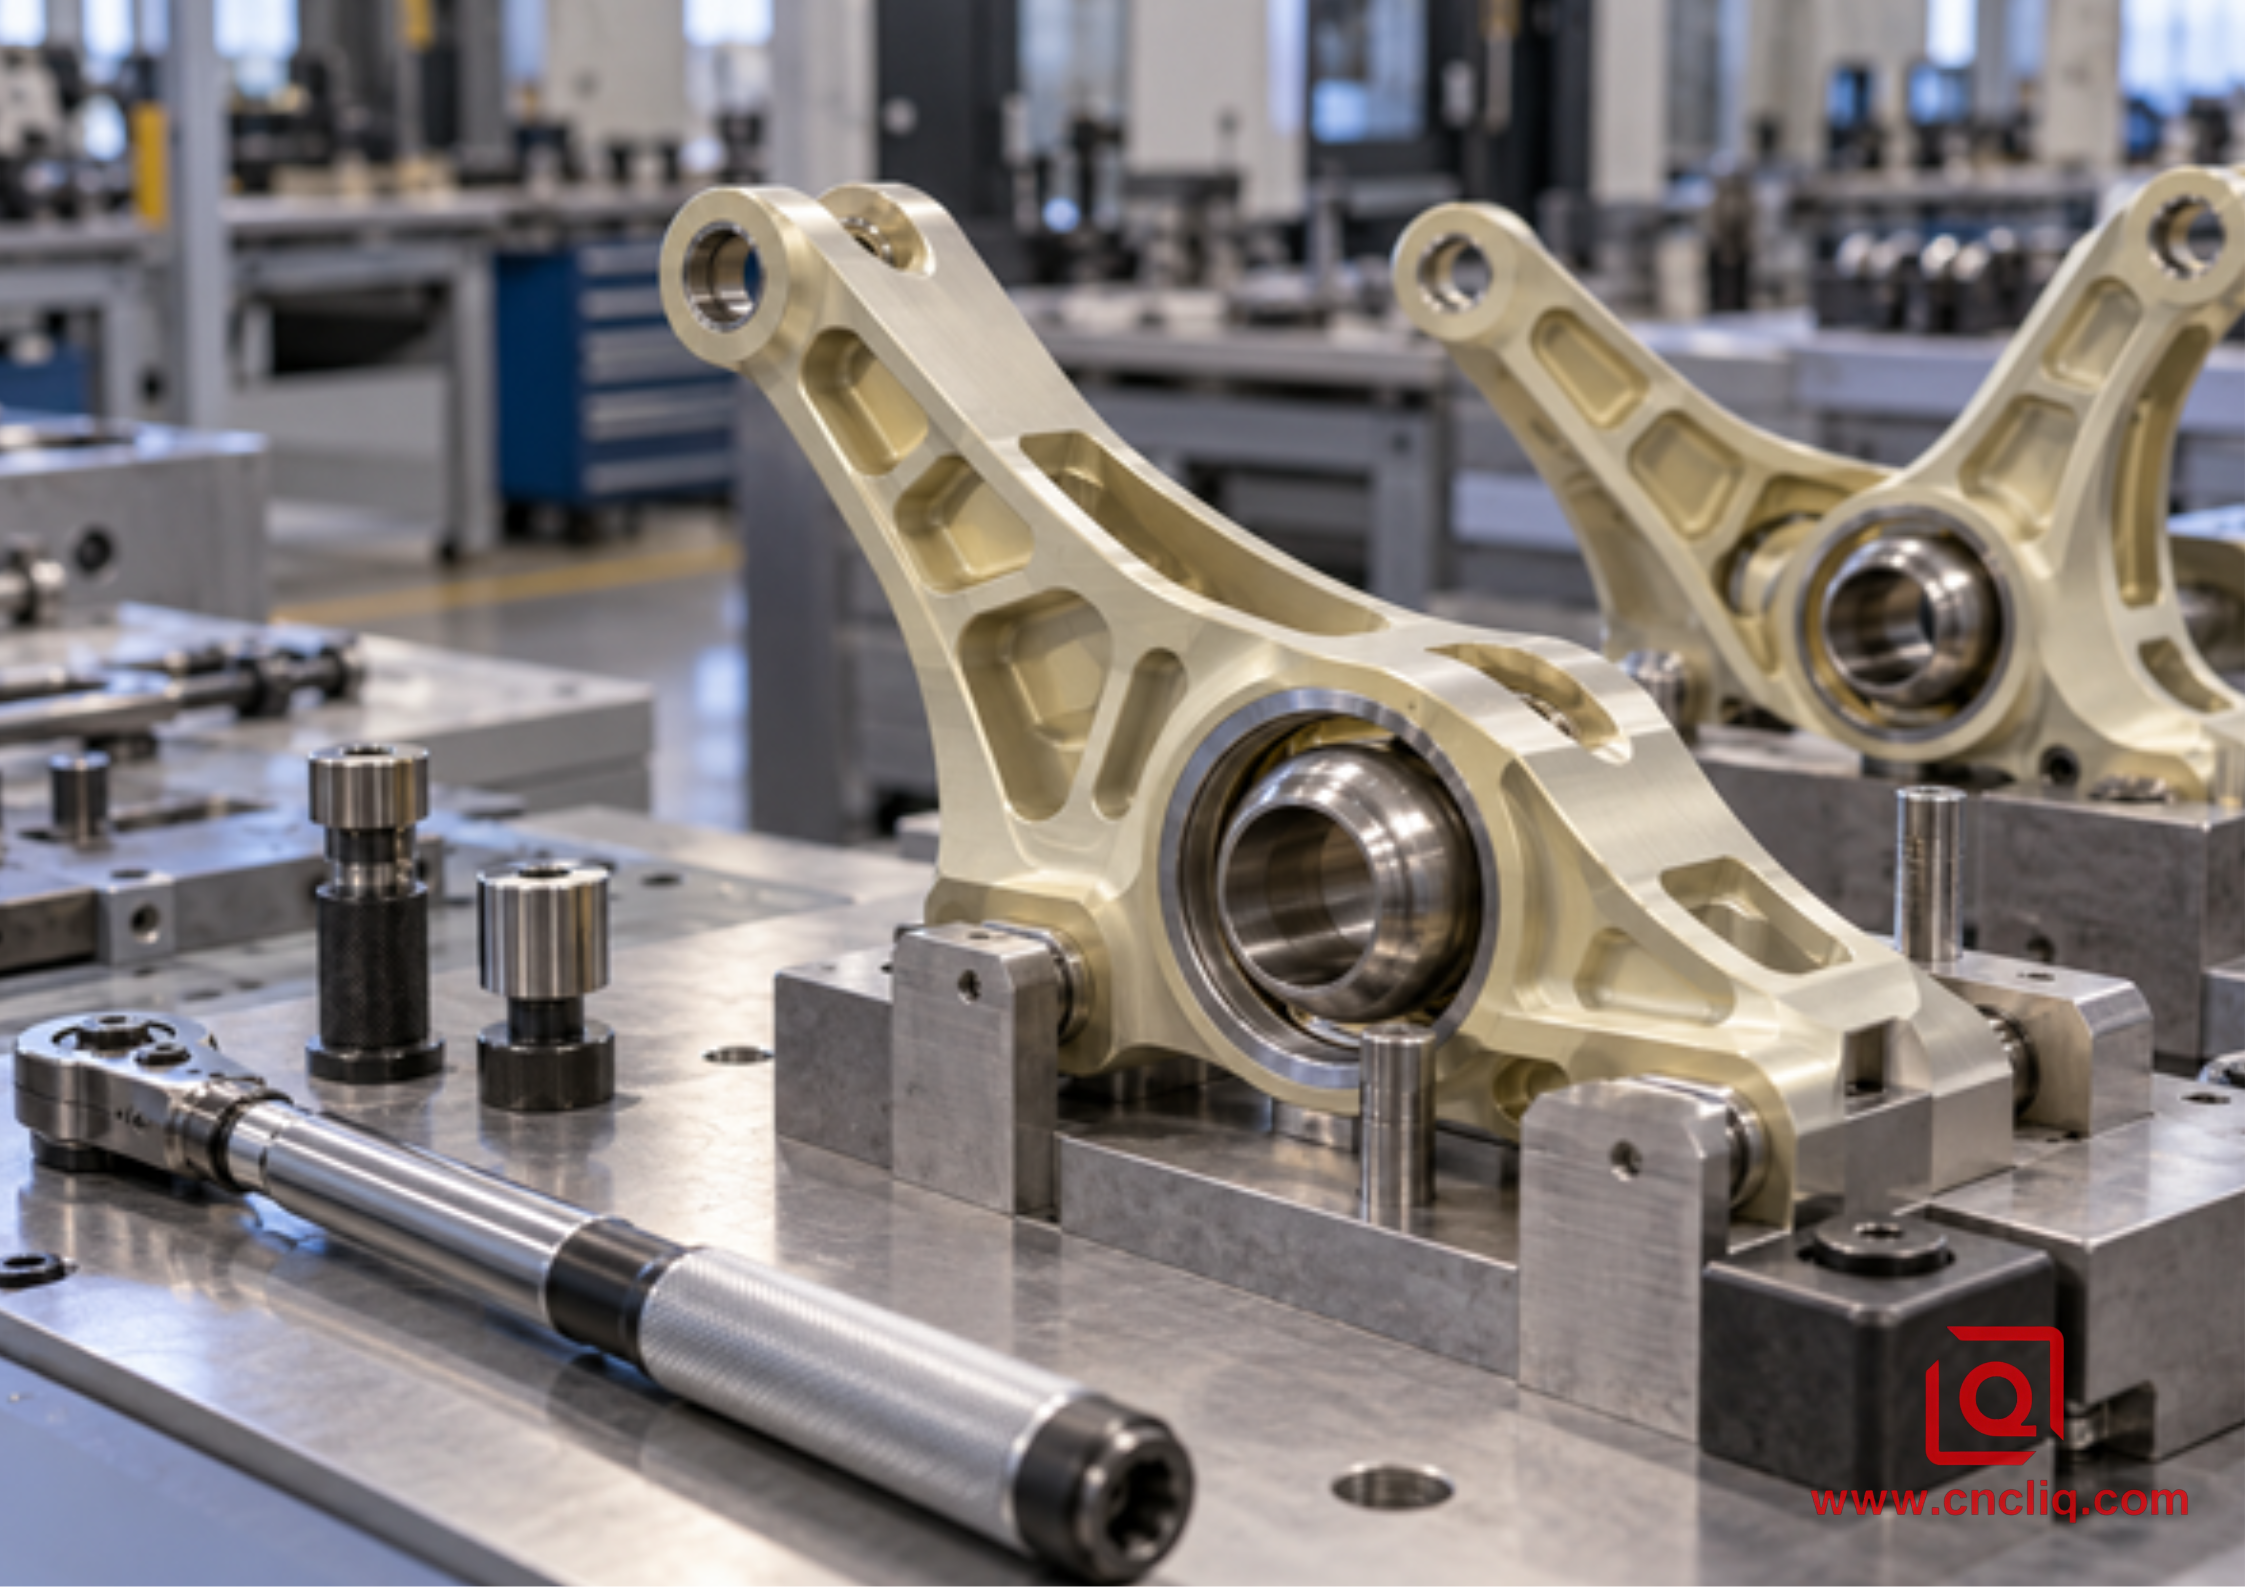
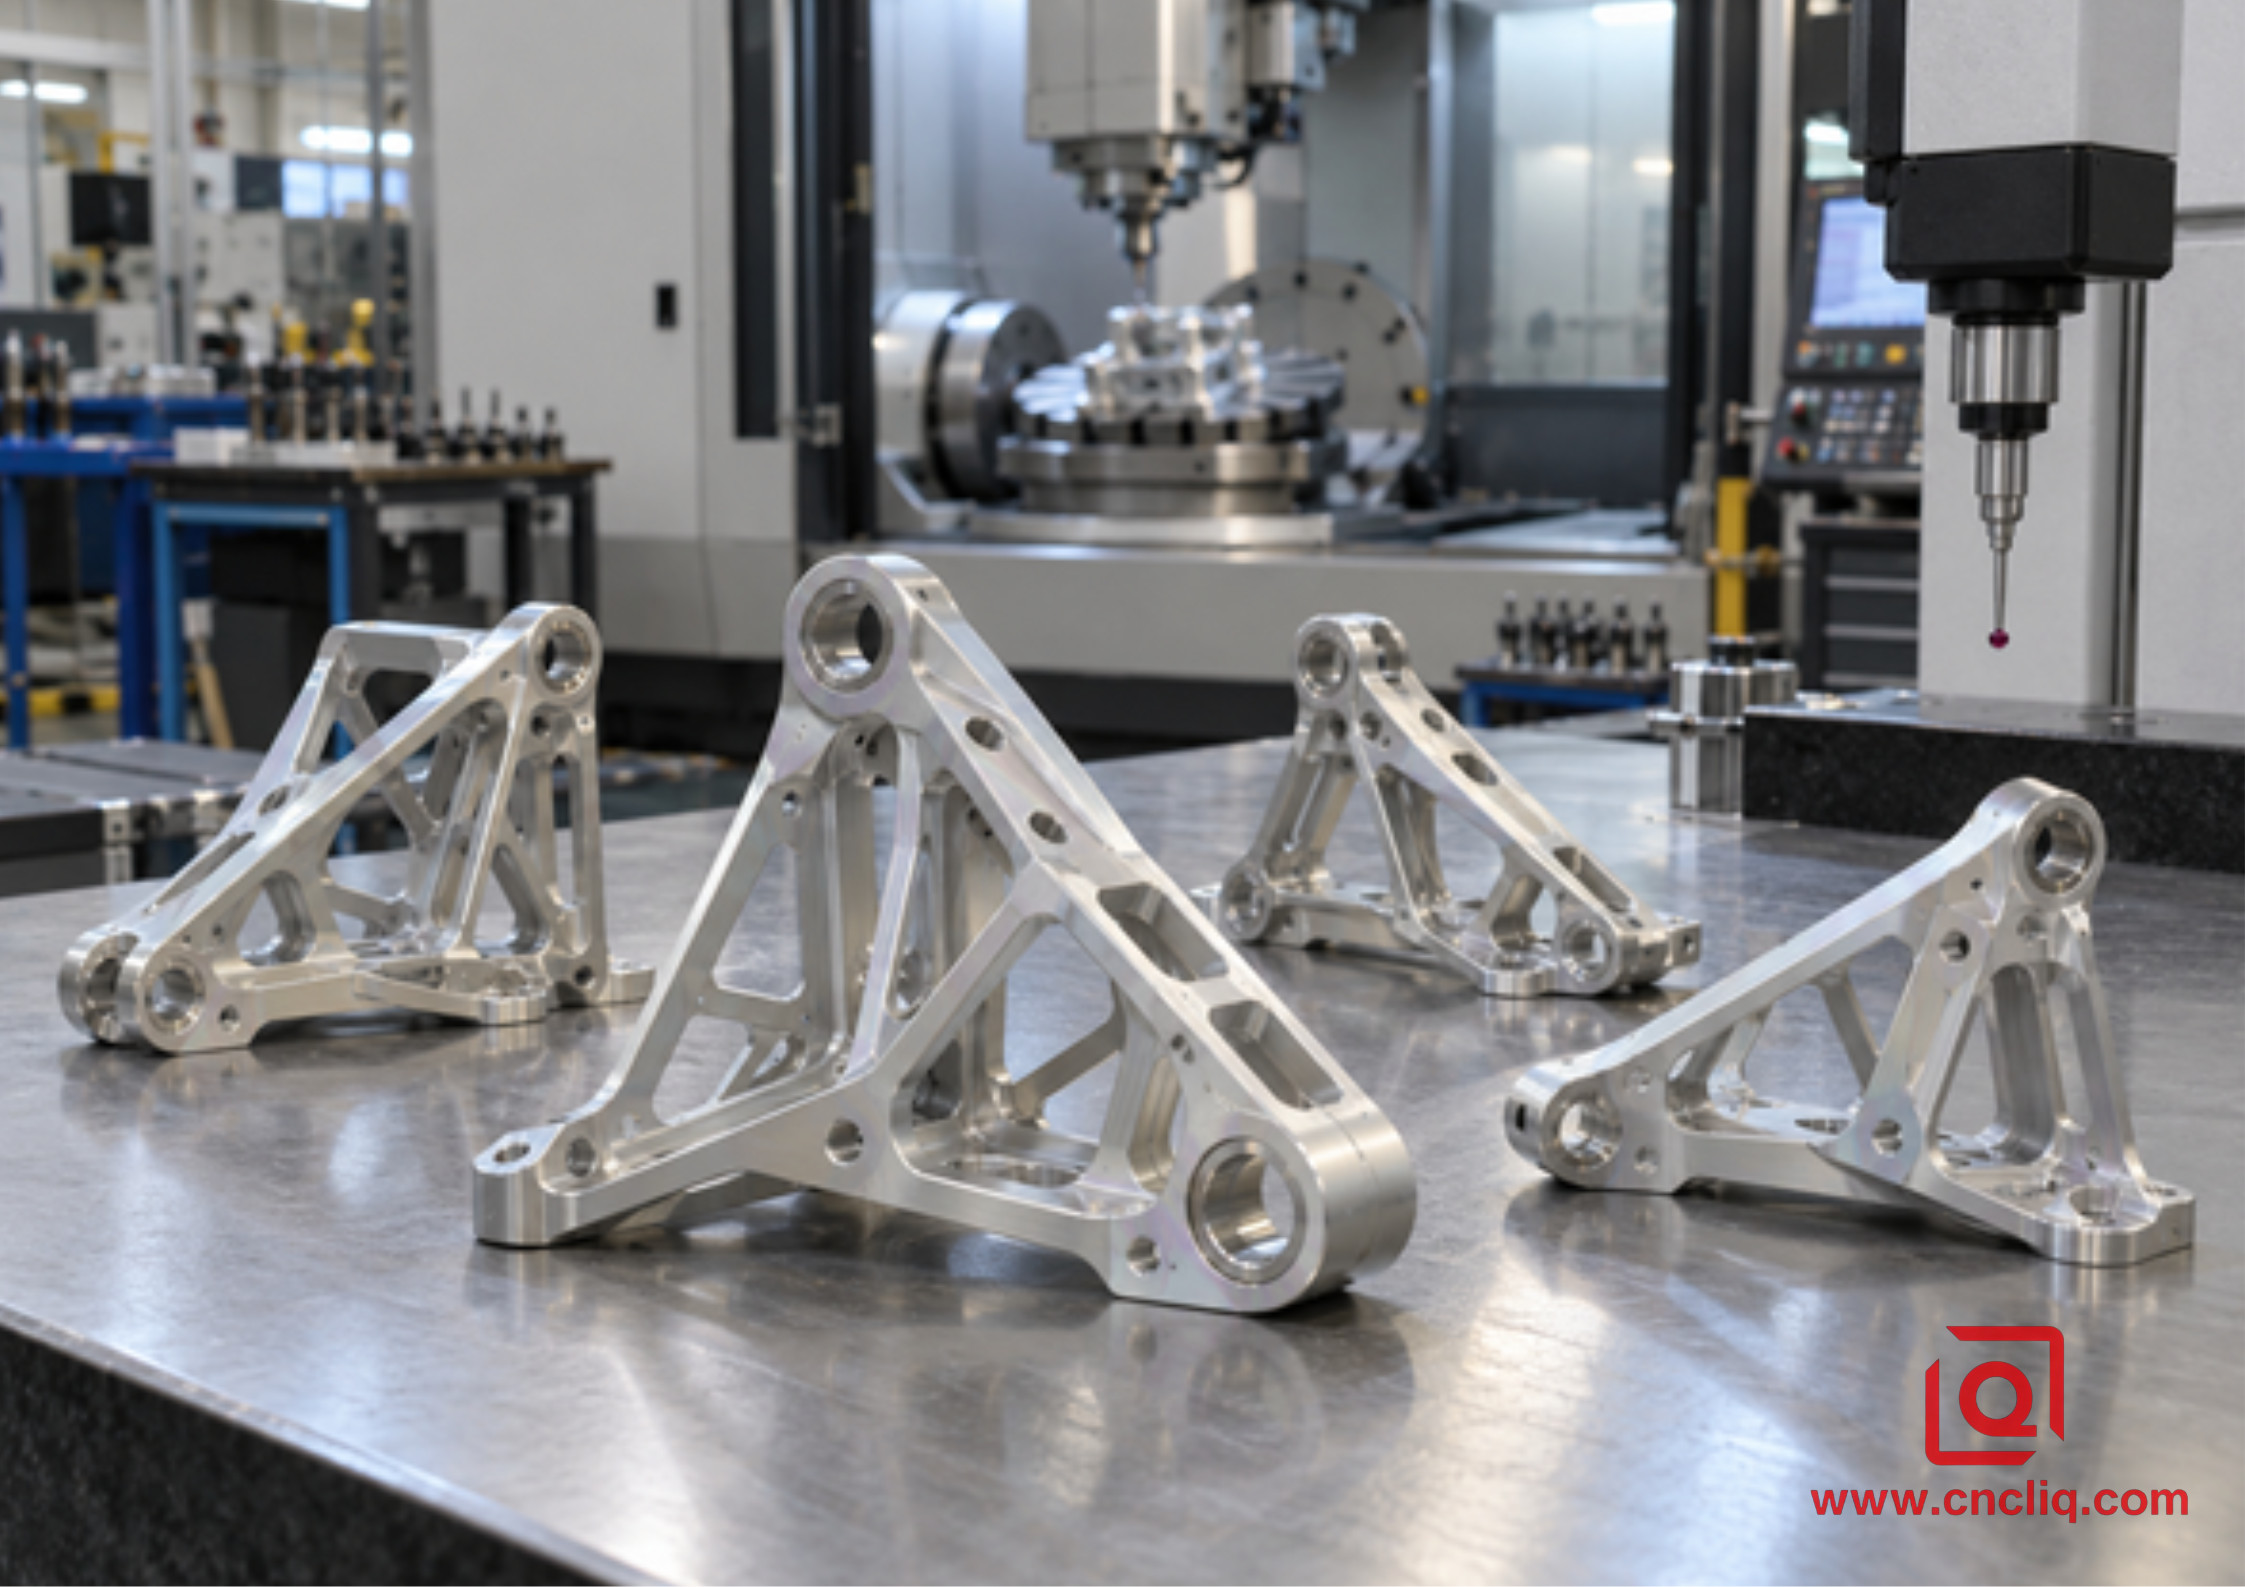
Fertige, eloxierte Aktuatorhalterungen vom Typ I an einer Lagerpassungsvorrichtung
Abbildung 3. Eine Funktionspassungsprüfung ergänzt die Maßprüfung an der Stelle, an der ein geschützter Lagersitz, eine eloxierte Struktur und die Hardware aufeinandertreffen.
Die Definition dieser Schnittstellen vor der Freigabe reduzierte Unklarheiten bei der Maskierung und präzisierte das Angebot. Noch wichtiger ist jedoch, dass der erste Artikel die Frage der Abmessungen vor der Produktion und nicht erst nach einer fehlerhaften Montage beantwortete.
8. Inspektion und Dokumentation, die das Vertrauen der Käufer stärken
Beschaffungsteams in der Luft- und Raumfahrtindustrie kaufen kontrollierte Ergebnisse mit Rückverfolgbarkeit, nicht nur eine Farbe. Die Nachweise müssen dem Bauteilrisiko entsprechen. Ein typisches Paket kann Materialzertifikate zum jeweiligen Fertigungsauftrag, einen Erstmusterprüfbericht oder Maßbericht, eine Konformitätsbescheinigung mit Angabe von Beschichtungstyp, Klasse, Spezifikationsrevision, Verarbeiter und Charge, Nachweise der erforderlichen Prozesskontrollprüfungen, Abklebe- und Prüfprotokolle sowie eine schriftliche Dokumentation etwaiger Abweichungen enthalten. Die Verpackung muss Metallreibung, Feuchtigkeitseinschluss und Beschädigungen dünner Rippen verhindern. Fordern Sie nicht aus Gewohnheit jede Prüfung an; spezielle Prüfmuster, 100-Prozent-Prüfungen, spezielle Abklebeverfahren und Sonderverpackungen verursachen zusätzliche Kosten. Fordern Sie an, was für die Konstruktion und den Qualitätsplan erforderlich ist, und formulieren Sie die Anforderungen so präzise, dass ein Angebot möglich ist.
9. Realität in Bezug auf Umwelt und Arbeitssicherheit
Chromsäure enthält sechswertiges Chrom. Die OSHA-Richtlinien für Galvanisierung und Anodisierung erklären, dass Arbeiter bei Chromsäureprozessen Cr(VI)-Nebel ausgesetzt sein können und beschreiben technische Schutzmaßnahmen, Arbeitsverfahren, persönliche Schutzausrüstung und Atemschutzmaßnahmen. Die US-Umweltschutzbehörde (EPA) beschreibt die Chromanodisierung als ein Verfahren, das hauptsächlich für Flugzeugteile und andere Strukturen unter Belastung und korrosiven Bedingungen eingesetzt wird.
Für Käufer ergeben sich daraus zwei Konsequenzen. Erstens muss Typ-I-Beschichtung über einen ordnungsgemäß kontrollierten und rechtlich konformen Spezialprozess bezogen werden. Zweitens sollten neue Programme zugelassene chromatfreie Alternativen evaluieren, anstatt bestehende Beschichtungen ohne Überprüfung weiterzuführen. Beide Punkte berechtigen nicht zu einem informellen Austausch. Luft- und Raumfahrtzeichnungen, Kundenspezifikationen, regulatorische Anforderungen und zugelassene Lieferantenlisten bleiben weiterhin maßgebend.
Fragen Sie potenzielle Lieferanten, wie sie die Vergabe von Sonderbearbeitungen an Subunternehmen kontrollieren, Zertifizierungen überprüfen, die Rückverfolgbarkeit der Chargen gewährleisten und mit fehlerhaften Produkten umgehen. Eine Werkstatt, die Teile zum Anodisieren auslagert, behält weiterhin die dem Kunden zugesicherte Fertigungsschnittstelle.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Ist die Chromsäureanodisierung vom Typ I dasselbe wie die Verchromung?
Nein. Bei der Verchromung wird metallisches Chrom auf ein Substrat aufgebracht, während bei der Anodisierung Typ I die Aluminiumoberfläche elektrochemisch in einen durchgehenden Aluminiumoxidfilm in einem Chromsäure-Elektrolyten umgewandelt wird. Das Bauteil selbst dient als Anode, und die resultierende Oberfläche ist dünn, korrosionsbeständig und wird häufig als Lackgrundierung verwendet. Die Angabe „Verchromung“ in einer Angebotsanfrage kann zur Auswahl des falschen Lieferanten, zum falschen Verfahren und zu schwerwiegenden Verstößen gegen die Vorschriften führen.
2. Wie dick ist die Anodisierung nach MIL-PRF-8625 Typ I?
MIL-PRF-8625 regelt die Typen I und IB durch eine Mindestmasse der unversiegelten Beschichtung von 200 mg/ft² und bietet allgemeine Richtlinien zur Schichtdicke anstelle einer verbindlichen Einheitsdicke. Der veröffentlichte Bereich für die Typen I, IB, IC und IIB liegt zwischen 0,00002 und 0,0007 Zoll, die tatsächliche Schichtdicke ist jedoch von der Legierung und dem Verfahren abhängig. Wenn die Endgröße vom Film abhängt, geben Sie die Maßvorgaben an und lassen Sie diese vom zugelassenen Verarbeiter validieren.
3. Kann Typ IC Typ I in einer bestehenden Luft- und Raumfahrtzeichnung ersetzen?
Nur mit der erforderlichen Konstruktion und Kundenfreigabe. Typ IC ist als chromatfreie Alternative für Anwendungen definiert, die Korrosionsbeständigkeit, Lackhaftung und Dauerfestigkeit erfordern, ist aber nicht in jeder Geometrie automatisch gleichwertig. MIL-PRF-8625 weist darauf hin, dass chromatfreie Alternativen möglicherweise nicht geeignet sind, wenn die Elektrolyt-Einschließung das Hauptproblem darstellt. Daher ist eine dokumentierte Konstruktionsänderung oder -abweichung unerlässlich.
4. Hält die Anodisierung vom Typ I einem Salzsprühtest über 336 Stunden stand?
Der Korrosionsbeständigkeitstest nach MIL-PRF-8625 verwendet einen 5%igen Salzsprühnebeltest gemäß ASTM B117 über 336 Stunden und wendet definierte Grenzwerte für Lochfraß sowie Bewertungsregeln an. Das Bestehen dieses kontrollierten Tests belegt die Konformität mit den spezifizierten Anforderungen; es lässt sich jedoch nicht direkt in eine Lebensdauergarantie umwandeln. Die tatsächliche Leistung eines Flugzeugs hängt zudem von der Legierung, der Abdichtung, der Grundierung, dem Decklack, der Entwässerung, Kratzern, galvanischen Elementen und der Wartung ab.
5. Welche Angaben muss ich für ein Angebot für ein eloxiertes Luft- und Raumfahrtteil des Typs I machen?
Bitte senden Sie das STEP-Modell, die kontrollierte 2D-Zeichnung, Angaben zu Material und Härtegrad, MIL-PRF-8625-Typ und -Klasse, alle kundenspezifischen Prozessspezifikationen, die Regeln für die Fertigmaße, die Maskierungs- und Gestellkontaktkarte, die Jahres- und Freigabemengen, den Prüfstandard, die erforderlichen Zertifikate, die Anforderungen an zugelassene Verarbeiter, den Bestimmungsort und den Liefertermin. Sollte ein Detail der Oberflächenbearbeitung ungeklärt sein, geben Sie dies bitte offen an, damit die Entwicklungsabteilung eine Klärung oder eine Erstmusterprüfung kalkulieren kann, anstatt eine Annahme in der Produktion zu vergraben.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Die Chromsäureanodisierung Typ I ist nach wie vor eine praktikable Option für den Korrosionsschutz und als Lackbasis für viele ermüdungsempfindliche Aluminiumbauteile in der Luft- und Raumfahrt, da sie eine dünne, durchgehende Oxidschicht mit geringen Auswirkungen auf die Abmessungen erzeugt. Für eine erfolgreiche Beschaffung reicht es nicht aus, nur den Prozess zu benennen: Vor der Freigabe müssen die aktuellen Spezifikationen, die Legierung, die Klasse, die Versiegelung, die Endabmessungen, die Maskierung, die Entwässerung, die Kontaktierung der Gestellvorrichtung, der Testplan, der zugelassene Verarbeiter und die Rückverfolgbarkeit festgelegt werden. Bei neuen Projekten sollten zugelassene Alternativen vom Typ IC oder Typ IIB geprüft werden, jedoch niemals ohne Genehmigung des Konstrukteurs ausgetauscht werden. Senden Sie Liqin Ihre Zeichnungen, Mengen und Anforderungen an die Oberflächenbearbeitung für eine Fertigungsprüfung und ein Angebot, das den gesamten Prozess von der Bearbeitung bis zur Endbearbeitung abdeckt.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd. Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche: business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
