 Español




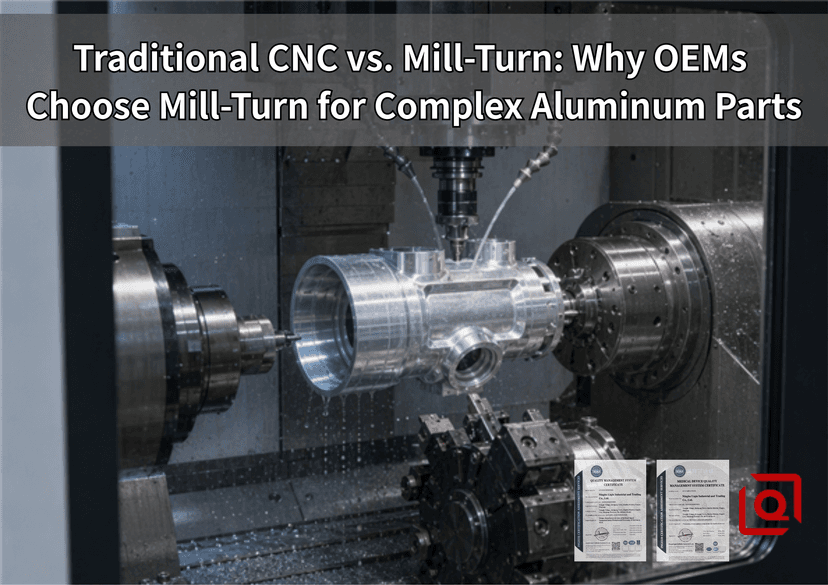
Este es un escenario que todo ingeniero mecánico y responsable de adquisiciones reconoce.
Tu huella llega al escritorio: Aluminio 6061-T6 , paredes delgadas , alineaciones de orificios estrechos y orificios transversales radiales que cruzan un orificio interno. Usted especifica una desviación de 0,012 mm y una tolerancia posicional que no deja espacio para la deriva.
Lo que sucede a continuación en la sala determina si su proyecto tiene éxito o se estanca.
Si esa pieza pasa por una configuración multioperativa convencional (primero girando el diámetro exterior en un torno de 2 ejes, arrojándola en un contenedor, moviéndola por el taller y volviéndola a sujetar en un accesorio de mandíbula blanda personalizado en un centro de mecanizado vertical (VMC) de 3 ejes), invitará a la variación en cada entrega.
Ahí es donde los centros de torneado cambian la economía.
En nuestras instalaciones, mecanizado Componente OEM de aluminio de precisión. s no es un ejercicio CAD abstracto; es una lucha física sin concesiones contra la distorsión de sujeción, el recorte de virutas, la expansión térmica y los errores de tolerancia apilados.
He aquí por qué los fabricantes de equipos originales sofisticados han abandonado las configuraciones secuenciales de fresado y torneado CNC en favor de centros de fresado-torneado integrados, y lo que realmente sucede dentro del gabinete de la máquina para que esa llamada dé sus frutos.
El costo real del "cuello de botella en las transferencias"
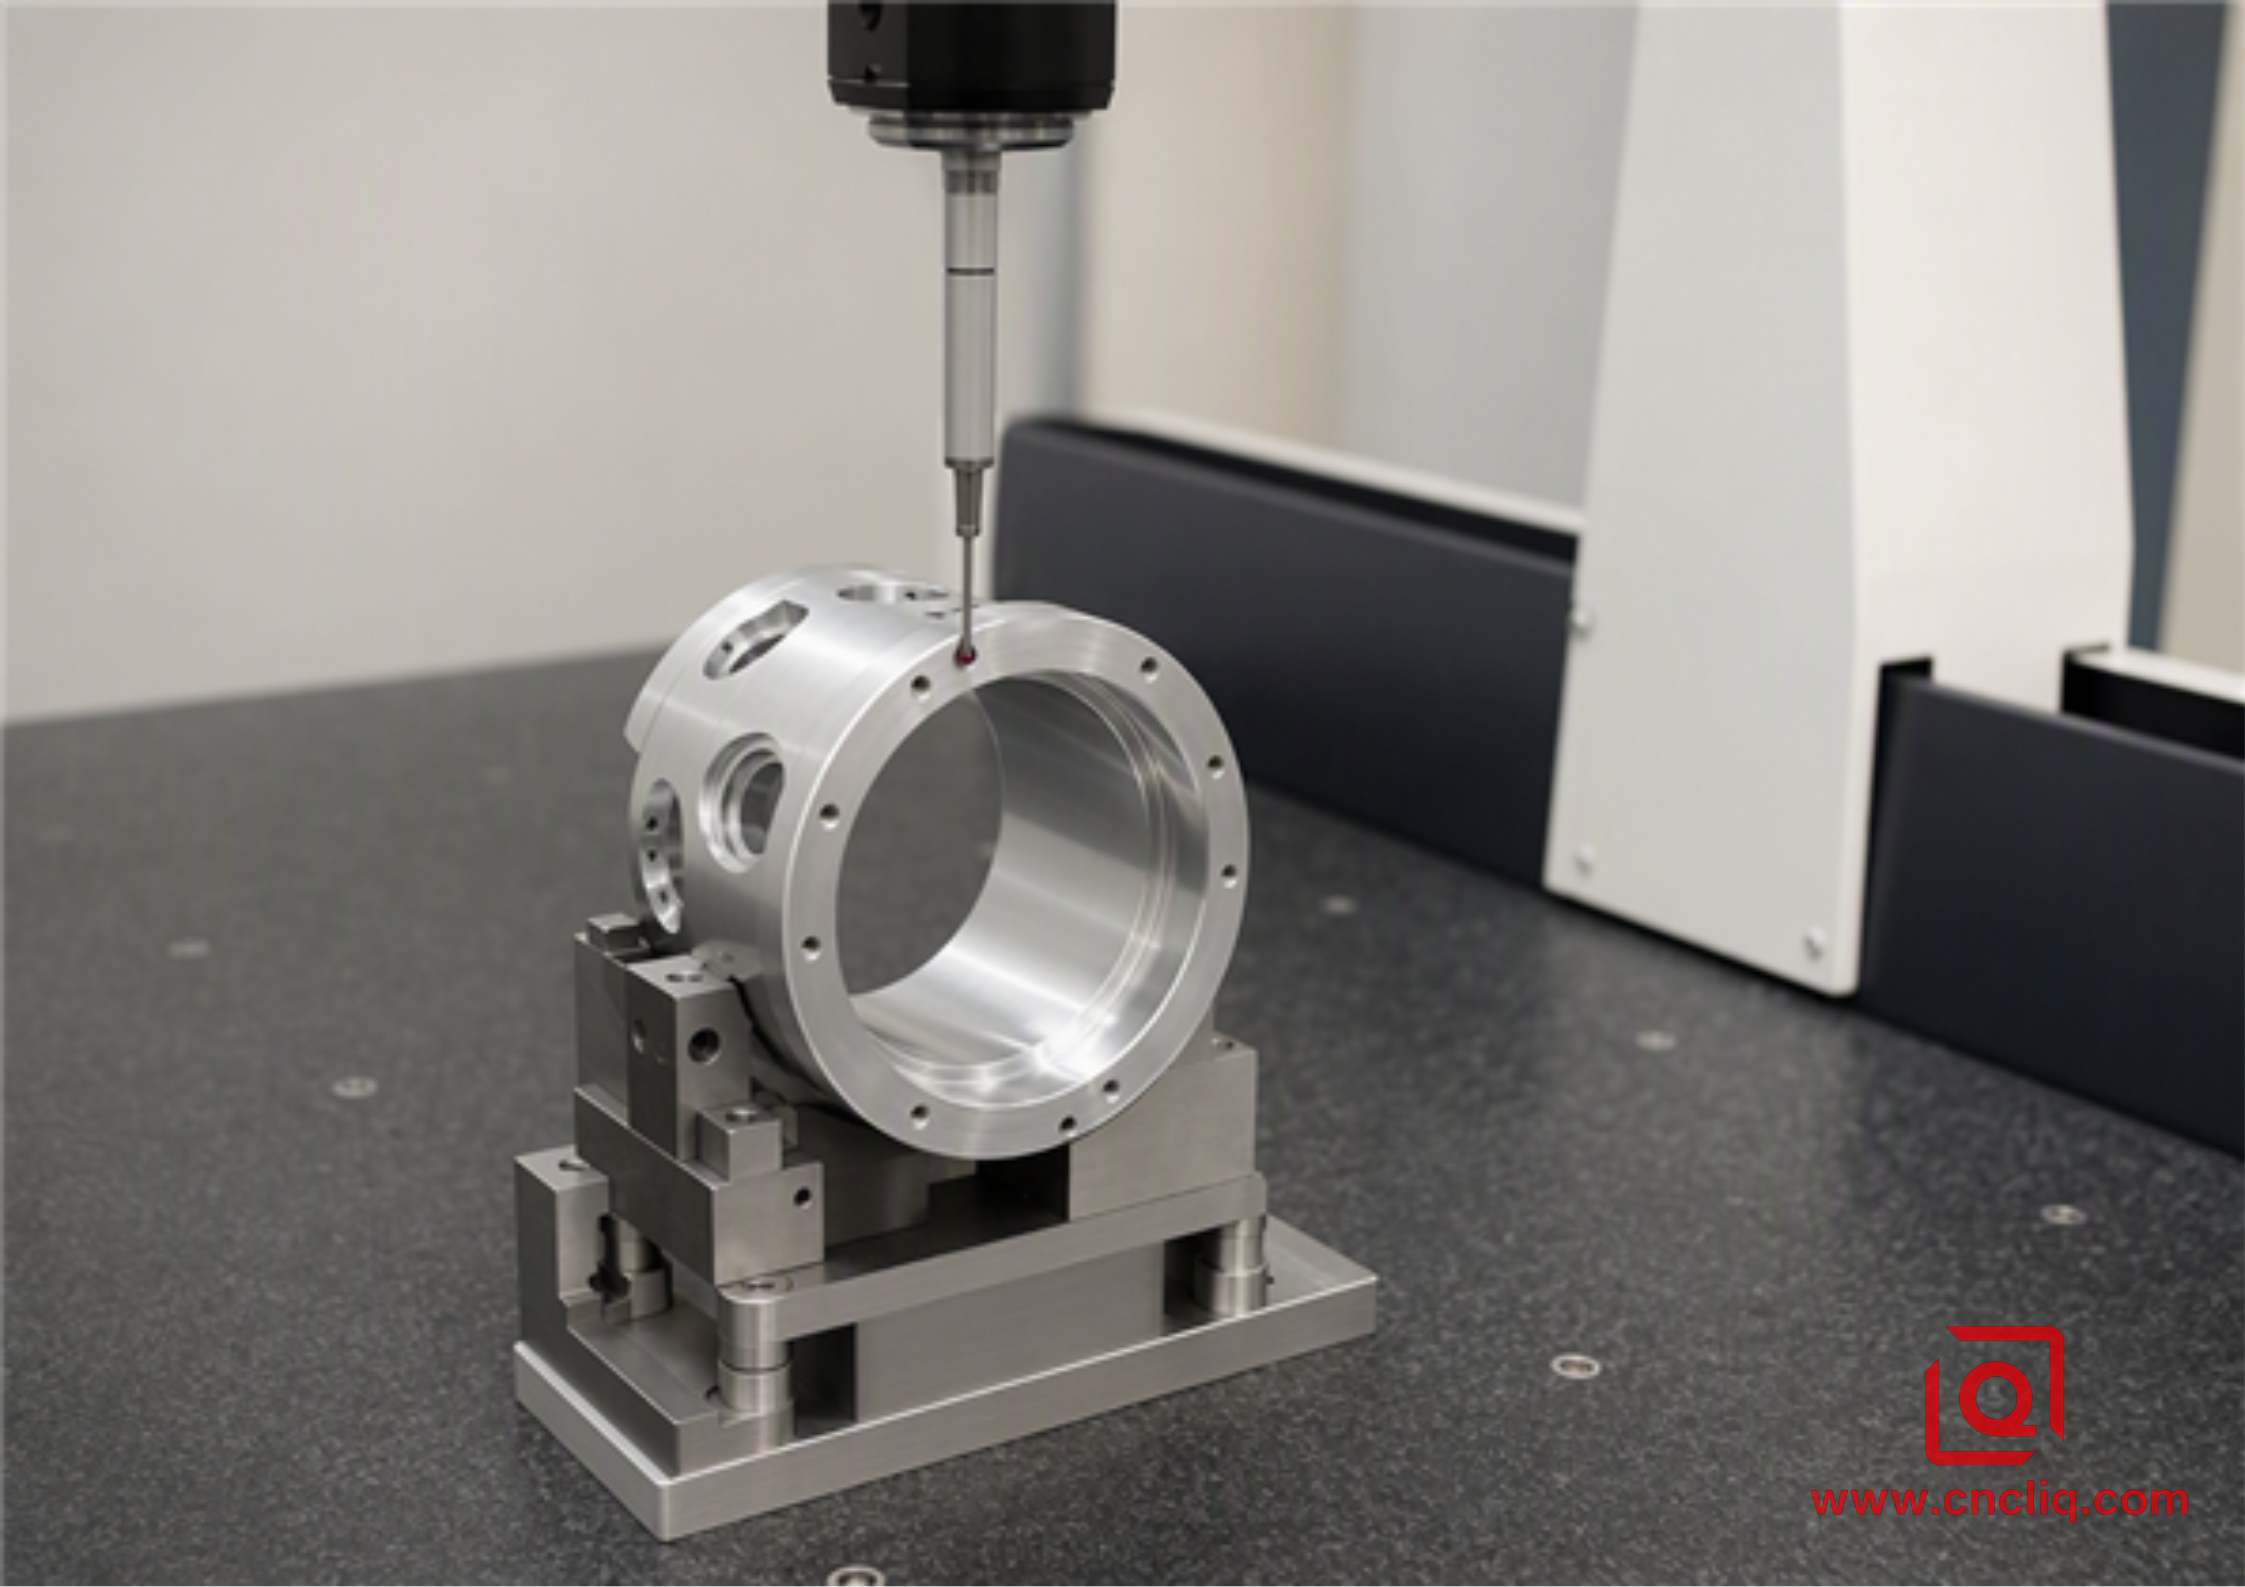
Sobre el papel, un proceso con dos máquinas parece barato. Ejecute las operaciones de torneado en un torno económico, ejecute la perforación transversal y el fresado de cavidades en una fresadora de bancada abierta. Sencillo, ¿verdad?
No exactamente.
Observa el suelo durante diez minutos. El operador suelta la pieza en bruto torneada. Incluso con mordazas blandas 6061 cuidadosamente perforadas en el dispositivo de fresado secundario, las virutas inevitablemente se alojan debajo de la cara de asiento de la pieza. Un chip perdido de 0,03 mm atrapado debajo de un hombro de localización introduce una inclinación angular. Apriete el tornillo de banco hidráulico a 2,5 MPa e introducirá deformación elástica en un cilindro de aluminio de paredes delgadas.
Fresas las características radiales, sacas la pieza y la mides.
La posición real de característica a referencia superó su objetivo.
¿Por qué? Porque el sistema de coordenadas de referencia se restableció en el momento en que la pieza de trabajo salió del mandril del husillo principal.
Conventional Routing:
Lathe Op 10 (Datum A Created)
 → Part Ejection & Queue Wait (Thermal Drop)
 → Mill Op 20 (Re-clamp on Datum A via Soft Jaws)
 → True Position Shift + Runout Degradation
Por el contrario, un centro de torno-fresado de 5 ejes o de varios ejes ejecuta lo que la industria llama procesamiento "hecho en uno". El eje principal sujeta la barra de aluminio extruido una vez. El torneado en desbaste, el contorneado del perfil exterior, la perforación excéntrica con herramienta motorizada, la perforación transversal, el roscado rígido y el desbarbado se realizan bajo un único sistema de coordenadas sin perturbaciones.
Si el lado secundario requiere trabajo, un contrahusillo sincroniza la velocidad de rotación con el husillo principal, ajusta la fase de reducción a 0,001 grados mediante la alineación del codificador del eje C, toma el diámetro terminado y acepta la pieza durante el corte automático.
Ningún operador manual toca. No hay error al volver a sujetar. Sin migración de datos.
Instantánea de la producción en el mundo real: la carcasa del colector de fluido
Para ver cómo funciona esto en la práctica, examinemos una carcasa de colector de fluido industrial real que produjimos para un OEM europeo de equipos de prueba automatizados.
El diseño de la pieza combinó un orificio de carrete hidráulico de precisión con cuatro puertos de colector fresados en cruz, galerías de aceite en ángulo y roscas de retención externas.
Key Material & Geometry Baseline:
- Material: Aircraft-grade Aluminum 6061-T6 (AMS 4027 / ASTM B221)
- Raw Stock: 65 mm Diameter Cold-Drawn Round Bar
- Finished Length: 112.5 mm
- Critical Features:
 * 28.000 mm (+0.008 / -0.000 mm) Central Valve Bore
 * 4x Radial M12x1.5 Cross-Drilled & Threaded Ports
 * 0.010 mm Coaxiality along the full 110 mm axis
 * Ra 0.4 µm Internal Spool Surface Finish
Por qué tuvo problemas la ruta convencional de 2 operaciones
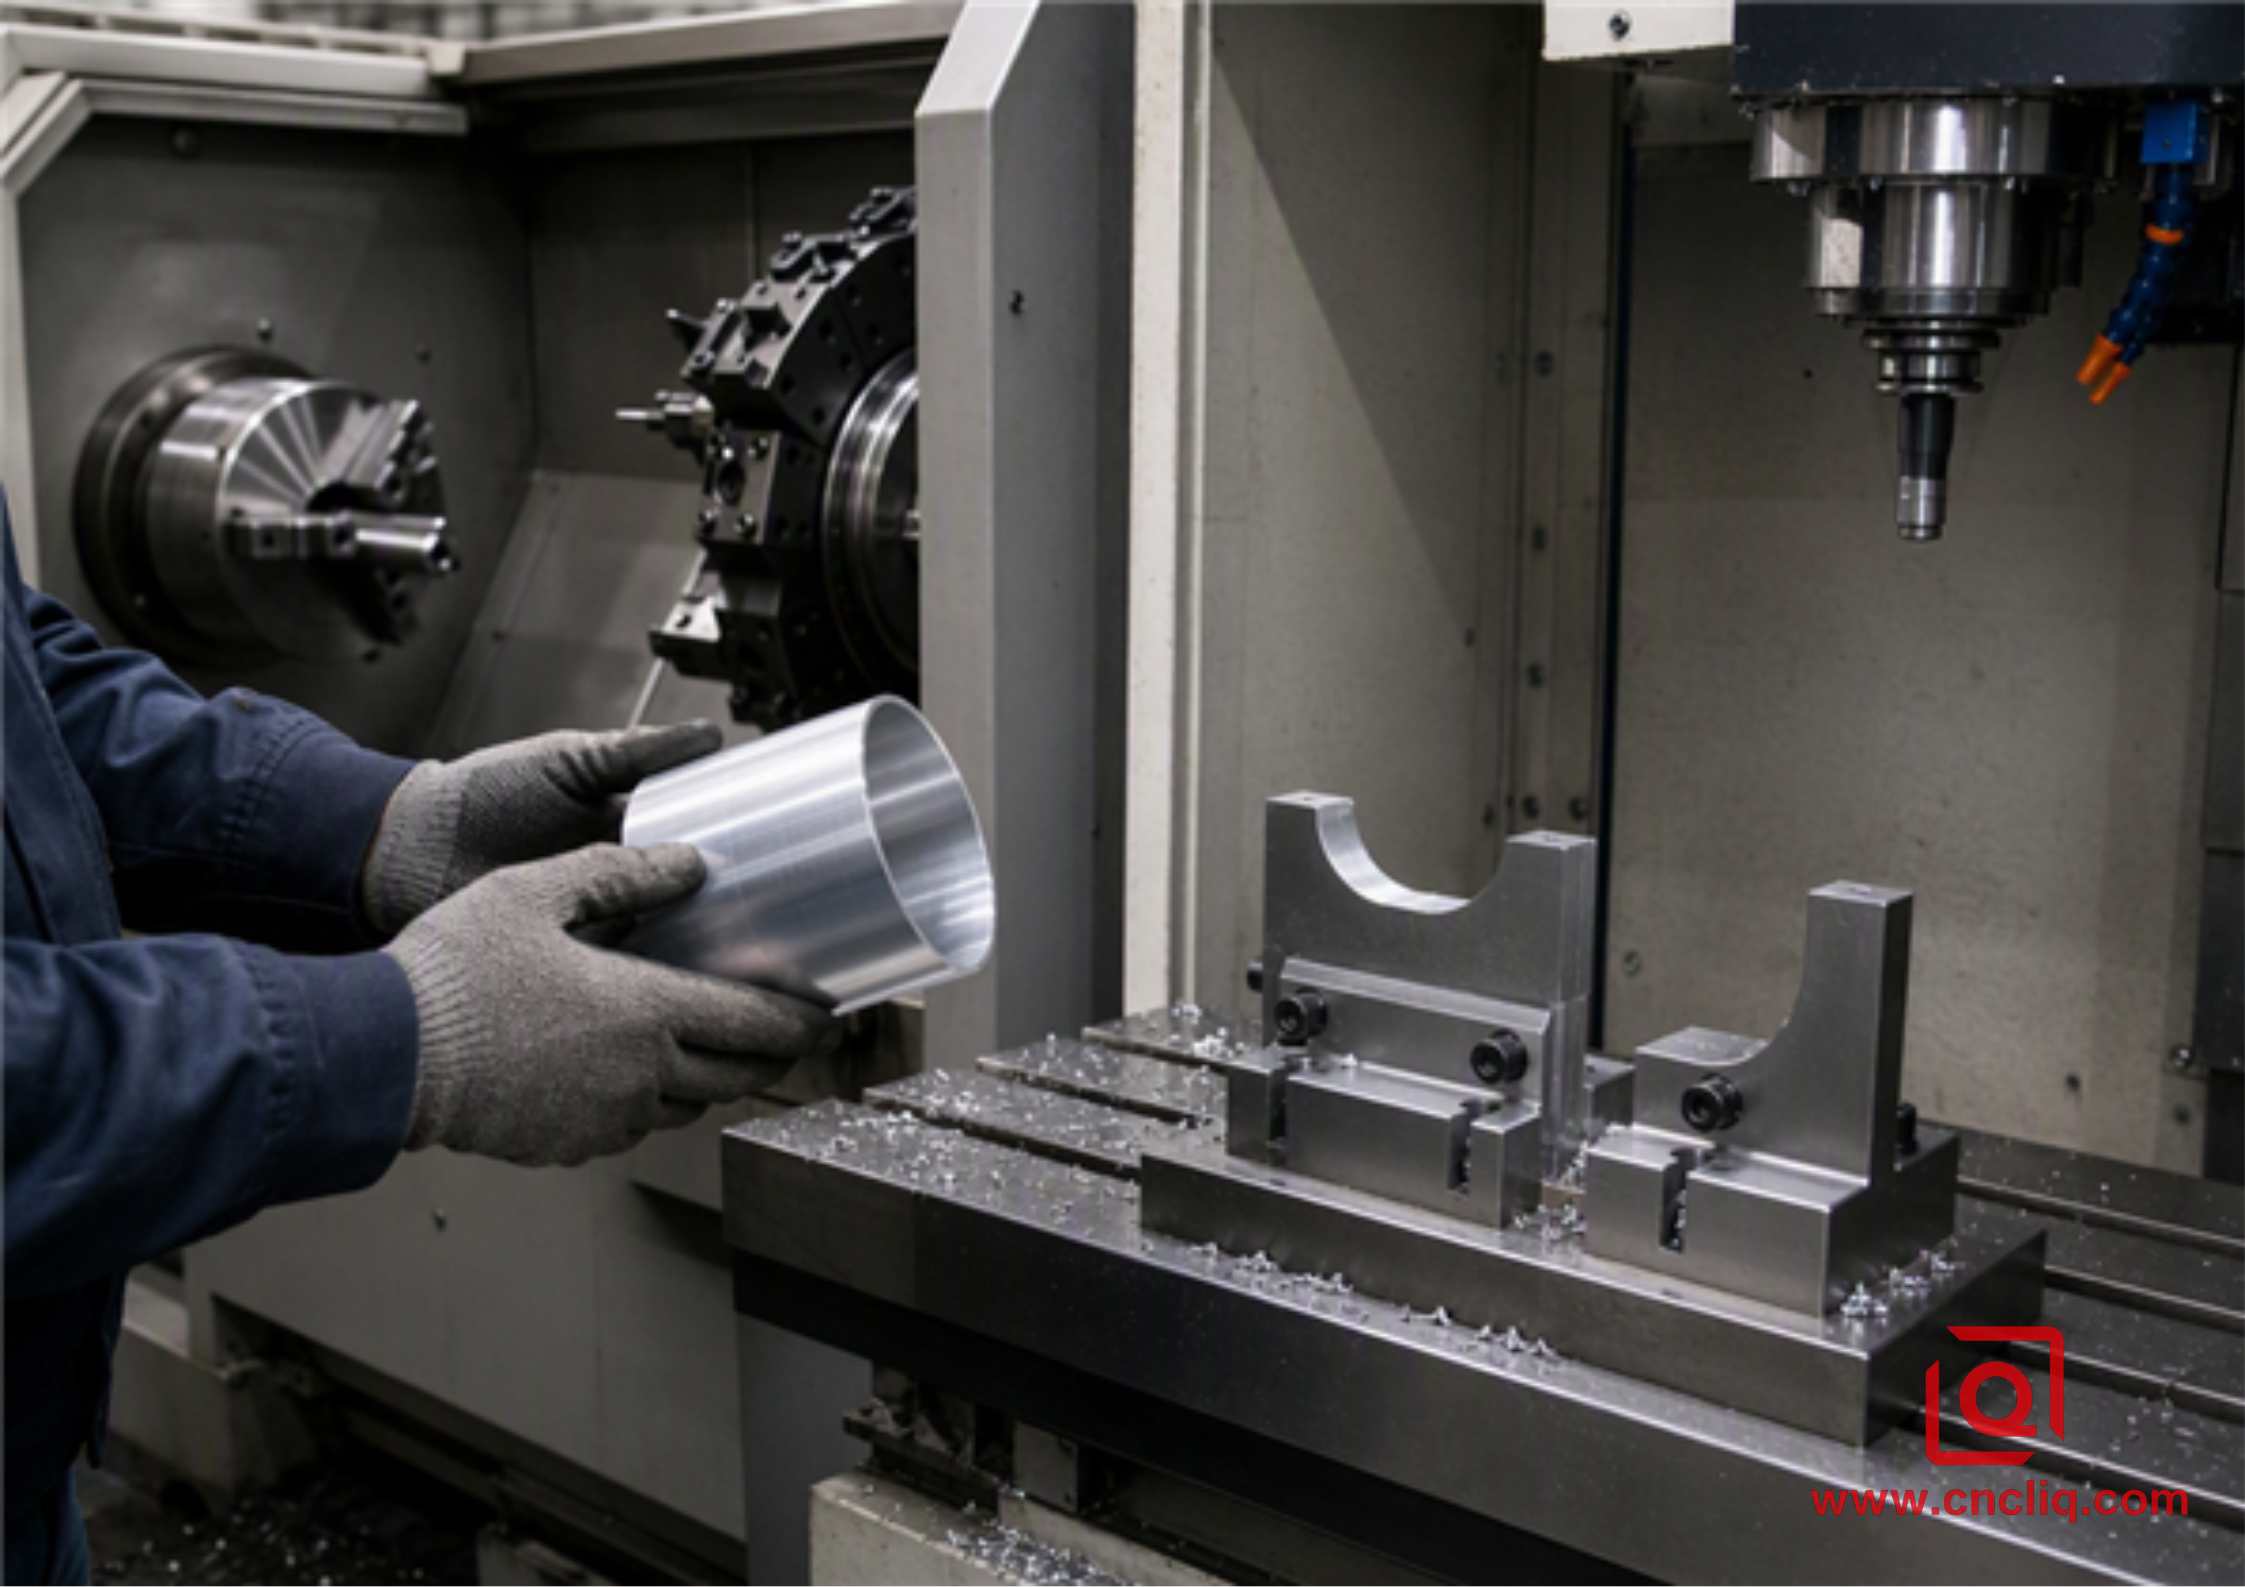
En la primera ejecución del prototipo, el cliente optó por una configuración de 2 pasos: girar el diámetro exterior, terminarlo y taladrar el diámetro interior en un torno, luego girar la pieza de lado en un torno de fresado estándar para colocar los puertos transversales.
El resultado:
-
Ovalidad del orificio hidráulico: La presión de la mordaza del tornillo de banco directamente contra la pared girada de 4 mm pellizcó el cilindro con una desviación de 0,018 mm. En el momento en que se soltó la sujeción, el retroceso del material dejó un orificio con forma de huevo que atravesó el control de fugas de aire.
-
Desalineación angular radial : volver a poner a cero la pieza de manera rotacional a través de un buscador de bordes en un plano premecanizado resultó en un error de posición real de 0,038 mm en los puertos transversales en relación con la línea central del orificio, lo que excede la marca del dibujo de 0,015 mm.
-
Tiempo de cola : un lote de 500 unidades tardó 14 días hábiles en despejarse del taller debido a cambios de configuración y tiempos de cola entre máquinas.
La contramedida Mill-Turn
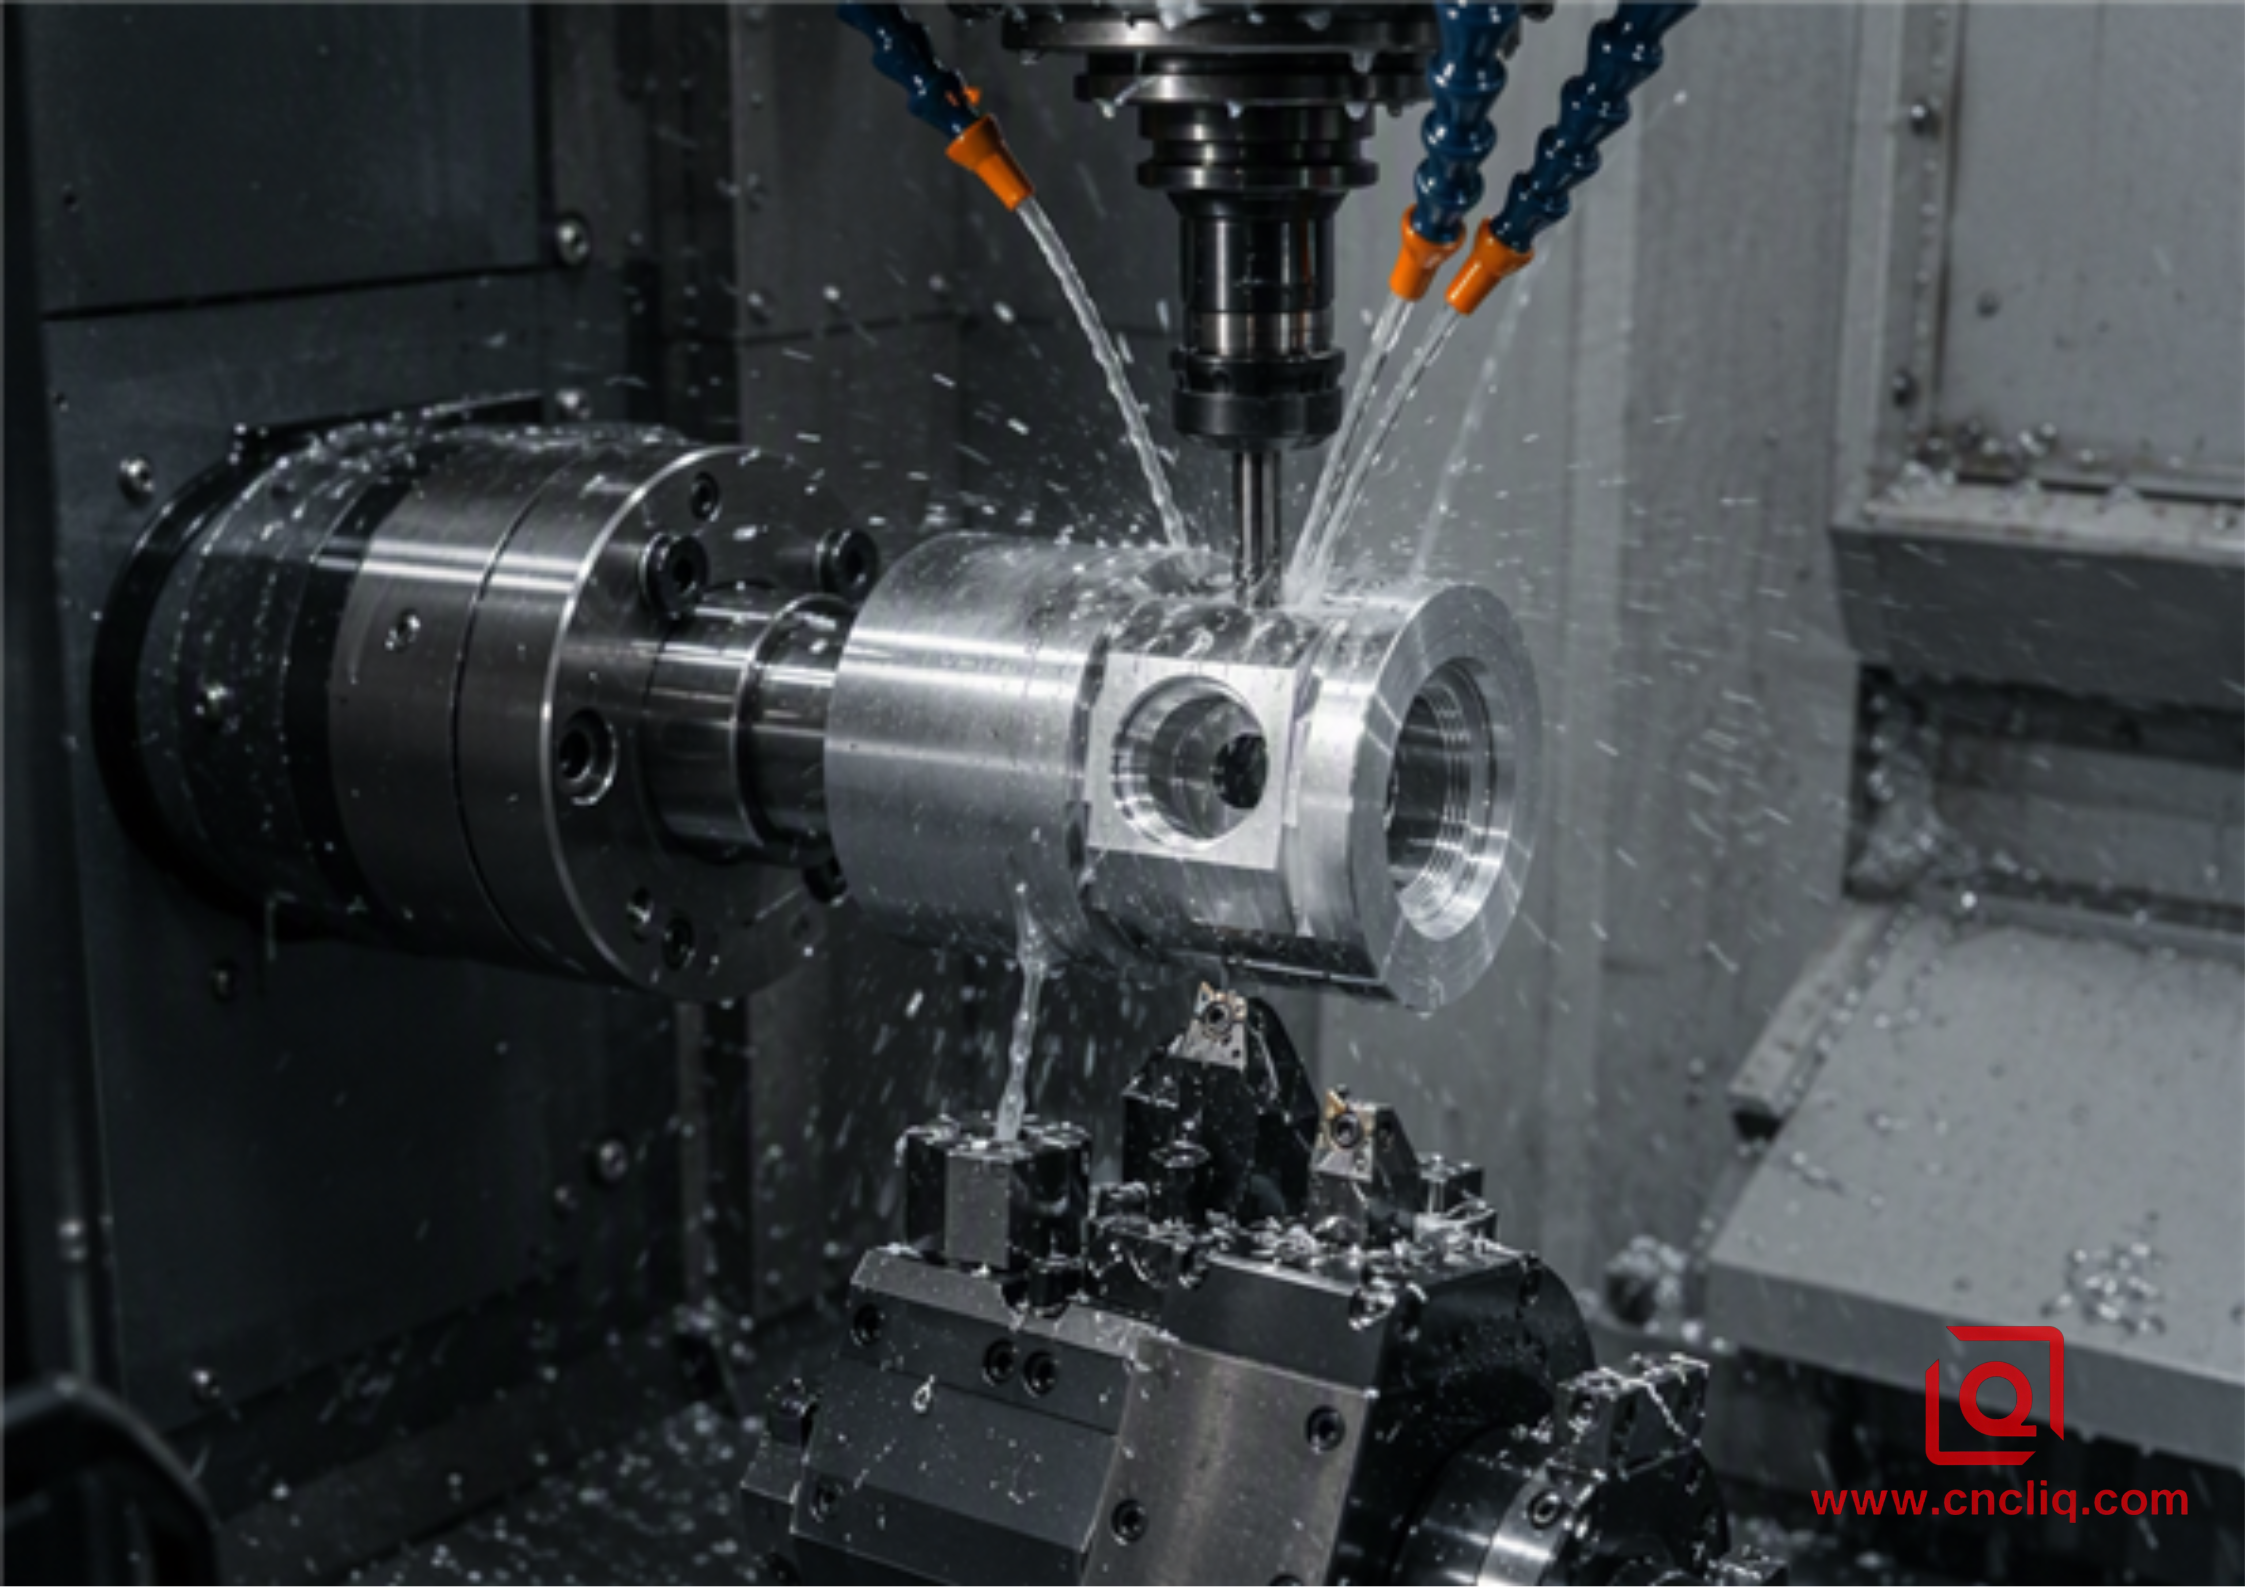
Dirigimos el trabajo directamente a una torreta inferior de 8 estaciones y un centro de torneado y fresado con husillo de fresado superior del eje B.
-
Herramientas y configuración :
-
Husillo principal: portabrocas de 3 mordazas con capacidad para material de 65 mm.
-
Torneado en desbaste: inserto de carburo Diamond CNMG 120408 funcionando en seco con chorro de aire a alta presión a una velocidad de corte de 280 m/min (Vc) y un avance de 0,22 mm/rev (fn).
-
Perforación interna: barra de perforación fina que utiliza carburo micrograno pulido y sin recubrimiento con un radio de punta afilado de 0,2 mm que funciona a 180 m/min con refrigerante sintético soluble en agua (concentración del 8 %) administrado a través de la herramienta a 70 bar para evacuar las virutas de aluminio fibrosas sin rayar la pared.
-
Características cruzadas: El husillo principal se sujeta dinámicamente mediante un freno de disco del eje C que mantiene una rigidez de indexación de 0,002 grados. Una fresa de extremo de 4 flautas de carburo sólido fresaba las partes planas de alivio del puerto, seguido de perforación y roscado de forma.
-
-
Operación secundaria :
-
El subhusillo avanzó, enganchó la cara frontal torneada, igualó el par, sujetó con mordazas lisas con una fuerza de sujeción controlada de 1,2 MPa y separó la pieza de trabajo.
-
El subhusillo completó el refrentado, el avellanado y el desbarbado de la cara posterior.
-
Los resultados hablan por sí solos:
| Parámetro de procesamiento | Convencional 2-Op (Torno + VMC) | Centro integrado de torneado y fresado |
| Configuraciones totales/operaciones de sujeción | 2 configuraciones distintas (Op 10 + Op 20) | 1 configuración única (transferencia de subhusillo) |
| Tiempo total del ciclo del piso | 18,5 min de mecanizado + 3 días de cola | Caída completa de un solo ciclo de 6,8 min. |
| Desviación de la redondez del orificio | 0,014 mm a 0,022 mm (distorsionado) | 0,003 mm a 0,005 mm (consistente) |
| Posición verdadera del orificio transversal | 0,035 mm (error de fijación acumulado) | 0,008 mm (posicionamiento directo del eje C/Y) |
| Tasa de rechazo de pieza final | 6,4 % en una prueba piloto de 500 unidades | 0,2% en una producción de 2000 unidades |
| Normas aplicables | ISO 2768-m, ASTM B221 | ISO 2768-f, ISO 1101, ASME Y14.5 |
Cinemática de máquinas: por qué la mecánica es importante para el aluminio
¿Por qué una máquina torno-fresa maneja aleaciones de aluminio (como 6061, 7075-T651 y 2024) con una integridad estructural notablemente mayor que las fresadoras o tornos independientes?
Todo se reduce a la rigidez, la estabilidad térmica y la sincronización de ejes.
 +----------------------------------+
 | B-Axis Milling Spindle |
 | (12,000 RPM, Multi-Angle Mill) |
 +-----------------+----------------+
 |
 v
 +-------------------+ [Workpiece] +--------------------+
 | Main Spindle | ===[ 6061-T6 ]===| Sub-Spindle |
 | (C-Axis / 0.001°) | | (Opposed Coaxial) |
 +-------------------+ +--------------------+
 ^
 |
 +-----------------+----------------+
 | Lower Tool Turret |
 | (Static & Driven Tools) |
 +----------------------------------+
1. Gestión de la expansión térmica (ΔL = L × α × ΔT)
El aluminio se mueve mucho con el calor: la expansión térmica es de alrededor de 23 × 10⁻⁶ / K. Quite el 40 % de la pieza en bruto en una pasada de desbaste y verá cómo el núcleo de la pieza aumenta desde 20 °C hasta 55 °C antes de que se dé cuenta.
En una ruta de taller tradicional, esa parte caliente se enfría en un contenedor de plástico durante la noche, encogiéndose considerablemente antes de que un operador la cargue en un dispositivo de fresado a la mañana siguiente. Sus superficies de referencia ya son objetivos en movimiento.
Ejecutar esto en un torno de fresado permite que el refrigerante de inundación, o el refrigerante de alta presión a través del husillo, mantenga la temperatura de la pieza completamente plana. Se desbasta, se semiacaba, se deja remojar a través de un enjuague intermedio o de permanencia cronometrado de 30 segundos, luego se pela la pasada final sin que el trabajo salga de la misma bolsa térmica.
2. Interpolación radial del eje Y versus movimiento ortogonal verdadero
Los tornos de herramientas motorizadas más antiguos a menudo no tenían un eje Y real del que hablar; simplemente hicieron trampa en el recorrido cruzado sincronizando la corredera X con el husillo del eje C. Ese truco maneja bien las tolerancias descuidadas. Sin embargo, intente mantener una perpendicularidad de 0,01 mm en una ranura plana o en la cara de una junta tórica, y el empuje de la herramienta coronará la característica cada vez.
Los centros de torneado y fresado modernos emplean guías mecánicas del eje Y verdaderamente ortogonales. El cabezal de fresado se desplaza limpiamente a lo largo de un riel guía estructural dedicado perpendicular al eje de giro.
En términos sencillos, abrir un bolsillo o colocar una ranura para una junta tórica deja el piso totalmente plano, mientras que las paredes laterales se ajustan limpiamente a la leyenda ASME Y14.5.
Control de virutas y cortadores en el mecanizado de aluminio de alta velocidad
El aluminio es blando en comparación con el acero inoxidable o el Inconel, pero presenta sus propios dolores de cabeza en el taller: borde reconstruido (BUE), endurecimiento por trabajo con herramientas sin filo y virutas que se envuelven alrededor del mandril.
Así es como configuramos los parámetros de corte dentro de nuestros programas de fresado-torneado para mantener acabados de espejo y dimensiones ajustadas:
-
Velocidades de superficie para 6061-T6:
Pasadas de torneado y desbaste: 250 a 320 m/min.
Pasadas de acabado de torneado: 350 a 450 m/min con una velocidad de avance de 0,08 mm/rev para alcanzar Ra 0,8 µm directamente desde la plaquita sin pulido secundario.
Fresado de herramientas motorizadas (fresas de mango de carburo sólido): velocidad de corte de 300 a 500 m/min, velocidades del husillo aumentadas a 10 000-14 000 RPM, carga de viruta objetivo de 0,06 a 0,12 mm por diente dependiendo del saliente de la herramienta.
-
Recubrimientos de herramientas:
Nunca utilice herramientas genéricas recubiertas de AlTiN o TiAlN para aluminio. La afinidad del aluminio por los recubrimientos a base de aluminio provoca una rápida soldadura del material y microsoldadura en el filo. En su lugar, utilizamos carburo pulido sin recubrimiento (PCD para tiradas ultralargas) o recubrimientos especializados de DLC (carbono similar al diamante) con coeficientes de fricción extremadamente bajos (menos de 0,1).
-
Tácticas para romper virutas:
La programación de fresado-torneado utiliza corte oscilatorio (macros de rotura de viruta) durante el torneado en desbaste. Al hacer oscilar momentáneamente el eje de alimentación fuera del corte durante un milisegundo, la máquina corta virutas de aluminio dúctil en rizos pequeños y manejables en lugar de permitir que se enrollen en peligrosos nidos de pájaros que rayan superficies de precisión o atascan torretas de herramientas.
Directrices clave de DFM para su próximo componente de aluminio torneado y fresado
Si desea maximizar la eficiencia del mecanizado fresado-torneado y reducir sus costos unitarios, estructure su modelo CAD teniendo en cuenta estas realidades del taller:
-
Aproveche los diámetros de pinza estándar:
Diseñe el diámetro exterior más grande de su pieza para que coincida con los tamaños estándar de barras en bruto (por ejemplo, 20 mm, 25 mm, 32 mm, 50 mm). Esto permite una producción automatizada alimentada por barras sin necesidad de un rectificado sin centros previo o un torneado personalizado de la materia prima.
-
Evite radiaciones internas profundas y uniformes en la base:
Al diseñar cajeras en cuerpos cilíndricos, deje radios de esquina internos de al menos 1,5 a 2,0 mm. Esto permite que una fresa de mango de carburo sólido estándar de 3 mm o 4 mm mezcle la esquina sin chirriar ni inducir vibración a altas RPM.
-
Alinear agujeros transversales con planos de coordenadas:
Siempre que pueda, coloque los orificios transversales en escuadra con respecto a la línea central o fíjelos estrictamente a los ángulos de indexación radial comunes. Los cabezales articulados modernos ofrecen mucho alcance, por supuesto, pero seguir los planos estándar aún reduce los tiempos de corte y le evita programar rutinas de inspección de sonda táctil multieje de pesadilla.
-
Cuenta para tolerancias de anodizado secundario:
Recuerde que el anodizado sulfúrico MIL-A-8625 Tipo II normalmente agrega de 5 a 12 µm por superficie (de 10 a 24 µm a un diámetro interno del orificio), mientras que el anodizado de capa dura Tipo III deposita de 25 a 50 µm por superficie. En un programa de fresado-torneado, desviamos las compensaciones de nuestras herramientas de acabado hacia el extremo inferior de la banda de tolerancia para dejar un espacio de respiro preciso para la acumulación posterior a la anodización.
Conclusión: coste total de propiedad
Si se analizan estrictamente las tarifas horarias de las máquinas, se pierde el panorama general.
Sí, un centro de fresado-torneado de varios ejes conlleva una velocidad de máquina por hora más alta que una fresadora vertical CNC de 3 ejes estándar.
Sin embargo, cuando se tiene en cuenta:
-
Cero costos secundarios de herramientas personalizadas para accesorios (ahorrando entre $1500 y $4000 en desarrollo dedicado de mordazas blandas por SKU),
-
Hasta un 60 % de reducción en el ciclo total y el tiempo de tránsito.
-
Tasas de desechos inferiores al 0,5% en piezas de alto valor, y
-
Descentramiento y coaxialidad garantizados en múltiples puntos de referencia,
...el coste total de aterrizaje por pieza calificada cae sustancialmente.
Si sus componentes de aluminio exigen una estrecha coaxialidad entre los diámetros torneados y las características fresadas, considere omitir el relé para varias máquinas. La fabricación por torno proporciona un camino ininterrumpido desde la barra extruida en bruto hasta el hardware terminado, verificado por CMM, listo para la línea de montaje.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
P1: ¿Qué tamaños de lote son rentables para piezas de aluminio torneadas en comparación con el CNC de 3 ejes?
R: Marcar un giro de molino duele al principio: se requiere de 3 a 5 horas simplemente quemando la simulación CAM y estableciendo compensaciones. Para trabajos de múltiples operaciones que necesitan plantillas dedicadas, las economías por lotes suelen generar entre 50 y 100 piezas. Aún así, incluso en tiradas cortas de 10 a 30 piezas, el mecanizado de una sola vez vale la pena en el momento en que su verdadera posición o descentramiento desciende por debajo de 0,012 mm, ya que evita por completo hundir más de 1500 en los accesorios de fresado OP2.
P2: ¿Pueden los centros de torno-fresado manejar aleaciones de aluminio más duras como 7075-T651 tan fácilmente como 6061?
R: Sí, y en muchos sentidos, 7075-T651 es en realidad más fácil que el 6061. Su mayor contenido de zinc y su límite elástico producen virutas cortas y nítidas que se rompen limpiamente durante el torneado y el fresado de roscas a alta velocidad, lo que prácticamente elimina la formación de nidos de pájaros en las virutas. El principal ajuste por nuestra parte es reducir las velocidades de la superficie en aproximadamente un 15-20 % y cambiar a herramientas de carburo de micrograno de alto cizallamiento para evitar el astillado prematuro de los bordes bajo un fresado agresivo.
P3: ¿Cómo se verifican las dimensiones críticas en piezas con cortes interrumpidos y orificios transversales que se cruzan?
R: Utilizamos un protocolo de verificación de doble capa. En primer lugar, una sonda de contacto óptica en la máquina (como Renishaw OMP40-2) verifica las posiciones de referencia, los diámetros de los orificios y las distancias axiales antes de que el subhusillo separe la pieza. Una vez separadas, las piezas pasan por una compra completa del 100% de la primera pieza más un SPC continuo en nuestra sala de calidad climatizada (20 °C ± 0,5 °C). Los probamos en una MMC y rastreamos características cilíndricas utilizando escáneres de eje óptico, todo ello ajustado a los estándares de calibración ISO 10360.
P4: ¿Cómo evitan los centros de torneado y fresado que los cilindros de aluminio de paredes delgadas se aplasten durante la transferencia por subhusillo?
R: La gestión de la fuerza de sujeción es fundamental. Usamos válvulas proporcionales hidráulicas/neumáticas programables en el mandril del subhusillo, lo que reduce la presión de sujeción a 0,8–1,2 MPa dependiendo del espesor de la pared. En cuanto a los accesorios, perforamos mordazas circulares de contacto total de 360 grados personalizadas que coincidían exactamente con el diámetro exterior torneado, eliminando los dientes dentados estándar de 3 mordazas. Al envolver toda la circunferencia, la presión del portabrocas se extiende sobre la piel, eliminando el pellizco antes de que pueda provocar el orificio o expulsar el descentramiento.
P5: ¿Qué tipos de archivos y dibujos le brindan todo lo necesario para cotizar un trabajo de torneado y fresado con la mejor relación calidad-precio?
R: Lo mejor es enviar un modelo 3D (preferiblemente STEP AP214 o AP242, ya que contienen GD&T integrado) junto con una impresión PDF 2D limpia. Asegúrese de que su impresión 2D refleje sus puntos de referencia primarios (A, B, C), límites estrictos, acabados Ra específicos y llamadas de superficie exactas como anodizado MIL-A-8625 tipo II o revestimiento duro tipo III. De esa manera, podemos calcular los pases de nuestra herramienta y el crecimiento del revestimiento de horneado desde el día 1.
Haga clic aquí para su consulta 👆
Resumen
Hacer rebotar piezas de aluminio difíciles entre tornos y fresadoras independientes acumula errores de configuración, aplasta paredes delgadas bajo sujeción repetida y atasca los trabajos esperando el siguiente husillo. Al empaquetar torneado multieje, corte en vivo sincronizado C/Y/B y transferencias automatizadas de subhusillo en una pinza continua, se detiene la deriva de datos en frío. Respaldado por una sólida evacuación de viruta, un verdadero recorrido ortogonal y una temperatura estable, este flujo de trabajo único reduce los tiempos de ejecución hasta en un 60 %, fija la posición real por debajo de 0,010 mm y reduce el costo de las piezas en tiradas OEM de tolerancia estricta.
Información del contacto
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
