 Français




La plupart des magasins trouvent le 6061 convivial, jusqu'à ce que, tout à coup, il ne le soit plus. Les jetons peuvent étouffer une poche profonde. Un grand mur peut commencer à sonner. Parfois, un mur clair devient gris en un seul passage parce que le découpeur a ramassé une peau d'aluminium. L’enlèvement rapide du métal est la partie la plus facile. Un travail reproductible nécessite un bord vif, une puce avec du corps, un endroit où aller cette puce et un support qui tient sans déformer le composant.
À qui est-ce destiné ? Toute personne devant concevoir, acheter, devis ou découper une pièce 6061 et souhaitant plus qu'un tableau copié à partir d'une autre machine. Nous allons créer un premier paramètre, lire ce que la coupe nous dit et collecter les détails dont un fournisseur a besoin pour un devis utile. Gardez une règle à portée de main : chaque numéro de cet article est un point de départ pour commencer un essai. La fiche du fabricant de couteaux vient en premier, suivie par les limites réelles de la broche, du support, du porte-à-faux, du liquide de refroidissement, du montage, du chemin CAM et du lot de matériaux.
Réponse rapide : Si ce travail venait juste d'atteindre la machine, une fraise en carbure polie à deux ou trois cannelures serait le premier outil qui vaudrait la peine d'être essayé. L'air ou le liquide de refroidissement doit atteindre le côté sortie de la coupe ; pulvériser le support ne fait pas grand-chose. Pour la vitesse de surface, 300 m/min se situe en territoire prudent. C'est un point d'essai, rien de plus. Choisissez la charge de copeaux en fonction du diamètre et de la configuration de l'outil, effectuez le calcul de l'avance avec le régime auquel la broche fonctionnera réellement et testez un court étirement. Vous entendez un cri de frottement ? Ralentir l’alimentation peut aggraver la situation. Regardez le bord et la puce avant de toucher le remplacement.
Pourquoi le 6061-T6 fonctionne bien et pourquoi les magasins le mettent toujours au rebut
Le magnésium et le silicium confèrent au 6061 son caractère de traitement thermique. Une légende T6 signifie un traitement thermique de mise en solution suivi d'un vieillissement artificiel. Les T651 et T6511 ajoutent des étapes de soulagement des contraintes adaptées à la manière dont le stock a été fabriqué. Ces suffixes ne sont pas une décoration ; ils peuvent modifier le comportement du flan lorsqu'un côté est ouvert. Pour acheter, ne vous arrêtez pas au « 6061 ». Indiquez l'état et la forme du stock sur le dessin et demandez une documentation traçable sur les matériaux lorsque l'application l'exige. ASTM B221, par exemple, couvre les barres, tiges, fils, profilés et tubes extrudés en aluminium et en alliage d'aluminium. La plaque et la feuille utilisent des spécifications différentes.
Sur la machine, le 6061 produit généralement des forces de coupe inférieures à celles de l'acier et permet une vitesse de surface élevée. Sa conductivité thermique aide à déplacer la chaleur, mais le matériau peut toujours s'étaler sur un bord mat. Ce frottis devient un bord bâti, ou BUE. Une fois que BUE modifie la géométrie de la fraise, la taille et la finition peuvent changer en quelques passes. Les poches profondes ajoutent un autre problème : les copeaux quittent l'outil, rebondissent et sont à nouveau coupés. Un éclat recoupé est dur en surface et imprévisible au bord.
Le stress résiduel compte également. Retirez la majeure partie du stock d'un côté d'une plaque et la pièce peut bouger lorsque les pinces se relâchent. Un programme plus rapide n'est pas utile si le composant à l'état libre n'est plus plat. Pour les parois minces, les grandes poches ou les relations de référence étroites, planifiez l'ébauche, le desserrage ou le réajustement, ainsi qu'une étape de finition distincte. Notre guide plus large sur les processus d'usinage de l'aluminium compare les itinéraires de fraisage, de tournage et d'extrusion lorsque l'usinage de billettes n'est pas la seule option.
Commencez par les trois chiffres qui contrôlent réellement la coupe
RPM en soi est une mauvaise instruction d'atelier. Douze mille tours par minute pourraient projeter un éclat propre ou polir le mur par friction. Le diamètre de la fraise, le nombre de dents et l’avance avant déterminent celui que vous obtenez. Travaillez à partir de la vitesse de surface et de l'avance par dent. Les relations métriques standard publiées dans les Formules de fraisage de Sandvik Coromant sont :
Besoin de vitesse de broche ? n = (Vc × 1000) ÷ (π × D).
Besoin d'une alimentation de table ? Vf = fz × n × z.
Vérification du taux de suppression ? Q = (ap × ae × Vf) ÷ 1000.
La notation est moins mystérieuse qu'elle n'y paraît. Vc? Vitesse de surface, en m/min. D est le diamètre de la fraise à la coupe. Le petit fz est la puce donnée à une dent, tandis que z compte les dents qui travaillent. En bas de l'outil se trouve ap ; à travers l’outil est ae. Les calculs accepteront volontiers un étau desserré ou 60 mm de surplomb inutile. La machine ne le fera pas. Utilisez les équations pour garder l'arithmétique droite, puis jugez si la configuration mérite ces chiffres.
Un exemple de fraise en bout de 10 mm travaillée
Insérez une fraise en carbure à trois cannelures de 10 mm dans le calcul. Un Vc de 300 m/min place la broche à près de 9 550 tr/min, ce qui est suffisamment proche pour choisir un réglage de machine, mais ce n'est pas une raison pour ignorer les propres limites de la broche. Donnez à chaque dent 0,08 mm et l'avance de la table atteint une vitesse proche de 2 290 mm/min. Avec une profondeur axiale de 3 mm et un engagement radial de 3 mm, le taux d'enlèvement calculé est d'environ 20,6 cm³/min. Sur une coupe latérale rigide, avec la bonne fraise en aluminium et un flux de copeaux clair, cela vaut la peine d'un court essai. Le placement sur toute la largeur est un autre travail ; ne transférez pas les chiffres inchangés.
|
Outil et fonctionnement |
Entrée d'épreuve conservatrice |
Résultat calculé |
Note d'atelier |
|
Carbure Ø6 mm ; z = 2; coupe latérale |
Vc 300 ; fz 0,04 |
n 15 915 ; Vf 1 273 |
Long surplomb ou fixation souple ? Reculez et vérifiez le couple disponible. |
|
Carbure Ø10 mm ; z = 3; coupe latérale grossière |
Vc 300 ; fz 0,08 |
n 9 549 ; Vf 2 292 |
Il y a de la place pour la puce et la configuration doit être rigide. |
|
Carbure Ø12 mm ; z = 3; coupe latérale grossière |
Vc 300 ; fz 0,10 |
n 7 958 ; Vf 2 387 |
La puissance, l'équilibre du support, la morsure latérale et la charge de serrage obtiennent tous un vote. |
|
Carbure Ø10 mm ; z = 3; terminer la passe |
Vc 400 ; fz 0,04 |
n 12 732 ; Vf 1 528 |
Laissez même le stock. Le bord a encore besoin d’une puce ; ne le laissez pas patiner. |
Exemples d'entraînement calculés uniquement. Ils ne remplacent pas le tableau du fabricant de couteaux ou un premier essai contrôlé.
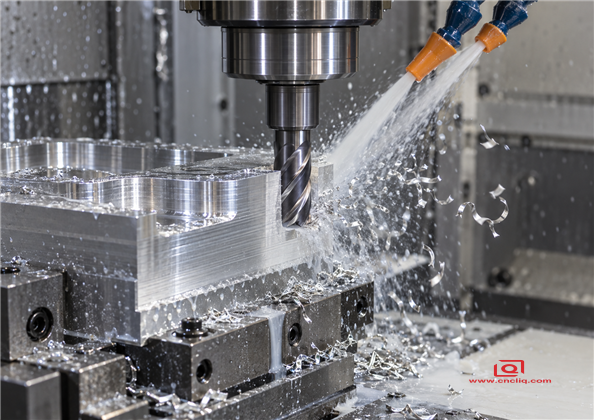
Un engagement constant et un chemin de puce clair comptent autant que le régime programmé.
Choisir un cutter qui ne s'emballera pas avec de l'aluminium
Compte de flûtes : faites de la place pour la puce
Deux flûtes permettent de respirer. C'est utile dans une machine à sous, sur une machine légère ou partout où les puces sont la première préoccupation. Trois cannelures échangent un peu de cet espace contre un autre tranchant, c'est pourquoi ce format apparaît si souvent dans le profilage de production et l'ébauche adaptative. Quatre cannelures peuvent fonctionner dans des coupes stables et ouvertes, mais elles laissent moins de place pour un copeau d'aluminium volumineux. Ne choisissez pas le nombre de flûtes par habitude pour les travaux en acier.
Géométrie des bords et des cannelures
Recherchez une coupe positive et nette, une hélice haute, des cannelures polies et une résistance de noyau suffisante pour le diamètre de l'outil. Le carbure poli non revêtu constitue une base de référence fiable. Les options ZrN ou DLC peuvent être utiles dans certaines applications, mais utilisent uniquement un revêtement pris en charge par le fabricant d'outils pour l'aluminium. Un revêtement épais contenant de l'aluminium sélectionné pour l'acier peut favoriser l'adhérence. Les fabricants d'outils tels que Harvey Tool publient des conceptions à hélice élevée spécifiques à l'aluminium et décrivent les avances et les vitesses affichées comme valeurs de départ suggérées.
Gardez l'assemblage court et vrai
La sortie d'un outil est un levier. Chaque millimètre inutile facilite la déviation et le bavardage. Conservez la longueur de jauge seulement aussi longtemps que l’accès l’exige. Nettoyez la pince, utilisez un support hydraulique ou à ajustement rétractable là où le travail le justifie et vérifiez le faux-rond près du bord, là où l'erreur est importante. Un cutter de qualité supérieure dans un support sale et usé laissera toujours des rayures sur le mur. Pour un alésage ou une face d'étanchéité critique, séparez les outils d'ébauche et de finition si la durée de vie de l'outil ou le contrôle de la taille le justifie.
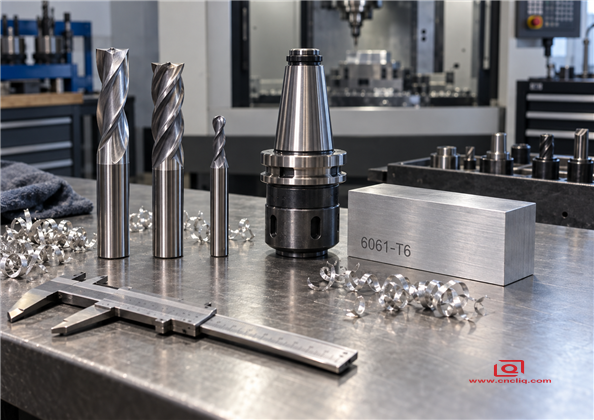
Sélectionnez le nombre de flûtes, la géométrie des bords et le support en un seul système.
Ajustements opération par opération
|
Opération |
Approche privilégiée |
Ce qui ne va pas habituellement |
Première correction |
|
Ebauche adaptative ou latérale |
Carbure poli à 3 cannelures ; engagement radial constant ; fraisage en montée |
Pointes de charge dans les coins, broutage, recoupe de copeaux |
Entrée et mouvement dans les coins fluides ; réduire l'engagement radial avant de réduire la charge de copeaux |
|
Fentes pleine largeur |
Outil à 2 flûtes ou ouvert à 3 flûtes ; modeste retrait; évacuation directe |
Puces emballées et bord soudé |
Réduisez l'avance d'environ 30 à 50 % par rapport à la valeur de fraisage latéral éprouvée, puis inspectez le flux de copeaux |
|
Finition des murs |
Bord dédié pointu ; même du stock ; passage continu lorsque cela est possible |
Lignes verticales, conicité, marques de maintien dans les coins |
Vérifiez le faux-rond, la déviation, l'avance réelle dans les mouvements courts et la cohérence des tolérances |
|
Planchers et nervures fins |
Suppression équilibrée ; légère pression de finition ; support proche de la coupe |
Poussée murale, vibration, distorsion à l'état libre |
Modifiez le parcours d'outil et la stratégie de support avant de rechercher l'erreur avec des décalages |
|
Forage |
Foret non ferreux tranchant ; plan fiable de sortie de picots et de copeaux |
Emballage de copeaux, entrée surdimensionnée, bavures |
Raccourcissez le débourrage à mesure que la profondeur augmente, améliorez la direction du liquide de refroidissement, vérifiez l'état du point |
|
Discussions |
Choisissez un taraud coupé, un taraud de forme ou une fraise à fileter en fonction de la profondeur, de la taille, du volume et du risque |
Girlages, trous borgnes compactés, casse |
Vérifiez le pré-trou, la lubrification, l'espace entre les copeaux et les dimensions de post-finition |
Le placement est un travail différent
Une coupe latérale laisse une direction ouverte pour les chips. Une fente emprisonne le cutter entre deux parois. L'engagement augmente, le liquide de refroidissement a du mal à atteindre le bord et un copeau peut être ramené dans la coupe. C'est pourquoi la copie d'une alimentation de fraisage adaptative agressive dans un emplacement plein se termine si souvent mal. Commencez par un pas axial plus petit, une avance inférieure à celle de la coupe latérale éprouvée et un outil à cannelures ouvertes. Ne restez jamais au fond.
La finition nécessite une pression stable, pas une « coupe murmurée »
Une finition extrêmement légère semble sûre, mais le bord peut frotter sur les aigus au lieu de couper continuellement. Laissez une marge constante que l'outil choisi peut cisailler. Utilisez une entrée et une sortie douces loin de la face critique. Sur les murs hauts, envisagez des profondeurs étagées ou un outil à col soulagé. Si le mur s'effile, mesurez-le avant de modifier la compensation ; la véritable cause peut être une déviation, et non un diamètre d'outil incorrect.
Contrôle du liquide de refroidissement, de l'air et des copeaux
Dans l'usinage 6061, l'évacuation des copeaux est le premier système de refroidissement. Le liquide de refroidissement peut lubrifier et transporter de la chaleur, mais un volume important pointé au-delà du couteau ne dégage pas une poche aveugle. Dirigez le ruisseau là où la flûte sort de l'œuvre. Le liquide de refroidissement intégré à l'outil est précieux pour les fonctionnalités profondes lorsque l'outil le prend en charge. Un jet d'air puissant ou une lubrification en quantité minimale peuvent également fonctionner sur des tâches appropriées, à condition que les copeaux quittent l'enceinte en toute sécurité et que le processus respecte les règles de l'usine.
Lisez le bac à chips. Des boucles brillantes et séparées et un son constant suggèrent que le bord est en train de se cisailler. Des éclats poudreux, des grincements ou une finition maculée grise indiquent souvent un frottement. De longs nids autour du support indiquent une mauvaise rupture ou évacuation. L'aluminium soudé au bord signifie que le processus a déjà changé. Arrêtez, nettoyez ou remplacez l'outil et corrigez la cause ; un ajustement de décalage ne restaurera pas la géométrie d'origine.
Fixation, chaleur et stabilité dimensionnelle
Un étau peut plier une pièce conforme dans les tolérances nécessaires à l'inspection sur la machine. Relâchez-le et l'erreur apparaît. Utilisez suffisamment d'adhérence pour résister à la force de coupe, mais ne considérez pas la pression de serrage comme une rigidité libre. Pour les boîtiers à paroi mince, soutenez le matériau à proximité de la coupe active, ébauchez les zones opposées dans un ordre équilibré et réservez le matériau pour une configuration de finition séparée. Les résultats de la sonde doivent être interprétés en tenant compte de la température de la pièce. L'aluminium se dilate sensiblement avec la température, de sorte qu'une pièce chaude et une salle d'inspection stable peuvent être en désaccord même lorsque les deux mesures sont répétables.
Lorsque la géométrie s'étend sur plusieurs faces, moins de resserrages peuvent protéger la position et le faux-rond. Notre guide du fraisage CNC multi-axes pour géométrie complexe de l'aluminium explique où une configuration à 4 ou 5 axes ajoute une réelle valeur. Ce n’est pas automatiquement la réponse la moins chère. Un simple support prismatique peut être préférable sur un luminaire à 3 axes bien planifié. Demandez quelle configuration protège les données critiques avec le moins d'erreurs accumulées.
Dépannage 6061 : modifier une variable à la fois
|
Symptôme |
Causes probables |
Réponse pratique |
|
Aluminium soudé aux flûtes |
Bord émoussé, charge de copeaux frottés, évacuation faible, mauvais revêtement, recoupe |
Remplacer ou nettoyer l'outil ; restaurer la charge de la puce ; améliorer la visée ; réduire l'engagement si la poche ne peut pas se dégager |
|
Chatter sur des murs droits |
Longue saillie, mur flexible, support faible, engagement instable |
Raccourcir l'assemblage ; mur de soutènement ; utiliser un engagement constant ; ajuster la vitesse après avoir vérifié la mécanique |
|
Bonne finition à ciel ouvert, coins médiocres |
Décélération de la machine, engagement soudain, maintien du parcours d'outil |
Ajoutez un lissage des coins et vérifiez l'alimentation réelle, pas seulement l'alimentation commandée |
|
La pièce se courbe après le desserrage |
Retrait déséquilibré, contrainte résiduelle, force de serrage excessive |
Ébaucher les deux faces, relâcher et reconstituer, puis terminer à partir de données stables |
|
Bavures aux sorties et sur les bords |
Outil ennuyeux, sortie non prise en charge, mauvais ordre de fonctionnement |
Soutenir la sortie, régler l'avance de percée, ajouter un chanfrein contrôlé et un ébavurage documenté |
|
La taille varie au fil des lots |
BUE, usure, changement thermique, éclats sous les surfaces de localisation |
Inspectez le bord et le luminaire ; suivre la température et les décalages ; nettoyer les données à intervalles définis |
Exemple de produit vérifié : boîtier pour parafoudre 6061-T6
Un exemple utile vérifié sur site est le station de signalisation 4G. boîtier parafoudre. L'itinéraire publié utilise de l'aluminium 6061-T6, une extrusion à froid, un traitement de soulagement des contraintes après formage et un usinage de finition CNC. Cette combinaison illustre une leçon importante en matière de coûts : toutes les pièces de production ne devraient pas être monopolisées à partir d'une billette rectangulaire.
Le flan formé établit une grande partie du contour de la coque et de la cavité avant la découpe.Après le formage, le fraisage récupère les faces de référence et complète les fentes, les rainures, les alésages, les contre-alésages et les filetages. Le métier a alors changé. La monopolisation n'est plus la récompense ; l'emplacement reproductible, les contraintes libérées et la finition propre à côté des surfaces proches du filet le sont. Cette voie hybride mérite d’être étudiée lorsque le volume et la géométrie supportent un outillage dédié. Pour les prototypes ou les conceptions qui changent fréquemment, l’usinage de billettes peut rester pratique. La réponse dépend de la maturité du dessin, du volume annuel, de la distribution des tolérances et du retour sur investissement de l'outillage.
Cas d'atelier anonymisé : boîtier de capteur 6061 avec exigences mixtes
Dans un cas précédemment publié et anonymisé, un client d'automatisation avait besoin d'un boîtier 6061-T6 pour l'équipement LiDAR utilisé autour des grues portuaires. Le composant combinait deux tourillons H7, une étagère de montage interne nécessitant un contact thermique et électrique métal sur métal et un joint torique sur la face de la lentille. Le corps externe avait également besoin d'une protection contre la corrosion et la manipulation. Ces exigences étaient contradictoires : le revêtement de toute la pièce protégeait l'extérieur mais risquait de modifier l'ajustement des roulements et d'isoler la zone de mise à la terre.
Le flux publié utilisait l'usinage 5 axes et planifiait les alésages des roulements autour de la séquence de finition en aval au lieu de traiter l'anodisation après coup. La leçon s’applique directement aux avances et aux vitesses. Une recette d'ébauche stable ne représente que la moitié du processus. La surépaisseur de finition, l'outil d'alésage, la température de la pièce, l'étape d'inspection, le plan de masquage et la croissance du revêtement doivent tous indiquer la dimension de l'assemblage final. Consultez le cas source dans le guide pour finition de pièces en aluminium fraisées CNC.
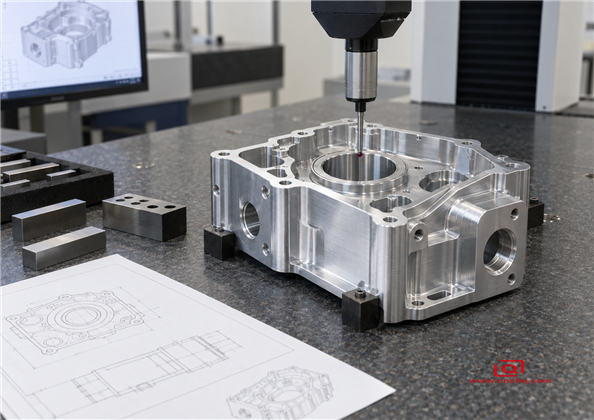
L'inspection ferme la boucle entre les paramètres programmés, la géométrie à l'état libre et les exigences d'assemblage.
Que envoyer pour un devis d'usinage 6061 rapide et utile
Un fournisseur ne peut pas évaluer le risque lié au processus à partir d'une capture d'écran. Envoyez un fichier STEP natif et un dessin 2D contrôlé. Identifiez l'alliage et l'état, les données critiques, les zones de tolérance réelles, l'état de surface uniquement là où cela compte, les normes de filetage, les faces cosmétiques et si les dimensions s'appliquent avant ou après l'anodisation. Ajoutez les quantités de commande attendues et le plan du prototype à la production. S'il existe des pièces à assembler, partagez les dimensions d'interface ou l'empilement pertinents.
·····N'attribuez pas la tolérance la plus stricte à chaque dimension. Il ajoute des passes de finition, du temps d'inspection et une exposition aux rebuts sans améliorer la fonction. L'article sur Tolérance et coût CNC montre pourquoi la tolérance fonctionnelle est une décision d'achat. Pour les poches profondes, les parois minces, les accès difficiles ou les ajustements à revêtements multiples, demandez les commentaires de DFM avant de lancer la production. Notre guide des coûts d'usinage de l'aluminium couvre d'autres choix qui réduisent le temps de broche sans affaiblir la pièce.
Besoin d'un deuxième regard sur votre pièce 6061 ? Envoyez le fichier STEP, le dessin 2D, la quantité, la finition et la destination. L'équipe d'ingénierie de Liqin peut examiner l'accès aux outils, les risques liés aux parois minces, la stratégie de référence et les tolérances après finition avant de proposer un devis. Lorsque l'appel d'offres comble les écarts évidents, l'acheteur et le fournisseur peuvent discuter des véritables facteurs de coûts au lieu de payer une taxe d'incertitude.
Cliquez ici pour votre demande 👆
FAQ
1. Quelle est la meilleure fraise en bout pour le fraisage CNC de l'aluminium 6061 ?
Commencez avec un outil en carbure spécifique à l'aluminium qui est tranchant, doté de cannelures polies et doté d'une coupe positive. Deux flûtes laissent plus de place aux copeaux pour une machine à sous ou une machine modeste. Trois d’entre eux gagnent généralement leur vie dans les coupes latérales et l’ébauche adaptative. Gardez l'outil rentré, vérifiez le faux-rond sur le bord et ouvrez la fiche technique du fabricant. Le « carbure » à lui seul ne vous dit presque rien sur la forme ou le revêtement des flûtes.
2. Quelles avances et vitesses dois-je utiliser pour le 6061-T6 ?
Commencez par la vitesse de coupe et la charge de copeaux, puis calculez le régime et l'avance de la table. Pour le fraisage latéral en carbure, 300 m/min est une référence prudente à partir de laquelle effectuer le calcul ; la charge de copeaux appartient toujours au diamètre de la fraise et à la rigidité devant vous. Les exemples ci-dessus montrent l'arithmétique. Une fente, un outil à longue portée, une paroi mince, un accessoire souple ou une broche à court de puissance change la donne. Prouvez un raccourci, inspectez les copeaux et la charge, puis modifiez une variable à la fois.
3. Pourquoi l'aluminium 6061 colle-t-il à mon cutter ?
Un bord accumulé apparaît généralement lorsque l'outil frotte ou que les copeaux ne peuvent pas s'échapper. Les causes courantes sont un bord émoussé, une avance par dent trop faible pour le régime réel, un revêtement inadapté, une mauvaise direction du liquide de refroidissement ou de l'air, un engagement excessif et une redécoupe de copeaux à l'intérieur d'une poche. Arrêtez-vous et inspectez d'abord le coupeur. Une fois l'aluminium soudé à la flûte, la géométrie effective a changé et compenser par un décalage ne créera pas un processus stable.
4. Les pièces 6061 peuvent-elles respecter des tolérances strictes après anodisation ?
Oui, mais le plan de dessin et de processus doit tenir compte de la préparation de la surface, de la croissance anodique, du masquage, de la température et de l'étape d'inspection. Indiquez si les dimensions s'appliquent avant ou après la finition et identifiez les alésages de roulement, les filetages, les plots de mise à la terre et les faces d'étanchéité nécessitant un contrôle spécial. Consultez le guide de tolérance d'anodisation avant de geler un ajustement revêtu.
5. Que dois-je demander à un fournisseur d'usinage CNC 6061 avant de commander ?
Demandez au fournisseur de parcourir le travail depuis le support de stockage jusqu'au banc d'inspection. Quel tempérament va arriver ? Où les jetons laissent-ils une poche profonde ? Comment un mur mince sera-t-il soutenu ? Quand la pièce est-elle libérée entre l'ébauche et la finition ? Quelles données sont vérifiées et à quel stade le revêtement entre-t-il dans le plan dimensionnel ? Demandez les documents d'inspection dont votre application a besoin et clarifiez le contrôle des révisions, l'emballage et la communication des non-conformités. Un fournisseur pratique doit expliquer le processus par rapport à votre dessin, et non promettre une tolérance ou une avance pour chaque pièce ; ce guide de qualité OEM en aluminium fournit une liste de contrôle plus complète.
Cliquez ici pour votre demande 👆
Résumé
Le programme 6061 gagnant est rarement celui avec le plus grand nombre de RPM sur la feuille de configuration. Donnez à un coupe-aluminium tranchant un véritable éclat. Gardez les chips d'hier hors de la coupe d'aujourd'hui. Faites correspondre la morsure latérale à la broche et au dispositif de fixation, puis terminez à partir des références qui restent en place après la libération. Le revêtement et l’inspection font partie de ce plan dès le départ. Essayez le tableau, notez ce que la machine réelle accepte et envoyez la CAO, le dessin, la quantité et terminez ensemble lorsqu'il est temps de proposer un devis.
Coordonnées
Entreprise : Ningbo Liqin Industry Co., Ltd.
Maintenance client et service après-vente quotidiens support:service@shturl. zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion sur les commandes:business@shturl. zhouli@chinaliqin.com
Hotline : +86 18757148656
Avis de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages de la machine et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performances, les flux de travail de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un centre de production de 6 500 m² équipé de plus de 150 machines, exécutant l'usinage CNC 4 axes et 5 axes, usinage fraisage-tournage, usinage à froid. extrusion et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Bienvenue à vos demandes de renseignements et à vos échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
