 Français




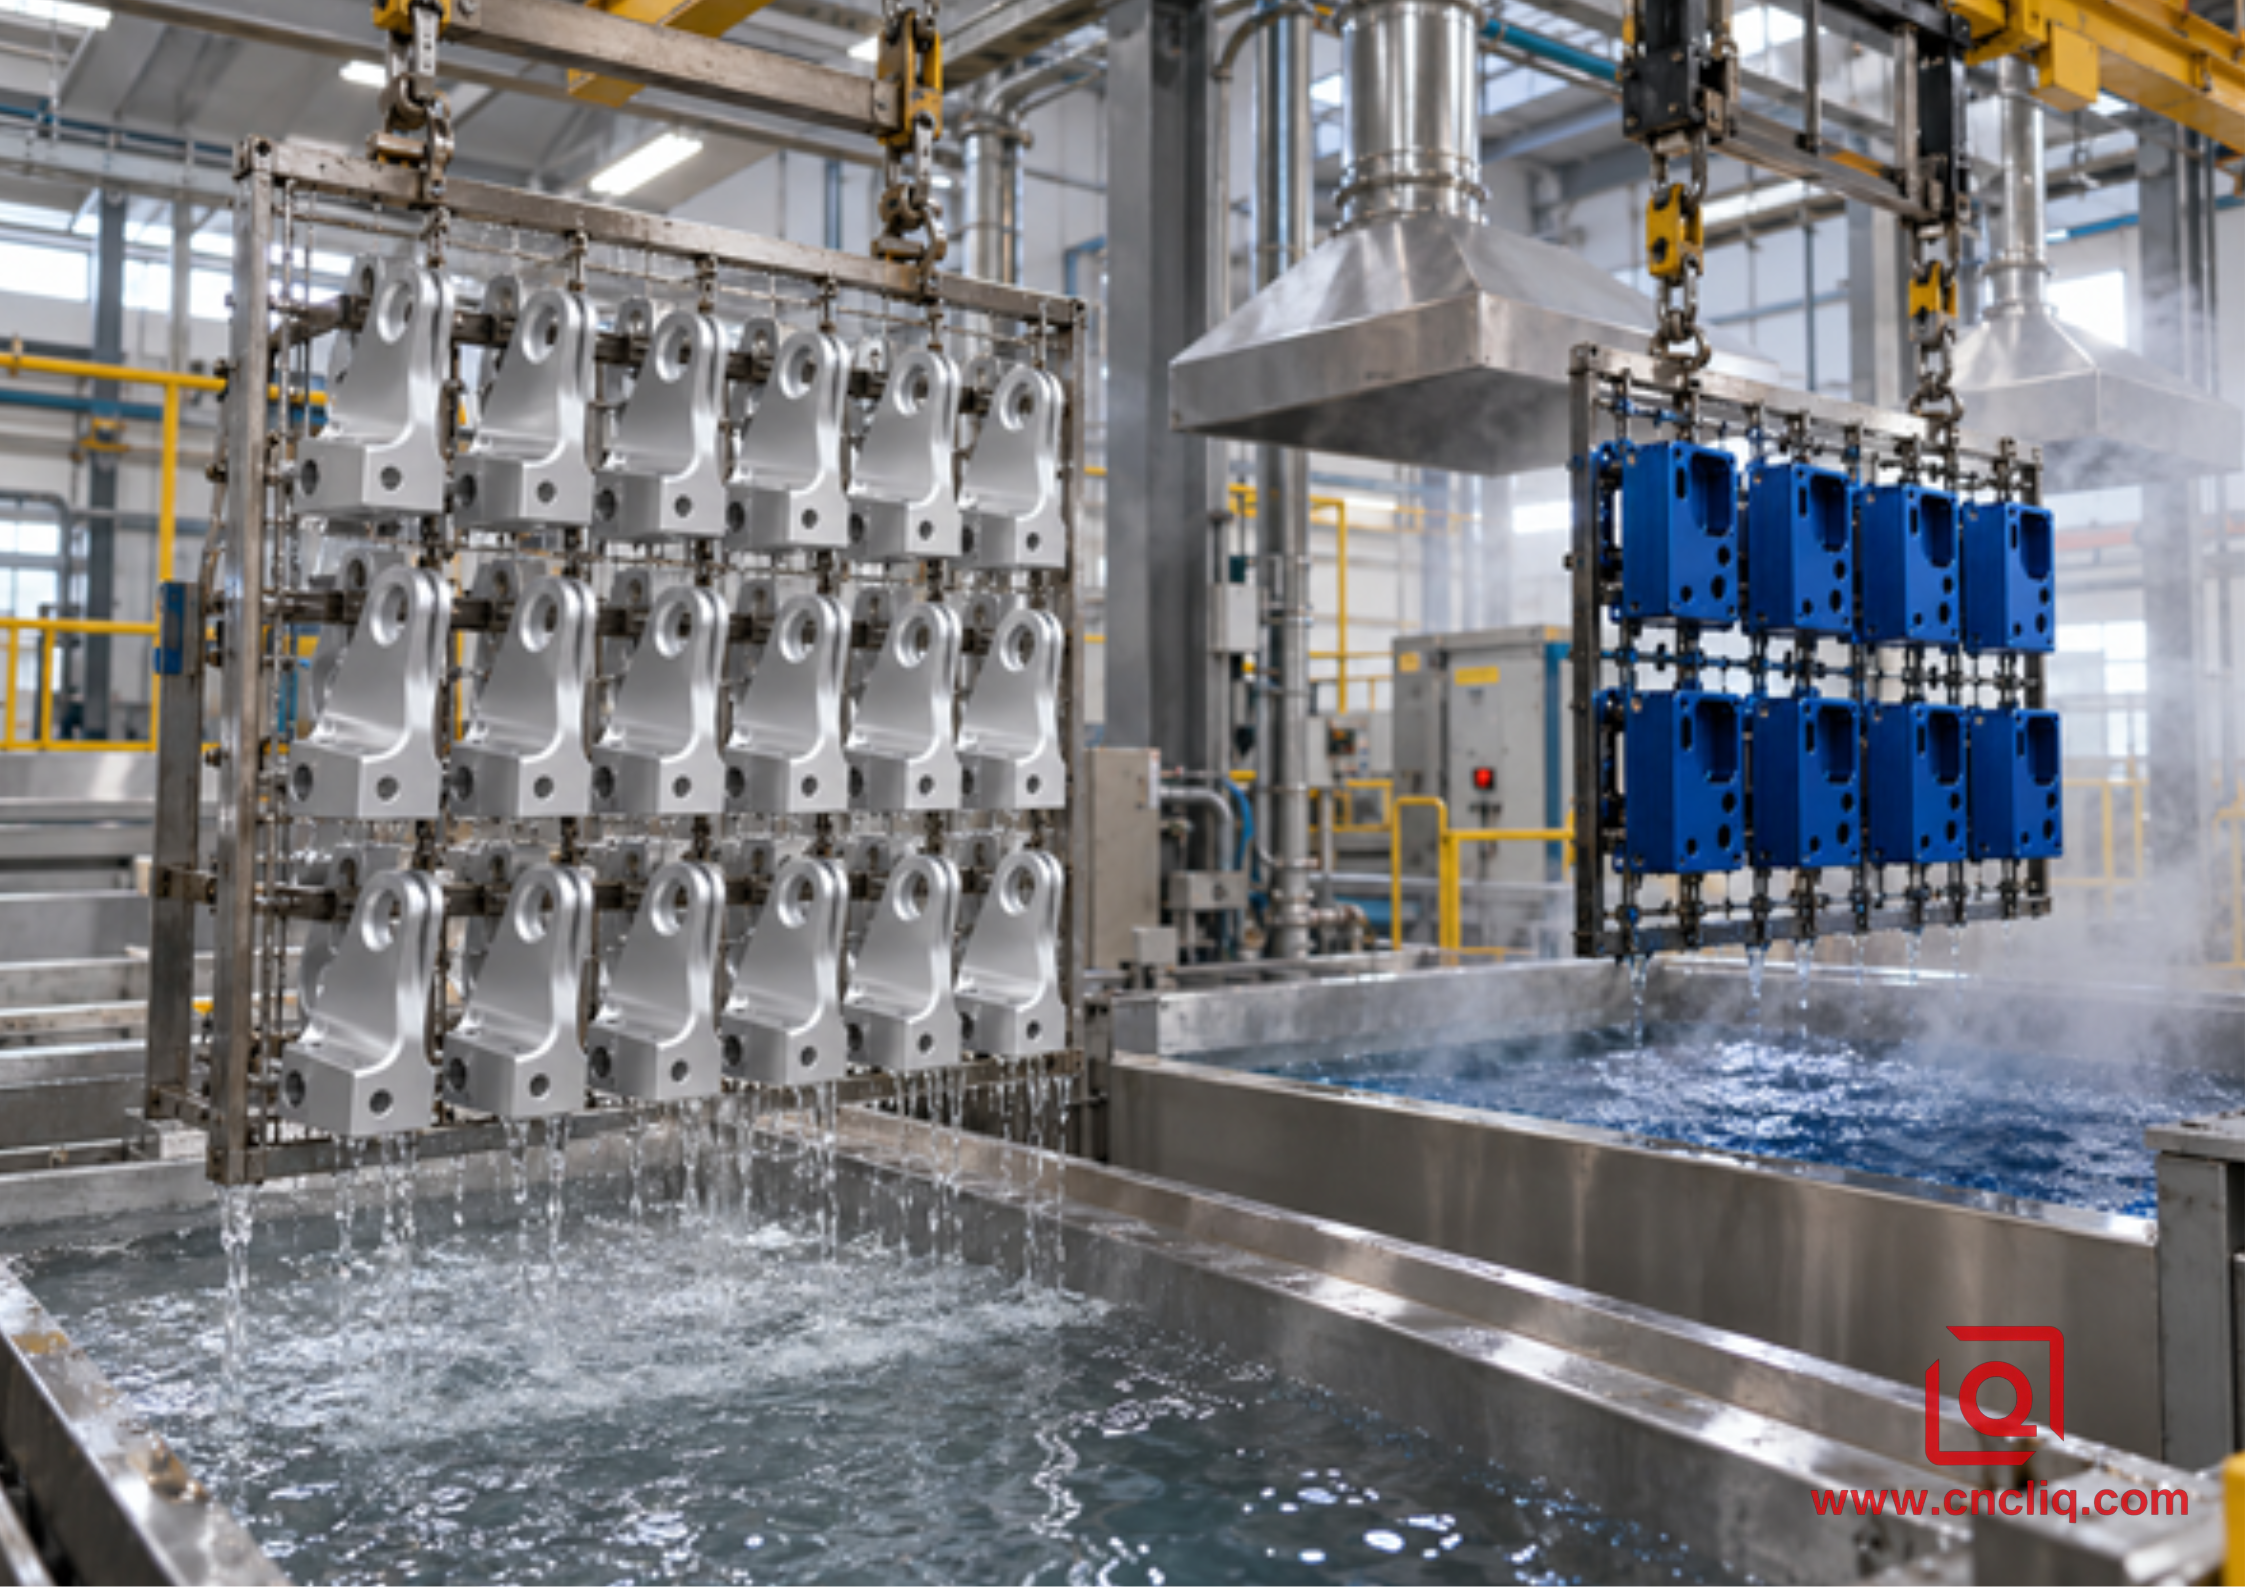
Vous vous retrouvez face à deux devis d'anodisation et vous vous demandez pourquoi l'un recommande l'acide sulfurique tandis que l'autre insiste sur l'acide chromique ? Le désaccord survient souvent tardivement, une fois l'alliage, les tolérances d'alésage et la date de livraison fixés. C'est alors qu'un défaut de finition peut s'avérer coûteux.
Nous avons examiné les questions pratiques soulevées par cette remarque. Le roulement sera-t-il toujours en place après le revêtement ? Où le support peut-il entrer en contact avec la pièce ? La finition grise nécessite-t-elle une couche d'apprêt ? Un boîtier bleu vif peut-il être fabriqué de la même manière qu'un support aéronautique soumis à la fatigue ? Cet article aborde ces questions dans l'ordre où elles parviennent généralement à un ingénieur ou un acheteur d'un équipementier. Il se concentre sur le dessin, le support et le banc d'essai.
1. Une réponse pratique avant d'entrer dans les détails
Pour les boîtiers, supports, panneaux, corps de capteur ou montures optiques en aluminium usinés au quotidien, l'anodisation à l'acide sulfurique de type II est généralement la première option à envisager. Ce procédé est facilement disponible. L'oxyde peut être coloré et un joint d'étanchéité adapté assure une protection efficace contre la corrosion. Comparé à l'anodisation chromique classique de type I, le film est plus épais et résiste mieux aux manipulations courantes. En revanche, la qualité de fabrication en pâtit : une belle finition est inutile si un trou de goujon se bouche.
L'anodisation à l'acide chromique de type I est un choix plus ciblé et plus réfléchi. L'oxyde formé est fin, ce qui est particulièrement avantageux pour l'aluminium sensible à la fatigue, les géométries complexes, certaines structures aérospatiales collées ou peintes, les assemblages d'alliages mixtes et les joints difficiles d'accès pour le rinçage. Cependant, le bain utilise du chrome hexavalent. La capacité de production qualifiée, le contrôle de l'exposition, le traitement des déchets et les autorisations régionales sont autant d'éléments essentiels à prendre en compte lors du choix du fournisseur.
Voici notre règle en atelier : ne choisissez pas en fonction du nom de l’acide. Choisissez en fonction de la fonction de la pièce et des documents qui la régissent. Si la couleur, la disponibilité commerciale et la protection générale sont des critères prépondérants, privilégiez le type II. Si une spécification aérospatiale publiée, une liste de processeurs approuvés, un problème de fatigue ou un système existant validé recommande le type I, considérez cette instruction comme une exigence d’ingénierie. Un substitut moins cher n’est pas forcément plus économique si le lot ne peut être accepté.
2. Prendre une première décision concernant la fonction
Avant d'ouvrir une table de revêtement, repérez l'élément susceptible d'empêcher l'assemblage. Il peut s'agir d'un ajustement de palier, d'une patte de fixation sous charge, d'une ligne de collage, d'une face à couleur contrôlée ou d'un joint coincé. Cet élément détermine la marche à suivre. Le tableau comparatif complet figure plus loin, après les détails de l'atelier et l'étude de cas, où ses compromis sont contextualisés.
3. Ce que le rôle vit dans la ligne
Dans les deux procédés, la pièce sert d'anode. Le courant provoque une conversion contrôlée de l'aluminium en surface en oxyde d'aluminium. Cela paraît simple, mais la réalité est bien différente lorsqu'une charge réelle arrive dans le bain. Chaque pièce nécessite une surface propre, un chemin électrique à travers son support, un espace suffisant pour l'évacuation des gaz et un circuit de rinçage qui ne laisse aucun résidu chimique dans un trou transversal.
Un bain sulfurique forme une couche d'oxyde relativement poreuse. Ces pores sont utiles : le colorant peut y pénétrer, puis un joint spécifique referme la structure et contribue à fixer la couleur. Une plus grande épaisseur d'oxyde induit également une plus grande influence sur les dimensions. C'est pourquoi une étiquette décorative ne peut être transmise à l'opérateur de finition une fois le programme CNC terminé. Pour les applications industrielles plus épaisses, les guides d'anodisation Liqins de type II et III distinguent la protection décorative de la protection contre l'usure du revêtement dur.
Le type I se comporte différemment. Son oxyde reste mince et a fait ses preuves sur l'aluminium aéronautique. Sur une équerre nervurée, un joint à recouvrement ou une structure collée, cette faible épaisseur peut être précisément l'objectif recherché. Une solution de chrome pénétrant dans un joint serré est également moins agressive pour l'aluminium qu'une solution sulfurique emprisonnée. Nous continuons de concevoir des systèmes de drainage et de rinçage complets ; une plus grande tolérance ne signifie pas la présence de liquide à l'intérieur d'un assemblage.
Surveillez également le contact avec le support. La charge d'un réservoir peut sembler uniforme à trois mètres de distance, mais le courant pénètre par de petits points de contact. Ces points restent localement nus ou visiblement marqués. Installez-les sur un support caché afin d'éviter que l'opérateur n'ait à improviser.
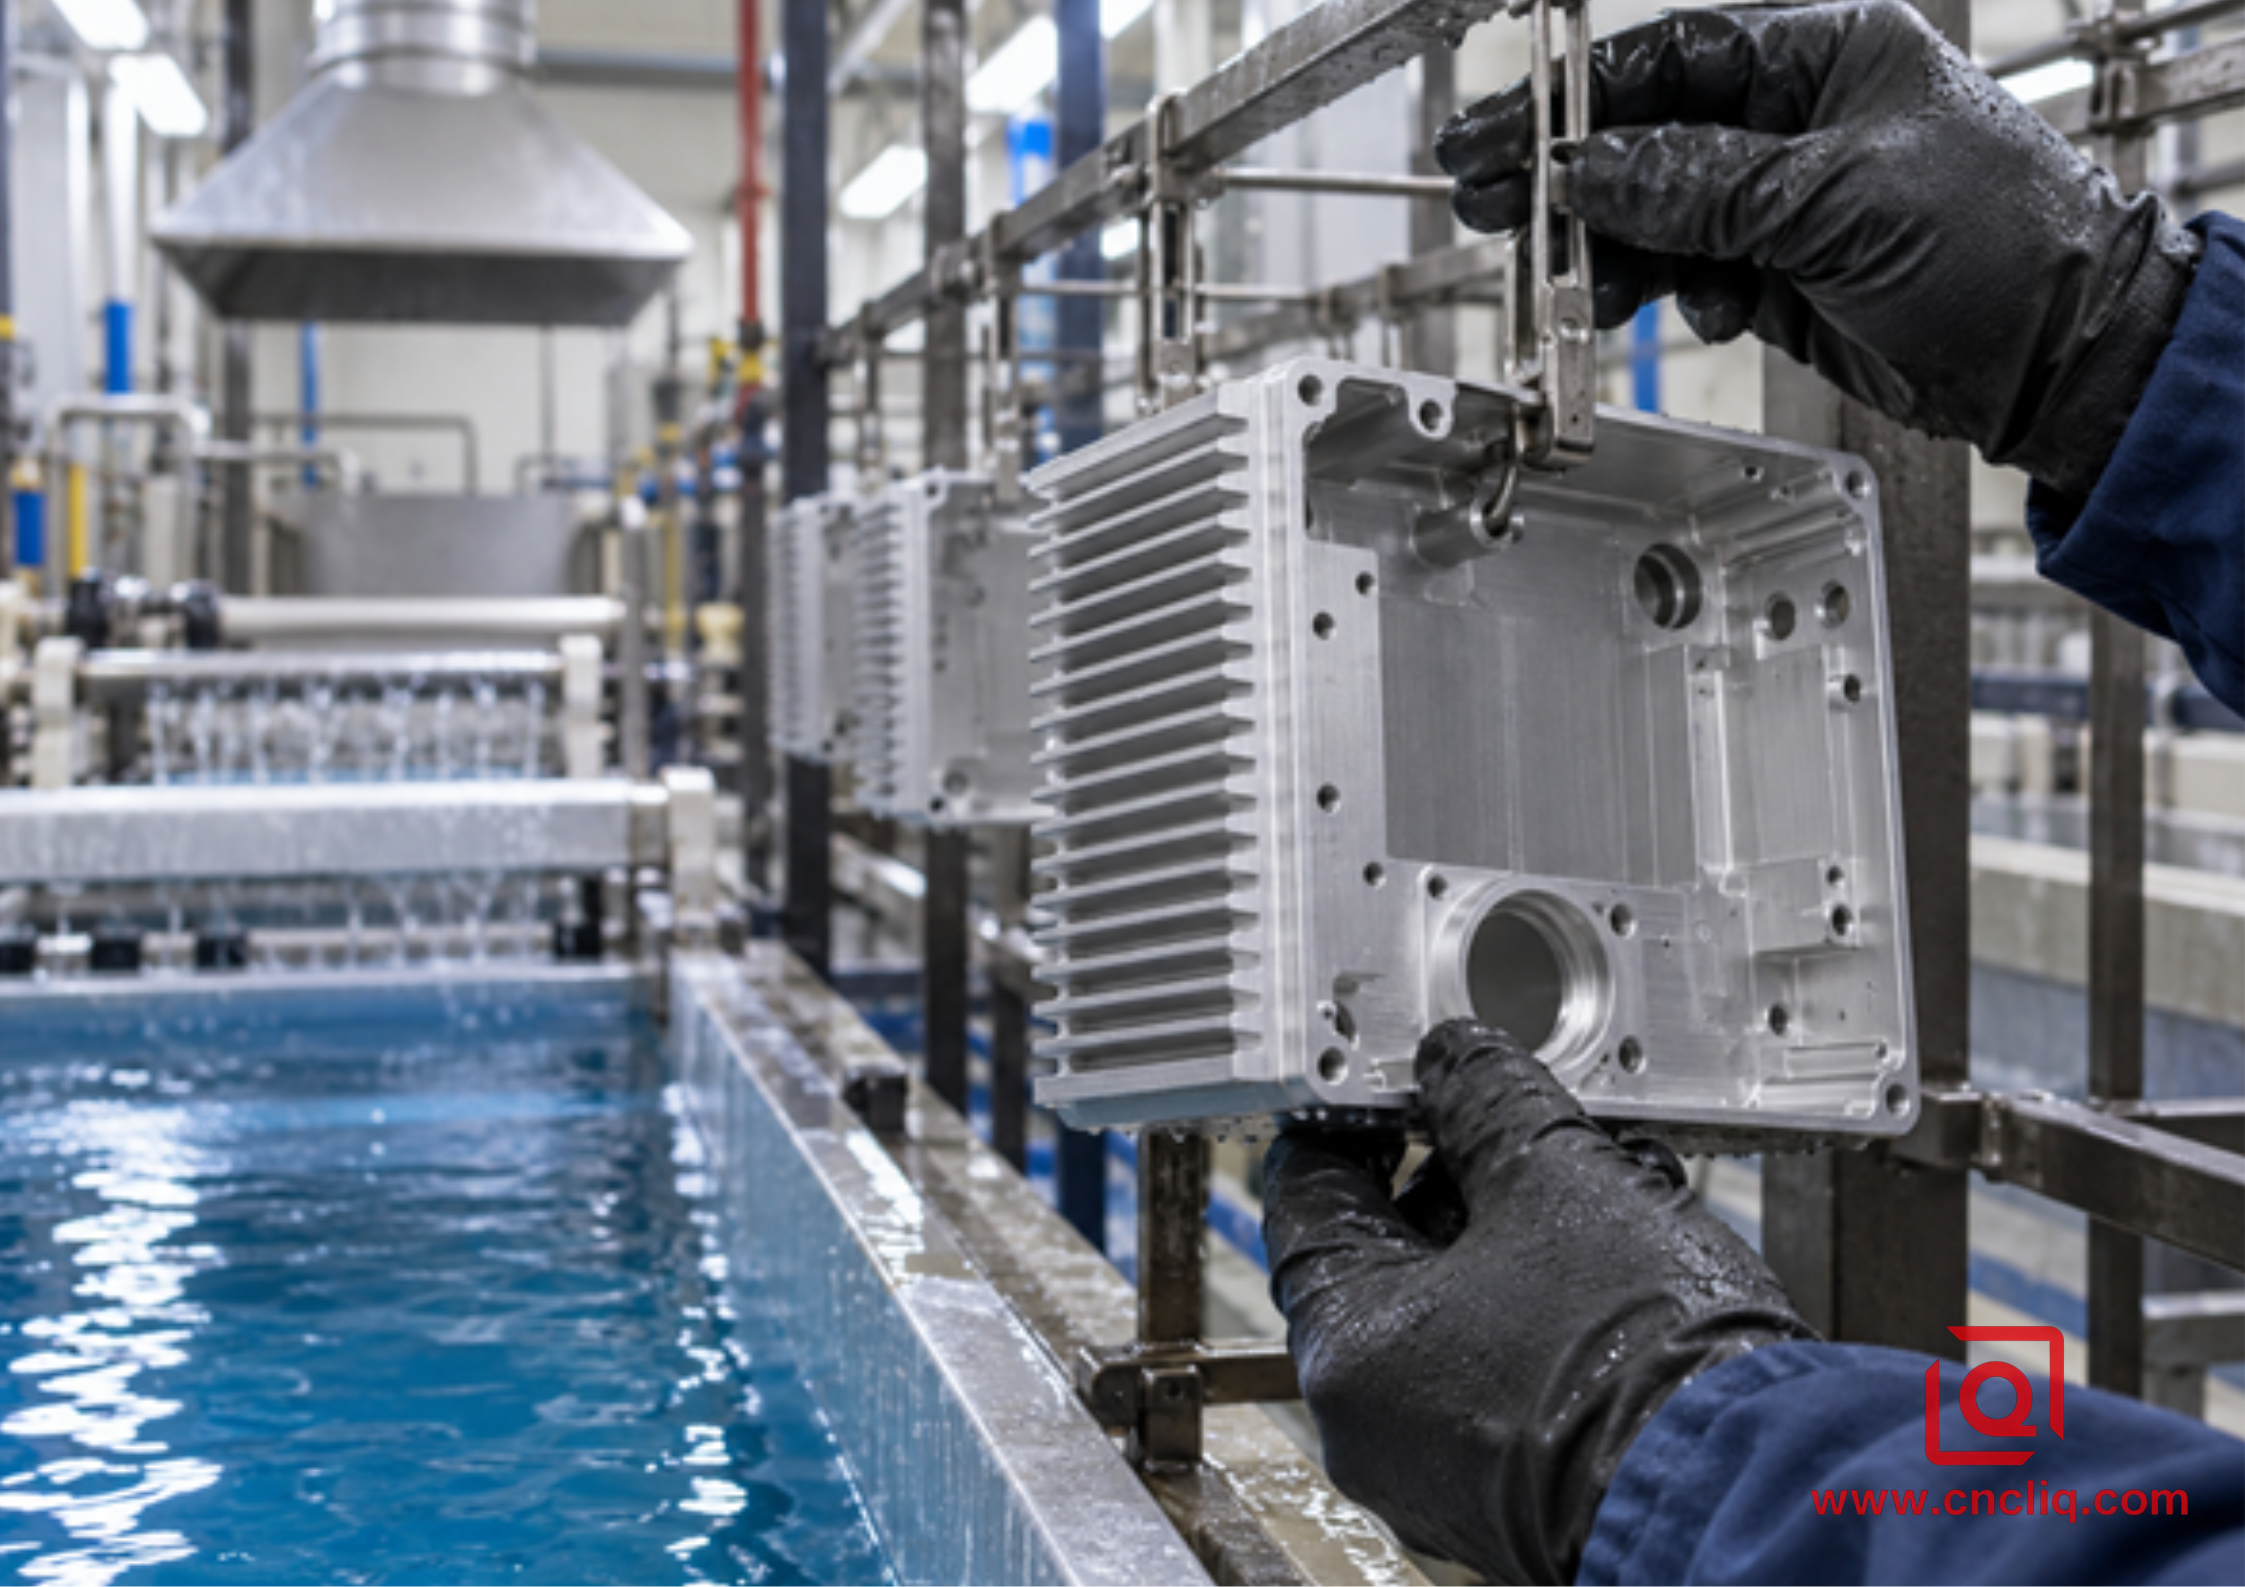
Image intégrée : montage d’un boîtier en aluminium usiné avant anodisation
4. Commencez par l'échec que vous ne pouvez accepter.
Corrosion : Renseignez-vous sur l'ensemble du parcours
Un revêtement ne suffit pas. Il faut s'intéresser à l'alliage utilisé, à la préparation de la surface de coupe, au point d'entrée du courant, au traitement après rinçage et au test final. Omettre un seul de ces détails, et la bonne résistance à la corrosion n'est plus qu'un argument marketing.
La norme ISO 7599 est utile pour l'anodisation sulfurique décorative et protectrice. Elle propose une méthode logique pour décrire les propriétés, les essais, l'adéquation des alliages et la préparation de surface. Son champ d'application ne couvre pas les revêtements à l'acide chromique ni les revêtements durs techniques. Autrement dit, l'utilisation conjointe de la norme ISO 7599 et d'une spécification de type I peut donner lieu à des instructions différentes. Un fournisseur doit donc se renseigner sur le schéma plutôt que de choisir une norme sans l'avoir vérifiée.
Usure par frottement : Examinez la partie d'accouplement
Un bouton de commande de type II peut paraître intact après des années d'utilisation, même avec des gants. Le même film, appliqué sur une diapositive sèche et contaminée par des impuretés, pourrait être poli jusqu'à disparaître. Lorsqu'un tiroir de valve, un rail ou un guide apparaît sur le tirage, nous interrompons la comparaison directe et nous nous demandons si un revêtement dur de type III ou un autre traitement est approprié.
Nous évitons également le terme « inrayable ». L'oxyde est dur, certes, mais un bord peut s'ébrécher et une particule incrustée peut y laisser une trace. Indiquez à l'atelier ce qui frotte contre la surface anodisée, la présence ou non de lubrifiant et la fréquence des mouvements de la pièce. Ces trois informations sont bien plus utiles qu'un adjectif dithyrambique.
Fatigue : la géométrie a le droit de vote
Une large couche de revêtement et une pastille chargée en 7075 peuvent partager le même alliage, mais se comporter très différemment. Sur la pastille, un petit rayon, une ligne de coupe ou un historique de décapage et de revêtement peuvent être aussi importants que le choix du bain.
Ce document de 2022 sur la fatigue est utile, mais je le considère comme un repère, et non comme une autorisation. Les chercheurs ont comparé l'alliage 7050-T7451 anodisé au chrome et au soufre lors d'essais de fatigue à grand nombre de cycles. Dans leurs conditions d'essai, les résultats de fatigue étaient similaires et les films sulfuriques jusqu'à 13 µm ont été jugés utilisables. Un point important a été relevé : les applications de collage ont été traitées séparément. Lors d'une revue de conception, je consulterais ce document, j'entourerais l'alliage et l'épaisseur, puis je me référerais au cahier des charges du programme. Un résultat publié peut préciser la question, mais il ne peut pas remettre en cause un processus aérospatial approuvé.
Couleur : Le bac de teinture n'est pas une cabine de peinture.
Les pièces bleues, noires, rouges, dorées et de type II naturel sont courantes. Un appariement parfait entre alliages est rare. Une pièce en 7075 riche en cuivre peut présenter une teinte différente de celle d'une pièce en 6061 ; une pièce moulée contenant du silicium peut également afficher une autre teinte. Les soudures et les réparations manuelles sont souvent visibles.
La découpeuse et la cabine de sablage laissent également des traces de doigts. Le fraisage directionnel, une zone polie localement ou des passages de sablage superposés peuvent rester visibles après la teinture. Le guide de finition par microbillage permet de choisir le média de sablage en fonction de l'aspect satiné final. Pour un rendu esthétique, il est recommandé de valider un échantillon réel sous un éclairage convenu. Le noir, à lui seul, est une couleur très foncée.
5. Un alésage de 12 mm révèle les dimensions
Prenons un alésage usiné à 12,000 mm. Ajoutons une exigence de type II pour une couche d'oxyde de 0,020 mm. Lors d'un contrôle DFM préliminaire, on peut estimer qu'environ la moitié de l'oxyde se développe au-dessus de la surface d'origine. L'ouverture pourrait se terminer aux alentours de 11,980 mm car les deux parois se déplacent vers le centre. Une broche entrée avant la fin de l'usinage risque de ne plus pouvoir s'engager.
Ce montant est destiné à la planification. Il ne constitue pas une garantie pour le réservoir. Le prétraitement élimine une certaine quantité de métal ; l’alliage et la géométrie modifient la réponse électrique ; le courant ne se répartit pas parfaitement partout. Un film mince de type I réduit ce risque, mais un ajustement serré peut encore laisser une différence perceptible.
Nous avons inscrit cinq questions simples sur la feuille de révision.
1. L'inspecteur mesurera-t-il cette caractéristique avant ou après l'application du revêtement ?
2. Quels alésages, filetages, surfaces d'étanchéité, plots de mise à la terre et points de référence restent nus ?
3. Où le rack peut-il laisser sa marque de contact ?
4. Les bords exposés du couteau ont-ils subi la même petite cassure ?
5. L'eau de rinçage peut-elle s'écouler de chaque poche, trou transversal, couture et joint ?
Les réponses à ces questions déterminent la surépaisseur d'usinage et le coût du masquage. Elles évitent également à l'opérateur de faire un choix de dernière minute à proximité de la cuve. Si le choix de l'alliage reste à déterminer, le guide d'usinage Liqins pour les alliages 6061, 7075 et 5052 explique l'influence du substrat sur la coupe et l'aspect final.
6. Les contrôles du Cr(VI) modifient le contexte d'achat
L'acide chromique modifie les critères d'achat avant même l'introduction du premier panier dans la cuve. La raison ? Le chrome hexavalent. Aux États-Unis, la norme OSHA 29 CFR 1910.1026 fixe une limite d'exposition admissible de 5 µg/m³ sur huit heures et un seuil d'intervention de 2,5 µg/m³. Ces valeurs sont faibles, et un transformateur doit maîtriser la qualité réelle de l'air autour de la ligne de production, et non se contenter de les citer. En Europe, la réglementation REACH intègre des questions d'autorisation pour le trioxyde de chrome et l'acide chromique, avec des dispositions et des usages spécifiques à vérifier dans le cadre du programme concerné.
Un système de traitement nécessite donc bien plus qu'une simple cuve. L'extraction, la surveillance de la qualité de l'air, les équipements de protection, le traitement des eaux usées, la gestion des déchets et un personnel qualifié sont autant d'éléments qui sous-tendent le devis. Une capacité autorisée limitée peut également allonger les délais d'attente.
Cela signifie-t-il que le type I a disparu ? Non. Les travaux aérospatiaux contrôlés y ont toujours recours lorsque le programme et l’autorisation applicable le permettent. Nous posons deux questions directes : pourquoi la conception nécessite-t-elle cette voie, et la source proposée est-elle approuvée pour son utilisation ?
Un bain sulfurique permet d'éviter la présence de Cr(VI), ce qui offre généralement plus de flexibilité aux approvisionnements. Il n'est cependant pas sans impact environnemental. L'acide, l'aluminium dissous, les eaux de rinçage, les colorants, les joints et les boues finissent toujours par se retrouver quelque part. Un fournisseur fiable peut expliquer ce processus sans se cacher derrière des arguments écologiques.
7. Inscrivez les décisions sur le dessin
Une note exploitable répond aux questions relatives à l'ajustement ou à l'acceptation : révision applicable, type, classe, épaisseur ou masse de revêtement, couleur, scellage, masques, position sur le support et application des dimensions après finition. Les travaux de type I peuvent inclure une restriction concernant le processus client, une source agréée, un apprêt ou l'adhérence.
Ne laissez jamais les abréviations d'atelier masquer un changement de processus. Conformément à la norme MIL-PRF-8625, les lots de type I, II et IIB empruntent des circuits différents. Si un plan ancien entre en conflit avec une réglementation environnementale en vigueur, émettez une demande d'information technique et conservez la réponse dans le dossier de production. Il ne faut pas demander à l'opérateur de la cuve de trancher un conflit de conception.
Concernant l'aspect, envoyez l'échantillon approuvé et indiquez les faces visibles. Concernant la fonction, précisez les documents qui accompagnent le lot : par exemple, une carte d'épaisseur, un rapport d'alésage fini, un résultat d'adhérence, une preuve de corrosion, une inspection de la face avant (FAI) ou un certificat. Des preuves claires valent mieux qu'un long discours.
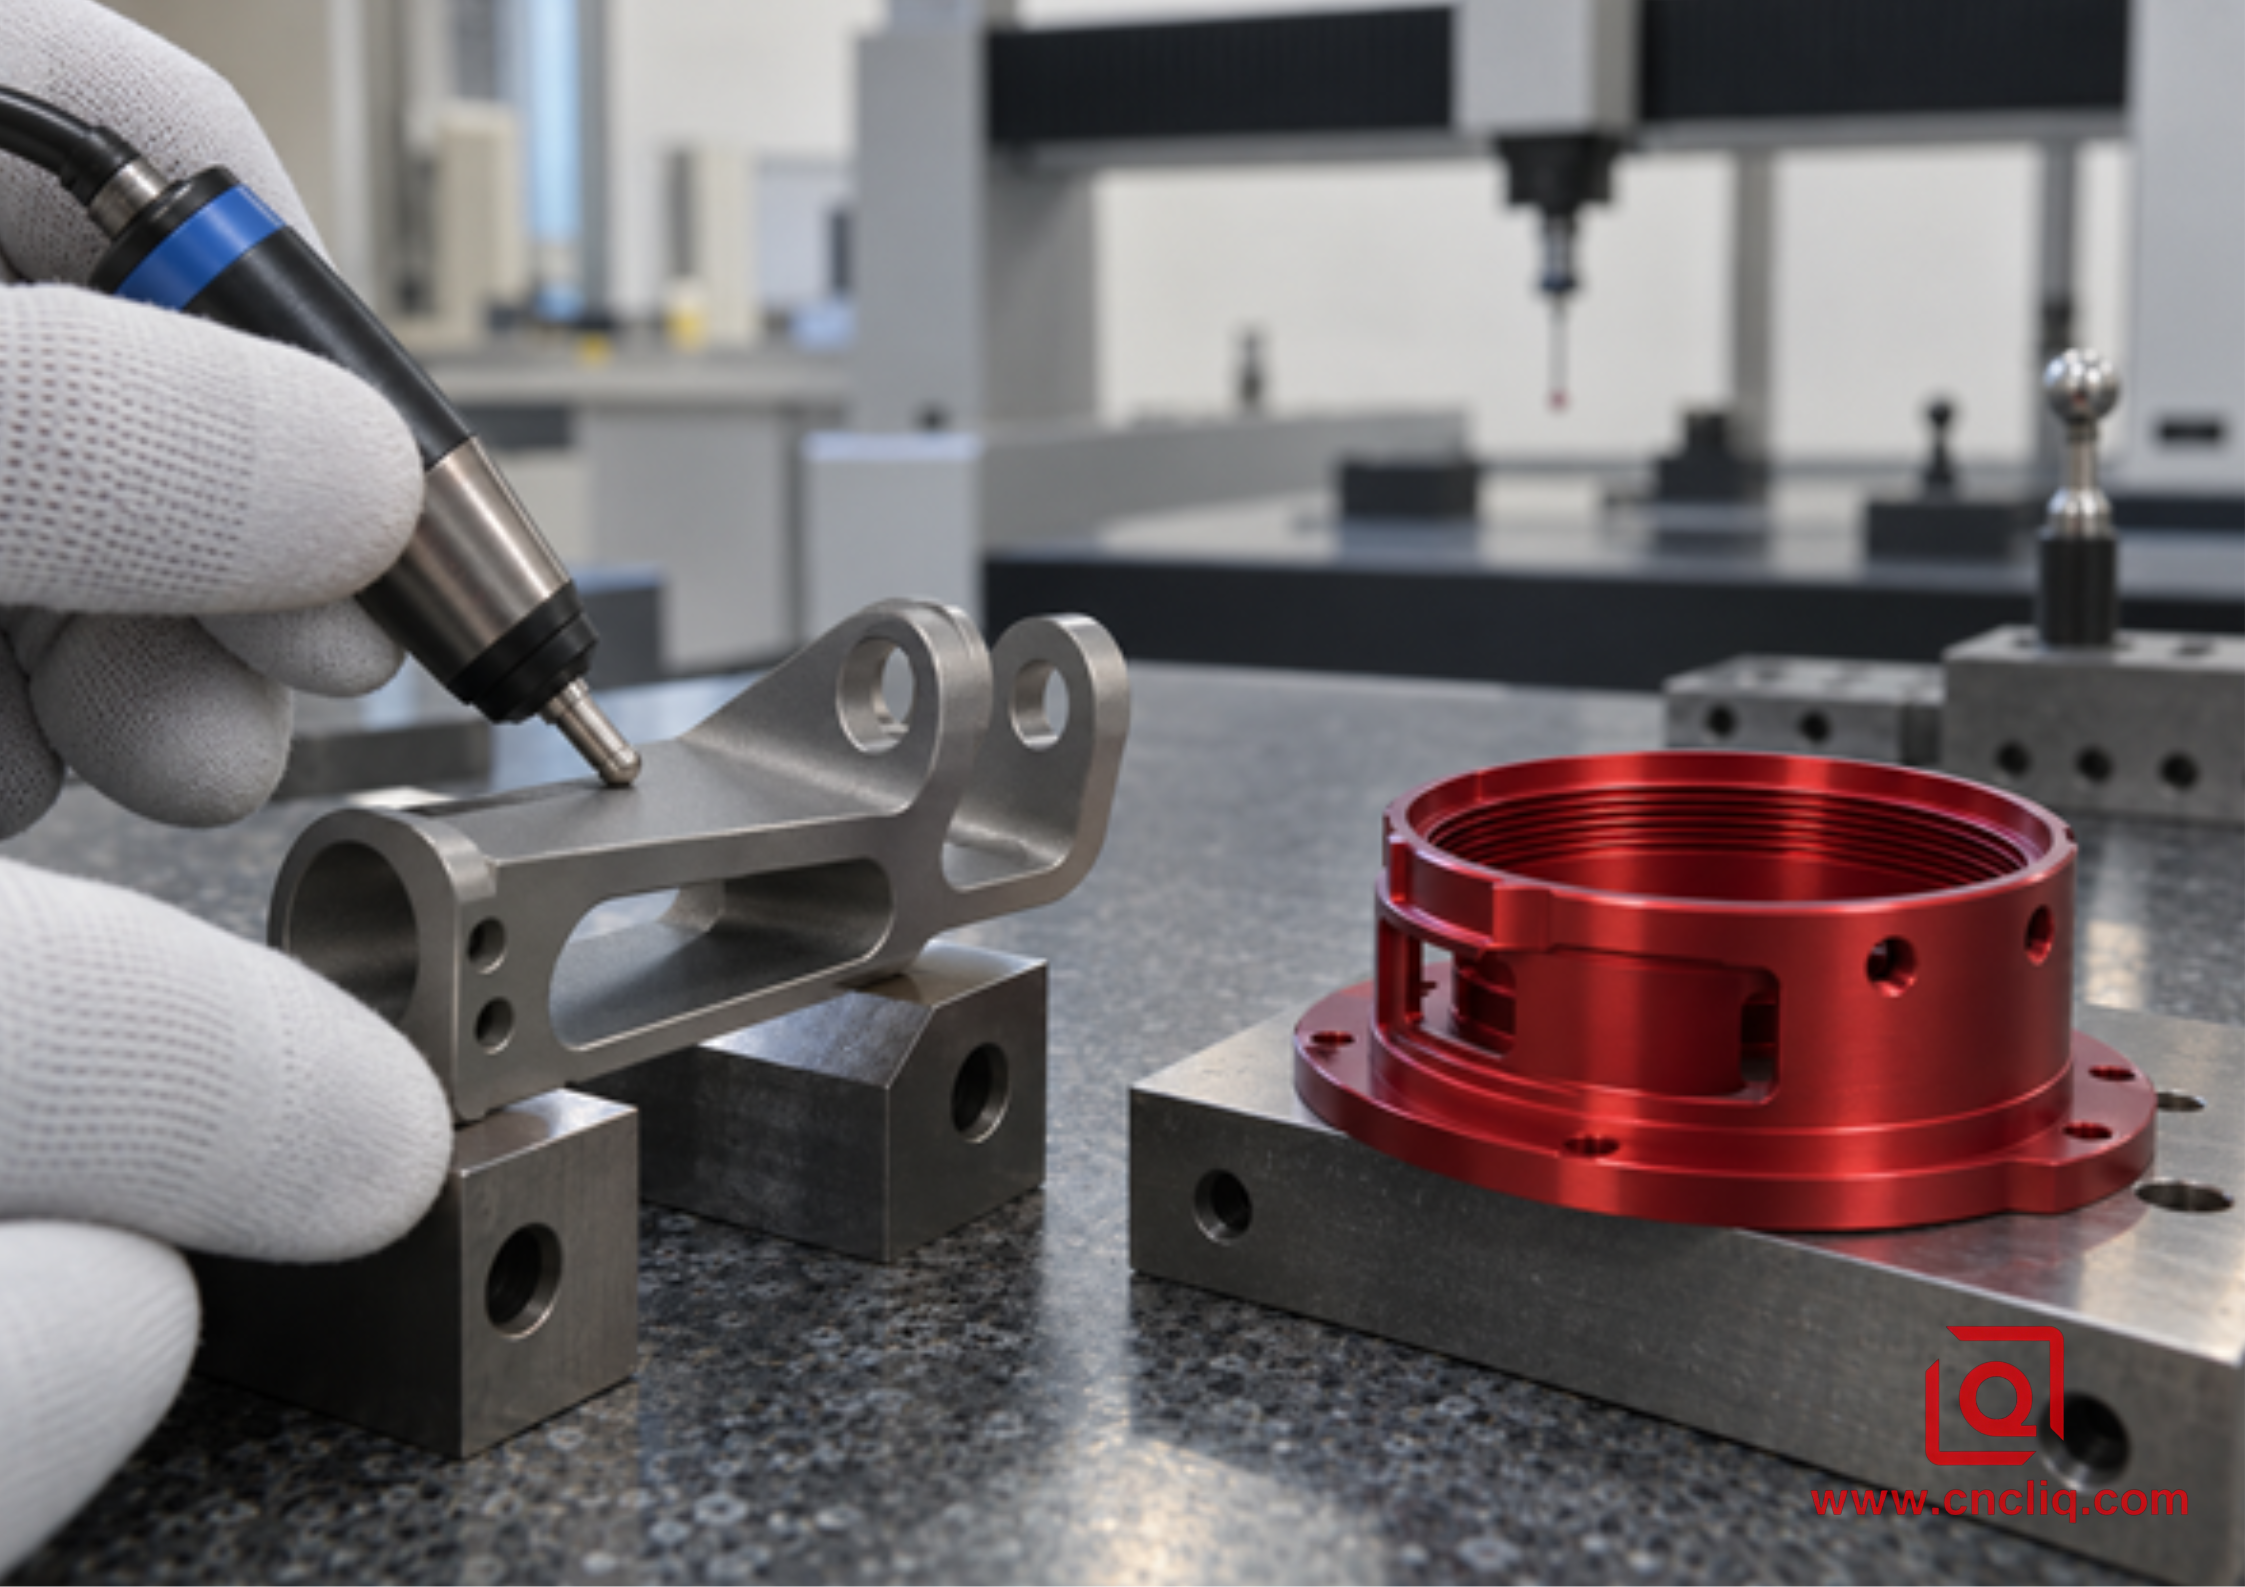
Image intégrée : contrôle qualité de deux pièces OEM anodisées différentes
8. Six vérifications autour du réservoir
1. Commencez par le rayonnage des matériaux. Reportez l'alliage, le revenu, la température de chauffe et le lot sur le document de suivi ; ne transformez pas un lot de fabrication cosmétique en essai d'alliage accidentel.
2. Après l'ébavurage, examinez l'intérieur des trous transversaux. Un copeau ou une marque de racleur dans une rainure d'étanchéité peut compromettre une finition par ailleurs parfaite.
3. Appliquez la même procédure de préparation à chaque partie visible. Le guide de finition de surface de l'aluminium de Liqins montre comment un grenaillage ou un polissage local retrouve son aspect après traitement.
4. Repérez chaque prise, masque et morsure de rack sur une feuille visuelle. Cette feuille est plus rapide à déchiffrer qu'un paragraphe à côté d'un schéma chargé.
5. Consignez le bain, la température, le courant, la charge, le rinçage, la teinture et le scellage requis par le plan approuvé.
6. Mesurez la pièce, et non pas seulement une éprouvette témoin plane. Celle-ci ne peut pas voir une cavité borgne, une fente étroite ou l'ombre d'un bossage important.
9. Cas composite anonyme : Support d’actionneur 7075
L'exemple composite anonymisé ci-dessous est basé sur un processus d'usinage sur mesure plausible. Il illustre des choix d'ingénierie et ne représente pas un client en particulier ni ne garantit un résultat universel.
Un fabricant d'équipement d'origine (OEM) étranger spécialisé dans les systèmes de contrôle de mouvement a commandé un support d'actionneur en aluminium 7075-T7351 pour une unité de positionnement aéroportée. Ce support comportait deux nervures fines, un alésage de palier réalésé, quatre trous de fixation taraudés, une interface de recouvrement collée et un rayon intérieur soumis à des charges importantes. La demande de devis initiale prévoyait une anodisation sulfurique transparente, l'acheteur souhaitant un aspect argenté non peint et ayant déjà utilisé une anodisation de type II sur des équipements au sol.
Lors de l'examen du contrat, l'équipe a constaté que l'aspect esthétique n'était pas l'exigence déterminante. Le cahier des charges d'assemblage publié préconisait un système d'anodisation chromique et d'apprêt qualifié pour les supports sensibles à la fatigue. L'alésage du palier devait être parfaitement ajusté après finition, la ligne de collage ne pouvait recevoir un joint non homologué et le repère de montage autorisé se trouvait sur une patte de service dissimulée. Le remplacement par un élément de type II aurait été incompatible avec le processus d'assemblage contrôlé, même s'il avait réussi un test de brouillard salin.
Le processus a consisté en l'obtention de la certification 7075-T7351 pour la plaque, l'ébauche équilibrée, une période de stabilisation intermédiaire définie par le plan de processus, l'usinage de finition à cinq axes, des rayons de bord contrôlés, l'ébavurage non abrasif, l'inspection CMM avant finition, le masquage de l'alésage du roulement et des filetages sélectionnés, le traitement de type I qualifié, l'apprêt aval approuvé, le démasquage, le contrôle de l'alésage, l'examen des preuves de revêtement et l'inspection CMM finale des données d'assemblage.
La leçon à tirer de l'approvisionnement était simple : le bain le moins cher n'était pas forcément la pièce conforme la moins chère. Un contrôle précoce a permis d'éviter qu'un lot entier ne reçoive une finition esthétique mais non approuvée. Pour un autre collecteur industriel, la situation pourrait être inverse. Un collecteur en aluminium anodisé usiné CNC sur mesure, avec des faces externes colorées et sans restriction de processus aérospatial, pourrait être un candidat idéal pour la certification de type II, à condition que les alésages, les sièges de soupapes, les filetages et les surfaces d'étanchéité soient correctement masqués ou compensés.
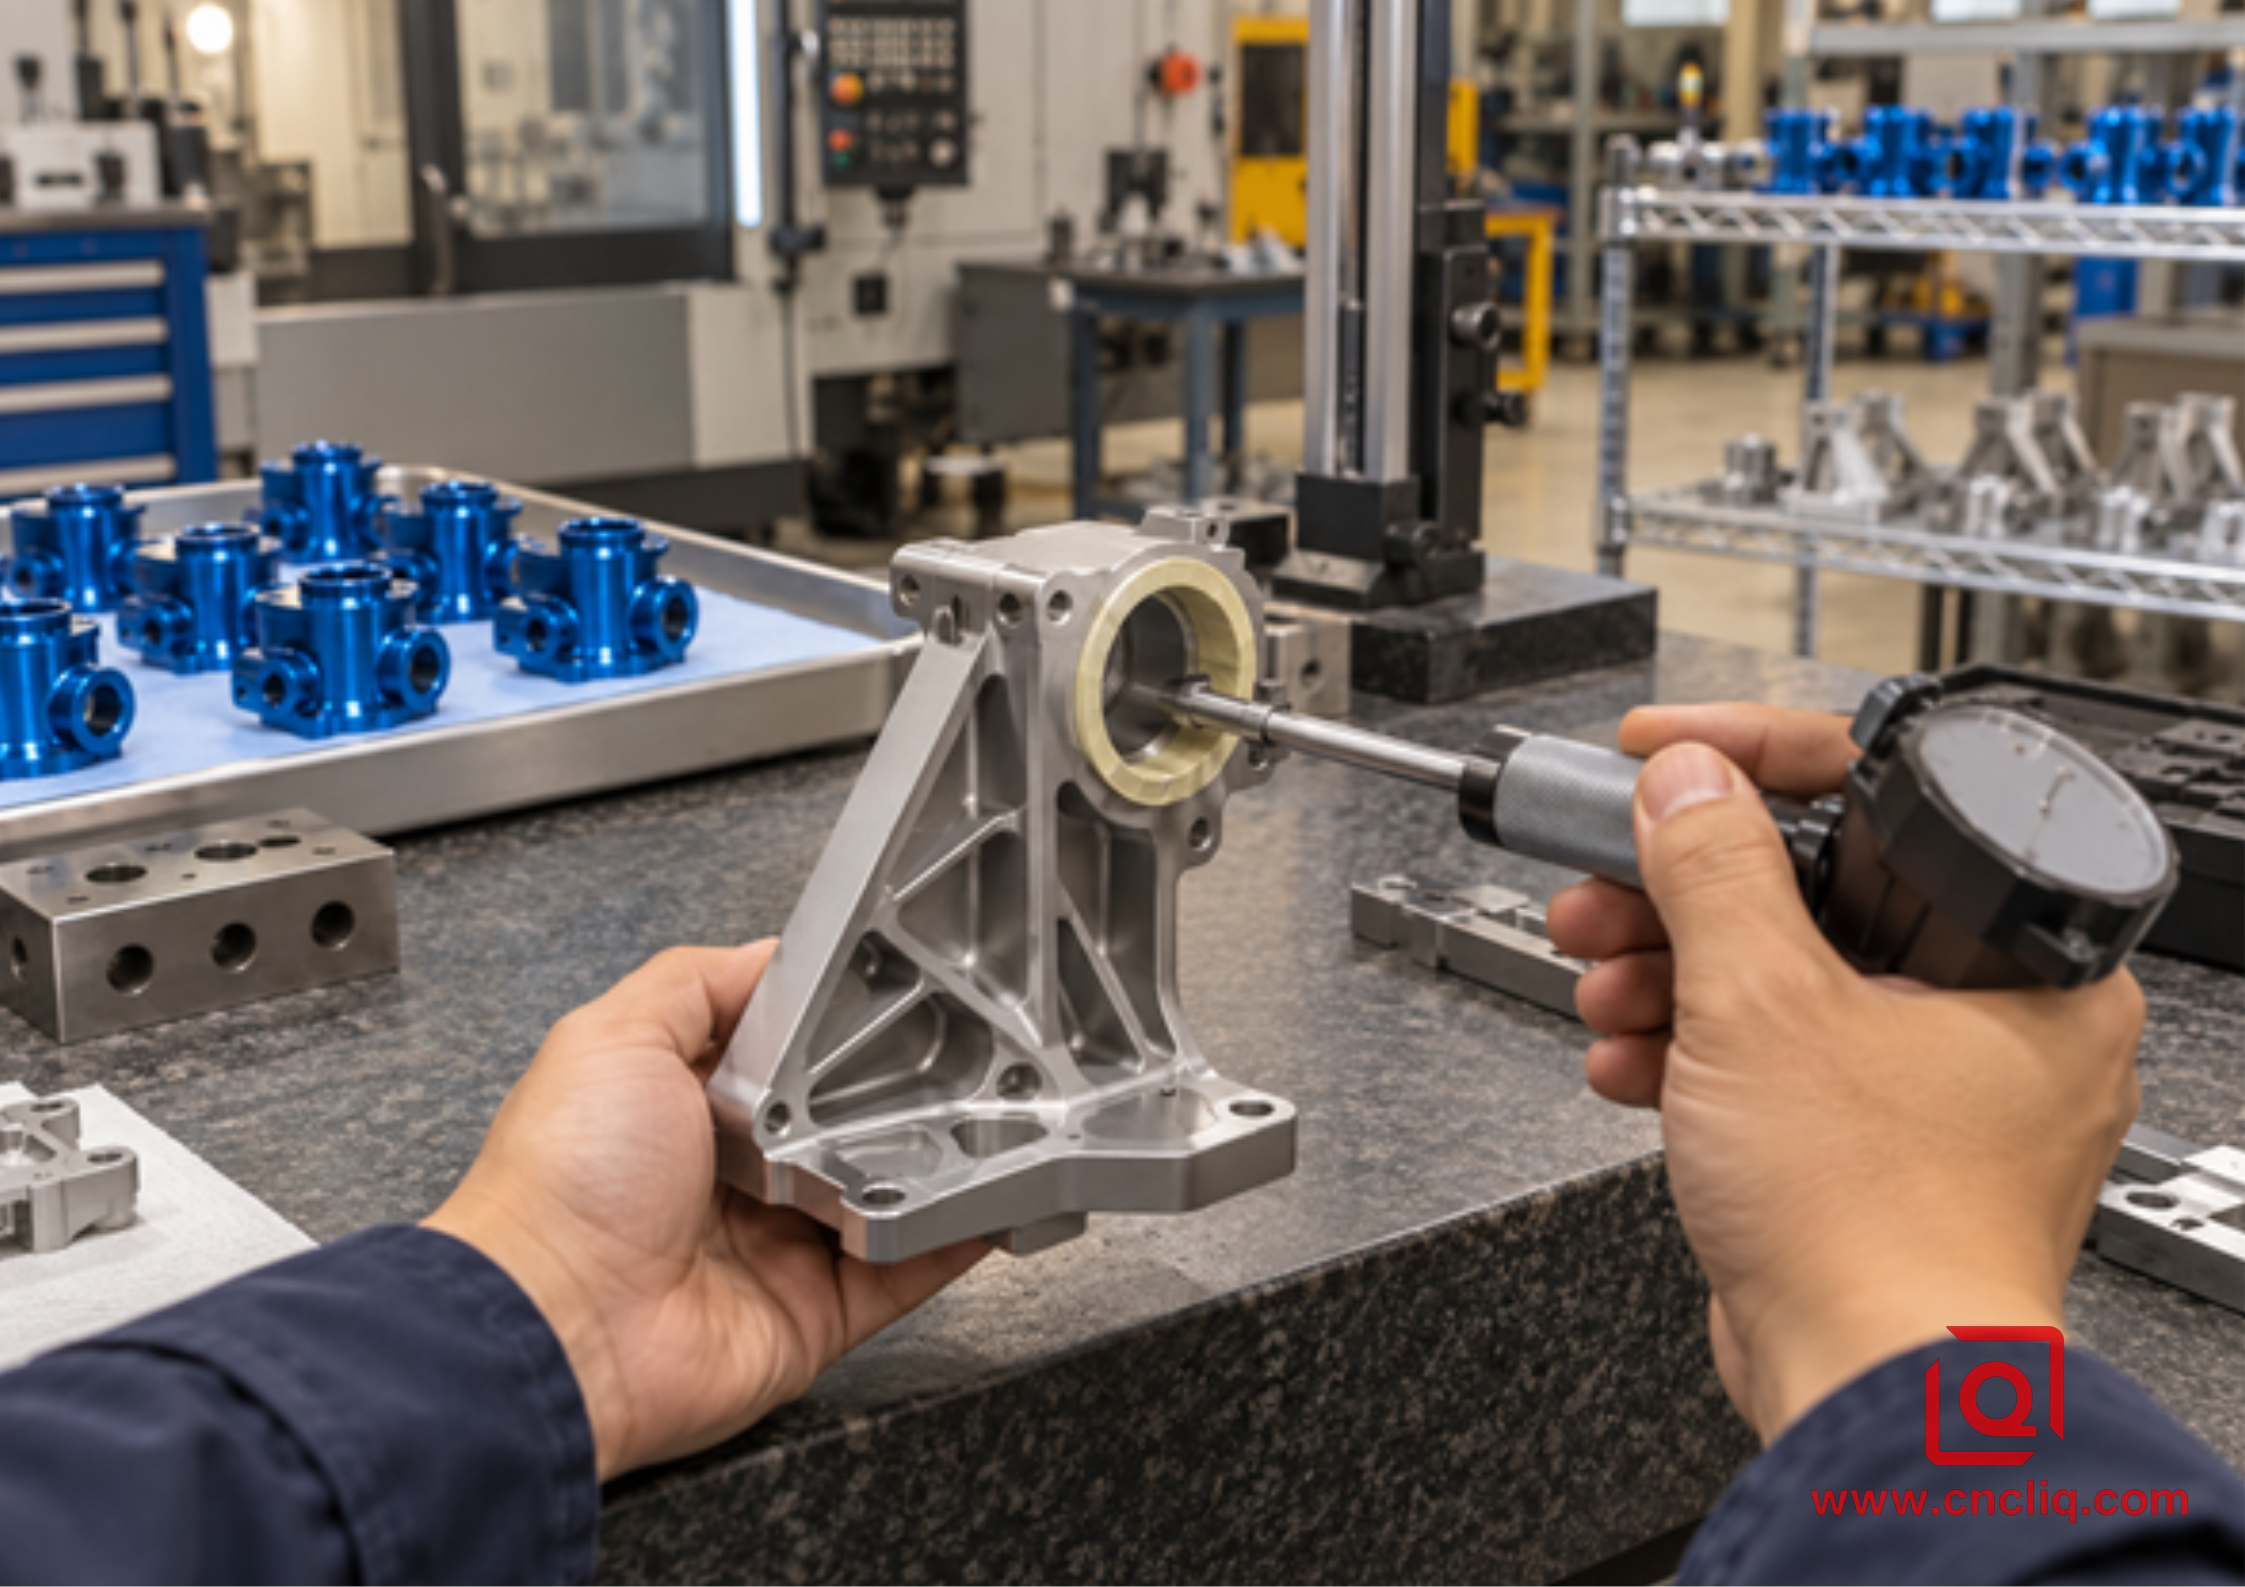
Image intégrée : inspection de l’alésage après anodisation sur un support d’actionneur nervuré
10. Comment choisir avant de demander un devis
Utilisez cette séquence au lieu de sélectionner uniquement par nom de finition.
1. Identifiez la fonction principale. La finition est-elle principalement destinée à la protection contre la corrosion, à la coloration, à la préparation de la peinture ou de l'adhésif, à la résistance à l'usure légère, à la structure sensible à la fatigue ou à la conformité aux programmes existants ?
2. Consultez les documents de référence. Examinez la révision du plan, le cahier des charges d'achat, le cahier des charges du processus client, la liste des sous-traitants agréés et les restrictions régionales. Consignez la réponse approuvée dans le dossier de commande.
3. Vérifier la géométrie et les tolérances. Marquer les ajustements précis, les filetages, les contacts électriques, les faces d'étanchéité, les joints, les siphons, les arêtes vives et les points de crémaillère autorisés.
4. Vérifier le comportement du matériau. Préciser l'alliage, le revenu, la forme de la matière première, les soudures, les inserts et les exigences esthétiques du lot. Demander si des alliages mixtes ou des surfaces de fonderie seront visibles.
5. Indiquez ce qui se passe après le bain : surface naturelle ou colorée, scellée ou non scellée, puis toute couche d’apprêt, de peinture, d’adhésif ou de lubrifiant appliquée ensuite.
6. Définir les critères d'acceptation. Lister les contrôles dimensionnels, les mesures de revêtement, les preuves de corrosion ou d'adhérence, les normes d'aspect, la traçabilité, l'inspection du premier jet (FAI) et les documents d'expédition.
Si ces réponses indiquent un revêtement coloré ou protecteur à usage général, le type II constitue généralement un point de départ judicieux. Si elles indiquent un système aérospatial qualifié, une résistance minimale à la fatigue, un risque d'enclavement des articulations ou une solution durable, le type I mérite un examen approfondi. Si l'usure est la principale préoccupation, il convient de réévaluer la situation et de comparer le revêtement dur de type III ou un autre traitement technique.
Pour des choix commerciaux plus larges, la comparaison entre le revêtement en poudre et l'anodisation montre comment l'épaisseur du film, la correspondance des couleurs, le comportement aux chocs et le masquage changent lorsque l'alternative est un revêtement organique plutôt qu'un autre type d'anodisation.
11. Que faut-il inclure pour une demande de devis rapide et défendable ?
Pour obtenir un devis précis, un fichier STEP ne suffit pas. Veuillez envoyer le modèle 3D et le dessin 2D détaillé ensemble, puis inclure les informations suivantes.
1. Alliage, trempe, forme de la matière première, certification du matériau et niveau de traçabilité.
2. Spécifications régissant l'anodisation : révision, type, classe, couleur, épaisseur cible ou masse du revêtement et condition d'étanchéité.
3. Dimensions critiques après finition, ainsi qu'une carte de masquage et de bouchage explicite.
4. Zones cosmétiques, échantillon de couleur ou de texture approuvé et emplacements de contact acceptables avec les présentoirs.
5. Exigences relatives aux apprêts, peintures, adhésifs, lubrifiants, composants électriques ou d'assemblage qui interagissent avec l'oxyde.
6. Rapports d'inspection requis, FAI, résultats CMM, certificats de revêtement, tests de corrosion ou d'adhérence et contrôles d'emballage.
7. Quantité de prototypes, quantité mise en production, demande annuelle, date de livraison prévue et marché de destination.
Si votre plan indique uniquement une anodisation, veuillez le soumettre à une analyse de fabricabilité (DFM) avant toute découpe. Liqin peut examiner les tolérances d'usinage, le masquage, l'emplacement des supports, la compatibilité des finitions et les points de contrôle dans le cadre d'une procédure de fabrication complète. Pour obtenir un devis personnalisé, veuillez partager votre modèle CAO, votre plan 2D, l'alliage, votre volume annuel de production et les conditions d'utilisation via la page de contact .
12. Comparaison côte à côte pour la sélection finale
Ce que décide l'acheteur | anodisation à l'acide sulfurique | anodisation à l'acide chromique |
Famille MIL-PRF-8625 | Type II ; le type IIB est son propre type sulfurique à couche mince | Type I ; le type IB est le type chromique basse tension séparé |
Échelle du film | La plage de spécifications de type II est d'environ 1,8 à 25,4 µm ; indiquez la cible réelle lorsqu'un ajustement en dépend. | AAC indique une valeur d'environ 0,03 à 0,10 mil, soit environ 0,8 à 2,5 µm, selon l'alliage et le cycle. |
Que deviennent les dimensions | Les alésages, les filetages, les fentes, les joints et les ajustements serrés méritent une évaluation. | Moins de changements qu'avec le type II, même si une fonction de précision peut encore les détecter. |
Rôle de la corrosion | Bonne protection générale lorsque le prétraitement et l'étanchéité sont appropriés. | Protection efficace grâce à un film étonnamment fin |
frottements et usure | Meilleur que le type I pour une utilisation légère ; une usure importante relance généralement le débat autour du type III. | Ce n'est pas la réponse habituelle pour une paire abrasive ou coulissante. |
Apparence | Naturel ou teint ; la gamme de couleurs est vaste, mais l'alliage et la texture restent visibles. | Des tons gris fonctionnels plutôt que des couleurs décoratives vives |
Question sur la fatigue | L'épaisseur et l'état de surface doivent être pris en compte sur les zones fortement sollicitées. | Longtemps privilégié là où une petite pénalité de fatigue compte |
Système de peinture ou d'adhésif | C'est possible, mais le joint et le système en aval doivent être compatibles. | Courant dans les procédés de peinture et de collage aérospatiaux contrôlés |
Charge de conformité | Absence de Cr(VI) dans le bain sulfurique, bien que chaque colorant et joint doive encore être vérifié. | Le Cr(VI) entraîne des contrôles sanitaires, environnementaux et d'autorisation plus stricts. |
Comportement d'achat typique | Large base de fournisseurs et coûts de traitement généralement plus faibles | Source spécialisée, documents de qualification et souvent un délai de préavis plus long |
Ne transformez pas les chiffres de ce tableau en spécifications techniques. La norme MIL-PRF-8625 en vigueur est la révision F avec l'amendement 2, datée du 23 novembre 2020. Elle couvre six types et deux classes de revêtements anodiques non architecturaux. Votre dessin peut également figurer dans un document de processus client. Notez quel document prévaut avant l'émission du bon de commande.
Cliquez ici pour toute demande 👆
FAQ
1. L'anodisation à l'acide sulfurique est-elle meilleure que l'anodisation à l'acide chromique ?
Aucun des deux procédés n'est systématiquement supérieur. L'anodisation sulfurique de type II est généralement préférable pour les colorations, offre une plus grande disponibilité, une résistance à l'usure modérée et une production industrielle rentable. L'anodisation chromique de type I reste utile pour les systèmes aérospatiaux qualifiés, les revêtements minces, les géométries sensibles à la fatigue, la préparation de peintures ou de collages, et certains assemblages présentant des risques d'emprisonnement de solution. Le choix du procédé dépendra du dessin, des charges de service, du système de revêtement en aval et du cadre réglementaire.
2. L'anodisation sulfurique de type II peut-elle remplacer l'anodisation chromique de type I sur un dessin aérospatial ?
Nécessite une approbation écrite du service d'ingénierie et du programme. La norme MIL-PRF-8625 considère les types I, IIB et IC comme des procédés distincts, et les spécifications du client peuvent imposer des exigences supplémentaires en matière de qualification, d'approbation du processeur, de résistance à la fatigue et à la corrosion, d'adhérence ou de système de peinture. La réussite d'un essai sur éprouvette ou l'obtention d'une épaisseur de revêtement similaire n'autorise pas une substitution en production sur un plan validé.
3. Quel procédé d'anodisation est le meilleur pour les alésages et les filetages à tolérances serrées ?
L'anodisation de type I induit généralement moins de variations dimensionnelles car sa couche d'oxyde est beaucoup plus mince, mais les détails complexes nécessitent tout de même une planification précise. L'anodisation de type II peut être utilisée avec succès lorsque le fournisseur effectue une précompensation des dimensions d'usinage, masque ou obture la zone à traiter, ou contrôle une opération de finition. Il convient de toujours indiquer si la dimension s'applique avant ou après anodisation et de préciser la méthode autorisée sur le dessin.
4. Pourquoi l'anodisation à l'acide chromique est-elle généralement plus chère ?
Le revêtement est produit par un procédé spécialisé au Cr(VI) qui exige des contrôles stricts de l'exposition des travailleurs, une ventilation adéquate, une surveillance continue, le traitement des eaux usées, la gestion des déchets et, sur certains marchés, une autorisation ou une qualification du client. La réduction du nombre de fournisseurs agréés, la diminution des volumes de production, la documentation supplémentaire et les règles relatives aux transformateurs agréés peuvent engendrer des coûts et des délais supplémentaires, même si la couche d'oxyde est mince.
5. Quelles informations un équipementier doit-il inclure dans une demande de devis pour l'anodisation ?
Fournissez l'alliage et son état de trempe, le modèle CAO, le dessin technique, la spécification et la révision applicables, le type et la classe d'anodisation, la couleur, l'épaisseur ou la masse du revêtement, le joint, les masques, l'emplacement des supports, les limites esthétiques, les dimensions critiques après finition, les étapes de peinture ou de collage en aval, les résultats des essais, la taille du lot, la demande annuelle, le marché de destination et toute exigence relative aux fournisseurs agréés. Ce dossier permet d'estimer les risques liés à l'usinage et à la finition avant le lancement de la production.
Cliquez ici pour toute demande 👆
Résumé
L'anodisation à l'acide sulfurique est une solution polyvalente pour la plupart des pièces en aluminium colorées et d'usage courant destinées aux équipementiers, tandis que l'anodisation à l'acide chromique demeure une solution spécialisée pour les applications aérospatiales qualifiées, à couches minces, sensibles à la fatigue et les applications anciennes. Un choix judicieux repose sur la prise en compte du type de revêtement en fonction de l'alliage, de la géométrie, de l'ajustement, des charges de service, du collage ou de la peinture en aval, de la conformité aux normes et du contrôle. Il est essentiel de consigner ces exigences sur le plan, de vérifier le masquage et le positionnement avant usinage, et de demander des preuves conformes à la pièce de production.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd.
Maintenance quotidienne et assistance après-vente : service@shturl.zhuwanying@cncliq.com
Pour toute nouvelle demande de renseignements, devis ou discussion concernant une commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 mètres carrés est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
