 Français




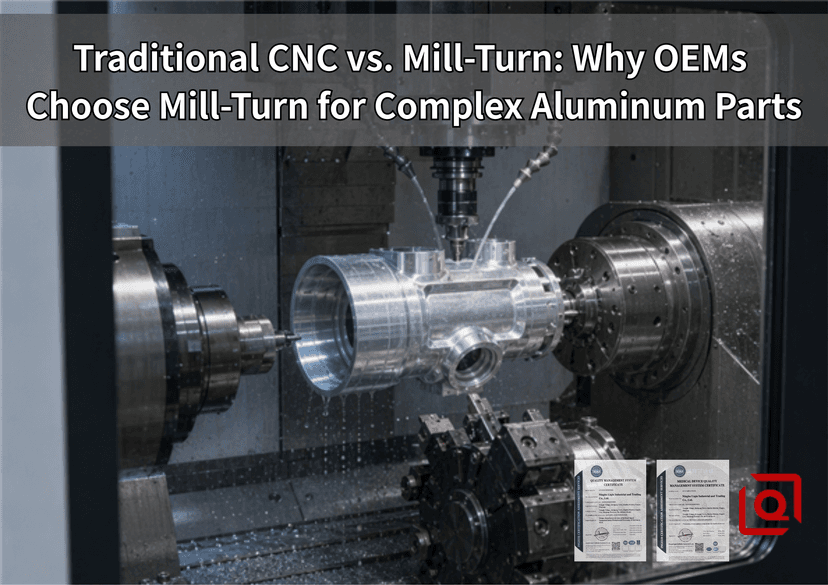
Voici un scénario que tous les ingénieurs en mécanique et responsables des achats reconnaissent.
Votre impression atterrit sur le bureau : Aluminium 6061-T6 , parois minces , des alignements d'alésage serrés et des trous transversaux radiaux qui croisent un alésage interne. Vous spécifiez un faux-rond de 0,012 mm et une tolérance de position qui ne laisse aucune place à la dérive.
Ce qui se passe ensuite sur le terrain détermine si votre projet réussit ou échoue.
Si cette pièce passe par une configuration multi-opérations conventionnelle (en tournant d'abord le diamètre extérieur sur un tour à 2 axes, en la jetant dans un fourre-tout, en la déplaçant à travers l'atelier et en la rebranchant dans un dispositif à mâchoires souples personnalisé sur un centre d'usinage vertical (VMC) à 3 axes), vous invitez une variation à chaque transfert.
C’est là que les centres de tournage-fraisage changent la donne économique.
Dans notre usine, usinage composant OEM en aluminium de précision s n'est pas un exercice de CAO abstrait ; il s'agit d'une lutte physique sans compromis contre la distorsion de serrage, la recoupe des copeaux, la dilatation thermique et les erreurs de tolérance empilées.
Voici pourquoi les équipementiers sophistiqués ont abandonné les configurations de fraisage et de tournage CNC séquentielles au profit de centres de fraisage et de tournage intégrés, et ce qui se passe réellement à l'intérieur de l'enceinte de la machine pour que cet appel porte ses fruits.
Le coût réel du « goulot d’étranglement des transferts »
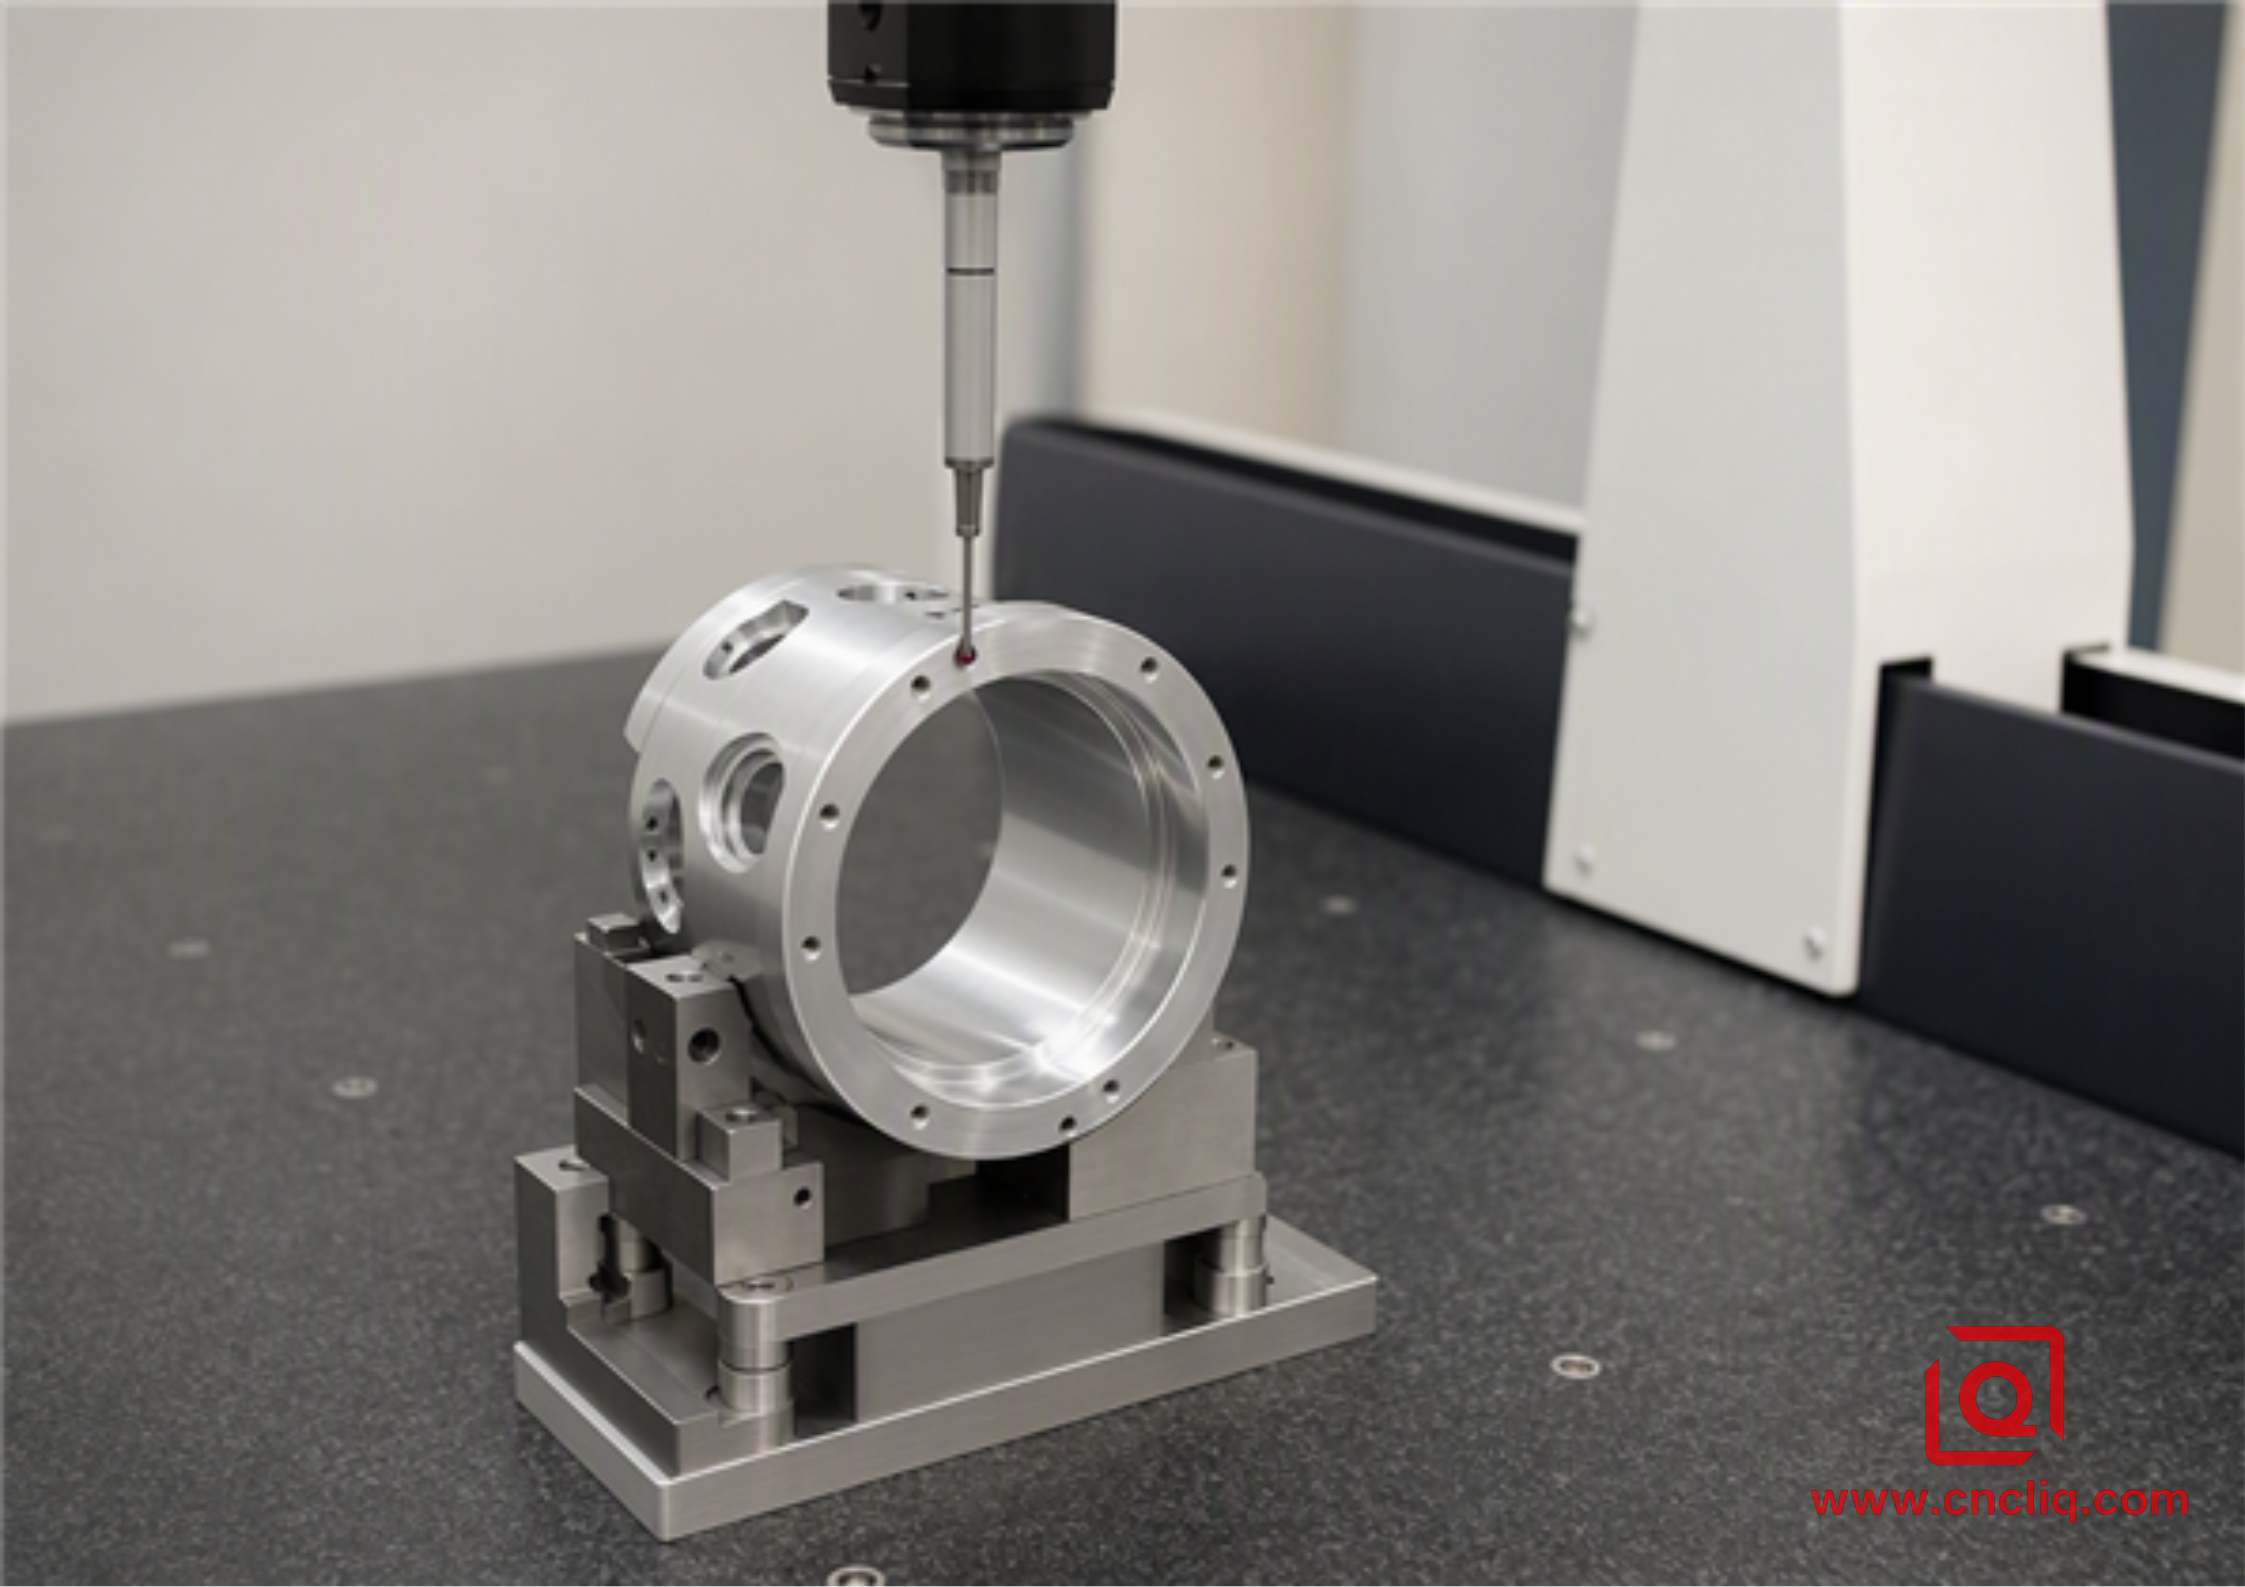
Sur le papier, un processus à deux machines semble bon marché. Exécutez les opérations de tournage sur un tour bon marché, effectuez les perçages transversaux et le fraisage de poches sur une fraiseuse à lit ouvert. Simple, non ?
Pas tout à fait.
Observez le sol pendant dix minutes. L'opérateur desserre l'ébauche tournée. Même avec des mâchoires souples 6061 soigneusement alésées sur le dispositif de fraisage secondaire, les copeaux se logent inévitablement sous la face d'appui de la pièce. Un copeau parasite de 0,03 mm piégé sous un épaulement de localisation introduit une inclinaison angulaire. Serrez l'étau hydraulique à 2,5 MPa et vous introduirez une déformation élastique dans un cylindre en aluminium à paroi mince.
Vous fraisez les caractéristiques radiales, retirez la pièce et la mesurez.
La position réelle de la caractéristique à la référence a dépassé votre cible.
Pourquoi? Parce que le système de coordonnées de référence est réinitialisé à la seconde où la pièce a quitté le mandrin de la broche principale.
Conventional Routing:
Lathe Op 10 (Datum A Created)
 → Part Ejection & Queue Wait (Thermal Drop)
 → Mill Op 20 (Re-clamp on Datum A via Soft Jaws)
 → True Position Shift + Runout Degradation
En revanche, un centre de fraisage-tournage à 5 axes ou multiaxes exécute ce que l'industrie appelle un traitement « Done-in-One ». La broche principale serre une fois la barre d'aluminium extrudé. Le tournage d'ébauche, le contournage du profil extérieur, l'alésage excentrique avec outil motorisé, le perçage de trous transversaux, le taraudage rigide et l'ébavurage s'effectuent sous un système de coordonnées unique et non perturbé.
Si le côté secondaire nécessite du travail, une contre-broche synchronise la vitesse de rotation avec la broche principale, adapte la phase jusqu'à 0,001 degrés via l'alignement de l'encodeur de l'axe C, saisit le diamètre fini et accepte la pièce lors de la coupure automatique.
Aucune touche manuelle de l’opérateur. Aucune erreur de re-serrage. Aucune migration de données.
Aperçu de la production réelle : le boîtier du collecteur de fluide
Pour voir comment cela fonctionne dans la pratique, examinons un véritable boîtier de collecteur de fluide industriel que nous avons produit pour un équipementier européen d'équipement de test automatisé.
La conception de la pièce associait un alésage de bobine hydraulique de précision à quatre ports de collecteur fraisés en croix, des galeries d'huile inclinées et des filetages de rétention externes.
Key Material & Geometry Baseline:
- Material: Aircraft-grade Aluminum 6061-T6 (AMS 4027 / ASTM B221)
- Raw Stock: 65 mm Diameter Cold-Drawn Round Bar
- Finished Length: 112.5 mm
- Critical Features:
 * 28.000 mm (+0.008 / -0.000 mm) Central Valve Bore
 * 4x Radial M12x1.5 Cross-Drilled & Threaded Ports
 * 0.010 mm Coaxiality along the full 110 mm axis
 * Ra 0.4 µm Internal Spool Surface Finish
Pourquoi la route conventionnelle à 2 opérations a connu des difficultés
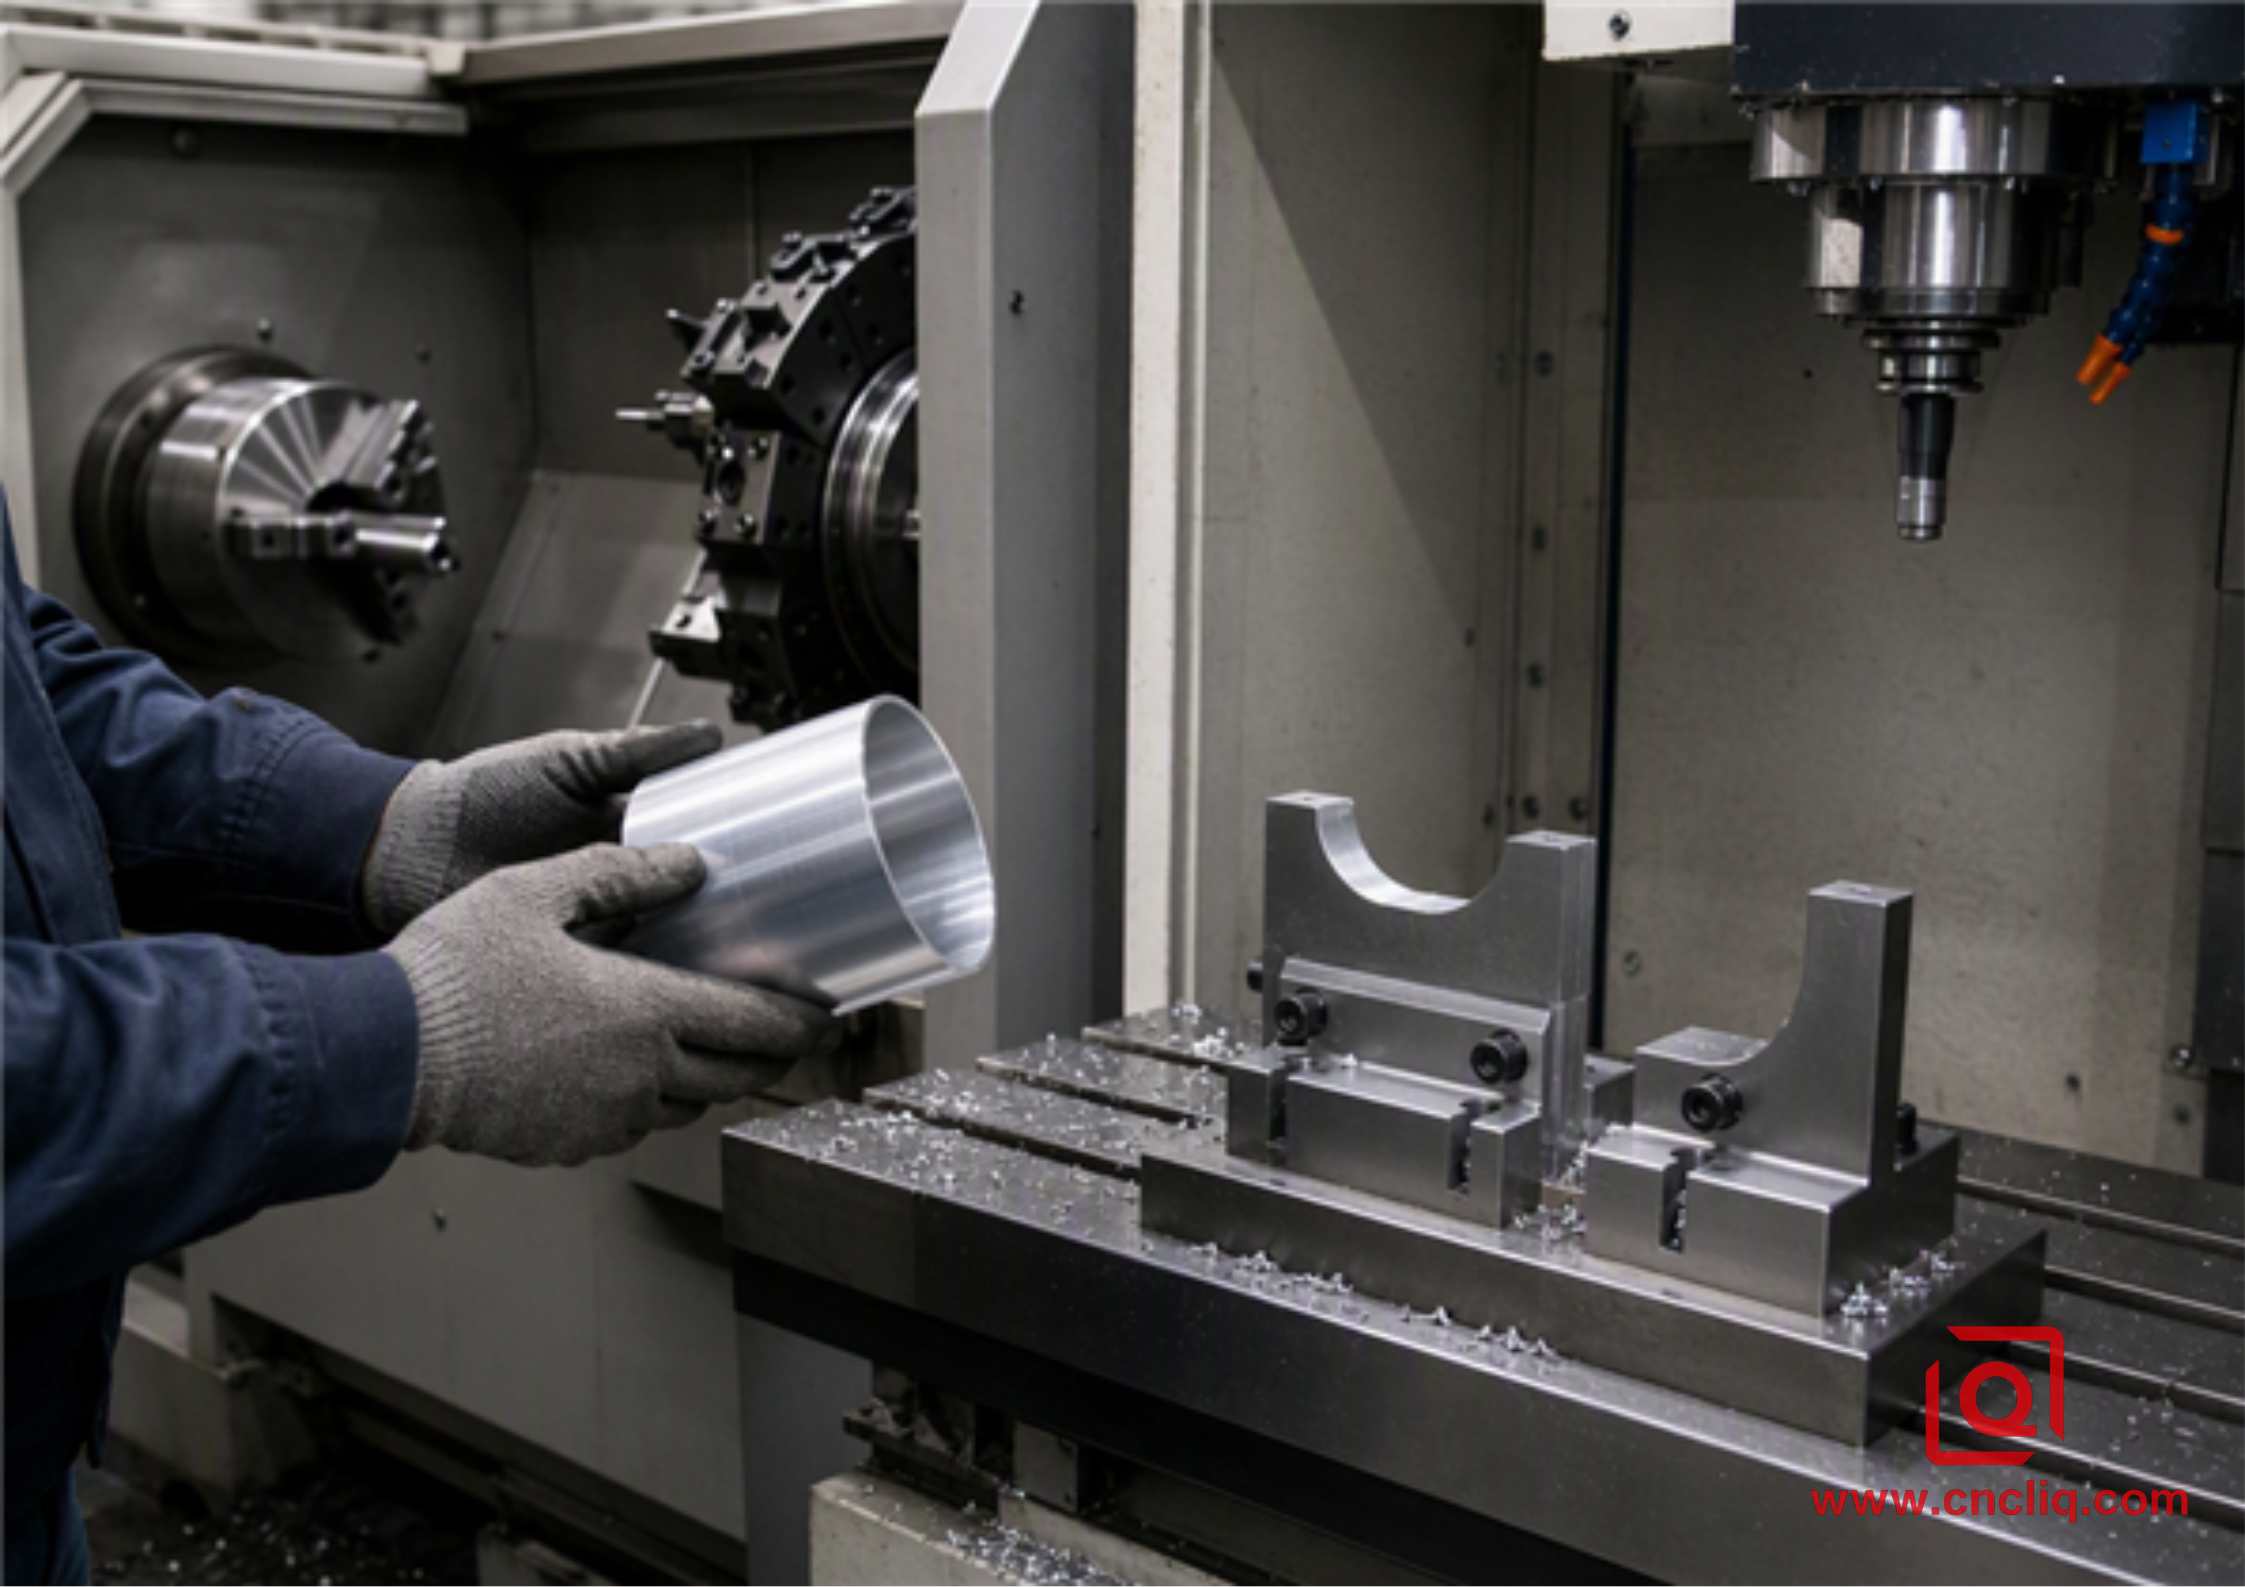
Lors de la première exécution du prototype, le client a opté pour une configuration en 2 étapes : tourner le diamètre extérieur, le terminer et percer le diamètre intérieur sur un tour, puis retourner la pièce latéralement dans un étau de fraisage standard pour insérer les ports transversaux.
Le résultat :
-
Ovalité de l'alésage hydraulique : la pression de la mâchoire de l'étau directement contre la paroi tournée de 4 mm a pincé le cylindre de 0,018 mm hors de son arrondi. Au moment où le serrage a été déclenché, le retour élastique du matériau a laissé un alésage ovoïde qui a traversé le contrôle de fuite par désintégration de l'air.
-
Désalignement angulaire radial : la remise à zéro de la pièce en rotation via un détecteur de bord sur un plat pré-usiné a entraîné une erreur de position réelle de 0,038 mm sur les ports transversaux par rapport à l'axe central de l'alésage, dépassant la légende du dessin de 0,015 mm.
-
Temps d'attente : un lot de 500 unités a mis 14 jours ouvrables pour vider l'atelier en raison des changements de configuration et des temps d'attente entre les machines.
La contre-mesure du tournage-fraisage
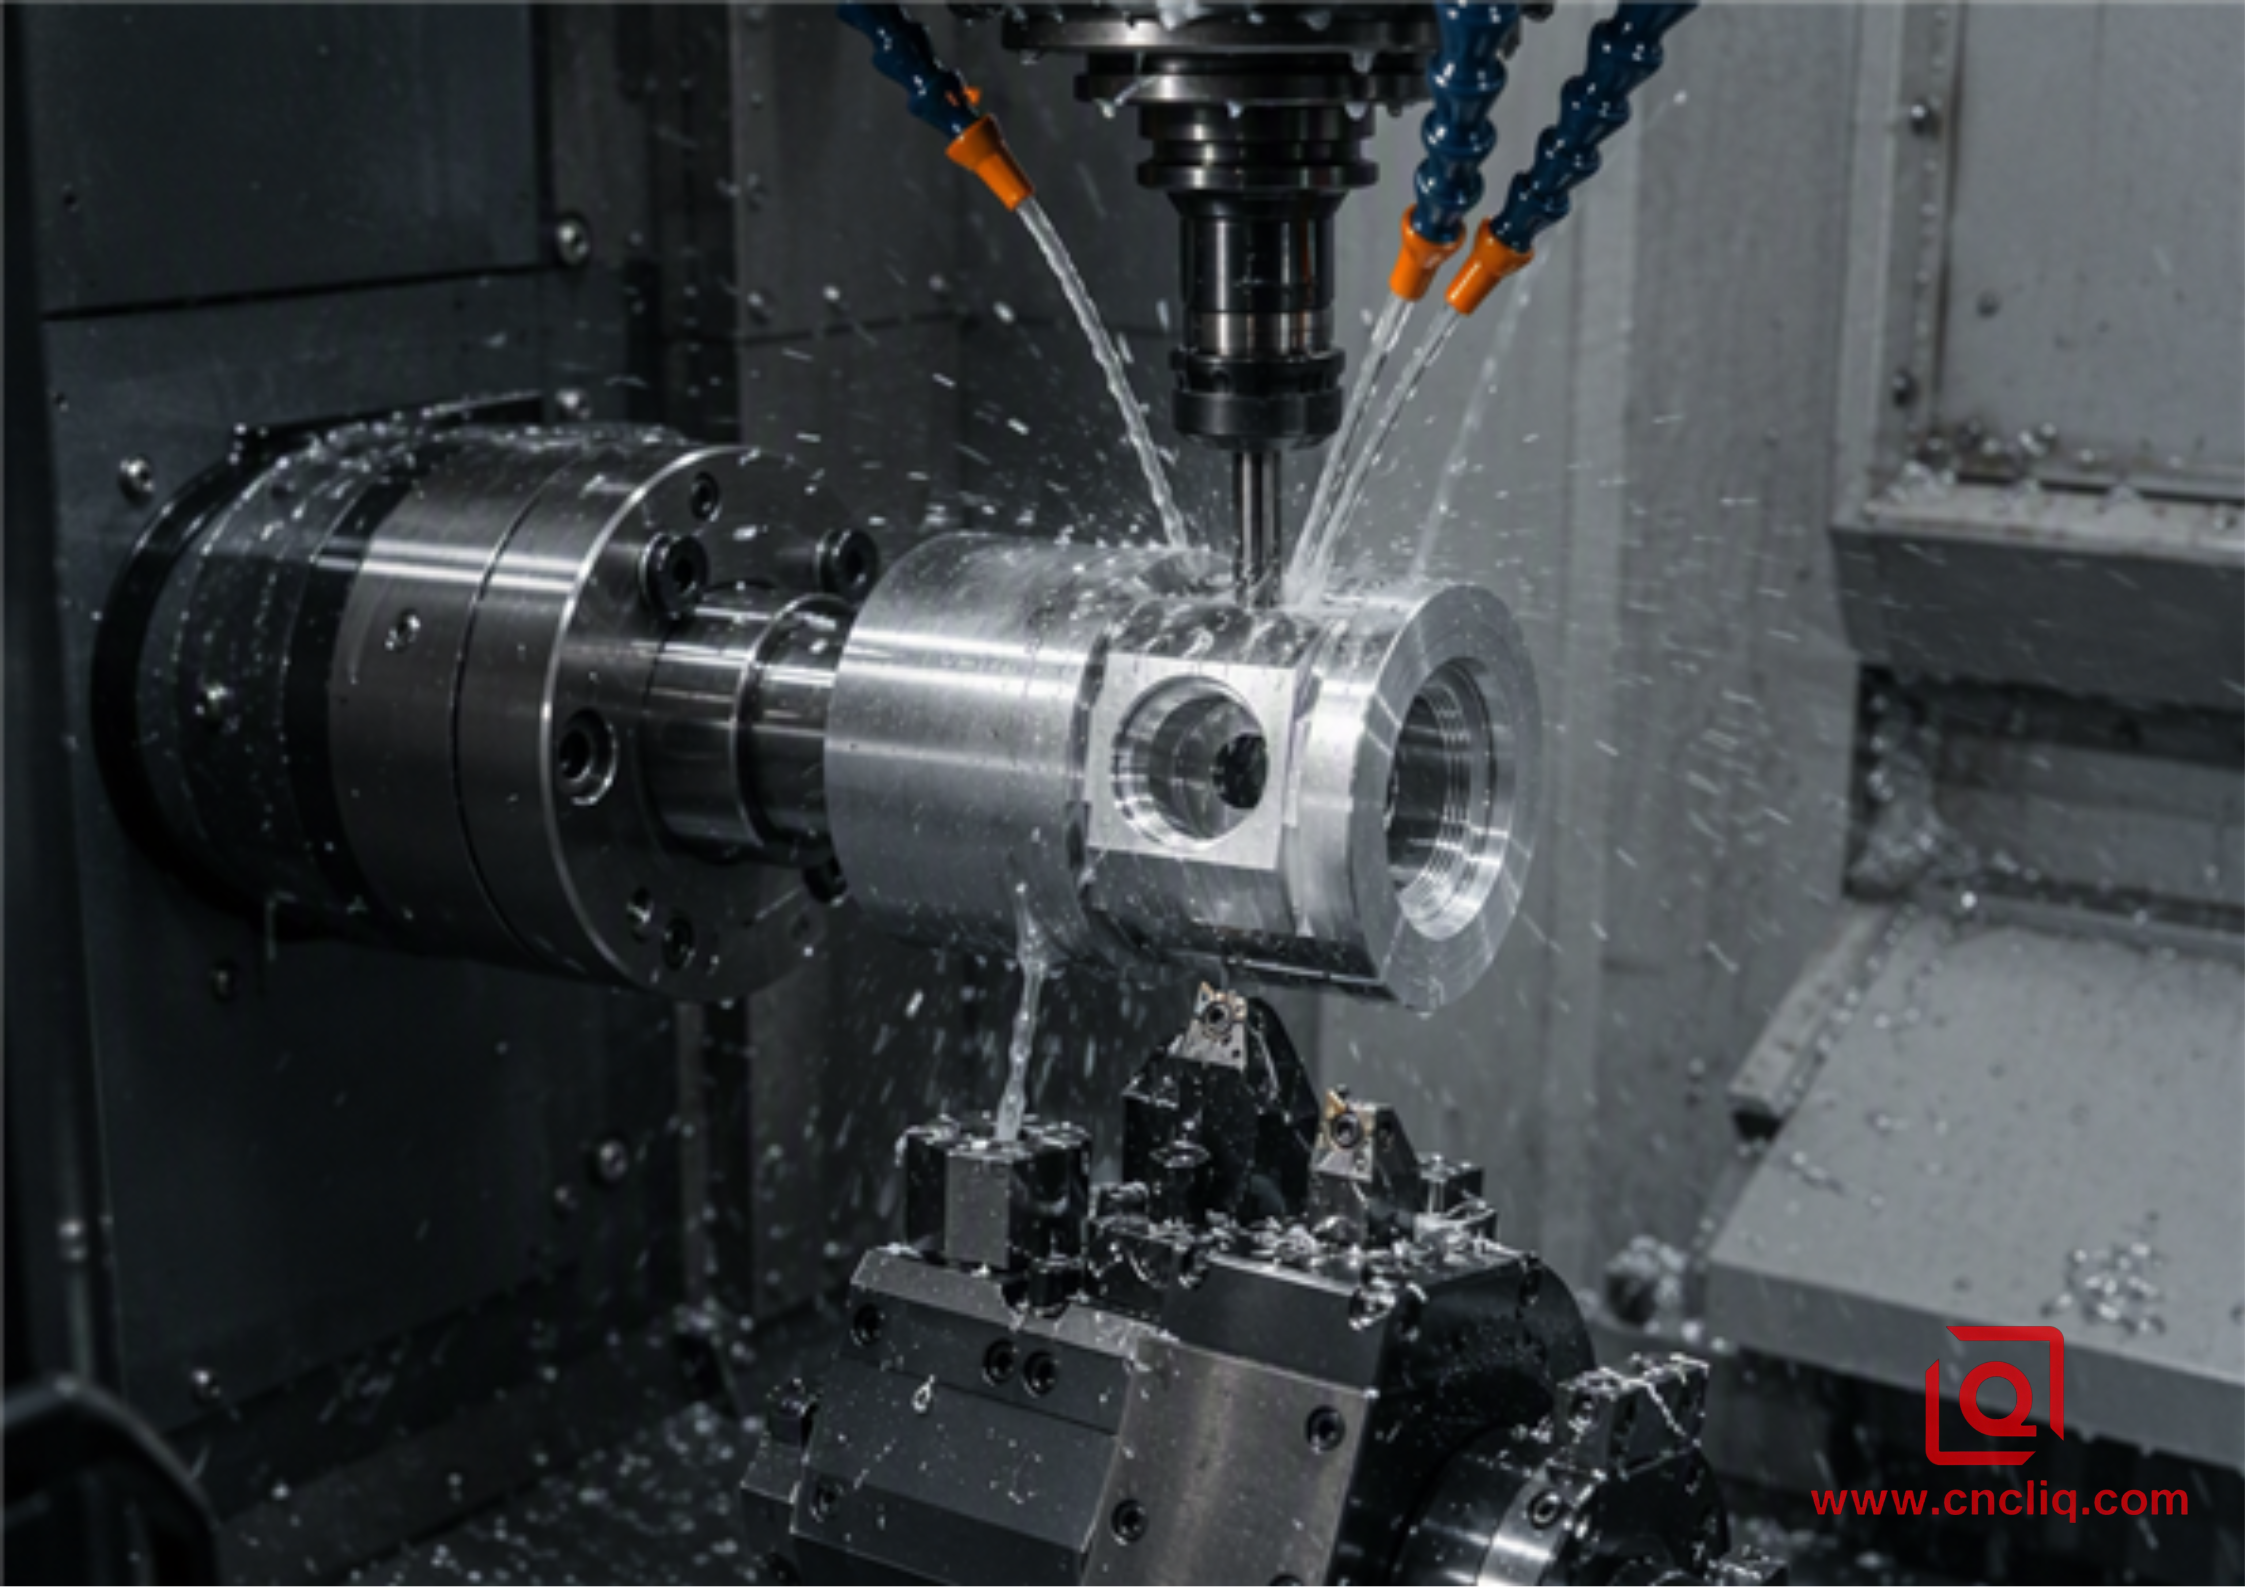
Nous avons acheminé le travail directement vers une tourelle inférieure à 8 stations et un centre de tournage-fraisage à broche de fraisage supérieure à axe B.
-
Outillage et configuration :
-
Broche principale : mandrin à pince à 3 mors contenant une pièce de 65 mm.
-
Tournage d'ébauche : plaquette carbure Diamond CNMG 120408 fonctionnant à sec avec jet d'air haute pression à une vitesse de coupe de 280 m/min (Vc) et une avance de 0,22 mm/tr (fn).
-
Alésage interne : barre d'alésage fine utilisant du carbure micro-grain poli et non revêtu avec un rayon de nez pointu de 0,2 mm fonctionnant à 180 m/min avec un liquide de refroidissement synthétique soluble dans l'eau (concentration de 8 %) délivré à travers l'outil à 70 bar pour évacuer les copeaux d'aluminium filandreux sans rayer la paroi.
-
Caractéristiques croisées : La broche principale est serrée dynamiquement via un frein à disque sur l'axe C maintenant une rigidité d'indexation de 0,002 degrés. Une fraise en bout en carbure monobloc à 4 cannelures a fraisé les méplats de relief du port, suivi d'un perçage et d'un taraudage.
-
-
Opération secondaire :
-
La contre-broche a avancé, a engagé la face avant tournée, a adapté le couple, a serré avec des mâchoires lisses à une force de serrage contrôlée de 1,2 MPa et a séparé la pièce.
-
La contre-broche a réalisé le revêtement de la face arrière, le contre-alésage et l'ébavurage.
-
Les résultats parlent d'eux-mêmes :
| Paramètre de traitement | Conventionnel 2-Op (Tour + VMC) | Centre de fraisage-tournage intégré |
| Configurations totales/opérations de serrage | 2 configurations distinctes (Op 10 + Op 20) | 1 seule configuration (transfert contre-broche) |
| Durée totale du cycle de plancher | 18,5 min d'usinage + 3 jours d'attente | Chute complète en un seul cycle de 6,8 minutes |
| Écart d'arrondi de l'alésage | 0,014 mm à 0,022 mm (déformé) | 0,003 mm à 0,005 mm (cohérent) |
| Position réelle des trous croisés | 0,035 mm (Erreur de montage accumulée) | 0,008 mm (positionnement direct sur l'axe C/Y) |
| Taux de rejet des pièces finales | 6,4 % sur une exécution pilote de 500 pièces | 0,2 % sur une production de 2 000 pièces |
| Normes applicables | OIN 2768-m, ASTM B221 | ISO 2768-f, ISO 1101, ASME Y14.5 |
Cinématique des machines : pourquoi la mécanique est importante pour l'aluminium
Pourquoi une machine de fraisage-tournage traite-t-elle des alliages d'aluminium (tels que 6061, 7075-T651 et 2024) avec une intégrité structurelle nettement supérieure à celle des fraiseuses ou des tours autonomes ?
Cela se résume à la rigidité, à la stabilité thermique et à la synchronisation des axes.
 +----------------------------------+
 | B-Axis Milling Spindle |
 | (12,000 RPM, Multi-Angle Mill) |
 +-----------------+----------------+
 |
 v
 +-------------------+ [Workpiece] +--------------------+
 | Main Spindle | ===[ 6061-T6 ]===| Sub-Spindle |
 | (C-Axis / 0.001°) | | (Opposed Coaxial) |
 +-------------------+ +--------------------+
 ^
 |
 +-----------------+----------------+
 | Lower Tool Turret |
 | (Static & Driven Tools) |
 +----------------------------------+
1. Gestion de la dilatation thermique (ΔL = L × α × ΔT)
L'aluminium bouge beaucoup avec la chaleur : la dilatation thermique se situe autour de 23 × 10⁻⁶ / K. Déchirez 40 % du flan lors d'une passe d'ébauche et vous verrez le noyau de la pièce passer de 20 °C jusqu'à 55 °C avant de vous en rendre compte.
Dans un atelier traditionnel, cette pièce chaude refroidit dans un bac en plastique pendant la nuit, rétrécissant de manière mesurable avant qu'un opérateur ne la charge dans un dispositif de fraisage le lendemain matin. Vos surfaces de référence sont déjà des cibles mobiles.
L'exécution d'un tour de fraisage permet d'inonder le liquide de refroidissement (ou le liquide de refroidissement à haute pression à travers la broche) de bloquer la température de la pièce à plat. Vous dégrossissez, vous semi-finissez, laissez-le tremper pendant 30 secondes ou un rinçage intermédiaire, puis dépecez le dernier passage sans que le travail ne quitte jamais cette même poche thermique.
2. Interpolation radiale sur l’axe Y par rapport au véritable mouvement orthogonal
Les tours à outils motorisés plus anciens n'avaient souvent pas de véritable axe Y à proprement parler ; ils ont simplement triché sur les déplacements croisés en synchronisant la glissière X avec la broche de l'axe C. Cette astuce gère très bien les tolérances bâclées. Essayez cependant de maintenir une perpendiculaire de 0,01 mm sur une rainure plate ou sur une rainure de face de joint torique, et la poussée de l'outil couronnera la caractéristique à chaque fois.
Les centres de fraisage-tournage modernes utilisent de véritables méthodes mécaniques orthogonales à axe Y. La tête de fraisage se déplace proprement le long d'un rail de guidage structurel dédié perpendiculaire à l'axe de rotation.
En termes simples, percer une poche ou insérer une rainure de joint torique laisse le sol parfaitement plat, tandis que les parois latérales s'ajustent parfaitement à votre légende ASME Y14.5.
Contrôle des copeaux et des fraises dans l'usinage de l'aluminium à grande vitesse
L'aluminium est mou par rapport à l'acier inoxydable ou à l'Inconel, mais il présente ses propres problèmes d'atelier : arêtes accumulées (BUE), écrouissage sous des outils émoussés et copeaux d'oiseaux qui s'enroulent autour du mandrin.
Voici comment nous configurons les paramètres de coupe dans nos programmes de fraisage-tournage pour conserver des finitions miroir et des dimensions serrées :
-
Vitesses de surface pour 6061-T6 :
Ebauches tournage : 250 à 320 m/min.
Passes de finition tournage : 350 à 450 m/min avec une avance de 0,08 mm/tr pour atteindre Ra 0,8 µm directement sur la plaquette sans polissage secondaire.
Fraisage avec outils motorisés (fraises en carbure monobloc) : vitesse de coupe de 300 à 500 m/min, vitesses de broche poussées à 10 000-14 000 tr/min, charge de copeaux ciblée entre 0,06 et 0,12 mm par dent en fonction de la sortie de l'outil.
-
Revêtements d'outils :
N’utilisez jamais d’outils génériques à revêtement AlTiN ou TiAlN pour l’aluminium. L’affinité de l’aluminium avec les revêtements à base d’aluminium provoque un soudage rapide du matériau et un micro-soudage à l’arête de coupe. Au lieu de cela, nous utilisons des revêtements en carbure poli non revêtu (PCD pour les courses ultra-longues) ou des revêtements spécialisés DLC (Diamond-Like Carbon) avec des coefficients de frottement extrêmement faibles (inférieurs à 0,1).
-
Tactiques de bris de copeaux :
La programmation fraisage-tournage utilise la coupe oscillatoire (macros brise-copeaux) pendant le tournage d'ébauche. En faisant osciller momentanément l'axe d'alimentation hors de la coupe pendant une milliseconde, la machine transforme les copeaux d'aluminium ductile en petites boucles faciles à gérer plutôt que de les laisser s'enrouler dans des nids d'oiseaux dangereux qui rayent les surfaces de précision ou bloquent les tourelles d'outils.
Directives DFM clés pour votre prochain composant en aluminium fraisé-tourné
Si vous souhaitez maximiser l'efficacité de l'usinage fraisage-tournage et réduire vos coûts unitaires, structurez votre modèle CAO en gardant à l'esprit ces réalités d'atelier :
-
Tirez parti des diamètres de pinces standard :
Concevez le plus grand diamètre extérieur de votre pièce pour qu'il corresponde aux tailles standard de barres brutes (par exemple, 20 mm, 25 mm, 32 mm, 50 mm). Cela permet une production automatisée alimentée par barres sans nécessiter de meulage préalable sans centre ou de tournage personnalisé du brut.
-
Évitez les radicaux internes profonds et uniformes à la base :
Lors de la conception de poches sur des corps cylindriques, laissez des rayons d'angle internes d'au moins 1,5 à 2,0 mm. Cela permet à une fraise en bout standard en carbure monobloc de 3 mm ou 4 mm de fusionner le coin sans grincer ni provoquer de broutage à un régime élevé.
-
Alignez les trous transversaux avec les plans de coordonnées :
Chaque fois que vous le pouvez, déposez les trous transversaux à l'équerre par rapport à la ligne médiane ou épinglez-les strictement aux angles d'indexation radiaux communs. Les têtes articulées modernes offrent certes une grande portée, mais le respect des plans standard réduit toujours les temps de coupe et vous évite de programmer des routines d'inspection cauchemardesques à palpeur multi-axes.
-
Tenir compte des tolérances d'anodisation secondaire :
N'oubliez pas que l'anodisation sulfurique MIL-A-8625 de type II ajoute généralement 5 à 12 µm par surface (10 à 24 µm au diamètre d'alésage interne), tandis que l'anodisation dure de type III dépose 25 à 50 µm par surface. Dans le cadre d'un programme de tournage-fraisage, nous orientons les décalages de nos outils de finition vers l'extrémité inférieure de la bande de tolérance afin de laisser une marge de manœuvre précise pour l'accumulation post-anodisation.
L’essentiel : le coût total de possession
L’examen strict des taux horaires des machines ne permet pas d’avoir une vue d’ensemble.
Oui, un centre de fraisage-tournage multi-axes offre un taux horaire de machine plus élevé qu'une fraiseuse verticale CNC à 3 axes standard.
Cependant, lorsque l’on prend en compte :
-
Aucun coût d'outillage de montage personnalisé secondaire (économie de 1 500 $ à 4 000 $ en développement de mâchoires souples dédiées par SKU),
-
Jusqu'à 60 % de réduction du temps total de cycle et de transit,
-
Des taux de rebut inférieurs à 0,5 % sur les pièces de grande valeur, et
-
Faux-rond et coaxialité garantis sur plusieurs références,
...le coût total d'atterrissage par pièce qualifiée diminue considérablement.
Si vos composants en aluminium exigent une coaxialité étroite entre les diamètres tournés et les éléments fraisés, envisagez de sauter le relais multi-machines. La fabrication fraisage-tournage offre un chemin ininterrompu depuis la barre extrudée brute jusqu'au matériel fini et vérifié par CMM, prêt pour la chaîne d'assemblage.
Cliquez ici pour votre demande 👆
FAQ
Q1 : Quelles tailles de lots sont rentables pour les pièces en aluminium fraisées-tournées par rapport à la CNC 3 axes ?
R : La programmation d'un tour de fraisage fait mal au début : comptez 3 à 5 heures rien que pour la simulation CAM et le réglage des décalages. Pour les travaux multi-opérations nécessitant des gabarits dédiés, les économies par lots se font généralement autour de 50 à 100 pièces. Pourtant, même sur des séries courtes de 10 à 30 pièces, l'usinage unique est rentable à la seconde où votre position réelle ou votre faux-rond descend en dessous de 0,012 mm, puisque vous évitez complètement d'enfoncer plus de 1 500 pièces dans les dispositifs de fraisage OP2.
Q2 : Les centres de fraisage-tournage peuvent-ils traiter des alliages d'aluminium plus durs comme le 7075-T651 aussi facilement que le 6061 ?
R : Oui, et à bien des égards, le 7075-T651 est en fait Plus facile à gérer à l'intérieur d'une enceinte de fraisage que le 6061. Sa teneur en zinc et sa limite d'élasticité plus élevées produisent des copeaux courts et nets qui se brisent proprement pendant le tournage et le fraisage de filets à grande vitesse, éliminant pratiquement la nidification des oiseaux de copeaux. Le principal ajustement de notre côté consiste à réduire les vitesses de surface d'environ 15 à 20 % et à passer à des outils en carbure à micro-grains à cisaillement élevé pour éviter un écaillage prématuré des bords lors d'un engagement de fraisage agressif.
Q3 : Comment vérifiez-vous les dimensions critiques sur les pièces avec des coupes interrompues et des alésages transversaux qui se croisent ?
R : Nous utilisons un protocole de vérification à double couche. Tout d'abord, un palpeur tactile optique sur machine (tel que Renishaw OMP40-2) vérifie les positions de référence, les diamètres d'alésage et les distances axiales avant que la pièce ne soit séparée par la contre-broche. Une fois séparées, les pièces subissent un rachat complet à 100 % de la première pièce plus un SPC continu dans notre salle de qualité climatisée (20 °C ± 0,5 °C). Nous les sondons sur une MMT et suivons les caractéristiques cylindriques à l'aide de scanners à arbre optique, tous conformes aux normes d'étalonnage ISO 10360.
Q4 : Comment les centres de tournage-fraisage empêchent-ils l'écrasement des cylindres en aluminium à paroi mince pendant le transfert sous-broche ?
R : La gestion de la force de serrage est essentielle. Nous utilisons des vannes proportionnelles hydrauliques/pneumatiques programmables sur le mandrin de la contre-broche, abaissant la pression de serrage à 0,8–1,2 MPa en fonction de l'épaisseur de la paroi. En ce qui concerne les fixations, nous avons percé des mâchoires à tarte personnalisées à contact complet à 360 degrés parfaitement adaptées au diamètre extérieur tourné, abandonnant les dents dentelées standard à 3 mâchoires. L'enveloppement de toute la circonférence répartit la pression du mandrin à plat sur la peau, éliminant ainsi le pincement ponctuel avant qu'il ne puisse expulser l'alésage ou expulser le faux-rond.
Q5 : Quels types de fichiers et de dessins vous offrent tout ce dont vous avez besoin pour proposer un travail de fraisage et de tournage au meilleur prix ?
R : Le mieux est d'envoyer un modèle 3D (de préférence STEP AP214 ou AP242, car ceux-ci conservent le GD&T intégré) associé à une impression PDF 2D propre. Assurez-vous que votre impression 2D respecte vos références principales (A, B, C), vos limites strictes, vos finitions Ra ciblées et vos appels de surface exacts comme l'anodisation MIL-A-8625 Type II ou le revêtement dur de type III. De cette façon, nous pouvons comprendre nos passes d'outils et la croissance du placage dès le premier jour.
Cliquez ici pour votre demande 👆
Résumé
Le fait de faire rebondir des pièces en aluminium délicates entre des tours et des fraiseuses autonomes accumule les erreurs de configuration, écrase les parois minces sous des serrages répétés et ralentit les travaux en attendant la broche suivante. L'intégration du tournage multi-axes, de la coupe en direct C/Y/B synchronisée et des transferts automatisés de sous-broches dans une seule pince continue arrête la dérive des données à froid. Soutenu par une évacuation solide des copeaux, un véritable déplacement orthogonal et un maintien en température stable, ce flux de travail unique réduit les temps d'exécution jusqu'à 60 %, cloue la position réelle en dessous de 0,010 mm et réduit le coût des pièces sur les exécutions OEM à tolérance serrée.
Coordonnées
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
