 Français




Vous hésitez encore entre l'anodisation à l'acide chromique de type I pour une pièce en aluminium aérospatiale sensible à la fatigue et un procédé sans chromate plus récent ? Une simple note de finition peut masquer des questions complexes et coûteuses. Des résidus d'électrolyte subsisteront-ils dans un joint à recouvrement ? L'alésage d'un palier sera-t-il toujours compatible après traitement ? Le revêtement doit-il être apprêté ? Qui est responsable des essais au brouillard salin, du masquage, de la traçabilité des lots et de l'approbation d'une finition alternative ? Ce guide répond à ces questions directement depuis la production, où l'anodisation appropriée est celle qui correspond au plan, à l'alliage, à la géométrie, à l'assemblage, au procédé agréé et au plan de contrôle.
L'anodisation à l'acide chromique de type I est un traitement d'oxydation anodique mince pour l'aluminium. Elle combine protection contre la corrosion, support de peinture efficace, faible impact dimensionnel et moindre impact sur la résistance à la fatigue que les revêtements anodiques plus épais. Il ne s'agit pas d'un revêtement anti-usure et son appellation seule ne saurait suffire à le remplacer. Toute demande de devis doit impérativement commencer par le plan de contrôle et les spécifications en vigueur.
1. Réponse courte : Quand le type I est un candidat solide
Choisissez le type I pour discussion lorsque la pièce est en aluminium, que la protection contre la corrosion est importante, que sa géométrie est sensible à la fatigue ou de dimensions précises, et que le dessin ou le cahier des charges client approuvé autorise explicitement l'anodisation à l'acide chromique. Les pièces typiques concernées incluent les supports aérospatiaux fins, les ferrures de charnières, les châssis avioniques, les supports d'actionneurs faiblement chargés et les pièces usinées qui recevront un apprêt ou une peinture homologuée.
Ne choisissez pas systématiquement ce procédé pour des applications telles que la résistance à l'usure par glissement, une surface d'appui dure, une finition noire décorative ou une surface de contact conductrice. Ces exigences nécessitent une autre finition ou un masquage. L'anodisation dure de type III est généralement privilégiée pour les applications à l'abrasion et au grippage. Un revêtement de conversion peut convenir à une base de peinture conductrice avec une variation dimensionnelle négligeable. Les types IC et IIB ne peuvent être envisagés comme alternatives sans chromate qu'avec l'approbation du bureau d'études.
La norme officielle MIL-PRF-8625 recense six types de revêtements anodiques et deux classes pour les applications non architecturales de l'aluminium. Elle définit le type I comme une anodisation conventionnelle à l'acide chromique, le type IB comme un procédé chromique basse tension, le type IC comme une alternative non chromique, le type II comme une anodisation conventionnelle à l'acide sulfurique, le type IIB comme une anodisation à l'acide sulfurique mince et le type III comme une anodisation dure. Évitez la mention vague « anodisation aéronautique ».
Question de sélection | Réponse pratique de type I | Implication de la demande de prix |
La pièce est-elle sensible à la fatigue ? | On privilégie généralement l'oxyde de type I mince lorsqu'un oxyde épais et cassant serait indésirable. | Marquer les zones critiques en matière de fatigue et fournir les spécifications approuvées |
L'usure par glissement sévère constitue-t-elle le principal risque ? | Le type I n'est pas la solution d'usure normale | Examiner le type III, les inserts ou un traitement local de l'usure |
La pièce sera-t-elle apprêtée ou peinte ? | Le type I peut constituer une base efficace lorsque le système d'étanchéité et de peinture homologué est coordonné. | Indiquez si l'adhérence de la peinture ou la protection maximale contre la corrosion détermine le scellement |
Existe-t-il des alésages, des filetages ou des chemins de coupe étroits ? | Le changement dimensionnel est minime, mais nécessite tout de même une planification. | Identifier les dimensions finales, le masquage, les bouchons et les points de contact |
Une finition sans chromate est-elle obligatoire ? | Le procédé conventionnel de type I utilise un bain d'acide chromique | Demandez à l'autorité de conception si le type IC ou le type IIB est approuvé. |
S'agit-il d'un dessin aérospatial ancien ? | Ne modifiez pas la finition sans autorisation écrite. | Établissez le devis en fonction du dessin, puis soumettez un écart contrôlé si nécessaire. |
2. Ce que le procédé fait réellement à l'aluminium
L'anodisation est une conversion électrochimique, et non le dépôt d'une couche de chrome métallique sur la pièce. Dans un électrolyte acide, la pièce en aluminium devient l'anode. L'énergie électrique transforme une portion contrôlée de la surface en oxyde d'aluminium. Cet oxyde, solidaire du métal de base, présente des pores microscopiques avant le scellement. Un scellement spécifique modifie ces pores et améliore l'étanchéité.
Cette distinction est importante lors de l'examen des plans. Une couche plaquée peut être considérée principalement comme un ajout de matière. Un revêtement anodique consomme une partie de l'aluminium tandis qu'une partie de l'oxyde se propage vers l'extérieur. Pour le type I, le film est suffisamment mince pour que la variation dimensionnelle soit généralement faible ; cependant, faible ne signifie pas nulle lorsqu'il s'agit d'un alésage de goujon, d'un filetage de précision, d'un logement de palier ou d'une zone de collage.
La norme MIL-PRF-8625 actuelle définit les types I et IB principalement par la masse du revêtement non scellé plutôt que par une épaisseur nominale universelle. Son minimum pour les types I et IB est de 200 mg/ft². Les spécifications indiquent une large plage d'épaisseurs, de 0,00002 à 0,0007 pouce, pour les types I, IB, IC et IIB, bien que la valeur réelle varie selon l'alliage et le procédé. Cette large plage justifie de ne pas reporter une épaisseur trouvée sur un blog dans un bon de commande. Si l'épaisseur ou la dimension finale est fonctionnellement importante, il convient de préciser l'exigence et la méthode de mesure dans les documents de fabrication contrôlés.
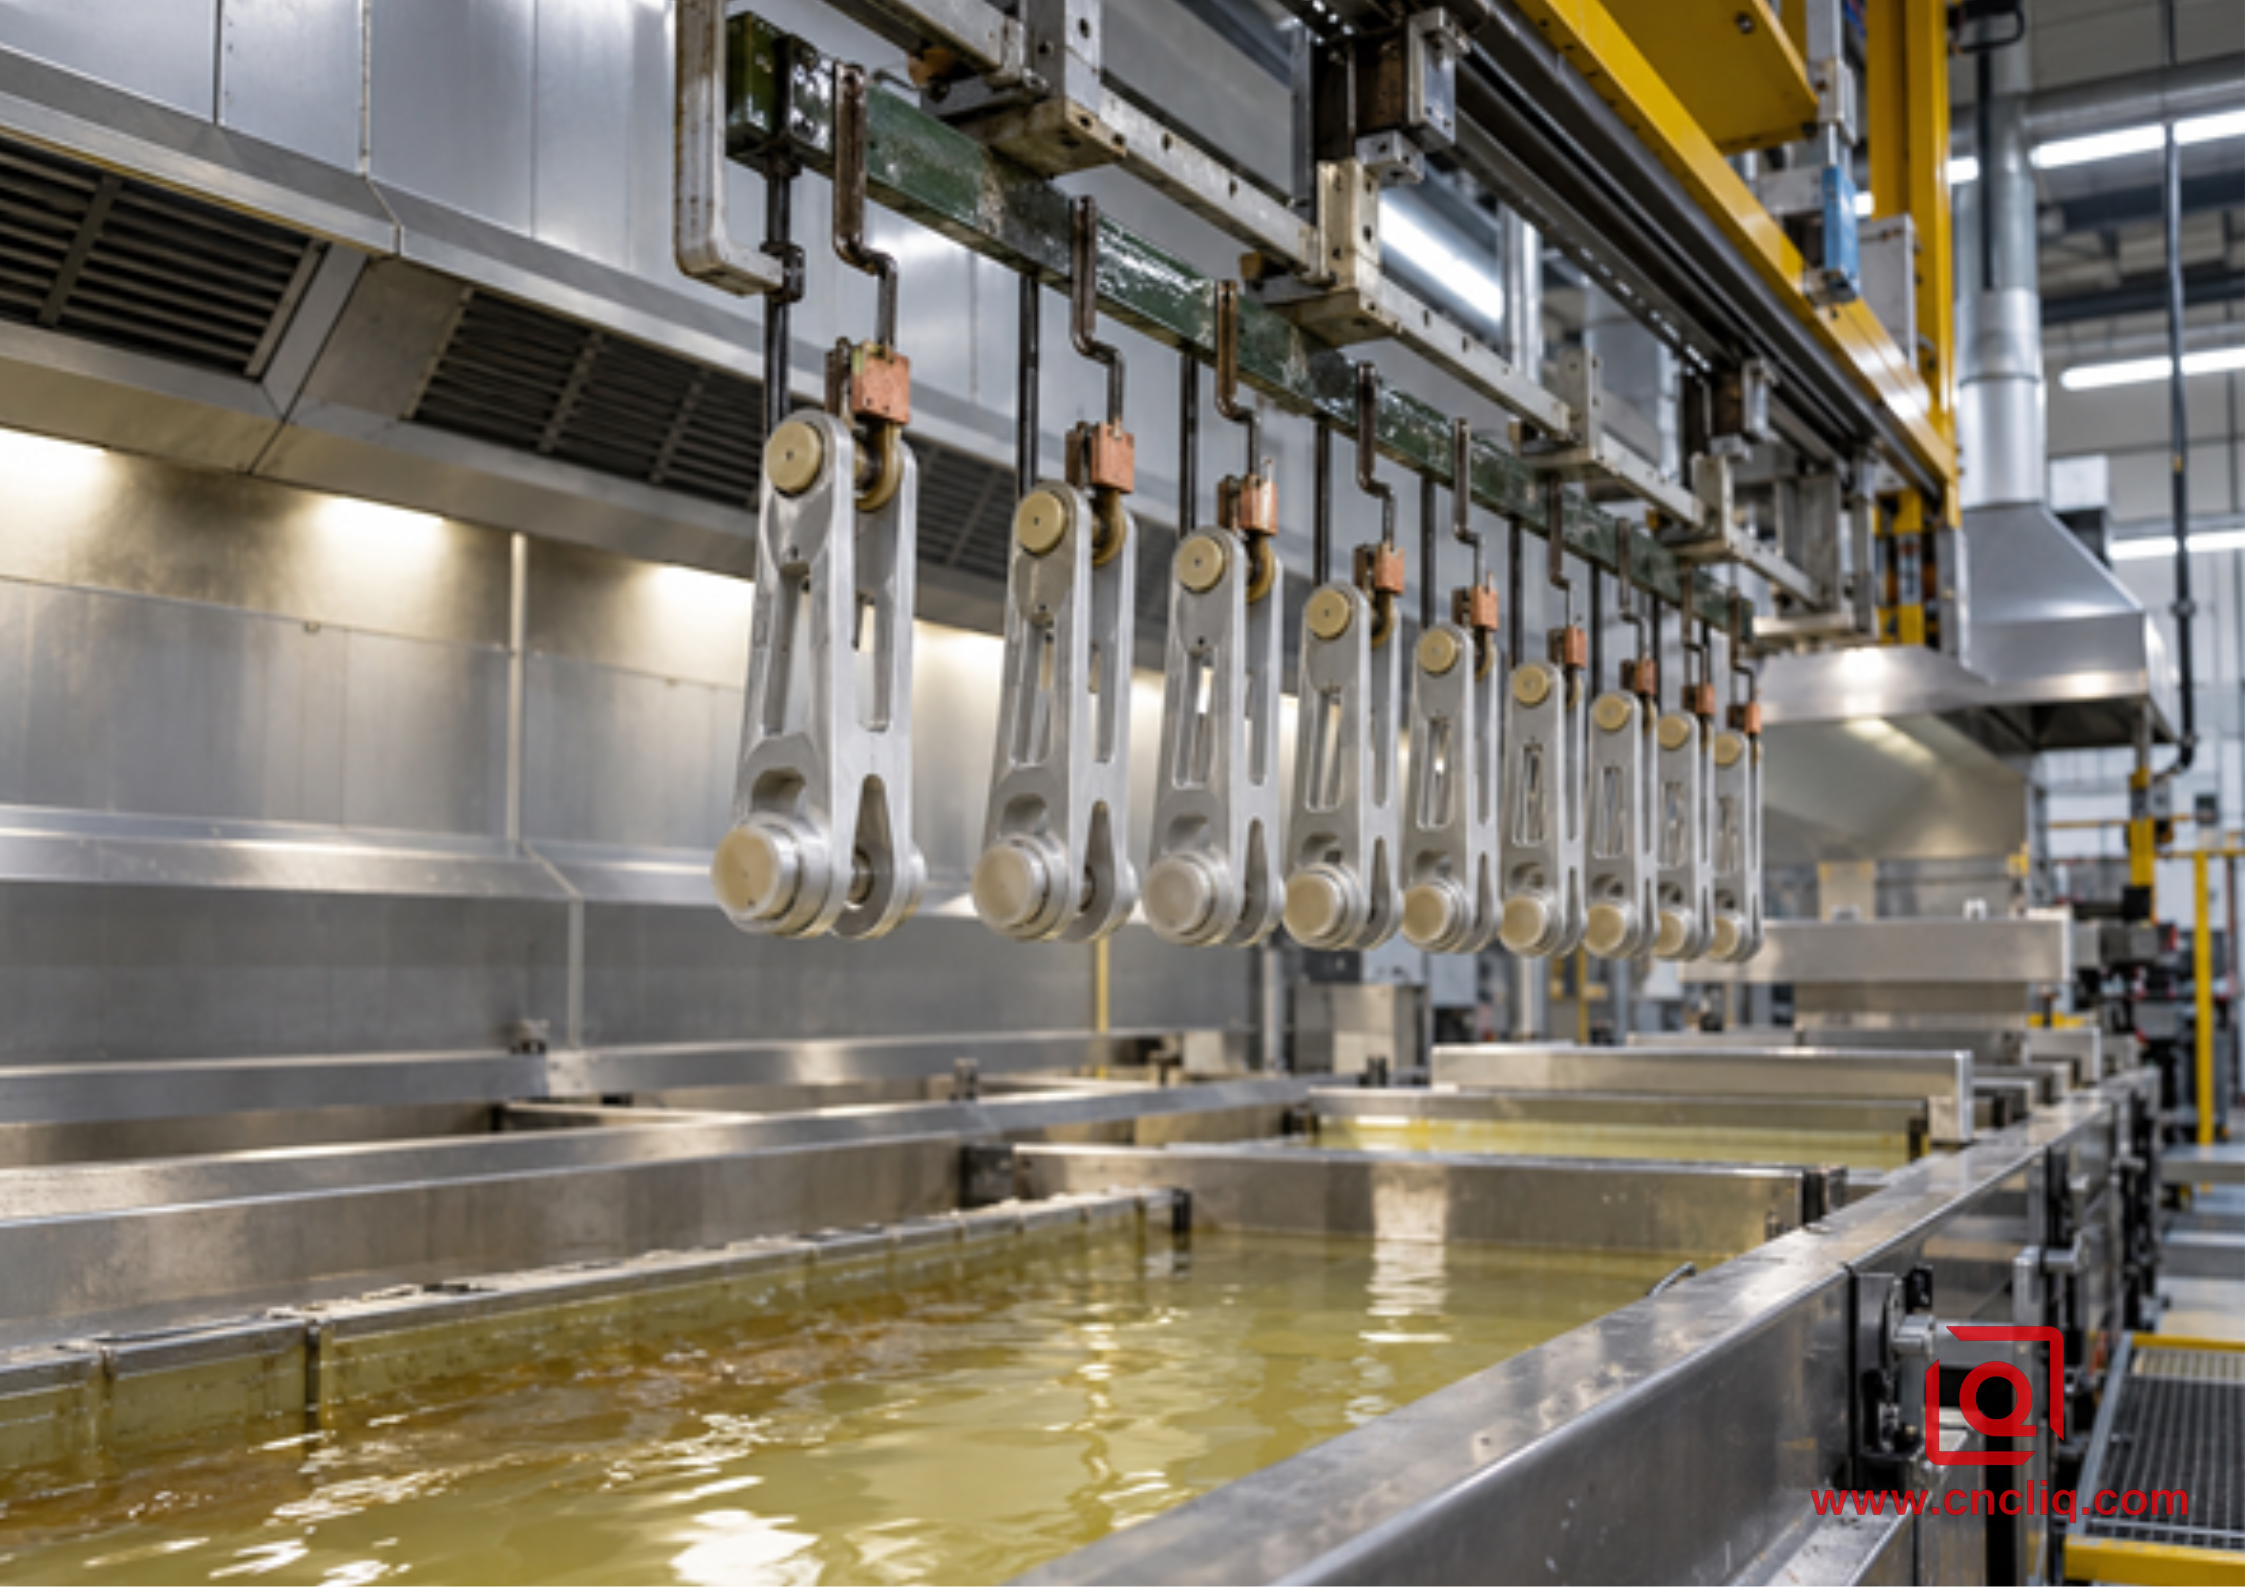
Chapes en aluminium aérospatial sur un support de processus d'anodisation contrôlée
Figure 1. Les pièces minces et masquées de type chape illustrent pourquoi le contact du rack, le drainage et les alésages de roulement protégés doivent être réglés avant le traitement.
2.1 Nettoyage, mise en rack, anodisation et scellement
Un processus fiable commence avant le bain de fusion. L'huile, les résidus de marquage, les abrasifs incrustés et l'oxyde natif irrégulier peuvent engendrer des défauts localisés. Le processus exige un nettoyage et une désoxydation contrôlés et adaptés à l'alliage. Les pièces sont ensuite placées sur des supports afin d'assurer un contact électrique stable et des marques de contact conformes aux spécifications. L'écoulement de l'eau doit être libre. Les cavités borgnes, les cordons de soudure roulés et les pièces moulées poreuses nécessitent une attention particulière, car la solution résiduelle peut attaquer un composant même après que sa surface visible paraisse acceptable.
Lors de l'anodisation, la tension, la durée, les caractéristiques de la solution, la chimie de l'alliage et la conductivité du support interagissent. L'acheteur spécifie les performances requises et la norme approuvée ; le technicien qualifié contrôle la plage de fonctionnement.
Sauf indication contraire sur le schéma, la norme MIL-PRF-8625 exige que les types I, IB, IC, II et IIB soient scellés. Le procédé de scellement approuvé est important car le comportement à la corrosion, l'adhérence de la peinture, le comportement électrique et les exigences de liaison en aval peuvent être incompatibles. Une finition conçue comme support de peinture ne doit pas être considérée comme interchangeable avec une barrière anticorrosion autonome et entièrement scellée sans avoir vérifié la spécification de procédé applicable.
2.2 Pourquoi le type I convient à de nombreuses géométries aérospatiales
Les pièces en aluminium utilisées dans l'aéronautique combinent souvent des nervures fines, des contraintes localisées élevées, des trous alésés, des interfaces rivetées et des revêtements organiques protecteurs. Le revêtement de type I offre une meilleure protection contre l'usure qu'une couche d'oxyde épaisse. Sa faible masse ajoute peu de poids, modifie moins les dimensions que les revêtements de type II ou III classiques et assure une protection contre la corrosion là où l'aluminium haute résistance nu serait vulnérable.
L'avantage du revêtement de type I ne réside pas dans une résistance accrue de l'aluminium. Ce n'est pas le cas. Son intérêt tient à sa finesse, suffisante pour protéger la surface tout en limitant la fatigue induite par les films anodiques plus épais. La norme MIL-PRF-8625 préconise explicitement l'utilisation des types I ou IB sur les composants critiques en fatigue, en raison de leur faible épaisseur. Cette formulation facilite la discussion sur le choix du revêtement ; elle ne remplace pas la justification structurelle apportée par l'autorité de conception.
3. Revêtement de type I versus revêtement de type IC, type II, type III et revêtement de conversion
La mauvaise comparaison consiste à se demander : « Quel revêtement est le meilleur ? » La comparaison utile consiste à se demander : « Quel mode de défaillance cette surface doit-elle empêcher ? »
Famille de finnois | Raison principale à prendre en considération | Effet dimensionnel | Limite importante |
anodisation à l'acide chromique de type I | Protection contre la corrosion, base de peinture, aluminium sensible à la fatigue, homologation aérospatiale existante | Faible par rapport à une anodisation plus épaisse | Utilise un bain de traitement contenant du Cr(VI) et nécessite un traitement spécial contrôlé. |
anodisation non chromique de type IC | Solution alternative approuvée lorsque des performances similaires à celles du type I en matière de corrosion, de peinture et de fatigue sont requises. | Faible | Non interchangeables automatiquement ; une approbation de conception est requise |
anodisation sulfurique mince de type IIB | Alternative mince sans chromate dans les applications approuvées | Faible | Le comportement de piégeage des électrolytes peut différer du type I |
anodisation sulfurique de type II | Protection générale contre la corrosion et couleur décorative | Modéré | Impact dimensionnel et de fatigue supérieur à celui d'un revêtement mince de type I |
anodisation dure de type III | Résistance à l'usure, à l'abrasion et certaines applications diélectriques | Le plus élevé parmi ces types d'anodisation | Peut réduire la fatigue et améliorer la précision. |
revêtement de conversion MIL-DTL-5541 | Base de peinture, résistance à la corrosion et stratégies de contact électrique avec accumulation négligeable | Très bas | Moins résistant à l'abrasion que l'anodisation |
Pour une comparaison plus générale entre l'anodisation sulfurique et l'anodisation de type III, le guide Liqin explique pourquoi il ne faut pas confondre une finition choisie pour sa couleur avec une finition choisie pour sa résistance à l'usure. Le guide comparant le revêtement en poudre et l'anodisation est utile lorsqu'un assemblage nécessite une barrière colorée plus épaisse qu'une couche d'oxyde intégrée.
Le type IC mérite une attention particulière dans les nouveaux programmes. La norme MIL-PRF-8625 le définit comme une alternative non chromée offrant la résistance à la corrosion, l'adhérence de la peinture et la résistance à la fatigue associées aux types I et IB. Cependant, cette même spécification met en garde contre le fait que les types IC et IIB peuvent ne pas convenir lorsque le piégeage d'électrolyte est la principale préoccupation. Les considérations environnementales ne dispensent pas de respecter les exigences géométriques.
4. Performance en matière de corrosion : que signifie le test de 336 heures ?
La norme MIL-PRF-8625 exige un essai de brouillard salin à 5 % conformément à la norme ASTM B117, avec une orientation spécifique de l'éprouvette et une durée d'exposition de 336 heures pour l'essai de résistance à la corrosion. Les critères d'acceptation sont plus précis que la simple absence de rouille. L'aluminium ne rouille pas comme l'acier au carbone, et une décoloration visible ne constitue pas systématiquement une piqûre. La spécification exclut les piqûres isolées et exclut de la surface évaluée les bords, les marquages et les zones de contact.
Ce test est un outil de contrôle de la conformité qualité. Il ne constitue pas une prévision directe de la durée de vie d'une pièce d'aéronef (336 heures, 336 jours ou tout autre intervalle d'entretien fixe). Les performances sur le terrain dépendent également de l'alliage, de la conception des joints, du drainage, de la qualité des joints d'étanchéité, de l'apprêt, de la couche de finition, des couples galvaniques, des rayures, de la maintenance et des conditions atmosphériques réelles.
Un bon de commande précis doit indiquer les spécifications du revêtement, son type, sa classe, le procédé de scellement ou la spécification de procédé approuvée, les essais requis, le plan d'échantillonnage et la documentation. Si la pièce est peinte, la composition du revêtement organique et le délai de préparation doivent également être précisés. Si des panneaux de brouillard salin sont utilisés pour les essais, plutôt que des pièces de production, le plan doit indiquer comment ces panneaux sont représentatifs de la charge de production.
4.1 Pourquoi l'état de la surface reste important
L'anodisation suit la surface existante. Elle ne comble pas les marques d'outils, la porosité, les inclusions ni les défauts de bord. La composition chimique de l'alliage influe également sur l'aspect : les alliages 2024, 7075, les tôles plaquées, l'aluminium moulé et les alliages de la série 6000 peuvent présenter des teintes différentes. Il convient de préciser si les critères de rugosité et de dimensions sont applicables avant ou après traitement. Si l'uniformité visuelle est un critère d'acceptation essentiel, il est préférable d'approuver des éprouvettes représentatives ou un échantillon limite plutôt que de se fier à un adjectif tel que « argent parfait ».
5. Règles DFM avant la première coupe
Le problème de finition le moins coûteux est celui qui est résolu lors de la vérification des plans. Le guide de Liqin sur le choix des alliages d'aluminium et la finition de surface fournit un contexte plus large sur les matériaux, tandis que les règles ci-dessous se concentrent sur les applications aérospatiales de type I.
5.1 Distinguer les dimensions finies des dimensions avant anodisation
Précisez si une dimension s'applique avant ou après anodisation. Cette distinction est essentielle pour les ajustements serrés, les logements de paliers, les alésages, les emplacements de goujons, les diamètres primitifs de filetage, les portées d'étanchéité et les pièces minces et flexibles. L'anodisation de type I génère généralement beaucoup moins de dépôts que l'anodisation dure ; par conséquent, appliquer une règle de croissance à parts égales (50/50) issue d'une opération de type III peut conduire à une compensation inadaptée. Utilisez les données fournies par le prestataire agréé concernant l'alliage, le prétraitement, la géométrie et les spécifications.
5.2 Placez les contacts du rack délibérément
Chaque pièce anodisée nécessite un contact électrique. Une marque de contact sur un bossage non fonctionnel et caché peut être acceptable ; la même marque sur une zone d'étanchéité ou une surface visible peut entraîner le rejet de la pièce. Indiquez les zones de contact admissibles sur le dessin ou le schéma de procédé. Prévoyez plusieurs emplacements possibles pour le procédé lorsque la géométrie le permet.
5.3 Concevoir un système de drainage et prévenir les risques de piégeage
Les trous borgnes qui se croisent, les joints à recouvrement serré, les bords roulés, les pièces moulées poreuses et les tubes bouchés peuvent retenir l'électrolyte. Prévoyez des voies d'évacuation lorsque la conception le permet, séparez les ensembles avant traitement ou définissez des exigences particulières de rinçage et de cuisson conformément aux spécifications approuvées. Le collecteur en aluminium anodisé sur mesure illustre comment les passages qui se croisent et les ports filetés complexifient le nettoyage et le masquage, même si sa finition, spécifique au dessin, ne doit pas être considérée comme étant de type I.
5.4 Contrôle des bords, des trous et du masquage
Éliminez les arêtes vives de manière uniforme. Les angles extrêmement aigus peuvent former une couche d'oxyde fragile et sont plus susceptibles d'être endommagés lors de la manipulation. Identifiez les surfaces qui doivent rester conductrices, les zones de collage, les inserts filetés installés après finition et les alésages ne tolérant aucun jeu dimensionnel, même minime. Ne masquez que si cela est nécessaire ; un masquage inutile augmente la complexité de la manipulation, les risques de fuite et les coûts.
5.5 Évitez d'introduire des assemblages de métaux différents dans le réservoir
Les inserts en acier, les broches en acier inoxydable, les composants en cuivre et les assemblages multimétaux peuvent complexifier le prétraitement et engendrer des risques galvaniques ou chimiques. Dans la mesure du possible, il est recommandé d'usiner et d'anodiser d'abord le composant en aluminium, de l'inspecter, puis d'installer l'insert homologué. Si la présence d'un insert est indispensable lors de la finition, le transformateur qualifié et le concepteur doivent l'examiner avant l'établissement du devis.
6. Un plan de fabrication et de qualité pour l'atelier
L'anodisation de type I n'est qu'une étape du processus. Le résultat final dépend de la manière dont les opérations d'usinage, d'ébavurage, de nettoyage, de traitement spécial et d'inspection finale s'articulent.
1. Examen du contrat : Confirmer la révision actuelle du dessin, le matériau et la trempe, l’appel de type I, la classe, le sceau, les spécifications du client applicables, le masquage, les emplacements de contact, les exigences de test et le statut de processeur approuvé.
2. Contrôle des matériaux : Conserver les certificats de matériaux et la traçabilité des lots ou des coulées. Séparer les alliages et les états de trempe, car les différentes compositions chimiques peuvent réagir différemment au prétraitement et à l’anodisation.
3. Planification des processus CNC : sélectionnez des références qui résistent à l’ensemble du parcours. Utilisez des dispositifs de fixation stables pour les parois minces et réalisez la finition des trous critiques en tenant compte des exigences de post-anodisation. L’article de Liqin sur l’usinage multiaxes de géométries complexes en aluminium explique pourquoi la réduction des resserrages contribue à préserver la position des pièces de type aérospatial.
4. Contrôle d'ébavurage et de nettoyage : Éliminer les bavures sans faire pénétrer de matière dans les trous ni modifier les bords contrôlés. Interdire toute contamination par silicone, marqueur non contrôlé et abrasif non approuvé par le finisseur.
5. Mesure de la première pièce : Relevez les dimensions brutes critiques afin que l’équipe puisse distinguer les variations d’usinage de celles de finition. Conservez des photos des zones de masquage et des supports désignés.
6. Traitement spécial : Désignez un document recensant toutes les exigences contrôlées. Vérifiez que le périmètre du traitement et les approbations du client correspondent bien à la tâche, et non pas seulement à l’appellation générique du processus.
7. Inspection finale : vérifier les dimensions après finition, l’aspect du revêtement, les zones masquées, les marques de contact, les filetages et la propreté. Comparer les certificats au bon de commande et à l’identifiant du lot.
8. Preuves de performance : Le cas échéant, consulter les données relatives à la masse du revêtement, à la corrosion, à l’adhérence de la peinture ou à d’autres contrôles de procédé. Un certificat générique ne saurait constituer une preuve de conformité à un essai non répertorié.
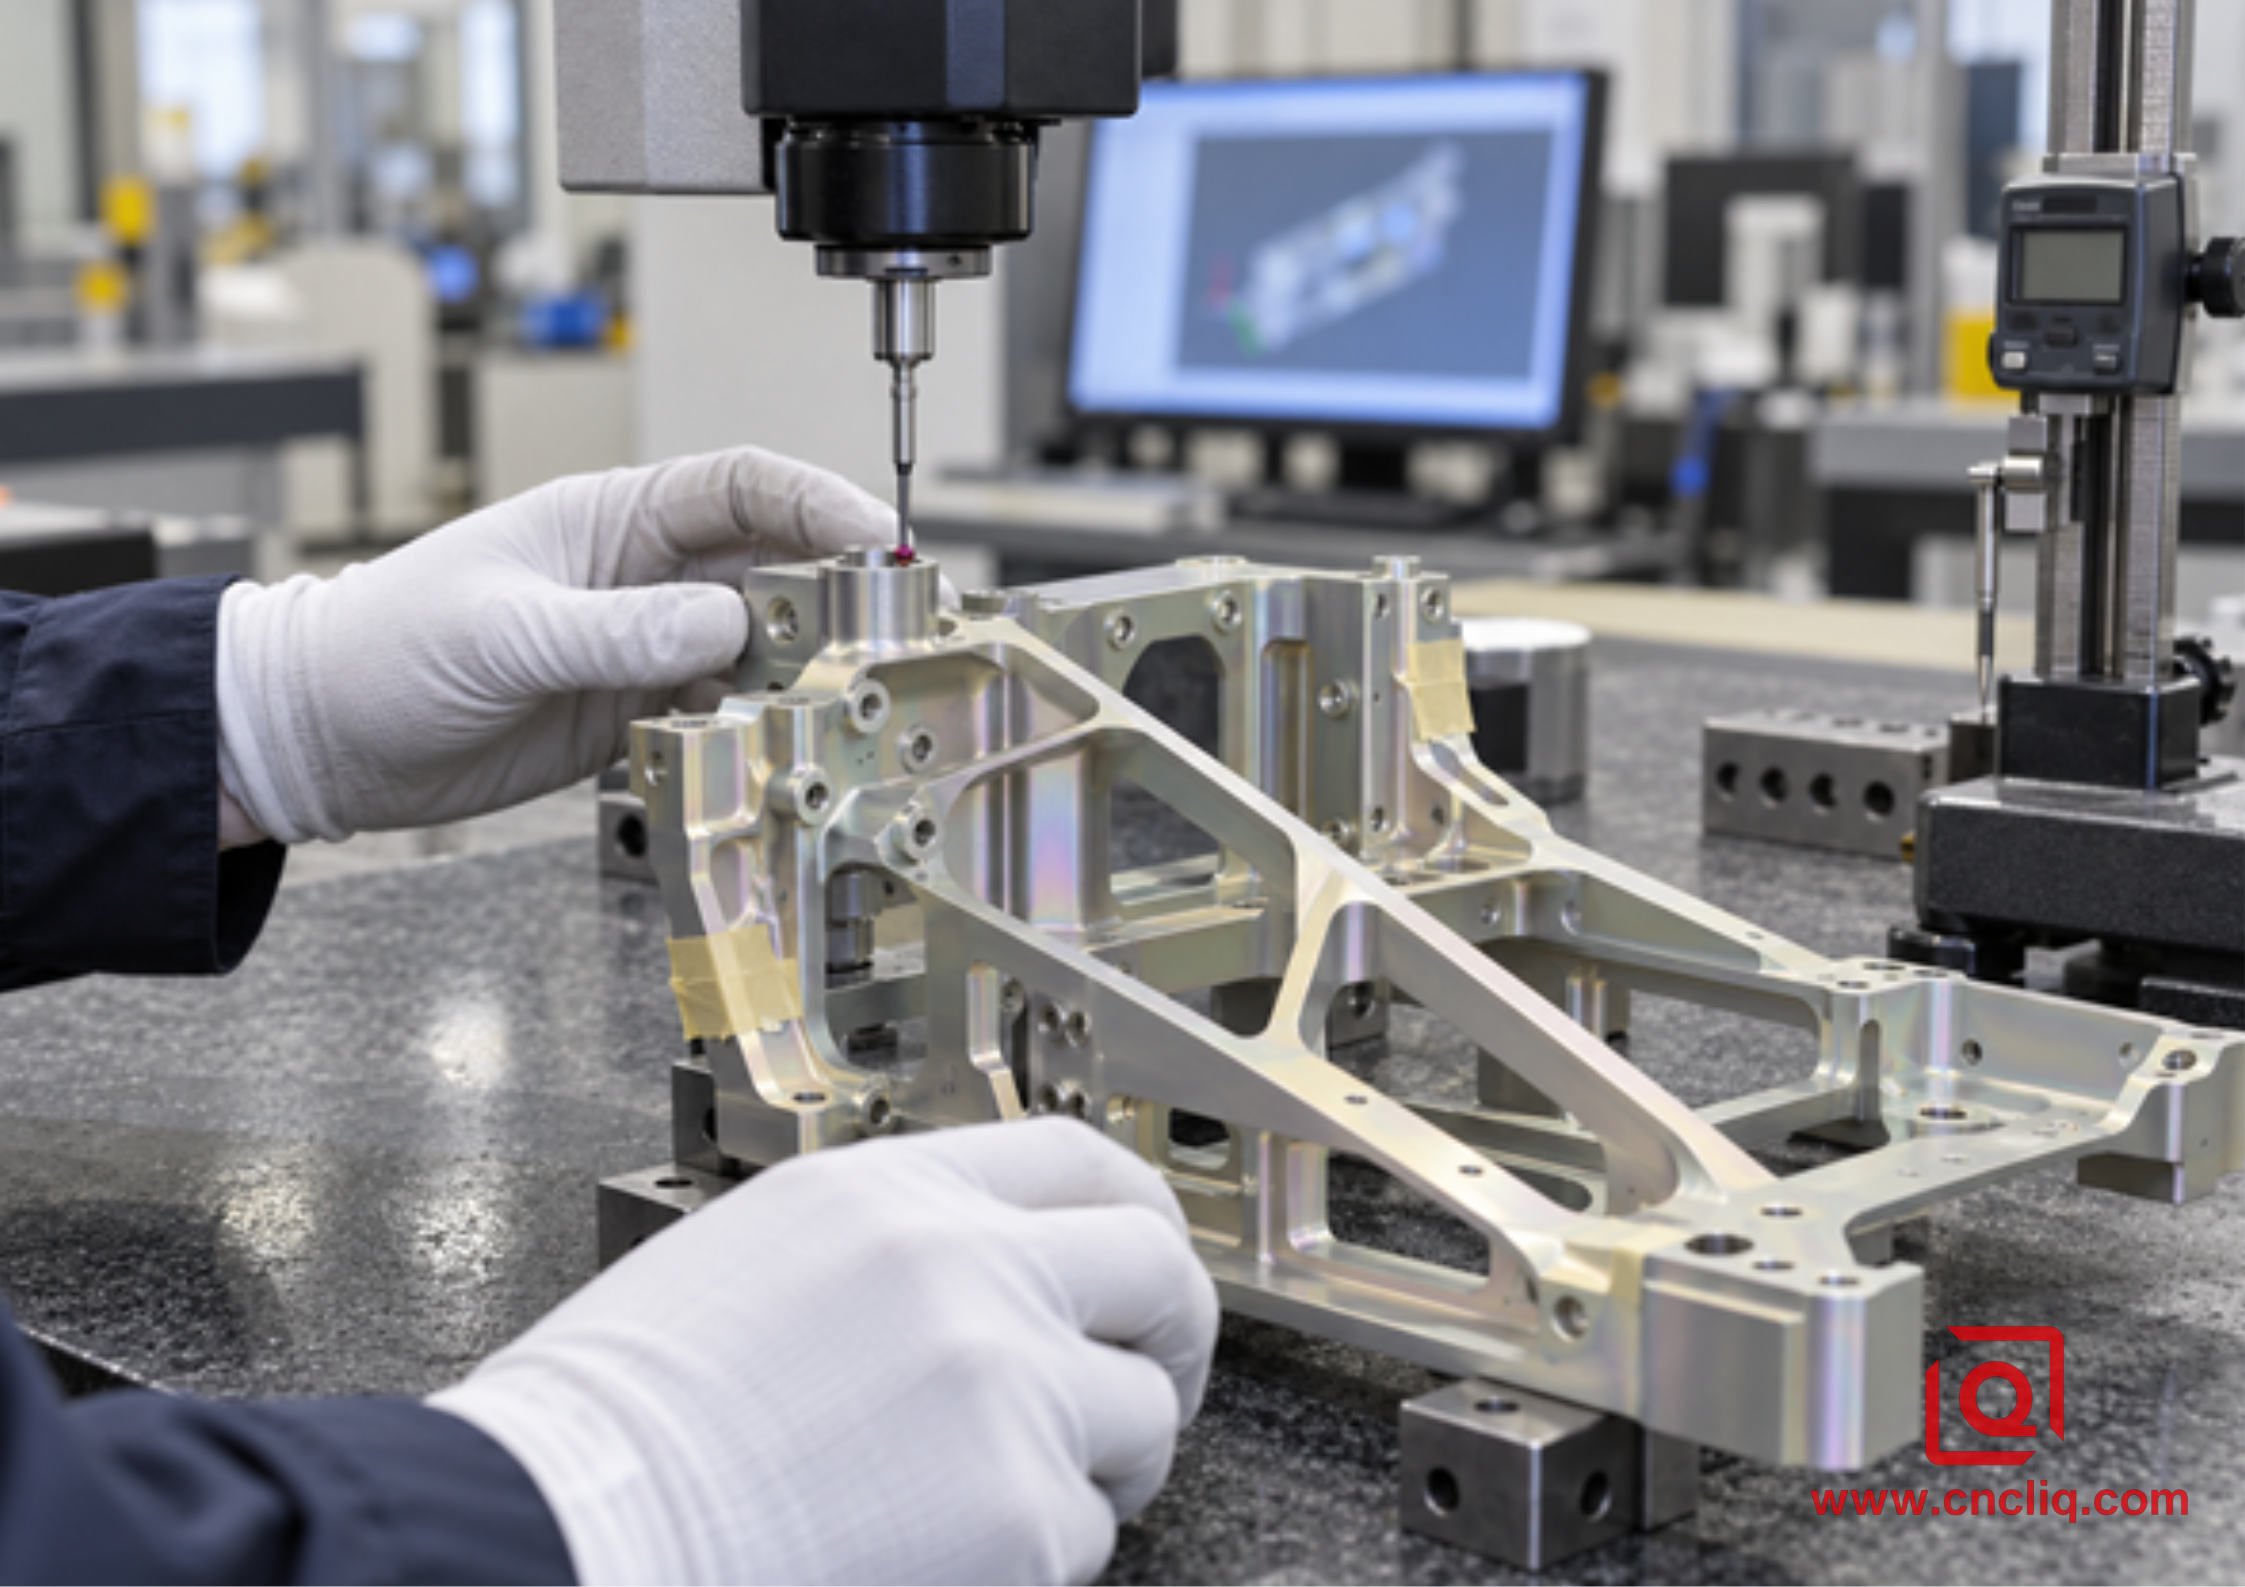
Inspection par machine à mesurer tridimensionnelle d'une structure aérospatiale anodisée de type I à nervures minces
Figure 2. L'inspection après finition doit se concentrer sur les données fonctionnelles, les interfaces protégées et les caractéristiques dont l'acceptation s'applique après anodisation.
6.1 Éléments à inclure dans un dossier de demande de devis utile
Une demande de devis utile contient un modèle 3D natif, un dessin 2D contrôlé, les quantités annuelles et de livraison, le matériau et la trempe, les règles de dimensions finies, la spécification et la révision de la finition, la classe, le sceau, la carte de masquage, les zones de contact avec le rack, le niveau d'inspection, les exigences en matière de certificats et toute liste de processus spéciaux approuvée par le client.
Si le dessin mentionne seulement « Anodisation de type I », renseignez-vous auprès de la direction qui définit les autres options avant la production. Une omission, même minime en apparence, peut avoir des conséquences déterminantes : la pièce peut être teintée, le joint utilisé, le mode d’adhérence du système de peinture et la conductivité d’une surface fonctionnelle. Communiquez également le contexte d’assemblage. Un opérateur de finition ne peut pas déduire qu’une surface nue est une masse électrique ou qu’un alésage reçoit un roulement sphérique critique pour le vol.
Pour une évaluation rapide de la fabrication, veuillez inclure les fichiers STEP et PDF, ainsi que la quantité souhaitée et la période de livraison, dans une demande de devis directement adressée à Liqin . La réponse du service d'ingénierie devra identifier les points à régler concernant la finition avant de figer le prix et le délai de livraison.
7. Cas aérospatial anonyme : support d’actionneur 7075-T651
L'exemple composite anonymisé suivant est un exemple réaliste d'usinage sur mesure, expurgé pour expliquer la méthode plutôt que de divulguer un programme client.
Un intégrateur d'équipements aérospatiaux avait besoin d'un petit lot de supports d'actionneurs en forme de Y usinés à partir d'une plaque 7075-T651. Chaque pièce comportait un palier sphérique, deux points de fixation par goujons et des cavités d'allègement profondes. Le plan d'origine préconisait un traitement thermique conforme à la norme MIL-PRF-8625 Type I, Classe 1, suivi de l'application d'un apprêt homologué sur certaines faces. Cependant, il ne précisait pas si l'alésage du palier était réalisé avant ou après l'anodisation. Une intersection borgne pouvait retenir la solution d'anodisation, et le seul point de fixation visible se situait à proximité d'une pastille de liaison.
L'équipe a précisé que l'alésage du palier et les trous de goujons seraient acceptés après finition, a protégé le siège du palier selon un plan de masquage approuvé et a ouvert le trou transversal pour permettre le drainage après validation de la conception. Une languette d'usinage temporaire est devenue le point de contact autorisé avec la crémaillère. Les caractéristiques critiques ont été mesurées avant et après le premier lot de finition afin qu'une tolérance démontrée, et non une règle universelle, puisse guider la production.
Les supports ont été ébauchés à partir de barres équilibrées, relâchés de la forte pression de serrage, ré-mesurés et finis en une seule opération multi-axes. Le processeur approuvé a reçu un masquage marqué et un schéma de contact. L'inspection finale a porté sur le positionnement précis, l'ajustement des roulements, les marques de contact, la continuité de la finition, les certificats et les preuves de conformité au processus spécifié.
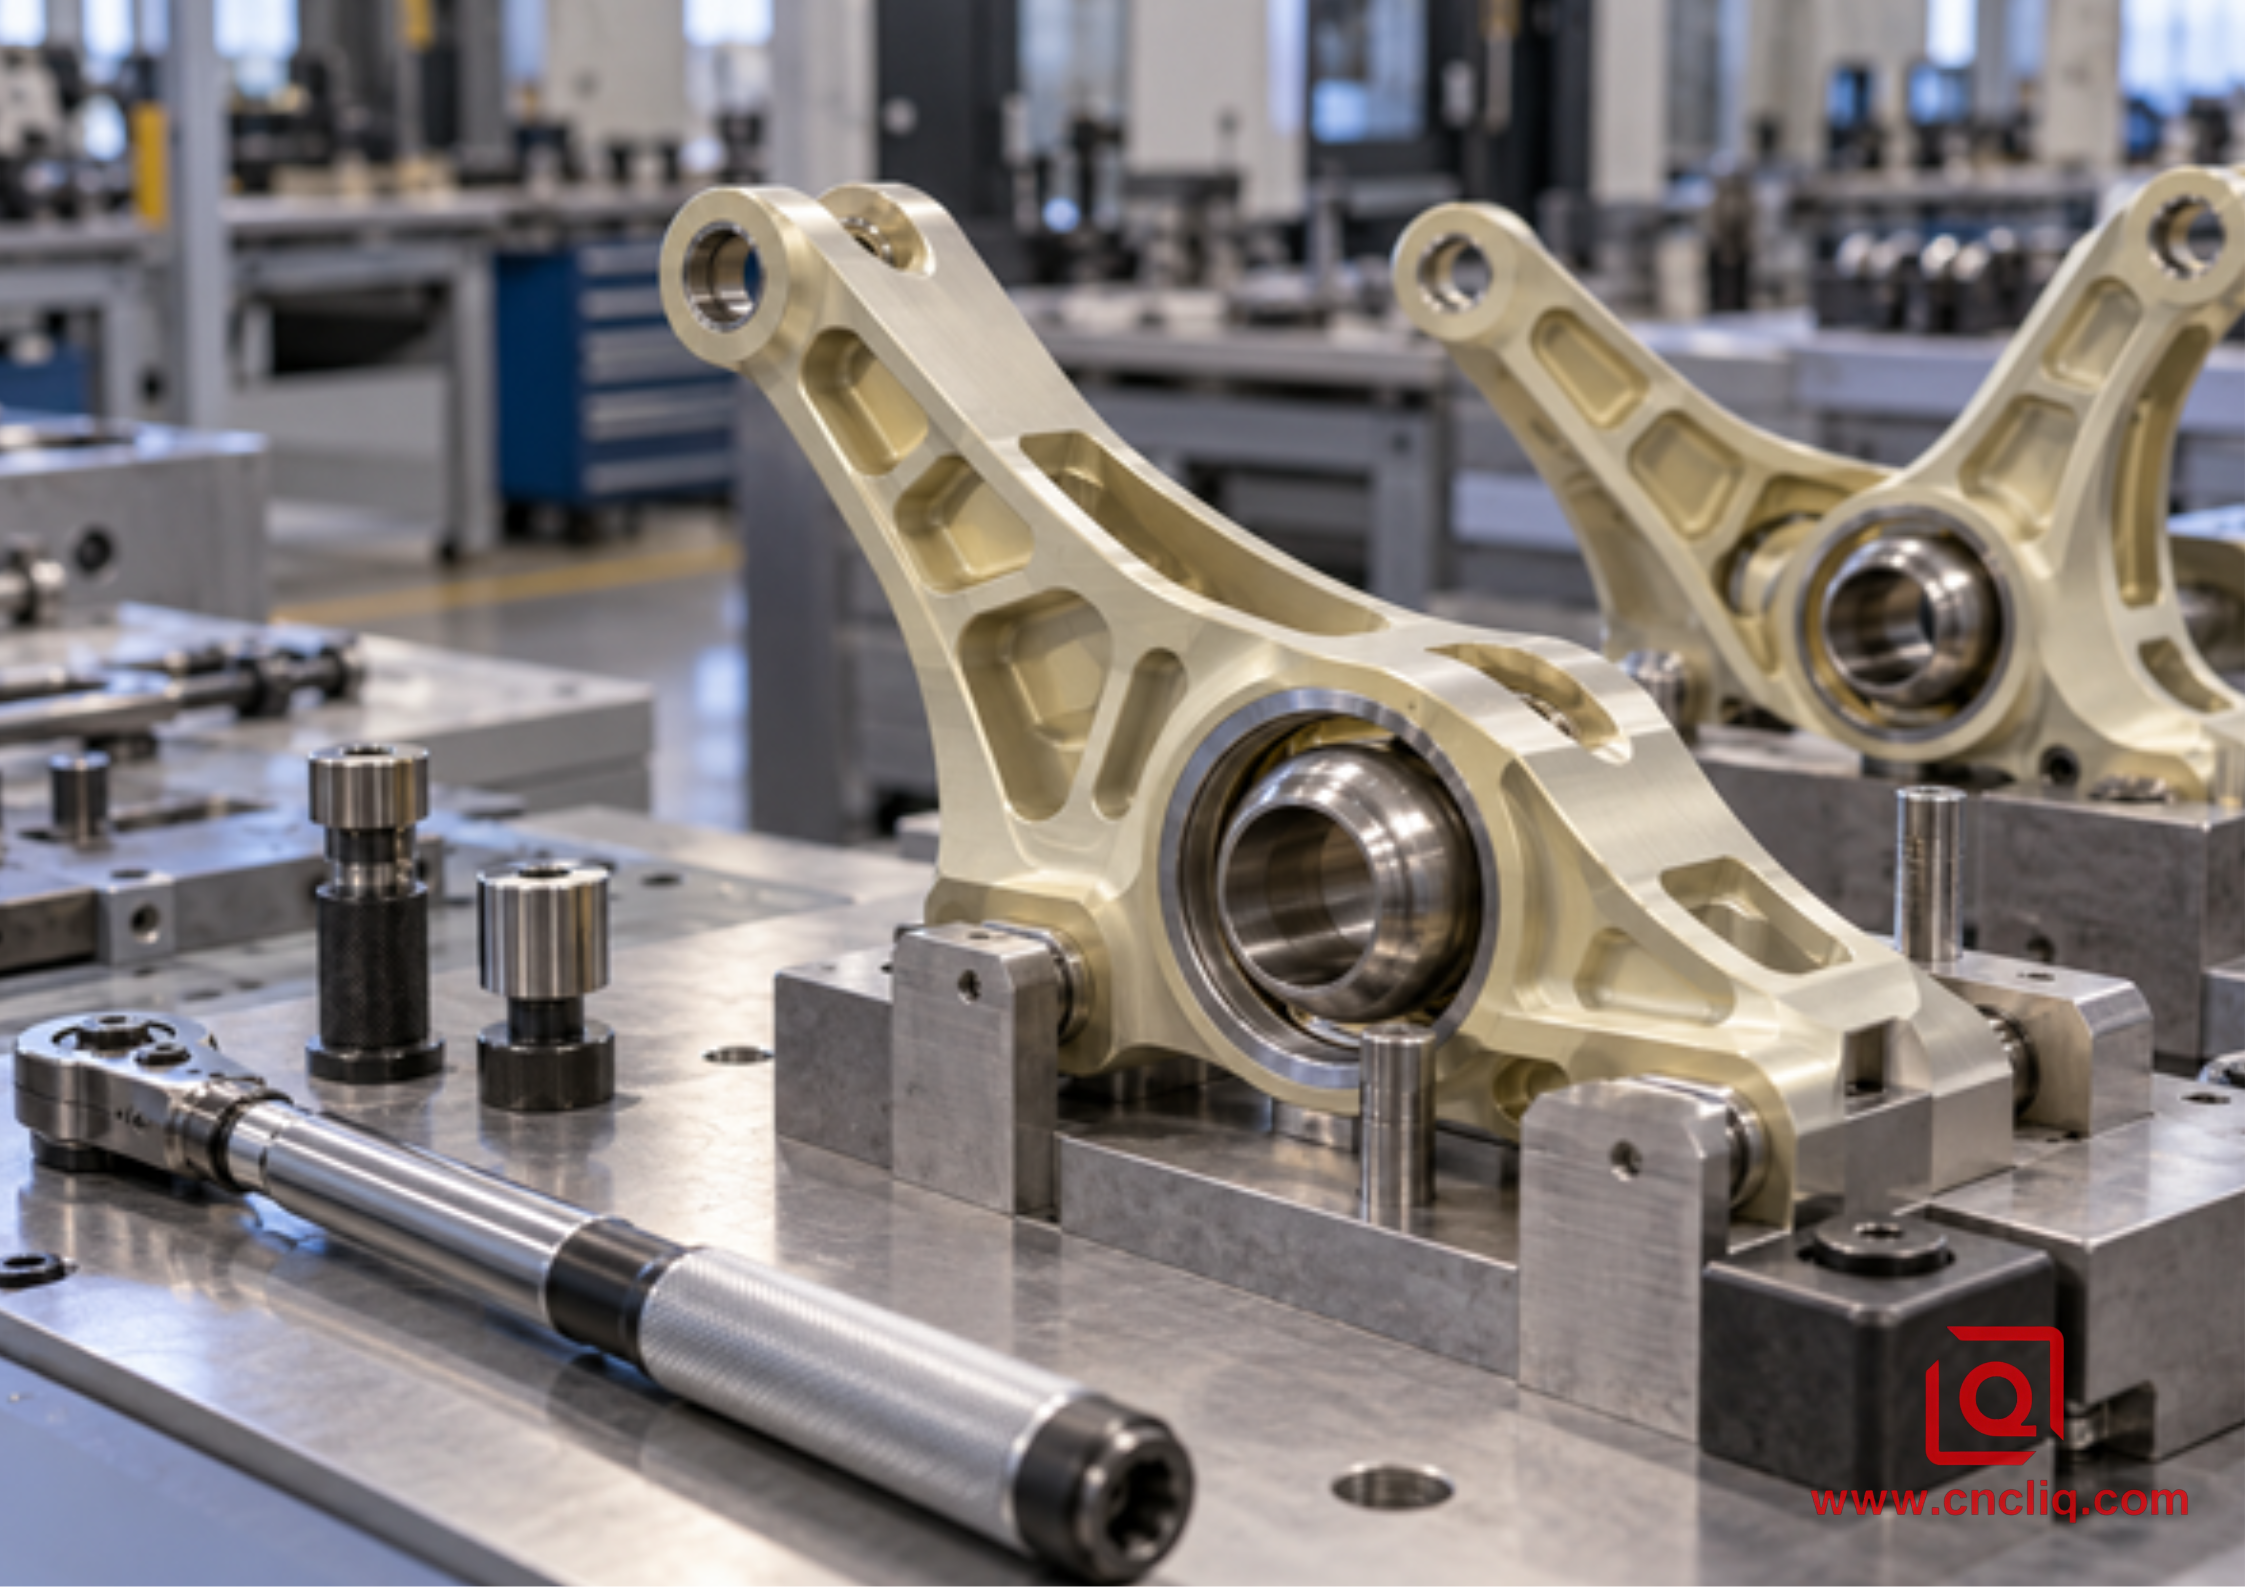
Supports d'actionneur anodisés de type I finis sur un gabarit d'assemblage à ajustement par palier
Figure 3. Un contrôle d'ajustement fonctionnel complète l'inspection dimensionnelle à l'endroit où un siège de roulement protégé, une structure anodisée et la quincaillerie se rencontrent.
La définition de ces interfaces avant la mise en production a permis de réduire l'ambiguïté liée au masquage et d'améliorer la précision du devis. Plus important encore, le premier article a répondu à la question dimensionnelle avant la production, et non après le rejet d'un assemblage.
8. Inspection et documentation qui renforcent la confiance de l'acheteur
Les équipes d'approvisionnement du secteur aérospatial recherchent un résultat contrôlé et traçable, et non une simple couleur. Les preuves doivent correspondre au risque associé à la pièce. Un dossier type peut inclure des certificats de matériaux liés au suivi de production, un rapport d'inspection du premier article ou un rapport dimensionnel, un certificat de conformité précisant le type de revêtement, sa classe, la révision des spécifications, le fabricant et le lot, les preuves des tests de contrôle de processus requis, l'acceptation du masquage et du contact avec le support, ainsi qu'une description écrite de toute non-conformité. L'emballage doit empêcher le frottement métal sur métal, l'humidité emprisonnée et l'endommagement des nervures fines. Il est inutile de demander systématiquement tous les tests ; les coupons spéciaux, l'inspection à 100 %, le masquage spécifique et les emballages personnalisés engendrent des coûts supplémentaires. Demandez uniquement les tests requis par le plan de conception et le plan qualité, puis formulez-les clairement pour obtenir un devis.
9. Réalités environnementales et de sécurité des travailleurs
L'acide chromique contient du chrome hexavalent. Les recommandations de l'OSHA relatives à la galvanoplastie et à l'anodisation expliquent que les travailleurs peuvent être exposés aux brouillards de Cr(VI) lors des procédés utilisant l'acide chromique et décrivent les mesures techniques de contrôle, les pratiques de travail, les équipements de protection individuelle et les précautions à prendre en matière de protection respiratoire. L' Agence américaine de protection de l'environnement (EPA) décrit l'anodisation au chrome comme un procédé principalement utilisé pour les pièces d'aéronefs et autres structures soumises à des contraintes et à des environnements corrosifs.
Pour les acheteurs, cela entraîne deux conséquences. Premièrement, le revêtement de type I doit provenir d'un procédé spécial rigoureusement contrôlé et conforme à la législation. Deuxièmement, les nouveaux programmes doivent privilégier l'évaluation des options sans chromate approuvées plutôt que de reconduire un revêtement existant sans examen préalable. Aucun de ces points n'autorise une substitution informelle. Les plans aérospatiaux, les spécifications du client, les exigences réglementaires et les listes de fournisseurs agréés restent la référence.
Demandez aux fournisseurs potentiels comment ils contrôlent les traitements spéciaux sous-traités, vérifient les certifications, assurent la traçabilité des lots et gèrent les non-conformités. Un atelier d'usinage qui sous-traite l'anodisation des pièces reste responsable de l'interface de fabrication promise au client.
Cliquez ici pour toute demande 👆
FAQ
1. L'anodisation à l'acide chromique de type I est-elle la même chose que le chromage ?
Non. Le chromage consiste à déposer du chrome métallique sur un substrat, tandis que l'anodisation de type I transforme électrochimiquement la surface de l'aluminium en un film d'oxyde d'aluminium dans un électrolyte d'acide chromique. La pièce sert d'anode et la finition obtenue est mince, résistante à la corrosion et souvent utilisée comme support de peinture. Mentionner « chromage » dans une demande de devis peut entraîner le choix d'un fournisseur inadéquat, d'un procédé inapproprié et une grave erreur de conformité.
2. Quelle est l'épaisseur de l'anodisation MIL-PRF-8625 Type I ?
La norme MIL-PRF-8625 encadre les revêtements de type I et IB par une masse minimale de revêtement non scellé de 200 mg/ft² et propose des recommandations générales concernant l'épaisseur, plutôt qu'une épaisseur universelle obligatoire. La plage publiée pour les types I, IB, IC et IIB est de 0,00002 à 0,0007 pouce, mais l'épaisseur réelle dépend de l'alliage et du procédé. Si les dimensions finales dépendent du film, spécifiez les exigences dimensionnelles et faites-les valider par le transformateur agréé.
3. Le type IC peut-il remplacer le type I sur un dessin aérospatial existant ?
Uniquement après validation de la conception et approbation du client. Le type IC est défini comme une alternative sans chrome pour les applications nécessitant une résistance à la corrosion, une bonne adhérence de la peinture et une résistance à la fatigue, mais son équivalence n'est pas automatique pour toutes les géométries. La norme MIL-PRF-8625 précise que les alternatives sans chrome peuvent ne pas convenir aux cas où le piégeage d'électrolyte est la principale préoccupation ; une modification ou une déviation technique documentée est donc indispensable.
4. L'anodisation de type I résiste-t-elle à 336 heures de brouillard salin ?
Le test de résistance à la corrosion MIL-PRF-8625 utilise un brouillard salin à 5 % conformément à la norme ASTM B117 pendant 336 heures et applique des limites de piqûres et des règles d'évaluation définies. La réussite de ce test contrôlé démontre la conformité aux exigences spécifiées ; elle ne constitue pas une garantie de durée de vie. Les performances réelles de l'aéronef dépendent également de l'alliage, de l'étanchéité, de l'apprêt, de la couche de finition, du drainage, des rayures, des couples galvaniques et de la maintenance.
5. Que dois-je envoyer pour obtenir un devis pour une pièce aérospatiale anodisée de type I ?
Veuillez fournir le modèle STEP, le dessin 2D contrôlé, les informations relatives au matériau et à la trempe, au type et à la classe MIL-PRF-8625, aux spécifications de processus du client, aux règles dimensionnelles, au masquage et au plan de contact avec le rack, aux quantités annuelles et de production, au niveau d'inspection, aux certificats requis, aux exigences du transformateur agréé, à la destination et à la date de livraison prévue. Si un détail de finition est incertain, veuillez le signaler clairement afin que le service d'ingénierie puisse chiffrer une clarification ou un essai sur un premier article, plutôt que de laisser une hypothèse en suspens en production.
Cliquez ici pour toute demande 👆
Résumé
L'anodisation à l'acide chromique de type I demeure une option pratique de protection contre la corrosion et de base de peinture pour de nombreuses pièces en aluminium aérospatiales sensibles à la fatigue, car elle forme une fine couche d'oxyde intégrale avec un impact dimensionnel limité. Un approvisionnement réussi ne se limite pas à la simple connaissance du procédé : il est essentiel de définir clairement les spécifications actuelles, l'alliage, la classe, le type de scellage, les dimensions finales, le masquage, le drainage, les contacts du rack, le plan de test, le prestataire agréé et la traçabilité avant toute mise en production. Pour les nouveaux programmes, évaluez les alternatives de type IC ou IIB approuvées, mais n'optez jamais pour un procédé de substitution sans autorisation de conception. Transmettez à Liqin vos plans, quantités et exigences de finition pour une étude de faisabilité et un devis couvrant l'ensemble du processus, de l'usinage à la finition.
Coordonnées
Société : Ningbo Liqin Industry Co., Ltd. Assistance clientèle quotidienne et support après-vente : service@shturl.zhuwanying@cncliq.com
Nouvelle demande de renseignements, devis et discussion de commande : business@shturl.zhouli@chinaliqin.com
Assistance téléphonique : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales présentées sur ce blog ne sauraient se substituer aux accords techniques signés. Les pièces sur mesure étant soumises à des variations liées aux numéros de coulée des matériaux, aux étalonnages des machines et aux tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité formalisés.
Toutes les études de cas clients présentées sur ce blog ont été intégralement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent en aucun cas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés internationaux les plus exigeants. Notre site de production de 6 500 m² est équipé de plus de 150 machines, intégrant l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression. Cette organisation nous permet de gérer les projets de manière fluide, depuis la conception CAO initiale jusqu'à l'expédition des pièces finales.
Nous assurons un contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle CMM et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, vous garantissant ainsi des composants prêts à l'emploi, sans difficultés d'assemblage ni arrêts de ligne coûteux. Outre la fabrication, vous pouvez compter sur nous pour des réponses sous deux heures à vos demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
N'hésitez pas à nous faire part de vos demandes de renseignements et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
