Русский




Большинство магазинов считают 6061 дружелюбным — пока вдруг это не так. Фишки могут задушить глубокий карман. Высокая стена может начать звонить. Иногда яркая стена становится серой за один проход, потому что резак подцепил алюминиевую шкурку. Быстрое удаление металла – это простая задача. Для повторяемой работы нужна острая кромка, чип с каким-то корпусом, куда-то, куда этот чип можно будет положить, и приспособление, которое удерживается, не выдавливая компонент из формы.
Для кого это? Любой, кто должен спроектировать, купить, оценить или вырезать деталь 6061 и хочет большего, чем просто диаграмма, скопированная с другого станка. Мы создадим первую настройку, прочитаем, что нам говорит разрез, и соберем детали, необходимые поставщику для составления полезного предложения. Помните одно правило: каждое число в этой статье — это место, с которого можно начать испытание. Сначала идет таблица производителя фрезы, а затем реальные ограничения на шпиндель, держатель, вылет, охлаждающую жидкость, приспособление, траекторию CAM и партию материала.
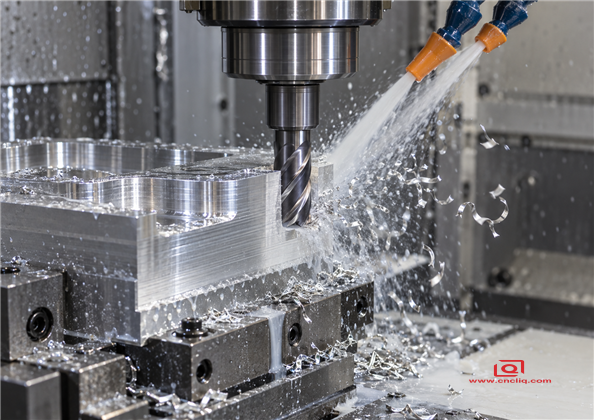
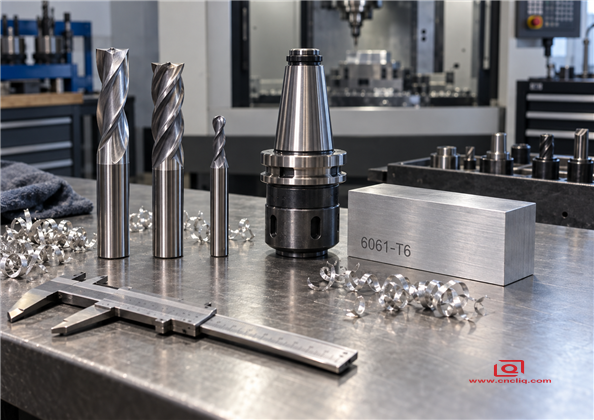
Быстрый ответ: Если бы эта работа только что дошла до станка, первым инструментом, который стоит попробовать, была бы полированная двух- или трехзубая твердосплавная фреза. Воздух или охлаждающая жидкость должны попадать на выходную сторону разреза; опрыскивание держателя мало что дает. Что касается надводной скорости, то 300 м/мин — это опасная территория. Это пробная точка, не более того. Выберите нагрузку стружки в соответствии с диаметром и настройкой инструмента, выполните расчет подачи с учетом частоты вращения шпинделя, на которой действительно работает шпиндель, и проверьте короткую растяжку. Слышите трущийся визг? Замедление подачи может ухудшить ситуацию. Прежде чем прикасаться к переопределению, посмотрите на край и скол.
Почему 6061-T6 хорошо режет и почему магазины все еще отказываются от него
Магний и кремний придают 6061 свойства термообработки. Обозначение Т6 означает термообработку в растворе с последующим искусственным старением. В T651 и T6511 добавлены ступеньки для снятия напряжения, соответствующие способу изготовления ложа. Эти суффиксы не являются украшением; они могут изменить поведение заготовки, когда одна сторона открыта. При покупке не останавливайтесь на «6061». Укажите состояние и форму заготовки на чертеже и запросите отслеживаемую документацию по материалу, когда этого требует применение. Например, ASTM B221 охватывает экструдированные стержни, стержни, проволоку, профили и трубы из алюминия и алюминиевых сплавов. Плита и лист имеют разные характеристики.
На станке 6061 обычно обеспечивает меньшие силы резания, чем сталь, и обеспечивает высокую скорость резания. Его теплопроводность помогает отводить тепло, но материал все равно может размазываться по тусклому краю. Это пятно становится наростом, или BUE. Как только BUE изменит геометрию фрезы, размер и качество обработки могут измениться за несколько проходов. Глубокие карманы создают еще одну проблему: стружка покидает инструмент, отскакивает и снова режется. У перерезанной стружки твердая поверхность и непредсказуемая кромка.
Остаточное напряжение тоже имеет значение. Удалите большую часть заготовки с одной стороны пластины, и деталь может сдвинуться, когда зажимы ослабнут. Более быстрая программа бесполезна, если компонент свободного состояния больше не является плоским. Для тонких стенок, больших карманов или плотных связей баз запланируйте черновую обработку, разжим или повторную сборку, а также отдельный этап чистовой обработки. В нашем расширенном руководстве по процессам обработки алюминия сравниваются маршруты фрезерования, токарной обработки и экструзии, когда обработка заготовок не является единственным вариантом.
Начните с трех цифр, которые на самом деле контролируют сокращение
RPM сам по себе является паршивой инструкцией по эксплуатации. Двенадцать тысяч оборотов в минуту могут отбросить чистую стружку или отполировать стену трением. Диаметр фрезы, количество зубьев и подача вперед определяют, какой из них вы выберете. Работайте от скорости резания и подачи на зуб. Стандартные метрические соотношения, опубликованные в документе Sandvik Coromant фрезерование формулы:
Нужна скорость шпинделя? n = (Vc × 1000) ÷ (π × D).
Нужна подача стола? Vf = fz × n × z.
Проверка скорости удаления? Q = (ap × ae × Vf) ÷ 1000.
Эти обозначения менее загадочны, чем кажутся. ВК? Скорость поверхности, м/мин. D – диаметр фрезы на срезе. Маленький fz — это чип, присвоенный одному зубу, а z подсчитывает зубы, выполняющие работу. Внизу инструмент ap; поперек инструмента составляет ae. Математика с радостью примет расшатанные тиски или ненужный вылет в 60 мм. Машина не будет. Используйте уравнения, чтобы правильно выполнить арифметику, а затем решите, заслуживает ли установка этих цифр.
Пример обработанной концевой фрезы диаметром 10 мм
Учитывайте в расчете трехзубую твердосплавную концевую фрезу диаметром 10 мм. При скорости Vc, равной 300 м/мин, скорость шпинделя приближается к 9550 об/мин — достаточно близко для выбора настроек станка, но это не повод игнорировать собственные ограничения шпинделя. Дайте каждому зубу 0,08 мм, а скорость подачи стола составит около 2290 мм/мин. При осевой глубине 3 мм и радиальном зацеплении 3 мм расчетная скорость удаления составляет около 20,6 см³/мин. Жесткая боковая резка, правильная алюминиевая фреза и чистый поток стружки заслуживают короткой проверки. Прорезание пазов на всю ширину — это еще одна работа; не переносите цифры в неизменном виде.
|
Инструмент и работа |
Консервативная корректура |
Результат расчета |
Примечание о цехе |
<тр>
Твердый сплав Ø6 мм; г = 2; боковой разрез |
Vc 300; фз 0.04 |
n 15 915; Вф 1273 |
Длинный свес или мягкое крепление? Сдайте назад и проверьте доступный крутящий момент. |
<тр>
Твердый сплав Ø10 мм; г = 3; грубый боковой срез |
Vc 300; фз 0.08 |
n 9,549; Вф 2292 |
Для чипа есть место, и настройка должна быть жесткой. |
<тр>
Твердосплавный сплав Ø12 мм; г = 3; грубый боковой срез |
Vc 300; фз 0.10 |
n 7958; Вф 2387 |
Мощность, баланс держателя, боковой прикус и нагрузка на зажим - все это получает голосование. |
<тр>
Твердый сплав Ø10 мм; г = 3; финишный проход |
Vc 400; фз 0.04 |
n 12 732; Вф 1528 |
Оставьте ровный запас. Edge все еще нуждается в чипе; не позволяй ему кататься на коньках. |
|
Эксплуатация |
Предпочтительный подход |
Что обычно идет не так |
Первое исправление |
<тр>
Адаптивная или боковая черновая обработка |
Полированный твердый сплав с 3 канавками; постоянное радиальное зацепление; попутное фрезерование |
Скачки нагрузки в углах, вибрация, переточка стружки |
Плавный вход и движение по углам; уменьшите радиальное зацепление перед уменьшением нагрузки на стружку |
<тр>
Размещение на всю ширину |
инструмент с 2 или открытыми 3 канавками; скромное отступление; прямая эвакуация |
Набивная стружка и сварная кромка |
Уменьшите подачу примерно на 30–50 % от проверенного значения при боковом фрезеровании, затем проверьте отвод стружки |
<тр>
Отделка стен |
Острый выделенный край; даже сток; непрерывный проход, где это возможно |
Вертикальные линии, сужение, отметки остановки в углах |
Проверьте биение, отклонение, фактическую подачу короткими ходами и постоянство припусков |
<тр>
Тонкие полы и ребра |
Сбалансированное удаление; легкий финишный нажим; поддержка на грани разрыва |
Отталкивание от стены, вибрация, искажение в свободном состоянии |
Измените траекторию инструмента и стратегию поддержки, прежде чем искать ошибку с помощью смещений |
<тр>
Бурение |
Острое сверло для цветных металлов; надежный план выхода из ситуации |
Набивка стружки, вход увеличенного размера, заусенцы |
Укорачивать пробивку по мере увеличения глубины, улучшать направление охлаждающей жидкости, проверять состояние точки |
<тр>
Темы |
Выберите метчик, формовочный метчик или фрезу с учетом глубины, размера, объема и риска |
Истирание, закупоренные глухие отверстия, поломка |
Проверьте предварительное отверстие, смазку, пространство для стружки и размеры после чистовой обработки |
|
Симптом |
Вероятные причины |
Практический ответ |
<тр>
Алюминий, приваренный к канавкам |
Тупая кромка, трущаяся стружка, слабая эвакуация, неправильное покрытие, повторная резка |
Замените или очистите инструмент; восстановить загрузку чипа; улучшить аим; уменьшите взаимодействие, если карман не может очиститься |
<тр>
Болтовня на прямых стенах |
Длинный вылет, гибкая стенка, слабый держатель, нестабильное зацепление |
Укоротить сборку; опорная стена; используйте постоянное участие; отрегулируйте скорость после проверки механики |
<тр>
Хорошая открытая отделка, плохие углы |
Замедление станка, внезапное зацепление, задержка траектории движения инструмента |
Добавьте сглаживание углов и проверьте фактическую подачу, а не только заданную подачу |
<тр>
Деталь прогибается после разжима |
Несбалансированное снятие, остаточное напряжение, чрезмерное усилие зажима |
Черновая обработка обеих сторон, освобождение и повторная обработка, затем чистовая обработка на стабильных базовых значениях |
<тр>
Заусенцы на выходах и краях |
Тупой инструмент, неподдерживаемый выход, плохой порядок работы |
Поддержка выхода, настройка прорывной подачи, добавление контролируемой фаски и документированное удаление заусенцев |
<тр>
Размер варьируется в зависимости от партии |
BUE, износ, термические изменения, сколы под установочными поверхностями |
Осмотрите край и крепление; отслеживать температуру и смещения; очищайте датумы через заданные интервалы |