 Русский




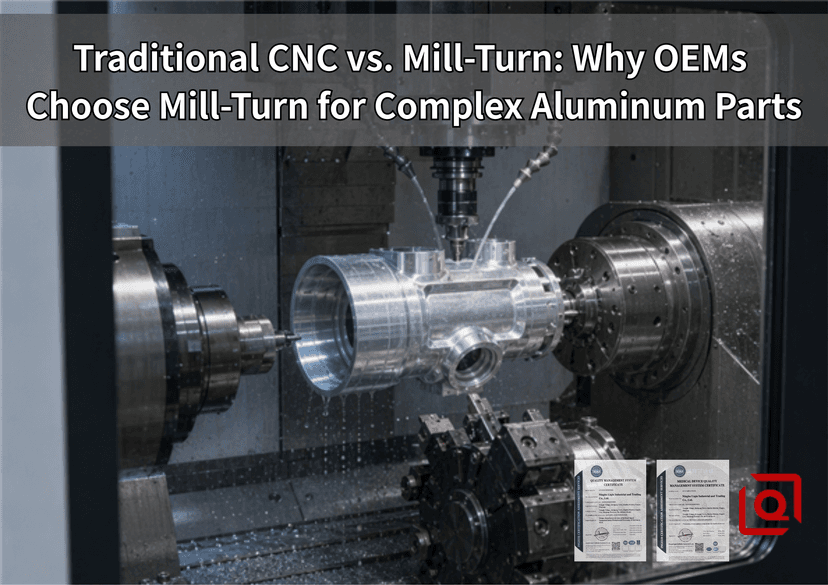
Вот сценарий, который знаком каждому инженеру-механику и руководителю отдела закупок.
Ваш отпечаток оказывается на столе: 6061-T6 алюминий , тонкие стены , плотные совмещения отверстий и радиальные поперечные отверстия, пересекающие внутреннее отверстие. Вы указываете биение 0,012 мм и позиционный допуск, который не оставляет места для дрейфа.
От того, что произойдет дальше, зависит, будет ли ваш проект успешным или застопорится.
Если эта деталь проходит через традиционную многооперационную установку — сначала обтачивается внешний диаметр на 2-осном токарном станке, бросается в корзину, перемещается по цеху и повторно зажимается в специальное приспособление с мягкими губками на 3-осном вертикальном обрабатывающем центре (VMC), — вы получаете изменения при каждой передаче.
Именно здесь токарно-фрезерные центры меняют экономику.
На нашем предприятии обработка прецизионный алюминиевый OEM-компонент s — это не абстрактное упражнение САПР; это бескомпромиссная физическая борьба с искажениями при зажиме, повторной резкой стружки, тепловым расширением и ошибками накопленных допусков.
Вот почему опытные OEM-производители отказались от последовательных фрезерных и токарных станков с ЧПУ в пользу интегрированных фрезерно-токарных центров, и что на самом деле происходит внутри корпуса станка, чтобы этот вызов оправдал себя.
Реальная цена «узкого места трансфера»
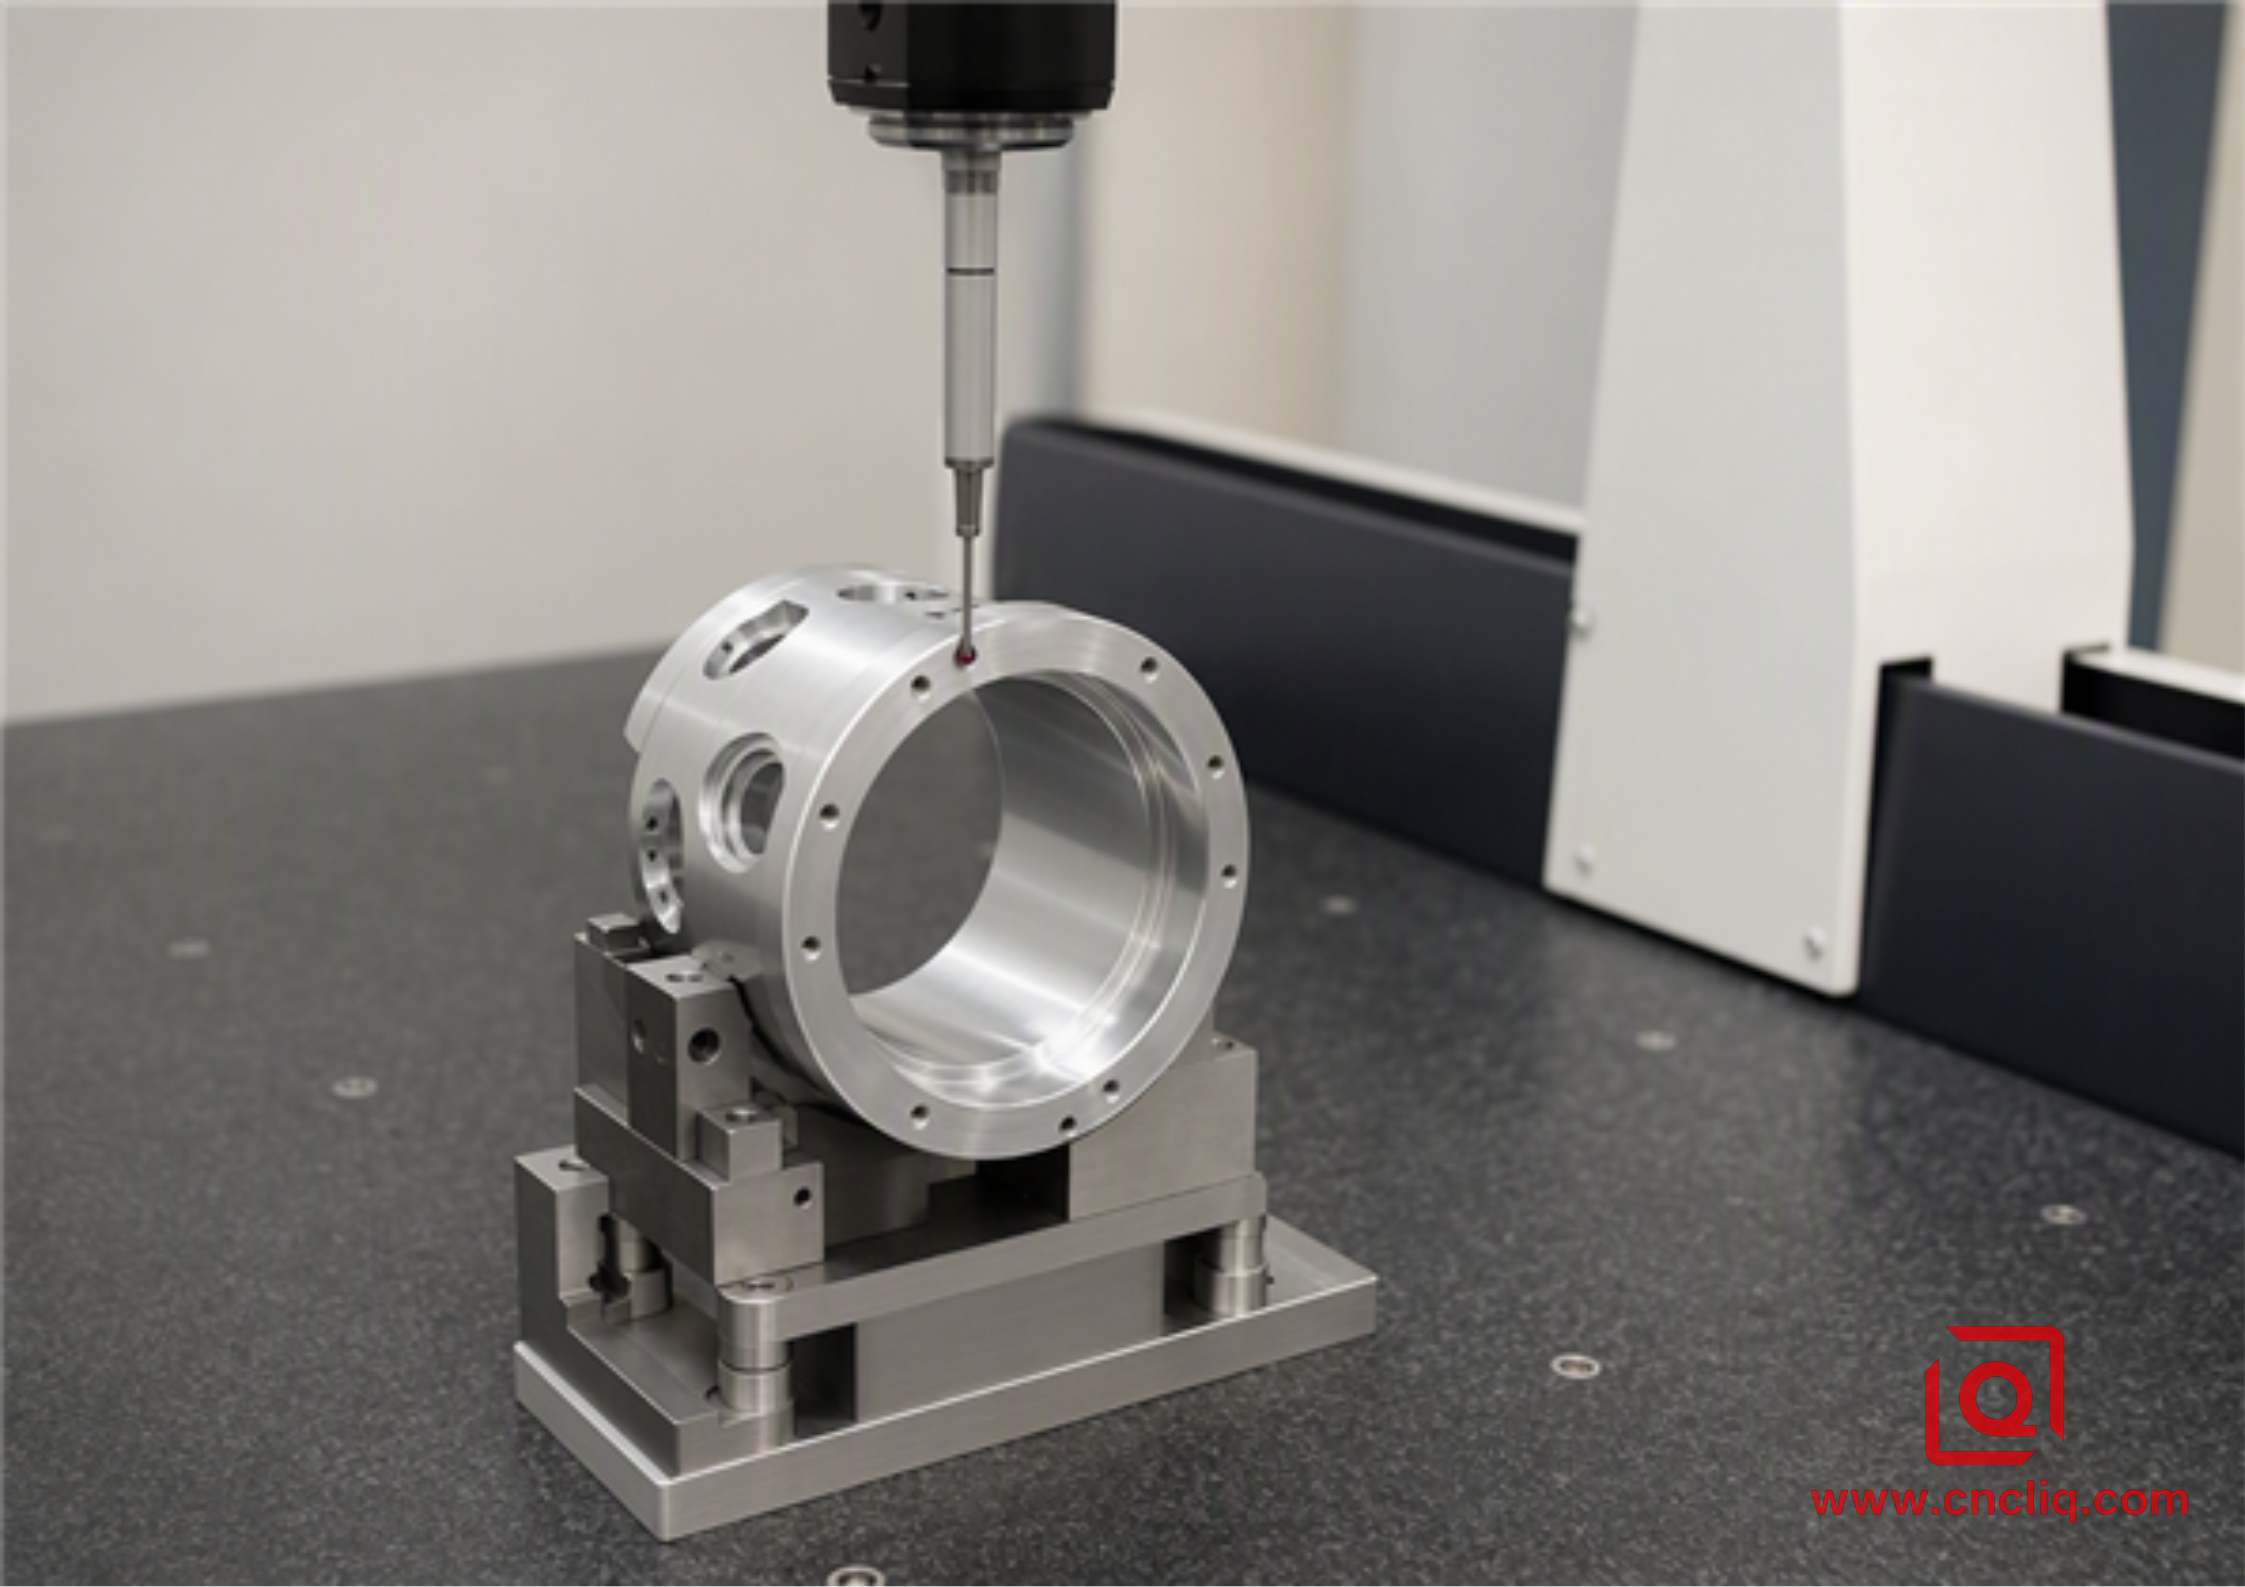
На бумаге процесс с использованием двух машин выглядит дешево. Выполните токарную обработку на недорогом токарном станке, поперечное сверление и фрезерование карманов — на открытом стане. Просто, правда?
Не совсем.
Наблюдайте за полом в течение десяти минут. Оператор разжимает получившуюся заготовку. Даже при тщательно расточенных мягких губках 6061 на вторичном фрезерном приспособлении стружка неизбежно попадает под посадочную поверхность детали. Случайная стружка размером 0,03 мм, застрявшая под установочным выступом, приводит к угловому наклону. Затяните гидравлические тиски до 2,5 МПа, и вы введете упругую деформацию в тонкостенный алюминиевый цилиндр.
Вы фрезеруете радиальные элементы, вынимаете деталь и измеряете ее.
Истинное положение объекта-базы пролетело мимо вашей цели.
Почему? Потому что исходная система координат сбрасывается в ту секунду, когда заготовка покидает патрон первичного шпинделя.
Conventional Routing:
Lathe Op 10 (Datum A Created)
 → Part Ejection & Queue Wait (Thermal Drop)
 → Mill Op 20 (Re-clamp on Datum A via Soft Jaws)
 → True Position Shift + Runout Degradation
Напротив, 5-осевой или многоосный токарно-фрезерный центр выполняет то, что в отрасли называется обработкой «сделано в одном». Главный шпиндель один раз зажимает экструдированную алюминиевую заготовку. Черновая токарная обработка, контурная обработка наружного профиля, эксцентриковое растачивание приводным инструментом, сверление поперечных отверстий, жесткое нарезание резьбы и удаление заусенцев выполняются в единой, ненарушенной системе координат.
Если вторичная сторона требует обработки, противошпиндель синхронизирует скорость вращения с основным шпинделем, согласовывает фазу до 0,001 градуса посредством выравнивания энкодера оси C, фиксирует готовый диаметр и принимает деталь во время автоматической резки.
Ручной оператор не прикасается. Никаких ошибок при повторном зажиме. Никакой миграции данных.
Реальный производственный снимок: корпус жидкостного коллектора
Чтобы увидеть, как это работает на практике, давайте рассмотрим реальный корпус промышленного коллектора для жидкости, который мы изготовили для европейского OEM-производителя автоматизированного испытательного оборудования.
Конструкция детали сочетала в себе прецизионное отверстие гидравлического золотника с четырьмя поперечно-фрезерованными портами коллектора, расположенными под углом масляными каналами и внешней удерживающей резьбой.
Key Material & Geometry Baseline:
- Material: Aircraft-grade Aluminum 6061-T6 (AMS 4027 / ASTM B221)
- Raw Stock: 65 mm Diameter Cold-Drawn Round Bar
- Finished Length: 112.5 mm
- Critical Features:
 * 28.000 mm (+0.008 / -0.000 mm) Central Valve Bore
 * 4x Radial M12x1.5 Cross-Drilled & Threaded Ports
 * 0.010 mm Coaxiality along the full 110 mm axis
 * Ra 0.4 µm Internal Spool Surface Finish
Почему традиционный маршрут с двумя операциями оказался неэффективным
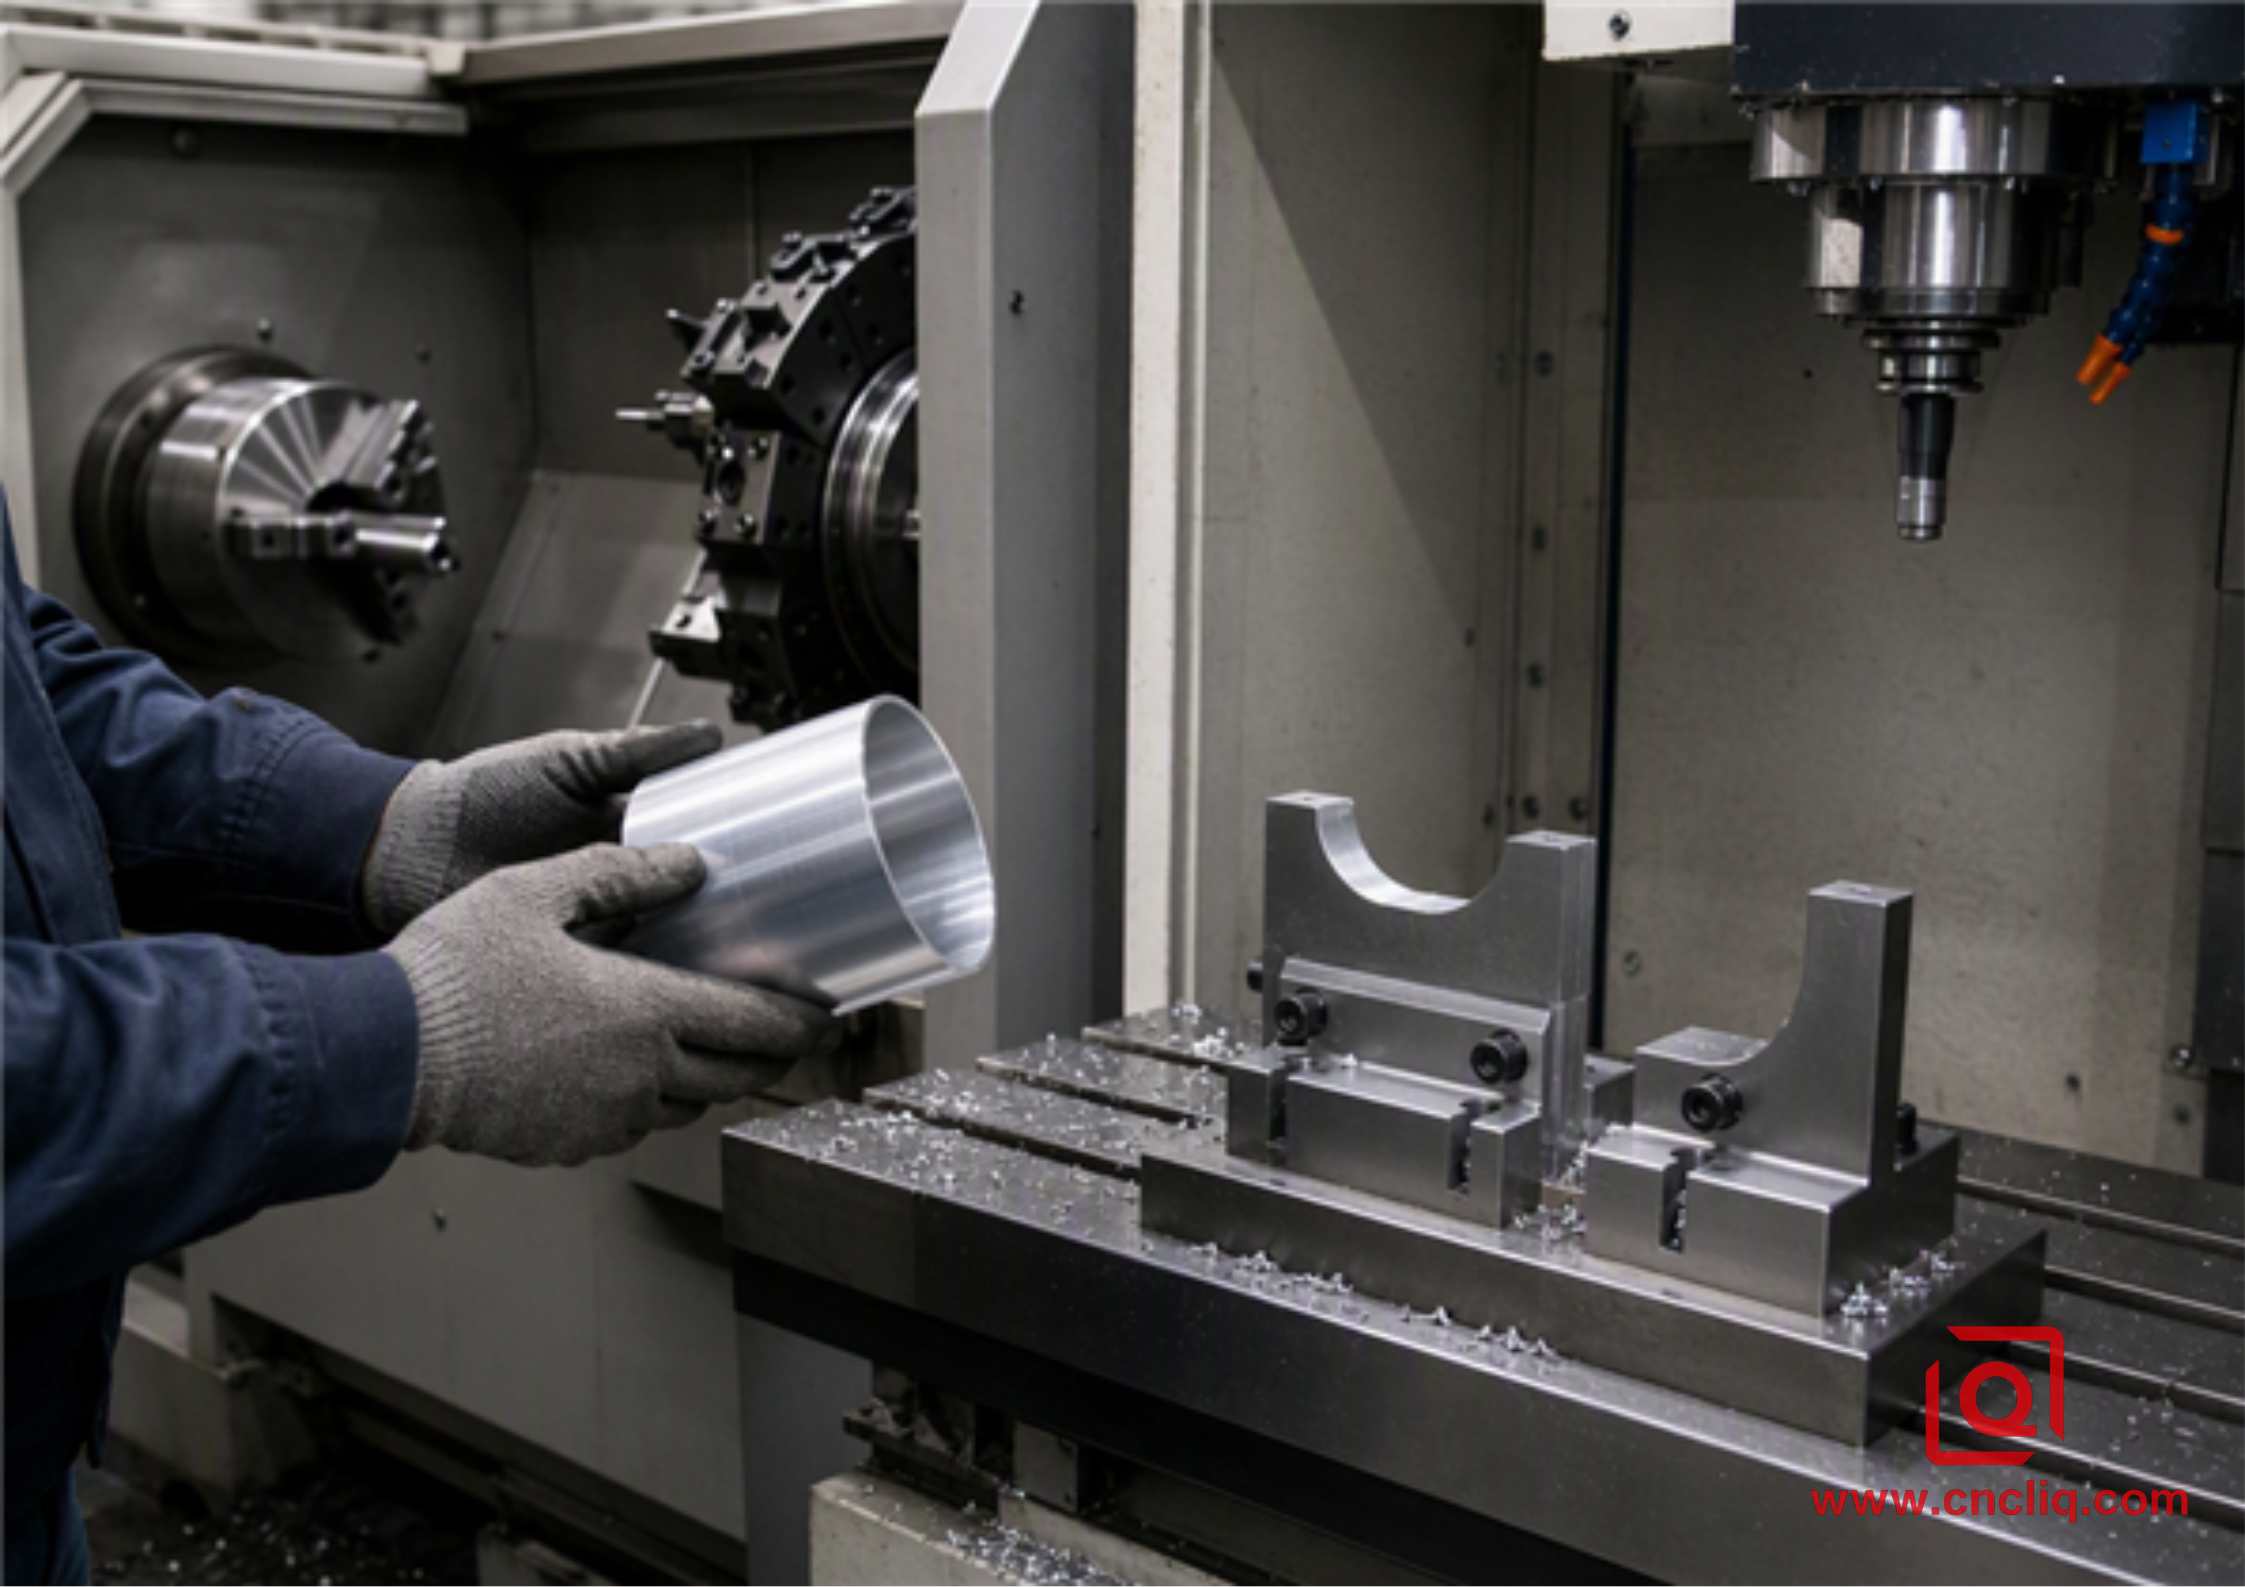
Возвращаясь к первому запуску прототипа, заказчик выполнил двухэтапную настройку: вывернул внешний диаметр, обработал его и расточил внутренний диаметр на токарном станке, а затем перевернул деталь в стандартные фрезерные тиски, чтобы вставить поперечные отверстия.
Результат:
-
Овальность гидравлического отверстия: давление губок тисков непосредственно на стенку толщиной 4 мм приводило к смещению цилиндра на 0,018 мм. В тот момент, когда зажим был открыт, пружина материала оставила отверстие с яйцевидной головкой, которое пролетело через отверстие для проверки утечки воздуха.
-
Радиальное угловое смещение . Обнуление детали при вращении с помощью устройства для поиска кромок на предварительно обработанной плоскости привело к истинной ошибке положения поперечных отверстий на 0,038 мм относительно осевой линии отверстия, что превышает обозначение на чертеже 0,015 мм.
-
Время в очереди : для очистки цеха партии из 500 единиц потребовалось 14 рабочих дней из-за переналадки оборудования и времени в очереди между машинами.
Контрмера токарного станка
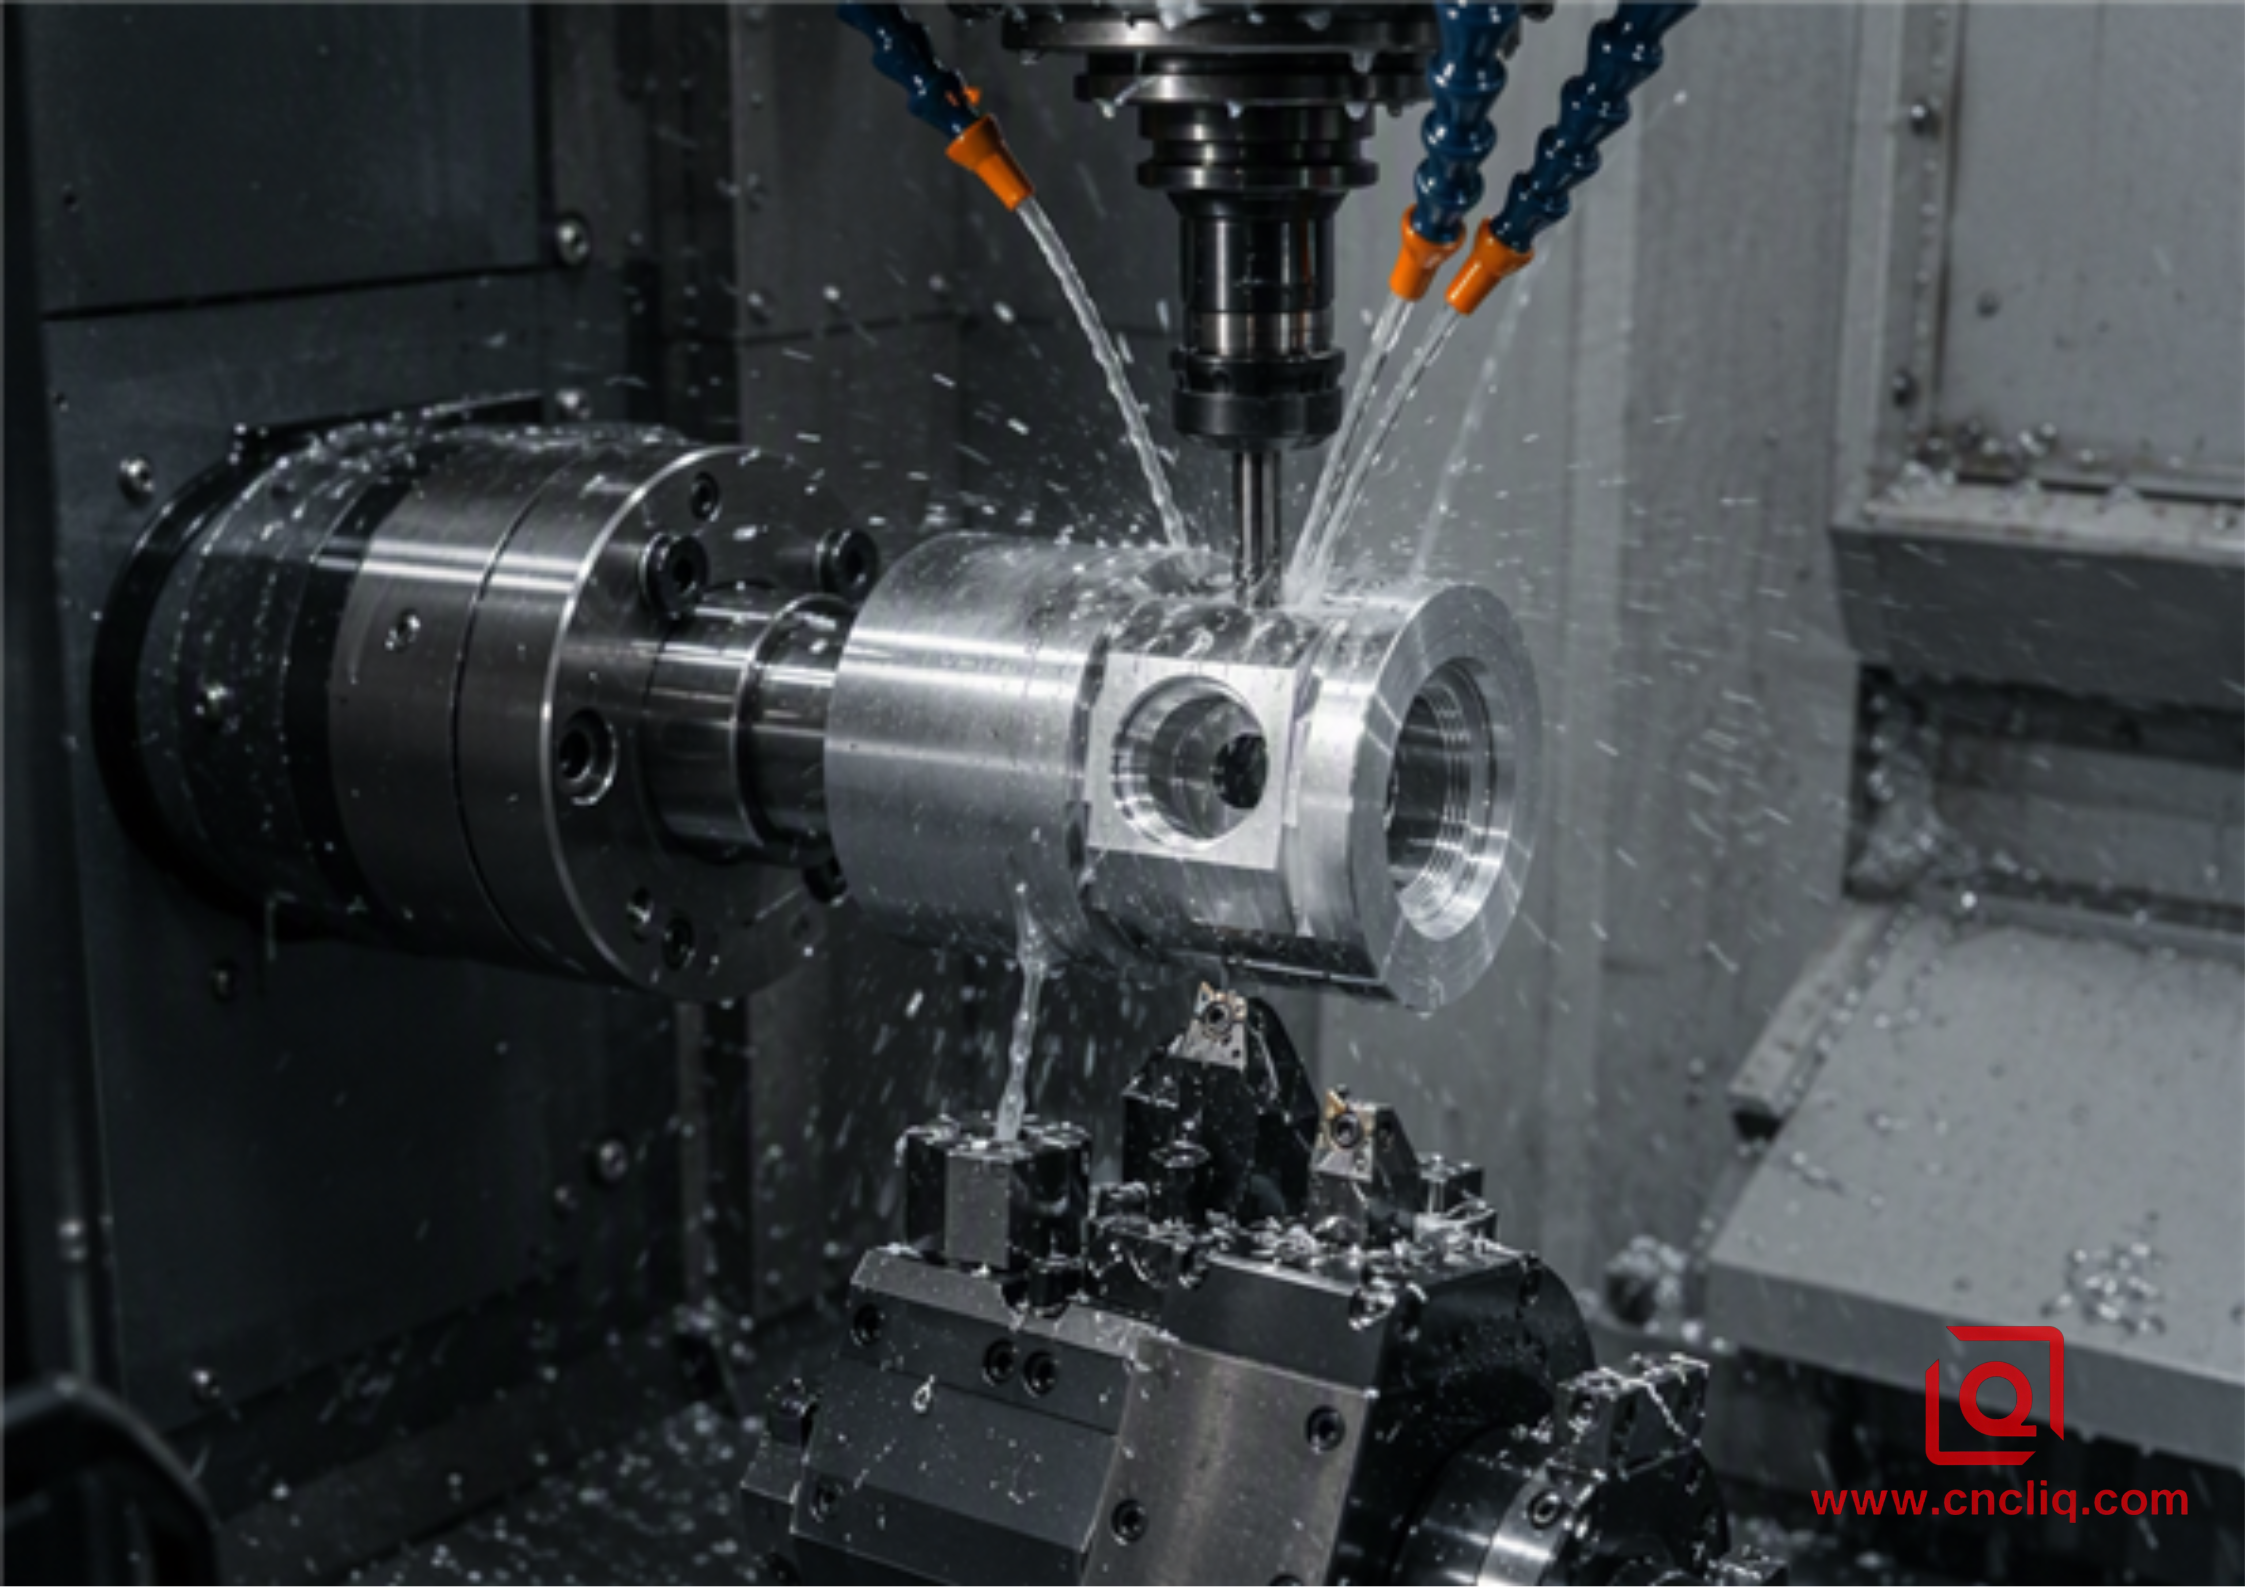
Мы направили задание непосредственно на 8-позиционную нижнюю револьверную головку, верхний фрезерный шпиндель оси B и токарно-фрезерный центр.
-
Инструменты и настройка :
-
Главный шпиндель: 3-кулачковый цанговый патрон с припуском 65 мм.
-
Черновая обработка: алмазная твердосплавная пластина CNMG 120408, работающая всухую под давлением воздуха под высоким давлением, со скоростью резания 280 м/мин (Vc) и подачей 0,22 мм/об (fn).
-
Внутреннее растачивание: чистовая расточная оправка с использованием полированного микрозернистого твердого сплава без покрытия с острым радиусом при вершине 0,2 мм, работающая со скоростью 180 м/мин, с синтетической водорастворимой охлаждающей жидкостью (концентрация 8%), подаваемой через инструмент под давлением 70 бар для удаления волокнистой алюминиевой стружки, не царапая стенку.
-
Отличительные особенности: главный шпиндель динамически фиксируется дисковым тормозом оси C, обеспечивающим жесткость индексации 0,002 градуса. Твердосплавная четырехзубая укороченная концевая фреза фрезеровала рельефные грани порта с последующим сверлением и нарезанием резьбы.
-
-
Вторичная операция :
-
Субшпиндель переместился вперед, зацепился за повернутую переднюю поверхность, установил соответствующий крутящий момент, зажал гладкими губками с контролируемым усилием зажима 1,2 МПа и отрезал заготовку.
-
Субшпиндель завершил торцовку задней поверхности, растачивание и удаление заусенцев.
-
Результаты говорят сами за себя:
| Параметр обработки | Обычный двухоперационный (токарный станок + VMC) | Интегрированный токарно-фрезерный центр |
| Всего настроек/операций фиксации | 2 разные установки (Оп 10 + Оп 20) | 1 одиночная установка (передача субшпинделя) |
| Общее время цикла этажа | Обработка 18,5 минут + очередь 3 дня | Полное падение за один цикл 6,8 мин. |
| Отклонение круглости отверстия | от 0,014 мм до 0,022 мм (искажено) | От 0,003 мм до 0,005 мм (постоянный) |
| Истинное положение поперечного отверстия | 0,035 мм (Накопленная погрешность крепления) | 0,008 мм (прямое позиционирование по осям C/Y) |
| Доля бракованных окончательных деталей | 6,4% при пилотном запуске на 500 ПК | 0,2% при производственном цикле в 2000 компьютеров |
| Применимые стандарты | ISO 2768-м, ASTM B221 | ISO 2768-f, ISO 1101, ASME Y14.5. |
Кинематика станка: почему механика важна для алюминия
Почему токарно-фрезерный станок обрабатывает алюминиевые сплавы (такие как 6061, 7075-T651 и 2024) с заметно более высокой структурной целостностью, чем автономные фрезерные или токарные станки?
Все сводится к жесткости, термической стабильности и синхронизации осей.
 +----------------------------------+
 | B-Axis Milling Spindle |
 | (12,000 RPM, Multi-Angle Mill) |
 +-----------------+----------------+
 |
 v
 +-------------------+ [Workpiece] +--------------------+
 | Main Spindle | ===[ 6061-T6 ]===| Sub-Spindle |
 | (C-Axis / 0.001°) | | (Opposed Coaxial) |
 +-------------------+ +--------------------+
 ^
 |
 +-----------------+----------------+
 | Lower Tool Turret |
 | (Static & Driven Tools) |
 +----------------------------------+
1. Управление тепловым расширением (ΔL = L × α × ΔT)
Алюминий сильно перемещается под действием тепла — тепловое расширение составляет около 23 × 10⁻⁶/К. Оторвите 40% заготовки на черновом проходе, и вы увидите скачок температуры сердечника детали с 20 °C до 55 °C, прежде чем вы это заметите.
При традиционном производственном процессе горячая деталь остывает в пластиковом контейнере за ночь, заметно сжимаясь, прежде чем на следующее утро оператор загружает ее в фрезерный станок. Ваши исходные поверхности уже являются движущимися целями.
Запуск этого процесса на токарном станке позволяет заливать охлаждающую жидкость — или охлаждающую жидкость под высоким давлением через шпиндель — фиксировать температуру детали на абсолютно ровном уровне. Вы выполняете черновую обработку, вы выполняете получистовую обработку, даете ей впитаться в течение 30-секундной выдержки или промежуточного полоскания, а затем снимаете шкуру на последнем проходе, не оставляя после себя того же теплового кармана.
2. Радиальная интерполяция по оси Y в сравнении с истинно ортогональным движением
Старые токарные станки с приводным инструментом часто не имели реальной оси Y; они просто обманули поперечное перемещение, синхронизировав суппорт X со шпинделем оси C. Этот трюк отлично справляется с небрежными допусками. Однако попробуйте удержать перпендикулярность 0,01 мм на плоской канавке или канавке на торце уплотнительного кольца, и отталкивание инструмента каждый раз будет завершать функцию.
В современных токарно-фрезерных центрах используются механические способы, ортогональные оси Y. Фрезерная головка плавно движется по специальной направляющей, перпендикулярной оси вращения.
Проще говоря, если вырезать карман или вставить канавку для уплотнительного кольца, пол останется ровным, а боковые стенки будут точно соответствовать выноске ASME Y14.5.
Контроль стружки и фрез при высокоскоростной обработке алюминия
Алюминий мягче по сравнению с нержавеющей сталью или инконелем, но у него есть свои особые головные боли в мастерской: наросты на кромке (BUE), нагар под действием тупых инструментов и стружка, наматывающаяся на патрон.
Вот как мы настраиваем параметры резания в наших программах токарной обработки, чтобы обеспечить зеркальную поверхность и точные размеры:
-
Скорость на поверхности для 6061-T6:
Скорость черновой токарной обработки: от 250 до 320 м/мин.
Проходы чистовой токарной обработки: от 350 до 450 м/мин со скоростью подачи 0,08 мм/об для достижения Ra 0,8 мкм непосредственно со пластины без вторичной полировки.
Фрезерование приводным инструментом (цельнотвердосплавные концевые фрезы): скорость резания от 300 до 500 м/мин, скорость шпинделя увеличена до 10 000–14 000 об/мин, целевая нагрузка на стружку от 0,06 до 0,12 мм на зуб в зависимости от вылета инструмента.
-
Покрытия инструментов:
Никогда не используйте стандартные инструменты AlTiN или инструменты с покрытием TiAlN для алюминия. Сродство алюминия с покрытиями на основе алюминия приводит к быстрой сварке материала и микросварке на режущей кромке. Вместо этого мы используем полированные твердосплавные покрытия без покрытия (PCD для сверхдлинных пробегов) или специализированные покрытия DLC (алмазоподобный углерод) с чрезвычайно низкими коэффициентами трения (менее 0,1).
-
Тактика взлома чипов:
Программирование токарно-фрезерной обработки использует колебательное резание (макросы стружколома) во время черновой обработки. Мгновенно выводя ось подачи из реза на миллисекунду, станок превращает пластичную алюминиевую стружку в небольшие, управляемые завитки, а не позволяет ей сворачиваться в опасные птичьи гнезда, которые царапают прецизионные поверхности или заклинивают револьверные головки инструмента.
Ключевые рекомендации DFM для вашей следующей алюминиевой детали, обрабатываемой токарно-фрезерным станком
Если вы хотите максимизировать эффективность токарно-фрезерной обработки и снизить затраты на единицу продукции, структурируйте свою CAD-модель с учетом следующих реалий цеха:
-
Используйте стандартные диаметры цанг:
Спроектируйте наибольший внешний диаметр вашей детали, чтобы он соответствовал стандартным размерам необработанных прутков (например, 20 мм, 25 мм, 32 мм, 50 мм). Это обеспечивает автоматизированное производство с подачей прутка без необходимости предварительного бесцентрового шлифования или индивидуальной токарной обработки сырья.
-
Избегайте однородных глубоких внутренних корней у основания:
При проектировании карманов на цилиндрических телах оставляйте радиусы внутренних углов не менее 1,5–2,0 мм. Это позволяет стандартной твердосплавной концевой фрезе диаметром 3 или 4 мм сглаживать углы без визга и вибрации на высоких оборотах.
-
Выровнять перекрестные отверстия по координатным плоскостям:
По возможности размещайте поперечные отверстия строго под прямым углом к центральной линии или строго прикрепляйте их к общим радиальным углам индексации. Конечно, современные шарнирные головки обеспечивают большой радиус действия, но соблюдение стандартных плоскостей по-прежнему сокращает время и избавляет вас от программирования кошмарных процедур многоосного сенсорного контроля.
-
Учет допусков вторичного анодирования:
Помните, что серное анодирование типа II MIL-A-8625 обычно добавляет от 5 до 12 мкм на поверхность (от 10 до 24 мкм к внутреннему диаметру отверстия), тогда как анодирование твердого покрытия типа III составляет от 25 до 50 мкм на поверхность. В программе токарной обработки мы смещаем коррекцию инструмента для чистового отверстия к нижней границе диапазона допуска, чтобы оставить точное пространство для наростов после анодирования.
Итог: общая стоимость владения
Глядя строго на почасовую ставку машины, мы упускаем более широкую картину.
Да, многоосный фрезерно-токарный центр требует более высокой почасовой производительности, чем стандартный 3-осевой вертикальный фрезерный станок с ЧПУ.
Однако если учесть:
-
Нулевые затраты на вторичные специальные приспособления (экономия от 1500 до 4000 долларов США на специальной разработке мягких губок для каждой SKU),
-
Сокращение общего цикла и времени транспортировки до 60 %,
-
Уровень брака дорогостоящих деталей составляет менее 0,5%, и
-
Гарантированное биение и соосность по нескольким базовым точкам,
...общая стоимость доставки одного квалифицированного экземпляра существенно снижается.
Если ваши алюминиевые компоненты требуют плотной соосности между диаметром точения и фрезерованными деталями, рассмотрите возможность отказа от многомашинного реле. Токарно-фрезерное производство обеспечивает непрерывный путь от необработанного экструдированного прутка до готового, проверенного на станочной машине оборудования, готового к отправке на сборочную линию.
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
Вопрос 1: Какие размеры партий экономически эффективны для изготовления алюминиевых деталей, изготовленных на токарно-фрезерном станке, по сравнению с 3-осевым станком с ЧПУ?
Ответ: Набор токарно-фрезерного станка утомляет переднюю часть — потратьте от 3 до 5 часов, просто прожигая CAM-симуляцию и устанавливая смещения. Для многооперационных работ, требующих специальных приспособлений, пакетная экономия обычно требует от 50 до 100 деталей. Тем не менее, даже при небольших тиражах от 10 до 30 деталей однократная обработка окупается, как только ваше истинное положение или биение падает ниже 0,012 мм, поскольку вы полностью избегаете погружения 1500+ в фрезерные приспособления OP2.
Вопрос 2. Могут ли токарно-фрезерные центры обрабатывать более твердые алюминиевые сплавы, такие как 7075-T651, так же легко, как и 6061?
О: Да, и во многих отношениях 7075-T651 на самом деле Полегче для работы внутри корпуса токарно-фрезерного станка, чем в 6061. Более высокое содержание цинка и предел текучести дают короткую, хрустящую стружку, которая аккуратно ломается во время высокоскоростного точения и резьбофрезерования, практически исключая образование гнезд стружки. Основная корректировка с нашей стороны — это снижение скорости резания примерно на 15–20 % и переход на микрозернистый твердосплавный инструмент с высоким сдвигом, чтобы предотвратить преждевременное скалывание кромок при агрессивном фрезеровании.
Вопрос 3. Как проверить критические размеры деталей с прерывистыми резами и пересекающимися поперечными отверстиями?
О: Мы используем двухуровневый протокол проверки. Сначала встроенный в станок оптический сенсорный щуп (например, Renishaw OMP40-2) проверяет исходные положения, диаметры отверстий и осевые расстояния перед отрезкой детали вспомогательным шпинделем. После разделения детали проходят полную 100%-ную выкупку первой детали плюс непрерывную SPC в нашей камере контроля качества с климатическим режимом (20 °C ± 0,5 °C). Мы проверяем их на КИМ и отслеживаем цилиндрические детали с помощью оптических сканеров валов, все из которых соответствуют стандартам калибровки ISO 10360.
Вопрос 4: Как токарно-фрезерные центры предотвращают разрушение тонкостенных алюминиевых цилиндров во время перемещения подшпинделя?
Ответ: Управление зажимным усилием имеет решающее значение. Мы используем программируемые гидравлические/пневматические пропорциональные клапаны на патроне подшпинделя, снижая давление зажима до 0,8–1,2 МПа в зависимости от толщины стенки. Что касается крепления, мы установили специальные круговые кулачки с полным контактом на 360 градусов, точно подогнанные к повернутому наружному диаметру, отказавшись от стандартных зубчатых трехчелюстных зубов. Обертывание по всей окружности равномерно распределяет давление патрона на кожу, устраняя защемление в точке до того, как оно сможет вызвать пробитие канала или биение.
Вопрос 5. Какие типы файлов и чертежей дают вам все необходимое, чтобы оценить токарную работу прямо по деньгам?
О: Лучше всего отправить 3D-модель (предпочтительно STEP AP214 или AP242, поскольку они содержат встроенный GD&T) в сочетании с чистой 2D-печатью PDF. Убедитесь, что ваша 2D-печать соответствует основным исходным данным (A, B, C), жестким ограничениям, целевой отделке Ra и точным требованиям к поверхности, таким как анодирование MIL-A-8625 типа II или твердое покрытие типа III. Таким образом, мы можем рассчитать проходы инструмента и рост покрытия с первого дня.
Нажмите здесь для вашего запроса 👆
Краткое содержание
Перебрасывание сложных алюминиевых деталей между автономными токарными и фрезерными станками приводит к ошибкам в настройке, разрушению тонких стенок при повторяющихся зажимах и затормозит работу в ожидании следующего шпинделя. Объединение многоосевой токарной обработки, синхронизированной резки C/Y/B в реальном времени и автоматического переключения субшпинделей в 1 непрерывный захват с холодным смещением исходной точки. Благодаря эвакуации твердой стружки, правильному ортогональному перемещению и стабильной температурной выдержке этот универсальный рабочий процесс сокращает время обработки до 60 %, обеспечивает точность истинного положения менее 0,010 мм и снижает стоимость детали при производстве OEM с жесткими допусками.
Контактная информация
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров и оптического профилирования КИМ до испытаний на твердость и солевого тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
