 العربية




هل مازلت تدفع سرعة المغزل إلى أعلى، ومع ذلك ترى المزامير المزدحمة، أو الزوايا الصاخبة، أو الجدران الرقيقة غير المستقرة، أو وقت الدورة الذي يرفض التحسن؟ يشرح هذا الدليل كيفية رفع معدل إزالة المواد (MRR) دون تحويل قطعة تصنيع المعدات الأصلية المصنوعة من الألومنيوم إلى تجربة باهظة الثمن. إنه مخصص للمهندسين والمشترين وفرق الإنتاج الذين يحتاجون إلى إجابات عملية: ما هي المتغيرات المهمة، وكيفية حساب MRR، وأين تكسب الآلات عالية السرعة الوقت فعليًا، وما يحتاجه مورد الآلات لعرض الوظيفة بشكل مسؤول.
إجابة سريعة: الحد الأقصى من MRR القابل للاستخدام ليس هو أكبر عدد يمكن أن ينتجه القاطع لبضع ثوان. إنه أعلى معدل إزالة قابل للتكرار يمكن أن يتحمله المغزل والحامل والأداة ومسار CAM والتركيب وتسليم سائل التبريد وحالة المخزون وخطة الفحص بينما لا يزال الجزء يفي بالرسم. MRR المستقر يتفوق على MRR المذهل.
1. ماذا يعني HSM لأعمال تصنيع المعدات الأصلية للألمنيوم
غالبًا ما توصف المعالجة عالية السرعة بأنها دورة في الدقيقة عالية وتغذية عالية. وهذا غير مكتمل. على أرض المصنع، تعد HSM طريقة منسقة تحافظ على توقع مشاركة القاطع، وتحافظ على سماكة مفيدة للرقاقة، وتحمل الحرارة بعيدًا في الرقائق، وتسمح للآلة بالتحرك عبر الزوايا دون حدوث تغييرات عنيفة في الأحمال. يقبل الألومنيوم السرعات السطحية العالية، لكن ليونته تشجع أيضًا الحافة المبنية (BUE) عند احتكاك الحافة الباهتة أو إعادة تدوير الرقائق.
بالنسبة لمشتري OEM، فإن الناتج الحقيقي هو مزيج متحكم فيه من وقت الدورة، وتوافق الأجزاء، وعمر الأداة، وقدرة العملية. قد يبدو البرنامج سريعًا في خط مستقيم ويفقد الوقت عندما يتباطأ التحكم عند كل مقطع قصير، أو عندما يقوم المشغل بمسح الرقائق بشكل متكرر، أو عندما يحتاج جزء مشوه إلى إعادة العمل. ولذلك ينتمي HSM إلى نفس المناقشة مثل مزاج السبائك، وشكل المخزون، وهندسة الميزات، واستراتيجية المسند، والمعالجة السطحية، والتفتيش.
من السهل حساب MRR، ولكن من السهل إساءة استخدامه
للطحن، MRR (سم³/دقيقة) = العمق المحوري أ ص (مم) × العرض الشعاعي أ ه (مم) × تغذية الجدول v و (مم/دقيقة) / 1000. تغذية الجدول هي ضد و = و ض × ن × ض ج ، حيث f z هي التغذية لكل سن، وn هي سرعة المغزل، وz c هو عدد الأسنان الفعالة. يتم نشر هذه العلاقات القياسية في دليل صيغة الطحن المتري Sandvik Coromant .
مثال: قاطعة ذات 3 مزامير مقاس 12 مم تعمل بسرعة 15000 دورة في الدقيقة مع 0.08 مم/سن. تغذية الطاولة 3,600 مم/دقيقة. عند الاشتباك المحوري 18 مم والاشتباك الشعاعي 1.2 مم، يبلغ MRR النظري 77.76 سم مكعب/دقيقة. الحسابات صحيحة، لكنها لا تثبت أن الآلة يمكنها حمل 3600 مم/دقيقة من خلال أنصاف أقطار صغيرة، أو أن الحامل يمكن أن يقاوم الانسحاب، أو أن المبرد يمكنه إزالة حجم الشريحة.
|
متري |
ماذا يخبرك |
ما لا يمكن إثباته |
|
دورة في الدقيقة |
سرعة دوران الأداة |
تصحيح سمك الشريحة أو التوازن أو الطاقة |
|
تغذية الجدول |
أمر بالسفر |
يتم الحفاظ على التغذية في الحركات والزوايا القصيرة |
|
MRR |
الحجم الاسمي الذي تمت إزالته في الدقيقة |
خطر عمر الأداة أو ثباتها أو تشطيبها أو خردةها |
|
وقت الدورة |
مدة المعالجة المبرمجة |
التحميل والفحص وإزالة الرقائق وإعادة العمل |
2. ابدأ بالجزء والمخزون، وليس شريط التمرير السريع
الألومنيوم ليس سلوكًا واحدًا في التصنيع. لوحة 6061-T651، وقضيب 7075-T651 عالي القوة، وجزء 5052 أكثر لاصقًا، ومبيت مصبوب يستجيب بشكل مختلف لضغط الأداة، والحرارة، والتثبيت. قبل برمجة CAM، قم بتأمين السبائك، والحالة المزاجية، ونموذج المخزون، ومتطلبات شهادة المواد، وكمية المخزون المراد إزالته. إذا كان الرسم يقول ببساطة "ألومنيوم"، فيجب على المورد المسؤول أن يطلب التوضيح.
مقارنتنا ل الطحن باستخدام الحاسب الآلي 6061، 7075، و 5052 الألومنيوم يشرح مفاضلات الاختيار. للحصول على درجة 6061 الأكثر شيوعا، راجع المخصص 6061 تغذية وسرعات ودليل الأدوات . ينطبق ASTM B209 على صفائح وألواح الألومنيوم وسبائك الألومنيوم، بينما يغطي ASTM B221 القضبان والقضبان والأسلاك والمقاطع والأنابيب المبثوقة؛ تعتمد المواصفات المطلوبة على نموذج المخزون المطلوب والعقد.
يؤدي الجيب العميق إلى إزالة جزء كبير من قطعة الحديد وقد يؤدي إلى التخلص من الضغط المتبقي. وهذا منفصل عن قطع الحرارة. بالنسبة للأرضيات الرقيقة، أو الجدران الطويلة، أو التسطيح الصارم للحالة الحرة، خطط لإزالة المخزون المتوازن، والتثبيت المتحكم فيه، وبدل التخشين، ومرحلة تشطيب منفصلة. يمكن أن يكون المخزون المخفف من الضغط T651 مفيدًا عندما تكون درجته وحجمه وشهادته مناسبة، ولكنه لا يستطيع إنقاذ عملية سيئة.
3. قم بمطابقة الآلة والحامل والأداة مع MRR المقصود
كتالوج القاطع هو حدود واحدة فقط. قد يكون السقف الحقيقي هو قوة المغزل عند عدد الدورات في الدقيقة المستهدف، أو عزم الدوران منخفض السرعة، أو الحد الأقصى للتغذية، أو تسارع المحور، أو التحكم في النظرة إلى الأمام، أو قبضة الحامل، أو الجريان، أو صلابة التركيب، أو تدفق سائل التبريد. قم بمراجعة السلسلة بأكملها قبل زيادة MRR.
|
عنصر |
سؤال |
علامة تحذير |
|
مغزل |
هل الطاقة متاحة عند عدد الدورات في الدقيقة المستهدف، وهل التجميع متوازن؟ |
طفرات الحمل، الحرارة، انخفاض السرعة، الاهتزاز |
|
السيطرة والمحاور |
هل يمكن للتغذية الموجهة أن تتحمل المقاطع القصيرة والأقواس الضيقة؟ |
قطع مستقيمة سريعة ولكن زوايا الجيب بطيئة |
|
حامل |
هل يتم التحكم في قوة الجريان والإمساك؟ |
ارتداء الناي غير المتكافئ، والثرثرة، والانسحاب |
|
تركيبات |
هل يدعم القطع دون تشويه الجزء المحرر؟ |
حركة الجدار، تحول المسند، فشل التسطيح |
|
المبرد أو الهواء |
هل يمكن للرقائق أن تغادر بشكل أسرع من إنشائها؟ |
إعادة القطع، الخدوش، BUE، المزامير المعبأة |
هندسة الأداة للألمنيوم
تعتبر أداة الكربيد الحادة ذات الهندسة الإيجابية ومساحة الفلوت المصقولة الكبيرة نقطة انطلاق مشتركة. توفر مزاميرتان مساحة ممتازة للرقاقة للتقطيع والأدوات الأصغر. غالبًا ما توازن ثلاثة مزامير بين خلوص الرقاقة والقوة الأساسية وقدرة التغذية للتخشين والتنميط. يمكن أن تعمل المزيد من المزامير في قطع مستقرة ومفرغة جيدًا، ولكن يجب ألا يتجاوز عدد المزامير مساحة الرقاقة.
عادةً ما يتم أخذ خيارات الكربيد المصقول غير المطلي، وZrN، وDLC المناسبة في الاعتبار، وتخضع لتوجيهات صانع الأدوات الدقيقة. لا تختار أبدًا الطلاء حسب اللون أو حسب نجاحه في الفولاذ. تعمل هندسة الحواف والتلميع والركيزة والسبائك وطريقة التبريد وسرعة السطح معًا. احتفظ بالبقاء بارزًا فقط طالما احتاجت الميزة؛ يمكن أن يؤدي التراكم الذي يمكن تجنبه إلى مسح قيمة البرنامج الأسرع.
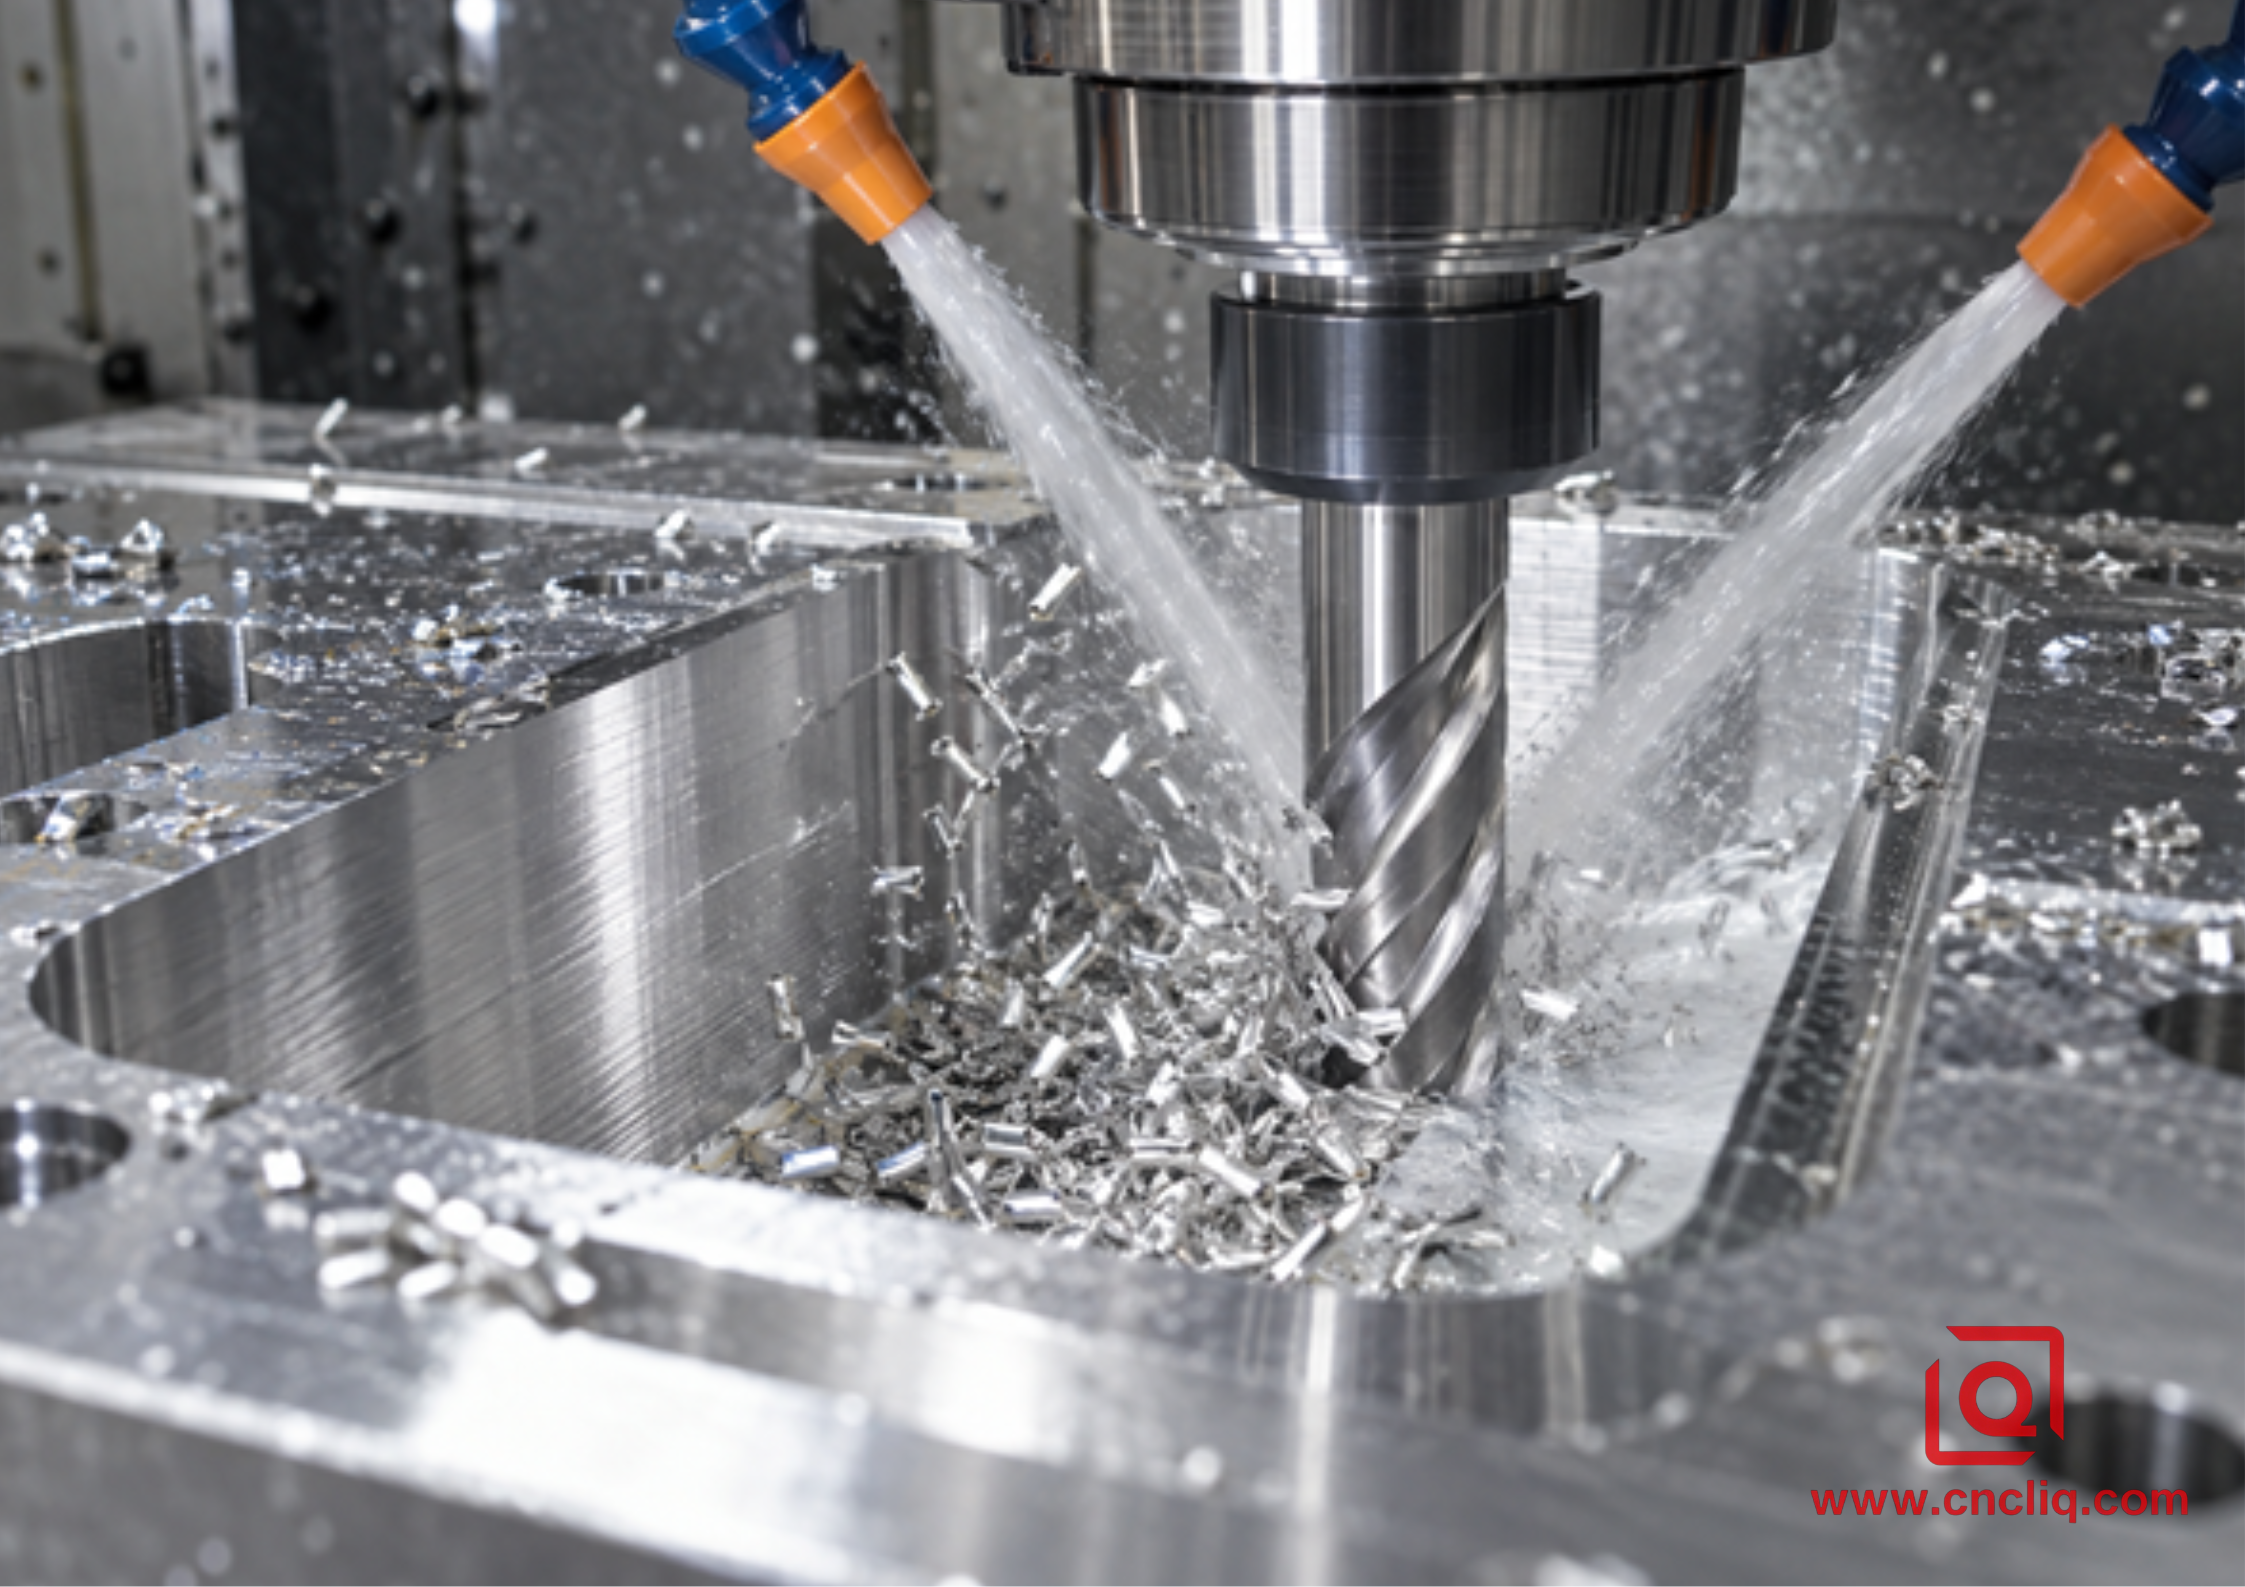
يكون معدل MRR المرتفع مستدامًا فقط عندما تغادر الرقائق منطقة القطع قبل ظهور السن التالي.
4. استخدم مسارات المشاركة المستمرة بدلاً من التحميل المفاجئ
يمكن للجيب التقليدي أن يدفع الأداة من جانب خفيف إلى مشاركة شبه كاملة في الزاوية. إن سمك الشريحة الناتج وارتفاع القوة هو بالضبط ما يجب على HSM تجنبه. تستخدم الاستراتيجيات الديناميكية أو التكيفية أو المدورة مشاركة شعاعية أصغر ومشاركة محورية أطول وحركة سلسة تحد من التغييرات في زاوية المشاركة. تختلف أسماء CAM؛ الهدف هو الحمل المتوقع.
إن أصغر خطوة لا تكون الأسرع تلقائيًا. يمكن أن يؤدي التفاعل الشعاعي الخفيف جدًا إلى إنشاء تأثيرات ترقق الرقاقة، ويتطلب تصحيح التغذية، وإضافة طول المسار. على آلة ذات تسارع متواضع، قد لا تصل آلاف الحركات القصيرة أبدًا إلى التغذية المبرمجة. قياس الدورة الحقيقية، وليس فقط تقدير CAM. قد تفضل المناطق المفتوحة الكبيرة أداة القطع المناسبة القابلة للفهرسة؛ قد تفضل الجيوب العميقة والجدران المعقدة أداة صلبة ذات تفاعل متحكم فيه.
الدخول وربط الحركات مهم. استخدم حلزونًا متحكمًا أو منحدرًا تم التحقق من صحته عندما يدعمه القاطع. تجنب الغطس المفاجئ باستخدام أدوات القطع غير المركزية، والتراجعات غير الضرورية، والانعكاسات الحادة، والتثبيت على الحائط. قم بتطبيق تنعيم الزاوية أو الحد الأدنى العملي من نصف القطر حتى يتمكن عنصر التحكم من الحفاظ على الحركة دون التلاعب.
قد تستفيد الأجزاء المعقدة من أدوات أقصر وعدد أقل من الإصلاحات على منصة متعددة المحاور. ملكنا دليل متعدد المحاور لأجزاء OEM المعقدة من الألومنيوم يشرح متى يبرر الوصول والتحكم في المسند ذلك. قد تظل الهندسة الأبسط أرخص وأكثر استقرارًا في حالة إعداد جامد ثلاثي المحاور؛ المقارنة في اختيار عملية CNC لتصنيع OEM المخصص للألمنيوم يساعد في تأطير هذا الاختيار.
5. التعامل مع إخلاء الرقاقة كعائق للإنتاج
رقائق الألومنيوم خفيفة ومتعددة وقادرة على اللحام حتى الحافة. قد يتم قطع الشريحة المحاصرة في جيب عميق مرة أخرى. يؤدي إعادة القطع إلى تحديد الجدار وإضافة الحرارة وتغيير هندسة الحواف الفعالة وبدء BUE. إن العملية التي تنتج الرقائق بشكل أسرع من أن تقوم الآلة بإزالتها قد تجاوزت MRR العملي.
قم بتوجيه سائل التبريد أو الهواء نحو منطقة القطع ومسار خروج الشريحة، وليس فقط نحو الحامل. قد تتطلب التجاويف العميقة توصيل الأدوات أو الفوهات الموضوعة بعناية. الترشيح مهم لأن أسطح الألومنيوم تتضرر بسهولة بسبب الحطام المعاد تدويره. ال مرجع "تصنيع الألمنيوم وسبائك الألومنيوم" الذي استضافته NIST يشير إلى قيمة الترشيح المستمر لسوائل القطع ويناقش تطبيق الضباب على بعض عمليات الألومنيوم. يجب أن يتبع سائل التبريد الفيضاني، أو MQL، أو انفجار الهواء، أو التوصيل عبر الأداة أحكام سلامة الماكينة، وتوجيهات الأداة، وعمق الميزات، وسلوك السبائك، والضوابط المحلية.
اقرأ الرقائق. تشير الرقائق الساطعة المنفصلة والحافة النظيفة إلى القص المناسب. تعتبر اللطاخة على الناي أو الحطام البودرة أو الرقائق الداكنة أو تغير الصوت أو الرقائق المتبقية في التجويف من الأسباب التي تدفعك للتوقف. لا تخفي مشكلة الإخلاء عن طريق تقليل التغذية مع ترك عدد الدورات في الدقيقة مرتفعًا؛ قد ينخفض سمك الرقاقة حتى تحتك الحافة.
6. قم ببناء نافذة آمنة، ثم قم برفع معدل الاستجابة القصوى (MRR) عمدًا
ابدأ ببيانات الشركة المصنعة للأداة الدقيقة، والسبائك، والارتباط، وحالة سائل التبريد. تأكد من حدود الحامل، وتقييم التوازن، ومنحنى قوة عمود الدوران، والحد الأقصى لعدد الدورات في الدقيقة، وحركة الماكينة. التحقق من صحة المخزون التمثيلي والهندسة. التسلسل أدناه هو طريقة تطوير، وليس بيانات قطع عالمية.
|
خطوة |
فعل |
سِجِلّ |
|
خط الأساس |
استخدم بيانات الموردين المتحفظة والإعداد القصير والصارم. |
عدد الدورات في الدقيقة، التغذية/السن، a p ، a e ، التحميل، الصوت، الرقائق، الحياة |
|
استقرار |
تصحيح الزوايا والدخول والوصلات والإخلاء أولاً. |
تتبع التحميل والتغذية الفعلية على المسار الكامل |
|
يزيد |
رفع متغير رئيسي واحد بزيادات محكومة. |
MRR، حالة الجدار، الحجم، التسطيح الحر |
|
البحث عن الحدود |
تحديد القوة أو الاهتزاز أو الإخلاء أو الانحراف أو الحرارة أو حد الحركة. |
مقدمة الفشل الأول والهامش الآمن |
|
عملية القفل |
حدود المستندات، ومعايير تغيير الأدوات، وسائل التبريد، والإزاحات، والفحص. |
المقالة الأولى والتكرار عبر الأجزاء |
قم بتغيير رافعة رئيسية واحدة في كل مرة. إذا تحركت التغذية والعرض الشعاعي والعمق المحوري وعدد الدورات في الدقيقة معًا، فلن يتمكن أحد من تفسير سبب تحسن النتيجة أو فشلها. تتبع العمليات الناضجة حمل المغزل، وعمر الأداة حسب الوقت أو المسافة، وتاريخ الإزاحة، وشكل الرقاقة، ومظهر السطح، وميزات الجودة الحرجة المُقاسة (CTQs). يحول هذا السجل معرفة المتجر إلى خطة تحكم قابلة للتكرار.
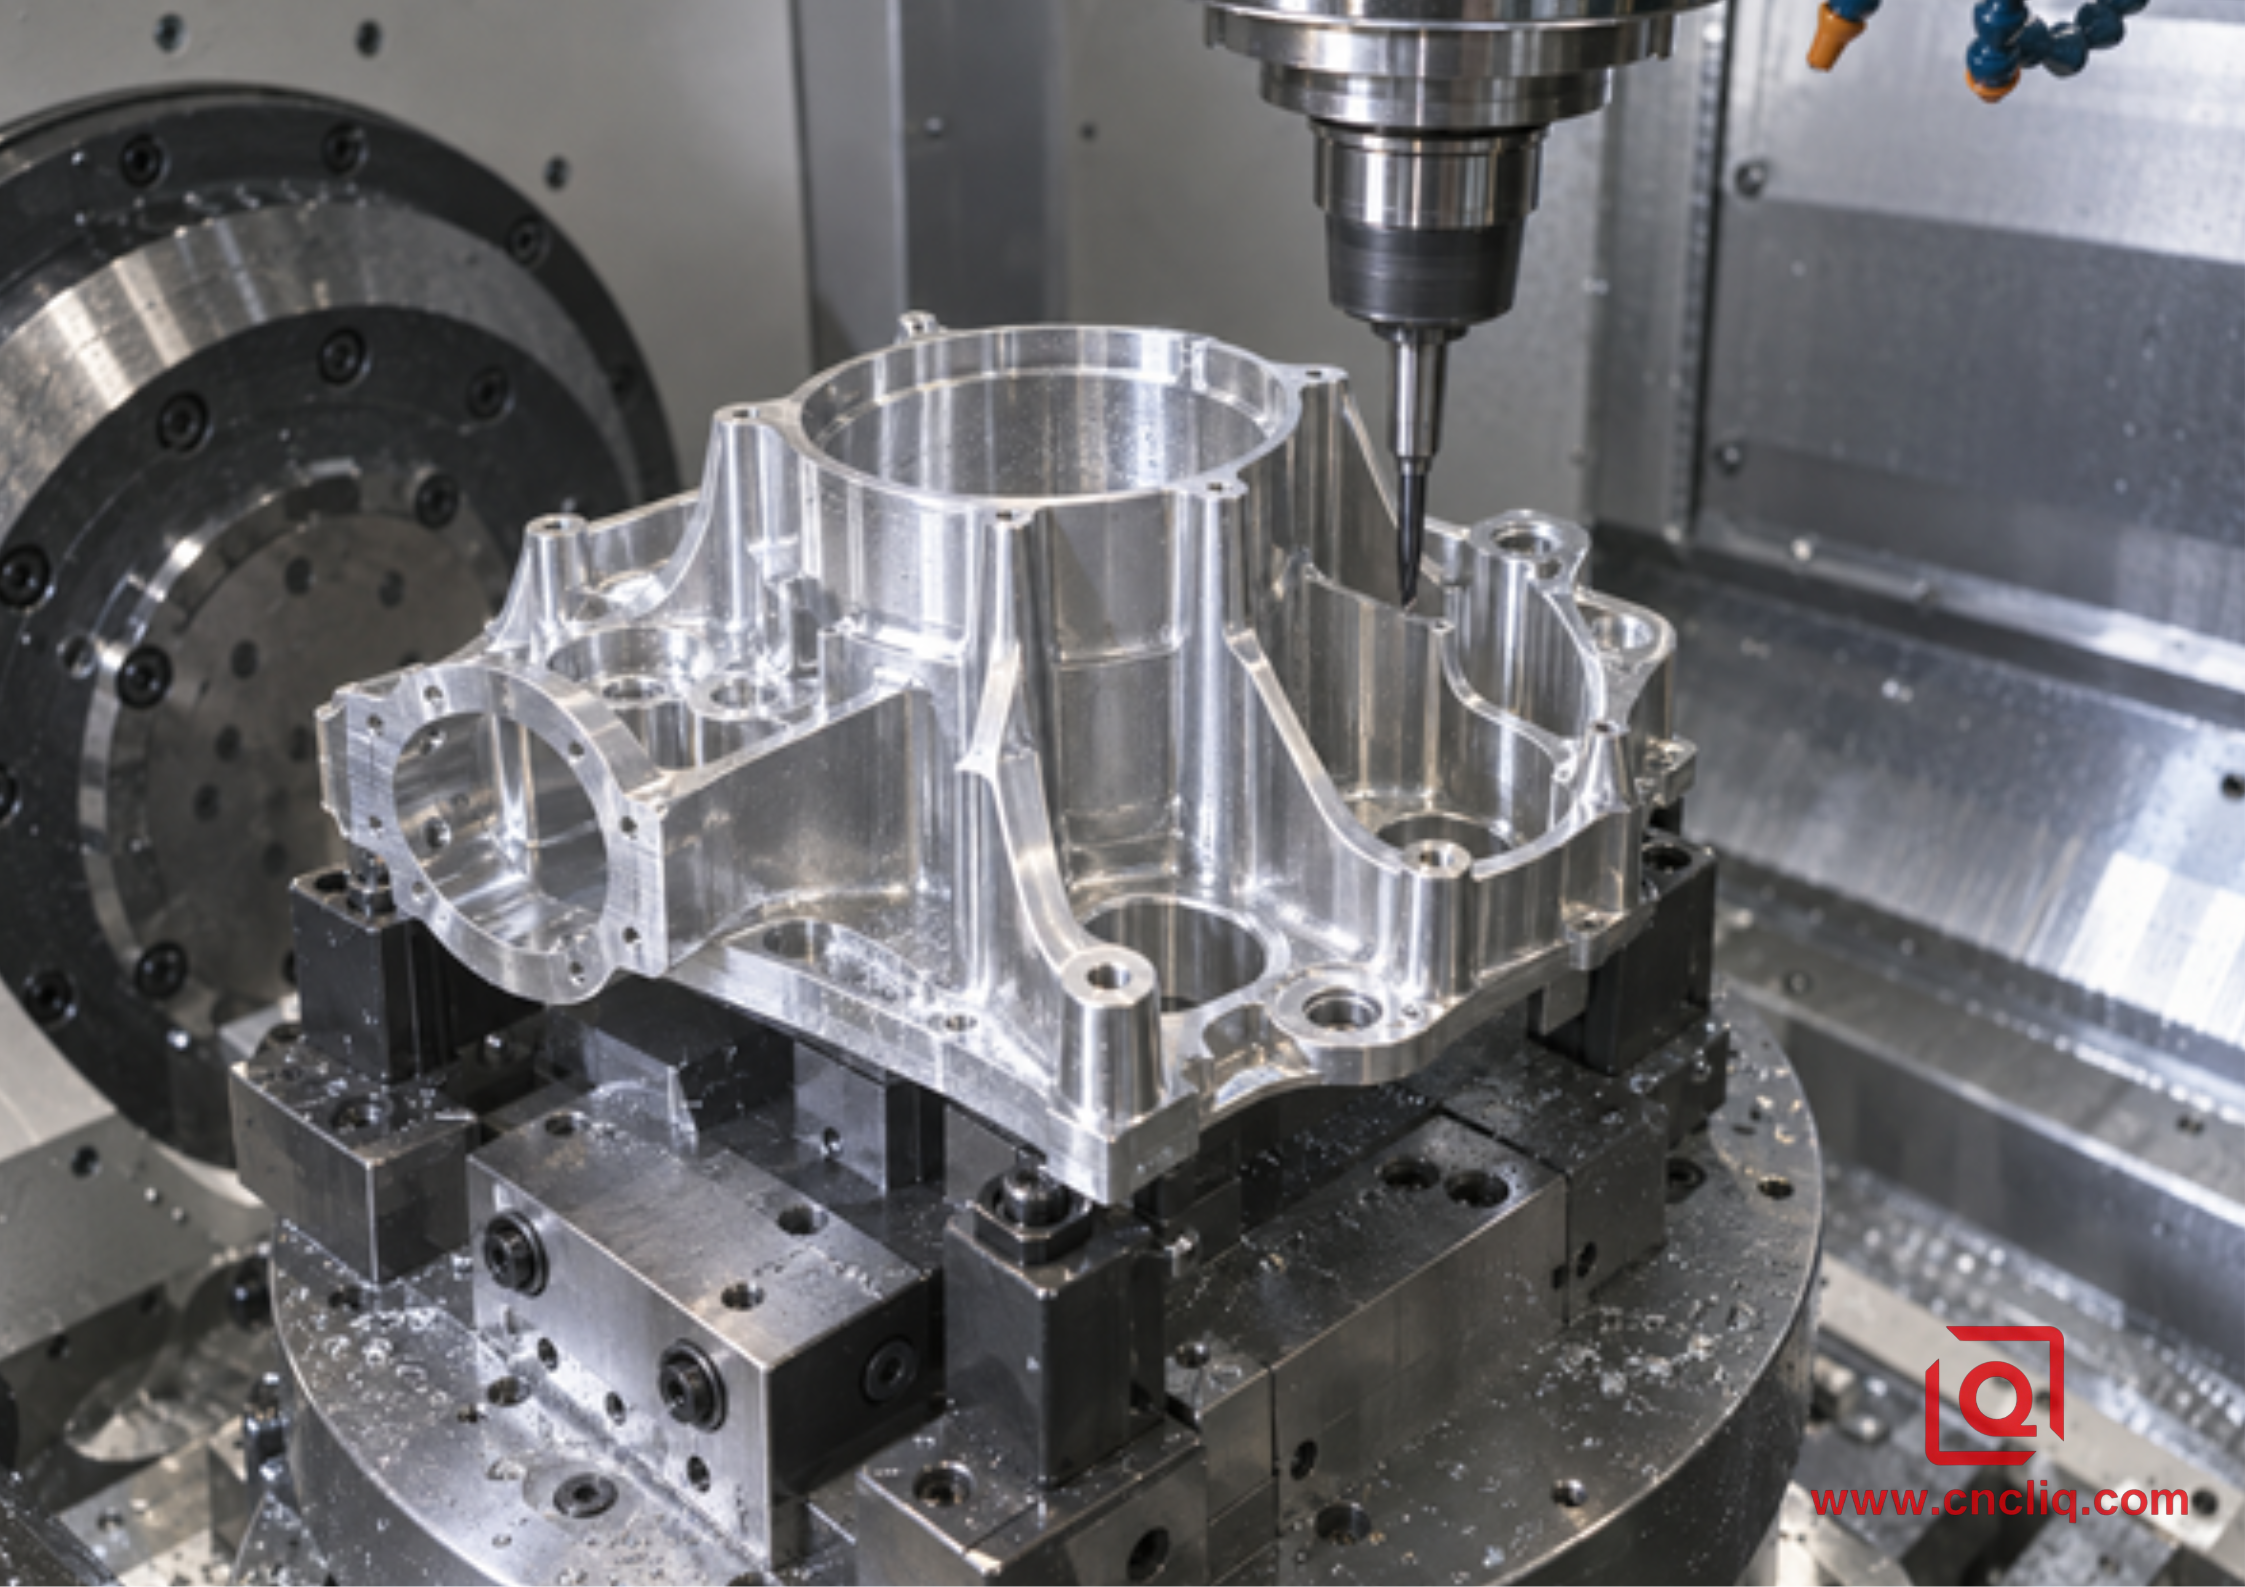
غالبًا ما تحدد الجدران الرقيقة الحد الحقيقي لـ MRR لأن صلابة الأجزاء تتغير مع اختفاء المخزون.
7. حماية الجدران الرقيقة والمسندات والمتطلبات السطحية
يصبح البليت أقل صلابة أثناء التخشين. الجدار الذي تم دعمه مبكرًا قد يتصرف مثل الزنبرك بالقرب من النهاية. يؤدي ضغط الأداة إلى ثنيها بعيدًا؛ بعد مغادرة الأداة، تعود ويتغير حجمها. تضيف الحرارة والإجهاد المتبقي وتشويه المشبك أخطاء مختلفة. بالنسبة للهندسة الحرجة، افصل بين التخشين والتشطيب، واترك بدلًا ثابتًا، وتحقق من المسندات بعد الإزالة الثقيلة عندما تتطلب المخاطر ذلك.
تتضمن التكتيكات المفيدة التسلسل المتوازن على الميزات المتعارضة، والدعم التضحي، وتجنب التمريرة النهائية الثقيلة، والإنهاء الحاد قصير المدى، والفحص بعد استقرار درجة الحرارة. قد يؤدي الوصول إلى خمسة محاور إلى تقصير الأداة وتقليل إعادة التثبيت، لكنه لا يمكنه إلغاء الضغط المتبقي أو ضعف إمساك العمل.
خطة التشطيب قبل التخشين. قد تحتاج عمليات الأكسدة، والطلاء، وإغلاق الوجوه، وتركيبات المحامل إلى بدلات أو أقنعة مختلفة. انظر لدينا دليل OEM لإنهاء أجزاء الألومنيوم المطحونة باستخدام الحاسب الآلي . بالنسبة لجسم متعدد المنافذ، مثال أ مشعب ألومنيوم مخصص مصنوع باستخدام الحاسب الآلي يبين لماذا يجب التخطيط للثقوب المتقاطعة، وأسطح الغلق، وإزالة الأزيز، والتنظيف، والفحص معًا.
8. علبة مركبة مجهولة: جسم مدمج للتحكم في السوائل
حالة القضية: هذا مثال مركب مجهول المصدر تم إنشاؤه من ظروف المعالجة المخصصة الشائعة. إنه ليس سجل إنتاج لعميل واحد أو نتيجة عالمية.
طلب أحد مشتري الأتمتة الصناعية هيئة للتحكم في السوائل من الألومنيوم مع منافذ متقاطعة، وجيبين عميقين، ووجه مانع للتسرب، ووصلات ملولبة، والعديد من CTQs الموضعية. استخدمت العملية المبكرة مشاركة واسعة النطاق وسحبًا متكررًا. لقد صنعت قطعًا أولى مقبولة، لكن حمل الزاوية ارتفع بشكل حاد، وبقيت الرقائق في التجويف الأعمق، وأظهر وجه الختم أحيانًا علامات القطع.
أكد المسار المنقح المخزون والمسندات، ثم تم فصل التخشين الخاضع للتحكم وشبه التشطيب والتشطيب. يستخدم القاطع القصير المخصص للألمنيوم مشاركة ثابتة في الجيوب الرئيسية. تهدف فوهات المبرد إلى مخرج الشريحة. قام المبرمج بتنعيم الزوايا، وإزالة حركات الهواء غير الضرورية، وحجز التجاويف بالإضافة إلى سطح الختم للحصول على أدوات تشطيب مستقرة. أعقب الفحص فك التثبيت حتى لا تتمكن قوة التثبيت من إخفاء الحركة.
للتوضيح، فكر في تغيير تم التحقق من صحته من 12 مم × 1.0 مم × 3000 مم/دقيقة إلى 18 مم × 1.2 مم × 3600 مم/دقيقة. يرتفع MRR المحسوب من 36.00 سم مكعب/دقيقة إلى 77.76 سم مكعب/دقيقة، وهي زيادة نظرية بنسبة 116%. إنها ليست مكاسب إنتاجية موعودة: يبقى الحفر، والتسريع، وتغيير الأدوات، والفحص، والمناولة. والنتيجة المفيدة هي أن المعدل الأعلى يرتبط بالمشاركة المستمرة، والإخلاء المؤكد، والتشطيب المنفصل، ونقاط CTQ المقاسة.
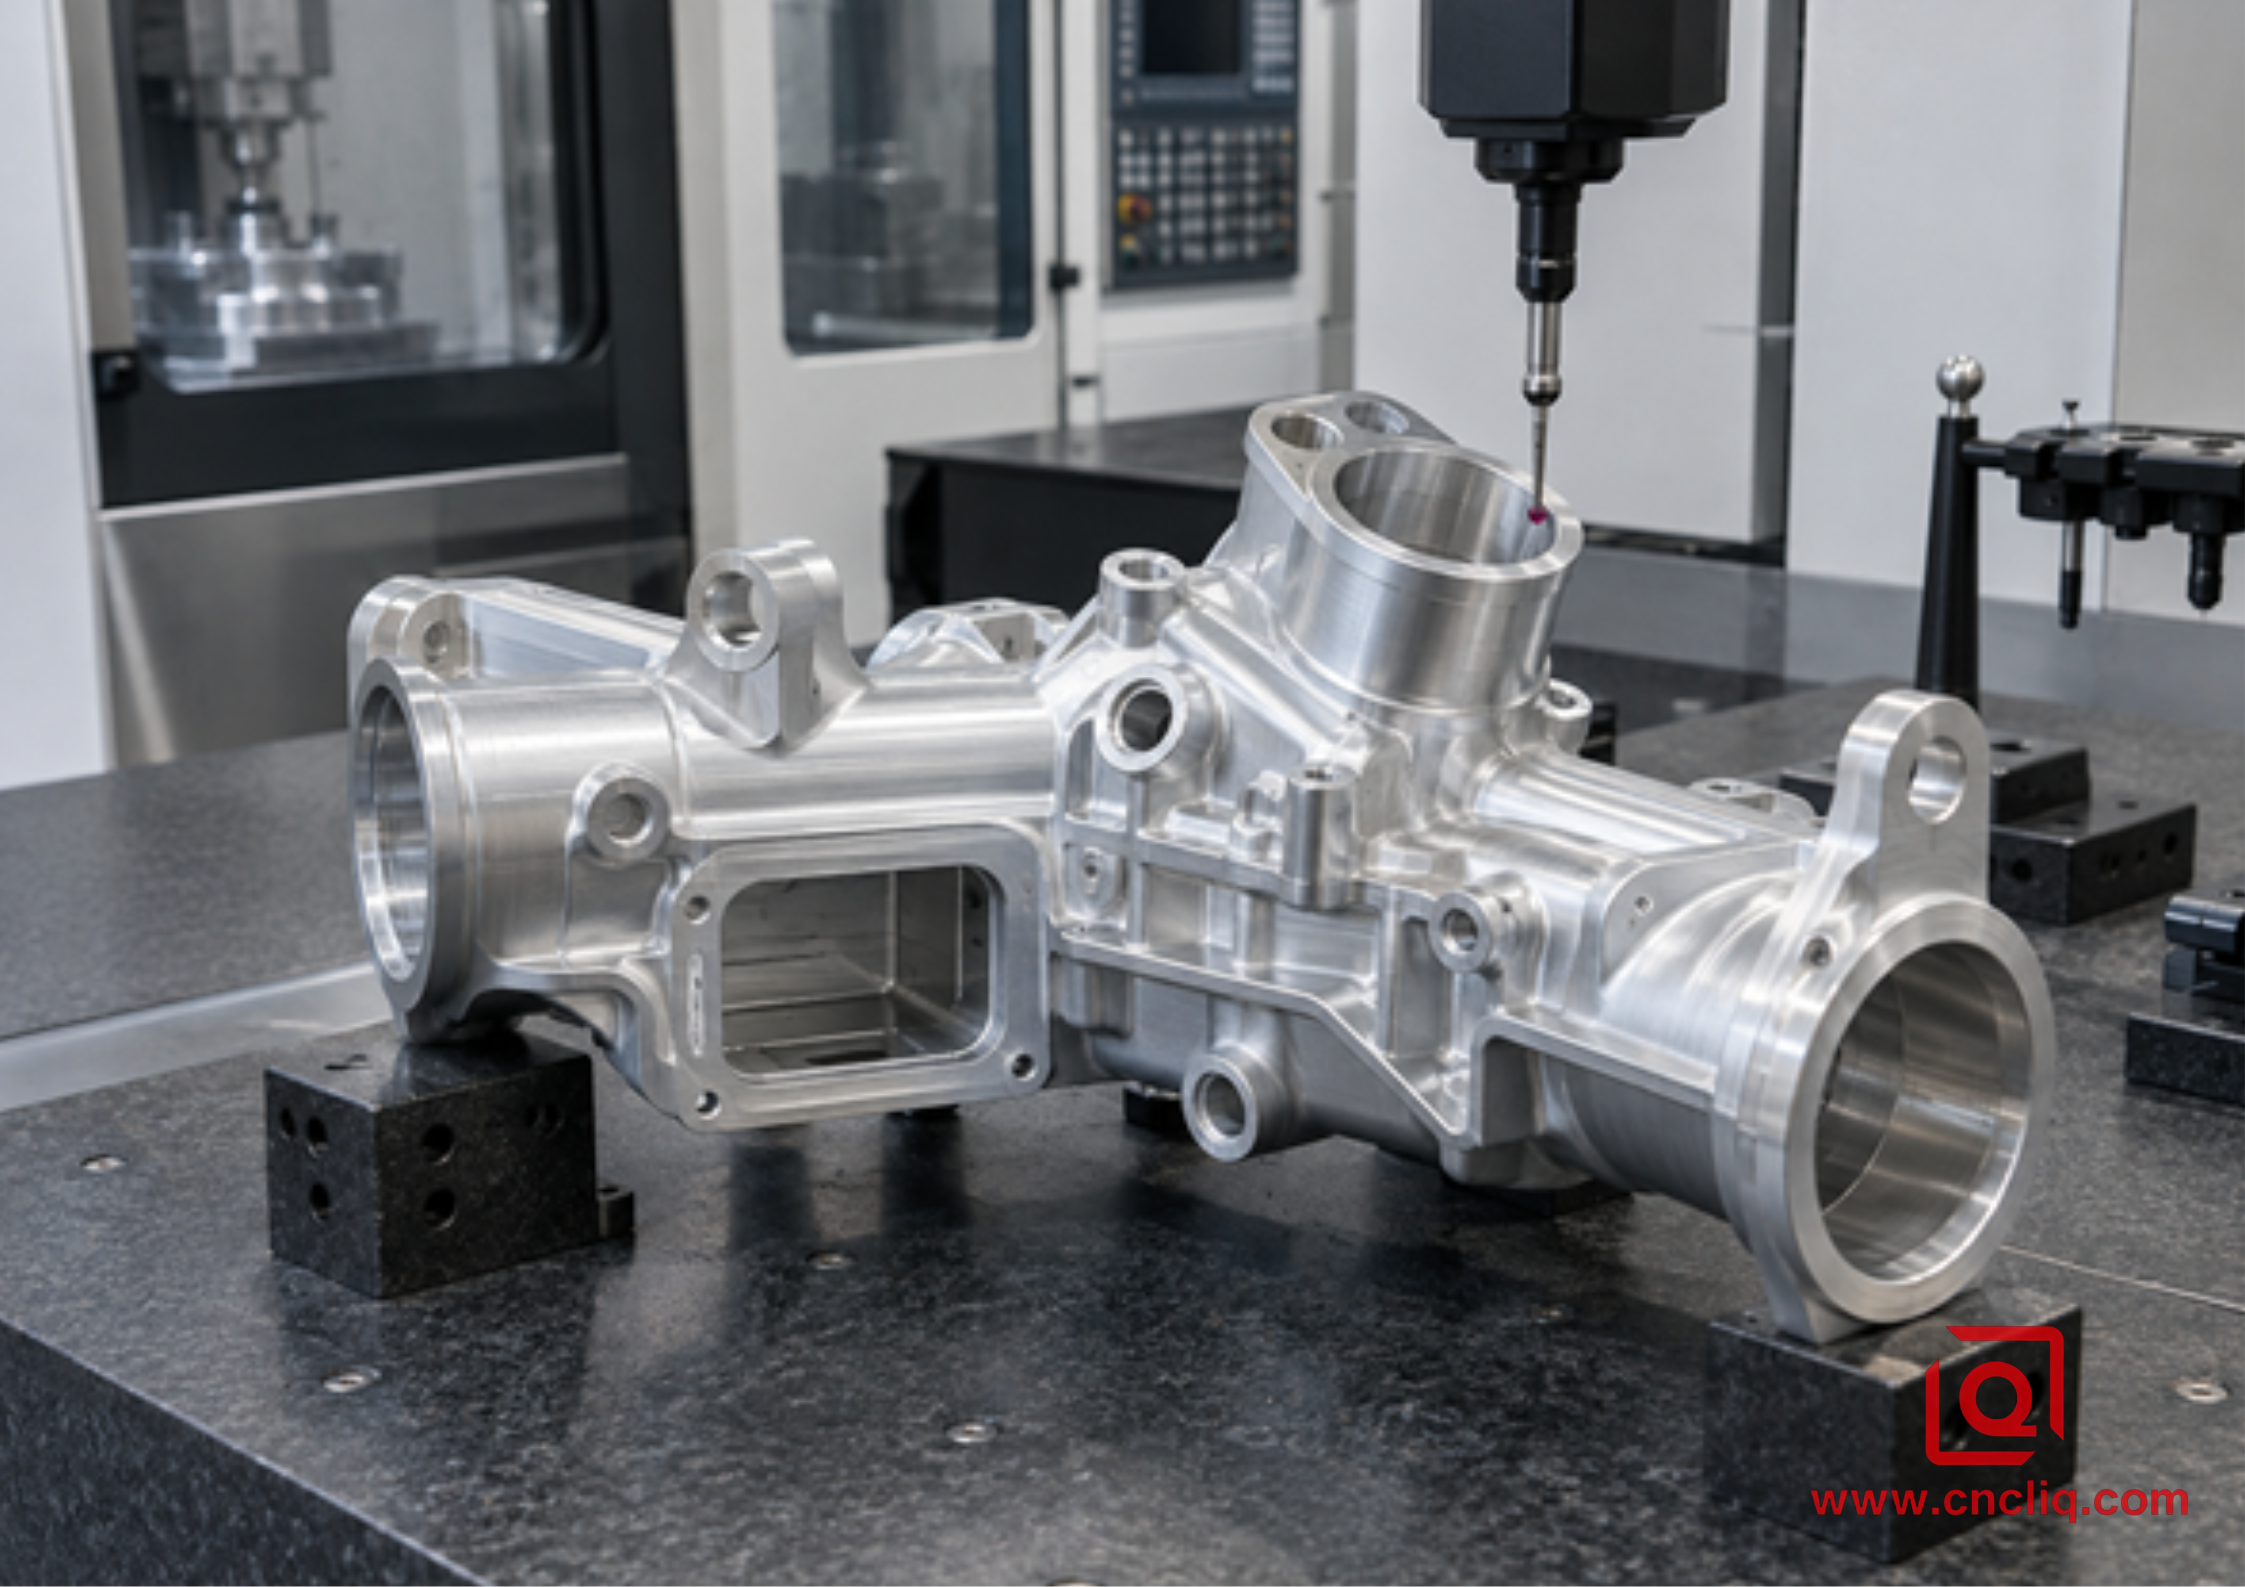
لا تكتسب عملية التخشين عالية الإنتاج قيمتها إلا بعد اجتياز أبعاد الحالة الحرة للفحص.
ال 6061-T6 مبيت مانع الصواعق مقذوف على البارد ومُصنع بدقة يوضح مسارًا آخر: يمكن أن يؤدي التشكيل القريب من الشبكة إلى تقليل الحجم الذي يجب أن تقوم عمليات CNC اللاحقة بإزالته. في الإنتاج المتكرر، يأتي الحد الأقصى من فعالية MRR في بعض الأحيان من طاحونة فارغة أفضل، وليس من مطحنة نهائية أكثر صعوبة.
9. ما الذي يجب إرساله للحصول على عرض أسعار سريع ومفيد من HSM؟
لا يمكن للمورد تحسين وقت الدورة من لقطة الشاشة. أرسل النموذج ثلاثي الأبعاد الأصلي ورسمًا ثنائي الأبعاد يتم التحكم فيه مع بيانات المسند والتفاوتات وGD&T والخيوط وتشطيب السطح ومتطلبات الفحص. تشمل السبائك والمزاج، والشهادة، والحجم السنوي، وحجم الدفعة، والتشطيب، والمناطق التجميلية، ووظيفة التجميع، والتسليم المستهدف، والتعبئة، واحتياجات النظافة.
ضع علامة على الأبعاد التي تحرك الوظيفة حقًا. تؤدي التفاوتات الضيقة الشاملة إلى إبطاء عملية التشطيب والفحص الإضافي للميزات التي قد لا تؤثر على التجميع. إذا كان التصميم مرنًا، فاطلب تعليقات سوق دبي المالي على نصف القطر، وعمق الجيب، والجدران، والوصول إلى الأدوات، ومرجع الإسناد، وما إذا كان البليت، أو البثق، أو البثق البارد، أو الصب بالقالب، أو أي فراغ آخر يناسب الحجم. ملكنا تكلفة تصنيع المعدات الأصلية للألمنيوم ودليل سوق دبي المالي يشرح تلك المقايضات.
هل تخطط لجزء جديد من تصنيع المعدات الأصلية من الألومنيوم؟ أرسل نموذج STEP/IGES الخاص بك، ورسم PDF، والسبائك والمزاج، والكمية، ومتطلبات التشطيب، وقائمة CTQ. يمكن لفريق Liqin مراجعة الوصول والمخزون ومنطق التركيبات والفحص والطريق العملي لارتفاع MRR قبل عرض الأسعار. طلب مراجعة التصنيع وعرض أسعار تنافسية.
التعليمات
1. هل HSM هو ببساطة أعلى عدد ممكن من الدورات في الدقيقة للمغزل؟
لا، يجمع HSM بين سرعة السطح المناسبة، والتغذية لكل سن، والمشاركة المستقرة، وحركة الماكينة، والإمساك بالعمل الصلب، والأدوات المتوازنة، وإخلاء الرقاقة. يمكن أن يؤدي عدد الدورات في الدقيقة بدون تغذية متناسبة إلى احتكاك الحافة، بينما قد لا يتم الوصول إلى التغذية المطلوبة أبدًا في حركات قصيرة. الهدف هو نافذة قابلة للتكرار تحمي الرسم، وليس قيمة الشاشة الأكبر.
2. ما هي سبائك الألومنيوم الأفضل لتحقيق الحد الأقصى من MRR؟
لا يوجد فائز عالمي لأن الوظيفة وحالة المخزون تأتي في المقام الأول. 6061-T6/T651 يستخدم على نطاق واسع ويمكن التنبؤ به؛ يخدم 7075-T651 تطبيقات عالية القوة ويحتاج إلى نافذة خاصة به تم التحقق من صحتها. يعتبر 5052 مفيدًا في أداء التشكيل والتآكل ولكنه قد يتصرف بشكل أكثر التصاقًا. تأكد من الدرجة، والحالة المزاجية، ونموذج المخزون، والهندسة، والشهادة، والانتهاء قبل تحديد وقت الدورة.
3. هل يجب علي استخدام المطاحن ذات الفلوتين أو الثلاثة فلوت؟
يوفر المزامير مساحة كبيرة للرقاقة وتناسب الشق، أو بأقطار صغيرة، أو الإخلاء الصعب. يمكن لثلاثة مزامير أن ترفع سعة التغذية مع الحفاظ على حجم الناي المفيد وهي شائعة في التنميط وتخشين الجيب. يعتمد الاختيار على القطر، والاشتباك، وعمق الجيب، والمبرد، وصلابة الحامل، وقوة المغزل، والبيانات التي تم اختبارها بواسطة صانع الأدوات.
4. كيف يمكن للمشتري مقارنة مطالبات الموردين MRR؟
اطلب مدخلات MRR، وحجم القاطع وعدد الفلوت، والسبائك والمزاج، والمشاركة، وحدود المغزل والتغذية، ووقت الدورة الفعلي، وقاعدة عمر الأداة، والميزات التي تم فحصها والتي تحدد النجاح. قارن مخرجات الأجزاء المطابقة بدلاً من عرض القطع القصير. يجب على المورد الموثوق به أن يشرح العامل المحدود وكيف تتحكم المادة الأولى، والفحوصات الجارية، والفحوصات النهائية في CTQs.
5. ما هي المعلومات المطلوبة للحصول على عرض أسعار دقيق؟
توفير نموذج ثلاثي الأبعاد، ورسم ثنائي الأبعاد يتم التحكم فيه، والدرجة والمزاج، والكمية وحجم الدفعة، والطلب السنوي، والمعالجة السطحية، والاحتياجات التجميلية، وشهادة المواد، وشروط الجودة الشاملة، ووثائق الفحص، والتعبئة، والوجهة. قم بوضع علامة على المتطلبات التي لم يتم تحديدها كعناصر مفتوحة. تسمح الأولويات الوظيفية الواضحة للمورد باقتراح أنصاف أقطار واقعية، وتفاوتات، وإعدادات، ونموذج مخزون، وMRR يستمر في الإنتاج.
ملخص
يأتي الحد الأقصى من MRR في تصنيع تصنيع المعدات الأصلية للألمنيوم من نظام متوازن: مخزون تم التحقق منه، وأدوات حادة خاصة بالألمنيوم، ونفاذ والتصاق يمكن التحكم فيه، والمشاركة المستمرة، وقدرة المغزل والمحور الكافية، وإخلاء الرقاقة القوية، وإمساك العمل الصارم منخفض التشوه، وخطط التشطيب والفحص المنفصلة. قم بحساب MRR، ولكن احكم على العملية من خلال الأجزاء المطابقة القابلة للتكرار. تتيح معلومات CAD الكاملة والرسم والمواد والحجم والتشطيب وCTQ للمورد تحسين الإنتاجية دون التنازل عن الاستقرار أو الموثوقية.
معلومات الاتصال
شركة: نينغبو Liqin الصناعة المحدودة
صيانة العملاء اليومية ودعم ما بعد البيع: خدمة@shturl. zhuwanying@cncliq.com
استفسار جديد والاقتباس ومناقشة الطلب: الأعمال@shturl. تشولي@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات الفنية ومواصفات المواد وتوصيات التصنيع وتفاصيل المعالجة السطحية المنشورة على هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يرجى ملاحظة أن الرؤى العامة للمدونة لا تحل محل الاتفاقيات الفنية الموقعة. نظرًا لأن الأجزاء المخصصة تختلف حسب أرقام حرارة المواد ومعايرات الماكينة والتفاوتات المحددة، فإن مواصفات جودة الربط تخضع فقط لرسومات CAD المعتمدة والعقود الموقعة وخطط الجودة الرسمية.
لقد تم إخفاء هوية جميع دراسات حالة العملاء الواردة في هذه المدونة وتعقيمها تمامًا. تعمل مقاييس الأداء وسير عمل التصنيع والصور المعروضة فقط على إظهار قدراتنا في التصنيع المخصص ولا تمثل معيارًا عالميًا واحدًا لجميع الطلبات.
فريق التصنيع Liqin
مبنية على 18 عامًا من الخبرة الهندسية الدقيقة، تقوم شركة Ningbo Liqin Industry بتصنيع مكونات معدنية عالية التحمل للأسواق العالمية المتطلبة. نعمل في مركز إنتاج مساحته 6500 متر مربع ومجهز بأكثر من 150 آلة، تعمل بأربعة وخمسة محاور التصنيع باستخدام الحاسب الآلي ، وتصنيع الآلات الدورانية، والبثق البارد، وصب القوالب بالضغط تحت سقف واحد. يتيح لنا هذا الإعداد إدارة المشاريع بسلاسة، مع أخذ الأجزاء من مفاهيم CAD الأولية مباشرة إلى الشحنات النهائية.
نحن نتعامل مع مراقبة الجودة دون أي تنازلات. نحن نتعامل مع التفاوتات الصارمة مع الانضباط الهندسي الذي يتطلبه. مدعومًا بشهادات ISO 9001 وISO 13485 وIATF 16949، يقوم مهندسو ضمان الجودة لدينا بإجراء فحوصات IPQC وFQC وOQC الصارمة على كل دفعة إنتاج واحدة. بدءًا من رسم خرائط أبعاد CMM والتنميط البصري وحتى اختبار الصلابة ورش الملح، فإننا نتحقق من صحة مواصفاتك الهامة مقدمًا - بحيث تتلقى مكونات جاهزة للإسقاط دون أي مشاكل في التجميع أو توقف الخطوط المكلف. علاوة على التصنيع، يمكنك الاعتماد علينا في أوقات الاستجابة لمدة ساعتين لطلبات عروض الأسعار الجديدة، والدعم المباشر لأخذ عينات النماذج الأولية، وشحن الصادرات بسلاسة عبر أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم والعينات. زيارة موقعنا على الانترنت أو اتصل بنا مباشرة للحصول على عرض أسعار تنافسي!
