 Deutsch




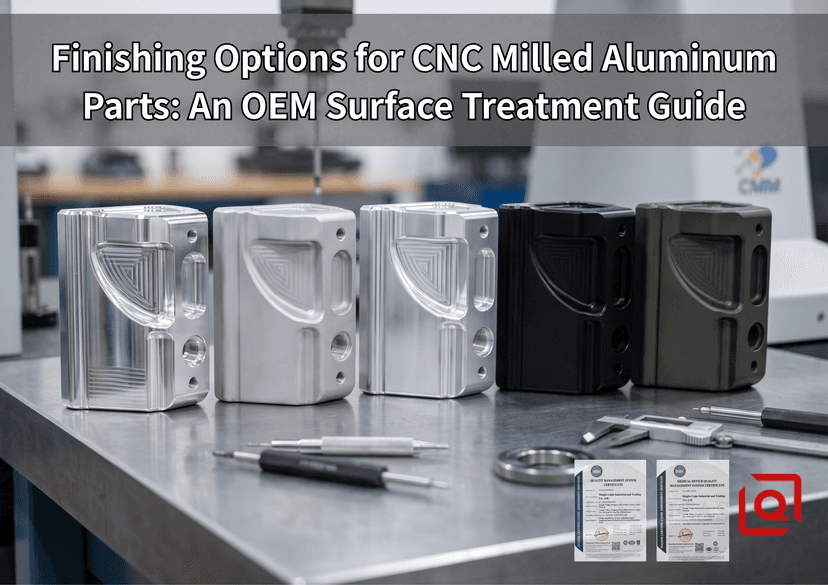
Die Bearbeitung definiert die Geometrie, aber die Endbearbeitung verwandelt diese Rohgeometrie in ein funktionsfähiges Produkt. Allzu oft erreichen uns Konstruktionszeichnungen mit einer hastigen, allgemeinen Angabe wie „Schwarz eloxieren“, die beiläufig im Titelblock platziert ist. Wird dies ohne Berücksichtigung von Materialwachstum, elektrischer Leitfähigkeit oder Maskierungsgrenzen durchgeführt, wird die Montage zum Glücksspiel.
Im Folgenden finden Sie einen praktischen Leitfaden für Ingenieure zur Nachbearbeitung von CNC-gefrästen Aluminiumteilen – mit Fokus auf praktische Abwägungen, Maßnuancen und Produktionsschritte, die die Lücke zwischen digitalen CAD-Modellen und zuverlässiger physischer Hardware schließen.
Technischer Vergleich: Gängige Oberflächenbehandlungen für gefrästes Aluminium
| Oberflächenart | Primäre Spezifikation | Typische Maßabweichung | Haptik der Oberfläche | Primärer technischer Zweck |
| Bearbeitet | ISO 2768-m / ISO 1302 | Basiswert (Nullpunktänderung) | Glatt mit sichtbaren Mikro-Werkzeugwegen | Funktionale Prototypen, Innenhalterungen, Schnellpassungsprüfungen. |
| Perlenstrahlen | Medienspezifisch (Glas Nr. 8 bis Nr. 12) | Leichte Kantenverrundung (Mikroerosion) | Samtartige, weiche Satin-Textur | Entfernen von Schnittlinien, Beseitigung von Blendung, Vorbereitung für die Anodisierung. |
| Anodisierung Typ II | MIL-A-8625 Typ II | Geringe Ausdehnung nach außen (~0,008 mm/Seite) | Glatte, harte, gleichmäßige Oberfläche | Elektronikgehäuse, kosmetische Anwendung Gehäuse, Standardhalterungen. |
| Hartlackierung Typ III | MIL-A-8625 Typ III | Starker Schichtaufbau (~0,025 mm/Seite) | Matt, dicht, hoch kratzfest | |
| Chem-Film (Alodine) | MIL-DTL-5541 Typ II | Nahezu keine Änderung | Behält das ursprüngliche metallische Gefühl bei | RF/EMI-Erdungsflächen, interne Hohlräume, Pulverbeschichtungsgrundierungen. |
| Chemisch vernickelt | ASTM B733 / AMS 2404 | Gleichmäßige Abscheidung (~0,015 mm/Seite) | Glatt, harter metallischer Glanz | Tiefe Sackbohrungen, Verteiler, aggressive chemische Umgebungen. |
Schritt 0: Die Ausgangsbasis – Lesen der bearbeiteten Oberfläche
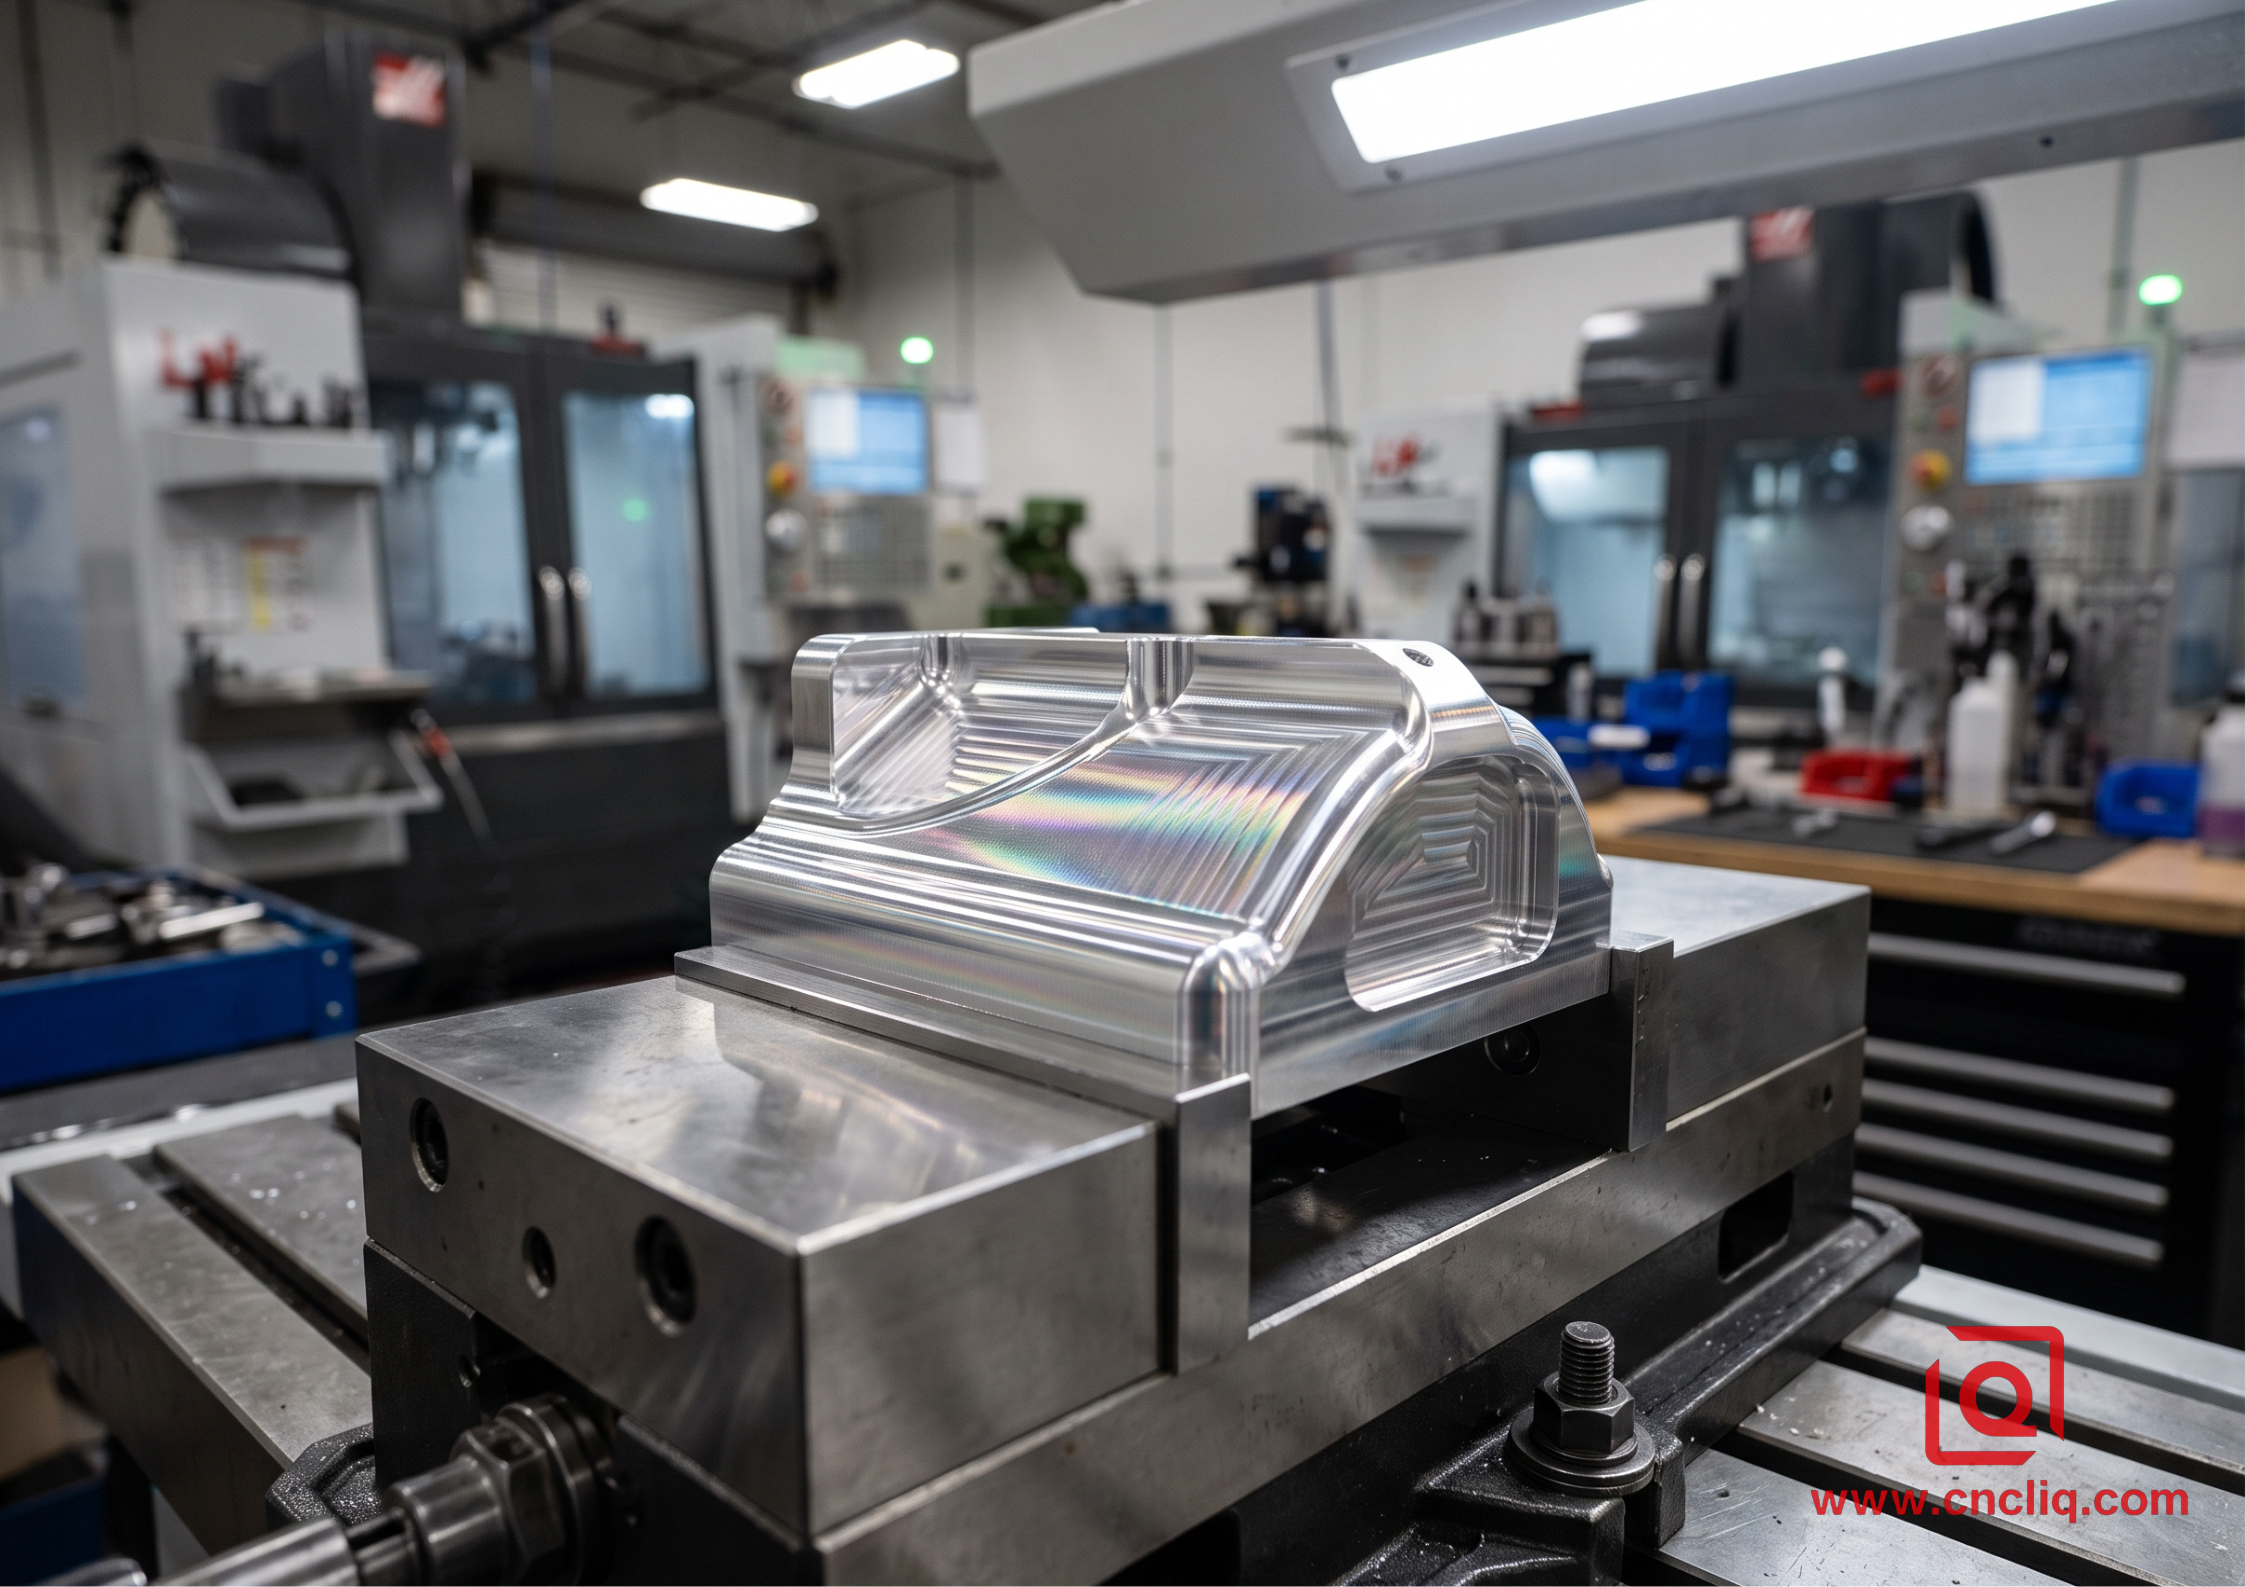
Jede Oberflächenbehandlung interagiert direkt mit der mikroskopischen Topologie, die vom Schneidwerkzeug hinterlassen wird. Schlechte Bearbeitungspraktiken lassen sich nicht einfach durch ein chemisches Tauchbad kaschieren.
 [ Einpunkt-Fliegenfräser ] [ Standard-Kugelfräser ]

~~~~~~~~~~~~~~~~~~~~~~~~~~~ /\/\/\/\/\/\/\/\/\/\/\/\
Flache, spiegelglatte Oberfläche, gewellte Kanten & Mikrospitzen

(Geringe Reibung, kein Strahlen erforderlich) (Strahlen zum Verblenden der Kanten erforderlich)
Wenn ein Aluminiumgehäuse die Fräsmaschine verlässt, spiegeln seine Oberflächen den spezifischen Fräsweg wider.Ein 80-mm-Schaftfräser, der mit leichten Abstreifgängen arbeitet, erzeugt eine glatte, reflektierende Oberfläche, auf der die Eingriffsspuren des Werkzeugs kaum spürbar sind. Im Gegensatz dazu weisen tiefe, mit kleineren Schaftfräsern bearbeitete Innentaschen oft sichtbare Frässpuren und feine Überstandsspuren auf. Rohteile, direkt nach der Bearbeitung gefertigte Teile eignen sich gut für verdeckte Innenstrukturen oder Prüfvorrichtungen, die absolut trocken bleiben. Verzichtet man jedoch auf die Beschichtung von kupfer- oder zinkreichen Werkstoffen wie 2024 und 7075, korrodieren diese im Freien oder in salzhaltiger Luft schnell. Selbst der bewährte 6061er Stahl bekommt seine Tücken – er hinterlässt nach dem Abnehmen vom Tisch Spuren von wasserlöslichem Kühlmittel, und Lochfraß beginnt schnell.
Glasperlenstrahlen: Die gleichmäßige, seidenmatte Oberfläche
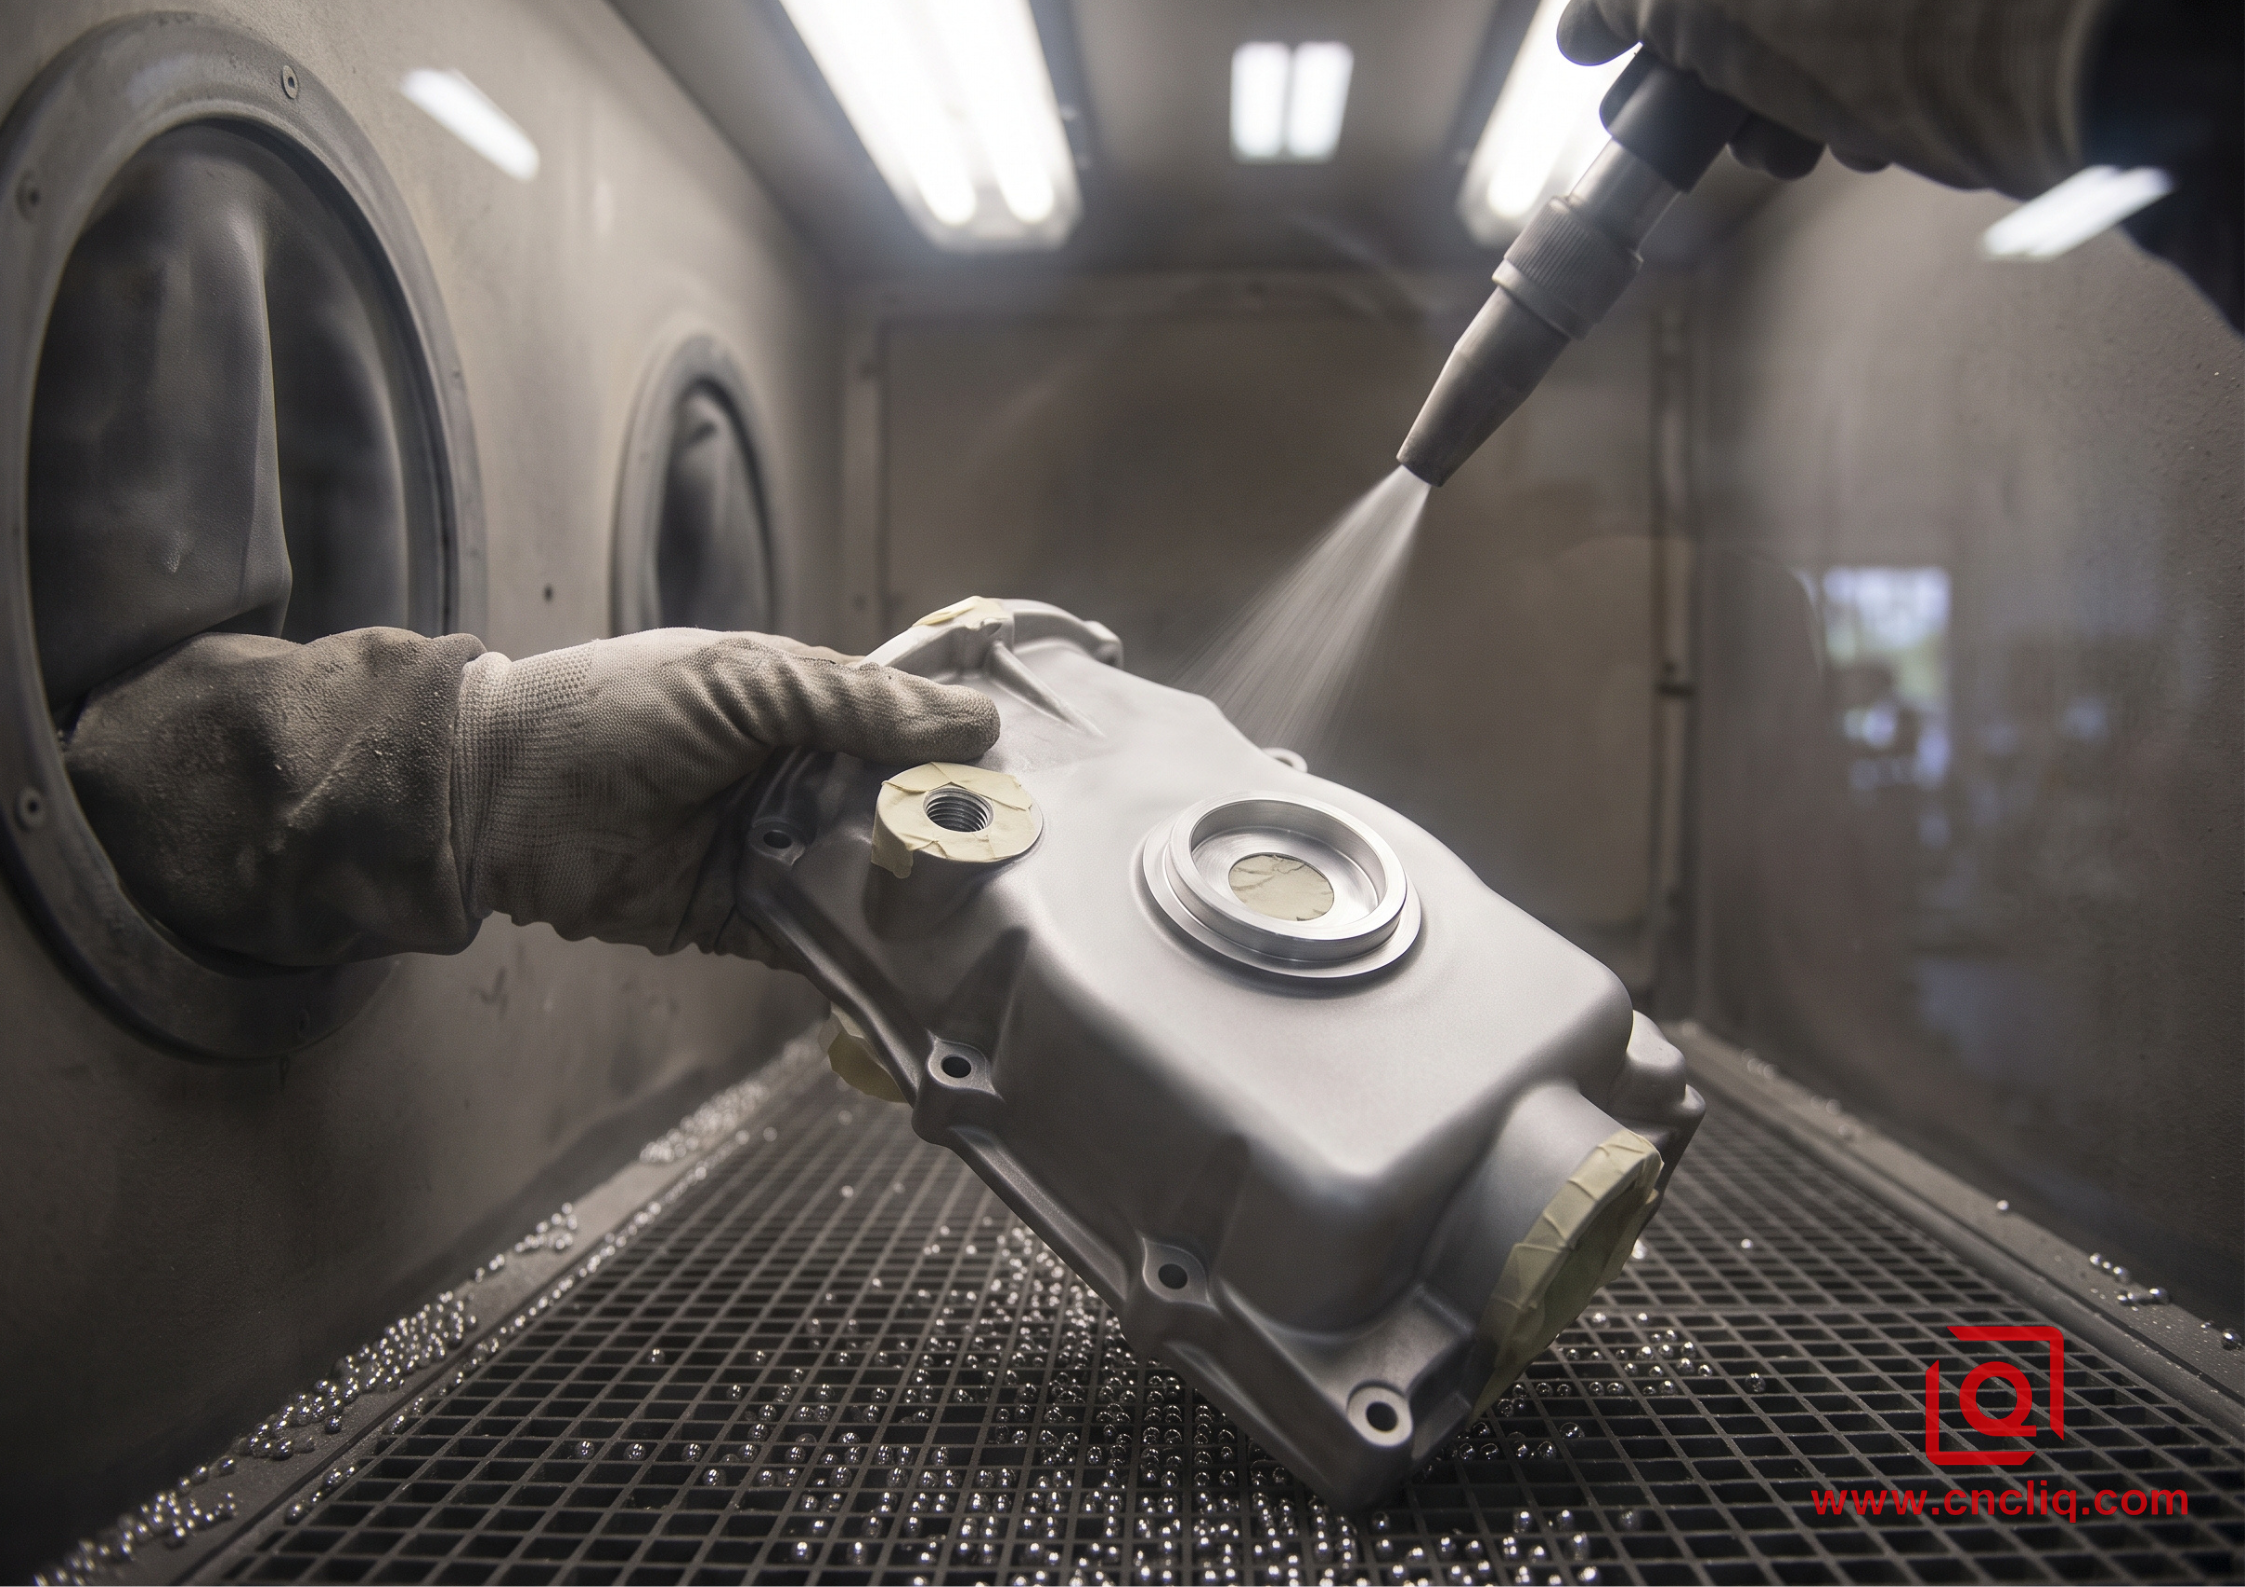
Wenn Sie ein Gehäuse mit einer sauberen, matten Oberfläche benötigen, die feine Werkzeugspuren kaschiert, ist Glasperlenstrahlen der Standard-Vorbereitungsschritt vor der chemischen Oberflächenbehandlung.
Die physikalische Wirkung:
Druckluft + kugelförmige Glasperlen ===> Verdichtet die Oberfläche und lässt die Schneidkanten zusammenfallen

===> Hinterlässt flache Mikrovertiefungen (matte Optik)
Sphärische Glasmedien dringen nicht in Aluminium ein; stellen Sie sich die Explosion wie Millionen winziger Hämmer vor.Trockene Druckluft treibt die Strahlmittelstrahlen in die Kabine, glättet feine Grate und sorgt für gleichmäßige Schnittlinien auf allen Flächen. Das Werkstück erhält einen matten, gleichmäßigen Glanz, der die Blendwirkung von oben reduziert.
Praxisbeispiele in der Werkstatt:
Strahlen trägt Material ab, ob gewünscht oder nicht. Zu grobes Strahlmittel verwischt scharfe Kanten, rundet kleine Fasen ab und drückt feine Strahlmittel in Sacklöcher. Haben Sie enge Dübelbohrungen oder flache Gewinde? Kleben Sie die betroffenen Stellen zuerst ab oder achten Sie zumindest darauf, dass die Düse nicht auf diese kritischen Bereiche gerichtet ist.
Typ-II-Anodisierung: Alltagsschutz und Farbe im Gleichgewicht
Schwefelsäureanodisierung ist nach wie vor die Standard-Oberflächenbehandlung für CNC-gefräste Bauteile, UAV-Arme und Gehäuse für Testgeräte. Lack, Pulverbeschichtung oder Galvanisierung legen sich wie eine lose Schicht um das rohe Metall. Anodisierung funktioniert anders. Durch das Leiten von Strom durch ein Säurebad verwandelt sich das Aluminium direkt in eine widerstandsfähige, fest verbundene Aluminiumoxidschicht.
Die 50/50-Wachstumsdynamik:

+--------------------------+
| Äußerer Aufbau: +50 % der Folie | <--- Dehnt sich nach außen aus (Erhöht den Außendurchmesser / Verringert den Innendurchmesser)

+==========================+ <--- Ursprüngliche Teilegrenze

Durchdringung: -50 % der Folie | <--- Verbraucht die rohe Aluminiumbasis
+--------------------------+
Da sich die Hälfte dieses keramikartigen Films nach außen aufbaut und die andere Hälfte in das Substrat eindringt, verschiebt sich jede anodisierte Oberfläche ein wenig im Raum. Wenn eine Oberflächenspezifikation eine Gesamtoxidschicht von 0,016 mm ergibt:
-
Äußere Vorsprünge und die Gesamtdicke nehmen um ca. 0,008 mm pro Seite zu.
-
Eine innen geriebene Bohrung verringert ihren Radius um ca. 0,008 mm, wodurch sich der Gesamtdurchmesser um 0,016 mm verringert.
Wenn ein Ingenieur eine Bohrung für ein eingepresstes Kugellager mit geringem Lagerspiel konstruiert und diese Schicht nicht berücksichtigt, klemmt das Lager bei der Montage. Ein erfahrener CNC-Programmierer kompensiert dies im Vorfeld, indem er die Bohrung beim letzten Durchgang etwas größer bohrt. Dadurch kann das Chemikalienbad die Abmessung wieder auf das Sollmaß schließen.
Färben und Hydratationsversiegelung
Die neu gebildete Oxidschicht ähnelt einer Anordnung vertikaler, mikroskopisch kleiner Wabenporen. Bei der Anodisierung der Klasse 2 nehmen diese leeren Poren organische Farbstoffe auf – tiefes Schwarz, klares Silber, sattes Blau und Gold.
Unmittelbar nach dem Färben wird das Werkstück in fast siedendes deionisiertes Wasser getaucht. Dieser Temperaturschock hydratisiert das frische Oxid und verschließt die Mikroporenwände, sodass die Farbstoffe eingeschlossen bleiben. Wenn man bei dieser Dichtung spart, saugen die offenen Poren sofort Kühlmittelschlamm oder schmutzige Fingerabdrücke auf wie ein trockener Lappen, sobald sie jemand berührt.
Typ-III-Harteloxierung: Schutz für extreme Beanspruchung
Wenn ein Aluminiumbauteil ständiger mechanischer Belastung, abrasivem Staub oder unter Druck stehenden Hydraulikflüssigkeiten standhalten muss, verschleißt die Standard-Typ-II-Eloxierung zu schnell. In diesem Fall ist eine Typ-III-Harteloxierung erforderlich.
Prozessunterschiede:
* Typ II: Bad bei Raumtemperatur (~20 °C), mäßige Strömung, dekorativ Farben.

* Typ III: Nahezu gefrierendes Bad (~4 °C), hohe Stromdichte, dichtes Strukturoxid.
Durch die Kühlung des Tanks wird verhindert, dass die heiße Säure den frischen Film angreift, während die hohe Stromstärke die Oxidation tief in das Material hinein forciert. Das Ergebnis ist eine extrem harte Beschichtung – eine Kratzfestigkeit, die mit der von einsatzgehärtetem Werkzeugstahl vergleichbar ist, ohne dabei das geringe Gewicht von Aluminium einzubüßen. Da die Hartbeschichtung deutlich dicker ist als die kosmetische Anodisierung, ist der Schichtaufbau auf jeder Oberfläche sichtbar. Eine typische 0,050 mm dicke Hartbeschichtungsschicht wölbt jede Außenfläche um 0,025 mm nach außen. Gleitführungen, dynamische Kolbenstangen und präzise Montageschultern klemmen, wenn Ihr CAD-Modell nicht genügend Spielraum für diese dicke Beschichtung vorsieht. Optische Eigenschaften: Die natürliche, ungefärbte Hartbeschichtung variiert stark je nach darunterliegender Legierung. Auf Standard-6061 nimmt sie einen schönen, tiefen Anthrazit- oder Olivton an. Auf 7075 verleiht der Zinkgehalt ihr einen bronzegrünen Schimmer.Wenn Ihr Projekt ein einheitliches Erscheinungsbild mehrerer zusammengehöriger Bauteile erfordert, fertigen Sie diese aus demselben Rohmaterial.
Chemische Beschichtung (Alodine): Erhalt der Erdung und Maßgenauigkeit
Manchmal muss Aluminium vor Korrosion geschützt werden, das Bauteil darf jedoch keine Maßabweichungen oder einen Verlust der elektrischen Leitfähigkeit aufweisen. Hier spielen chemische Konversionsbeschichtungen (häufig Chem-Film oder Alodine genannt) ihre Stärken aus.
 [ Anodischer Oxidfilm ] [ Chemischer Konversionsfilm

* Keramikähnlich, nichtleitend * Extrem dünne, gelartige Reaktion

* Deutliches Dimensionswachstum * Keine messbare Dimensionsänderung

* Ideal für Reibung und Verschleiß * Erhält elektrische Erdungspfade
Die Bäder und der Strom des Anodisierens entfallen; Chem-Film baut seine mikrodünne Schutzschicht durch ein kurzes Eintauchen auf.Der Beschichtungsaufbau entspricht dem absoluten Nullpunkt. Das bedeutet, dass Sie ihn über HF-Wellenleiterflansche, Mikrogewinde und enge, aufgeriebene Stiftlöcher auftragen können, ohne die späteren Passungen zu beeinträchtigen.
Da diese Konversionsschicht den freien Durchtritt von Elektronen ermöglicht, ist es üblich, in Elektronikgehäusen, die eine Erdungskontinuität für Leiterplatten und interne Abschirmungen erfordern, eine chemische Beschichtung vorzuschreiben.
Chemische Vernickelung: Erreichen tiefer innerer Strukturen
Die Anodisierung ist stark von einem geradlinigen Stromfluss abhängig. Hohe Ströme konzentrieren sich tendenziell an scharfen Außenkanten und können gelegentlich lokale Verbrennungen verursachen, während tiefe Innenecken und die Böden enger Vertiefungen nur sehr wenig Strom erhalten, was zu einer dünnen oder gar nicht vorhandenen Schutzschicht führt.
Stromfluss vs. chemisches Eintauchen:
Anodisieren (elektrisches Feld): Starker Aufbau an den äußeren Ecken; schwach in tiefen Hohlräumen. Chemisch Nickel (flüssig): Fließt überall hin, wo es nass ist; erzeugt perfekt identische Wandstärken.
Die stromlose Vernickelung löst dieses Problem durch eine autokatalytische chemische Reaktion. Es fließt kein elektrischer Strom durch das Bad. Solange das chemische Bad in einen Hohlraum fließen und das Metall benetzen kann, lagert sich die Nickel-Phosphor-Legierung gleichmäßig und flächendeckend ab. Tiefe Hydraulikanschlüsse, sich kreuzende Innenkanäle und vertiefte Gewinde erhalten die gleiche Beschichtungsdicke wie die Außenfläche. Dadurch entsteht eine gleichmäßige, dauerhafte und korrosionsbeständige Metallabdeckung. Strategische Maskierung: Schutz kritischer Geometrien Komplexe Sonderteile erhalten selten eine einheitliche Oberflächenbehandlung über jeden Quadratmillimeter. Häufiger wünscht man sich eine robuste Hartbeschichtung für den Außenrahmen, um Abrieb zu widerstehen, eine nicht eloxierte, leitfähige Erdungsfläche an einem inneren Ansatz und blankes Metall im Inneren einer präzisen Passstiftbohrung.
Um dies zu erreichen, ist eine gezielte Maskierung erforderlich, bevor das Teil in die chemische Produktionslinie gelangt.
 +----------------------------+

| Typ III Hartlackierung außen |

| ========================= |

| [ 6061-T6 Aluminiumgehäuse ] |

| |

| ( ) Aufgeriebener Dübelkanal |

| | (Silikonstopfen) |

| | [ ABGESCHNITTEN ] |

+---+-------------------------+
Wichtige Maskierungswerkzeuge:

* Konische Silikonstopfen: Werden von Hand in Gewindebohrungen und aufgeriebene Dübelbohrungen gepresst, um Prozessflüssigkeiten fernzuhalten.

* Hochtemperaturklebeband: Wird sauber auf flache Kontaktflächen aufgebracht, um blankes Aluminium für die elektrische Erdung zu schützen.

* Abziehbare Flüssigresistfarbe: Wird von Hand auf unregelmäßige Stufen, Kurven und komplexe Übergänge aufgetragen.
Design für saubere Trennungen:
Kapillarkräfte ziehen die Tankchemie in mikroskopische Risse. Lassen Sie jemanden eine Begrenzung genau in der Mitte einer flachen, offenen Fläche abkleben. Die Säure sickert unweigerlich unter die Kante und hinterlässt eine unregelmäßige, verlaufende Farblinie.
Geben Sie dem Klebeband eine Auflagefläche: Fräsen Sie eine Stufe, schneiden Sie eine Hinterschneidung ein oder bringen Sie eine O-Ring-Nut direkt an der Trennlinie an. Diese Kante dient als Anschlag für das Klebeband und sorgt für eine absolut gerade, saubere Trennlinie.
Praxisbeispiel: Das Gehäuse eines LiDAR-Scanners für die Küstenindustrie
Ein Kunde aus dem Bereich Automatisierung beauftragte uns mit der Anfertigung eines kundenspezifischen Sensorgehäuses aus 6061-T6-Aluminium für rotierende LiDAR-Geräte an Hafenkränen. Die Betriebsbedingungen waren extrem: ständige Salznebel, intensive UV-Strahlung und starke Motorvibrationen setzten die Baugruppe permanent unter Beanspruchung.
Konstruktionsdilemma:

* Außengehäuse: Ständiger Salznebelkorrosion und Abrieb durch Handhabung ausgesetzt.

* Lagerzapfen: Zwei Bohrungen, die eine H7-Gleitpassung für die Aufnahme von Präzisionsspindellagern erfordern.

* Interne Montageplatte: Sauberer Metall-auf-Metall-Kontakt für Wärmeableitung und elektrische Erdung erforderlich.

* Linsenfront: O-Ring-Dichtung gegen Schlagregen erforderlich.
-
Bearbeitungseinrichtung:
Das Hauptgehäuse wurde auf einem 5-Achs-Bearbeitungszentrum bearbeitet.
Die Bohrungen für die Doppellager wurden beim Schruppen absichtlich 0,015 mm untermaßig bearbeitet und anschließend im Feinschliff auf ein vorab berechnetes Zwischenmaß gebracht, um ein präzises Spiel für die nachfolgenden Feinbearbeitungsschritte zu gewährleisten.
-
Vorbereitung der Dichtungsnut:
Die Nut für den O-Ring der Gleitringdichtung wurde mit einem speziellen Formwerkzeug gefräst, um einen glatten, sauberen Boden zu erhalten. Das Strahlmittelstrahlen innerhalb der Nut war strengstens untersagt, um die glatte Werkzeugoberfläche zu bewahren und so einen zuverlässigen Sitz der Weichgummidichtung ohne Undichtigkeiten zu gewährleisten.
-
Mehrstufige Maskierung und chemische Behandlung:
-
Zuerst wurde das gesamte Rohgehäuse in einen transparenten chemischen Konversionsfilm getaucht, um allen inneren Hohlräumen eine grundlegende Korrosionsbeständigkeit zu verleihen, ohne die Abmessungen zu verändern.
-
Anschließend wurden passgenau zugeschnittene Silikonstopfen in alle Gewindebohrungen eingesetzt und präzisionsgestanzte Klebescheiben fest über die Lagerbohrungen und die internen Kühlkörperpads gepresst.
-
-
Entlacken und Endkontrolle:
-
Nachdem die Teile gespült und getrocknet waren, entfernten die Techniker das Abdeckband und die Silikonstopfen.
-
Die interne Erdungsplatte und die Lagerbohrungen waren vollständig sauber und zeigten den schwachen Schimmer des leitfähigen chemischen Films bei gleichzeitiger Beibehaltung der Leitfähigkeit des blanken Metalls.
-
Die Überprüfung mit einer Koordinatenmessmaschine (KMM) bestätigte, dass die Lagerbohrungen innerhalb des Zieltoleranzbereichs H7 lagen, sodass die Spindellager bei der Endmontage reibungslos eingesetzt werden konnten.
Praktische Faustregeln für OEM-Zeichnungen
-
Basislegierung klar angeben: Nicht alle Aluminiumsorten verhalten sich in einem Säurebad gleich. 6061 erzeugt gleichmäßige, vorhersehbare Oberflächen; 7075 oxidiert auf natürliche Weise zu dunkleren, grünlichen Farbtönen; und Gusslegierungen können fleckig oder grau werden.
-
Nachbehandlungsmaße definieren: Um Missverständnisse zu vermeiden, vermerken Sie in der Zeichnung explizit: "Die Maße gelten nach allen Oberflächenbehandlungen und der Beschichtung." Dies weist den Maschinenbediener an, die Korrekturwerte für das Schichtwachstum anzupassen.
-
Anodisieren von Miniatur-Innengewinden vermeiden: Sofern Sie keine Miniatur-Innengewinde (wie z. B. M3) schneiden. Bei Gewinden mit einem Durchmesser von mehr als 100 mm (oder kleiner) und speziellen, übergroßen Gewindebohrern muss darauf geachtet werden, dass diese während des Anodisierens verschlossen werden. Harte Oxidschichten in feinen Gewinden führen häufig dazu, dass Edelstahlschrauben beim Zusammenbau festklemmen.
-
Scharfe Außenkanten vermeiden: Die Anodisierung verläuft senkrecht von der Metalloberfläche. An messerscharfen Kanten splittert die spröde Oxidschicht ab und bildet eine empfindliche, bruchgefährdete Kante. Alle Außenkanten sollten daher mit einer kleinen Fase oder einem Radius versehen werden.
-
Kontaktpunkte für die Anodisierung prüfen: Für die Anodisierung ist elektrischer Kontakt erforderlich. Das bedeutet, dass eine kleine Federklemme oder ein Gewindebolzen aus Titan das Werkstück berühren muss. Wählen Sie eine unkritische Fläche, eine Innenwand oder ein vorhandenes Gewindeloch, an dem kleine Kontaktspuren die Funktion oder das Aussehen nicht beeinträchtigen.
Bearbeitungseinrichtung:
Das Hauptgehäuse wurde auf einem 5-Achs-Bearbeitungszentrum bearbeitet.
Die Bohrungen für die Doppellager wurden beim Schruppen absichtlich 0,015 mm untermaßig bearbeitet und anschließend im Feinschliff auf ein vorab berechnetes Zwischenmaß gebracht, um ein präzises Spiel für die nachfolgenden Feinbearbeitungsschritte zu gewährleisten.Vorbereitung der Dichtungsnut:
Die Nut für den O-Ring der Gleitringdichtung wurde mit einem speziellen Formwerkzeug gefräst, um einen glatten, sauberen Boden zu erhalten. Das Strahlmittelstrahlen innerhalb der Nut war strengstens untersagt, um die glatte Werkzeugoberfläche zu bewahren und so einen zuverlässigen Sitz der Weichgummidichtung ohne Undichtigkeiten zu gewährleisten.
Mehrstufige Maskierung und chemische Behandlung:
-
Zuerst wurde das gesamte Rohgehäuse in einen transparenten chemischen Konversionsfilm getaucht, um allen inneren Hohlräumen eine grundlegende Korrosionsbeständigkeit zu verleihen, ohne die Abmessungen zu verändern.
-
Anschließend wurden passgenau zugeschnittene Silikonstopfen in alle Gewindebohrungen eingesetzt und präzisionsgestanzte Klebescheiben fest über die Lagerbohrungen und die internen Kühlkörperpads gepresst.
-
Entlacken und Endkontrolle:
-
Nachdem die Teile gespült und getrocknet waren, entfernten die Techniker das Abdeckband und die Silikonstopfen.
-
Die interne Erdungsplatte und die Lagerbohrungen waren vollständig sauber und zeigten den schwachen Schimmer des leitfähigen chemischen Films bei gleichzeitiger Beibehaltung der Leitfähigkeit des blanken Metalls.
-
Die Überprüfung mit einer Koordinatenmessmaschine (KMM) bestätigte, dass die Lagerbohrungen innerhalb des Zieltoleranzbereichs H7 lagen, sodass die Spindellager bei der Endmontage reibungslos eingesetzt werden konnten.
Basislegierung klar angeben: Nicht alle Aluminiumsorten verhalten sich in einem Säurebad gleich. 6061 erzeugt gleichmäßige, vorhersehbare Oberflächen; 7075 oxidiert auf natürliche Weise zu dunkleren, grünlichen Farbtönen; und Gusslegierungen können fleckig oder grau werden.
Nachbehandlungsmaße definieren: Um Missverständnisse zu vermeiden, vermerken Sie in der Zeichnung explizit: "Die Maße gelten nach allen Oberflächenbehandlungen und der Beschichtung." Dies weist den Maschinenbediener an, die Korrekturwerte für das Schichtwachstum anzupassen.
Anodisieren von Miniatur-Innengewinden vermeiden: Sofern Sie keine Miniatur-Innengewinde (wie z. B. M3) schneiden. Bei Gewinden mit einem Durchmesser von mehr als 100 mm (oder kleiner) und speziellen, übergroßen Gewindebohrern muss darauf geachtet werden, dass diese während des Anodisierens verschlossen werden. Harte Oxidschichten in feinen Gewinden führen häufig dazu, dass Edelstahlschrauben beim Zusammenbau festklemmen.
Scharfe Außenkanten vermeiden: Die Anodisierung verläuft senkrecht von der Metalloberfläche. An messerscharfen Kanten splittert die spröde Oxidschicht ab und bildet eine empfindliche, bruchgefährdete Kante. Alle Außenkanten sollten daher mit einer kleinen Fase oder einem Radius versehen werden.
Kontaktpunkte für die Anodisierung prüfen: Für die Anodisierung ist elektrischer Kontakt erforderlich. Das bedeutet, dass eine kleine Federklemme oder ein Gewindebolzen aus Titan das Werkstück berühren muss. Wählen Sie eine unkritische Fläche, eine Innenwand oder ein vorhandenes Gewindeloch, an dem kleine Kontaktspuren die Funktion oder das Aussehen nicht beeinträchtigen.
Hier klicken für Ihre Anfrage 👆
FAQ
F1: Kann Kugelstrahlen starke Werkzeugspuren oder Riefen von der Grobbearbeitung vollständig kaschieren?
Strahlen rundet scharfe Kanten ab und glättet kleinere Bearbeitungsspuren, kann aber unsaubere Bearbeitung nicht ausgleichen. Tiefe Riefen, Rattermarken und ungleichmäßige Übergänge verwandeln sich unter dem Strahlmittel in hohle Vertiefungen. Sie reflektieren weiterhin das Licht und treten deutlich hervor. Für eine wirklich matte Oberfläche ist die Spindel entscheidend. Nehmen Sie zuerst saubere Teile vom Tisch; runde Glasstrahlmittel dienen der Kaltverformung gleichmäßiger Oberflächen, nicht dem Ausbessern rauer Frässpuren.
F2: Warum sehen Teile, die aus verschiedenen Chargen derselben Aluminiumlegierung gefertigt wurden, nach dem Anodisieren manchmal uneinheitlich aus?
Die Anodisierung erfolgt direkt aus dem Grundmetall heraus, anstatt sich schichtweise aufzubauen. Das bedeutet, dass die Oxidschicht die chemische Zusammensetzung des jeweiligen Rohlings widerspiegelt. Silizium-, Kupfer- und Eisenanteile variieren bei jedem Guss, während Walztemperaturen und Abschreckzyklen die innere Kornstruktur beeinflussen. Wenn man Teile, die unterschiedlich stark erhitzt wurden, in dasselbe Säurebad taucht, wirkt die Säure unterschiedlich. Das Ergebnis sind ungleichmäßiger Glanz und auffällige Farbtrennungen genau an den Verbindungsstellen der Teile.
F3: Ist es möglich, eine helle Farbe auf eine Harteloxierung vom Typ III aufzutragen?
Harteloxieren bildet eine dicke, dichte Oxidschicht um die Erstarrungsmarke herum, die je nach Legierung natürlich anthrazitfarben, dunkelbronze oder mattes Olivgrün annimmt. Bei einer so dunklen Grundschicht ist das Auftragen heller Farbstoffe wie Klarsilber, kräftiges Rot oder Königsblau ausgeschlossen. Tiefschwarz ist der einzige Farbstoff, der auf Harteloxierung zuverlässig haftet. Wenn Sie kräftige Firmenfarben wünschen, müssen Sie normales Typ II verwenden.
F4: Wie funktioniert eine chemische Konversionsschicht unter Pulverbeschichtung oder Nasslack?
Blankes Aluminium oxidiert zu einer kreideartigen Kruste, die Nasslack oder Pulverbeschichtung keine Haftung bietet. Bleibt es unbehandelt, blättert die oberste Schicht ab, und mit der Zeit bildet sich Rost darunter. Durch das Eintauchen vorbereiteter Teile in ein chemisches Filmbad bildet sich eine dichte, passive Schutzschicht über dem Metall. Diese schützt vor Feuchtigkeit und sorgt für eine griffige Oberfläche der Grundierung. Diese dünne Barriere verankert die gesamte Oberfläche, sodass Feuchtigkeit im Außenbereich die Lackierung nicht beschädigt, selbst wenn Kratzer die Deckschicht durchdringen.
F5: Was passiert, wenn ein Ingenieur vergisst, die Position der Halterung für ein eloxiertes Bauteil festzulegen?
Jedes Aluminiumteil muss fest in einer leitfähigen Titan- oder Aluminiumhalterung eingespannt werden, um die hohe Stromstärke im Bad aufzunehmen. Da Strom nicht durch Luft überspringt, bleibt die Stelle, an der die Halterung das Teil fixiert, vollständig blank und ungefärbt.Überlassen Sie diese Entscheidung dem Galvanisierungsbetrieb, und es kann passieren, dass jemand direkt an einer Frontblende oder einer Außenfase ansetzt – und dabei zwei unsaubere, silbrige Kontaktstellen genau dort hinterlässt, wo der Kunde zuerst hinsieht.
Hier klicken für Ihre Anfrage 👆
Zusammenfassung
Die Oberflächenbearbeitung verwandelt rohes CNC-Metall in zuverlässige Hardware. Glasperlenstrahlen beseitigt Stufen, Anodisieren Typ 2 sorgt für präzise Farbtoleranzen und Kratzfestigkeit, Hartlackierung Typ 3 trägt auf hochbelastbare Panzerungen auf, und ein dünner chemischer Film schützt die Erdungswege. Jeder Tanklauf erfordert spezifische Kompromisse hinsichtlich Bauteilwachstum, Leitfähigkeit und Witterungsbeständigkeit. Die optimale Abstimmung von OEM-Komponenten erfordert frühzeitige Planung: Berücksichtigung der Beschichtungsdicke in Presspassungsbohrungen, Einbringen von Entlastungsnuten für Klebebandmasken und Vermeidung von trockener Metall-auf-Metall-Reibung. So lassen sich die Teile problemlos in die Anlage einbauen, ohne zu klemmen oder im Betrieb auszufallen.
Kontaktinformationen
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen einheitlichen Standard für alle Aufträge dar.
