 Deutsch




Erhöhen Sie die Spindelgeschwindigkeit immer noch, stellen aber fest, dass die Spannuten fest sind, laute Ecken, instabile dünne Wände oder eine Zykluszeit, die sich nicht verbessern lässt? In diesem Leitfaden wird erklärt, wie Sie die Materialentfernungsrate (MRR) erhöhen können, ohne dass ein Aluminium-OEM-Teil zu einem teuren Versuch wird. Es richtet sich an Ingenieure, Einkäufer und Produktionsteams, die praktische Antworten benötigen: welche Variablen wichtig sind, wie die MRR berechnet wird, wo die Hochgeschwindigkeitsbearbeitung tatsächlich Zeit spart und was ein Bearbeitungslieferant benötigt, um den Auftrag verantwortungsvoll anbieten zu können.
Kurze Antwort: Der maximal nutzbare MRR ist nicht die größte Zahl, die ein Schneider für ein paar Sekunden produzieren kann. Dies ist die höchste wiederholbare Abtragsrate, die Spindel, Halter, Werkzeug, CAM-Pfad, Vorrichtung, Kühlmittelzufuhr, Lagerzustand und Prüfplan aufrechterhalten können, während das Teil noch der Zeichnung entspricht. Stabile MRR übertrifft spektakuläre MRR.
1. Was HSM für Aluminium-OEM-Arbeiten bedeutet
Hochgeschwindigkeitsbearbeitung wird oft als hohe Drehzahl und hoher Vorschub beschrieben. Das ist unvollständig. In der Werkstatt ist HSM eine koordinierte Methode, die dafür sorgt, dass der Fräsereingriff vorhersehbar ist, die nutzbare Spandicke erhalten bleibt, die Wärme in den Spänen abgeführt wird und die Maschine ohne heftige Lastwechsel durch Ecken fahren kann. Aluminium verträgt hohe Oberflächengeschwindigkeiten, aber seine Duktilität begünstigt auch eine Aufbauschneide (BUE), wenn eine stumpfe Kante reibt oder Späne zurückfließen.
Für einen OEM-Käufer ist der tatsächliche Output eine kontrollierte Mischung aus Zykluszeit, Teilekonformität, Werkzeuglebensdauer und Prozessfähigkeit. Ein Programm kann in einer geraden Linie schnell aussehen und dennoch Zeit verlieren, wenn die Steuerung bei jedem kurzen Segment langsamer wird, wenn ein Bediener wiederholt Späne beseitigt oder wenn ein verzerrtes Teil nachbearbeitet werden muss. HSM gehört daher in die gleiche Diskussion wie Legierungshärte, Rohteilform, Merkmalsgeometrie, Bezugsstrategie, Oberflächenbehandlung und Inspektion.
MRR ist einfach zu berechnen, aber leicht zu missbrauchen
Zum Fräsen, MRR (cm³/min) = axiale Tiefe a P (mm) × radiale Breite a e (mm) × Tischvorschub v F (mm/min) / 1.000. Tischfutter ist v F = f z × n × z C , wobei f z der Vorschub pro Zahn, n die Spindelgeschwindigkeit und z c die Anzahl der effektiven Zähne ist. Diese Standardbeziehungen werden im veröffentlicht Leitfaden für metrische Fräsformeln von Sandvik Coromant .
Beispiel: Ein 12-mm-Fräser mit drei Schneiden läuft mit 15.000 U/min und 0,08 mm/Zahn. Der Tischvorschub beträgt 3.600 mm/min. Bei 18 mm axialem Eingriff und 1,2 mm radialem Eingriff beträgt die theoretische MRR 77,76 cm³/min. Die Rechnung ist richtig, aber sie beweist nicht, dass die Maschine 3.600 mm/min bei kleinen Radien halten kann, der Halter einem Herausziehen standhält oder Kühlmittel das Spanvolumen entfernen kann.
|
Metrisch |
Was es Ihnen sagt |
Was es nicht beweisen kann |
|
U/min |
Drehzahl des Werkzeugs |
Korrekte Spandicke, Balance oder Leistung |
|
Tischfutter |
Befohlene Reise |
Der Vorschub bleibt bei kurzen Bewegungen und Kurven erhalten |
|
MRR |
Pro Minute entnommenes Nennvolumen |
Standzeit, Stabilität, Finish oder Ausschussrisiko |
|
Zykluszeit |
Programmierte Bearbeitungsdauer |
Laden, Inspektion, Spanbeseitigung und Nacharbeit |
2. Beginnen Sie mit dem Teil und dem Rohteil, nicht mit dem Geschwindigkeitsregler
Aluminium ist kein Bearbeitungsverhalten. Eine 6061-T651-Platte, ein hochfester 7075-T651-Knüppel, ein stärker haftendes 5052-Teil und ein Gussgehäuse reagieren unterschiedlich auf Werkzeugdruck, Hitze und Klemmung. Legen Sie vor der CAM-Programmierung Legierung, Härte, Rohteilform, Materialzertifikatanforderung und die zu entfernende Rohteilmenge fest. Wenn in einer Zeichnung lediglich „Aluminium“ steht, sollte ein verantwortlicher Lieferant um Klarstellung bitten.
Unser Vergleich von CNC-Fräsen von 6061, 7075 und 5052 Aluminium erklärt die Auswahlkompromisse. Informationen zur gebräuchlichsten Sorte 6061 finden Sie im entsprechenden Abschnitt 6061 Vorschübe, Geschwindigkeiten und Werkzeuganleitung . ASTM B209 gilt für Bleche und Platten aus Aluminium und Aluminiumlegierungen, während ASTM B221 extrudierte Stangen, Stäbe, Drähte, Profile und Rohre abdeckt. Die erforderliche Spezifikation hängt von der bestellten Lagerform und dem bestellten Vertrag ab.
Durch tiefes Taschenfräsen wird ein großer Teil des Knüppels entfernt und es können Restspannungen freigesetzt werden. Das ist etwas anderes als die Schneidhitze. Planen Sie für dünne Böden, lange Wände oder strikte Ebenheit im freien Zustand einen ausgewogenen Materialabtrag, eine kontrollierte Spannung, eine Schruppzugabe und eine separate Endbearbeitungsstufe ein. Spannungsarm geglühtes T651-Material kann hilfreich sein, wenn Güte, Größe und Zertifizierung passen, einen mangelhaften Prozess kann es jedoch nicht retten.
3. Passen Sie Maschine, Halter und Werkzeug an die vorgesehene MRR an
Der Fräserkatalog ist nur eine Grenze. Die tatsächliche Obergrenze kann die Spindelleistung bei Zieldrehzahl, das Drehmoment bei niedriger Drehzahl, der maximale Vorschub, die Achsenbeschleunigung, die Vorausschau der Steuerung, der Haltergriff, der Rundlauffehler, die Steifigkeit der Vorrichtung oder der Kühlmittelfluss sein. Überprüfen Sie die gesamte Kette, bevor Sie die MRR erhöhen.
|
Element |
Frage |
Warnschild |
|
Spindel |
Steht die Leistung bei der Zieldrehzahl zur Verfügung und ist die Baugruppe ausgewuchtet? |
Lastspitzen, Hitze, Geschwindigkeitsabfall, Vibration |
|
Steuerung und Achsen |
Kann gesteuerter Vorschub kurze Abschnitte und enge Bögen überstehen? |
Schnelle gerade Schnitte, aber langsame Taschenecken |
|
Halter |
Werden Rundlauf und Greifkraft kontrolliert? |
Ungleichmäßiger Nutverschleiß, Rattern, Herausziehen |
|
Vorrichtung |
Unterstützt es den Schnitt, ohne den freigegebenen Teil zu verzerren? |
Wandbewegung, Bezugspunktverschiebung, Ebenheitsfehler |
|
Kühlmittel oder Luft |
Können Späne schneller verschwinden, als sie entstehen? |
Nachschneiden, Kratzer, BUE, verpackte Flöten |
Werkzeuggeometrie für Aluminium
Ein gängiger Ausgangspunkt ist ein scharfes Hartmetallwerkzeug mit positiver Geometrie und großzügigem, poliertem Spanraum. Zwei Spannuten bieten hervorragenden Spanraum für Schlitz- und kleinere Werkzeuge. Drei Spannuten gleichen oft den Spanabstand, die Kernfestigkeit und die Vorschubfähigkeit beim Schruppen und Profilieren aus. Bei stabilen, gut evakuierten Schnitten können mehr Nuten eingesetzt werden, aber die Anzahl der Nuten darf nicht den Spanraum überschreiten.
Unbeschichtetes poliertes Hartmetall, ZrN und geeignete DLC-Optionen werden üblicherweise in Betracht gezogen, vorbehaltlich der genauen Anweisungen des Werkzeugherstellers. Wählen Sie eine Beschichtung niemals nach der Farbe oder nach ihrem Erfolg bei Stahl. Kantengeometrie, Politur, Substrat, Legierung, Kühlmittelmethode und Oberflächengeschwindigkeit wirken zusammen. Behalten Sie den Stick-out nur so lange bei, wie es die Funktion erfordert. Ein vermeidbarer Überhang kann den Wert eines schnelleren Programms zunichte machen.
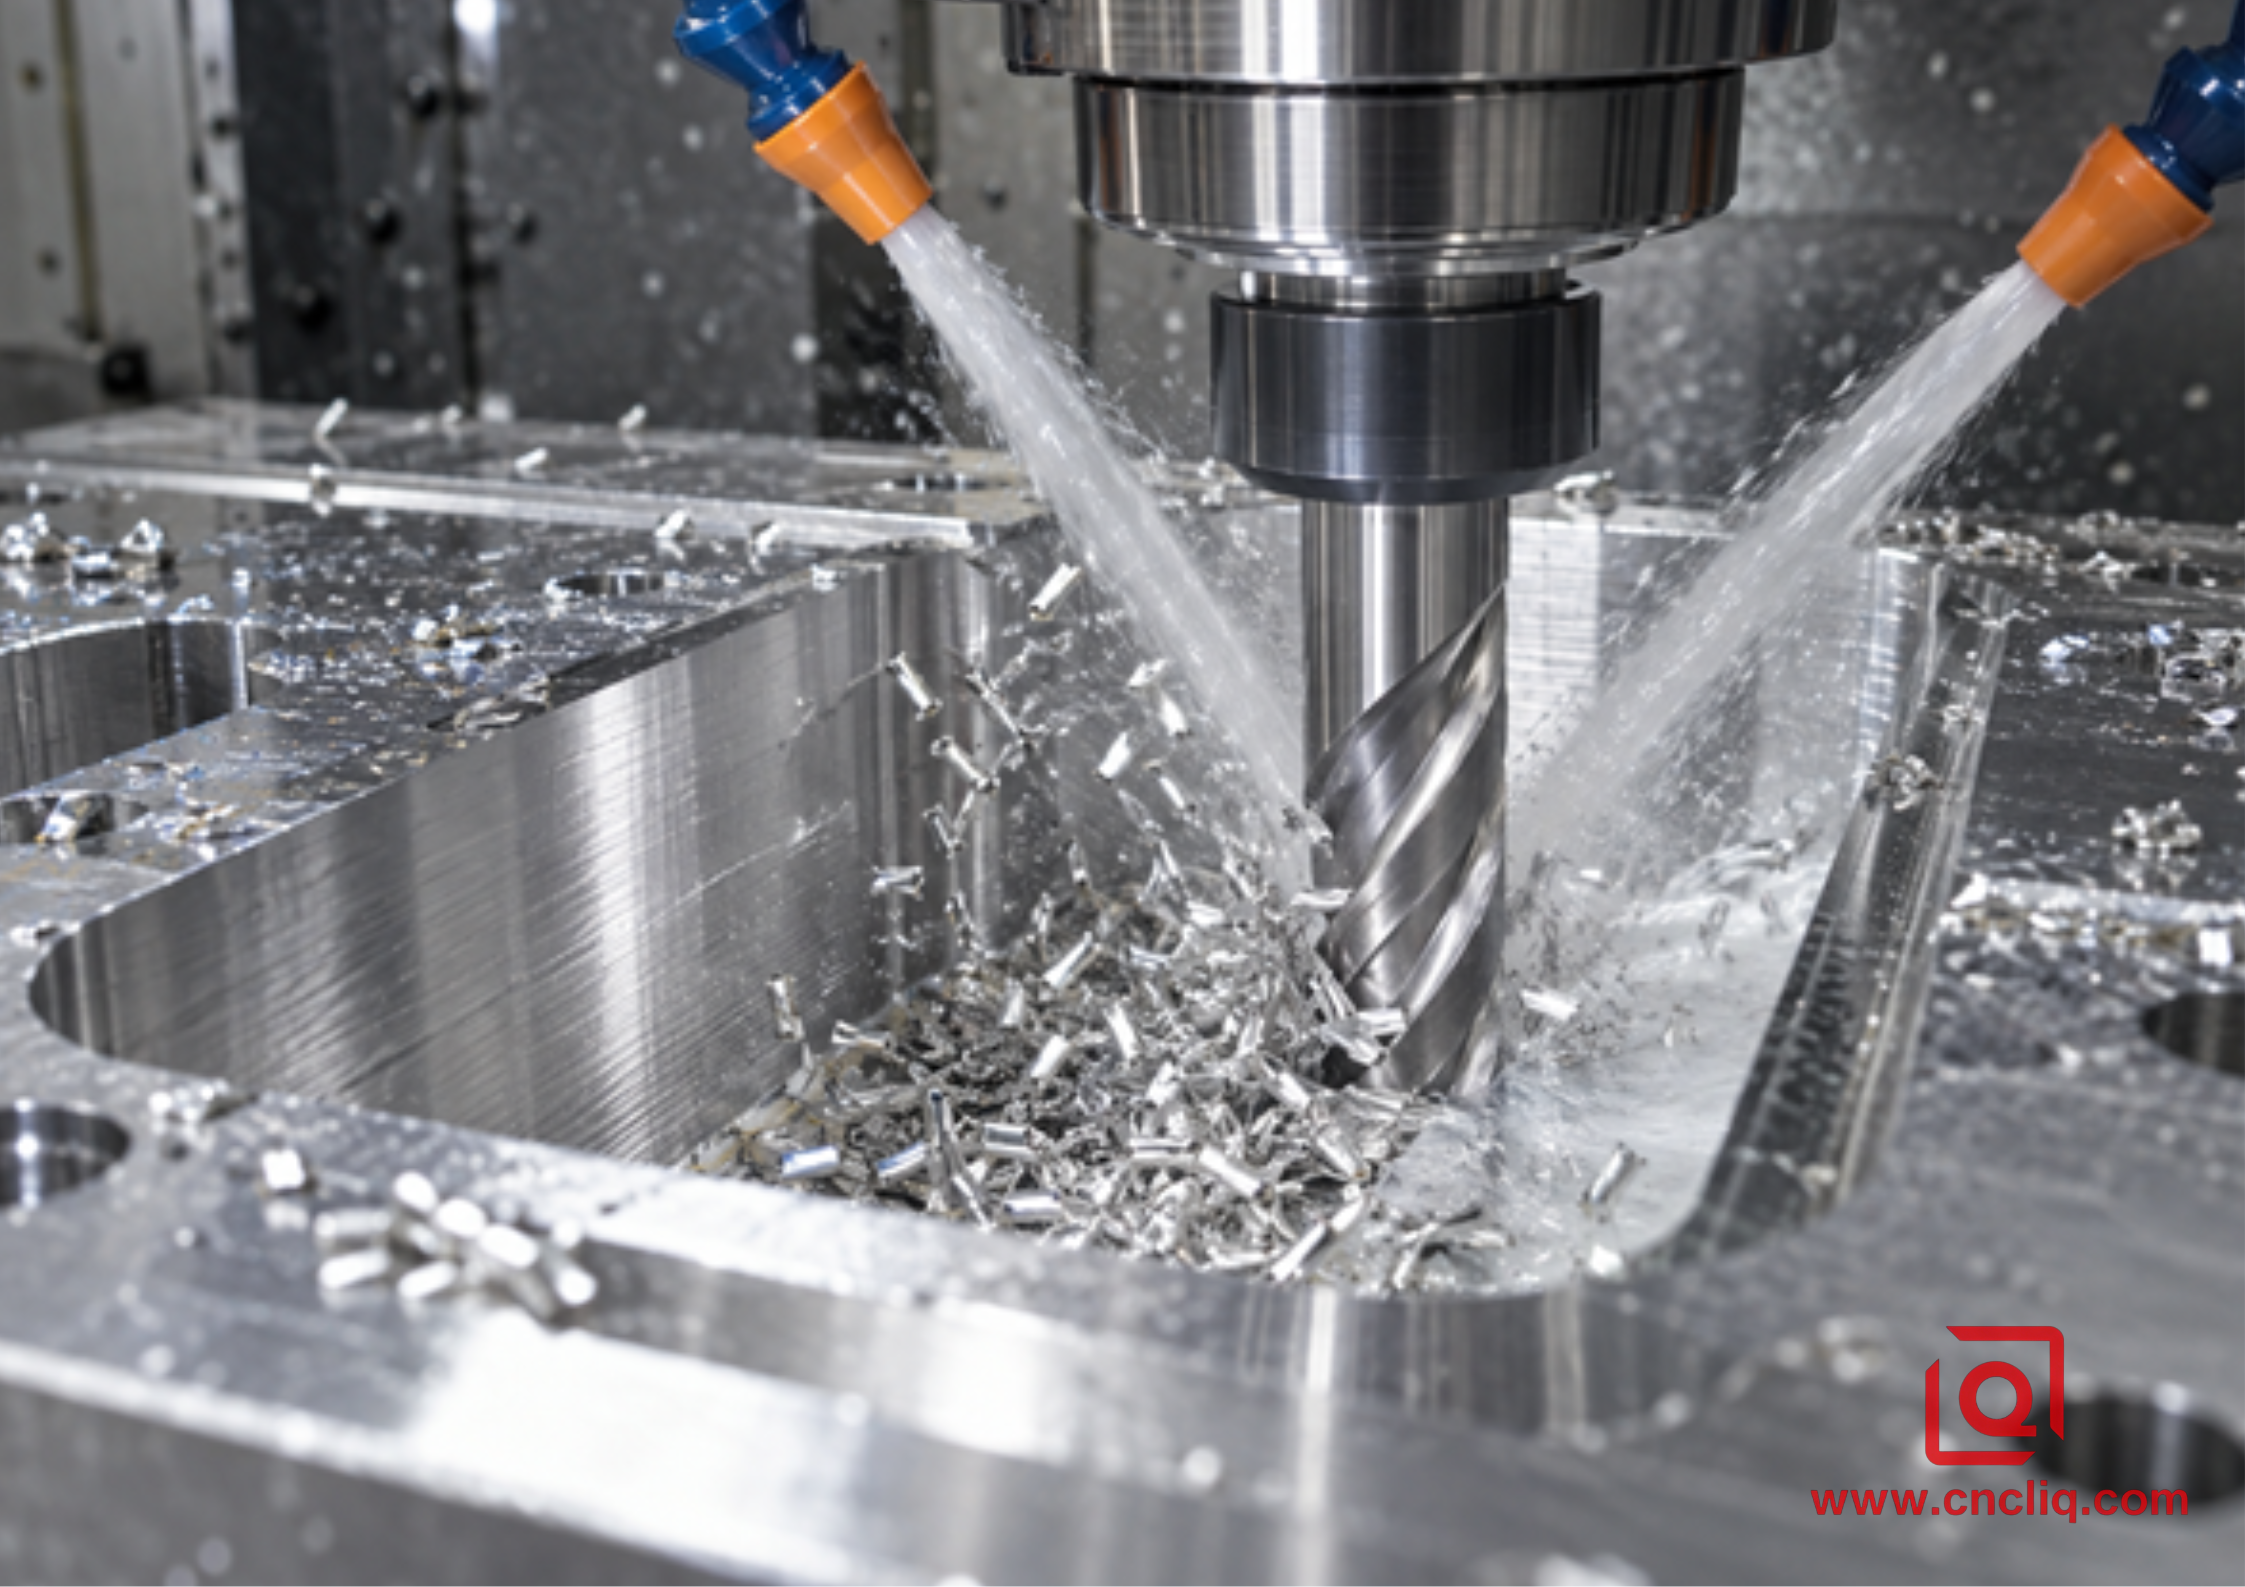
Eine hohe MRR ist nur dann nachhaltig, wenn Späne die Schneidzone verlassen, bevor der nächste Zahn eintrifft.
4. Verwenden Sie Pfade mit konstantem Eingriff anstelle von Stoßbelastungen
Beim herkömmlichen Taschenfräsen kann ein Werkzeug von einer leichten Schnittseite aus an einer Ecke nahezu vollständig in Eingriff gebracht werden. Die daraus resultierende Spandicken- und Kraftspitze ist genau das, was HSM vermeiden sollte. Dynamische, adaptive oder trochoide Strategien nutzen einen kleineren radialen Eingriff, einen längeren axialen Eingriff und eine sanfte Bewegung, die Änderungen im Eingriffswinkel begrenzt. CAM-Namen sind unterschiedlich; Das Ziel ist eine vorhersehbare Belastung.
Die kleinste Überstellung ist nicht automatisch die schnellste. Ein sehr geringer radialer Eingriff kann Spanverdünnungseffekte hervorrufen, eine Vorschubkorrektur erfordern und die Weglänge verlängern. Auf einer Maschine mit mäßiger Beschleunigung erreichen Tausende von kurzen Bewegungen möglicherweise nie den programmierten Vorschub. Messen Sie den tatsächlichen Zyklus, nicht nur die CAM-Schätzung. Große offene Flächen können einen geeigneten Wendeschneidplattenfräser bevorzugen; Tiefe Taschen und komplexe Wände können ein solides Werkzeug mit kontrolliertem Eingriff bevorzugen.
Einstiegs- und Verbindungsbewegungen sind wichtig. Verwenden Sie eine kontrollierte Spirale oder eine validierte Rampe, wenn der Fräser dies unterstützt. Vermeiden Sie abruptes Eintauchen mit nicht mittig schneidenden Werkzeugen, unnötige Rückzüge, scharfe Umkehrungen und Wandverweilzeiten. Wenden Sie eine Eckenglättung oder einen praktischen Mindestradius an, damit die Steuerung die Bewegung ohne Furchen beibehalten kann.
Komplexe Teile können von kürzeren Werkzeugen und weniger Umspannvorgängen auf einer Mehrachsenplattform profitieren. Unser Mehrachsführung für komplexe Aluminium-OEM-Teile erklärt, wann Zugangs- und Datumskontrolle dies rechtfertigen. Eine einfachere Geometrie kann bei einem starren 3-Achsen-Aufbau immer noch billiger und stabiler sein; der Vergleich in Auswahl eines CNC-Prozesses für die kundenspezifische Aluminium-OEM-Fertigung hilft dabei, diese Wahl zu treffen.
5. Behandeln Sie die Spanabfuhr als Produktionsbeschränkung
Aluminiumspäne sind leicht, zahlreich und können an einer Kante verschweißt werden. Ein in einer tiefen Tasche steckengebliebener Span kann erneut geschnitten werden. Durch das Nachschneiden wird die Wand markiert, Wärme hinzugefügt, die effektive Kantengeometrie geändert und BUE gestartet. Ein Prozess, bei dem Späne schneller entstehen, als die Maschine sie entfernt, hat seinen praktischen MRR überschritten.
Richten Sie Kühlmittel oder Luft auf die Schneidzone und den Spanaustrittsweg, nicht nur auf den Halter. Bei tiefen Hohlräumen kann eine Zufuhr durch das Werkzeug oder sorgfältig platzierte Düsen erforderlich sein. Die Filtration ist wichtig, da Aluminiumoberflächen durch rezirkulierte Rückstände leicht beschädigt werden. Der Vom NIST gehostete Referenz „Bearbeitung von Aluminium und Aluminiumlegierungen“. weist auf den Wert der kontinuierlichen Schneidflüssigkeitsfiltration hin und erörtert die Nebelanwendung für bestimmte Aluminiumprozesse. Flutkühlmittel, MMS, Druckluft oder die Zufuhr durch das Werkzeug müssen den Maschinensicherheitsbestimmungen, der Werkzeugführung, der Strukturtiefe, dem Legierungsverhalten und den örtlichen Kontrollen entsprechen.
Lesen Sie die Chips. Helle, getrennte Späne und eine saubere Kante lassen auf eine ordnungsgemäße Scherung schließen. Schlieren auf einer Flöte, pulverförmige Ablagerungen, verdunkelte Späne, veränderter Klang oder in der Kavität verbleibende Späne sind Gründe, mit dem Arbeiten aufzuhören. Verstecken Sie ein Evakuierungsproblem nicht, indem Sie den Vorschub reduzieren und gleichzeitig die Drehzahl hoch halten. Die Spandicke kann sinken, bis die Kante reibt.
6. Bauen Sie ein sicheres Fenster auf und erhöhen Sie dann bewusst die MRR
Beginnen Sie mit den Daten des Fräserherstellers für das genaue Werkzeug, die Legierung, den Eingriff und den Kühlmittelzustand. Bestätigen Sie die Haltergrenzen, den Auswuchtwert, die Spindelleistungskurve, die maximale Drehzahl und die Maschinenbewegung. Validieren Sie repräsentatives Material und Geometrie. Bei der folgenden Reihenfolge handelt es sich um eine Entwicklungsmethode, nicht um universelle Schnittdaten.
|
Schritt |
Aktion |
Aufzeichnen |
|
Grundlinie |
Verwenden Sie konservative Lieferantendaten und ein kurzes, starres Setup. |
Drehzahl, Vorschub/Zahn, a p , a e , Belastung, Geräusch, Späne, Lebensdauer |
|
Stabilisieren |
Korrigieren Sie zuerst Ecken, Einfahrt, Links und Evakuierung. |
Laden Sie den Trace und den tatsächlichen Feed über den gesamten Pfad |
|
Zunahme |
Erhöhen Sie eine Hauptvariable in kontrollierten Schritten. |
MRR, Wandzustand, Größe, Ebenheit im freien Zustand |
|
Grenze finden |
Identifizieren Sie Kraft, Vibration, Evakuierung, Durchbiegung, Hitze oder Bewegungsgrenzen. |
Erster Fehlervorläufer und sicherer Spielraum |
|
Sperrvorgang |
Dokumentieren Sie Grenzwerte, Werkzeugwechselkriterien, Kühlmittel, Versätze und Inspektion. |
Erster Artikel und Wiederholbarkeit aller Teile |
Ändern Sie jeweils einen wichtigen Hebel. Wenn sich Vorschub, radiale Breite, axiale Tiefe und Drehzahl zusammen bewegen, kann niemand erklären, warum sich das Ergebnis verbesserte oder nicht. Ausgereifte Prozesse verfolgen die Spindellast, die Werkzeuglebensdauer nach Zeit oder Entfernung, den Versatzverlauf, die Spanform, das Oberflächenaussehen und gemessene qualitätskritische Merkmale (CTQs). Diese Aufzeichnung verwandelt Werkstattwissen in einen wiederholbaren Kontrollplan.
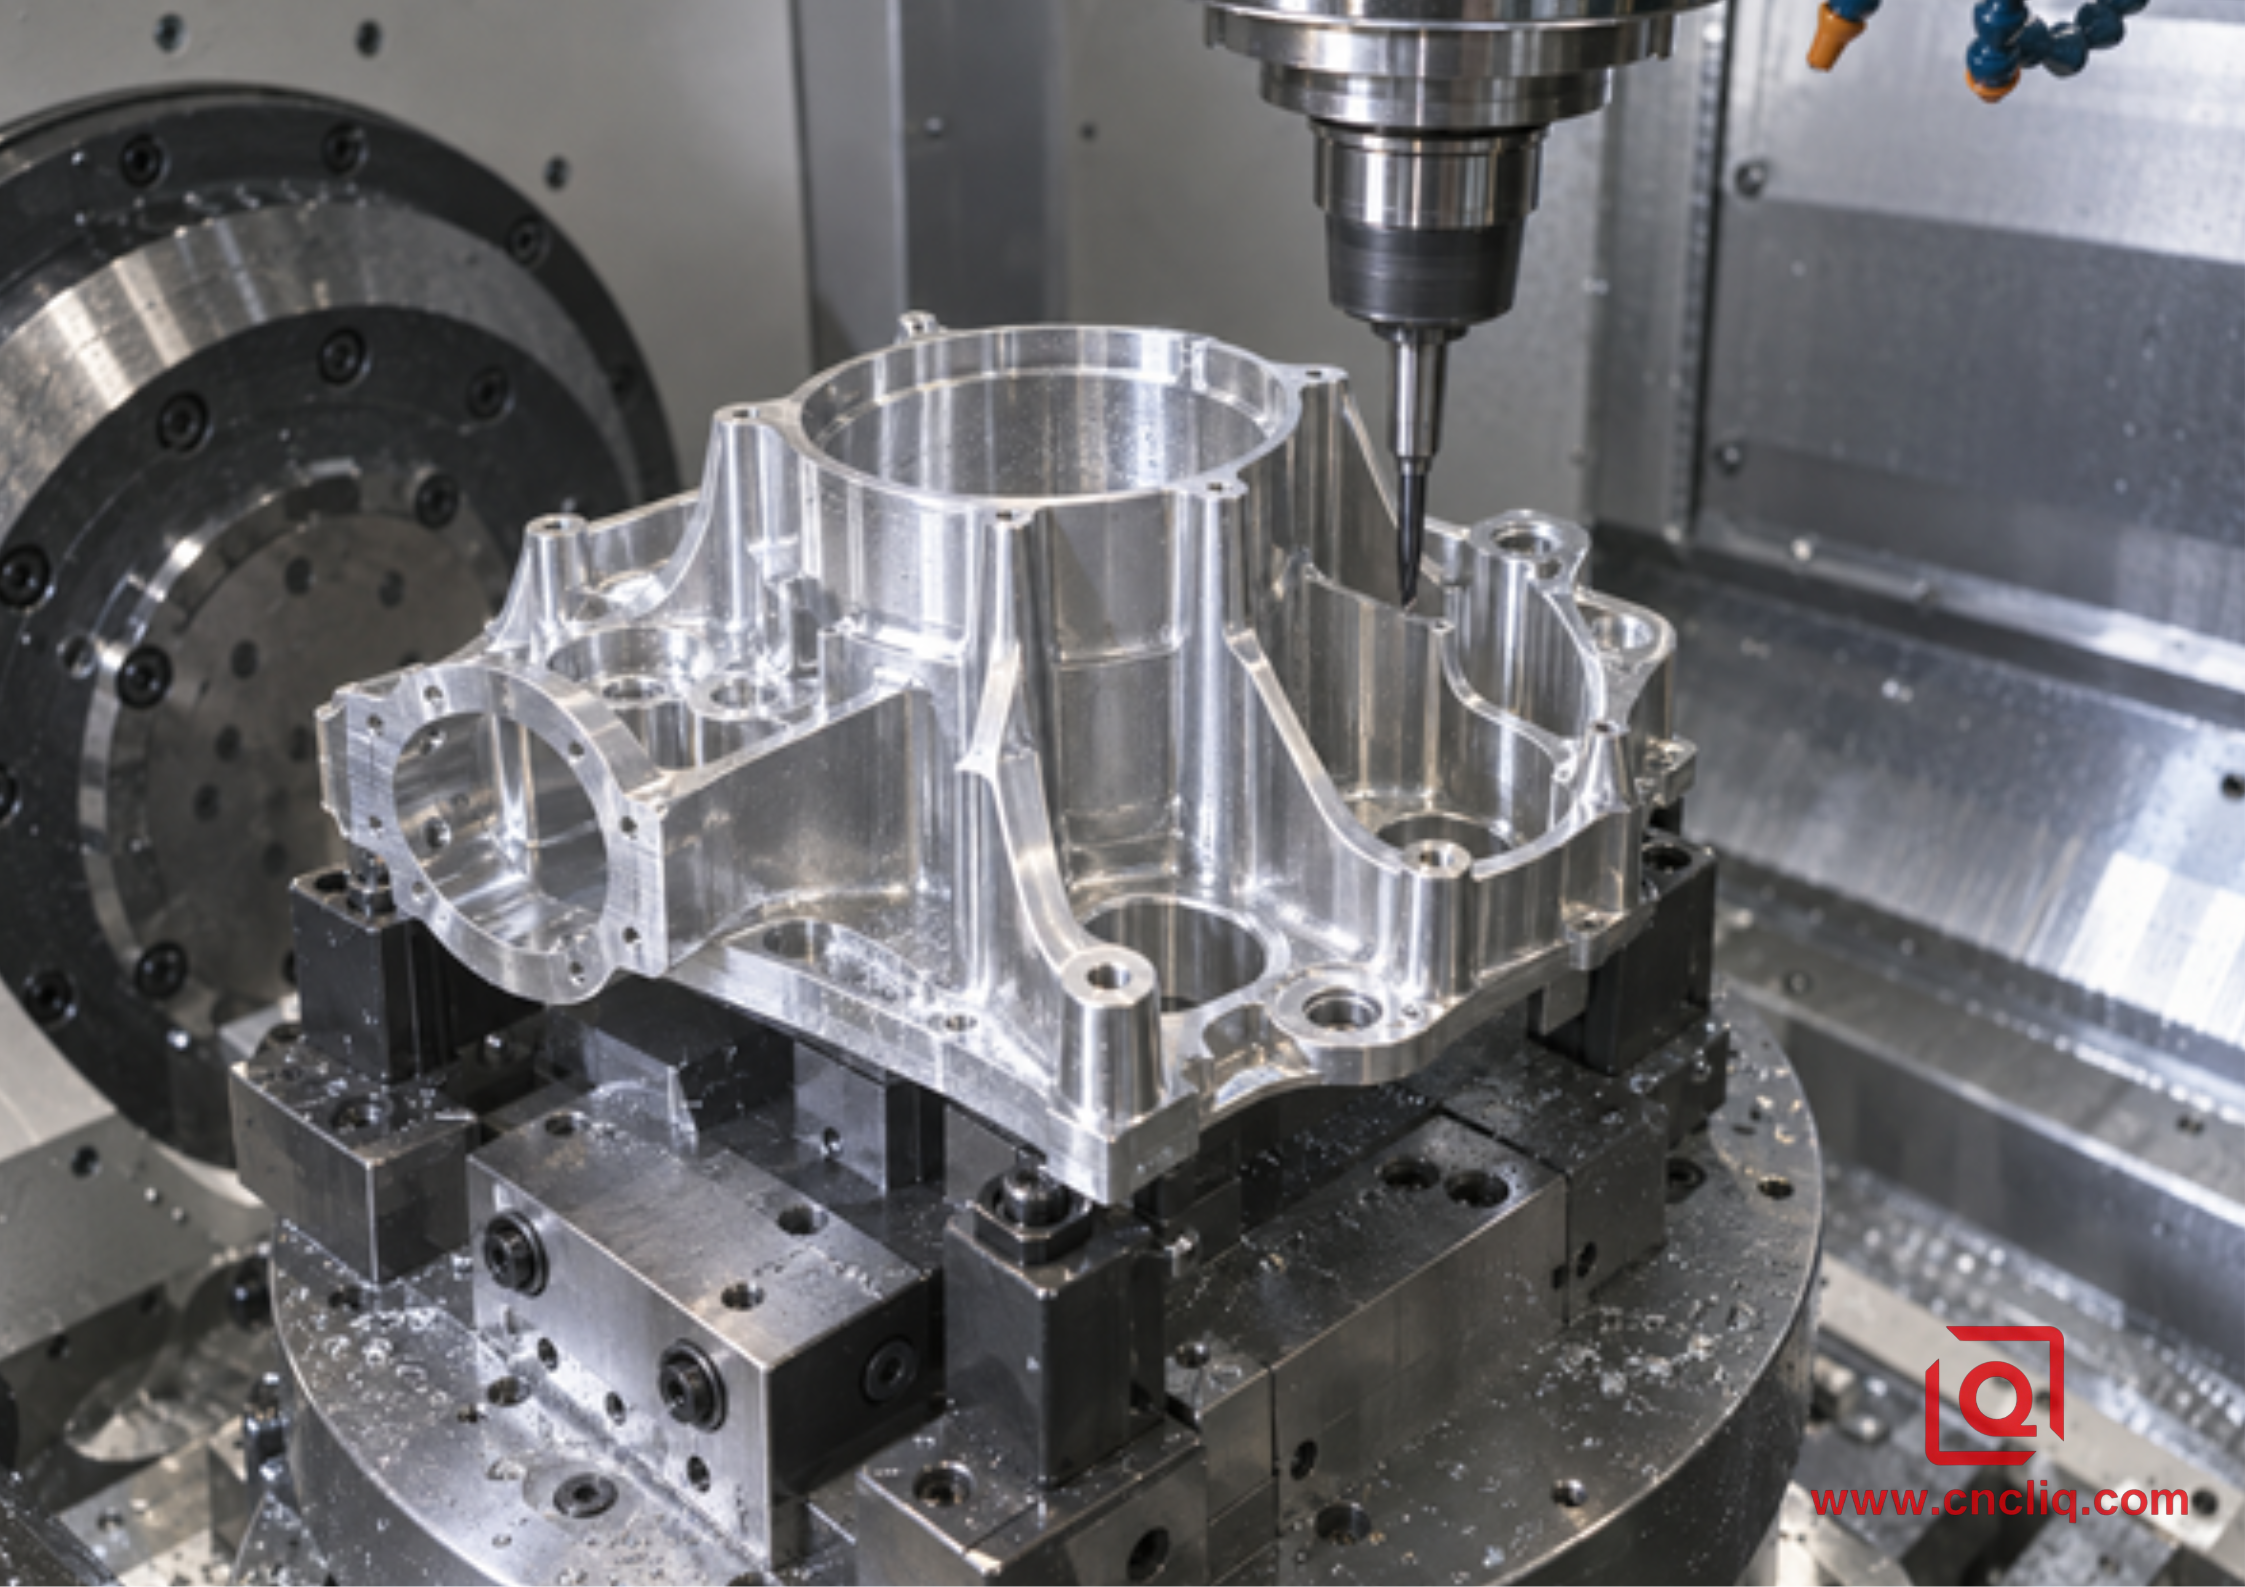
Dünne Wände stellen häufig die tatsächliche MRR-Grenze dar, da sich die Teilesteifigkeit ändert, wenn der Bestand verschwindet.
7. Schützen Sie dünne Wände, Bezugspunkte und Oberflächenanforderungen
Beim Schruppen wird ein Barren weniger steif. Eine Wand, die früh gestützt wurde, kann sich gegen Ende wie eine Feder verhalten. Der Werkzeugdruck biegt es weg; Nachdem das Werkzeug das Werkzeug verlassen hat, kehrt es zurück und ändert seine Größe. Hitze, Eigenspannung und Klemmverformung führen zu unterschiedlichen Fehlern. Trennen Sie bei kritischer Geometrie das Schruppen und Schlichten, lassen Sie ein gleichmäßiges Aufmaß und überprüfen Sie die Bezüge nach starkem Abtragen, wenn das Risiko dies erfordert.
Zu den nützlichen Taktiken gehören eine ausgewogene Reihenfolge auf gegnerischen Merkmalen, aufopfernde Unterstützung, die Vermeidung eines schweren letzten Passes, ein scharfer Finisher mit kurzer Reichweite und eine Inspektion, nachdem sich die Temperatur stabilisiert hat. Der fünfachsige Zugang kann die Länge des Werkzeugs verkürzen und das Nachspannen reduzieren, kann jedoch die Restspannung oder eine schlechte Werkstückspannung nicht beseitigen.
Planen Sie die Schlichtbearbeitung vor dem Schruppen. Für Eloxierung, Beschichtung, Dichtflächen und Lagerpassungen sind möglicherweise unterschiedliche Aufmaße oder Maskierungen erforderlich. Sehen Sie sich unsere an OEM-Leitfaden zur Endbearbeitung von CNC-gefrästen Aluminiumteilen . Für einen Multi-Port-Körper, das Beispiel von a Kundenspezifischer CNC-gefräster Aluminiumverteiler zeigt, warum Querbohrungen, Dichtflächen, Entgraten, Reinigen und Prüfen gemeinsam geplant werden müssen.
8. Anonymer zusammengesetzter Fall: Kompakter Flüssigkeitskontrollkörper
Fallstatus: Hierbei handelt es sich um ein anonymisiertes zusammengesetztes Beispiel, das aus gängigen kundenspezifischen Bearbeitungsbedingungen erstellt wurde. Es handelt sich nicht um die Produktionsaufzeichnung eines einzelnen Kunden oder um ein universelles Ergebnis.
Ein Käufer von Industrieautomatisierungssystemen forderte ein Flüssigkeitskontrollgehäuse aus Aluminium mit sich kreuzenden Anschlüssen, zwei tiefen Taschen, einer Dichtfläche, Gewindeanschlüssen und mehreren Positions-CTQs. Der frühe Prozess nutzte einen weiten Eingriff und wiederholte Rückzüge. Es wurden akzeptable erste Stücke hergestellt, aber die Eckenlast stieg stark an, die Späne blieben im tieferen Hohlraum und die Dichtfläche zeigte manchmal Nachschnittspuren.
Die überarbeitete Route bestätigte Rohmaterial und Bezugspunkte und trennte dann das kontrollierte Schruppen, Vorschlichten und Schlichten. Ein kurzer, aluminiumspezifischer Fräser sorgte für ständigen Eingriff in den Haupttaschen. Auf den Spanaustritt gerichtete Kühlmitteldüsen. Der Programmierer glättete Ecken, entfernte unnötige Luftbewegungen und reservierte Bohrungen sowie die Dichtfläche für stabile Endbearbeitungswerkzeuge. Nach dem Lösen der Klemme wurde eine Inspektion durchgeführt, sodass die Kraft der Vorrichtung die Bewegung nicht verdecken konnte.
Betrachten Sie zur Veranschaulichung eine validierte Änderung von 12 mm × 1,0 mm × 3.000 mm/min auf 18 mm × 1,2 mm × 3.600 mm/min. Der berechnete MRR steigt von 36,00 cm³/min auf 77,76 cm³/min, was einer theoretischen Steigerung von 116 % entspricht. Es handelt sich nicht um einen versprochenen Produktionsgewinn: Bohren, Beschleunigung, Werkzeugwechsel, Inspektion und Handhabung bleiben bestehen. Das nützliche Ergebnis ist, dass die höhere Rate mit ständigem Engagement, bewährter Evakuierung, getrennter Endbearbeitung und gemessenen CTQs verbunden ist.
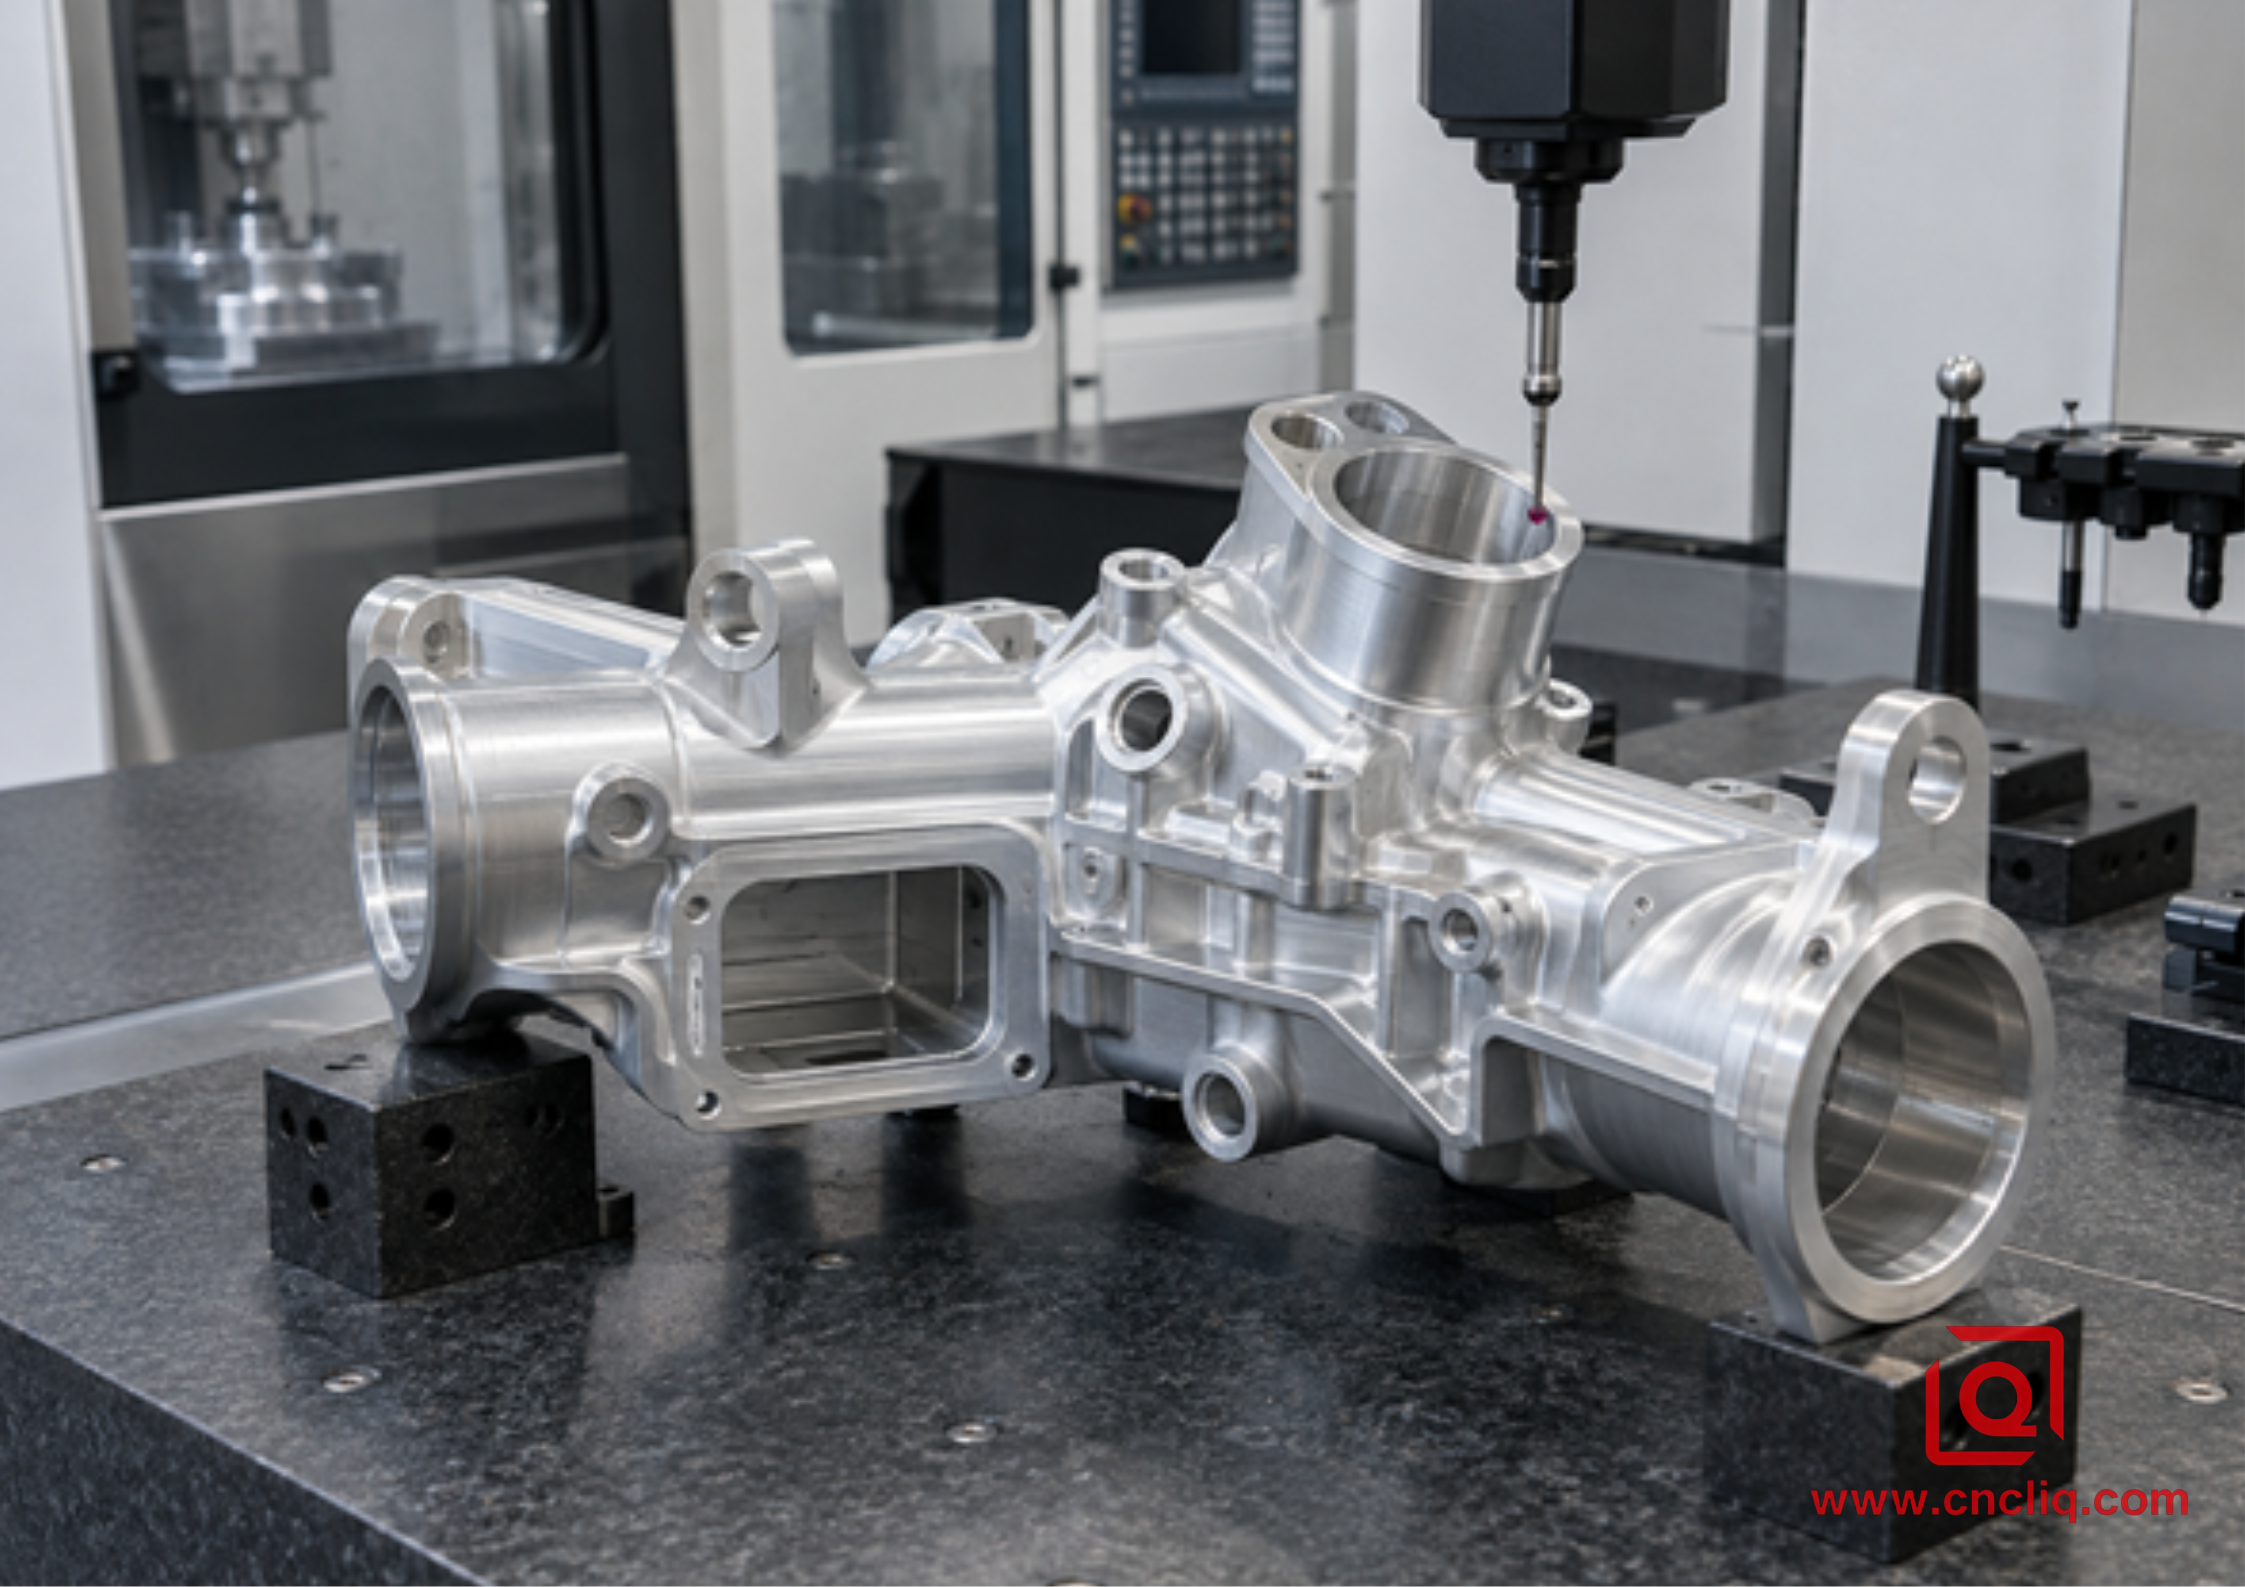
Ein Hochleistungs-Schruppprozess verdient seinen Wert erst, wenn die Freizustandsmaße die Prüfung bestanden haben.
Der Kaltfließgepresstes und präzisionsgefertigtes Blitzableitergehäuse aus 6061-T6 veranschaulicht einen anderen Weg: Durch endkonturnahes Formen kann das Volumen reduziert werden, das spätere CNC-Operationen entfernen müssen. Bei der Wiederholungsproduktion wird die maximale effektive MRR manchmal durch einen besseren Rohling und nicht durch einen härter arbeitenden Schaftfräser erreicht.
9. Was Sie für ein schnelles und nützliches HSM-Angebot senden müssen
Ein Lieferant kann die Zykluszeit nicht anhand eines Screenshots optimieren. Senden Sie das native 3D-Modell und eine kontrollierte 2D-Zeichnung mit Bezügen, Toleranzen, GD&T, Gewinden, Oberflächenbeschaffenheit und Prüfanforderungen. Dazu gehören Legierung und Härte, Zertifizierung, Jahresvolumen, Losgröße, Endbearbeitung, kosmetische Zonen, Montagefunktion, Ziellieferung, Verpackung und Sauberkeitsanforderungen.
Kennzeichnen Sie Dimensionen, die die Funktion wirklich vorantreiben. Pauschale enge Toleranzen erfordern eine langsamere Endbearbeitung und eine zusätzliche Prüfung von Merkmalen, die sich möglicherweise nicht auf die Montage auswirken. Wenn das Design flexibel ist, fordern Sie DFM-Feedback zu Radien, Taschentiefe, Wänden, Werkzeugzugang, Bezugspunkten und dazu an, ob Knüppel, Strangpressteil, Kaltfließpressling, Druckguss oder ein anderer Rohling zum Volumen passen. Unser Aluminium-OEM-Bearbeitungskosten und DFM-Leitfaden erklärt diese Kompromisse.
Planen Sie ein neues Aluminium-OEM-Teil? Senden Sie Ihr STEP/IGES-Modell, Ihre PDF-Zeichnung, Legierung und Härte, Menge, Endbearbeitungsanforderung und CTQ-Liste. Das Team von Liqin kann vor dem Angebot den Zugang, den Lagerbestand, die Vorrichtungslogik, die Inspektion und den praktischen Weg zu einer höheren MRR prüfen. Fordern Sie eine Fertigungsbewertung und ein wettbewerbsfähiges Angebot an.
Klicken Sie hier für Ihre Anfrage 👆
FAQ
1. Ist HSM einfach die höchstmögliche Spindeldrehzahl?
Nein. HSM kombiniert geeignete Oberflächengeschwindigkeit, Vorschub pro Zahn, stabilen Eingriff, Maschinenbewegung, starre Werkstückhalterung, ausgewogene Werkzeuge und Spanabfuhr. Bei Drehzahl ohne proportionalen Vorschub kann die Kante reiben, während der vorgegebene Vorschub bei kurzen Bewegungen möglicherweise nie erreicht wird. Das Ziel ist ein wiederholbares Fenster, das die Zeichnung schützt, nicht der größte Bildschirmwert.
2. Welche Aluminiumlegierung eignet sich am besten für maximale MRR?
Es gibt keinen allgemeingültigen Gewinner, da Funktion und Lagerzustand an erster Stelle stehen. 6061-T6/T651 ist weit verbreitet und vorhersehbar; 7075-T651 bedient Anwendungen mit höherer Stärke und benötigt ein eigenes validiertes Fenster. 5052 ist für die Umform- und Korrosionsleistung wertvoll, verhält sich jedoch möglicherweise stärker haftend. Bestätigen Sie Sorte, Härte, Materialform, Geometrie, Zertifizierung und Oberflächenbeschaffenheit, bevor Sie ein Angebot für die Zykluszeit machen.
3. Sollte ich 2-schneidige oder 3-schneidige Schaftfräser verwenden?
Zwei Spannuten bieten großzügigen Spanraum und eignen sich für Nutenfräsen, kleine Durchmesser oder schwierige Absaugung. Drei Spannuten können die Vorschubkapazität erhöhen und gleichzeitig das nutzbare Spannutenvolumen beibehalten. Sie werden häufig zum Profilieren und Schruppen von Taschen verwendet. Die Wahl hängt von Durchmesser, Eingriff, Taschentiefe, Kühlmittel, Haltersteifigkeit, Spindelleistung und den getesteten Daten des Werkzeugherstellers ab.
4. Wie kann ein Käufer MRR-Ansprüche von Lieferanten vergleichen?
Fragen Sie nach MRR-Eingaben, Fräsergröße und Nutenanzahl, Legierung und Härte, Eingriff, Spindel- und Vorschubgrenzen, tatsächlicher Zykluszeit, Werkzeugstandzeitregel und den geprüften Merkmalen, die den Erfolg ausmachen. Vergleichen Sie die Ausgabe von konformen Teilen statt einer kurzen Demonstration. Ein glaubwürdiger Lieferant sollte den begrenzenden Faktor erläutern und erklären, wie Erstartikel-, In-Prozess- und Endkontrollen die CTQs kontrollieren.
5. Welche Informationen werden für ein genaues Angebot benötigt?
Stellen Sie ein 3D-Modell, eine kontrollierte 2D-Zeichnung, Güte und Härte, Menge und Losgröße, Jahresbedarf, Oberflächenbehandlung, kosmetische Anforderungen, Materialzertifizierung, CTQs, Prüfdokumente, Verpackung und Bestimmungsort bereit. Markieren Sie unentschlossene Bedarfe als offene Posten. Klare funktionale Prioritäten ermöglichen es einem Lieferanten, realistische Radien, Toleranzen, Einstellungen, Rohteilformen und eine MRR vorzuschlagen, die die Produktion überdauert.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Maximale MRR bei der Aluminium-OEM-Bearbeitung ergibt sich aus einem ausgewogenen System: geprüftes Lager, scharfe aluminiumspezifische Werkzeuge, kontrollierter Rundlauf und Überstand, konstanter Eingriff, ausreichende Spindel- und Achsenkapazität, starke Spanabfuhr, starre, verzerrungsarme Werkstückhalterung und separate Endbearbeitungs- und Inspektionspläne. Berechnen Sie die MRR, aber beurteilen Sie den Prozess anhand wiederholbarer konformer Teile. Vollständige CAD-, Zeichnungs-, Material-, Volumen-, Endbearbeitungs- und CTQ-Informationen ermöglichen es einem Lieferanten, den Durchsatz zu verbessern, ohne Abstriche bei Stabilität oder Zuverlässigkeit zu machen.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung: business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen mit 4 und 5 Achsen ausgestattet ist CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
