 Español




¿Sigue aumentando la velocidad del husillo y aún observa canales abarrotados, esquinas ruidosas, paredes delgadas inestables o un tiempo de ciclo que se niega a mejorar? Esta guía explica cómo aumentar la tasa de eliminación de material (MRR) sin convertir una pieza OEM de aluminio en una costosa prueba. Es para ingenieros, compradores y equipos de producción que necesitan respuestas prácticas: qué variables importan, cómo calcular el MRR, dónde el mecanizado de alta velocidad realmente gana tiempo y qué necesita un proveedor de mecanizado para cotizar el trabajo de manera responsable.
Respuesta rápida: El MRR máximo utilizable no es el número más grande que un cortador puede producir durante unos segundos. Es la tasa de eliminación repetible más alta que el husillo, el soporte, la herramienta, la trayectoria CAM, el accesorio, el suministro de refrigerante, el estado del stock y el plan de inspección pueden mantener mientras la pieza aún cumple con el dibujo. El MRR estable supera al MRR espectacular.
1. Qué significa HSM para el trabajo OEM de aluminio
El mecanizado de alta velocidad a menudo se describe como altas RPM y alto avance. Eso está incompleto. En el taller, HSM es un método coordinado que mantiene el compromiso del cortador predecible, mantiene el espesor útil de la viruta, elimina el calor en las virutas y permite que la máquina se mueva a través de las esquinas sin cambios violentos de carga. El aluminio acepta altas velocidades superficiales, pero su ductilidad también fomenta el borde acumulado (BUE) cuando un borde romo roza o las virutas recirculan.
Para un comprador OEM, el resultado real es una combinación controlada de tiempo de ciclo, conformidad de las piezas, vida útil de la herramienta y capacidad del proceso. Un programa puede parecer rápido en línea recta y aun así perder tiempo cuando el control disminuye la velocidad en cada segmento corto, cuando un operador limpia virutas repetidamente o cuando una pieza distorsionada necesita retrabajo. Por lo tanto, HSM pertenece a la misma discusión que el templado de la aleación, la forma del material, la geometría de las características, la estrategia de referencia, el tratamiento de la superficie y la inspección.
MRR es simple de calcular, pero fácil de usar incorrectamente
Para fresar, MRR (cm³/min) = profundidad axial a pag (mm) × ancho radial a mi (mm) × avance de la mesa v F (mm/min) / 1.000. La alimentación de la tabla es v F =f z × n × z do , donde f z es el avance por diente, n es la velocidad del husillo y z c es el número de dientes efectivos. Estas relaciones estándar se publican en el Guía de fórmulas de fresado métrico de Sandvik Coromant .
Ejemplo: una cortadora de 3 canales de 12 mm funciona a 15.000 RPM con 0,08 mm/diente. El avance de la mesa es de 3.600 mm/min. Con un acoplamiento axial de 18 mm y un acoplamiento radial de 1,2 mm, el MRR teórico es de 77,76 cm³/min. Los cálculos son correctos, pero no prueban que la máquina pueda contener 3.600 mm/min a través de radios pequeños, que el soporte pueda resistir la extracción o que el refrigerante pueda eliminar el volumen de viruta.
|
Métrico |
lo que te dice |
Lo que no puede probar |
|
RPM |
Velocidad de rotación de la herramienta |
Corregir el espesor, el equilibrio o la potencia de la viruta |
|
alimentación de tabla |
Viaje ordenado |
Alimentación mantenida en movimientos cortos y curvas. |
|
MRR |
Volumen nominal eliminado por minuto |
Riesgo de vida útil, estabilidad, acabado o desperdicio de la herramienta |
|
tiempo de ciclo |
Duración del mecanizado programado |
Carga, inspección, limpieza de virutas y retrabajo |
2. Comience con la pieza y el material, no con el control deslizante de velocidad
El aluminio no es un comportamiento de mecanizado. Una placa 6061-T651, un tocho 7075-T651 de alta resistencia, una pieza 5052 más adhesiva y una carcasa fundida responden de manera diferente a la presión, el calor y la sujeción de la herramienta. Antes de la programación CAM, bloquee la aleación, el temple, la forma del material, los requisitos del certificado de material y la cantidad de material a eliminar. Si un dibujo simplemente dice "aluminio", un proveedor responsable debe solicitar una aclaración.
Nuestra comparación de Fresado CNC de aluminio 6061, 7075 y 5052 explica las compensaciones de selección. Para conocer el grado 6061 más común, consulte la sección dedicada Guía de avances, velocidades y herramientas 6061 . ASTM B209 se aplica a láminas y placas de aluminio y aleaciones de aluminio, mientras que ASTM B221 cubre barras, varillas, alambres, perfiles y tubos extruidos; la especificación requerida depende del contrato y la forma de stock solicitada.
Los bolsillos profundos eliminan una gran parte del tocho y pueden liberar tensiones residuales. Esto es independiente del calor cortante. Para pisos delgados, paredes largas o una planitud estricta en estado libre, planifique una eliminación de material equilibrada, una sujeción controlada, un margen de desbaste y una etapa de acabado separada. El material libre de tensiones T651 puede ser útil cuando su grado, tamaño y certificación se ajustan, pero no puede rescatar un proceso deficiente.
3. Haga coincidir la máquina, el soporte y la herramienta con el MRR previsto
El catálogo de cortadoras es sólo un límite. El techo real puede ser la potencia del husillo a las RPM objetivo, el par a baja velocidad, el avance máximo, la aceleración del eje, el control anticipado, el agarre del soporte, la desviación, la rigidez del accesorio o el flujo de refrigerante. Revisar toda la cadena antes de aumentar el MRR.
|
Elemento |
Pregunta |
señal de advertencia |
|
Huso |
¿Hay energía disponible a las RPM objetivo y está equilibrado el conjunto? |
Picos de carga, calor, caída de velocidad, vibración |
|
Control y ejes |
¿Puede la alimentación comandada sobrevivir a segmentos cortos y arcos cerrados? |
Cortes rectos rápidos pero esquinas de bolsillo lentas |
|
Titular |
¿Se controlan el descentramiento y la fuerza de agarre? |
Desgaste desigual de la flauta, vibración, desprendimiento |
|
Artículos fijos |
¿Soporta el corte sin deformar la parte liberada? |
Movimiento de la pared, cambio de referencia, falla de planitud |
|
Refrigerante o aire |
¿Pueden los chips salir más rápido de lo que se crean? |
Recorte, rayones, BUE, flautas empacadas |
Geometría de herramienta para aluminio.
Un punto de partida común es una herramienta de carburo afilada con geometría positiva y un generoso espacio de ranura pulido. Dos flautas ofrecen un excelente espacio para virutas para ranurar y herramientas más pequeñas. Tres canales a menudo equilibran la separación de virutas, la resistencia del núcleo y la capacidad de avance para desbaste y perfilado. Pueden funcionar más canales en cortes estables y bien evacuados, pero el número de canales no debe exceder el espacio de viruta.
Comúnmente se consideran opciones de carburo pulido sin recubrimiento, ZrN y DLC adecuadas, sujetas a la orientación exacta del fabricante de herramientas. Nunca elijas un revestimiento por su color o por su éxito en acero. La geometría del borde, el pulido, el sustrato, la aleación, el método de refrigerante y la velocidad de la superficie trabajan juntos. Manténgase destacado sólo mientras la función lo necesite; El exceso evitable puede borrar el valor de un programa más rápido.
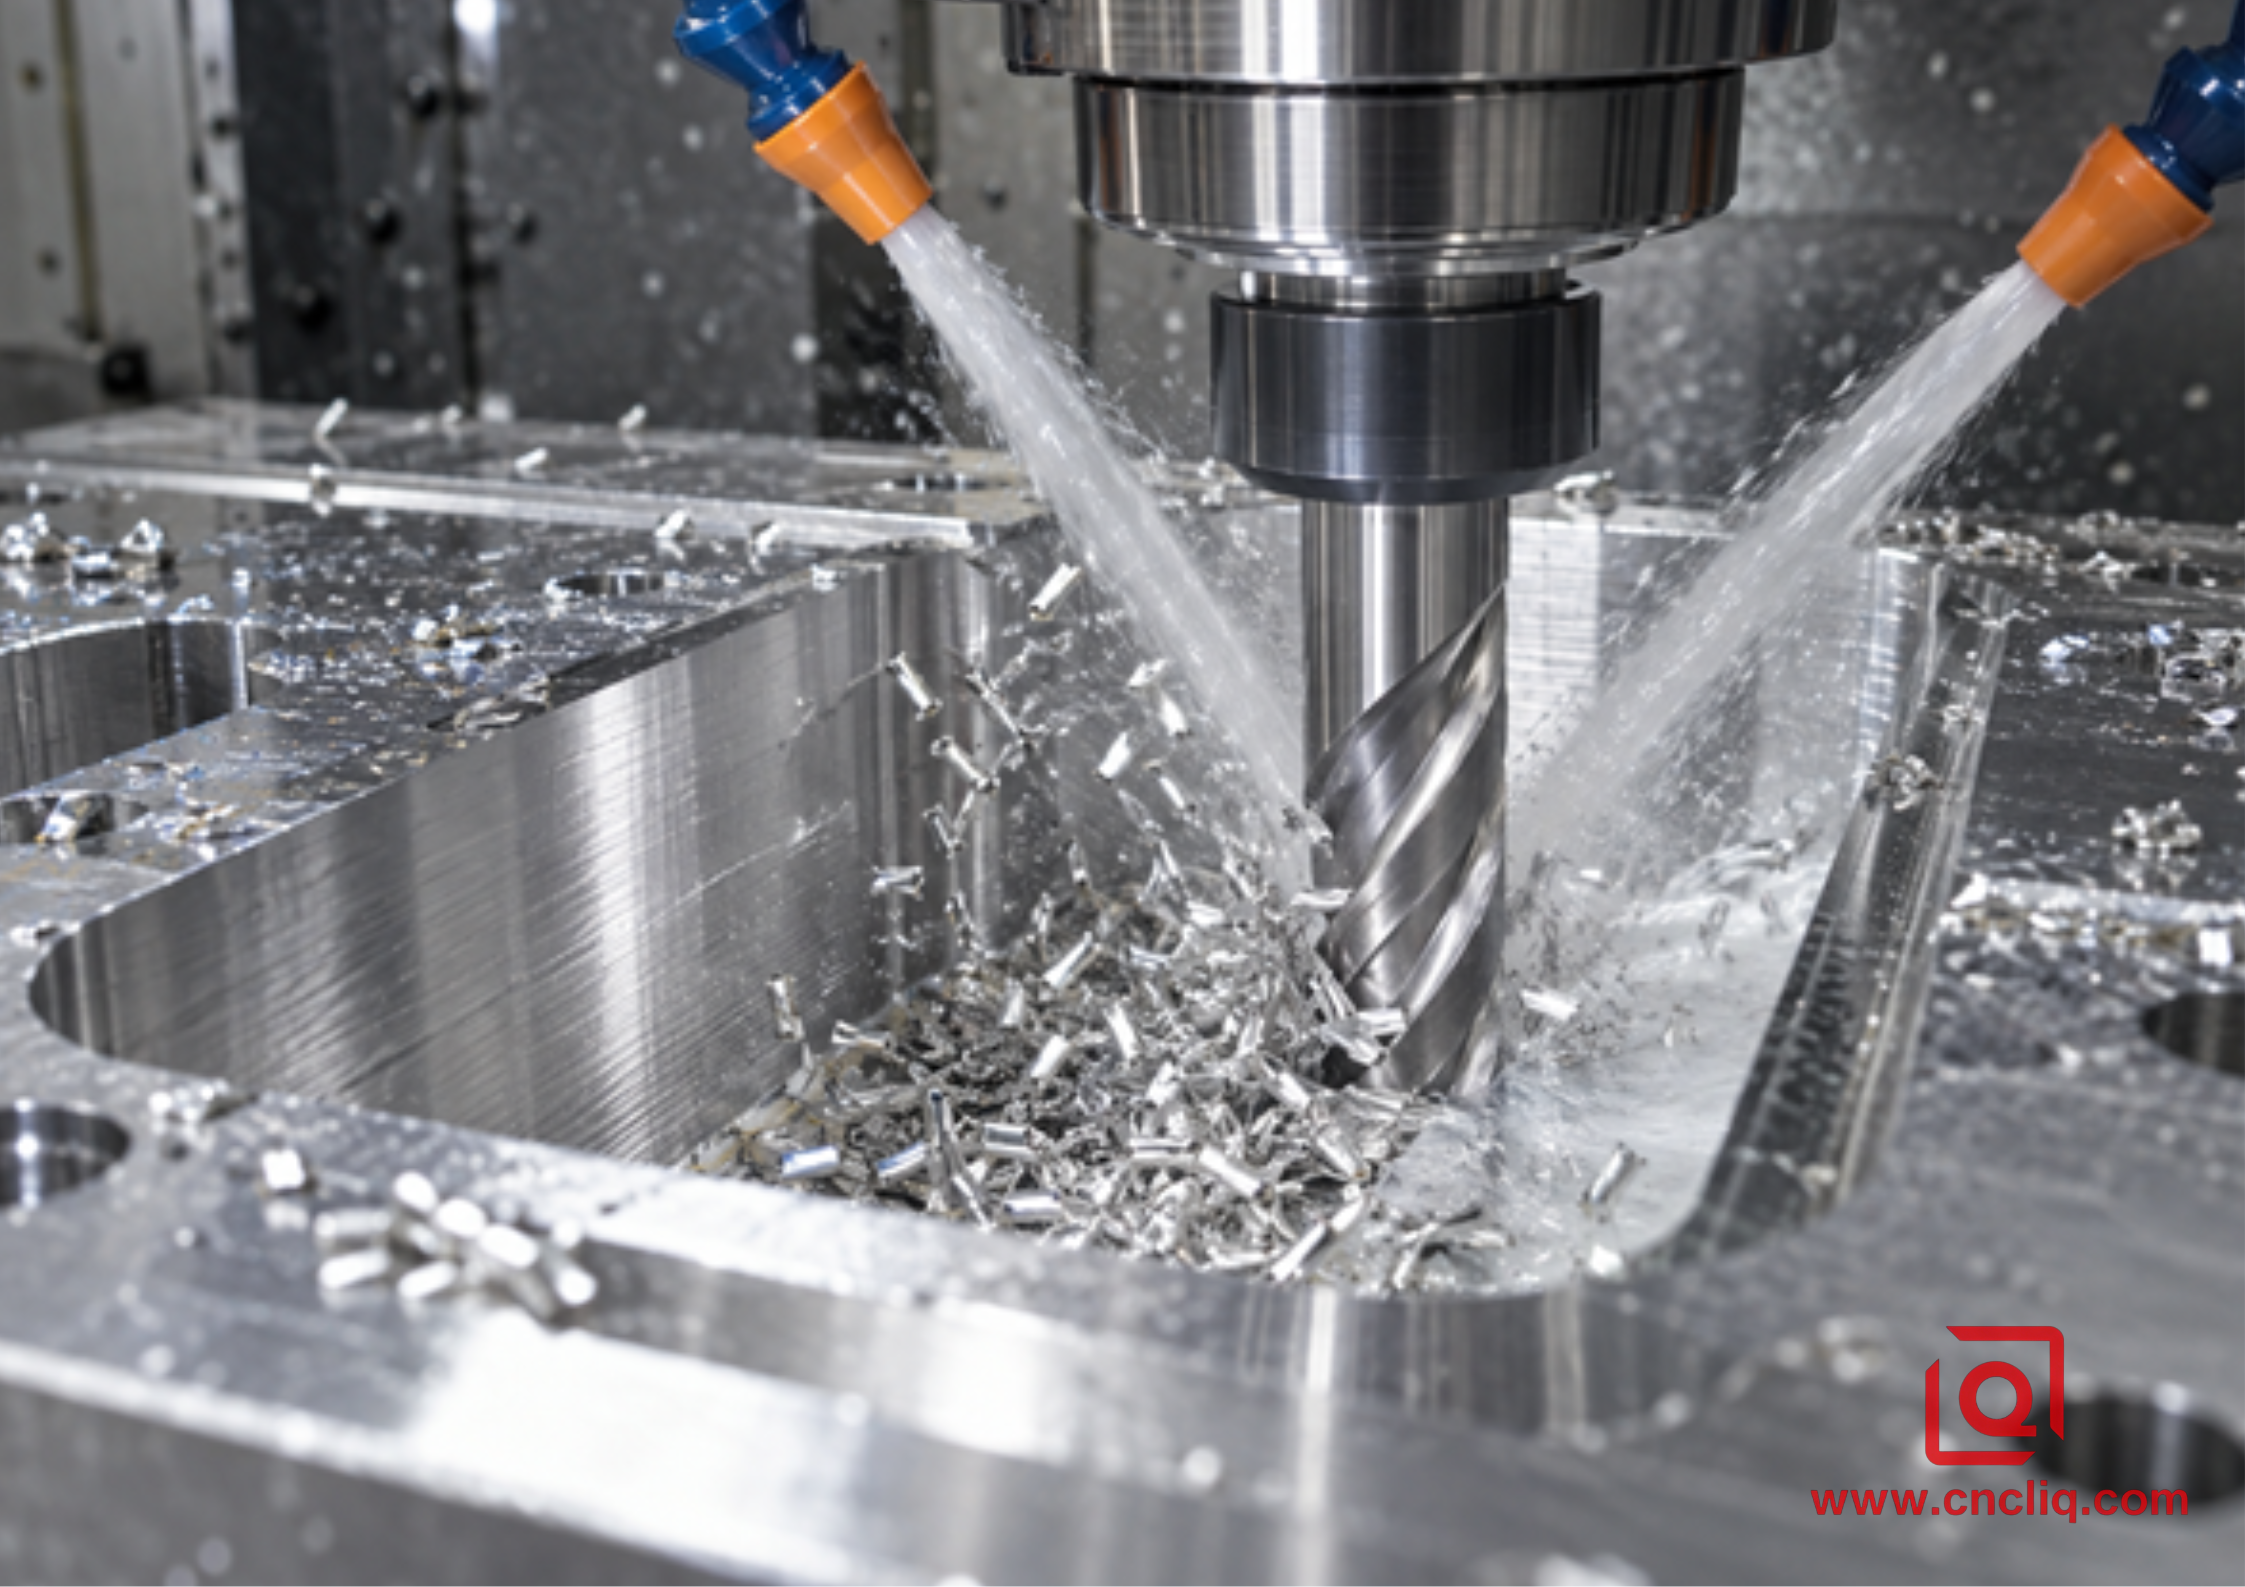
Un MRR alto sólo es sostenible cuando las virutas abandonan la zona de corte antes de que llegue el siguiente diente.
4. Utilice rutas de interacción constante en lugar de cargas de choque
El embolsado tradicional puede impulsar una herramienta desde un corte lateral ligero hasta un encaje casi total en una esquina. El espesor de viruta resultante y el pico de fuerza resultante es exactamente lo que HSM debería evitar. Las estrategias dinámicas, adaptativas o trocoidales utilizan un compromiso radial más pequeño, un compromiso axial más largo y un movimiento suave que limita los cambios en el ángulo de compromiso. Los nombres de las CAM difieren; el objetivo es una carga predecible.
El paso más pequeño no es automáticamente el más rápido. Un acoplamiento radial muy ligero puede crear efectos de adelgazamiento de la viruta, requerir corrección de avance y agregar longitud de trayectoria. En una máquina con una aceleración modesta, es posible que miles de movimientos cortos nunca alcancen el avance programado. Mida el ciclo real, no sólo la estimación CAM. Las áreas abiertas grandes pueden favorecer un cortador indexable adecuado; Los bolsillos profundos y las paredes complejas pueden favorecer una herramienta sólida con enganche controlado.
Los movimientos de entrada y vinculación son importantes. Utilice una hélice controlada o una rampa validada cuando la cortadora la soporte. Evite hundimientos bruscos con herramientas que no cortan en el centro, retracciones innecesarias, inversiones bruscas y permanencias en la pared. Aplique suavizado de esquinas o un radio mínimo práctico para que el control pueda conservar el movimiento sin rayar.
Las piezas complejas pueden beneficiarse de herramientas más cortas y menos reaprietes en una plataforma multieje. Nuestro Guía multieje para piezas complejas de aluminio OEM. explica cuando el control de accesos y datos lo justifica. Una geometría más simple aún puede ser más barata y estable en una configuración rígida de 3 ejes; la comparación en Elegir un proceso CNC para la fabricación OEM de aluminio personalizado ayuda a enmarcar esa elección.
5. Trate la evacuación de virutas como una restricción de producción
Las virutas de aluminio son livianas, numerosas y capaces de soldarse hasta un borde. Un chip atrapado en un bolsillo profundo puede volver a cortarse. El recorte marca la pared, agrega calor, cambia la geometría efectiva del borde e inicia BUE. Un proceso que crea virutas más rápido de lo que la máquina las elimina ha superado su MRR práctico.
Apunte refrigerante o aire a la zona de corte y a la ruta de salida de la viruta, no solo al soporte. Las cavidades profundas pueden requerir una aplicación a través de herramientas o boquillas colocadas con cuidado. La filtración es importante porque las superficies de aluminio se dañan fácilmente con los desechos recirculados. El Referencia "Mecanizado de aluminio y aleaciones de aluminio" alojada por el NIST señala el valor de la filtración continua del fluido de corte y analiza la aplicación de nebulización para ciertas operaciones con aluminio. El refrigerante por inundación, el MQL, el chorro de aire o la entrega a través de la herramienta deben seguir las disposiciones de seguridad de la máquina, la guía de la herramienta, la profundidad de las características, el comportamiento de la aleación y los controles locales.
Lee las fichas. Las virutas brillantes y separadas y un borde limpio sugieren un corte adecuado. Manchas en una flauta, restos de polvo, virutas oscurecidas, cambios de sonido o virutas que quedan en la cavidad son motivos para detenerse. No oculte un problema de evacuación reduciendo la alimentación mientras deja altas las RPM; El espesor de la viruta puede disminuir hasta que el borde roce.
6. Construya una ventana segura y luego aumente el MRR deliberadamente
Comience con los datos del fabricante de la cortadora para conocer la herramienta, la aleación, el engrane y la condición exacta del refrigerante. Confirme los límites del soporte, la clasificación de equilibrio, la curva de potencia del husillo, las RPM máximas y el movimiento de la máquina. Validar sobre material y geometría representativos. La secuencia siguiente es un método de desarrollo, no datos de corte universales.
|
Paso |
Acción |
Registro |
|
Base |
Utilice datos de proveedores conservadores y una configuración breve y rígida. |
RPM, avance/diente, a p , a e , carga, sonido, chips, vida |
|
Estabilizar |
Corrija primero las esquinas, la entrada, los enlaces y la evacuación. |
Cargar el seguimiento y la alimentación real a lo largo de la ruta completa |
|
Aumentar |
Eleve una variable principal en incrementos controlados. |
MRR, condición de la pared, tamaño, planitud en estado libre |
|
encontrar límite |
Identifique el límite de potencia, vibración, evacuación, deflexión, calor o movimiento. |
Primer precursor de fallo y margen seguro |
|
Proceso de bloqueo |
Límites de documentos, criterios de cambio de herramientas, refrigerante, compensaciones e inspección. |
Primer artículo y repetibilidad entre piezas. |
Cambie una palanca importante a la vez. Si el avance, el ancho radial, la profundidad axial y las RPM se mueven juntos, nadie puede explicar por qué el resultado mejoró o falló. Los procesos maduros rastrean la carga del husillo, la vida útil de la herramienta por tiempo o distancia, el historial de compensación, la forma de la viruta, la apariencia de la superficie y las características críticas para la calidad (CTQ) medidas. Ese registro convierte el conocimiento del taller en un plan de control repetible.
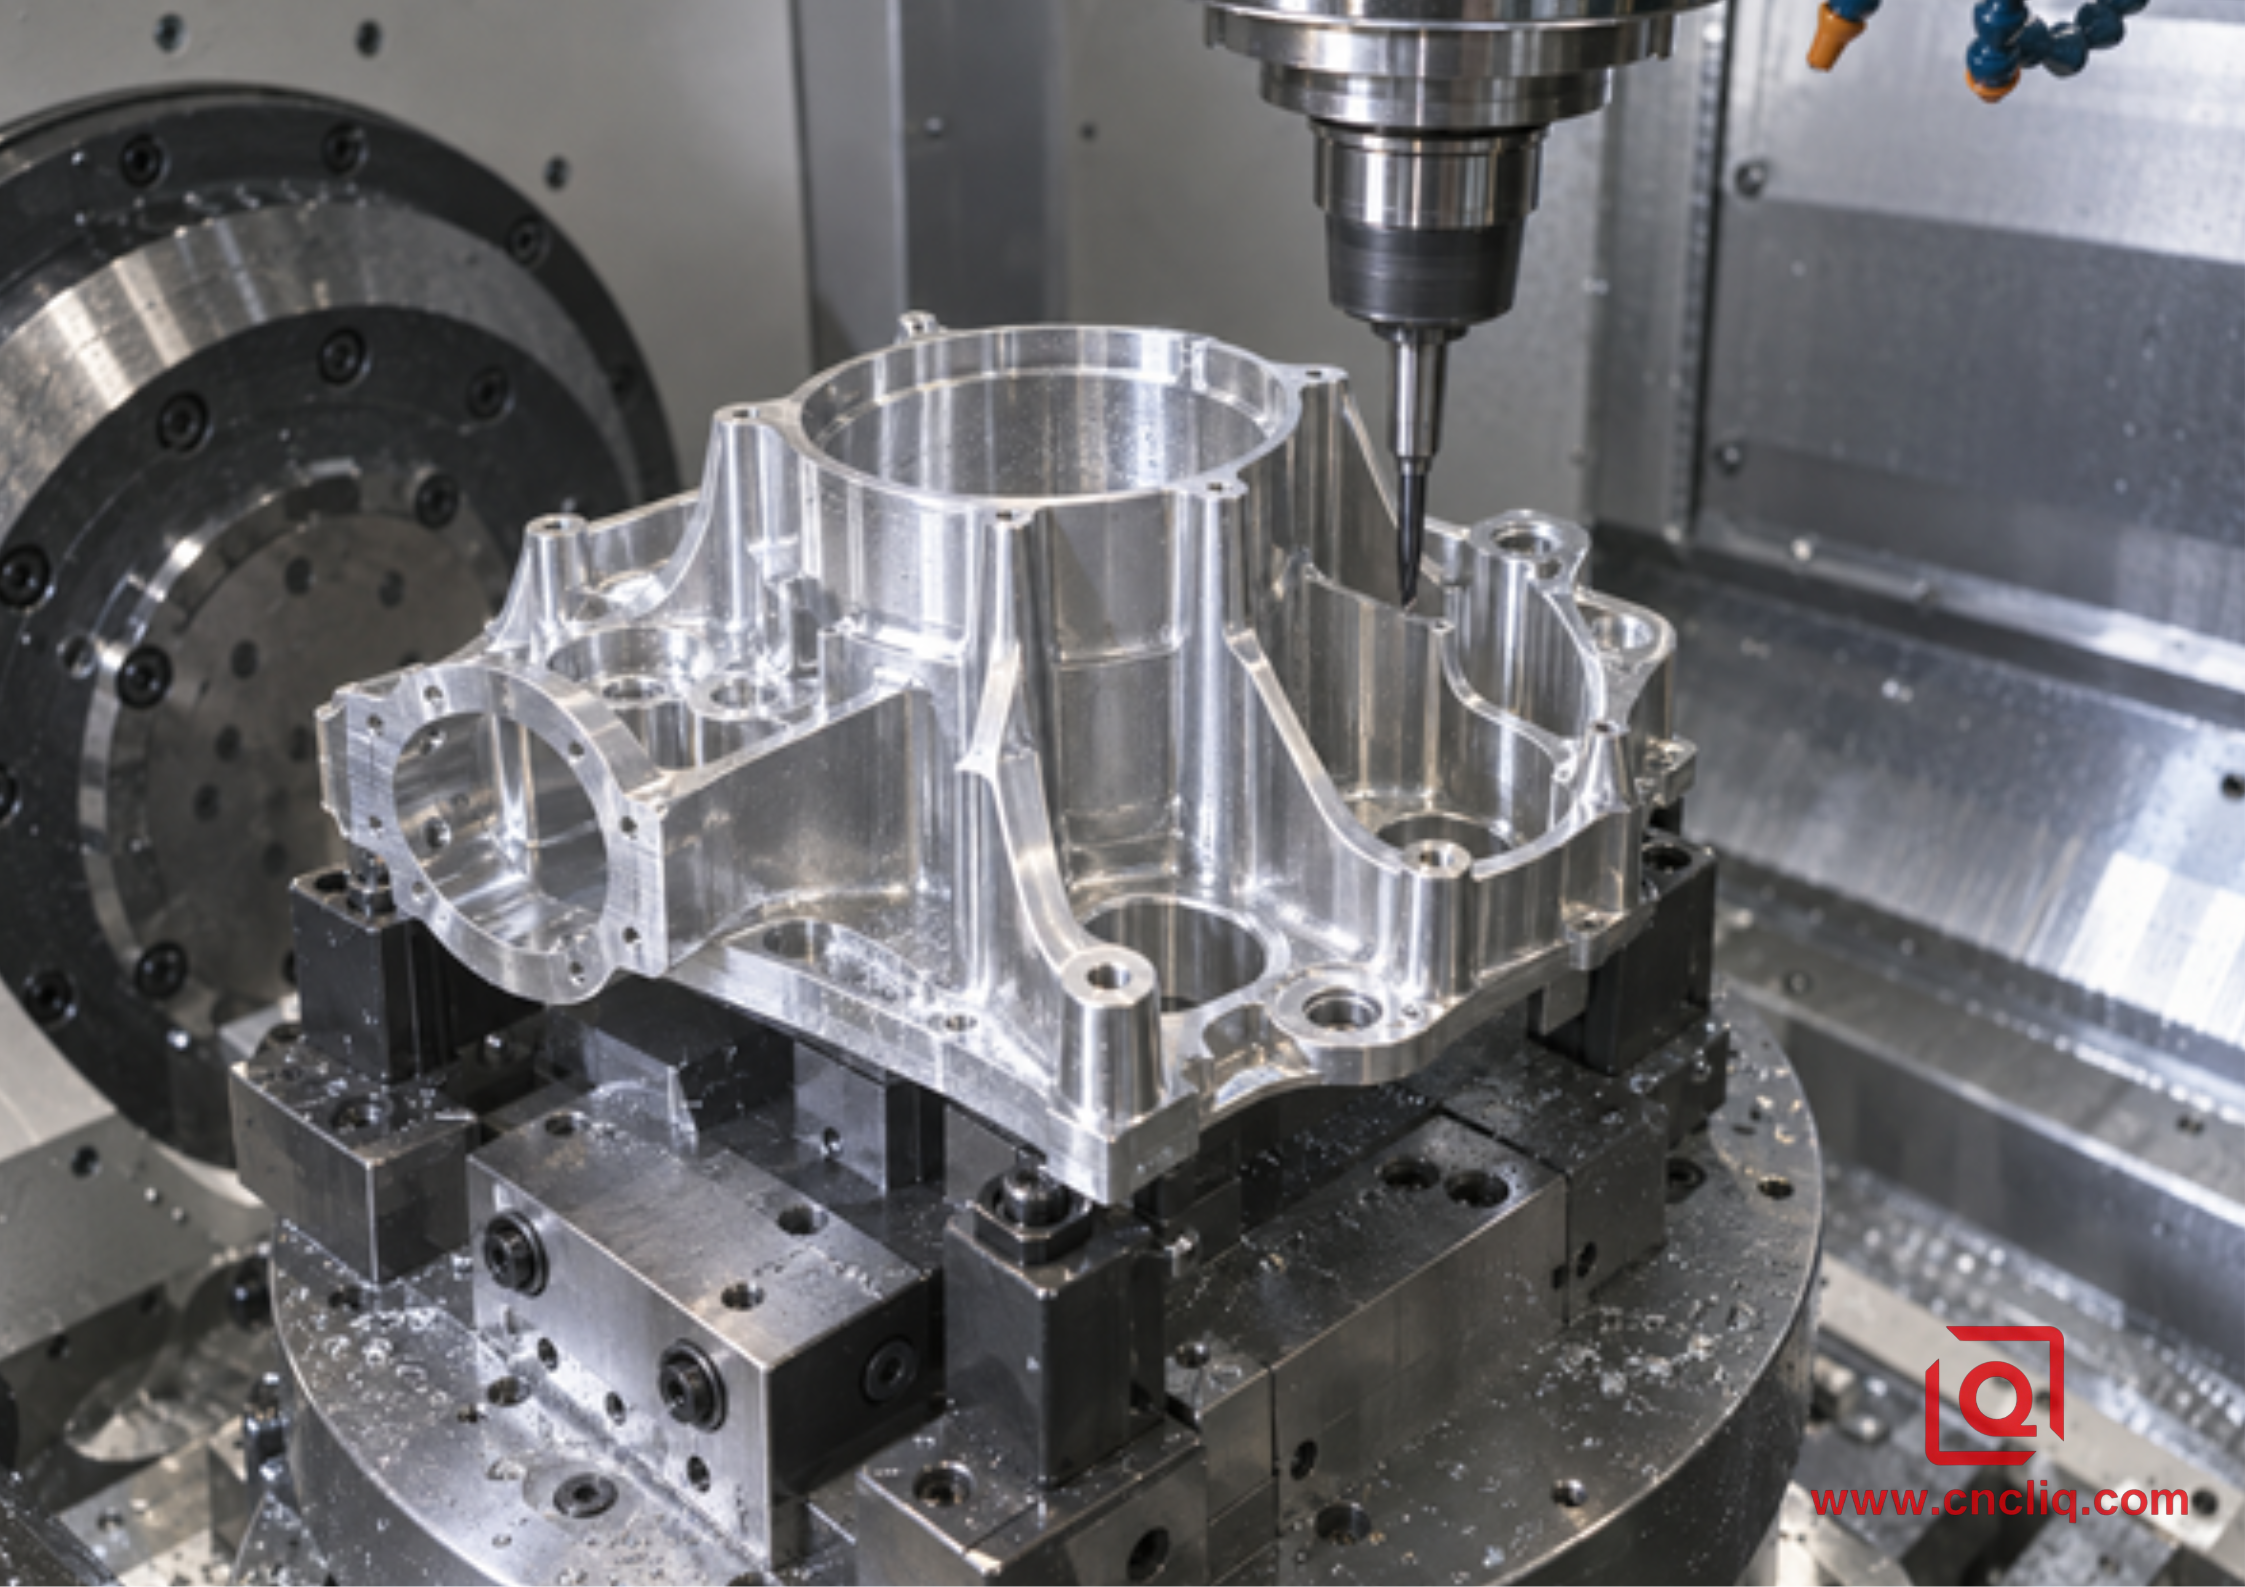
Las paredes delgadas a menudo establecen el límite real de MRR porque la rigidez de la pieza cambia a medida que desaparece el stock.
7. Proteger paredes delgadas, referencias y requisitos de superficie
Un tocho se vuelve menos rígido durante el desbaste. Un muro que fue apoyado temprano puede comportarse como un resorte cerca del final. La presión de la herramienta lo dobla; Después de que la herramienta se va, regresa y cambia de tamaño. El calor, la tensión residual y la distorsión de la abrazadera añaden diferentes errores. Para geometría crítica, separe el desbaste y el acabado, deje un margen constante y verifique los datos de referencia después de una eliminación importante cuando el riesgo lo requiera.
Las tácticas útiles incluyen una secuencia equilibrada de las características opuestas, apoyo sacrificado, evitar un pase final pesado, un finalizador brusco de corto alcance e inspección después de que la temperatura se estabilice. El acceso de cinco ejes puede acortar la herramienta y reducir la necesidad de volver a sujetarla, pero no puede cancelar la tensión residual ni una mala sujeción de la pieza.
Planifique el acabado antes del desbaste. La anodización, el recubrimiento, las caras de sellado y los ajustes de los rodamientos pueden necesitar diferentes tolerancias o enmascaramientos. Vea nuestro Guía OEM para el acabado de piezas de aluminio fresadas con CNC . Para un cuerpo multipuerto, el ejemplo de un Colector de aluminio mecanizado CNC personalizado muestra por qué es necesario planificar conjuntamente los orificios transversales, las superficies de sellado, el desbarbado, la limpieza y la inspección.
8. Caso compuesto anónimo: cuerpo compacto de control de fluidos
Estado del caso: Este es un ejemplo compuesto anónimo creado a partir de condiciones comunes de mecanizado personalizado. No se trata del récord de producción de un solo cliente ni de un resultado universal.
Un comprador de automatización industrial solicitó un cuerpo de control de fluidos de aluminio con puertos que se cruzan, dos cavidades profundas, una cara de sellado, conexiones roscadas y varios CTQ posicionales. El proceso inicial utilizó un compromiso amplio y retracciones repetidas. Las primeras piezas fueron aceptables, pero la carga en las esquinas aumentó bruscamente, las virutas permanecieron en la cavidad más profunda y la cara de sellado a veces mostraba marcas de recorte.
La ruta revisada confirmó stock y datos, luego separó el desbaste controlado, el semiacabado y el acabado. Un cortador corto específico de aluminio utilizaba un compromiso constante en los bolsillos principales. Boquillas de refrigerante orientadas a la salida de viruta. El programador alisó las esquinas, eliminó movimientos de aire innecesarios y reservó los orificios y la cara de sellado para herramientas de acabado estables. La inspección siguió al desbloqueo para que la fuerza del dispositivo no pudiera ocultar el movimiento.
A modo de ilustración, considere un cambio validado de 12 mm × 1,0 mm × 3000 mm/min a 18 mm × 1,2 mm × 3600 mm/min. El MRR calculado aumenta de 36,00 cm³/min a 77,76 cm³/min, un aumento teórico del 116%. No es un aumento de producción prometido: la perforación, la aceleración, los cambios de herramientas, la inspección y la manipulación permanecen. El resultado útil es que la tasa más alta está relacionada con un compromiso constante, una evacuación comprobada, un acabado separado y CTQ medidos.
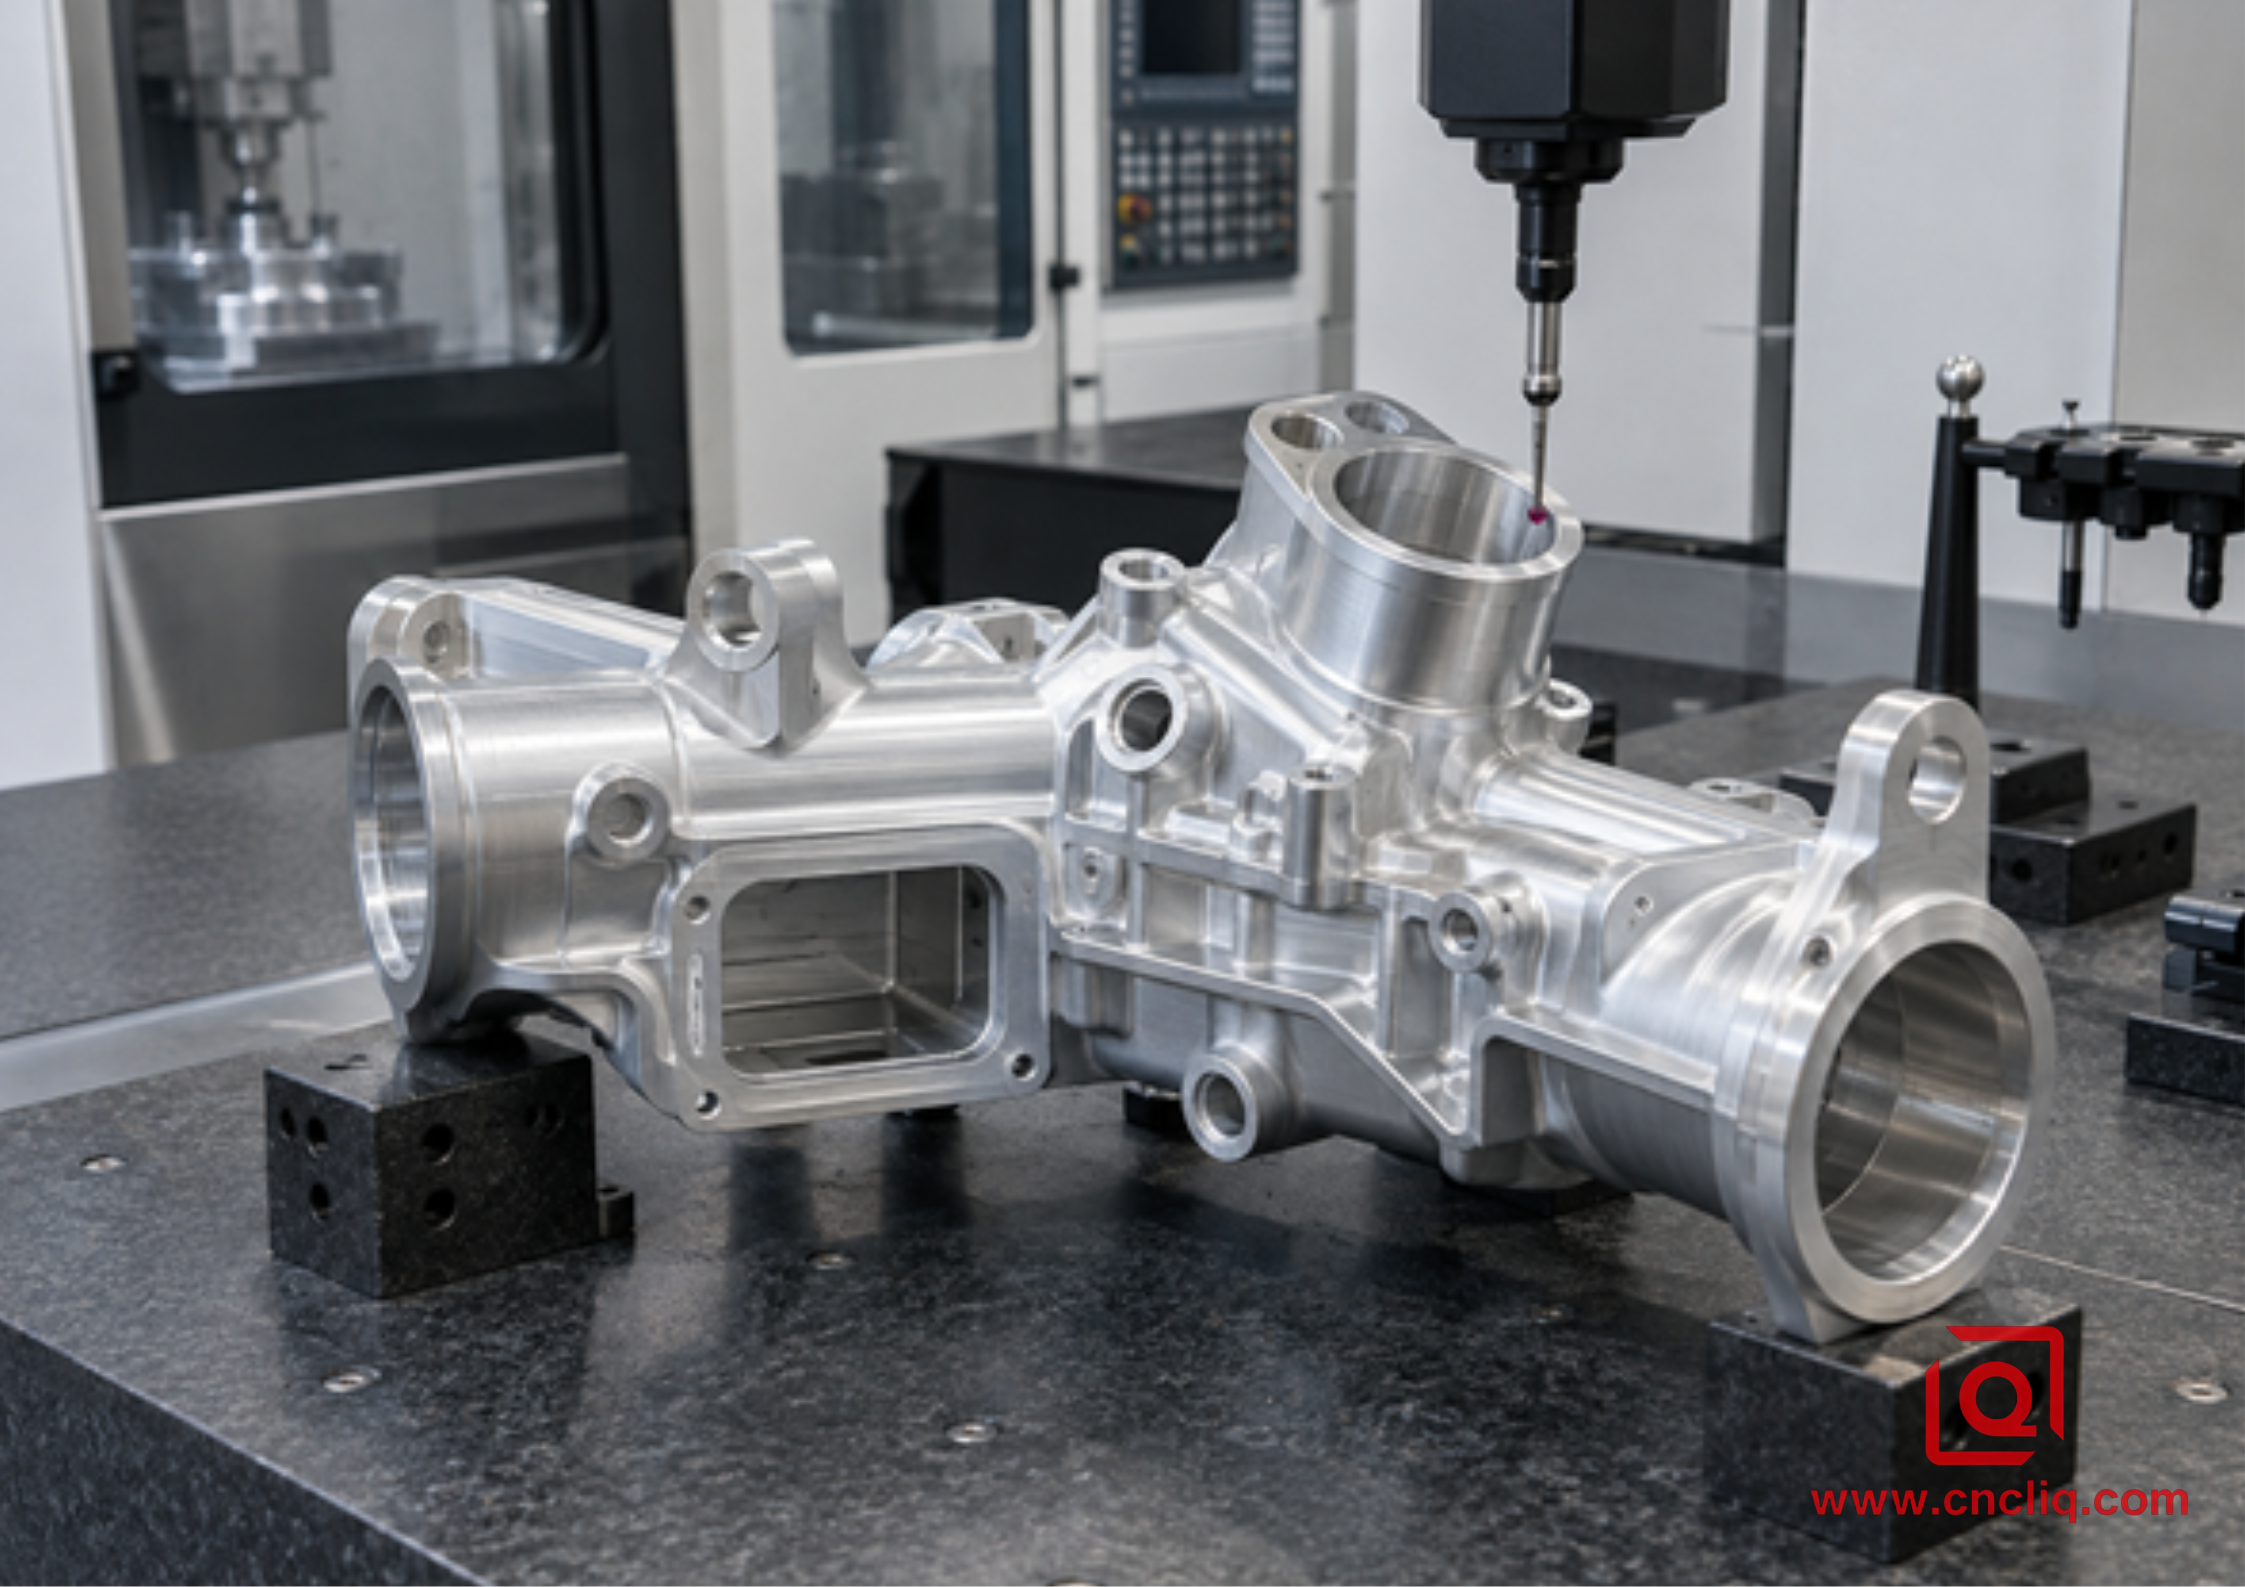
Un proceso de desbaste de alto rendimiento gana valor sólo después de que las dimensiones en estado libre pasan la inspección.
El Carcasa pararrayos 6061-T6 extruida en frío y mecanizada con precisión ilustra otro camino: el conformado casi neto puede reducir el volumen que las operaciones CNC posteriores deben eliminar. En la producción repetida, el MRR máximo efectivo a veces proviene de una pieza en bruto mejor, no de una fresa que trabaja más duro.
9. Qué enviar para obtener una cotización de HSM rápida y útil
Un proveedor no puede optimizar el tiempo del ciclo a partir de una captura de pantalla. Envíe el modelo 3D nativo y un dibujo 2D controlado con datos de referencia, tolerancias, GD&T, roscas, acabado superficial y requisitos de inspección. Incluya aleación y temple, certificación, volumen anual, tamaño de lote, acabado, zonas cosméticas, función de ensamblaje, entrega objetivo, embalaje y necesidades de limpieza.
Marque las dimensiones que realmente impulsan la función. Las tolerancias generales estrictas obligan a un acabado más lento y a una inspección adicional de características que pueden no afectar el ensamblaje. Si el diseño es flexible, solicite comentarios de DFM sobre radios, profundidad de cavidad, paredes, acceso a herramientas, referencias y si el tocho, la extrusión, la extrusión en frío, la fundición a presión u otro espacio en blanco se ajusta al volumen. Nuestro Costo de mecanizado OEM de aluminio y guía DFM. explica esas compensaciones.
¿Está planificando una nueva pieza OEM de aluminio? Envíe su modelo STEP/IGES, dibujo en PDF, aleación y temple, cantidad, requisitos de acabado y lista CTQ. El equipo de Liqin puede revisar el acceso, el stock, la lógica de los accesorios, la inspección y la ruta práctica para lograr un MRR más alto antes de la cotización. Solicite una revisión de fabricación y una cotización competitiva.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
1. ¿Es HSM simplemente las RPM del husillo más altas posibles?
No. HSM combina una velocidad superficial adecuada, avance por diente, acoplamiento estable, movimiento de la máquina, sujeción rígida de la pieza, herramientas equilibradas y evacuación de virutas. Las RPM sin avance proporcional pueden hacer que el borde roce, mientras que es posible que nunca se alcance el avance ordenado en movimientos cortos. El objetivo es una ventana repetible que protege el dibujo, no el valor de pantalla más grande.
2. ¿Qué aleación de aluminio es mejor para un MRR máximo?
No existe un ganador universal porque la función y el estado del stock son lo primero. 6061-T6/T651 es ampliamente utilizado y predecible; 7075-T651 sirve para aplicaciones de mayor potencia y necesita su propia ventana validada. 5052 es valioso para el desempeño de formación y corrosión, pero puede comportarse de manera más adhesiva. Confirme la calidad, el temperamento, la forma original, la geometría, la certificación y el acabado antes de cotizar el tiempo del ciclo.
3. ¿Debo utilizar fresas de extremo de 2 o 3 flautas?
Dos canales brindan un generoso espacio para las virutas y se adaptan a ranuras, diámetros pequeños o evacuación difícil. Tres canales pueden aumentar la capacidad de alimentación manteniendo el volumen útil de los canales y son comunes para perfilado y desbaste de cavidades. La elección depende del diámetro, el compromiso, la profundidad de la cavidad, el refrigerante, la rigidez del portaherramientas, la potencia del husillo y los datos probados por el fabricante de herramientas.
4. ¿Cómo puede un comprador comparar las reclamaciones de MRR de los proveedores?
Solicite información sobre MRR, tamaño de cortador y número de canales, aleación y templado, compromiso, límites de avance y husillo, tiempo de ciclo real, regla de vida útil de la herramienta y las características inspeccionadas que definen el éxito. Compare el resultado de las piezas conformes en lugar de una demostración abreviada. Un proveedor creíble debe explicar el factor limitante y cómo las verificaciones del primer artículo, en proceso y finales controlan las CTQ.
5. ¿Qué información se necesita para una cotización precisa?
Proporcione un modelo 3D, dibujo 2D controlado, grado y temperamento, cantidad y tamaño de lote, demanda anual, tratamiento de superficie, necesidades cosméticas, certificación de materiales, CTQ, documentos de inspección, embalaje y destino. Marque los requisitos no decididos como elementos abiertos. Las prioridades funcionales claras permiten al proveedor proponer radios, tolerancias, configuraciones, formas de existencias y un MRR realistas que sobrevivan a la producción.
Haga clic aquí para su consulta 👆
Resumen
El MRR máximo en el mecanizado OEM de aluminio proviene de un sistema equilibrado: stock verificado, herramientas afiladas específicas para aluminio, descentramiento y sobresalimiento controlados, compromiso constante, capacidad adecuada de husillo y eje, fuerte evacuación de viruta, sujeción rígida de baja distorsión y planes de inspección y acabado separados. Calcule el MRR, pero juzgue el proceso mediante piezas conformes repetibles. La información completa de CAD, planos, materiales, volúmenes, acabados y CTQ permite al proveedor mejorar el rendimiento sin sacrificar la estabilidad o la confiabilidad.
Información del contacto
Compañía: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte posventa: servicio@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión de pedidos: negocio@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
