 Français




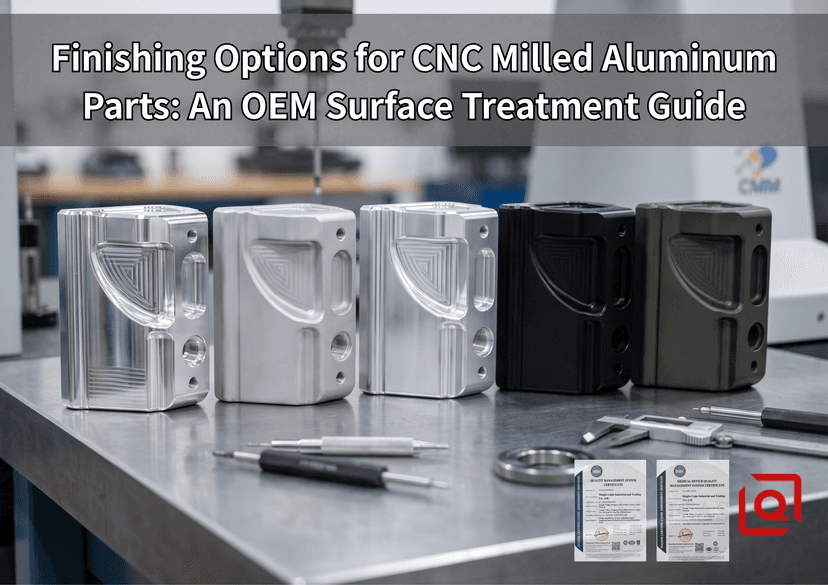
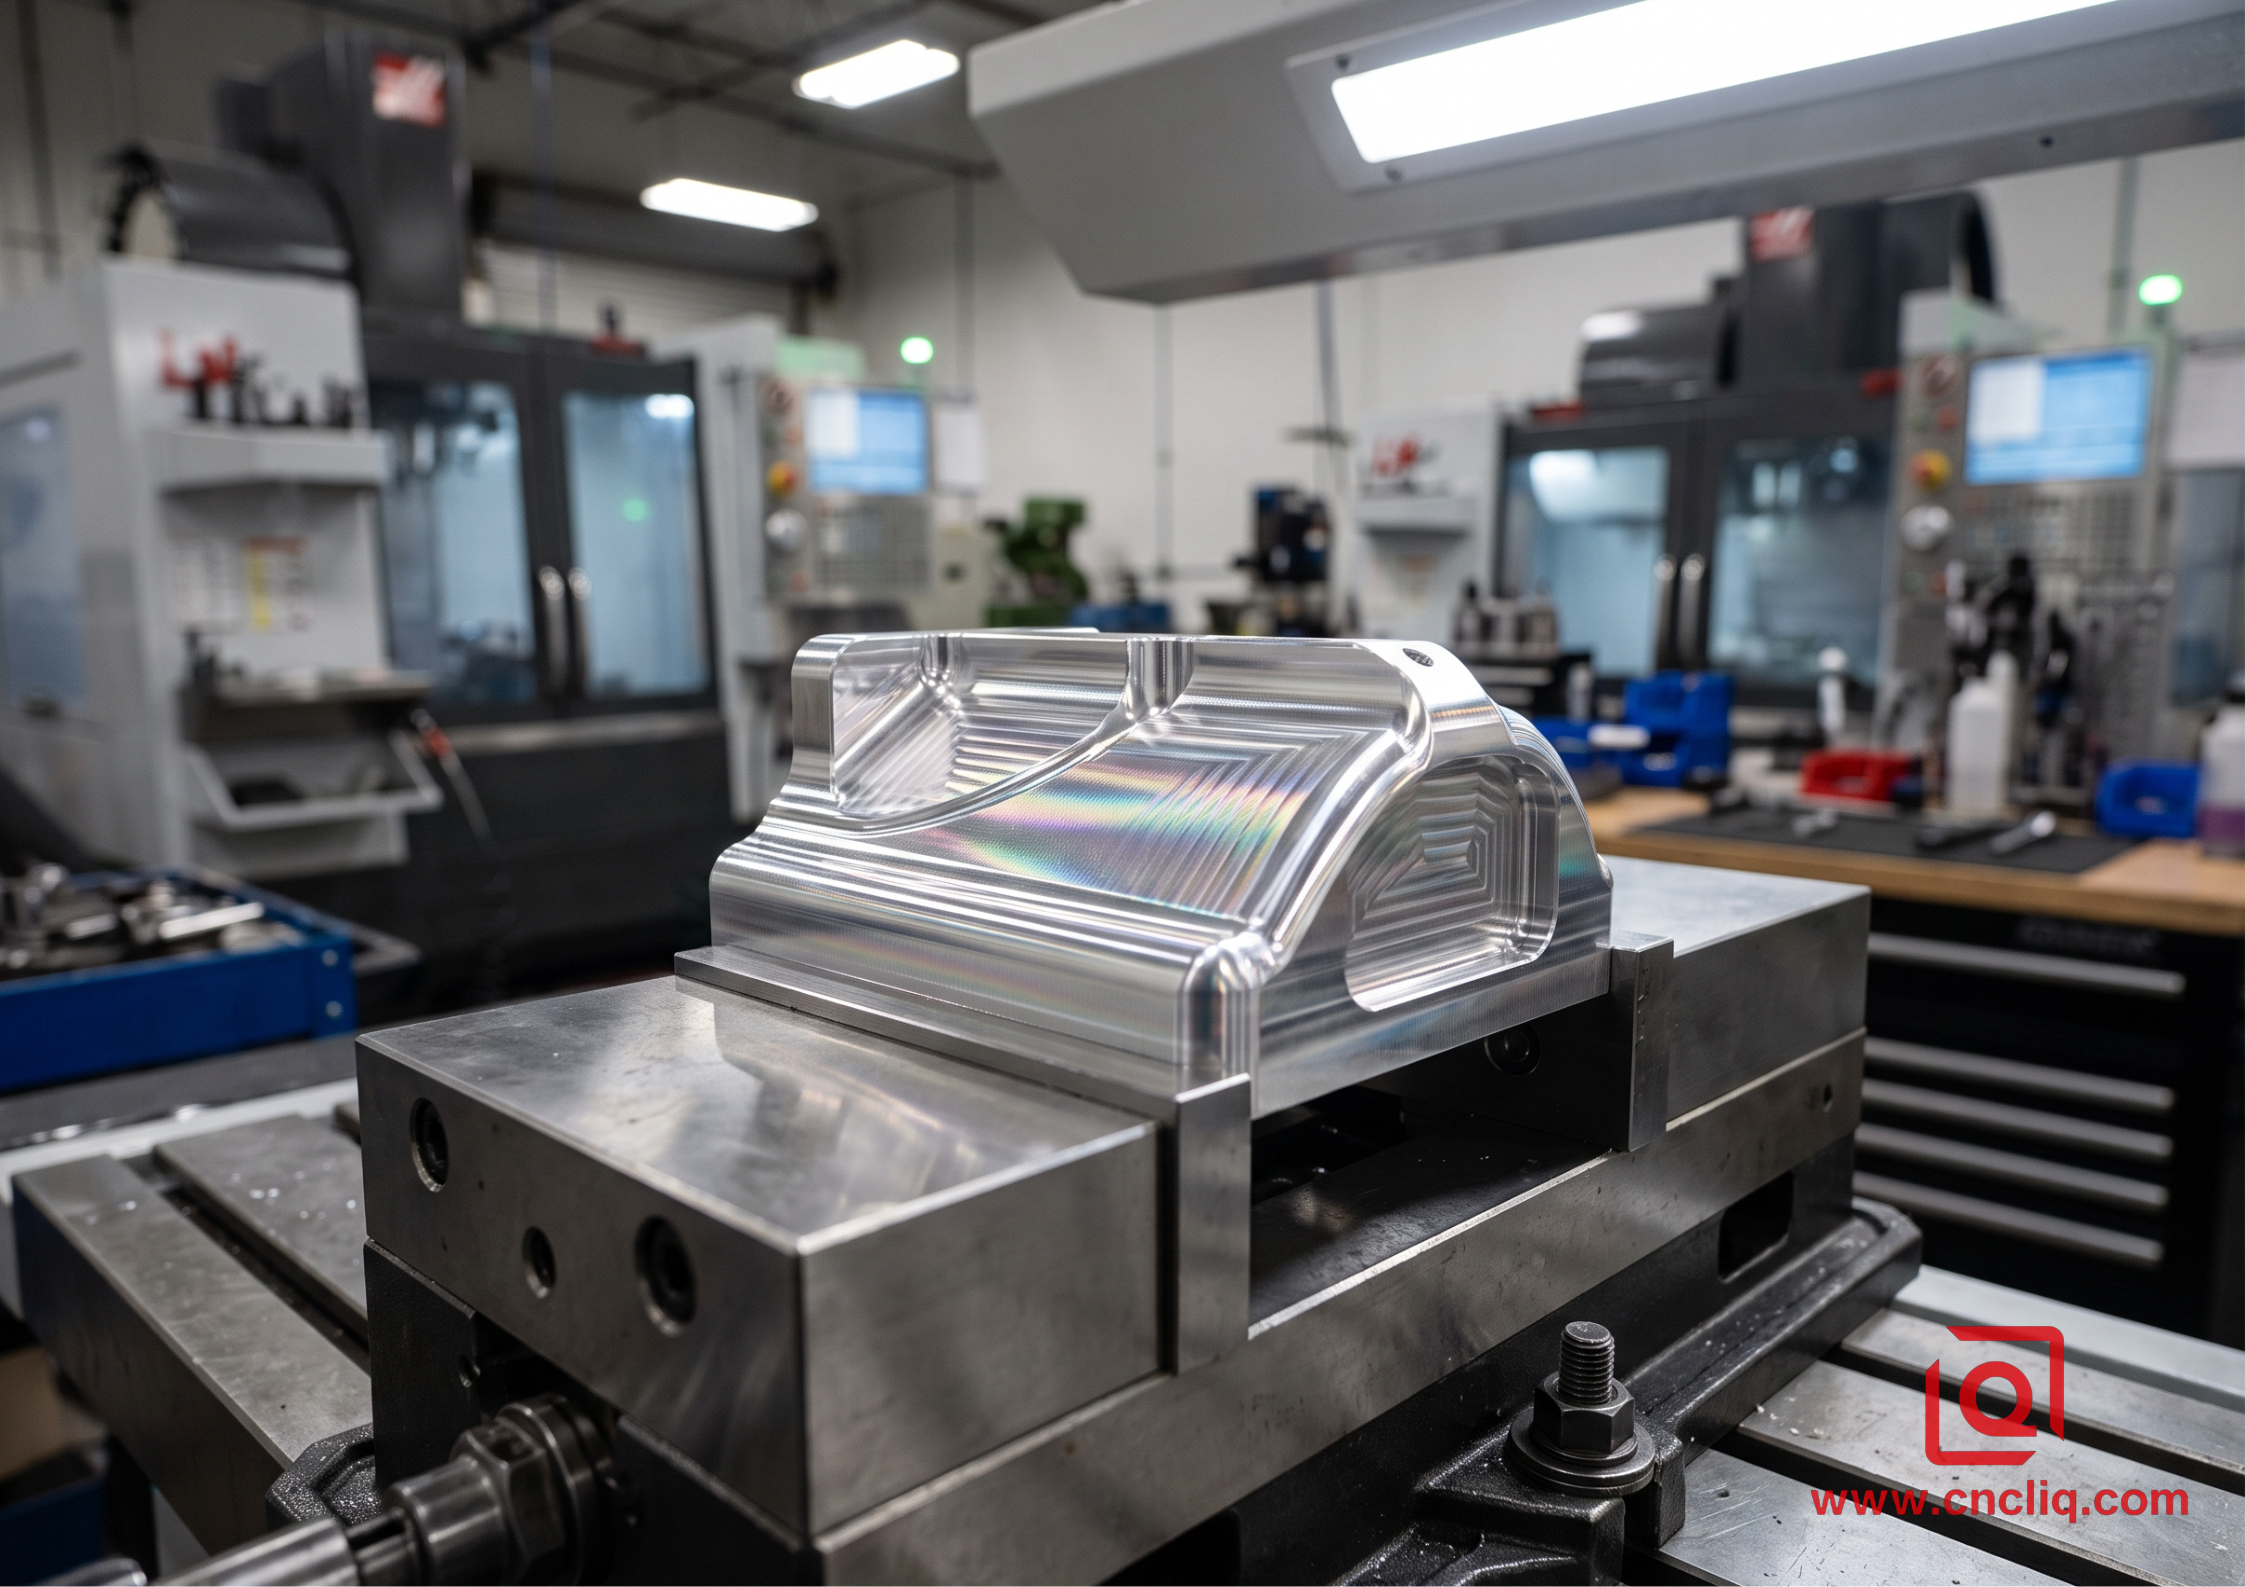
Tout juste sortie de l'étau d'usinage, la finition profilée 5 axes est impeccable. Les motifs de diffraction saisissants qui parcourent la pièce sculptée en 6061-T6 confirment l'absence de faux-rond de la broche, des avances FAO parfaitement réglées et une fraise qui découpe l'aluminium sans vibrations.
Puis cette pièce brute arrive sur la table d'assemblage… et les vrais problèmes commencent.
L'aluminium 6061 brut est tendre, chimiquement réactif et très sensible aux rayures. Laissez tomber une pièce non protégée sur une table humide pendant la nuit, ou saisissez-la à mains nues et moites, et des taches de corrosion blanchâtres apparaîtront dès le lendemain matin. Vissez un simple boulon en acier inoxydable directement dans un taraud borgne sec, et le filetage se bloquera complètement bien avant que la vis n'atteigne le couple de serrage prescrit. L'usinage définit la géométrie, mais la finition transforme cette géométrie brute en un produit fonctionnel. Trop souvent, les plans de conception arrivent sur nos bureaux avec une mention générique et hâtive comme « Anodisation noire » placée négligemment dans le cartouche. Procéder ainsi sans tenir compte de la dilatation du matériau, de la conductivité électrique ou du masquage des limites transforme l'assemblage en un pari risqué.
Vous trouverez ci-dessous un guide pratique pour ingénieurs sur le post-traitement des pièces en aluminium usinées CNC, axé sur les compromis pratiques, les nuances dimensionnelles et les étapes de production qui permettent de faire le lien entre les modèles CAO numériques et un matériel physique fiable.
Comparaison technique : Finitions courantes pour l'aluminium fraisé
| Type de finition | Spécification principale | Décalage dimensionnel typique | Aspect de la surface finie | Utilisation technique principale |
| Après usinage | ISO 2768-m / ISO 1302 | Valeur nominale de référence (variation nulle) | Lisse avec micro-trajectoires d'outil visibles | Prototypes fonctionnels, supports internes, contrôles d'ajustement rapides. |
| Grenaillage | Spécifique au support (verre n° 8 à n° 12) | Léger adoucissement des bords (micro-érosion) | Texture douce et satinée, semblable à du velours | Élimination des lignes de coupe, suppression des reflets, préparation avant anodisation. |
| Anodisation de type II | MIL-A-8625 Type II | Croissance modérée vers l'extérieur (~0,008 mm/côté) | Lisse, dur, brillant uniforme | Boîtiers électroniques, Boîtiers cosmétiques, supports standard. |
| Revêtement dur de type III | MIL-A-8625 Type III | Épaisseur importante (~0,025 mm/côté) | Finition mate, dense et très résistante aux rayures | |
| Chem-Film (Alodine) | MIL-DTL-5541 Type II | Qualité quasi nulle | Conserve l'aspect métallique brut | Faces de mise à la terre RF/EMI, cavités internes, apprêts en poudre. |
| Nickel chimique | ASTM B733 / AMS 2404 | Dépôt uniforme (~0,015 mm/côté) | Brillant métallique lisse et dur | Alésages borgnes profonds, Collecteurs, environnements chimiques agressifs. |
Étape 0 : L’état de référence – Lecture de la surface usinée
Chaque traitement de surface interagit directement avec la topologie microscopique laissée par l’outil de coupe. On ne peut pas simplement masquer de mauvaises pratiques d’usinage par un bain chimique.
 [ Fraise à surfacer monopoint ] [ Fraise sphérique standard ]

~~~~~~~~~~~~~~~~~~~~~~~~~~~~ /\/\/\/\/\/\/\/\/\/\/\/\

Plat, comme un miroir Arêtes festonnées & Micro-cuspides

(Faible friction, ne nécessite pas de sablage) (Nécessite un sablage pour raccorder les lignes)
Lorsqu'un boîtier en aluminium sort de la fraiseuse, ses faces reflètent la trajectoire spécifique de l'outil de coupe utilisé.Une fraise à surfacer de 80 mm, avec des passes de finition légères, crée une surface lisse et réfléchissante où les marques d'engagement de l'outil sont à peine perceptibles au bout des doigts. En revanche, les cavités profondes usinées avec des fraises plus petites présentent souvent des marques d'outil et des traces de décalage subtiles. Les pièces brutes d'usinage conviennent parfaitement aux structures internes cachées ou aux gabarits d'essai qui restent parfaitement secs. Cependant, si l'on omet le revêtement sur des barres riches en cuivre ou en zinc comme le 2024 et le 7075, elles se corroderont rapidement à l'extérieur ou en milieu salin. Même le robuste alliage 6061 n'est pas à l'abri des chocs : il laisse des traces de liquide de refroidissement hydrosoluble après avoir été retiré de la table, et la corrosion par piqûres s'installe rapidement.
Grenaillage : Créer un fini satiné uniforme
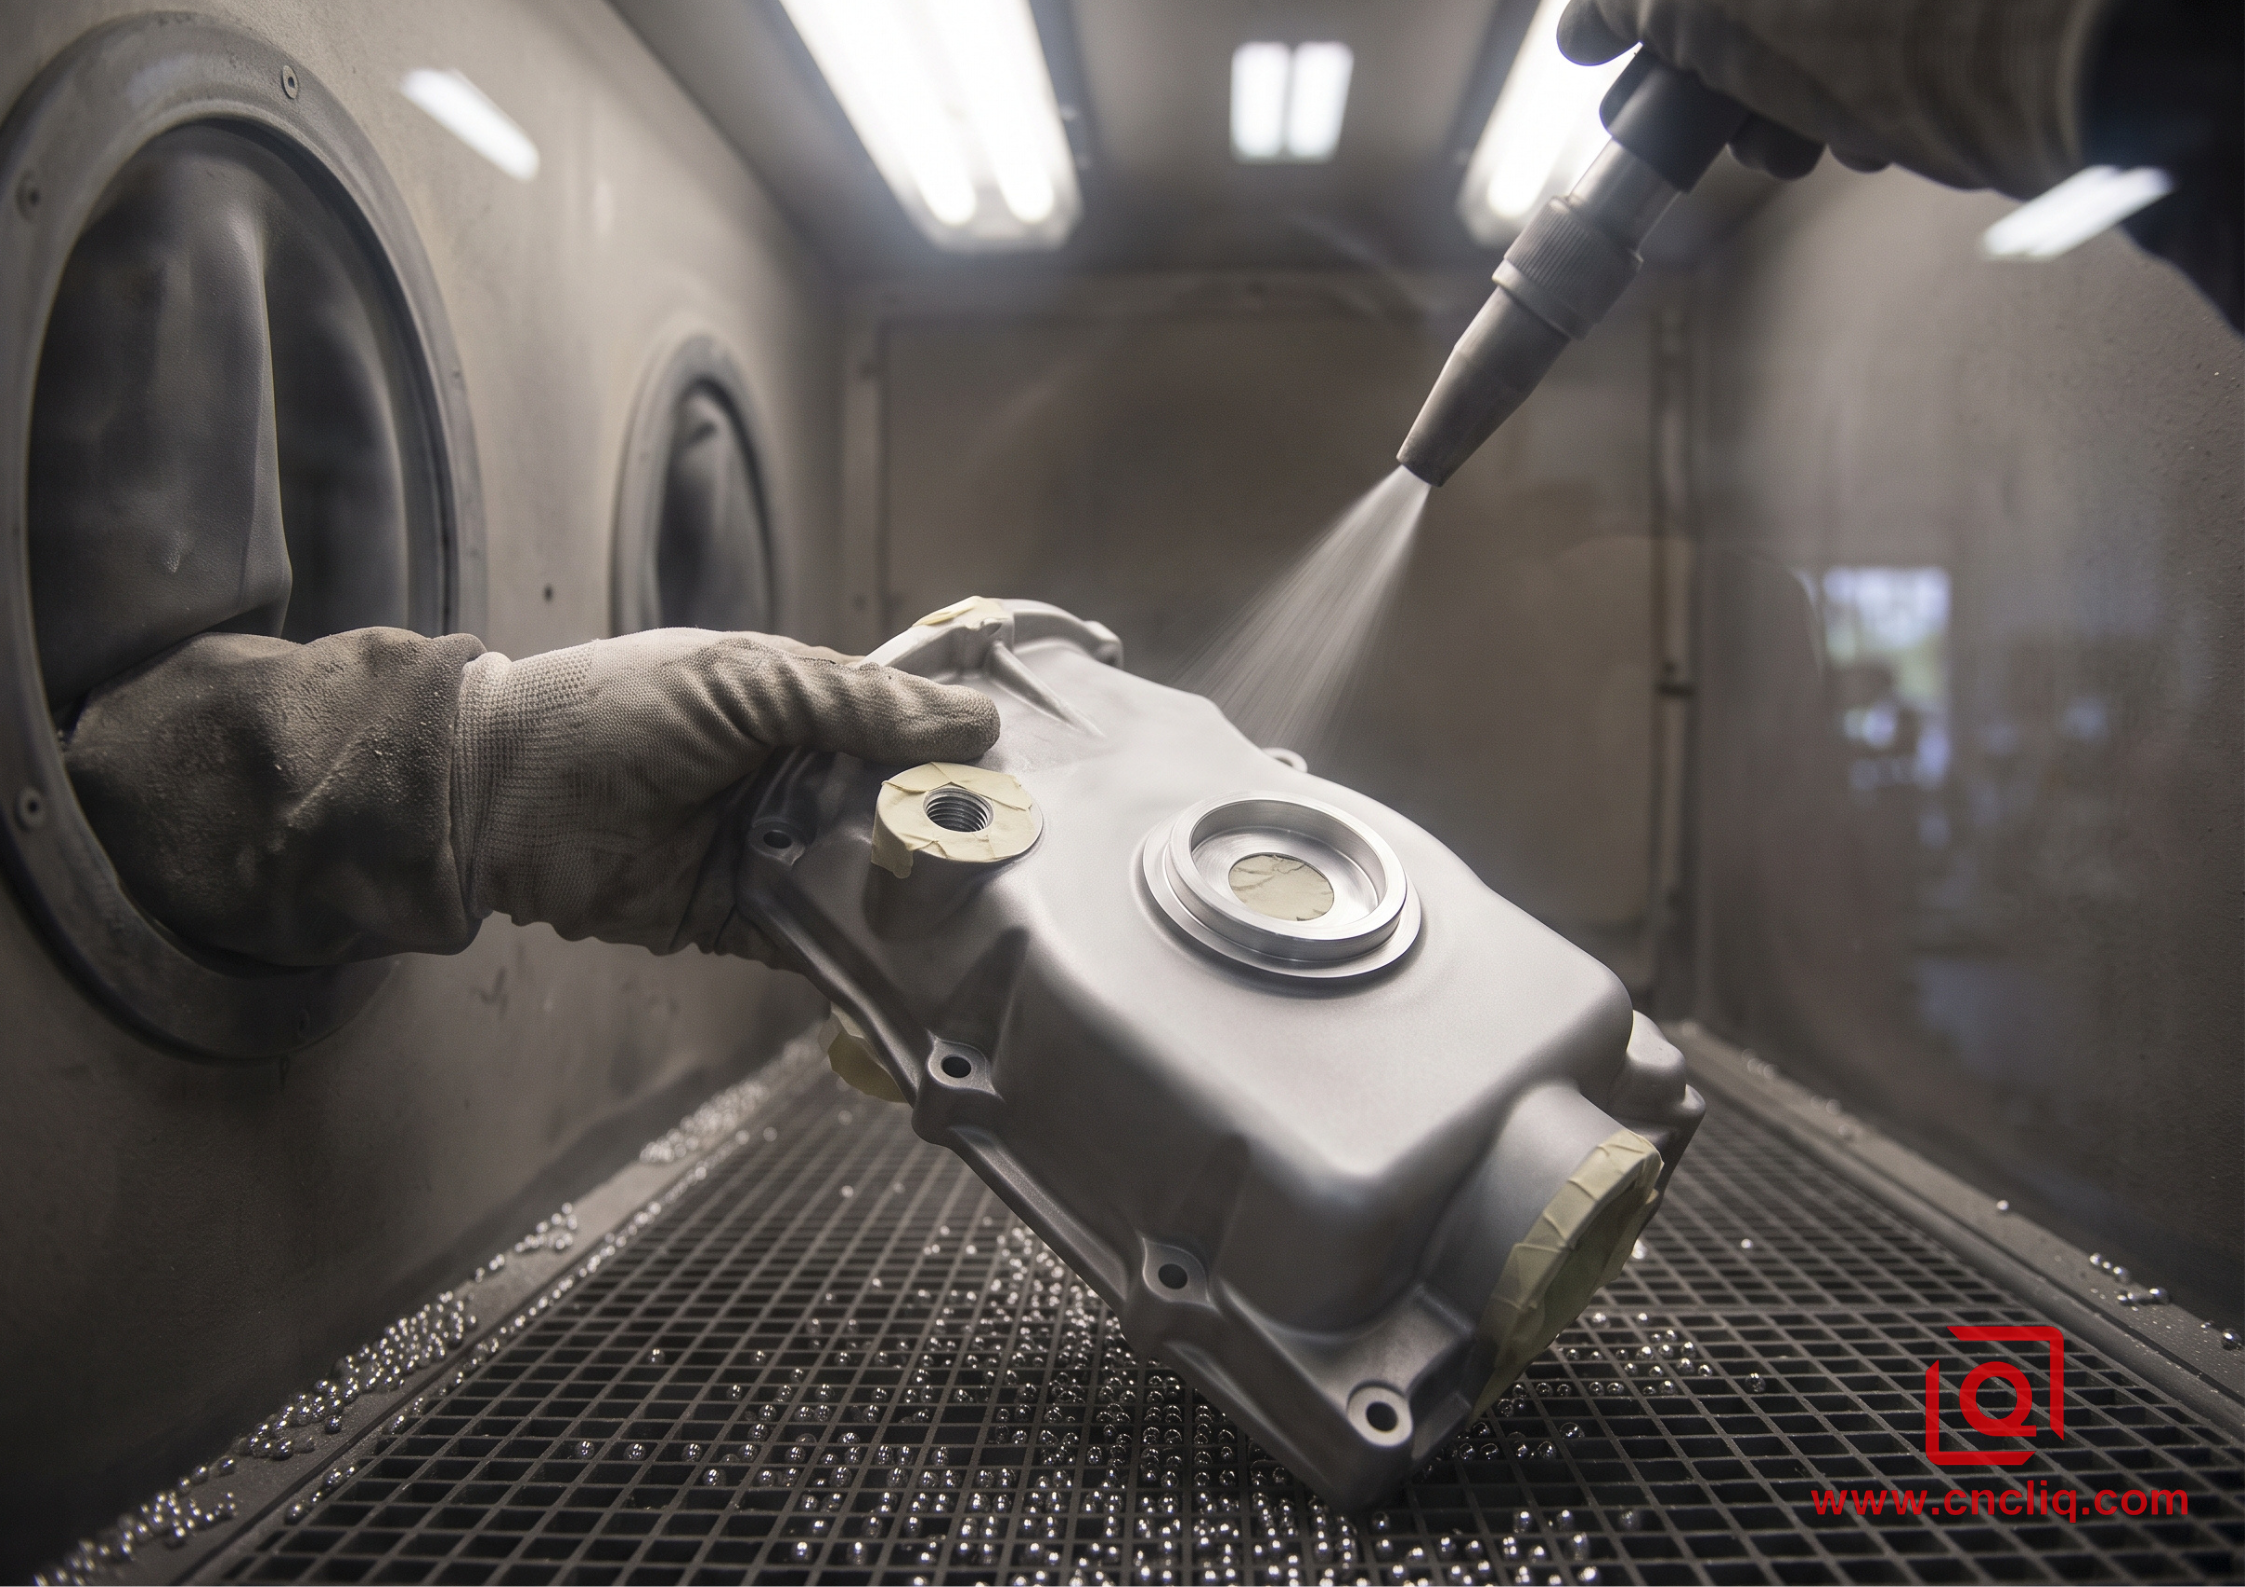
Lorsque vous avez besoin d'un boîtier à l'aspect propre et diffus qui masque les marques d'outils subtiles, le grenaillage est l'étape de préparation standard avant la finition chimique.
L'impact physique :

Air comprimé + billes de verre sphériques ===> Martelage de la surface et effacement des arêtes de coupe

===> Laisse de légères micro-alvéoles (aspect mat)
Les billes de verre sphériques ne peuvent pas endommager l'aluminium ; imaginez l'explosion comme des millions de minuscules marteaux de martelage.L'air sec de l'atelier propulse les billes à l'intérieur de la cabine, aplanissant les bavures et uniformisant les trajectoires d'usinage sur toutes les faces. La pièce présente un aspect mat uniforme et mat qui atténue les reflets gênants. Pratiques en atelier : Le sablage enlève de la matière, qu'on le veuille ou non. Un sablage intensif altère la géométrie des arêtes vives, arrondit les petits chanfreins et injecte des particules abrasives fines directement dans les trous taraudés borgnes. Vous avez des trous de goujons étroits ou des filetages à pas faible ? Masquez-les d'abord, ou au moins éloignez la buse de ces zones critiques.
Anodisation de type II : Un équilibre entre protection au quotidien et couleur
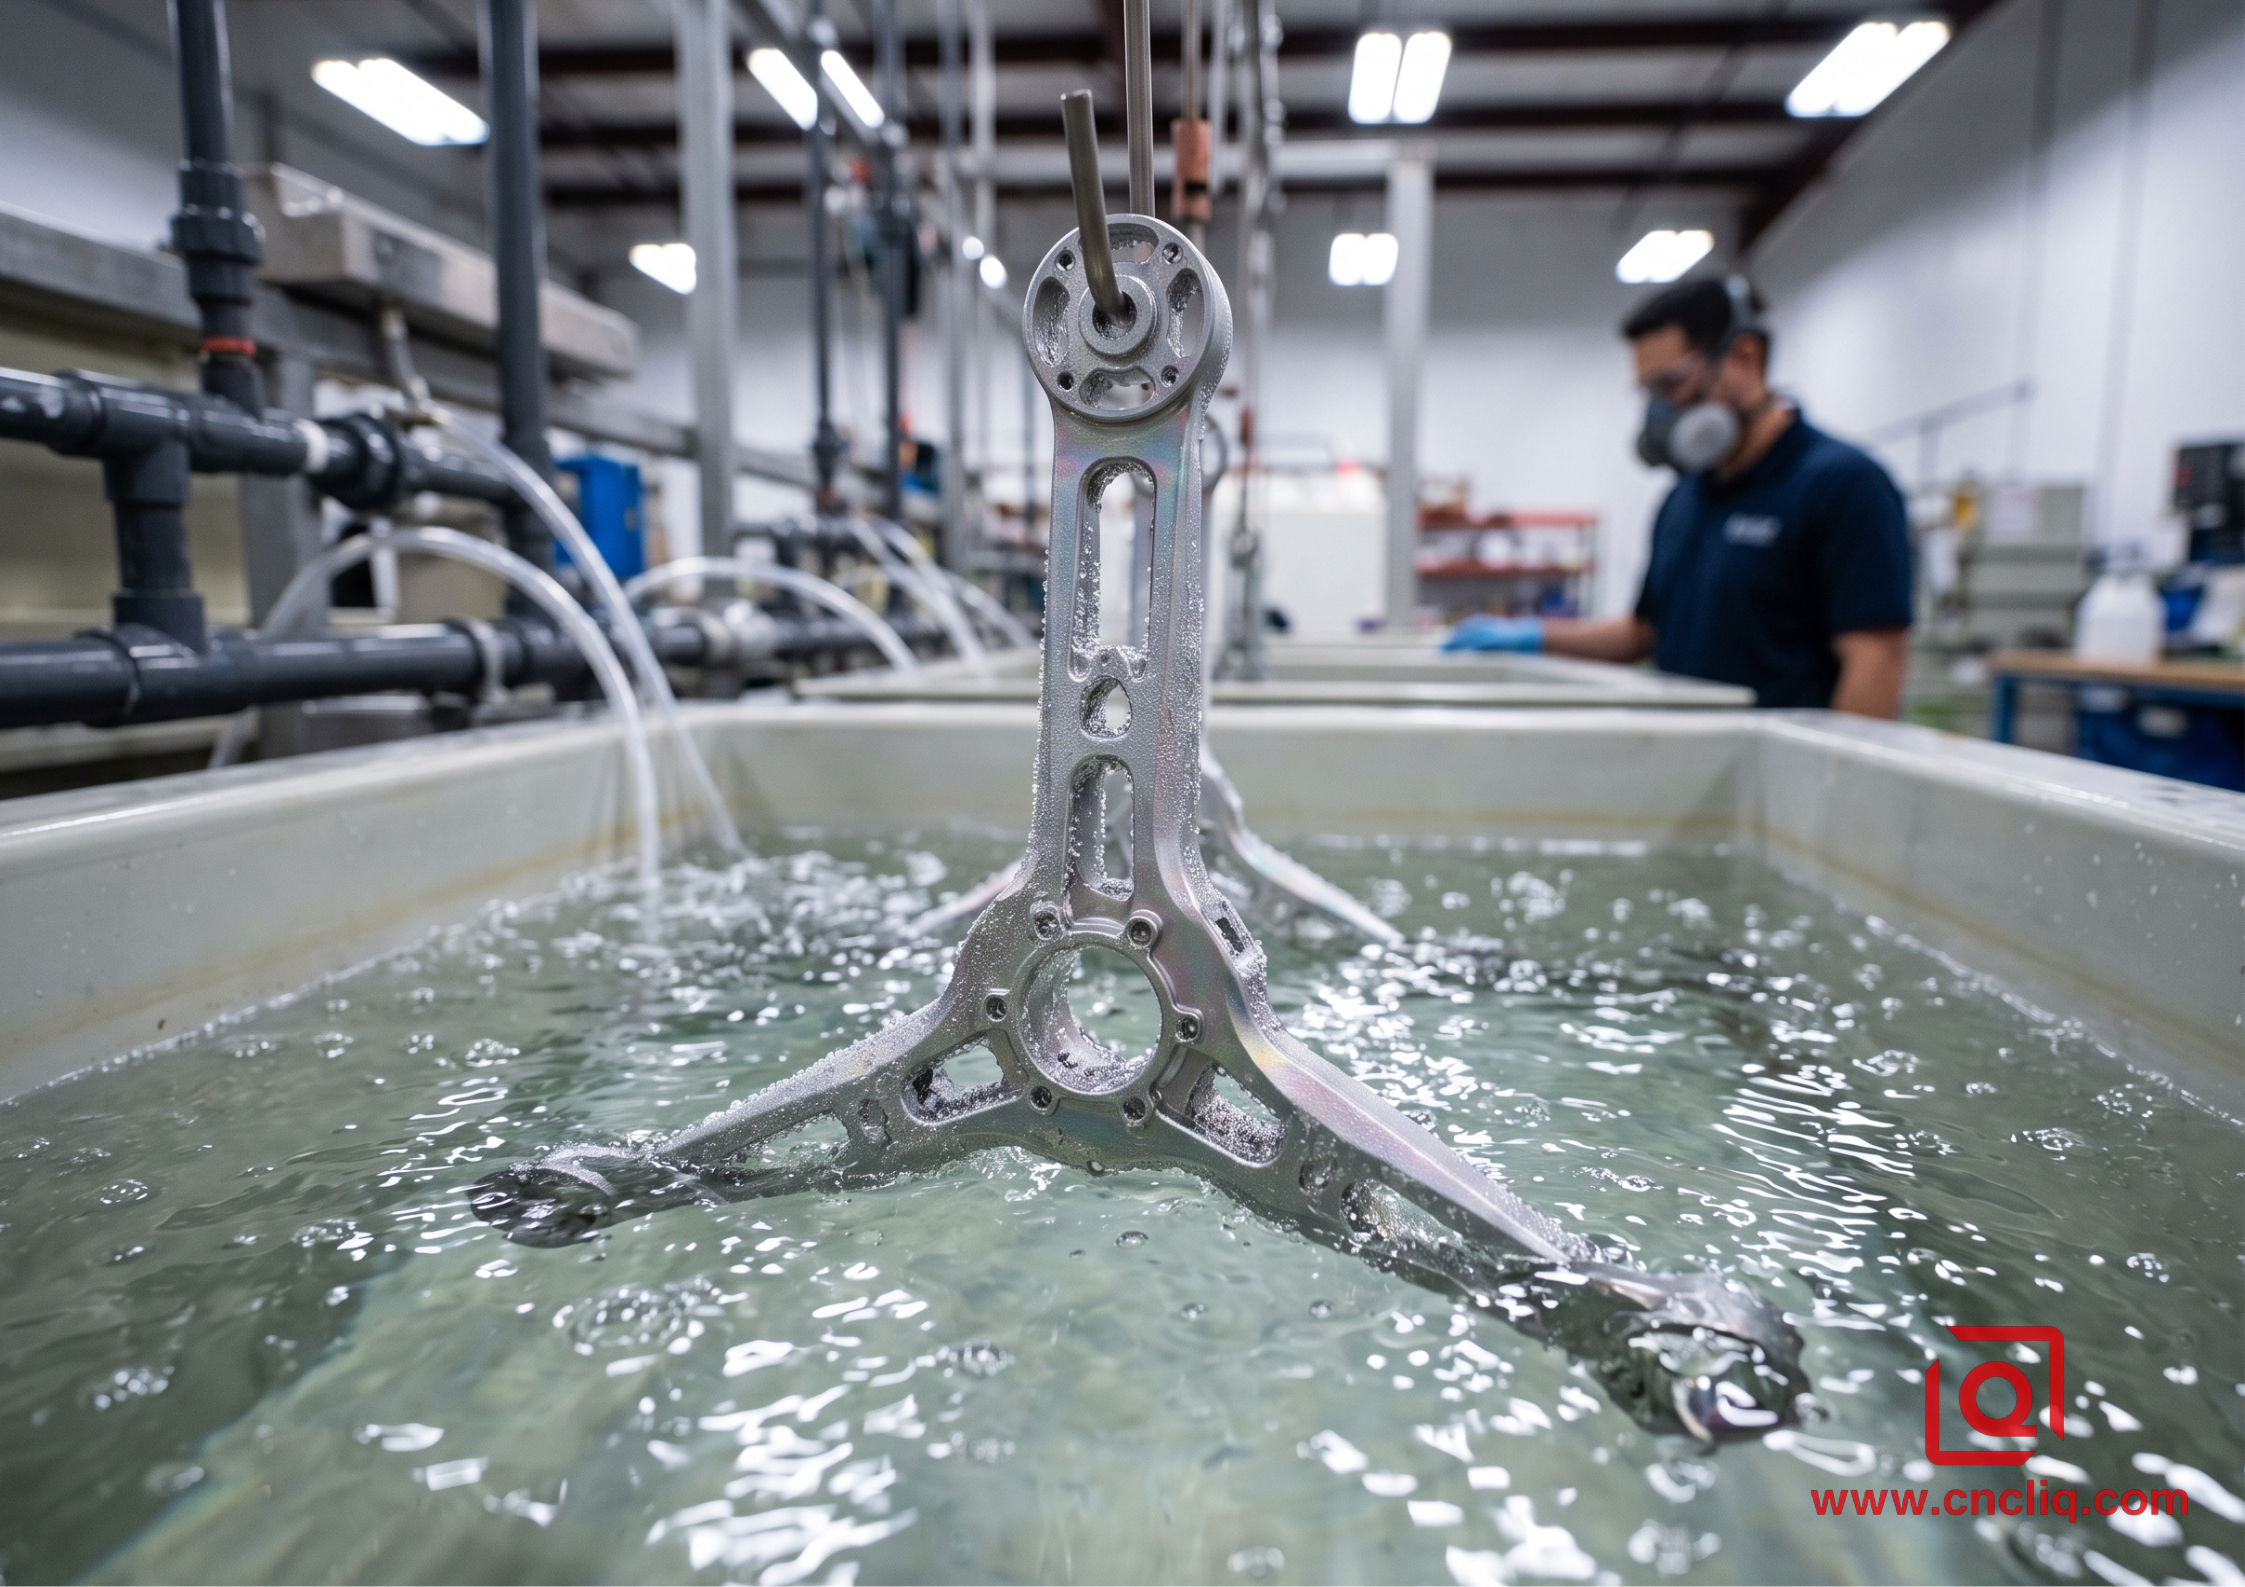
L'anodisation sulfurique reste le traitement de surface standard pour les pièces usinées CNC, les bras de drones et les boîtiers d'appareils de test. La peinture, les revêtements en poudre ou le plaquage se contentent d'envelopper le métal brut comme une fine couche. L'anodisation, elle, fonctionne différemment. En faisant passer un courant électrique dans un bain d'acide, l'aluminium de base se transforme directement en une couche d'oxyde d'aluminium résistante et adhérente.
Dynamique de croissance 50/50 :

+--------------------------+

| Construction extérieure : +50 % du film | <--- S'étend vers l'extérieur (Augmente le diamètre extérieur / Ferme le diamètre intérieur)

+==========================+ <--- Limite de la partie d'origine

| Pénétration : -50 % du film| <--- Consomme la base en aluminium brut

+--------------------------+
< ----->
Parce que la moitié de ce film de type céramique se construit vers l'extérieur et l'autre moitié pénètre dans le substrat, chaque surface anodisée se déplace légèrement dans l'espace. Si une spécification de finition produit une couche d'oxyde globale de 0,016 mm :
-
Les bossages externes et l'épaisseur globale augmentent d'environ 0,008 mm de chaque côté.
-
Un alésage interne réalésé se rétrécit d'environ 0,008 mm sur son rayon, réduisant ainsi le diamètre total de 0,016 mm.
Si un ingénieur conçoit un alésage pour recevoir un roulement à billes à ajustement serré avec des jeux réduits et néglige de tenir compte de cette couche, le roulement se bloquera lors de l'assemblage. Un programmeur CNC expérimenté compense ce défaut dès le départ en alésant légèrement le trou surdimensionné lors de la passe de finition, permettant ainsi au bain chimique de ramener la dimension à sa valeur nominale. Teinture et scellement par hydratation La couche d'oxyde nouvellement formée ressemble à un réseau de pores verticaux microscopiques en nid d'abeille. Lors de l'anodisation de classe 2, ces pores vides absorbent les colorants organiques : noirs profonds, argent clair, bleus intenses et ors. Juste après la teinture, la pièce est plongée dans de l'eau déminéralisée quasi bouillante. Ce choc thermique hydrate l'oxyde frais, refermant les parois des micropores et emprisonnant ainsi les colorants. Si vous négligez ce joint, les pores ouverts absorberont les résidus de liquide de refroidissement ou les traces de doigts sales comme un chiffon sec dès qu'on le touche.
Lorsqu'un composant en aluminium doit résister à des frottements mécaniques constants, à la poussière abrasive ou à des fluides hydrauliques sous pression, l'anodisation standard de type II s'use trop rapidement. L'application exige alors une anodisation dure de type III.
Différences de processus :
* Type II : Bain à température ambiante (Environ 20 °C), courant modéré, couleurs décoratives.

* Type III : Bain quasi-gel (environ 4 °C), densité de courant intense, oxyde structural dense.
Le refroidissement du réservoir empêche l'acide chaud de corroder le film frais, tandis qu'un fort ampérage force l'oxydation en profondeur dans le bain. Vous obtenez ainsi une protection d'une dureté exceptionnelle, une résistance aux rayures comparable à celle de l'acier à outils cémenté, sans le moindre compromis sur la légèreté de l'aluminium.
Comme le revêtement dur est beaucoup plus épais qu'une anodisation superficielle, le débordement sur chaque face est visible. Une couche typique de 0,050 mm de revêtement dur repousse chaque surface externe de 0,025 mm. Les queues d'aronde coulissantes, les arbres de piston dynamiques et les épaulements de montage de précision risquent de se bloquer si votre modèle CAO ne prévoit pas un dégagement suffisant pour cette couche épaisse.
Caractéristiques visuelles :
Le revêtement dur naturel, non teinté, présente une grande variabilité selon l'alliage sous-jacent. Sur un alliage 6061 standard, il arbore une belle teinte anthracite ou olive profonde. Sur le 7075, la teneur en zinc lui confère une teinte vert bronze.Si votre projet exige une apparence visuelle homogène pour plusieurs composants assemblés, usinez-les tous à partir du même lot de matière première.
Film chimique (Alodine) : Maintien de la mise à la terre et dimensions précises
Il est parfois nécessaire de protéger l'aluminium contre la corrosion, mais la pièce ne doit tolérer aucune dilatation dimensionnelle ni aucune perte de conductivité électrique. C'est là que les revêtements de conversion chimique (communément appelés Chem-Film ou Alodine) excellent.
 [ Film d'oxyde anodique ] [ Film de conversion chimique

* Aspect céramique, non conducteur * Réaction extrêmement fine, de type gel

* Croissance dimensionnelle notable * Aucun décalage dimensionnel mesurable

* Idéal pour la friction et l'usure * Maintient les chemins de masse électriques
data-path-to-node="4">
Oubliez les bains et le courant de l'anodisation ; le film chimique forme sa couche protectrice micro-mince par une simple immersion.L'accumulation de revêtement est nulle. Cela signifie que vous pouvez le laver sur les brides de guides d'ondes RF, les filetages à micro-pas et les trous de broches alésés serrés sans endommager vos ajustements glissants par la suite.
Comme cette couche de conversion permet aux électrons de circuler librement, il est d'usage de spécifier un film chimique à l'intérieur des boîtiers électroniques qui nécessitent une continuité de mise à la terre pour les cartes de circuits imprimés et les blindages internes.
Nickel chimique : Protection des structures internes profondes
L'anodisation repose fortement sur le courant électrique direct. Les courants élevés ont tendance à se concentrer le long des arêtes externes vives, provoquant parfois des brûlures localisées, tandis que les coins internes profonds et le fond des cavités étroites reçoivent très peu de courant, ce qui entraîne une couche protectrice mince, voire inexistante.
Flux de courant vs. Immersion chimique :

Anodisation (champ électrique) : Forte accumulation sur les angles extérieurs ; faible accumulation à l’intérieur des cavités profondes. Nickelage chimique (liquide) : Fluidité partout ; épaisseurs de paroi parfaitement identiques.
Le nickelage chimique résout ce problème grâce à une réaction chimique autocatalytique. Aucun courant électrique ne traverse le bain. Tant que le bain chimique peut pénétrer dans une cavité et mouiller le métal, l'alliage nickel-phosphore se dépose de manière constante et uniforme.
Les orifices hydrauliques profonds, les canaux internes entrecroisés et les filetages encastrés reçoivent exactement la même épaisseur de placage que la face extérieure, offrant ainsi une protection métallique uniforme, durable et résistante à la corrosion.
Masquage stratégique : Protection des géométries critiques
Les pièces complexes sur mesure reçoivent rarement une finition unique et uniforme sur chaque millimètre carré. Le plus souvent, on souhaite un revêtement dur et robuste sur le cadre extérieur pour résister aux rayures, une surface de mise à la terre conductrice non anodisée sur un bossage intérieur et du métal brut à l'intérieur d'un trou de goupille de précision.
Pour ce faire, il est nécessaire de procéder à un masquage précis avant que la pièce n'entre dans la chaîne chimique.
 +----------------------------+

| Revêtement extérieur dur de type III |

| ========================= |

| [ Corps en aluminium 6061-T6 ] |

| |
| ( ) Trou de cheville alésé |

| | (Bouchon en silicone) |

| | [ MASQUÉ ] |
+---+-------------------------+
Outils de masquage essentiels :

* Bouchons coniques en silicone : insérés à la main dans les trous borgnes taraudés et les alésages de goujons pour empêcher les fluides de traitement de pénétrer.

* Ruban adhésif haute température : appliqué proprement sur les surfaces planes de contact pour préserver l’aluminium nu pour la mise à la terre.

* Résine liquide pelable : appliquée à la main sur les marches irrégulières, les contours courbes et les transitions internes complexes.
Conception pour des ruptures nettes :
L’attraction capillaire entraîne les produits chimiques du réservoir dans des fissures microscopiques. Demandez à quelqu'un de délimiter une bordure exactement au centre d'une surface plane et ouverte avec du ruban adhésif. L'acide finira inévitablement par s'infiltrer sous la bordure, créant une ligne de peinture irrégulière et baveuse.
Fournissez-leur un point d'appui : fraisez une marche, taillez un dégagement en contre-dépouille ou réalisez une gorge pour joint torique directement sur la ligne de séparation. Ce rebord servira de butée pour le bord du ruban adhésif, laissant une séparation parfaitement droite et nette.
Cas concret : Le boîtier d'un scanner LiDAR côtier
Un client du secteur de l'automatisation nous a demandé de réaliser un boîtier de capteur sur mesure en aluminium 6061-T6 pour un système LiDAR rotatif installé sur des grues portuaires. Les conditions d'utilisation étaient extrêmes : embruns marins constants, rayonnement UV intense et vibrations moteur brutales sollicitant l'ensemble en permanence.
Problème de conception :

* Boîtier externe : Soumis à une corrosion constante par brouillard salin et à l’abrasion due à la manipulation.

* Paliers : Deux alésages nécessitant un ajustement coulissant H7 pour loger les roulements de broche de précision.

* Support de montage interne : Nécessite un contact métal-métal propre pour la dissipation de la chaleur et la mise à la terre.

* Face de l’objectif : Nécessite un joint torique pour assurer l’étanchéité contre la pluie battante.
Comment le flux de fabrication a été exécuté :
-
Configuration d'usinage :
Le boîtier principal a été usiné sur un centre 5 axes. Les alésages des doubles paliers ont été intentionnellement usinés avec un diamètre inférieur de 0,015 mm lors de l'ébauche, puis portés à une dimension intermédiaire prédéfinie lors de la passe finale afin de garantir un jeu précis pour les étapes de finition suivantes.
-
Préparation de la gorge d'étanchéité :
La gorge du joint torique d'étanchéité a été usinée à l'aide d'un outil de formage dédié afin d'obtenir un fond lisse et propre. Le microbillage était strictement interdit à l'intérieur de la gorge, préservant ainsi la finition lisse de l'outil et permettant au joint en caoutchouc souple de se positionner correctement sans fuite.
-
Masquage et chimie en plusieurs étapes :
-
Tout d'abord, le boîtier brut a été entièrement trempé dans un film de conversion chimique transparent afin de conférer à toutes les cavités internes une résistance à la corrosion de base, sans en modifier les dimensions.
-
Ensuite, des bouchons en silicone découpés sur mesure ont été insérés dans tous les trous filetés, et des disques de ruban adhésif découpés avec précision ont été fermement pressés sur les alésages des roulements et les coussinets de dissipation thermique internes.
-
-
Décapage et inspection finale :
-
Après rinçage et séchage des pièces, les techniciens ont retiré le ruban de masquage et les bouchons en silicone.
- La plaque de mise à la terre interne et les alésages des paliers sont ressortis parfaitement propres, présentant une légère irisation du film chimique conducteur tout en conservant la conductivité du métal nu.
-
La vérification par machine à mesurer tridimensionnelle (MMT) a confirmé que les alésages des paliers restaient bien dans leur plage de tolérance H7 cible, permettant ainsi aux paliers de broche de se mettre en place sans problème lors de l'assemblage final.
Règles pratiques pour les dessins OEM
-
Indiquez clairement l'alliage de base : Tous les aluminiums ne réagissent pas de la même manière dans un bain d'acide. Le 6061 donne des finitions uniformes et prévisibles ; le 7075 s'oxyde naturellement en prenant des teintes plus foncées et verdâtres ; et les alliages coulés peuvent prendre un aspect moucheté ou gris.
-
Définir les dimensions après traitement : Pour éviter tout malentendu, indiquez explicitement sur le dessin : « Les dimensions s’appliquent après tous les traitements de surface et le plaquage. » Cela indique à l’usinier d’ajuster ses décalages en fonction de la croissance du film.
-
Éviter l’anodisation des filetages internes miniatures : Sauf si vous réalisez des filetages internes miniatures (tels que M3 ou inférieurs) Pour les tarauds surdimensionnés spéciaux, spécifiez qu'ils doivent être bouchés pendant l'anodisation. L'accumulation d'oxyde dur à l'intérieur des filetages fins provoque fréquemment le blocage des vis en acier inoxydable lors du montage.
-
Éviter les arêtes vives extérieures : L'anodisation se développe perpendiculairement à la surface du métal. Sur les angles vifs, la couche d'oxyde fragile se détache, créant une arête fragile sujette à l'écaillage. Concevez toutes les arêtes extérieures avec au moins un petit chanfrein ou un rayon.
-
Points de contact pour le montage : L’anodisation nécessite un contact électrique, ce qui signifie qu’une petite agrafe à ressort ou une tige filetée en titane doit toucher la pièce. Choisissez une face non critique, une paroi intérieure ou un trou fileté existant où de petites marques de contact dues au montage n’affecteront ni la fonction ni l’aspect.
Cliquez ici pour votre demande 👆
FAQ
Q1 : Le microbillage peut-il masquer complètement les marques d'outils importantes ou les entailles dues à un usinage grossier ?
Le microbillage arrondit les angles vifs et atténue les traces d'outil mineures, mais il ne peut pas corriger un mauvais usinage. Les profondes entailles, les marques de frottement et les décalages irréguliers se transforment en creux sous le flux de média. Elles restent cependant très visibles et captent la lumière. Pour obtenir une véritable finition mate, il faut commencer par la broche. Retirez d'abord les pièces propres de la table ; les billes de verre sont conçues pour uniformiser les textures par usinage à froid, et non pour masquer les marques d'usinage grossières.
Q2 : Pourquoi des pièces usinées à partir de lots différents du même alliage d'aluminium présentent-elles parfois un aspect différent après anodisation ?
L'anodisation se fait directement à partir du métal de base, et non par superposition. Cela signifie que la couche d'oxyde reflète la composition chimique de la billette. Les proportions de silicium, de cuivre et de fer varient d'une coulée à l'autre, tandis que les températures de laminage et les cycles de trempe modifient la structure interne du métal. Si vous plongez des pièces issues de cuissons mixtes dans le même bain, l'acide agira différemment. Vous obtiendrez alors un brillant inégal et des différences de couleur disgracieuses précisément là où les pièces sont boulonnées.
Q3 : Est-il possible d'appliquer une couleur cosmétique vive à une anodisation dure de type III ?
L'anodisation dure forme une couche d'oxyde épaisse et compacte autour de la ligne de solidification, qui prend naturellement une teinte anthracite, bronze foncé ou vert olive selon l'alliage. Avec une couche de base aussi foncée, l'application de colorants clairs comme l'argent clair, le rouge vif ou le bleu roi est impossible. Seul le noir profond adhère correctement à l'anodisation dure. Si vous souhaitez des couleurs vives pour votre entreprise, vous devez opter pour une anodisation de type II classique.
Q4 : Comment fonctionne le film de conversion chimique sous un revêtement en poudre ou une peinture liquide ?
L'aluminium nu s'oxyde et forme une croûte crayeuse qui empêche l'adhérence de la peinture liquide ou du revêtement en poudre. Si on laisse la pièce à nu, la couche supérieure s'écaille et la rouille s'installe progressivement en dessous. L'immersion des pièces préparées dans un bain de film chimique dépose une barrière passive étanche sur le métal, bloquant l'humidité et offrant à l'apprêt une surface adhérente. Cette fine barrière ancre la finition, empêchant ainsi l'humidité extérieure de faire cloquer la peinture, même en cas de rayures superficielles.
Q5 : Que se passe-t-il si un ingénieur oublie de spécifier l'emplacement de fixation sur une pièce anodisée ?
Chaque pièce en aluminium doit être solidement fixée à un support conducteur en titane ou en aluminium pour supporter l'ampérage élevé du réservoir. Le courant ne circule pas dans l'air ; par conséquent, la zone de contact entre les doigts du support reste totalement brute et incolore.Laissez cette décision au fournisseur de placage, et quelqu'un pourrait pincer directement sur une lunette avant ou un chanfrein extérieur, laissant deux marques de contact argentées et brutes en plein centre, là où le client regarde en premier.
Cliquez ici pour votre demande 👆
Résumé
La finition transforme le métal brut usiné CNC en une quincaillerie fiable. Le sablage aux microbilles de verre élimine les aspérités, l'anodisation de type 2 offre une couleur de haute précision et une résistance aux rayures, le revêtement dur de type 3 protège les blindages renforcés et le film chimique mince préserve les chemins de terre. Chaque cycle de production impose des compromis spécifiques entre la croissance des pièces, la conductivité et l'étanchéité. L'utilisation optimale des composants d'origine nécessite une planification anticipée : prendre en compte l'épaisseur du placage à l'intérieur des alésages à ajustement serré, réaliser des rainures de dégagement pour les masques de ruban adhésif et éliminer le frottement métal sur métal à sec. Ainsi, les pièces s'intègrent parfaitement au véhicule sans se bloquer ni tomber en panne en service.
Informations de contact
Entreprise : Ningbo Liqin Industry Co., Ltd.
Maintenance client quotidienne et assistance après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et Discussion concernant les commandes : business@shturl. zhouli@chinaliqin.com
Hotline : +86 18757148656
Avertissement
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales de ce blog ne remplacent pas les accords techniques signés. Les pièces sur mesure variant selon les numéros de coulée des matériaux, les étalonnages des machines et les tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité officiels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent pas une norme universelle applicable à toutes les commandes.
Équipe de fabrication Liqin
Forte de 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques de haute précision pour les marchés mondiaux les plus exigeants. Nous opérons depuis un site de 6 500 m². Notre plateforme de production, équipée de plus de 150 machines, propose l'usinage CNC 4 et 5 axes, le tournage-fraisage, l'extrusion à froid et le moulage sous pression, le tout sous un même toit. Cette configuration nous permet de gérer les projets de manière fluide, de la conception CAO initiale à l'expédition finale des pièces.
Nous assurons un contrôle qualité rigoureux et sans compromis. Nous traitons les tolérances serrées avec la rigueur d'ingénierie qu'elles exigent. Certifiés ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles stricts en cours de production (IPQC), en fin de production (FQC) et en fin de production (OQC) sur chaque lot. Du contrôle dimensionnel par machine à mesurer tridimensionnelle et du profilage optique aux tests de dureté et de brouillard salin, nous validons vos spécifications critiques en amont, afin que vous receviez des composants prêts à l'emploi, sans aucun problème d'assemblage ni arrêt de ligne coûteux.Outre la fabrication, vous pouvez compter sur nous pour des réponses en deux heures à vos nouvelles demandes de devis, un accompagnement direct pour l'échantillonnage de prototypes et une expédition fluide à l'export en Europe, en Amérique du Nord, en Asie et en Océanie.
Nous vous invitons à nous faire part de vos demandes et à nous envoyer des échantillons. Visitez notre site web ou contactez-nous directement pour obtenir un devis compétitif !
Différences de processus :
* Type II : Bain à température ambiante (Environ 20 °C), courant modéré, couleurs décoratives.
* Type III : Bain quasi-gel (environ 4 °C), densité de courant intense, oxyde structural dense. [ Film d'oxyde anodique ] [ Film de conversion chimique
* Aspect céramique, non conducteur * Réaction extrêmement fine, de type gel
* Croissance dimensionnelle notable * Aucun décalage dimensionnel mesurable
* Idéal pour la friction et l'usure * Maintient les chemins de masse électriques
Flux de courant vs. Immersion chimique :
Anodisation (champ électrique) : Forte accumulation sur les angles extérieurs ; faible accumulation à l’intérieur des cavités profondes. Nickelage chimique (liquide) : Fluidité partout ; épaisseurs de paroi parfaitement identiques. +----------------------------+
| Revêtement extérieur dur de type III |
| ========================= |
| [ Corps en aluminium 6061-T6 ] |
| |
| ( ) Trou de cheville alésé |
| | (Bouchon en silicone) |
| | [ MASQUÉ ] |
+---+-------------------------+
Outils de masquage essentiels :
* Bouchons coniques en silicone : insérés à la main dans les trous borgnes taraudés et les alésages de goujons pour empêcher les fluides de traitement de pénétrer.
* Ruban adhésif haute température : appliqué proprement sur les surfaces planes de contact pour préserver l’aluminium nu pour la mise à la terre.
* Résine liquide pelable : appliquée à la main sur les marches irrégulières, les contours courbes et les transitions internes complexes.Problème de conception :
* Boîtier externe : Soumis à une corrosion constante par brouillard salin et à l’abrasion due à la manipulation.
* Paliers : Deux alésages nécessitant un ajustement coulissant H7 pour loger les roulements de broche de précision.
* Support de montage interne : Nécessite un contact métal-métal propre pour la dissipation de la chaleur et la mise à la terre.
* Face de l’objectif : Nécessite un joint torique pour assurer l’étanchéité contre la pluie battante.Configuration d'usinage :
Le boîtier principal a été usiné sur un centre 5 axes. Les alésages des doubles paliers ont été intentionnellement usinés avec un diamètre inférieur de 0,015 mm lors de l'ébauche, puis portés à une dimension intermédiaire prédéfinie lors de la passe finale afin de garantir un jeu précis pour les étapes de finition suivantes.
Préparation de la gorge d'étanchéité :
La gorge du joint torique d'étanchéité a été usinée à l'aide d'un outil de formage dédié afin d'obtenir un fond lisse et propre. Le microbillage était strictement interdit à l'intérieur de la gorge, préservant ainsi la finition lisse de l'outil et permettant au joint en caoutchouc souple de se positionner correctement sans fuite.
Masquage et chimie en plusieurs étapes :
-
Tout d'abord, le boîtier brut a été entièrement trempé dans un film de conversion chimique transparent afin de conférer à toutes les cavités internes une résistance à la corrosion de base, sans en modifier les dimensions.
-
Ensuite, des bouchons en silicone découpés sur mesure ont été insérés dans tous les trous filetés, et des disques de ruban adhésif découpés avec précision ont été fermement pressés sur les alésages des roulements et les coussinets de dissipation thermique internes.
-
Décapage et inspection finale :
-
Après rinçage et séchage des pièces, les techniciens ont retiré le ruban de masquage et les bouchons en silicone.
- La plaque de mise à la terre interne et les alésages des paliers sont ressortis parfaitement propres, présentant une légère irisation du film chimique conducteur tout en conservant la conductivité du métal nu.
-
La vérification par machine à mesurer tridimensionnelle (MMT) a confirmé que les alésages des paliers restaient bien dans leur plage de tolérance H7 cible, permettant ainsi aux paliers de broche de se mettre en place sans problème lors de l'assemblage final.
Indiquez clairement l'alliage de base : Tous les aluminiums ne réagissent pas de la même manière dans un bain d'acide. Le 6061 donne des finitions uniformes et prévisibles ; le 7075 s'oxyde naturellement en prenant des teintes plus foncées et verdâtres ; et les alliages coulés peuvent prendre un aspect moucheté ou gris.
Définir les dimensions après traitement : Pour éviter tout malentendu, indiquez explicitement sur le dessin : « Les dimensions s’appliquent après tous les traitements de surface et le plaquage. » Cela indique à l’usinier d’ajuster ses décalages en fonction de la croissance du film.
Éviter l’anodisation des filetages internes miniatures : Sauf si vous réalisez des filetages internes miniatures (tels que M3 ou inférieurs) Pour les tarauds surdimensionnés spéciaux, spécifiez qu'ils doivent être bouchés pendant l'anodisation. L'accumulation d'oxyde dur à l'intérieur des filetages fins provoque fréquemment le blocage des vis en acier inoxydable lors du montage.
Éviter les arêtes vives extérieures : L'anodisation se développe perpendiculairement à la surface du métal. Sur les angles vifs, la couche d'oxyde fragile se détache, créant une arête fragile sujette à l'écaillage. Concevez toutes les arêtes extérieures avec au moins un petit chanfrein ou un rayon.
Points de contact pour le montage : L’anodisation nécessite un contact électrique, ce qui signifie qu’une petite agrafe à ressort ou une tige filetée en titane doit toucher la pièce. Choisissez une face non critique, une paroi intérieure ou un trou fileté existant où de petites marques de contact dues au montage n’affecteront ni la fonction ni l’aspect.
Informations de contact
Avertissement
Tous les articles techniques, spécifications de matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont fournis à titre informatif et de référence uniquement. Veuillez noter que les informations générales de ce blog ne remplacent pas les accords techniques signés. Les pièces sur mesure variant selon les numéros de coulée des matériaux, les étalonnages des machines et les tolérances spécifiques, les spécifications de qualité contractuelles sont exclusivement régies par vos plans CAO approuvés, vos contrats signés et vos plans qualité officiels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les indicateurs de performance, les processus de fabrication et les images affichés servent uniquement à illustrer nos capacités d'usinage sur mesure et ne constituent pas une norme universelle applicable à toutes les commandes.
