 Français




Êtes-vous toujours en train d'augmenter la vitesse de broche, mais constatez-vous des cannelures bondées, des coins bruyants, des parois minces instables ou un temps de cycle qui refuse de s'améliorer ? Ce guide explique comment augmenter le taux d'enlèvement de matière (MRR) sans transformer une pièce OEM en aluminium en un essai coûteux. Il s'adresse aux ingénieurs, aux acheteurs et aux équipes de production qui ont besoin de réponses pratiques : quelles variables sont importantes, comment calculer le MRR, où l'usinage à grande vitesse fait réellement gagner du temps et ce dont un fournisseur d'usinage a besoin pour proposer un devis responsable.
Réponse rapide : Le MRR maximum utilisable n'est pas le plus grand nombre qu'un cutter peut produire pendant quelques secondes. Il s'agit du taux d'enlèvement reproductible le plus élevé que la broche, le support, l'outil, le chemin de FAO, le montage, la distribution de liquide de refroidissement, l'état du stock et le plan d'inspection peuvent maintenir pendant que la pièce respecte toujours le dessin. Un MRR stable bat un MRR spectaculaire.
1. Ce que HSM signifie pour le travail OEM en aluminium
L'usinage à grande vitesse est souvent décrit comme un régime et une avance élevés. C'est incomplet. Dans l'atelier, le HSM est une méthode coordonnée qui permet de prévoir l'engagement de la fraise, de maintenir une épaisseur de copeau utile, d'évacuer la chaleur dans les copeaux et de permettre à la machine de se déplacer dans les virages sans changements de charge violents. L'aluminium accepte des vitesses de surface élevées, mais sa ductilité favorise également la formation de bords rapportés (BUE) lorsqu'un bord émoussé frotte ou que les copeaux recirculent.
Pour un acheteur OEM, le résultat réel est une combinaison contrôlée de temps de cycle, de conformité des pièces, de durée de vie de l’outil et de capacité du processus. Un programme peut sembler rapide en ligne droite et néanmoins perdre du temps lorsque le contrôle ralentit à chaque segment court, lorsqu'un opérateur élimine les copeaux à plusieurs reprises ou lorsqu'une pièce déformée doit être retravaillée. Le HSM appartient donc au même débat que l'état de l'alliage, la forme du brut, la géométrie des caractéristiques, la stratégie de référence, le traitement de surface et l'inspection.
Le MRR est simple à calculer, mais facile à utiliser à mauvais escient
Pour le fraisage, MRR (cm³/min) = profondeur axiale a p (mm) × largeur radiale a e (mm) × avance de la table v f (mm/min) / 1 000. Le flux du tableau est v f = f z × n × z c , où f z est l'avance par dent, n est la vitesse de broche et z c est le nombre de dents effectives. Ces relations standards sont publiées dans le Guide des formules de fraisage métrique Sandvik Coromant .
Exemple : une fraise à 3 cannelures de 12 mm tourne à 15 000 tr/min avec 0,08 mm/dent. L'avance de la table est de 3 600 mm/min. Avec un engagement axial de 18 mm et un engagement radial de 1,2 mm, le MRR théorique est de 77,76 cm³/min. Le calcul est correct, mais cela ne prouve pas que la machine peut supporter une vitesse de 3 600 mm/min dans de petits rayons, que le support peut résister à l'arrachement ou que le liquide de refroidissement peut éliminer le volume de copeaux.
|
Métrique |
Ce que ça te dit |
Ce qu'il ne peut pas prouver |
|
RPM |
Vitesse de rotation de l'outil |
Corriger l'épaisseur, l'équilibre ou la puissance des copeaux |
|
Flux de table |
Voyage commandé |
Alimentation maintenue dans les mouvements et les virages courts |
|
MRR |
Volume nominal retiré par minute |
Durée de vie de l'outil, stabilité, finition ou risque de rebut |
|
Temps de cycle |
Durée d'usinage programmée |
Chargement, inspection, élimination des copeaux et reprise |
2. Commencez par la pièce et le stock, pas par le curseur de vitesse
L'aluminium n'est pas un comportement d'usinage unique. Une plaque 6061-T651, une billette 7075-T651 à haute résistance, une pièce 5052 plus adhésive et un boîtier moulé réagissent différemment à la pression, à la chaleur et au serrage de l'outil. Avant la programmation CAM, verrouillez l'alliage, l'état, la forme du brut, les exigences en matière de certificat de matériau et la quantité de brut à retirer. Si un dessin indique simplement « aluminium », un fournisseur responsable doit demander des éclaircissements.
Notre comparaison de Fraisage CNC de l'aluminium 6061, 7075 et 5052 explique les compromis de sélection. Pour le grade 6061 le plus courant, voir le 6061 avances, vitesses et guide d'outillage . La norme ASTM B209 s'applique aux tôles et plaques d'aluminium et d'alliage d'aluminium, tandis que la norme ASTM B221 couvre les barres, tiges, fils, profilés et tubes extrudés ; les spécifications requises dépendent de la forme de stock commandée et du contrat.
Les poches profondes éliminent une grande partie d'une billette et peuvent libérer des contraintes résiduelles. Cela est distinct de la réduction de la chaleur. Pour les sols fins, les murs longs ou la planéité stricte à l'état libre, prévoyez un enlèvement de matière équilibré, un serrage contrôlé, une surépaisseur d'ébauche et une étape de finition séparée. Le matériau T651 sans contrainte peut être utile là où sa qualité, sa taille et sa certification conviennent, mais il ne peut pas sauver un processus médiocre.
3. Faites correspondre la machine, le support et l'outil au MRR prévu
Le catalogue des outils de découpe n'est qu'une seule limite. Le véritable plafond peut être la puissance de broche au régime cible, le couple à basse vitesse, l'avance maximale, l'accélération de l'axe, l'anticipation du contrôle, la poignée du support, le faux-rond, la rigidité du montage ou le débit du liquide de refroidissement. Revoyez toute la chaîne avant d’augmenter le MRR.
|
Élément |
Question |
Panneau d'avertissement |
|
Broche |
La puissance est-elle disponible au régime cible et l'ensemble est-il équilibré ? |
Pointes de charge, chaleur, chute de vitesse, vibrations |
|
Contrôle et axes |
L’alimentation commandée peut-elle survivre à des segments courts et à des arcs serrés ? |
Coupes droites rapides mais coins de poche lents |
|
Titulaire |
Le faux-rond et la force de préhension sont-ils contrôlés ? |
Usure inégale des flûtes, bavardage, retrait |
|
Fixation |
Supporte-t-il la coupe sans déformer la partie libérée ? |
Mouvement du mur, changement de référence, rupture de planéité |
|
Liquide de refroidissement ou air |
Les puces peuvent-elles partir plus vite qu’elles ne sont créées ? |
Découpe, rayures, BUE, flûtes emballées |
Géométrie d'outil pour l'aluminium
Un outil en carbure tranchant avec une géométrie positive et un espace de flûte poli généreux est un point de départ courant. Deux cannelures offrent un excellent espace pour les copeaux pour le rainurage et les petits outils. Trois cannelures équilibrent souvent le dégagement des copeaux, la résistance du noyau et la capacité d'avance pour l'ébauche et le profilage. Un plus grand nombre de cannelures peut fonctionner dans des coupes stables et bien évacuées, mais le nombre de cannelures ne doit pas dépasser l'espace des copeaux.
Les options de carbure poli non revêtu, de ZrN et de DLC appropriées sont généralement envisagées, sous réserve des conseils précis de l'outilleur. Ne choisissez jamais un revêtement en fonction de sa couleur ou de sa réussite dans l'acier. La géométrie des bords, le polissage, le substrat, l'alliage, la méthode de refroidissement et la vitesse de la surface fonctionnent ensemble. Ne restez en retrait que tant que la fonctionnalité l'exige ; un surplomb évitable peut effacer la valeur d’un programme plus rapide.
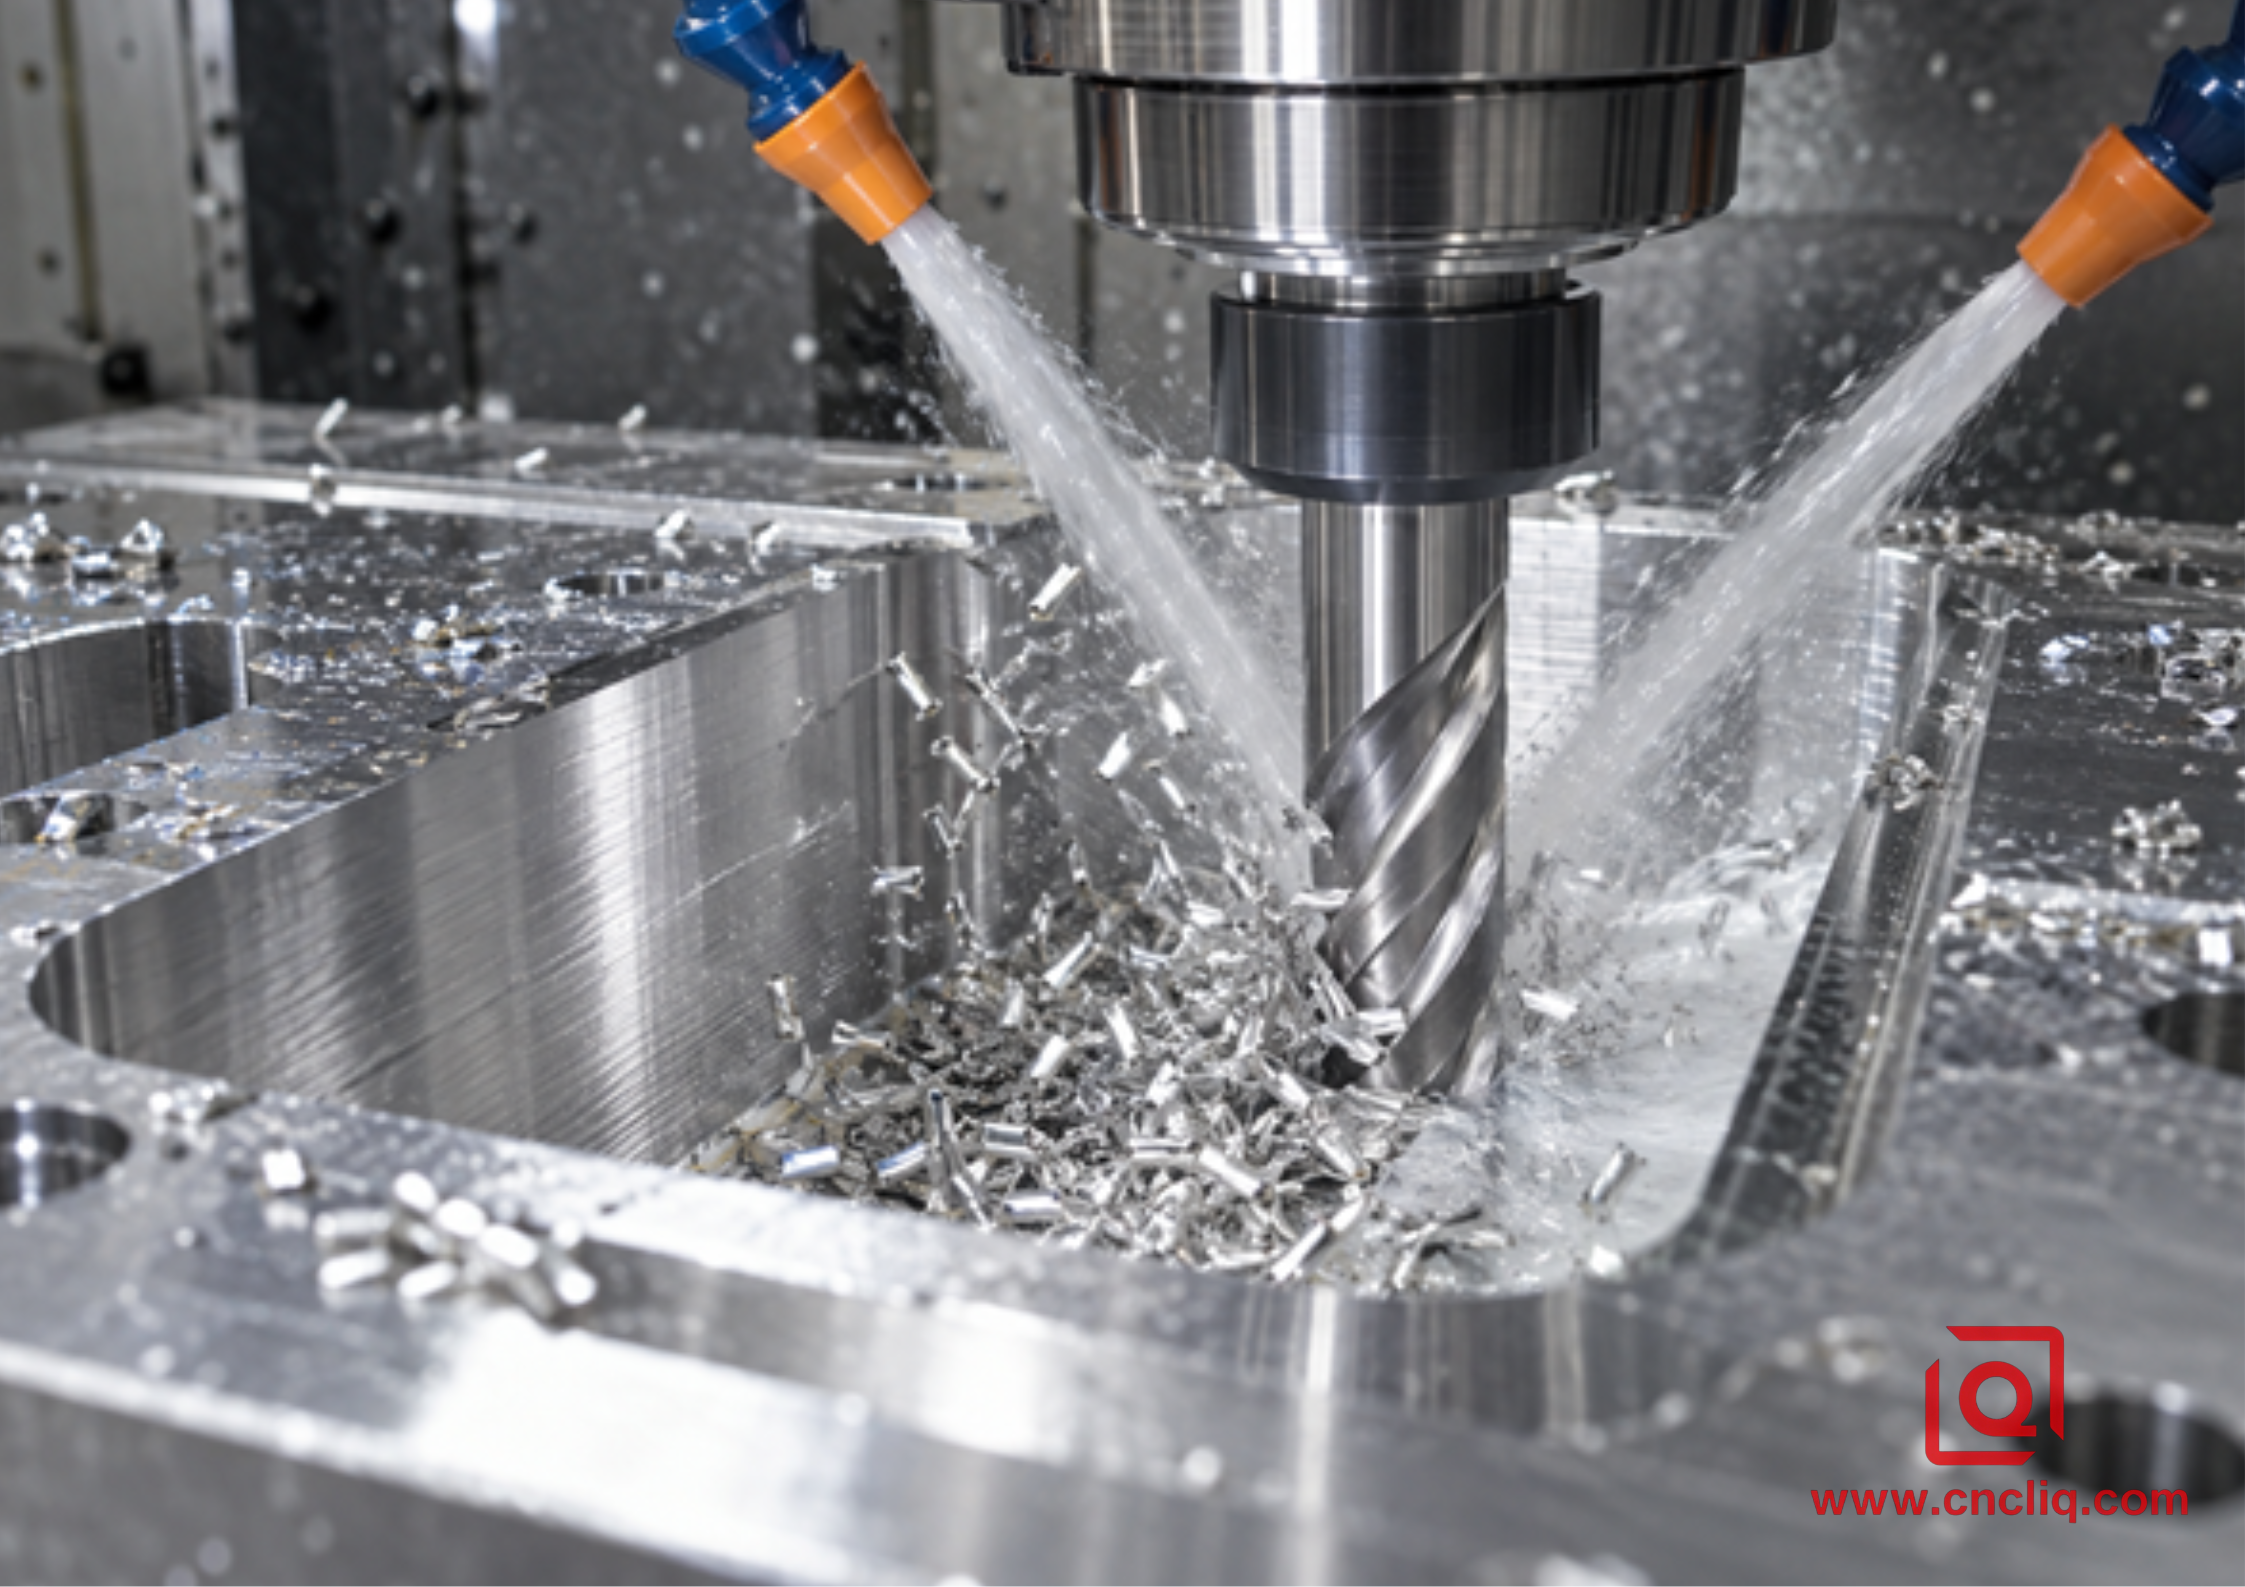
Un MRR élevé n'est durable que lorsque les copeaux quittent la zone de coupe avant l'arrivée de la dent suivante.
4. Utilisez des chemins à engagement constant au lieu d'une charge de choc
L'empochage traditionnel peut amener un outil d'un côté clair coupé à un engagement presque complet dans un coin. L’épaisseur des copeaux et le pic de force qui en résultent sont exactement ce que HSM devrait éviter. Les stratégies dynamiques, adaptatives ou trochoïdales utilisent un engagement radial plus petit, un engagement axial plus long et un mouvement fluide qui limite les changements d'angle d'engagement. Les noms CAM diffèrent ; l'objectif est une charge prévisible.
Le plus petit pas n’est pas automatiquement le plus rapide. Un engagement radial très léger peut créer des effets d’amincissement des copeaux, nécessiter une correction de l’avance et ajouter une longueur de trajectoire. Sur une machine avec une accélération modeste, des milliers de mouvements courts peuvent ne jamais atteindre l'avance programmée. Mesurez le cycle réel, pas seulement l'estimation CAM. Les grandes zones ouvertes peuvent favoriser une fraise indexable appropriée ; les poches profondes et les murs complexes peuvent favoriser un outil solide avec un engagement contrôlé.
Les mouvements d’entrée et de liaison sont importants. Utiliser une hélice contrôlée ou une rampe validée lorsque la fraise la supporte. Évitez les plongées brusques avec des outils de coupe non centrés, les rétractations inutiles, les inversions brusques et les appuis sur les murs. Appliquez un lissage des coins ou un rayon minimum pratique afin que le contrôle puisse préserver le mouvement sans creuser.
Les pièces complexes peuvent bénéficier d'outils plus courts et de moins de serrages sur une plate-forme multi-axes. Notre guide multi-axes pour pièces OEM complexes en aluminium explique quand le contrôle des accès et des données le justifie. Une géométrie plus simple peut encore être moins chère et plus stable sur une configuration rigide à 3 axes ; la comparaison dans choisir un processus CNC pour la fabrication OEM d'aluminium sur mesure aide à encadrer ce choix.
5. Considérez l’évacuation des copeaux comme une contrainte de production
Les copeaux d'aluminium sont légers, nombreux et capables de se souder sur un bord. Un éclat coincé dans une poche profonde peut être à nouveau coupé. La redécoupe marque le mur, ajoute de la chaleur, modifie la géométrie effective des bords et démarre le BUE. Un processus qui crée des copeaux plus rapidement que la machine ne les élimine a dépassé son MRR pratique.
Dirigez le liquide de refroidissement ou l'air vers la zone de coupe et la voie de sortie des copeaux, pas seulement vers le support. Les cavités profondes peuvent nécessiter une distribution à travers l'outil ou des buses soigneusement placées. La filtration est importante car les surfaces en aluminium sont facilement endommagées par les débris recirculés. Le Référence « Usinage de l'aluminium et des alliages d'aluminium » hébergée par le NIST note l'intérêt de la filtration continue du liquide de coupe et discute de l'application de brouillard pour certaines opérations d'aluminium. Le liquide de refroidissement par inondation, le MQL, le jet d'air ou l'administration à travers l'outil doivent respecter les dispositions de sécurité de la machine, le guidage de l'outil, la profondeur des détails, le comportement de l'alliage et les contrôles locaux.
Lisez les jetons. Des copeaux brillants et séparés et un bord net suggèrent un cisaillement approprié. Des taches sur une flûte, des débris poudreux, des éclats assombris, un son changeant ou des éclats restant dans la cavité sont des raisons d'arrêter. Ne cachez pas un problème d'évacuation en réduisant l'alimentation tout en laissant un régime élevé ; l'épaisseur des copeaux peut diminuer jusqu'à ce que le bord frotte.
6. Construisez une fenêtre de sécurité, puis augmentez délibérément le MRR
Commencez par les données du fabricant de la fraise pour connaître l'état exact de l'outil, de l'alliage, de l'engagement et du liquide de refroidissement. Confirmez les limites du support, la valeur nominale de l'équilibre, la courbe de puissance de la broche, le régime maximum et le mouvement de la machine. Validez sur le stock et la géométrie représentatifs. La séquence ci-dessous est une méthode de développement et non des données de coupe universelles.
|
Étape |
Action |
Enregistrer |
|
Référence |
Utilisez des données fournisseurs conservatrices et une configuration courte et rigide. |
RPM, avance/dent, a p , a e , charge, son, copeaux, durée de vie |
|
Stabiliser |
Corrigez d’abord les coins, l’entrée, les liens et l’évacuation. |
Charger la trace et le flux réel sur le chemin complet |
|
Augmenter |
Augmentez une variable principale par incréments contrôlés. |
MRR, état des murs, taille, planéité à l'état libre |
|
Trouver une limite |
Identifiez les limites de puissance, de vibration, d’évacuation, de déviation, de chaleur ou de mouvement. |
Premier précurseur d’échec et marge de sécurité |
|
Processus de verrouillage |
Documentez les limites, les critères de changement d'outil, le liquide d'arrosage, les décalages et l'inspection. |
Premier article et répétabilité entre les pièces |
Changez un levier majeur à la fois. Si l'avance, la largeur radiale, la profondeur axiale et le régime se déplacent ensemble, personne ne peut expliquer pourquoi le résultat s'est amélioré ou a échoué. Les processus matures suivent la charge de la broche, la durée de vie de l'outil en fonction du temps ou de la distance, l'historique des décalages, la forme des copeaux, l'apparence de la surface et les caractéristiques critiques pour la qualité (CTQ) mesurées. Cet enregistrement transforme les connaissances de l'atelier en un plan de contrôle reproductible.
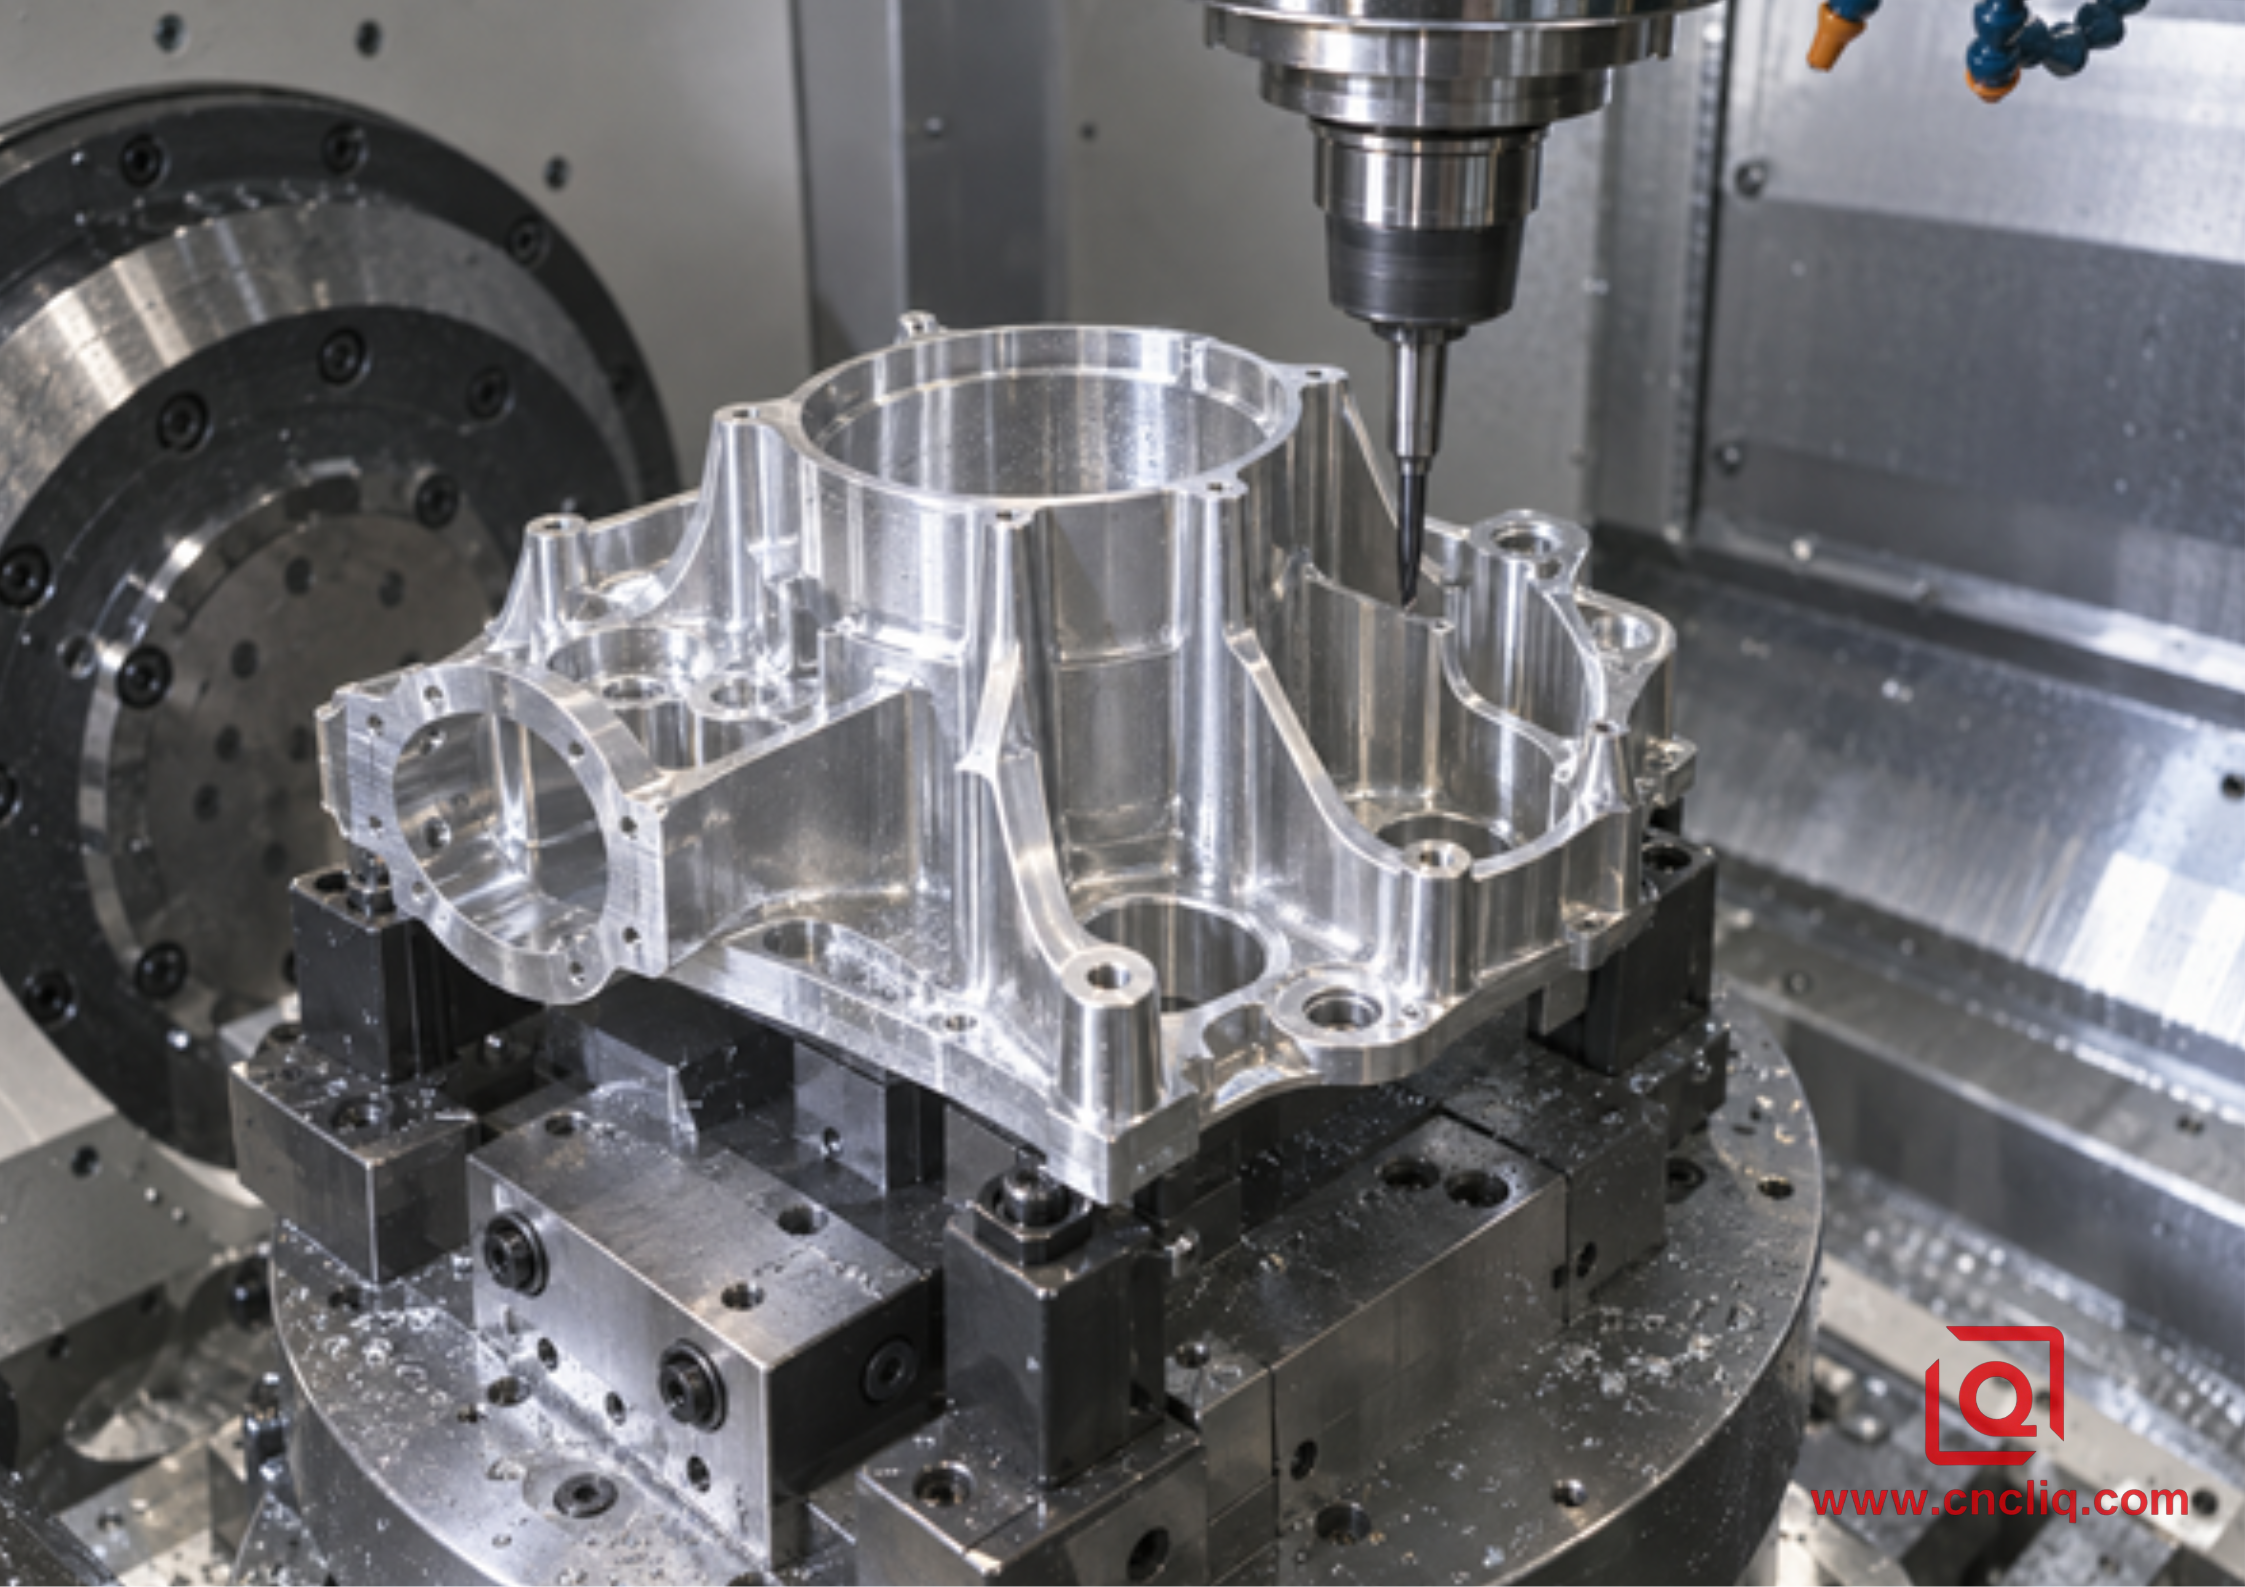
Les parois minces fixent souvent la limite réelle du MRR, car la rigidité des pièces change à mesure que le stock disparaît.
7. Protéger les parois minces, les références et les exigences de surface
Une billette devient moins rigide lors de l'ébauche. Un mur qui a été soutenu au début peut se comporter comme un ressort vers la fin. La pression de l'outil le plie ; une fois l'outil parti, il revient et sa taille change. La chaleur, les contraintes résiduelles et la distorsion des pinces ajoutent différentes erreurs. Pour les géométries critiques, séparez l'ébauche et la finition, laissez une tolérance constante et vérifiez les références après un enlèvement important lorsque le risque l'exige.
Les tactiques utiles incluent un séquençage équilibré sur les éléments opposés, un support sacrificiel, l'évitement d'une passe finale lourde, un finisseur précis à courte portée et une inspection une fois la température stabilisée. L'accès à cinq axes peut raccourcir l'outil et réduire le resserrage, mais il ne peut pas annuler les contraintes résiduelles ou un mauvais maintien de la pièce.
Prévoir la finition avant l'ébauche. L'anodisation, le revêtement, les faces d'étanchéité et les ajustements de roulements peuvent nécessiter des tolérances ou un masquage différents. Voir notre Guide OEM pour la finition des pièces en aluminium fraisées CNC . Pour un organisme multiport, l'exemple d'un collecteur en aluminium usiné CNC sur mesure montre pourquoi les trous transversaux, les surfaces d'étanchéité, l'ébavurage, le nettoyage et l'inspection doivent être planifiés ensemble.
8. Boîtier composite anonyme : corps compact de contrôle des fluides
Statut du dossier : il s'agit d'un exemple composite anonymisé créé à partir de conditions d'usinage personnalisées courantes. Il ne s’agit pas d’un record de production d’un seul client ni d’un résultat universel.
Un acheteur d'automatisation industrielle a demandé un corps de contrôle de fluide en aluminium avec des ports qui se croisent, deux poches profondes, une face d'étanchéité, des connexions filetées et plusieurs CTQ de position. Le premier processus utilisait un large engagement et des rétractations répétées. Les premières pièces étaient acceptables, mais la charge dans les coins augmentait fortement, les copeaux restaient dans la cavité la plus profonde et la face d'étanchéité présentait parfois des marques de recoupe.
L'itinéraire révisé a confirmé le brut et les références, puis a séparé l'ébauche contrôlée, la semi-finition et la finition. Un couteau court spécifique à l'aluminium utilisait un engagement constant dans les poches principales. Buses de liquide de refroidissement orientées vers la sortie des copeaux. Le programmateur a lissé les coins, supprimé les mouvements d'air inutiles et réservé les alésages ainsi que la face d'étanchéité pour des outils de finition stables. L'inspection a suivi le desserrage afin que la force du dispositif de fixation ne puisse pas masquer le mouvement.
À titre d’illustration, considérons un changement validé de 12 mm × 1,0 mm × 3 000 mm/min à 18 mm × 1,2 mm × 3 600 mm/min. Le MRR calculé passe de 36,00 cm³/min à 77,76 cm³/min, soit une augmentation théorique de 116 %. Ce n’est pas un gain de production promis : le perçage, l’accélération, les changements d’outils, le contrôle et la manutention demeurent. Le résultat utile est que le taux plus élevé est lié à un engagement constant, à une évacuation éprouvée, à une finition séparée et à des CTQ mesurés.
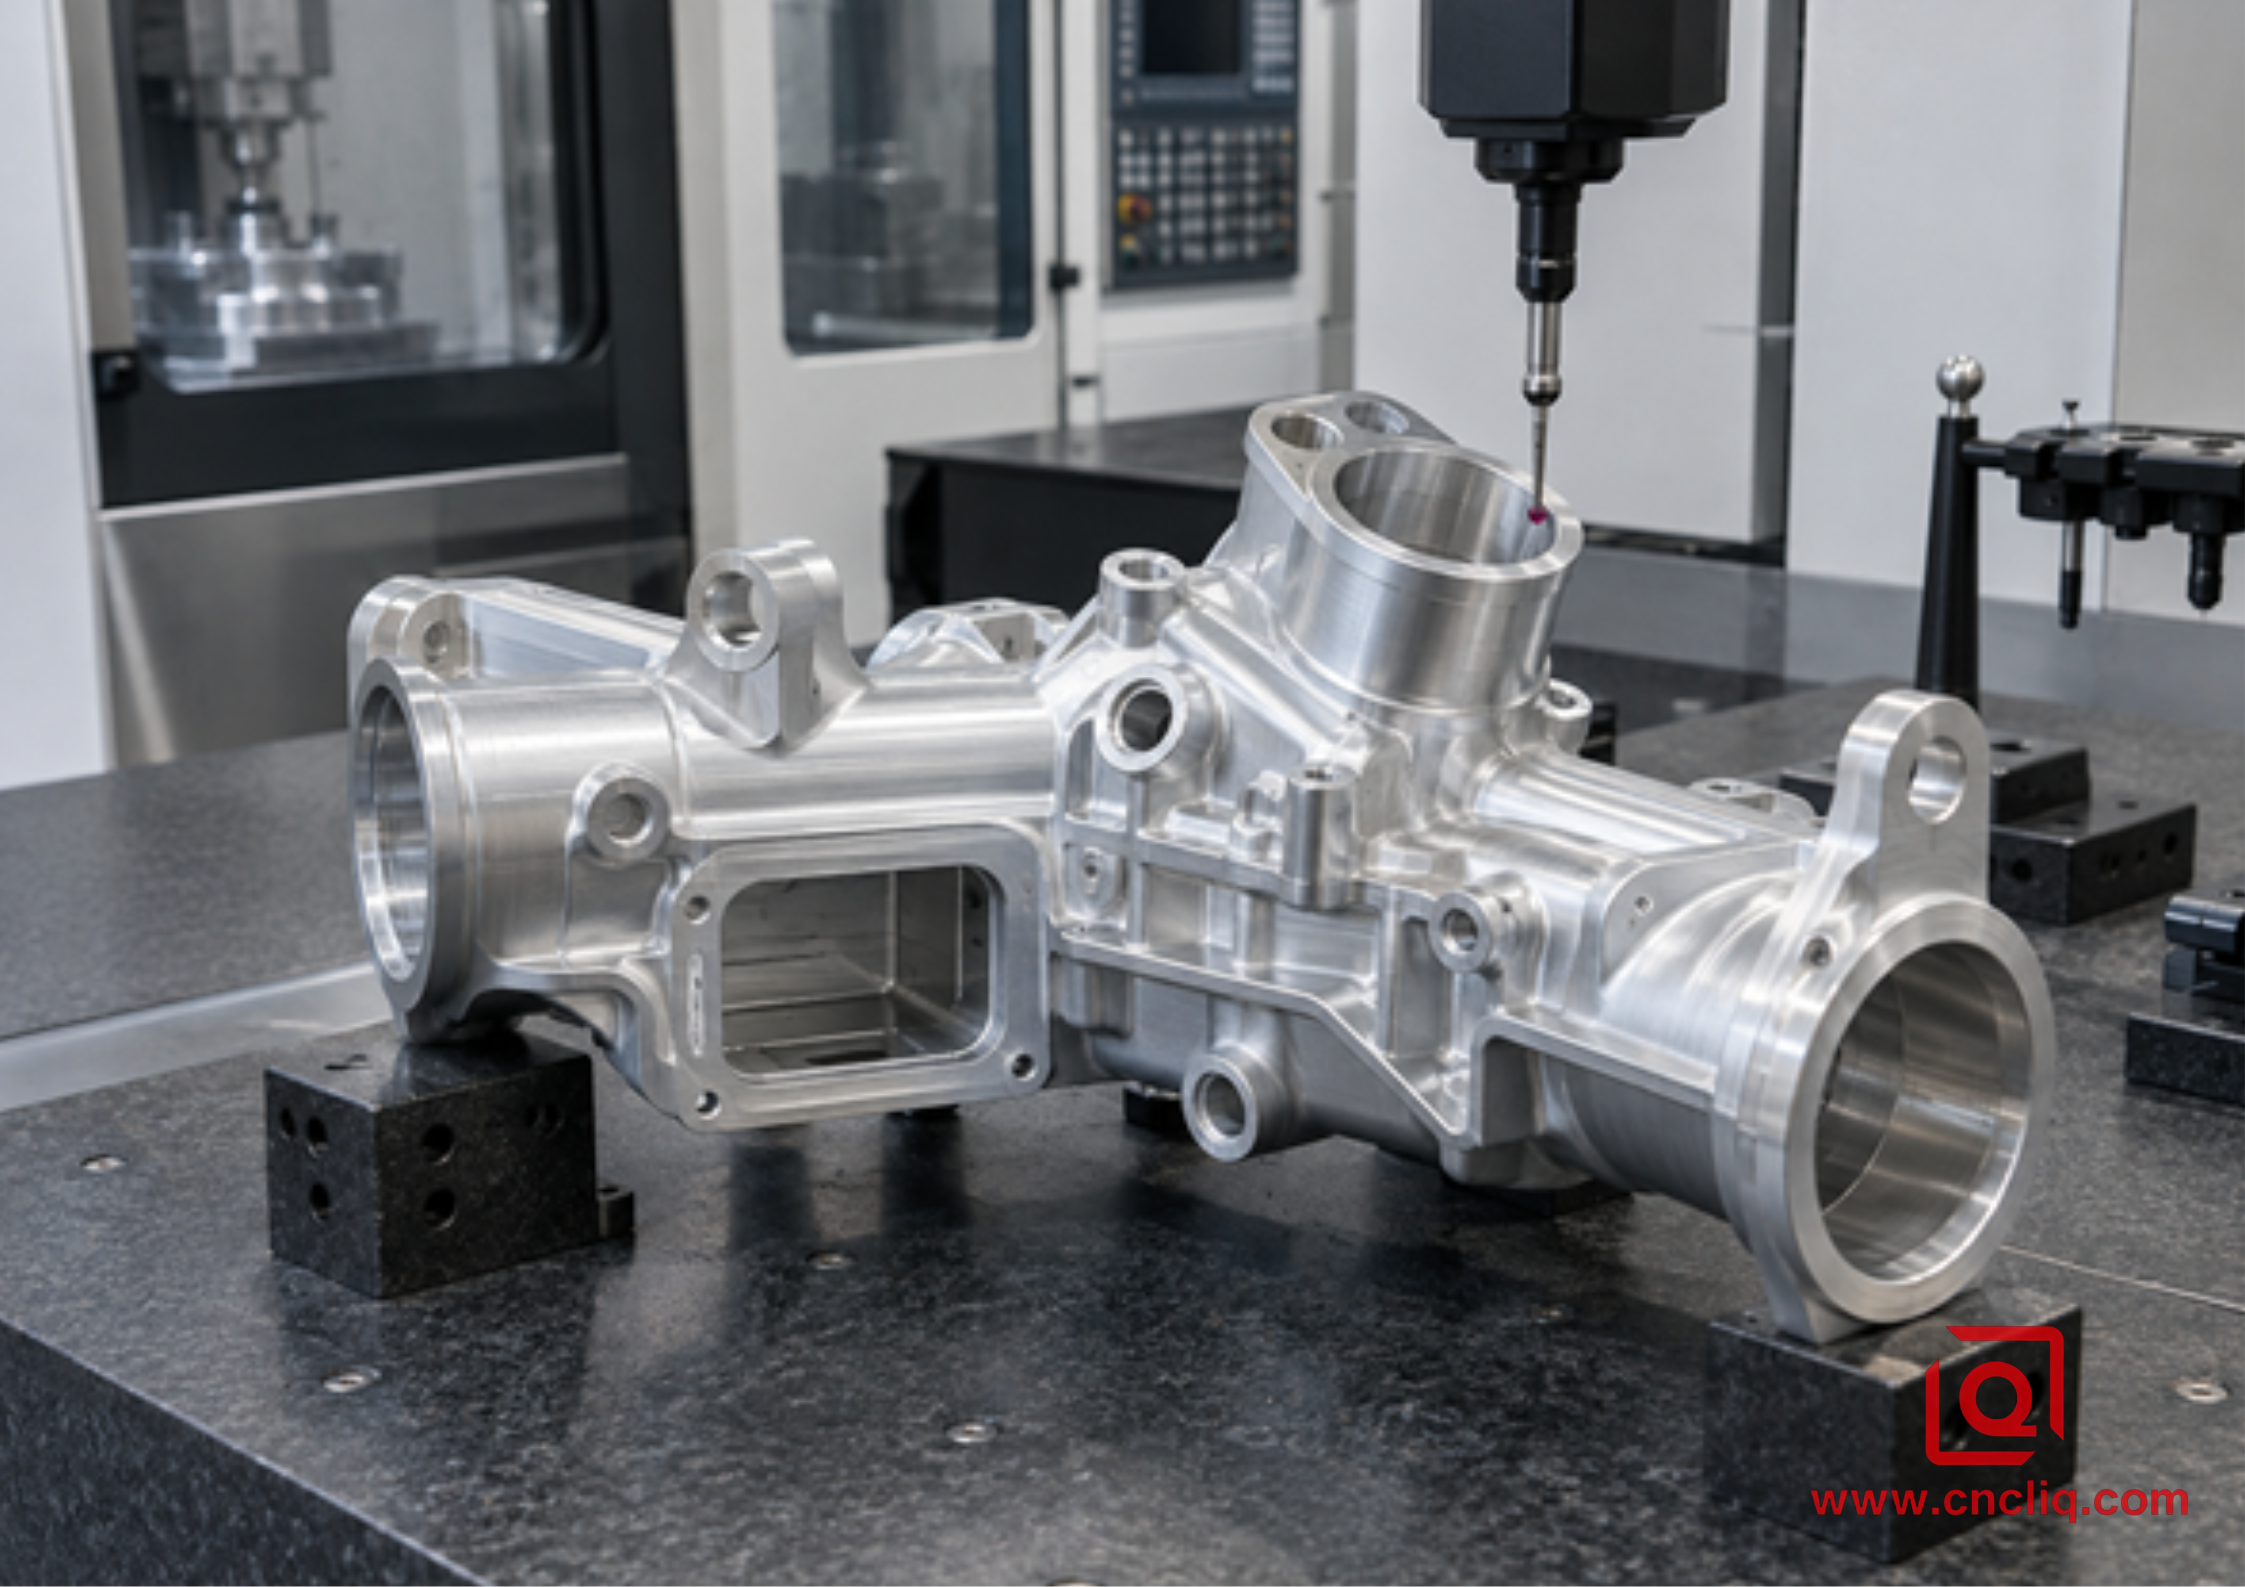
Un processus d'ébauche à haut rendement ne gagne sa valeur qu'après avoir passé avec succès l'inspection des dimensions à l'état libre.
Le Boîtier parafoudre 6061-T6 extrudé à froid et usiné avec précision illustre une autre voie : le formage quasi net peut réduire le volume que les opérations CNC ultérieures doivent supprimer. Dans la production répétée, le MRR efficace maximum provient parfois d'une meilleure ébauche, et non d'une fraise en bout qui travaille plus dur.
9. Quoi envoyer pour un devis HSM rapide et utile
Un fournisseur ne peut pas optimiser le temps de cycle à partir d’une capture d’écran. Envoyez le modèle 3D natif et un dessin 2D contrôlé avec les références, les tolérances, les dimensions GD&T, les filetages, l'état de surface et les exigences d'inspection. Incluez l'alliage et la trempe, la certification, le volume annuel, la taille du lot, la finition, les zones cosmétiques, la fonction d'assemblage, la livraison cible, l'emballage et les besoins en matière de propreté.
Signalez les dimensions qui déterminent véritablement la fonction. Des tolérances serrées imposent une finition plus lente et une inspection supplémentaire des caractéristiques qui peuvent ne pas affecter l'assemblage. Si la conception est flexible, demandez des commentaires DFM sur les rayons, la profondeur de la poche, les parois, l'accès aux outils, les références et si la billette, l'extrusion, l'extrusion à froid, le moulage sous pression ou une autre ébauche correspondent au volume. Notre Coût d'usinage OEM de l'aluminium et guide DFM explique ces compromis.
Vous envisagez une nouvelle pièce OEM en aluminium ? Envoyez votre modèle STEP/IGES, votre dessin PDF, votre alliage et votre trempe, votre quantité, vos exigences de finition et votre liste CTQ. L'équipe de Liqin peut examiner l'accès, le stock, la logique des montages, l'inspection et la voie pratique vers un MRR plus élevé avant la cotation. Demandez un examen de fabrication et un devis compétitif.
Cliquez ici pour votre demande 👆
FAQ
1. Le HSM est-il simplement le régime de broche le plus élevé possible ?
Non. HSM combine une vitesse de surface appropriée, une avance par dent, un engagement stable, un mouvement de la machine, un maintien de pièce rigide, un outillage équilibré et une évacuation des copeaux. Le régime sans avance proportionnelle peut provoquer un frottement du bord, tandis que l'avance commandée peut ne jamais être atteinte lors de mouvements courts. La cible est une fenêtre répétable qui protège le dessin, et non la plus grande valeur d'écran.
2. Quel alliage d’aluminium est le meilleur pour un MRR maximum ?
Il n’y a pas de gagnant universel car la fonction et l’état du stock passent avant tout. Le 6061-T6/T651 est largement utilisé et prévisible ; Le 7075-T651 est destiné aux applications à plus haute résistance et nécessite sa propre fenêtre validée. Le 5052 est précieux pour les performances de formage et de corrosion, mais peut se comporter de manière plus adhésive. Confirmez la qualité, l'état, la forme du brut, la géométrie, la certification et la finition avant de citer le temps de cycle.
3. Dois-je utiliser des fraises à 2 ou 3 dents ?
Deux cannelures offrent un espace généreux pour les copeaux et conviennent aux fentes, aux petits diamètres ou à l'évacuation difficile. Trois cannelures peuvent augmenter la capacité d'alimentation tout en conservant un volume de flûte utile et sont courantes pour le profilage et l'ébauche de poche. Le choix dépend du diamètre, de l'engagement, de la profondeur de la poche, du liquide de refroidissement, de la rigidité du support, de la puissance de la broche et des données testées par l'outilleur.
4. Comment un acheteur peut-il comparer les réclamations MRR des fournisseurs ?
Demandez les entrées MRR, la taille de la fraise et le nombre de goujures, l'alliage et la trempe, l'engagement, les limites de broche et d'avance, le temps de cycle réel, la règle de durée de vie de l'outil et les caractéristiques inspectées qui définissent le succès. Comparez les résultats de pièces conformes plutôt qu'une courte démonstration de découpe. Un fournisseur crédible doit expliquer le facteur limitant et comment les contrôles du premier article, en cours de fabrication et finaux contrôlent les CTQ.
5. Quelles informations sont nécessaires pour un devis précis ?
Fournissez un modèle 3D, un dessin 2D contrôlé, une qualité et un état, une quantité et une taille de lot, une demande annuelle, un traitement de surface, des besoins cosmétiques, une certification des matériaux, des CTQ, des documents d'inspection, un emballage et une destination. Marquez les besoins indécis comme éléments ouverts. Des priorités fonctionnelles claires permettent à un fournisseur de proposer des rayons, des tolérances, des configurations, une forme de stock réalistes et un MRR qui survit à la production.
Cliquez ici pour votre demande 👆
Résumé
Le MRR maximum dans l'usinage OEM de l'aluminium provient d'un système équilibré : stock vérifié, outillage spécifique à l'aluminium pointu, faux-rond et dépassement contrôlés, engagement constant, capacité adéquate de la broche et des axes, forte évacuation des copeaux, maintien de la pièce rigide à faible distorsion et plans de finition et d'inspection séparés. Calculez le MRR, mais jugez le processus par des pièces conformes répétables. Les informations complètes sur la CAO, les dessins, les matériaux, le volume, la finition et le CTQ permettent à un fournisseur d'améliorer son débit sans sacrifier la stabilité ou la fiabilité.
Coordonnées
Entreprise: Ningbo Liqin Industrie Co., Ltd.
Maintenance client quotidienne et support après-vente : service@shturl. zhuwanying@cncliq.com
Nouvelle demande, devis et discussion de commande : entreprise@shturl. zhouli@chinaliqin.com
Ligne d'assistance : +86 18757148656
Clause de non-responsabilité
Tous les articles techniques, spécifications des matériaux, recommandations d'usinage et détails de traitement de surface publiés sur ce blog sont uniquement à des fins d'information et de référence. Veuillez noter que les informations générales sur le blog ne remplacent pas les accords techniques signés. Étant donné que les pièces personnalisées varient en fonction des indices thermiques des matériaux, des étalonnages des machines et des tolérances spécifiques, les spécifications de qualité contraignantes sont régies uniquement par vos dessins CAO approuvés, vos contrats signés et vos plans qualité formels.
Toutes les études de cas clients présentées sur ce blog ont été entièrement anonymisées et nettoyées. Les mesures de performance, les flux de fabrication et les images affichées servent uniquement à démontrer nos capacités d'usinage personnalisé et ne représentent pas une norme universelle unique pour toutes les commandes.
Équipe de fabrication Liqin
S'appuyant sur 18 ans d'expérience en ingénierie de précision, Ningbo Liqin Industry fabrique des composants métalliques à haute tolérance pour les marchés mondiaux exigeants. Nous opérons à partir d'un pôle de production de 6 500 m² équipé de plus de 150 machines, fonctionnant en 4 axes et 5 axes. Usinage CNC , usinage fraisage-tournage, extrusion à froid et moulage sous pression sous un même toit. Cette configuration nous permet de gérer les projets de manière transparente, en prenant les pièces depuis les concepts CAO initiaux directement jusqu'aux expéditions finalisées.
Nous gérons le contrôle qualité sans compromis. Nous traitons les tolérances serrées avec la discipline d’ingénierie dont elles ont besoin. Soutenus par les certifications ISO 9001, ISO 13485 et IATF 16949, nos ingénieurs QA effectuent des contrôles IPQC, FQC et OQC stricts sur chaque lot de production. De la cartographie dimensionnelle sur MMT au profilage optique en passant par les tests de dureté et de brouillard salin, nous validons vos spécifications critiques à l'avance. Vous recevez ainsi des composants prêts à l'emploi sans problèmes d'assemblage ni arrêts de ligne coûteux. En plus de la fabrication, vous pouvez compter sur nous pour des délais de réponse de deux heures sur les nouveaux appels d'offres, une assistance directe pour l'échantillonnage des prototypes et une expédition fluide à l'exportation vers l'Europe, l'Amérique du Nord, l'Asie et l'Océanie.
Faites bon accueil à vos demandes et échantillons. Visitez notre site Web ou contactez-nous directement pour un devis compétitif !
