 Deutsch




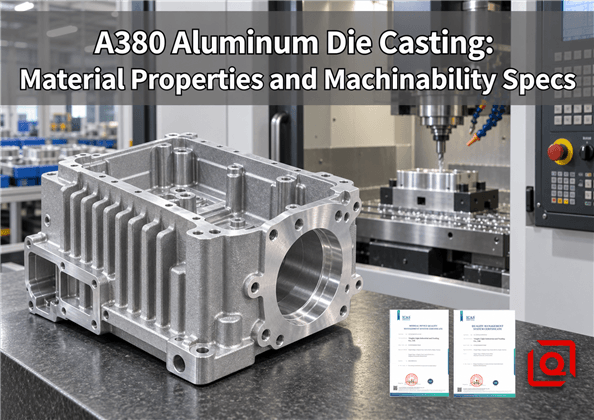
A380 taucht in Lampenkörpern, Halterungen, Getriebeabdeckungen und Gehäusen auf. Vertraut? Ja. Narrensicher? Nein. Normalerweise füllt es eine stark beanspruchte Matrize aus und schneidet gut, bis ein Werkzeug eine Pore öffnet oder sich eine dünne Wand in den Backen bewegt. Werkzeugeingabe, Unterstützung und die für die CNC gewählten Funktionen entscheiden immer noch über das Ergebnis.
Dieser Leitfaden richtet sich an Ingenieure und Einkäufer, die eine Zeichnung in wiederholbare Teile umwandeln müssen – und nicht nur Werte auf einer Materialkarte vergleichen müssen. Wir werden zuerst die Chemie lesen. Dann gehen wir den gleichen Weg wie das Teil: aus der Form, in eine Vorrichtung, unter dem Fräser, durch die Inspektion und schließlich zur Angebotsanfrage des Käufers. Wenn Sie kundenspezifische Druckgussteile beziehen, lautet die praktische Frage nicht: Ist der A380 bearbeitbar? Es lautet: Kann dieser Guss- und Bearbeitungsplan meine kritischen Merkmale über den gesamten Produktionslauf hinweg beibehalten?
Kurze Antwort zuerst. A380.0 ist eine Aluminium-Silizium-Kupfer-Gusssorte. Gießereien mögen die Art und Weise, wie es abfüllt; Designer erhalten nützliche Stärke und Stabilität; Maschinenwerkstätten finden es im Allgemeinen kooperativ. Sein Silizium hilft beim Füllen der Form und beim Brechen von Spänen; Kupfer unterstützt die Festigkeit und das Schneidverhalten. Für diesen Komfort ist eine Rechnung zu bezahlen. Sprechen Sie frühzeitig über Korrosion und Aussehen, achten Sie auf den Verschleiß der abrasiven Kanten und halten Sie kritische Schnitte von porenanfälligen Zonen fern. Tragen Sie auf dem Druck die Legierung und den Standard ein. Markieren Sie die CTQs. Sagen Sie, wie sie überprüft werden und welche Oberflächen wie gegossen bleiben. „Aluminium“ allein reicht nicht aus.
1. Was A380-Aluminium eigentlich bedeutet
A380.0 ist eine registrierte Gusslegierung; A380.1 bezieht sich auf Barren. Diese letzte Ziffer ist wichtig, wenn eine Kaufspezifikation verfasst wird. Die Aluminium Association registriert A380.0 für Druckgussprodukte. Nachdem die aufgeführten Zugaben gezählt wurden, beträgt der Rest Aluminium. Eine nordamerikanische Zeichnung weist häufig auf ASTM B85 hin. Diese bekannte Beschriftung bezieht sich auf Druckgussteile aus Aluminiumlegierungen, aber in der Zeichnung muss immer noch die tatsächliche Legierung angegeben werden. Ein Käufer sollte die genaue Güteklasse und den geltenden Standard auf der Zeichnung oder Bestellung angeben und dann ein Materialzertifikat für das Produktionslos anfordern.
Ersetzen Sie A380 nicht stillschweigend durch ADC12, LM24 oder EN AC-46000, da eine Vergleichstabelle sie als gleichwertig bezeichnet. Es handelt sich um verwandte Al-Si-Cu-Druckgusslegierungen, die sich in der praktischen Anwendung möglicherweise überschneiden, ihre registrierten Grenzwerte und geltenden Normen sind jedoch nicht identisch. Eine Substitution ist eine technische Entscheidung. Vergleichen Sie vor der Unterzeichnung eines Ersatzvertrags die Chemie, die Betriebsbelastung, die Korrosionseinwirkung, die Oberfläche und den Validierungsplan. Halten Sie die Genehmigung schriftlich fest.
|
Element |
A380.0-Zusammensetzungslimit, Gew.-% |
Was der Shop bemerkt |
|
Silizium (Si) |
7,5–9,5 |
Hilft dem flüssigen Metall, schwierige Ecken zu erreichen und bricht normalerweise Späne; Auch siliziumhaltige Partikel reiben stark an einer Schneidkante. |
|
Kupfer (Cu) |
3.0–4.0 |
Sorgt für nützliche Festigkeit und einen festeren Schnitt, verschiebt aber das Korrosionsverhalten weg von dem von geschmiedetem Aluminium mit niedrigem Kupfergehalt. |
|
Eisen (Fe) |
max. 1,3 |
Gießereien achten teilweise auf Chip-Löten; Intermetallische Verbindungen wirken sich immer noch auf die Duktilität und den Kantenverschleiß aus. |
|
Mangan (Mn) |
0,50 max. |
Teil der registrierten Chemie und des intermetallischen Gleichgewichts. |
|
Magnesium (Mg) |
0,10 max. |
A380 wird normalerweise für die Leistung im Originalzustand gekauft, nicht für eine 6061-ähnliche T6-Reaktion. |
|
Nickel (Ni) |
0,50 max. |
Kontrolliert, da ein kleiner Zusatz das Verhalten im Hot-Service beeinflussen kann. |
|
Zink (Zn) |
3.0 max. |
Eine Decke, kein Schmelzwerksziel; Im Wärmenachweis ist angegeben, was tatsächlich gegossen wurde. |
|
Zinn (Sn) |
0,35 max. |
Kleine Bestandteile können das Guss- und mechanische Verhalten dennoch verändern. |
|
Andere Elemente |
0,50 insgesamt max. |
Ein praktischer Grund für Spektrometerprüfungen und Wärmerückverfolgbarkeit. |
|
Aluminium (Al) |
Rest |
Der Saldo nach angegebenen Additionen und zulässigen Residuen. |
Die oben genannten Zahlen stammen aus der Registrierung der Aluminium Association für A380.0; Es handelt sich um Grenzen, nicht um ein Schmelzrezept. Verwenden Sie sie für die Materialbeschriftung. Verwenden Sie zur Annahme das Zertifikat des Herstellers, der die Teile hergestellt hat – keine aus einem Browser kopierte Tabelle.
2. A380-Materialeigenschaften: Typische Werte sorgfältig verwenden
Referenzblätter gruppieren sich um dieselben Werte. Denken Sie an 324 MPa ultimative, 159 MPa bei 0,2 % Streckgrenze, etwa 3,5 % Dehnung, 71 GPa-Modul und 2,71 g/cm³ Dichte. Nützliche Zahlen – vorausgesetzt, niemand verwechselt sie mit einem Versprechen auf jeder Rippe. Die Wärmeleitfähigkeit liegt normalerweise im Bereich von 100 W/m·K. Hierbei handelt es sich um nützliche Abschirmwerte und nicht um automatische Garantien für jede Wand, jeden Torstandort oder jeden Guss.
Ein Druckgusscoupon und eine dünne Rippe im Inneren eines echten Gehäuses kühlen nicht auf die gleiche Weise. Was ändert den realen Teil? Abkühlgeschwindigkeit, Gas, Oxidfilm, Wandstärke, Werkzeug- und Metalltemperatur, das Schussprofil und sogar der Ort, an dem die Probe oder der Schnitt entnommen wurde. Wenn Festigkeit, Leckage, Wärmefluss oder Ermüdung zum Versagen des Produkts führen können, benennen Sie das Ziel und den Test in der Zeichnung. Vereinbaren Sie dann vor der Werkzeugfreigabe den Ort und die Häufigkeit der Proben.
|
Eigenschaft |
Typischer Referenzwert |
Vor der Veröffentlichung zu stellende Frage |
|
Ultimative Zugfestigkeit |
Etwa 324 MPa (47 ksi) |
Gut für den frühen Vergleich; Ein belastetes Teil benötigt seine eigene Anforderung und Testmethode. |
|
0,2 % Streckgrenze |
Etwa 159 MPa (23 ksi) |
In der Nähe einer Pore, einer Verbindungslinie oder einer dünnen Rippe ist kein Knüppelverhalten zu erwarten. |
|
Dehnung |
Etwa 3,5 % |
Keine Legierung, die man leichtfertig um scharfe Ecken oder überraschende Stoßbelastungen herumfahren sollte. |
|
Elastizitätsmodul |
Etwa 71 GPa |
Rippenlayout und Abschnittsform entscheiden normalerweise zuerst über die Durchbiegung des Gehäuses. |
|
Dichte |
Etwa 2,71 g/cm³ |
Nützlich, wenn Rippen schwere Massivwände ersetzen können. |
|
Wärmeleitfähigkeit |
Üblicherweise 96–109 W/m·K |
Überprüfen Sie den fertigen Wärmepfad: Ebenheit der Schnittstelle, Beschichtung, Wärmeleitpaste und Luftstrom. |
|
Bearbeitungscharakteristik |
Besser als der Durchschnitt unter Druckguss-Aluminiumlegierungen |
Schnelle Zyklen sind realistisch; Gussschwankungen und Siliziumabrieb bestimmen immer noch die nutzbare Werkzeugstandzeit. |
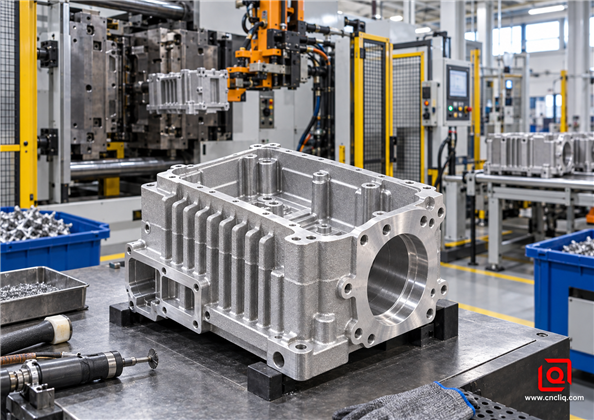
Ein gutes A380-Programm beginnt mit einem stabilen Gussprozess; Durch maschinelle Bearbeitung können schlechte Füllung, Oxidfilme oder unkontrollierte Porosität nicht repariert werden.
3. Warum der A380 gut funktioniert – und warum er die Geschäfte immer noch überrascht
NADCA-Richtlinie beschreibt A380 als mit überdurchschnittlich gute Bearbeitungseigenschaften bei handelsüblichen Aluminium-Druckgusslegierungen. In der Praxis führt die siliziumreiche Matrix eher zu kurzen Spänen als zu den langen, fadenförmigen Nestern, die bei manchen bearbeiteten Aluminiumstücken auftreten. Die kupferhaltige Chemie sorgt außerdem für ein festeres Schneidverhalten. Das erleichtert das Bohren, Gewindeschneiden, Planfräsen und Bohren in einer Produktionszelle.
Aber A380 ist nicht einfach 6061 mit Gussoberfläche. Drei Unterschiede fallen schnell auf.
1. Die Schale und der Kern sind nicht identisch. Die schnell abgekühlte Oberfläche kann anders schneiden als der langsamer abgekühlte Innenraum. Beim ersten Durchgang kann es auch zu Trennrückständen, Strahltexturen, Gratrückständen und lokalen harten Partikeln kommen.
2. Silizium erhöht den Abrieb. Eine scharfe Kante ist für eine geringe Schnittkraft unerlässlich, die Lebensdauer der Kante muss jedoch überwacht werden. Die polierte Aluminiumgeometrie aus Hartmetall ist ein guter Ausgangspunkt für die Produktion. PKD wird bei stabilen, hochvolumigen Endbearbeitungsvorgängen attraktiv, bei denen sich die Werkzeugkosten amortisieren können.
3. Durch die maschinelle Bearbeitung können verborgene Poren freigelegt werden. Eine Dichtfläche kann wie gegossen aussehen und eine Pore aufweisen, nachdem 0,8 mm entfernt wurden. Das ist ein Casting- und DFM-Problem und kein Grund, weiterhin tiefere Aufräumarbeiten vorzunehmen.
Eine effektive Spanabfuhr bleibt auch bei kurzen Spänen wichtig. Zwei- oder dreischneidige Aluminium-Schaftfräser lassen Raum für Späne; Polierte Nuten und eine scharfe positive Geometrie reduzieren die Aufbauschneide. Durch Kühlmittel oder eine qualifizierte Minimalmengenschmierung müssen Späne aus Taschen und Bohrungen vor dem Nachschneiden entfernt werden. Die Aluminium-Bearbeitungsanleitung von Harvey Performance macht den gleichen Punkt: Nutanzahl, Spanlast und Abfuhr müssen zusammenarbeiten.
4. Bearbeitbarkeitsspezifikationen: Ein praktisches Inbetriebnahmeblatt
Es gibt keine ehrliche universelle Vorschub- und Geschwindigkeitslinie für den A380. Ändern Sie den Fräserdurchmesser und die Drehzahl ändert sich. Fügen Sie einen Überhang, einen unterbrochenen Hauteintritt, eine weichere Halterung, eine andere Hartmetallsorte oder eine andere Gusstemperatur hinzu, und das sichere Fenster bewegt sich wieder. Ein Lieferant sollte daher ein kontrolliertes Prozessfenster einreichen, keine kopierte Internetnummer.
|
Vorgang |
So starten wir die Testversion |
Was eine Notiz im Datensatz verdient |
|
Mit Blick auf einen Dichtungsflansch |
Effizienter Fräser mit positivem Spanwinkel, gleichmäßiges Material und ein gezielter Enddurchgang. |
Ebenheit nach dem Lösen, Unrundheit, Welligkeit, Porenausbruch und Dichtungsrauheit. |
|
Taschen- oder Schulterfräsen |
Zwei oder drei polierte Rillen; ständiges Engagement, wo es hilft; Kein Reiben in engen Ecken. |
Spanaustritt, Aufbaukante, Wandbewegung, verbleibendes Rohteil und Gratrichtung. |
|
Lager oder Aufnahmebohrung |
Zuerst rauhen, Hitze und Spannung abklingen lassen, dann von stabilen Bezugspunkten ausgehen; PCD für Volumen qualifizieren. |
Durchmesser, Rundheit, Zylindrizität, wahre Position und Prüftemperatur. |
|
Bohren |
Scharfer Aluminiumbohrer; Durchgehende Kühlmittelzufuhr, wenn die Tiefe eine Spanansammlung wahrscheinlich macht; Kontrollieren Sie den Eintritt durch die Haut. |
Austrittsgrat, Wandern, Tiefendrift und freiliegende Poren. |
|
Tippen |
Wählen Sie Schnitt- oder Formgewindeschneiden, nachdem Sie Wand, Porosität, Klasse und Schmiermittel überprüft haben. |
Drehmomenttrend, GO/NO-GO-Ergebnis, Scheitelpunkt, Eingriff und Porenausbruch. |
|
Entgraten |
Legen Sie die Kante auf den Druck; Kontrollieren Sie die Handarbeit in der Nähe von Bezugspunkten und Dichtungsflächen. |
Kantenbruch, lose Späne, Rollgrate und Schäden vor dem Beschichten. |
Halten Sie jede Variable sichtbar, wenn Sie einen Startpunkt berechnen. Unter Verwendung der Notation von Sandvik Coromant: n = (vc × 1000) / (π × D), während vf = fz × n × z. Nehmen Sie einen 12-mm-Fräser mit drei Schneiden. Bei einem Versuchswert von 500 m/min und 0,08 mm pro Zahn ergibt die Rechnung etwa 13.260 U/min und 3.180 mm/min Vorschub. Dabei handelt es sich um ein arithmetisches Inbetriebnahmebeispiel, nicht um ein veröffentlichtes A380-Rezept. Bestätigen Sie die sortenspezifischen Daten des Fräserherstellers, reduzieren Sie den ersten Versuch auf schlechte Steifigkeit oder unterbrochenen Hauteintritt, überprüfen Sie die Späne und die Spindellast und passen Sie sie anhand der gemessenen Ergebnisse an
Die Prozessaufzeichnung sollte die tatsächliche Spindelgeschwindigkeit, den Vorschub pro Zahn, den axialen und radialen Eingriff, den Kühlmittelzustand, die Werkzeuglebensdauer und die gemessenen Merkmale erfassen. Schnell laufen, denn Aluminium ist einfach und nicht prozesskontrollierbar. Wenn Sie einen umfassenderen Überblick über den Fräsereingriff, die Befestigung und das Spanverhalten benötigen, bietet der Liqins-Leitfaden zu Aluminium-CNC-Fräsen und -Drehen nützliche Hintergrundinformationen, ohne einen teilespezifischen Versuch zu ersetzen.
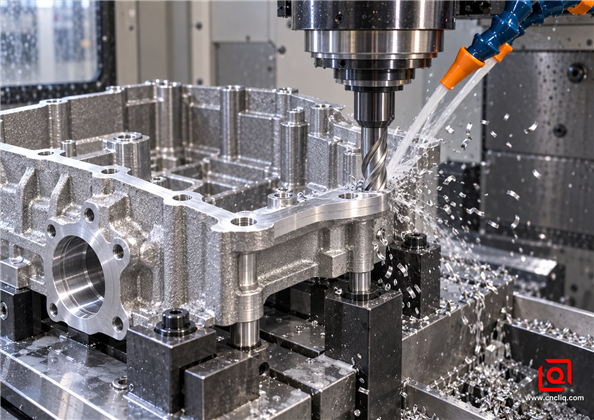
Bearbeiten Sie nur die Funktionen, die es benötigen. Scharfe Werkzeuge, kurzer Eingriff, Spanfreiheit und unterstützende Spannvorrichtungen schützen sowohl Toleranz als auch Zykluszeit.
5. Bearbeitungszugabe, Porosität und Bezugsstrategie
Mehr Bearbeitungszugabe führt nicht automatisch zu einem sichereren Teil. Es erhöht die Zykluszeit und kann über die dichte gekühlte Schicht hinaus in einen Bereich vordringen, in dem Poren eher auftreten. Ein besserer Ansatz besteht darin, Bezugspunkte in der Nähe des Nettogusses zu definieren, Anschnitte und Überläufe unter Berücksichtigung der kritischen bearbeiteten Zonen zu platzieren und den Reinigungsbestand konsistent zu halten.
Bevor die Matrize gebaut wird, markieren Sie jede Dichtfläche, Lagerbohrung, jedes Gewinde, jeden Presssitzdurchmesser und jedes Bezugsziel auf einer gemeinsamen Zeichnung. Anschließend überprüft der Druckgussingenieur den Metallfluss und die Entlüftung in diesen Bereichen. Der Zerspanungsingenieur überprüft den Werkzeugzugang und die Vorrichtungsunterstützung. Der Qualitätsingenieur entscheidet, wie jedes Merkmal gemessen wird. Diese Drei-Wege-Überprüfung erkennt kostspielige Konflikte frühzeitig, z. B. wenn eine Kerngleitlinie einen O-Ring-Steg kreuzt oder eine Auswerfermarkierung auf eine Bezugsfläche fällt.
Geräteregeln, die falsche Präzision verhindern
- Positionieren Sie auf stabilen Gipspolstern, die für wiederholbares Sitzen ausgelegt sind, nicht auf dekorativen Rippen oder variablen Gratkanten.
- Stützen Sie dünne Wände in der Nähe der Schneidzone ab und halten Sie die Klemmkraft nur so hoch wie nötig.
- Bearbeiten Sie verwandte Bohrungen und Dichtungsmerkmale in einer Aufspannung, wenn ihre geometrische Beziehung entscheidend ist.
- Überprüfen Sie eine Probe, die sowohl eingespannt als auch entspannt ist. Eine perfekte Lesung im Spiel kann die Rückfederung verbergen.
- Kontrollieren Sie die Temperatur des Teils und des Messgeräts, bevor Sie eine genaue Größe beurteilen.
Wenn es auf Druckdichtheit ankommt
Definieren Sie das Medium, den Prüfdruck, die Haltezeit, die zulässige Leckage und ob der Test vor oder nach der Bearbeitung und Beschichtung erfolgt. Leckfreiheit ist keine vollständige Anforderung. Durch die maschinelle Bearbeitung verändert sich die Oberfläche und es können sich damit verbundene Porositäten öffnen. Wenn eine Imprägnierung zulässig ist, geben Sie die zugelassene Chemie und Validierungsmethode an. Wenn dies nicht zulässig ist, vermerken Sie dieses Verbot in der Einkaufsspezifikation vor den Angeboten des Lieferanten.
6. Oberflächenbeschaffenheit und Korrosionsschutz
A380 kann durch einen qualifizierten Prozess kugelgestrahlt, konversionsbeschichtet, lackiert, pulverbeschichtet oder plattiert werden. Eine helle, gleichmäßige dekorative Eloxierung ist beim A380 schwieriger zu wiederholen als bei 6061 oder 6063. Silizium, Kupfer und die sich verändernde Gusshaut können sich alle in der Farbe zeigen. Deshalb ist ein echtes Muster besser als ein Farbchip. Wenn Farbe und Aussehen wichtig sind, genehmigen Sie ein physisches Muster, legen Sie Betrachtungsbedingungen fest und legen Sie fest, welche Oberflächen kosmetisch sind.
Halten Sie Beschichtungsablagerungen von Präzisionsbohrungen, Gewindelehren, elektrischen Kontaktflächen und Erdungspunkten fern, es sei denn, das Design sieht dies absichtlich vor. Ein bearbeiteter Dichtungsflansch muss möglicherweise abgedeckt werden, während für ein Außengehäuse möglicherweise eine Konversionsschicht und ein Pulverbeschichtungssystem erforderlich sind, die durch einen vereinbarten Korrosionstest validiert wurden. Eine brauchbare Finish-Notiz beantwortet alltägliche Fragen: Welche Vorbehandlung? Welche Beschichtung und Farbe? Wie dick? Wo ist es maskiert? Wie und mit welchem Test wird die Haftung überprüft?
7. A380, ADC12, A356 oder 6061? Beginnen Sie mit dem Prozess
|
Material |
Route wird normalerweise angegeben |
Warum es einen Platz verdient |
Achtung |
|
A380.0 |
Hochdruck-Kokillenguss; CNC nur dort, wo die Zeichnung es verlangt. |
Eine ausgewogene Allzweckwahl hinsichtlich Füllung, Festigkeit, Stabilität, Schneidverhalten und Versorgung. |
Besprechen Sie frühzeitig Korrosion, Aussehen und porenempfindliche Gesichter. |
|
ADC12 |
Hochdruck-Druckguss in einer JIS-basierten Lieferkette. |
In Asien verbreitet und gut geeignet für komplexe Druckgussformen. |
Schreiben Sie nicht „ADC12 entspricht A380“; Vergleichen Sie die geltenden Grenzwerte. |
|
A356 |
Schwerkraft- oder Dauerformarbeit, manchmal mit Wärmebehandlung. |
Nützlich, wenn das Teil ein anderes Gleichgewicht zwischen Duktilität und Struktureigenschaften benötigt. |
Kein Ersatz für den A380-Hochdruckguss. |
|
6061-T6 oder T651 |
Bearbeiten Sie den Rohling oder beginnen Sie mit einer Extrusion und fügen Sie die Details hinzu. |
Vertraute Korrosionsreaktion und Eloxierung, mit gleichmäßig bearbeitetem Material. |
Ein geripptes Gehäuse kann eine große Menge Metall in Späne verwandeln. |
Die Entscheidung sollte sich an Jahresvolumen, Geometrie, Revisionsreife, Lastfall, Leckagebedarf, Kosmetika und Gesamteinstandskosten orientieren. Liqins kundenspezifischer DFM-Leitfaden für Aluminiumdruckguss erweitert die Entscheidungen zu Angusskanal, Entlüftung, Wand und Legierung.
Für Programme, die noch Routen vergleichen, hilft der CNC-Bearbeitungs-, Extrusions- und Druckguss-Auswahlleitfaden bei der Entscheidung zwischen Hersteller und Werkzeug.
8. Ein veröffentlichtes Liqin-Gehäuse, das sich wie ein Prozessblatt liest
Der folgende Fall ist auf Kundenebene anonymisiert und auf Informationen beschränkt, die auf der bestehenden Precision Aluminium Light Housing-Produktseite von Liqins veröffentlicht wurden. Es handelt sich hierbei um ein Herstellungsbeispiel und nicht um ein allgemeines Ergebnis oder eine Behauptung über einen nicht offengelegten Auftrag.
Teilemerkmale: Das veröffentlichte Gehäuse kombiniert eine große Gehäuseform, externe Kühlrippen, Montagevorsprünge, Dichtflächen, Dichtungsbahnen, Gewindeanschlüsse und ein dichtes Muster aus Sacklöchern. Auf der Produktseite wird A380 unter den anwendbaren Aluminiummaterialien aufgeführt und Hochdruck-Druckguss mit anschließender Präzisions-CNC-Bearbeitung beschrieben.
Herausforderung bei der Herstellung: Der Guss von Hohlraum, Rippen und Vorsprüngen ist effizient, aber diese endkonturnahen Merkmale führen zu einem schwierigen Bearbeitungsaufbau. Dünne Lamellen können sich beim Klemmen verziehen. Ein langer Dichtungsumfang kann nach dem Lösen an Ebenheit verlieren. Zahlreiche flache Löcher verstärken die Folgen von Bohrtiefenschwankungen. Gewinde und Dichtungsflächen müssen in Bezug zum Gusskörper bleiben, ohne instabile kosmetische Oberflächen als Bezugspunkte zu verwenden.
Prozesslogik: Formen Sie die komplexe thermische Geometrie durch HPDC und bearbeiten Sie dann nur die funktionalen Schnittstellen: Dichtfläche, Dichtungsbahn, spezifizierte Löcher, Gewinde und Positionierungsmerkmale. Nutzen Sie verteilte Unterstützung, einen kontrollierten Plandrehdurchgang, qualifizierte Bohrzyklen und eine an die Zeichnung gebundene Inspektion. Auf der öffentlichen Seite werden KMG-Messungen, Gewindemessungen, Dimensionsberichte, Materialzertifizierungen und Oberflächenbehandlungsberichte als verfügbare Kontrollen beschrieben.
Warum die Route passt: Ein reiner Billet-Prozess müsste das Material um jede Rippe, jeden Hohlraum und jeden Vorsprung herum entfernen. Beim Druckguss wird das Metall nahezu in die endgültige Geometrie gebracht, während die CNC die Genauigkeit und Oberflächenbeschaffenheit erzeugt, die für die Montage erforderlich sind. Der eigentliche Vorteil liegt nicht im Gießen gegenüber der maschinellen Bearbeitung; es ist die disziplinierte Kombination aus beidem.
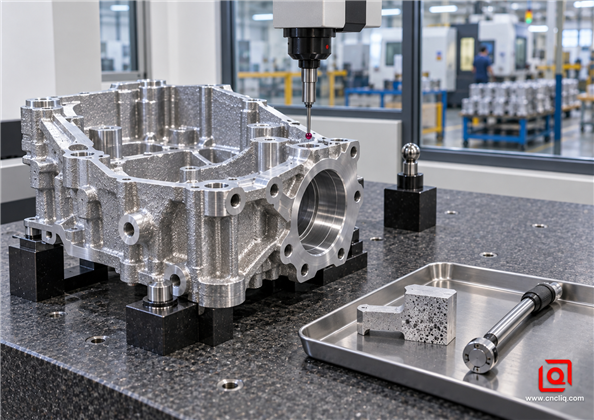
Die Maßprüfung sollte mit Gussqualitätskontrollen kombiniert werden. Ein KMG kann die Geometrie bestätigen, aber es kann einen instabilen Gussprozess nicht stabilisieren.
9. Eine Checkliste für Käuferanfragen für A380-Druckgussteile
Eine starke Angebotsanfrage reduziert die Angebotsauffüllung und verhindert, dass Lieferanten unterschiedliche Annahmen treffen. Senden Sie das 3D-Modell und eine kontrollierte 2D-Zeichnung und fügen Sie dann Folgendes bei:
- Legierungsbezeichnung A380.0 und der maßgebliche Standard; Listen Sie alle genehmigten Alternativen separat auf.
- Jährlicher Bedarf, Release-Menge, erwartete Programmlaufzeit und Prototypen- oder Validierungsmengen.
- Maßstäbe, Bezüge, GD&T, Gewindeklassen und Prüfmethode für die Qualität von entscheidender Bedeutung.
- Karte der bearbeiteten Oberfläche, Bearbeitungszugabeabsicht und Oberflächen, die im Gusszustand bleiben müssen.
- Lecktestmedium, Druck, Haltezeit, zulässige Leckage, Testphase und Imprägnierungsrichtlinie.
- Markieren Sie die Oberflächen, die die Leute sehen. Geben Sie neben dieser Karte die Beschichtung, die Maskierung, die Farbreferenz, den vereinbarten Test und den Schutz der Oberfläche während des Transports an.
- Geben Sie an, welche Datensätze mit dem Stapel eintreffen müssen. Typische Auswahlmöglichkeiten sind das Materialzertifikat, Erstartikel- und CMM-Berichte, Kontrollplan, Fähigkeitsstudie und Endbericht.
- Alle verbotenen Nacharbeiten, Schweißreparaturen, Mischungen oder Abweichungsprozesse.
Bitten Sie den Lieferanten, vor der Werkzeugfreigabe eine markierte DFM-Bewertung zurückzusenden. Die nützlichste Überprüfung identifiziert Formschrägenkonflikte, dick-zu-dünn-Übergänge, wahrscheinlich porenempfindliche Zonen, Werkzeugzugang, Bezugsstrategie, Auswerfer- und Trennlinienpositionen sowie die kostentreibenden Merkmale. Außerdem werden allgemeine Toleranzen von den wenigen Maßen getrennt, die den Zusammenbau wirklich steuern.
Planen Sie ein A380-Gehäuse oder eine A380-Halterung? Senden Sie Liqin Ihr CAD-Modell, Ihre 2D-Zeichnung, Ihr Jahresvolumen, Ihr Zielfinish und Ihre CTQ-Liste. Wir werden uns die Übergabe von der Druckgusszelle an die CNC-Vorrichtung ansehen, die unangenehmen Merkmale kennzeichnen und den Weg nennen, den die Zeichnung tatsächlich benötigt.
Klicken Sie hier für Ihre Anfrage 👆
Fünf Fragen, die normalerweise während einer Ausschreibung auftauchen
1. Funktioniert der A380 wirklich gut?
Im Allgemeinen ja.A380 ist schonend, wenn eine Werkstatt bohren, plandrehen, bohren oder Gewinde schneiden muss und das Silizium dazu neigt, die Späne kurz zu halten. Halten Sie dennoch die Kante scharf, entfernen Sie die Späne und stützen Sie das Gussstück ab, ohne es zu verbiegen. Denken Sie daran, dass ein Schnitt, der die dichte Haut verlässt, möglicherweise das darunter liegende, zu Poren neigende Metall erreichen kann.
2. Kann ich A380 gegen 6061-T6 austauschen?
Nicht allein aufgrund der Stärke eines Materialnamens. A380 wurde für eine Gießmaschine gebaut. Bei 6061-T6 handelt es sich um Schmiedematerial, das normalerweise als Knüppel, Platte, Stange oder Strangpressprodukt gekauft und dann bearbeitet wird. Ihre Duktilität, Korrosionsreaktion, Oberfläche, innere Struktur und ihr Kostenmodell sind unterschiedlich. Legen Sie die Betriebslast, die jährliche Menge, das Erscheinungsbild und die Teilegeometrie auf der Tabelle fest, bevor Sie sich für eines entscheiden.
3. Welche Zahl soll ich für die Schnittgeschwindigkeit eingeben?
Es gibt nicht die eine ehrliche Zahl, die zu jeder Spindel, jedem Fräser und jedem Guss passt. Beginnen Sie mit der Angabe des Fräserherstellers für die genaue Hartmetall- oder PKD-Sorte. Wandeln Sie den Wert für den Werkzeugdurchmesser in U/min um und überprüfen Sie die Einstellung dann an echten Gussstücken – nicht an einer generischen Materialtabelle. Erfassen Sie Spanlast, Eingriff, Spindellast, Oberflächengüte, Grate, Maßbewegung und Werkzeugverschleiß, bevor Sie ein Produktionsfenster freigeben.
4. Warum entstehen nach der Bearbeitung eines A380-Gussstücks Poren?
Hochdruckfüllung kann Gas- oder Oxidfilme einschließen, und Schrumpfung kann zu internen Diskontinuitäten führen. Eine Oberfläche kann einwandfrei aussehen, bis durch die Bearbeitung die dichte Außenschicht entfernt wird und eine Pore entsteht. Der Korrekturpfad besteht normalerweise aus Strömung, Entlüftung, Vakuum, thermischem Gleichgewicht, lokaler Geometrie oder Überprüfung der Bearbeitungszugabe – und nicht einfach aus einem tieferen Schnitt.
5. Was sollte für ein genaues A380-Druckgussangebot gesendet werden?
Senden Sie ein 3D-Modell, eine kontrollierte 2D-Zeichnung, Legierung und Standard, Jahres- und Chargenmengen, CTQ-Abmessungen, Oberflächen- und Maskierungsanforderungen, Leck- oder Korrosionstests, Inspektionsdokumente, Verpackungsanforderungen und den Programmzeitplan. Identifizieren Sie genehmigte Ersetzungen und verbotene Nacharbeiten eindeutig, damit jeder Lieferant den gleichen Umfang berechnet.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
A380 funktioniert, weil es komplizierte Formen füllt und trotzdem gut schneidet. Über gute Aufträge wird frühzeitig entschieden: Wärme verfolgen, Gusspolster und Bearbeitungsmaterial in einer Zeichnung zusammenfassen, Dichtungsflächen schützen und die Abnahme in der Ausschreibung angeben. Ausgangspunkt sind Eigenschafts- und Schnittdaten; Die genehmigte Zeichnung, das Loszertifikat, das Prozessfenster und der Prüfplan regeln die Produktion.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot & Bestellbesprechung: business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen nur zu Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin Manufacturing Team
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m2 großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die 4-Achsen- und 5-Achsen-CNC-Bearbeitung, Fräs-Dreh-Bearbeitung, Kaltfließpressen, und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt bis zur endgültigen Lieferung weiterleiten.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein wettbewerbsfähiges Angebot!
