NingboLiqin Industry&Trade Co., LtdWhatsAPP:+86 18757148656zhouli@chinaliqin.com

Фрезерование алюминия с ЧПУ: полное руководство по подаче и скоростям

blog avatar

Автор:

Anonymous

Опубликовано
Sep 29 2026
  • Процессы прецизионной обработки
  • алюминиевый OEM
  • Обработка на станках с ЧПУ

Подписывайтесь на нас

cnc-milling-aluminum-complete-guide-to-feeds-and-speeds

Вы все еще гоняетесь за алюминиевой программой, которая вчера вела себя хорошо, а сегодня визжит, мажет или упаковывает флейту? Продолжайте читать. В этом руководстве показано, как превратить начальную стоимость каталога в окно резки, которое можно защитить в цеху и в ценовом предложении.

Вот неприятная правда: число оборотов в минуту само по себе говорит очень мало. Представьте себе фрезу диаметром 8 мм, вращающуюся со скоростью 12 000 об/мин. Чисто ли режется? Мы до сих пор не знаем. Ответ зависит от того, насколько далеко выдвигается каждый зуб, насколько заглублена канавка, может ли стружка вылезти наружу, насколько далеко инструмент свисает с держателя и действительно ли управление достигает запрограммированной подачи до следующего угла. Алюминий часто называют легким в обработке. Это легко только при соблюдении этих условий.

Это важно как для покупателей, так и для машинистов. Стабильная программа поддерживает предсказуемое время цикла, срок службы инструмента, проверку и доставку. Хрупкий инструмент скрывает свои затраты на удаление заусенцев, замену инструмента, нагрев деталей, которые имеют разные размеры, и бракованные партии. Если вы планируете индивидуальный корпус, коллектор, пластину, робототехническую линию или оптическую рамку, отправьте 3D-модель, контролируемый 2D-чертеж, сплав и закалку, количество, важные характеристики и отделку через страницу контактов. Эти детали позволяют оценить процесс, а не цену, основанную только на размере конверта.

Краткий ответ, который можно использовать на компьютере

Начните с данных по конкретной фрезе, а не с общей интернет-таблицы. Используйте рекомендованную скорость резания для расчета числа оборотов в минуту. Используйте утвержденную подачу на зуб, эффективное количество канавок и достижимую частоту вращения для расчета подачи стола. Затем посмотрите за калькулятор.

Может ли шпиндель обеспечить полезный крутящий момент? Держатель чистый? Инструмент достигает большего расстояния, чем нужно? Будет ли узкий карман ловушкой для фишек? Превращает ли траектория обработки легкий боковой рез в полноразмерный прорез во внутреннем углу? Ответьте на эти вопросы, прежде чем нажимать кнопку запуска цикла. Во время пробной резки следите за потоком стружки и нагрузкой шпинделя. Звук помогает, но он получает голос, а не последнее слово. Внесите одно изменение. Проверьте разрез. Поместите наблюдение в лист настройки, пока он еще свежий.

Последовательность звуков выглядит следующим образом:

1. Подтвердите сплав, закалку, форму заготовки, версию чертежа, инструмент, держатель, вылет и работу.

2. Получите данные о скорости резания и нагрузке на стружку для этого точного каталожного номера.

3. Рассчитать число оборотов в минуту и ​​подачу. Если машина ограничивает одно значение, пересчитайте другое.

4. Проверьте осевую глубину, радиальное зацепление, вход, углы и удаление стружки.

5. Наблюдайте за первым резом и осмотрите инструмент, стружку, поверхность и критические размеры.

6. Запускать производство только после того, как принятые значения будут зафиксированы в наладочной карте.

Единой «алюминиевой настройки» не существует. Поведение сплава, зацепление, досягаемость инструмента и жесткость стенки по-прежнему влияют на рез. Рисунок решает, какое движение и поверхность действительно имеют значение.

Числа без тайны

Стандартные метрические соотношения опубликованы в документе milling компании Sandvik Coromant. ссылка на формулу. Сохраняйте 6 количеств в одной записи настройки:

· Vc — скорость резки в м/мин. Он описывает скорость кромки на диаметре резания.

· n — скорость шпинделя в об/мин.

· fz — подача на эффективный зуб в мм/зуб.

· Vf — подача стола в мм/мин.

· ap — осевая глубина резания в мм.

· ae — радиальная ширина резания в мм или в процентах от диаметра фрезы.

Уравнения просты.

Скорость шпинделя: n = (Vc × 1000) ÷ (π × D)

Фид таблицы: Vf = n × z × fz

Скорость съема металла: Q = (ap × ae × Vf) ÷ 1000

D — эффективный диаметр фрезы в мм. Буква z обозначает количество эффективных режущих кромок. В указанных выше единицах измерения Q указывается в см³/мин.

Арифметика — это самая простая часть. Он не видит незакрепленную заготовку, биение 0,01 мм, заглубленную прорезь, сопло для подачи СОЖ, направленное на край кармана, или тонкий выступ пола, поднимающийся по мере выхода материала. Думайте о результате как о билете на контролируемое испытание, а не о разрешении на партию без присмотра.

Рабочий пример: твердосплавный инструмент с 2 канавками диаметром 8 мм

Предположим, изготовитель фрезы утверждает 305 м/мин и 0,05 мм/зуб для двухзубого инструмента диаметром 8 мм при запланированном боковом резе.

· n = (305 × 1000) ÷ (π × 8) = 12 136 об/мин

· Vf = 12136 × 2 × 0,05 = 1214 мм/мин

Но наш пример машины останавливается на скорости 10 000 об/мин, поэтому первый ответ не может попасть прямо в систему управления. Используя ту же цель 0,05 мм/зуб, цеховой расчет становится 10 000 × 2 × 0,05, что дает 1000 мм/мин. Поддержание скорости 1214 мм/мин приведет к бесшумному увеличению подачи на зуб примерно до 0,061 мм. Это может все еще попасть в одобренное окно резака, а может и нет. В любом случае, это изменение заслуживает решения.

Для масштаба Harvey Performance дает широкий диапазон 800–1500 SFM для деформируемых сплавов, включая 2024, 6061 и 7075. Это соответствует примерно 244–457 м/мин. Рассматривайте этот диапазон только как контекст; данные о диаметре конкретного инструмента идут первыми.

Сопоставьте параметры с алюминиевым сплавом

Обозначение сплава — это подсказка, а не готовая программа. Это указывает инженеру-технологу на первую вероятную проблему. Все еще выбираете акции? В руководстве Лицина по 6061, 7075 и 5052 для фрезерования на станках с ЧПУ сравнивается то, что происходит на станке, с тем, что должна делать готовая деталь.

<тело> <тр> <тр> <тр> <тр> <тр> <тр>

Состояние склада также имеет значение. Плита, пруток, экструзия, ковка и литье подвержены различным остаточным напряжениям и состоянию поверхности. Глубокий асимметричный карман может снять напряжение, даже если фреза здорова. Никакая коррекция шпинделя не поможет сгладить напряженную заготовку или спасти приспособление, которое прогибает деталь перед началом резки.

Работаете только с 6061? Отдельное руководство по скоростям и подачам для алюминия 6061 более подробно описывает этот сплав. Настоящее руководство намеренно идет шире: оно показывает, как построить и оценить технологическое окно по сплавам и операциям.

Выберите резак, прежде чем гоняться за числом оборотов в минуту

Концевые фрезы, предназначенные для алюминия, обычно используют острую положительную режущую кромку и полированные поверхности канавок, чтобы уменьшить прилипание и помочь крупной стружке уйти из разреза. Полированный твердый сплав без покрытия является обычной основой. Некоторые покрытия из цветных металлов работают очень хорошо. Несмотря на это, я бы не стал покупать покрытие на этикетке: основа, подготовка кромки, форма канавки и рекомендации изготовителя инструмента по-прежнему должны согласовываться.

Количество канавок зависит от управления стружкой. Две канавки обеспечивают достаточно места и часто подходят для полных пазов, закрытых карманов, умеренной мощности шпинделя или слабого доступа к охлаждающей жидкости. Три канавки добавляют еще одну эффективную кромку и могут повысить производительность подачи при открытой профильной обработке или черновой обработке с постоянным зацеплением, если станок и путь стружки могут это поддерживать. В специальной направляющей для алюминиевых концевых фрез с 2 и 3 канавками этот выбор рассматривается более подробно.

Биение и вылет заслуживают одинакового внимания. Если измеренное биение составляет значительную часть предполагаемой нагрузки стружки, одна канавка может выполнять большую часть работы, в то время как другая трется. Очистите конус шпинделя, цангу и держатель; используйте только тот охват, который требуется для функции; и измерьте близко к режущему концу. Инструмент премиум-класса, удерживаемый в держателе на расстоянии, в четыре раза превышающем его диаметр, ведет себя иначе, чем тот же инструмент, удерживаемый коротко.

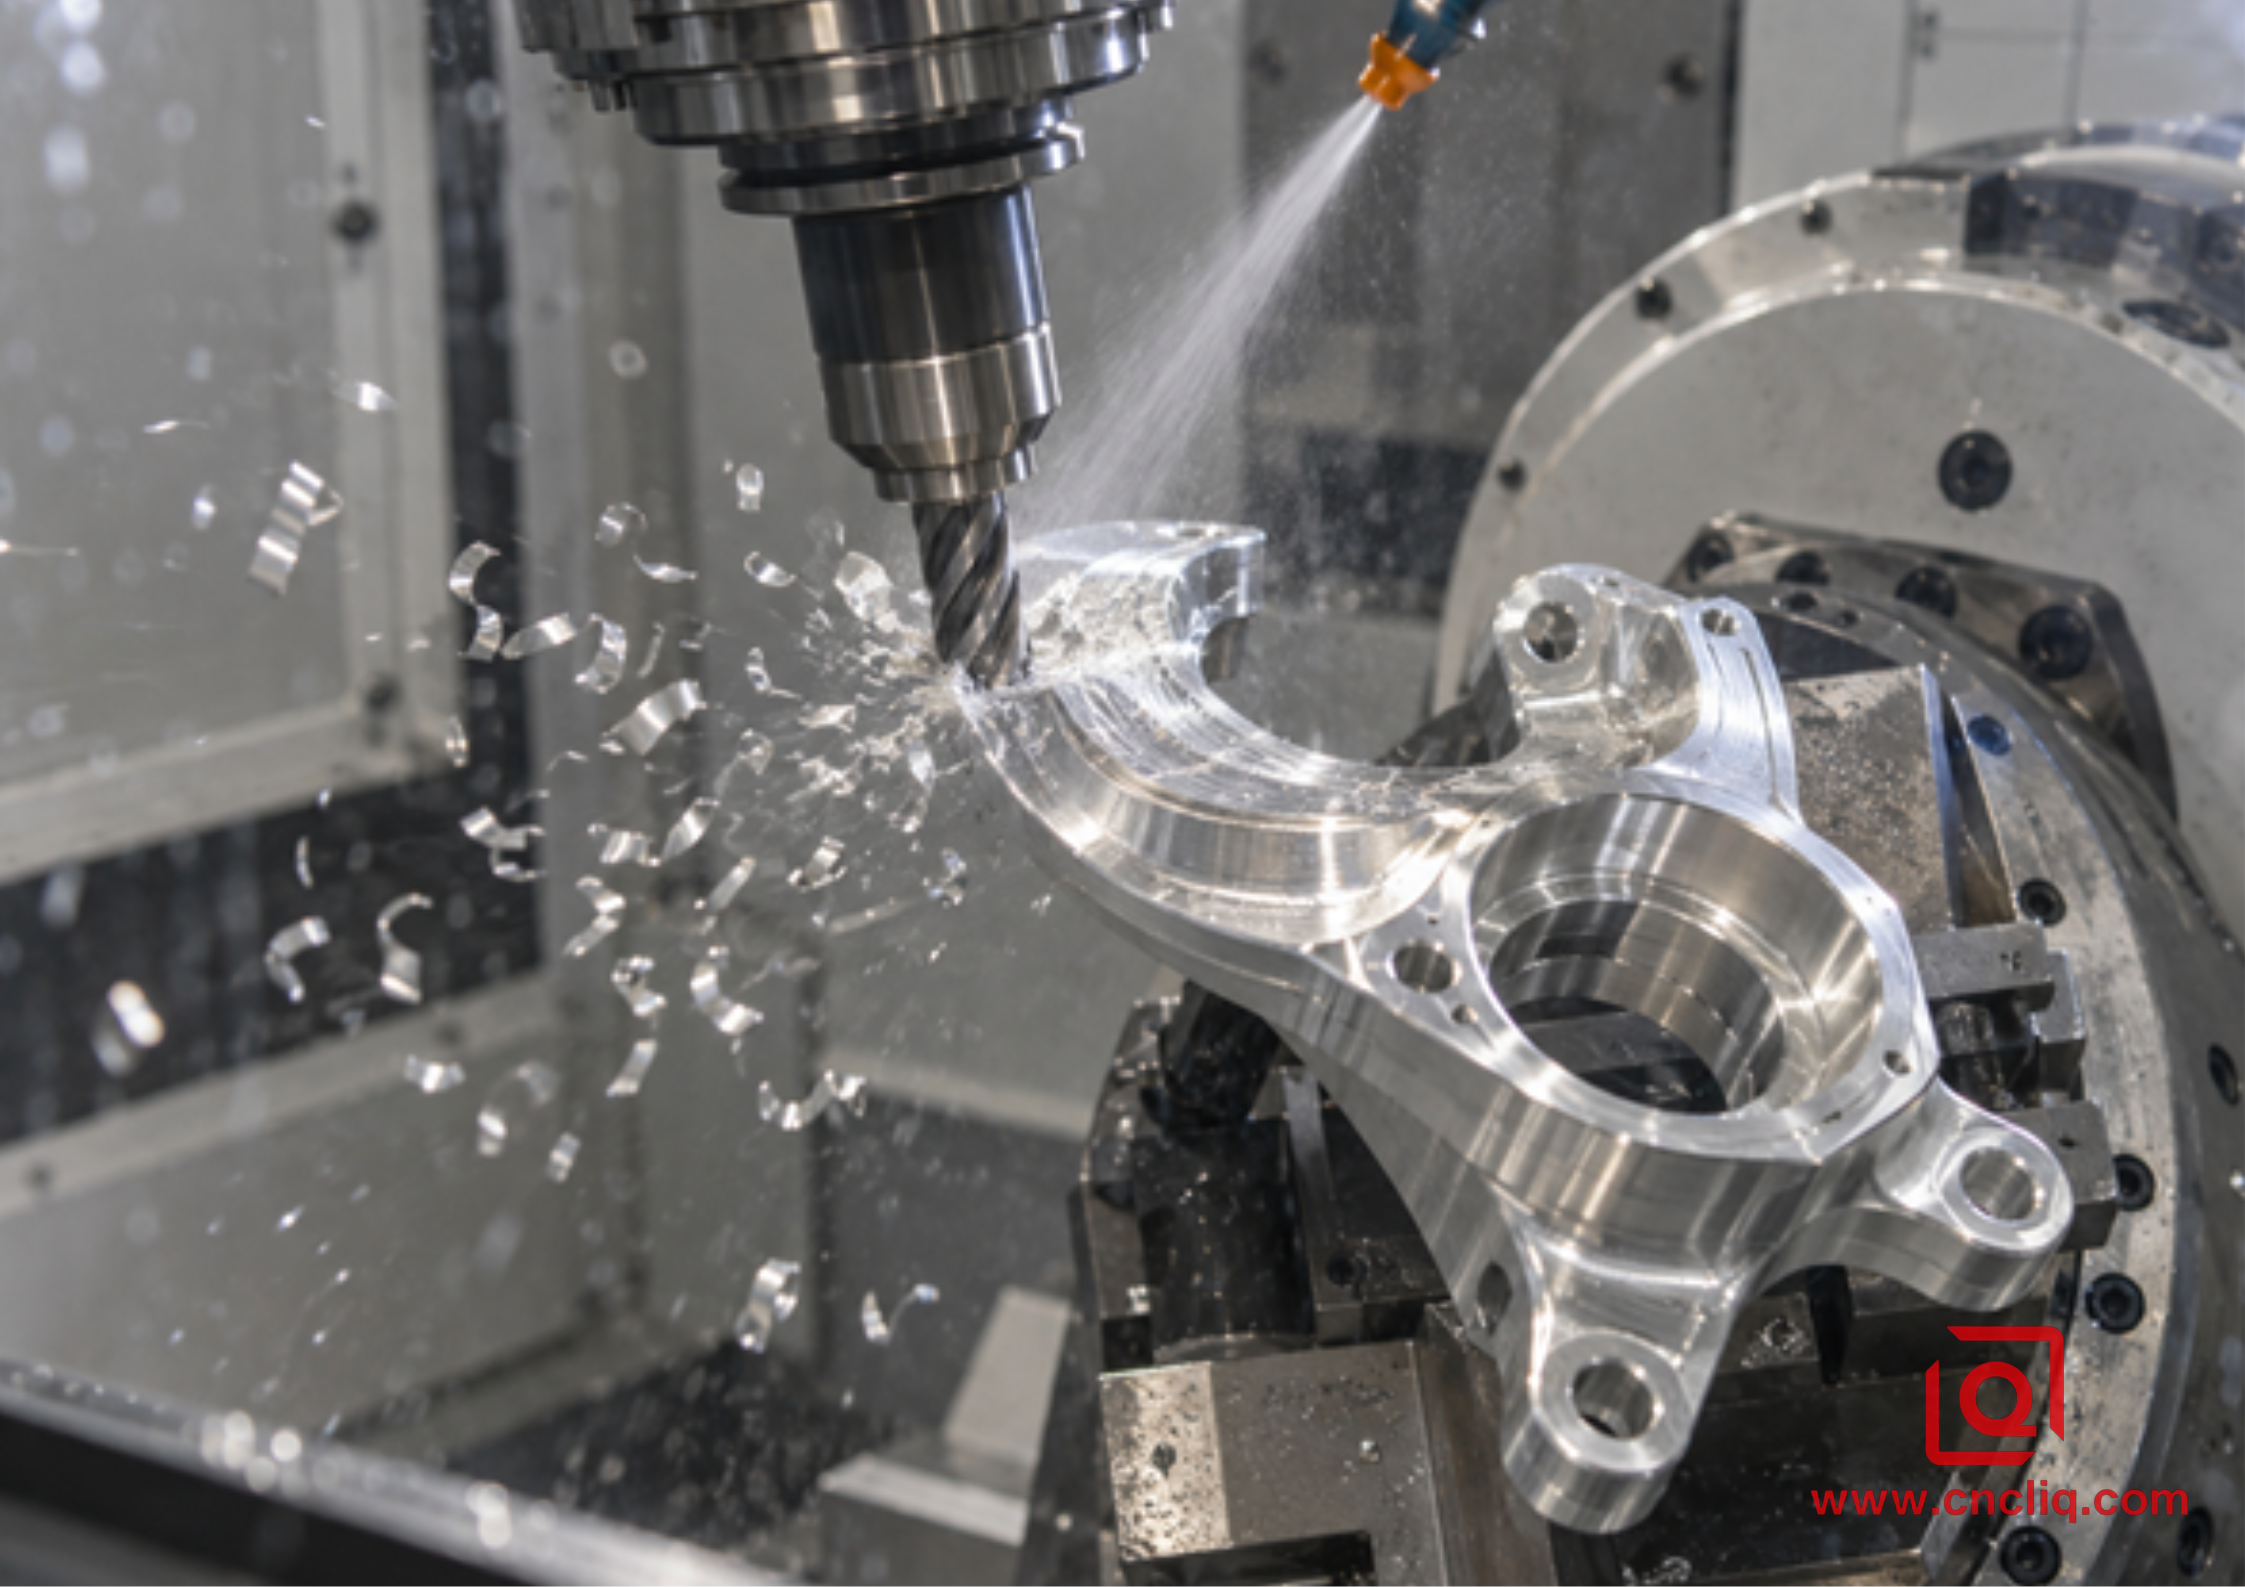
9.29.6.png

Пятиосевое боковое фрезерование изогнутого компонента из алюминия 7075

Изменить рецепт операции

Таблица ниже представляет собой карту корректировки, а не универсальную диаграмму скорости. Начните с точных данных производителя инструмента, а затем учтите, как фреза подходит к детали.

Сплав или группа

Типичное поведение магазина

Первое задание

Разумный ответ

6061-T6/T651

В целом предсказуем и широко обрабатывается

Наросты при трении инструмента или рециркуляции стружки

Используйте острую алюминиевую геометрию, сохраняйте толщину стружки и направляйте воздух или охлаждающую жидкость в резку

7075-T6/T651

Обычно образует четкую стружку и поддерживает детали конструкции

Нагрузка на инструмент, перемещение тонкостенных стенок и сохранение критической геометрии

Контролируйте зацепление, используйте короткие инструменты и отделяйте черновую обработку от точной чистовой обработки, где это необходимо.

2024-T3/T351

Хорошая реакция на обработку многих деталей аэрокосмического назначения

Требования к защите от коррозии и отделке в зависимости от чертежа

Планируйте обработку, очистку и указанное конверсионное покрытие как одну технологическую цепочку

5052-H32

Пластичный и более склонный к образованию липкой крошки

Адгезия, заусенцы и рифление

Отдавайте предпочтение острым полированным кромкам, открытому пространству для стружки, надежной смазке и консервативному зацеплению

Литой алюминий с высоким содержанием кремния

Абразивный кремний может ускорить износ кромки

Материал инструмента и степень износа

Следуйте рекомендациям производителя инструментов по использованию литого алюминия; PCD может быть оправдан объемами производства

<тело> <тр> <тр> <тр> <тр> <тр> <тр> <тр>

При радиальном зацеплении менее 50 % диаметра фрезы максимальная толщина стружки становится меньше запрограммированной подачи на зуб. Опубликованное Sandvik рекомендации по толщине стружки объясняет, почему по мере уменьшения ae/D может потребоваться коррекция подачи. Не применяйте общий множитель вслепую. Позвольте калькулятору производителя фрезы или проверенной модели CAM обрабатывать геометрию и уменьшайте подачу локально, где углы или остатки материала создают временный пик зацепления.

Сложный доступ может оправдать многоосевое фрезерование с ЧПУ. Наклон детали или инструмента может заменить длинный и гибкий вылет более коротким узлом. Это изменение часто улучшает окно процесса больше, чем еще одно изменение числа оборотов в минуту.

Создайте безопасную лестницу первичной проверки

Лучшие настройки — это не одна точка; они представляют собой документированное окно, которое остается стабильным при износе инструментов, смене партий и изменении температуры в цеху. Практическая проверка состоит из 4 этапов.

1. Проверьте физическую настройку

Подтвердите сертификат на материал или спецификацию покупки, версию чертежа, номер детали фрезы, полезную длину канавки, держатель, расчетную длину, измеренное биение, контакт приспособления, доступ к зажиму и возможности шпинделя. Убедитесь, что поток воздуха, туман или охлаждающая жидкость достигают режущей кромки по всей траектории инструмента. Попадание охлаждающей жидкости в верхнюю часть глубокого кармана, в то время как стружка остается внизу, не является эффективной эвакуацией.

2. Просмотрите путь CAM, а не только сводную панель

Ищите входы на всю ширину, узкие внутренние углы, тонкие остатки клиньев, короткие сегменты линий, маленькие дуги и области, где машина может замедляться. Заданная подача стола не всегда достигается за счет подачи. Если управление замедляется, но частота вращения остается фиксированной, реальная нагрузка на стружку падает и трение может начаться при самой детальной геометрии.

3. Выполните контролируемую проверку

Посмотрите первую запись и регион с наибольшей вовлеченностью. К надежным доказательствам относятся повторяемость нагрузки на шпиндель, устойчивый звук резания, выход отдельной стружки и чистая кромка без налипшего материала. Остановитесь при резкой смене нагрузки, забитом кармане, нарастающем визге, испачканной стенке или видимом алюминии на канавке. Не проникайте в машину и не проверяйте ее до тех пор, пока шпиндель не будет безопасно остановлен в соответствии с заводской процедурой.

4. Измеряйте и записывайте

Проверьте функции, управляющие функцией, а не просто внешнее измерение. Запишите принятые обороты в минуту, подачу, ap, ae, значения наклона и входа, идентификаторы инструмента и державки, вылет, метод подачи СОЖ, тенденцию нагрузки на шпиндель, правила срока службы инструмента и результаты проверки. Если партия меняется, схема настройки дает следующему оператору проверенную основу, а не фольклор.

Прочитайте вместе чипы, инструмент, звук и поверхность

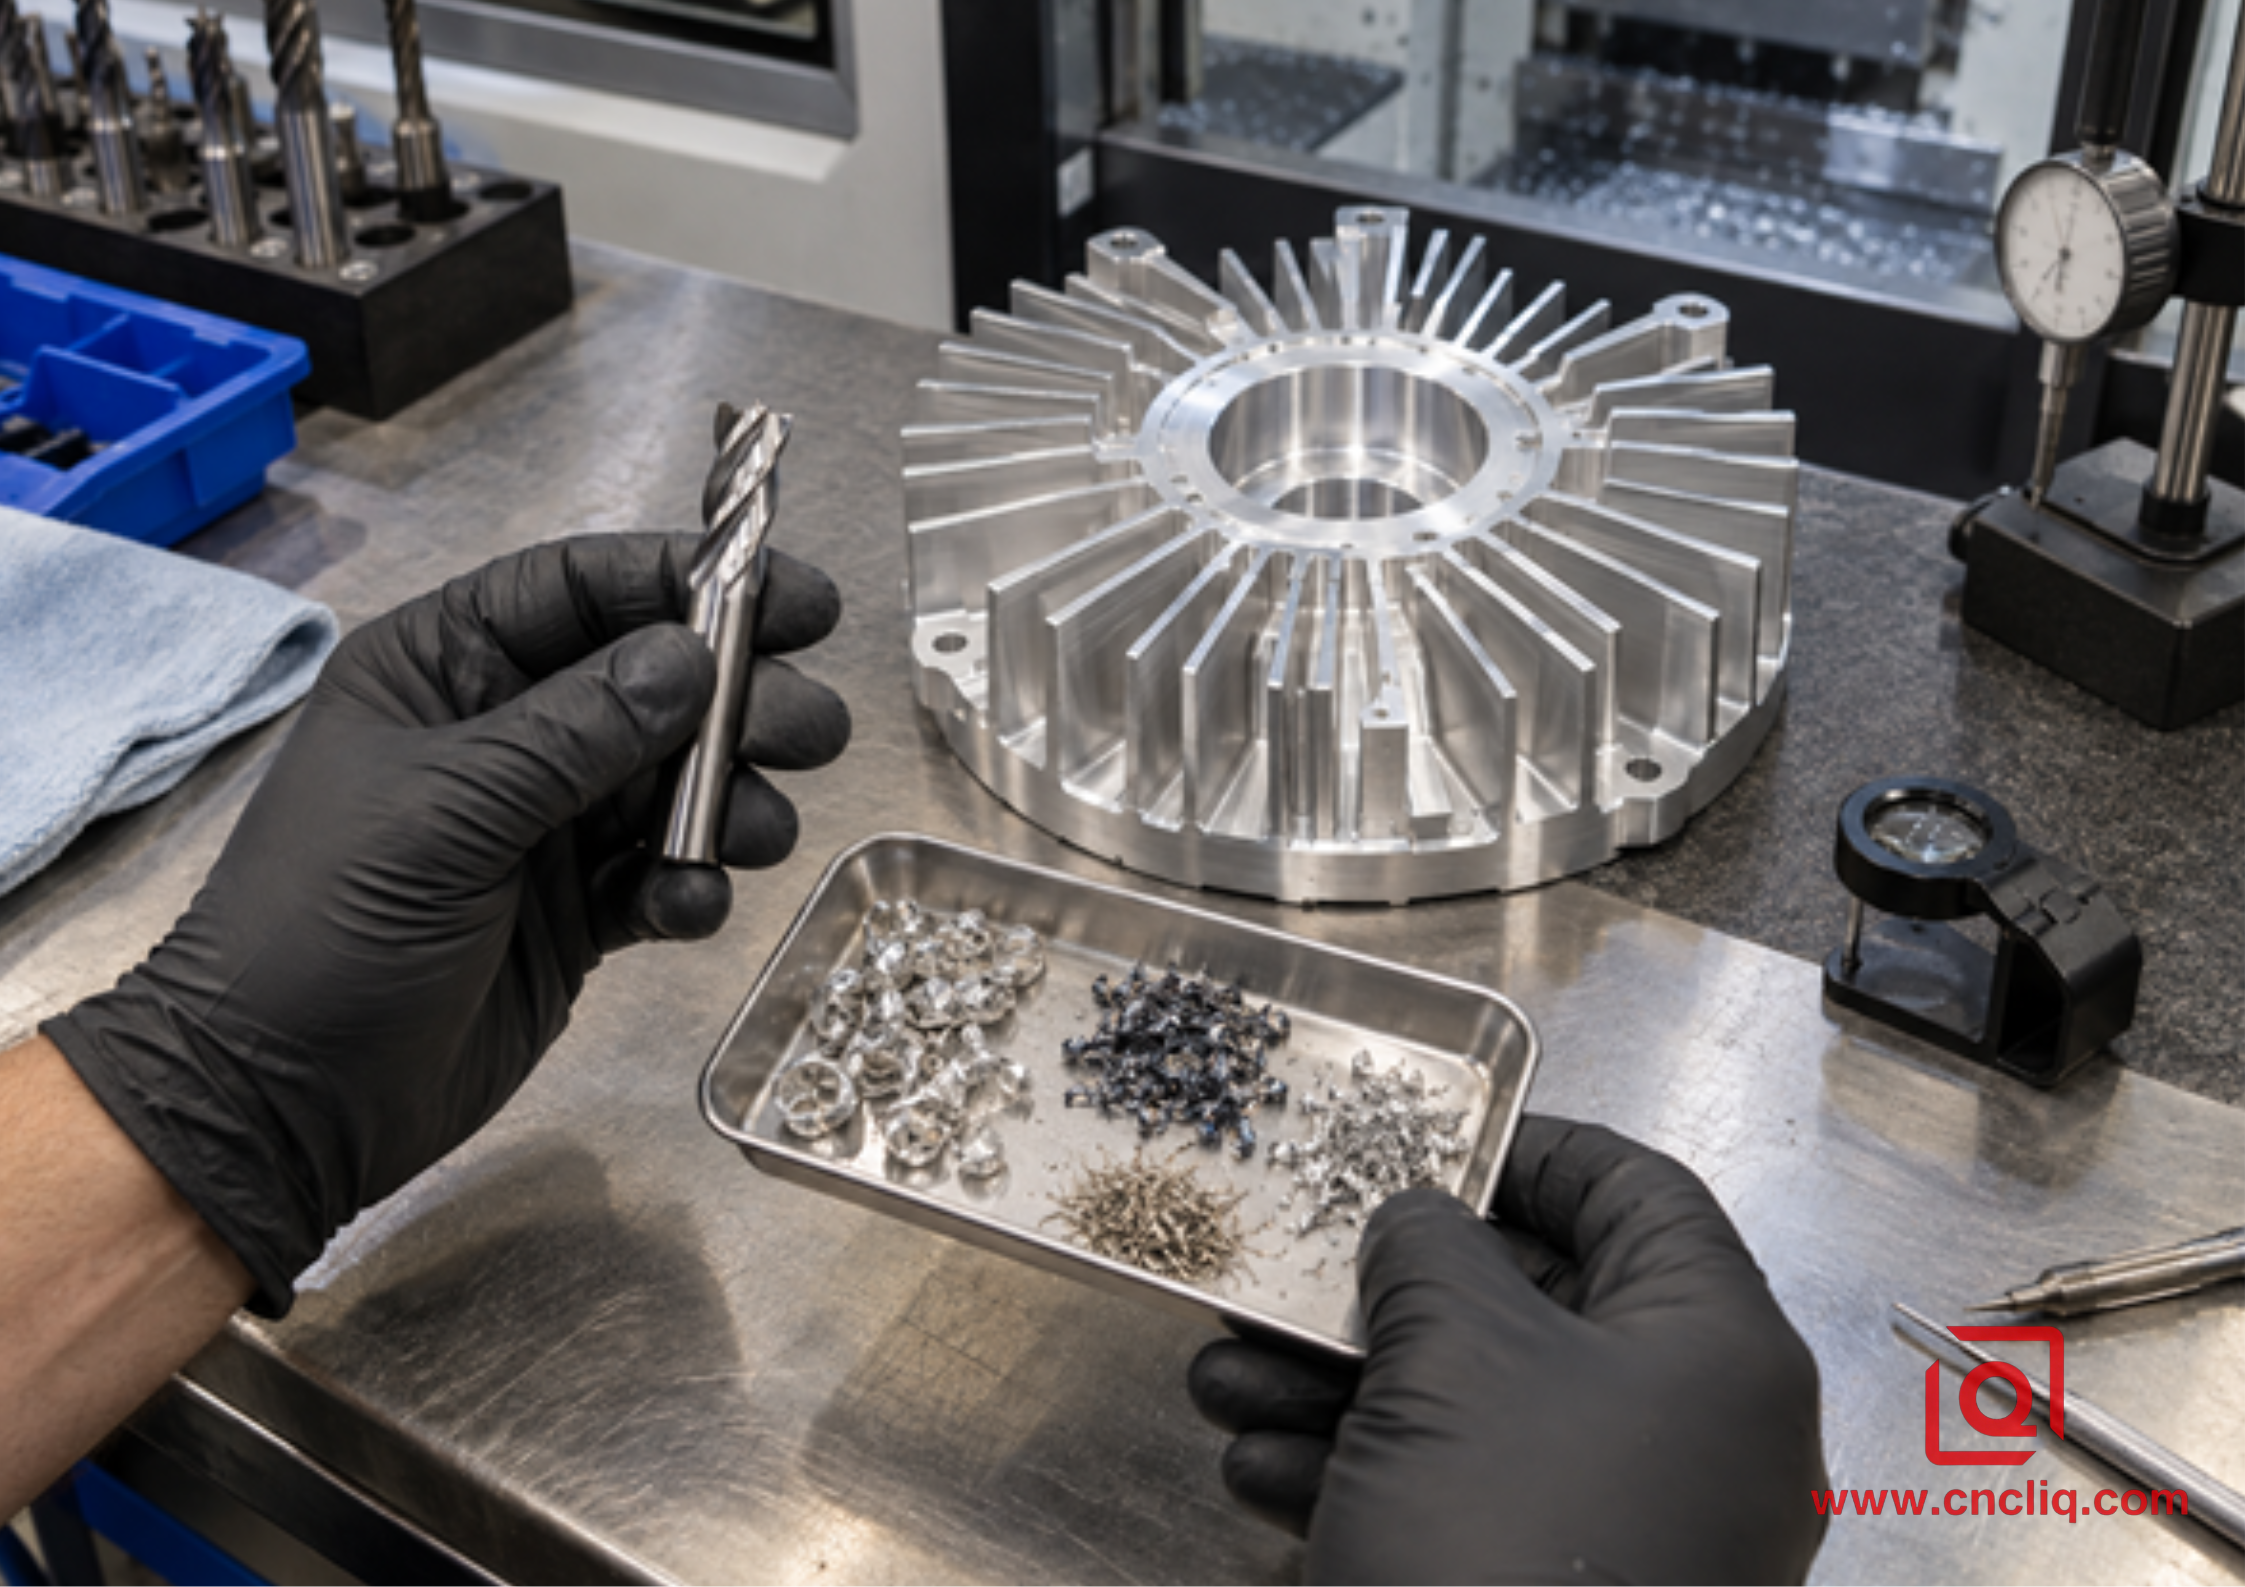
9.29.7.png

Машинист сравнивает алюминиевый резак и образцы стружки

Kennametal руководство по устранению неполадок индексируемого фрезерования рекомендует определять режим отказа и применять корректирующие действия шаг за шагом. Эта дисциплина столь же полезна и при работе с цельнотвердосплавными концевыми фрезами из алюминия. Если 5 настроек сдвигаются вместе, а следующая часть улучшается, причина пока неизвестна. Это плохая основа для следующей партии.

Операция

Что меняется физически

Основной риск

Практическая настройка

Фрезерование открытых сторон

Одна сторона фрезы свободна, и стружка может вылететь

Болтовня на расстоянии или слабая опора

Делайте сборку короткой и настраивайте радиальное зацепление, прежде чем снижать нагрузку на стружку

Адаптивная или динамическая черновая обработка

Взаимодействие остается относительно постоянным при небольшой радиальной ширине

Утончение стружки, выступы в углах, замедление работы контроллера

Используйте проверенную модель прореживания стружки CAM-системы и проверяйте каждую область, где увеличивается вовлеченность

Размещение на всю ширину

Материал окружает обе стороны резака

Насадочная стружка, высокая нагрузка и плохой доступ СОЖ

Используйте открытое пространство для канавок, умеренную осевую глубину, сильную вакуумацию и данные о прорезях, указанные производителем фрезы

Отделка стен

Небольшой, равномерный припуск удаляется после черновой обработки

Прогиб, трение и следы

Оставляйте равномерный припуск, при необходимости используйте острый специальный финишер и не останавливайтесь на поверхности

Отделка пола

Можно задействовать большую часть конечной геометрии

Переточка стружки и круглые следы от инструмента

Очистите карман, проверьте состояние концов инструмента и используйте путь, позволяющий избежать перетаскивания стружки по полу

Тонкие ребра или пластины

Заготовка перемещается под действием сил резания и зажима

Конус, вибрация и пружинение

Уменьшите радиальную силу, поддерживайте рядом с разрезом, чередуйте стороны, если это возможно, и осмотрите после разжима

<тело> <тр> <тр> <тр> <тр> <тр> <тр> <тр>

В совокупности эти подсказки обычно приводят к неисправности раньше, чем шум сам по себе. Тишина может обмануть вас. Недостаточно поданная кромка может скользить без особого драматизма, но нагревает деталь.

Подачи и скорости должны поддерживать допуск, чистовую обработку и стоимость

Для покупателя время цикла — это всего лишь одна строка в котировке. Вылет инструмента, количество установов, сложность приспособления, время проверки, удаление заусенцев, очистка, обработка поверхности и ожидаемый срок службы инструмента могут иметь большее значение, чем номинальная скорость подачи. Быстрая черновая обработка, которая деформирует стенку толщиной 2 мм или оставляет неравномерную массу для анодирования, неэффективна.

На чертеже должны быть указаны критические опорные точки, посадки, уплотнительные площадки, позиционные допуски и косметические зоны. Избегайте применения самых жестких допусков к каждой поверхности. Это может привести к необходимости медленной окончательной обработки и тщательной проверки там, где функция этого не требует. Лицинь Руководство по допуску и проектированию фрезерования алюминия с ЧПУ объясняет, как радиусы, толщина стенки, стратегия базирования и выборочный допуск влияют на технологичность.

Геометрия изделия также меняет план параметров. индивидуальный алюминиевый коллектор, обработанный на станке с ЧПУ, сочетает в себе открытые поверхности, пересекающиеся порты, уплотнительные поверхности и карманы, для которых требуются различные инструменты и этапы проверки. Меньший по размеру алюминиевый электрод 6061 для защиты от перенапряжения 5G вызывает другие проблемы: контроль исходной точки, особенности установки, состояние поверхности и повторяемость после процесса формования на входе. Обе детали представляют собой «алюминиевые детали», но одна копия рецепта подачи и скорости будет плохой покупкой.

Анонимный составной корпус: подставка для оптического датчика 7075

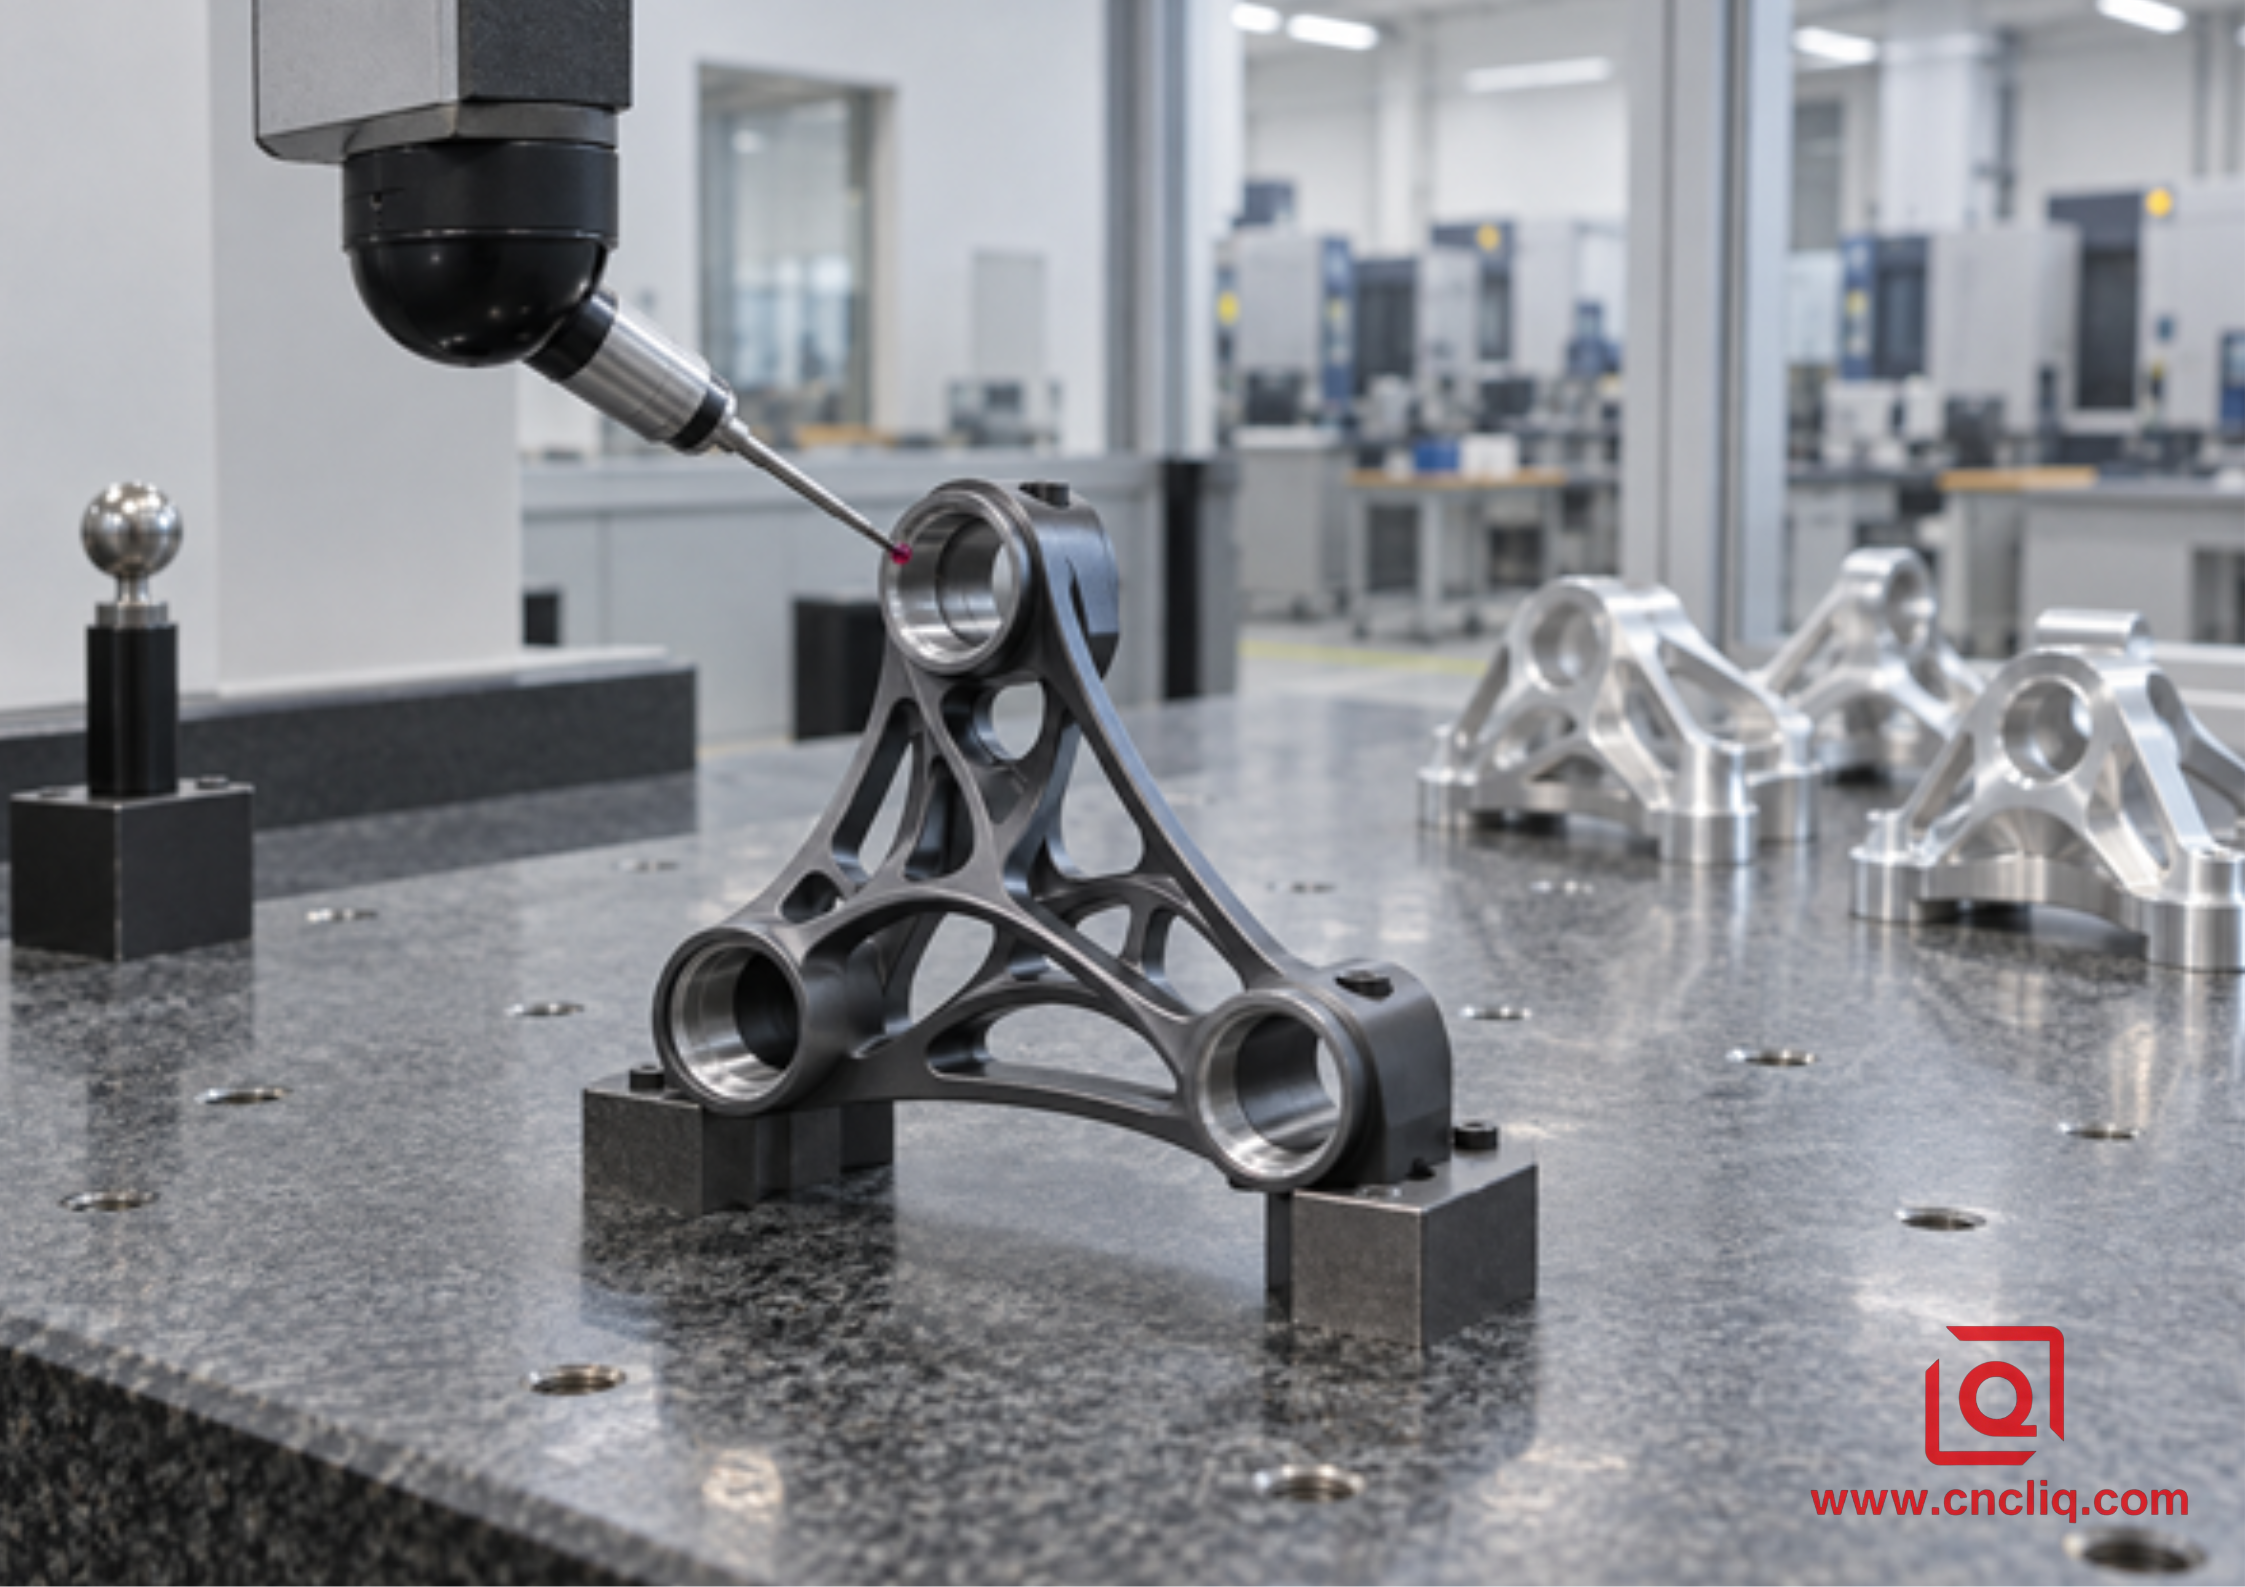
9.29.8.png

Осмотр сложной алюминиевой опоры оптического датчика с помощью КИМ

Следующий случай с очищенным составным элементом является иллюстративным. Он отражает тип индивидуальной обработки алюминия, который публикует Liqin, но не раскрывает чертеж одного клиента и не обещает универсальных результатов.

Покупателю промышленной оптики требовалась компактная подставка для датчика 7075-T651, изготовленная из заготовки. Треугольная рама имела три наклонных подшипниковых отверстия, изогнутые окна для снижения веса и несколько ребер толщиной около 2 мм. Функциональной проблемой были не максимальные обороты. Три отверстия должны были сохранять свое позиционное соотношение с общей опорной точкой после удаления тяжелой заготовки, в то время как тонкая рама не могла иметь вибрации, которая могла бы усложнить окончательную обработку поверхности.

В ходе проверки процесса работа была разделена на отдельные условия нагрузки. Коротким инструментом для черновой обработки алюминия, предназначенным для черновой обработки алюминия, удалялась открытая заготовка с постоянным радиальным зацеплением. Остаточная обработка не позволяла инструменту меньшего размера встретить скрытые клинья, оставленные фрезой большего размера. Деталь оставалась поддержанной во время самого тяжелого удаления, затем была освобождена и восстановлена с запланированных исходных данных перед завершением. При многоосном позиционировании каждое угловое отверстие представляло собой короткий и жесткий инструмент вместо использования расширенного узла.

Команда не опубликовала одну скорость подачи для каждого объекта. В настройке CAM сохранены отдельные утвержденные значения для открытой черновой обработки, зон отдыха, чистовой обработки ребер и подготовки отверстия. Оптимизация подачи снизила заданную скорость, при которой зацепление увеличилось, в то время как оператор убедился, что ускорение не приводит к незаметному утончению стружки при коротких движениях. Сколы были очищены перед отделкой стен и пола.

Проверка следовала функциональной цепочке. Сначала были подтверждены исходные поверхности; Затем на КИМ измерялись 3 оси отверстия и их положения, после чего определялась толщина ребер и визуальный осмотр поверхности. Только после того, как эти доказательства были приняты, установка могла стать базовой для повторного производства. Урок можно перенести: подачи и скорости зависят от элемента, сборки инструмента и плана качества, а не только от названия сплава.

Укажите в запросе предложения тонкие ребра, наклонные отверстия, глубокие карманы и критически важные элементы; не оставляйте их на усмотрение поставщика, чтобы они могли сделать выводы на основе заштрихованной модели. Затем Лицинь может сравнить 3-осевой маршрут с 3+2 или одновременной 5-осевой работой и объяснить, почему дополнительный доступ окупается.

Что отправить, чтобы получить точное ценовое предложение по фрезеровке алюминия с ЧПУ

Полезный запрос цен позволяет производственной группе оценить фактический процесс, а не цену по скриншоту. Включить:

· STEP или другая пригодная для использования 3D-модель CAD плюс 2D-чертеж с контролем версий.

· Требования к сплавам, закалке, форме заготовки и любые сертификаты материалов.

· Критические размеры, базовые значения GD&T, посадки, уплотняющие поверхности и выборочные обозначения шероховатости поверхности.

· Стандарты резьбы, пластины, разрывы кромок, пределы заусенцев и требования к чистоте.

· Анодирование, конверсионное покрытие, покраска или другие характеристики отделки, включая замаскированные области и косметические зоны.

· Количество прототипов, размер производственной партии, годовой прогноз, целевая доставка, упаковка и пункт назначения.

· Результаты проверки, такие как отчеты о первых изделиях, данные ШМ, записи о материалах или отчеты о покрытиях.

· Известные проблемы сборки, следы от предыдущего инструмента, искажения, утечки или заусенцы.

Вы также можете ознакомиться с более широкими возможностями Liqin по возможностям производства и процессов обработки алюминия. Когда запрос предложения будет готов, запросите обзор производства и конкурентное предложение. Четкая информация помогает команде инженеров разработать план, учитывающий процесс, а не общую цену за единицу продукции.

Нажмите здесь, чтобы задать вопрос 👆

Часто задаваемые вопросы

1. Какую частоту вращения следует использовать для фрезерования алюминия 6061 на станке с ЧПУ?

Частота вращения зависит от диаметра фрезы и скорости резания, утвержденной для конкретного инструмента. Рассчитайте n = (Vc × 1000) ÷ (π × D), затем подтвердите реальный предел шпинделя и диапазон крутящего момента. После выбора достижимой частоты вращения рассчитайте подачу стола, исходя из количества канавок и подачи на зуб. Общий ответ на число оборотов без учета диаметра инструмента, геометрии, зацепления, вылета и информации о станке является неполным.

2. Какая концевая фреза с 2 или 3 канавками лучше для алюминия?

При наличии двух канавок между краями обычно остается больше места. Эта передышка полезна в прорези, закрытом кармане, клейкой массе или машине со слабой промывкой. Специально созданный инструмент с 3 канавками занимает свое место повсюду: открытые профили, адаптивная черновая обработка и стабильная чистовая резка, при которой дополнительная кромка может работать, не забивая канавку. Правильный выбор зависит от точной геометрии и характеристик инструмента, а не только от количества канавок.

3. Почему алюминий приваривается к концевой фрезе?

Наращенная кромка — это именно то, что следует из ее названия: алюминий прилип к кромке и начал резать вместо твердого сплава. Сначала обратите внимание на слишком тонкую стружку на выбранной частоте вращения, на потёртую кромку, на два оборота стружки, на смазку, не прошедшую надрез, на сильный закус или ненужный вылет. Остановите шпиндель безопасно. Очистите карман, осмотрите кромку, замените ее, если она повреждена, и выполните следующую регулировку в окне инструментального мастера — одну регулировку, а не 5.

4. Следует ли фрезеровать алюминий всухую, с использованием воздуха, тумана или охлаждающей жидкости?

Ответ зависит от фрезы, сплава, станка, режима работы и средств управления на рабочем месте. Направленный воздух может удалять стружку в открытых разрезах; туман добавляет смазку; СОЖ может смазывать, охлаждать и транспортировать стружку, когда она достигает кромки. Глубокие пазы и карманы требуют особого внимания, поскольку жидкость за пределами полости не является доказательством удаления стружки внутри нее. Следуйте инструкциям поставщика оборудования, жидкостей, вентиляции и инструментов.

5. Как покупатель может сравнить расценки на фрезерную обработку алюминия с ЧПУ?

Сравните предлагаемое состояние материала, технологический маршрут, количество установок, стратегию определения критических функций, объем проверки, отделку, документацию, упаковку, время выполнения заказа и предположения, а не только цену за единицу продукции. Спросите, как поставщик будет контролировать тонкие стенки, глубокие карманы, уплотняющие поверхности, доступ к инструментам и смещение партии. Обоснованная цитата должна связывать чертеж с обработкой и проверкой, а не обещать допуск без объяснения процесса.

Нажмите здесь, чтобы задать вопрос 👆

<дел> <стиль> .anodize-cta-btn { дисплей: встроенный блок; отступы: 18 пикселей 50 пикселей 18 пикселей 40 пикселей; фон: линейный градиент (135 градусов, # 1a5f8a, # 0f4c75); цвет: #fff; размер шрифта: 20 пикселей; вес шрифта: 900; Расстояние между буквами: 1 пиксель; граница-радиус: 12 пикселей; текстовое оформление: нет; граница: 2 пикселя сплошной rgba (255 255 255,0,3); положение: родственник; минимальная ширина: 390 пикселей; выравнивание текста: по центру; переход:все 0,3с легкость; /* Эффект импульсного дыхания кнопки */ анимация:pulse 2s, бесконечная легкость выхода; } /* Плавающее: плавающее вверх, чтобы увеличить и сделать цвет фона ярче */ .anodize-cta-btn:hover { фон: линейный градиент (135 градусов, # 2378a8, # 155a8a); Transform:translateY(-4px) масштаб(1.04); } /* Прыжок пальцем в правом нижнем углу */ .finger-pointer { позиция: абсолютная; справа: 20 пикселей; внизу: 12 пикселей; размер шрифта: 28 пикселей; анимация:fingerBounce 0,7 с, бесконечная легкость входа и выхода; } /* Анимация пульсации кнопок */ @keyframes пульс { 0% {преобразование: масштаб (1);} 50% {преобразование: масштаб (1,07);} 100% {преобразование: масштаб (1);} } /* Анимация прыжков пальцами */@keyframes FingerBounce { 0%,100%{transform:translateY(0);} 50%{transform:translateY(-8px);} }

Сводка

Надежное фрезерование алюминия на станке с ЧПУ обеспечивается за счет соблюдения скорости резания, числа оборотов в минуту, нагрузки на стружку, количества канавок, осевой глубины, радиального зацепления, жесткости и эвакуации стружки. Начните с данных для конкретной фрезы, рассчитайте команды станка, просмотрите реальную траекторию инструмента и подтвердите первый рез с помощью стружки, нагрузки, звука, состояния инструмента и проверки размеров. Сопоставьте рецепт со сплавом и характеристикой, задокументируйте окно принятия и предоставьте поставщику полный запрос предложения, чтобы можно было спроектировать скорость, допуск, отделку, стоимость и доставку вместе.

ПОЛУЧИТЬ ЦИТАТУ ➔

<дел> <стиль> .square-quote-btn { ширина: 240 пикселей; высота: 240 пикселей; дисплей: встроенный гибкий; гибкое направление: столбец; выровнять-элементы: по центру; оправдание-содержание: центр; разрыв: 24 пикселя; цвет фона: #1a5f8a; цвет: #ffffff; размер шрифта: 28 пикселей; вес шрифта: 900; Расстояние между буквами: 2 пикселя; радиус границы: 8 пикселей; текстовое оформление: нет; граница: 2 пикселя сплошная rgba (255, 255, 255, 0,3); переход: все 0,3 секунды легкости; выравнивание текста: по центру; } /* 悬浮效果 */ .square-quote-btn:hover { цвет фона: #2378a8; трансформировать: TranslateY (-4px); } .square-quote-btn:hover .arrow-icon { преобразование: TranslateX (10 пикселей); } /* 超大醒目箭头 */ .arrow-icon { размер шрифта: 64 пикселей; начертание шрифта: жирный;переход: легкость преобразования 0,3 с; высота строки: 1; }

Контактная информация

Компания: Ningbo Liqin Industry Co., Ltd.Ежедневное обслуживание клиентов и послепродажная поддержка:service@shturl. zhuwanying@cncliq.com

Новый запрос, предложение и обсуждение заказа: business@shturl. zhouli@chinaliqin.com

Горячая линия: +86 18757148656

Отказ от ответственности

Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, требования к качеству переплета определяются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.

Все примеры использования клиентов, представленные в этом блоге, были полностью анонимизированы и очищены. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единый универсальный стандарт для всех заказов.

Производственная команда Liqin

Опираясь на 18-летний опыт точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на территории производственного центра площадью 6500 м², оснащенного более чем 150 станками, выполняющими 4- и 5-осевую обработку с ЧПУ, токарно-фрезерную обработку, холодную экструзию и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.

Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров КИМ и оптического профилирования до испытаний на твердость и соляного тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.

Добро пожаловать на ваши запросы и образцы. Посетите наш веб-сайт или свяжитесь с нами напрямую, чтобы получить конкурентное предложение!

blog avatar

Ethan Zhang

Специалист по процессам металлообработки и прецизионной обработке

Делимся информацией о холодной ковке, литье под давлением, литье металлов и обработке деталей из меди, алюминия и нержавеющей стали на станках с ЧПУ, помогая инженерам и покупателям оптимизировать конструкцию деталей, производственные процессы и производственные затраты.

Метка:

  • Процесс точной обработки
  • Обработка на станках с ЧПУ
  • Индивидуальные услуги
  • Алюминиевый OEM
  • Металлические детали, изготовленные на заказ.
  • Алюминий
  • Фрезерование на станках с ЧПУ
Поделиться
    Click to expand more

    Рекомендуемые блоги

    Симптом

    Что это может означать

    Сначала проверьте

    Контролируемый следующий ход

    Алюминий, приваренный к краю

    Истирание, слабая смазка, тусклая геометрия или повторное резание стружки

    Фактическая подача, состояние кромки, выход стружки, направление СОЖ

    Восстановите острую чистую кромку, исправьте эвакуацию, затем проверьте скорость и нагрузку стружки в допустимых пределах.

    Мелкая пыль вместо образовавшейся стружки

    Толщина стружки слишком мала или станок замедляется

    Фактическая подача при резке, количество канавок и угловое движение

    Пересчитать подачу на зуб и проверить области с ограниченным ускорением

    Громкая периодическая болтовня

    Чрезмерный охват, отсутствие поддержки, слабая поддержка или нестабильное взаимодействие

    Держатель, вылет, зажим и угловой контакт

    Сначала укоротите и укрепите; затем изменяйте вовлеченность или скорость по одной переменной за раз

    Заусенцы растут во время замеса

    Износ кромок, направление выхода или неподдерживаемый материал

    Тенденция стойкости инструмента и геометрия выхода

    Заменить или индексировать по определенному критерию и изменить выход, если это позволяет чертеж

    Размер варьируется, но отделка выглядит приемлемо

    Нагрев, отклонение инструмента, смещение базовой точки или изменение зажима

    Температура детали, контакт приспособления и тенденция измерений

    Устраните физическую причину перед применением компенсации износа

    Царапины на полу после черновой обработки

    Отставшая стружка затягивается под инструмент

    Чистота карманов и путь охлаждающей жидкости

    Добавьте стратегию очистки перед финишной отделкой пола