Compañía Industrial y Comercial NingboLiqin, Ltd.WhatsAPP:+86 18757148656zhouli@chinaliqin.com

Cómo mecanizar aluminio 6061: avances, velocidades y guía de herramientas

blog avatar

Escrito por

Anonymous

Publicado
Sep 14 2026
  • Mecanizado CNC
  • aluminio OEM

Síguenos

how-to-machine-6061-aluminum-feeds-speeds-and-tooling-guide

La mayoría de las tiendas consideran que el 6061 es amigable, hasta que de repente deja de serlo. Las patatas fritas pueden ahogar un bolsillo profundo. Una pared alta puede empezar a sonar. A veces, una pared brillante se vuelve gris de una sola pasada porque el cortador ha recogido una piel de aluminio. La eliminación rápida del metal es la parte fácil. El trabajo repetible necesita un borde afilado, un chip con algo de cuerpo, un lugar al que pueda ir ese chip y un dispositivo que sujete sin deformar el componente.

¿Para quién es esto? Cualquiera que tenga que diseñar, comprar, cotizar o cortar una pieza 6061 y quiera algo más que un diagrama copiado de otra máquina. Crearemos una primera configuración, leeremos lo que nos dice el corte y recopilaremos los detalles que un proveedor necesita para una cotización útil. Mantenga una regla estricta: cada número de este artículo es un lugar para comenzar una prueba. La hoja del fabricante de la cortadora es lo primero, seguida de los límites reales del husillo, el soporte, el saliente, el refrigerante, el accesorio, la trayectoria CAM y el lote de material.

Respuesta rápida: Si este trabajo acaba de llegar a la máquina, una cortadora de carburo pulida de dos o tres canales sería la primera herramienta que valdría la pena probar. El aire o refrigerante tiene que llegar al lado de salida del corte; rociar el soporte hace poco. Para la velocidad en superficie, 300 m/min es un territorio cauteloso. Es un punto de prueba, nada más. Elija la carga de viruta para el diámetro y la configuración de la herramienta, haga el cálculo de avance con las RPM que realmente funcionará el husillo y pruebe un tramo corto. ¿Escuchas un chirrido al frotarlo? Disminuir la alimentación puede empeorar las cosas. Mire el borde y el chip antes de tocar la anulación.

Por qué el 6061-T6 corta bien y por qué los talleres todavía lo desechan

El magnesio y el silicio le dan al 6061 su carácter tratable térmicamente. Una leyenda T6 significa tratamiento térmico de solución seguido de envejecimiento artificial. T651 y T6511 añaden pasos de alivio de tensión adecuados a la forma en que se fabricó el material. Esos sufijos no son decoración; pueden cambiar el comportamiento del espacio en blanco cuando se abre un lado. Para comprar, no se detenga en "6061". Indique el estado de temple y stock en el plano y solicite documentación del material rastreable cuando la aplicación lo requiera. ASTM B221, por ejemplo, cubre barras, varillas, alambres, perfiles y tubos extruidos de aluminio y aleaciones de aluminio. La placa y la lámina utilizan especificaciones diferentes.

En la máquina, el 6061 generalmente produce fuerzas de corte más bajas que el acero y permite una alta velocidad superficial. Su conductividad térmica ayuda a mover el calor, pero el material aún puede manchar un borde sin filo. Esa mancha se convierte en borde acumulado o BUE. Una vez que BUE cambia la geometría del cortador, el tamaño y el acabado pueden cambiar en unas pocas pasadas. Los bolsillos profundos añaden otro problema: las virutas salen de la herramienta, rebotan y se cortan nuevamente. Una viruta recortada es dura en la superficie e impredecible en el borde.

El estrés residual también es importante. Retire la mayor parte del stock de un lado de una placa y la pieza puede moverse cuando se sueltan las abrazaderas. Un programa más rápido no es útil si el componente de estado libre ya no es plano. Para paredes delgadas, cavidades grandes o relaciones de referencia estrechas, planifique el desbaste, el desbaste o la reestructuración y un paso de acabado separado. Nuestra guía más amplia sobre procesos de mecanizado de aluminio compara las rutas de fresado, torneado y extrusión cuando el mecanizado de palanquillas no es la única opción.

Empiece con los tres números que realmente controlan el corte

RPM por sí solo es una pésima instrucción de taller. Doce mil revoluciones por minuto podrían arrojar una viruta limpia o pulir la pared por fricción. El diámetro del cortador, el número de dientes y el avance hacia adelante deciden cuál elegir. Trabaje desde velocidad superficial y avance por diente. Las relaciones métricas estándar publicadas en Fórmulas de fresado de Sandvik Coromant son:

¿Necesita velocidad del husillo? n = (Vc × 1000) ÷ (π × D).
¿Necesita avance de tabla? Vf = fz × n × z.
¿Comprobando la tasa de eliminación? Q = (ap × ae × Vf) ÷ 1000.

La notación es menos misteriosa de lo que parece. ¿Vc? Velocidad superficial, en m/min. D es el diámetro del cortador en el corte. La pequeña fz es el chip que se le da a un diente, mientras que z cuenta los dientes que realizan trabajo. Abajo la herramienta es ap; a través de la herramienta es ae. Los cálculos aceptarán felizmente un tornillo de banco flojo o 60 mm de saliente innecesario. La máquina no lo hará. Utilice las ecuaciones para mantener la aritmética correcta y luego juzgue si la configuración merece esos números.

Ejemplo de fresa de 10 mm trabajada

Introduzca una fresa de carburo de tres canales de 10 mm en el cálculo. Un Vc de 300 m/min sitúa el husillo cerca de 9.550 rpm, lo suficientemente cerca como para elegir una configuración de la máquina, pero no es motivo para ignorar los propios límites del husillo. Dé a cada diente 0,08 mm y el avance de la mesa se acercará a los 2290 mm/min. Con una profundidad axial de 3 mm y un acoplamiento radial de 3 mm, la tasa de eliminación calculada es de aproximadamente 20,6 cm³/min. En un corte lateral rígido, con la fresa de aluminio adecuada y un chorro de virutas claro, merece la pena realizar una breve prueba. El ranurado de ancho completo es otro trabajo; no transfiera los números sin cambios.

Solo ejemplos de entrenamiento calculados. No reemplazan la tabla del fabricante de la cortadora ni una prueba inicial controlada.

图片6.png

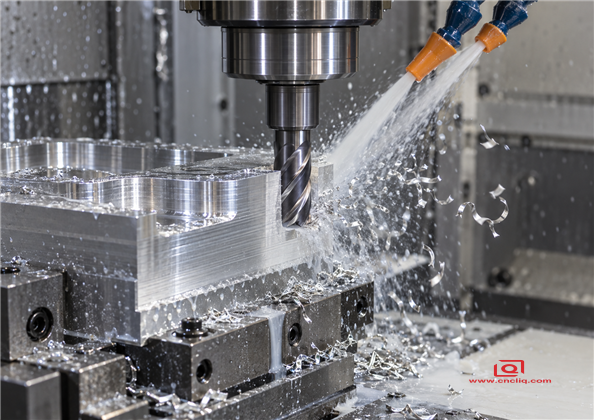
El compromiso constante y una ruta clara del chip son tan importantes como las RPM programadas.

Elegir un cortador que no se empaquete con aluminio

Cuenta de flautas: deja espacio para el chip

Dos flautas dan espacio para respirar. Esto es útil en una tragamonedas, en una máquina liviana o en cualquier lugar donde las fichas sean la primera preocupación. Tres flautas intercambian un poco de ese espacio por otra vanguardia, razón por la cual el formato aparece con tanta frecuencia en el perfilado de producción y el desbaste adaptativo. Cuatro ranuras pueden funcionar en cortes abiertos y estables, pero dejan menos espacio para una voluminosa viruta de aluminio. No elija el número de flautas por costumbre en trabajos de acero.

Geometría de bordes y flautas

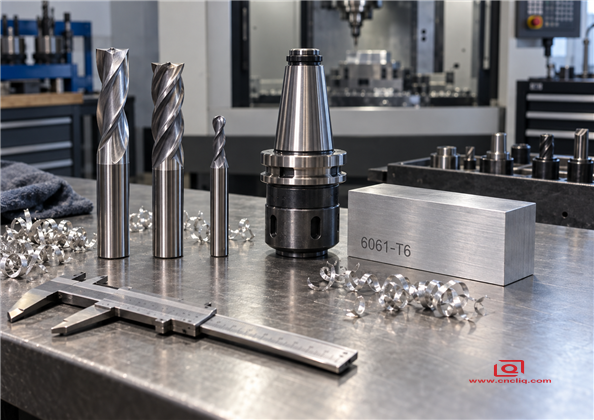
Busque una inclinación positiva afilada, una hélice alta, estrías pulidas y suficiente resistencia central para el diámetro de la herramienta. El carburo pulido sin recubrimiento es una base confiable. Las opciones ZrN o DLC pueden ayudar en algunas aplicaciones, pero solo use un recubrimiento respaldado por el fabricante de herramientas para aluminio. Un revestimiento grueso que contenga aluminio seleccionado para acero puede favorecer la adhesión. Los fabricantes de herramientas como Harvey Tool publican diseños de alta hélice específicos para aluminio y describen los avances y velocidades publicados como valores iniciales sugeridos.

Mantenga la asamblea breve y verdadera

La herramienta que sobresale es apalancamiento. Cada milímetro innecesario facilita la desviación y la vibración. Mantenga la longitud del calibre sólo mientras el acceso lo requiera. Limpie el collar, use un soporte hidráulico o de ajuste por contracción cuando el trabajo lo justifique y verifique el descentramiento cerca del borde, donde el error importa. Un cortador de primera calidad en un soporte sucio y desgastado seguirá dejando rayas en la pared. Para un orificio crítico o una cara de sellado, separe las herramientas de desbaste y acabado si la vida útil de la herramienta o el control del tamaño lo justifican.

图片7.png

Seleccione el número de canales, la geometría de los bordes y el soporte como un solo sistema.

Ajustes operación por operación

Herramienta y funcionamiento

Entrada de corte de prueba conservadora

Resultado calculado

Nota sobre el taller

Carburo de Ø6 mm; z = 2; corte lateral

Vc 300; fz 0.04

n 15,915; Vf 1.273

¿Un voladizo largo o una fijación blanda? Retroceda y verifique el torque disponible.

Carburo de Ø10 mm; z = 3; corte lateral rugoso

Vc 300; fz 0,08

n 9,549; Vf 2.292

Hay espacio para el chip y la configuración debe ser rígida.

Carburo de Ø12 mm; z = 3; corte lateral rugoso

Vc 300; fz 0.10

n 7,958; Vf 2.387

La potencia, el equilibrio del soporte, la mordida lateral y la carga de sujeción reciben votación.

Carburo de Ø10 mm; z = 3; terminar pase

Vc 400; fz 0.04

n 12,732; Vf 1.528

Deje stock parejo. El borde todavía necesita un chip; no lo dejes patinar.

Las ranuras son un trabajo diferente

Un corte lateral deja una dirección abierta para las astillas. Una ranura atrapa el cortador entre dos paredes. El compromiso aumenta, el refrigerante lucha por llegar al borde y una viruta puede regresar al corte. Es por eso que copiar un avance de fresado adaptativo agresivo en una ranura completa a menudo termina mal. Comience con un paso axial más pequeño, un avance menor que el corte lateral probado y una herramienta con ranuras abiertas. Nunca te quedes en el fondo.

El acabado necesita una presión estable, no un “corte susurrado”

Un margen de acabado extremadamente ligero suena seguro, pero el borde puede rozar las partes altas en lugar de cortar continuamente. Deje un margen constante que la herramienta elegida pueda cortar. Utilice una entrada y salida suaves lejos de la cara crítica. En paredes altas, considere profundidades escalonadas o una herramienta de cuello aliviado. Si la pared se estrecha, mídala antes de editar la compensación; la causa real puede ser la desviación, no un diámetro incorrecto de la herramienta.

Control de refrigerante, aire y virutas

En el mecanizado 6061, la evacuación de viruta es el primer sistema de refrigeración. El refrigerante de inundación puede lubricar y transportar calor, pero un gran volumen apuntado más allá del cortador no limpia una bolsa ciega. Apunta el chorro hacia donde la flauta sale de la obra. El refrigerante a través de la herramienta es valioso para funciones profundas cuando la herramienta lo soporta. Una fuerte ráfaga de aire o una cantidad mínima de lubricación también pueden funcionar en trabajos adecuados, siempre que las virutas salgan del recinto de forma segura y el proceso cumpla con las normas de la planta.

Lea el contenedor de chips. Los rizos brillantes y separados y un sonido constante sugieren que el borde se está cortando. Las virutas de polvo, los chirridos o un acabado con manchas grises a menudo indican roce. Los nidos largos alrededor del soporte indican una mala rotura o evacuación. El aluminio soldado al borde significa que el proceso ya ha cambiado. Detenga, limpie o reemplace la herramienta y corrija la causa; un ajuste de desplazamiento no restaurará la geometría original.

Fijación, calor y estabilidad dimensional

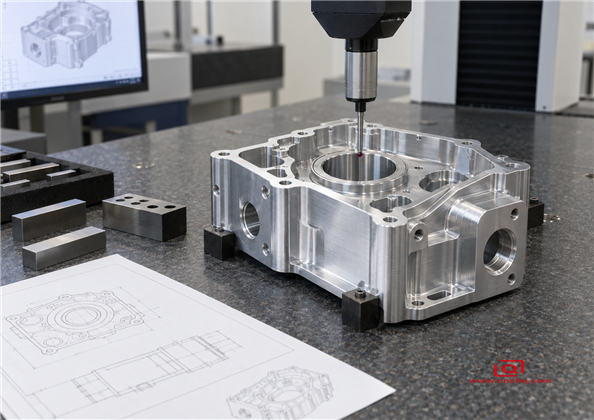
Un tornillo de banco puede doblar una pieza compatible hasta alcanzar la tolerancia para su inspección en la máquina. Suéltalo y aparece el error. Utilice suficiente agarre para resistir la fuerza de corte, pero no trate la presión de la abrazadera como rigidez libre. Para carcasas de paredes delgadas, apoye el material cerca del corte activo, desbaste las áreas opuestas en un orden equilibrado y reserve material para una configuración de acabado separada. Los resultados de la sonda deben interpretarse teniendo en cuenta la temperatura de la pieza. El aluminio se expande notablemente con la temperatura, por lo que una pieza caliente y una sala de inspección estable pueden no coincidir incluso cuando ambas mediciones son repetibles.

Cuando la geometría abarca varias caras, menos abrazaderas pueden proteger la posición y el descentramiento. Nuestra guía de fresado CNC de múltiples ejes para geometrías complejas de aluminio explica dónde una configuración de 4 o 5 ejes agrega valor real. No es automáticamente la respuesta más barata. Un soporte prismático simple puede ser mejor en una instalación de 3 ejes bien planificada. Pregunte qué configuración protege los datos críticos con el menor error acumulado.

Solución de problemas 6061: cambiar una variable a la vez

Operación

Enfoque preferido

Lo que suele salir mal

Primera corrección

Desbaste adaptativo o lateral

carburo pulido de 3 flautas; compromiso radial constante; fresado ascendente

Picos de carga en las esquinas, vibraciones, recortes de virutas

Entrada suave y movimiento en las esquinas; reduzca el compromiso radial antes de reducir la carga de viruta

Ranura de ancho completo

herramienta de 2 flautas o abierta de 3 flautas; modesta reducción; evacuación directa

Virutas empaquetadas y borde soldado

Reduzca el avance aproximadamente entre un 30 % y un 50 % con respecto al valor de fresado lateral comprobado y luego inspeccione el flujo de viruta

Acabado de paredes

Borde afilado y dedicado; incluso stock; pase continuo cuando sea práctico

Líneas verticales, ahusamiento, marcas de permanencia en las esquinas

Compruebe el descentramiento, la desviación, el avance real en movimientos cortos y la consistencia del margen

Pisos y nervaduras finas

Eliminación equilibrada; ligera presión de acabado; soporte cerca del corte

Empuje de pared, vibración, distorsión de estado libre

Cambie la ruta de herramienta y la estrategia de soporte antes de corregir el error con compensaciones

Perforación

Taladro afilado no ferroso; plan confiable de salida de picotazos y astillas

Embalaje de virutas, entrada de gran tamaño, rebabas

Acorte el picoteo a medida que aumenta la profundidad, mejore la dirección del refrigerante, verifique la condición del punto

Hilos

Elija macho de corte, macho de forma o fresa de roscar según la profundidad, el tamaño, el volumen y el riesgo

Irritación, agujeros ciegos llenos, roturas

Compruebe el orificio previo, la lubricación, el espacio para las virutas y la dimensión posterior al acabado

Ejemplo de producto verificado: carcasa pararrayos 6061-T6

Un ejemplo útil verificado en el sitio es el 4G carcasa pararrayos de estación de señales. La ruta publicada utiliza aluminio 6061-T6, extrusión en frío, tratamiento de alivio de tensiones después del conformado y mecanizado de acabado CNC. Esa combinación ilustra una importante lección sobre costos: no todas las piezas de producción deben acapararse de un tocho rectangular.

La pieza en bruto formada establece gran parte del contorno y la cavidad de la concha antes del corte.Después del conformado, el fresado recoge las caras de referencia y completa las ranuras, ranuras, orificios, avellanados y roscas. Para entonces el trabajo ha cambiado. Acaparar ya no es el premio; La ubicación repetible, la tensión liberada y el acabado limpio junto a las superficies cercanas a la red lo son. Vale la pena estudiar esta ruta híbrida cuando el volumen y la geometría admiten herramientas dedicadas. Para prototipos o diseños que cambian con frecuencia, el mecanizado de palanquillas puede seguir siendo práctico. La respuesta depende del vencimiento del dibujo, el volumen anual, la distribución de tolerancia y la recuperación de la inversión de las herramientas.

Caso de taller anónimo: carcasa de sensor 6061 con requisitos mixtos

En un caso anónimo y publicado anteriormente, un cliente de automatización necesitaba una carcasa 6061-T6 para equipos LiDAR utilizados en grúas portuarias. El componente combinaba dos muñones de cojinete H7, un estante de montaje interno que necesitaba contacto térmico y eléctrico de metal con metal y un casquillo de junta tórica en la cara de la lente. La carrocería exterior también necesitaba protección contra la corrosión y la manipulación. Esos requisitos entraban en conflicto: recubrir toda la pieza protegía el exterior pero se corría el riesgo de cambiar el ajuste del rodamiento y aislar el área de conexión a tierra.

El flujo publicado utilizó mecanizado de 5 ejes y planificó los orificios de los rodamientos alrededor de la secuencia de acabado posterior en lugar de tratar el anodizado como una idea de último momento. La lección se aplica directamente a los avances y velocidades. Una receta de desbaste estable es sólo la mitad del proceso. El margen de acabado, la herramienta de perforación, la temperatura de la pieza, la etapa de inspección, el plan de enmascaramiento y el crecimiento del recubrimiento deben apuntar a la dimensión del ensamblaje final. Revise el caso original en la guía para acabado de piezas de aluminio fresadas con CNC.

图片8.png

La inspección cierra el círculo entre los parámetros programados, la geometría de estado libre y los requisitos de ensamblaje.

Qué enviar para obtener una cotización de mecanizado 6061 rápida y útil

Un proveedor no puede valorar el riesgo del proceso a partir de una captura de pantalla. Envíe un archivo STEP nativo y un dibujo 2D controlado. Identifique la aleación y el temple, los datos críticos, las zonas de tolerancia reales, el acabado superficial solo donde importa, los estándares de rosca, las caras cosméticas y si las dimensiones se aplican antes o después del anodizado. Agregue las cantidades de pedido esperadas y el plan de prototipo a producción. Si existen piezas coincidentes, comparta las dimensiones de la interfaz relevantes o el apilamiento.

· Material: 6061-T6, o T6511 según corresponda.

· Geometría: modelo STEP y dibujo PDF controlado.

· Características críticas: referencias, ajustes, caras de sellado, clase de rosca y método de inspección.

· Acabado: mecanizado, granallado, película química, anodizado, recubrimiento duro, color y espesor.

· Alcance comercial: cantidad de prototipo, tamaño de lote, entrega, destino, embalaje y documentos.

No asigne la tolerancia más estricta a cada dimensión. Agrega pasadas de acabado, tiempo de inspección y exposición a desechos sin mejorar la función. El artículo sobre Tolerancia y costo de CNC muestra por qué la tolerancia funcional es una decisión de compra. Para bolsillos profundos, paredes delgadas, acceso difícil o múltiples ajustes de revestimiento, solicite comentarios de DFM antes de lanzar la producción. Nuestra guía de costos de mecanizado de aluminio cubre más opciones que reducen el tiempo del husillo sin debilitar la pieza.

¿Necesita un segundo par de ojos para su pieza 6061? Envíe el archivo STEP, el dibujo 2D, la cantidad, el acabado y el destino. El equipo de ingeniería de Liqin puede revisar el acceso a las herramientas, el riesgo de paredes delgadas, la estrategia de referencia y las tolerancias posteriores al acabado antes de la cotización. Cuando la RFQ cierra las brechas obvias, el comprador y el proveedor pueden discutir sobre los factores reales del costo en lugar de pagar un impuesto a la incertidumbre.

Haga clic aquí para su consulta 👆

Preguntas frecuentes

1. ¿Cuál es la mejor fresa fresadora CNC para fresar aluminio 6061?

Comience con una herramienta de carburo específica para aluminio que se sienta afilada, tenga ranuras pulidas y tenga un desprendimiento positivo. Dos canales dejan más espacio para fichas para una tragamonedas o una máquina modesta. Por lo general, tres se ganan la vida en cortes laterales y desbaste adaptativo. Mantenga la herramienta guardada, verifique el descentramiento en el borde y abra la hoja de datos del fabricante. El “carburo” por sí solo no dice casi nada sobre la forma o el recubrimiento de la flauta.

2. ¿Qué avances y velocidades debo usar para 6061-T6?

Empiece por la velocidad de corte y la carga de viruta, luego calcule las RPM y el avance de la mesa. Para el fresado lateral de carburo, 300 m/min es una referencia prudente a partir de la cual realizar el cálculo; La carga de viruta todavía pertenece al diámetro de la fresa y a la rigidez frente a usted. Los ejemplos anteriores muestran la aritmética. Una ranura, una herramienta de largo alcance, una pared delgada, un accesorio blando o un husillo con poca potencia cambian el trato. Pruebe un atajo, inspeccione las virutas y la carga, luego cambie una variable a la vez.

3. ¿Por qué el aluminio 6061 se pega a mi cortador?

El borde acumulado suele aparecer cuando la herramienta roza o las virutas no pueden escapar. Las causas comunes son un borde desafilado, un avance por diente demasiado bajo para las RPM reales, un recubrimiento inadecuado, una mala dirección del refrigerante o del aire, un acoplamiento excesivo y un recorte de viruta dentro de una cavidad. Deténgase e inspeccione primero el cortador. Una vez que el aluminio se suelda a la flauta, la geometría efectiva ha cambiado y compensar con un desplazamiento no creará un proceso estable.

4. ¿Pueden las piezas 6061 mantener tolerancias estrictas después del anodizado?

Sí, pero el dibujo y el plan de proceso deben tener en cuenta la preparación de la superficie, el crecimiento anódico, el enmascaramiento, la temperatura y la etapa de inspección. Indique si las dimensiones se aplican antes o después del acabado e identifique los orificios, las roscas, las almohadillas de conexión a tierra y las caras de sellado de los rodamientos que necesitan un control especial. Revise la guía de tolerancia de anodizado antes de congelar un ajuste revestido.

5. ¿Qué debo preguntarle a un proveedor de mecanizado CNC 6061 antes de realizar el pedido?

Pídale al proveedor que recorra el trabajo desde el estante de existencias hasta el banco de inspección. ¿Qué temperamento llegará? ¿Dónde dejan las fichas un bolsillo lleno? ¿Cómo se sostendrá una pared delgada? ¿Cuándo se libera la pieza entre desbaste y acabado? ¿Qué puntos de referencia se comprueban y en qué fase entra el revestimiento en el plano dimensional? Solicite los documentos de inspección que su aplicación necesita y aclare el control de revisión, el embalaje y la comunicación de no conformidades. Un proveedor práctico debería explicar el proceso en relación con su dibujo, no prometer una tolerancia o velocidad de avance única para cada pieza; esta guía de calidad de OEM de aluminio proporciona una lista de verificación más completa.

Haga clic aquí para su consulta 👆

.anodizar-cta-btn { pantalla: bloque en línea; relleno: 18px 50px 18px 40px; fondo: gradiente lineal (135 grados, # 1a5f8a, # 0f4c75); color:#fff; tamaño de fuente: 20px; peso de fuente: 900; espacio entre letras: 1px; radio de borde: 12px; decoración de texto: ninguna; borde: 2px rgba sólido (255,255,255,0.3); posición: relativa; ancho mínimo: 390px; alineación de texto:centro; transición: todos los 0,3 s facilitan; /* 按钮脉冲呼吸动效 */ animación:pulse 2s infinita facilidad de entrada y salida; } /* 悬浮:上浮放大、提亮底色 */ .anodize-cta-btn: flotar { fondo: gradiente lineal (135 grados, # 2378a8, # 155a8a); transformar: traducirY(-4px) escala(1.04); } /* 右下角跳动手指 */ .puntero del dedo { posición:absoluta; derecha: 20px; abajo: 12px; tamaño de fuente: 28px; animación:fingerBounce 0,7 s de facilidad infinita para entrar y salir; } /* 按钮脉冲动画 */ @keyframes pulso { 0%{transformar:escala(1);} 50%{transformar:escala(1.07);} 100%{transformar:escala(1);} } /* 手指上下跳动动画 */ @keyframes rebote de dedo { 0%,100%{transformar:traducirY(0);} 50% {transformar: traducirY (-8px);} }

Resumen

El programa 6061 ganador rara vez es el que tiene el mayor número de RPM en la hoja de configuración. Dale un verdadero chip a un cortador de aluminio afilado. Mantenga las fichas de ayer fuera del corte de hoy. Haga coincidir la mordida lateral con el eje y el accesorio, luego termine desde los puntos de referencia que permanecen en su lugar después de la liberación. El revestimiento y la inspección pertenecen a ese plan desde el principio. Pruebe el cuadro, escriba lo que acepta la máquina real y envíe CAD, dibujo, cantidad y finalicen juntos cuando llegue el momento de cotizar.

OBTENER COTIZACIÓN

.cotización-cuadrada-btn { ancho: 240px; altura: 240 píxeles; pantalla: flexible en línea; dirección flexible: columna; alinear elementos: centro; justificar-contenido: centro; espacio: 24px; color de fondo: #1a5f8a; color: #ffffff; tamaño de fuente: 28px; peso de fuente: 900; espacio entre letras: 2px; radio del borde: 8px; decoración de texto: ninguna; borde: 2px rgba sólido (255, 255, 255, 0,3); transición: todos los 0,3 s facilitan; alineación de texto: centro; } /* 悬浮效果 */ .square-quote-btn: flotar { color de fondo: #2378a8; transformar: traducirY(-4px); } .square-quote-btn: hover .arrow-icon { transformar: traducirX(10px); } /* 超大醒目箭头 */ .icono de flecha { tamaño de fuente: 64px; peso de fuente: negrita; transición: transformar 0,3 s de facilidad; altura de línea: 1; }

Información de contacto

Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y posventa soporte:servicio@shturl. zhuwanying@cncliq.com

Nueva consulta, cotización y discusión sobre pedidos:business@shturl. zhouli@chinaliqin.com

Línea directa: +86 18757148656

Descargo de responsabilidad

Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.

Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.

Equipo de fabricación de Liqin

Con base en 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6500 m² equipado con más de 150 máquinas, que ejecutan mecanizado CNC, torno y fresado. mecanizado, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.

Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.

Bienvenidos a sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener una cotización competitiva.

blog avatar

Ethan Zhang

Especialista en procesos de fabricación de metales y mecanizado de precisión

Compartimos información sobre forja en frío, fundición a presión, fundición de metales y mecanizado CNC de piezas de cobre, aluminio y acero inoxidable, ayudando a ingenieros y compradores a optimizar el diseño de piezas, los procesos de fabricación y los costos de producción.

Etiqueta:

  • Proceso de mecanizado de precisión
  • Mecanizado CNC
  • Servicios personalizados
  • Fabricante de equipos originales de aluminio
  • Aluminio
Compartir en
    Click to expand more

    Blogs destacados

    Síntoma

    Causas probables

    Respuesta práctica

    Aluminio soldado a flautas

    Borde sin filo, carga de viruta por fricción, evacuación débil, recubrimiento incorrecto, recorte

    Reemplace o limpie la herramienta; restaurar la carga del chip; mejorar la puntería; reducir el compromiso si el bolsillo no se puede limpiar

    Charla en paredes rectas

    Sobresaliente largo, pared flexible, soporte débil, compromiso inestable

    Acortar el montaje; muro de soporte; utilizar un compromiso constante; ajustar la velocidad después de comprobar la mecánica

    Buen acabado abierto, esquinas deficientes

    Desaceleración de la máquina, acoplamiento repentino, parada de la trayectoria

    Agregue suavizado de esquinas y verifique el avance real, no solo el avance ordenado

    Arcos parciales después de soltar

    Eliminación desequilibrada, tensión residual, fuerza de sujeción excesiva

    Desbaste ambos lados, suelte y vuelva a colocar, luego termine desde puntos de referencia estables

    Rebabas en las salidas y bordes

    Herramienta sin filo, salida sin soporte, orden de operación deficiente

    Salida de soporte, ajuste del avance de avance, agregue chaflán controlado y desbarbado documentado

    El tamaño varía según el lote

    BUE, desgaste, cambio térmico, astillas debajo de las superficies de ubicación

    Inspeccione el borde y el accesorio; realizar un seguimiento de la temperatura y las compensaciones; limpiar puntos de referencia a intervalos establecidos