 Русский




Вы все еще увеличиваете скорость шпинделя, но видите уплотненные канавки, шумные углы, нестабильные тонкие стенки или время цикла, которое отказывается улучшаться? В этом руководстве объясняется, как повысить скорость съема материала (MRR), не превращая изготовление алюминиевой OEM-детали в дорогостоящее испытание. Оно предназначено для инженеров, покупателей и производственных групп, которым нужны практические ответы: какие переменные имеют значение, как рассчитать MRR, где высокоскоростная обработка действительно выигрывает время и что нужно поставщику механической обработки, чтобы ответственно оценить работу.
Быстрый ответ: Максимальный полезный MRR — это не самое большое число, которое резак может произвести за несколько секунд. Это наивысшая повторяемая скорость съема, которую может выдержать шпиндель, держатель, инструмент, траектория CAM, приспособление, подача СОЖ, состояние запаса и план проверки, пока деталь все еще соответствует чертежу. Стабильный MRR превосходит впечатляющий MRR.
1. Что означает HSM для OEM-производителей алюминия
Высокоскоростную обработку часто описывают как высокую скорость вращения и большую подачу. Это неполно. В цехе HSM представляет собой скоординированный метод, который обеспечивает предсказуемость зацепления фрезы, поддерживает полезную толщину стружки, отводит тепло от стружки и позволяет станку проходить углы без резких изменений нагрузки. Алюминий выдерживает высокие скорости обработки поверхности, но его пластичность также способствует образованию наростов на кромке (BUE), когда тупая кромка трется или появляется стружка.
Для OEM-покупателя реальный результат — это контролируемое сочетание времени цикла, соответствия деталей, срока службы инструмента и возможностей процесса. Программа может выглядеть быстрой на прямой линии и при этом терять время, когда управление замедляется на каждом коротком отрезке, когда оператор неоднократно очищает чипы или когда искаженная часть требует доработки. Поэтому HSM относится к тому же обсуждению, что и состояние сплава, форма заготовки, геометрия элемента, стратегия базирования, обработка поверхности и контроль.
MRR легко рассчитать, но его легко использовать неправильно.
Для фрезерования, MRR (см³/мин) = осевая глубина a п (мм) × радиальная ширина a е (мм) × подача стола v ж (мм/мин) / 1000. Подача таблицы в ж = е я × п × г с , где f z — подача на зуб, n — скорость шпинделя, а z c — количество эффективных зубьев. Эти стандартные отношения опубликованы в Руководство по формулам метрического фрезерования Sandvik Coromant .
Пример: трехзубая фреза диаметром 12 мм работает со скоростью 15 000 об/мин и 0,08 мм на зуб. Подача стола составляет 3600 мм/мин. При осевом зацеплении 18 мм и радиальном зацеплении 1,2 мм теоретический MRR составляет 77,76 см³/мин. Математические расчеты верны, но они не доказывают, что станок может выдерживать скорость 3600 мм/мин при малых радиусах, что держатель может сопротивляться выдергиванию или СОЖ может удалить объем стружки.
|
Метрика |
Что это вам говорит |
Что он не может доказать |
|
об/мин |
Скорость вращения инструмента |
Правильная толщина стружки, баланс или мощность |
|
Подача таблицы |
Командное путешествие |
Подача сохраняется на коротких перемещениях и в поворотах. |
|
МРР |
Номинальный объем удаления в минуту |
Срок службы инструмента, стабильность, качество отделки или риск брака |
|
Время цикла |
Запрограммированная продолжительность обработки |
Загрузка, проверка, очистка от стружки и доработка |
2. Начните с детали и заготовки, а не с ползунка скорости.
Алюминий не является одним из способов обработки. Пластина 6061-T651, высокопрочная заготовка 7075-T651, более клейкая деталь 5052 и литой корпус по-разному реагируют на давление инструмента, нагрев и зажим. Перед программированием CAM зафиксируйте сплав, отпуск, форму заготовки, требования к сертификату на материал и количество удаляемой заготовки. Если на чертеже просто написано «алюминий», ответственный поставщик должен запросить разъяснения.
Наше сравнение Фрезерование алюминия 6061, 7075 и 5052 с ЧПУ объясняет компромиссы выбора. Информацию о наиболее распространенном классе 6061 см. в специальном разделе. 6061 подачи, скорости и руководство по инструментам . ASTM B209 применяется к листам и пластинам из алюминия и алюминиевых сплавов, тогда как ASTM B221 распространяется на экструдированные стержни, стержни, проволоку, профили и трубы; требуемая спецификация зависит от заказанной формы запаса и договора.
Глубокая обработка карманов удаляет большую часть заготовки и может снять остаточное напряжение. Это отдельно от резки тепла. Для тонких полов, длинных стен или строгой плоскостности в свободном состоянии запланируйте сбалансированное удаление припуска, контролируемый зажим, припуск на черновую обработку и отдельный этап чистовой обработки. Заготовка T651 со снятым напряжением может оказаться полезной там, где ее класс, размер и сертификация соответствуют ее классу, размеру и сертификации, но она не может спасти плохой процесс.
3. Подберите станок, держатель и инструмент в соответствии с предполагаемым MRR.
Каталог фрез — это только одна граница. Реальным потолком может быть мощность шпинделя при целевых оборотах, крутящий момент на низкой скорости, максимальная подача, ускорение оси, прогнозирование управления, захват держателя, биение, жесткость приспособления или поток охлаждающей жидкости. Прежде чем повышать MRR, просмотрите всю цепочку.
|
Элемент |
Вопрос |
Предупреждающий знак |
|
Шпиндель |
Доступна ли мощность при целевых оборотах и сбалансирован ли узел? |
Скачки нагрузки, нагрев, падение скорости, вибрация |
|
Управление и оси |
Может ли заданная подача выдержать короткие сегменты и крутые дуги? |
Быстрые прямые резы, но медленные углы карманов |
|
Держатель |
Контролируются ли биение и сила захвата? |
Неравномерный износ канавки, дребезг, выдергивание |
|
приспособление |
Поддерживает ли он разрез, не искажая выпущенную часть? |
Смещение стены, смещение базовой точки, нарушение плоскостности |
|
Охлаждающая жидкость или воздух |
Могут ли чипы уходить быстрее, чем создаваться? |
Перепиловка, царапины, БУЭ, набивные канавки |
Геометрия инструмента для алюминия
Обычной отправной точкой является острый твердосплавный инструмент с положительной геометрией и большим пространством отполированной канавки. Две канавки обеспечивают отличное пространство для стружки для обработки пазов и небольших инструментов. Три канавки часто обеспечивают баланс между стружкодроблением, прочностью сердцевины и возможностью подачи при черновой и профильной обработке. Большее количество канавок может обеспечить стабильную, хорошо вакуумированную резку, но количество канавок не должно превышать пространство для стружки.
Обычно рассматриваются полированный твердый сплав без покрытия, ZrN и подходящие варианты DLC, при условии соблюдения конкретных указаний производителя инструмента. Никогда не выбирайте покрытие по цвету или по его успеху в стали. Геометрия кромки, полировка, подложка, сплав, метод подачи СОЖ и скорость поверхности работают вместе. Сохраняйте вылет только до тех пор, пока это необходимо; Избежаемое нависание может свести на нет ценность более быстрой программы.
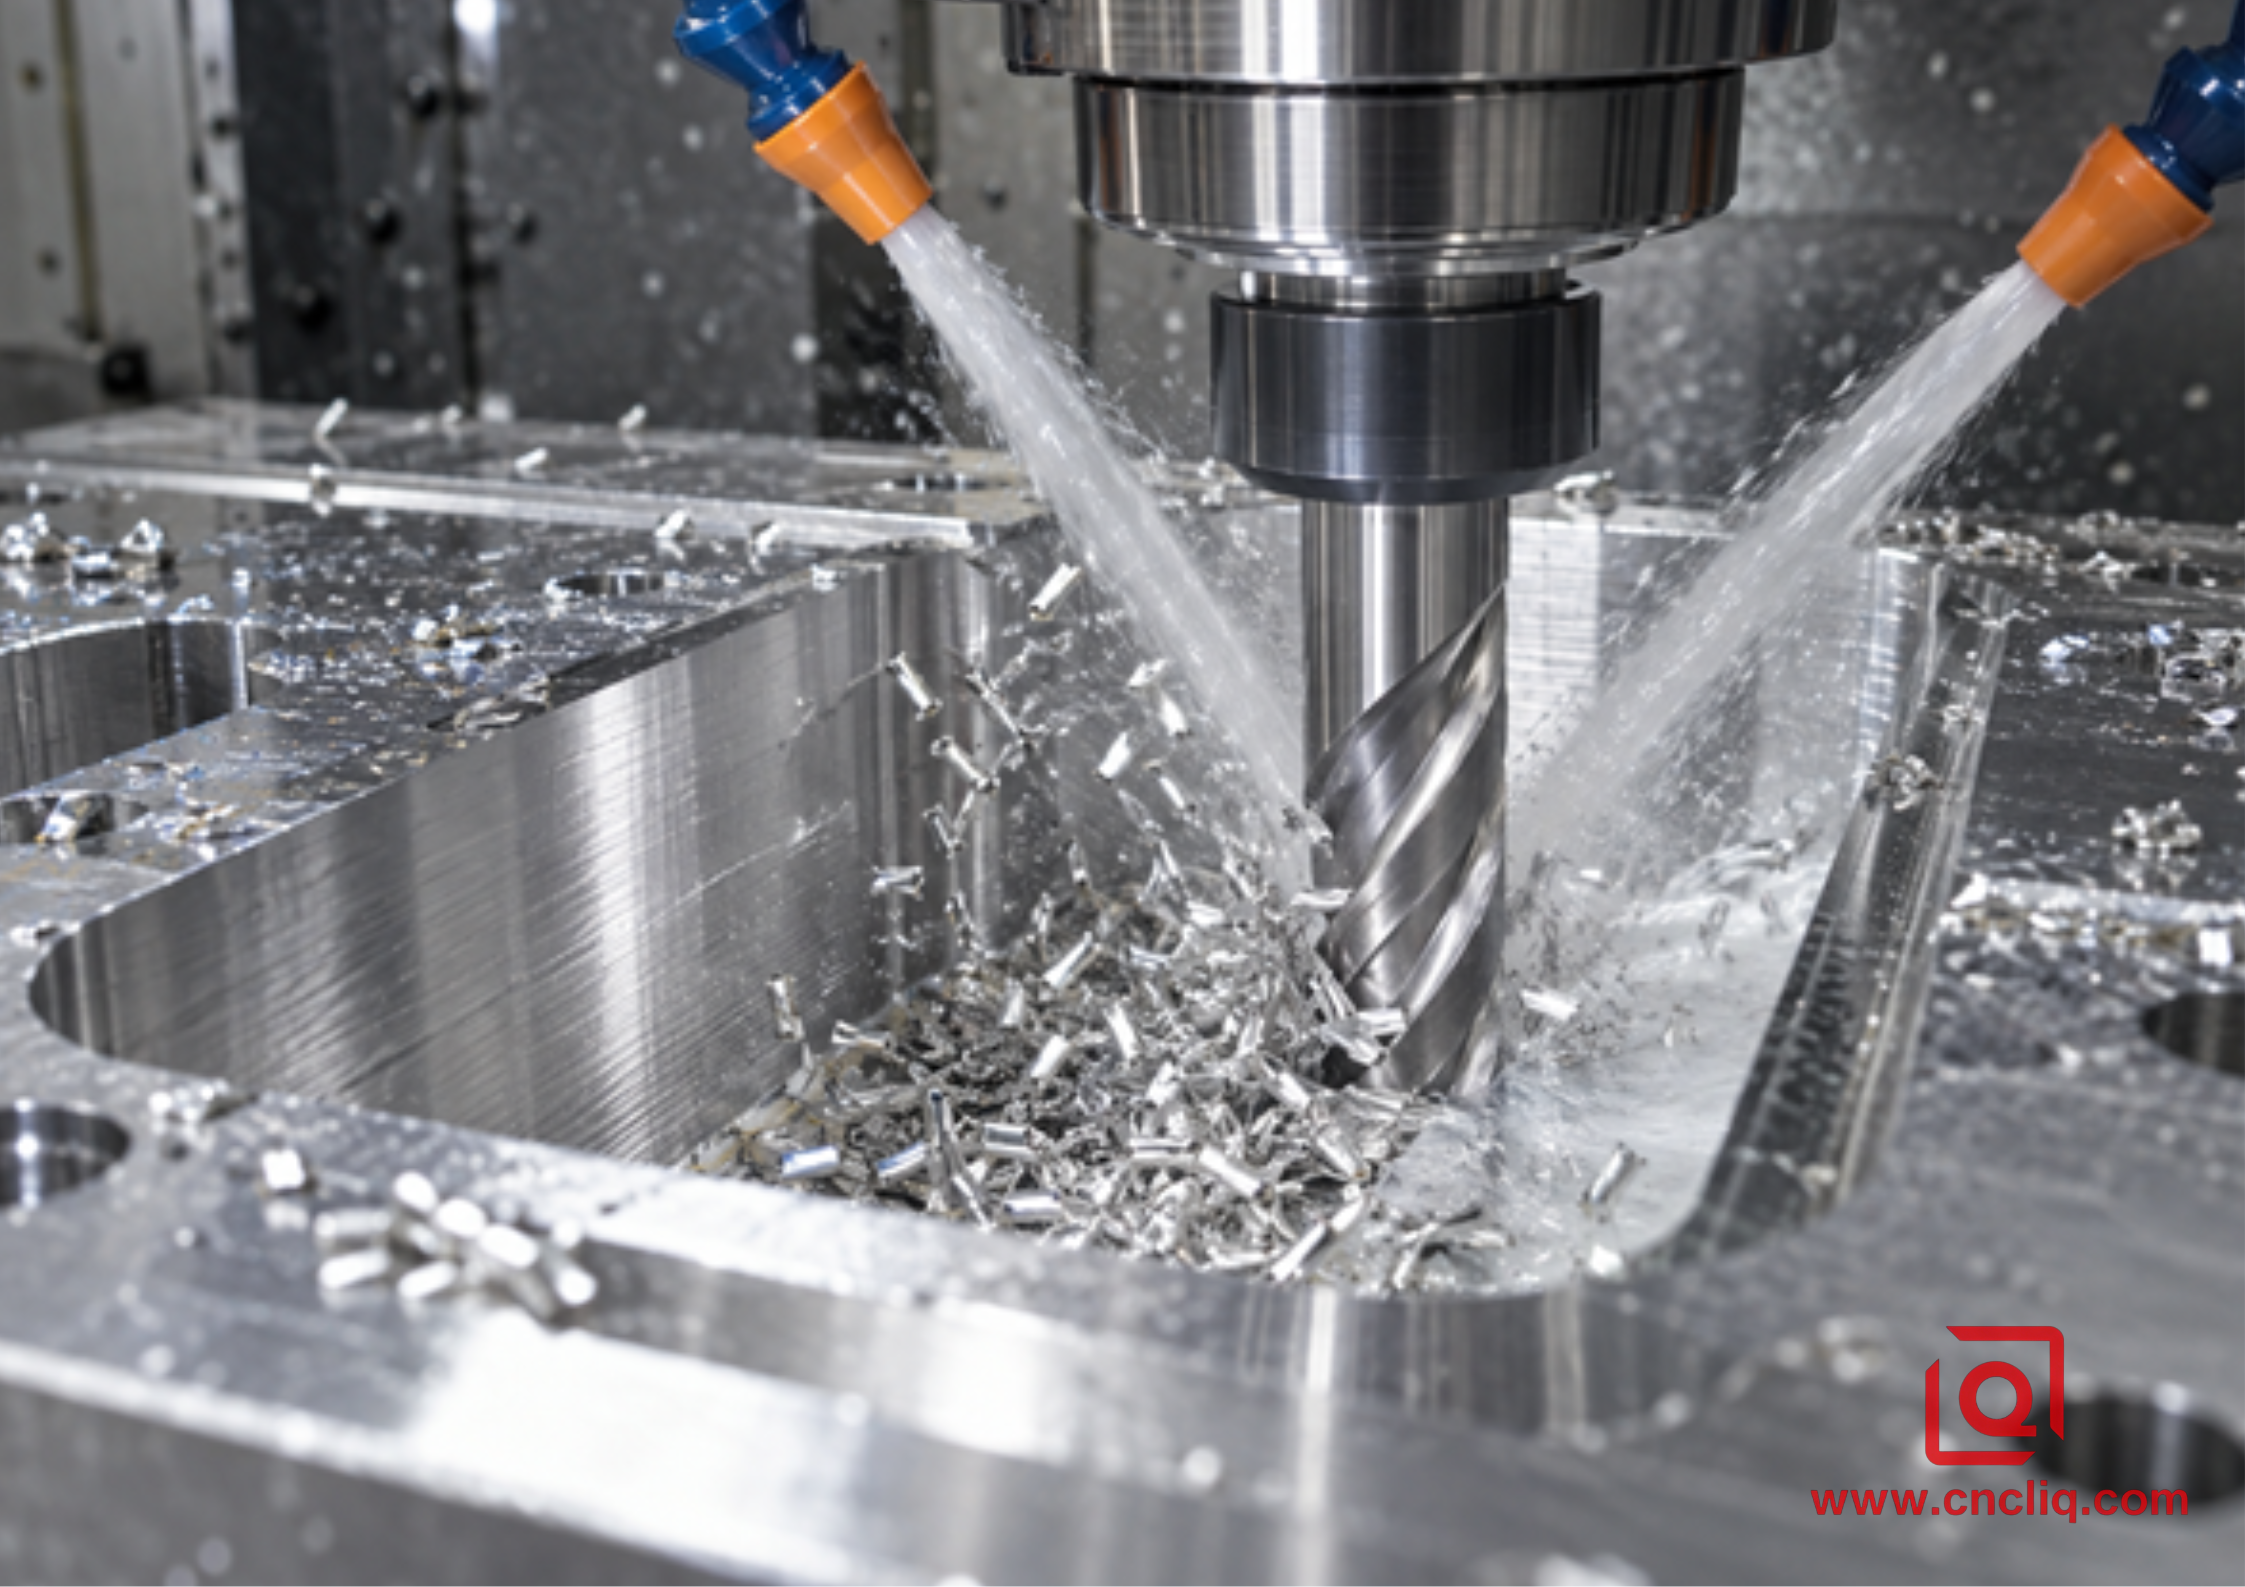
Высокий MRR является устойчивым только тогда, когда стружка покидает зону резания до появления следующего зуба.
4. Используйте пути постоянного взаимодействия вместо шоковой нагрузки
Традиционная обработка карманов может привести инструмент с легкой стороны к почти полному зацеплению в углу. Результирующее увеличение толщины стружки и резкий скачок усилия — это именно то, чего следует избегать HSM. Динамические, адаптивные или трохоидальные стратегии используют меньшее радиальное зацепление, более продолжительное осевое зацепление и плавное движение, которое ограничивает изменения угла зацепления. Имена CAM различаются; цель — предсказуемая нагрузка.
Самый маленький шаг не является автоматически самым быстрым. Очень легкое радиальное зацепление может привести к утончению стружки, потребовать корректировки подачи и увеличить длину пути. На машине со скромным ускорением тысячи коротких ходов могут никогда не достичь запрограммированной подачи. Измерьте реальный цикл, а не только оценку CAM. На больших открытых участках лучше использовать подходящую сменную фрезу; глубокие карманы и сложные стенки могут предпочесть надежный инструмент с контролируемым зацеплением.
Вход и связывание ходов имеют значение. Используйте контролируемую спираль или проверенный наклон, если фреза поддерживает ее. Избегайте резких погружений с использованием режущих инструментов, расположенных не по центру, ненужных отводов, резких разворотов и задержек у стенки. Примените сглаживание углов или практический минимальный радиус, чтобы элемент управления мог сохранять движение без зарезов.
Сложные детали могут выиграть от более коротких инструментов и меньшего количества повторных зажимов на многоосной платформе. Наш многоосная направляющая для сложных алюминиевых OEM-деталей объясняет, когда доступ и контроль данных оправдывают это. Более простая геометрия может быть дешевле и стабильнее при жесткой трехосной установке; сравнение в выбор процесса ЧПУ для OEM-производства алюминия на заказ помогает сформулировать этот выбор.
5. Рассматривайте эвакуацию стружки как производственное ограничение
Алюминиевая стружка легкая, многочисленная и способна привариваться к кромке. Фишку, застрявшую в глубоком кармане, можно снова разрезать. Повторная резка отмечает стену, добавляет тепло, изменяет эффективную геометрию кромки и запускает BUE. Процесс, который создает чипы быстрее, чем машина их удаляет, превысил практический MRR.
Направьте охлаждающую жидкость или воздух на зону резания и путь выхода стружки, а не только на держатель. Глубокие полости могут потребовать подачи через инструмент или тщательного размещения сопел. Фильтрация имеет большое значение, поскольку алюминиевые поверхности легко повреждаются рециркулирующим мусором. Справочник «Обработка алюминия и алюминиевых сплавов», размещенный в NIST. отмечает ценность непрерывной фильтрации смазочно-охлаждающей жидкости и обсуждает применение тумана при некоторых операциях с алюминием. Заливка СОЖ, MQL, продувка воздухом или подача через инструмент должны соответствовать требованиям техники безопасности, направлению инструмента, глубине элемента, поведению сплава и местному контролю.
Прочтите фишки. Яркие отдельные сколы и чистый край говорят о правильной стрижке. Размазывание по флейте, порошкообразный мусор, потемневшая стружка, изменение звука или оставшаяся в полости стружка – повод остановиться. Не скрывайте проблему эвакуации, уменьшая подачу, оставляя при этом высокие обороты; Толщина стружки может уменьшаться до тех пор, пока кромка не начнет тереться.
6. Создайте безопасное окно, а затем намеренно поднимите MRR
Начните с данных производителя фрезы о точном инструменте, сплаве, зацеплении и состоянии охлаждающей жидкости. Подтвердите пределы держателя, номинал балансировки, кривую мощности шпинделя, максимальную частоту вращения и движение станка. Проверьте репрезентативность заготовки и геометрии. Последовательность ниже представляет собой метод разработки, а не универсальные данные резки.
|
Шаг |
Действие |
Записывать |
|
Базовый уровень |
Используйте консервативные данные о поставщиках и краткую, жесткую настройку. |
Число оборотов в минуту, подача/зуб, a p , a e , нагрузка, звук, стружка, срок службы |
|
Стабилизировать |
Сначала исправьте углы, вход, ссылки и эвакуацию. |
Загрузить трассировку и фактическую подачу по всему пути |
|
Увеличивать |
Увеличивайте одну основную переменную с контролируемыми приращениями. |
MRR, состояние стенок, размер, плоскостность в свободном состоянии |
|
Найти границу |
Определите мощность, вибрацию, вакуумирование, отклонение, нагрев или ограничение движения. |
Предвестник первого отказа и безопасный запас |
|
Процесс блокировки |
Документируйте ограничения, критерии смены инструмента, охлаждающую жидкость, коррекции и проверку. |
Первое изделие и повторяемость деталей |
Меняйте по одному основному рычагу за раз. Если подача, радиальная ширина, осевая глубина и число оборотов движутся вместе, никто не сможет объяснить, почему результат улучшился или не удался. Развитые процессы отслеживают нагрузку на шпиндель, срок службы инструмента по времени или расстоянию, историю смещений, форму стружки, внешний вид поверхности и измеряемые характеристики, критичные для качества (CTQ). Эта запись превращает знания цеха в повторяемый план управления.
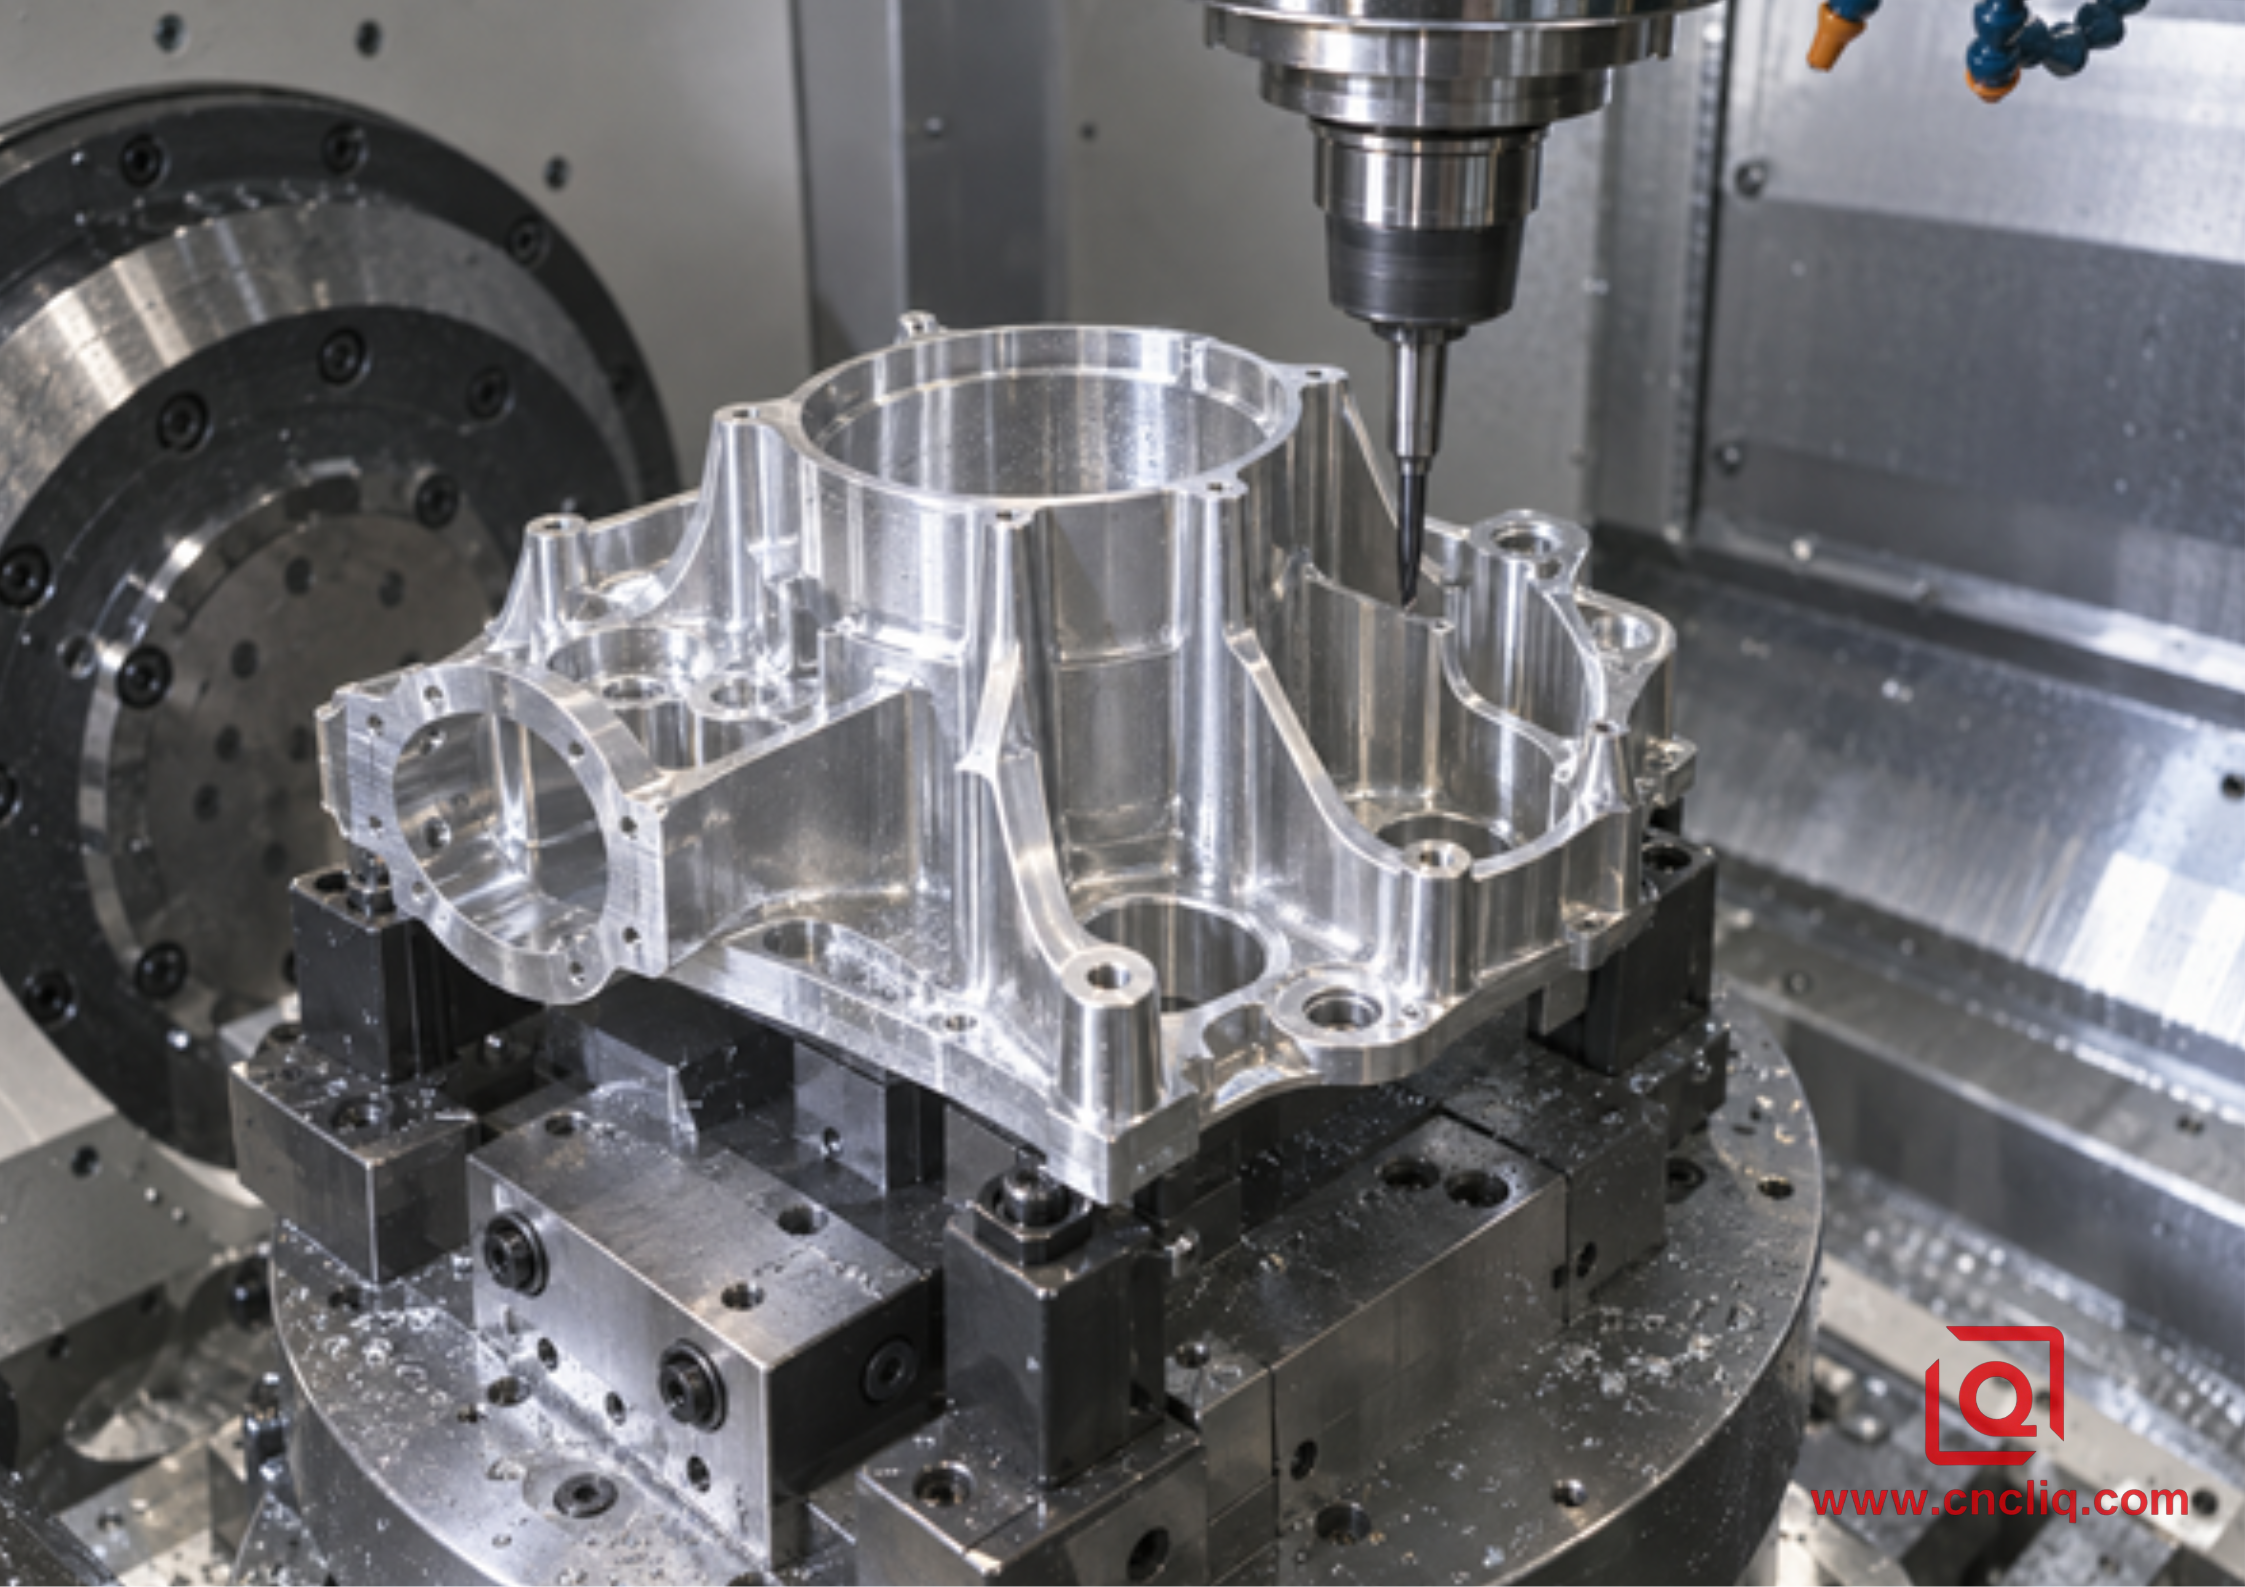
Тонкие стенки часто устанавливают реальный предел MRR, поскольку жесткость детали меняется по мере исчезновения запаса.
7. Защита тонких стенок, опорных точек и требований к поверхности
Заготовка становится менее жесткой во время черновой обработки. Стена, которая была поддержана рано, ближе к концу может вести себя как пружина. Давление инструмента сгибает его; после ухода инструмента он возвращается и размер меняется. Нагрев, остаточное напряжение и деформация зажима добавляют различные ошибки. Для критической геометрии разделите черновую и чистовую обработку, оставьте постоянный припуск и проверяйте исходные данные после тяжелого удаления, когда этого требует риск.
Полезная тактика включает в себя сбалансированную последовательность действий по противоположным характеристикам, жертвенную поддержку, избегание тяжелого финального паса, резкий финишный удар с короткой дистанции и проверку после стабилизации температуры. Пятиосный доступ может укоротить инструмент и уменьшить необходимость повторного зажима, но он не может устранить остаточное напряжение или плохую фиксацию заготовки.
Планируйте чистовую обработку перед черновой. Анодирование, покрытие, уплотнительные поверхности и посадка подшипников могут потребовать различных припусков или маскировки. Посмотрите наш Руководство OEM по финишной обработке алюминиевых деталей, фрезерованных на станке с ЧПУ . Для многопортового корпуса пример изготовленный на заказ алюминиевый коллектор с ЧПУ показывает, почему поперечные отверстия, уплотняющие поверхности, удаление заусенцев, очистку и проверку необходимо планировать вместе.
8. Анонимный композитный корпус: компактный корпус управления жидкостью
Статус дела: это анонимный составной пример, созданный на основе обычных условий индивидуальной обработки. Это не производственный рекорд одного клиента или универсальный результат.
Покупатель промышленной автоматизации запросил алюминиевый корпус управления жидкостью с пересекающимися портами, двумя глубокими карманами, уплотнительной поверхностью, резьбовыми соединениями и несколькими позиционными CTQ. На ранних этапах процесса использовалось широкое участие и повторяющиеся отказы. Первые детали были приемлемыми, но угловая нагрузка резко возрастала, стружка оставалась в более глубокой полости, а на уплотняющей поверхности иногда появлялись следы повторной резки.
Пересмотренный маршрут подтвердил припуск и исходные данные, а затем разделил контролируемую черновую, получистовую и чистовую обработку. Короткая фреза, специально предназначенная для алюминия, использовала постоянное зацепление в основных карманах. Сопла СОЖ направлены на выход стружки. Программист сгладил углы, удалил ненужные движения воздуха и зарезервировал отверстия, а также уплотнительную поверхность для стабильных инструментов отделки. Осмотр проводился после разжима, чтобы сила крепления не могла скрыть движение.
Для иллюстрации рассмотрим проверенное изменение скорости с 12 мм × 1,0 мм × 3000 мм/мин на 18 мм × 1,2 мм × 3600 мм/мин. Расчетный MRR возрастает с 36,00 см³/мин до 77,76 см³/мин, что составляет теоретическое увеличение на 116%. Это не обещанный прирост производительности: остается бурение, ускорение, смена инструмента, осмотр и обработка. Полезный результат заключается в том, что более высокая скорость связана с постоянным взаимодействием, проверенной эвакуацией, раздельной отделкой и измеренными CTQ.
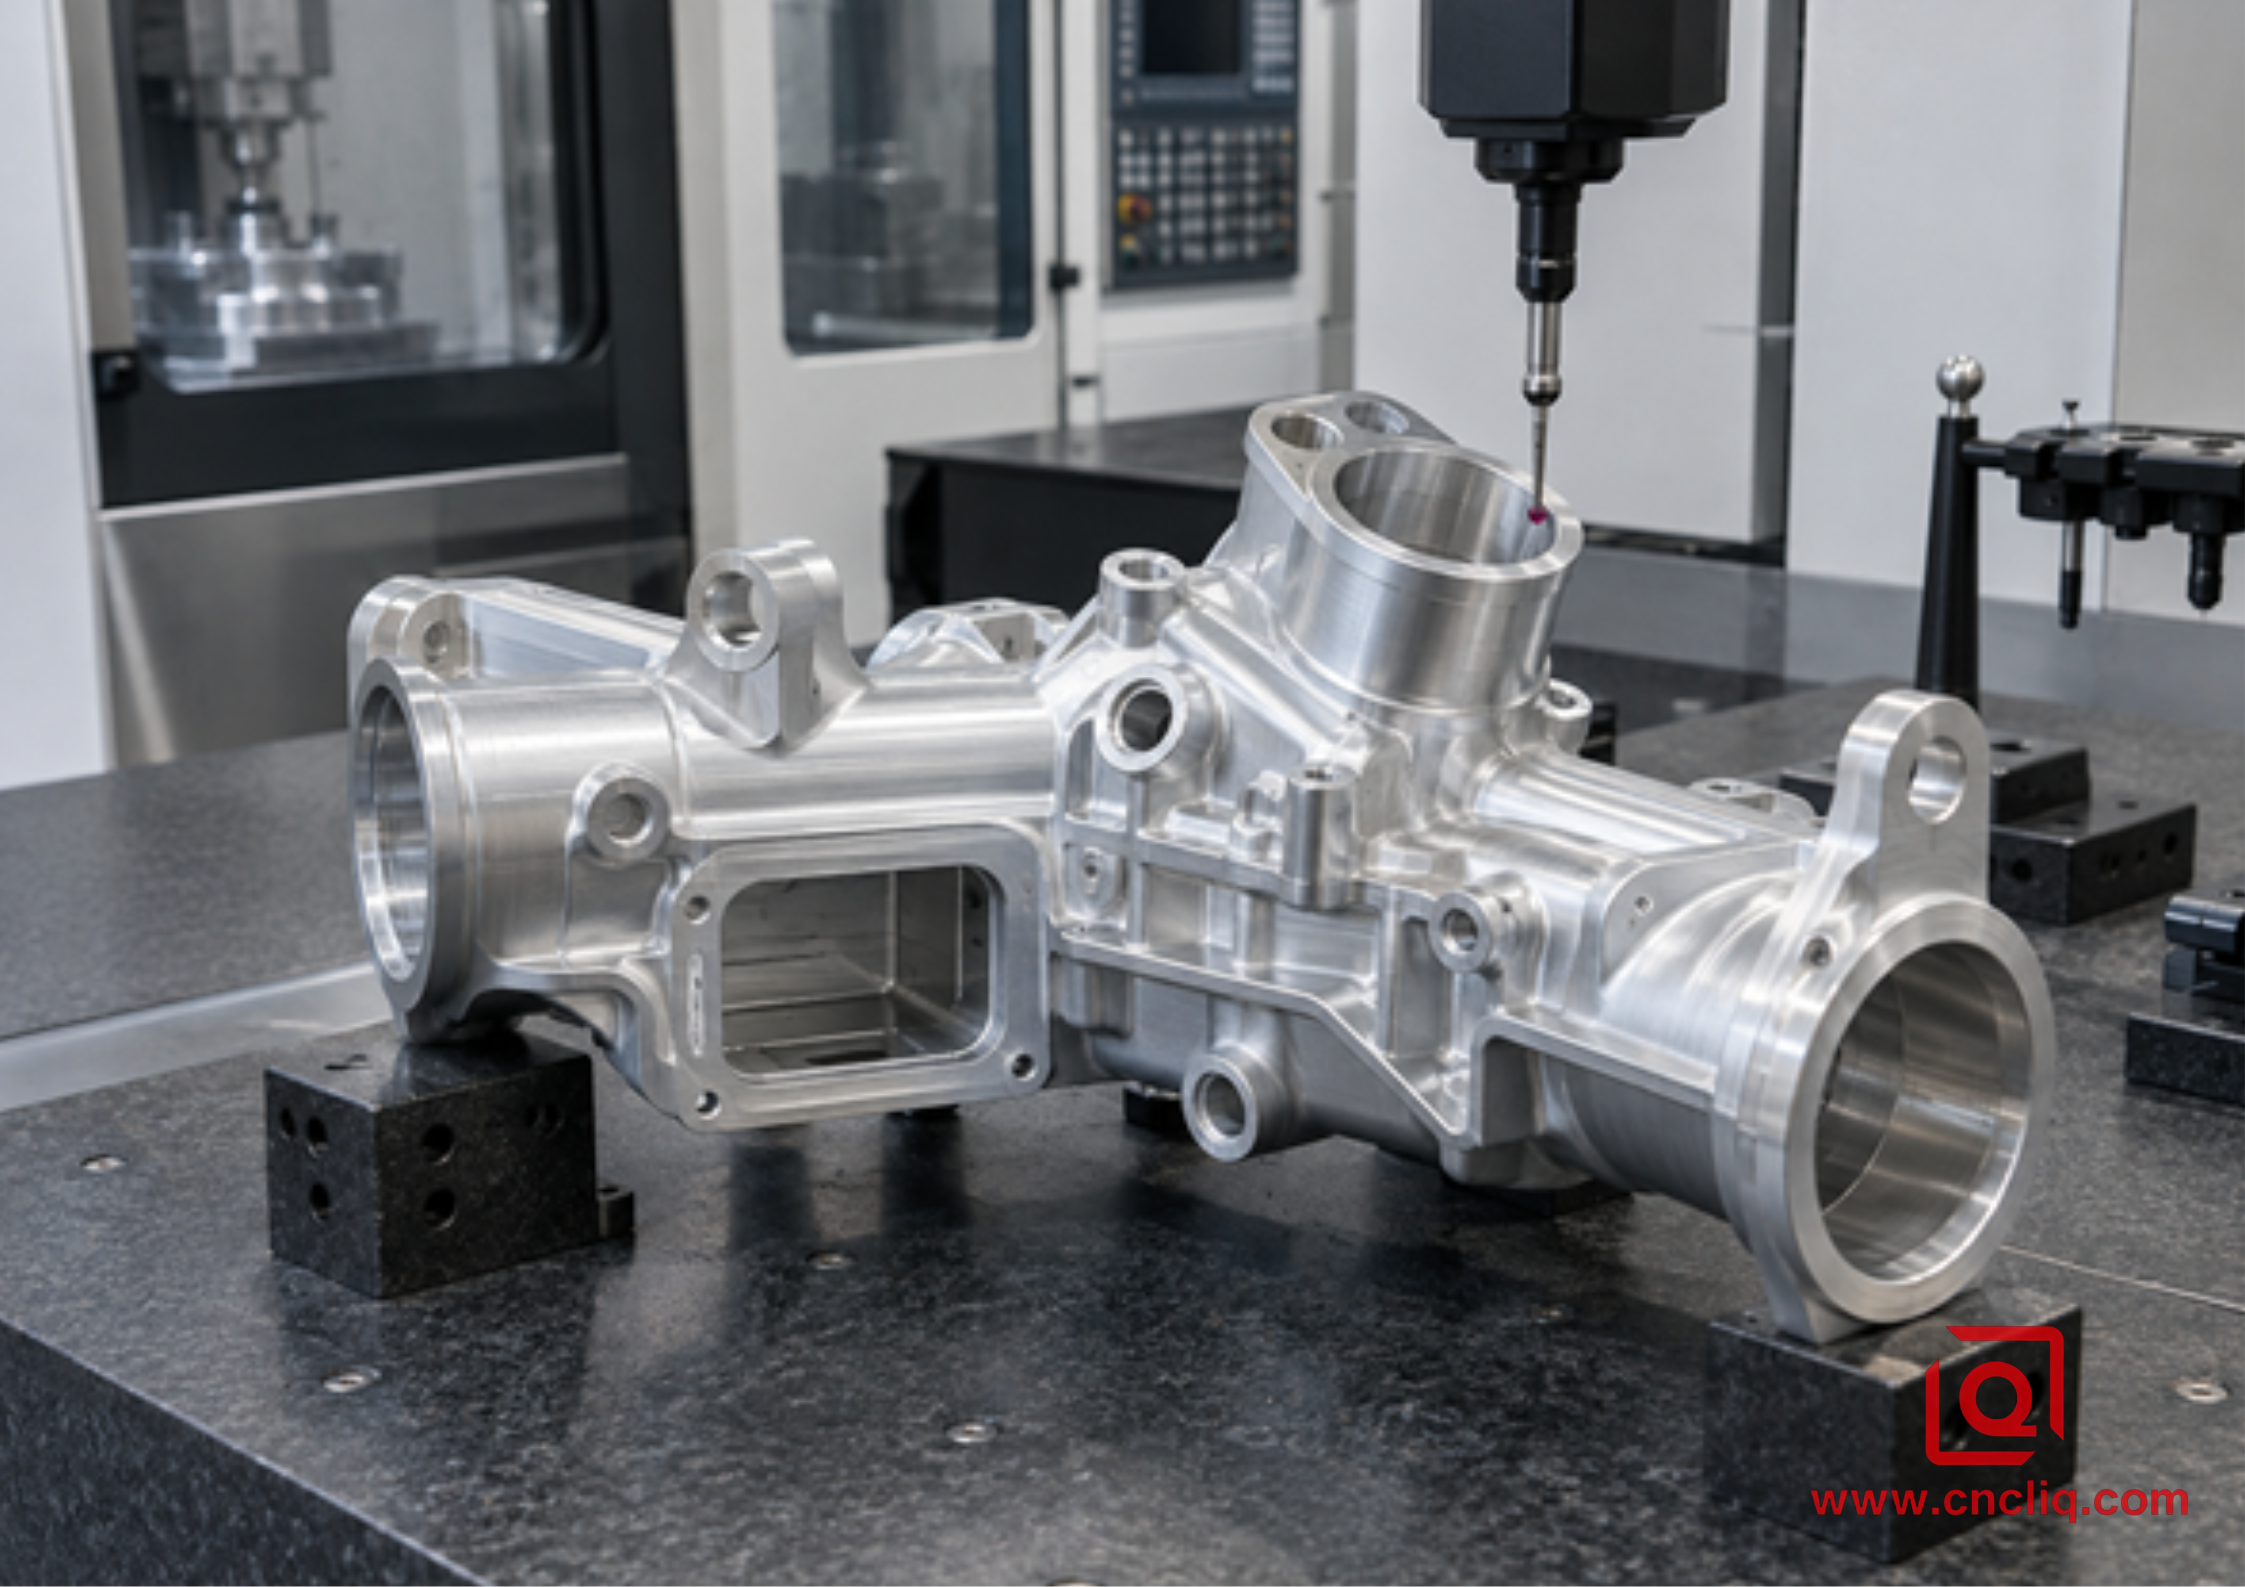
Высокопроизводительный процесс черновой обработки окупается только после того, как свободные размеры проходят проверку.
Корпус молниеотвода 6061-T6, изготовленный методом холодной экструзии и прецизионной обработки. иллюстрирует другой путь: формовка около сетки может уменьшить объем, который необходимо удалить в последующих операциях с ЧПУ. При повторном производстве максимально эффективный MRR иногда достигается при использовании более качественной заготовки, а не более производительной концевой фрезы.
9. Что отправить для быстрого и полезного расчета HSM
Поставщик не может оптимизировать время цикла по скриншоту. Отправьте исходную 3D-модель и контролируемый 2D-чертеж с базами данных, допусками, GD&T, резьбой, чистотой поверхности и требованиями к проверке. Включите сплав и состояние, сертификацию, годовой объем, размер партии, отделку, косметические зоны, функцию сборки, целевую доставку, упаковку и требования к чистоте.
Отметьте размеры, которые действительно обеспечивают функциональность. Жесткие допуски приводят к более медленной окончательной обработке и необходимости дополнительной проверки элементов, которые не могут повлиять на сборку. Если конструкция является гибкой, запросите обратную связь от DFM о радиусах, глубине кармана, стенках, доступе к инструменту, базовых точках, а также о том, соответствует ли объему заготовка, экструзия, холодная экструзия, литье под давлением или другая заготовка. Наш Стоимость OEM-обработки алюминия и руководство DFM объясняет эти компромиссы.
Планируете приобрести новую OEM-деталь из алюминия? Отправьте свою модель STEP/IGES, чертеж в формате PDF, сплав и состояние, количество, требования к отделке и список CTQ. Команда Лицина может проверить доступ, наличие на складе, логику крепления, проверку и практический путь к более высокому MRR перед выставлением предложения. Запросите обзор производства и конкурентоспособное предложение.
Нажмите здесь для вашего запроса 👆
Часто задаваемые вопросы
1. Является ли HSM просто максимально возможной частотой вращения шпинделя?
Нет. HSM сочетает в себе подходящую скорость резания, подачу на зуб, стабильное зацепление, движение станка, жесткую фиксацию заготовки, сбалансированный инструмент и эвакуацию стружки. Число оборотов в минуту без пропорциональной подачи может привести к трению кромки, а заданная подача никогда не будет достигнута за короткие ходы. Целью является повторяемое окно, защищающее рисунок, а не самое большое значение экрана.
2. Какой алюминиевый сплав лучше всего обеспечивает максимальный MRR?
Универсального победителя не существует, поскольку функциональность и состояние запаса стоят на первом месте. 6061-T6/T651 широко используется и предсказуем; 7075-T651 предназначен для приложений с более высокими требованиями и требует собственного проверенного окна. 5052 ценен с точки зрения формовки и защиты от коррозии, но может вести себя более клейко. Прежде чем указывать время цикла, подтвердите марку, закалку, форму заготовки, геометрию, сертификацию и отделку.
3. Как следует использовать концевые фрезы с 2 или 3 зубьями?
Две канавки обеспечивают достаточное пространство для стружки и подходят для обработки пазов, малого диаметра или затрудненной эвакуации. Три канавки позволяют повысить производительность подачи, сохраняя при этом полезный объем канавки, и обычно используются для профильной и черновой обработки карманов. Выбор зависит от диаметра, зацепления, глубины кармана, СОЖ, жесткости державки, мощности шпинделя и данных испытаний производителя инструмента.
4. Как покупатель может сравнить заявления поставщиков MRR?
Запросите входные данные MRR, размер фрезы и количество канавок, сплав и закалку, зацепление, пределы шпинделя и подачи, фактическое время цикла, правило срока службы инструмента и проверенные функции, которые определяют успех. Сравните выходные данные соответствующих деталей, а не короткую демонстрацию резки. Надежный поставщик должен объяснить ограничивающий фактор и то, как проверки первого изделия, в процессе производства и окончательные проверки контролируют CTQ.
5. Какая информация необходима для точного расчета?
Предоставьте 3D-модель, контролируемый 2D-чертеж, сорт и состояние, количество и размер партии, годовую потребность, обработку поверхности, косметические потребности, сертификацию материалов, CTQ, инспекционные документы, упаковку и место назначения. Отметьте нерешенные требования как открытые позиции. Четкие функциональные приоритеты позволяют поставщику предлагать реалистичные радиусы, допуски, настройки, форму заготовки и MRR, сохраняющийся при производстве.
Нажмите здесь для вашего запроса 👆
Краткое содержание
Максимальный MRR при OEM-обработке алюминия достигается за счет сбалансированной системы: проверенный материал, острый инструмент, предназначенный для алюминия, контролируемое биение и вылет, постоянное зацепление, достаточная производительность шпинделя и оси, надежная эвакуация стружки, жесткий фиксирующий элемент с низким уровнем деформации, а также отдельные планы чистовой обработки и контроля. Рассчитайте MRR, но судите о процессе по повторяемым согласующимся частям. Полная информация САПР, чертежей, материалов, объемов, отделки и CTQ позволяет поставщику повысить производительность без ущерба для стабильности или надежности.
Контактная информация
Компания: Нинбо Лицинь Промышленность Лтд.
Ежедневное обслуживание клиентов и послепродажная поддержка: сервис@shturl. zhuwanying@cncliq.com
Новый запрос, предложение и обсуждение заказа: бизнес@shturl. zhouli@chinaliqin.com
Горячая линия: +86 18757148656
Отказ от ответственности
Все технические статьи, спецификации материалов, рекомендации по обработке и сведения об обработке поверхности, опубликованные в этом блоге, предназначены только для информационных и справочных целей. Обратите внимание, что общие сведения из блога не заменяют подписанные технические соглашения. Поскольку нестандартные детали различаются в зависимости от плавкости материала, калибровки станка и конкретных допусков, характеристики качества переплета регулируются исключительно утвержденными вами чертежами САПР, подписанными контрактами и официальными планами качества.
Все тематические исследования клиентов, представленные в этом блоге, были полностью анонимизированы и обработаны. Показатели производительности, рабочие процессы производства и отображаемые изображения служат исключительно для демонстрации наших возможностей индивидуальной обработки и не представляют собой единого универсального стандарта для всех заказов.
Производственная группа Лицинь
Основываясь на 18-летнем опыте точного машиностроения, компания Ningbo Liqin Industry производит металлические компоненты с высокими допусками для требовательных мировых рынков. Мы работаем на базе производственного центра площадью 6500 м², оснащенного более чем 150 станками, работающими с 4 и 5 осями. обработка с ЧПУ , токарно-фрезерная обработка, холодная экструзия и литье под давлением под одной крышей. Такая настройка позволяет нам беспрепятственно управлять проектами, переходя от первоначальных концепций САПР непосредственно к завершенным поставкам.
Мы осуществляем контроль качества без каких-либо компромиссов. Мы относимся к жестким допускам с учетом необходимой им инженерной дисциплины. Опираясь на сертификаты ISO 9001, ISO 13485 и IATF 16949, наши инженеры по обеспечению качества проводят строгие проверки IPQC, FQC и OQC для каждой отдельной производственной партии. От картографирования размеров и оптического профилирования КИМ до испытаний на твердость и солевого тумана — мы заранее проверяем ваши критически важные характеристики, поэтому вы получаете готовые компоненты без головной боли при сборке или дорогостоящих остановок линии. Помимо производства, вы можете рассчитывать на нас в двухчасовом ответе на новые запросы предложений, прямой поддержке при отборе образцов прототипов и бесперебойной экспортной доставке по Европе, Северной Америке, Азии и Океании.
Приветствуем ваши запросы и образцы. Посетите наш сайт или свяжитесь с нами напрямую за конкурентоспособное предложение!
